EP0343498A1 - Bandschneidemaschine - Google Patents
Bandschneidemaschine Download PDFInfo
- Publication number
- EP0343498A1 EP0343498A1 EP89108876A EP89108876A EP0343498A1 EP 0343498 A1 EP0343498 A1 EP 0343498A1 EP 89108876 A EP89108876 A EP 89108876A EP 89108876 A EP89108876 A EP 89108876A EP 0343498 A1 EP0343498 A1 EP 0343498A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- scanning device
- textile material
- cylinders
- cutting
- stroke
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000004744 fabric Substances 0.000 title description 5
- 239000000463 material Substances 0.000 claims abstract description 22
- 239000004753 textile Substances 0.000 claims abstract description 21
- 230000002093 peripheral effect Effects 0.000 claims abstract description 6
- 230000005484 gravity Effects 0.000 claims 1
- 238000010276 construction Methods 0.000 description 2
- 230000000295 complement effect Effects 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D7/2628—Means for adjusting the position of the cutting member
- B26D7/2635—Means for adjusting the position of the cutting member for circular cutters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D3/00—Cutting work characterised by the nature of the cut made; Apparatus therefor
- B26D3/16—Cutting rods or tubes transversely
- B26D3/162—Cutting rods or tubes transversely cutting tubes obliquely
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06H—MARKING, INSPECTING, SEAMING OR SEVERING TEXTILE MATERIALS
- D06H7/00—Apparatus or processes for cutting, or otherwise severing, specially adapted for the cutting, or otherwise severing, of textile materials
- D06H7/10—Apparatus or processes for cutting, or otherwise severing, specially adapted for the cutting, or otherwise severing, of textile materials obliquely
- D06H7/12—Apparatus or processes for cutting, or otherwise severing, specially adapted for the cutting, or otherwise severing, of textile materials obliquely cutting a tubular fabric helically
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S83/00—Cutting
- Y10S83/929—Particular nature of work or product
- Y10S83/935—Endless band
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/11—Bias [i.e., helically] cutting of tubular stock
- Y10T29/1131—Bias [i.e., helically] cutting of tubular stock with means to feed stock along support or mandrel
- Y10T29/1156—Rotatably
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/11—Bias [i.e., helically] cutting of tubular stock
- Y10T29/1163—Bias [i.e., helically] cutting of tubular stock with means to rotate and store stock supply
- Y10T29/1169—Axis of rotation parallel to support or mandrel
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/141—With means to monitor and control operation [e.g., self-regulating means]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/323—With means to stretch work temporarily
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/768—Rotatable disc tool pair or tool and carrier
- Y10T83/7809—Tool pair comprises rotatable tools
- Y10T83/783—Tool pair comprises contacting overlapped discs
Definitions
- the present invention relates to a tape cutting machine with a motor-driven rotary table for receiving a supply of a tubular textile material to be cut, with a first scanning device which serves to scan the rotational position of a section of the textile material which has been drawn from the supply and has not yet been opened up relative to the rotary table, with a plurality of motor-driven ones rotating conveyor cylinders, each having a number of axially oscillating jacket sections with adjustable stroke, with at least a second scanning device, which is used to scan the position of an edge section of the tubular textile material spanned by the conveyor cylinders, and with a cutting device with rotating cutting tools, by means of which the Textile fabric is cut into at least one band.
- the invention seeks to remedy this.
- the invention as characterized in the claims, solves the problem of creating a tape cutting machine which takes into account the above-mentioned peculiarities of the material to be processed even better than before and produce tapes with increased uniformity of their edges and more precise compliance with the bandwidth of an entire tape leaves.
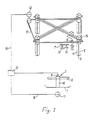
- the tape cutting machine has a turntable 1. On this turntable, the tubular test cloth to be cut is in a stock state, e.g. stored in a rolled or folded position. This turntable is driven by the motor 11.
- a bracket 8 is mounted in a carrier 16 which is firmly connected to the turntable 1. This bracket can be rotated to a limited extent in a plane perpendicular to the plane of the drawing sheet.
- a sensor 9 is present on or in the carrier 16. This sensor is used to scan the rotational position of the bracket 8 relative to the rotary table 1. In particular, the sensor 9 should respond when the rotary position of the bracket 8 relative to the rotary table 1 exceeds a certain value, that is to say the angle.
- Such sensors are generally available in a wide variety of designs. There may be an electromechanical, purely electrical or optically working sensor.
- the measured value determined by the sensor 9 of the scanning device 2 is fed to a control device 10.
- the feed cylinders 3 are driven by the drive motor 12 via a belt drive 17.
- the control device 10 is connected via the control line 18 to the motor 11 of the turntable 1 and via the control line 19 to the motor 12 of the feed cylinder 3.
- the turntable 1 rotates in operation in the same direction as the feed cylinders 3.
- the conveying cylinders 3 should actually rotate synchronously with the turntable 1, in particular with respect to their peripheral speed, a condition which, however, is not always achievable due to the slippage between the textile material and the conveying cylinders resulting from the reasons mentioned earlier.
- the textile material lying on the turntable 1 is threaded through the bracket 8 and then stretched around the delivery cylinder 3. If the speed of the turntable 1 does not match the speed of the material stretched around the feed cylinder 3, this begins to twist, so that the bracket 8 leads or runs relative to the turntable 1.
- the resulting change in angle is determined by the sensor 9 and the corresponding control signals are fed via the scanning device 2 to the controller 10, which regulates the ratio of the peripheral speed of the delivery cylinder 3 / speed of the rotary table 1 in such a way that the torsion is eliminated.
- the speed of the motor 12 of the feed cylinders is changed.
- the tape cutting machine is further equipped with at least one scanning device 6, which scans the position of the upper edge of the textile material to be cut.
- the scanning element itself, a wide variety of designs that are generally available commercially are conceivable.
- This adjusting device 15 controls the stroke of the jacket sections 4, 5.
- the control of the movement of the jacket sections 4, 5 is the same as that of the publication already mentioned.
- the stroke can also be controlled in accordance with the aforementioned embodiment, with the adjustment device 15 obviously being made from one Stepper motor or other drives available on the market.
- the strokes of all jacket sections 4, 5 of all delivery cylinders 3 can be adjusted or, alternatively, only selected delivery cylinders 3.
- jacket sections 4 , 5 to adjust only some of the feed cylinders 3.
- a scanning device 3 can be present between each of the two delivery cylinders, which, viewed in the direction of travel of the material, can act on the subsequent and / or preceding delivery cylinder.
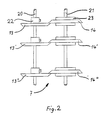
- FIG. 2 An embodiment of the cutting device 7 is shown in FIG. 2, which enables a particularly simple adjustment for selecting different bandwidths.
- the cutting device 7 has two knife shafts 20, 21 driven in opposite directions, the drive of which takes place in a known manner.
- On one knife shaft, here the knife shaft 20, three knives 13, 13 ', 13' are arranged as an arrangement, for example.
- Each of these knives 13, 13 ', 13 ⁇ is provided with a locking device 22, by means of which the respective measurement ser in the desired axial position along the cutter shaft 20 can be rotatably connected to the same.
- a simple hub with a clamping screw is drawn here as an example.
- the counter knives 14, 14 ', 14' which complement each other in pairs to the above-mentioned knives of the knife shaft 20 are now supported.
- the counter knives 14, 14 ', 14' on the knife shaft 21 are only non-rotatable , but freely axially displaceable.
- a tongue and groove arrangement can be present.
- the knives 14, 14 ', 14 ⁇ only because of their own weight on the knives 13, 13', 13 ⁇ ; it has surprisingly been found that the existing contact force tends to achieve a perfect cut.
- the cutters 14, 14 ', 14 In order to ensure a sufficient contact force, in particular at higher speeds of the cutter shafts 20, 21, in the embodiment shown, the cutters 14, 14 ', 14 manufacturedrüstet are equipped with somewhat oversized hubs 23 which apply the weight required to achieve a perfect cut.
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Nonmetal Cutting Devices (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft eine Bandschneidemaschine mit einem motorgetriebenen Drehtisch zur Aufnahme eines Vorrats eines zu schneidenden schlauchförmigen Textilstoffes, mit einem ersten Abtastgerät, das dazu dient, die Drehstellung eines vom Vorrat abgezogenen, noch nicht aufgespannten Abschnittes des Textilstoffes relativ zum Drehtisch abzutasten, mit mehreren motorgetriebenen rotierenden Förderzylindern, die jeweils eine Anzahl axial oszillierende Mantelabschnitte mit verstellbarem Hub aufweisen, mit mindestens einem zweiten Abtastgerät, das dazu dient, jeweils die Stellung eines Randabschnittes des von den Förderzylindern aufgespannten schlauchförmigen Textilstoffes abzutasten, und mit einer Schneidevorrichtung mit rotierenden Schnittwerkzeugen, mittels welchen der Textilstoff zu mindestens einem Band geschnitten wird.
- Eine solche Bandschneidemaschine ist in der US-PS 4.592.260 offenbart. Diese bekannte Bandschneidemaschine arbeitet zuverlässig und zufriedenstellend. Es besteht jedoch das Bestreben, textile Bänder mit noch höherer Gleichförmigkeit der geschnittenen Ränder herzustellen. Bekanntlich sind textile Stoffe allgemein schlaffe Gebilde, d.h. dass man auf diese wohl Zugbeanspruchungen ausüben kann, jedoch keinerlei Druck. Weiter weisen textile Stoffe den Nachteil auf, dass sie sich dann verformen, wenn eine zu grosse Zugkraft ausgeübt wird. Weil folglich auch Auflagekräfte zwischen textilen Stoffen und diese transportierenden rotierenden Arbeitsteilen, z.B. Walzen aus den obigen Gründen möglichst klein gehalten werden müssen, entsteht oft ein mindestens zeitweiliger Schlupf zwischen solchen Transportwalzen und dem textilen Stoff.
- Hier will die Erfindung Abhilfe schaffen. Die Erfindung, wie sie in den Ansprüchen gekennzeichnet ist, löst die Aufgabe, eine Bandschneidemaschine zu schaffen, welche die oben erwähnten Eigenheiten des zu verarbeitenden Stoffes noch besser als bisher berücksichtigt und Bänder mit erhöhter Gleichförmigkeit ihrer Ränder und genaueren Einhaltung der Bandbreite eines gesamten Bandes herstellen lässt.
- Die durch die Erfindung erreichten Vorteile sind im wesentlichen darin zu sehen, dass die Drehstellung des vom Vorrat abgezogenen Stoffes relativ zum Drehtisch abgetastet wird, und beim Ueberschreiten einer festgelegten Winkelstellung die Umfangsgeschwindigkeit der Förderzylinder korrigiert wird, und dass durch ein weiteres Abtastgerät der Ort des Randes des textilen Stoffes relativ zur Schneidevorrichtung ermittelt wird und bei Abweichungen vom Sollwert der Hub der Mantelabschnitte der Förderzylinder korrigiert wird. Damit lassen sich Bandbreitenfehler aufgrund des Schlupfes zwischen dem textilen Stoff und den Mantelabschnitten des Förderzylinders beheben.
- Im folgenden wird die Erfindung anhand von lediglich einen Ausführungsweg darstellenden Zeichnungen näher erläutert. Es zeigt:
- Fig. 1 rein schematisch eine bevorzugte Ausführung der Erfindung, und
- Fig. 2 Einzelheiten der Schneidevorrichtung.
- Abgesehen von den die Erfindung ausmachenden Elementen ist der Aufbau der Bandschneidemaschine, auf die hier Bezug genommen wird, identisch zu dem der in der US-PS 4.592.260 im einzelnen beschriebenen Maschine, so dass eine nochmalige ins Einzelne gehende Beschreibung des Aufbaus und auch des Betriebs verzichtet ist. Es werden lediglich die zum Verständnis der Erfindung notwendigen Bauteile näher beschrieben.
- Die Bandschneidemaschine weist einen Drehtisch 1 auf. Auf diesem Drehtisch ist der zu schneidende schlauchförmige Testilstoff in einem Vorratszustand, z.B. in einer gerollten oder gefalteten Stellung gelagert. Der Antrieb dieses Drehtisches erfolgt über den Motor 11. Ein Bügel 8 ist in einem mit dem Drehtisch 1 fest verbundenen Träger 16 gelagert. Dieser Bügel ist in einer senkrecht zur Ebene des Zeichnungsblattes verlaufenden Ebene begrenzt drehbar. Auf bzw. im Träger 16 ist ein Fühler 9 vorhanden. Dieser Fühler dient zur Abtastung der Drehstellung des Bügels 8 relativ zum Drehtisch 1. Insbesondere soll der Fühler 9 dann ansprechen, wenn die Drehstellung des Bügels 8 relativ zum Drehtisch 1 einen bestimmten Wert, also Winkel übersteigt. Solche Fühler sind in den vielfältigsten Ausbildungen allgemein erhältlich. Es kann ein elektromechanisch arbeitender, rein elektrisch oder auch optisch arbeitender Fühler vorhanden sein.
- Der vom Fühler 9 des Abtastgerätes 2 ermittelte Messwert wird einem Regelgerät 10 zugeführt.
- Die Förderzylinder 3 sind vom Antriebsmotor 12 über einen Riementrieb 17 angetrieben.
- Das Regelgerät 10 steht über die Steuerleitung 18 mit dem Motor 11 des Drehtisches 1 und über die Steuerleitung 19 mit dem Motor 12 der Förderzylinder 3 in Verbindung.
- Im Betrieb dreht sich bekanntlicherweise der Drehtisch 1 im selben Drehsinn wie die Förderzylinder 3. Die Förderzylinder 3 sollten eigentlich insbesondere in bezug auf ihre Umfangsgeschwindigkeit synchron mit dem Drehtisch 1 rotieren, ein Zustand, der sich jedoch aufgrund des aus den früher erwähnten Gründen ergebenden Schlupfes zwischen dem textilen Stoff und den Förderzylindern nicht immer erreichbar ist. Wie nun in der vorgenannten Veröffentlichung erklärt, wird der auf dem Drehtisch 1 liegende Textilstoff durch den Bügel 8 gefädelt und darauf um die Förderzylinder 3 gespannt. Wenn nun die Drehzahl des Drehtisches 1 nicht mit der Drehzahl des um die Förderzylinder 3 aufgespannten Stoffes übereinstimmt, beginnt dieser sich zu verwinden, so dass der Bügel 8 relativ zum Drehtisch 1 vorläuft oder nachläuft. Die sich damit ergebende Winkeländerung wird durch den Fühler 9 festgestellt und die entsprechenden Steuersignale über das Abtastgerät 2 dem Regler 10 zugeführt, der das Verhältnis Umfangsgeschwindigkeit der Förderzylinder 3/Drehzahl Drehtisch 1 derart regelt, dass die Verwindung aufgehoben wird. In diesem Beispiel wird dazu die Drehzahl des Motors 12 der Förderzylinder geändert.
- Zum Steuern der Schnittbreite ist die Bandschneidemaschine weiter mit mindestens einem Abtastgerät 6 ausgerüstet, welche die Stellung des oberen Randes des zu schneidenden Textilstoffes abtastet. Für das Abtastelement selbst sind wieder die unterschiedlichsten im Handel allgemein erhältlichen Ausführungen denkbar. Wichtig ist, dass das Ausgangssignal 6 des Abtastgerätes jeweils einer Verstellvorrichtung 15 zugeführt ist. Diese Verstellvorrichtung 15 steuert den Hub der Mantelabschnitte 4, 5. Die Steuerung der Bewegung der Mantelabschnitte 4, 5 gleicht derjenigen der bereits genannten Veröffentlichung. Die Steuerung des Hubes kann ebenfalls gemäss der genannten Ausführung erfolgen, wobei hier offensichtlich die Verstellvorrichtung 15 aus einem Schrittmotor oder anderen auf dem Markt erhältlichen Antrieben bestehen kann. Dabei können, gemäss einer Ausführung der Erfindung, die Hübe aller Mantelabschnitte 4, 5 aller Förderzylinder 3 verstellt werden oder dann alternativ nur ausgewählter Förderzylinder 3. Eine weitere Möglichkeit besteht darin, dass abhängig von der vom Abtastgerät 3 abgetasteten Stellung des oberen Randes die Mantelabschnitte 4, 5 nur einiger der Förderzylinder 3 zu verstellen. Weiter kann zwischen zwei Förderzylindern jeweils ein Abtastgerät 3 vorhanden sein, welches in Laufrichtung des Stoffes gesehen auf den nachfolgenden und/oder vorangehenden Förderzylinder einwirken kann. Durch das Abtasten zwischen der in Laufrichtung insbesondere zwischen dem letzten Förderzylinder 3 und den Schnittwerkzeugen 13, 14 gelegenen Stelle des Randes ist eine äusserst genaue Steuerung der geschnittenen Bandbreite erzielbar, weil auch hier wieder ein möglicher Schlupf und sogar Gleiten des von den Förderzylindern 3 aufgespannten Textilstoffes auftreten könnte.
- Durch die Steuerung der Umfangsgeschwindigkeit der Förderzylinder 3 relativ zur Drehzahl des Drehtisches 1 mit Abtastung und entsprechender Hubverstellung der Mantelabschnitte 4, 5 der Förderzylinder 3 lässt sich eine äusserst präzis geschnittene Bandbreite erreichen.
- In der Fig. 2 ist eine Ausführung der Schneidevorrichtung 7 gezeigt, die ein besonders einfaches Verstellen zum Wählen unterschiedlicher Bandbreiten ermöglicht. Die Schneidevorrichtung 7 weist zwei gegenläufig angetriebene Messerwellen 20, 21 auf, wobei deren Antrieb in bekannter Weise erfolgt. Auf der einen Messerwelle, hier die Messerwelle 20, sind als beispielsweise Anordnung drei Messer 13, 13′, 13˝ angeordnet. Jedes dieser Messer 13, 13′, 13˝ ist mit einer Feststellvorrichtung 22 versehen, mittels der die jeweiligen Mes ser in der erwünschten axialen Stellung entlang der Messerwelle 20 mit derselben drehfest verbunden werden können. Als Beispiel ist hier eine einfache Nabe mit einer Klemmschraube gezeichnet. Auf der anderen Messerwelle, die mit der Bezugsziffer 21 bezeichnet ist, sind nun die sich zu den oben genannten Messern der Messerwelle 20 paarweise ergänzenden Gegenmesser 14, 14′, 14˝ gelagert. Im Gegensatz zu früher bekannten Ausbildungen, bei denen diese Messer 14, 14′, 14˝ z.B. mittels Federn gegen die Messer 13, 13′, 13˝ gedrückt werden, sind die Gegenmesser 14, 14′, 14˝ auf der Messerwelle 21 lediglich drehfest, jedoch frei axial verschiebbar gelagert. Dazu kann eine Feder- und Nutanordnung vorhanden sein. Somit liegen die Messer 14, 14′, 14˝ lediglich aufgrund ihres Eigengewichtes auf den Messern 13, 13′, 13˝ auf; es hat sich überraschenderweise herausgestellt, dass die dabei vorhandene Auflagekraft zur Erzielung eines einwandfreien Schnittes geneigt. Um eine genügende Auflagekraft insbesondere bei höheren Drehzahlen der Messerwellen 20, 21 sicherzustellen, sind bei der gezeigten Ausführung die Messer 14, 14′, 14˝ mit etwas überbemessenen Naben 23 ausgerüstet, welche das erforderliche Gewicht zum Erreichen eines einwandfreien Schnittes aufbringen.
Claims (3)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH2021/88 | 1988-05-27 | ||
| CH2021/88A CH677942A5 (de) | 1988-05-27 | 1988-05-27 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0343498A1 true EP0343498A1 (de) | 1989-11-29 |
| EP0343498B1 EP0343498B1 (de) | 1992-03-25 |
Family
ID=4224056
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89108876A Expired - Lifetime EP0343498B1 (de) | 1988-05-27 | 1989-05-17 | Bandschneidemaschine |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US5083351A (de) |
| EP (1) | EP0343498B1 (de) |
| JP (1) | JP2667003B2 (de) |
| CH (1) | CH677942A5 (de) |
| DE (1) | DE58901016D1 (de) |
| ES (1) | ES2031656T3 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9928641D0 (en) * | 1999-12-04 | 2000-02-02 | Tisi Antony L P | Handling flexible tubes |
| US10875201B2 (en) | 2018-04-04 | 2020-12-29 | Swanstrom Tools Usa Inc. | Relief guard for hand tools |
| CN113832696B (zh) * | 2021-09-17 | 2023-09-22 | 安徽和邦纺织科技有限公司 | 一种纺织线切断设备 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4131979A (en) * | 1975-12-29 | 1979-01-02 | Hanes Corporation | Machine for continuous bias cutting of tubular fabric |
| US4592260A (en) * | 1985-03-28 | 1986-06-03 | Swegea Maschinen Ag | Band cutting machine |
| DE3613070A1 (de) * | 1986-04-18 | 1987-10-29 | Schiesser Ag | Verfahren und vorrichtung zum herstellen von baendern |
-
1988
- 1988-05-27 CH CH2021/88A patent/CH677942A5/de not_active IP Right Cessation
-
1989
- 1989-05-17 EP EP89108876A patent/EP0343498B1/de not_active Expired - Lifetime
- 1989-05-17 DE DE8989108876T patent/DE58901016D1/de not_active Expired - Fee Related
- 1989-05-17 ES ES198989108876T patent/ES2031656T3/es not_active Expired - Lifetime
- 1989-05-22 US US07/355,476 patent/US5083351A/en not_active Expired - Fee Related
- 1989-05-24 JP JP1129041A patent/JP2667003B2/ja not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4131979A (en) * | 1975-12-29 | 1979-01-02 | Hanes Corporation | Machine for continuous bias cutting of tubular fabric |
| US4592260A (en) * | 1985-03-28 | 1986-06-03 | Swegea Maschinen Ag | Band cutting machine |
| DE3613070A1 (de) * | 1986-04-18 | 1987-10-29 | Schiesser Ag | Verfahren und vorrichtung zum herstellen von baendern |
Also Published As
| Publication number | Publication date |
|---|---|
| US5083351A (en) | 1992-01-28 |
| DE58901016D1 (de) | 1992-04-30 |
| JP2667003B2 (ja) | 1997-10-22 |
| JPH02152792A (ja) | 1990-06-12 |
| CH677942A5 (de) | 1991-07-15 |
| ES2031656T3 (es) | 1992-12-16 |
| EP0343498B1 (de) | 1992-03-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69923544T2 (de) | Papierbahnzuführvorrichtung in einer Rollenrotationsdruckmaschine mit einer Bahnspannungsregeleinrichtung | |
| DE4116568C2 (de) | Verfahren und Vorrichtung zum gleichzeitigen Schleifen von Kurbelzapfenlagern an einer Kurbelwelle | |
| DE2547337A1 (de) | Vorrichtung zum falzen und zerschneiden von flachmaterialbahnen | |
| DE2449924A1 (de) | Laengsschneidvorrichtung fuer bahnenfoermiges material | |
| DE69315923T2 (de) | Bogenschneidvorrichtung angeschlossen an eine Druckmaschine und Verfahren zum Umstellen der Schnittlänge | |
| DE2803357A1 (de) | Vorrichtung zum erzielen eines massgerechten bandsaegeschnittes | |
| DE1479627B2 (de) | Maschine zum bearbeiten vorzugsweise schweissen undtrennen einer doppelten bahn insbesondere einer thermoplastischen folie beim herstellen von saecken | |
| DE2401340B2 (de) | Einwickelvorrichtung in einer Münzverpackungsmaschine | |
| DE3424258C2 (de) | Maschine zum Kantenschleifen von Glasscheiben | |
| DE69814853T2 (de) | Verfahren sowie Vorrichtung zum Bewegen des Kreismessers einer Maschine zum Schneiden von Papierrollen oder dergleichen | |
| DE2307245C3 (de) | Rotierendes Schneidgerät | |
| EP0343498B1 (de) | Bandschneidemaschine | |
| EP1343612A2 (de) | Vorrichtung zum schleifen einer aussenmantelfläche | |
| DE3423275A1 (de) | Vorrichtung zur einstellung des messerspaltes an trommelscheren | |
| EP0268187B1 (de) | Warenabzugseinrichtung an Flachstrickmaschinen | |
| DE2634108B2 (de) | Räderfalzapparat | |
| DE10059191A1 (de) | Splittmodul für Falzsysteme an Druckmaschinen | |
| DE1561153C3 (de) | Vorrichtung zum Einstellen des Walzenabstandes an Falzmaschinen | |
| DE112005002885T5 (de) | Rill- und Faltmaschine zum Herstellen von Papier- und Buchbindegegenständen | |
| DE1070010B (de) | ||
| DE2532785A1 (de) | Vorrichtung zum entnehmen von silage | |
| DE2840299A1 (de) | Maschine zum geraderichten von metallischen draehten | |
| DE2632132C2 (de) | Vorrichtung zum Schraubenschneiden einer Schlauchware | |
| DE102007033586B4 (de) | Heftapparat | |
| DE1436506A1 (de) | Mit hoher Geschwindigkeit arbeitende Bandbearbeitungsmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE ES FR GB IT LI SE |
|
| 17P | Request for examination filed |
Effective date: 19900112 |
|
| 17Q | First examination report despatched |
Effective date: 19910729 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES FR GB IT LI SE |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 58901016 Country of ref document: DE Date of ref document: 19920430 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2031656 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 89108876.7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19990428 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000516 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20000517 Year of fee payment: 12 Ref country code: GB Payment date: 20000517 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000531 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000531 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20000626 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010517 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010518 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010518 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20010517 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020301 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050517 |