EP0304506B1 - Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen - Google Patents
Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen Download PDFInfo
- Publication number
- EP0304506B1 EP0304506B1 EP87112438A EP87112438A EP0304506B1 EP 0304506 B1 EP0304506 B1 EP 0304506B1 EP 87112438 A EP87112438 A EP 87112438A EP 87112438 A EP87112438 A EP 87112438A EP 0304506 B1 EP0304506 B1 EP 0304506B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- shaped material
- band
- projectile
- guide
- band shaped
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 13
- 238000007789 sealing Methods 0.000 title 1
- 239000000463 material Substances 0.000 claims description 18
- 238000010894 electron beam technology Methods 0.000 claims description 7
- 238000003466 welding Methods 0.000 claims description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 229910052742 iron Inorganic materials 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229920000742 Cotton Polymers 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 239000002360 explosive Substances 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B14/00—Projectiles or missiles characterised by arrangements for guiding or sealing them inside barrels, or for lubricating or cleaning barrels
- F42B14/02—Driving bands; Rotating bands
Definitions
- the invention relates to a method for applying and fastening guide bands on projectile casings.
- guide tapes to projectile casings
- the guide tapes are usually made of copper, copper alloys, soft iron, sintered iron or plastic and are usually pressed into a corresponding groove in the projectile casing and then turned to finished dimensions.
- a disadvantage of this known method is above all that it is practically impossible to make a corresponding groove in a very thin projectile casing. Because such a groove would weaken the projectile casing too much, so that the casing can easily tear open when the projectile is fired.
- a projectile body which is partially provided with a sheath which is produced by wrapping the projectile body with a cable consisting of a steel wire core and a sheath made of cotton or the like.
- the cable is located in a groove in the projectile body.
- the invention is therefore based on the object of further developing a method of the type mentioned at the outset such that guide bands can be applied and fastened to the projectile casing in a simple manner, even when it is a matter of relatively thin projectile casings, which usually have a groove cannot be provided for the guide band.
- a projectile known per se is designated 1, which has a shell 2.
- a guide band 4 is arranged in a groove in the projectile casing 2.
- the guide band is therefore arranged on the projectile casing and fastened to the projectile casing 2 by means of a laser beam or electron beam welding method.
- a section of the rear-side projectile shell 2 is shown, on which a guide band according to the invention has been attached.
- the leader band is designated 40. It essentially consists of a band-shaped material 41. In the example shown, the band-shaped material is placed in one layer on the projectile casing 2 with as little play as possible.
- the electron beam is then radiated from the outside through the guide band into the shell.
- the guide tape material melts in the width of the vibrating electron beam. Because of the decaying beam intensity, the image of the melted and again cooled casing material is in the manner of a triangular cross section. This results in an optimal interlocking between the guide band and the sleeve.
- the molten zones have been designated by 42, the distance between the melted zones from one another by 43 and the distance from the first molten zone from the rear end of the guide belt 40 by 44.
- This method is particularly suitable for the application of guide tapes to thin-walled casings, since the thermal load on the casing is extremely low, so that the guide tape can also be applied to casings that have already been tempered, without the compensation structure being significantly damaged.
- the intensity of the electron beam or the laser beam is chosen so that the casing does not melt. It has been shown that the molten zone 42 may extend approximately into a region 45 of the projectile casing 2 near the surface of 0.5 to 1 mm.
- FIG. 3 shows a further example of a guide band 400, in which narrow band sections 400 to 404 are wound around the projectile casing 2. Then the electron beam or laser beam welding takes place again. With 405 to 409 are the corresponding ones melted zones.
- the guide band 410 was made by applying the narrow band-shaped material to the sheath 2 in two layers.
- the subsequent guide band layer was welded onto the previously welded-on guide band layer.
- the left first guide band layer was designated 412, the second 411 and the corresponding melted zones 413 and 414.
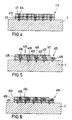
- FIGS. 5 and 6 show corresponding welded-on guide tape layers, in which the guide tapes were stepped down.
- the guide tape was designated 420, the individual stripes of tape set 421 to 425 and the melted zones 426 to 430.
- Fig. 6 which in turn shows a guide tape with two-ply tape material, the layer shown on the left edge was designated 451, the corresponding melted zone 452, the layered layer above it with 453 and the layer adjacent to this layered layer 454.
- the layers 453 and 454 are attached to the lower layer 451 by means of the melted zone 455.
- the advantage lies particularly in the fact that the curvature of the outer surface of the casing only requires small bending moments to bend the strip-shaped material, and that the strip is only slightly plastically stressed when it is applied.
- the guide belt is designated 460, which essentially consists of the belt sections 461, 462, 463 and the cutouts 464 and 465.
- step tape 470 was used as the guide tape. The steps are designated with 471, 472 and 473 and the recesses with 474 and 475.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Laser Beam Processing (AREA)
- Portable Nailing Machines And Staplers (AREA)
- Welding Or Cutting Using Electron Beams (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschoßhüllen.
- Das Aufbringen von Führungsbändern auf Geschoßhüllen ist beispielsweise aus dem Buch von Rheinmetall "Waffentechnisches Taschenbuch", 7. Auflage 1985, bekannt. Wie dort auf Seite 526 beschrieben, werden die Führungsbänder in der Regel aus Kupfer, Kupferlegierungen, Weicheisen, Sintereisen oder Kunststoff gefertigt und meist in eine entsprechende Nut der Geschoßhülle eingepreßt und anschließend auf Fertigmaß überdreht. Nachteilig bei diesem bekannten Verfahren ist vor allem, daß das Einbringen einer entsprechenden Nut in eine sehr dünne Geschoßhülle praktisch nicht möglich ist. Denn eine derartige Nut würde die Geschoßhülle zu stark schwächen, so daß es beim Abschuß des Geschosses leicht zum Aufreißen der Hülle kommen kann.
- Aus der US-A 4,366,015 ist ein Verfahren gemäß dem Oberbegriff des Anspruchs 1 zur Herstellung von Führungsbändern bekannt, wobei das Führungsband aus mehreren Lagen eines gummierten Gewebes besteht. Dieses Führungsband kann dann beispielsweise über das Geschoß in eine Führungsbandnut geschoben werden. Nachteilig bei diesem Führungsband ist vor allem das relativ aufwendige Herstellverfahren und die in der Regel ebenfalls erforderliche Führungsbandnut. Anderenfalls dürfte die Gefahr einer Abscherung des Führungsbandes vom Geschoß relativ groß sein.
- Ferner ist aus der FR-A 495 501 ein Geschoßkörper bekannt, der teilweise mit einer Hülle versehen ist, die dadurch hergestellt wird, daß der Geschoßkörper mit einem Kabel, bestehend aus einem Stahldrahtkern und einer Umhüllung aus Baumwolle o. dgl., umwickelt ist. Dabei befindet sich das Kabel in einer Nut des Geschoßkörpers. Die Verwendung einer derartigen Hülle als Führungsband bei Geschossen mit dünner Geschoßhülle ist ebenfalls nicht möglich, weil eine entsprechende Nut vorgesehen werden müßte.
- Der Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren der eingangs erwähnten Art so weiterzuentwickeln, daß auf einfache Weise Führungsbänder auf der Geschoßhülle aufgebracht und befestigt werden können, und zwar auch dann, wenn es sich um relativ dünne Geschoßhüllen handelt, bei denen üblicherweise eine Nut für das Führungsband nicht vorgesehen werden kann.
- Erfindungsgemäß wird diese Aufgabe durch die Merkmale des kennzeichnenden Teils des Anspruchs 1 gelöst.
- Besonders vorteilhafte Ausgestaltungen der in Anspruch 1 definierten Erfindung sind in den Unteransprüchen offenbart.
- Im folgenden wird anhand von Ausführungsbeispielen und mit Hilfe von Figuren die Erfindung näher beschrieben. Es zeigen:
- Fig. 1:
- ein an sich bekanntes Geschoß mit Führungsband;
- Fig. 2 bis Fig. 8:
- mehrere Ausführungsbeispiele von Führungsbändern, die auf der Geschoßhülle angeordnet sind.
- In Fig. 1 ist ein an sich bekanntes Geschoß mit 1 bezeichnet, welches eine Hülle 2 aufweist. Innerhalb der Geschoßhülle 2 befindet sich beispielsweise Sprengstoff 3. Am heckseitigen Ende des Geschosses 1 ist in einer Nut der Geschoßhülle 2 ein Führungsband 4 angeordnet.
- Wie eingangs beschrieben, ist es häufig nicht möglich, die Geschoßhülle 2 mit Nuten zu versehen. Erfindungsgemäß wird daher das Führungsband auf der Geschoßhülle angeordnet und mittels Laserstrahl bzw. Elektronenstrahlschweißverfahren an der Geschoßhülle 2 befestigt.
- In Fig. 2 ist ein Ausschnitt aus der heckseitigen Geschoßhülle 2 dargestellt, auf dem ein erfindungsgemäßes Führungsband befestigt wurde. Das Führungsband ist mit 40 bezeichnet. Es besteht im wesentlichen aus einem bandförmigen Material 41. In dem dargestellten Beispiel ist das bandförmige Material einlagig auf die Geschoßhülle 2 möglichst spielfrei aufgelegt. Der Elektronenstrahl wird dann von außen durch das Führungsband bis in die Hülle hineingestrahlt. Dabei schmilzt das Führungsbandmaterial in der Breite des schwingenden Elektronenstrahles auf. Wegen der abklingenden Strahlintensität ist das Bild des aufgeschmolzenen und wieder abgekühlten Hüllenwerkstoffes in der Art eines dreieckförmigen Querschnittes. Damit ergibt sich eine optimale Verzahnung zwischen dem Führungsband und der Hülle. In Fig. 2 wurden die geschmolzenen Zonen mit 42, der Abstand der geschmolzenen Zonen voneinander mit 43 und der Abstand der ersten geschmolzenen Zone vom heckseitigen Ende des Führungsbandes 40 mit 44 bezeichnet.
- Dieses Verfahren ist insbesondere für das Aufbringen von Führungsbändern auf dünnwandige Hüllen geeignet, da die thermische Belastung der Hülle äußerst gering ist, so daß das Führungsband auch auf bereits vergütete Hüllen aufgebracht werden kann, ohne daß das Vergütungsgefüge erheblich geschädigt wird.
- Allerdings ist es wichtig, daß die Intensität des Elektronenstrahls bzw. des Laserstrahles so gewählt wird, daß ein Durchschmelzen der Hülle nicht erfolgt. Es hat sich gezeigt, daß die geschmolzene Zone 42 sich etwa bis in einen oberflächennahen Bereich 45 der Geschoßhülle 2 von 0,5 bis 1 mm erstrecken darf.
- Fig. 3 zeigt ein weiteres Beispiel eines Führungsbandes 400, bei dem schmale Bandabschnitte 400 bis 404 um die Geschoßhülle 2 herumgewickelt werden. Anschließend erfolgt dann wieder die Elektronenstrahl- bzw. Laserstrahlverschweißung. Mit 405 bis 409 sind die entsprechenden geschmolzenen Zonen bezeichnet worden.
- In Fig. 4 wurde das Führungsband 410 dadurch hergestellt, daß das schmale bandförmige Material jeweils zweilagig auf der Hülle 2 aufgetragen wurde. Dabei wurde die jeweils nachfolgende Führungsbandlage auf der vorher aufgeschweißten Führungsbandlage aufgeschweißt. Die linke erste Führungsbandlage wurde mit 412, die zweite mit 411 und die entsprechenden geschmolzenen Zonen mit 413 und 414 bezeichnet.
- Die Figuren 5 und 6 zeigen entsprechende aufgeschweißte Führungsbandlagen, bei denen die Führungsbänder stufenförmig abgesetzt wurden. In Fig. 5 wurde das Führungsband mit 420, die einzelnen abgesetzten Bandstreifen mit 421 bis 425 und die geschmolzenen Zonen mit 426 bis 430 bezeichnet. In Fig. 6, das wiederum ein Führungsband mit zweilagigem Bandmaterial zeigt, wurde die am linken Rand dargestellte Lage mit 451, die entsprechende geschmolzene Zone mit 452, die darüberliegende gestufte Lage mit 453 und die an diese gestufte Lage anschließende Lage mit 454 bezeichnet. Die Lagen 453 und 454 sind mittels der geschmolzenen Zone 455 an der unteren Lage 451 befestigt.
- Bei Verwendung mehrerer Lagen liegt der Vorteil besonders darin, daß zum Biegen des bandförmigen Materials die Krümmung der Hüllenaußenoberfläche nur geringe Biegemomente erforderlich sind, und daß das Band beim Aufbringen nur geringfügig plastisch beansprucht wird.
- Die Verwendung schmaler Bänder gestattet auch, sofort, ohne mechanische Nacharbeit, den fertigen Führungsbandaußendurchmesser zu erzeugen, da Verwölbungen des Bandes vermieden werden. Außerdem ist es möglich, Nuten in das Führungsband zu bringen, in dem Aussparungen frei gelassen werden, in die das beim Schuß von den Feldern des gezogenen Geschoßrohres verdrängte Material fließen kann. Entsprechende Beispiele zeigen die Fig. 7 und 8.
- Dabei ist in Fig. 7 das Führungsband mit 460 bezeichnet, das im wesentlichen aus den Bandabschnitten 461, 462, 463 und den Aussparungen 464 und 465 besteht. In Fig. 8 wurde als Führungsband 470 gestuftes Bandmaterial verwendet. Dabei sind die Stufen mit 471, 472 und 473 und die Aussparungen mit 474 und 475 bezeichnet.
Claims (6)
- Verfahren zum Aufbringen und Befestigen von Führungsbändern (4, 40, 40', 410, 420, 450, 460, 470) auf Geschoßhüllen (2), wobei zunächst bandförmiges Material mindestens einlagig gewickelt wird, dadurch gekennzeichnet, daß das bandförmige Material um die Geschoßhülle (2) herumgewickelt wird, daß in vorgegebenen Abständen (43, 44) das bandförmige Material durch Laserstrahl oder ElektronenstrahlSchweißverfahren an der Geschoßhülle (2) befestigt wird, wobei die Intensität des Laserlichtes bzw. des Elektronenstrahles so gewählt wird, daß die Geschoßhülle (2) nur innerhalb einer dem bandförmigen Maerial zugewandten oberflächennahen Zone (45) schmilzt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß das bandförmige Material mindestens zweilagig aufgebracht wird, und daß jede Lage mit der vorhergehenden Lage verschweißt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Breite des bandförmigen Materials wesentlich kleiner ist, als die Breite des Führungsbandes (40', 410, 420, 450, 460, 470), und daß das bandförmnige Maerial spiralförmig um die Geschoßhülle (2) herumgewickelt wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß das bandförmige Material stufenförmig abgesetzt ist.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, daß das bandförmige Material ringförmig um die Geschoßhülle (2) herumgewickelt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß das bandförmige Material derart um die Geschoßhülle (2) herumgewickelt wird, daß zwischen den einzelnen gewickelten Führungsbandlagen (461 - 463) sich nutförmige Aussparungen (464, 465) ergeben.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP87112438A EP0304506B1 (de) | 1987-08-27 | 1987-08-27 | Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen |
| DE8787112438T DE3774708D1 (de) | 1987-08-27 | 1987-08-27 | Verfahren zum aufbringen und befestigen von fuehrungsbaendern auf geschosshuellen. |
| US07/105,954 US4873416A (en) | 1987-08-27 | 1987-09-28 | Method for the application and fastening of rotating bands on projectile bodies |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP87112438A EP0304506B1 (de) | 1987-08-27 | 1987-08-27 | Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0304506A1 EP0304506A1 (de) | 1989-03-01 |
| EP0304506B1 true EP0304506B1 (de) | 1991-11-21 |
Family
ID=8197227
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87112438A Expired - Lifetime EP0304506B1 (de) | 1987-08-27 | 1987-08-27 | Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US4873416A (de) |
| EP (1) | EP0304506B1 (de) |
| DE (1) | DE3774708D1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3825739A1 (de) * | 1988-07-28 | 1990-02-01 | Hollingsworth Gmbh | Verfahren zum herstellen von aufloesewalzenringen |
| DE4039956C2 (de) * | 1990-12-14 | 2000-06-21 | Diehl Stiftung & Co | Verfahren zur Befestigung eines Führungsbandes an einem Geschoß |
| SE505232C2 (sv) * | 1995-10-03 | 1997-07-21 | Foersvarets Forskningsanstalt | Rotationsstabiliserad projektil med metallgördel |
| JP3941269B2 (ja) * | 1997-12-11 | 2007-07-04 | 株式会社デンソー | 金属部材のレーザ溶接構造および方法,並びに燃料噴射弁 |
| US9157715B1 (en) * | 2014-05-14 | 2015-10-13 | General Dynamics Ordnance and Tactical Systems—Canada Inc. | Polymer marking projectile with integrated metallic sealing ring |
| EP3351339B1 (de) * | 2015-09-15 | 2024-06-19 | Panasonic Intellectual Property Management Co., Ltd. | Geschweisste struktur eines metallteils und schweissverfahren |
| CN111174634A (zh) * | 2020-02-17 | 2020-05-19 | 南京理工大学 | 提高非等齐膛线火炮发射安全性的串联自适应弹带装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU33896A1 (de) * | ||||
| DE221407C (de) * | ||||
| FR495501A (fr) * | 1917-09-14 | 1919-10-10 | Denson Hermonn Armstrong | Perfectionnements apportés aux projectiles |
| FR809845A (fr) * | 1936-05-27 | 1937-03-10 | Anciens Etablissements Skoda S | Obus à ceinture |
| US3013332A (en) * | 1957-08-02 | 1961-12-19 | Copperweld Steel Co | System for banding ordnance shells or the like |
| US3134278A (en) * | 1959-08-12 | 1964-05-26 | American Mach & Foundry | Friction welding |
| US3768414A (en) * | 1971-05-21 | 1973-10-30 | Us Navy | Controlled fragment warhead |
| US3952180A (en) * | 1974-12-04 | 1976-04-20 | Avco Everett Research Laboratory, Inc. | Cladding |
| US4366015A (en) * | 1980-05-16 | 1982-12-28 | Murray Myles N | Rubber driving band, artillery shell employing same, and method of making the band and assembling same in the shell |
| US4468552A (en) * | 1982-09-29 | 1984-08-28 | Advanced Technologies, Inc. | Method of applying hard surfaces to gate valves and the like |
-
1987
- 1987-08-27 EP EP87112438A patent/EP0304506B1/de not_active Expired - Lifetime
- 1987-08-27 DE DE8787112438T patent/DE3774708D1/de not_active Expired - Fee Related
- 1987-09-28 US US07/105,954 patent/US4873416A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE3774708D1 (de) | 1992-01-02 |
| US4873416A (en) | 1989-10-10 |
| EP0304506A1 (de) | 1989-03-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2237553C2 (de) | Verbindung von Nichtmetallrohren | |
| DE2263123C3 (de) | Verfahren und Vorrichtung zur Herstellung eines kupferplattierten Aluminiumdrahts | |
| EP1557257B1 (de) | Verfahren zur Herstellung eines Wickelschlauches aus thermoplastischem Kunststoff | |
| DE9117131U1 (de) | Doppelt geschlungenes Bremsband | |
| EP0304506A1 (de) | Verfahren zum Aufbringen und Befestigen von Führungsbändern auf Geschosshüllen | |
| EP0576418A1 (de) | Verfahren zum herstellen einer giessharzspule, sowie eine giessharzspule. | |
| DE10157968A1 (de) | Geteilter Lagerring und Verfahren zu dessen Herstellung | |
| DD149390A5 (de) | Siebtrommel und verfahren zu deren herstellung | |
| DE2624469A1 (de) | Schrumpf- oder klemmverband sowie verfahren zu seiner herstellung | |
| DE3414656A1 (de) | Verfahren zum herstellen von kontaktbauteilen | |
| DE3528381A1 (de) | Elektrisches bauteil mit anschlussdraht und verfahren zu seiner herstellung | |
| DE3822417A1 (de) | Welle zur uebertragung von torsionskraeften | |
| DE4016051C2 (de) | Mantelpenetrator | |
| DE2835401A1 (de) | Verfahren zur herstellung von gut haftenden kunststoffoberdecken auf metallischen traegern und vorrichtung zur durchfuehrung des verfahrens | |
| DE60309322T2 (de) | Verfahren zur herstellung der schmuckstücke | |
| DE102021108193B3 (de) | Rippenrohr sowie Verfahren zu dessen Herstellung | |
| DE3326131A1 (de) | Formschlussmittel und verfahren zum anordnen derselben im umfangbereich eines unterkalibrigen fluggeschosskernes aus schwermetall | |
| DE2814057C2 (de) | Spule für Draht oder dergleichen | |
| DE3422636A1 (de) | Verfahren zur herstellung eines konstruktionsteils durch formgebende auftragsschweissung sowie nach dem verfahren hergestelltes konstruktionsteil | |
| DE3103767C2 (de) | Magnetkopf | |
| DE3438991C2 (de) | ||
| DE4025844C2 (de) | Geschoß-Führungsband aus Formgedächtnismetall | |
| DE2602063A1 (de) | Sieb | |
| EP0691193A1 (de) | Verfahren zum kontinuierlichen Herstellen eines ein Metallrohr und ein Kunststoff-Innenrohr aufweisenden Verbundrohres | |
| EP0350718A2 (de) | Wulstkern für einen Fahrzeugluftreifen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19880128 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT SE |
|
| 17Q | First examination report despatched |
Effective date: 19900803 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRE;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED.SCRIBED TIME-LIMIT Effective date: 19911121 Ref country code: GB Effective date: 19911121 Ref country code: FR Effective date: 19911121 Ref country code: SE Effective date: 19911121 |
|
| REF | Corresponds to: |
Ref document number: 3774708 Country of ref document: DE Date of ref document: 19920102 |
|
| EN | Fr: translation not filed | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20050812 Year of fee payment: 19 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070301 |