EP0228615B1 - Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material - Google Patents
Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material Download PDFInfo
- Publication number
- EP0228615B1 EP0228615B1 EP86117107A EP86117107A EP0228615B1 EP 0228615 B1 EP0228615 B1 EP 0228615B1 EP 86117107 A EP86117107 A EP 86117107A EP 86117107 A EP86117107 A EP 86117107A EP 0228615 B1 EP0228615 B1 EP 0228615B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- capacitor plates
- continuous section
- capacitor
- plates
- frequency generator
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010438 heat treatment Methods 0.000 title claims abstract description 23
- 239000004020 conductor Substances 0.000 title claims description 5
- 239000003990 capacitor Substances 0.000 claims abstract description 97
- 230000010363 phase shift Effects 0.000 claims 1
- 239000000463 material Substances 0.000 abstract description 10
- 230000000694 effects Effects 0.000 abstract description 3
- 238000009998 heat setting Methods 0.000 abstract 1
- 238000005520 cutting process Methods 0.000 description 9
- 239000000203 mixture Substances 0.000 description 8
- 239000004033 plastic Substances 0.000 description 6
- 229920003023 plastic Polymers 0.000 description 6
- 239000004575 stone Substances 0.000 description 5
- 235000008733 Citrus aurantifolia Nutrition 0.000 description 3
- 235000011941 Tilia x europaea Nutrition 0.000 description 3
- 239000004571 lime Substances 0.000 description 3
- BPQQTUXANYXVAA-UHFFFAOYSA-N Orthosilicate Chemical compound [O-][Si]([O-])([O-])[O-] BPQQTUXANYXVAA-UHFFFAOYSA-N 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000004568 cement Substances 0.000 description 2
- 239000000109 continuous material Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 230000000875 corresponding effect Effects 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 230000002500 effect on skin Effects 0.000 description 2
- 239000006260 foam Substances 0.000 description 2
- 239000010410 layer Substances 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 239000006004 Quartz sand Substances 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 239000012790 adhesive layer Substances 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- AOWKSNWVBZGMTJ-UHFFFAOYSA-N calcium titanate Chemical compound [Ca+2].[O-][Ti]([O-])=O AOWKSNWVBZGMTJ-UHFFFAOYSA-N 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000007795 chemical reaction product Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 230000002596 correlated effect Effects 0.000 description 1
- 239000006063 cullet Substances 0.000 description 1
- 239000011381 foam concrete Substances 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000000265 homogenisation Methods 0.000 description 1
- 239000006223 plastic coating Substances 0.000 description 1
- 238000003303 reheating Methods 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000005728 strengthening Methods 0.000 description 1
- 239000002918 waste heat Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
- B28B3/20—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein the material is extruded
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/24—Apparatus or processes for treating or working the shaped or preshaped articles for curing, setting or hardening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B7/00—Moulds; Cores; Mandrels
- B28B7/40—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material
- B28B7/42—Moulds; Cores; Mandrels characterised by means for modifying the properties of the moulding material for heating or cooling, e.g. steam jackets, by means of treating agents acting directly on the moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/0088—Lubricating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/34—Heating or cooling presses or parts thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B5/00—Presses characterised by the use of pressing means other than those mentioned in the preceding groups
- B30B5/04—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band
- B30B5/06—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band co-operating with another endless band
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B6/00—Heating by electric, magnetic or electromagnetic fields
- H05B6/46—Dielectric heating
- H05B6/60—Arrangements for continuous movement of material
Definitions
- the invention relates to a device for heating a strand guided in a channel made of an electrically conductive material, wherein a capacitor plate arrangement, which is connected to a high-frequency generator, is arranged in an electrically insulated manner from the strand, and wherein the capacitor plate arrangement is located in the longitudinal direction of two adjacent pairs of opposite one another , First capacitor plates, on the two outer sides of which two further pairs of second capacitor plates are arranged in the longitudinal direction of the strand, which are connected to a connection of the high-frequency generator which is at zero potential.
- Such a device is known from EP-A1-0 085 318, in which two capacitor plates are arranged on two opposite sides of the channel offset by approximately their length from one another, which are connected to a non-potential-free connection of the high-frequency generator, while adjacent on both sides the two capacitor plates are each arranged two further capacitor plates which are connected to the floating connection of the high-frequency generator and extend so far along the channel that the strand is no longer at potential outside the heating range.
- the heating of the strand is not sufficiently uniform and, as a result, it can lead to the formation of shells within the strand, which affects the homogeneity of the end product and thus its strength, for example if building materials are to be hardened by heating.
- the object of the invention is to provide a device of the type mentioned at the outset which enables more uniform heating of the strand and prevents the formation of shells within the strand.
- first capacitor plates are all connected to the connection of the high-frequency generator which is not at zero potential and one in each case on the two opposite sides of the line, on which no first capacitor plates are present, in the central region of the line and the extent of the first capacitor plates
- Auxiliary capacitor plate is provided, which is also connected to the connection of the high-frequency generator which is not at zero potential.
- the skin effect in heating devices using high-frequency electrical energy is normally a second-order disturbance, it can become a dominant effect depending on the capacitor plate size.
- the capacitor plates each from a plurality of, preferably two, partial plates which are at the same potential and whose adjacent edges are separated by a slot which is preferably kept as small as possible.
- FIG. 1 shows, essentially schematically and in perspective, a strip strand system provided with a device for heating the strand, as is known from EP-A1-0 085 318.
- the 1 comprises four belts 10, 11, 12 and 13 which are arranged such that they form a rectangular channel 14 between them.
- the belts 10 to 13 are guided around rollers 15 and driven synchronously by means of a drive, not shown.
- the tapes 10 to 13 are, if necessary, also supported adjacent to the channel 14 by support gratings, not shown, while the vertical tapes 12 and 13 can additionally be guided on their edges via slide rails.
- the lower horizontal belt 10 is extended beyond the outlet end of the channel 14 and guided to the belt running control via a dancer roller 16.
- a filling device e.g. a filling funnel 17 which is expediently arranged such that it can be moved out of the inlet region of the channel 14 by means of a piston-cylinder unit for the purpose of cleaning.
- the outlet opening of the filling funnel 17 is located in the inlet area of the channel 14.
- a cutting device 18 is provided, which can be moved in the feed direction of the strip 10 from an initial position synchronously with the feed speed of the strip 10 and can be returned to the initial position after the cutting process has been carried out.
- the cutting device 18 has a bracket 19, which receives a cutting wire 19a to and fro and is adjustable in the vertical direction in accordance with the cutting progress and can be moved with a carriage 20.
- a belt weighing section can be provided downstream of the cutting device 18.
- the tapes 10 to 13 consist of an electrically non-conductive plastic, while adjacent to the tapes 12 and 13, namely on the outside of the tape parts, which form the entrance area of the channel 14, a schematically illustrated capacitor plate arrangement 21 is provided, which is connected via corresponding lines 22 a high frequency generator 23 are connected.
- a raw mixture for example consisting of quartz sand, lime, water, cement with an accelerator / retarder system and foam for the production of lime silicate stones
- the raw mixture passes into the channel 14 and is conveyed through the belts 10 to 13 on the predetermined channel cross section kept.
- the raw mixture in the duct 14 is heated, for example, to a temperature of 50 ° C. via the capacitor plate arrangement 21, so that the raw mixture solidifies due to the strengthening reactions of the cement that are set in motion.
- the solidifying strand of raw mixture in channel 14 is conveyed through belts 10 to 13 to the outlet end of channel 14. A relative movement between the strand and the tapes 10 to 13 and between the tapes 10 to 13 does not take place here, so that the wear problems are minimal.
- the tapes 10 to 13 are sprayed with a separating agent by spray devices 24 before they are deflected to the channel 14.
- scrapers 25 are provided, which remove any adhering material from the belts 10 to 13.
- the solidified strand After the solidified strand emerges from the channel 14, it is transported further through the lower belt 10 and divided into individual stone blanks 26 by means of the cutting device 18.
- the separated stone blanks 26 can then optionally be weighed on a belt weighing line, in order to be able to readjust the composition of the raw mixture in this way, in order to achieve the most uniform possible body density of the stone blanks 26.
- the waste heat of the high-frequency generator 23 can be used by blowing warm air generated by the generator cooling, for example by means of a hood, onto the stone blanks 26 in order to harden them, so that these have a sufficiently high strength for subsequent transport to an autoclave, but they do not must be fully generated by the heating in the region of the capacitor plate assembly 21.
- the length of the channel 14 is dimensioned such that the emerging strand has a desired strength, which may be increased to the necessary value by reheating with warm air from the generator cooling or another heat source.
- the area of the channel 14 is expediently accommodated in a housing (not shown) which is at ground potential and which extends from the filling funnel 17 to the cutting device 18.
- the belts 10 to 13 with their rollers 15 as well as support grids and sliding guides can be adjusted with respect to their belt levels so that the cross section of the channel 14 can be changed.
- the length of the blanks 26 can be changed by the cycle of the cutting device 18.
- the feed rate of the belts 10 is expedient to 13 adjustable, in particular continuously adjustable, in order to be able to adapt the feed rate to the heating rate and the size of the capacitor plate arrangement 21 accordingly.
- the belt strand system is suitable, for example, for the production of blanks for wall blocks, in particular lightweight blocks, for example based on lime silicate, gas or foam concrete or from coarse-ceramic material, the raw mixture containing large proportions of foam and water, so that cullet densities down to 0.2 g / cm3 can be achieved.
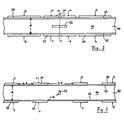
- two pairs of opposing capacitor plates 30 are provided adjacent to the belts 12 and 13 at a distance from one another, between which two further pairs of opposing capacitor plates 31 are arranged, so that in the longitudinal direction of the channel 14 a capacitor plate 30, two capacitor plates 31 and a capacitor plate 30 follow one another in the longitudinal direction of the channel 14 on the two opposite sides.
- the outer capacitor plates 30 are connected to the potential-free connection (0) of the high-frequency generator 23 and extend so far along the channel 14 that the stray fields emanating from the inner capacitor plates 31 are absorbed by the capacitor plates 30 on both sides, so that the strand inside of the channel 14 is free of contact voltage outside the heating region.
- the capacitor plates 31 are shorter than the capacitor plates 30 and connected to the other non-potential-free connection (+) of the high-frequency generator 23.
- two auxiliary capacitor plates 32 which are connected to the non-potential-free connection (+) of the high-frequency generator 23, are provided adjacent to the bands 10 and 11 opposite one another approximately in the middle between the four middle capacitor plates 31.
- the auxiliary capacitor plates 32 can be approximately as long as the capacitor plates 31, but are narrow in relation to the distance d between the capacitor plates 30 and 31 and are directed with their longitudinal axis in the direction of the longitudinal axis of the channel 14.
- the auxiliary capacitor plates 32 together with the same-polarized capacitor plates 31 lead between the outer, differently polarized capacitor plates 30 to a field line distribution which, in addition to the entire heating of the strand, particularly supports surface heating, which contributes to a shortening of the heating path, the auxiliary capacitor plates 32 providing additional heating in the Area of cause adjacent strand. In the above-mentioned applications, this leads to an additional hardening in this area and thus also to a better detachment of the hardened strand from the belts 10, 11.
- a distance between the capacitor plates 30, 31 in the longitudinal direction of the strand is at least approximately equal to the distance d between capacitor plates 30 or 31 located opposite one another.
- Auxiliary capacitor plates 32 are provided in the middle between the four middle capacitor plates 31 as in FIG. 2, but in such a way that they are also approximately at a distance d from the adjacent capacitor plates 31.
- the auxiliary capacitor plates 32 can be round or oval.
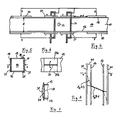
- auxiliary capacitor plates 32 of the embodiment of FIG. 3 can also be connected to a further non-correlated high-frequency generator 23, in which case the distance between the capacitor plates 31 and 32 can be chosen to be correspondingly small.
- the capacitor plate arrangement is such that the distance between the capacitor plates 30 and 31, which are at different potential, is at least approximately equal to d.
- the opposing pairs of capacitor plates 31 are subjected to voltage symmetrically to the zero potential by connecting a capacitor plate 31 to an output terminal of the high-frequency generator 23 and the opposite capacitor plate 31 to the latter via a phase-shifting lambda / 2 bypass line 34 or a phase-shifting network which is phase-shifted by half a period.
- a high-frequency generator 23 with a symmetrical output can also be used.
- the opposing pairs of capacitor plates 31 are voltage-balanced symmetrically to the zero potential by connecting a capacitor plate 31 to one output terminal of the high-frequency generator 23 and the capacitor plate 31 opposite with respect to the string to the other output terminal of the high-frequency generator 23, which causes the opposite electrodes to be driven in phase .
- the capacitor plates 30 are then at the zero potential of the high frequency generator 23 connected.
- the capacitor plate 31 connected to the ungrounded connection of the high-frequency generator overlaps a small piece across the bands 10, 11 at both ends transversely to the longitudinal direction of the strand, either by means of a bend 35 or by its own narrow auxiliary capacitor plate 36 realized, whereby the field in the upper and lower region of the strand for local surface heating is slightly compressed. If this is followed by a further pair of capacitor plates 31 of reversed polarity, the more inhomogeneous field is located on the other side of the strand, so that overall a good homogeneous surface heating results.
- the capacitor plates 31 can consist of several partial plates 31a, 31b arranged adjacent to one another in order to keep the skin effect in the strand material as low as possible.
- the partial plates 31a, 31b are at the same potential and their adjacent edges are separated by a slot 37, which can be as narrow as possible due to the same potential.
- the concavity of the capacitor plate 30, 31 can be filled with a material 41 with the highest possible dielectric constant, so that its surface facing the corresponding band 10, 11, 12 or 13 is flat and abuts against it.
- plastics have a dielectric constant of the order of about 2 to 4 (with a loss factor tg ⁇ , which is extremely low, so that the plastic practically does not heat up)
- materials such as calcium titanate are provided here, the dielectric constant of which is very much greater than 1 is. In addition, these materials show high dimensional stability and a low coefficient of thermal expansion.
- the continuous material has a dielectric constant of approximately 40 to 80 and a noteworthy loss factor tg ⁇ , ie the continuous material can be heated particularly well by means of a high-frequency field.
- the compensator plates on the sides facing the strips with a plastic layer or to embed the capacitor plates in plastic in order to keep the wear on the strips moving along the capacitor plates low.
- this plastic coating should be as thin as possible so as not to influence the stress profile too much.
- the material 41 can be ground and polished on the side facing the belt.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Electromagnetism (AREA)
- Physics & Mathematics (AREA)
- Structural Engineering (AREA)
- Constitution Of High-Frequency Heating (AREA)
- Resistance Heating (AREA)
- General Induction Heating (AREA)
- Control Of Resistance Heating (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Drying Of Solid Materials (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Erwärmen eines in einem Kanal geführten Strangs aus einem elektrisch leitfähigen Material, wobei eine Kondensatorplattenanordnung, die an einen Hochfrequenzgenerator angeschlossen ist, elektrisch isoliert gegenüber dem Strang angeordnet ist, und wobei die Kondensatorplattenanordnung zwei in Stranglängsrichtung benachbarte Paare von einander gegenüberliegenden, ersten Kondensatorplatten aufweist, zu deren beiden äußeren Seiten in Stranglängsrichtung zwei weitere Paare von zweiten Kondensatorplatten angeordnet sind, die mit einem auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators verbunden sind.
- Eine derartige Vorrichtung ist aus der der EP-A1-0 085 318 bekannt, bei der auf zwei gegenüberliegenden Seiten des Kanals um etwa ihre Länge zueinander versetzt zwei Kondensatorplatten angeordnet sind, die mit einem nicht potentialfreien Anschluß des Hochfrequenzgenerators verbunden sind, während beidseitig benachbart zu den beiden Kondensatorplatten jeweils zwei weitere Kondensatorplatten angeordnet sind, die mit dem potentialfreien Anschluß des Hochfrequenzgenerators verbunden sind und sich soweit entlang des Kanals erstrecken, daß der Strang außerhalb des Erwärmungsbereichs nicht mehr auf Potential liegt. Wie sich jedoch gezeigt hat, ist die Erwärmung des Strangs nicht genügend gleichmäßig und kann infolgedessen zu einer Schalenbildung innerhalb des Strangs führen, wodurch die Homogenität des Endprodukts und damit dessen Festigkeit, wenn es sich beispielsweise um durch Erwärmung zu erhärtende Baustoffe handelt, beeinträchtigt wird. Dies dürfte darauf zurückzuführen sein, daß sich die Felder in der Mitte des Strangs in etwa kompensieren können, während zwischen nebeneinander befindlichen Kondensatorplatten unterschiedlicher Polarität im Randbereich des Strangs sehr starke Felder auftreten, so daß die Feldverteilung zur Symmetrieachse in Längsrichtung des Strangs stark unsymmetrisch ist. Wegen der relativ ungleichmäßigen Erwärmung ist außerdem eine sehr große Erwärmungsstrecke erforderlich.
- Aus der DE-C-858 868 ist es an sich bekannt, auf einem Förderband geförderte, zu erwärmende Gegenstände wie Preßstofftabletten durch ein über gegebenenfalls in Förderrichtung unterteilte Kondesatorplatten, die paarweise nacheinander an die Hochfrequenzquelle angeschlossen werden, gebildetes Hochfrequenzfeld zu führen.
- Aus der US-A-2 288 269 ist es bekannt, einen aus mit einem wärmeaktivierbaren Kleber zu verklebenden Schichten bestehenden Strang zwischen mit Abstand zueinander angeordneten Paaren von an einen Hochfrequenzgenrator angeschlossene Kondensatorplatten hindurchzuführen, von denen jeweils längs und quer zur Förderrichtung benachbarte Kondensatorplatten entgegengesetzt gepolt sind.
- Aufgabe der Erfindung ist es, eine Vorrichtung der eingangs genannten Art zu schaffen, die eine gleichmäßigere Erwärmung des Strangs ermöglicht und eine Schalenbildung innerhalb des Strangs verhindert.
- Diese Aufgabe wird dadurch gelöst, daß die ersten Kondensatorplatten sämtlich an den nicht auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators angeschlossen und an den beiden gegenüberliegenden Seiten des Strangs, an denen keine ersten Kondensatorplatten anliegen, im mittleren Bereich des Strangs und der Erstreckung der ersten Kondensatorplatten jeweils eine Hilfskondensatorplatte vorgesehen ist, die ebenfalls an den nicht auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators angeschlossen ist.
- Zwar ist der Skin-Effekt bei Erwärmungsvorrichtungen mittels hochfrequenter elektrischer Energie normalerweise eine Störung zweiter Ordnung, jedoch kann er in Abhängigkeit von der Kondensatorplattengröße zu einem dominanten Effekt werden. Um seine Auswirkung möglichst gering zu halten, ist es daher zweckmäßig, die Kondensatorplatten jeweils aus mehreren, vorzugsweise zwei Teilplatten aufzubauen, die auf gleichem Potential liegen und deren benachbarte Kanten durch einen Schlitz getrennt sind, der vorzugsweise so klein wie möglich gehalten ist.
- Weitere Ausgestaltungen der Erfindung sind der nachfolgenden Beschreibung und den Unteransprüchen zu entnehmen.
- Die Erfindung wird nachstehend anhand der in den beigefügten Abbildungen dargestellten Ausführungsbeispiele näher erläutert.
- Fig. 1 zeigt im wesentlichen schematisch und perspektivisch eine mit einer Vorrichtung zum Erwärmen des Strangs versehene Bandstranganlage, wie sie aus der EP-A1-0 085 318 bekannt ist.
- Fig. 2 bis 8 zeigen im wesentlichen schematisch Ausführungsformen von Kondensatoranordnungen.
- Die in Fig. 1 dargestellte Bandstranganlage umfaßt vier Bänder 10, 11, 12 und 13, die derart angeordnet sind, daß sie zwischen sich einen recheckigen Kanal 14 bilden. Die Bänder 10 bis 13 sind um Rollen 15 geführt und mittels eines nicht dargestellten Antriebs synchron angetrieben. Die Bänder 10 bis 13 werden, soweit erforderlich, ferner benachbart zum Kanal 14 durch nicht dargestellte Tragroste abgestützt, während die vertikalen Bänder 12 und 13 zusätzlich über Gleitschienen an ihren Kanten geführt sein können. Das untere horizontale Band 10 ist über das Austrittsende des Kanals 14 hinaus verlängert und über eine Tänzerwalze 16 zur Bandlaufregelung geführt.
- Zwischen den Bändern 10 bis 13 mündet im Eintrittsbereich des Kanals 14 eine Befüllungseinrichtung, z.B. ein Fülltrichter 17, der zweckmäßigerweise etwa mittels einer Kolben-Zylinder-Einheit zwecks Reinigung aus dem Eintrittsbereich des Kanals 14 herausfahrbar angeordnet ist. Die Austrittsöffnung des Fülltrichters 17 befindet sich im Eintrittsbereich des Kanals 14.
- Am Austrittsende des Kanals 14 ist eine Schneideeinrichtung 18 vorgesehen, die in Vorschubrichtung des Bandes 10 aus einer Ausgangsstellung synchron mit der Vorschubgeschwindigkeit des Bandes 10 verfahrbar und nach Durchführung des Schneidvorgangs in die Ausgangsstellung zurückfahrbar ist. Die Scheideeinrichtung 18 besitzt in der dargestellten Ausführungsform einen Bügel 19, der einen Schneidedraht 19a hin- und herbeweglich sowie in vertikaler Richtung entsprechend dem Schneidefortgang verstellbar aufnimmt und mit einem Schlitten 20 verfahrbar ist.
- Nachfolgend zur Schneideeinrichtung 18 kann eine Bandwiegestrecke vorgesehen sein.
- Die Bänder 10 bis 13 bestehen aus einem elektrisch nichtleitenden Kunststoff, während benachbart zu den Bändern 12 und 13, und zwar auf Außenseiten der Bandteile, die den Eingangsbereich des Kanals 14 bilden, eine schematisch dargestellte Kondensatorplattenanordnung 21 vorgesehen ist, die über entsprechende Leitungen 22 mit einem Hochfrequenzgenerator 23 verbunden sind.
- Wird eine Rohmischung, beispielsweise bestehend aus Quarzsand, Kalk, Wasser, Zement mit einem Beschleuniger/Verzögerer-System und Schaum zur Herstellung von Kalksilikatsteinen in den Fülltrichter 17 eingefüllt, gelangt die Rohmischung in den Kanal 14 und wird durch die Bänder 10 bis 13 auf dem vorbestimmten Kanalquerschnitt gehalten. Über die Kondensatorplattenanordnung 21 erfolgt die Erwärmung der Rohmischung im Kanal 14 beispielsweise auf eine Temperatur von 50°C, so daß sich die Rohmischung aufgrund der dadurch in Gang gesetzten festigkeitsbildenden Reaktionen des Zements verfestigt.
- Der sich verfestigende Strang aus Rohmischung im Kanal 14 wird durch die Bänder 10 bis 13 zum Austrittsende des Kanals 14 gefördert. Eine Relativbewegung zwischen dem Strang und den Bändern 10 bis 13 sowie unter den Bändern 10 bis 13 untereinander findet hierbei nicht statt, so daß auch die Verschleißprobleme minimal sind.
- Um am Austrittsende des Kanals 14 ein leichtes Lösen der Bänder 10 bis 13 von dem verfestigten Strang zu erreichen, werden die Bänder 10 bis 13, bevor sie zum Kanal 14 umgelenkt werden, durch Sprüheinrichtungen 24 mit einem Trennmittel besprüht. Außerdem sind Abstreifer 25 vorgesehen, die eventuell anhaftendes Material von den Bändern 10 bis 13 entfernen.
- Nach Austritt des verfestigten Strangs aus dem Kanal 14 wird dieser durch das untere Band 10 weitertransportiert und mittels der Schneideeinrichtung 18 in einzelne Steinrohlinge 26 zerteilt. Die vereinzelten Steinrohlinge 26 können dann gegebenenfalls auf einer Bandwiegestrecke gewogen werden, um auf diese Weise die Zusammensetzung der Rohmischung nachregeln zu können, um eine möglichst gleichmäßige Scherbenrohdichte der Steinrohlinge 26 zu erzielen.
- Ferner läßt sich die Abwärme des Hochfrequenzgenerators 23 nutzen, indem durch die Generatorkühlung erzeugte Warmluft etwa mittels einer Haube auf die Steinrohlinge 26 geblasen wird, um diese nachzuhärten, so daß diese eine für einen nachfolgenden Transport zu einem Autoklaven ausreichend hohe Festigkeit besitzen, die jedoch nicht voll durch die Erwärmung im Bereich der Kondensatorplattenanordnung 21 erzeugt werden muß. Die Länge des Kanals 14 ist derart bemessen, daß der austretende Strang eine gewünschte Festigkeit aufweist, die gegebenenfalls durch die Nachwärmung mit Warmluft von der Generatorkühlung oder auch einer sonstigen Wärmequelle auf den notwendigen Wert erhöht wird.
- Der Bereich des Kanals 14 wird zweckmäßigerweise in einem nicht dargestellten, auf Erdpotential befindlichen Gehäuse untergebracht, das vom Fülltrichter 17 bis zur Schneideeinrichtung 18 reicht.
- Um andere Formate herstellen zu können, ist es zweckmäßig, wenn die Bänder 10 bis 13 mit ihren Rollen 15 sowie Tragrosten und Gleitführungen in bezug auf ihre Bandebenen verstellbar sind, um so den Querschnitt des Kanals 14 ändern zu können. Die Länge der Rohlinge 26 kann durch den Takt der Schneideeinrichtung 18 verändert werden.
- Zweckmäßigerweise ist die Vorschubgeschwindigkeit der Bänder 10 bis 13 regelbar, und zwar insbesondere stufenlos regelbar, um die Vorschubgeschwindigkeit an die Aufheizgeschwindigkeit und die Größe der Kondensatorplattenanordnung 21 entsprechend anpassen zu können.
- Die Bandstranganlage eignet sich beispielsweise zur Herstellung von Rohlingen für Wandbausteine, insbesondere Leichtbausteine, etwa auf Basis von Kalksilikat, Gas- oder Schaumbeton oder aus grobkeramischem Material, wobei die Rohmischung große Anteile Schaum und Wasser enthält, so daß Scherbenrohdichten bis herab zu 0,2 g/cm³ erzielt werden.
- Bei der in Fig. 2 dargestellten Kondensatorplattenanordnung 21 sind an den Bändern 12 bzw. 13 anliegend mit Abstand zueinander zwei Paare von einander gegenüberliegenden Kondensatorplatten 30 vorgesehen, zwischen denen zwei weitere Paare von einander gegenüberliegenden Kondensatorplatten 31 angeordnet sind, so daß in Längsrichtung des Kanals 14 auf den beiden gegenüberliegenden Seiten jeweils eine Kondensatorplatte 30, zwei Kondensatorplatten 31 und eine Kondensatorplatte 30 aufeinander in Längsrichtung des Kanals 14 folgen. Die äußeren Kondensatorplatten 30 sind an den potentialfreien Anschluß (0) des Hochfrequenzgenerators 23 angeschlossen und erstrecken sich dabei soweit entlang des Kanals 14, daß die von den inneren Kondensatorplatten 31 ausgehenden Streufelder von den Kondensatorplatten 30 auf beiden Seiten aufgenommen werden, so daß der Strang innerhalb des Kanals 14 außerhalb des Erwärmungsbereichs berührungsspannungsfrei ist. Die Kondensatorplatten 31 sind kürzer als die Kondensatorplatten 30 und an den anderen nicht potentialfreien Anschluß (+) des Hochfrequenzgenerators 23 angeschlossen. Außerdem sind zwei Hilfskondensatorplatten 32, die an den nicht potentialfreien Anschluß (+) des Hochfrequenzgenerators 23 angeschlossen sind, benachbart zu den Bändern 10 und 11 einander gegenüberliegend etwa in der Mitte zwischen den vier mittleren Kondensatorplatten 31 vorgesehen. Die Hilfskondensatorplatten 32 können etwa so lang wie die Kondensatorplatten 31 sein, sind jedoch im Verhältnis zum Abstand d zwischen den Kondensatorplatten 30 bzw. 31 schmal und mit ihrer Längsachse in Richtung der Längsachse des Kanals 14 gerichtet. Die Hilfskondensatorplatten 32 führen zusammen mit den gleichgepolten Kondensatorplatten 31 zwischen den äußeren, anders gepolten Kondensatorplatten 30 zu einer Feldlinienverteilung, die neben der gesamten Erwärmung des Strangs besonders die Oberflächenerwärmung unterstützt, was zu einer Verkürzung der Erwärmungsstrecke beiträgt, wobei die Hilfskondensatorplatten 32 eine zusätzliche Erwärmung im Bereich des hierzu benachbarten Strangs bewirken. Dies führt bei den vorstehend erwähnten Anwendungsfällen zu einer zusätzlichen Verfestigung in diesem Bereich und damit auch zu einem besseren Lösen des verfestigten Strangs von den Bändern 10, 11.
- Bei der in Fig. 3 dargestellten Ausführungsform ist zur Erzeugung eines homogenen Feldes vorgesehen, daß zwischen den Kondensatorplatten 30, 31 in Längsrichtung des Strangs jeweils ein Abstand mindestens etwa gleich dem Abstand d zwischen einander gegenüberliegenden Kondensatorplatten 30 oder 31 ist.
- In der Mitte zwischen den vier mittleren Kondensatorplatten 31 sind wie bei Fig. 2 Hilfskondensatorplatten 32 vorgesehen, jedoch derart, daß sie sich ebenfalls etwa im Abstand d von den benachbarten Kondensatorplatten 31 befinden. Die Hilfskondensatorplatten 32 können rund oder oval sein.
- Man kann auch die Hilfskondensatorplatten 32 der Ausführungsform von Fig. 3 an einen weiteren nichtkorrelierten Hochfrequenzgenerator 23 anschließen, wobei dann der Abstand zwischen den Kondensatorplatten 31 und 32 entsprechend gering gewählt werden kann.
- Bei der in Fig. 4 dargestellten Ausführungsform ist die Kondensatorplattenanordnung so, daß der Abstand zwischen den auf unterschiedlichem Potential befindlichen Kondensatorplatten 30 und 31 mindestens etwa gleich d ist. Die einander gegenüberliegenden Paare von Kondensatorplatten 31 werden symmetrisch zum Nullpotential spannungsbeaufschlagt, indem eine Kondensatorplatte 31 mit einem Ausgangsanschluß des Hochfrequenzgenerators 23 verbunden und die gegenüberliegende Kondensatorplatte 31 mit letzterer über eine phasenverschiebende lambda/2-Umwegleitung 34 oder ein Phasenschiebernetzwerk verbunden ist, das eine Phasenverschiebung um eine halbe Periode bewirkt.
- Stattdessen kann aber auch ein Hochfrequenzgenerator 23 mit symmetrischem Ausgang verwendet werden. Die einander gegenüberliegenden Paare von Kondensatorplatten 31 werden dabei symmetrisch zum Nullpotential spannunsgbeaufschlagt, indem eine Kondensatorplatte 31 mit einem Ausgangsanschluß des Hochfrequenzgenerators 23 und die bezüglich des Strangs gegenüberliegende Kondensatorplatte 31 mit dem anderen Ausgangsanschluß des Hochfrequenzgenerators 23 verbunden wird, was eine gegenphasige Ansteuerung der gegenüberliegenden Elektroden bewirkt. Die Kondensatorplatten 30 sind dann mit dem Nullpotential des Hochfrequenzgenerators 23 verbunden.
- Gemäß Fig. 5 kann vorgesehen sein, daß die an den nicht geerdeten Anschluß des Hochfrequenzgenerators angeschlossene Kondensatorplatte 31 an beiden Enden quer zur Längsrichtung des Strangs ein kleines Stück über die Bänder 10, 11 übergreift, entweder durch eine Abwinkelung 35 oder durch eine eigene schmale Hilfskondensatorplatte 36 realisiert, wodurch das Feld im Ober- und Unterbereich des Strangs zur lokalen Oberflächenerwärmung leicht komprimiert wird. Wenn sich daran ein weiteres Kondensatorplattenpaar 31 umgekehrter Polung anschließt, befindet sich dort das inhomogenere Feld auf der anderen Seite des Strangs, so daß sich insgesamt eine gute homogene Oberflächenerwärmung ergibt. Hierbei kann man mit einem oder mit zwei unkorrelierten Hochfrequenzgeneratoren 23 oder mit symmetrischem oder unsymmetrischem Potential (bezüglich des Nullpotentials) arbeiten.
- Gemäß Fig. 6 können die Kondensatorplatten 31 (und eventuell auch 30) aus mehreren, benachbart zueinander angeordneten Teilplatten 31a, 31b bestehen, um den Skin-Effekt im Strangmaterial so gering wie möglich zu halten. Die Teilplatten 31a, 31b liegen auf gleichem Potential und ihre benachbarten Kanten sind durch einen Schlitz 37 getrennt, der infolge gleichen Potentials so eng wie möglich sein kann.
- Wie in Fig. 7 dargestellt, ist es zweckmäßig, in Bezug auf den Strang etwa konkav ausgebildete Kondensatorplatten 30, 31 zu verwenden, wodurch ebenfalls ein Beitrag zur Homogenisierung des Feldes erhalten wird. Außerdem kann die Konkavität der Kondensatorplatte 30, 31 mit einem Material 41 mit möglichst hoher Dielektrizitätskonstante ausgefüllt sein, so daß ihre dem entsprechenden Band 10, 11, 12 oder 13 zugewandte Fläche plan ist und an diesem anliegt. Während Kunststoffe eine Dielektrizitätskonstante in der Größenordnung von etwa 2 bis 4 aufweisen (bei einem Verlustfaktor tg δ, der extrem niedrig ist, so daß sich der Kunststoff praktisch auch nicht erwärmt), sind hier Materialien wie Calciumtitanat vorgesehen, deren Dielektrizitätskonstante sehr viel größer als 1 ist. Außerdem zeigen diese Materialien hohe Formstabilität und einen geringen Temperaturausdehnungskoeffizienten. Fig. 8 zeigt den normierten Potentialverlauf zwischen zwei gegenüberliegenden Kondensatorplatten für eine Kunststoffschicht zwischen Strang und Kondensatorplatte (gestrichelt) und für ein Material mit hoher Dielektrizitätskonstante zwischen Strang und Kondensatorplatte (durchgezogen). Ersichtlich ergibt sich im letzteren Falle ein sehr viel kleinerer Spannungsabfall über den Kondensatorplatten, was die Betriebssicherheit deutlich erhöht. Das Stranggut hat zumindest bei den vorstehend angesprochenen Anwendungsfällen eine Dielektrizitätskonstante von ca. 40 bis 80 und einen nennenswerten Verlustfaktor tg δ, d.h. das Stranggut ist mittels eines Hochfrequenzfeldes besonders gut erwärmbar.
- Außerdem ist es zweckmäßig, die Konsensatorplatten an den den Bändern zugewandten Seiten mit einer Kunststoffschicht zu versehen bzw. die Kondensatorplatten in Kunststoff einzubetten, um den Verschleiß der sich an den Kondensatorplatten entlang bewegenden Bänder gering zu halten. Diese Kunststoffbeschichtung sollte jedoch so dünn wie möglich sein, um das Spannungsprofil nicht zu stark zu beeinflussen. Zum selben Zweck kann das Material 41 an der dem Band zugekehrten Seite geschliffen und poliert sein.
Claims (12)
- Vorrichtung zum Erwärmen eines in einem Kanal (14) geführten Strangs aus einem elektrisch leitfähigen Material, wobei eine Kondensatorplattenanordnung (21), die an einen Hochfrequenzgenerator (23) angeschlossen ist, elektrisch isoliert gegenüber dem Strang angeordnet ist, und wobei die Kondensatorplattenanordnung (21) zwei in Stranglängsrichtung benachbarte Paare von einander gegenüberliegenden, ersten Kondensatorplatten (31) aufweist, zu deren beiden äußeren Seiten in Stranglängsrichtung zwei weitere Paare von zweiten Kondensatorplatten (30) angeordnet sind, die mit einem auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators (23) verbunden sind, dadurch gekennzeichnet, daß die ersten Kondensatorplatten (31) sämtlich an den nicht auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators (23) angeschlossen und an den beiden gegenüberliegenden Seiten des Strangs, an denen keine ersten Kondensatorplatten (31) anliegen, im mittleren Bereich des Strangs und der Erstreckung der ersten Kondensatorplatten (31) jeweils eine Hilfskondensatorplatte (32) vorgesehen ist, die ebenfalls an den nicht auf Nullpotential liegenden Anschluß des Hochfrequenzgenerators (23) angeschlossen ist (Fig. 2).
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Hilfskondensatorplatten (32) in Längsrichtung des Strangs im Vergleich zum Abstand (d) zwischen den gegenüberliegenden ersten Kondensatorplatten (31) schmal sind.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Hilfskondensatorplatten (32) etwa gleiche Länge wie die ersten Kondensatorplatten (31) haben.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß zwischen in Stranglängsrichtung benachbarten Kondensatorplatten (30, 31) ein Abstand etwa mindestens gleich dem Abstand (d) der bezüglich des Strangs auf gegenüberliegenden Seiten angeordneten Kondensatorplatten (30 bzw. 31) vorgesehen ist.
- Vorrichtung nach Anspruch 4, dadurch gekennzeichnet, daß die Hilfskondensatorplatte (32) zu den benachbarten Kanten der Kondensatorplatten (31) einen Abstand etwa gleich dem Abstand (d) der bezüglich des Strangs auf gegenüberliegenden Seiten angeordneten Kondensatorplatten (30 bzw. 31) hat.
- Vorrichtung nach Anspruch 4 oder 5, dadurch gekennzeichnet, daß die ersten Kondensatorplatten (31), die bezüglich des Strangs auf gegenüberliegenden Seiten angeordnet sind, symmetrisch zum Nullpotential beaufschlagt sind.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, daß eine erste Kondensatorplatte (31) mit der hierzu bezüglich des Strangs gegenüberliegenden ersten Kondensatorplatte (31) über eine Lambda/2- Umwegleitung (34) oder ein Phasenschiebernetzwerk verbunden ist.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, daß der Hochfrequenzgenerator (23) symmetrische Ausgangsanschlüsse bezüglich des Nullpotentials aufweist.
- Vorrichtung nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß die ersten und gegebenenfalls zweiten Kondensatorplatten (31, 30) jeweils aus mindestens zwei Teilplatten (31a, 31b) bestehen, die durch einen Spalt (37) getrennt sind.
- Vorrichtung nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß die ersten und gegebenenfalls zweiten Kondensatorplatten (31, 30) in Richtung auf den Strang konkav ausgebildet sind, wobei die Konkavität mit einem elektrisch isolierenden Material (41) ausgefüllt ist.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, daß das elektrisch isolierende Material (41) eine Dielektrizitätskonstante von sehr viel größer als 1, vorzugsweise von größer als 100, aufweist.
- Vorrichtung nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß bei einem Längskanten aufweisenden Strang die ersten Kondensatorplatten (31) an den beiden benachbarten Kanten den Strang auf seinen einander gegenüberliegenden Seiten, an denen die ersten Kondensatorplatten (31) nicht anliegen, mittels einer Abwinkelung (35) oder einer getrennten Hilfskondensatorplatte (36) ein kleines Stück im Vergleich zur Strangbreite übergreifen.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP92101679A EP0487504B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| AT86117107T ATE81434T1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum erwaermen eines strangs aus elektrisch leitfaehigem material. |
| EP92101681A EP0485363B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101680A EP0486472B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19853543569 DE3543569A1 (de) | 1985-12-10 | 1985-12-10 | Vorrichtung zum erwaermen eines strangs aus elektrisch leitfaehigem material |
| DE3543569 | 1985-12-10 |
Related Child Applications (4)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92101680A Division EP0486472B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101680.4 Division-Into | 1986-12-09 | ||
| EP92101679.6 Division-Into | 1986-12-09 | ||
| EP92101681.2 Division-Into | 1986-12-09 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0228615A2 EP0228615A2 (de) | 1987-07-15 |
| EP0228615A3 EP0228615A3 (en) | 1988-06-08 |
| EP0228615B1 true EP0228615B1 (de) | 1992-10-07 |
Family
ID=6288080
Family Applications (4)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86117107A Expired - Lifetime EP0228615B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101679A Expired - Lifetime EP0487504B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101680A Expired - Lifetime EP0486472B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101681A Expired - Lifetime EP0485363B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
Family Applications After (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92101679A Expired - Lifetime EP0487504B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101680A Expired - Lifetime EP0486472B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
| EP92101681A Expired - Lifetime EP0485363B1 (de) | 1985-12-10 | 1986-12-09 | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material |
Country Status (3)
| Country | Link |
|---|---|
| EP (4) | EP0228615B1 (de) |
| AT (4) | ATE112129T1 (de) |
| DE (5) | DE3543569A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3817831A1 (de) * | 1988-05-26 | 1989-11-30 | Sicowa Verfahrenstech | Verfahren zur herstellung von bloecken |
| DE69018899D1 (de) * | 1989-08-21 | 1995-06-01 | Gen Electric | Material mit einer hohen dielektrischen Konstante, das elektrischer Felder zum Erhitzen von Kunststoffen erzeugt. |
| DE102021121013A1 (de) | 2021-08-12 | 2023-02-16 | KB Engineering GmbH | Verfahren zur Herstellung von ein- oder mehrschichtigen Formelementen, insbesondere von Wand- oder Steinelementen, sowie zugehörige Anlage |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2288269A (en) * | 1941-06-04 | 1942-06-30 | Compo Shoe Machinery Corp | Electrostatic heating apparatus |
| DE858868C (de) * | 1951-02-18 | 1952-12-11 | Siemens Ag | Verfahren zum Behandeln eines z. B. stueckfoermigen Gutes durch die Einwirkung einesWechselfeldes |
| GB726359A (en) * | 1952-05-23 | 1955-03-16 | Bostadsforskning Ab | Improvements in or relating to high frequency heating systems |
| DE933046C (de) * | 1953-04-19 | 1955-09-15 | Siemens Ag | Vorrichtung zum Behandeln von insbesondere koernigem Schuettgut durch ein Hochfrequenzfeld |
| AT184997B (de) * | 1954-08-09 | 1956-03-10 | Bostadsforskning Ab | Einrichtung zur Hochfrequenzerhitzung von Werkstücken, die in Wagen, Schiebern od. dgl. durch eine Erhitzungsanlage befördert werden |
| ATE29641T1 (de) * | 1982-01-30 | 1987-09-15 | Sicowa Verfahrenstech | Vorrichtung zum erwaermen eines strangs aus elektrisch leitfaehigem material sowie deren verwendung. |
-
1985
- 1985-12-10 DE DE19853543569 patent/DE3543569A1/de not_active Withdrawn
-
1986
- 1986-12-09 AT AT92101680T patent/ATE112129T1/de not_active IP Right Cessation
- 1986-12-09 AT AT92101679T patent/ATE113434T1/de not_active IP Right Cessation
- 1986-12-09 EP EP86117107A patent/EP0228615B1/de not_active Expired - Lifetime
- 1986-12-09 DE DE3650115T patent/DE3650115D1/de not_active Expired - Fee Related
- 1986-12-09 AT AT86117107T patent/ATE81434T1/de not_active IP Right Cessation
- 1986-12-09 EP EP92101679A patent/EP0487504B1/de not_active Expired - Lifetime
- 1986-12-09 EP EP92101680A patent/EP0486472B1/de not_active Expired - Lifetime
- 1986-12-09 EP EP92101681A patent/EP0485363B1/de not_active Expired - Lifetime
- 1986-12-09 DE DE3650141T patent/DE3650141D1/de not_active Expired - Fee Related
- 1986-12-09 DE DE8686117107T patent/DE3686938D1/de not_active Expired - Fee Related
- 1986-12-09 DE DE3650076T patent/DE3650076D1/de not_active Expired - Fee Related
- 1986-12-09 AT AT92101681T patent/ATE114212T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| ATE81434T1 (de) | 1992-10-15 |
| EP0485363A2 (de) | 1992-05-13 |
| EP0485363A3 (en) | 1992-05-27 |
| EP0487504B1 (de) | 1994-10-26 |
| EP0486472A2 (de) | 1992-05-20 |
| EP0486472B1 (de) | 1994-09-21 |
| EP0486472A3 (de) | 1992-05-27 |
| EP0485363B1 (de) | 1994-11-17 |
| ATE112129T1 (de) | 1994-10-15 |
| ATE114212T1 (de) | 1994-12-15 |
| DE3650115D1 (de) | 1994-12-01 |
| DE3650141D1 (de) | 1994-12-22 |
| EP0228615A2 (de) | 1987-07-15 |
| DE3650076D1 (de) | 1994-10-27 |
| EP0228615A3 (en) | 1988-06-08 |
| DE3686938D1 (de) | 1992-11-12 |
| DE3543569A1 (de) | 1987-06-11 |
| ATE113434T1 (de) | 1994-11-15 |
| EP0487504A1 (de) | 1992-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0085318B1 (de) | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material sowie deren Verwendung | |
| DE3315216C2 (de) | Herstellung von Platten aus zementartigem Material | |
| DE3926023C2 (de) | ||
| DE2825019A1 (de) | Verfahren und anlage zum herstellen von bauelementen u.dgl. aus einem haertenden bindemittel unter beimengung einer fluessigkeit | |
| DE2815452A1 (de) | Verfahren zur elektronischen ablenkung | |
| EP0279323B1 (de) | Vorrichtung zum Auftragen eines Schaumstoff bildenden, fliessfähigen Reaktionsgemisches auf eine Unterlage | |
| EP0498276A1 (de) | Verfahren und Vorrichtung zum Herstellen von Mineralfaserplatten sowie danach hergestellte Mineralfaserplatten | |
| EP0485363B1 (de) | Vorrichtung zum Erwärmen eines Strangs aus elektrisch leitfähigem Material | |
| DE1704963B1 (de) | Verfahren zum kontinuierlichen herstellen von platten | |
| CH620861A5 (en) | Process for producing mineral fibre slabs, device for carrying out the process, mineral fibre slab produced by the process and use thereof | |
| DE3046546A1 (de) | "kontinuierlich arbeitende waermebehandlungspresse" | |
| DE2636170A1 (de) | Doppelbandanlage | |
| DE2441371C2 (de) | Vorrichtung zum Vernetzen einer mit Polyolefin isolierten Kabelseele | |
| DE923568C (de) | Dielektrische Hochfrequenz-Heizvorrichtung | |
| DE3203132C1 (de) | Einrichtung zur kapazitiven Erwaermung | |
| DE2331427A1 (de) | Mit einer faserauflage versehenes flockelement u. dgl., insbesondere dichtelement, sowie verfahren zu seiner herstellung | |
| DE2647963A1 (de) | Vorrichtung zur aufgabe einer bewegten warenbahn auf ein transportorgan | |
| DE2621193C2 (de) | Verfahren zum Herstellen von wärmeisolierenden, nicht brennbaren Wandelementen | |
| DE2937357A1 (de) | Verfahren und anlage zum herstellen von bauelementen u.dgl. aus einem haertenden bindemittel unter beimengung einer fluessigkeit | |
| DE1156865B (de) | Vorrichtung zum Herstellen von mit parallelen Rippen versehenen, duennen poroesen Separatoren aus thermoplastischem Kunststoff | |
| EP0253068B1 (de) | Verfahren und Vorrichtung zum Herstellen von Bahnen | |
| DE843898C (de) | Verfahren und Vorrichtung zum fortlaufenden UEberziehen von Stahlbaendern mit Kautschuk | |
| DE4112083A1 (de) | Verfahren und einrichtung fuer die herstellung von mikrokristallinen und amorphen metallbaendern aus schmelze | |
| DE1683814C3 (de) | Vorrichtung zum fortlaufenden Herstellen von mehrschichtigen Leichtbauplatten | |
| DE2247990A1 (de) | Vorrichtung zum kontinuierlichen herstellen von spanplatten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT CH DE FR GB LI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT CH DE FR GB LI |
|
| 17P | Request for examination filed |
Effective date: 19880913 |
|
| 17Q | First examination report despatched |
Effective date: 19900525 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB LI |
|
| REF | Corresponds to: |
Ref document number: 81434 Country of ref document: AT Date of ref document: 19921015 Kind code of ref document: T |
|
| XX | Miscellaneous (additional remarks) |
Free format text: TEILANMELDUNG 92101680.4 EINGEREICHT AM 09/12/86. |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REF | Corresponds to: |
Ref document number: 3686938 Country of ref document: DE Date of ref document: 19921112 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19941117 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19941124 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19951209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19951231 Ref country code: CH Effective date: 19951231 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19971113 Year of fee payment: 12 Ref country code: FR Payment date: 19971113 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980206 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981209 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19981209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991001 |