EP0163056A2 - Verfahren zum Herstellen von doppelwandigen, gekrümmten Rohrabschnitten für Abgasanlagen an Kraftfahrzeugen od. dgl. und Werkzeug zur Durchführung des Verfahrens - Google Patents
Verfahren zum Herstellen von doppelwandigen, gekrümmten Rohrabschnitten für Abgasanlagen an Kraftfahrzeugen od. dgl. und Werkzeug zur Durchführung des Verfahrens Download PDFInfo
- Publication number
- EP0163056A2 EP0163056A2 EP85103967A EP85103967A EP0163056A2 EP 0163056 A2 EP0163056 A2 EP 0163056A2 EP 85103967 A EP85103967 A EP 85103967A EP 85103967 A EP85103967 A EP 85103967A EP 0163056 A2 EP0163056 A2 EP 0163056A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- support
- tube
- tool
- face
- axis
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1838—Construction facilitating manufacture, assembly, or disassembly characterised by the type of connection between parts of exhaust or silencing apparatus, e.g. between housing and tubes, between tubes and baffles
- F01N13/1844—Mechanical joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/28—Making tube fittings for connecting pipes, e.g. U-pieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D9/00—Bending tubes using mandrels or the like
- B21D9/05—Bending tubes using mandrels or the like co-operating with forming members
- B21D9/07—Bending tubes using mandrels or the like co-operating with forming members with one or more swinging forming members engaging tube ends only
- B21D9/073—Bending tubes using mandrels or the like co-operating with forming members with one or more swinging forming members engaging tube ends only with one swinging forming member
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2450/00—Methods or apparatus for fitting, inserting or repairing different elements
- F01N2450/22—Methods or apparatus for fitting, inserting or repairing different elements by welding or brazing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2450/00—Methods or apparatus for fitting, inserting or repairing different elements
- F01N2450/24—Methods or apparatus for fitting, inserting or repairing different elements by bolts, screws, rivets or the like
Definitions
- the invention relates to a method according to the preamble of claim 1.
- the invention further relates to a tool for performing this method.
- the inner tube and the outer tube are connected to one another by pulling the outer tube at one end before the bending, so that they form a jacket tube which is pushed onto a mandrel device, the guide mandrel of which in the inner tube and its Pipe mandrel are fixed between the inner and outer pipe.
- the inner and outer tubes are then attached to a bending template by means of a clamping device. By turning the template, the inner and outer tubes are simultaneously bent over fixed mandrels.
- the object of the invention is to switch off the known bending method in such a way that the exact deformation dimensions and wall spacings can be exactly maintained even in the progressive bending zones.
- the outer tube is also supported from the inside by a spacing tool, which can be displaced in a controlled manner from outside, during the mechanical bending processing carried out in a known manner.
- the support tool or the double tube can then be rotated about the axis at the respective curvature to be bent.
- this method it is possible to manufacture the double-walled pipe sections on automatic or semi-automatic bending machines with an additional support tool according to the invention.
- the invention therefore also includes a tool for internally supporting the outer tube for carrying out the above-mentioned method, which is characterized in that on the end face of a mechanically controlled axially displaceable support tube, a support sleeve with the same diameter and wall thickness is arranged coaxially and is articulated .
- This support sleeve is cut approximately obliquely with respect to the axis on its free end face.
- This sleeve is preferably spherical at least in the area of its greatest width in the direction parallel to the axis. Due to its storage and surface formation, the sleeve can support the respective curvature area to be machined in a suitable manner.
- the tool according to the invention is characterized in that two bearing webs are formed axially parallel to the support sleeve, diametrically opposite each other, with end-side bearing disks, which in corresponding undercut, open at the end recesses on the A bstitzhommese are pivotally received.
- the bearing washers can. be convex on their opposing surfaces. This bearing is suitable, in view of the relatively thin wall thicknesses, to absorb the non-tensile forces that occur. It is relatively easy to assemble.
- FIG. 1 The tubes 1 and 2, which are connected to one another in a suitable manner at their front end as seen from the machine, are received by the holding jaws 5 which can be moved in the direction of the arrow. From the machine side, support tools are inserted into the double-walled pipe in a controlled manner in the axial direction, which support the two pipes 1 and 2 to be bent around the template 6 in the region of curvature from the inside. In front of this bending template 6 ' , the outer tube is guided and supported on one side by a slide rail 4, and on the other side the outer tube bears against a fixed plaster smoothener 9.
- a support mandrel 7 For the internal support of the inner tube 2 is a support mandrel 7, which receives at its front end an articulated spherical support head 71.
- a bearing axis 72 On this support head 71, whose outer surface 711 is spherical, a bearing axis 72 is fastened in the tube axis direction, which has a ball 74 at its end. With this ball end, the support head 71 is pivotably held at a distance from the support mandrel in the correspondingly designed pan-like bearing 73.
- the tubular tool For the internal support of the outer tube 1 during the bending processing in the region of curvature, the tubular tool, designated as a whole by the number 8, is inserted into the space 3 between the two tubes 1 and 2, on which a ring-shaped tool which can be pivoted at least about an axis transverse to the tube axis like support sleeve is held.
- the support sleeve 81 is adapted to the tubular tool 8 in the inside and outside diameter.
- two bearing webs 814 are formed on it diametrically opposite one another with end-side bearing disks 815, which are received in the undercut recesses 816 on the support tube 8 in correspondingly undercut openings.
- the bearing disks 815 are convex on their mutually facing surfaces 818 to increase the pivoting range of the sleeve 81.
- the support sleeve 81 On its front side, the support sleeve 81 is cut obliquely to the tube axis, so that this sleeve has a narrowest area 817 and a widest area 811 seen over the circumference.
- the bevel cut is made in a curve adapted to the curvature to be supported.
- the front edge 812 of the support sleeve 81 is rounded and can have a reduced insertion slope.
- the inner tube 2 is first inserted into the outer tube 1 in a suitable length.
- the pipes are connected coaxially on one side while observing the all the same distance from the wall. This connection can be made by retracting the outer tube to the outer diameter of the inner tube or vice versa by widening the inner tube to the inner diameter of the outer tube, spacing welds are also possible.
- the double pipe section connected to one another in this way is introduced into the bending machine, which preferably operates automatically or semi-automatically.
- the support mandrel 7 is mechanically inserted into the inner tube 2 and the support tube 8 into the intermediate space 3 and moved to the respective curvature area. After completing a bend, the double pipe is advanced to the next bend.
- the next curvature is produced in the manner described with complete internal support.
- the ends of the tubes 1 directed towards the machine side are connected in the same way as on the other end side after removal from the support tools.
- Double-walled curved pipes of the type according to the invention for exhaust systems of motor vehicles which can be produced according to the method according to the invention without any creases and without touching the inner and outer pipes, have the advantage that, due to the air gap formed, there is much better sound and heat insulation.
- the Ab gas lines in systems with catalytic converters it is necessary to keep the exhaust gas temperatures high. Heat losses from the engine to the catalytic converter must therefore be kept low. Due to the sound-insulating double-walled pipes, other complex sound insulation measures on the exhaust system can be unnecessary.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- General Engineering & Computer Science (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Vorgeschlagen wird ein Verfahren zum Herstellen von doppelwandigen, gekrümmten Rohrabschnitten für Abgasanlagen an Kraftfahrzeugen. Dabei wird zunächst das Innenrohr (2) und das koaxiale Außenrohr (1) mit Wandabstand an einer Stirnseite miteinander verbunden. Während der Biegebearbeitung im jeweiligen Krümmungsbereich wird das Innenrohr (2) von innen in bekannter Weise durch einen Abstützdorn (7) unterstützt, an dem schwenkbar ein kugelförmiger Abstützkopf (71) gehalten ist. Gleichzeitig wird des Außenrohr (1) von innen von einem zwischen Außben-und Innenrohr (1,2) in axialer Richtung verschiebbaren, rohrförmigen Werkzeug (8) abgestützt, an dem eine mindestens um eine quer zur Rohrachse gerichtete Achse verschwenkbare, ringartige Abstützhülse gehalten ist. Nach der Biegebearbeitung der Verbindung der beiden Rohre (1,2) erfolgt die Verbindung der anderen Stirnseite.
Mit diesem Verfahren lassen sich für die Geräuschdammung und die Wärmedämmung günstige Rohrabschnitte für Abgasanlagen in wirtschaftlicher Weise auf vorhandenen automatischen und halbautomatischen Biegemaschinen herstellen.
Vorgeschlagen wird auch ein Werkzeug zur Innenabstützung des Außenrohres zur Durchführung des genannten Verfahrens, welches dadurch gekennzeichnet ist, daß an der Stirnseite eines maschinell gesteuerten, in Achsrichtung verschiebbaren Abstützrohres (8) mit Abstand eine durchmesser-und im wesentlichen wandstärkengleiche Abstützhülse (81) koaxial angeordnet und gelenkig gehalten ist.
Description
- Die Erfindung betrifft ein Verfahren nach dem Oberbegriff des Anspruches 1. Die Erfindung betrifft ferner ein Werkzeug zur Durchführung dieses Verfahrens.
- Für Abgasanlagen an Kraftfahrzeugen werden mehrfach gekrümmte Rohrabschnitte benötigt, die sich in Serie industriell fertigen lassen. Zur Schalldämmung und zur Reduzierung von Wärmeverlusten in den Abgasleitungen sind bereits doppelwandige Rohrabschnitte für den genannten Zweck bekannt, die auf halbautomatischen Biegeeinrichtungen hergestellt werden.
- Bei einem solchen aus der DE-AS 1 627 531 bekannten Verfahren werden vor dem Biegen Innenrohr und Außenrohr durch Einziehen des Außenrohres an einem Ende miteinander verbunden, so daß sie ein Mantelrohr bilden, welches auf eine Dornvorrichtung geschoben wird, deren Führungsdorn im Innenrohr und deren Rohrdorn zwischen Innen-und Außenrohr fixiert sind. Danach werden Innen-und Außenrohr mittels Spannvorrichtung auf ein Biegeschablone befestigt. Durch Drehen der Schablone werden Innen-und Außenrohr über feststehende Dorne hinweg gleichzeitig gebogen. Bei diesem bekannten Verfahren sind im Biegebereich Verformungen unerwünschter Art zu erwarten, da die Abstützungen nicht in den Biegebereich hineinreichen.
- Von daher liegt der Erfindung die Aufgabe zugrunde, das bekannte Biegeverfahren so auszugeschalten, daß auch in den fortschreitenden Biegezonen die genauen Verformungsmaße und Wandungsabstände genau eingehalten werden können.
- Zur Lösung dieser Aufgabe wird erfindungsgemäß in verfahrenstechnischer Hinsicht das vorgeschlagen, was im Kennzeichen des Anspruches 1 erfaßt ist. Die erfindungsgemäße vorrichtungstechnische Lösung ist im Kennzeichen des Anspruches 3 erfaßt.
- Vorteilhafte Ausgestaltungen der Erfindung sind in den Unteransprüchen erfaßt.
- Bei der erfindungsgemäßen Lösung wird Gebrauch gemacht von einem am Innendorn gelenkig gelagerten kugelförmigen Abstützkopf, wie er aus der US-PS 2.305.951 bekannt ist. Dieser Abstützkopf wird allerdings nur eingesetzt im Zusammenhang mit dem Biegen eines einzigen Rohres.
- Bei dem erfindungsgemäßen Verfahren wird auch das Außenrohr während der in bekannter Weise durchgeführten maschinellen Biegebearbeitung von innen durch ein abstandshaltendes Werkzeug abgestützt, welches von außen gesteuert verschoben werden kann.
- Je nach räumlicher Richtung der Krümmung kann dann an der jeweiligen zu biegenden Krümmung das Abstützwerkzeug oder das Doppelrohr um die Achse verdreht werden. Mit diesem Verfahren ist es möglich, mit einem zusätzlichen erfindungsgemäßen Abstützwerkzeug die doppelwandigen Rohrabschnitte auf automatischen oder halbautomatischen Biegemaschinen zu fertigen.
- Zu der Erfindung gehört daher auch ein Werkzeug zur Innenabstützung des Außenrohres zur Durchführung des genannten Verfahrens, welches dadurch gekennzeichnet ist, daß an der Stirnseite eines maschinell gesteuert in Achsrichtung verschiebbaren Abstützrohres mit Abstand eine durchmesser-und im wesentlichen wandstärkengleiche Abstützhülse koaxial angeordnet und gelenkig gehalten ist. Diese Abstützhülse ist dabei an ihrer freien Stirnseite in etwa schräg gegenüber der Achse angeschnitten. Vorzugsweise ist diese Hülse zumindest im Bereich ihrer größten Breite in achsparalleler Richtung ballig ausgebildet. Die Hülse kann sich dabei aufgrund ihrer Lagerung und Oberflächenausbildung dem jeweiligen zu bearbeitenden Krümmungsbereich in geeigneter Weise abstützend anlegen.
- Nach einer bevorzugten Ausführungsart ist das erfindungsgemäße Werkzeug dadurch gekennzeichnet, daß achsparallel an der Abstützhülse sich diametral gegenüberliegend zwei Lagerstege angeformt sind mit endseitigen Lagerscheiben, die in entsprechend hinterschnittenen, stirnseitig offenen Ausnehmungen an der Abstützhülse schwenkbar aufgenommen sind. Die Lagerscheiben können. dabei an ihren gegeneinandergerichteten Flächen konvex ausgebildet sein. Diese Lagerung ist geeignel,in Anbetracht der relativ dünnen Wandstärken die auftretenden nonen Zugkräfte aufzunehmen. Sie läßt sich relativ leicht montieren.
- Anhand eines abgebildeten Ausführungsbeispieles wird die Erfindung im folgenden näher erläutert. Es zeigen:
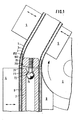
- Fig. 1 in einer teilweisen Schnittdarstellung einen doppelwandigen, gekrümmten Rohrabschnitt im Bereich der Biegeschablone einer nicht dargestellten Biegeeinrichtung,
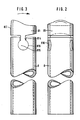
- Fig. 2 die Ansicht des zugehörigen Werkzeuges zur Innenabstützung des Außenrohres,
- Fig. 3 eine um 90° gedrehte Ansicht des Werkzeuges in Fig. 2,
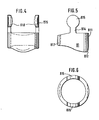
- Fig. 4 die Vorderansicht der Abstützhülse,
- Fig. 5 die Seitenansicht dieser Hülse und
- Fig. 6 die Draufsicht von vorne auf die Hülse in Fig. 4.
- Zunächst wird auf Fig. 1 Bezug genommen. Die an ihrem von der Maschine her gesehen vorderen Ende miteinander in geeigneter Weise verbundenen Rohre 1 und 2 sind von den in Pfeilrichtung verfahrbaren Haltebacken 5 aufgenommen. Von der Maschinenseite her sind in das doppelwandige Rohr gesteuert in axialer Richtung Abstützwerkzeuge eingeschoben, die die beiden um die Schablone 6 zu biegenden Rohre 1 und.2 im Krümmungsbereich von innen jeweils abstützen. Vor dieser Biegeschablone 6 'wird das Außenrohr von einer Seite von einer Gleitschiene 4 geführt und abgestützt, von der anderen Seite liegt das Außenrohr an einem ortsfesten Faltenglätter 9 an.
- Zur Innenabstützung des Innenrohres 2 dient ein Abstützdorn 7, der an seinem vorderen Ende einen gelenkig gelagerten kugelförmigen Abstützkopf 71 aufnimmt. An diesem Abstützkopf 71, dessen Außenfläche 711 kugelförmig ist, ist eine Lagerachse 72 in Rohrachsrichtung befestigt, die an ihrem Ende eine Kugel 74 aufweist. Mit diesem Kugelende ist der Abstützkopf 71 mit Abstand vom Abstützdorn in dem entsprechend ausgebildeten pfannenartigen Lager 73 schwenkbar gehalten.
- Zur Innenabstützung des Außenrohres 1 während der Biegebearbeitung im Krümmungsbereich ist in den Zwischenraum 3 zwischen den beiden Rohren 1 und 2 das insgesamt mit der Ziffer 8 bezeichnete rohrförmige Werkzeug eingeführt, an dem eine mindestens um eine quer zur Rohrachse gerichtete Achse verschwenkbare,ring - artige Abstützhülse gehalten ist.
- Bei diesem aus den Figuren 2 - 6 erkennbaren Abstützwerkzeug ist die Abstützhülse 81 im Innen-und Außendurchmesser dem rohrförmigen Werkzeug 8 angepaßt. Um diese Abstützhülse 81 schwenkbar mit Abstand am Werkzeug 8 zu halten sind an ihr sich diametral gegenüberliegend zwei Lagerstege 814 angeformt mit endseitigen Lagerscheiben 815, die in entsprechend hinterschnittenen, stirnseitig offenen Ausnehmungen 816 an dem Abstützrohr 8 aufgenommen sind. Die Lagerscheiben 815 sind an ihren gegeneinandergerichteten Flächen 818 konvex ausgebildet zur Erhöhung des Verschwenkungsbereiches der Hülse 81.
- An ihrer Vorderseite ist die Abstützhülse 81 schräg zur Rohrachse angeschnitten, so daß diese Hülse über den Umfang gesehen einen schmalsten Bereich 817 und einen breitesten Bereich 811 aufweist. Der Schrägschnitt ist dabei in einer der abzustützenden Krümmung angepaßten Kurve vorgenommen. Die Stirnkante 812 der Abstützhülse 81 ist abgerundet ausgeführt und kann eine reduzierte Einführungsschräge besitzen.
- Zur Herstellung der erfindungsgemäßen doppelwandigen Rohrabschnitte für Abgasanlagen wird zunächst in geeigneter Länge das Innenrohr 2 in das Außenrohr 1 eingesteckt. Es erfolgt die Verbindung der Rohre koaxial an einer Seite unter Einhaltung des umlaufend gleichen Wandabstandes. Diese Verbindung kann dabei durch Einziehung des Außenrohres auf den Außendurchmesser des Innenrohres oder umgekehrt durch Aufweitung des Innenrohres auf den Innendurchmesser des Außenrohres erfolgen, ebenso sind abstandshaltende Schweißverbindungen möglich. Der auf diese Weise miteinander verbundene Doppelrohrabschnitt wird in die vorzugsweise automatisch oder halbautomatisch arbeitende Biegemaschine eingebracht. Dabei wird der Abstützdorn 7 in das Innenrohr 2 und das Abstützrohr 8 in den Zwischenraum 3 maschinell eingeführt und auf den jeweiligen Krümmungsbereich verfahren. Nach Fertigstellung einer Krümmung erfolgt ein Vorschub des Doppelrohres bis zur nächsten Krümmung. Durch Steuerung der einzelnen Werkzeuge, gegebenenfalls unter Verdrehung des Doppelrohres um die Achse wird die nächste Krümmung in der geschilderten Weise unter vollständiger Innenabstützung hergestellt. Nach Fertigstellung aller Krümmungen erfolgt die Verbindung der zur Maschinenseite hin gerichteten Enden der Rohre 1 in der gleichen Weise wie auf der anderen Stirnseite nach dem Abziehen von den Abstützwerkzeugen.
- Doppelwandige gekrümmte Rohre der erfindungsgemäßen Art für Abgasanlagen von Kraftfahrzeugen, die sich nach dem erfindungsgemäßen Verfahren beliebig faltenfrei und ohne Berührungen von Innen-und Außenrohr herstellen lassen,haben den Vorteil, daß aufgrund des gebildeten Luftzwischenraumes eine weitaus bessere Schall-und Wärmedämmung gegeben ist. Insbesondere für die Abgasleitungen in Anlagen mit Katalysatoren ist es notwendig, die Abgastemperaturen hoch zu halten. Wärmeverluste vom Motor bis zum Katalysator müssen daher gering gehalten werden. Durch die schalldämmenden doppelwandigen Rohre können zum Teil sonstige aufwendige Schalldämmaßnahmen an der Abgasanlage unnötig werden.
-
- 1 Außenrohr
- 2 Innenrohr
- 3 Zwischenraum
- 4 Gleitschiene
- 5 Haltebacken
- 6 Biegeschablone
- 7 Abstützdorn
- 71 Abstützkopf
- 711 Außenfläche
- 72 Lagerachse
- 73 Lager
- 74 Kugelende
- 8 Abstützrohr
- 81 Abstützhülse
- 811 äußerer Abschnitt
- 812 Abrundung
- 814 Lagersteg
- 815 Lagerscheibe
- 816 Ausnehmung
- 817 innerer Abschnitt
- 818 Konvexflächen
- 9 Faltenglätter
Claims (8)
1. Verfahren zum Herstellen von doppelwandigen, gekrümmten Rohrabschnitten für Abgasanlagen an_Kraftfahrzeugen od.dgl., bei dem vor der maschinellen Biegebearbeitung das Innenrohr und das koaxiale Außenrohr mit Wandabstand an einer Stirnseite miteinander verbunden werden, und während der Biegebearbeitung im jeweiligen Krümmungsbereich im Innenrohr eine Abstützung erfolgt über einen axial verschiebbaren Abstützdorn, während im jeweiligen Krümmungsbereich das Außenrohr von einem zwischen Außen-und Innenrohr in axialer Richtung verschiebbaren, rohrförmigen Werkzeug abgestützt wird, dadurch gekennzeichnet, daß an dem inneren Abstützdorn (7) ein bekannter kugelförmiger Abstützkopf (71) schwenkbar gehalten ist und an dem rohrförmigen Werkzeug (8) mindestens eine um eine quer zur Rohrachse gerichtete Achse verschwenkbare, ringartige Abstützhülse (81) gehalten ist und daß nach der Biegebearbeitung die Verbindung der beiden Rohre (1,2) an der anderen Stirnseite erfolgt.
2. Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß zur Verbindung das Innenrohr (2) an seinen Enden auf den Innendurchmesser des Außenrohres (3) aufgeweitet wird.
3. Werkzeug zur Innenabstützung des Außenrohres zur Durchführung des Verfahrens nach Anspruch 1, dadurch gekennzeichnet, daß an der Stirnseite eines maschinell gesteuert in Achsrichtung verschiebbaren Abstützrohres (8) mit Abstand eine durchmesser- und im wesentlichen wandstärkengleiche Abstützhülse (81) koaxial angeordnet und gelenkig gehalten ist.
4. Werkzeug nach Anspruch 3, dadurch gekennzeichnet, daß die Abstützhülse (81) an ihrer freien Stirnseite in etwa schräg gegenüber der Achse angeschnitten ist.
5. Werkzeug nach Anspruch 4, dadurch gekennzeichnet, daß die Abstützhülse (81) zumindest im Bereich (811) ihrer größten Breite in achsparalleler Richtung ballig ausgebildet ist.
6. Werkzeug nach Anspruch 4, dadurch gekennzeichnet, daß die Stirnseite (812) abgerundet ist.
7. Werkzeug nach Anspruch 3, dadurch gekennzeichnet, daß achsparallel an der Abstützhülse (81) sich diametral gegenüberliegend zwei Lagerstege (814) angeformt sind mit endseitigen Lagerscheiben (815), die in entsprechend hinterschnittenen, stirnseitig offenen Ausnehmungen (816) an dem Abstützrohr (8) verschwenkbar aufgenommen sind.
8. Werkzeug nach Anspruch 7, dadurch gekennzeichnet, daß die Lagerscheiben (815) an ihren gegeneinandergerichteten Flächen (816) konvex ausgebildet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3415077 | 1984-04-21 | ||
| DE19843415077 DE3415077C1 (de) | 1984-04-21 | 1984-04-21 | Verfahren zum Herstellen von doppelwandigen,gekruemmten Rohrabschnitten fuer Abgasanlagen an Kraftfahrzeugen od.dgl. und Werkzeug zur Durchfuehrung des Verfahrens |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0163056A2 true EP0163056A2 (de) | 1985-12-04 |
| EP0163056A3 EP0163056A3 (en) | 1986-03-26 |
Family
ID=6234149
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85103967A Withdrawn EP0163056A3 (en) | 1984-04-21 | 1985-04-02 | Method of manufacturing bent, double-walled tube sections for waste gas arrangements of motor vehicles and tool for carrying out the method |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0163056A3 (de) |
| JP (1) | JPS60234723A (de) |
| DE (1) | DE3415077C1 (de) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3927989A1 (de) * | 1989-08-24 | 1991-03-21 | Wacker Chemie Gmbh | Verfahren zur herstellung von ausgekleideten gekruemmten rohrabschnitten |
| DE4024936A1 (de) * | 1990-08-06 | 1992-02-13 | Eugen Heim | Verfahren und vorrichtung zum biegen von doppelwandrohren |
| EP0481279A3 (en) * | 1990-10-18 | 1992-10-21 | Walter Spaeth | Method of spatial roll-stretch-bending in combination with a mandrel bending station |
| AT404908B (de) * | 1995-01-23 | 1999-03-25 | Vaillant Gmbh | Biegedorn für ein biegewerkzeug |
| GB2334689A (en) * | 1998-02-25 | 1999-09-01 | Brooks | Shaping process for hollow members |
| DE10125151A1 (de) * | 2001-05-22 | 2002-11-28 | Volkswagen Ag | Biegevorrichtung |
| EP1234622A3 (de) * | 2001-02-21 | 2004-02-04 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren und Vorrichtung zum Herstellen einer eingebuchteten Aufnahmeöffnung |
| US10201842B2 (en) | 2013-03-12 | 2019-02-12 | Acergy France SAS | Pipe bending for reel-lay operations |
| WO2020107089A1 (en) | 2018-11-30 | 2020-06-04 | Subsea 7 Do Brasil Servicos Ltda | Pipe spooling for reel-lay operations |
| CN113000654A (zh) * | 2019-12-18 | 2021-06-22 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
| CN113145704A (zh) * | 2020-01-22 | 2021-07-23 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL8901713A (nl) * | 1989-07-05 | 1991-02-01 | Grand Prix Silencers Bv | Werkwijze, inrichting en buigdoorn voor het buigen van een meervoudige buis. |
| DE29600113U1 (de) * | 1996-01-04 | 1996-02-22 | Schwarze, Rigobert, Dipl.-Ing., 51109 Köln | Rohrbiegemaschine mit Biegedorn |
| RU2139766C1 (ru) * | 1998-02-24 | 1999-10-20 | Комсомольское-на-Амуре авиационное производственное объединение | Устройство для отбортовки фланцев в стенке трубы |
| JP4698417B2 (ja) | 2005-12-28 | 2011-06-08 | 株式会社デンソー | 二重管の製造方法 |
| JP4884083B2 (ja) * | 2006-06-02 | 2012-02-22 | 本田技研工業株式会社 | 二重管の曲げ加工用芯金 |
| JP7036859B2 (ja) * | 2020-04-13 | 2022-03-15 | フタバ産業株式会社 | 曲管の製造装置、及び曲管の製造方法 |
| IT202000009961A1 (it) * | 2020-05-05 | 2021-11-05 | Cml Int S P A | Anima per macchina curvatubi |
| JP7181268B2 (ja) * | 2020-11-16 | 2022-11-30 | フタバ産業株式会社 | 曲管の製造装置、及び曲管の製造方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2305951A (en) * | 1941-05-27 | 1942-12-22 | Carl Nathan | Method of bending pipe |
| DE1627531C3 (de) * | 1967-09-01 | 1974-08-22 | Arog Armaturen + Apparate + Roehren Gmbh, 4630 Bochum-Gerthe | Einrichtung zur Herstellung von Mantelrohrbogen |
| US4009601A (en) * | 1975-01-24 | 1977-03-01 | K.K. Shimizu Seisakusho | Method of and apparatus for bending a double pipe |
| DE2732046A1 (de) * | 1976-08-20 | 1979-02-01 | Schwarze Rigobert | Verfahren zum biegen zweier ineinander gesteckter rohre und vorrichtung zur durchfuehrung des verfahrens |
| DE2637454C2 (de) * | 1976-08-20 | 1982-07-08 | Robert Dipl.-Ing. 5000 Köln Schwarze | Vorrichtung zum Biegen zweier ineinander gesteckter Rohre |
| DE2749589A1 (de) * | 1977-11-05 | 1979-05-10 | Schwarze Rigobert | Kaltbiege- verfahren und -vorrichtung zur herstellung von gekruemmten mantelrohrleitungen |
-
1984
- 1984-04-21 DE DE19843415077 patent/DE3415077C1/de not_active Expired
-
1985
- 1985-04-02 EP EP85103967A patent/EP0163056A3/de not_active Withdrawn
- 1985-04-19 JP JP8272985A patent/JPS60234723A/ja active Pending
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3927989A1 (de) * | 1989-08-24 | 1991-03-21 | Wacker Chemie Gmbh | Verfahren zur herstellung von ausgekleideten gekruemmten rohrabschnitten |
| DE4024936A1 (de) * | 1990-08-06 | 1992-02-13 | Eugen Heim | Verfahren und vorrichtung zum biegen von doppelwandrohren |
| EP0481279A3 (en) * | 1990-10-18 | 1992-10-21 | Walter Spaeth | Method of spatial roll-stretch-bending in combination with a mandrel bending station |
| AT404908B (de) * | 1995-01-23 | 1999-03-25 | Vaillant Gmbh | Biegedorn für ein biegewerkzeug |
| GB2334689A (en) * | 1998-02-25 | 1999-09-01 | Brooks | Shaping process for hollow members |
| EP1234622A3 (de) * | 2001-02-21 | 2004-02-04 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren und Vorrichtung zum Herstellen einer eingebuchteten Aufnahmeöffnung |
| DE10125151A1 (de) * | 2001-05-22 | 2002-11-28 | Volkswagen Ag | Biegevorrichtung |
| DE10125151B4 (de) * | 2001-05-22 | 2014-05-15 | Volkswagen Ag | Biegevorrichtung |
| US10201842B2 (en) | 2013-03-12 | 2019-02-12 | Acergy France SAS | Pipe bending for reel-lay operations |
| EP3617573A1 (de) | 2013-03-12 | 2020-03-04 | Acergy France SAS | Rohrkrümmung vorrichtung für reel-lay-operationen |
| US11376644B2 (en) | 2013-03-12 | 2022-07-05 | Acergy France SAS | Pipe bending for reel-lay operations |
| WO2020107089A1 (en) | 2018-11-30 | 2020-06-04 | Subsea 7 Do Brasil Servicos Ltda | Pipe spooling for reel-lay operations |
| US11828389B2 (en) | 2018-11-30 | 2023-11-28 | Subsea 7 Do Brasil Servicos Ltda | Pipe spooling for reel-lay operations |
| CN113000654A (zh) * | 2019-12-18 | 2021-06-22 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
| CN113000654B (zh) * | 2019-12-18 | 2023-02-17 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
| CN113145704A (zh) * | 2020-01-22 | 2021-07-23 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
| CN113145704B (zh) * | 2020-01-22 | 2022-11-08 | 双叶产业株式会社 | 弯管制造装置以及弯管制造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3415077C1 (de) | 1985-09-05 |
| JPS60234723A (ja) | 1985-11-21 |
| EP0163056A3 (en) | 1986-03-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3415077C1 (de) | Verfahren zum Herstellen von doppelwandigen,gekruemmten Rohrabschnitten fuer Abgasanlagen an Kraftfahrzeugen od.dgl. und Werkzeug zur Durchfuehrung des Verfahrens | |
| DE69623556T2 (de) | Monolithischer Katalysator und Verfahren zu seiner Herstellung | |
| DE2558830C3 (de) | Vorrichtung zum Ausbilden von Kerzähnen in einem dünnwandigen, zylindrischen Hülsenteil | |
| DE3117933C2 (de) | Statische Ringdichtung und Verfahren zu deren Herstellung | |
| DE69706275T2 (de) | Verfahren zur Herstellung eines Leitrohrs für einen Kernreaktor-brennstabbündel, Formdorn für ein derartiges Leitrohr und dadurch hergestelltes Leitrohr | |
| DE3688773T2 (de) | Verfahren und Vorrichtung zum Formen eines Doppelrohres. | |
| EP1089835B1 (de) | Verfahren und vorrichtung zum herstellen von längsnahtgeschweissten rohren aus ebenen blechzuschnitten | |
| DE3224308C2 (de) | Verfahren und Vorrichtung zum Herstellen eines gewellten mehrschichtigen Metallbalgs | |
| DD281446A5 (de) | Vorrichtung zur herstellung eines gewickelten kunststoffrohres | |
| DE2742118B1 (de) | Verfahren zum Erstellen einer Verschleiss-Schutzanordnung fuer ein Rohr und Grundkoerper fuer eine Verschleiss-Schutzbuechse zur Ausfuehrung des Verfahrens | |
| DE69901625T2 (de) | Verfahren zum verbinden von zwei koaxialen rohren, werkzeug zur herstellung der verbindung und anwendung des verfahrens | |
| DE10020725A1 (de) | Biegevorrichtung für dünnwandige Metallrohre | |
| DE2320125C3 (de) | Verfahren zur Herstellung einer Rohreinheit | |
| DE2548853C3 (de) | Vorrichtung zur Herstellung von metallenen Ringrohlingen | |
| DE3124957C2 (de) | ||
| DE102022110099B4 (de) | Vorrichtung, Verfahren und Verwendung einer Vorrichtung zum Verdrehen und Aufweiten von Leiterstücken | |
| DE2154438A1 (de) | Walzwerk zur spiralrohr-herstellung | |
| EP1283333B1 (de) | Verfahren zur Herstellung eines Abgaskatalysators | |
| DE2910445A1 (de) | Verwendung eines schraegwalzwerkes mit umlaufenden walzen mit planetenantrieb | |
| DE4403342C3 (de) | Vorrichtung zum Bearbeiten des Endes eines Beton- oder Stahlbetonrohres | |
| DE4325129C2 (de) | Verfahren zur Wärme übertragenden Befestigung von Einzelrippen auf Rohre | |
| DE2313415C3 (de) | Nabenrohr für Radnaben, sowie Verfahren und Vorrichtung zur Herstellung dieser Nabenrohre | |
| EP4566734A1 (de) | Innenrollierdorn und rolliervorrichtung | |
| DE976475C (de) | Verfahren zum Herstellen von Kabeln und Leitungen mit einem gewellten Mantel, insbesondere Metallmantel, und Einrichtung zur Ausuebung des Verfahrens | |
| DE3107435A1 (de) | Verfahren und vorrichtung fuer die herstellung von miniblockfedern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LI LU NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH FR GB IT LI LU NL SE |
|
| 18W | Application withdrawn |
Withdrawal date: 19860227 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BRILL, RUDOLF Inventor name: FOLLMANN, WILHELM |