EP0043898B1 - Stellvorrichtung für die Andrückrollen von Bandhaspeln - Google Patents
Stellvorrichtung für die Andrückrollen von Bandhaspeln Download PDFInfo
- Publication number
- EP0043898B1 EP0043898B1 EP81103319A EP81103319A EP0043898B1 EP 0043898 B1 EP0043898 B1 EP 0043898B1 EP 81103319 A EP81103319 A EP 81103319A EP 81103319 A EP81103319 A EP 81103319A EP 0043898 B1 EP0043898 B1 EP 0043898B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- piston
- pressure
- pneumatic
- setting device
- hydraulic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
- B65H18/08—Web-winding mechanisms
- B65H18/10—Mechanisms in which power is applied to web-roll spindle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/02—Winding-up or coiling
- B21C47/04—Winding-up or coiling on or in reels or drums, without using a moving guide
- B21C47/06—Winding-up or coiling on or in reels or drums, without using a moving guide with loaded rollers, bolts, or equivalent means holding the material on the reel or drum
- B21C47/063—Winding-up or coiling on or in reels or drums, without using a moving guide with loaded rollers, bolts, or equivalent means holding the material on the reel or drum with pressure rollers only
Definitions
- the invention relates to an actuating device for the pressure rollers of reels in hot strip mills, in which each roller support supported and guided by an articulated gear for the closing and opening of the pressure roller unit relative to the winding mandrel can be actuated by a combined pneumatic-hydraulic actuator, and in which the Pneumatic hydraulic actuator consists of a stroke-limited pneumatic cylinder and a hydraulic cylinder housed in its piston rod, the piston rod of the hydraulic cylinder engaging the support and guide elements of the roller carrier and the pressure medium acting on the pneumatic cylinder and hydraulic cylinder being independently controllable.
- An adjusting device with this generic structure is already known from DE-A-1 499123. It is structurally and effectively designed so that after the entry of the first band winding into the hand reel each pressure roller separately immediately before the area determined by the position of the band tip the increase in diameter of the band collar is removed from the winding mandrel by the measure of the band thickness.
- the lifting movement of the pressure rollers required for the tape bundle enlargement is therefore not caused here by the tape bundle itself, which enlarges at the point of the tape start, but rather before the enlargement area arrives at the pressure roller by means of special adjusting means so that the pressure rollers do not exert any deforming forces on the during the winding process Can exercise rolled strip.
- the pneumatic hydraulic actuating device assigned to the actuating device for the pressure rollers is designed in such a way that with the help of its pneumatic cylinder, the pressure roller is preset to a gap between the circumference of the winding mandrel and the gap of the winding mandrel, which distance is approximately 10%. is smaller than the respective strip thickness.
- the air cushion acting on the piston of the pneumatic cylinder acts as a shock absorber.
- the hydraulic cylinder of the combined pneumatic-hydraulic actuator sets the pressure roller in such a way that the control piston of the hydraulic cylinder is acted upon by a pump in accordance with the diameter increase of the band bundle, which is dependent on the speed of the band reel and the band thickness is, in such a way that the setting of the pressure roller to the new coil diameter takes place before the area of diameter increase arrives at the pressure roller concerned.
- the known actuating device thus works with cyclically intermittent action on the hydraulic cylinder on the combined pneumatic-hydraulic actuating device in order to adapt the position of the pressure roller to the respective increase in diameter of the band collar.
- a disadvantage of the known actuating device is that, on its combined pneumatic-hydraulic actuating device, the pneumatic cylinder must be designed for a relatively long stroke, since it not only serves as a shock absorber in the event of sudden evasive movements of the pressure roller relative to the winding drone, but rather also for the presetting of the pressure roller relative to the circumference of the winding mandrel must be used before the tape runs in.
- the hydraulic cylinder of the known combined pneumatic-hydraulic actuating device is only designed for a relatively small actuating stroke, since it only has to be tracked during a few band windings in rapid movement of the diameter increase of the band bundle, which is dependent on the respective band thickness.
- the operating characteristics of the large-volume pneumatic cylinders are problematic when they are used as actuators for applying or pivoting the pressure rollers relative to the winding mandrel of the reel.
- Their optimal function is in fact impaired by the fact that the operating characteristic is directly dependent on the respective volume of the pneumatic cylinder and this in turn is determined by the presetting of the pressure roller to the circumference of the winding mandrel required for the respective winding process.
- the spring rate of the pneumatic cylinder therefore depends on its effective volume, which varies from case to case, and cannot be chosen freely.
- the aim of the invention is to remedy this considerable deficiency. Therefore, the goal is to design an actuator of the generic type so that with a freely selectable spring rate for the pneumatic hydraulic actuator of the actuator not only the pressing rollers against the mandrel before the inlet of the tape tip and the pivoting of the same after the tape entry is certainly possible, but also for the swiveling of the pressure rollers to the waist circumference before the tape end enters the tape reel, a pre-positioning during the winding phase in such a way that the remaining stroke for applying the pressure rollers is carried out at a reduced speed and thus their impact energy against the band can be kept to a minimum.
- the particular advantage of an actuating device designed in this way is that all primary movement sequences are carried out by the hydraulic cylinders of the combined pneumatic-hydraulic actuators and there forth the hydraulic fluid by means of an adapted control allows an adjustable constant actuating speed, regardless of the load changes.
- the pneumatic cylinders of the combined pneumatic-hydraulic actuators operate as before when the pressure rollers are in place, while the tape is running in, causing an almost constant spring rate because there is no noticeable increase in force due to the high compressibility of the air and the large volume connected downstream on the cylinder when displacing the pressure rollers.
- a further feature of the actuating device which is essential to the invention, is specified in the second claim. This not only creates a minimal overall length for the combined pneumatic-hydraulic actuators, but also ensures that the primary actuating movements are carried out exclusively by their hydraulic cylinders and that the specified spring rate of the pneumatic cylinders is retained in any case.
- a stroke limitation is already assigned to the pneumatic cylinder of the combined pneumatic-hydraulic actuator.
- this must be preset according to the different adjustment path for the pressure rollers when winding different tape thicknesses, the stroke of the pneumatic cylinder being in any case considerably greater than the maximum evasive stroke for the pressure rollers.
- Another important feature of the invention is characterized by claim 3. This is because it ensures that the positioning of the pressure rollers against the winding mandrel before the tape tip runs in as well as the pivoting of the same after the tape entry can be effected precisely and quickly.
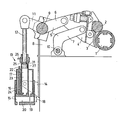
- the single figure of the drawing shows a side view and partly in section of the adjusting device for a single pressure roller and a deflecting shell which can be moved together with it in association with the winding mandrel of an underfloor reel, with a pneumatic square according to the invention supporting and guiding the roller and shell support. Hydraulic actuator attacks.
- the mandrel 1 of an underfloor reel is assigned a pressure roller 2 and a deflection shell 3, which are seated on a common roller and / or shell support 4.
- the roller and / or shell support 4 is supported and guided by a four-bar linkage, the two rocking levers 7 and 7 of which are mounted in a fixed frame 8 such that they can be pivoted to a limited extent about the axes 9 and 10.
- the piston rod 12 of a pneumatic hydraulic actuating device 13 acts on the rocker arm via an arm 11, which in turn is supported on a boom 14 of the stationary frame 8.
- the pneumatic hydraulic actuator 13 in turn consists of a pneumatic cylinder 15, in the cylinder housing 16 of which a plunger 17 is seated, which has a limited stroke 18 of relatively short length.
- the plunger 17 is designed as a relatively large-volume hollow piston and is in permanent connection with the pressure chamber 20 of the cylinder housing 16 via at least one passage 19 in the piston crown.
- the pneumatic cylinder 15 has a considerable volume of air, which ensures an approximately constant spring rate over the maximum stroke path 18 of the plunger 17.
- the plunger 17 of the pneumatic cylinder 15 is supported in its extended position, as can be seen in the drawing, by the air pressure present in the pressure chamber 20.
- a double-acting hydraulic cylinder 22 is formed within the plunger 17 and an adjoining piston rod-like extension 21, the pressure chamber 23 of which can be connected to the pressure fluid supply source via a line 24, while its pressure chamber 25 is connected to this pressure fluid via a line 26 - Supply source can be connected.
- the differential piston 27 of the hydraulic cylinder 22 is fixedly connected to the piston rod 12.
- the differential piston 27 By applying pressure fluid to the pressure chamber 23 of the hydraulic cylinder 22, the differential piston 27 is moved upward within the plunger piston 17 or its extension 21 and the piston rod 12 is thus moved upward.
- the pressure roller and the deflection shell 3 are thus set against the circumference of the winding mandrel 1 via the four-bar linkage 5 and the roller and / or shell carrier 4.
- the feed speed for the pressure fluid into the pressure chamber 23 the setting speed for the pressure roller 2 and the deflection shell 3 can be controlled as desired.
- the contact pressure of the pressure roller 2 against the winding mandrel 1 can also be regulated.
- Each set position of the differential piston 27 can be fixed in that hydraulic fluid is also present in the pressure chamber 25 of the hydraulic cylinder 22 and thus fixes the differential piston 27 in the respective position and dampens the movements of the piston rod 12.
- This mode of operation is particularly important in the event that the pressure roller 2 and / or the deflecting shell 3 is to be placed in a preposition during the winding phase of the coil before the end of the tape enters the underfloor reel, from which the remaining stroke for applying the pressure roller 2 or deflecting shell against the circumference of the collar is carried out at a lower feed rate in order to minimize the impact energy on the circumference of the belt collar and to avoid belt damage.
- the pressure chamber 23 of the hydraulic cylinder 22 is relieved of the pressure fluid and, on the other hand, pressure fluid is guided through the line 26 into the pressure chamber 25.
- the differential piston 27 is pushed downward, so that the four-bar linkage 5 of the roller and shell carriers 4 with the pressure roller and the deflection shell 3 moves away from the winding mandrel 1 via the piston rod 12.
- hydraulic cylinder 22 which is suitable for both load directions and serves as a holding valve.
- it can serve as a pressure limiter for the hydraulic hoses and can be used for smooth, jerk-free movement of the deflection shell with reduced mass and static lifting force, which can vary over the stroke, as well as different holding forces required when winding the tape.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Winding Of Webs (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
Description
- Die Erfindung betrifft eine Stellvorrichtung für die Andrückrollen von Bandhaspeln in Warmbandstraßen, bei welcher jeder von einem Gelenkgetriebe gestützte und geführte Rollenträger für das Schließen und Öffnen des Andrückrollen-Aggregates relativ zum Wickeldorn durch ein kombiniertes Pneumatik-Hydraulik-Stellgerät betätigbar ist, und bei welcher das Pneumatik-Hydraulik-Stellgerät aus einem hubwegbegrenzten Pneumatikzylinder und einem in dessen Kolbenstange untergebrachten Hydraulikzylinder besteht, wobei die Kolbenstange des HydrauHkzylinders an den Stütz- und Führungsorganen des Rollenträgers angreift und wobei die Druckmittelbeaufschlagung des Pneumatikzylinders und Hydraulikzylinders unabhängig steuerbar ist.
- Eine Stellvorrichtung mit disem gattungsgemäßen Aufbau ist bereits bekannt durch die DE-A-1 499123. Sie ist baulich und wirkungsmäßig so ausgelegt, daß nach dem Einlaufen der ersten Bandwindung in den Handhaspel jede Andrückrolle gesondert unmittelbar vor Eintreffen des durch die Lage der Bandspitze bestimmten Bereichs der Durchmesserzunahme des Bandbundes jeweils um das Maß der Bandstärke vom Wickeldorn entfernt wird. Die für die Bandbundvergrößerung erforderliche Abhebebewegung der Andrückrollen wird hier also nicht durch den sich an der Stelle des Bandanfangs vergrößernden Bandbund selbst, sondern vielmehr schon vor Eintreffen des Vergrößerungsbereiches an der Andrückrolle durch besondere Verstellmittel bewirkt, damit die Andrückrollen während des Wickelvorganges keine deformierenden Kräfte auf das Walzband ausüben können.
- Das der Stellvorrichtung für die Andrückrollen zugeordnete Pneumatik-Hydraulik-Stellgerät ist zu diesem Zweck so ausgelegt, daß mit Hilfe seines Pneumatikzylinders die Andrückrolle vor dem Einlaufen der Bandspitze in den Bandhaspel relativ zum Umfang des Wickeldorns auf einen Spattabstand voreingestellt wird, der etwa um 10% kleiner als die jeweilige Banddicke bemessen ist. Das den Kolben des Pneumatikzylinders beaufschlagende Luftkissen wirkt dabei als Stoßdämpfer. Nach dem Einlaufen der Bandspitze in den Bandhaspel erfolgt durch den Hydraulikzylinder des kombinierten Pneumatik-hydraulik-Stellgerätes die Zustellung der Andrückrolle in der Weise, daß der Steuerkolben des Hydraulikzylinders durch eine Pumpe entsprechend der von der Drehzahl des Bandhaspels und der Banddicke abhängigen Durchmesserzunahme des Bandbundes beaufschlagt wird, und zwar dergestalt, daß die Einstellung der Andrückrolle auf den neuen Bandbunddurchmesser stattfindet, bevor der Bereich der Durchmesserzunahme an der betreffenden Andrückrolle eintrifft. Die bekannte Stellvorrichtung arbeitet also mit zyklisch intermittierender Beaufschlagung des Hydraulikzylinders am kombinierten Pneumatik-Hydraulik-Stellgerät, um die Stellung der Andrückrolle an die jeweilige Durchmesserzunahme des Bandbundes anzupassen.
- Nachteilig bei der bekannten Stellvorrichtung ist aber, daß an deren kombiniertem Pneumatik-Hydraulik-Stellgerät der Pneumatikzylinder für einen relativ großen Hubweg ausgelegt werden muß, da er nicht nur als Stoßdämpfer beim Auftreten von plötzlichen Ausweichbewegungen der Andrückrolle relativ zum Wickeldron dient, sondern vielmehr auch für die Voreinstellung der Andrückrolle relativ zum Umfang des Wickeldorns vor dem Einlaufen des Bandes benutzt werden muß. Hingegen ist der Hydraulikzylinder des bekannten kombinierten Pneumatik-Hydraulik-Stellgerätes nur für einen relativ geringen Stellhub ausgelegt, da er nur während einiger weniger Bandwindungen in zügiger Bewegung der von der jeweiligen Banddicke abhängigen Durchmesserzunahme des Bandbundes nachgeführt werden muß.
- Die praktische Erfahrung hat aber gezeigt, daß die Betriebscharakterik der großvolumigen Pneumatikzylinder problematisch ist, wenn sie als Stellgerät zum Anlegen oder Abschwenken der Andrückrollen gegenüber dem Wickeldorn des Bandhaspels benutzt werden. Ihre optimale Funktion wird nämlich dadurch beeinträchtigt, daß die Betriebscharakteristik direkt vom jeweiligen Volumen des Pneumatikzylinders abhängig ist und dieses wiederum durch die für den jeweiligen Wickelvorgang notwendige Voreinstellung der Andrückrolle zum Umfang des Wickeldorn bestimmt wird. Die Federrate des Pneumatikzylinders ist also von dessen von Fall zu Fall unterschiedlichem Wirkvolumen abhängig und kann nicht frei gewählt werden.
- Die Erfindung bezweckt die Beseitigung dieses beträchtlichen Mangels. Daher ist ihr das Ziel gesetzt, eine Stellvorrichtung der gattungsgemäßen Art so auszulegen, daß bei frei wählbarer Federrate für das Pneumatik-Hydraulik-Stellgerät der Stellvorrichtung nicht nur das Anstellen der Andrückrollen gegen den Wickeldorn vor dem Einlauf der Bandspitze sowie das Abschwenken derselben nach dem Bandeinlauf sicher ermöglicht wird, sondern auch für das Anschwenken der Andrückrollen an den Bundumfang vor dem Einlaufen des Bandendes in den Bandhaspel zunächst eine Vorpositionierung noch während der Wickelphase in der Weise zuläßt, daß der Resthub zum Anlegen der Andrückrollen mit verringerter Geschwindigkeit durchgeführt und damit deren Aufprallernergie gegen den Bandbund auf ein Mindestmaß beschränkt werden kann.
- Die Lösung dieser Aufgabe wird nach der Erfindung grundsätzlich durch die Kennzeichnungsmerkmale des Anspruchs 1 erreicht.
- Der besondere Vorteil einer solchermaßen ausgebildeten Stellvorrichtung liegt darin, daß sämtliche Primär-Bewegungsabläufe durch die Hydraulikzylinder der kombinierten Pneumatik-Hydraulik-Stellgeräte ausgeführt werden und daher die Hydraulikflüssigkeit mittels einer angepaßten Steuerung eine justierbare konstante Stellgeschwindigkeit, unabhängig von den Lastveränderungen, erlaubt. Im angelegten Zustand der Andrückrollen, während des Bandeinlaufs, sind die Pneumatikzylinder der kombinierten Pneumatik-Hydraulik-Stellgeräte -wie bisher- in Funktion, wobei sie eine annähernd konstante Federrate bewirken, weil infolge der hohen Kompressibilität der Luft und des nachgeschalteten großen Volumens kein merkbarer Kraftanstieg am Zylinder beim Verdrängen der Andrückrollen erfolgt.
- Ein weiteres, erfindungswesentliches Ausgestaltungsmerkmal der Stellvorrichtung ist dabei im zweiten Anspruch angegeben. Es wird hierdurch nämlich nicht nur eine minimale Baulänge für die kombinierten Pneumatik-Hydraulik-Stellgeräte geschaffen, sondern zugleich auch gewährleistet, daß die primären Stellbewegungen ausschließlich von deren Hydraulik-Zylindern ausgeführt werden und in jedem Falle die vorgegebene Federrate der Pneumatikzylinder erhalten bleibt.
- Nach DE-A-1 499123 ist zwar dem Pneumatikzylinder des kombinierten Pneumatik-Hydraulik-Stellgerätes bereits eine Hubbegrenzung zugeordnet. Diese muß jedoch entsprechend dem unterschiedlichen Anstellweg für die Andrückrollen beim Wickeln unterschiedlicher Bandstärken voreingestellt werden, wobei der Hubweg des Pneumatikzylinders in jedem Falle beträchtlich größer als der maximale Ausweichhub für die Andrückrollen ist.
- Ein anderes wichtiges Weiterbildungsmerkmal der Erfindung ist durch den Anspruch 3 gekennzeichnet. Es stellt nämlich sicher, daß das Anstellen der Andrückrollen gegen den Wickeldorn vor dem Einlaufen der Bandspitze sowie auch das Abschwenken derselben nach dem Bandeinlauf exakt und zügig bewirkt werden kann.
- Andere vorteilhafte Ausgestaltungsmerkmale für die erfindungsgemäße Stellvorrichtung sind noch in den Ansprüchen 4 bis 6 aufgezeigt. Während durch das Merkmal des Anspruchs 4 die Steuerbarkeit des Hydraulikzylinders im kombinierten Pneumatik-Hydraulik-Stellgerät optimiert werden kann, ergibt sich durch die Maßnahme des Anspruchs eine besonders einfach und kompakte Bauart des kombinierten Pneumatik-Hydraulik-Stellgerätes. Durch die Maßnahme des Anspruchs 6 wird die Arbeitsweise der durch die Stellvorrichtung bewegbaren Andrückrollen im Zusammenwirken mit dem Wickeldorn und dem Walzband begünstigt. Eine solche Ausbildung ist zwar an sich bekannt durch DE-B-1 156041, jedoch wird dort mit baulich aufwendigen und getrennt voneinander eingebauten Pneumatik-und Hydraulik-Stellgeräten gearbeitet.
- In der einzigen Figur der Zeichnung ist in Seitenansicht und teilweise im Schnitt die Stellvorrichtung für eine einzelne Andrückrolle und eine gemeinsam mit dieser bewegbare Umlenkschale in Zuordnung zum Wickeldorn eines Unterflurhaspels gezeigt, wobei an einem den Rollen-und Schalenträger stützenden und führenden Gelenkviereck ein erfindungsgemäßes Pneumatik-Hydraulikstellgerät angreift.
- In der Zeichnung sind dem Wickeldorn 1 eines Unterflurhaspels eine Andrückrolle 2 und eine Umlenkschale 3 zugeordnet, die an einem gemeinsamen Rollen- und/oder Schalenträger4 sitzen. Der Rollen- und/oder Schalenträger 4 wird dabei von einem Gelenkviereck gestützt und geführt, dessen beide Schwinghebel und 7 in einem ortsfesten Gestell 8 um die Achsen 9 und 10 begrenzt schwenkbar gelagert sind. Am Schwinghebel greift dabei über einen Arm 11 die Kolbenstange 12 eines Pneumatik-Hydraulikstellgerätes 13 an, welches sich wiederum an einem Ausleger 14 des ortsfesten Gestelles 8 abstützt. Das Pneumatik-Hydraulikstellgerät 13 besteht wiederum aus einem Pneumatikzylinder 15, in dessen Zylindergehäuse 16 ein Plungerkolben 17 sitzt, der einen begrenzten Hubweg 18 verhältnismäßig geringer Länge hat.
- Der Plungerkolben 17 ist als relativ großvolumiger Hohlkolben ausgeführt und steht über mindestens einen Durchlaß 19 im Kolbenboden mit dem Druckraum 20 des Zylindergehäuses 16 in Dauerverbindung. Damit weist der Pneumatikzylinder 15 trotz eines verhältnismäßig kleinen Druckraumes 20 ein beträchtliches Luftvolumen auf, welches über den maximalen Hubweg 18 des Plungerkolbens 17 hinweg eine annährend konstante Federrate gewährleistet.
- Durch den im Druckraum 20 anstehenden Luftdruck wird der Plungerkolben 17 des Pneumatikzylinders 15 in seiner - aus der Zeichnung ersichtlichen - ausgefahrenen Stellung abgestützt.
- Innerhalb des Plungerkolbens 17 und einer sich nach oben an diesen anschließenden, kolbenstangenartigen Verlängerung 21 ist ein doppelt wirkender Hydraulikzylinder 22 ausgebildet, dessen Druckraum 23 über eine Leitung 24 mit der Druckflüssigkeits-Lieferquelle verbindbar ist, während sein Druckraum 25 über eine Leitung 26 an diese Druckflüssigkeits-Lieferquelle angeschlossen werden kann. Der Differentialkolben 27 des Hydraulikzylinders 22 ist fest mit der Kolbenstange 12 verbunden.
- Durch Beaufschlagung des Druckraumes 23 des Hydraulikzylinders 22 mit Druckflüssigkeit wird der Differentialkolben 27 innerhalb des Plungerkolbens 17 bzw. dessen Verlängerung 21 nach oben gefahren und damit die Kolbenstange 12 aufwärts bewegt. Über das Gelenkviereck5 sowie den Rollen- und/oder Schalenträger4 werden damit die Andrückrolle und die Umlenkschale 3 gegen den Umfang des Wickeldorns 1 angestellt. Durch Regelung der Zulaufgeschwindigkeit für die Druckflüssigkeit in den Druckraum 23 kann die Anstellgeschwindigkeit für die Andrückrolle 2 und die Umlenkschale 3 beliebig gesteuert werden. Durch Druckregelung der Hydraulikflüssigkeit läßt sich andererseits auch der Anpreßdruck der Andrückrolle 2 gegen den Wickeldorn 1 regeln. Jede eingestellte Position des Differentialkolbens 27 kann dadurch fixiert werden, daß Hydraulikflüssigkeit auch im Druckraum 25 des Hydraulikzylinders 22 ansteht und so den Differentialkolben 27 in der jeweiligen Position fixiert und die Bewegungen der Kolbenstange 12 dämpft.
- Dlese Wirkungsweise ist besonders für den Fall wichtig, daß vor dem Einlaufen des Bandendes in den Unterflurhaspel die Andrückrolle 2 und/oder die Umlenkschale 3 schon während der Wickelphase des Bandbundes in eine Vorposition gestellt werden soll, aus welcher dann der Resthub zum Anlegen der Andrückrolle 2 bzw. Umlenkschale gegen den Bundumfang mit geringerer Vorschubgeschwindigkeit durchgeführt wird, um die Aufprallenergie auf den Umfang des Bandbundes auf ein Mindestmaß zu beschränken und Bandbeschädigungen zu vermeiden.
- Zum Abschwenken der Andrückrolle 2 und der Umlenkschale 3 vom Wickeldorn 1 nach erfolgtem Bandeinlauf wird der Druckraum 23 des Hydraulikzylinders 22 von der Druckflüssigkeit entlastet und andererseits Druckflüssigkeit durch die Leitung 26 in den Druckraum 25 geführt. Hierdurch wird der Differentialkolben 27 nach unten geschoben, so daß über die Kolbenstange 12 das Gelenkviereck 5 der Rollen- und Schalenträger 4 sich mit der Andrückrolle und der Umlenkschale 3 vom Wickeldorn 1 wegbewegt.
- Ausweichbewegungen der Andrückrolle 2 und der Umlenkschale 3 relativ zum Wickeldorn 1, welche sich immer dann zwangsläufig ergeben, wenn entweder beim Beginn des Wickelvorgangs die Überlappung des Bandanfangs oder aber bei Beendigung des Wickelvorgangs das Bandende unter ihnen hindurchläuft, werden auschließlich vom Pneumatikzylinder 15 aufgenommen. Die sich hierbei ergebenden momentanen Beschleunigungen wirken nämlich über den Rollen- und Schalenträger4, das Gelenkvierecks und die Kolbenstange 12 auf den Plungerkolben 17 zurück, so daß sich dieser aus seiner ausgefahrenen Stellung gegen den im Druckraum 20 anstehenden Luftdruck elastisch rückwärts verschiebt. Wegen des relativ großen Luftvolumens innerhalb des Druckraumes 20 und des damit korrespondierenden Hohlraums des Plungerkolbens 17 bleibt dabei wegen der hohen Kompressibilität der Luft eine annähernd konstante Federrate erhalten. Wichtig ist, daß der Luftdruck im Pneumatikzylinder 15 völlig unabhängig vom Arbeitsdruck des Hydraulikzylinders 22 eingestellt und geregelt werden kann, so daß die jeweilige Federrate des Pneumatikzylinders 15 sich bedarfsweise einstellen läßt.
- Von Vorteil ist es, daß der Luftverbrauch des Pneumatikzylinders 15 auf Leckageverluste, Druckeinstellungen und gelegentliches Bewegen begrenzt ist, so daß ein wirtschaftlicher Betrieb sichergestellt werden kann.
- Es Ist möglich, dem Hydraulikzylinder22 ein sogenanntes Doppelbremsventil zuzuordnen, welches sich für beide Lastrichtungen eignet und dabei als Halteventil dient. Außerdem kann es als Druckbegrenzer für die Hydraulikschläuche dienen und zum gleichmäßigen, ruckfreien Bewegen der Umlenkschale bei über den Hub veränderlicher reduzierter Masse und statischer Hebekraft sowie unterschiedlicher erforderlicher Haltekraft beim Anwickeln des Bandes benutzt werden.
Claims (6)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19803026524 DE3026524A1 (de) | 1980-07-12 | 1980-07-12 | Stellvorrichtung fuer die andrueckrollen und/oder umlenkschalen von bandhaspeln, insbesondere unterflurhaspeln |
| DE3026524 | 1980-07-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0043898A1 EP0043898A1 (de) | 1982-01-20 |
| EP0043898B1 true EP0043898B1 (de) | 1983-11-16 |
Family
ID=6107079
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81103319A Expired EP0043898B1 (de) | 1980-07-12 | 1981-05-02 | Stellvorrichtung für die Andrückrollen von Bandhaspeln |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4404831A (de) |
| EP (1) | EP0043898B1 (de) |
| JP (1) | JPS5747528A (de) |
| DE (2) | DE3026524A1 (de) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3307840A1 (de) * | 1983-03-05 | 1984-09-06 | SMS Schloemann-Siemag AG, 4000 Düsseldorf | Stellvorrichtung fuer die andrueckrollen und/oder umlenkschalen von haspeln, insbesondere unterflurhaspeln |
| US4530224A (en) * | 1980-07-12 | 1985-07-23 | Sms Schloemann-Siemag Ag | Strip-guide assembly for a metal strip coiler |
| DE29610197U1 (de) * | 1996-06-13 | 1997-10-16 | Beloit Technologies, Inc., Wilmington, Del. | Belastungswalzenanordnung für Wickelmaschinen |
| GB9715358D0 (en) * | 1997-07-21 | 1997-09-24 | Kvaerner Clecim Cont Casting | Method of shearing and guiding metal strip and apparatus therefor |
| US5957404A (en) * | 1998-04-20 | 1999-09-28 | Kvaerner Metals | Ironing roll with cam for following coil/strip tangent point |
| FR2820061B1 (fr) * | 2001-01-30 | 2003-05-02 | Vai Clecim | Dispositif d'entrainement et de guidage d'une bande |
| DE10202687B4 (de) * | 2001-10-24 | 2005-09-08 | Windmöller & Hölscher Kg | Vorrichtung zum kontinuierlichen Aufwickeln von Bahnen |
| SE529858C2 (sv) * | 2006-01-18 | 2007-12-11 | Bergs Engineering Ab | Förfarande och anordning för förbättrad upplindning |
| CN106391750B (zh) * | 2016-10-26 | 2018-09-14 | 安徽新荣钢构有限公司 | 一种轨道式金属薄板收卷装置 |
| CN113371499B (zh) * | 2020-12-31 | 2023-07-14 | 江苏亚威机床股份有限公司 | 一种铝带加工用摩擦辊式张力装置 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB546126A (en) * | 1941-01-04 | 1942-06-29 | Bigwood Joshua & Son Ltd | Improvements in or relating to winding machines for strip material |
| GB950590A (en) * | 1959-11-05 | 1964-02-26 | Davy & United Eng Co Ltd | Improvements in or relating to apparatus for coiling and uncoiling strip material |
| DE1156041B (de) * | 1959-11-05 | 1963-10-24 | Davy & United Eng Co Ltd | Haspel zum Aufwickeln von insbesondere walzwarmem Band |
| BE648849A (de) * | 1963-06-04 | |||
| DE1499123A1 (de) * | 1966-07-29 | 1970-02-19 | Schloemann Ag | Verfahren und Vorrichtung zum Aufwickeln von durchlaufendem Metallband |
| US4063440A (en) * | 1976-04-16 | 1977-12-20 | Mesta Machine Company | Quick-change coiler assembly for strip mills and the like |
| DE2653725C2 (de) * | 1976-11-26 | 1983-03-17 | SMS Schloemann-Siemag AG, 4000 Düsseldorf | Zweirollen-Treibvorrichtung für Bandhaspel |
| JPS5555214U (de) * | 1978-10-05 | 1980-04-14 |
-
1980
- 1980-07-12 DE DE19803026524 patent/DE3026524A1/de not_active Withdrawn
-
1981
- 1981-05-02 EP EP81103319A patent/EP0043898B1/de not_active Expired
- 1981-05-02 DE DE8181103319T patent/DE3161414D1/de not_active Expired
- 1981-07-11 JP JP56107607A patent/JPS5747528A/ja active Pending
- 1981-07-13 US US06/283,004 patent/US4404831A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US4404831A (en) | 1983-09-20 |
| EP0043898A1 (de) | 1982-01-20 |
| DE3026524A1 (de) | 1982-02-11 |
| JPS5747528A (en) | 1982-03-18 |
| DE3161414D1 (en) | 1983-12-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102007051894B4 (de) | Freigabemechanismus und mit diesem versehenen Richtvorrichtung | |
| DE2048416C3 (de) | Steuerbare Aufwickelvorrichtung für einen Endlosfaden mit einer Einrichtung zum Spulenwechsel | |
| DE19516825A1 (de) | Drahtliefervorrichtung | |
| DE4110047A1 (de) | Tragwalzen-wickelmaschine | |
| DE4418900C2 (de) | Wickelmaschine zum Aufwickeln einer laufenden Papierbahn | |
| DE2711693C3 (de) | Druckmittelbetätigungssystem für die Vorschub- und die Rückhaltezange einer Bandvorschubeinrichtung | |
| WO1993013893A1 (de) | Vorrichtung zum auswerfen von werkstücken aus matrizen in einer umformpresse | |
| EP0043898A1 (de) | Stellvorrichtung für die Andrückrollen von Bandhaspeln | |
| EP0004854B1 (de) | Verfahren zum Betrieb eines Walzband-Haspels sowie Walzband-Haspel zur Ausübung des Verfahrens | |
| DE2832093C2 (de) | Presse mit einer einstellbaren Werkstück-Auswerfervorrichtung und einer Einstellvorrichtung für die Schließhöhe des Schlittens | |
| DE2310137C3 (de) | Aufwickelmaschine für Papierbahnen o.dgl | |
| DE4002387C1 (de) | ||
| DE2559212A1 (de) | Hydraulisches steuergeraet fuer das verschieben eines beweglichen arbeitsmittels bei einer werkzeugmaschine | |
| DE2328993B1 (de) | Aufspuleinrichtung | |
| EP0118062B1 (de) | Bandhaspel, insbesondere Unterflurhaspel in Warmbandstrassen mit einer Stellvorrichtung für die Ändrückrollen und/oder Umlenkschalen | |
| DE2532165C3 (de) | Spulvorrichtung | |
| DE2935439C2 (de) | Antriebseinrichtung für Werkzeugschlitten von Draht- und Bandbiegeautomaten | |
| DE719669C (de) | Flachstrickmaschine mit zwanglaeufiger Fadenzufuehrung | |
| CH660720A5 (de) | Fadenbremsvorrichtung. | |
| DE921976C (de) | Maschine zum Aufwickeln eines Faserbandes | |
| DE501195C (de) | Blechrichtmaschine mit einem Bearbeitungswerkzeung, insbesondere einer Entspannwalzeo. dgl. | |
| DE938903C (de) | Pilgerschritt-Walzwerk | |
| DE1908770C (de) | Antriebsvorrichtung für eine Schere zum Schneiden von Holzfurnieren, Kunststoff- oder Metallfolien oder -bahnen od. dgl | |
| DE224533C (de) | ||
| DE1565753C3 (de) | Elektrische Widerstands-Rollennahtschweißmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19810630 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| REF | Corresponds to: |
Ref document number: 3161414 Country of ref document: DE Date of ref document: 19831222 |
|
| ET | Fr: translation filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19840529 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19840630 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19840723 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19870130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19870531 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| BERE | Be: lapsed |
Owner name: SMS SCHLOEMANN-SIEMAG A.G. Effective date: 19880531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19881201 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19890201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890531 |