CN103252521A - 一种加工等径大间距同轴孔系的刀具及其加工方法 - Google Patents
一种加工等径大间距同轴孔系的刀具及其加工方法 Download PDFInfo
- Publication number
- CN103252521A CN103252521A CN2013102031974A CN201310203197A CN103252521A CN 103252521 A CN103252521 A CN 103252521A CN 2013102031974 A CN2013102031974 A CN 2013102031974A CN 201310203197 A CN201310203197 A CN 201310203197A CN 103252521 A CN103252521 A CN 103252521A
- Authority
- CN
- China
- Prior art keywords
- cinclides
- cutter
- knife
- isometrical
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000003754 machining Methods 0.000 title abstract description 23
- 230000008569 process Effects 0.000 claims abstract description 18
- 238000003672 processing method Methods 0.000 claims description 27
- 239000007787 solid Substances 0.000 claims description 2
- 230000015572 biosynthetic process Effects 0.000 claims 2
- 238000005520 cutting process Methods 0.000 abstract description 6
- 238000005553 drilling Methods 0.000 abstract description 2
- 238000005516 engineering process Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000007812 deficiency Effects 0.000 description 3
- 230000007935 neutral effect Effects 0.000 description 3
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 3
- 230000008859 change Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000007514 turning Methods 0.000 description 2
- 230000004323 axial length Effects 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 239000011343 solid material Substances 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
Images
Landscapes
- Drilling And Boring (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
一种加工等径大间距同轴孔系的刀具及其加工方法,涉及机械加工领域,本发明通过在刀柄(9)与刀头(12)之间设有导向体(10),并利用导向体吸收在切削过程中产生的力和振动,大大提高了孔的同轴度及精度,同时本发明通过采用钻--镗--扩--铰的加工方法,以扩代镗来修正断续同轴内层深孔的同轴度,且用已加工的孔作为导向,实现不用导向套,利用加工中心或镗床进行等径大间距同轴孔的加工,保证加工孔的同轴度与平行度要求,本发明具有对箱体结构的适应性好,大大简化了工装夹具,具有成本低、生产效率高等优点,适合大范围的推广和应用。
Description
【技术领域】
本发明涉及机械加工领域,尤其涉及一种孔系的加工刀具及其加工方法,具体涉及一种加工等径大间距同轴孔系的刀具及其加工方法。
【背景技术】
已知的,在箱体类零件制造过程中针对孔的加工属于较为关键的技术,目前对孔的加工可分为浅孔加工和深孔加工两大类,通常规定孔深L与孔径d之比大于5,即L/d≥5的孔称为深孔。而在箱体类零件中,特别是在变速箱体与传动箱体中,均存在一类特殊深孔,即等径大间距同轴孔,其在箱体隔板上一端封闭且具有较大的孔间距。该类同轴孔为2~3个等径的同轴孔,此类等径同轴孔每个孔的深度L与孔径d之比约1~2,即L/d≈1~2,孔的间距l与孔径d之比在5~15之间,即l/d ≈5~15,孔径一般为φ12 mm~φ30 mm,对孔要求的同轴度一般为φ0.03mm~?φ0.08mm。对于等径大间距同轴孔,由于其孔间距大,孔径小,孔的间距与孔径之比l/d值过大,若采用镗削的方法加工,由于镗杆的刚性不足,无法实现对内层同轴孔进行位置与同轴度的修正;且易造成镗削振动,影响表面粗糙度,也无法实现对内层孔的正常加工。因此,在等径大间距同轴孔系中,为了保证正常加工,并尽量满足孔的同轴度和精度要求,通常采用钻---扩---铰的工艺,同时根据箱体侧面是否封闭、孔到箱体内壁的间距以及选用设备“专用机床、钻床、镗床或加工中心”等情况,确定在其夹具上是否使用导向套来进行加工。
对于这类等径大间距同轴孔,目前主要采取以下四种加工方法:
A、加固定双导向套;B、加快换双导向套;C、加快换单导向套;D、不加导向套。
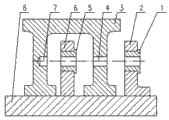
结合说明书附图的图1可知,在选用第A或B任意一种加工方法加工孔系时,均需要将箱体3设置在镗模基座8的上部,然后在箱体3的前壁孔4的外部设置外镗架支承体2,进一步在外镗架支承体2上设置导向套A1,此时导向套A1可以为固定式或快换式,同时需要在前壁孔4和后壁孔7之间设置内镗架支承体6,进一步在内镗架支承体6上设置导向套B5,此时导向套B5可以为固定式或快换式;在选用第C种加工方法加工孔系时,将箱体3设置在镗模基座8的上部,然后在箱体3的前壁孔4的外部设置外镗架支承体2,进一步在外镗架支承体2上设置导向套A1;在选用第D种加工方法加工孔系时,通过加工设备直接在箱体3上开孔,。上述四种加工方法,A种加工方法要满足箱体内深孔到内壁距离可以设置外镗架支撑体2的要求,且需2~3套夹具完成加工; B种加工方法需人工更换导向套,效率低,加工精度略低于A种加工方法; C种方法加工精度低,效率也较低;采用D种加工方法时,若用通用刀具直接钻--扩--铰加工,其加工精度最低,一般无法满足加工精度要求。虽说可以采用现有通用的深孔加工刀具,,但是这种深孔加工刀具所用的自导向原理,在加工前要预先加工出引导孔,然后依据引导孔才能实现自导向进而完成对深孔的加工。换言之,这种通用的深孔加工刀具必须在实体材料上才可以实现自导向进给,完成对深孔的加工,其最大的缺点就是无法在间断的同轴孔上有效导向实现加工。
综上所述,上述对此孔系的各种加工方法,虽然在等径同轴孔系加工中广泛应用,但其加工精度相差很大。虽说A、B方法在一定条件下,也能加工出满足一定精度要求的孔,但是它们都存在很大的局限和不足:当因箱体3侧面为封闭结构时,或因孔距箱体3内壁的距离所限时,那么A或B任意一种加工方法均无法应用,也就是说无法在前壁孔4和后壁孔7之间设置内镗架支承体6;而采用C种加工方法加工时,其加工精度又较差,难以满足精度要求;同时D种加工方法加工精度很差,无法满足精度要求。当同轴度要求达到φ0.03mm~φ0.05mm之间,即使勉强使用导向套,由于刀具和导向套、导向套和衬套间隙所致,同轴度也不易达到精度要求,在实际生产中,由于现有技术无法加工出满足设计要求的孔系,有时只能降低其同轴度等精度要求来进行加工制造,从而影响了产品的性能,那么提供一种加工等径大间距同轴孔系的刀具及其加工方法就成了本领域技术人员亟需解决的技术难题。
【发明内容】
为克服上述技术的不足,本发明提供了一种加工等径大间距同轴孔系的刀具及其加工方法,本发明通过在刀头与刀柄之间设置导向体,并通过采用钻--镗--扩--铰的加工方法,以扩代镗来修正断续同轴内层深孔的同轴度,且用已加工的孔作为导向,实现不用导向套,利用加工中心或镗床进行等径大间距同轴孔的加工,保证所加工孔的同轴度与平行度要求,本发明具有对箱体结构的适应性好,且成本低、效率高等优点,特别适合在加工中心等刚性主轴类设备上大范围的推广和应用。
为实现如上所述的发明目的,本发明采用如下所述的技术方案:
一种加工等径大间距同轴孔系的刀具,包括刀柄和刀杆,在所述刀杆的一端设有刀头,在刀杆的另一端设有刀柄,在刀柄与刀头之间设有导向体。
所述的加工等径大间距同轴孔系的刀具,所述导向体为在刀杆的外缘面上间隔设有复数个直线状或曲线状的导向条。
所述的加工等径大间距同轴孔系的刀具,所述导向体与刀头等径。
所述的加工等径大间距同轴孔系的刀具,所述刀头设置为扩孔钻,在扩孔钻与刀柄之间设有导向体形成扩孔刀具。
所述的加工等径大间距同轴孔系的刀具,所述刀头设置为铰刀,在铰刀与刀柄之间设有导向体形成铰孔刀具。
所述的加工等径大间距同轴孔系的刀具,所述刀柄设置为锥柄或直柄。
一种加工等径大间距同轴孔系的加工方法,所述加工方法包括如下步骤:
第一步:首先对箱体进行装夹,待装夹牢固后采用带钻尖的直槽钻在箱体上预钻出前壁孔和后壁孔的底孔,此时对前壁孔和后壁孔留0.8~1mm的加工余量;
第二步:用镗刀精镗前壁孔,精镗后给前壁孔留0.10~0.12mm的加工余量;
第三步:使用扩孔刀具对后壁孔进行扩孔,在对后壁孔进行扩孔时通过扩孔刀具上的导向体在精镗过的前壁孔内旋转,此时精镗过的前壁孔为导向孔,扩孔后对后壁孔留0.10~0.14mm的加工余量;
第四步:使用铰孔刀具铰出前壁孔,在对后壁孔进行铰孔时通过铰孔刀具上的导向体在铰过的前壁孔内旋转,此时铰过的前壁孔为导向孔,待铰完后壁孔后即完成了对箱体上两个等径同轴孔的加工;
第五步:重复上述步骤即可完成对箱体上所有的等径同轴孔的加工过程。
采用如上所述的技术方案,本发明具有如下所述的优越性:
本发明所述的一种加工等径大间距同轴孔系的刀具及其加工方法,本发明通过在刀头与刀柄之间设置导向体,并利用导向体吸收在切削过程中产生的力和振动,大大提高了孔的同轴度及精度,同时本发明通过采用钻--镗--扩--铰的加工方法,以扩代镗来修正断续同轴内层深孔的同轴度,且用已加工的孔作为导向,实现不用导向套,利用加工中心或镗床进行等径大间距同轴孔的加工,保证加工孔的同轴度与平行度要求,本发明具有对箱体结构的适应性好,大大简化了工装夹具,具有成本低、生产效率高等优点,适合大范围的推广和应用。
【附图说明】
图1为现有对孔系的加工示意图;
图2为本发明刀具的结构示意图;
图3为本发明对孔系的加工示意图;
图中:1、导向套A;2、外镗架支承体;3、箱体;4、前壁孔;5、导向套B;6、内镗架支承体;7、后壁孔;8、镗模基座;9、刀柄;10、导向体;11、刀杆;12、刀头。
【具体实施方式】
通过下面的实施例可以更详细的解释本发明,本发明并不局限于下面的实施例;
结合附图1~3所述的一种加工等径大间距同轴孔系的刀具,包括刀柄9和截面为圆形或方形或多角形刀杆11,在所述刀杆11的一端设有刀头12,在刀杆11的另一端设有锥柄或直柄的刀柄9,在刀柄9与刀头12之间设有与刀头12等径的导向体10,所述导向体10为在刀杆11的外缘面上间隔设有复数个直线状或曲线状的导向条,其中将刀头12设置为扩孔钻,在扩孔钻与刀柄9之间设有导向体10形成扩孔刀具,将刀头12设置为铰刀,在铰刀与刀柄9之间设有导向体10形成铰孔刀具。
一种加工等径大间距同轴孔系的加工方法,所述加工方法包括如下步骤:
第一步:首先利用工装对箱体3进行装夹,待箱体3装夹牢固后采用现有带钻尖的直槽钻在箱体3上预钻出前壁孔4和后壁孔7的底孔,此时对前壁孔4和后壁孔7留0.8~1mm的加工余量;
第二步:采用现有的镗刀精镗前壁孔4,精镗后给前壁孔4留0.10~0.12mm的加工余量;
第三步:使用刀头12为扩孔钻的扩孔刀具对后壁孔7进行扩孔,在对后壁孔7进行扩孔时通过扩孔刀具上的导向体10在精镗过的前壁孔4内旋转,此时精镗过的前壁孔4为导向孔,扩孔后对后壁孔7留0.10~0.14mm的加工余量;
第四步:使用刀头12为铰刀的铰孔刀具铰出前壁孔4,在对后壁孔7进行铰孔时通过铰孔刀具上的导向体10在铰过的前壁孔4内旋转,此时铰过的前壁孔4为导向孔,待铰完后壁孔7后即完成了对箱体3上两个对等径同轴孔的加工;
第五步:重复上述步骤即可完成对箱体3上所有的等径同轴孔的加工过程。
需要说明的是,上述步骤所留加工余量,需根据孔径的大小或加工设备的不同,需要对加工时预留量的大小进行不断的调整。
为了更好的解释本发明,首先将等径同轴孔总深度设定为L、前壁孔4与后壁孔7隔板空档间距设定为l、前壁孔4的孔深设定为L1、后壁孔7的孔深设定为L2、刀头12的切削部长度设定为l1、导向体10的长度设定为 l2、刀头12最前端至导向体10前端的长度设定为 l3、刀杆11全长设定为l4。
其中刀头12切削部的长度l1与导向体10的长度l2长度相等,将导向体10的长度l2为前壁孔4的孔深加上后壁孔7的孔深再加上6 mm~10mm,即为L1+L2+(6~10)mm,导向体10的前端到刀头12切削部分的前端面的长度为前壁孔4与后壁孔7隔板空档间距减去3 mm~5mm,即为l-(3~5)mm。
其中导向体10的尺寸均保证后壁孔7开始加工时导向体10已全部支撑在已加工的前壁孔4的孔壁上,起到导向作用;导向体10的轴向长度大于前壁孔4的孔深6 mm~10mm,保证刀头12在加工后壁孔7时导向体10起到完全的导向作用。
结合附图1和图3,以变速箱上滑杆轴孔为例,此类孔只能从一面加工,若要加工后壁孔7必须在箱体3上先加工出前壁孔4,然后经过前壁孔4与后壁孔7隔板空档的间距后对后壁孔7进行加工,保证前壁孔4与后壁孔7的同轴度≤φ0.05mm。
本发明未详述部分为现有技术。
为了公开本发明的目的而在本文中选用的实施例,当前认为是适宜的,但是,应了解的是,本发明旨在包括一切属于本构思和发明范围内的实施例的所有变化和改进。
Claims (7)
1.一种加工等径大间距同轴孔系的刀具,包括刀柄(9)和刀杆(11),其特征是:在所述刀杆(11)的一端设有刀头(12),在刀杆(11)的另一端设有刀柄(9),在刀柄(9)与刀头(12)之间设有导向体(10)。
2.根据权利要求1所述的加工等径大间距同轴孔系的刀具,其特征是:所述导向体(10)为在刀杆(11)的外缘面上间隔设有复数个直线状或曲线状的导向条。
3.根据权利要求1所述的加工等径大间距同轴孔系的刀具,其特征是:所述导向体(10)与刀头(12)等径。
4.根据权利要求1所述的加工等径大间距同轴孔系的刀具,其特征是:所述刀头(12)设置为扩孔钻,在扩孔钻与刀柄(9)之间设有导向体(10)形成扩孔刀具。
5.根据权利要求1所述的加工等径大间距同轴孔系的刀具,其特征是:所述刀头(12)设置为铰刀,在铰刀与刀柄(9)之间设有导向体(10)形成铰孔刀具。
6.根据权利要求1所述的加工等径大间距同轴孔系的刀具,其特征是:所述刀柄(9)设置为锥柄或直柄。
7.实施权利要求1~6任一权利要求所述的一种加工等径大间距同轴孔系的刀具的一种加工等径大间距同轴孔系的加工方法,所述加工方法包括如下步骤:
第一步:首先对箱体(3)进行装夹,待装夹牢固后采用带钻尖的直槽钻在箱体(3)上预钻出前壁孔(4)和后壁孔(7)的底孔,此时对前壁孔(4)和后壁孔(7)留0.8~1mm的加工余量;
第二步:用镗刀精镗前壁孔(4),精镗后给前壁孔(4)留0.10~0.12mm的加工余量;
第三步:使用扩孔刀具对后壁孔(7)进行扩孔,在对后壁孔(7)进行扩孔时通过扩孔刀具上的导向体(10)在精镗过的前壁孔(4)内旋转,此时精镗过的前壁孔(4)为导向孔,扩孔后对后壁孔(7)留0.10~0.14mm的加工余量;
第四步:使用铰孔刀具铰出前壁孔(4),在对后壁孔(7)进行铰孔时通过铰孔刀具上的导向体(10)在铰过的前壁孔(4)内旋转,此时铰过的前壁孔(4)为导向孔,待铰完后壁孔(7)后即完成了对箱体(3)上两个等径同轴孔的加工;
第五步:重复上述步骤即可完成对箱体(3)上所有的等径同轴孔的加工过程。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310203197.4A CN103252521B (zh) | 2013-05-28 | 2013-05-28 | 一种加工等径大间距同轴孔系的刀具及其加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201310203197.4A CN103252521B (zh) | 2013-05-28 | 2013-05-28 | 一种加工等径大间距同轴孔系的刀具及其加工方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN103252521A true CN103252521A (zh) | 2013-08-21 |
| CN103252521B CN103252521B (zh) | 2015-09-16 |
Family
ID=48956923
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201310203197.4A Expired - Fee Related CN103252521B (zh) | 2013-05-28 | 2013-05-28 | 一种加工等径大间距同轴孔系的刀具及其加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN103252521B (zh) |
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103447621A (zh) * | 2013-09-09 | 2013-12-18 | 昆山奥德鲁自动化技术有限公司 | 一种减震铰刀 |
| CN104526019A (zh) * | 2014-12-25 | 2015-04-22 | 济南第一机床有限公司 | 一种摇臂钻床孔定位装置 |
| CN104668663A (zh) * | 2015-01-21 | 2015-06-03 | 杭州福朗机电科技有限公司 | 一种加工联轴器螺孔的铰刀 |
| CN105478864A (zh) * | 2015-12-23 | 2016-04-13 | 中原特钢股份有限公司 | 一种用于方形锻件十字交叉孔的加工装置及方法 |
| CN109079447A (zh) * | 2018-10-18 | 2018-12-25 | 中船动力有限公司 | 柴油机机架深孔加工方法 |
| CN109108587A (zh) * | 2018-10-31 | 2019-01-01 | 青岛淄柴博洋柴油机股份有限公司 | 一种切割室框架主轴孔加工工艺 |
| CN111185716A (zh) * | 2020-01-17 | 2020-05-22 | 日照海卓液压有限公司 | 多跨距小直径孔同轴度加工方法及加工装置 |
| CN112222533A (zh) * | 2020-09-24 | 2021-01-15 | 江苏利伟智能制造有限公司 | 深孔加工铰刀 |
| CN113547397A (zh) * | 2021-06-16 | 2021-10-26 | 上海中船三井造船柴油机有限公司 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
| CN113878145A (zh) * | 2021-11-11 | 2022-01-04 | 中冶陕压重工设备有限公司 | 用于足辊架斜孔系的加工工装及加工方法 |
| CN116275291A (zh) * | 2023-02-20 | 2023-06-23 | 锑玛(苏州)精密工具股份有限公司 | 一种加工镶嵌式多段孔的专用铰刀 |
| CN116276098A (zh) * | 2023-05-05 | 2023-06-23 | 江西昌兴航空装备股份有限公司 | 一种摇臂上不同直径同轴精度孔的加工方法 |
| CN116900644A (zh) * | 2023-08-28 | 2023-10-20 | 凌云科技集团有限责任公司 | 异形结构件精确复制孔工艺及应用 |
| CN117066826A (zh) * | 2023-08-25 | 2023-11-17 | 德阳汉沣数控机械制造有限公司 | 长深铰链孔加工方式 |
| CN117340306A (zh) * | 2022-06-27 | 2024-01-05 | 中国石油天然气集团有限公司 | 断续深孔中内扩径结构精密阀腔孔制造方法 |
| CN117564782A (zh) * | 2024-01-16 | 2024-02-20 | 四川普什宁江机床有限公司 | 一种高精度同轴孔系的加工方法 |
| CN119304544A (zh) * | 2024-11-25 | 2025-01-14 | 中国航发动力股份有限公司 | 一种多种材料组合深孔加工方法、定位块、刀具及零件 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20040067115A1 (en) * | 2002-10-02 | 2004-04-08 | Osg Corporation | Deep-hole drill having back-tapered web |
| CN101879610A (zh) * | 2009-05-05 | 2010-11-10 | 南通江华机械有限公司 | 一种组合刀具 |
| CN201684988U (zh) * | 2010-04-20 | 2010-12-29 | 重庆川东船舶重工有限责任公司 | 深孔铰刀 |
| CN203304641U (zh) * | 2013-05-28 | 2013-11-27 | 中国一拖集团有限公司 | 一种加工等径大间距同轴孔系的刀具 |
-
2013
- 2013-05-28 CN CN201310203197.4A patent/CN103252521B/zh not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20040067115A1 (en) * | 2002-10-02 | 2004-04-08 | Osg Corporation | Deep-hole drill having back-tapered web |
| JP2004122288A (ja) * | 2002-10-02 | 2004-04-22 | Osg Corp | 深穴加工用ドリル |
| CN101879610A (zh) * | 2009-05-05 | 2010-11-10 | 南通江华机械有限公司 | 一种组合刀具 |
| CN201684988U (zh) * | 2010-04-20 | 2010-12-29 | 重庆川东船舶重工有限责任公司 | 深孔铰刀 |
| CN203304641U (zh) * | 2013-05-28 | 2013-11-27 | 中国一拖集团有限公司 | 一种加工等径大间距同轴孔系的刀具 |
Non-Patent Citations (1)
| Title |
|---|
| 吴建国等: "深孔系的加工工艺", 《机械设计与制造工程》, vol. 24, no. 5, 31 May 1988 (1988-05-31), pages 13 - 16 * |
Cited By (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103447621A (zh) * | 2013-09-09 | 2013-12-18 | 昆山奥德鲁自动化技术有限公司 | 一种减震铰刀 |
| CN104526019A (zh) * | 2014-12-25 | 2015-04-22 | 济南第一机床有限公司 | 一种摇臂钻床孔定位装置 |
| CN104668663A (zh) * | 2015-01-21 | 2015-06-03 | 杭州福朗机电科技有限公司 | 一种加工联轴器螺孔的铰刀 |
| CN105478864A (zh) * | 2015-12-23 | 2016-04-13 | 中原特钢股份有限公司 | 一种用于方形锻件十字交叉孔的加工装置及方法 |
| CN109079447A (zh) * | 2018-10-18 | 2018-12-25 | 中船动力有限公司 | 柴油机机架深孔加工方法 |
| CN109108587A (zh) * | 2018-10-31 | 2019-01-01 | 青岛淄柴博洋柴油机股份有限公司 | 一种切割室框架主轴孔加工工艺 |
| CN109108587B (zh) * | 2018-10-31 | 2020-08-11 | 青岛淄柴博洋柴油机股份有限公司 | 一种切割室框架主轴孔加工工艺 |
| CN111185716A (zh) * | 2020-01-17 | 2020-05-22 | 日照海卓液压有限公司 | 多跨距小直径孔同轴度加工方法及加工装置 |
| CN112222533A (zh) * | 2020-09-24 | 2021-01-15 | 江苏利伟智能制造有限公司 | 深孔加工铰刀 |
| CN113547397B (zh) * | 2021-06-16 | 2022-10-04 | 上海中船三井造船柴油机有限公司 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
| CN113547397A (zh) * | 2021-06-16 | 2021-10-26 | 上海中船三井造船柴油机有限公司 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
| CN113878145A (zh) * | 2021-11-11 | 2022-01-04 | 中冶陕压重工设备有限公司 | 用于足辊架斜孔系的加工工装及加工方法 |
| CN113878145B (zh) * | 2021-11-11 | 2025-01-10 | 中冶陕压重工设备有限公司 | 用于足辊架斜孔系的加工工装及加工方法 |
| CN117340306A (zh) * | 2022-06-27 | 2024-01-05 | 中国石油天然气集团有限公司 | 断续深孔中内扩径结构精密阀腔孔制造方法 |
| CN116275291A (zh) * | 2023-02-20 | 2023-06-23 | 锑玛(苏州)精密工具股份有限公司 | 一种加工镶嵌式多段孔的专用铰刀 |
| CN116276098A (zh) * | 2023-05-05 | 2023-06-23 | 江西昌兴航空装备股份有限公司 | 一种摇臂上不同直径同轴精度孔的加工方法 |
| CN117066826A (zh) * | 2023-08-25 | 2023-11-17 | 德阳汉沣数控机械制造有限公司 | 长深铰链孔加工方式 |
| CN116900644A (zh) * | 2023-08-28 | 2023-10-20 | 凌云科技集团有限责任公司 | 异形结构件精确复制孔工艺及应用 |
| CN117564782A (zh) * | 2024-01-16 | 2024-02-20 | 四川普什宁江机床有限公司 | 一种高精度同轴孔系的加工方法 |
| CN119304544A (zh) * | 2024-11-25 | 2025-01-14 | 中国航发动力股份有限公司 | 一种多种材料组合深孔加工方法、定位块、刀具及零件 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN103252521B (zh) | 2015-09-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103252521B (zh) | 一种加工等径大间距同轴孔系的刀具及其加工方法 | |
| JP6747791B2 (ja) | ドリル及び被穿孔品の製造方法 | |
| US20130058734A1 (en) | Combined drill and reamer tool | |
| CN102145390B (zh) | 细长筒零件内孔的精加工方法 | |
| RU2016138350A (ru) | Способы выполнения отверстий в заготовке и связанные с этим системы | |
| US20150251254A1 (en) | End mill | |
| CN204262495U (zh) | 双引导向深孔铰刀 | |
| CN104384823A (zh) | 钛合金管板管孔加工的方法 | |
| CN103978255B (zh) | 加工异径孔的复合铣刀 | |
| CN105196009B (zh) | 一种多缸机的机体底面和底面的定位孔的加工方法 | |
| CN104772604A (zh) | 汽轮机喷汽盖板上喷汽口的加工方法 | |
| CN203304641U (zh) | 一种加工等径大间距同轴孔系的刀具 | |
| JP2009525884A (ja) | 皿穴付きねじ孔の製造方法とこの方法を実施するためのドリル | |
| CN105345402B (zh) | 一种机匣零件铣加工圆孔和花边防变形的加工方法 | |
| CN103537873A (zh) | 一种液压缸加工方法 | |
| CN103817366B (zh) | 组合扩孔刀具 | |
| CN104625119A (zh) | 一种高精度细长孔的加工刀具及其加工方法 | |
| CN201283457Y (zh) | 深孔用阶梯扩孔刀 | |
| CN203578796U (zh) | 内外倒角刀 | |
| CN114654174A (zh) | 一种大长径比空心轴类零件内型面的加工方法 | |
| CN202701460U (zh) | 用于加工相贯孔的特种麻花钻 | |
| CN210498493U (zh) | 台阶孔复合刀 | |
| CN202804285U (zh) | 一种具有孔口倒角功能的钻铣刀 | |
| CN103551634A (zh) | 一种直槽钻 | |
| KR20160086237A (ko) | 백 카운터 보링 가공용 공구 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C06 | Publication | ||
| PB01 | Publication | ||
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20150916 Termination date: 20190528 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |