CN113547397B - 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 - Google Patents
改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 Download PDFInfo
- Publication number
- CN113547397B CN113547397B CN202110663873.0A CN202110663873A CN113547397B CN 113547397 B CN113547397 B CN 113547397B CN 202110663873 A CN202110663873 A CN 202110663873A CN 113547397 B CN113547397 B CN 113547397B
- Authority
- CN
- China
- Prior art keywords
- hole
- deep hole
- shaft
- grinding tool
- connecting rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000227 grinding Methods 0.000 title claims abstract description 121
- 238000000034 method Methods 0.000 title claims abstract description 24
- 238000003801 milling Methods 0.000 claims abstract description 40
- 235000000396 iron Nutrition 0.000 claims abstract description 22
- 229910010271 silicon carbide Inorganic materials 0.000 claims description 40
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims description 15
- 239000000110 cooling liquid Substances 0.000 claims description 10
- 229910001651 emery Inorganic materials 0.000 claims description 10
- 229910052742 iron Inorganic materials 0.000 claims description 8
- 238000003754 machining Methods 0.000 claims description 8
- 230000000149 penetrating effect Effects 0.000 claims description 6
- 238000003672 processing method Methods 0.000 claims description 5
- 230000002093 peripheral effect Effects 0.000 claims description 2
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 229920001342 Bakelite® Polymers 0.000 description 2
- 239000004637 bakelite Substances 0.000 description 2
- 238000013016 damping Methods 0.000 description 2
- 238000005553 drilling Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000002708 enhancing effect Effects 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 230000017525 heat dissipation Effects 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/36—Single-purpose machines or devices
- B24B5/48—Single-purpose machines or devices for grinding walls of very fine holes, e.g. in drawing-dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/0092—Grinding attachments for lathes or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/02—Frames; Beds; Carriages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/04—Headstocks; Working-spindles; Features relating thereto
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/02—Equipment for cooling the grinding surfaces, e.g. devices for feeding coolant
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
一种改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装,包括支撑导向部件、磨具、钻杆、接柄和两个V型铁;其中两个V型铁置放在龙门铣床上,连杆安置在该两个V型铁上,支撑导向部件连接于连杆上,用于支撑和定位钻杆,钻杆的一端通过接柄与龙门铣床的主轴连接,另一端与磨具连接,磨具和钻杆的一端穿过支撑导向部件,伸入至深孔内,并且导套、磨具、钻杆及接柄与深孔的轴心线和龙门铣床的X轴同轴;龙门铣床X轴的旋转和进给运动带动磨具,磨削加工深孔的孔壁,使加工后该深孔的粗糙度达到技术要求。本发明解决了连杆深孔粗糙度无法满足技术要求的问题。降低了劳动强度,提高了生产效率,改善了加工质量,能适用多种型号的大型柴油机连杆深孔的磨削加工。
Description
技术领域
本发明涉及柴油机零件的加工,特别涉及一种改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装,属于机械加工技术领域。
背景技术
双燃料系列低速大型柴油发动机的连杆是发动机传递动力的主要部件,连杆的深孔的加工一直是机械加工领域中的难题。由于深孔的直径仅22毫米,且孔的长径比大于100,因而深孔的加工质量一直不能满足技术要求,可是连杆深孔的加工质量却直接影响发动机的质量和整体性能。在深孔的加工过程中,由于排屑、散热困难,并且钻杆细长、刚性差、易震动,所以孔的粗糙度一直得不到保证。
目前所述连杆深孔在专用深孔钻床上采用单管钻(BTA)加工,然而深孔粗糙度始终无法满足技术要求,也无成熟的加工方法可借鉴。操作人员只能用小磨头进行人工打磨深孔,导致加工精度差,加工作业时长,劳动强度大,操作难度高和生产效率低。
发明内容
本发明的目的主要是:克服现有技术的不足,提供一种操作简单、使用方便的改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装,在专用深孔钻床上用单管钻(BTA)对连杆深孔加工之后,采用专用磨具和工装,在龙门铣床上磨削加工连杆深孔,通过增强钻杆的刚性,将钻杆和磨具在磨削加工过程中产生的震动减至最小,从而改善深孔的粗糙度,解决粗糙度超差的技术问题。
为了实现上述目的,本发明采取的技术方案如下:
一种改善大型柴油机连杆深孔粗糙度的磨削工装,安装在龙门铣床上,所述深孔的轴心线与所述连杆的中心线重合,该连杆厚端的端面上设有连接定位螺孔,其特征在于:所述的磨削工装包括支撑导向部件、磨具、钻杆、接柄和两个V型铁;
所述两个V型铁置放在所述龙门铣床的床身上,所述连杆固定安置在该两个V型铁上,所述深孔的轴心线与所述龙门铣床的X轴同轴;
所述支撑导向部件连接于所述连杆上,用于支撑和定位所述钻杆,该支撑导向部件包括支撑棒、定位螺栓和导套,所述导套安装在所述支撑棒的定位中心孔中,该支撑棒通过所述定位螺栓安装在所述连杆的厚端端面上,并且所述导套与所述深孔的轴心线和所述龙门铣床的X轴同轴;
所述钻杆的一端通过所述接柄与所述龙门铣床的主轴连接,另一端通过螺纹与所述磨具连接,该钻杆的内部设有通过冷却液的中心通孔;
所述磨具和所述钻杆的一端穿过所述支撑导向部件的导套,伸入至所述深孔内,并且所述支撑导向部件的导套、磨具、钻杆及接柄与所述深孔的轴心线和所述龙门铣床的X轴同轴;
通过所述龙门铣床的X轴的旋转和进给运动带动所述磨具,磨削加工所述深孔的孔壁,使加工后该深孔的粗糙度达到技术要求。
进一步地,所述的磨具包括长轴、方形接头、销、短轴、金刚砂轴套、导向螺母和紧固螺母;
所述的长轴包括有相互连接的轴部和槽部,所述槽部上开设有横向的开口槽,所述轴部的外周是外圆锥面,该外圆锥面的前端为小端,设有右旋外螺纹,后端为大端,设有左旋外螺纹;
所述短轴包括有相互连接的螺纹部和槽部,所述槽部上开设有横向的开口槽,所述螺纹部设有与所述钻杆连接的矩形外螺纹;
所述的方形接头为六面立方体,通过销连接于所述长轴的槽部与所述短轴的槽部之间,形成万向十字接头的连接结构;
所述金刚砂轴套为圆筒状构件,内孔为内圆锥孔,该内圆锥孔的锥度与所述长轴轴部外周的外圆锥面相同,该金刚砂轴套的外圆表面喷涂有金刚砂,沿厚度方向开设有由头至尾的直槽而截面呈“C”字型;
所述金刚砂轴套套置于所述长轴的轴部的外周,该金刚砂轴套的内圆锥孔紧贴所述长轴的外圆锥面,所述紧固螺母旋接于所述长轴的轴部的后端,所述导向螺母旋接于所述长轴的轴部的前端,从而将所述金刚砂轴套夹置于该紧固螺母与导向螺母之间;通过旋转所述紧固螺母和导向螺母,使得所述金刚砂轴套在所述长轴上左右移动,以调节所述金刚砂轴套的外圆直径至所需的尺寸。
进一步地,所述的长轴的内部设有中心通孔,外圆锥面上开有多个长腰型槽,槽内设有若干连通所述中心通孔的小孔,所述短轴的内部设有中心通孔,该中心通孔与所述钻杆内部的中心通孔相通,所述方形接头的中心设有贯通前后面的通孔,该通孔与所述长轴的中心通孔和短轴的中心通孔相通,所述金刚砂轴套的外圆表面开有多条螺旋槽,槽内设有若干连通该金刚砂轴套的内孔的小孔;
所述钻杆的中心通孔、短轴的中心通孔、方形接头的通孔、长轴的中心通孔和长轴的长腰型槽及其小孔,与所述金刚砂轴套的内孔和螺旋槽及其小孔形成冷却液的通道。
进一步地,所述的长轴的外圆锥面的锥度和所述金刚砂轴套的内圆锥孔的锥度均为50:1。
进一步地,所述的导向螺母的内孔设有与所述长轴前端的右旋外螺纹相连接的右旋内螺纹,所述紧固螺母的内孔设有与所述长轴后端的左旋外螺纹相连接的左旋内螺纹。
进一步地,所述的长轴的开口槽上、短轴的开口槽上和所述方形接头的外周面上设有用于连接的销孔。
本发明的另一技术方案如下:
一种采用上述磨削工装实现的改善大型柴油机连杆深孔粗糙度的磨削加工方法,其包括:调整所述V型铁和支撑导向部件,使所述磨具、钻杆、接柄和深孔的轴心线与龙门铣床的X轴同轴,通过所述龙门铣床X轴的旋转和进给运动带动所述磨具,对所述大型柴油机连杆的深孔进行磨削加工,过程中通过所述支撑导向部件的支撑和定位,提高所述钻杆的刚性,消除产生的震动及挠度,通过所述磨具的万向十字接头结构,将磨削产生的震动减至最小,实现平稳的磨削加工,从而使加工后所述深孔的粗糙度达到技术要求。
进一步地,所述的磨削加工方法包括如下具体步骤:
1)将两个V型铁固定在所述龙门铣床的床身上,所述连杆搁置于该两个V型铁上,校调所述V型铁和所述连杆,使所述连杆的深孔的轴心线与所述龙门铣床的X轴同轴;
2)将所述支撑导向部件安装在所述连杆厚端的端面上,通过旋转所述导向螺母和紧固螺母,使得所述金刚砂轴套的外圆直径调节至所需尺寸,将所述磨具、钻杆和接柄依次连接并与所述龙门铣床的主轴连接,再将所述磨具和钻杆穿过所述支撑导向部件的导套,伸入至所述深孔内,调整所述支撑导向部件的位置,使所述支撑导向部件的导套、磨具、钻杆及接柄与所述深孔的轴心线和龙门铣床的X轴同轴;
3)通过所述龙门铣床X轴的旋转和进给运动带动所述磨具,由所述深孔的一端孔口进入,由该深孔的另一端孔口退出,磨削加工所述深孔的孔壁,完成所述大型柴油机连杆深孔的磨削加工,使加工后所述深孔的粗糙度达到技术要求。
与现有技术相比,本发明达到了以下效果:
1)所述支撑导向部件对所述钻杆起到了支撑和定位作用,提高了所述钻杆的刚性,所述导套耐磨、防震,带有一定的摩擦阻尼,消除了所述钻杆产生的震动及挠度。
2)所述磨具采用万向十字接头的连接结构,不仅达到所述磨具与所述深孔的完全同轴,改善了所述深孔的粗糙度,而且使得磨削加工过程中钻杆和磨具所产生的震动减至最小,实现了平稳的磨削加工。
3)V型铁使得所述连杆能够快速进行校调定位。
4)磨具的金刚砂轴套与长轴采用圆锥面配合,方便了金刚砂轴套外圆直径的调整,提升了所述磨削工装的通用性。
5)所述磨削工装结构简单,操作装卸方便,安全可靠,利于维护。
6)所述磨削工装内部设有完善的冷却液通道,能够对所述磨具和深孔孔壁进行充分的润滑和冷却,保证了深孔的磨削加工质量。
本发明所述磨削工装结构巧妙、简洁,磨削加工方法简单、操作便捷、安全可靠,能适用多种型号的大型柴油机连杆深孔的磨削加工。
附图说明
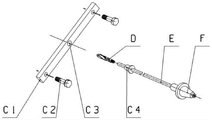
图1是本发明工装的结构分解示意图。
图2是本发明支撑导向部件、磨具、钻杆和接柄的连接关系示意图。
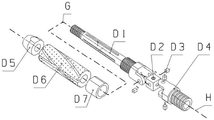
图3是本发明磨具的结构示意图。
图4是本发明磨具的构件分解示意图。
图5是本发明V型铁和支撑导向部件的安装示意图。
图6是本发明的工作状态示意图。
图中:
A—连杆,B—V型铁,C—支撑导向部件,D—磨具,E—钻杆,F—接柄,A1—深孔,A2—连接定位螺孔,C1—支撑棒,C2—定位螺栓,C3—定位中心孔,C4—导套,D1—长轴,D2—方形接头,D3—销,D4—短轴,D5—导向螺母,D6—金刚砂轴套,D7—紧固螺母,UW—轴心线,GH—中心轴线。
具体实施方式
下面结合附图和具体实施例对本发明作进一步的详细阐述,但不应以此来限制本发明的保护范围。
本发明用于大型柴油机连杆深孔的磨削加工,以改善加工后深孔的粗糙度,请结合参阅图5和图6,该深孔A1贯穿于连杆A的中心,其轴心线UW与所述连杆A的中心线重合,该连杆A厚端的两侧端面设有对称布置的4个连接定位螺孔A2。
请参阅图1,图示改善大型柴油机连杆深孔粗糙度的磨削工装包括2个V型铁B、1个支撑导向部件C、1个磨具D、1根钻杆E和1个接柄F。
所述两个V型铁B置放在龙门铣床的床身上,连杆A吊装在该2个V型铁B上,由于所述深孔A1位于所述连杆A杆身的中心位置,因此校调所述V型铁B及连杆A杆身,使所述深孔A1的轴心线UW与龙门铣床X轴的轴心线同轴。
请参阅图2,所述的支撑导向部件C连接于所述连杆A上,用于支撑和定位所述钻杆E,以消除磨削加工时产生的震动及挠度,提高该钻杆E的刚性,该支撑导向部件C包括支撑棒C1、定位螺栓C2和导套C4。
所述支撑棒C1由胶木材料制成,中心设有起定位支撑作用的定位中心孔C3,两端分别设有与所述连杆A厚端上的连接定位螺孔A2相匹配的定位孔;所述导套C4由胶木材料制成,安装在所述支撑棒C1的定位中心孔C3中且与该定位中心孔C3同轴。请参阅图1,所述两个定位螺栓C2分别穿过所述定位孔旋接在所述连杆A的连接定位螺孔A2中,从而将所述支撑棒C1安装在连杆厚端的端面上;同时使得所述支撑棒C1的定位中心孔C3、导套C4与所述深孔A1的轴心线UW和龙门铣床X轴的轴心线同轴。
请结合参阅图1和图2,所述钻杆E穿过所述支撑导向部件C的导套C4,插入所述连杆A的深孔A1中;所述钻杆E在所述导套C4内能够转动和轴向移动,并带有一定的摩擦阻尼,该导套C4能够消除所述钻杆E加工时的震动及挠度。所述钻杆E的一端与所述接柄F连接,该接柄F为50#接柄,与所述龙门铣床的主轴连接;所述钻杆E插入所述深孔A1内的另一端与所述磨具D通过矩形螺纹紧固连接。所述钻杆E的中心为通孔,可以让机床的高压冷却液通过该中心通孔和所述磨具D上的孔,喷射至整个深孔A1的内部,以冷却和润滑该磨具D和深孔A1的孔壁。
请结合参阅图2和图6,所述磨具D通过螺纹连接于所述钻杆E的一端且设置于所述深孔A1内,通过机床主轴沿X轴的进给运动该磨具D对所述深孔A1的孔壁进行磨削加工。
请结合参阅图3和图4,所述的磨具D包括长轴D1、方形接头D2、销D3、短轴D4、金刚砂轴套D6、导向螺母D5和紧固螺母D7。
请参阅图4,所述的长轴D1包括有相互连接的轴部和槽部,内部贯通地设有沿该长轴D1的中心轴线GH的中心通孔。所述槽部上开设有横向的用以连接所述方形接头D2的开口槽,该开口槽的两侧槽壁上设有同轴的销孔。所述轴部的外周是锥度为50:1的外圆锥面,该外圆锥面上开有四条长腰型槽,槽内设有若干连通所述长轴D1中心通孔的小孔,以构成冷却液的通道;所述外圆锥面的前端为小端,设有一段螺距为1毫米的右旋外螺纹,以与所述导向螺母D5连接;所述外圆锥面的后端为大端,设有一段螺距为1毫米的左旋外螺纹,以与所述紧固螺母D7连接。
所述短轴D4包括有相互连接的螺纹部和槽部,内部贯通地设有中心通孔。所述槽部上开设有横向的用以连接所述方形接头D2的开口槽,该开口槽的两侧槽壁上设有同轴的销孔。所述螺纹部设有四头矩形外螺纹,与所述钻杆E连接。
所述的方形接头D2为六面立方体,中心设有贯通前后面的通孔,外周的四个面设有贯通相对面的销孔,其中,两个相对面通过销D3与所述长轴D1连接,另两个相对面通过销D3与所述短轴D4连接,使所述方形接头D2连接于所述长轴D1的槽部与所述短轴D4的槽部之间。从而该短轴D4通过所述方形接头D2与所述长轴D1连接,形成万向十字接头的连接结构,不仅能够传递旋转进给运动,而且运动中容许所述长轴D1与短轴D4存在一定的轴线偏移,达到所述磨具D与所述深孔A1的完全同轴,即所述长轴D1的中心轴线GH与所述深孔A1的轴心线UW完全重合,用以保证所述深孔A1的磨削加工质量;同时所述的万向十字接头的连接结构,使得磨削加工过程中所述钻杆E和磨具D所产生的震动减至最小,磨削加工更平稳、顺利。
所述金刚砂轴套D6为圆筒状构件,内孔是锥度为50:1的内圆锥孔,外圆表面开有多条均布的螺旋槽,槽内设有若干个连通该金刚砂轴套D6的内孔的小孔;所述金刚砂轴套D6被一条2毫米宽的直槽由头至尾沿厚度方向剖开,使其截面呈“C”字型,该金刚砂轴套D6外圆的表面喷涂有一层2毫米左右的金刚砂;所述螺旋槽及其内部的小孔构成冷却液的通道,可以使冷却液充分冷却和润滑所述金刚砂轴套D6上的金刚砂和孔壁,把磨削下来的铁屑冲掉。以保证良好的磨削加工状况。
所述金刚砂轴套D6套置于所述长轴D1的轴部的外周,该金刚砂轴套D6的内圆锥孔紧贴所述长轴D1的外圆锥面;所述紧固螺母D7的内孔设有左旋内螺纹,旋接于所述长轴D1的轴部后端的左旋外螺纹上,所述导向螺母D5的前端呈圆锥形,在安装和磨削加工时能起到导向作用,该导向螺母D5的内孔设有右旋内螺纹,旋接于所述长轴D1的轴部前端的右旋外螺纹上,从而所述金刚砂轴套D6夹置于所述紧固螺母D7与导向螺母D5之间。通过旋转所述紧固螺母D7和导向螺母D5,能够使得所述金刚砂轴套D6在所述长轴D1上左右移动,由于该金刚砂轴套D6的50:1内圆锥孔与所述长轴D1的50:1外圆锥面相对滑移的作用,所述金刚砂轴套D6的外圆直径能够调节至所需的尺寸;由于所述导向螺母D5的右旋内螺纹的螺距是1毫米,所述长轴D1轴部的外圆锥面的锥度为50:1,因而该导向螺母D5每右旋一圈,即能推动所述金刚砂轴套D6移动且调节外圆直径增大0.02毫米。
所述长轴D1的中心通孔内的冷却液通过长腰型槽内的小孔及所述金刚砂轴套D6螺旋槽内的小孔,能够流至所述金刚砂轴套D6的表面,对磨削起到冷却和润滑作用。
请参阅图6,采用所述磨削工装实现的大型柴油机连杆深孔的磨削加工方法包括:
调整所述V型铁B和支撑导向部件C,使所述磨具D、钻杆E、接柄F和深孔A1的轴心线UW与龙门铣床X轴的轴心线同轴,通过该龙门铣床X轴的旋转和进给运动带动所述磨具D,对所述大型柴油机连杆深孔A1进行磨削加工,过程中所述支撑导向部件C支撑和定位所述钻杆E,提高了该钻杆E的刚性,消除了其产生的震动及挠度,所述磨具D的万向十字接头结构使得磨削产生的震动减至最小,磨削加工更加平稳,从而使加工后所述深孔A1的粗糙度达到技术要求。
所述磨削加工方法的具体步骤如下:
1)将两个V型铁B置放在龙门铣床的床身上,所述连杆A吊装搁置于该两个V型铁B上,校调所述V型铁B和复测所述连杆A的杆身,使所述连杆A的深孔A1的轴心线UW与所述龙门铣床X轴的轴心线同轴,锁紧和固定该两个V型铁B。
2)将所述支撑导向部件C安装在所述连杆A厚端的端面上,通过旋转所述导向螺母D5和紧固螺母D7,使得所述金刚砂轴套D6的外圆直径调节至所需尺寸,将所述磨具D、钻杆E和接柄F依次连接并通过该接柄F与所述龙门铣床的主轴连接,再将所述磨具D和钻杆E穿过所述支撑导向部件C的导套C4,伸入至所述深孔A1内,调整所述支撑导向部件C的位置,使所述支撑导向部件C的导套C4、磨具D、钻杆E及接柄F与所述深孔A1的轴心线UW和龙门铣床X轴的轴心线同轴。
3)通过所述龙门铣床X轴的旋转和进给运动带动所述磨具D,由所述深孔A1的一端孔口进入,由该深孔A1的另一端孔口退出,磨削加工所述深孔A1的孔壁,完成所述大型柴油机连杆深孔A1的磨削加工,使加工后所述深孔A1的粗糙度达到技术要求。
采用本发明所述磨削工装和方法后,一方面显著降低了操作者的劳动强度,另一方面提高了生产效率,使得作业更加简便、安全,解决了连杆深孔粗糙度无法满足技术要求的问题。
本发明要求的保护范围不仅限于上述实施例,也应包括其他对本发明显而易见的变换和替代方案,凡依据本发明的内容所做的等效变化及修改,均属于本发明的范畴。
Claims (7)
1.一种改善大型柴油机连杆深孔粗糙度的磨削工装,安装在龙门铣床上,所述深孔的轴心线与所述连杆的中心线重合,该连杆厚端的端面上设有连接定位螺孔,其特征在于:所述的磨削工装包括支撑导向部件、磨具、钻杆、接柄和两个V型铁;
所述两个V型铁置放在所述龙门铣床的床身上,所述连杆固定安置在该两个V型铁上,所述深孔的轴心线与所述龙门铣床的X轴同轴;
所述支撑导向部件连接于所述连杆上,用于支撑和定位所述钻杆,该支撑导向部件包括支撑棒、定位螺栓和导套,所述导套安装在所述支撑棒的定位中心孔中,该支撑棒通过所述定位螺栓安装在所述连杆的厚端端面上,并且所述导套与所述深孔的轴心线和所述龙门铣床的X轴同轴;
所述钻杆的一端通过所述接柄与所述龙门铣床的主轴连接,另一端通过螺纹与所述磨具连接,该钻杆的内部设有通过冷却液的中心通孔;
所述磨具和所述钻杆的一端穿过所述支撑导向部件的导套,伸入至所述深孔内,并且所述支撑导向部件的导套、磨具、钻杆及接柄与所述深孔的轴心线和所述龙门铣床的X轴同轴;
所述的磨具包括长轴、方形接头、销、短轴、金刚砂轴套、导向螺母和紧固螺母;
所述的长轴包括有相互连接的轴部和槽部,所述槽部上开设有横向的开口槽,所述轴部的外周是外圆锥面,该外圆锥面的前端为小端,设有右旋外螺纹,后端为大端,设有左旋外螺纹;
所述短轴包括有相互连接的螺纹部和槽部,所述槽部上开设有横向的开口槽,所述螺纹部设有与所述钻杆连接的矩形外螺纹;
所述的方形接头为六面立方体,通过销连接于所述长轴的槽部与所述短轴的槽部之间,形成万向十字接头的连接结构;
所述金刚砂轴套为圆筒状构件,内孔为内圆锥孔,该内圆锥孔的锥度与所述长轴轴部外周的外圆锥面相同,该金刚砂轴套的外圆表面喷涂有金刚砂,沿厚度方向开设有由头至尾的直槽而截面呈“C”字型;
所述金刚砂轴套套置于所述长轴的轴部的外周,该金刚砂轴套的内圆锥孔紧贴所述长轴的外圆锥面,所述紧固螺母旋接于所述长轴的轴部的后端,所述导向螺母旋接于所述长轴的轴部的前端,从而将所述金刚砂轴套夹置于该紧固螺母与导向螺母之间;通过旋转所述紧固螺母和导向螺母,使得所述金刚砂轴套在所述长轴上左右移动,以调节所述金刚砂轴套的外圆直径至所需的尺寸;
通过所述龙门铣床的X轴的旋转和进给运动带动所述磨具,磨削加工所述深孔的孔壁,使加工后该深孔的粗糙度达到技术要求。
2.如权利要求1所述的改善大型柴油机连杆深孔粗糙度的磨削工装,其特征在于:所述的长轴的内部设有中心通孔,外圆锥面上开有多个长腰型槽,槽内设有若干连通所述中心通孔的小孔,所述短轴的内部设有中心通孔,该中心通孔与所述钻杆内部的中心通孔相通,所述方形接头的中心设有贯通前后面的通孔,该通孔与所述长轴的中心通孔和短轴的中心通孔相通,所述金刚砂轴套的外圆表面开有多条螺旋槽,槽内设有若干连通该金刚砂轴套的内孔的小孔;
所述钻杆的中心通孔、短轴的中心通孔、方形接头的通孔、长轴的中心通孔和长轴的长腰型槽及其小孔,与所述金刚砂轴套的内孔和螺旋槽及其小孔形成冷却液的通道。
3.如权利要求1所述的改善大型柴油机连杆深孔粗糙度的磨削工装,其特征在于:所述的长轴的外圆锥面的锥度和所述金刚砂轴套的内圆锥孔的锥度均为50:1。
4.如权利要求1所述的改善大型柴油机连杆深孔粗糙度的磨削工装,其特征在于:所述的导向螺母的内孔设有与所述长轴前端的右旋外螺纹相连接的右旋内螺纹,所述紧固螺母的内孔设有与所述长轴后端的左旋外螺纹相连接的左旋内螺纹。
5.如权利要求1所述的改善大型柴油机连杆深孔粗糙度的磨削工装,其特征在于:所述的长轴的开口槽上、短轴的开口槽上和所述方形接头的外周面上设有用于连接的销孔。
6.一种采用权利要求1所述磨削工装实现的改善大型柴油机连杆深孔粗糙度的磨削加工方法,其特征在于:所述的磨削加工方法包括:调整所述V型铁和支撑导向部件,使所述磨具、钻杆、接柄和深孔的轴心线与龙门铣床的X轴同轴,通过所述龙门铣床X轴的旋转和进给运动带动所述磨具,对所述大型柴油机连杆的深孔进行磨削加工,过程中通过所述支撑导向部件的支撑和定位,提高所述钻杆的刚性,消除产生的震动及挠度,通过所述磨具的万向十字接头结构,将磨削产生的震动减至最小,实现平稳的磨削加工,从而使加工后所述深孔的粗糙度达到技术要求。
7.如权利要求6所述的改善大型柴油机连杆深孔粗糙度的磨削加工方法,其特征在于:所述的磨削加工方法包括如下具体步骤:
1)将两个V型铁固定在所述龙门铣床的床身上,所述连杆搁置于该两个V型铁上,校调所述V型铁和所述连杆,使所述连杆的深孔的轴心线与所述龙门铣床的X轴同轴;
2)将所述支撑导向部件安装在所述连杆厚端的端面上,通过旋转所述导向螺母和紧固螺母,使得所述金刚砂轴套的外圆直径调节至所需尺寸,将所述磨具、钻杆和接柄依次连接并与所述龙门铣床的主轴连接,再将所述磨具和钻杆穿过所述支撑导向部件的导套,伸入至所述深孔内,调整所述支撑导向部件的位置,使所述支撑导向部件的导套、磨具、钻杆及接柄与所述深孔的轴心线和龙门铣床的X轴同轴;
3)通过所述龙门铣床X轴的旋转和进给运动带动所述磨具,由所述深孔的一端孔口进入,由该深孔的另一端孔口退出,磨削加工所述深孔的孔壁,完成所述大型柴油机连杆深孔的磨削加工,使加工后所述深孔的粗糙度达到技术要求。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110663873.0A CN113547397B (zh) | 2021-06-16 | 2021-06-16 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110663873.0A CN113547397B (zh) | 2021-06-16 | 2021-06-16 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113547397A CN113547397A (zh) | 2021-10-26 |
| CN113547397B true CN113547397B (zh) | 2022-10-04 |
Family
ID=78102149
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110663873.0A Active CN113547397B (zh) | 2021-06-16 | 2021-06-16 | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113547397B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114043278B (zh) * | 2021-11-29 | 2023-08-11 | 上海中船三井造船柴油机有限公司 | 一种连杆斜油孔的加工用辅助装置和加工方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU917953A1 (ru) * | 1979-12-13 | 1982-04-07 | Ивановское Специальное Конструкторское Бюро Расточных Станков | Станок дл сверлени глубоких отверстий |
| CN103252521A (zh) * | 2013-05-28 | 2013-08-21 | 中国一拖集团有限公司 | 一种加工等径大间距同轴孔系的刀具及其加工方法 |
| CN206028805U (zh) * | 2016-09-09 | 2017-03-22 | 上海宁远精密机械有限公司 | 一种钻杆减振装置 |
| CN212044164U (zh) * | 2020-05-19 | 2020-12-01 | 江苏科集精密机械有限公司 | 立式万向珩磨头 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3705852A1 (de) * | 1987-02-24 | 1988-09-01 | Gutehoffnungshuette Man | Verfahren und vorrichtung zur erkennung von verlaeufen bei tieflochbohrarbeiten und zur gegensteuerung nach erfolgter schieflaufanzeige |
| JP3720010B2 (ja) * | 2002-10-02 | 2005-11-24 | オーエスジー株式会社 | 深穴加工用ドリル |
| ATE485911T1 (de) * | 2005-12-06 | 2010-11-15 | Magnaghi Aeronautica S P A | Verfahren und vorrichtung zum tieflochbohren und zur herstellung von nichtzylindrischen innenkonturen |
| CN201659466U (zh) * | 2009-11-27 | 2010-12-01 | 中国直升机设计研究所 | 一种深孔研磨装置 |
| JP3166021U (ja) * | 2010-11-17 | 2011-02-17 | 伊藤 幸男 | 小径研削砥石工具 |
| CN203751926U (zh) * | 2014-04-04 | 2014-08-06 | 江西铜业股份有限公司 | 一种钻床用珩磨淬硬小孔珩磨杆 |
| CN204725260U (zh) * | 2015-06-25 | 2015-10-28 | 黄河科技学院 | 一种深孔内圆磨床 |
| CN106312788A (zh) * | 2016-10-25 | 2017-01-11 | 宁波朗曼达工具有限公司 | 一种弹性珩磨杆 |
| CN206536343U (zh) * | 2017-01-10 | 2017-10-03 | 重庆浩茂工具制造有限公司 | 可调式珩磨头 |
| CN108747608B (zh) * | 2018-06-21 | 2020-05-15 | 上海中船三井造船柴油机有限公司 | 船用低速柴油机连杆深孔的打磨方法及专用珩磨装置 |
| CN109121589A (zh) * | 2018-07-26 | 2019-01-04 | 辽宁省农业机械化研究所 | 一种农作物播种、施肥自动化作业智能监控系统 |
| CN110370164B (zh) * | 2019-08-28 | 2024-03-26 | 中原内配集团鼎锐科技有限公司 | 一种珩磨机用三涨珩磨头 |
| CN110640185A (zh) * | 2019-10-21 | 2020-01-03 | 上海中船三井造船柴油机有限公司 | 船用低速柴油机连杆中心深孔的加工工具及加工方法 |
| CN212145950U (zh) * | 2020-02-24 | 2020-12-15 | 郑州大地机械制造有限公司 | 一种应用手动双涨连杆与双涨珩磨头的珩磨装置 |
-
2021
- 2021-06-16 CN CN202110663873.0A patent/CN113547397B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU917953A1 (ru) * | 1979-12-13 | 1982-04-07 | Ивановское Специальное Конструкторское Бюро Расточных Станков | Станок дл сверлени глубоких отверстий |
| CN103252521A (zh) * | 2013-05-28 | 2013-08-21 | 中国一拖集团有限公司 | 一种加工等径大间距同轴孔系的刀具及其加工方法 |
| CN206028805U (zh) * | 2016-09-09 | 2017-03-22 | 上海宁远精密机械有限公司 | 一种钻杆减振装置 |
| CN212044164U (zh) * | 2020-05-19 | 2020-12-01 | 江苏科集精密机械有限公司 | 立式万向珩磨头 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113547397A (zh) | 2021-10-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN205968196U (zh) | 一种车铣复合的数控车床 | |
| CN113910022A (zh) | 一种高效超精密磨削高速刀柄的数控端面外圆磨床 | |
| CN208913194U (zh) | 利用车床加工深孔的装置 | |
| CN109175913A (zh) | Man系列船用低速柴油机十字头销的加工方法 | |
| CN209206492U (zh) | 一种轴类零件中心孔加工用限位工装 | |
| CN114393410B (zh) | 一种主极铁芯内壁换向槽用加工设备 | |
| CN113547397A (zh) | 改善大型柴油机连杆深孔粗糙度的磨削加工方法及工装 | |
| CN201659466U (zh) | 一种深孔研磨装置 | |
| CN217619510U (zh) | 一种卧式加工中心主轴内锥孔精度修复装置 | |
| CN110948388A (zh) | 一种工具磨床上节能的冷却装置 | |
| CN223820315U (zh) | 一种镗铣床直连磨削工具 | |
| CN219094461U (zh) | 一种加工刀具动力头 | |
| CN214517727U (zh) | 一种用于零件内腔的孔口倒角器 | |
| CN212527203U (zh) | 一种齿轮加工用高精度外圆磨床 | |
| CN217097253U (zh) | 一种活塞销孔加工装置 | |
| CN223588393U (zh) | 一种增大吃刀量的侧铣头组件及数控加工中心 | |
| CN103537882B (zh) | 一种细长轴表面超声波加工方法及装置 | |
| CN209078463U (zh) | 一种非圆内腔磨削装置 | |
| CN221454407U (zh) | 一种斜孔加工组件 | |
| CN220943323U (zh) | 一种汽车配件加工用铣床 | |
| CN217942941U (zh) | 一种机床用磨削设备 | |
| CN223685054U (zh) | 一种油针专用磨床 | |
| CN204075279U (zh) | 转向节叉轴承孔高速镗孔设备 | |
| CN223629564U (zh) | 一种便于冷却的侧铣头组件及数控加工中心 | |
| CN215615333U (zh) | 一种便于安装的粗镗孔焊接刀对接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |