WO2020196265A1 - 表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板 - Google Patents
表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板 Download PDFInfo
- Publication number
- WO2020196265A1 WO2020196265A1 PCT/JP2020/012303 JP2020012303W WO2020196265A1 WO 2020196265 A1 WO2020196265 A1 WO 2020196265A1 JP 2020012303 W JP2020012303 W JP 2020012303W WO 2020196265 A1 WO2020196265 A1 WO 2020196265A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- copper foil
- roughened
- roughened particles
- particles
- treated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/60—Electroplating characterised by the structure or texture of the layers
- C25D5/605—Surface topography of the layers, e.g. rough, dendritic or nodular layers
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/10—Electroplating with more than one layer of the same or of different metals
- C25D5/12—Electroplating with more than one layer of the same or of different metals at least one layer being of nickel or chromium
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/16—Electroplating with layers of varying thickness
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/627—Electroplating characterised by the visual appearance of the layers, e.g. colour, brightness or mat appearance
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K1/00—Printed circuits
- H05K1/02—Details
- H05K1/09—Use of materials for the conductive, e.g. metallic pattern
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05K—PRINTED CIRCUITS; CASINGS OR CONSTRUCTIONAL DETAILS OF ELECTRIC APPARATUS; MANUFACTURE OF ASSEMBLAGES OF ELECTRICAL COMPONENTS
- H05K3/00—Apparatus or processes for manufacturing printed circuits
- H05K3/38—Improvement of the adhesion between the insulating substrate and the metal
- H05K3/382—Improvement of the adhesion between the insulating substrate and the metal by special treatment of the metal
- H05K3/384—Improvement of the adhesion between the insulating substrate and the metal by special treatment of the metal by plating
Definitions
- the specific surface area is increased by forming fine irregularities on the roughened surface, it is roughened depending on the type of the resin base material when it is bonded to the resin base material. Poor filling of resin on the surface may occur. In such a case, there is a problem that a gap is generated between the resin base material and the copper foil, which causes deterioration in heat resistance and moisture resistance and reliability of the substrate.
- the surface-treated copper foil of the present invention has a copper foil substrate and a surface-treated film containing a roughened layer formed by forming roughened particles on at least one surface of the copper foil substrate.
- the surface of such a surface-treated film is at least one surface of the outermost surface (front and back surfaces) of the surface-treated copper foil, and a state in which roughened particles formed on at least one surface of the copper foil substrate are formed. It is a roughened surface having a fine uneven surface shape that reflects the particle shape and the like.
- the surface of such a surface-treated film (hereinafter referred to as "roughened surface”) may be, for example, the surface of a roughened-treated layer formed on a copper foil substrate, or on the roughened-treated layer.
- the roughened particles satisfying the above requirement (III) are extracted as the roughened particles (p'). Since the anchor effect of such roughened particles (p') works more effectively, the peel strength cannot be expressed only by the effect of the particle height (h) and the ratio of the particle height to the particle width (w). Bring improvement.
- a method for measuring the number of nodes (hereinafter, may be simply referred to as “roughened particle nodes”) of the roughened particles specified in the requirement (III) will be described with reference to FIG.
- the average value of the width (w) of the roughened particles is preferably 0.2 to 1.0 ⁇ m, more preferably 0.2 to 0.6 ⁇ m, and further preferably 0.3 to 0.5 ⁇ m. Is. In particular, when the average value of the width (w) of the roughened particles is 0.5 ⁇ m or less, the heat resistance can be further improved.
- the linear density (d) of the roughened particles on the roughened surface is preferably 0.5 to 2.5 particles / ⁇ m, more preferably 0.8 to 2.1 particles / ⁇ m, and further. It is preferably 1.0 to 1.8 pieces / ⁇ m.
- the linear density (d) of the roughened particles is a value calculated from the number of roughened particles (observation target particles) existing around 75 ⁇ m in the width direction of the observation field, and is per unit line region (width region). Means the particle number density of.
- the surface-treated copper foil of the present invention has a developed area ratio (Sdr) measured by a three-dimensional white interference type microscope on the roughened surface, preferably 250 to 400%, more preferably 290 to 390%. More preferably, it is 300 to 380%.
- the developed area ratio (Sdr) is 290% or more, more excellent adhesion and heat resistance can be realized.
- the developed area ratio (Sdr) of the roughened particles is 390% or less, more excellent transmission characteristics can be realized.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Manufacturing & Machinery (AREA)
- Electroplating Methods And Accessories (AREA)
- Manufacturing Of Printed Wiring (AREA)
- Laminated Bodies (AREA)
Abstract
本発明は、特にプリント配線板の導体回路に用いる場合に伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現でき、且つ粉落ちがない表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板を提供することを目的とする。銅箔基体の少なくとも一方の面に、粗化粒子が形成されてなる粗化処理層を含む表面処理皮膜を有する表面処理銅箔であって、前記表面処理銅箔の断面を、走査型電子顕微鏡(SEM)により観察するとき、前記表面処理皮膜の幅方向75μmの領域において、前記粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、前記粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、前記粗化粒子のうち、要件(I)~(IV)を満たす粗化粒子(P)が1~60個存在する、表面処理銅箔。
Description
本発明は、表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板に関する。
近年、サーバー・ルーターやスマートフォン等の1GHzを超えるような高周波対応機器が増えており、実際に高周波信号が流れる銅箔にも優れた伝送特性が求められている。同時に、従来から信頼性の指標としてピール強度も一定以上の水準が求められており、伝送特性とピール強度(以下、「密着性」という。)との高いレベルでの両立が求められている。
一般に、樹脂基材と銅箔表面との間の接着力を高める手法としては、電気めっきやエッチング等により、その表面に粗化処理層(粗化粒子を形成させた層)を形成し、樹脂基材との物理的な接着効果(アンカー効果)を得ることで、接着力を高める手法が挙げられる。
しかし、銅箔表面と、樹脂基材との間の接着力(密着性)を効果的に高めるべく、銅箔表面に形成する粗化粒子の粒子サイズを大きくすると、表皮効果により伝送損失が増加してしまう。
このように、銅張積層板において、銅箔と樹脂基材との密着性の向上と、伝送損失の抑制とは、互いにトレードオフの関係にある。
しかし、銅箔表面と、樹脂基材との間の接着力(密着性)を効果的に高めるべく、銅箔表面に形成する粗化粒子の粒子サイズを大きくすると、表皮効果により伝送損失が増加してしまう。
このように、銅張積層板において、銅箔と樹脂基材との密着性の向上と、伝送損失の抑制とは、互いにトレードオフの関係にある。
そのため、従来から銅張積層板に用いられる銅箔では、銅箔と樹脂基材との密着性の向上と、伝送損失の抑制との両立が検討されている。例えば、特許文献1~4では、粗化粒子の形状を適宜制御することにより、主に銅箔と樹脂基材との密着性を向上させる技術が提案されている。
しかし、上記のような従来の技術では、粗化面に微細な凹凸を形成することにより、比表面積を増やしているため、樹脂基材と貼り合わせる際に、樹脂基材の種類によっては粗化面への樹脂の充填不良を起こすことがある。このような場合、樹脂基材と銅箔間に隙間が生じ、特に耐熱性と基板耐湿信頼性の悪化を招く問題があった。
そこで本発明は、特にプリント配線板の導体回路に用いる場合に優れた伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現でき、且つ粉落ちのない表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板を提供することを目的とする。
本発明者らは、鋭意検討した結果、銅箔基体の少なくとも一方の面に、粗化粒子が形成されてなる粗化処理層を含む表面処理皮膜を有する表面処理銅箔において、前記表面処理銅箔の断面を、走査型電子顕微鏡(SEM)により観察するとき、前記表面処理皮膜の表面の幅方向75μmの領域において、前記粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、前記粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、前記粗化粒子のうち、下記要件(I)~(IV)を満たす粗化粒子(P)が1~60個存在する構成とすることによって、特にプリント配線板の導体回路に用いる場合に、優れた伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現し得る表面処理銅箔が得られることを見出し、本発明を完成させるに至った。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
すなわち、本発明の要旨構成は、以下のとおりである。
[1] 銅箔基体の少なくとも一方の面に、粗化粒子が形成されてなる粗化処理層を含む表面処理皮膜を有する表面処理銅箔であって、
前記表面処理銅箔の断面を、走査型電子顕微鏡(SEM)により観察するとき、前記表面処理皮膜の幅方向75μmの領域において、
前記粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、
前記粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、
前記粗化粒子のうち、下記要件(I)~(IV)を満たす粗化粒子(P)が1~60個存在する、表面処理銅箔。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
[2] 前記粗化粒子の線密度(d)が、1.0~1.8個/μmである、上記[1]に記載の表面処理銅箔。
[3] 前記表面処理皮膜の表面において、3次元白色干渉型顕微鏡で測定した展開面積比(Sdr)が300~380%である、上記[1]又は[2]に記載の表面処理銅箔。
[4] 上記[1]~[3]のいずれか1項に記載の表面処理銅箔を用いて形成してなる、銅張積層板。
[5] 上記[4]に記載の銅張積層板を用いて形成してなる、プリント配線板。
本発明によれば、特にプリント配線板の導体回路に用いる場合に優れた伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現でき、且つ粉落ちのない表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板を提供することができる。
本発明に従う表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板の実施形態について、以下で詳細に説明する。
<表面処理銅箔>
本発明に従う表面処理銅箔は、銅箔基体の少なくとも一方の面に、粗化粒子が形成されてなる粗化処理層を含む表面処理皮膜を有し、前記表面処理銅箔の断面を、走査型電子顕微鏡(SEM)により観察するとき、前記表面処理皮膜の表面の幅方向75μmの領域において、前記粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、前記粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、前記粗化粒子のうち、下記要件(I)~(IV)を満たす粗化粒子(P)が1~60個存在することを特徴とする。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
本発明の表面処理銅箔は、銅箔基体と、該銅箔基体の少なくとも一方の面に、粗化粒子を形成してなる粗化処理層を含む表面処理皮膜とを有する。このような表面処理皮膜の表面は、表面処理銅箔の最表面(表裏面)のうち少なくとも一方の面であり、また、銅箔基体の少なくとも一方の面に形成された粗化粒子の形成状態及び粒子形状等が反映された微細な凹凸表面形状をもつ粗化面である。このような表面処理皮膜の表面(以下、「粗化面」という。)は、例えば、銅箔基体上に形成された粗化処理層の表面であってもよいし、この粗化処理層上に直接形成されたシランカップリング剤層の表面、又は、この粗化処理層上に、Niを含有する下地層、Znを含有する耐熱処理層及びCrを含有する防錆処理層等の中間層を介して形成されたシランカップリング剤層の表面であってもよい。また、本発明の表面処理銅箔が、例えば、プリント配線板の導体回路に用いられる場合には、上記粗化面が、樹脂基材を貼着積層するための表面(貼着面)となる。
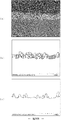
ここで、本発明の表面処理銅箔の粗化面の様子を図1(a)、(b)及び(c)に示す。図1(a)は、本発明の表面処理銅箔の粗化面を、そのままの状態で(樹脂埋め等の加工なしで)真上から走査型電子顕微鏡(SEM)により観察したSEM画像の一例であり、図1(b)は、表面処理銅箔をそのままの状態で粗化面に対して垂直に切断し、イオンミリング装置を用いて断面を精密研磨加工し、その加工断面を走査型電子顕微鏡(SEM)により観察したSEM画像の一例である。また、図1(c)は、表面処理銅箔の表面側を樹脂埋め加工した後に粗化面に対して垂直に切断し、イオンミリング装置を用いて断面を精密研磨加工し、その加工断面を走査型電子顕微鏡(SEM)により観察したSEM画像の一例である。
特に図1(b)で明らかように、本発明の表面処理銅箔の粗化面には、側面に突起形状(以下、「節」という。)を持つ粗化粒子が一定数形成されている。
特に図1(b)で明らかように、本発明の表面処理銅箔の粗化面には、側面に突起形状(以下、「節」という。)を持つ粗化粒子が一定数形成されている。
このような特殊な粗化面における粗化粒子の形状評価は、接触式粗さ測定器や光学式顕微鏡による粗化面の表面からの観察では、測定原理上、最表面の節しか観察できず、1つ1つの粗化粒子の成長方向全体の形状を観察することはできない。そこで、本発明では、粗化面の評価方法の一手法として、図1(b)のように、表面処理銅箔の断面から、粗化面における粗化粒子の形成状態を分析し、これにより粗化面の特徴を規定し、評価することとした。具体的には、以下の手法により行う。
まず、表面処理銅箔を粗化面に対して垂直に切断し、イオンミリング装置を用いて断面を精密研磨加工し、その加工断面をSEMの加速電圧3kVにて、倍率1万倍の二次電子像を観察する。SEM観察の際には、表面処理銅箔を平滑な支持台の上に、表面処理銅箔の反りやたるみが出ないように注意して水平に固定して、断面SEM写真内で表面処理銅箔が水平な状態となるよう調整するものとする。
なお、断面SEM写真を撮影するための観察試料は、表面処理銅箔をそのままの状態で用いてもよいし、必要に応じて観察面を樹脂埋めしたものを用いてもよい。
なお、断面SEM写真を撮影するための観察試料は、表面処理銅箔をそのままの状態で用いてもよいし、必要に応じて観察面を樹脂埋めしたものを用いてもよい。
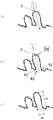
さらに、粗化面における粗化粒子の寸法の計測は、上記SEM観察で得られたSEM写真を画像解析することにより行う。図2に画像解析の手順の一例を示す。まず、図2(a)の様な倍率1万倍の断面SEM写真を得る。次にこの断面SEM写真を画像処理して、図2(b)の様な断面形状の輪郭線を抽出する。そして、最終的に、図2(c)に示すような、同一加工断面における断面形状の輪郭線のみを抽出する。なお、このような画像処理は、一般的な画像編集ソフトウェアである「Photoshop」、「imageJ」、「Real World Paint」等の公知の処理ソフトにより行うことができる。具体的には後述の実施例にて説明する。
上記のような画像処理は、表面処理銅箔の断面SEM写真から、最表面の粗化形状を抽出するために行う。そのため、銅箔の表面側に樹脂埋め加工を施した試験片の断面または樹脂基材と張り合わせた回路基板の断面の観察の場合には、以上の処理は必要ない。
次に、上記抽出した断面形状の輪郭線、図2(c)に基づき、粗化粒子を特定し、各種寸法の計測を行う。なお、このような計測は、一般的な画像計測ソフトウェアである「WinROOF」、「Photo Ruler」等の公知の処理ソフトにより行うことができる。具体的には後述の実施例にて説明する。以下、最も単純な粗化粒子の計測方法の一例を図3に示す。
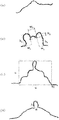
始めに、図3(a)の様に、輪郭線上にある計測しようとする凸部(粗化粒子)について、粒子の成長方向に、凸部の頂点Vを通る線Lを引く。次に、図3(b)の様に、この線Lに垂直に交わる上下2辺をもつ長方形(正方形を含む)Sqを描く。この長方形Sqは、上辺が頂点Vと交わり、下辺のいずれか一方の角が、凸部の根元のうち頂点から遠い方と交わる(この角を「R1」とする)。さらに長方形Sqの下辺のもう一方の角(この角を「R2」とする)は、上辺方向から線Lと平行に伸びる一辺と下辺の直交点である。ただし、該一辺は凸部の根元のもう一方(この点を「R2’」とする)を通過するように引く。そして、図3(c)に示すように、このような長方形Sqの辺のうち、線Lと平行な一辺の寸法を粗化粒子の粒子高さ(h)とし、線Lと垂直な一辺の寸法を粗化粒子の粒子幅(w)とする。なお、以下の特殊な例を除き、長方形Sqを描いて計測した全ての凸部を、それぞれ一粗化粒子とみなす。
なお、銅箔の表面側に樹脂埋め加工を施した試験片の断面、又は樹脂基材と張り合わせた回路基板の断面を観察する場合、輪郭線の抽出は行わずそのまま断面観察できるが、この場合、切断面よりも奥に斜めに存在している粗化粒子が、部分的に切れて観察断面に映り込む場合がある。このような粗化粒子は、観察断面において、表面処理銅箔から浮いているように見えるが、このような粗化粒子については計測対象としない。
更に、粗化粒子として計測しない例と、特殊な形状を有する粗化粒子の計測方法について、必要に応じて図4を参照しながら説明する。
まず、特に図示しないが、上記基準で計測される凸部のうち、粒子高さ(h)が0.2μm未満のものは、本発明で注目する伝送特性や密着性には影響を及ぼさず、また正確な測定も困難であるため、計測対象とはせず、この場合は本発明の「粗化粒子」には含めないものとする。
まず、特に図示しないが、上記基準で計測される凸部のうち、粒子高さ(h)が0.2μm未満のものは、本発明で注目する伝送特性や密着性には影響を及ぼさず、また正確な測定も困難であるため、計測対象とはせず、この場合は本発明の「粗化粒子」には含めないものとする。
また、図4(a)に示されるように、上記基準で計測される凸部のうち、粒子幅(w)に対する粒子高さ(h)の比(h/w)が0.40未満となるものも、本発明で注目する伝送特性や密着性には影響を及ぼさないため、観察対象とはせず、本発明の「粗化粒子」には含めないものとする。
また、図4(b)は、頂点が2つ以上ある凸部の計測例である。この場合は、図4(b)に示されるとおり、上述の定義に基づき各頂点ごとに一粒子とみなして計測すればよい。
また、図4(c)は、根元付近が2段以上になっている凸部の計測例である。この場合は、根元の判定については、本発明で注目する伝送特性や密着性が、凸部のどの部分まで影響しているか、という観点で判断する。すなわち、凸部の根元のうち頂点から遠い方と交わる角R1については、根元の最も下の段の位置とする。またこの場合は、粒子の成長方向は、粒子全体として判断する。
また、図4(d)は、図4(a)のような、寸法比(h/w)が0.40未満の比較的根元が曖昧な凸部の上に、さらに別の凸部がある有る場合の計測例である。この場合は、曖昧な根元は計測対象とはせず、区別できる根元をもつ凸部に着目し、上記定義に基づき計測すればよい。そもそも曖昧な根元をもつなだらかな凸部は、本発明で注目する伝送特性や密着性には影響を及ぼさないためである。
また、上記以外の形状を有する粗化粒子については、本発明で注目する伝送特性や密着性への効果を考慮して、上述の基準に準じて適宜、粒子高さ(h)及び粒子幅(w)を計測する。
そして、上記のようにして計測された粗化粒子の粒子高さ(h)及び粒子幅(w)、並びに粗化粒子の個数に基づき、観察視野の幅方向75μmの領域における、粒子高さ(h)、粒子幅(w)及び粒子幅(w)に対する粒子高さ(h)の比(h/w)の各平均値、並びに粗化粒子の線密度(d)をそれぞれ算出する。
更に、観察視野の幅方向75μmの領域において観察された粗化粒子のうち、下記要件(I)~(IV)を満たす粗化粒子については、特定粗化粒子(P)として認定し、その個数を計測する。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。
以下、特定粗化粒子(P)の認定方法について、詳しく説明する。
まず、観察視野の幅方向75μmの領域において観察された粗化粒子のうち、上記要件(I)及び(II)を満たしている粗化粒子を、粗化粒子(p)として抽出する。このような粗化粒子(p)は、粉落ちせず、密着性の向上に寄与する。
まず、観察視野の幅方向75μmの領域において観察された粗化粒子のうち、上記要件(I)及び(II)を満たしている粗化粒子を、粗化粒子(p)として抽出する。このような粗化粒子(p)は、粉落ちせず、密着性の向上に寄与する。
次に、上記粗化粒子(p)のうち、上記要件(III)を満たしている粗化粒子を、粗化粒子(p’)として抽出する。このような粗化粒子(p’)は、アンカー効果がより効果的に働くため、粒子高さ(h)や粒子高さと粒子幅の比(w)による効果だけでは表現しきれないピール強度の向上をもたらす。
以下、図5を参照しながら、要件(III)で規定する、粗化粒子が有する節(以下、単に「粗化粒子節」ということがある。)の数について、その計測方法を説明する。
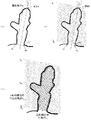
まず、図5(a)に示すように、計測対象とする粗化粒子(p)に対し、上述の方法に従い、頂点V、線L、点R1、点R2、点R2’を認定する。次に、図5(b)に示すように、計測対象とする粗化粒子(p)の線Lに垂直な直線k1、k2、・・・、knを、根元R2’を通る直線k1から0.05μm間隔で、頂点Vの方向に、それぞれ引いていく。更に、次に、図5(c)に示すように、直線k1、k2、・・・、knのそれぞれについて、粗化粒子(p)の輪郭線で囲まれた領域との共通部分を特定し、該共通部分の寸法t1、t2、・・・、tnを計測する。なお、寸法t1、t2、・・・、tnは、1本の連続した線分の寸法である必要はなく、例えばk29のように、直線k29との共通部分が2か所以上ある場合は、それら2つ以上の線分の和を寸法t29として計測する。そして、計測した各寸法tnに基づき、下記式(i)を満たすmを求め、mの個数を、粗化粒子(p)の粗化粒子節の数として求める。
(tm-tm-1)×(tm+1-tm)<0(m=2、3、・・・、n-1である)・・・(i)
上記粗化粒子(p)のうち、粗化粒子節の数が10~25個である粗化粒子を、粗化粒子(p’)として抽出する。
更に、上記粗化粒子(p’)のうち、上記要件(IV)を満たしている粗化粒子を、特定粗化粒子(P)として認定する。
以下、図6を参照しながら、要件(IV)で規定する、最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離について、その計測方法を説明する。
まず、図6に示されるように、計測対象とする粗化粒子(p’)の左側に存在する粒子高さ1.5μm以上の粗化粒子のうち、最も近接する他の粗化粒子を粗化粒子(q1)、粗化粒子(p’)の右側に存在する粒子高さ1.5μm以上の粗化粒子のうち、最も近接する他の粗化粒子を粗化粒子(q2)として特定する。次に、粗化粒子(p’)の根元2点R1p’、R2’p’のいずれかと、粗化粒子(q1)の根元2点R1q1、R2’q1のいずれかを結んで出来る4種類の線分のうち、寸法が最小となる組み合わせの線分の寸法(図6の場合、R1p’-R2’q1の寸法)を、左側最短根元間距離(x1)として計測する。同様に、粗化粒子(p’)の根元2点R1p’、R2p’のいずれかと、粗化粒子(q2)の根元2点R1q2、R2’q2のいずれかを結んで出来る4種類の線分のうち、寸法が最小となる組み合わせの線分の寸法(図6の場合、R2’p’-R1q2の寸法)を、右側最短根元間距離(x2)として計測する。そして、x1とx2のうち短い方の寸法を、該粗化粒子(p’)に最も近接する粒子高さ1.5μm以上の他の粗化粒子との最短根元間距離(x)と認定する。但し、観察視野内に粗化粒子(q1)又は粗化粒子(q2)が存在しないときは、x1とx2のうち計測できた方の寸法を、最短根元間距離(x)とする。
なお、図6に示されるように、粗化粒子(p’)と粗化粒子(q1)との間、又は粗化粒子(p’)と粗化粒子(q2)との間には、粒子高さが1.5μm未満の他の粗化粒子が存在してもよい。
本発明では、上記粗化粒子(p’)のうち、最短根元間距離(x)が0.7~10.0μmである粗化粒子を、特定粗化粒子(P)として認定する。
上記粗化粒子(p’)は、それ自身も密着性の向上に寄与し得るが、更にその近接距離(根元間距離で10.0μm以内)に粒子高さ1.5μm以上の他の粗化粒子が存在することで、更に密着性を向上できる。しかし、粒子高さ1.5μm以上の他の粗化粒子が、粗化粒子(p’)に対して近接し過ぎていると、銅張積層板を作製する際に、粗化粒子(p’)の周囲に樹脂基材の樹脂が十分に充填されないことにより、樹脂基材と銅箔間に隙間が生じる傾向がある。
したがって、上記要件(I)~(III)を満たしている粗化粒子(p’)のうち、アンカー効果に特に優れ、且つ樹脂基材と銅箔の間に隙間が生じ難い、上記要件(IV)を満たしている粗化粒子を、本発明における特定粗化粒子(P)として認定する。
なお、上記各種粗化粒子の認定及び計測は、輪郭線の判断となるため、異なる測定者により多少の誤差が生じ得る。しかし、このような誤差も、幅方向75μmの領域を観察し、多数の粗化粒子の測定結果を平均化することにより十分に最小化できる。
具体的には、断面写真毎に、上記基準に基づき、粗化粒子の粒子高さ(h)及び粒子幅(w)を測定し、並びに観察視野の幅方向75μmのあたりに存在する粗化粒子(観察対象粒子)の個数及び特定粗化粒子(P)の個数を計測する。
断面写真の大きさにもよるが、例えば、断面写真1枚当たりの観察視野が、幅方向12.5μmである場合、任意の6箇所(断面写真6枚)の合計で、幅方向75μmの領域の観察結果とする。また、断面写真の大きさや数にもよるが、観察視野の合計が幅方向75μm以上である場合には、計測値を幅方向75μmあたりに換算した値を観察結果とする。
より具体的な測定方法や算出方法については後述の実施例にて説明する。
断面写真の大きさにもよるが、例えば、断面写真1枚当たりの観察視野が、幅方向12.5μmである場合、任意の6箇所(断面写真6枚)の合計で、幅方向75μmの領域の観察結果とする。また、断面写真の大きさや数にもよるが、観察視野の合計が幅方向75μm以上である場合には、計測値を幅方向75μmあたりに換算した値を観察結果とする。
より具体的な測定方法や算出方法については後述の実施例にて説明する。
以下、本発明の表面処理銅箔の粗化面における粗化粒子の特徴について、個別に説明する。
粗化面において、粗化粒子の粒子高さ(h)の平均値は、0.8~2.0μmであり、好ましくは0.8~1.4μmであり、より好ましくは1.0~1.4μmである。上記範囲とすることにより、優れた伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現し得る。粗化粒子の粒子高さ(h)の平均値は、0.8μm未満であると密着性、耐熱性及び基板耐湿信頼性が低下する傾向があり、2.0μm超であると伝送特性が低下する傾向にある。
また、粗化粒子の幅(w)の平均値は、好ましくは0.2~1.0μmであり、より好ましくは0.2~0.6μmであり、更に好ましくは0.3~0.5μmである。特に、粗化粒子の幅(w)の平均値が0.5μm以下であることにより、耐熱性をさらに向上し得る。
また、粗化粒子の粒子幅(w)に対する粒子高さ(h)の比(h/w)の平均値は、1.5~4.5であり、好ましくは1.6~4.0であり、より好ましくは2.0~4.0であり、更に好ましくは2.4~4.0である。上記範囲とすることにより、粉落ちがなく、優れた密着性、耐熱性及び基板耐湿信頼性を実現し得る。特に、比(h/w)の平均値を2.0以上とすることに密着性を更に向上できる。なお、比(h/w)の平均値は4.5超としても特に意味が無く、むしろ粉落ち不良を生ずる傾向にある。
また、粗化面における、粗化粒子の線密度(d)は、好ましくは0.5~2.5個/μmであり、より好ましくは0.8~2.1個/μmであり、更に好ましくは1.0~1.8個/μmである。特に粗化粒子の線密度(d)が0.8個/μm以上であることにより、より優れた密着性及び耐熱性を実現できる。また、粗化粒子の線密度(d)が2.1個/μm以下であることにより、より優れた伝送特性を実現できる。なお、粗化粒子の線密度(d)は、観察視野の幅方向75μmのあたりに存在する粗化粒子(観察対象粒子)の個数から算出される値であり、単位線領域(幅領域)あたりの粒子個数密度を意味する。
また、粗化面における、特定粗化粒子(P)の個数は、1~60個であり、好ましくは3~60個であり、より好ましくは3~48個であり、更に好ましくは3~36個である。上記範囲とすることにより、優れた伝送特性、耐熱性及び基板耐湿信頼性を実現し得る。特定粗化粒子(P)の個数が、0個であると耐熱性及び基板耐湿信頼性が低下する傾向があり、60個超であると伝送特性が低下する傾向にある。
ところで、従来、銅箔の表面形状を表すパラメータとしては、十点平均粗さRzjisを用いるのが一般的であったが、十点平均粗さRzjisでは、表面の二次元断面形状に対する高さ方向の情報しか含まれておらず、十分な評価が行えていなかった。これに対し、展開面積比(Sdr)には、表面の三次元の情報が含まれるため、より適切な特性評価が可能となる。
展開面積比(Sdr)とは、測定領域のサイズを持つ理想面を基準として、表面性状によって加わる面積の割合を意味しており、下記式(iii)で定義される。
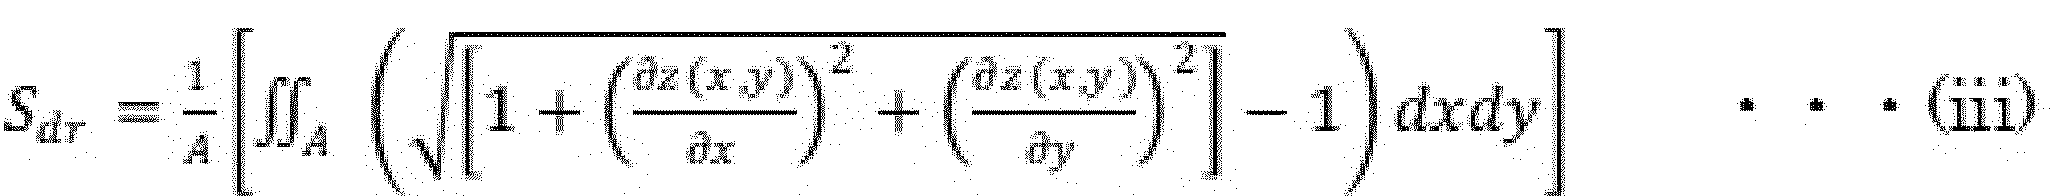
上記式(iii)中、x及びyは、平面座標であり、zは高さ方向の座標である。z(x,y)は、ある点の座標を示し、これを微分することで、その座標点における傾きとなる。また、Aは、測定領域の平面積である。
また、展開面積比(Sdr)は、例えば3次元白色干渉型顕微鏡、走査型電子顕微鏡(SEM)、電子線3次元粗さ解析装置等により、銅箔表面の凹凸差を測定、評価して、求めることができる。一般に、展開面積比(Sdr)は、表面粗さ(Sa)の変化に関わらず、表面性状の空間的な複雑性が増すと大きくなる傾向にある。
本発明では、粗化面において、多くの粗化粒子の平均情報として展開面積比(Sdr)を測定することにより、更に適切な特性評価が可能となる。
本発明では、粗化面において、多くの粗化粒子の平均情報として展開面積比(Sdr)を測定することにより、更に適切な特性評価が可能となる。
本発明の表面処理銅箔は、粗化面において、3次元白色干渉型顕微鏡で測定した展開面積比(Sdr)が、好ましくは250~400%であり、より好ましくは290~390%であり、更に好ましくは300~380%である。特に展開面積比(Sdr)が290%以上であることにより、より優れた密着性及び耐熱性を実現できる。また、粗化粒子の展開面積比(Sdr)が390%以下であることにより、より優れた伝送特性を実現できる。
また、本発明の表面処理銅箔によれば、これをプリント配線板の導体回路に用いることにより、例えば1GHz以上の周波数の高周波信号を伝送した際の伝送損失を高度に抑制でき、かつ、高温、高湿下においても表面処理銅箔と樹脂基材との密着性を良好に維持でき、過酷条件における耐久性にも優れたプリント配線板を得ることができる。
<表面処理銅箔の製造方法>
次に、本発明の表面処理銅箔の好ましい製造方法について、その一例を説明する。本発明では、銅箔基体の表面に、粗化粒子を形成する粗化処理を行うことが好ましい。
次に、本発明の表面処理銅箔の好ましい製造方法について、その一例を説明する。本発明では、銅箔基体の表面に、粗化粒子を形成する粗化処理を行うことが好ましい。
(銅箔基体)
銅箔基体としては、粗大な凹凸が存在しない平滑で光沢のある表面をもつ、電解銅箔や圧延銅箔を用いることが好ましい。中でも、生産性やコストの観点で電解銅箔を用いることが好ましく、特に、「両面光沢箔」と一般的に呼称されている両面が平滑な電解銅箔を用いることがより好ましい。
銅箔基体としては、粗大な凹凸が存在しない平滑で光沢のある表面をもつ、電解銅箔や圧延銅箔を用いることが好ましい。中でも、生産性やコストの観点で電解銅箔を用いることが好ましく、特に、「両面光沢箔」と一般的に呼称されている両面が平滑な電解銅箔を用いることがより好ましい。
電解銅箔において、平滑で光沢のある表面としては、例えば通常の電解銅箔ではS(シャイニー)面であり、また両面光沢箔では、S面及びM(マット)面の両面であるが、より平滑で光沢のある面としてはM面である。本発明では、いずれの電解銅箔を用いる場合も、より平滑で光沢のある面に後述する粗化処理を施すことが好ましい。
ところで、電解銅箔において、上述のような平滑な表面にもわずかな凹凸は存在する。このような凹凸は電解銅箔を作製する際のカソード面の表面形状に由来する。通常、チタン等のカソード面は、バフ研磨により、平滑に保たれているが、わずかに研磨痕が残ってしまう。そのため、カソード面を析出面として形成されるS面は、カソード面の研磨痕が転写されたレプリカ形状となり、また、M面は、カソード面の研磨痕に追従した、あるいはその影響を受けた表面形状となる。このような電解銅箔のS面及びM面には、カソード面の研磨痕に由来するスジ状の凸部又は凹部が形成されている。しかし、S面及びM面のスジ状の凸部又は凹部は、本発明が形成しようとする粗化粒子の粒子サイズと比較すると、非常にマクロであり、スケールが異なる。したがって、このようなスジ状の凸部又は凹部は、粗化面のベースラインにうねりを与えるが、その上に形成される粗化粒子の形状には影響はない。したがって、上述の定義ではあえて説明していないが、本発明において粗化面のうねりのようなマクロな凹凸は、粗化粒子としての計測対象としないことはいうまでもない。
(粗化処理)
粗化処理は、例えば下記に示すような粗化めっき処理(1)を行うことが好ましい。また、必要に応じて固定めっき処理(2)を組み合せてもよく、粗化めっき処理(1)の後に、下記に示すような固定めっき処理(2)を行うことがより好ましい。
粗化処理は、例えば下記に示すような粗化めっき処理(1)を行うことが好ましい。また、必要に応じて固定めっき処理(2)を組み合せてもよく、粗化めっき処理(1)の後に、下記に示すような固定めっき処理(2)を行うことがより好ましい。
・粗化めっき処理(1)
粗化めっき処理(1)は、銅箔基体の少なくとも一方の面上に粗化粒子を形成する処理である。具体的には硫酸銅浴でめっき処理を行う。このような硫酸銅浴(粗化めっき液基本浴)には、粗化粒子の脱落、即ち「粉落ち」の防止を目的としたモリブデン(Mo)、砒素(As)、アンチモン(Sb)、ビスマス(Bi)、セレン(Se)、テルル(Te)、タングステン(W)等の従来から知られている添加剤の添加が可能である。本発明者は、鋭意研究を行った結果、下記の要因が表面処理銅箔の表面性状に影響を及ぼすことを見出し、精妙にそれらの条件を設定することで、粉落ちを抑制でき、伝送特性、密着性、耐熱性及び基板耐湿信頼性を高い水準で満足させることができることを発見した。
粗化めっき処理(1)は、銅箔基体の少なくとも一方の面上に粗化粒子を形成する処理である。具体的には硫酸銅浴でめっき処理を行う。このような硫酸銅浴(粗化めっき液基本浴)には、粗化粒子の脱落、即ち「粉落ち」の防止を目的としたモリブデン(Mo)、砒素(As)、アンチモン(Sb)、ビスマス(Bi)、セレン(Se)、テルル(Te)、タングステン(W)等の従来から知られている添加剤の添加が可能である。本発明者は、鋭意研究を行った結果、下記の要因が表面処理銅箔の表面性状に影響を及ぼすことを見出し、精妙にそれらの条件を設定することで、粉落ちを抑制でき、伝送特性、密着性、耐熱性及び基板耐湿信頼性を高い水準で満足させることができることを発見した。
まず、粗化めっき処理(1)の硫酸銅浴の銅濃度は、10g/L未満とすると粗化粒子の形状が過度に細くなる、すなわち比(h/w)の値が過度に大きくなってしまい、粉落ちが発生し易くなる傾向にある。また、めっき浴の銅濃度は30g/Lを超えると、結晶成長している粗化粒子の近傍に銅イオンが効率よく供給されてしまうため、成長中の粗化粒子がより多くの銅イオンを求めて遠くまで伸びようとする力、すなわち高さ方向に成長しようとする力が削がれてしまい、粗化粒子の高さ(h)、及び粗化粒子の粒子幅(w)に対する粒子高さ(h)の比(h/w)のそれぞれが小さくなる。また、めっき浴の銅濃度が高くなると、銅イオンの拡散が促進されることにより、粗化粒子が密に形成されてしまい、粗化粒子の線密度(d)が過度に大きくなる傾向もある。その結果、耐熱性が悪化する傾向がある。したがって、銅濃度は10~30g/Lとすることが好ましい。
特に、本発明では、アノード電極として、1つの整流器と接続された、銅箔搬送方向の寸法が段階的に長くなる複数(例えば3個以上)のアノードを、銅箔搬送方向に並べた構造(以下「格子形状のアノード」という。)を採用することが望ましい。
このような格子形状のアノードを用いることにより、粗化処理めっき(1)の粗化処理過程において、アノードの面積が徐々に大きくなる構成となり、電流密度が徐々に小さくなりながら、周期的にめっき処理できるようになる。その結果、粗化めっきの核生成の起点が銅箔基体の表面のみならず、既に生成していた粗化粒子の側面にも生じ易くなるため、側面に複数の突起が形成され、所定の個数の粗化粒子節を有する粗化粒子を形成できる。
例えば、銅箔が通過する順に、アノード1(幅d0、銅箔搬送方向の長さd1、電流密度J1)、アノード2(幅d0、銅箔搬送方向の長さd2、電流密度J2)、アノード3(幅d0、銅箔搬送方向の長さd3、電流密度J3、)を設置したとする。このとき、各アノードの銅箔搬送方向の長さd1、d2及びd3の比が、d1:d2:d3=1:2:3であるとすると、各アノードの電流密度J1、J2及びJ3の比は、J1:J2:J3=3:2:1である。各アノードの具体的な寸法は、実施例にあるような平均電流密度の大きさとなるように適宜調整すればよい。
なお、平均電流密度とは、銅箔搬送方向の寸法が異なる複数のアノードの電流密度の値を、アノードの数で平均化したものである。すなわち、上記例の装置構成の場合、平均電流密度は[(J1+J2+J3)/3]となる。
次に、粗化めっき処理(1)の電解条件等を説明する。
本発明において、めっき処理の方式は、例えば大量生産及び生産コストの観点で、ロール・ツー・ロール方式でのめっき処理が好ましい。
本発明において、めっき処理の方式は、例えば大量生産及び生産コストの観点で、ロール・ツー・ロール方式でのめっき処理が好ましい。
また、平均電流密度(A/dm2)と処理時間(秒)の積である電荷密度(C/dm2)は、65C/dm2未満とすると、本発明の求める十分な密着性を得ることが難しくなる。また、上記電荷密度は、220C/dm2を超えると、粗化粒子が過度に成長し、本発明の求める良好な伝送特性を得ることが難しくなる。したがって、上記電荷密度は、65~220C/dm2とすることが好ましい。
・固定めっき処理(2)
固定めっき処理(2)は、上記粗化めっき処理(1)で表面処理をした銅箔基体に平滑なかぶせめっきを行う処理である。具体的には硫酸銅浴でめっき処理を行う。通常、この処理は、粗化粒子の脱落を防止するため、すなわち粗化粒子を固定化するために行なわれる。
めっき処理の方式は、例えば大量生産及び生産コストの観点で、ロール・ツー・ロール方式でのめっき処理が好ましい。
固定めっき処理(2)は、上記粗化めっき処理(1)で表面処理をした銅箔基体に平滑なかぶせめっきを行う処理である。具体的には硫酸銅浴でめっき処理を行う。通常、この処理は、粗化粒子の脱落を防止するため、すなわち粗化粒子を固定化するために行なわれる。
めっき処理の方式は、例えば大量生産及び生産コストの観点で、ロール・ツー・ロール方式でのめっき処理が好ましい。
以下、粗化めっき処理用めっき液の組成及び電解条件の一例を示す。なお、下記条件は好ましい一例であり、本発明の効果を妨げない範囲で、必要に応じて添加剤の種類や量、電解条件を適宜変更、調整することができる。
<粗化めっき処理(1)の条件>
硫酸銅五水和物・・・銅(原子)換算で、10~30g/L
硫酸・・・100~250g/L
アノード:格子形状のアノード
処理速度・・・5~15m/分
平均電流密度・・・20~80A/dm2
処理時間・・・1.0~3.0秒
浴温・・・30~50℃
硫酸銅五水和物・・・銅(原子)換算で、10~30g/L
硫酸・・・100~250g/L
アノード:格子形状のアノード
処理速度・・・5~15m/分
平均電流密度・・・20~80A/dm2
処理時間・・・1.0~3.0秒
浴温・・・30~50℃
<固定めっき処理(2)の条件>
硫酸銅五水和物・・・銅(原子)換算で、50~70g/L
硫酸・・・80~160g/L
処理速度・・・5~15m/分
電流密度・・・1~5A/dm2
処理時間・・・1.0~5.0秒
浴温・・・50~70℃
硫酸銅五水和物・・・銅(原子)換算で、50~70g/L
硫酸・・・80~160g/L
処理速度・・・5~15m/分
電流密度・・・1~5A/dm2
処理時間・・・1.0~5.0秒
浴温・・・50~70℃
さらに、本発明の表面処理銅箔は、銅箔基体の少なくとも一方の面に、粗化粒子の電析により形成される、所定の微細な凹凸表面形状をもつ粗化処理層を有し、さらに、該粗化処理層上に、直接又は、ニッケル(Ni)を含有する下地層、亜鉛(Zn)を含有する耐熱処理層及びクロム(Cr)を含有する防錆処理層等の中間層を介してシランカップリング剤層をさらに形成してもよい。なお、上記中間層及びシランカップリング剤層はその厚みが非常に薄いため、表面処理銅箔の粗化面における粗化粒子の粒子形状に影響を与えるものではない。表面処理銅箔の粗化面における粗化粒子の粒子形状は、該粗化面に対応する粗化処理層の表面における粗化粒子の粒子形状で実質的に決定される。
また、シランカップリング剤層の形成方法としては、例えば、表面処理銅箔の前記粗化処理層の凹凸表面上に、直接又は中間層を介してシランカップリング剤溶液を塗布した後、風乾(自然乾燥)又は加熱乾燥して形成する方法が挙げられる。塗布されたカップリング剤溶液は、溶液中の水が蒸発すれば、シランカップリング剤層が形成されることで本発明の効果が十分に発揮される。50~180℃で加熱乾燥すると、シランカップリング剤と銅箔の反応が促進される点で好適である。
シランカップリング剤層は、エポキシ系シラン、アミノ系シラン、ビニル系シラン、メタクリル系シラン、アクリル系シラン、スチリル系シラン、ウレイド系シラン、メルカプト系シラン、スルフィド系シラン、イソシアネート系シランのいずれか1種以上を含有することが好ましい。
その他の実施形態として、粗化処理層とシランカップリング剤層との間に、Niを含有する下地層、Znを含有する耐熱処理層及びCrを含有する防錆処理層の中から選択される少なくとも1層の中間層を有することが好ましい。
Niを含有する下地層は、例えば銅箔基体や粗化処理層中の銅(Cu)が、樹脂基材側に拡散し銅害が発生して密着性が低下することがある場合には、粗化処理層とシランカップリング剤層との間に形成することが好ましい。Niを含有する下地層は、ニッケル(Ni)、ニッケル(Ni)-リン(P)、ニッケル(Ni)-亜鉛(Zn)の中から選択される少なくとも1種で形成することが好ましい。
Znを含有する耐熱処理層は、耐熱性をさらに向上させる必要がある場合に形成することが好ましい。Znを含有する耐熱処理層は、例えば亜鉛、又は亜鉛を含有する合金、即ち、亜鉛(Zn)-錫(Sn)、亜鉛(Zn)-ニッケル(Ni)、亜鉛(Zn)-コバルト(Co)、亜鉛(Zn)-銅(Cu)、亜鉛(Zn)-クロム(Cr)及び亜鉛(Zn)-バナジウム(V)の中から選択される少なくとも1種の亜鉛を含有する合金で形成することが好ましい。
Crを含有する防錆処理層は、耐食性をさらに向上させる必要がある場合に形成することが好ましい。防錆処理層としては、例えばクロムめっきにより形成されるクロム層、クロメート処理により形成されるクロメート層が挙げられる。
上記の下地層、耐熱処理層及び防錆処理層は、これらの三層の全てを形成する場合には、粗化処理層上に、この順序で形成するのが好ましく、また、用途や目的とする特性に応じて、いずれか一層又は二層のみを形成してもよい。
〔表面処理銅箔の作製〕
以下に、本発明の表面処理銅箔の作製方法をまとめる。
本発明では、以下の形成工程(S1)~(S5)に従い、表面処理銅箔を作製することが好ましい。
(S1)粗化処理層の形成工程
銅箔基体上に、粗化粒子の電析により、微細な凹凸表面をもつ粗化処理層を形成する。
(S2)下地層の形成工程
粗化処理層上に、必要によりNiを含有する下地層を形成する。
(S3)耐熱処理層の形成工程
粗化処理層上又は下地層上に、必要によりZnを含有する耐熱処理層を形成する。
(S4)防錆処理層の形成工程
粗化処理層上、又は必要により粗化処理層上に形成した下地層及び/又は耐熱処理層上に、必要によりCrを含有する防錆処理層を形成する。
(S5)シランカップリング剤層の形成工程
粗化処理層上に、直接シランカップリング剤層を形成するか、又は下地層、耐熱処理層及び防錆処理層の少なくとも1層を形成した中間層を介してシランカップリング剤層を形成する。
<銅張積層板及びプリント配線板>
本発明の表面処理銅箔は、銅張積層板の製造に好適に用いられる。このような銅張積層板は、高密着性及び高周波伝送特性に優れるプリント配線板の製造に好適に用いられ、優れた効果を発揮する。特に、本発明の表面処理銅箔は、例えば1GHz以上、好ましくは10GHz~40GHz帯の高周波帯域用プリント配線板として使用される場合に好適である。
本発明の表面処理銅箔は、銅張積層板の製造に好適に用いられる。このような銅張積層板は、高密着性及び高周波伝送特性に優れるプリント配線板の製造に好適に用いられ、優れた効果を発揮する。特に、本発明の表面処理銅箔は、例えば1GHz以上、好ましくは10GHz~40GHz帯の高周波帯域用プリント配線板として使用される場合に好適である。
また、銅張積層板は、本発明の表面処理銅箔を用いて、公知の方法により形成することができる。例えば、銅張積層板は、表面処理銅箔と樹脂基材(絶縁基板)とを、表面処理銅箔の粗化面(貼着面)と樹脂基材とが向かい合うように、積層貼着することにより製造される。樹脂基材としては、例えば、フレキシブル樹脂基板又はリジット樹脂基板等が挙げられる。
また、銅張積層板を製造する場合には、シランカップリング剤層を有する表面処理銅箔と、樹脂基材とを加熱プレスによって貼り合わせることにより製造すればよい。なお、樹脂基材上にシランカップリング剤を塗布し、シランカップリング剤が塗布された樹脂基材と、最表面に防錆処理層を有する表面処理銅箔とを加熱プレスによって貼り合わせることにより作製された銅張積層板も、本発明と同等の効果を有する。
また、プリント配線板は、上記銅張積層板を用いて、公知の方法により形成することができる。
以上、本発明の実施形態について説明したが、上記実施形態は本発明の一例に過ぎない。本発明は、本発明の概念及び特許請求の範囲に含まれるあらゆる態様を含み、本発明の範囲内で種々に改変することができる。
以下に、本発明を実施例に基づきさらに詳細に説明するが、以下は本発明の一例である。
(製造例:銅箔基体の準備)
粗化処理を施すための基材となる銅箔基体として、下記カソード及びアノードを用い、下記組成の硫酸銅電解液を使用して下記電解条件により、厚さ12μmである、ロール状の電解銅箔(両面光沢箔)を作製した。
粗化処理を施すための基材となる銅箔基体として、下記カソード及びアノードを用い、下記組成の硫酸銅電解液を使用して下記電解条件により、厚さ12μmである、ロール状の電解銅箔(両面光沢箔)を作製した。
<カソード及びアノード>
カソード:#1000~#2000のバフ研磨により粗さを調整されたチタン製の回転ドラム
アノード:寸法安定性陽極DSA(登録商標)
<電解液組成>
Cu :80g/L
H2SO4 :70g/L
塩素濃度 :25mg/L
(添加剤)
・3-メルカプト-1-プロパンスルホン酸ナトリウム :2mg/L
・ヒドロキシエチルセルロース :10mg/L
・低分子量膠(分子量3000) :50mg/L
<電解条件>
浴温 :55℃
電流密度 :45A/dm2
カソード:#1000~#2000のバフ研磨により粗さを調整されたチタン製の回転ドラム
アノード:寸法安定性陽極DSA(登録商標)
<電解液組成>
Cu :80g/L
H2SO4 :70g/L
塩素濃度 :25mg/L
(添加剤)
・3-メルカプト-1-プロパンスルホン酸ナトリウム :2mg/L
・ヒドロキシエチルセルロース :10mg/L
・低分子量膠(分子量3000) :50mg/L
<電解条件>
浴温 :55℃
電流密度 :45A/dm2
(実施例1)
実施例1では、以下の工程[1]~[3]を行い、表面処理銅箔を得た。以下詳しく説明する。
実施例1では、以下の工程[1]~[3]を行い、表面処理銅箔を得た。以下詳しく説明する。
[1]粗化処理層の形成
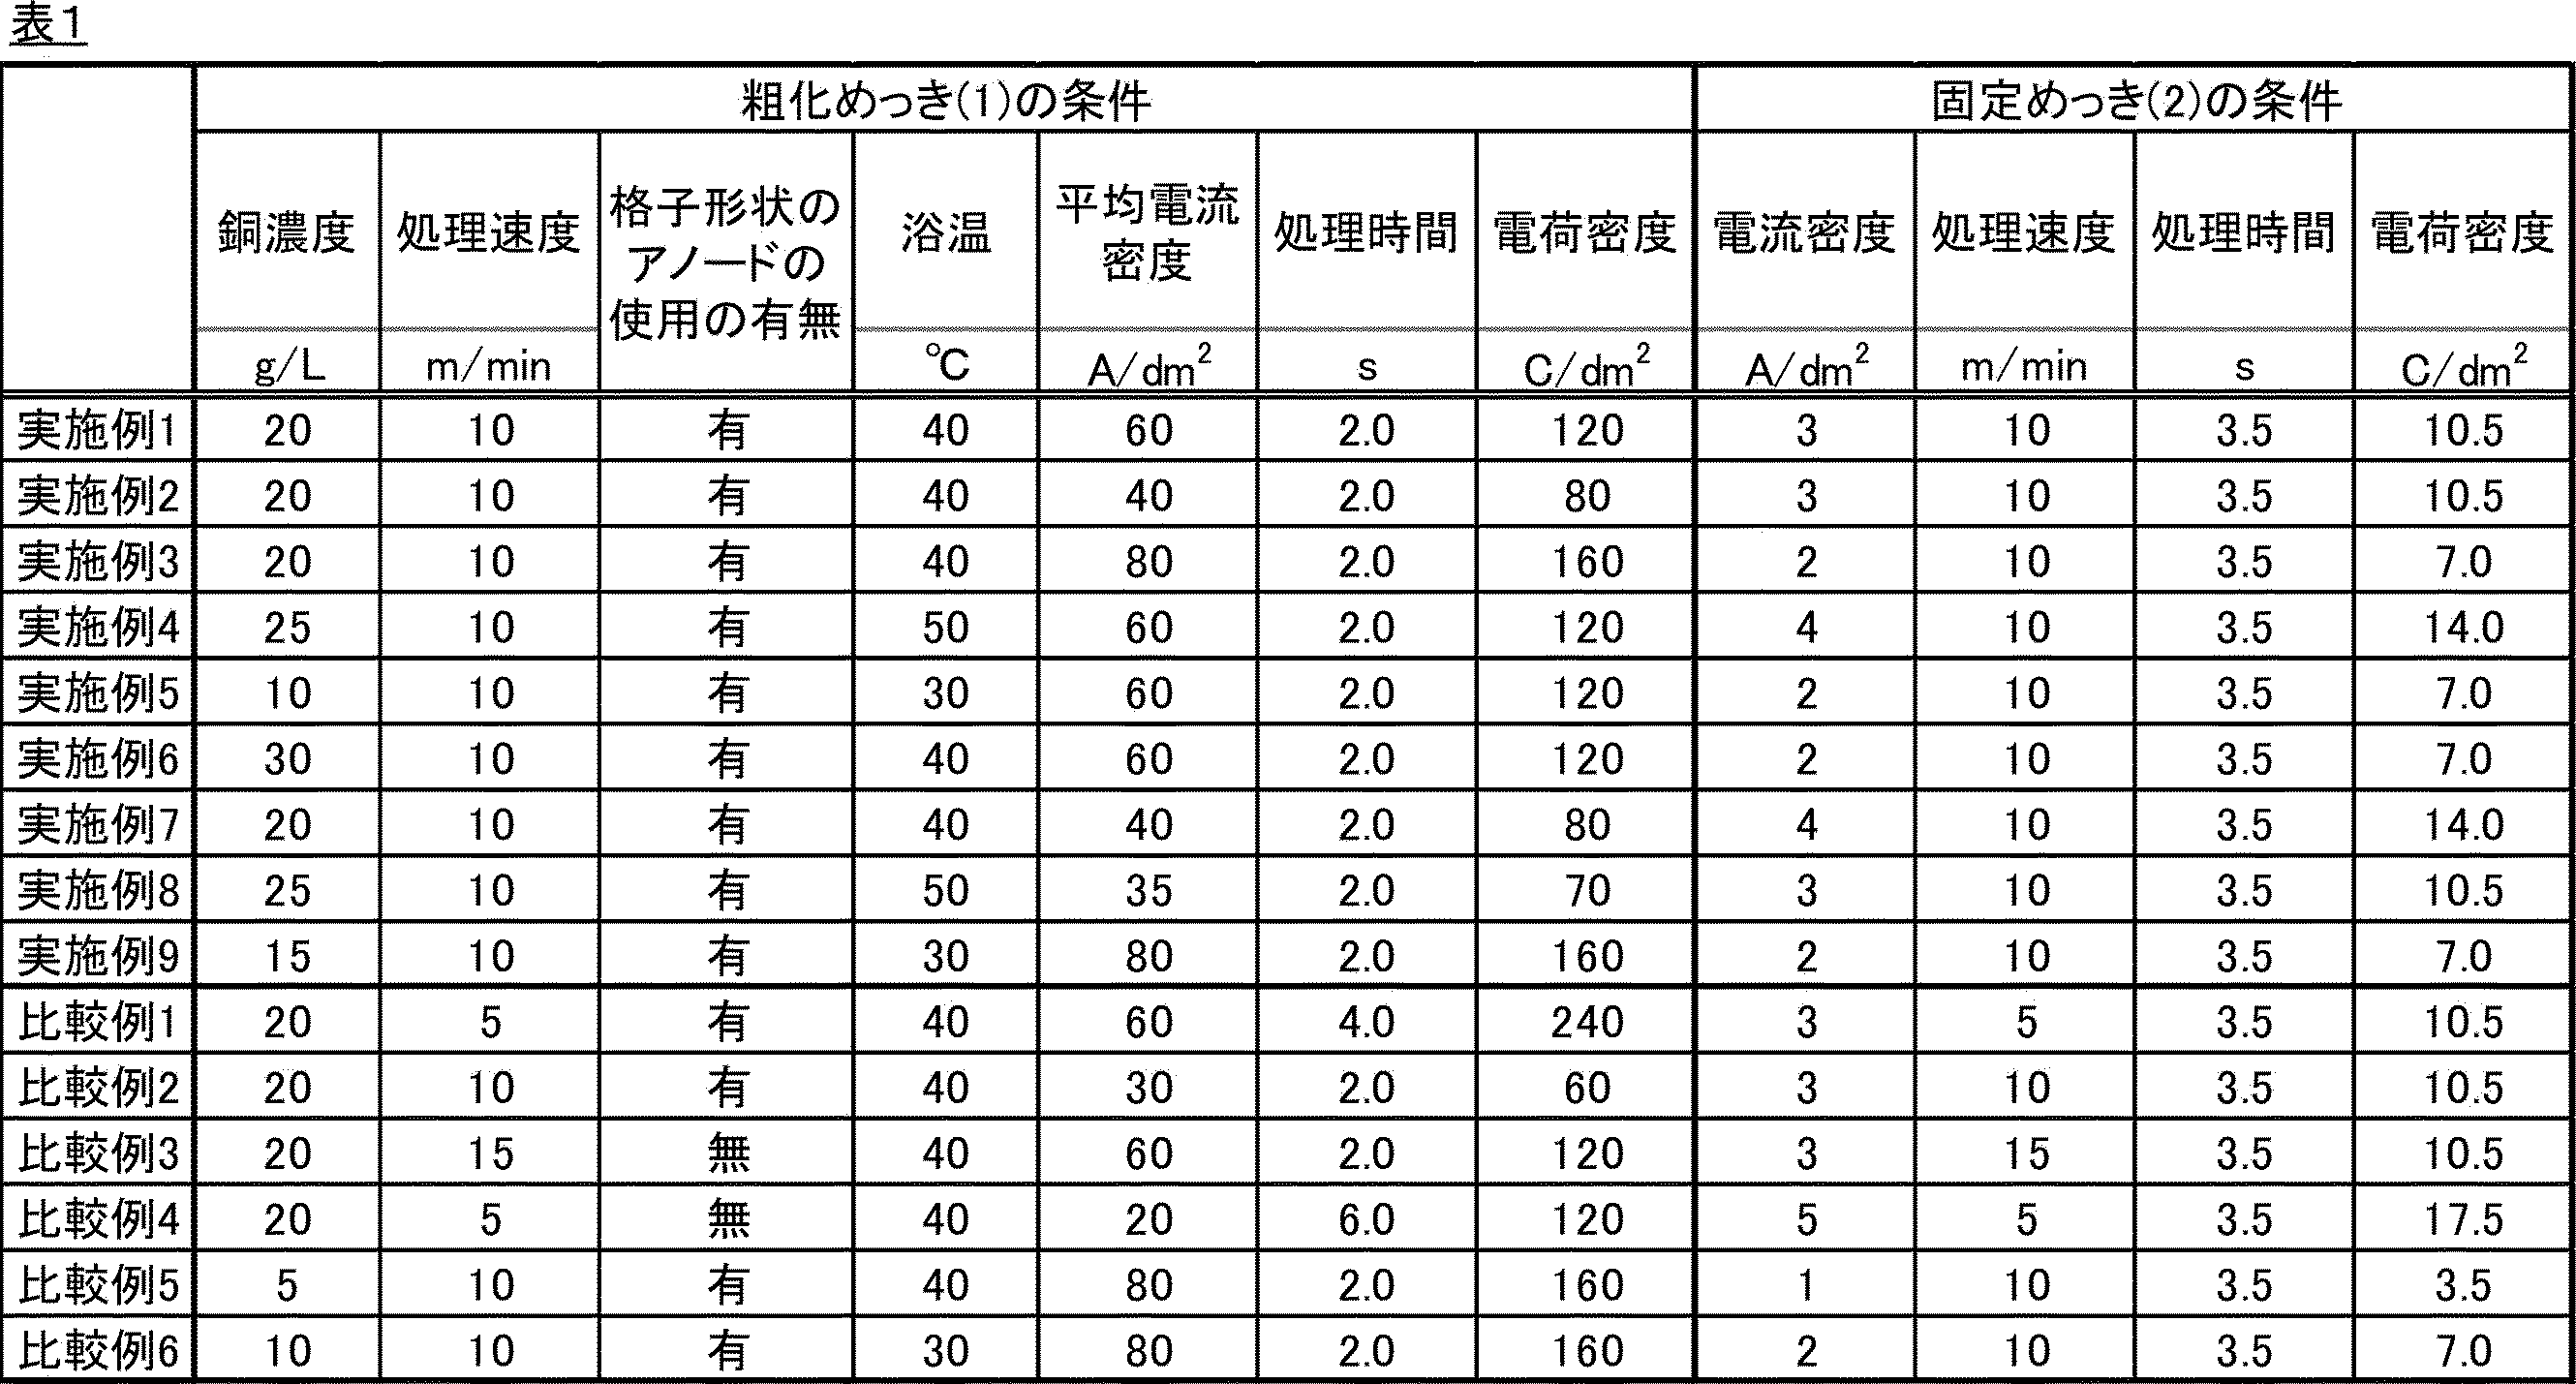
上記製造例にて作製した電解銅箔を銅箔基体とし、該銅箔基体のM面に、ロール・ツー・ロール方式で粗化めっき処理を施した。この粗化めっき処理は、2段階の電気めっき処理により行った。粗化めっき処理(1)は、下記の粗化めっき液基本浴組成を用い、銅濃度を下記表1記載の通りとし、かつ、処理速度、銅箔搬送方向の長さ比1:2:3の複数アノードを使用したか否か(格子形状のアノードの使用の有無)、浴温、平均電流密度、処理時間及び電荷密度を下記表1記載の通りとした。また、固定めっき処理(2)は、下記固定めっき液組成を用い、電流密度、処理速度、処理時間及び電荷密度を下記表1記載の通りとして行った。
上記製造例にて作製した電解銅箔を銅箔基体とし、該銅箔基体のM面に、ロール・ツー・ロール方式で粗化めっき処理を施した。この粗化めっき処理は、2段階の電気めっき処理により行った。粗化めっき処理(1)は、下記の粗化めっき液基本浴組成を用い、銅濃度を下記表1記載の通りとし、かつ、処理速度、銅箔搬送方向の長さ比1:2:3の複数アノードを使用したか否か(格子形状のアノードの使用の有無)、浴温、平均電流密度、処理時間及び電荷密度を下記表1記載の通りとした。また、固定めっき処理(2)は、下記固定めっき液組成を用い、電流密度、処理速度、処理時間及び電荷密度を下記表1記載の通りとして行った。
<粗化めっき液基本浴組成>
H2SO4 :150g/L
H2SO4 :150g/L
<固定めっき液組成、浴温>
Cu :60g/L
H2SO4 :120g/L
浴温 :60℃
Cu :60g/L
H2SO4 :120g/L
浴温 :60℃
[2]金属処理層の形成
続いて、上記[1]で形成した粗化処理層の表面に、下記の条件で、Ni、Zn、Crの順に金属めっきを施して金属処理層(中間層)を形成した。
続いて、上記[1]で形成した粗化処理層の表面に、下記の条件で、Ni、Zn、Crの順に金属めっきを施して金属処理層(中間層)を形成した。
<Niめっき条件>
Ni :40g/L
H3BO3 :5g/L
浴温 :20℃
pH :3.6
電流密度 :0.2A/dm2
処理時間 :10秒
Ni :40g/L
H3BO3 :5g/L
浴温 :20℃
pH :3.6
電流密度 :0.2A/dm2
処理時間 :10秒
<Znめっき条件>
Zn :2.5g/L
NaOH :40g/L
浴温 :20℃
電流密度 :0.3A/dm2
処理時間 :5秒
Zn :2.5g/L
NaOH :40g/L
浴温 :20℃
電流密度 :0.3A/dm2
処理時間 :5秒
<Crめっき条件>
Cr :5g/L
浴温 :30℃
pH :2.2
電流密度 :5A/dm2
処理時間 :5秒
Cr :5g/L
浴温 :30℃
pH :2.2
電流密度 :5A/dm2
処理時間 :5秒
[3]シランカップリング剤層の形成
最後に、上記[2]にて形成した金属処理層(特に、最表面のCrめっき層)の上に、濃度0.2質量%の3-グリシドキシプロピルトリメトキシシラン水溶液を塗布し、100℃で乾燥させ、シランカップリング剤層を形成した。
最後に、上記[2]にて形成した金属処理層(特に、最表面のCrめっき層)の上に、濃度0.2質量%の3-グリシドキシプロピルトリメトキシシラン水溶液を塗布し、100℃で乾燥させ、シランカップリング剤層を形成した。
(実施例2~9及び比較例1~6)
実施例2~9及び比較例1~6は、粗化処理層の形成工程[1]において、粗化めっき処理(1)及び固定めっき処理(2)の各条件を、上記表1記載の通りとした以外は、実施例1と同様の方法にて、表面処理銅箔を得た。
実施例2~9及び比較例1~6は、粗化処理層の形成工程[1]において、粗化めっき処理(1)及び固定めっき処理(2)の各条件を、上記表1記載の通りとした以外は、実施例1と同様の方法にて、表面処理銅箔を得た。
[評価]
上記実施例及び比較例に係る表面処理銅箔について、下記に示す特性評価を行った。
各特性の評価条件は下記の通りであり、特に断らない限り、各測定は常温(20℃±5℃)にて行ったものである。結果を表2に示す。
上記実施例及び比較例に係る表面処理銅箔について、下記に示す特性評価を行った。
各特性の評価条件は下記の通りであり、特に断らない限り、各測定は常温(20℃±5℃)にて行ったものである。結果を表2に示す。
[断面観察]
表面処理銅箔の断面観察は、以下手順ステップ(i)~(iii)にて、画像解析により行った。
まず、(i)得られた表面処理銅箔から試験片を5mm角で切出し、表面処理銅箔の粗化面側から、粗化面に対して垂直に切断し、切断面をイオンミリング装置(株式会社日立ハイテクノロジーズ製、「IM4000」)を用いて、ステージモードC1(スイング角度:±15°、スイング速度:6往復/min)、加速電圧6kVの条件で、30分間精密研磨する。作製した測定用試料の表面に露出した表面処理銅箔の加工面を、走査型電子顕微鏡(株式会社日立ハイテクノロジーズ製、「SU8020」)を用いて、加工面の垂直方向から加速電圧3kVにて1万倍の二次電子像を観察し、粗化面付近の断面写真(SEM画像、縦9.5μm×横12.5μm)を準備する。
次に、(ii)上記断面写真について、画像編集ソフトウェア(「Real World Paint」)を用いて、粗化粒子の輪郭を強調する画像処理を行い、断面形状の輪郭線を抽出し、最終的に同一加工断面における断面形状の輪郭線のみを抽出する。その後、(iii)画像計測ソフトウェア(Photo Ruler)を用いて、輪郭線における粗化粒子の粒子高さ(h)及び粒子幅(w)、並びに任意の観察視野に存在する粗化粒子(観察対象粒子)の個数を、それぞれ計測する。更に、上記の粗化粒子(p)に当てはまる粗化粒子に関しては、さらに粗化粒子節の個数と最短根元間距離を計測する。
上記計測値に基づき、粗化粒子の粒子高さ(h)、粒子幅(w)及び粒子幅(w)に対する粒子高さ(h)の比(h/w)の各平均値、並びに、粗化粒子の線密度(d)及び特定粗化粒子(P)の個数を、それぞれ求める。
ここまでの解析を、同じ表面処理銅箔につき任意の断面6箇所、幅方向の合計で75μm分の視野で行う。そして、合計6枚の断面写真の各測定値に基づき、粗化粒子の粒子高さ(h)の平均値、粒子幅(w)の平均値、粒子幅(w)に対する粒子高さ(h)の比(h/w)の平均値、線密度(d)の各平均値を算出し、この各平均値を、観察対象とした表面処理銅箔の測定値とした。さらに、各断面写真で観察された特定粗化粒子(P)の個数を合計して、この値を、観察対象とした表面処理銅箔の測定値とした。各実施例及び比較例の表面処理銅箔の測定値を、表2に示す。
[展開面積比(Sdr)]
展開面積比(Sdr)の測定は、白色光干渉型光学顕微鏡(Wyko ContourGT-K、BRUKER社製)を用いて、表面処理銅箔の粗化面において、表面形状測定し、更に形状解析することにより行った。
表面形状測定は、VSI測定方式で高密度CCDカメラを使用し、ズームレンズ倍率が1倍、対物レンズ倍率が50倍、測定領域が96.1μm×72.1μm、光源が白色光源、Lateral Samplingが0.075μm、speedが1倍、Backscanが10μm、Lengthが10μm、Thresholdが3%の条件で行った。
更に、形状解析として、(1)Terms Removal(Cylinder and Tilt)、(2)Data Restore(Method:legacy、iterations :5、Restore Edge:選択無し)、(3)フーリエ変換によるカットオフ周波数62.5mm-1の高周波パスガウシアンフィルタの順に、フィルタ処理を行った後、データ処理を行った。
なお、上記展開面積比(Sdr)の測定は、1つの表面処理銅箔につき、表面処理銅箔の粗化面の任意の10箇所で行い、求めた値(N=10)を平均して、その表面処理銅箔の展開面積比(Sdr)とした。
[粉落ちの評価]
まず、表面処理銅箔から試験片を、80mm×50mm角程度で切出し、その粗化面を上にして、表面が平坦なプラスチック製の板の上に固定した。次に、該粗化面の上に、JIS P 3801-1995にて規定される2種のろ紙(ADVANTEC社製)を重ね、更に該ろ紙上に、重さ250gの重りを載せた。このとき、ろ紙と重りの接触面は、直径30mmの円形であった。
次に、重りを載せたまま、ろ紙を水平方向に5秒で100mm引っ張った。その後、重りを外して、表面処理銅箔上のろ紙を垂直方向に静かに剥がして、ろ紙を回収した。
ろ紙を肉眼で確認し、銅粒子粉の付着が確認されなかった場合は粉落ちがなかった「無」と評価し、銅粒子粉の付着が確認された場合は粉落ちがあった「有」と評価した。
[伝送特性の評価]
伝送特性の評価として、高周波帯域での伝送損失を測定した。詳細を以下に説明する。
ポリフェニレンエーテル系低誘電率樹脂基材(メグトロン6、パナソニック株式会社製、厚さ60μm)と表面処理銅箔を張り合わせて伝送特性測定用の基板を作製した。該基板は構造をストリップライン構造とし、導体長さを400mm、導体厚さを18μm、導体幅を0.14mm、全体の厚さを0.39mmとし、特性インピーダンスが50Ωになる様に調整した。また、表面処理銅箔と樹脂基材との張り合わせは、粗化面が樹脂基材と向かい合うように表面処理銅箔を重ね、面圧3.1MPa、200℃の条件で2時間プレスすることにより実施した。
上記伝送特性測定用の基板について、ベクトルネットワークアナライザE8364C(KEYSIGHT TECHNOLOGIES社)を用いて、40GHzにおける伝送損失を測定した。
伝送損失の測定値は、絶対値が小さいほど伝送損失が少なく、伝送特性が良好であることを意味する。得られた測定値を指標にして、下記評価基準に基づき伝送特性を評価した。
A:40GHzにおける導体長さ400mmでの伝送損失の絶対値が32dB未満
B:40GHzにおける導体長さ400mmでの伝送損失の絶対値が32dB以上36dB以下
C:40GHzにおける導体長さ400mmでの伝送損失の絶対値が36dBより大きい
[密着性の評価]
密着性の評価として、JIS C 6481:1996に基づき、剥離試験を行った。詳細を以下に説明する。
表面処理銅箔の粗化面を、ポリフェニレンエーテル系低誘電率樹脂基材(メグトロン7、パナソニック株式会社製、厚さ60μm)を2枚重ねた片面に面圧3.5MPa、200℃の条件で2時間プレスすることにより貼り合わせて、銅張積層板を作製した。得られた銅張積層板の銅箔部分(表面処理銅箔)を10mm巾テープでマスキングした。この銅張積層板に対して塩化銅エッチングを行った後テープを除去し、10mm巾の回路配線板を作製した。株式会社東洋精機製作所製のテンシロンテスターを用いて、この回路配線板の10mm巾の回路配線部分(銅箔部分)を90度方向に50mm/分の速度で樹脂基材から剥離した際の剥離強度を測定した。得られた測定値を指標にして、下記評価基準に基づき密着性(常態密着性)を評価した。
<密着性の評価基準>
A:剥離強度が0.60kN/m以上
B:剥離強度が0.50kN/m以上0.60kN/m未満
C:剥離強度が0.50kN/m未満
[耐熱性の評価]
耐熱性の評価として、リフロー後の銅箔―樹脂基材界面のフクレの有無を評価した。詳細を以下に説明する。
まず、ポリフェニレンエーテル系低誘電率樹脂基材(メグトロン7、パナソニック株式会社製、厚さ60μm)を2枚重ねた両面に、それぞれ粗化面が樹脂基材と向かい合うように表面処理銅箔を重ね、面圧3.5MPa、200℃の条件で2時間プレスすることにより貼り合わせて、両面銅張積層板を作製した。
得られた銅張積層板を100mm×100mmのサイズで、3枚に切断し、これを試験片とした。
次に作製した試験片を、トップ温度260℃で、10秒間の加熱条件にて、リフロー炉に10回通した。
上記条件で加熱した後の試験片の銅箔側の表面を観察し、フクレの有無を調べた。表面からフクレが確認されたものはフクレの領域の中心部で切断し、断面をマイクロスコープで観察し、銅箔と樹脂基材との間に層間剥離があるかを確認した。層間剥離が認められた試験片については、銅箔―樹脂基材界面のフクレが生じたものと認定した。上記観察結果から、下記評価基準に基づき耐熱性を評価した。
<耐熱性の評価基準>
A:上記3枚の試験片のうち、銅箔―樹脂基材界面のフクレが1枚も生じなかった。
B:上記3枚の試験片のうち、1枚の試験片に銅箔―樹脂基材界面のフクレが生じた。
C:上記3枚の試験片のうち、2枚以上の試験片に銅箔―樹脂基材界面のフクレが生じた。
[基板耐湿信頼性の評価]
基板耐湿信頼性の評価として、PCT(Pressure Cooker Test)後、半田フロート後の樹脂基材―樹脂基材間のフクレの有無を評価した。詳細を以下に説明する。
まず、上記[耐熱性の評価]に記載の方法と同様の方法で両面銅張積層板を作製した。上記両面銅張積層板の両面の銅箔を、全面エッチングして除去し、エッチング後の両面に、ポリフェニレンエーテル系低誘電率樹脂基材(メグトロン7、パナソニック株式会社製、厚さ60μm)をそれぞれ1枚ずつ重ね、更に重ねた樹脂基材のそれぞれ表面に、粗化面が向かい合うように、表面処理銅箔をそれぞれ1枚ずつ重ね、面圧3.5MPa、200℃の条件で2時間プレスすることにより、樹脂基材同士及び樹脂基材と銅箔とを貼り合わせ、積層体を得た。更に、上記積層体の両面の銅箔を、全面エッチングして除去し、最終的に、樹脂基材が4層重なった樹脂基材積層体を得た。
上記樹脂基材積層体を、100mm×100mmのサイズで、3枚に切断し、これを試験片とした。
次に、作製した試験片を用いて、下記の条件でPCT(Pressure Cooker Test)を行い、取り出してから1時間以内に、以下の条件で半田フロート試験を行った。
PCTは、高加速度寿命試験HAST装置(PC-422R8、株式会社平山製作所製)を用いて、温度121℃、湿度100%RH、48時間の条件で行った。
また、半田フロート試験は、288℃に加熱した半田槽に試験片を10秒間浮かべた後、10秒室温に放置する、という動作を10回繰り返して行った。
半田フロート試験後の試験片の表面を観察し、フクレの有無を肉眼で判定した。観察結果から、下記評価基準に基づき基板耐湿信頼性を評価した。
<基板耐湿信頼性の評価基準>
A:上記3枚の試験片のうち、フクレが1枚も生じなかった。
B:上記3枚の試験片のうち、1枚の試験片にフクレが生じた。
C:上記3枚の試験片のうち、2枚以上の試験片にフクレが生じた。
[総合評価]
上記の粉落ち、伝送特性、密着性、耐熱性及び基板耐湿信頼性のすべてを総合し、下記評価基準に基づき総合評価を行った。なお、本実施例では、総合評価でS、A及びBを合格レベルとした。
<総合評価の評価基準>
S(最優):粉落ちがなく、伝送特性、密着性、耐熱性及び基板耐湿信頼性の全ての評価がA評価である。
A(優):粉落ちがなく、伝送特性、密着性、耐熱性及び基板耐湿信頼性の全ての評価でC評価がなく、且つこれらの評価のいずれか1つの評価でB評価である。
B(良):粉落ちがなく、伝送特性、密着性、耐熱性及び基板耐湿信頼性の全ての評価でC評価がなく、且つこれらの評価のいずれか2つ以上の評価でB評価がある。
C(不合格):粉落ちがあるか、伝送特性、密着性、耐熱性及び基板耐湿信頼性のいずれか1つ以上の評価でC評価がある。
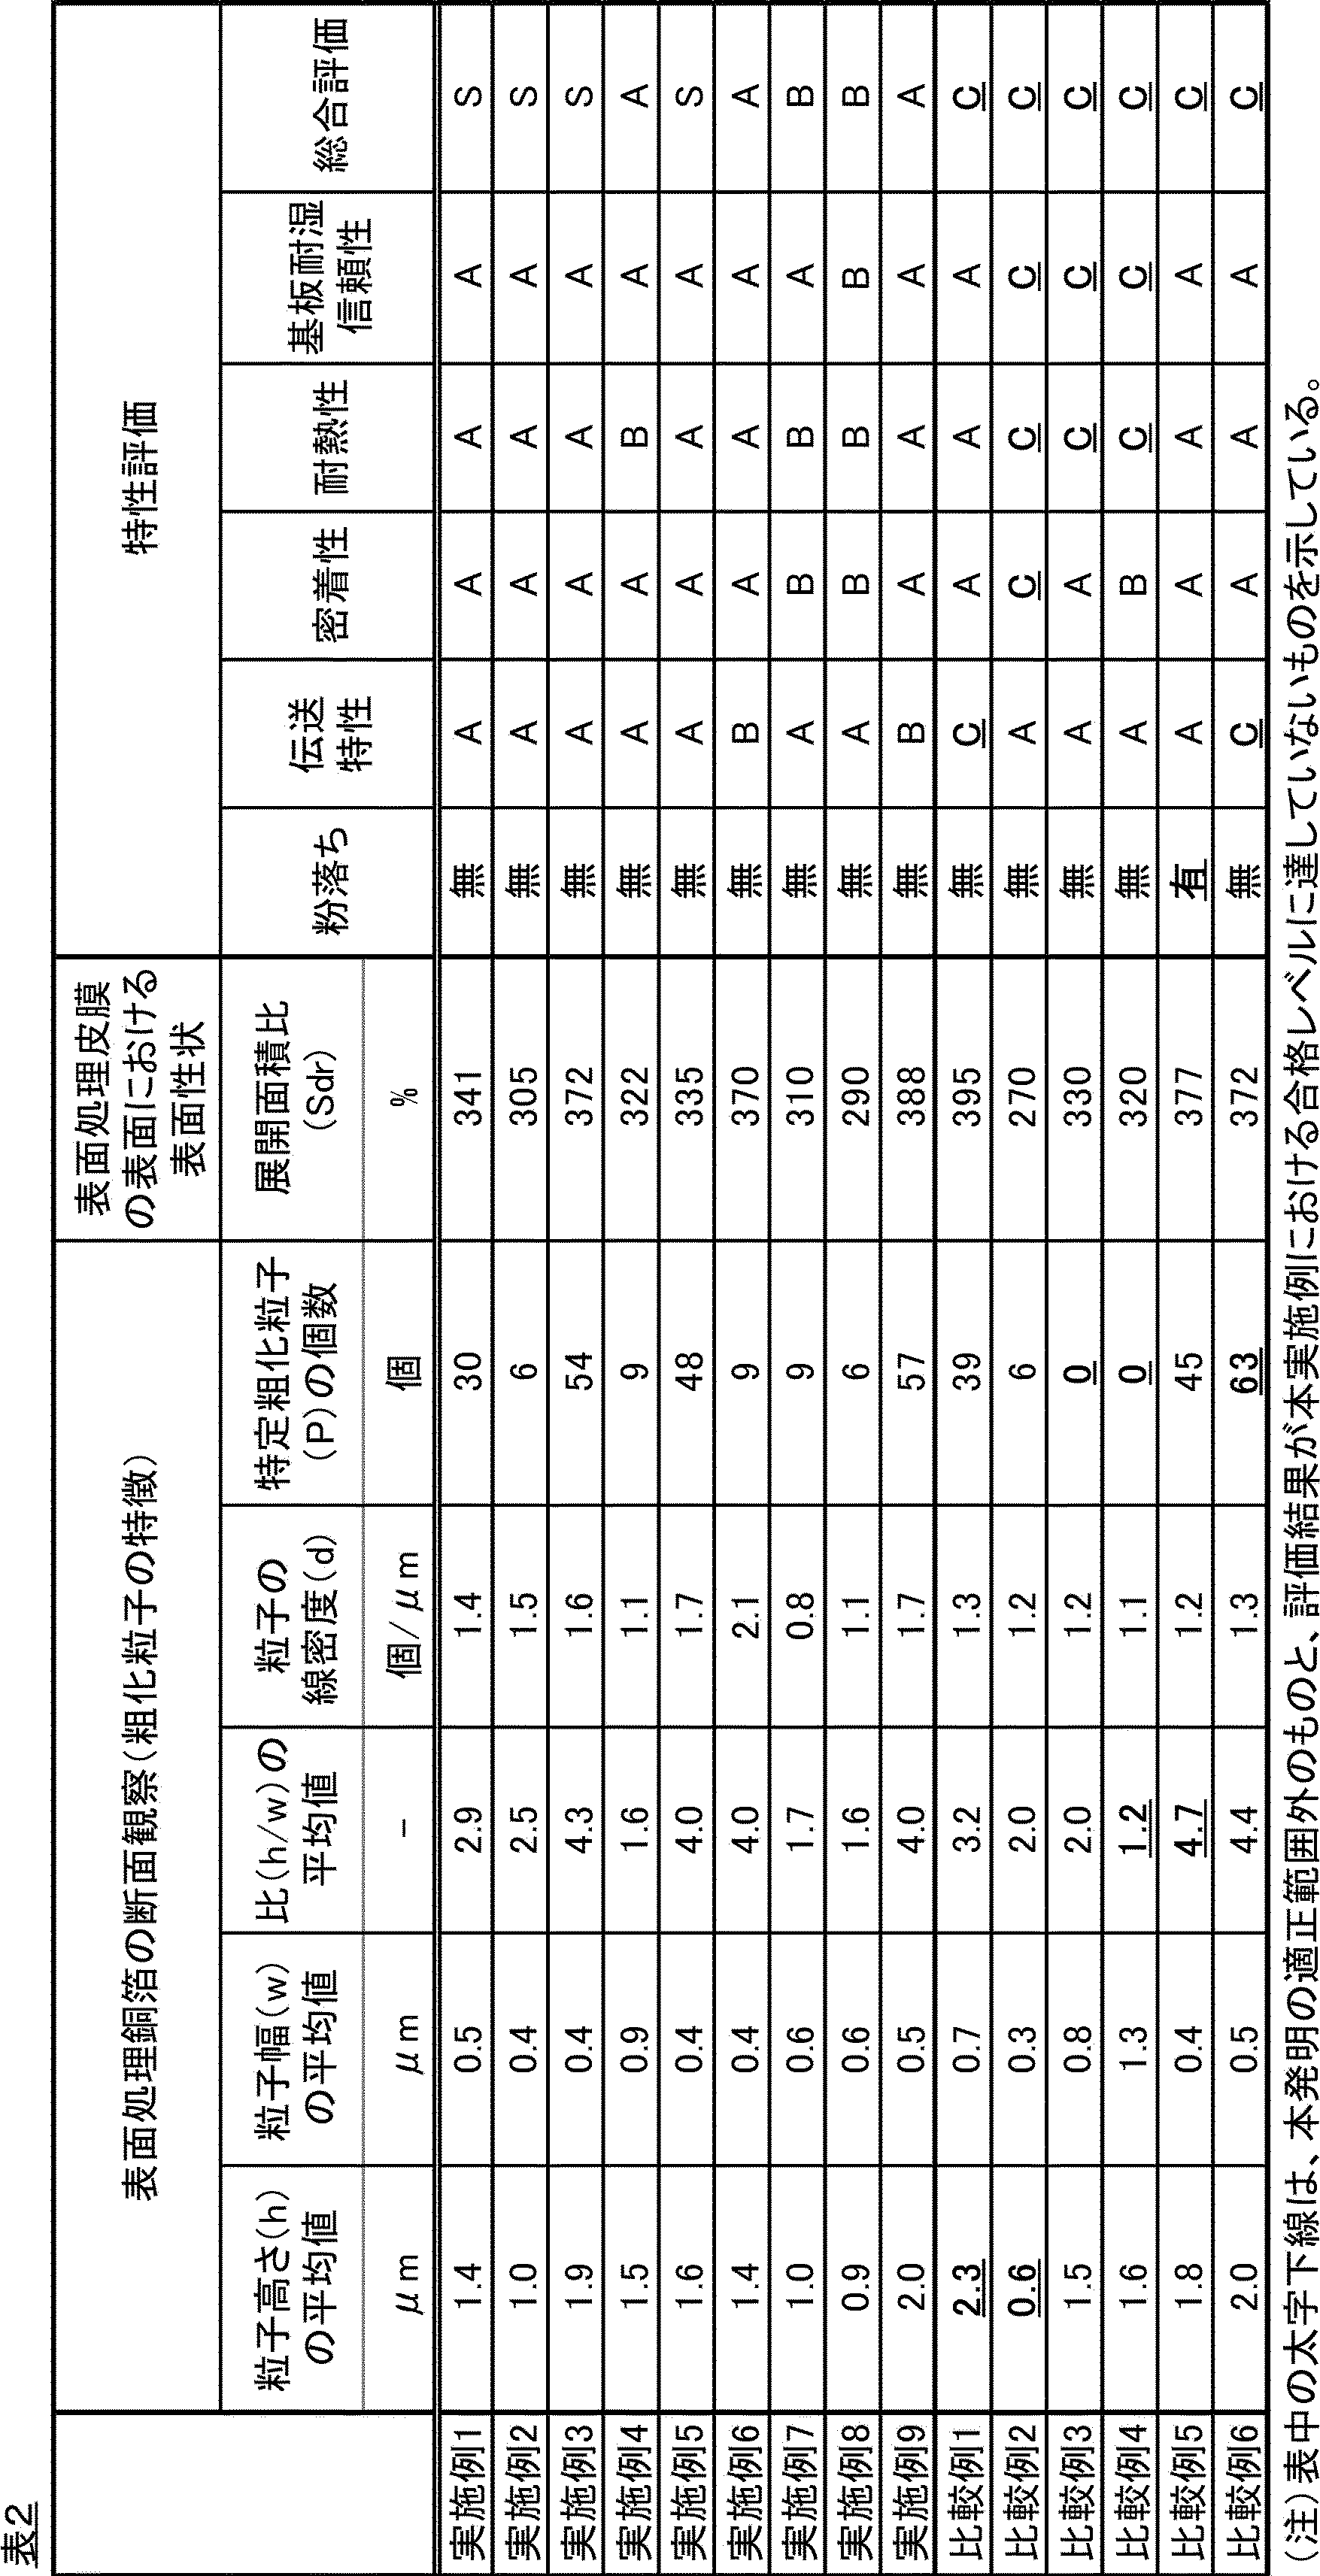
表2に示されるように、実施例1~9の表面処理銅箔は、その断面をSEM観察したときに、粗化面は、幅方向75μmの領域において、粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、粗化粒子の粒子幅(w)に対する粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、特定粗化粒子(P)が1~60個存在するように制御されているため、粉落ちがなく、特にプリント配線板の導体回路に用いる場合に優れた伝送特性、密着性、耐熱性及び基板耐湿信頼性を実現し得ることが確認された。
これに対し、比較例1~6の表面処理銅箔は、粗化面において、幅方向75μmの領域における粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmである、粗化粒子の粒子幅(w)に対する粒子高さ(h)の比(h/w)の平均値が1.5~4.5である、特定粗化粒子(P)が1~60個存在する、のうち少なくとも一つを満たさないため、実施例1~9の表面処理銅箔に比べて、伝送特性、密着性、耐熱性、基板耐湿信頼性及び粉落ちのいずれか1つ以上の評価で特性が劣っていることが確認された。
Claims (5)
- 銅箔基体の少なくとも一方の面に、粗化粒子が形成されてなる粗化処理層を含む表面処理皮膜を有する表面処理銅箔であって、
前記表面処理銅箔の断面を、走査型電子顕微鏡(SEM)により観察するとき、前記表面処理皮膜の幅方向75μmの領域において、
前記粗化粒子の粒子高さ(h)の平均値が0.8~2.0μmであり、
前記粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)の平均値が1.5~4.5であり、
前記粗化粒子のうち、下記要件(I)~(IV)を満たす粗化粒子(P)が1~60個存在する、表面処理銅箔。
・要件(I):粗化粒子の粒子高さ(h)が1.5~3.5μmである。
・要件(II):粗化粒子の粒子幅(w)に対する前記粒子高さ(h)の比(h/w)が2.5~15である。
・要件(III):粗化粒子が有する節の数が10~25個である。
・要件(IV):粗化粒子と、該粗化粒子に最も近接する粒子高さ1.5μm以上の他の粗化粒子との、最短根元間距離が0.7~10.0μmである。 - 前記粗化粒子の線密度(d)が、1.0~1.8個/μmである、請求項1に記載の表面処理銅箔。
- 前記表面処理皮膜の表面において、3次元白色干渉型顕微鏡で測定した展開面積比(Sdr)が300~380%である、請求項1又は2に記載の表面処理銅箔。
- 請求項1~3のいずれか1項に記載の表面処理銅箔を用いて形成してなる、銅張積層板。
- 請求項4に記載の銅張積層板を用いて形成してなる、プリント配線板。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020217029665A KR102706307B1 (ko) | 2019-03-26 | 2020-03-19 | 표면 처리 동박, 그리고 이것을 이용한 동클래드 적층판 및 프린트 배선판 |
| CN202080023613.0A CN113795614B (zh) | 2019-03-26 | 2020-03-19 | 表面处理铜箔、使用了该表面处理铜箔的覆铜层叠板以及印刷电路板 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019-059395 | 2019-03-26 | ||
| JP2019059395A JP6816193B2 (ja) | 2019-03-26 | 2019-03-26 | 表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2020196265A1 true WO2020196265A1 (ja) | 2020-10-01 |
Family
ID=72609848
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2020/012303 Ceased WO2020196265A1 (ja) | 2019-03-26 | 2020-03-19 | 表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板 |
Country Status (5)
| Country | Link |
|---|---|
| JP (1) | JP6816193B2 (ja) |
| KR (1) | KR102706307B1 (ja) |
| CN (1) | CN113795614B (ja) |
| TW (1) | TWI742575B (ja) |
| WO (1) | WO2020196265A1 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2023281774A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JPWO2023281777A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| WO2023281775A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| WO2023281776A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| WO2023281778A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| CN117083419A (zh) * | 2021-03-26 | 2023-11-17 | 三菱综合材料株式会社 | 金属板材、层叠体、绝缘电路基板以及金属板材的制造方法 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022153580A1 (ja) * | 2021-01-15 | 2022-07-21 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JP2022157676A (ja) * | 2021-03-31 | 2022-10-14 | 古河電気工業株式会社 | 紫外線吸収シート、紫外線吸収シートに用いる金属箔および内装材 |
| US12222201B2 (en) * | 2021-12-22 | 2025-02-11 | Mitsui Mining & Smelting Co., Ltd. | Method for measuring surface parameter of copper foil, method for sorting copper foil, and method for producing surface-treated copper foil |
| JP7427044B2 (ja) * | 2022-03-31 | 2024-02-02 | 古河電気工業株式会社 | 表面処理銅箔、銅箔ロール、銅張積層板及びプリント配線板 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018181726A1 (ja) * | 2017-03-30 | 2018-10-04 | 古河電気工業株式会社 | 表面処理銅箔、並びにこれを用いた銅張積層板およびプリント配線板 |
| WO2019021895A1 (ja) * | 2017-07-24 | 2019-01-31 | 古河電気工業株式会社 | 表面処理銅箔、並びにこれを用いた銅張積層板およびプリント配線板 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103125149B (zh) * | 2010-09-27 | 2016-09-14 | 吉坤日矿日石金属株式会社 | 印刷电路板用铜箔、其制造方法、印刷电路板用树脂基板以及印刷电路板 |
| JP6261037B2 (ja) | 2014-02-06 | 2018-01-17 | 古河電気工業株式会社 | 高周波回路用銅箔、銅張積層板及びプリント配線板 |
| KR101598691B1 (ko) | 2014-05-16 | 2016-02-29 | 조성호 | 화분의 가습 겸용 자동 급수장치 |
| TW201603707A (zh) | 2014-06-24 | 2016-02-01 | 陶氏農業科學公司 | 具有特定殺蟲效用之分子及與其相關之中間物、組成物和製程 |
| JP6293365B2 (ja) * | 2015-03-31 | 2018-03-14 | 三井金属鉱業株式会社 | 粗化処理銅箔、キャリア付銅箔、銅張積層板及びプリント配線板 |
| JP6200042B2 (ja) * | 2015-08-06 | 2017-09-20 | Jx金属株式会社 | キャリア付銅箔、積層体、プリント配線板の製造方法及び電子機器の製造方法 |
| JP2018145519A (ja) * | 2017-03-03 | 2018-09-20 | Jx金属株式会社 | 表面処理銅箔、キャリア付銅箔、積層体、プリント配線板の製造方法及び電子機器の製造方法 |
| JP7055049B2 (ja) | 2017-03-31 | 2022-04-15 | Jx金属株式会社 | 表面処理銅箔及びそれを用いた積層板、キャリア付銅箔、プリント配線板、電子機器、並びに、プリント配線板の製造方法 |
| JP7492808B2 (ja) * | 2017-03-31 | 2024-05-30 | Jx金属株式会社 | 表面処理銅箔、樹脂層付き表面処理銅箔、キャリア付銅箔、積層体、プリント配線板の製造方法及び電子機器の製造方法 |
-
2019
- 2019-03-26 JP JP2019059395A patent/JP6816193B2/ja active Active
-
2020
- 2020-03-19 TW TW109109266A patent/TWI742575B/zh active
- 2020-03-19 KR KR1020217029665A patent/KR102706307B1/ko active Active
- 2020-03-19 CN CN202080023613.0A patent/CN113795614B/zh active Active
- 2020-03-19 WO PCT/JP2020/012303 patent/WO2020196265A1/ja not_active Ceased
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018181726A1 (ja) * | 2017-03-30 | 2018-10-04 | 古河電気工業株式会社 | 表面処理銅箔、並びにこれを用いた銅張積層板およびプリント配線板 |
| WO2019021895A1 (ja) * | 2017-07-24 | 2019-01-31 | 古河電気工業株式会社 | 表面処理銅箔、並びにこれを用いた銅張積層板およびプリント配線板 |
Cited By (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117083419A (zh) * | 2021-03-26 | 2023-11-17 | 三菱综合材料株式会社 | 金属板材、层叠体、绝缘电路基板以及金属板材的制造方法 |
| EP4317529A4 (en) * | 2021-03-26 | 2025-10-08 | Mitsubishi Materials Corp | METAL FOIL MATERIAL, LAMINATED BODY, INSULATED CIRCUIT BOARD, AND METHOD FOR MANUFACTURING METAL FOIL MATERIAL |
| WO2023281778A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JPWO2023281774A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| WO2023281774A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JPWO2023281776A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| JPWO2023281775A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| WO2023281777A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JPWO2023281778A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| WO2023281776A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| KR20230110591A (ko) * | 2021-07-09 | 2023-07-24 | 제이엑스금속주식회사 | 표면 처리 구리박, 동장 적층판 및 프린트 배선판 |
| KR20230154808A (ko) * | 2021-07-09 | 2023-11-09 | 제이엑스금속주식회사 | 표면 처리 구리박, 동장 적층판 및 프린트 배선판 |
| WO2023281775A1 (ja) * | 2021-07-09 | 2023-01-12 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JP7741877B2 (ja) | 2021-07-09 | 2025-09-18 | Jx金属株式会社 | 表面処理銅箔、銅張積層板及びプリント配線板 |
| JPWO2023281777A1 (ja) * | 2021-07-09 | 2023-01-12 | ||
| KR102911742B1 (ko) | 2021-07-09 | 2026-01-14 | 제이엑스금속주식회사 | 표면 처리 구리박, 동장 적층판 및 프린트 배선판 |
| KR102965541B1 (ko) | 2021-07-09 | 2026-05-15 | 제이엑스금속주식회사 | 표면 처리 구리박, 동장 적층판 및 프린트 배선판 |
| KR102966099B1 (ko) | 2021-07-09 | 2026-05-19 | 제이엑스금속주식회사 | 표면 처리 구리박, 동장 적층판 및 프린트 배선판 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113795614B (zh) | 2024-03-26 |
| KR20210143761A (ko) | 2021-11-29 |
| JP2020158832A (ja) | 2020-10-01 |
| TW202100812A (zh) | 2021-01-01 |
| KR102706307B1 (ko) | 2024-09-11 |
| CN113795614A (zh) | 2021-12-14 |
| TWI742575B (zh) | 2021-10-11 |
| JP6816193B2 (ja) | 2021-01-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6816193B2 (ja) | 表面処理銅箔、並びにこれを用いた銅張積層板及びプリント配線板 | |
| TWI630289B (zh) | Roughened copper foil, copper laminated board and printed circuit board | |
| JP6462961B2 (ja) | 表面処理銅箔および銅張積層板 | |
| JP7019876B1 (ja) | プリント配線板用表面処理銅箔、並びにこれを用いたプリント配線板用銅張積層板及びプリント配線板 | |
| TW202248462A (zh) | 粗化處理銅箔、銅箔積層板及印刷佈線板 | |
| TWI746910B (zh) | 表面處理銅箔、以及使用其之覆銅積層板及印刷配線板 | |
| JP7825880B2 (ja) | 表面処理銅箔 | |
| JP7597147B2 (ja) | プリント配線板及びその製造方法 | |
| US11622445B2 (en) | Surface-treated copper foil, manufacturing method thereof, copper foil laminate including the same, and printed wiring board including the same | |
| KR20140085586A (ko) | 인쇄 회로용 동박 | |
| TWI915515B (zh) | 具有低表面粗糙度及低翹曲之表面處理銅箔、包括該銅箔之銅箔基板及包括該銅箔之印刷配線板 | |
| TWI888754B (zh) | 粗化處理銅箔及銅箔積層板、與印刷配線板之製造方法 | |
| TWI808701B (zh) | 粗化處理銅箔、銅箔積層板及印刷佈線板 | |
| TWI808700B (zh) | 粗化處理銅箔、銅箔積層板及印刷佈線板 | |
| TWI804323B (zh) | 粗化處理銅箔、附載體銅箔、銅箔積層板及印刷配線板 | |
| TWI839903B (zh) | 具有耐熱性的經表面處理之銅箔、及包括其之包銅層壓體與印刷配線板 | |
| TW202302915A (zh) | 粗化處理銅箔、附載體銅箔、銅箔積層板及印刷配線板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 20776325 Country of ref document: EP Kind code of ref document: A1 |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 20776325 Country of ref document: EP Kind code of ref document: A1 |