JP2015504792A - 紫外線硬化性樹脂層を用いて金属効果を具現した高光沢成形シート及びその製造方法 - Google Patents
紫外線硬化性樹脂層を用いて金属効果を具現した高光沢成形シート及びその製造方法 Download PDFInfo
- Publication number
- JP2015504792A JP2015504792A JP2014547082A JP2014547082A JP2015504792A JP 2015504792 A JP2015504792 A JP 2015504792A JP 2014547082 A JP2014547082 A JP 2014547082A JP 2014547082 A JP2014547082 A JP 2014547082A JP 2015504792 A JP2015504792 A JP 2015504792A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- curable resin
- molded sheet
- ultraviolet curable
- transparent film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229920005989 resin Polymers 0.000 title claims abstract description 54
- 239000011347 resin Substances 0.000 title claims abstract description 54
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 47
- 239000002184 metal Substances 0.000 title claims abstract description 47
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 12
- 230000000694 effects Effects 0.000 title description 16
- 238000007740 vapor deposition Methods 0.000 claims abstract description 18
- 239000000463 material Substances 0.000 claims abstract description 12
- 239000010410 layer Substances 0.000 claims description 89
- 239000011248 coating agent Substances 0.000 claims description 20
- 238000000576 coating method Methods 0.000 claims description 20
- 239000012790 adhesive layer Substances 0.000 claims description 12
- 238000000034 method Methods 0.000 claims description 8
- 230000001678 irradiating effect Effects 0.000 claims description 6
- 239000011241 protective layer Substances 0.000 claims description 6
- 238000004544 sputter deposition Methods 0.000 claims description 4
- 238000001465 metallisation Methods 0.000 claims description 3
- 229920001225 polyester resin Polymers 0.000 claims description 3
- 239000004645 polyester resin Substances 0.000 claims description 3
- 238000012546 transfer Methods 0.000 abstract description 2
- 239000000123 paper Substances 0.000 abstract 1
- 239000011087 paperboard Substances 0.000 abstract 1
- 229910052782 aluminium Inorganic materials 0.000 description 10
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 10
- 239000007788 liquid Substances 0.000 description 9
- 229920000728 polyester Polymers 0.000 description 7
- OZAIFHULBGXAKX-UHFFFAOYSA-N 2-(2-cyanopropan-2-yldiazenyl)-2-methylpropanenitrile Chemical compound N#CC(C)(C)N=NC(C)(C)C#N OZAIFHULBGXAKX-UHFFFAOYSA-N 0.000 description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 6
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 6
- 229920000139 polyethylene terephthalate Polymers 0.000 description 5
- 239000005020 polyethylene terephthalate Substances 0.000 description 5
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 4
- 229920002799 BoPET Polymers 0.000 description 4
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 4
- 239000000178 monomer Substances 0.000 description 4
- 239000004925 Acrylic resin Substances 0.000 description 3
- 239000004593 Epoxy Substances 0.000 description 3
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 3
- 229920000877 Melamine resin Polymers 0.000 description 3
- 239000004372 Polyvinyl alcohol Substances 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 3
- 230000001070 adhesive effect Effects 0.000 description 3
- 239000005038 ethylene vinyl acetate Substances 0.000 description 3
- 229910052742 iron Inorganic materials 0.000 description 3
- JDSHMPZPIAZGSV-UHFFFAOYSA-N melamine Chemical compound NC1=NC(N)=NC(N)=N1 JDSHMPZPIAZGSV-UHFFFAOYSA-N 0.000 description 3
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 3
- 229920002647 polyamide Polymers 0.000 description 3
- -1 polyethylene terephthalate Polymers 0.000 description 3
- 229920002635 polyurethane Polymers 0.000 description 3
- 239000004814 polyurethane Substances 0.000 description 3
- 229920002451 polyvinyl alcohol Polymers 0.000 description 3
- 239000010935 stainless steel Substances 0.000 description 3
- 229910001220 stainless steel Inorganic materials 0.000 description 3
- 229920003051 synthetic elastomer Polymers 0.000 description 3
- 239000005061 synthetic rubber Substances 0.000 description 3
- 238000002207 thermal evaporation Methods 0.000 description 3
- HGUFODBRKLSHSI-UHFFFAOYSA-N 2,3,7,8-tetrachloro-dibenzo-p-dioxin Chemical compound O1C2=CC(Cl)=C(Cl)C=C2OC2=C1C=C(Cl)C(Cl)=C2 HGUFODBRKLSHSI-UHFFFAOYSA-N 0.000 description 2
- OZAIFHULBGXAKX-VAWYXSNFSA-N AIBN Substances N#CC(C)(C)\N=N\C(C)(C)C#N OZAIFHULBGXAKX-VAWYXSNFSA-N 0.000 description 2
- 229920000178 Acrylic resin Polymers 0.000 description 2
- 239000004342 Benzoyl peroxide Substances 0.000 description 2
- OMPJBNCRMGITSC-UHFFFAOYSA-N Benzoylperoxide Chemical compound C=1C=CC=CC=1C(=O)OOC(=O)C1=CC=CC=C1 OMPJBNCRMGITSC-UHFFFAOYSA-N 0.000 description 2
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- 239000004952 Polyamide Substances 0.000 description 2
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 2
- 235000019400 benzoyl peroxide Nutrition 0.000 description 2
- 230000000711 cancerogenic effect Effects 0.000 description 2
- 231100000357 carcinogen Toxicity 0.000 description 2
- 239000003183 carcinogenic agent Substances 0.000 description 2
- 229910052804 chromium Inorganic materials 0.000 description 2
- 239000011651 chromium Substances 0.000 description 2
- 230000000052 comparative effect Effects 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 238000004049 embossing Methods 0.000 description 2
- 238000005530 etching Methods 0.000 description 2
- UHESRSKEBRADOO-UHFFFAOYSA-N ethyl carbamate;prop-2-enoic acid Chemical class OC(=O)C=C.CCOC(N)=O UHESRSKEBRADOO-UHFFFAOYSA-N 0.000 description 2
- 239000011888 foil Substances 0.000 description 2
- 230000001788 irregular Effects 0.000 description 2
- 239000002082 metal nanoparticle Substances 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 239000000049 pigment Substances 0.000 description 2
- 229920001228 polyisocyanate Polymers 0.000 description 2
- 239000005056 polyisocyanate Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 238000011160 research Methods 0.000 description 2
- 229910052718 tin Inorganic materials 0.000 description 2
- 239000011135 tin Substances 0.000 description 2
- GOXQRTZXKQZDDN-UHFFFAOYSA-N 2-Ethylhexyl acrylate Chemical compound CCCCC(CC)COC(=O)C=C GOXQRTZXKQZDDN-UHFFFAOYSA-N 0.000 description 1
- DXPPIEDUBFUSEZ-UHFFFAOYSA-N 6-methylheptyl prop-2-enoate Chemical compound CC(C)CCCCCOC(=O)C=C DXPPIEDUBFUSEZ-UHFFFAOYSA-N 0.000 description 1
- CUXGDKOCSSIRKK-UHFFFAOYSA-N 7-methyloctyl prop-2-enoate Chemical compound CC(C)CCCCCCOC(=O)C=C CUXGDKOCSSIRKK-UHFFFAOYSA-N 0.000 description 1
- 229920001283 Polyalkylene terephthalate Polymers 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 150000001252 acrylic acid derivatives Chemical class 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- CQEYYJKEWSMYFG-UHFFFAOYSA-N butyl acrylate Chemical compound CCCCOC(=O)C=C CQEYYJKEWSMYFG-UHFFFAOYSA-N 0.000 description 1
- 125000004432 carbon atom Chemical group C* 0.000 description 1
- 239000010960 cold rolled steel Substances 0.000 description 1
- 238000001723 curing Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- LNMQRPPRQDGUDR-UHFFFAOYSA-N hexyl prop-2-enoate Chemical compound CCCCCCOC(=O)C=C LNMQRPPRQDGUDR-UHFFFAOYSA-N 0.000 description 1
- 239000003999 initiator Substances 0.000 description 1
- 239000012948 isocyanate Substances 0.000 description 1
- 150000002513 isocyanates Chemical class 0.000 description 1
- 239000007791 liquid phase Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- ANISOHQJBAQUQP-UHFFFAOYSA-N octyl prop-2-enoate Chemical compound CCCCCCCCOC(=O)C=C ANISOHQJBAQUQP-UHFFFAOYSA-N 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 230000008520 organization Effects 0.000 description 1
- 238000000016 photochemical curing Methods 0.000 description 1
- 229920001707 polybutylene terephthalate Polymers 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 238000010526 radical polymerization reaction Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000003335 steric effect Effects 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 229920002803 thermoplastic polyurethane Polymers 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44F—SPECIAL DESIGNS OR PICTURES
- B44F1/00—Designs or pictures characterised by special or unusual light effects
- B44F1/02—Designs or pictures characterised by special or unusual light effects produced by reflected light, e.g. matt surfaces, lustrous surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/12—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B15/08—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
- B32B3/30—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer characterised by a layer formed with recesses or projections, e.g. hollows, grooves, protuberances, ribs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/06—Embossing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B7/00—Layered products characterised by the relation between layers; Layered products characterised by the relative orientation of features between layers, or by the relative values of a measurable parameter between layers, i.e. products comprising layers having different physical, chemical or physicochemical properties; Layered products characterised by the interconnection of layers
- B32B7/04—Interconnection of layers
- B32B7/12—Interconnection of layers using interposed adhesives or interposed materials with bonding properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44F—SPECIAL DESIGNS OR PICTURES
- B44F1/00—Designs or pictures characterised by special or unusual light effects
- B44F1/08—Designs or pictures characterised by special or unusual light effects characterised by colour effects
- B44F1/10—Changing, amusing, or secret pictures
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/06—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the coating material
- C23C14/14—Metallic material, boron or silicon
- C23C14/20—Metallic material, boron or silicon on organic substrates
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/22—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the process of coating
- C23C14/24—Vacuum evaporation
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/22—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the process of coating
- C23C14/34—Sputtering
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/12—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives
- B32B2037/1253—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives curable adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
- B32B37/24—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with at least one layer not being coherent before laminating, e.g. made up from granular material sprinkled onto a substrate
- B32B2037/246—Vapour deposition
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B2038/0052—Other operations not otherwise provided for
- B32B2038/0092—Metallizing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/06—Coating on the layer surface on metal layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/10—Coating on the layer surface on synthetic resin layer or on natural or synthetic rubber layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/20—Inorganic coating
- B32B2255/205—Metallic coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/26—Polymeric coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2305/00—Condition, form or state of the layers or laminate
- B32B2305/77—Uncured, e.g. green
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/40—Properties of the layers or laminate having particular optical properties
- B32B2307/406—Bright, glossy, shiny surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/40—Properties of the layers or laminate having particular optical properties
- B32B2307/412—Transparent
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2309/00—Parameters for the laminating or treatment process; Apparatus details
- B32B2309/08—Dimensions, e.g. volume
- B32B2309/10—Dimensions, e.g. volume linear, e.g. length, distance, width
- B32B2309/105—Thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2310/00—Treatment by energy or chemical effects
- B32B2310/08—Treatment by energy or chemical effects by wave energy or particle radiation
- B32B2310/0806—Treatment by energy or chemical effects by wave energy or particle radiation using electromagnetic radiation
- B32B2310/0831—Treatment by energy or chemical effects by wave energy or particle radiation using electromagnetic radiation using UV radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2311/00—Metals, their alloys or their compounds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2451/00—Decorative or ornamental articles
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/10—Methods of surface bonding and/or assembly therefor
- Y10T156/1002—Methods of surface bonding and/or assembly therefor with permanent bending or reshaping or surface deformation of self sustaining lamina
- Y10T156/1039—Surface deformation only of sandwich or lamina [e.g., embossed panels]
- Y10T156/1041—Subsequent to lamination
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24479—Structurally defined web or sheet [e.g., overall dimension, etc.] including variation in thickness
- Y10T428/24612—Composite web or sheet
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Laminated Bodies (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
Description
全に知らせるために提供されるものであって、本発明は、請求項の範疇によって定義されるものに過ぎない。明細書全体にわたって同一の参照符号は、同一の構成要素を称する。
ゾイルパーオキシド(BPO)などの当業界で広く知られているラジカル開始剤を使用することができる。
たはスパッタリング方法によってアルミニウム、鉄、ニッケル、クロム、銅、スズまたはステンレスなどの金属成分が蒸着されてなり得る。また、前記金属蒸着層は100nm〜1000nmの厚さに形成されることが好ましい。
sity)の厚さで金属蒸着を進めることができる。
樹脂溶液を、ヘアラインパターンが形成されたアルミニウム板材の表面に10μmの厚さに塗布した。次に、38μmの厚さのポリエチレンテレフタルレート(PET)フィルムを前記コーティング液に密着させ、紫外線を光量400mJ/cm2で照射することによって紫外線硬化性樹脂コーティング液を硬化させた。
Claims (8)
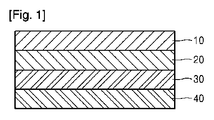
- 上側から金属蒸着層、紫外線硬化性樹脂層、透明フィルム層及び接着剤層で構成され、
前記透明フィルム層は、パターンが表面に形成されたことを特徴とする高光沢成形シート。 - 前記透明フィルム層はポリエステル系樹脂層であることを特徴とする、請求項1に記載の高光沢成形シート。
- 前記パターンは、金属板材の原本パターンと反対形状の逆像パターンに形成されたことを特徴とする、請求項1に記載の高光沢成形シート。
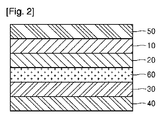
- 前記紫外線硬化性樹脂層と透明フィルム層との間にプライマー層がさらに含まれることを特徴とする、請求項1に記載の高光沢成形シート。
- 前記金属蒸着層の上部に表面保護層がさらに含まれることを特徴とする、請求項4に記載の高光沢成形シート。
- 前記透明フィルム層は10μm〜100μmの厚さに形成されることを特徴とする、請求項1に記載の高光沢成形シート。
- 原本パターンが表面に形成された金属板材に紫外線硬化性樹脂コーティング液を塗布するステップ;
前記の塗布されたコーティング液に透明フィルムを密着させるステップ;
前記透明フィルムの表面に紫外線を照射し、原本パターンと反対形状を有する逆像パターンが形成された紫外線硬化性樹脂層を製造するステップ;及び
前記逆像パターンが形成された紫外線硬化性樹脂層に金属蒸着層を形成するステップ;を含むことを特徴とする高光沢成形シートの製造方法。 - 前記金属蒸着層は、真空熱蒸着方法またはスパッタリング方法によって形成されることを特徴とする、請求項7に記載の高光沢成形シートの製造方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2011-0144912 | 2011-12-28 | ||
| KR1020110144912A KR20130076354A (ko) | 2011-12-28 | 2011-12-28 | 자외선경화성 수지층을 이용하여 금속 효과를 구현한 고광택 성형시트 및 이의 제조방법 |
| PCT/KR2012/007320 WO2013100321A1 (ko) | 2011-12-28 | 2012-09-12 | 자외선경화성 수지층을 이용하여 금속 효과를 구현한 고광택 성형시트 및 이의 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2015504792A true JP2015504792A (ja) | 2015-02-16 |
| JP5837225B2 JP5837225B2 (ja) | 2015-12-24 |
Family
ID=48697747
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014547082A Expired - Fee Related JP5837225B2 (ja) | 2011-12-28 | 2012-09-12 | 紫外線硬化性樹脂層を用いて金属効果を具現した高光沢成形シート及びその製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20140335320A1 (ja) |
| JP (1) | JP5837225B2 (ja) |
| KR (1) | KR20130076354A (ja) |
| CN (1) | CN104023973B (ja) |
| TW (1) | TWI511878B (ja) |
| WO (1) | WO2013100321A1 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104589891B (zh) * | 2014-07-18 | 2015-11-18 | 绵阳市亚美胶带有限公司 | 一种具有金属化视觉效果的装饰板的制备方法 |
| KR101867287B1 (ko) * | 2016-08-08 | 2018-08-02 | 주식회사 소포스 | 자외선 경화접착방식을 이용한 금속판넬의 제조방법 |
| KR101738493B1 (ko) * | 2016-11-02 | 2017-06-08 | 에스케이씨하스디스플레이필름(유) | 비산방지 필름 |
| CN108315708A (zh) * | 2018-03-09 | 2018-07-24 | 佛山市顺德区捷飞汽车用品有限公司 | 一种透光电镀层的制作方法 |
| CN113136550B (zh) * | 2020-01-19 | 2022-12-13 | 北京小米移动软件有限公司 | 壳体的制备方法、壳体及电子设备 |
| JP7030364B1 (ja) * | 2021-04-01 | 2022-03-07 | 河淳株式会社 | めっき装飾部品の製造方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002132157A (ja) * | 2000-10-19 | 2002-05-09 | Toshio Yokota | 紫外線発光ステッカー |
| WO2006112044A1 (ja) * | 2005-04-14 | 2006-10-26 | Hitech Co., Ltd | 精細な装飾紋様を有する樹脂シート及びその製造方法 |
| JP2011068081A (ja) * | 2009-09-28 | 2011-04-07 | Toppan Printing Co Ltd | インサート成形用金属蒸着フィルム及びこれを用いたインサート成形品の製造方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5714218A (en) * | 1995-08-21 | 1998-02-03 | Dainippon Printing Co., Ltd. | Ionizing radiation-curable resin composition for optical article, optical article, and surface light source |
| US7156945B2 (en) * | 2002-04-24 | 2007-01-02 | Sipix Imaging, Inc. | Process for forming a patterned thin film structure for in-mold decoration |
| DE102006018602A1 (de) * | 2005-06-09 | 2006-12-14 | Bayer Materialscience Ag | Flammwidrige beschichtete Polycarbonat-Formkörper |
| KR20080014269A (ko) * | 2006-08-10 | 2008-02-14 | 강남케미컬 (주) | 알루미늄 포일형 고광택시트 |
| KR100877183B1 (ko) * | 2007-07-30 | 2009-01-07 | 주식회사 상보 | 인서트 몰딩용 인쇄필름 |
| KR101262444B1 (ko) * | 2008-03-10 | 2013-05-08 | (주)엘지하우시스 | 입체 엠보효과의 성형시트 |
| KR101164056B1 (ko) * | 2008-11-24 | 2012-07-09 | 서철진 | 유브이 전사를 이용한 필름상의 패턴 형성 방법 |
| KR100902144B1 (ko) * | 2009-02-05 | 2009-06-10 | 주식회사 아이엠글로벌 | 패턴 전사방법 및 이를 이용한 전주제품 제조방법 |
| KR100920131B1 (ko) * | 2009-04-16 | 2009-10-08 | 주식회사 아이엠글로벌 | 유브이 패턴증식을 이용한 전주데코제품의 제조방법 |
| WO2011021829A2 (en) * | 2009-08-18 | 2011-02-24 | Lg Electronics Inc. | Decorative film to be attached to outside surface of home appliance and method for manufacturing the same |
| TWM374412U (en) * | 2009-10-02 | 2010-02-21 | Jiin Ming Industry Co Ltd | Decorative laminated body |
| KR100948041B1 (ko) * | 2009-11-13 | 2010-03-19 | 주식회사 아이엠글로벌 | 유브이 패턴증식을 이용한 윈도우 제조방법 및 이에 의해 제조된 윈도우 |
| KR100960818B1 (ko) * | 2010-03-09 | 2010-06-07 | 주식회사 아이엠글로벌 | 전주금형 및 유브이 패턴증식을 이용한 아이엠엘 시트 제조방법과 이에 의해 제조된 아이엠엘 시트 |
-
2011
- 2011-12-28 KR KR1020110144912A patent/KR20130076354A/ko not_active Ceased
-
2012
- 2012-09-12 US US14/362,291 patent/US20140335320A1/en not_active Abandoned
- 2012-09-12 CN CN201280065241.3A patent/CN104023973B/zh not_active Expired - Fee Related
- 2012-09-12 WO PCT/KR2012/007320 patent/WO2013100321A1/ko not_active Ceased
- 2012-09-12 JP JP2014547082A patent/JP5837225B2/ja not_active Expired - Fee Related
- 2012-12-28 TW TW101151218A patent/TWI511878B/zh not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002132157A (ja) * | 2000-10-19 | 2002-05-09 | Toshio Yokota | 紫外線発光ステッカー |
| WO2006112044A1 (ja) * | 2005-04-14 | 2006-10-26 | Hitech Co., Ltd | 精細な装飾紋様を有する樹脂シート及びその製造方法 |
| JP2011068081A (ja) * | 2009-09-28 | 2011-04-07 | Toppan Printing Co Ltd | インサート成形用金属蒸着フィルム及びこれを用いたインサート成形品の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2013100321A1 (ko) | 2013-07-04 |
| TWI511878B (zh) | 2015-12-11 |
| US20140335320A1 (en) | 2014-11-13 |
| TW201325892A (zh) | 2013-07-01 |
| CN104023973A (zh) | 2014-09-03 |
| KR20130076354A (ko) | 2013-07-08 |
| CN104023973B (zh) | 2016-01-06 |
| JP5837225B2 (ja) | 2015-12-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5837225B2 (ja) | 紫外線硬化性樹脂層を用いて金属効果を具現した高光沢成形シート及びその製造方法 | |
| CN104853912B (zh) | 利用紫外线固化树脂体现金属外观效果的装修膜及其制备方法 | |
| CN106061727B (zh) | 金属外观效果优秀的装饰膜及其制备方法 | |
| KR101557539B1 (ko) | 금속 외관 효과를 구현한 인테리어 필름 및 그 제조방법 | |
| KR102109456B1 (ko) | 미세 패턴을 가지는 데코레이션 시트 및 이의 제조방법 | |
| CN203651231U (zh) | 转印箔及装饰成型品 | |
| JP2017119403A (ja) | 加飾シート、加飾シートを含む構造体及びその製造方法 | |
| TWI689415B (zh) | 真空熱成型用裝飾片及使用其而形成的物品、真空熱成型用裝飾片的製備方法 | |
| JP6260219B2 (ja) | インモールド成形用転写フィルム及びそれを用いた成形品 | |
| JPWO2013021498A1 (ja) | 転写箔 | |
| JPH0825789A (ja) | 転写シート | |
| TWI496694B (zh) | 燙金捲材以及燙金捲材的製作方法 | |
| TWI541145B (zh) | 體現金屬外觀效果的裝飾膜及其製備方法 | |
| JP2784515B2 (ja) | 賦形用フィルム及びそれを用いた転写箔 | |
| KR20110112989A (ko) | 장식용 전사 필름 및 그 제조 방법 | |
| JP2010280062A (ja) | シート材、及びシート材の製造方法 | |
| JPH0740505Y2 (ja) | ホログラム付き粘着テープ | |
| JP7193173B2 (ja) | 転写フィルム及びその使用 | |
| JP2011161888A (ja) | 自己治癒性転写箔 | |
| JP3048071B2 (ja) | 成形積層用ハードコートシート及び成形体の製造方法 | |
| JP2006001221A (ja) | 熱可塑性樹脂積層体 | |
| JP2012247626A (ja) | 貼り替え防止ラベル | |
| JP2011056686A (ja) | 金属薄膜を有し、無機酸エステル化合物を含む後アンカー層を有する転写シート |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150210 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150421 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150526 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150826 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20151006 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20151104 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5837225 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |