JP2012246169A - 窒化アルミニウム−金属接合基板の製造方法 - Google Patents
窒化アルミニウム−金属接合基板の製造方法 Download PDFInfo
- Publication number
- JP2012246169A JP2012246169A JP2011118421A JP2011118421A JP2012246169A JP 2012246169 A JP2012246169 A JP 2012246169A JP 2011118421 A JP2011118421 A JP 2011118421A JP 2011118421 A JP2011118421 A JP 2011118421A JP 2012246169 A JP2012246169 A JP 2012246169A
- Authority
- JP
- Japan
- Prior art keywords
- aluminum nitride
- substrate
- nitride sintered
- sintered body
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Ceramic Products (AREA)
- Manufacturing Of Printed Wiring (AREA)
Abstract
【解決手段】窒化アルミニウム焼結体基板の被処理面に砥粒を衝突せしめて改質した後、上記被処理面に金属基板を接合する方法であって、前記砥粒として、窒化アルミニウム焼結体より高い硬度を有する砥粒を使用し、該砥粒を10〜30体積%の濃度で含有する液体を、前記窒化アルミニウム焼結体基板の被処理面に対して、該被処理面にかかる圧力が0.07〜0.12MPaとなるように噴射する。
【選択図】 なし
Description
上記ホーニング処理は、研磨加工に比べて大量生産性に優れ、衝撃力が少ないため、研磨加工を実施した場合には基板表面に砥石の研削痕が残って特定方向の基板強度が低下するおそれがあるのに対して、基板強度の低下などを招くおそれもなく、金属基板を接合する際の前処理として多用されている。
本発明の製造方法で使用する窒化アルミニウム焼結体としては、入手の容易さや所望の形状のものを容易に得ることができるといった理由から窒化アルミニウム焼結体の平均結晶粒径が0.5〜20μm、より好適には2〜7μmの窒化アルミニウム焼結体を使用するのが好適である。このような窒化アルミニウム焼結体は、平均粒子径が0.1〜15μm、好適には0.5〜5μmの窒化アルミニウム原料粉末からなる成形体を焼成することにより得ることができる。
また、有機バインダとしては、ポリビニルブチラール、エチルセルロース類やアクリル樹脂類が使用され、成形体の成形性が良好になるという理由からアクリル樹脂類、ポリビニルブチラールが特に好適に使用される。
本発明の製造方法においては、窒化アルミニウム焼結体より高い硬度を有する砥粒を使用し、該砥粒を10〜30体積%の濃度で含有する液体を、該窒化アルミニウム焼結体基板の被処理面にかかる圧力が0.07〜0.12MPaとなるようにノズルより噴射して該基板の表面を処理することが特徴である。
P2=P1×S1/S2
上記被処理面の面積は、砥粒を含む流体が吹き付けられる窒化アルミニウム焼結体基板表面に形成された縞模様を実測することにより、求められる。
本発明において、前記砥粒スラリーを噴射して被処理面を改質された窒化アルミニウム焼結体基板は、かかる被処理表面上に金属基板を接合することによって、窒化アルミニウム焼結体−金属接合基板が得られる。また、前記したように、窒化アルミニウム焼結体基板の処理表面の表面粗さは、JIS B0601−1994で規定される算術平均粗さRaで1.0μm以下であることが好ましい。窒化アルミニウム焼結体基板の処理表面の表面粗さRaが1.0μmを超えると、金属基板との接合強度の低下などを招くおそれがある。
まず、平均粒径が1.0μmの窒化アルミニウム粉末に対して、焼結助剤として平均粒径が1.0μmのY2O3粉末を5.0質量部加え、さらに適量の有機バインダと溶媒などを加えて混合してスラリー状とした。この原料スラリーをドクターブレード法により板状に成形した。このような窒化アルミニウム成形体を複数枚用意し、これら複数枚の窒化アルミニウム成形体を各成形体間にBN粉(離型材)を介在させて重ね合わせた。
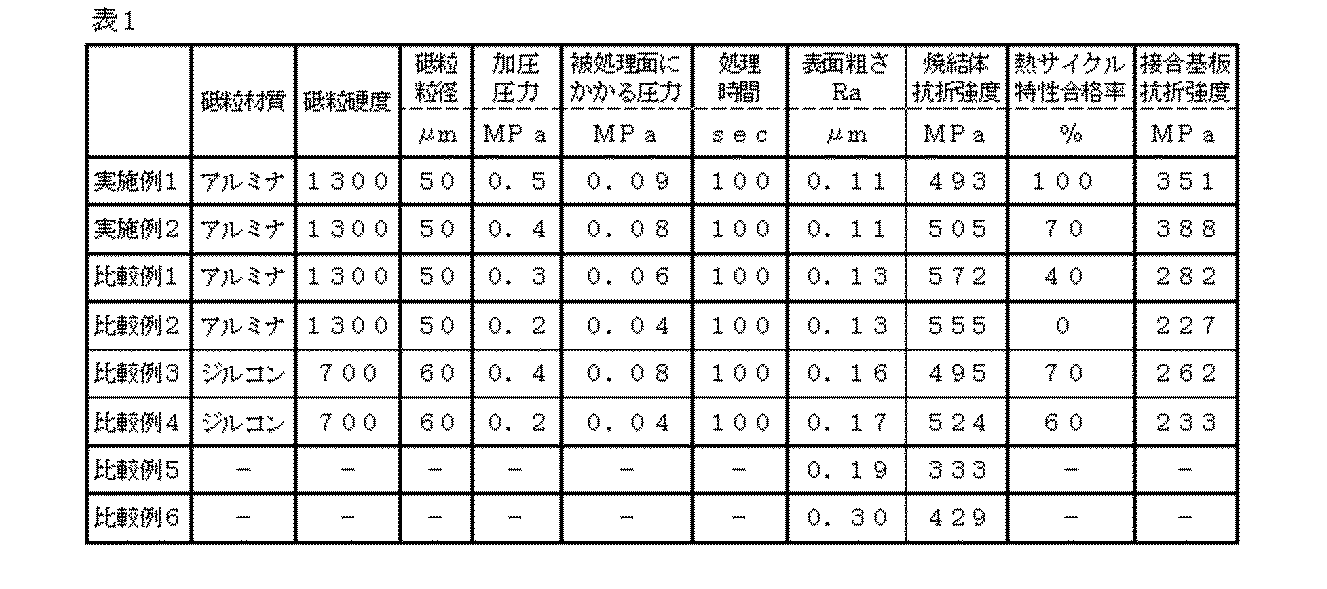
上述した実施例1において、窒化アルミニウム焼結体基板の湿式噴射処理に、アルミナ砥粒が含有された水を0.4MPaの圧力で加圧し、窒化アルミニウム焼結体の被処理面にかかる圧力が0.08MPaとなるようにした以外は、実施例1と同様に窒化アルミニウム焼結体−Cu接合基板を作製した。
上述した実施例1において、窒化アルミニウム焼結体の湿式噴射処理に、アルミナ砥粒が含有された水を0.3MPaの圧力で加圧し、窒化アルミニウム焼結体の被処理面にかかる圧力が0.06MPaとなるようにした以外は、実施例1と同様に窒化アルミニウム焼結体−Cu接合基板を作製した。
上述した実施例1において、窒化アルミニウム焼結体の湿式噴射処理に、アルミナ砥粒が含有された水を0.2MPaの圧力で加圧し、窒化アルミニウム焼結体の被処理面にかかる圧力が0.04MPaとなるようにした以外は、実施例1と同様に窒化アルミニウム焼結体−Cu接合基板を作製した。
上述した実施例1において、窒化アルミニウム焼結体の湿式噴射処理に、平均粒径60μmのジルコン砥粒を用い、ジルコン砥粒が含有された水を0.4MPaの圧力で加圧し、窒化アルミニウム焼結体の被処理面にかかる圧力が0.08MPaとなるようにした以外は、実施例1と同様に窒化アルミニウム焼結体−Cu接合基板を作製した。
上述した実施例1において、窒化アルミニウム焼結体の湿式噴射処理に、平均粒径60μmのジルコン砥粒を用い、ジルコン砥粒が含有された水を0.2MPaの圧力で加圧し、窒化アルミニウム焼結体の被処理面にかかる圧力が0.04MPaとなるようにした以外は、実施例1と同様に窒化アルミニウム焼結体−Cu接合基板を作製した。
上述した実施例1において、窒化アルミニウム焼結体基板の湿式噴射処理の代わりに敷粉を除去する目的で超音波水洗を実施したこと、および、超音波水洗後の窒化アルミニウム焼結体基板とCu板を活性金属ろう材を介して接合しなかったこと以外は、実施例1と同様に窒化アルミニウム焼結体を作製した。
上述した実施例1において、窒化アルミニウム焼結体基板の湿式噴射処理を実施せずにラップ研磨を実施したこと、および、ラップ研磨後の窒化アルミニウム焼結体基板とCu板を活性金属ろう材を介して接合しなかったこと以外は、実施例1と同様に窒化アルミニウム焼結体を作製した。
Claims (4)
- 窒化アルミニウム焼結体基板の被処理面に砥粒を衝突せしめて改質した後、上記窒化アルミニウム焼結体の被処理面に金属基板を接合するに際し、前記砥粒として、窒化アルミニウム焼結体より高い硬度を有する砥粒を使用し、該砥粒を10〜30体積%の濃度で含有する液体を、前記窒化アルミニウム焼結体基板の被処理面に対して、該被処理面にかかる圧力が0.07〜0.12MPaとなるように噴射することを特徴とする窒化アルミニウム−金属接合基板の製造方法。
- 前記砥粒のビッカース硬度が1060を超え、1800以下であり、平均粒径が30〜70μmの無機粒子である請求項1記載の窒化アルミニウム−金属接合基板の製造方法。
- 前記液体が水である請求項1記載の窒化アルミニウム−金属接合基板の製造方法。
- 前記窒化アルミニウム焼結体と金属基板との接合を、融点700〜900℃のロウ材を介して行う請求項1記載の窒化アルミニウム−金属接合基板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118421A JP5774377B2 (ja) | 2011-05-26 | 2011-05-26 | 窒化アルミニウム−金属接合基板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011118421A JP5774377B2 (ja) | 2011-05-26 | 2011-05-26 | 窒化アルミニウム−金属接合基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012246169A true JP2012246169A (ja) | 2012-12-13 |
| JP5774377B2 JP5774377B2 (ja) | 2015-09-09 |
Family
ID=47467012
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011118421A Active JP5774377B2 (ja) | 2011-05-26 | 2011-05-26 | 窒化アルミニウム−金属接合基板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5774377B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20180162050A1 (en) | 2016-12-14 | 2018-06-14 | Electronics And Telecommunications Research Institute | System for and method of manufacturing three-dimensional structure |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05246788A (ja) * | 1992-03-02 | 1993-09-24 | Showa Denko Kk | 窒化アルミニウム基板及びその製造方法 |
-
2011
- 2011-05-26 JP JP2011118421A patent/JP5774377B2/ja active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05246788A (ja) * | 1992-03-02 | 1993-09-24 | Showa Denko Kk | 窒化アルミニウム基板及びその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5774377B2 (ja) | 2015-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2922090B1 (en) | Metal-ceramic bonded substrate and method for producing same | |
| JP5038565B2 (ja) | セラミックス回路基板およびその製造方法 | |
| KR102139194B1 (ko) | 질화물 세라믹스 활성금속 브레이징 기판의 제조방법 | |
| KR101334503B1 (ko) | 알루미늄-탄화규소질 복합체 및 그 가공 방법 | |
| JP5339214B2 (ja) | 窒化珪素基板の製造方法および窒化珪素基板 | |
| JP5499374B2 (ja) | 窒化珪素回路基板およびそれを用いた半導体モジュール | |
| US20200083062A1 (en) | Electronic part mounting substrate and method for producing same | |
| JP4140593B2 (ja) | メタライズ基板 | |
| JP5911231B2 (ja) | 窒化アルミニウム−金属接合基板の製造方法 | |
| JP6304923B2 (ja) | 金属−セラミックス接合基板およびその製造方法 | |
| JP5440947B2 (ja) | 窒化珪素基板の製造方法及び窒化珪素基板並びにそれを使用した回路基板 | |
| KR101887290B1 (ko) | 접합 구조 및 전자부재 접합 구조체 | |
| JP5774377B2 (ja) | 窒化アルミニウム−金属接合基板の製造方法 | |
| TW201324701A (zh) | 接合體 | |
| JP5046086B2 (ja) | セラミックス基板、これを用いたセラミックス回路基板及び半導体モジュール | |
| JP2006332068A (ja) | セラミックスヒータおよびそれを搭載した半導体あるいは液晶製造装置 | |
| JP6678374B2 (ja) | 接合構造および電子部材接合構造体 | |
| JP2005089265A (ja) | 窒化アルミニウム−金属接合基板の製造方法 | |
| TW202347570A (zh) | 半導體製造裝置用構件 | |
| JP4761617B2 (ja) | 窒化アルミニウム焼結体およびその製造方法、並びにそれを用いた電子用部品 | |
| JP4216703B2 (ja) | 高強度セラミックスの製造方法 | |
| JP2017069302A (ja) | 回路基板および回路基板の製造方法 | |
| CN121407074A (zh) | 一种铝合金散热器及表面冷喷铜工艺 | |
| JP2007112635A (ja) | 窒化アルミニウム焼結体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20121101 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20121101 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20121101 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131120 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141224 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150106 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150213 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150616 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150701 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5774377 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |