JP2005291415A - 圧力容器とその製造方法 - Google Patents
圧力容器とその製造方法 Download PDFInfo
- Publication number
- JP2005291415A JP2005291415A JP2004108789A JP2004108789A JP2005291415A JP 2005291415 A JP2005291415 A JP 2005291415A JP 2004108789 A JP2004108789 A JP 2004108789A JP 2004108789 A JP2004108789 A JP 2004108789A JP 2005291415 A JP2005291415 A JP 2005291415A
- Authority
- JP
- Japan
- Prior art keywords
- wall member
- peripheral wall
- liner
- pressure vessel
- axial direction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/32—Hydrogen storage
Landscapes
- Pressure Vessels And Lids Thereof (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
Abstract
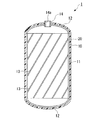
【解決手段】 圧力容器1は、アルミニウム合金製の周壁部材11とアルミニウム合金製の端部部材12,12とが接合されてなるライナー10と、ライナー10の外周に設けられた補強層20と、を備え、周壁部材11の内周面には周壁部材11の軸線方向に対して傾斜して延びる突条の補強リブ13が形成されている。
【選択図】 図1
Description
そこで、金属製のライナーの内周面に補強リブを設けることにより、ライナーの機械的強度を大きくし、且つ、ライナーの薄肉化を図ることが考えられている(例えば、特許文献1参照)。
そこで、この発明は、補強リブに等方性を持たせ、ライナーの薄肉化と疲労強度の向上を両方同時に達成可能な圧力容器とその製造方法を提供するものである。
このように構成することにより、ライナーを軸線方向および周方向に補強することができ、等方性を持った補強が可能になる。
このように構成することにより、軸線方向および周方向に補強された圧力容器を容易に製造することが可能になる。
このように構成することにより、軸線方向および周方向に補強された圧力容器を容易に製造することが可能になる。
請求項2あるいは請求項3に係る発明によれば、軸線方向および周方向に補強された圧力容器を容易に製造することが可能になる。
図1に示すように、圧力容器1はアルミニウム合金製のライナー10と、ライナー10の外周に設けられたCFRP(炭素繊維強化樹脂)製の補強層20とから構成されている。
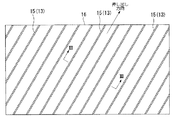
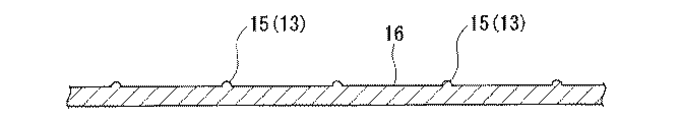
ライナー10は次のようにして製造する。まず、アルミニウム合金を素材として、図3に示すように断面略半円形の突条15を幅方向所定間隔に有する板材16を押し出し成形により製造する。押し出し成形後の板材16の状態では、突条15は板材16の幅方向に所定間隔おきに配置され、互いに平行をなし、押し出し方向に沿って一直線に連続して延びている。
この後、図2に示すように、板材16を押し出し方向に対して所定角度傾斜した状態で、加工すべき周壁部材11の展開寸法に対応する四角形に裁断する。つまり、突条15の延びる方向と裁断後の板材の各辺の延びる方向が互いに傾斜するように裁断する。
この後、周壁部材11の軸線方向両端部に端部部材12,12を接合してライナー10を形成し、さらにライナー10の外周に補強層20を形成して圧力容器1が完成する。なお、補強層20の形成方法は従来からある一般的な方法と同じであるので説明を省略する。
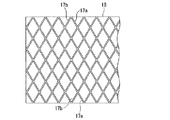
このように周壁部材11の内周面に格子状をなすように補強リブ17a,17bを設けると、ライナー10をより強固に補強することができるので、ライナー10の軽量化、圧力容器1の軽量化をさらに促進することができる。
なお、この場合も、補強リブ17a,17bの断面形状および寸法、補強リブ17a,17bのピッチ、周壁部材11の軸線方向に対する補強リブ17a,17bの傾斜角度は、圧力容器1の容量、寸法、最大内圧等の条件に応じて適宜設定することができる。
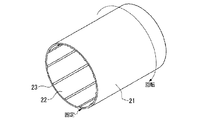
例えば、図5に示すように、金属製の筒体21を押し出し加工する際に、ダイスを用いて筒体21の内周面22に軸線方向に沿って延びる突条の補強リブ23を成形し、この筒体21の押し出し加工直後に筒体21を捻ることによって、内周面22に形成された補強リブ23を筒体21の軸線方向に対して傾斜させる。このような方法によっても、図1に示される周壁部材11と同様の周壁部材を製造することができる。
あるいは、ダイスを用いて内周面に突条の補強リブを軸線方向に沿って成形しながら金属製の筒体を押し出し加工する際に、前記ダイスを筒体に対して所定の回転速度で回転させながら筒体の押し出し加工を行うと、内周面に軸線方向に対して傾斜して延びる突条の補強リブを有する筒体を成形することができる。このような方法によっても、図1に示される周壁部材11と同様の周壁部材を製造することができる。
そして、これら方法によって製造された周壁部材の軸線方向両端部に端部部材を接合することによりライナー10を製造することができる。
なお、この発明は前述した実施例に限られるものではない。
例えば、ライナーはアルミニウム合金製に限るものではなく、充填物質の透過を阻止し、且つ、充填物質に対する耐食性を有していれば、他の金属で形成することも可能である。充填物質は水素ガスに限定されるものではなく、CNG他、種々のものが可能である。
また、補強層としては、ライナーの外周に繊維を巻き付けるとともに樹脂で含浸固定してなる繊維強化樹脂が好ましいが、繊維は炭素繊維に限定されるものではなく、ガラス繊維や化学繊維なども採用可能である。
10 ライナー
11 周壁部材
12 端部部材
13 補強リブ
16,18 板材
17a,17b 補強リブ
20 補強層
21 筒体
22 内周面
23 補強リブ
Claims (3)
- 金属製の周壁部材と金属製の端部部材とが接合されてなるライナーと、該ライナーの外周に設けられた補強層と、を備え、前記周壁部材の内周面には周壁部材の軸線方向に対して傾斜して延びる突条の補強リブが形成されていることを特徴とする圧力容器。
- 表面に突条の補強リブを有する金属製の板材をプレスまたは押し出し加工により成形し、前記板材を四角形に裁断する際に補強リブの延びる方向と裁断後の板材の各辺の延びる方向が互いに傾斜するように裁断し、裁断された板材を、前記補強リブを有する面を内側にして円筒状に曲げ加工し接合して筒状の周壁部材を形成し、この周壁部材の軸線方向両端部に端部部材を接合することを特徴とする圧力容器の製造方法。
- 内周面に突条の補強リブが軸線方向に対して傾斜して延びる金属製の筒体からなる周壁部材を押し出し加工により成形し、この周壁部材の軸線方向両端部に端部部材を接合することを特徴とする圧力容器の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004108789A JP4263652B2 (ja) | 2004-04-01 | 2004-04-01 | 圧力容器の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004108789A JP4263652B2 (ja) | 2004-04-01 | 2004-04-01 | 圧力容器の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005291415A true JP2005291415A (ja) | 2005-10-20 |
| JP4263652B2 JP4263652B2 (ja) | 2009-05-13 |
Family
ID=35324565
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004108789A Expired - Fee Related JP4263652B2 (ja) | 2004-04-01 | 2004-04-01 | 圧力容器の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4263652B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009082189A3 (en) * | 2007-12-21 | 2009-10-29 | Universiti Putra Malaysia | Compressed natural gas composite tank for vehicles |
| CN108000075A (zh) * | 2017-12-29 | 2018-05-08 | 合肥久享机械有限责任公司 | 一种轻量化高强度储气筒及生产工艺方法 |
| JP2018138452A (ja) * | 2016-12-12 | 2018-09-06 | ザ・ボーイング・カンパニーThe Boeing Company | 付加製造された補強構造 |
| JP2024540412A (ja) * | 2021-11-09 | 2024-10-31 | インフィニット コンポジッツ,インコーポレーテッド | 高性能複合圧力容器及び構造の付加製造プロセス |
-
2004
- 2004-04-01 JP JP2004108789A patent/JP4263652B2/ja not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009082189A3 (en) * | 2007-12-21 | 2009-10-29 | Universiti Putra Malaysia | Compressed natural gas composite tank for vehicles |
| JP2018138452A (ja) * | 2016-12-12 | 2018-09-06 | ザ・ボーイング・カンパニーThe Boeing Company | 付加製造された補強構造 |
| JP7034648B2 (ja) | 2016-12-12 | 2022-03-14 | ザ・ボーイング・カンパニー | 付加製造された補強構造 |
| CN108000075A (zh) * | 2017-12-29 | 2018-05-08 | 合肥久享机械有限责任公司 | 一种轻量化高强度储气筒及生产工艺方法 |
| JP2024540412A (ja) * | 2021-11-09 | 2024-10-31 | インフィニット コンポジッツ,インコーポレーテッド | 高性能複合圧力容器及び構造の付加製造プロセス |
| JP7876223B2 (ja) | 2021-11-09 | 2026-06-19 | インフィニット コンポジッツ,インコーポレーテッド | 高性能複合圧力容器及び構造の付加製造プロセス |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4263652B2 (ja) | 2009-05-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5306553B1 (ja) | 管継手構造 | |
| JP3527737B1 (ja) | 高剛性繊維を用いた高圧タンク及びその製造方法 | |
| JP4436148B2 (ja) | 圧力容器用ライナおよびその製造方法 | |
| KR102325236B1 (ko) | 압력 용기를 위한 나사형 보스 | |
| CN106217915A (zh) | 罐的制造方法 | |
| JP2023505037A (ja) | フープ層およびヘリカル層がワインディングされた高圧タンクおよびその製作方法 | |
| JPH0942595A (ja) | 圧力容器 | |
| JP4263652B2 (ja) | 圧力容器の製造方法 | |
| JP2011094797A (ja) | ホースクランプ | |
| US6908006B2 (en) | High-pressure tank and method for fabricating the same | |
| US7137526B2 (en) | High-pressure tank and method for fabricating the same | |
| JP2011117525A (ja) | 鋼管コンクリート複合管 | |
| JP6475077B2 (ja) | 圧力容器のライナーの製造方法 | |
| JP5198681B1 (ja) | 接続用ストラップバンド装置 | |
| KR100730575B1 (ko) | 강성보강용 파이프 제작방법 | |
| US11248745B2 (en) | Reinforcement technology for super-high pressure tank reinforced by carbon fiber | |
| JP2008235209A (ja) | 燃料電池車用排気管及びその製造方法。 | |
| JP2003287193A (ja) | 圧力容器 | |
| JP4473705B2 (ja) | ハイドロフォーム加工方法及びハイドロフォーム成形品及び構造体 | |
| JP4084573B2 (ja) | 圧力容器鏡部のラップ部成形方法 | |
| JP7093240B2 (ja) | 高圧タンク | |
| JP2005321093A (ja) | 圧力容器用ライナの製造方法 | |
| JP4198095B2 (ja) | 圧力容器用ライナおよびその製造方法 | |
| JP2006336839A (ja) | 圧力容器 | |
| JP5495158B2 (ja) | 鋼管コンクリート複合管 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061222 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080408 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080507 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080701 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090203 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090212 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120220 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4263652 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130220 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130220 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140220 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |