JP2005290501A - 表面光沢に優れるステンレス鋼板の製造方法 - Google Patents
表面光沢に優れるステンレス鋼板の製造方法 Download PDFInfo
- Publication number
- JP2005290501A JP2005290501A JP2004109278A JP2004109278A JP2005290501A JP 2005290501 A JP2005290501 A JP 2005290501A JP 2004109278 A JP2004109278 A JP 2004109278A JP 2004109278 A JP2004109278 A JP 2004109278A JP 2005290501 A JP2005290501 A JP 2005290501A
- Authority
- JP
- Japan
- Prior art keywords
- less
- stainless steel
- annealing
- steel plate
- temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Heat Treatment Of Sheet Steel (AREA)
- Cleaning And De-Greasing Of Metallic Materials By Chemical Methods (AREA)
Abstract
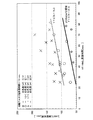
【解決手段】 ステンレス鋼板を冷間圧延し、その後に酸化性雰囲気中で焼鈍し、引き続き焼鈍後の鋼板を溶融アルカリ塩処理してスケール改質を行い、硝弗酸浸漬にてスケール除去を行うステンレス鋼板の製造方法において、
Y≦0.7X+75.3
但し,Y:酸化雰囲気中での焼鈍処理において、900℃以上の温度域に滞在する時間(sec)、
X:硝弗酸浸漬時間(sec)
なる関係を満足する条件を用いて焼鈍酸洗することを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
【選択図】 図1
Description
(1)ステンレス鋼板を冷間圧延し、その後に酸化性雰囲気中で焼鈍し、引き続き焼鈍後の鋼板を溶融アルカリ塩処理してスケール改質を行い、硝弗酸浸漬にてスケール除去を行うステンレス鋼板の製造方法において、
Y≦0.7X+75.3
但し,Y:酸化雰囲気中での焼鈍処理において、900℃以上の温度域に滞在する時間(sec)、
X:硝弗酸浸漬時間(sec)
なる関係を満足する条件を用いて焼鈍酸洗することを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
(2)鋼板を酸化性雰囲気中で900℃以上に焼鈍するまでの各温度域での酸素濃度が、500℃未満で3%未満、500℃以上900℃未満で5%未満、900℃以上で5%以上10%未満であることを特徴とする上記(1)に記載の表面光沢に優れるステンレス鋼板の製造方法。
(3)鋼板を900℃以上に焼鈍した後の冷却において、500℃以下までの鋼板の平均冷却速度が5℃/sec以上20℃/sec以下であることを特徴とする上記(1)又は(2)に記載の表面光沢に優れるステンレス鋼板の製造方法。
(4)焼鈍後の鋼板を溶融アルカリ塩処理する時の溶融アルカリ塩の温度が440℃以上480℃以下、およびその時の鋼板の温度が420℃以上450℃以下であることを特徴とする上記(1)乃至(3)のいずれかに記載の表面光沢に優れるステンレス鋼板の製造方法。
(5)溶融アルカリ処理と硝弗酸浸漬の間に、電解酸洗を実施することを特徴とする上記(1)乃至(4)のいずれかに記載の表面光沢に優れるステンレス鋼板の製造方法。
(6)上記(5)に記載の電解酸洗において、濃度が100g/L以上150g/L以下の硝酸と、100g/L以下の硫酸ナトリウムの混合液を用い、電流密度が20mA/cm2以上100mA/cm2以下であることを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
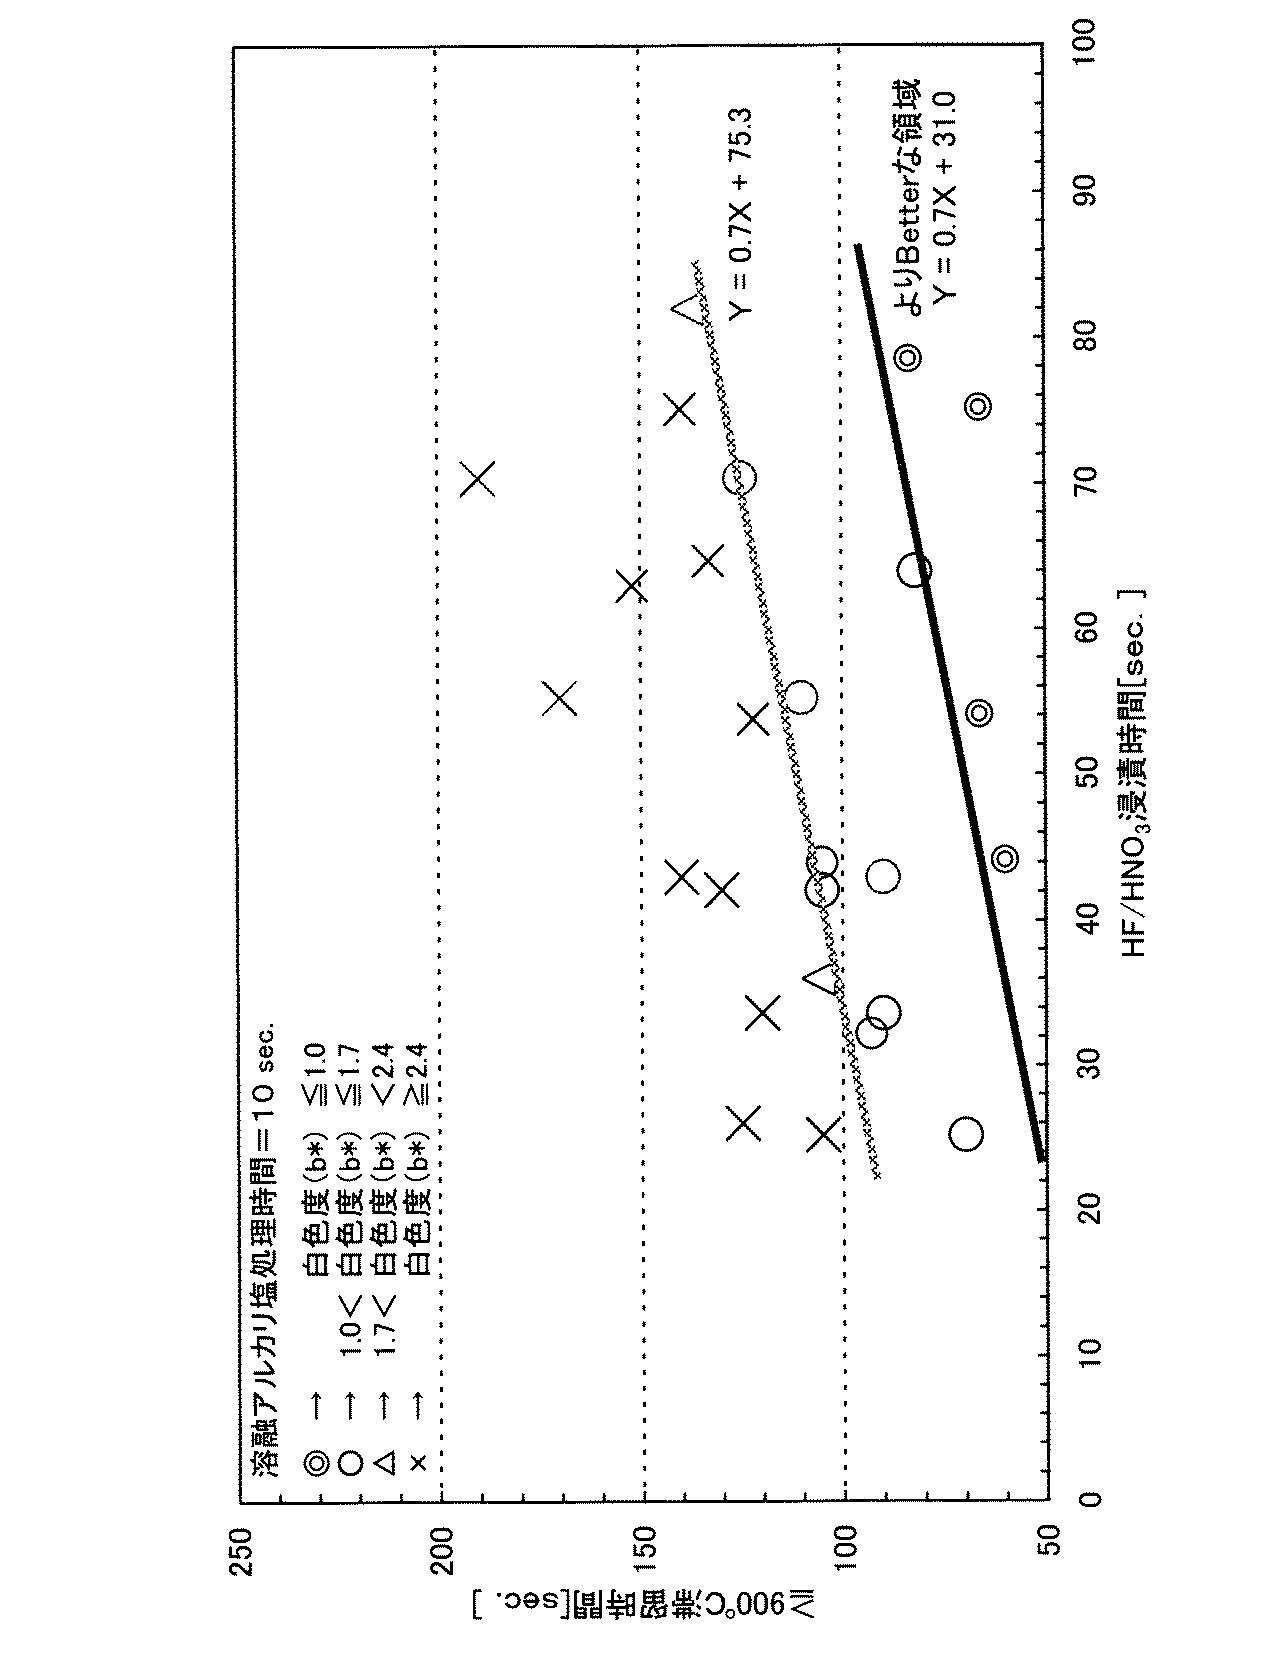
表2に示すように、900℃以上の滞留時間、溶融アルカリ塩処理時間、硝弗酸浸漬時間を変化させて処理を行った。
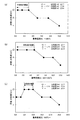
表2に示すように900℃以上の滞留時間を120secとし、500℃未満、500℃以上900℃未満、900℃以上の時の酸素濃度を変化させて処理を行った。
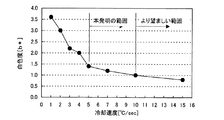
表3に示すように900℃以上の滞留時間を120secとし、500℃以下に冷却するまでの冷却速度を変化させて処理を行った。
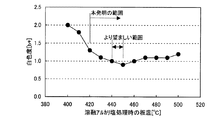
表3に示すように900℃以上の滞留時間を120secとし、溶融アルカリ塩処理時の鋼板の温度と浴温度を変化させて処理を行った。
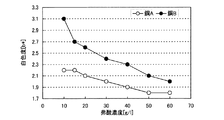
表4に示すように900℃以上の滞留時間を120secとし、弗酸濃度を変化させて処理を行った。硝酸濃度は80g/Lとし、硝弗酸の温度は50℃とした。
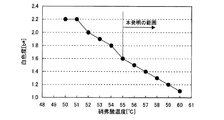
表4に示すように900℃以上の滞留時間を120sec、硝弗酸浸漬時間を33.7secとし、硝弗酸の温度を変化させて処理を行った。弗酸濃度は30g/Lとし,硝酸濃度は80g/Lとした。また,試験片は表1の鋼B(Mn量:1.46mass%)とした。
表1の鋼B(Mn量:1.46mass%)について、表5に示すように電解酸洗の条件を変化させて処理を行った。電解酸洗時間は、SUS304鋼を対極として、試験片を8sec間カソード電解を施した後、自然浸漬電位に4sec間保持し、その後直ちに8sec間アノード電解を実施した。カソードとアノード電解時の電流密度は、共に20mA/cm2とした。表5に示すように電解酸洗処理を施すことで、良好な表面品質の鋼板を得ることができた。
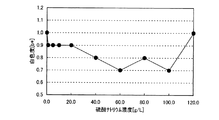
表1の鋼B(Mn量:1.46mass%)について、表6に示すように、硫酸ナトリウムの濃度を変化させて処理を行った。硝酸濃度は100g/L、温度を50℃とし,電解電流密度は20mA/cm2とした。
Claims (6)
- ステンレス鋼板を冷間圧延し、続いて酸化性雰囲気中で焼鈍処理し、続いて溶融アルカリ塩処理し、続いて硝弗酸水溶液で酸洗処理してスケール除去を行う製造方法において、
焼鈍処理および酸洗処理を1式を満足する条件で行うことを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
Y≦0.7X+75.3 1式
但し、Y:酸化雰囲気中での焼鈍処理において、900℃以上の温度域に滞在する時間(sec)
X:硝弗酸水溶液での酸洗時間(sec) - 請求項1に記載の焼鈍処理における各温度域での酸素濃度が、500℃未満では3%未満,500℃以上900℃未満では5%未満、900℃以上焼鈍温度以下では5%以上10%未満に制御して焼鈍処理を行うことを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
- 焼鈍処理の冷却速度が、焼鈍温度から500℃までの平均冷却速度が5℃/sec以上20℃/sec以下であることを特徴とする請求項1又は2に記載の表面光沢に優れるステンレス鋼板の製造方法。
- 溶融アルカリ塩処理温度が440℃以上480℃以下、およびその時の鋼板の温度が420℃以上450℃以下であることを特徴とする請求項1乃至3のいずれかに記載の表面光沢に優れるステンレス鋼板の製造方法。
- 溶融アルカリ塩処理と硝弗酸浸漬の間に、電解酸洗処理を実施することを特徴とする請求項1乃至4のいずれかに記載の表面光沢に優れるステンレス鋼板の製造方法。
- 請求項5記載の電解酸洗処理が、硝酸濃度が100g/L以上150以下、硫酸ナトリウム濃度が100g/L以下の混合水溶液を用い、電解電流密度が20mA/cm2以上100mA/cm2以下であることを特徴とする表面光沢に優れるステンレス鋼板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004109278A JP4322726B2 (ja) | 2004-04-01 | 2004-04-01 | 表面光沢に優れるステンレス鋼板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004109278A JP4322726B2 (ja) | 2004-04-01 | 2004-04-01 | 表面光沢に優れるステンレス鋼板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005290501A true JP2005290501A (ja) | 2005-10-20 |
| JP4322726B2 JP4322726B2 (ja) | 2009-09-02 |
Family
ID=35323766
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004109278A Expired - Lifetime JP4322726B2 (ja) | 2004-04-01 | 2004-04-01 | 表面光沢に優れるステンレス鋼板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4322726B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009167465A (ja) * | 2008-01-16 | 2009-07-30 | Nisshin Steel Co Ltd | ステンレス冷間圧延鋼帯の酸洗方法および酸洗装置 |
| JP2017014538A (ja) * | 2015-06-26 | 2017-01-19 | 新日鐵住金ステンレス株式会社 | 耐熱性と表面平滑性に優れた排気部品用オーステナイト系ステンレス鋼板およびその製造方法 |
-
2004
- 2004-04-01 JP JP2004109278A patent/JP4322726B2/ja not_active Expired - Lifetime
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009167465A (ja) * | 2008-01-16 | 2009-07-30 | Nisshin Steel Co Ltd | ステンレス冷間圧延鋼帯の酸洗方法および酸洗装置 |
| JP2017014538A (ja) * | 2015-06-26 | 2017-01-19 | 新日鐵住金ステンレス株式会社 | 耐熱性と表面平滑性に優れた排気部品用オーステナイト系ステンレス鋼板およびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4322726B2 (ja) | 2009-09-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5768141B2 (ja) | 表面品質に優れた低クロムフェライト系ステンレス冷延鋼板を製造するための環境に優しい高速酸洗プロセス | |
| JP2819378B2 (ja) | ステンレス鋼のピックリング法 | |
| JP5313358B2 (ja) | 第二鉄イオンを含有する酸性酸洗溶液でケイ素鋼を酸洗いするプロセス | |
| KR101228730B1 (ko) | 고크롬 페라이트계 스테인리스강 산세 방법 | |
| EP4056737A1 (en) | Ionic liquid for pickling stainless steel and method for pickling stainless steel by using same | |
| JP6105167B2 (ja) | 高クロムフェライト系ステンレス冷延鋼板の酸洗方法 | |
| CN104520473B (zh) | 用于制造奥氏体不锈钢冷轧钢板的高速酸洗方法 | |
| JP4322726B2 (ja) | 表面光沢に優れるステンレス鋼板の製造方法 | |
| JP3216571B2 (ja) | 高Crステンレス鋼の脱スケール用アルカリ溶融塩浴 | |
| JPS59157288A (ja) | ステンレス鋼帯の酸洗方法 | |
| JP4306411B2 (ja) | 熱処理用鋼板とその製造方法 | |
| JP2842787B2 (ja) | ステンレス冷延鋼帯の焼鈍・脱スケール方法 | |
| JP4352190B2 (ja) | チタン材の脱スケール方法 | |
| JP2002348700A (ja) | Cr系ステンレス冷延焼鈍鋼板の脱スケール方法 | |
| JP4037743B2 (ja) | 表面光沢に優れるステンレス鋼の製造方法 | |
| JP4316029B2 (ja) | ステンレス鋼の酸洗方法および酸洗液 | |
| KR101145601B1 (ko) | 오스테나이트계 스테인레스강의 고속산세방법 | |
| JPH10219500A (ja) | ステンレス鋼帯の脱スケールにおける仕上げ電解酸洗方法 | |
| JP2005126743A (ja) | ステンレス鋼の高耐食化表面処理方法 | |
| JP4804657B2 (ja) | オーステナイト系ステンレス冷延焼鈍鋼板の脱スケール方法 | |
| KR101528052B1 (ko) | 고크롬 페라이트계 스테인리스 강판의 혼산 용액을 이용한 산세 방법 | |
| KR100368207B1 (ko) | 오스테나이트계스텐레스냉연소둔강판의전해산세액 | |
| JP3112257B2 (ja) | Ni焼鈍板又はNi合金焼鈍板の電解デスケーリング方法 | |
| JP2012224894A (ja) | チタン板の脱スケール方法 | |
| JP3269444B2 (ja) | チタン材の脱スケール方法および連続焼鈍脱スケール装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070115 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090219 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090331 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090511 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090602 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090603 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4322726 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120612 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130612 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R371 | Transfer withdrawn |
Free format text: JAPANESE INTERMEDIATE CODE: R371 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |