EP4282657B1 - Falzapparat einer offset-rollendruckmaschine und offset-rollendruckmaschine - Google Patents
Falzapparat einer offset-rollendruckmaschine und offset-rollendruckmaschine Download PDFInfo
- Publication number
- EP4282657B1 EP4282657B1 EP23171155.7A EP23171155A EP4282657B1 EP 4282657 B1 EP4282657 B1 EP 4282657B1 EP 23171155 A EP23171155 A EP 23171155A EP 4282657 B1 EP4282657 B1 EP 4282657B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- transport device
- web
- signatures
- format
- speed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/0008—Driving devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F19/00—Apparatus or machines for carrying out printing operations combined with other operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F1/00—Platen presses, i.e. presses in which printing is effected by at least one essentially-flat pressure-applying member co-operating with a flat type-bed
- B41F1/16—Platen presses, i.e. presses in which printing is effected by at least one essentially-flat pressure-applying member co-operating with a flat type-bed for offset printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F1/00—Platen presses, i.e. presses in which printing is effected by at least one essentially-flat pressure-applying member co-operating with a flat type-bed
- B41F1/26—Details
- B41F1/28—Sheet-conveying, -aligning or -clamping devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/02—Conveying or guiding webs through presses or machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/08—Cylinders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/54—Auxiliary folding, cutting, collecting or depositing of sheets or webs
- B41F13/56—Folding or cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/54—Auxiliary folding, cutting, collecting or depositing of sheets or webs
- B41F13/64—Collecting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F17/00—Printing apparatus or machines of special types or for particular purposes, not otherwise provided for
- B41F17/02—Printing apparatus or machines of special types or for particular purposes, not otherwise provided for for printing books or manifolding sets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F19/00—Apparatus or machines for carrying out printing operations combined with other operations
- B41F19/008—Apparatus or machines for carrying out printing operations combined with other operations with means for stamping or cutting out
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F25/00—Devices for pressing sheets or webs against cylinders, e.g. for smoothing purposes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/50—Piling apparatus of which the discharge point moves in accordance with the height to the pile
- B65H29/51—Piling apparatus of which the discharge point moves in accordance with the height to the pile piling by collecting on the periphery of cylinders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H45/00—Folding thin material
- B65H45/12—Folding articles or webs with application of pressure to define or form crease lines
- B65H45/18—Oscillating or reciprocating blade folders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H45/00—Folding thin material
- B65H45/12—Folding articles or webs with application of pressure to define or form crease lines
- B65H45/22—Longitudinal folders, i.e. for folding moving sheet material parallel to the direction of movement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H45/00—Folding thin material
- B65H45/12—Folding articles or webs with application of pressure to define or form crease lines
- B65H45/28—Folding in combination with cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2513/00—Dynamic entities; Timing aspects
- B65H2513/10—Speed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2801/00—Application field
- B65H2801/24—Post -processing devices
- B65H2801/31—Devices located downstream of industrial printers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/12—Delivering or advancing articles from machines; Advancing articles to or into piles by means of the nip between two, or between two sets of, moving tapes or bands or rollers
- B65H29/14—Delivering or advancing articles from machines; Advancing articles to or into piles by means of the nip between two, or between two sets of, moving tapes or bands or rollers and introducing into a pile
Definitions
- the invention relates to a folding apparatus of an offset web printing press. Furthermore, the invention relates to an offset web printing press.
- Offset printing units of an offset web printing machine are used to print a web-shaped printing material with a fixed printing format.
- the cylinders of an offset printing unit of an offset web printing machine are designed for a fixed printing format. If a printing material with a different printing format is to be printed on an offset web printing machine, different offset printing units with different printing formats must be available.
- When executing a print job with a defined printing format only offset printing units with the same printing format are used for printing. After completing a print job with a defined printing format, the offset printing units used for printing can then be changed to execute a new print job with a new printing format.
- An offset web printing press has a folding device to produce printed products.
- the basic structure of a folding device on an offset web printing press is known from practice.
- a folding device on an offset web printing press has at least one cutting device to separate individual signatures from a printed, web-shaped printing material. Before the signatures are separated, a longitudinal fold can be formed on the still web-shaped printing material in the area of a folding former. Alternatively and additionally, a cross fold can be made on separated signatures in the area of a cross folding device and/or a longitudinal fold can be made in the area of a longitudinal folding device.
- the folding device of an offset web printing press is adapted to the format of the offset printing units. If an offset web printing press has offset printing units with different printing formats, the offset web printing press also has several folding devices in order to further process the printing formats printed with the different offset printing units into printed products in the area of each folding device.
- Digital web printing presses are different from offset web printing presses. Digital web printing presses do not print with fixed printing forms and therefore fixed printing formats, but rather without printing forms and with variable printing formats. Folding devices for digital web printing presses are known from the state of the art and provide a certain degree of format variability on a digital web printing press.
- EN 10 2012 103 729 A1 discloses a folding device of a digital web printing machine with a cutting device, via which signatures can be separated from a printed substrate.
- a longitudinal folding device is arranged upstream of the cutting device.
- Signatures separated from the web-shaped substrate in the area of the cutting device are accelerated to the peripheral speed of a collecting cylinder using an acceleration device.
- Cross folds can be made on the separated signatures in the area of a folding jaw cylinder and longitudinal folds can be made in the area of another longitudinal folding device.
- signatures can be separated from the printed substrate in a variable format, i.e. with different section lengths.
- EP 1 209 000 B1 discloses a method for producing newspapers on a digital printing machine with two folding stations and two collecting stations. JP2019210140 also reveals a folding device.
- the present invention is based on the object of creating a format-variable folding device for an offset web printing machine. Furthermore, the invention is based on the object of creating an offset web printing machine with such a folding device.
- the object is achieved by a folding apparatus of an offset web printing machine according to claim 1.
- the folding apparatus of an offset web printing machine has a first transport device designed as a belt guide system for a web-shaped printing material.
- the first transport device is set up in such a way that belts thereof can be driven at a speed that corresponds to the speed of the web-shaped printing material.
- the folding apparatus of an offset web printing machine further comprises a first cutting device arranged in the region of the first transport device.
- the first cutting device is designed in such a way that it cuts the web-shaped printing material in a format-variable manner in those sections that are not covered by the belts of the first transport device.
- the folding apparatus of an offset web-fed printing machine further comprises a second transport device arranged downstream of the first transport device and designed as a belt guide system, the belts of which are offset transversely to the transport direction of the printing material relative to the belts of the first transport device, wherein the second transport device is designed such that belts thereof can be driven at a speed which is greater than the speed of the belts of the first transport device.
- the folding apparatus of an offset web-fed printing machine further comprises a second cutting device arranged in the region of the second transport device, wherein the second cutting device is designed such that, in order to separate signatures, it cuts the web-shaped printing material in a format-variable manner in those sections which are covered by the belts of the first transport device.
- the folding apparatus of an offset web-fed printing machine further comprises a signature accelerator in order to accelerate the signatures separated from the web-shaped printing material from the speed of the belts of the first transport device to the speed of the belts of the second transport device.
- the folding apparatus of an offset web-fed printing machine has the first transport device and the second transport device, which are each designed as belt guide systems.
- the belts of the second belt guide system are offset from the belts of the first belt guide system, viewed transversely to the transport direction of the web-shaped printing material.
- the first cutting device is arranged in the area of the first transport device and the second cutting device is arranged in the area of the second transport device.
- the two cutting devices together cut the printing material across the entire width of the material across the transport direction in a format-variable manner, namely the first cutting device in those areas that are not covered by the belts of the first transport device and the second cutting device in those areas that are not covered by the belts of the second transport device, but are covered by the belts of the first transport device.
- the belts of the second transport device have a higher speed than the belts of the first transport device.
- the speed of the belts corresponds to the speed of the web-shaped printing material.
- the signature accelerator accelerates signatures separated from the web-shaped printing material to the speed of the belts of the second transport device.
- the speed of the web-shaped printing material upstream of the second cutting device is lower than the speed of the belts of the second transport device.
- the folding apparatus of an offset web-fed printing machine allows a reliable, format-variable separation of signatures from the web-shaped printing material in the area of the first and second cutting device, a reliable guidance of the printing material and the signatures in the area of the first and second transport device and an acceleration of the signatures from the speed of the first transport device to the speed of the second transport device.
- the folding apparatus according to the invention is used on an offset web printing machine that has at least two offset printing units that differ in terms of their printing format.
- the folding apparatus according to the invention makes several folding apparatuses that are designed for different printing formats on offset printing units superfluous.
- the first transport device is configured such that, for the same number of signatures to be processed per unit of time, the speed of the belts of the first transport device is lower the smaller or shorter the length of the signatures is.
- the signature accelerator is designed such that it accelerates the signatures from the speed of the belts of the first transport device to the speed of the belts of the second transport device the shorter the length of the signatures.
- a relative position of the signature accelerator to the second cutting device can be set in a format-variable manner such that the distance between the signature accelerator and the second cutting device in the transport direction of the signatures is smaller the shorter the length of the signatures.
- the format variability can be provided in a particularly advantageous manner by the above features.
- the speed of the belts of the first transport device as well as the acceleration of the signatures by the signature accelerator and the distance of the signature accelerator from the second cutting device can be adjusted to suit the format.
- the first cutting device and the second cutting device are designed as cutting cylinders and can be driven in such a way that when the respective format-variable cut is carried out, a peripheral speed of the respective cutting cylinder corresponds to the speed of the web-shaped printing material, regardless of the length of the signatures. This also makes it particularly advantageous to ensure format variability.
- the invention relates to a folding apparatus of an offset web printing machine.
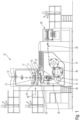
- Fig.1 shows an embodiment of a folding apparatus 10 of an offset web printing machine designed as a book folding apparatus.
- signatures are separated from a printed printing material web, collected into signature stacks and longitudinal folds are formed on the signature stacks.
- the invention can be used particularly advantageously in a folding apparatus designed as a book folding apparatus, the invention is not limited to this application.
- the folding device 10 of the Fig.1 has a first transport device 11, which is designed as a first belt guidance system.
- the first transport device 11 designed as a first belt guide system, serves to convey a web-shaped, printed printing material 12 in the area of the folding apparatus 10, wherein the first transport device 11 is set up such that belts 13 of the first transport device 11 can be driven at a speed that corresponds to the speed of the web-shaped printing material.
- the first transport device 11 has a drive motor 14 which drives the belts 13 of the first transport device 11 in such a way that the speed of the belts corresponds to the speed of the web-shaped printing material 12.
- the folding apparatus 10 has a first cutting device 15, which is arranged in the area of the first transport device 11 designed as the first belt guide system.
- the first cutting device 15 is set up in such a way that it cuts the web-shaped printing material 12 in a format-variable manner in those areas that are not covered by the belts 13 of the first transport device 11.
- the first cutting device 15 has a cutting cylinder 16 with cutting blades, which interacts with a counter cylinder 17.
- the cutting blades of the cutting cylinder 16 are interrupted at the positions at which the belts 13 of the first transport device 11 cover the web-shaped printing material.
- the folding apparatus 10 has a second transport device 18 designed as a second belt guide system downstream of the first transport device 11.
- Belts 19 of the second transport device 18 are offset from the belts 13 of the first transport device 11, seen transversely to the transport direction of the transport devices 11, 18, so that the belts 19 of the second transport device 18 release those sections of the printing material 12 that are covered by the belts 13 of the first transport device 11 in the area of the first transport device 11.
- the belts 19 of the second transport device 18 can be driven by a drive motor 20 in such a way that they are driven at a speed that is greater than the speed of the belts 13 of the first transport device 11.
- a second cutting device 21 is arranged in the area of the second transport device 18.
- the second cutting device 21 is designed so that, in order to separate signatures from the web-shaped printing material 12, it cuts the latter in a format-variable manner in those areas that are covered by the belts 13 of the first transport device 11 in the area of the first transport device 11 and thus of the first cutting device 15.
- the second cutting device 21 cuts through the web-shaped printing material 12 in those areas where the web-shaped printing material 12 is not cut through in the area of the first cutting device 15.
- the format-variable partial cut of the first cutting device 15 is therefore completed in order to separate signatures from the web-shaped printing material in a format-variable manner.
- the first cutting device 15 and the second cutting device 21 are synchronized in such a way that their format-variable cuts are aligned transversely to the transport direction of the printing material 12, thus resulting in a continuous cut across the width of the printing material.
- the second cutting device 21 is also formed by a cutting cylinder 22 and a counter cylinder 23 that interacts with the cutting cylinder 22.
- the cutting cylinder 22 of the second cutting device 21 carries cutting blades that are interrupted in the area of the belts 19 of the second transport device 18.
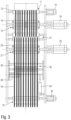
- Fig.3 shows drive motors 24, 25 for the two cutting cylinders 16, 22 of the two cutting devices 15, 21 in order to drive the cutting cylinders 16, 22.
- the counter cylinders 17, 23 of the cutting devices 15, 21 are also assigned such drive motors in order to drive them.
- the drive motors serve to dynamically drive the cylinders 15, 22, 17, 23 in order to produce the format-variable section lengths.
- the speed of the belts 13 of the first transport device 11 corresponds to the speed of the web-shaped printing material.
- the speed of the belts 19 of the second transport device 18 is greater than the speed of the belts 13 of the first transport device 11, whereby in the embodiment shown the speed of the belts 19 of the second transport device 18 corresponds to the peripheral speed of a signature collecting cylinder 26 arranged in the area of the second transport device 18.
- signatures separated from the web-shaped printing material 12 can be collected in a variable format to form signature stacks. These signature stacks are transferred to a signature cylinder 27 downstream of the signature collection cylinder 26 and, starting from this signature cylinder 27, are conveyed via a transport device 28 in the direction of a longitudinal folding device 29 in order to form longitudinal folds on the signature stacks.
- the folding device 10 also comprises a signature accelerator 30.
- the signature accelerator 30 is installed in the area of the second transport device 18, directly adjacent to the second cutting device 21, in the area of which the signatures are separated from the web-shaped printing material 12. Upstream of the second cutting device 21, the signatures are not yet completely separated from the web-shaped printing material 12.
- the second cutting device 21, which is synchronized with the first cutting device 15 and serves to complete the separation of the signatures from the web-shaped printing material 12, is arranged immediately adjacent to a transfer area 31 between the first transport device 11 and the second transport device 18 in the area of the second transport device 18.
- the signature accelerator 30 accelerates the signatures, which are completely separated from the web-shaped printing material 12 in the area of the second cutting device 21, to the speed of the belts 19 of the second transport device 18.
- the signature accelerator 30 is formed from a pair of acceleration rollers 32, of which Fig.3 only one is visible.
- Fig.3 shows a drive motor 33 for the acceleration rollers 32.
- the first transport device 11 is set up such that, with the same number of signatures to be processed per unit of time, the speed of the belts 13 of the first transport device 11 is lower the shorter or smaller the length of the signatures to be separated from the web-shaped printing material 12 in the area of the cutting devices 15, 21.
- the signature accelerator 30 is designed such that the shorter the length of the signatures, the more it accelerates the signatures from the speed of the belts 13 of the first transport device 11 to the speed of the belts 19 of the second transport device 18.
- the relative position of the signature accelerator 30 to the second cutting device 21 can be adapted to suit the format.
- the relative distance between the signature accelerator 30 and the second cutting device 21 can be adjusted via a linear drive 34.
- the linear drive 34 can move the signature accelerator 30, namely the accelerator rollers 32 thereof, in the direction of the transport direction of the signatures in order to adapt the distance between the signature accelerator 30 and the second cutting device 21 in a format-variable manner in this direction.
- signatures separated from the web-shaped printing material 12 in the area of the second cutting device 21, which are accelerated to the peripheral speed of the signature collecting cylinder 26 by means of the signature accelerator 30, can be collected in the area of the signature collecting cylinder 26 to form signature stacks, wherein in the embodiment of the Fig.1 the signature collection cylinder 26 is designed as a puncture needle collection cylinder.
- the signature collection cylinder 26 has several puncture needles 35 distributed over its circumference, whereby in the area of each of these puncture needles 35 several signatures can be collected to form a signature stack.
- the distance between the puncture needles 35 in the circumferential direction is set to the largest format of the signatures , i.e. for the longest signatures.
- the distance between the puncture needles 35 in the circumferential direction corresponds at least to the section length of the longest signatures.
- the circumferential speed of the signature collecting cylinder 26 relative to the speed of the printing material web 12 is greater the shorter the length of the format-variable separated signatures is.
- the signature collecting cylinder 26, which is designed as a puncture needle collecting cylinder, acts in Fig.1 , 2 a cylinder 37 which presses the signatures onto the puncture needles 35 for threading.
- the cylinder 37 therefore provides a threading aid for the signatures on the puncture needles 35 of the signature collection cylinder 26.
- This cylinder 37 preferably has rails made of plastic which tension the signatures when the signatures are collected on the signature collection cylinder 26 so that the puncture needles 35 can securely needle them.
- the signature collecting cylinder 26 it is also possible for the signature collecting cylinder 26 to be designed as a gripper collecting cylinder.
- the cylinder 37 serving as a threading aid can be dispensed with.
- a sensor 36 is also shown, with the aid of which the leading edge of a signature separated from the web-shaped printing material 12 can be detected.
- This sensor 36 in conjunction with the signature accelerator 30, can ensure that a leading edge of each signature enters the signature collecting cylinder 26 in the correct relative position to its collecting devices, in Fig.1 to its puncture needles 35, so that clean signature stacks can be formed in variable formats.
- the folding device 10 is designed as a book folding device, in which only a longitudinal fold is formed on the separated signatures in the area of the longitudinal folding device 29. It is possible for a further longitudinal folding device to be arranged upstream of the first transport device 11 and the first cutting device 15 in order to form a longitudinal fold on the printing material that has not yet been severed. It is also possible for the signature collecting cylinder 26 to not only serve to collect signatures, but also to form cross folds on them.
- the cutting cylinders 16, 22 of the cutting devices 15, 21 and the counter cylinders 17, 23 can be driven by drives 24, 25. This is done with the help of the drive motors 24, 25 in such a way that when the respective cut is carried out, a peripheral speed of the respective cutting cylinder 16, 22 or a peripheral speed of the cutting blades of the respective cutting cylinder 16, 22 corresponds to the speed of the web-shaped printing material in the area of the respective cutting device 15, 21. In this way, the respective cuts can be carried out particularly advantageously.
- the two cutting devices 15, 21 are synchronized in such a way that the cuts made by them in variable format are aligned transversely to the transport direction of the printing material 12, i.e. they complement each other, so that the cuts in the area of the two cutting devices 15, 21 completely separate signatures from the web-shaped printing material 12.
- the drive motors 24, 25 of the cutting cylinders 16, 22 and the counter cylinder are highly dynamic motors in order to accelerate and decelerate the cylinders of the cutting devices 15, 21 in accordance with the desired format of the signatures.
- the drive motors of the cutting cylinders and the counter cylinders of the cutting devices 15, 21 are preferably controlled via an electronic cam control which is stored in a control unit (not shown).
- the adjustment of the folding device 10 to a new format takes place between two different print jobs with different formats.
- the format is fixed or unchanged or constant.
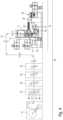
- Fig.4 shows a schematic side view of an offset web printing machine 40 according to the invention, which has the folding apparatus 10 according to the invention of Fig.1
- the printing material web 12, from which signatures are separated in the area of the folding device 10, is held ready on a roll changer 41 and printed in at least one offset printing unit 42, 43, 44, 45.
- the offset web printing machine 40 of the embodiment of the Fig.4 has four offset printing units 42, 43, 44 and 45, whereby these printing units 42 to 45 each differ in their printing format.
- the offset web printing machine 40 has cylinders in the area of each of the printing units 42 to 45, namely forme cylinders 46 carrying printing plates and transfer cylinders 47 carrying transfer forms, which differ in terms of their diameter and thus in terms of their offset printing format.
- the offset printing unit 44 is active and in its print-on position, while the printing units 42, 43 and 45, which differ in terms of their print format from the print format of the printing unit 44, are inactive and therefore in a print-off position.
- At least one offset printing unit with a print format corresponding to the print format of the print job is always in its print-on position, while other offset printing units with a different print format are in their print-off position. If, after completing a print job with a defined print format, a new print job with a different print format is to be processed, at least one other offset printing unit of the Offset printing machine 40 is used for printing and is moved to its print-on position, whereas the other offset printing units with a different print format assume their print-off position.
- the folding apparatus 10 of the offset web printing machine 40 can be adapted to the print format to be printed between two print jobs, in particular by adjusting the signature accelerator 30 in its relative position to the second cutting device 21.
- the other format-variable features of the folding apparatus 10 have already been discussed in detail above.
- the folding device 10 is designed for the largest print format in the field of offset printing units.
- the conversion to smaller formats takes place, as described above, by the format-variable cutting of the printing material web 12 in the area of the cutting devices 15, 21 and by the format-variable transport of the separated signatures, in particular via the signature accelerator 30.
- an offset web printing press 40 has offset printing units 42, 43, 44, 45 of different printing formats
- the printing formats that can be printed using the offset printing units 42, 43, 44, 45 can be further processed with one and the same folding device 10, without the need for multiple folding devices.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Rotary Presses (AREA)
Description
- Die Erfindung betrifft einen Falzapparat einer Offset-Rollendruckmaschine. Des Weiteren betrifft die Erfindung eine Offset-Rollendruckmaschine.
- Offset-Druckwerke einer Offset-Rollendruckmaschine dienen dem Bedrucken eines bahnförmigen Bedruckstoffs mit einem festen Druckformat. So sind die Zylinder eines Offset-Druckwerks einer Offset-Rollendruckmaschine auf ein festes Druckformat ausgelegt. Soll an einer Offset-Rollendruckmaschine ein Bedruckstoff mit einem anderen Druckformat bedruckt werden, so müssen hierzu unterschiedliche Offset-Druckwerke mit unterschiedlichen Druckformaten bereitgehalten werden. Beim Ausführen eines Druckauftrags mit einem definierten Druckformat werden immer nur solche Offset-Druckwerke zum Drucken genutzt, die das gleiche Druckformat aufweisen. Nach Beendigung eines Druckauftrags mit einem definierten Druckformat können dann zur Ausführung eines neuen Druckauftrags mit einem neuen Druckformat die zum Drucken genutzten Offset-Druckwerke gewechselt werden.
- Zur Ausbildung von Druckprodukten verfügt eine Offset-Rollendruckmaschine über einen Falzapparat. Der grundsätzliche Aufbau eines Falzapparats einer Offset-Rollendruckmaschine ist aus der Praxis bekannt. So verfügt ein Falzapparat einer Offset-Rollendruckmaschine über mindestens eine Schneideinrichtung, um von einem bedruckten, bahnförmigen Bedruckstoff einzelne Signaturen abzutrennen. Vor dem Abtrennen der Signaturen kann an dem noch bahnförmigen Bedruckstoff im Bereich eines Falztrichters ein Längsfalz ausgebildet werden. Alternativ und zusätzlich kann an abgetrennten Signaturen im Bereich einer Querfalzeinrichtung ein Querfalz und/oder im Bereich einer Längsfalzeinrichtung ein Längsfalz ausgeführt werden.
- Nach der Praxis ist der Falzapparat einer Offset-Rollendruckmaschine an das Format der Offset-Druckwerke angepasst. Verfügt eine Offset-Rollendruckmaschine über Offset-Druckwerke mit unterschiedlichen Druckformaten, so verfügt die Offset-Rollendruckmaschine dann auch über mehrere Falzapparate, um die mit den unterschiedlichen Offset-Druckwerken gedruckten Druckformate im Bereich eines jeweiligen Falzapparats zu Druckprodukten weiterzuverarbeiten.
- Von Offset-Rollendruckmaschinen sind Digital-Rollendruckmaschinen zu unterscheiden. In Digital-Rollendruckmaschinen wird nicht mit festen Druckformen und demnach festen Druckformaten gedruckt, sondern vielmehr druckformlos mit variablen Druckformaten. Aus dem Stand der Technik sind Falzapparate von Digital-Rollendruckmaschinen bekannt, die in gewissem Umfang eine Formatvariabilität an einer Digital-Rollendruckmaschine bereitstellen.
-
DE 10 2012 103 729 A1 offenbart einen Falzapparat einer Digital-Rollendruckmaschine mit einer Schneideinrichtung, über die von einem bedruckten Bedruckstoff Signaturen abgetrennt werden können. Stromaufwärts der Schneideinrichtung ist eine Längsfalzeinrichtung angeordnet. Im Bereich der Schneideinrichtung vom bahnförmigen Bedruckstoff abgetrennte Signaturen werden mithilfe einer Beschleunigungsrichtung auf die Umfangsgeschwindigkeit eines Sammelzylinders beschleunigt. Im Bereich eines Falzklappenzylinders können Querfalze und im Bereich einer weiteren Längsfalzeinrichtung Längsfalze an den abgetrennten Signaturen ausgeführt werden. Im Bereich der Schneideinrichtung können formatvariabel, das heißt mit unterschiedlichen Abschnittslängen, vom bedruckten Bedruckstoff Signaturen abgetrennt werden. -
EP 1 209 000 B1 offenbart ein Verfahren zum Herstellen von Zeitungen auf einer Digital-Druckmaschine mit zwei Falzstationen und zwei Sammelstationen.JP2019210140 - Es besteht Bedarf an einem formatvariablen Falzapparat einer Offset-Rollendruckmaschine.
- Hiervon ausgehend liegt der vorliegenden Erfindung die Aufgabe zugrunde, einen formatvariablen Falzapparat einer Offset-Rollendruckmaschine zu schaffen. Ferner liegt der Erfindung die Aufgabe zugrunde, eine Offset-Rollendruckmaschine mit einem solchen Falzapparat zu schaffen.
- Die Aufgabe wird durch einen Falzapparat einer Offset-Rollendruckmaschine nach Anspruch 1 gelöst.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist eine erste, als Bandleitsystem ausgebildete Transporteinrichtung für einen bahnförmigen Bedruckstoff auf. Die erste Transporteinrichtung ist derart eingerichtet, dass Bänder derselben mit einer Geschwindigkeit antreibbar sind, die der Geschwindigkeit des bahnförmigen Bedruckstoffs entspricht.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist ferner eine im Bereich der ersten Transporteinrichtung angeordnete erste Schneideinrichtung auf. Die erste Schneideinrichtung ist derart eingerichtet, dass dieselbe den bahnförmigen Bedruckstoff in solchen Abschnitten formatvariabel durchtrennt, die nicht von den Bändern der ersten Transporteinrichtung überdeckt sind.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist ferner eine stromabwärts der ersten Transporteinrichtung angeordnete zweite, als Bandleitsystem ausgebildete Transporteinrichtung auf, deren Bänder quer zur Transportrichtung des Bedruckstoffs zu den Bändern der ersten Transporteinrichtung versetzt sind, wobei die zweite Transporteinrichtung derart eingerichtet ist, dass Bänder derselben mit einer Geschwindigkeit antreibbar sind, die größer ist als die Geschwindigkeit der Bänder der ersten Transporteinrichtung.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist ferner eine im Bereich der zweiten Transporteinrichtung angeordnete zweite Schneideinrichtung auf, wobei die zweite Schneideinrichtung derart eingerichtet ist, dass dieselbe zum Abtrennen von Signaturen den bahnförmigen Bedruckstoff in solchen Abschnitten formatvariabel durchtrennt, die von den Bändern der ersten Transporteinrichtung überdeckt sind.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist ferner einen Signaturbeschleuniger auf, um die vom bahnförmigen Bedruckstoff abgetrennten Signaturen ausgehend von der Geschwindigkeit der Bänder der ersten Transporteinrichtung auf die Geschwindigkeit der Bänder der zweiten Transporteinrichtung zu beschleunigen.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine weist die erste Transporteinrichtung und die zweite Transporteinrichtung auf, die jeweils als Bandleitsysteme ausgebildet sind. Die Bänder des zweiten Bandleitsystems sind quer zur Transportrichtung des bahnförmigen Bedruckstoffs gesehen zu den Bändern des ersten Bandleitsystems versetzt.
- Im Bereich der ersten Transporteinrichtung ist die erste Schneideinrichtung und im Bereich der zweiten Transporteinrichtung ist die zweite Schneideinrichtung angeordnet. Die beiden Schneideinrichtungen durchtrennen gemeinsam den Bedruckstoff quer zur Transportrichtung über dessen gesamte Breite formatvariabel, nämlich die erste Schneideinrichtung in solchen Bereichen, die von den Bändern der ersten Transporteinrichtung nicht überdeckt sind, und die zweite Schneideinrichtung in solchen Bereichen, die von den Bändern der zweiten Transporteinrichtung nicht überdeckt sind, jedoch von den Bändern der ersten Transporteinrichtung.
- Die Bänder der zweiten Transporteinrichtung weisen eine höhere Geschwindigkeit als die Bänder der ersten Transporteinrichtung auf. Im Bereich der ersten Transporteinrichtung entspricht die Geschwindigkeit der Bänder der Geschwindigkeit des bahnförmigen Bedruckstoffs. Im Bereich der zweiten Transporteinrichtung beschleunigt der Signaturbeschleuniger vom bahnförmigen Bedruckstoff abgetrennte Signaturen auf die Geschwindigkeit der Bänder der zweiten Transporteinrichtung. Die Geschwindigkeit des bahnförmigen Bedruckstoffs stromaufwärts der zweiten Schneideinrichtung ist geringer als die Geschwindigkeit der Bänder der zweiten Transporteinrichtung.
- Der erfindungsgemäße Falzapparat einer Offset-Rollendruckmaschine erlaubt ein zuverlässiges, formatvariables Abtrennen von Signaturen vom bahnförmigen Bedruckstoff im Bereich der ersten und zweiten Schneideinrichtung, eine zuverlässige Führung des Bedruckstoffs und der Signaturen im Bereich der ersten und zweiten Transporteinrichtung sowie eine Beschleunigung der Signaturen von der Geschwindigkeit der ersten Transporteinrichtung auf die Geschwindigkeit der zweiten Transporteinrichtung.
- Der erfindungsgemäße Falzapparat kommt an einer Offset-Rollendruckmaschine zum Einsatz, die mindestens zwei Offset-Druckwerke aufweist, die sich hinsichtlich ihres Druckformats unterscheiden. Der erfindungsgemäße Falzapparat macht mehrere Falzapparate, die auf unterschiedliche Druckformate an Offset-Druckwerken ausgelegt sind, überflüssig.
- Vorzugsweise ist zur Bereitstellung der Formatvariabilität die erste Transporteinrichtung derart eingerichtet, dass bei gleicher Anzahl an zu verarbeitenden Signaturen je Zeiteinheit die Geschwindigkeit der Bänder der ersten Transporteinrichtung umso geringer ist, je kleiner oder kürzer die Länge der Signaturen ist.
- Vorzugsweise ist zur Bereitstellung der Formatvariabilität der Signaturbeschleuniger derart eingerichtet, dass derselbe die Signaturen umso stärker von der Geschwindigkeit der Bänder der ersten Transporteinrichtung auf die Geschwindigkeit der Bänder der zweiten Transporteinrichtung beschleunigt, je kürzer die Länge der Signaturen ist. Ferner ist zur Bereitstellung der Formatvariabilität eine Relativposition des Signaturbeschleunigers zur zweiten Schneideinrichtung derart formatvariabel einstellbar, dass ein Abstand des Signaturbeschleunigers zur zweiten Schneideinrichtung in Transportrichtung der Signaturen umso kleiner ist, je kürzer die Länge der Signaturen ist.
- Die Formatvariabilität kann durch die obigen Merkmale besonders vorteilhaft bereitgestellt werden. Die Geschwindigkeit der Bänder der ersten Transporteinrichtung sowie die Beschleunigung der Signaturen durch den Signaturbeschleuniger und der Abstand des Signaturbeschleunigers von der zweiten Schneideinrichtung sind formatvariabel anpassbar.
- Vorzugsweise sind die erste Schneideinrichtung und die zweite Schneideinrichtung als Schneidzylinder ausgebildet und derart antreibbar, dass bei Ausführung des jeweiligen formatvariablen Schnitts eine Umfangsgeschwindigkeit des jeweiligen Schneidzylinders der Geschwindigkeit des bahnförmigen Bedruckstoffs entspricht, und zwar unabhängig von der Länge der Signaturen. Auch hiermit kann die Formatvariabilität besonders vorteilhaft gewährleistet werden.
- Ferner wird diese Aufgabe durch eine Offset-Rollendruckmaschine nach Anspruch 14 gelöst.
- Bevorzugte Weiterbildungen der Erfindung ergeben sich aus den Unteransprüchen und der nachfolgenden Beschreibung. Ausführungsbeispiele der Erfindung werden, ohne hierauf beschränkt zu sein, an Hand der Zeichnung näher erläutert. Dabei zeigt:
- Fig. 1:
- eine Seitenansicht eines Ausführungsbeispiels eines Falzapparats einer Offset-Rollendruckmaschine;
- Fig. 2:
- einen Ausschnitt aus dem Falzapparat der
Fig. 1 , - Fig. 3:
- einen Ausschnitt aus dem Falzapparat der
Fig. 1 in Blickrichtung III derFig. 1 , und - Fig. 4:
- eine Seitenansicht eines Ausführungsbeispiels einer Offset-Rollendruckmaschine.
- Die Erfindung betrifft einen Falzapparat einer Offset-Rollendruckmaschine.
-
Fig. 1 zeigt ein Ausführungsbeispiel eines als Buchfalzapparat ausgebildeten Falzapparats 10 einer Offset-Rollendruckmaschine. Wie weiter unten beschrieben wird, werden im Bereich eines Buchfalzapparats von einer bedruckten Bedruckstoffbahn Signaturen abgetrennt, zu Signaturstapeln gesammelt und an den Signaturstapeln Längsfalze ausgebildet. Obwohl die Erfindung bei einem als Buchfalzapparat ausgebildeten Falzapparat besonders vorteilhaft zum Einsatz kommen kann, ist die Erfindung nicht auf diesen Anwendungsfall beschränkt. - Der als Buchfalzapparat ausgebildete Falzapparat 10 der
Fig. 1 verfügt über eine erste Transporteinrichtung 11, die als erstes Bandleitsystem ausgebildet ist. - Die als erstes Bandleitsystem ausgebildete erste Transporteinrichtung 11 dient der Förderung eines bahnförmigen, bedruckten Bedruckstoffs 12 im Bereich des Falzapparats 10, wobei die erste Transporteinrichtung 11 derart eingerichtet ist, dass Bänder 13 der ersten Transporteinrichtung 11 mit einer Geschwindigkeit antreibbar sind, die der Geschwindigkeit des bahnförmigen Bedruckstoffs entspricht.
- Hierzu verfügt die erste Transporteinrichtung 11 über einen Antriebsmotor 14, welcher die Bänder 13 der ersten Transporteinrichtung 11 derart antreibt, dass die Geschwindigkeit derselben der Geschwindigkeit des bahnförmigen Bedruckstoffs 12 entspricht.
- Der Falzapparat 10 verfügt über eine erste Schneideinrichtung 15, die im Bereich der als erstes Bandleitsystem ausgebildeten ersten Transporteinrichtung 11 angeordnet ist. Die erste Schneideinrichtung 15 ist derart eingerichtet, dass dieselbe den bahnförmigen Bedruckstoff 12 in solchen Bereichen formatvariabel durchtrennt, die nicht von den Bändern 13 der ersten Transporteinrichtung 11 überdeckt sind.
- Im gezeigten Ausführungsbeispiel weist die erste Schneideinrichtung 15 einen Schneidzylinder 16 mit Schneidmessern auf, der mit einem Gegenzylinder 17 zusammenwirkt. Die Schneidmesser des Schneidzylinders 16 sind an den Positionen unterbrochen, an welchen die Bänder 13 der ersten Transporteinrichtung 11 den bahnförmigen Bedruckstoff überdecken.
- Der Falzapparat 10 weist stromabwärts der ersten Transporteinrichtung 11 eine als zweites Bandleitsystem ausgebildete zweite Transporteinrichtung 18 auf. Bänder 19 der zweiten Transporteinrichtung 18 sind quer zur Transportrichtung der Transporteinrichtungen 11, 18 gesehen zu den Bändern 13 der ersten Transporteinrichtung 11 versetzt, sodass die Bänder 19 der zweiten Transporteinrichtung 18 solche Abschnitte des Bedruckstoffs 12 freigeben, die im Bereich der ersten Transporteinrichtung 11 von den Bändern 13 der ersten Transporteinrichtung 11 überdeckt sind. Die Bänder 19 der zweiten Transporteinrichtung 18 sind von einem Antriebsmotor 20 derart antreibbar, dass dieselben mit einer Geschwindigkeit angetrieben sind, die größer ist als die Geschwindigkeit der Bänder 13 der ersten Transporteinrichtung 11.
- Im Bereich der zweiten Transporteinrichtung 18 ist eine zweite Schneideinrichtung 21 angeordnet. Die zweite Schneideinrichtung 21 ist eingerichtet, dass dieselbe zum Abtrennen von Signaturen vom bahnförmigen Bedruckstoff 12 denselben in solchen Bereichen formatvariabel durchtrennt, die im Bereich der ersten Transporteinrichtung 11 und damit der ersten Schneideinrichtung 15 von den Bändern 13 der ersten Transporteinrichtung 11 überdeckt sind.
- Die zweite Schneideinrichtung 21 durchtrennt den bahnförmigen Bedruckstoff 12 in solchen Bereichen, an denen also im Bereich der ersten Schneideinrichtung 15 kein Durchtrennen des bahnförmigen Bedruckstoffs 12 erfolgt.
- Im Bereich der zweiten Schneideinrichtung 21 wird demnach der formatvariable Teilschnitt der ersten Schneideinrichtung 15 vervollständigt, um Signaturen vom bahnförmigen Bedruckstoff formatvariabel abzutrennen.
- Die erste Schneideinrichtung 15 und die zweite Schneideinrichtung 21 sind derart synchronisiert, dass deren formatvariabel ausgeführte Schnitte quer zur Transportrichtung des Bedruckstoffs 12 gesehen fluchten, also über die Breite des Bedruckstoffs einen durchgehenden Schnitt ergeben.
- Auch die zweite Schneideinrichtung 21 ist im gezeigten Ausführungsbeispiel von einem Schneidzylinder 22 und einem mit dem Schneidzylinder 22 zusammenwirkenden Gegenzylinder 23 gebildet. Der Schneidzylinder 22 der zweiten Schneideinrichtung 21 trägt Schneidmesser, die im Bereich der Bänder 19 der zweiten Transporteinrichtung 18 unterbrochen sind.
- In
Fig. 3 sind die Gegenzylinder 17, 23 hinter den Schneidzylindern 16, 22 angeordnet, also von denselben verdeckt. -
Fig. 3 zeigt für die beiden Schneidzylinder 16, 22 der beiden Schneideinrichtungen 15, 21 Antriebsmotoren 24, 25, um die Schneidzylinder 16, 22 anzutreiben. Auch den Gegenzylindern 17, 23 der Schneideinrichtungen 15, 21 sind derartige Antriebsmotoren zugeordnet, um dieselben anzutreiben. Die Antriebsmotoren dienen dem dynamischen Antreiben der Zylinder 15, 22, 17, 23, um die formatvariablen Abschnittslängen zu erzeugen. - Wie bereits ausgeführt, entspricht die Geschwindigkeit der Bänder 13 der ersten Transporteinrichtung 11 der Geschwindigkeit des bahnförmigen Bedruckstoffs. Die Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 18 ist größer als die Geschwindigkeit der Bänder 13 der ersten Transporteinrichtung 11, wobei im gezeigten Ausführungsbeispiel die Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 18 der Umfangsgeschwindigkeit eines im Bereich der zweiten Transporteinrichtung 18 angeordneten Signatursammelzylinders 26 entspricht.
- Im Bereich des Signatursammelzylinders 26 können vom bahnförmigen Bedruckstoff 12 abgetrennte Signaturen unter Ausbildung von Signaturstapeln formatvariabel gesammelt werden. Diese Signaturstapel werden an einem dem Signatursammelzylinder 26 nachgelagerten Signaturzylinder 27 übergeben und ausgehend von diesem Signaturzylinder 27 über eine Transporteinrichtung 28 in Richtung auf eine Längsfalzeinrichtung 29 gefördert, um an den Signaturstapeln Längsfalze auszubilden.
- Um vom bahnförmigen Bedruckstoff 12 abgetrennte Signaturen auf die Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 18 zu beschleunigen, umfasst der Falzapparat 10 weiterhin einen Signaturbeschleuniger 30. Der Signaturbeschleuniger 30 ist im Bereich der zweiten Transporteinrichtung 18 verbaut, und zwar unmittelbar benachbart zur zweiten Schneideinrichtung 21, im Bereich derer die Signaturen vom bahnförmigen Bedruckstoff 12 abgetrennt werden. Stromaufwärts der zweiten Schneideinrichtung 21 sind vom bahnförmigen Bedruckstoff 12 die Signaturen noch nicht vollständig abgetrennt.
- Die zweite Schneideinrichtung 21, die zur ersten Schneideinrichtung 15 synchronisiert ist und dem Fertigstellen des Abtrennens der Signaturen vom bahnförmigen Bedruckstoff 12 dient, ist unmittelbar benachbart zu einem Übergabebereich 31 zwischen der ersten Transporteinrichtung 11 und der zweiten Transporteinrichtung 18 im Bereich der zweiten Transporteinrichtung 18 angeordnet.
- In diesem Übergabebereich 31 zwischen der ersten Transporteinrichtung 11 und der zweiten Transporteinrichtung 18 besteht eine Differenzgeschwindigkeit zwischen der Geschwindigkeit der Bedruckstoffbahn 12 und der Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 12.
- Der Signaturbeschleuniger 30 beschleunigt die Signaturen, die im Bereich der zweiten Schneideinrichtung 21 vom bahnförmigen Bedruckstoff 12 vollständig abgetrennt werden, auf die Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 18.
- Der Signaturbeschleuniger 30 wird dabei aus einem Paar aus Beschleunigungswalzen 32 gebildet, von welchen in
Fig. 3 lediglich eine sichtbar ist.Fig. 3 zeigt einen Antriebsmotor 33 für die Beschleunigungswalzen 32. - Zur vorteilhaften Bereitstellung der Formatvariabilität, ist die erste Transporteinrichtung 11 derart eingerichtet, dass bei gleicher Anzahl an zu verarbeitenden Signaturen je Zeiteinheit die Geschwindigkeit der Bänder 13 der ersten Transporteinrichtung 11 umso geringer ist, je kürzer oder kleiner die Länge der vom bahnförmigen Bedruckstoff 12 im Bereich der Schneideinrichtungen 15, 21 abzutrennenden Signaturen ist.
- Der Signaturbeschleuniger 30 ist zur vorteilhaften Bereitstellung der Formatvariabilität derart eingerichtet, dass derselbe Signaturen umso stärker von der Geschwindigkeit der Bänder 13 der ersten Transporteinrichtung 11 auf die Geschwindigkeit der Bänder 19 der zweiten Transporteinrichtung 18 beschleunigt, je kürzer die Länge der Signaturen ist.
- Ferner ist zur vorteilhaften Bereitstellung der Formatvariabilität die Relativposition des Signaturbeschleunigers 30 zur zweiten Schneideinrichtung 21 formatvariabel anpassbar.
- So ist der Abstand des Signaturbeschleunigers 30 zur zweiten Schneideinrichtung 21 umso kleiner, je kürzer die Länge der abgetrennten Signaturen ist. Der Relativabstand des Signaturbeschleunigers 30 von der zweiten Schneideinrichtung 21 ist über einen Linearantrieb 34 einstellbar. Der Linearantrieb 34 kann den Signaturbeschleuniger 30, nämlich die Beschleunigerwalzen 32 desselben, in Richtung der Transportrichtung der Signaturen verlagern, um in dieser Richtung den Abstand des Signaturbeschleunigers 30 zur zweiten Schneideinrichtung 21 formatvariabel anzupassen.
- Wie bereits ausgeführt, können im Bereich der zweiten Schneideinrichtung 21 vom bahnförmigen Bedruckstoff 12 abgetrennte Signaturen, die mithilfe des Signaturbeschleunigers 30 auf die Umfangsgeschwindigkeit des Signatursammelzylinders 26 beschleunigt werden, im Bereich des Signatursammelzylinders 26 zu Signaturstapeln gesammelt werden, wobei im Ausführungsbeispiel der
Fig. 1 der Signatursammelzylinder 26 als Punkturnadel-Sammelzylinder ausgebildet ist. - So weist in
Fig. 1 der Signatursammelzylinder 26 über seinen Umfang verteilt mehrere Punkturnadeln 35 auf, wobei im Bereich jeder dieser Punkturnadeln 35 mehrere Signaturen zu einem Signaturstapel gesammelt werden können. Der Abstand der Punkturnadeln 35 in Umfangsrichtung ist auf das größte Format der Signaturen ausgelegt, also auf die längsten Signaturen. Der Abstand der Punkturnadeln 35 in Umfangsrichtung entspricht mindestens der Abschnittslänge der längsten Signaturen. - Die Umfangsgeschwindigkeit des Signatursammelzylinders 26 relativ zur Geschwindigkeit der Bedruckstoffbahn 12 ist umso größer, je kürzer die Länge der formatvariabel abgetrennten Signaturen ist.
- Mit dem als Punkturnadel-Sammelzylinder ausgebildeten Signatursammelzylinder 26 wirkt in
Fig. 1 ,2 ein Zylinder 37 zusammen, welcher die Signaturen zum Auffädeln auf die Punkturnadeln 35 drückt. Der Zylinder 37 stellt demnach eine Auffädelhilfe für die Signaturen an den Punkturnadeln 35 des Signatursammelzylinders 26 bereit. Dieser Zylinder 37 verfügt vorzugsweise über Schienen aus Kunststoff, die beim Sammeln der Signaturen auf dem Signatursammelzylinder 26 die Signaturen spannen, sodass die Punkturnadeln 35 dieselben sicher aufnadeln können. - Im Unterschied zum gezeigten Ausführungsbeispiel ist es auch möglich, dass der Signatursammelzylinder 26 als Greifer-Sammelzylinder ausgeführt ist. In diesem Fall kann dann auf den als Auffädelhilfe dienenden Zylinder 37 verzichtet werden.
- In
Fig. 1 ,2 ist weiterhin ein Sensor 36 gezeigt, mithilfe dessen die Vorderkante einer vom bahnförmigen Bedruckstoff 12 abgetrennten Signatur erfasst werden kann. Über diesen Sensor 36 kann in Verbindung mit dem Signaturbeschleuniger 30 sichergestellt werden, dass eine Vorderkante jeder Signatur den Signatursammelzylinder 26 in der richtigen Relativposition zu seinen Sammeleinrichtungen, inFig. 1 zu seinen Punkturnadeln 35, erreicht, sodass formatvariabel saubere Signaturstapel ausgebildet werden können. - Wie bereits ausgeführt, ist im gezeigten Ausführungsbeispiel der Falzapparat 10 als Buchfalzapparat ausgebildet, bei welchem an den abgetrennten Signaturen im Bereich der Längsfalzeinrichtung 29 ausschließlich ein Längsfalz ausgebildet wird. Es ist möglich, dass stromaufwärts der ersten Transporteinrichtung 11 sowie der ersten Schneideinrichtung 15 eine weitere Längsfalzeinrichtung angeordnet ist, um am noch nicht durchtrennten Bedruckstoff einen Längsfalz auszubilden. Ebenso ist es möglich, dass der Signatursammelzylinder 26 nicht nur dem Sammeln von Signaturen dient, sondern auch der Ausbildung von Querfalzen an denselben.
- Wie oben bereits ausgeführt, sind die Schneidzylinder 16, 22 der Schneideinrichtungen 15, 21 sowie die Gegenzylinder 17, 23 von Antrieben 24, 25 antreibbar. Dies erfolgt mithilfe der Antriebsmotoren 24, 25 derart, dass bei Ausführung des jeweiligen Schnitts eine Umfangsgeschwindigkeit des jeweiligen Schneidzylinders 16, 22 bzw. eine Umfangsgeschwindigkeit der Schneidmesser des jeweiligen Schneidzylinders 16, 22 der Geschwindigkeit des bahnförmigen Bedruckstoffs im Bereich der jeweiligen Schneideinrichtung 15, 21 entspricht. So können die jeweiligen Schnitte besonders vorteilhaft ausgeführt werden.
- Wie bereits ausgeführt, sind die beiden Schneideinrichtungen 15, 21 synchronisiert, und zwar derart, dass die von denselben formatvariabel ausgeführten Schnitte quer zur Transportrichtung des Bedruckstoffs 12 fluchten, sich also gegenseitig ergänzen, sodass die Schnitte im Bereich der beiden Schneideinrichtungen 15, 21 Signaturen vollständig vom bahnförmigen Bedruckstoff 12 abtrennen. Die Antriebsmotoren 24, 25 der Schneidzylinder 16, 22 und der Gegenzylinder sind hochdynamische Motoren, um die Zylinder der Schneideinrichtungen 15, 21 entsprechend des gewünschten Formats der Signaturen zu beschleunigen und zu verzögern. Die Ansteuerung der Antriebsmotoren der Schneidzylinder und der Gegenzylinder der Schneideinrichtungen 15, 21 erfolgt vorzugsweise über eine elektronische Kurvensteuerung, die in einem nicht gezeigten Steuergerät hinterlegt ist.
- Die Anpassung des Falzapparats 10 an ein neues Format erfolgt zwischen zwei unterschiedlichen Druckaufträgen mit unterschiedlichem Format. Während eines Druckauftrags ist das Format fest bzw. unverändert oder konstant.
-
Fig. 4 zeigt eine schematische Seitenansicht einer erfindungsgemäßen Offset-Rollendruckmaschine 40, welche den erfindungsgemäßen Falzapparat 10 derFig. 1 aufweist. Die Bedruckstoffbahn 12, von der im Bereich des Falzapparats 10 Signaturen abgetrennt werden, wird auf einem Rollenwechsler 41 bereitgehalten und in mindestens einem Offset-Druckwerk 42, 43, 44, 45 bedruckt. - Die Offset-Rollendruckmaschine 40 des Ausführungsbeispiels der
Fig. 4 verfügt über vier Offset-Druckwerke 42, 43, 44 und 45, wobei sich diese Druckwerke 42 bis 45 jeweils durch ihr Druckformat unterscheiden. Die Offset-Rollendruckmaschine 40 weist im Bereich jedes der Druckwerke 42 bis 45 Zylinder auf, nämlich Druckplatten tragende Formzylinder 46 und Übertragungsformen tragende Übertragungszylinder 47, die sich hinsichtlich ihrer Durchmesser und damit hinsichtlich ihres Offset-Druckformats unterscheiden. Zum Bedrucken einer Bedruckstoffbahn 12 während eines Druckauftrags sind immer nur Offset-Druckwerke mit demselben bzw. identischen, druckwerkfesten Druckformat aktiv und damit in einer Druck-An-Stellung. So ist inFig. 4 das Offset-Druckwerk 44 aktiv und in seiner Druck-An-Stellung, während die Druckwerke 42, 43 und 45, die sich hinsichtlich ihres Druckformats vom Druckformat des Druckwerks 44 unterscheiden, inaktiv und demnach in einer Druck-Ab-Stellung sind. - Während des Druckens eines Druckauftrags mit einem definierten Druckformat ist immer mindestens ein Offset-Druckwerk mit einem dem Druckformat des Druckauftrags entsprechenden Druckformat in seiner Druck-An-Stellung, andere Offset-Druckwerke mit einem unterschiedlichen Druckformat nehmen hingegen ihre Druck-Ab-Stellung ein. Soll nach Beendigung eines Druckauftrags mit einem definierten Druckformat ein neuer Druckauftrag mit einem abweichenden Druckformat abgearbeitet werden, so wird dann mindestens ein anderes Offset-Druckwerk der Offset-Druckmaschine 40 zum Drucken genutzt und in seine Druck-An-Stellung überführt, wohingegen die anderen Offset-Druckwerke mit einem abweichenden Druckformat ihre Druck-Ab-Stellung einnehmen.
- Der Falzapparat 10 der Offset-Rollendruckmaschine 40 ist, wie oben ausgeführt, zwischen zwei Druckaufträgen an das zu druckende Druckformat anpassbar, dadurch, dass insbesondere der Signaturbeschleuniger 30 in seiner Relativposition zur zweiten Schneideinrichtung 21 angepasst wird. Auf die anderen formatvariablen Merkmale des Falzapparats 10 wurde bereits oben im Detail eingegangen.
- Der Falzapparat 10 ist dabei auf das größte Druckformat im Bereich der Offset-Druckwerke ausgelegt. Die Umstellung auf kleinere Formate erfolgt, wie oben beschrieben, durch das formatvariable Durchtrennen der Bedruckstoffbahn 12 im Bereich der Schneideinrichtungen 15, 21 sowie durch den formatvariablen Transport der abgetrennten Signaturen insbesondere über den Signaturbeschleuniger 30.
- Verfügt demnach eine Offset-Rollendruckmaschine 40 über Offset-Druckwerke 42, 43, 44, 45 unterschiedlicher Druckformate, so können mit ein und demselben Falzapparat 10 die mithilfe der Offset-Druckwerke 42, 43, 44, 45 druckbaren Druckformate weiterverarbeitet werden, ohne die Notwendigkeit mehrerer Falzapparate.
-
- 10
- Falzapparat
- 11
- erste Transporteinrichtung
- 12
- bahnförmiger Bedruckstoff
- 13
- Band
- 14
- Antriebsmotor
- 15
- erste Schneideinrichtung
- 16
- Schneidzylinder
- 17
- Gegenzylinder
- 18
- zweite Transporteinrichtung
- 19
- Band
- 20
- Antriebsmotor
- 21
- zweite Schneideinrichtung
- 22
- Schneidzylinder
- 23
- Gegenzylinder
- 24
- Antriebsmotor
- 25
- Antriebsmotor
- 26
- Signatursammelzylinder
- 27
- Signaturzylinder
- 28
- Transporteinrichtung
- 29
- Längsfalzeinrichtung
- 30
- Signaturbeschleuniger
- 31
- Übergabebereich
- 32
- Beschleunigungswalze
- 33
- Antriebsmotor
- 34
- Linearantrieb
- 35
- Punkturnadel
- 36
- Sensor
- 37
- Zylinder
- 40
- Offset-Rollendruckmaschine
- 41
- Rollenwechsler
- 42
- Offset-Druckwerk
- 43
- Offset-Druckwerk
- 44
- Offset-Druckwerk
- 45
- Offset-Druckwerk
- 46
- Formzylinder
- 47
- Übertragungszylinder
Claims (15)
- Falzapparat (10) einer Offset-Rollendruckmaschine,mit einer ersten, als Bandleitsystem ausgebildeten Transporteinrichtung (11) für einen bahnförmigen Bedruckstoff,wobei die erste Transporteinrichtung (11) derart eingerichtet ist, dass Bänder (13) derselben mit einer Geschwindigkeit antreibbar sind, die der Geschwindigkeit des bahnförmigen Bedruckstoffs entspricht, mit einer im Bereich der ersten Transporteinrichtung (11) angeordneten ersten Schneideinrichtung (15),wobei die erste Schneideinrichtung (15) derart eingerichtet ist, dass dieselbe den bahnförmigen Bedruckstoff in solchen Abschnitten formatvariabel durchtrennt, die nicht von den Bändern (13) der ersten Transporteinrichtung (11) überdeckt sind,mit einer stromabwärts der ersten Transporteinrichtung (11) angeordneten zweiten, als Bandleitsystem ausgebildeten Transporteinrichtung (18), deren Bänder (19) quer zur Transportrichtung des Bedruckstoffs zu den Bändern (13) der ersten Transporteinrichtung (11) versetzt sind,
wobei die zweite Transporteinrichtung (18) derart eingerichtet ist, dass Bänder (19) derselben mit einer Geschwindigkeit antreibbar sind, die größer ist als die Geschwindigkeit der Bänder (13) der ersten Transporteinrichtung (11),mit einer im Bereich der zweiten Transporteinrichtung (18) angeordneten zweiten Schneideinrichtung (21),
wobei die zweite Schneideinrichtung (21) derart eingerichtet ist, dass dieselbe zum Abtrennen von Signaturen den bahnförmigen Bedruckstoff in solchen Abschnitten formatvariabel durchtrennt, die von den Bändern (13) der ersten Transporteinrichtung (11) überdeckt sind, mit einem Signaturbeschleuniger (30), um die vom bahnförmigen Bedruckstoff abgetrennten Signaturen ausgehend von der Geschwindigkeit der Bänder (13) der ersten Transporteinrichtung (11) auf die Geschwindigkeit der Bänder (19) der zweiten Transporteinrichtung (18) zu beschleunigen. - Falzapparat nach Anspruch 1, gekennzeichnet durch eine Längsfalzeinrichtung (29), um an den Signaturen einen Längsfalz auszubilden.
- Falzapparat nach Anspruch 1 oder 2, gekennzeichnet durch einen stromabwärts der zweiten Transporteinrichtung (18) angeordneten Signatursammelzylinder (26), wobei die Bänder (19) der zweiten Transporteinrichtung (18) formatvariabel mit einer Geschwindigkeit antreibbar sind, die einer Umfangsgeschwindigkeit des Signatursammelzylinders entspricht.
- Falzapparat nach Anspruch 3, dadurch gekennzeichnet, dass der Signatursammelzylinder (26) derart formatvariabel eingerichtet ist, dass dessen Umfangsgeschwindigkeit umso größer ist, je kürzer die Länge der Signaturen ist.
- Falzapparat nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die erste Transporteinrichtung (11) derart formatvariabel eingerichtet ist, dass bei gleicher Anzahl an zu verarbeitenden Signaturen je Zeiteinheit die Geschwindigkeit der Bänder der ersten Transporteinrichtung umso geringer ist, je kleiner oder kürzer die Länge der Signaturen ist.
- Falzapparat nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass der Signaturbeschleuniger (30) derart formatvariabel eingerichtet ist, dass derselbe die Signaturen umso stärker von der Geschwindigkeit der Bänder der ersten Transporteinrichtung (11) auf die Geschwindigkeit der Bänder der zweiten Transporteinrichtung (18) beschleunigt, je kürzer die Länge der Signaturen ist.
- Falzapparat nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass eine Relativposition des Signaturbeschleunigers (30) zur zweiten Schneideinrichtung (21) formatvariabel ist.
- Falzapparat nach Anspruch 7, dadurch gekennzeichnet, dass ein Abstand des Signaturbeschleunigers (30) zur zweiten Schneideinrichtung (21) in Transportrichtung der Signaturen umso kleiner ist, je kürzer die Länge der Signaturen ist.
- Falzapparat nach Anspruch 8, dadurch gekennzeichnet, dass der Abstand des Signaturbeschleunigers (30) zur zweiten Schneideinrichtung (21) über einen Linearantrieb (34) einstellbar ist.
- Falzapparat nach einem der Ansprüche 3 bis 9, dadurch gekennzeichnet, dass der Signatursammelzylinder (26) als Greifer-Sammelzylinder ausgebildet ist.
- Falzapparat nach einem der Ansprüche 3 bis 9, dadurch gekennzeichnet, dass der Signatursammelzylinder (26) als Punkturnadel-Sammelzylinder ausgebildet ist, und dass mit dem Punkturnadel-Sammelzylinder ein Zylinder (37) zusammenwirkt, der eingerichtet ist, um die Signaturen zum Auffädeln auf Punkturnadeln (35) des Punkturnadel-Sammelzylinders (26) zu spannen.
- Falzapparat nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass die erste Schneideinrichtung (15) und die zweite Schneideinrichtung (21) derart synchronisiert sind, dass deren ausgeführte Schnitte quer zur Transportrichtung des Bedruckstoffs fluchten.
- Falzapparat nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, dass die erste und die zweite Schneideinrichtung (15, 21) Schneidzylinder aufweisen und derart antreibbar sind, dass bei Ausführung des jeweiligen Schnitts eine Umfangsgeschwindigkeit des jeweiligen Schneidzylinders der Geschwindigkeit des bahnförmigen Bedruckstoffs entspricht.
- Offset-Rollendruckmaschine (40),mit einem Rollenwechsler (41), der eingerichtet ist, einen zu bedruckenden, bahnförmigen Bedruckstoff (12) bereitzuhalten,mit mindestens zwei Offset-Druckwerken (42, 43, 44, 45), die sich hinsichtlich ihres Druckformats unterscheiden, und die eingerichtet sind, den bereitgehaltenen bahnförmigen Bedruckstoff (12) abhängig von einem Druckformat eines Druckauftrags jeweils mit einem druckwerkfesten Druckformt zu bedrucken,
wobei zum Bedrucken des bahnförmigen Bedruckstoffs (12) mindestens ein Offset-Druckwerk (43) mit dem für den Druckauftrag vorgegebenen Druckformat eine Druck-An-Stellung einnimmt, während das oder jedes andere Offset-Druckwerk (42, 44, 45) mit einem vom Druckauftrag vorgegebenen Druckformat abweichenden Druckformat eine Druck-Ab-Stellung einnimmt,mit einem Falzapparat (10) nach einem der Ansprüche 1 bis 13, der abhängig von dem Druckformat des Druckauftrags Signaturen von dem bahnförmigen Bedruckstoff (12) abtrennt und falzt. - Offset-Rollendruckmaschine (40) nach Anspruch 14, dadurch gekennzeichnet, dass der Falzapparat (10) ein Buchfalzapparat ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022111571.2A DE102022111571A1 (de) | 2022-05-10 | 2022-05-10 | Falzapparat einer Offset-Rollendruckmaschine und Offset-Rollendruckmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4282657A1 EP4282657A1 (de) | 2023-11-29 |
| EP4282657B1 true EP4282657B1 (de) | 2024-08-07 |
Family
ID=86328303
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23171155.7A Active EP4282657B1 (de) | 2022-05-10 | 2023-05-02 | Falzapparat einer offset-rollendruckmaschine und offset-rollendruckmaschine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US12420544B2 (de) |
| EP (1) | EP4282657B1 (de) |
| JP (1) | JP2023167008A (de) |
| CN (1) | CN117021751A (de) |
| DE (1) | DE102022111571A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024102196A1 (de) * | 2024-01-25 | 2025-07-31 | Manroland Goss Web Systems Gmbh | Querschneideinrichtung für ein Falzwerk |
| DE102024138376A1 (de) | 2024-12-17 | 2026-06-18 | Manroland Goss Web Systems Gmbh | Vorrichtung und Verfahren zum formatvariablen Durchtrennen eines Stranges |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4241810C2 (de) * | 1992-12-11 | 2001-01-04 | Heidelberger Druckmasch Ag | Formatvariabler Kombinationsfalzapparat |
| EP0873273B1 (de) | 1995-12-27 | 2000-04-12 | Koenig & Bauer Aktiengesellschaft | Falzapparat mit signaturweiche |
| ATE264758T1 (de) | 2000-11-28 | 2004-05-15 | Hunkeler Ag | Verfahren und vorrichtung zur herstellung einer zeitung |
| EP1693327A1 (de) | 2003-12-12 | 2006-08-23 | Mitsubishi Heavy Industries, Ltd. | Falzvorrichtung für rotationsdruckmaschine |
| US7980543B2 (en) | 2007-08-10 | 2011-07-19 | Goss International Americas, Inc. | Printing press folder with parallel process transport tapes |
| US20130047875A1 (en) * | 2011-08-24 | 2013-02-28 | Goss International Americas, Inc. | Variable signature indexing device |
| DE102012103729B4 (de) | 2012-04-27 | 2022-09-08 | Manroland Goss Web Systems Gmbh | Druckmaschine sowie Herstellverfahren für Druckprodukte |
| WO2015161951A2 (de) * | 2014-04-25 | 2015-10-29 | Koenig & Bauer Ag | Vorrichtungen zur weiterverarbeitung von bahn- oder bogenförmigem bedruckstoff, produktionslinie sowie verfahren zur herstellung eines druckproduktes |
| JP6952012B2 (ja) * | 2018-06-08 | 2021-10-20 | 三菱重工機械システム株式会社 | オフセット輪転機の下流側処理装置及びオフセット輪転機 |
-
2022
- 2022-05-10 DE DE102022111571.2A patent/DE102022111571A1/de active Pending
-
2023
- 2023-05-02 EP EP23171155.7A patent/EP4282657B1/de active Active
- 2023-05-09 US US18/144,944 patent/US12420544B2/en active Active
- 2023-05-09 JP JP2023077356A patent/JP2023167008A/ja active Pending
- 2023-05-10 CN CN202310520786.9A patent/CN117021751A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP4282657A1 (de) | 2023-11-29 |
| JP2023167008A (ja) | 2023-11-22 |
| CN117021751A (zh) | 2023-11-10 |
| DE102022111571A1 (de) | 2023-11-16 |
| US20230364903A1 (en) | 2023-11-16 |
| US12420544B2 (en) | 2025-09-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1437202B1 (de) | Vorrichtung und Verfahren zur Nutzentrennung in einer Maschine zur Herstellung von aus einer Materialbahn ausgeschnittenen Flachmaterialstücken | |
| EP2199084B1 (de) | Vorrichtung und Verfahren zum Herstellen von Buchblöcken | |
| DE102012103729B4 (de) | Druckmaschine sowie Herstellverfahren für Druckprodukte | |
| EP4282657A1 (de) | Falzapparat einer offset-rollendruckmaschine und offset-rollendruckmaschine | |
| EP0342490B1 (de) | Falzapparat | |
| EP0931748B1 (de) | Punkturloser Falzapparat für Rotationsdruckmaschinen | |
| EP1116560B1 (de) | Schneidevorrichtung mit variabler Abschnittslänge | |
| DE19610900A1 (de) | Falzapparat mit einem heftebildenden Zusatzmodul | |
| EP0518053B1 (de) | Verfahren zur Herstellung bedruckter Wellpappe in grosser Arbeitsbreite sowie Anlage zur Durchführung des Verfahrens | |
| DE10238736A1 (de) | Verfahren und Vorrichtung zum Falzen eines Druckprodukts | |
| EP1055626B1 (de) | Vorrichtung und Verfahren zum Ablenken von Bedruckstoffbogen | |
| DE102007009809A1 (de) | Querperforationseinheit eines Falzapparats einer Druckmaschine sowie Verfahren zum Betreiben einer Querperforationseinheit eines Falzapparats | |
| EP2655078B1 (de) | Verfahren zum anbringen wenigstens eines umfassungselements an einer flächigen produktzusammenstellung sowie umfassungselement-applikationsvorrichtung zur durchführung des verfahrens | |
| EP1839858B1 (de) | Falzapparat einer Druckmaschine und Verfahren zum Betreiben desselben | |
| EP1953106B1 (de) | Querperforationseinheit eines Falzapparats einer Druckmaschine sowie Verfahren zum Betreiben einer Querperforationseinheit eines Falzapparats | |
| EP1808392B1 (de) | Verfahren und Vorrichtung zur Verarbeitung einer Bedruckstoffbahn zu Sammelprodukten | |
| EP3398891B1 (de) | Vorrichtung zum erzeugen von kollektionen aus bogenförmigen druckerzeugnissen, und entsprechender falzapparat zum falzen von aus druckerzeugnissen gebildeten kollektionen | |
| DE2609857C2 (de) | Verfahren und Vorrichtung zum gestapelten Abgeben von Blättern | |
| CH695888A5 (de) | Verfahren und Vorrichtung zum Sammeln von Blättern zwischen einer ersten und einer zweiten Bahn. | |
| DE10156706A1 (de) | Umfangsvariabler Falzapparat | |
| EP1923344B1 (de) | Falzapparat einer Druckmaschine | |
| CH704967A1 (de) | Verfahren zum Anbringen wenigstens eines Umfassungselements an einer flächigen Produktzusammenstellung sowie Umfassungselement-Applikationsvorrichtung zur Durchführung des Verfahrens. | |
| DE102014207835C5 (de) | Verfahren und Druckmaschine zur Herstellung von Druckprodukten | |
| DE102019124168A1 (de) | Weiterverarbeitungsvorrichtung für zumindest eine Materialbahn, eine Rollendruckmaschine und ein Verfahren zum Betreiben einer Weiterverarbeitungsvorrichtung | |
| EP1995063A1 (de) | Falzapparat einer Druckmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240304 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65H 45/06 20060101ALI20240319BHEP Ipc: B65H 45/28 20060101ALI20240319BHEP Ipc: B41F 13/64 20060101ALI20240319BHEP Ipc: B41F 13/56 20060101ALI20240319BHEP Ipc: B41F 19/00 20060101ALI20240319BHEP Ipc: B41F 17/02 20060101ALI20240319BHEP Ipc: B41F 25/00 20060101ALI20240319BHEP Ipc: B41F 13/08 20060101ALI20240319BHEP Ipc: B41F 13/02 20060101ALI20240319BHEP Ipc: B41F 13/00 20060101AFI20240319BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20240417 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023000102 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241209 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241108 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241209 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241107 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241207 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241108 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502023000102 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250502 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260601 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260522 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260714 Year of fee payment: 4 Ref country code: SE Payment date: 20260520 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260601 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240807 |