EP4245828B1 - Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten - Google Patents
Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten Download PDFInfo
- Publication number
- EP4245828B1 EP4245828B1 EP22162046.1A EP22162046A EP4245828B1 EP 4245828 B1 EP4245828 B1 EP 4245828B1 EP 22162046 A EP22162046 A EP 22162046A EP 4245828 B1 EP4245828 B1 EP 4245828B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- unit
- iii
- olefin
- absorption
- separation unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G57/00—Treatment of hydrocarbon oils, in the absence of hydrogen, by at least one cracking process or refining process and at least one other conversion process
- C10G57/02—Treatment of hydrocarbon oils, in the absence of hydrogen, by at least one cracking process or refining process and at least one other conversion process with polymerisation
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G3/00—Production of liquid hydrocarbon mixtures from oxygen-containing organic materials, e.g. fatty oils, fatty acids
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G67/00—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one process for refining in the absence of hydrogen only
- C10G67/02—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one process for refining in the absence of hydrogen only plural serial stages only
- C10G67/04—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one process for refining in the absence of hydrogen only plural serial stages only including solvent extraction as the refining step in the absence of hydrogen
- C10G67/0409—Extraction of unsaturated hydrocarbons
- C10G67/0418—The hydrotreatment being a hydrorefining
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G69/00—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one other conversion process
- C10G69/02—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one other conversion process plural serial stages only
- C10G69/12—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one other conversion process plural serial stages only including at least one polymerisation or alkylation step
- C10G69/126—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one other conversion process plural serial stages only including at least one polymerisation or alkylation step polymerisation, e.g. oligomerisation
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G2400/00—Products obtained by processes covered by groups C10G9/00 - C10G69/14
- C10G2400/08—Jet fuel
Definitions
- the invention relates to a process and an associated plant for producing synthetic kerosene from oxygenates, such as methanol.
- WO2006/076942A1 discloses a process for producing synthetic fuels from oxygenates. This also describes recycling processes such as the recycling of predominantly saturated hydrocarbons after an oligomerization step back to olefin production (MTO step). In addition, unsaturated hydrocarbons are recycled to the oligomerization.
- the step of oligomerization, i.e. chain extension, in the synthesis of diesel fuel is described by Bellussi et al. (2012), among others.
- a fraction of light cracked naphtha was chosen as light olefins, which is composed of C5 to C6 compounds and is characterized by a high proportion of olefins.
- the catalyst used was the zeolitic catalyst H-ZSM-5.
- the authors also refer to the Catpoly process, in which C3 to C4 olefins are converted to oligomers with boiling points in the gasoline or aircraft fuel range using a catalyst made of phosphoric acid on diatomaceous earth.
- WO2018/045397A1 also discloses a process for producing aircraft fuel by oligomerizing light olefins from the Fischer-Tropsch synthesis using a ZSM-5 zeolite catalyst. A gasoline fraction is then distilled off and the remaining oligomerization product is hydrogenated using Co/Mo or Pt catalysts. The product obtained can be kerosene with either a low aromatics content or an aromatics content of over 8% by volume.
- US4,506,106 deals with the entire process, starting from oxygenates, mainly methanol, to the distillate hydrocarbons, whereby ethylene is washed out intermediately using a gasoline sorbent stream from a hydrocarbon stream with predominantly light components that is rich in C2 to C4 olefins. The ethylene is then discharged as a chemical by-product of the process. After absorption, the gasoline sorbent stream is passed on to oligomerization.
- oxygenates mainly methanol
- EP 2 123 736 A1 describes the production of diesel and aircraft fuels. Production takes place via the dehydration of C1-C5 alcohols.
- EP 2 385 093 A1 refers to the production of middle distillate from ethanol.
- US 10 113 130 B1 On the other hand, it describes the production of renewable diesel and renewable kerosene from various natural vegetable oils and ethanol.
- the object of the invention is to develop a process and the associated plant which allows the production of synthetic fuels, in particular kerosene as well as gasoline and diesel components.
- the resulting fuel should be obtained with a good yield.
- the fuel should contain few aromatics.
- Oxygenates (a)) are used as feedstock for the olefin production unit (I).
- Oxygenates are oxygen-containing hydrocarbon compounds, such as alcohols and ethers.
- the number of carbon atoms is preferably C1 to C4. In particular, this includes methanol (MeOH) and dimethyl ether (DME), especially MeOH.
- the feedstock contains different proportions of water, particularly preferably 0 to 40% by mass.
- This feedstock is mixed with the cycle gas (c)) and fed to the olefin production unit (I).
- the cycle gas preferably contains non-reactive components such as CH 4 , ethane, H 2 , CO and CO 2 and reactive components such as ethylene. Unconverted oxygenates may also be present.
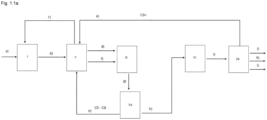
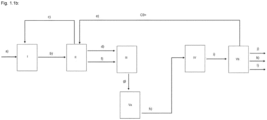
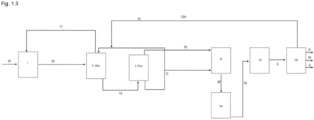
- FIG. 1.3 A diagram of the absorption unit (II) is shown in Fig. 1.3 shown. This Fig. 1.3 is based on the Fig. 1.1b However, the absorption unit (II) in Fig. 1.3 can also be implemented in all other figures.
- the main equipment of the absorption unit (II) is an absorption column (II Abs.) and a desorption column (II Des.).
- the unloaded absorption medium (e)) coming from separation unit (Vb) or additionally from (Va), is contacted with the olefin-containing mixture of substances (b)).
- the olefin-containing mixture of substances is preferably present as a gas phase.
- components of the olefin-containing mixture of substances (b)) are dissolved in the absorption medium. This process is favored by increased pressures and low temperatures.
- the temperature is usually 0 °C to 200 °C, more preferably 5 °C to 150 °C, especially preferably 5 °C to 50 °C.
- the pressure is preferably 1 bar to 50 bar, more preferably 3 bar to 30 bar, especially preferably 5 bar to 15 bar.
- Mainly C3+ hydrocarbons from the olefin-containing mixture (b)) pass into the unloaded absorption medium.
- olefins mainly C3 olefins and C4 olefins
- the absorption medium (n)) loaded in this way then leaves the absorption column at the bottom and is led to the desorption column.
- the remaining cycle gas (c)) leaves the system and is returned to the olefin production in step I).
- an olefin-containing fraction (d)) is expelled from the loaded absorption medium (n)), which according to the invention mainly comprises C3/C4 olefins and C5+ hydrocarbons (preferably up to approx. C8).
- the Desorption of these components is promoted by a reduction in pressure and an increase in temperature.
- the temperature is preferably from 0 °C to 400 °C, particularly preferably from 20 °C to 300 °C, especially preferably from 30 °C to 200 °C.
- the pressure is preferably from 1 bar to 50 bar, particularly preferably from 1 bar to 30 bar, especially preferably from 1 bar to 10 bar.
- the olefin-containing fraction (d)) leaves the desorption column and is fed to the oligomerization unit (III). Depending on the operating conditions of the oligomerization, it may be necessary to adjust the pressure level. This can lead to the separation of a liquid phase, which is either fed directly to the oligomerization III) or to the separation unit (Va). However, the components previously absorbed by the absorbent in the absorption column are not completely expelled within the desorption column.
- This partially loaded absorption medium (f)) leaves the desorption column and, in a likewise preferred embodiment, is divided into two streams. A first partial stream is mixed with fresh, unloaded absorption medium (e)) within the absorption unit and returned to the absorption column. The second partial stream leaves the absorption unit (II).
- This partially loaded absorption medium (f)) is either fed directly to the oligomerization unit (III) (see Fig. 1.1ab and the unclaimed Fig. 1.1c ) or to the separation unit (Va) (see Fig. 1.2 ). In the latter case, the still absorbed species are separated from the absorbent and passed from the separation unit (Va) to the oligomerization unit (III) via the recycling path of C3 to C8 hydrocarbons (m)).
- step III the olefins contained in the absorption medium are also catalytically oligomerized to form an oligomer.
- the oligomerization unit (III) comprises at least one fixed bed reactor in which the olefins are converted into long-chain hydrocarbons in the presence of a catalyst.
- the main reaction that takes place is referred to as oligomerization.
- the separation unit (Va) preferably also has a line for discharging the unloaded absorbent to the absorption unit (II).
- a separation unit (Va) is arranged between (III) and (IV).
- a crude oligomer (g)) is fed to the separation unit (Va).
- this separation unit as for example in an embodiment according to Fig. 1.2 , a separation of C3 to C8 hydrocarbons (m)), which are returned to the oligomerization unit (III).
- This fraction is fed to the absorption unit (II) described above as fresh, unloaded absorbent (e)).
- a heavy oligomer (h)) is also obtained from the main product of oligomerization III). This mainly consists of a mixture of C9+ hydrocarbons. Lighter C8- fractions can result from a non-ideal separation in the separation unit (Va). In order to produce kerosene from this heavy oligomer, it is fed to the hydrogenation unit (IV).
- This heavy oligomer (h)) can be assigned to the generic term oligomer, just like the crude oligomer (g)).
- the hydrogenation unit (IV) contains at least one fixed bed reactor in which the olefins and aromatics contained in the oligomerizate in the preferred embodiment of the separation unit (Va) (the heavy oligomerizate (h)) are converted to paraffins and naphthenes in the presence of a catalyst. These reactions are exothermic.
- Lighter fractions (C8-) can, as already described above, originate from the separation unit (Va) and can be formed as a result of side reactions (e.g. cracking) during the hydrogenation IV).
- This hydrogenated product (i)) with even lighter fractions must be reprocessed and, in a preferred embodiment, is fed to the separation unit (Vb) for this purpose.
- the hydrogenated product (i)) is divided into the fractions gasoline components (j)), kerosene (k)) and diesel components (l)) in a separation unit (Vb).
- a low-aromatics stream containing gasoline components and diesel components are obtained as by-products.
- Gasoline components (C5 to C8 hydrocarbons) are characterized by a boiling curve in which the components preferably boil in the range of 30 °C to 130 °C. These components can be further processed into gasoline.
- Kerosene (C9 to C17 hydrocarbons), as already defined above, is characterized by a boiling curve in which the components boil preferably in the range of 130 °C to 300 °C.
- Diesel components (C18 to C25 hydrocarbons) are characterized by a boiling curve in which the components preferably boil in the range of 300 °C to 400 °C. These components can be further processed into diesel.
- part of the kerosene (k)) and/or the diesel components (l)) can be used as an absorbent (see Fig. 1.1a , 1.1b and 1.2 ).
- the absorption medium which is separated from separation unit (Vb) is a hydrogenated fraction of C9+ paraffins and C9+ naphthenes (C9 to C25). It is characterized by a boiling curve in which the components preferably boil in the range from 130 °C to 400 °C, particularly preferably at 200 °C to 400 °C, especially preferably at 250 °C to 400 °C.
- this mixture is fed to the absorption unit (II) described above as fresh, unloaded absorption medium (e)).
- an unloaded absorbent is thus separated after step IV) in the separation unit (Vb), preferably additionally after step III) in the separation unit (Va), with which the absorption according to the invention is carried out in step II).
- the unloaded absorbent is obtained as the hydrogenated fraction of C9+ paraffins and C9+ naphthenes. If a separation takes place in both separation units (Va) and (Vb) (see Fig. 1.1a ), the absorbent is a mixture of the C5 to C8 hydrocarbons and this hydrogenated C9+ fraction.
- the hydrogenation unit (IV) has a line for the discharge of a hydrogenated product to the separation unit (Vb) and the separation unit (Vb) has at least one line for the discharge of the kerosene, the gasoline components and the diesel components.
- the catalytic olefin production in step I), the catalytic oligomerization in step III) and the catalytic hydrogenation in step IV) are each carried out in at least one fixed bed reactor.
- the reactors are understood as part of the respective plant section of the plant according to the invention.
- a zeolitic catalyst is particularly preferably selected from zeolites of the type ZSM-5 (such as H-ZSM-5), ZSM-57, ZSM-22, SAPO, Beta and Y.
- the (unloaded) absorption agent (e)) required for the absorption according to the invention in step II) is, as already described above, separated in the separation unit (Vb) after step IV) (see Fig. 1.1ab and 1.2 ).
- a stream of the partially loaded absorbent (f)) is led from the absorption unit (II) to the separation unit (Va) (see Fig. 1.2 ), this results in a hydrocarbon stream rich in C3 to C8 olefins, which is returned to the oligomerization unit (III).
- the separation unit (Va) By contacting this mixture of light C3/C4 olefins and heavier C5 to C8 olefins in the oligomerization III), an increase in the kerosene yield is achieved analogously to the manner already described above.
- the separation unit (Va) the C9+ hydrocarbons originally originating from the absorption medium reach the main product of the oligomerization III) (heavy oligomerizate (h))).
- kerosene yield 40 to 70 wt.% is achieved. This yield is based on the stoichiometric hydrocarbon content of the oxygenate. By focusing on the co-products, lower kerosene yields can also be achieved.
- a C5 to C8 hydrocarbon fraction is additionally separated in a separation unit (Va) after step III) and recycled to step III).
- an olefin-containing mixture of substances (b)) is brought into contact with the unloaded absorption medium from step V) in the absorption unit (II). It is unavoidable that a certain proportion of light hydrocarbons C1 to C2 and permanent gases (CO, CO 2 , H 2 ) are absorbed in the absorption medium and pass into the oligomerization unit (III). Under the reaction conditions of the oligomerization, these light components can be considered non-reactive or, as in the case of ethylene, as inert. These light components are therefore also contained in the reaction product of the oligomerization.
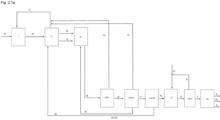
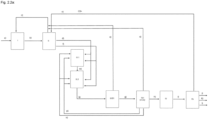
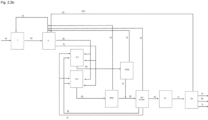
- the oligomerization unit (III) contains a separation stage (III/S1), which in Fig. 2.1a (unclaimed) and Fig. 2.1b is shown.
- the crude oligomerizate 2 (q)) present after the oligomerization reaction is separated in this stage (III/S1), e.g. by separation, into a fraction of low boilers (o)) and a remaining fraction (crude oligomerizate (g))).
- the low boilers (o)) consist mainly of C1 to C2 hydrocarbons, as well as non-reactive components such as CO, CO 2 and H 2 .
- the crude oligomer (g)) is fed to the separation unit (Va).
- the separation unit (Va) comprises two stages (Va/K1) and (Va/K2). This is exemplified in Fig. 2.1a (unclaimed) and Fig. 2.1b shown.
- the crude oligomer (g)) is separated in the first stage (Va/K1) by means of a distillation column into a fraction of low boilers (o)), mainly consisting of C1 to C2 hydrocarbons, an olefin-rich C3 to C5 hydrocarbon fraction (p)) and a remaining heavy fraction (crude oligomer 3 (r))).
- the low boilers (o)) from (III/S1) and (Va/K1) are recycled to olefin production I).
- the olefin-rich C3 to C5 hydrocarbon fraction (p)) is recycled to oligomerization III).
- This C3 to C5 hydrocarbon fraction is recycled preferably at 10 wt.% to 99 wt.%, particularly preferably at 20 wt.% to 99 wt.%, especially preferably at 40 wt.% to 99 wt.%.
- the remaining heavy fraction (crude oligomer 3 (r))) is converted in a second stage (Va/K2), for example by means of a distillation column, into an olefin-rich C5 to C8 hydrocarbon fraction (v)) in Fig. 2.1b and the heavy oligomer (h)).
- the heavy oligomer (h) is then fed to hydrogenation IV).
- the olefin-rich C5 to C8 hydrocarbon fraction (v)) is returned to oligomerization III) in a preferred embodiment (see Fig. 2.1b ).
- This C5 to C8 hydrocarbon fraction (v)) is preferably recycled at 10 wt.% to 99 wt.%, particularly preferably at 20 wt.% to 99 wt.%, especially preferably at 40 wt.% to 99 wt.%.
- the same fraction is used as unloaded absorbent (e)) in the absorption unit (II) (see unclaimed Fig. 2.1a ).
- a portion is returned to the oligomerization unit (III) as C5 to C8 hydrocarbon fraction (v)) and to the absorption unit (II) as unloaded absorption medium (e)).
- the low boilers (o)), the C3 to C5 hydrocarbon fraction (p)) and the C5 to C8 hydrocarbon fraction (v)) or the unloaded absorption medium (e)) can also be obtained using fewer stages. In general, it is possible to remove a portion of the fractions from the process after the separations.
- C3 to C8 olefins are converted to higher olefins in the C-number range of kerosene and thus the yield of kerosene is increased.
- the hydrogenation unit (IV) comprises a separation stage (IV/S1). This is exemplified in unclaimed Fig. 2.1a shown.
- the hydrogenated product 2 (s)) present after the reactor is separated in this stage (IV/S1), for example by separation, into a gaseous hydrogen-rich fraction (t)) and a heavy fraction (hydrogenated product (i))).
- the hydrogen-rich fraction (t)) is returned to the hydrogenation unit (IV).
- This fraction can also be removed from the process or mixed with fresh hydrogen (u)) before being returned. The return advantageously reduces the hydrogen requirement and improves the economic efficiency of the process.
- the separation of an intermediate product of the oligomerization allows the securing of components in the kerosene range with a partial conversion and in accordance with the associated kerosene selectivity. Conversion of these components to higher C numbers is thus avoided.
- ii. allows control over the reaction temperature and thus ensures high selectivities and high kerosene yields. Control over the reaction temperature also ensures a long catalyst life.
- Oligomerization is a highly exothermic reaction.
- the reaction temperature For the synthesis of kerosene hydrocarbons, it is necessary to limit the reaction temperature to a certain range. For this, the reaction mixture must be cooled.
- the oligomerization unit (III) is divided into several stages. This is exemplified in Fig. 2.2a and in Fig. 2.2b
- a stage represents either a catalyst bed within a reactor or a reactor with one or more catalyst beds.
- stages (III.1) and (III.2) are shown, but other stages are also possible.
- the Figures 2.2a and 2.2b contain all possible feeds from II) and returns from the separation unit (Va), whereby in the application of this embodiment not all feeds and returns have to be combined.
- the olefin-containing fraction (d)) coming from the absorption unit (II) is divided into the corresponding stages. This is also possible for the partially loaded absorption medium (f)).
- the recycles of the C3 to C5 hydrocarbon fraction (p)) and the C5 to C8 hydrocarbon fraction (v)) from the separation unit (Va) are also divided into the different stages.
- the corresponding streams (d)), (f)), (p)) and (v)) can each be divided into different proportions between the stages. These streams are generally at a lower temperature level than that of the oligomerization reaction. (see Fig.
- the described division of the streams advantageously allows olefin-rich fractions of C5 to C8 hydrocarbons to be mixed with C3 olefins and C4 olefins before they are converted in the oligomerization. This increases the kerosene yield.
- the recycles of the C3 to C5 hydrocarbon fraction (p)) and the C5 to C8 hydrocarbon fraction (v)) contain a certain proportion of paraffins, which were originally mainly produced as by-products in the olefin production I). These paraffins are not reactive in the oligomerization III).
- a dilution of the reaction mixture is set at the inlet of a stage. This advantageously achieves additional control over the reaction temperature and consequently ensures high kerosene yields.
- the intermediate product of the oligomerization (w)) after stage (III.1) is led to a separation stage (e.g. by means of separation) (III/S2) and subsequently to the separation unit (Va).
- the intermediate product of the oligomerization (w)) is separated into a fraction of low boilers (o)) and a remaining heavy fraction (intermediate product oligomerization 2 (x))).
- the latter is fed to the separation unit (Va).
- the C3 to C8 olefins are returned from the separation unit (Va) to a subsequent stage (III.2) of the oligomerization III) or to the first stage (III.1).
- a partial conversion of light olefins with intermediate separation of the C9+ fraction is realized via one or more successive stages of oligomerization, as in Fig. 2.2b is shown.
- a proportion of components in the kerosene range is advantageously secured.
- the overall conversion level is increased by each additional stage with partial conversion.
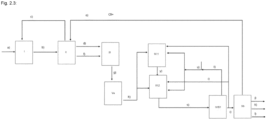
- the oligomer from step III) is diluted upon entry into step IV) by recycling a portion of the hydrogenated product after step IV).
- the oligomer is taken from separation unit (Va) and the hydrogenated product for dilution is taken between (IV/S1) and (Vb) (see Fig. 2.3 ).
- step IV) is carried out in several stages, wherein hydrogen and/or a portion of a heavy oligomer and/or the product hydrogenated in IV) is used for intermediate cooling (between the hydrogenation stages).
- Dilution or intermediate cooling advantageously leads to better control over the reaction temperature. This also ensures a long service life for the catalyst.
- Hydrogenation is also a highly exothermic reaction. At higher temperatures, cracking can occur as a side reaction and the catalyst can deactivate more quickly.
- the feed mixture is the heavy Oligomerizate (h)). It is a mixture of C9+ hydrocarbons, which mainly consists of olefins. A certain proportion of aromatics is also included.
- h the heavy Oligomerizate
- C9+ hydrocarbons which mainly consists of olefins.
- aromatics is also included.
- the hydrogenation unit (IV) is therefore divided into several stages. This is exemplified in Fig. 2.3
- a stage represents either a catalyst bed within a reactor or a reactor with one or more catalyst beds.
- the corresponding intermediate product of the hydrogenation (y)) is passed from one stage to the subsequent stage.
- a portion of the hydrogenated product (i)) is also removed between (IV/S1) and (Vb) and returned to the hydrogenation unit (IV).
- the hydrogenated product (i)) consists mainly of C9+ paraffins and C9+ naphthenes. These components do not react within the hydrogenation IV). This fraction of the hydrogenated product (i)) is preferably returned at 10 to 90% by mass.
- the heavy oligomer (h)) coming from the separation unit (Va) is divided into the various stages, as are the recycles of the hydrogenated product (i)) and the hydrogen-rich fraction (t)) including the supply of fresh hydrogen (u)).
- the corresponding streams (h)), (i)) and (t)) can each be divided into the stages in different proportions. These streams are generally at a lower temperature level than the hydrogenation reaction.
- the intermediate product of the hydrogenation (y)) is cooled at the inlet to stage (IV.2).
- the contacting of the heavy oligomer (h)) with a partial stream of the hydrogenated product (i)) leads to a dilution of the reactive feed and enables the use of the high evaporation enthalpy of the C9+ paraffins and C9+ naphthenes for cooling within the bed.
- control over the reaction temperature and the suppression of side reactions are advantageously achieved.
- the measures taken optimize the hydrogenation accordingly and consequently a high kerosene yield is achieved.
- By controlling the reaction temperature a long service life of the catalyst is also achieved.
- water is separated from the olefin-containing mixture and returned to the catalytic olefin production in step I).
- This advantageously leads to a dilution of the feed from step I), which serves to better control the heat transfer and thus better control over the temperature, with the advantages already mentioned above, including high olefin selectivities and yields, and ultimately high kerosene yields.
- the return of the water also advantageously slows down the coke formation.
- the coke formation on the catalyst blocks active centers and thus reduces the activity of the catalyst. Consequently, the return of the water achieves a long cycle time and service life of the catalyst.
- a fraction of C8+ hydrocarbons is separated from the olefin-containing mixture and passed to step IV) and/or step V).
- the oligomerization is advantageously protected from the potential for coke formation emanating from these components. Due to the lower deactivation, high cycle times and a long catalyst life are achieved in the oligomerization. Furthermore, a high kerosene yield is advantageously achieved.
- an olefin-containing mixture is obtained.
- the olefins contained therein are removed by absorption II).
- the olefin-containing mixture (b)) with the liquid absorption medium, predominantly hydrocarbons C3+ are dissolved in the absorption medium.
- this process is carried out by increased Pressures and low temperatures are favoured. Consequently, the olefin-containing mixture of substances must be cooled and/or its pressure level increased before entering the absorption unit (II). In both cases, this is associated with the formation of a liquid product portion.
- the product line of olefin production I) contains two separation stages (I/S1) and (I/S2).
- reaction product of olefin production (olefin-containing mixture 2 (z)) is separated by means of a three-phase separator (I/S1) into a gaseous phase, a liquid organic phase and a liquid-aqueous phase.
- I/S1 three-phase separator
- the liquid aqueous phase consists mainly of water (aa)).
- a portion of this water (aa)) is added to the feedstock for olefin production I).
- This dilution serves to better control the heat transfer and thus better control over the temperature in the reactor for olefin production I).
- the recycling of the water (aa)) also advantageously slows down coke formation and thus achieves a long cycle time and service life of the catalyst.
- the liquid organic phase contains C8+ hydrocarbons (ab)), a small proportion of which is already formed during the reaction of olefin production.
- the liquid organic phase (ab)) is fed to the separation unit (Va) and/or the hydrogenation unit (IV).
- Light hydrocarbons, in particular light olefins, which have dissolved in the liquid organic phase during phase separation, are separated in the separation unit (Va) and fed to the oligomerization III) via the corresponding recirculation lines.
- the higher hydrocarbons of the liquid organic phase advantageously enter the hydrogenation IV) together with the heavy oligomerizate (h)).
- the hydrogenation of the higher hydrocarbons contained in the liquid organic phase advantageously increases the kerosene yield.
- the C8+ hydrocarbons in the liquid organic phase (ab)) consist mainly of aromatics.
- hydrocarbons When hydrocarbons are converted on acid catalysts, such components act as precursors to coke formation.
- oligomerization III is protected from the coke formation potential emanating from these components. Due to the lower deactivation, long cycle times and a long catalyst life can be achieved in oligomerization. Hydrogenation of the aromatics advantageously produces a kerosene that is low in aromatics.
- the gaseous phase (olefin-containing mixture (b))) is fed to the absorption unit (II).
- the liquid organic phase (olefin-containing mixture 4 (ad))) consists mainly of C3+ olefins and is fed to the oligomerization unit (III) and/or the separation unit (Va).
- the olefins contained in the olefin-containing mixture 4 (ad)) are fed from the separation unit (Va) to the oligomerization III) by means of the corresponding recirculation of the C3 to C8 hydrocarbons (m)).
- the conversion of the olefins contained in the olefin-containing mixture 4 (ad)) in the oligomerization III) advantageously increases the yield of kerosene.
- the conversion of methanol into olefins was carried out in a pilot plant.
- the reactor of this plant consisted of a tube.
- the reaction tube was filled with H-ZSM-5 catalyst.
- the reaction temperature within the catalyst bed was monitored using thermocouples. With this reaction tube, an almost isothermal operation of the reaction was achieved.
- the feed mixture contained methanol/water/ethylene in proportions of 10 to 30 vol.% / 0 to 30 vol.% / 0 to 25 vol.%.
- the remaining portions of the feed mixture consisted of non-reactive gaseous components.
- the liquid mixture of methanol and water was pumped to the reactor. The flow was controlled using a flow meter. Ethylene and the non-reactive gaseous components were dosed using a mass flow controller. The mixture of these gases was added to the evaporator together with the liquid feed. The feed mixture produced in this way was then fed to the reactor. After the reactor, the product stream was cooled using ice water. This caused part of the product to condense.
- the liquid reaction product was separated from the gaseous reaction product in a separator.
- the amount of condensate was recorded and the corresponding mass flow was determined based on the duration of the experiment.
- the mass flow of the gaseous product was the difference between the mass flows of the feed mixture and the condensate.
- the compositions of gaseous and liquid product fractions were analyzed by gas chromatography. On this basis, the degree of conversion of methanol and the yield of olefins were calculated.
- a composition of the hydrocarbon product of this experiment 1 is given in the following Table 1 shows: Table 1: Composition of the hydrocarbon product: experiment C1 to C4 paraffins (mass %) ethylene (mass %) Propene (mass %) butenes (mass %) C5+ olefins (mass %) Remaining C5+ hydrocarbons (mass %) Total olefins (mass %) 1 10.5 13.0 33.3 23.7 13.3 6.2 83.3
- Table 2 Standardized mass fractions of methanol, ethylene and C3+ olefins: experiment Feed Methanol feed ethylene Product C3+Olefins ⁇ Product C3+ Olefins (%) 1 1 - 0.30 2 0.65 0.35 0.37 + 23
- a pilot plant was used for the experiments on the oligomerization of C3/C4 olefins.
- the pressure on the plant could be set in the range 0 - 65 bar and the temperature up to 350 °C.
- a tube was used as the reactor, into which a catalyst of the type H-ZSM-5 was filled.
- the reaction temperature was recorded using thermocouples.
- a C3/C4 olefin mixture was used as the feed, since these components are the main reactive products of the olefin production unit (I) upstream in the overall process.
- the respective proportion of the dosed C3 olefins/C4 olefins was 5 to 40 vol.% / 5 to 40 vol.%.
- the reaction gas consisted of a proportion of non-reactive components.
- the product mixture was cooled, depressurized and separated into a gaseous and a liquid phase using a separator.
- the resulting product fractions were analyzed by gas chromatography.
- Table 3 shows the corresponding conversion, the composition of the hydrocarbon mixture and the product selectivity for two selected experiments.
- the Table 3 shows that in Experiment 1, a relatively low conversion of the C3 olefins and C4 olefins is achieved under moderate conditions. In Experiment 2, increasing the reaction temperature and pressure results in an increase in conversion. In Experiment 1, a low conversion results in a low proportion of kerosene (4.6 wt. %) in the hydrocarbon mixture. However, in relation to the C9+ hydrocarbon product (kerosene & diesel components), a very high kerosene selectivity results. In contrast, in Experiment 2, a high proportion of kerosene is obtained in the entire hydrocarbon mixture, but a lower kerosene selectivity is achieved in the C9+ hydrocarbon product.
- the amount of intermediate product (C2 to C8) remaining as a result of a partial conversion can be converted in the overall process by appropriate further reaction stages and recycling of the C3 to C8 hydrocarbon fraction to the target product kerosene with high selectivity. This is demonstrated in the preferred embodiments by means of Fig. 2.2a and Fig. 2.2b and the associated Figures 2.2a as well as 2.2b shown.
- the hydrogenation IV) experiments were carried out on a pilot plant.
- the reactor used was a tube into which a metal catalyst containing nickel was filled.
- Thermocouples were installed throughout the reactor to control the reaction temperature.
- the liquid feed was metered into the reactor using pumps.
- the hydrogen was introduced into the reactor using a mass flow controller.
- a mixture of olefins including dienes in the range from C8 to C24 together with a proportion of approx. 9 mass % aromatics in the range from C7 to C9 was fed to the reactor.
- This reaction feed was diluted with a liquid non-reactive hydrocarbon mixture.
- the product was cooled and separated into a gaseous and a liquid phase using a separator. Samples of both phases were analyzed by gas chromatography and wet chemistry.
- a temperature of 150 °C and a pressure of 60 bar were set.
- the hydrogen/hydrocarbon ratio (gas/oil ratio) was set at 400 Nm 3 /m 3 .
- Comparative example 4 Plant for the production of synthetic kerosene
- the plant described in this example describes a concrete form of plant to describe the invention without limiting it.
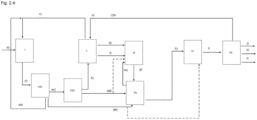
- the system is schematically based on the Fig. 2.5 (unclaimed).
- This figure has as its origin the Fig. 1.1c (unclaimed) and the plant contains features from the Fig. 2.1.a (not claimed), 2.1b and 2.4.
- the plant therefore contains the corresponding plant components of the olefin production (I), the absorption unit (II), the oligomerization unit (III), the hydrogenation unit (IV) and the separation unit (V).
- This plant therefore represents an embodiment of the overall process.
- the feed of olefin production I) consists of the oxygenate methanol (a)) (100 % methanol), of which 300 kg/h were used in the present example, a dilution with water (aa)) from the separator (I/S1) and the recycled cycle gas (c)) from step II).
- Olefin production I is carried out according to the methods described.
- the temperature is in the range of 450 to 500 °C and the pressure in the range of 3 to 4.5 bar.
- the reaction product of olefin production is cooled, whereby liquid is condensed, which is predominantly water.
- This liquid-aqueous phase is separated in the separator (I/S1) and a portion is returned to the reaction of olefin production (aa)).
- This is followed by compression stages, each with a downstream liquid separation (separation stage (I/S2)) for the necessary pressure increase for the absorption unit (II).
- a liquid-aqueous phase is removed from the process and an organic liquid phase (olefin-containing mixture 4 (ad))) is collected and fed to the oligomerization (III).
- the gas phase now obtained is fed to the absorption unit (II) as an olefin-containing mixture (b)).
- the C5 to C8 hydrocarbon fraction (e)) is used as an absorption medium.
- the cycle gas (c)) is obtained.
- This cycle gas (c)) contains the components not absorbed by the absorption medium, such as ethylene. These are returned to the olefin production unit (I).
- an olefin-containing fraction (d)) enriched predominantly with C3 to C4 hydrocarbons and a portion of the absorption medium (f)) are transferred to step III).
- oligomerization III All of the described streams (ad), f) and d)) are fed to oligomerization III). Oligomerization takes place in a temperature range of 200 to 300 °C and in a pressure range of 10 to 70 bar.
- the C5 to C8 hydrocarbon fraction is separated as an unloaded absorption medium (e)) and returned to the absorption unit (II). Overall, non-condensable components arising from the separations and separations are removed from the process. In addition, the C3 to C8 hydrocarbons (m)) are recycled. Thus, part of the C5 to C8 hydrocarbon fraction (v)) is returned to oligomerization III) and used as an absorption medium in order to be able to use as many olefins as possible in oligomerization III).
- the heavy oligomerizate (h)) is fed to hydrogenation IV). Excess hydrogen (u)) is added to hydrogenation IV) and the excess hydrogen is released.
- the hydrogenation takes place in a temperature range of 90 to 200°C and in a pressure range of 40 to 80 bar.
- Table 4 Summary table of the contained currents according to Fig. 2.5: No Physical parameters of material flows Composition of the streams (Ma.- %) T (°C) p (bar) mass flow (kg/h) MeOH H2O permanent gases C2 to C4 C5 to C8 C9 to C17 C18+ a) 20.0 4.4 300.0 100 b) 10.0 10.5 298.6 0.3 48.1 38.1 13.4 c) 11.0 4.4 183.3 77.3 10.9 11.7 0.1 d) 78.0 3.0 205.4 0.1 1.6 46.7 50.9 0.7 e) 85.4 13.0 100.0 0.1 2 94.4 3.5 f) 40.0 21.5 10.5 0.1 0.4 75.5 22.6 1.4 G) 31.7 15.8 544.0 0.2 28.1 57 12.1 2.6 h) 127.5 63.5 80.8 5.5 77.3 17.2 i ) 50.1 66.0 81.1 0.1 1.3 8.6 73.3 16.7 j) 115.0 2.0 7.9 0.6 1
Landscapes
- Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Production Of Liquid Hydrocarbon Mixture For Refining Petroleum (AREA)
- Organic Low-Molecular-Weight Compounds And Preparation Thereof (AREA)
Description
- Die Erfindung betrifft ein Verfahren und eine zugehörige Anlage zur Herstellung synthetischen Kerosins aus Oxygenaten, wie beispielsweise Methanol.
- Die Herstellung verschiedener, energiereicher Kohlenwasserstoffgemische und -fraktionen aus Oxygenaten, wie beispielsweise Methanol, über die Schritte der Olefinerzeugung, die Oligomerisierung, d. h. Kettenverlängerung, sowie die Hydrierung ist nach dem Stand der Technik bekannt.
- Ein alternatives Verfahren, mit dem energiereiche Kohlenwasserstoffgemische hergestellt werden können, ist das Fischer-Tropsch Verfahren. Hierbei muss zuerst das Synthesegas erzeugt werden, dies kann entweder über Gas und Kohle oder auch über erneuerbare Quellen, wie Biomasse, erfolgen. Jedoch beschreiben J. Eilers et al. (1990), dass in diesem Verfahren vorrangig nachteilig lineare Ketten über einen breiten C-Zahl Bereich erzeugt werden, darunter ein großer Anteil langkettiger Paraffine (Wachse). Um diese für synthetische Kraftstoffe nutzbar zu machen, sind spezielle Hydrocrackverfahren notwendig.
-
WO2006/076942A1 offenbart ein Verfahren zur Herstellung von synthetischen Kraftstoffen aus Oxygenaten. Hierbei werden ebenso Rückführungen beschrieben, wie die von vorwiegend gesättigten Kohlenwasserstoffen nach einem Oligomerisierungsschritt zurück zur Olefinerzeugung (MTO-Schritt). Darüber hinaus werden ungesättigte Kohlenwasserstoffe zur Oligomerisierung zurückgeführt. - Der Schritt der Oligomerisierung, d. h. der Kettenverlängerung, bei der Synthese von DieselKraftstoff wird u. a. von Bellussi et al. (2012) beschrieben. Es wurde eine Fraktion von Light Cracked Naphtha als leichte Olefine gewählt, die aus C5 bis C6 Verbindungen zusammengesetzt ist und sich durch einen hohen Anteil an Olefinen auszeichnet. Verwendeter Katalysator war der zeolithische Katalysator H-ZSM-5. Die Autoren verweisen auch auf den Catpoly-Prozess, bei dem mittels eines Katalysators aus Phosphorsäure auf Kieselgur C3 bis C4 Olefine zu Oligomeren mit Siedepunkt im Benzin- oder Flugzeugkraftstoff-Bereich umgesetzt werden.
-
WO2018/045397A1 offenbart ebenfalls ein Verfahren zur Herstellung von Flugzeug-Kraftstoff durch Oligomerisierung leichter Olefine aus der Fischer-Tropsch-Synthese, mittels eines ZSM-5-Zeolith-Katalysators. Danach wird eine Benzinfraktion abdestilliert und das verbleibende Oligomerisierungsprodukt mittels Co/Mo- oder Pt-Katalysatoren hydriert. Als Produkt kann Kerosin sowohl mit einem geringen als auch mit einem Aromatenanteil von über 8 Vol.-% erhalten werden. -
US4,506,106 befasst sich mit dem gesamten Prozess, ausgehend von Oxygenaten, vor allem Methanol, bis zu den Destillat-Kohlenwasserstoffen, dabei wird intermediär Ethylen mittels eines Benzin-Sorbens-Stroms aus einem Kohlenwasserstoff-Strom mit vorwiegend leichten Komponenten, der reich an C2 bis C4 Olefinen ist, herausgewaschen. Das Ethylen wird dann als chemisches Nebenprodukt des Prozesses ausgeschleust. Der Benzin-Sorbens-Strom wird nach der Absorption zur Oligomerisierung geführt. - Ebenso beschreiben weitere Schriften die Herstellung von flüssigen Kraftstoffen ausgehend von Oxygenaten. Hierbei beschreibt
EP 0 190 816 A1 die Herstellung von Destillat und Benzin ausgehend von Oxygenaten. - Auch
EP 2 123 736 A1 beschreibt die Herstellung von Diesel- und Flugzeugtreibstoffen. Die Produktion erfolgt hierbei über die Dehydratisierung von C1-C5 Alkoholen. -
EP 2 385 093 A1 bezieht sich auf die Produktion von Mitteldestillat aus Ethanol.US 10 113 130 B1 - Aufgabe der Erfindung ist die Entwicklung eines Verfahrens und der zugehörigen Anlage, welche die Herstellung synthetischer Kraftstoffe, insbesondere von Kerosin als auch Benzin- und Dieselkomponenten, erlaubt. Der erhaltene Kraftstoff soll mit guter Ausbeute erhalten werden. Insbesondere soll der Kraftstoff wenig Aromaten enthalten.
- Gelöst wird die Aufgabe durch das im Folgenden beschriebene Verfahren und die zugehörige Anlage.
- Gegenstand der Erfindung ist ein Verfahren zur Herstellung eines synthetischen Kerosins mit den Schritten:
- I) Katalytische Olefinerzeugung durch Umsetzung von Oxygenaten zu einem olefinhaltigen Stoffgemisch,
- II) Abtrennung einer olefinhaltigen Fraktion, umfassend C3/C4 -Olefine und C5+ -Kohlenwasserstoffe, aus dem olefinhaltigen Stoffgemisch durch Absorption mit einem unbeladenen Absorptionsmittel aus Schritt V), aus einer Trenneinheit (Vb), umfassend eine hydrierte Fraktion von C9+ -Paraffine und C9+ -Naphthene, wobei
- in einer Absorptionskolonne das unbeladene Absorptionsmittel mit dem olefinhaltigen Stoffgemisch kontaktiert wird, zur Erzeugung eines mit Olefinen beladenen Absorptionsmittels und zur Abtrennung eines Kreislaufgases, und
- anschließend in einer Desorptionskolonne aus dem beladenen Absorptionsmittel die olefinhaltige Fraktion ausgetrieben wird und
- wobei ein verbleibendes Kreislaufgas zu Schritt I) zurückgeführt wird,
- wobei bei der Absorption in Schritt II) Ethylen mit dem Kreislaufgas zurückgeführt wird (denn es wird bei der Absorption Ethylen ins Kreislaufgas überführt),
- III) Katalytische Oligomerisierung der im Schritt II) erhaltenen olefinhaltigen Fraktion zu einem Oligomerisat,
- IV) Katalytische Hydrierung des Oligomerisats,
- V) Abtrennung des unbeladenen Absorptionsmittels nach Schritt IV) in einer Trenneinheit (Vb),
- Die beschriebenen Merkmale des Hauptanspruchs werden in den
Fig. 1.1a-b sowieFig. 1.2 dargestellt. Im Folgenden wird auf diese Figuren und die sich darin befindlichen Ströme verwiesen. - Im Sinne der Erfindung erfordern die oben genannten Verfahrensschritte auch entsprechende Anlagenteile und Verbindungen zwischen den Anlagenteilen.
- Gegenstand der Erfindung ist folglich auch eine Anlage zur Herstellung eines synthetischen Kerosins aus Oxygenaten, umfassend eine Olefinerzeugungseinheit (I), eine Absorptionseinheit (II), eine Oligomerisierungseinheit (III), eine Hydriereinheit (IV) und mindestens eine Trenneinheit (Vb), wobei
- die Olefinerzeugungseinheit (I) eine Leitung für die Zuführung der Oxygenate aufweist,
- die Olefinerzeugungseinheit (I) eine Leitung für die Abführung eines olefinhaltigen Stoffgemisches zur Absorptionseinheit (II) aufweist,
- die Absorptionseinheit (II) eine Absorptionskolonne und eine Desorptionskolonne mit einer Leitung zwischen beiden umfasst,
- die Absorptionskolonne der Absorptionseinheit (II) eine Leitung für die Rückführung eines Kreislaufgases zur Olefinerzeugungseinheit (I) aufweist,
- die Desorptionskolonne der Absorptionseinheit (II) eine Leitung für die Abführung einer olefinhaltigen Fraktion zur Oligomerisierungseinheit (III) aufweist,
- die Desorptionskolonne der Absorptionseinheit (II) eine Leitung für ein teilweise beladenes Absorptionsmittel aufweist, welche
- zur Oligomerisierungseinheit (III) oder
- zu einer Trenneinheit (Va) führt, von der eine Leitung für dort abgetrennte C3-C8-Kohlenwasserstoffe zur Oligomerisierungseinheit (III) führt,
- die Oligomerisierungseinheit (III) eine Leitung für die Abführung des Oligomerisats zur Hydriereinheit (IV) aufweist,
- die Hydriereinheit (IV) eine Leitung für die Abführung eines hydrierten Produkts zur Trenneinheit (Vb) und die Trenneinheit (Vb) mindestens eine Leitung für die Abführung des Kerosins, der Benzinkomponenten und Dieselkomponenten aufweist, und
- die Trenneinheit (Vb) eine Leitung für die Abführung eines unbeladenen Absorptionsmittels zur Absorptionseinheit (II) aufweist.
- Es ist dabei auch umfasst, dass zwischen diesen Anlagenteilen bzw. an anderen Stellen im Verfahren weitere Bauteile in den Leitungen eingebunden sein können.
- Gegenstand der Erfindung ist schließlich auch die Verwendung der erfindungsgemäßen Anlage im erfindungsgemäßen Verfahren.
- Im Sinne der Erfindung werden in Schritt I) in der Olefinerzeugungseinheit (I) Olefine erzeugt, die dann in der erfindungsgemäßen Absorption II) mittels Absorptionseinheit (II) abgetrennt werden. Die Oligomerisierung III) wird in der Oligomerisierungseinheit (III) durchgeführt, die Hydrierung IV) in der Hydriereinheit (IV) sowie die Abtrennung V) mittels Trenneinheit (Vb). Ausführungen für die Verfahrensschritte betreffen somit auch unmittelbar die Anlagenbauteile.
- Die Reihenfolge der Schritte I), II), III) und IV) und die Reihenfolge der Anlagenteile (I), (II), (III) und (IV) ist festgelegt. Schritt V) und Anlagenteil (V), ((V) umfasst (Va) (aus bevorzugten Ausführungen) bzw. (Vb) (erfindungsgemäß)) befinden sich an verschiedenen Stellen im erfindungsgemäßen Verfahren. Das heißt (V) ist erfindungsgemäß in Form der Trenneinheit (Vb) nach (IV) angeordnet.
- Definitionsgemäß im Sinne der Erfindung erfordern Verfahrensschritte und die damit verbundenen Anlagenteile auch entsprechende Ausrüstungen. So wird beispielsweise der Verfahrensschritt der Abtrennung durch die Trenneinheit in der Anlage übernommen. Eine Trenneinheit in der Anlage entspricht beispielsweise der Anordnung einer oder mehrerer Ausrüstungen, wie Destillationskolonne oder Phasenseparator. Eine Rückführung im Verfahren erfordert beispielsweise eine entsprechende Leitung von einem Anlagenteil zu einem anderen Anlagenteil, wohin es zurückgeführt werden soll. Insgesamt besteht allgemein die Möglichkeit, dass ein Teil der im Verfahren angegebenen Ströme aus anlagentechnischen Gründen aus der Anlage ausgeschleust wird. Dementsprechend wurde eine zusammenhängende Beschreibung für Verfahren und Anlage durchgeführt, da sich aus den Ausführungen zum Verfahren zwangsweise Anlagenteile ergeben und umgekehrt.
- Wie oben dargelegt, handelt es sich bei der vorliegenden Erfindung um ein Verfahren und eine Anlage zur Herstellung eines synthetischen Kerosins als Hauptprodukt, als auch von Benzinkomponenten und Dieselkomponenten als Koppelprodukte.
- Synthetisches Kerosin ist im Sinne der Erfindung ein Kraftstoff, dessen Hauptbestandteile Kohlenwasserstoffe mit Kettenlängen von C9+, insbesondere C9 bis C17, sind. Es handelt sich dabei hauptsächlich um Paraffine und Naphthene. In einer bevorzugten Ausführungsform hat das erzeugte synthetische Kerosin einen Aromatenanteil von 0 Vol.-% bis 20 Vol.-%, insbesondere liegt er unter 10 Vol.-%, besonders bevorzugt von 0 Vol.-% bis 8 Vol.-%. Das Kerosin zeichnet sich durch eine charakteristische Siedekurve aus, wobei die Bestandteile vorzugsweise im Bereich von 130 bis 300°C sieden. Ebenso weist Kerosin eine Dichte von 775 bis 840 g/cm3 auf. Der Gefrierpunkt sollte in der Regel, je nach Spezifikation, im Bereich von -40 °C bis -60 °C liegen.
- Die in der folgenden Beschreibung enthaltenen Schritte I), III) und IV) verlaufen katalytisch, d. h. unter Einsatz eines Katalysators, auch wenn im Folgenden auf den Begriff "katalytisch" verzichtet wird.
- Alle Drücke werden als Absolutdrücke angegeben. Auf die übliche Angabe bar(a) beziehungsweise bar(g) wird daher im weiteren Verlauf verzichtet.
- Bereichsangaben für Kohlenwasserstoffgehalte von Fraktionen sind naturgemäß immer idealisierte Angaben, d. h. der Großteil der Kohlenwasserstoffe fällt in diesen Bereich.
- Angaben für Kettenlängen wie C8- bzw. C9+ bedeuten jeweils dann Kohlenwasserstoffe mit einer Kettenlänge von ≤C8 bzw. ≥C9.
- Als Einsatzstoff für die Olefinerzeugungseinheit (I) werden Oxygenate (a)) verwendet. Oxygenate sind sauerstoffhaltige Kohlenwasserstoffverbindungen, wie z. B. Alkohole und Ether. Die Anzahl an Kohlenstoffatomen liegt bevorzugt bei C1 bis C4. Insbesondere umfasst sind davon Methanol (MeOH) und Dimethylether (DME), vor allem MeOH. Der Einsatzstoff enthält unterschiedliche Anteile Wasser, besonders bevorzugt 0 bis 40 Ma.-%. Dieser Einsatzstoff wird mit dem Kreislaufgas (c)) vermischt und der Olefinerzeugungseinheit (I) zugeführt. Das Kreislaufgas enthält bevorzugt nicht reaktive Komponenten wie CH4, Ethan, H2, CO und CO2 sowie reaktive Komponenten wie Ethylen. Weiterhin können nicht umgesetzte Oxygenate enthalten sein.
- Die Olefinerzeugungseinheit (I) beinhaltet mindestens einen Festbettreaktor (besonders bevorzugt ist ein isothermer Rohrreaktor), in dem die Oxygenate (a)) in Anwesenheit eines Katalysators zu Olefinen umgesetzt werden. Diese Umsetzung ist exotherm. Die Hauptprodukte der Reaktion sind Propen und Butene. Daneben wird ein bestimmter Anteil an Ethylen sowie an Olefinen C5+ gebildet. Als Nebenprodukte entstehen Paraffine, Naphthene und Aromaten. Als Gemisch dieser Komponenten und der nicht reaktiven Komponenten ergibt sich das olefinhaltige Stoffgemisch (b)).
- Üblicherweise liegt die Temperatur bei der Olefinerzeugung in Schritt I) bevorzugt bei 200 °C bis 600 °C, besonders bevorzugt bei 300 °C bis 500 °C, insbesondere bei 450 °C bis 500 °C. Der Druck liegt bevorzugt bei 1 bar bis 6 bar, besonders bevorzugt bei 2 bar bis 5 bar, insbesondere bei 2 bar bis 4,5 bar. Die massebezogene Raumgeschwindigkeit (Oxygenatbelastung) des verwendeten Katalysators ist bevorzugt 1 bis 10 kg Oxygenat pro h und kg Katalysator (1/h).
- Als Produkt der Olefinerzeugungseinheit (I) wird das olefinhaltige Stoffgemisch erhalten. Dieses Stoffgemisch wird der Absorptionseinheit (II) zugeführt. In der Absorptionseinheit (II) werden unbeladenes Absorptionsmittel und olefinhaltiges Stoffgemisch (b)) kontaktiert und mittels Absorption vorwiegend C3+ Kohlenwasserstoffe aus dem olefinhaltigen Stoffgemisch in das unbeladene Absorptionsmittel absorbiert. Das dabei verbleibende Kreislaufgas (c)) ist mit Ethylen angereichert und wird zur Olefinerzeugungseinheit (I) zurückgeführt. Das unbeladene Absorptionsmittel wird erfindungsgemäß, wie in den
Figuren 1.1a-b und1.2 gezeigt, aus der Trenneinheit (Vb) entnommen. Es handelt sich hierbei generell um ein Gemisch aus Kohlenwasserstoffen. Spezifische Angaben zur Charakteristik des Absorptionsmittels erfolgen im Zuge der Beschreibung der Trenneinheiten (Va) und (Vb). Ein Schema der Absorptionseinheit (II) ist inFig. 1.3 gezeigt. DieseFig. 1.3 beruht auf derFig. 1.1b . Jedoch ist die Absorptionseinheit (II) inFig. 1.3 auch in allen weiteren Figuren umsetzbar. - Erfindungsgemäß sind Hauptausrüstungen der Absorptionseinheit (II) eine Absorptionskolonne (II Abs.) und eine Desorptionskolonne (II Des.). In der Absorptionskolonne wird das unbeladene Absorptionsmittel (e)), kommend aus Trenneinheit (Vb) oder zusätzlich aus (Va), mit dem olefinhaltigen Stoffgemisch (b)) kontaktiert. Das olefinhaltige Stoffgemisch liegt hierbei bevorzugt als Gasphase vor. Während der Kontaktierung mit dem flüssigen Absorptionsmittel werden Komponenten des olefinhaltigen Stoffgemisches (b)) im Absorptionsmittel gelöst. Dieser Vorgang wird durch erhöhte Drücke und niedrige Temperaturen begünstigt. Die Temperatur liegt üblicherweise bei 0 °C bis 200 °C, besonders bevorzugt bei 5°C bis 150 °C, insbesondere bevorzugt bei 5 °C bis 50 °C. Der Druck liegt bevorzugt bei 1 bar bis 50 bar, besonders bevorzugt bei 3 bar bis 30 bar, insbesondere bevorzugt bei 5 bar bis 15 bar. Es gehen vorwiegend C3+ Kohlenwasserstoffe aus dem olefinhaltigen Stoffgemisch (b)) in das unbeladene Absorptionsmittel über. Dadurch reichern sich Olefine (vor allem C3-Olefine und C4-Olefine) im Absorptionsmittel an. Das so beladene Absorptionsmittel (n)) verlässt dann die Absorptionskolonne am Sumpf und wird zur Desorptionskolonne geführt. Am Kopf der Absorptionskolonne verlässt das verbleibende Kreislaufgas (c)) das System und wird zur Olefinerzeugung in Schritt I) zurückgeführt. In der Desorptionskolonne wird aus dem beladenen Absorptionsmittel (n)) eine olefinhaltige Fraktion (d)) ausgetrieben, welche erfindungsgemäß hauptsächlich C3/C4 Olefine sowie Kohlenwasserstoffe C5+ (bevorzugt bis ca. C8) umfasst. Die Desorption dieser Komponenten wird durch eine Verringerung des Druckes sowie eine Erhöhung der Temperatur begünstigt. Die Temperatur liegt bevorzugt bei 0 °C bis 400 °C, besonders bevorzugt bei 20 °C bis 300°C, insbesondere bevorzugt bei 30 °C bis 200 °C. Der Druck liegt bevorzugt bei 1 bar bis 50 bar, besonders bevorzugt bei 1 bar bis 30 bar, insbesondere bevorzugt bei 1 bar bis 10 bar. Die olefinhaltige Fraktion (d)) verlässt die Desorptionskolonne und wird der Oligomerisierungseinheit (III) zugeführt. In Abhängigkeit von den Betriebsbedingungen der Oligomerisierung kann es notwendig sein, das Druckniveau anzupassen. Dabei kann es zur Abscheidung einer flüssigen Phase kommen, welche entweder direkt der Oligomerisierung III) oder der Trenneinheit (Va) zugeführt wird. Die zuvor in der Absorptionskolonne vom Absorptionsmittel aufgenommenen Komponenten werden jedoch innerhalb der Desorptionskolonne nicht vollständig ausgetrieben. Im Absorptionsmittel verbleibt ein geringer Anteil der für die Oligomerisierung besonders wertvollen C3-Olefine und C4-Olefine sowie Olefine C5+. Dieses teilweise beladene Absorptionsmittel (f)) verlässt die Desorptionskolonne und wird in einer ebenfalls bevorzugten Ausführungsform in zwei Ströme aufgeteilt. Ein erster Teilstrom wird innerhalb der Absorptionseinheit mit frischem, unbeladenen Absorptionsmittel (e)) vermischt und zur Absorptionskolonne zurückgeführt. Der zweite Teilstrom verlässt die Absorptionseinheit (II). Dieses teilweise beladene Absorptionsmittel (f)) wird entweder direkt zur Oligomerisierungseinheit (III) (siehe
Fig. 1.1a-b und die nicht beanspruchteFig. 1.1c ) oder zur Trenneinheit (Va) (sieheFig. 1.2 ) geführt. Im letzteren Fall werden die noch absorbierten Spezies vom Absorptionsmittel getrennt und über den Weg der Rückführung von C3 bis C8 Kohlenwasserstoffen (m)) von der Trenneinheit (Va) zur Oligomerisierungseinheit (III) geleitet. - Es gibt folglich mehrere Ströme, mittels denen der Oligomerisierungseinheit (III) Olefine zugeführt werden. Bevorzugt werden auch zusätzlich in Schritt III) die im Absorptionsmittel enthaltenen Olefine katalytisch zu einem Oligomerisat oligomerisiert.
- Erfindungsgemäß beinhaltet die Oligomerisierungseinheit (III) mindestens einen Festbettreaktor, in dem die Olefine in Anwesenheit eines Katalysators zu langkettigen Kohlenwasserstoffen umgesetzt werden. Die ablaufende Hauptreaktion wird als Oligomerisierung bezeichnet.
- Dabei können die C3 bis C5 Olefine als Monomere aufgefasst werden, aus denen sich durch Reaktion Dimere, Trimere, Tetramere und höhere Oligomere bilden. Diese Reaktionen sind exotherm. Die Produkte der Oligomerisierungsreaktion sind ebenfalls Olefine, Nebenreaktionen führen zur Bildung anderer Kohlenwasserstoffe. Dieses Produktgemisch wird als Oligomerisat bezeichnet. Wird, wie in einer bevorzugten Ausführungsform, das Produkt der Oligomerisierungseinheit (III) zur Trenneinheit (Va) geführt, dann wird dies als Roholigomerisat (g)) bezeichnet. Das so erhaltene Roholigomerisat (g)) zeigt eine C-Zahl Verteilung von ca. C3 bis C25. Die leichten C3 bis C5 Kohlenwasserstoffe setzen sich vorrangig aus nicht umgesetzten Olefinen zusammen.
- Der Großteil des Roholigomerisats (g)) besteht aus C5 bis C20 Kohlenwasserstoffen. Es ist bevorzugt eine Mischung aus Paraffinen, Olefinen, Naphthenen und Aromaten, insbesondere sind es größtenteils Olefine.
- Üblicherweise liegt die Temperatur der Oligomerisierungseinheit (III) in einem Bereich von 50 °C bis 500°C, besonders bevorzugt von 100 °C bis 400 °C, insbesondere von 200 °C bis 300 °C. Der Druck liegt bevorzugt in einem Bereich von 1 bar bis 80 bar, besonders bevorzugt in einem Bereich von 10 bar bis 70 bar, insbesondere in einem Bereich von 20 bar bis 50 bar. Der Olefingehalt im Feedgemisch der Oligomerisierung III) wird bevorzugt so eingestellt, dass die Olefine einen Anteil von 10 bis 90 Ma.-% haben.
- In einer bevorzugen Ausführung der Erfindung erfolgt zusätzlich eine Abtrennung eines zweiten unbeladenen Absorptionsmittels, umfassend eine Mischung aus C5 bis C8 Kohlenwasserstoffen, in Schritt V) nach Schritt III) in der Trenneinheit (Va).
- Dabei weist bei der Anlage bevorzugt auch die Trenneinheit (Va) eine Leitung für die Abführung des unbeladenen Absorptionsmittels zur Absorptionseinheit (II) auf.
- In einer Variante der Erfindung ist zwischen (III) und (IV) eine Trenneinheit (Va) angeordnet. Ein Roholigomerisat (g)) wird dabei der Trenneinheit (Va) zugeführt. In dieser Trenneinheit erfolgt, wie beispielsweise in einer Ausführungsform nach
Fig. 1.2 , eine Abtrennung von C3 bis C8 Kohlenwasserstoffen (m)), die zur Oligomerisierungseinheit (III) zurückgeführt werden. - In den bevorzugten Ausführungsformen nach
Fig. 1.1a und1.1c wird, erkennbar zusätzlich zur erfindungsgemäßen Gewinnung des unbeladene Absorptionsmittels in (Vb), ein zweites unbeladene Absorptionsmittel (e)) gewonnen. Dabei handelt es sich um eine Mischung aus hauptsächlich C5 bis C8 Kohlenwasserstoffen (insbesondere hauptsächlich C5 bis C8 Olefine). - Sie zeichnet sich durch eine Siedekurve aus, bei der die meisten Bestandteile im Bereich von 30 °C bis 130 °C sieden. Diese Fraktion wird der oben beschriebenen Absorptionseinheit (II) als frisches unbeladenes Absorptionsmittel (e)) zugeführt. Ebenso wird in dieser Trenneinheit aus dem Hauptprodukt der Oligomerisierung III) ein schweres Oligomerisat (h)) gewonnen. Dieses besteht hauptsächlich aus einer Mischung von Kohlenwasserstoffen C9+. Leichtere Anteile C8-können aus einer nicht-idealen Trennung der Trenneinheit (Va) resultieren. Um aus diesem schweren Oligomerisat Kerosin zu erzeugen, wird dieses der Hydriereinheit (IV) zugeführt. Dieses schwere Oligomerisat (h)) kann ebenso wie das Roholigomerisat (g)) dem Oberbegriff Oligomerisat zugeordnet werden.
- Für die Hydrierung IV) ist Wasserstoff notwendig. Die Hydriereinheit (IV) beinhaltet mindestens einen Festbettreaktor, in dem die im Oligomerisat bei der bevorzugten Ausführungsform der Trenneinheit (Va) dem schweren Oligomerisat (h)), enthaltenen Olefine und Aromaten in Anwesenheit eines Katalysators zu Paraffinen und Naphthenen umgesetzt werden. Diese Reaktionen sind exotherm.
- Üblicherweise liegt die Temperatur der Hydrierung bei Schritt IV) bevorzugt bei 20 °C bis 400 °C, besonders bevorzugt bei 60 °C bis 300 °C, insbesondere bei 90°C bis 200 °C. Der Druck ist bevorzugt 20 bar bis 150 bar, besonders bevorzugt 30 bar bis 100 bar, insbesondere 40 bar bis 80 bar. Das Verhältnis von zugeführtem Wasserstoff zu Kohlenwasserstoffen, auch als Gas/Öl-Verhältnis bezeichnet, liegt bevorzugt in einem Bereich von 100 bis 1000 Nm3/m3 und besonders bevorzugt in einem Bereich von 200 bis 600 Nm3/m3.
- Aus der katalytischen Hydrierung in Schritt IV) resultiert erfindungsgemäß ein hydriertes Produkt, welches hauptsächlich aus C9+ (C9 bis C25) Paraffinen und C9+ Naphthenen besteht.
- Leichtere Anteile (C8-) können, wie bereits oben beschrieben, aus der Trenneinheit (Va) stammen sowie infolge von Nebenreaktionen (z. B. Cracking) während der Hydrierung IV) entstehen. Dieses hydrierte Produkt (i)) mit noch leichteren Anteilen ist erneut aufzuarbeiten und wird in einer bevorzugten Ausführungsform zu diesem Zweck der Trenneinheit (Vb) zugeführt.
- In einer bevorzugten Ausführungsform wird in einer Trenneinheit (Vb) das hydrierte Produkt (i)) in die Fraktionen Benzinkomponenten (j)), Kerosin (k)) und Dieselkomponenten (l)) aufgeteilt. In einer bevorzugten Ausführungsform der Erfindung werden als Nebenprodukte jeweils ein aromatenarmer Strom mit Benzinkomponenten und Dieselkomponenten gewonnen.
- Benzinkomponenten (C5 bis C8 Kohlenwasserstoffe) zeichnen sich durch eine Siedekurve aus, bei der die Bestandteile vorzugsweise im Bereich von 30 °C bis 130 °C sieden. Diese Komponenten können zu Benzin weiterverarbeitet werden.
- Kerosin (C9 bis C17 Kohlenwasserstoffe), wie bereits oben definiert, zeichnet sich durch eine Siedekurve aus, bei der die Bestandteile vorzugsweise im Bereich von 130 °C bis 300°C sieden.
- Dieselkomponenten (C18 bis C25 Kohlenwasserstoffe) zeichnen sich durch eine Siedekurve aus, bei der die Bestandteile vorzugsweise im Bereich von 300 °C bis 400 °C sieden. Diese Komponenten können zu Diesel weiterverarbeitet werden.
- Erfindungsgemäß kann ein Teil des Kerosins (k)) und/oder der Dieselkomponenten (l)) als Absorptionsmittel verwendet werden (siehe
Fig. 1.1a ,1.1b und1.2 ). Dies entspricht der erfindungsgemäßen Variante, bei der in Schritt V) das Absorptionsmittel nach Schritt IV) in einer Trenneinheit (Vb) abgetrennt wird. Entsprechend ist das Absorptionsmittel, welches aus Trenneinheit (Vb) abgetrennt wird, eine hydrierte Fraktion von C9+ Paraffinen und C9+ Naphthenen (C9 bis C25). Es zeichnet sich durch eine Siedekurve aus, bei der die Bestandteile vorzugsweise im Bereich von 130 °C bis 400 °C, besonders bevorzugt bei 200°C bis 400 °C, insbesondere bevorzugt bei 250 °C bis 400 °C sieden. Erfindungsgemäß wird dieses Gemisch der oben beschriebenen Absorptionseinheit (II) als frisches unbeladenes Absorptionsmittel (e)) zugeführt. - Erfindungsgemäß wird somit nach Schritt IV) in der Trenneinheit (Vb), bevorzugt zusätzlich nach Schritt III) in der Trenneinheit (Va), ein unbeladenes Absorptionsmittel abgetrennt, mit dem die erfindungsgemäße Absorption in Schritt II) vorgenommen wird.
- Wenn nur in Trenneinheit (Vb) (siehe
Fig. 1.1b und1.2 ) eine Abtrennung des unbeladenen Absorptionsmittels erfolgt, dann ergibt sich das unbeladene Absorptionsmittel als die hydrierte Fraktion der C9+ Paraffine und C9+ Naphthene. Falls eine Abtrennung in beiden Trenneinheiten (Va) und (Vb) erfolgt (sieheFig. 1.1a ), ist das Absorptionsmittel eine Mischung aus den C5 bis C8 Kohlenwasserstoffen und dieser hydrierten C9+ Fraktion. - In einer bevorzugten Ausführungsform der Erfindung weist die Oligomerisierungseinheit (III) eine Leitung für die Abführung eines Oligomerisats zur Trenneinheit (Va) und die Trenneinheit (Va) eine Leitung für die Abführung des Oligomerisats zur Hydriereinheit (IV) auf.
- Erfindungsgemäß die Hydriereinheit (IV) weist eine Leitung für die Abführung eines hydrierten Produkts zur Trenneinheit (Vb) und die Trenneinheit (Vb) mindestens eine Leitung für die Abführung des Kerosins, der Benzinkomponenten und Dieselkomponenten auf.
- Für die Schritte der Olefinerzeugung I), der Oligomerisierung III) und der Hydrierung IV) sind jeweils Reaktoren bzw. Reaktorsysteme notwendig. Für die Olefinerzeugung in I) wird bevorzugt ein Festbettreaktor verwendet, besonders bevorzugt ein isothermer Rohrreaktor mit Festbett. Für die Oligomerisierung in Schritt III) wird bevorzugt mindestens ein Festbettreaktor verwendet, besonders bevorzugt mindestens ein adiabatischer Festbettreaktor. Für die katalytische Hydrierung in Schritt IV) wird bevorzugt mindestens ein Festbettreaktor verwendet, besonders bevorzugt mindestens ein adiabatischer Festbettreaktor.
- In einer ebenfalls bevorzugten Ausführungsform der Erfindung wird die katalytische Olefinerzeugung in Schritt I), die katalytische Oligomerisierung in Schritt III) und die katalytische Hydrierung in Schritt IV) jeweils in mindestens einem Festbettreaktor durchgeführt.
- Erfindungsgemäß werden die Reaktoren als Teil des jeweiligen Anlagenteis der erfindungsgemäßen Anlage verstanden.
- In einer bevorzugten Ausführungsform der Erfindung ist der Katalysator
- in Schritt I) bzw. der Olefinerzeugungseinheit (I) ein zeolithischer Katalysator, und
- in Schritt III) bzw. der Oligomerisierungseinheit (III) ein zeolithischer und/oder ein nicht-zeolithisch saurer Katalysator,
- in Schritt IV) bzw. der Hydriereinheit (IV) bevorzugt ein Metallkatalysator, ausgewählt aus Pt, Pd, Ru, Ni, Rh, Co, Mo und W.
- Ein zeolithischer Katalysator ist besonders bevorzugt ausgewählt aus Zeolithen vom Typ ZSM-5 (wie bspw. H-ZSM-5), ZSM-57, ZSM-22, SAPO, Beta und Y.
- Ein nicht-zeolithisch saurer Katalysator ist besonders bevorzugt ausgewählt aus einer festen immobilisierten Säure, wie bspw. feste Phosphorsäure, und Katalysatoren auf Silikatbasis, wie amorphe Alumosilikate oder Tone.
- Das erfindungsgemäße Verfahren bzw. die Anlage weisen folgende Vorteile auf:
Der Schritt der Oligomerisierung III) der Olefine wird auf eine Weise betrieben, die unerwünschte Nebenreaktionen, wie z. B. Zyklisierung, Wasserstofftransfer und Aromatenbildung, auf ein Minimum begrenzt. So findet hauptsächlich ein Kettenwachstum olefinischer Spezies statt, wobei das Maximum an gebildetem Produkt bereits im C-Zahl-Bereich und Siedebereich des Kerosins liegt. Die Bildung langkettiger Olefine erfolgt bevorzugt durch die Reaktion von C3+ Olefinen untereinander. Dabei werden die Olefine am sauren Katalysator durch Protonierung aktiviert. Im Falle des Ethylens ist hierfür eine relativ hohe Aktivierungsenergie notwendig. Es beinhaltet die Bildung eines primären Carbenium-Ions. Unter den Temperaturen der Oligomerisierung zeigt Ethylen eine geringere Reaktivität als die C3 bis C5 Olefine. Das für die Aktivierung des Ethylens günstigere Temperaturniveau steht in der Olefinerzeugungseinheit (I) zur Verfügung. Hier wird das Ethylen in Anwesenheit von Oxygenaten mittels Methylierung zu C3+ Olefinen umgesetzt. Parallel entsteht neues Ethylen als eines der Primärprodukte der Umwandlung von Oxygenaten in Olefine. Wie bereits oben angemerkt, werden aus dem in Schritt I) erhaltenen olefinhaltigen Stoffgemisch (b)) die C3+ Kohlenwasserstoffe mittels der Absorptionseinheit (II) abgetrennt und der Oligomerisierungseinheit (III) zugeführt. Gleichzeitig erfolgt eine Anreicherung von leichten Komponenten inklusive des Ethylens im übrigbleibenden Kreislaufgas (c)), welches zur Olefinerzeugung I) zurückgeführt wird. - Folglich wird vorteilhaft durch die Umwandlung des zurückgeführten Ethylens in C3+ Olefine in der Olefinerzeugung I) und deren anschließenden Umsetzung in der Oligomerisierung III) die Ausbeute des Kerosins erhöht.
- Ebenfalls wird in der Olefinerzeugung I) eine Verdünnung durch die im Kreislaufgas (c)) enthaltenen "nicht reaktiven" Bestandteile der Permanentgase, wie CO2 und CO, erzielt. Diese Verdünnung dient einer besseren Kontrolle des Wärmeübergangs in der Olefinerzeugungseinheit (I).
- Vorteilhaft werden dadurch hohe Olefin-Selektivitäten und -Ausbeuten, sowie letztlich hohe Kerosin-Ausbeuten sichergestellt.
- Das für die erfindungsgemäße Absorption in Schritt II) notwendige (unbeladene) Absorptionsmittel (e)) wird, wie bereits oben beschrieben, nach Schritt IV) in der Trenneinheit (Vb) abgetrennt (siehe
Fig. 1.1a-b und1.2 ). - Bei der (in einer bevorzugten Ausführungsform) optional zusätzlichen Abtrennung des Absorptionsmittels nach Schritt III) in der Trenneinheit (Va)
(sieheFig. 1.1a und1.1c ), besteht das Absorptionsmittel aus einer olefinreichen Fraktion von C5 bis C8 Kohlenwasserstoffen. Durch die in der Absorptionseinheit (II) stattfindende Absorption erfolgt ein Übergang von C3+ Kohlenwasserstoffen in das Absorptionsmittel. Daraus ergibt sich eine Anreicherung des Absorptionsmittels mit den Hauptprodukten der Olefinerzeugung I), d. h. C3-Olefinen und C4-Olefinen, welche nach Schritt II) vorwiegend in der olefinhaltigen Fraktion (d)) vorliegen. Neben der olefinhaltigen Fraktion wird ebenfalls ein Strom des teilweise beladenen Absorptionsmittels (f)) zur Oligomerisierung (III) geführt. Beide Ströme werden in der Oligomerisierung III) erneut miteinander kontaktiert. Generell sinkt in der Oligomerisierung die Reaktivität der Olefine mit steigender Kettenlänge. Die Diffusionshemmung erschwert die Dimerisierung langkettiger C5+ Olefine. Da C3-Olefine und C4-Olefine schneller im Porensystem des Katalysators diffundieren, können die an den aktiven Zentren des Katalysators befindlichen C5+ Olefine effektiver in langkettige Olefine im C-Zahl Bereich des Kerosins umgesetzt werden. - Dadurch wird vorteilhaft eine Steigerung der Ausbeute des Kerosins erreicht.
- Bei der erfindungsgemäßen Abtrennung des Absorptionsmittels nach Schritt IV) in einer Trenneinheit (Vb)
(sieheFig. 1.1a und1.2 ), besteht das Absorptionsmittel aus einer hydrierten Fraktion von C9+ Paraffinen und C9+ Naphthenen. Unter den Bedingungen der Oligomerisierung III) sind diese Bestandteile nicht reaktiv. Wird ein Strom des teilweise beladenen Absorptionsmittels (f)) von der Absorptionseinheit (II) zur Oligomerisierungseinheit (III) geführt (sieheFig. 1.1a ), ermöglicht die hohe Verdampfungsenthalpie der C9+ Paraffine und C9+ Naphthene eine bessere Kontrolle über die Temperatur in den Reaktionsstufen der Oligomerisierung. - Vorteilhaft werden dadurch hohe Selektivitäten und letztlich hohe Kerosin-Ausbeuten sichergestellt.
- Wird in einer Ausführungsform ein Strom des teilweise beladenen Absorptionsmittels (f)) von der Absorptionseinheit (II) zur Trenneinheit (Va) geführt (siehe
Fig. 1.2 ), resultiert daraus ein an C3 bis C8 Olefinen reicher Kohlenwasserstoffstrom, welcher zur Oligomerisierungseinheit (III) zurückgeführt wird. Durch die Kontaktierung dieses Gemisches aus leichten C3/C4 Olefinen und schwereren C5 bis C8 Olefinen in der Oligomerisierung III), wird analog der bereits oben beschriebenen Weise eine Steigerung der Kerosin-Ausbeute erreicht. Über die Trenneinheit (Va) gelangen die ursprünglich aus dem Absorptionsmittel stammenden C9+ Kohlenwasserstoffe in das Hauptprodukt der Oligomerisierung III) (schweres Oligomerisat (h))). Der daraus resultierende Anteil an Paraffinen und Naphthenen führt zu einer Verdünnung des hauptsächich olefinischen Oligomerisats. Durch diese Verdünnung wird eine bessere Kontrolle über die Temperatur in der nachfolgenden Hydrierung IV) ermöglicht. Hierbei auftretende unerwünschte Nebenreaktionen wie Cracking werden minimiert. Vorteilhaft werden dadurch hohe Selektivitäten und letztlich hohe Kerosin-Ausbeuten sichergestellt. - Mit den beschriebenen Maßnahmen wird eine Kerosin-Ausbeute von 40 bis 70 Ma.-% erzielt. Diese Ausbeute ist auf den stöchiometrischen Kohlenwasserstoffanteil des Oxygenats bezogen. Beim Fokus auf die Koppelprodukte können auch geringere Kerosin-Ausbeuten erzielt werden.
- Mit der Erfindung wird ein synthetisches Kerosin erhalten, welches die geltenden Spezifikationen erfüllt.
- Vorteil der Erfindung ist auch, dass das erhaltene Kerosin wenig aromatische Verbindungen aufweist.
- Der Aromatenanteil liegt bei 0 Vol.-% bis 20 Vol.-%, insbesondere liegt er unter 10 Vol.-%, besonders bevorzugt bei 0 Vol.-% bis 8 Vol.-%. Dies wird durch die oben beschriebene Kombination hoher Olefinausbeuten im Schritt I), Minimierung von Nebenreaktionen in Schritt III) und letztlich durch die Hydrierung in Schritt IV) erreicht. Durch den geringen Aromatengehalt wird vorteilhaft die Bildung von Partikeln während der Verbrennung des Kerosins reduziert.
- In einer bevorzugten Ausführungsform der Erfindung wird nach der katalytischen Oligomerisierung zusätzlich eine Fraktion von Leichtsiedern (o)) abgetrennt und zu Schritt I) zurückgeführt.
- Dies entspricht einer bevorzugten Ausführungsform der Anlage, worin in der Oligomerisierungseinheit (III) mittels Separator und/oder in der Trenneinheit (Va) eine Fraktion von Leichtsiedern abgetrennt wird und zur Olefinerzeugungseinheit (I) zurückgeführt wird. Die Anlage weist dabei eine Leitung für die Rückführung von Leichtsiedern von der Oligomerisierungseinheit (III) und/oder der Trenneinheit (Va) zur Olefinerzeugungseinheit (I) auf.
- Durch die Rückführung der Leichtsieder (o)) zur Olefinerzeugung I) wird vorteilhaft Ethylen in C3+ Olefine umgewandelt. Es kommt zu einer Verdünnung des Einsatzstroms der Olefinerzeugung in Schritt I), was einer besseren Kontrolle des Wärmeübergangs im Reaktor der Olefinerzeugung I) dient. Hierdurch sowie durch die Umwandlung des zurückgeführten Ethylens in C3+ Olefine und deren anschließende Umsetzung in der Oligomerisierung III) wird die Ausbeute des Kerosins erhöht.
- In einer ebenfalls bevorzugten Ausführungsform der Erfindung wird nach Schritt III) in einer Trenneinheit (Va) zusätzlich eine C3 bis C5 Kohlenwasserstofffraktion abgetrennt und zu Schritt III) zurückgeführt.
- In einer ebenfalls bevorzugten Ausführungsform der Erfindung wird zusätzlich nach Schritt III) in einer Trenneinheit (Va)eine C5 bis C8 Kohlenwasserstofffraktion abgetrennt und zu Schritt III) zurückgeführt.
- Vorteilhaft erfolgt mit den letzten beiden Ausführungsformen eine Umsetzung der Olefine zu höheren Olefinen im C-Zahl Bereich des Kerosins und das führt zu einer Steigerung der Ausbeute des Kerosins.
- Im Folgenden genauer zu diesen Ausführungsformen:
Erfindungsgemäß wird in der Absorptionseinheit (II) ein olefinhaltiges Stoffgemisch (b)) mit dem unbeladenen Absorptionsmittel aus Schritt V) in Kontakt gebracht. Hierbei ist nicht vermeidbar, dass ein bestimmter Teil leichter Kohlenwasserstoffe C1 bis C2 sowie Permanentgase (CO, CO2, H2) im Absorptionsmittel absorbiert werden und in die Oligomerisierungseinheit (III) gelangen. Unter den Reaktionsbedingungen der Oligomerisierung können diese leichten Komponenten als nicht reaktiv oder, wie im Falle des Ethylens, als reaktionsträge betrachtet werden. Diese leichten Komponenten sind folglich auch im Reaktionsprodukt der Oligomerisierung enthalten. In einer bevorzugten Ausführungsform beinhaltet die Oligomerisierungseinheit (III) eine Trennstufe (III/S1), welches inFig. 2.1a (nicht beansprucht) undFig. 2.1b dargestellt ist. - Das nach der Reaktion der Oligomerisierung vorliegende Roholigomerisat 2 (q)) wird dabei in dieser Stufe (III/S1), bspw. durch Separation, in eine Fraktion von Leichtsiedern (o)) und eine restliche Fraktion (Roholigomerisat (g))) aufgetrennt. Die Leichtsieder (o)) bestehen hauptsächlich aus C1 bis C2 Kohlenwasserstoffen, sowie nicht reaktiven Bestandteilen wie CO, CO2 und H2.
- Das Roholigomerisat (g)) wird der Trenneinheit (Va) zugeführt. In einer bevorzugten Ausführungsform beinhaltet die Trenneinheit (Va) zwei Stufen (Va/K1) und (Va/K2). Dies wird beispielhaft in
Fig. 2.1a (nicht beansprucht) undFig. 2.1b gezeigt. - Das Roholigomerisat (g)) wird in der ersten Stufe (Va/K1) mittels einer Destillationskolonne in eine Fraktion von Leichtsiedern (o)), hauptsächlich bestehend aus C1 bis C2 Kohlenwasserstoffen, eine olefinreiche C3 bis C5 Kohlenwasserstofffraktion (p)) sowie eine verbleibende schwere Fraktion (Roholigomerisat 3 (r))) aufgetrennt. Die Leichtsieder (o)) aus (III/S1) und (Va/K1) werden zur Olefinerzeugung I) zurückgeführt. Die olefinreiche C3 bis C5 Kohlenwasserstofffraktion (p)) wird zur Oligomerisierung III) zurückgeführt. Diese C3 bis C5 Kohlenwasserstofffraktion wird hierbei bevorzugt zu 10 Ma.-% bis 99 Ma.-%, besonders bevorzugt zu 20 Ma.-% bis 99 Ma.-%, insbesondere bevorzugt zu 40 Ma.-% bis 99 Ma.-% zurückgeführt.
- Die verbleibende schwere Fraktion (Roholigomerisat 3 (r))) wird in einer zweiten Stufe (Va/K2), beispielsweise mittels einer Destillationskolonne, in eine olefinreiche C5 bis C8 Kohlenwasserstofffraktion (v)) in
Fig. 2.1b sowie das schwere Oligomerisat (h)) aufgetrennt. Das schwere Oligomerisat (h)) wird anschließend zur Hydrierung IV) geführt. Die olefinreiche C5 bis C8 Kohlenwasserstofffraktion (v)) wird in einer bevorzugten Ausführungsform zur Oligomerisierung III) zurückgeführt (sieheFig. 2.1b ). Diese C5 bis C8 Kohlenwasserstofffraktion (v)) wird hierbei bevorzugt zu 10 Ma.-% bis 99 Ma.-%, besonders bevorzugt zu 20 Ma.-% bis 99 Ma.-%, insbesondere bevorzugt zu 40 Ma.-% bis 99 Ma.-% zurückgeführt. - In einer weiteren bevorzugten Ausführungsform wird die gleiche Fraktion als unbeladenes Absorptionsmittel (e)) in der Absorptionseinheit (II) verwendet (siehe nicht beanspruchte
Fig. 2.1a ). Ebenfalls wird in einer bevorzugten Ausführungsform jeweils ein Teil zur Oligomerisierungseinheit (III) als C5 bis C8 Kohlenwasserstofffraktion (v)) und zur Absorptionseinheit (II) als unbeladenes Absorptionsmittel (e)) zurückgeführt. Die Leichtsieder (o)), die C3 bis C5 Kohlenwasserstofffraktion (p)) sowie die C5 bis C8 Kohlenwasserstofffraktion (v)) bzw. das unbeladene Absorptionsmittel (e)) können ebenfalls unter Verwendung von weniger Stufen erhalten werden. Generell besteht die Möglichkeit, jeweils einen Teil der Fraktionen nach den Abtrennungen aus dem Prozess zu entfernen. - Durch die Rückführung der Leichtsieder (o)) zur Olefinerzeugung I) wird vorteilhaft Ethylen in C3+ Olefine umgewandelt. Durch die in den Leichtsiedern (o)) enthaltenen "nicht reaktiven" Bestandteile der Permanentgase wie CO2 und CO wird vorteilhaft in der Olefinerzeugung I) eine Verdünnung des reaktiven Feeds erzielt. Diese Verdünnung dient einer besseren Kontrolle des Wärmeübergangs im Reaktor der Olefinerzeugung I). Hierdurch sowie durch die Umwandlung des zurückgeführten Ethylens in C3+ Olefine und deren anschließenden Umsetzung in der Oligomerisierung III) wird die Ausbeute des Kerosins erhöht.
- Durch die Rückführung der olefinreichen Kohlenwasserstofffraktionen C3 bis C5 (p)) und C5 bis C8 (v)) zur Oligomerisierung III) erfolgt ein Umsatz von C3 bis C8 Olefinen zu höheren Olefinen im C-Zahl Bereich des Kerosins und damit eine Steigerung der Ausbeute des Kerosins.
- In einer bevorzugten Ausführungsform beinhaltet die Hydriereinheit (IV) eine Trennstufe (IV/S1). Dies ist beispielhaft in nicht beanspruchter
Fig. 2.1a gezeigt. Hierbei wird das nach dem Reaktor vorliegende hydrierte Produkt 2 (s)) in dieser Stufe (IV/S1), beispielsweise durch Separation, in eine gasförmige wasserstoffreiche Fraktion (t)) und eine schwere Fraktion (hydriertes Produkt (i))) aufgetrennt. Die wasserstoffreiche Fraktion (t)) wird zur Hydriereinheit (IV) zurückgeführt. Diese Fraktion kann ebenso aus dem Prozess entfernt werden bzw. vor der Rückführung mit frischem Wasserstoff (u)) versetzt werden. Durch die Rückführung wird vorteilhaft der Wasserstoffbedarf reduziert und die Wirtschaftlichkeit des Prozesses verbessert. Die nach der Separation (IV/S1) verbleibende schwerere Fraktion (hydriertes Produkt (i))) wird zur Trenneinheit (Vb) geführt. Hier erfolgt, beispielsweise mittels einer Destillationskolonne, eine Auftrennung in eine Fraktion von Benzinkomponenten (j)), Kerosin (k)) und Dieselkomponenten (l)), wobei typischerweise der Hauptteil des Produktes auf das synthetische Kerosin entfällt. Darüber hinaus kann in dieser Kolonne auch eine leichte Fraktion von C3/C4 Kohlenwasserstoffen abgetrennt werden. Prinzipiell besteht auch für die Trenneinheit (Vb) die Möglichkeit, die Komplexität der Trennaufgabe in einer zweistufigen Destillation durchzuführen. - In einer bevorzugten Ausführungsform der Erfindung ist der Schritt III) in mehreren Stufen der Oligomerisierung ausgeführt, wobei,
- i. ein Zwischenprodukt der Oligomerisierung zwischen diesen Stufen abgetrennt und zu der Trenneinheit (Va) geführt wird, und/oder
- ii. ein Zwischenprodukt der Oligomerisierung bei Eintritt in die nachfolgende Stufe der Oligomerisierung durch Rückführung der C3 bis C5 Kohlenwasserstofffraktion gemäß Anspruch 4 und/oder durch Rückführung der C5 bis C8 Kohlenwasserstofffraktion gemäß Anspruch 5 und/oder durch die olefinhaltige Fraktion gemäß Anspruch 1 und/oder das Absorptionsmittel aus Schritt II) gekühlt wird. Letzteres betrifft den Fall, dass das Absorptionsmittel aus Schritt II) direkt zur Oligomerisierung in Schritt III) geführt wird.
- Vorteilhaft erlaubt i. die Abtrennung eines Zwischenprodukts der Oligomerisierung die Sicherung von Komponenten im Kerosinbereich bei einem Teilumsatz und entsprechend der zugehörigen Kerosin-Selektivität. Eine Umwandlung dieser Komponenten zu höheren C-Zahlen wird dadurch vermieden.
- Vorteilhaft erlaubt ii. die Kontrolle über die Reaktionstemperatur und es werden folglich hohe Selektivitäten und hohe Kerosin-Ausbeuten sichergestellt. Durch die Kontrolle über die Reaktionstemperatur wird ebenfalls eine hohe Lebensdauer des Katalysators erreicht.
- Bei der Oligomerisierung handelt es sich um eine stark exotherme Reaktion. Für die Synthese der Kerosin-Kohlenwasserstoffe ist es notwendig, die Reaktionstemperatur auf einen bestimmten Bereich zu begrenzen. Hierfür muss das Reaktionsgemisch gekühlt werden.
- In einer bevorzugten Ausführungsform wird das Reaktionsgemisch direkt mit einem nicht reaktiven flüssigen Fluid vermischt. Hierfür wird ein Absorptionsmittel, bestehend aus C9+ Paraffinen und C9+ Naphthenen, verwendet. Die hohe Verdampfungsenthalpie dieser Komponenten ermöglicht eine bessere Kontrolle über die Temperatur innerhalb eines Katalysatorbettes. Wird eine direkte Kühlung innerhalb des Bettes nicht angewendet bzw. sind die hierfür getroffenen Maßnahmen allein nicht ausreichend, dann ist der durch die Exothermie der Reaktion verursachte Temperaturanstieg durch eine Anpassung des Reaktionsfortschrittes zu begrenzen. Dies wird durch eine Unterteilung des Katalysatorbettes erreicht. Das Reaktionsgemisch verlässt das Katalysatorbett mit einer erhöhten Temperatur und wird vor Eintritt in ein weiteres Katalysatorbett gekühlt. Diese sogenannte Zwischenkühlung kann durch einen entsprechenden Wärmeübertrager und/oder durch direkte Eindüsung eines kühleren Fluids in das Reaktionsgemisch erfolgen.
- In einer bevorzugten Ausführungsform ist die Oligomerisierungseinheit (III) in mehrere Stufen aufgeteilt. Dies ist beispielhaft in
Fig. 2.2a und inFig. 2.2b gezeigt. Hierbei repräsentiert eine Stufe entweder ein Katalysatorbett innerhalb eines Reaktors oder einen Reaktor mit einem oder mehreren Katalysatorbetten. Zur Veranschaulichung wurden die Stufen (III.1) und (III.2) dargestellt, jedoch sind ebenso weitere Stufen möglich. DieFiguren 2.2a und2.2b enthalten alle möglichen Zuführungen aus II) und Rückführungen aus Trenneinheit (Va), wobei in der Anwendung dieser Ausführungsform nicht alle Zu- und Rückführungen kombiniert werden müssen. - Die aus der Absorptionseinheit (II) kommende olefinhaltige Fraktion (d)) wird auf die entsprechenden Stufen aufgeteilt. Ebenso ist dies für das teilweise beladene Absorptionsmittel (f)) möglich. Auch die Rückführungen der C3 bis C5 Kohlenwasserstofffraktion (p)) und der C5 bis C8 Kohlenwasserstofffraktion (v)) aus der Trenneinheit (Va) werden auf die verschiedenen Stufen aufgeteilt. Dabei können die entsprechenden Ströme (d)), (f)), (p)) und (v)) jeweils zu unterschiedlichen Anteilen auf die Stufen aufgeteilt werden. Diese Ströme befinden sich generell auf einem niedrigeren Temperaturniveau als das der Oligomerisierungsreaktion. (siehe
Fig. 2.2a )
Auf diese Weise wird das Zwischenprodukt der Oligomerisierung (w)) durch Teilströme von (d)), (f)), (p)) und (v)) gekühlt. Durch die Aufteilung der Ströme und deren Nutzung zur Zwischenkühlung des Reaktionsgemisches wird vorteilhaft die Kontrolle über die Reaktionstemperatur erreicht. Damit werden folglich hohe Selektivitäten und hohe Kerosin-Ausbeuten sichergestellt. - Durch die beschriebene Aufteilung der Ströme werden vorteilhaft olefinreiche Fraktionen von C5 bis C8 Kohlenwasserstoffen vor ihrer Umsetzung in der Oligomerisierung mit C3-Olefinen und C4-Olefinen versetzt. Dadurch wird eine Steigerung der Kerosin-Ausbeute erreicht.
- In den Rückführungen der C3 bis C5 Kohlenwasserstofffraktion (p)) und der C5 bis C8 Kohlenwasserstofffraktion (v)) ist ein bestimmter Anteil an Paraffinen enthalten, welche hauptsächlich ursprünglich als Nebenprodukte in der Olefinerzeugung I) entstanden sind. Diese Paraffine verhalten sich in der Oligomerisierung III) nicht reaktiv. Durch die Aufteilung der Teilströme von (p)) und (v)) wird am Eintritt einer Stufe eine Verdünnung des Reaktionsgemisches eingestellt. Damit wird vorteilhaft eine zusätzliche Kontrolle über die Reaktionstemperatur erreicht und folglich hohe Kerosin-Ausbeuten sichergestellt.
- In der Oligomerisierung von Olefinen folgt mit steigendem Umsatz eine Erhöhung des Anteils der C9+ Kohlenwasserstoffe im Produkt. Aus dem Anteil an C9 bis C17 Kohlenwasserstoffen dieses Produktes resultiert später nach der Hydrierung IV) und der Trenneinheit (Vb) das Endprodukt Kerosin (k)). Aus dem Anteil der Kohlenwasserstoffe C18+ resultiert später nach der Hydrierung IV) und Trenneinheit (Vb) das Nebenprodukt der Dieselkomponenten (l)). Mit steigendem Umsatzgrad der leichten Olefine sinkt im Produkt der C9+ Kohlenwasserstoffe das Verhältnis der C9 bis C17 Kohlenwasserstoffe zu den Kohlenwasserstoffen C18+. Dies entspricht einer Verringerung der Kerosin-Selektivität. Um von hohen Selektivitäten profitieren zu können, wird im Verfahren über eine oder mehrere Stufen der Oligomerisierung III) nur ein Teilumsatz der Olefine zugelassen. Aus den entsprechenden Produktströmen wird der Anteil an Kohlenwasserstoffen C9+ entfernt und der Hydrierung IV) zugeführt. Die C3 bis C8 Olefine werden in den Strömen (p)) und (v)) der Oligomerisierung III) erneut zugeführt. Dies ist beispielhaft in
Fig. 2.2b gezeigt. Dementsprechend wird in einer bevorzugten Ausführungsform das Zwischenprodukt der Oligomerisierung (w)) nach Stufe (III.1) zu einer Trennstufe (z. B mittels Separation) (III/S2) und nachfolgend zur Trenneinheit (Va) geführt. Hierdurch wird das Zwischenprodukt der Oligomerisierung (w)) in eine Fraktion von Leichtsiedern (o)) und eine restliche schwere Fraktion (Zwischenprodukt Oligomerisierung 2 (x))) aufgetrennt. Letztere wird der Trenneinheit (Va) zugeführt. Über die Rückführungen der C3 bis C5 Kohlenwasserstofffraktion (p)) und der C5 bis C8 Kohlenwasserstofffraktion (v)) werden die C3 bis C8 Olefine von der Trenneinheit (Va) zu einer nachfolgenden Stufe (III.2) der Oligomerisierung III) oder zur ersten Stufe (III.1) zurückgeführt. - Ein Teilumsatz von leichten Olefinen mit Zwischenabtrennung der C9+ Fraktion wird über eine oder mehrere nacheinander geschaltete Stufen der Oligomerisierung realisiert, wie in
Fig. 2.2b gezeigt wird. Durch die Abtrennung des Zwischenprodukts der Oligomerisierung (w)) wird vorteilhaft ein Anteil von Komponenten im Kerosinbereich gesichert. Dabei wird durch jede weitere Stufe mit Teilumsatz der Gesamtumsatzgrad gesteigert. Somit wird vorteilhaft bei einer hohen Selektivität in der Oligomerisierung III) mit Steigerung des Gesamtumsatzgrads eine hohe Ausbeute an Kerosin erreicht. - In einer bevorzugten Ausführungsform der Erfindung wird das Oligomerisat aus Schritt III) bei Eintritt in Schritt IV) durch Rückführung eines Teils des hydrierten Produkts nach Schritt IV) verdünnt.
- Bevorzugt kommt dabei das Oligomerisat aus Trenneinheit (Va) und das hydrierte Produkt zur Verdünnung wird zwischen (IV/S1) und (Vb) entnommen (siehe
Fig. 2.3 ). - In einer ebenfalls bevorzugten Ausführungsform wird der Schritt IV) in mehreren Stufen ausgeführt,
wobei Wasserstoff und/oder ein Teil eines schweren Oligomerisats und/oder des in IV) hydrierten Produkts zur Zwischenkühlung (zwischen den Stufen der Hydrierung) verwendet wird. - Die Verdünnung bzw. Zwischenkühlung führt vorteilhaft zu einer besseren Kontrolle über die Reaktionstemperatur. Dadurch wird ebenfalls eine hohe Lebensdauer des Katalysators erreicht.
- Mit den getroffenen Maßnahmen wird die Hydrierung entsprechend optimiert und folglich eine hohe Kerosin-Ausbeute sichergestellt.
- Bei der Hydrierung handelt es sich ebenfalls um eine stark exotherme Reaktion. Bei erhöhter Temperatur kann als Nebenreaktion Cracking auftreten sowie der Katalysator schneller desaktivieren. Als Feedgemisch dient das von der Trenneinheit (Va) stammende, schwere Oligomerisat (h)). Es ist ein Gemisch aus C9+ Kohlenwasserstoffen, welches hauptsächlich aus Olefinen besteht. Ein bestimmter Anteil an Aromaten ist ebenfalls enthalten. Um eine annähernd vollständige Hydrierung des Produktes zu erreichen, ist es notwendig, die Reaktionstemperatur in einem bestimmten Bereich einzustellen. Der Temperaturanstieg ist durch eine Anpassung des Reaktionsfortschrittes zu begrenzen. Dies erfolgt analog der Oligomerisierung durch Kühlungdes Reaktionsgemischs sowie eine Unterteilung des Katalysatorbettes.
- In einer bevorzugten Ausführungsform ist die Hydriereinheit (IV) folglich in mehrere Stufen aufgeteilt. Dies ist beispielhaft in
Fig. 2.3 gezeigt. Hierbei repräsentiert eine Stufe entweder ein Katalysatorbett innerhalb eines Reaktors oder einen Reaktor mit einem oder mehreren Katalysatorbetten. - Zur Veranschaulichung wurde in der
Fig. 2.3 ein zweistufiges System dargestellt, jedoch sind weitere Stufen möglich. Ebenso wurden alle möglichen Zu- und Rückführungen dargestellt, wobei diese nicht alle kombiniert werden müssen. Das entsprechende Zwischenprodukt der Hydrierung (y)) wird von einer Stufe zur nachfolgenden Stufe geführt. In dieser bevorzugten Ausführungsform wird ebenfalls zwischen (IV/S1) und (Vb) ein Teil des hydrierten Produktes (i)) entnommen und zur Hydriereinheit (IV) zurückgeführt. Das hydrierte Produkt (i)) besteht hauptsächlich aus C9+ Paraffinen und C9+ Naphthenen. Diese Komponenten verhalten sich nicht reaktiv innerhalb der Hydrierung IV). Diese Fraktion des hydrierten Produkts (i)) wird hierbei bevorzugt zu 10 bis 90 Ma.-% zurückgeführt. - Das von der Trenneinheit (Va) kommende schwere Oligomerisat (h))wird, wie die Rückführungen des hydrierten Produktes (i)) und der wasserstoffreichen Fraktion (t)) inklusive der Zuführung des frischen Wasserstoffes (u)), auf die verschiedenen Stufen aufgeteilt. Dabei können die entsprechenden Ströme (h)), (i)) und (t)) jeweils zu unterschiedlichen Anteilen auf die Stufen aufgeteilt werden. Diese Ströme befinden sich generell auf einem niedrigeren Temperaturniveau als die Reaktion der Hydrierung.
- Durch die Kontaktierung mit den Teilströmen (i)) und (t)) wird am Eintritt zur Stufe (IV.2) das Zwischenprodukt der Hydrierung (y)) gekühlt. Die Kontaktierung des schweren Oligomerisats (h)) mit einem Teilstrom des hydrierten Produktes (i)) führt zu einer Verdünnung des reaktiven Feeds und ermöglicht die Nutzung der hohen Verdampfungsenthalpie der C9+ Paraffine und C9+ Naphthene zur Kühlung innerhalb des Bettes. Durch die Aufteilung der Ströme und deren Nutzung zur Kühlung des Reaktionsgemisches wird vorteilhaft die Kontrolle über die Reaktionstemperatur sowie die Unterdrückung von Nebenreaktionen erreicht. Mit den getroffenen Maßnahmen wird die Hydrierung entsprechend optimiert und folglich eine hohe Kerosin-Ausbeute sichergestellt. Durch die Kontrolle über die Reaktionstemperatur wird ebenfalls eine hohe Lebensdauer des Katalysators erreicht.
- In einer bevorzugten Ausführungsform der Erfindung wird nach der katalytischen Olefinerzeugung in Schritt I) Wasser von dem olefinhaltigen Stoffgemisch abgetrennt und zur katalytischen Olefinerzeugung in Schritt I) zurückgeführt. Dies führt vorteilhaft zu einer Verdünnung des Feeds des Schritts I), was einer besseren Kontrolle des Wärmeübergangs dient und damit einer besseren Kontrolle über die Temperatur, mit den bereits weiter oben genannten Vorteilen, u. a. auch hohe Olefin-Selektivitäten und -Ausbeuten, sowie letztlich hohe Kerosin-Ausbeuten. Durch die Rückführung des Wassers wird weiterhin vorteilhaft die Koksbildung verlangsamt. Die Koksbildung auf dem Katalysator blockiert aktive Zentren und verringert dadurch die Aktivität des Katalysators. Folglich wird durch die Rückführung des Wassers eine hohe Zykluszeit und Lebensdauer des Katalysators erreicht
- In einer ebenfalls bevorzugten Ausführungsform wird nach der katalytischen Olefinerzeugung in Schritt I) eine Fraktion von C8+ Kohlenwasserstoffen von dem olefinhaltigen Stoffgemisch abgetrennt und zu Schritt IV) und/oder Schritt V) geführt. Vorteilhaft wird die Oligomerisierung vor dem von diesen Komponenten ausgehenden Potential der Koksbildung geschützt. Durch die geringere Desaktivierung werden in der Oligomerisierung hohe Zykluszeiten und eine hohe Lebenszeit des Katalysators erreicht. Weiterhin wird vorteilhaft eine hohe Kerosin-Ausbeute erzielt.
- Als Produkt der Olefinerzeugung I) wird ein olefinhaltiges Stoffgemisch erhalten. Darin enthaltene Olefine werden mittels Absorption II) entnommen. Während der Kontaktierung des olefinhaltigen Stoffgemisches (b)) mit dem flüssigen Absorptionsmittel werden vorwiegend Kohlenwasserstoffe C3+ im Absorptionsmittel gelöst. Wie bereits oben angemerkt, wird dieser Vorgang durch erhöhte Drücke und niedrige Temperaturen begünstigt. Folglich muss das olefinhaltige Stoffgemisch vor Eintritt in die Absorptionseinheit (II) gekühlt und/oder in seiner Druckstufe angehoben werden. In beiden Fällen ist dies mit der Bildung eines flüssigen Produktanteils verbunden. In einer bevorzugten Ausführungsform enthält die Produktstrecke der Olefinerzeugung I) zwei Trennstufen (I/S1) und (I/S2). Dies ist in
Fig. 2.4 gezeigt. Hierin wird das Reaktionsprodukt der Olefinerzeugung (olefinhaltiges Stoffgemisch 2 (z)) mittels eines Dreiphasenseparators (I/S1) in eine gasförmige Phase, eine flüssige organische Phase sowie eine flüssig-wässrige Phase getrennt. - Die flüssig-wässrige Phase besteht hauptsächlich aus Wasser (aa)). Ein Teil dieses Wassers (aa)) wird dem Einsatzstoff der Olefinerzeugung I) zugegeben. Hierdurch wird vorteilhaft in der Olefinerzeugung I) eine Verdünnung des reaktiven Feeds erzielt. Diese Verdünnung dient einer besseren Kontrolle des Wärmeübergangs und damit einer besseren Kontrolle über die Temperatur im Reaktor der Olefinerzeugung I). Vorteilhaft werden dadurch hohe Olefin-Selektivitäten und -Ausbeuten, sowie letztlich hohe Kerosin-Ausbeuten sichergestellt. Durch die Rückführung des Wassers (aa)) wird weiterhin vorteilhaft die Koksbildung verlangsamt und somit eine hohe Zykluszeit und Lebensdauer des Katalysators erreicht.
- Die flüssige organische Phase beinhaltet C8+ Kohlenwasserstoffe (ab)), welche zu einem geringen Anteil bereits während der Reaktion der Olefinerzeugung gebildet werden. Die flüssige organische Phase (ab)) wird der Trenneinheit (Va) und/oder der Hydriereinheit (IV) zugeführt. Leichte Kohlenwasserstoffe, insbesondere leichte Olefine, welche sich während der Phasenabscheidung in der flüssigen organischen Phase gelöst haben, werden in der Trenneinheit (Va) abgetrennt und über die entsprechenden Rückführungen der Oligomerisierung III) zugeführt. Die höheren Kohlenwasserstoffe der flüssigen organischen Phase gelangen vorteilhaft gemeinsam mit dem schweren Oligomerisat (h)) in die Hydrierung IV). Durch die Hydrierung der in der flüssigen organischen Phase enthaltenen höheren Kohlenwasserstoffe wird vorteilhaft eine Erhöhung der Kerosinausbeute erreicht.
- Die C8+ Kohlenwasserstoffe der flüssigen organischen Phase (ab)) bestehen zum größten Teil aus Aromaten. Bei der Umsetzung von Kohlenwasserstoffen an sauren Katalysatoren agieren solche Komponenten als Vorläufer der Koksbildung. Durch die Abführung dieser Komponenten zur Hydrierung IV), wird die Oligomerisierung III) vor dem von diesen Komponenten ausgehenden Potential der Koksbildung geschützt. Durch die geringere Desaktivierung können in der Oligomerisierung hohe Zykluszeiten und eine hohe Lebenszeit des Katalysators erreicht werden. Durch die Hydrierung der Aromaten wird vorteilhaft ein aromatenarmes Kerosin erhalten.
- Die nach dem Dreiphasenseparator (I/S1) verbleibende gasförmige Phase (olefinhaltiges Stoffgemisch 3 (ac)) wird mittels Kompression auf ein für die Absorption II) günstiges Druckniveau angehoben und anschließend gekühlt.
- Dabei kann es erneut zur Bildung einer flüssigen organischen Phase kommen. Diese wird beispielsweise mittels eines Separators in (I/S2) von der gasförmigen Phase abgeschieden. Die gasförmige Phase (olefinhaltiges Stoffgemisch (b))) wird der Absorptionseinheit (II) zugeführt. Die flüssige organische Phase (olefinhaltiges Stoffgemisch 4 (ad))), besteht hauptsächlich aus C3+ Olefinen und wird der Oligomerisierungseinheit (III) und/oder der Trenneinheit (Va) zugeführt. Im letzteren Fall werden die im olefinhaltigen Stoffgemisch 4 (ad)) enthaltenen Olefine mittels der entsprechenden Rückführungen der C3 bis C8 Kohlenwasserstoffe (m)) von der Trenneinheit (Va) zur Oligomerisierung III) geführt. Durch die Umsetzung der im olefinhaltigen Stoffgemisch 4 (ad)) enthaltenen Olefine in der Oligomerisierung III) wird vorteilhaft die Ausbeute an Kerosin erhöht.
- Zweckmäßigerweise können alle Ausführungsformen der Erfindung, auch die in Unteransprüchen, miteinander kombiniert werden.
- Die Erfindung wird durch die folgenden Ausführungsbeispiele verdeutlicht, ohne auf diese beschränkt zu sein.
- Die Umwandlung von Methanol in Olefine wurde in einer Versuchsanlage durchgeführt. Der Reaktor dieser Anlage bestand aus einem Rohr. Das Reaktionsrohr wurde mit H-ZSM-5 Katalysator befüllt. Die Reaktionstemperatur innerhalb des Katalysatorbettes wurde mittels Thermoelementen überwacht. Mit diesem Reaktionsrohr wurde ein nahezu isothermer Betrieb der Reaktion erreicht.
- Das Feed-Gemisch beinhaltete Methanol/Wasser/Ethylen, in den Anteilen 10 bis 30 Vol.-% / 0 bis 30 Vol.-% / 0 bis 25 Vol.-%. Die restlichen Anteile des Feedgemisches bestanden aus nicht reaktiven gasförmigen Komponenten. Das flüssige Gemisch aus Methanol und Wasser wurde mittels einer Pumpe zum Reaktor gefördert. Der Durchfluss wurde mit Hilfe eines Durchflussmesser kontrolliert. Ethylen und die nicht reaktiven gasförmigen Komponenten wurden mittels Massendurchflussreglem dosiert. Das Gemisch dieser Gase wurde zusammen mit dem flüssigen Feed zum Verdampfer gegeben. Das auf diese Weise erzeugte Feedgemisch wurde anschließend dem Reaktor zugeführt. Nach dem Reaktor wurde der Produktstrom mittels Eiswasser gekühlt. Dabei erfolgte die Kondensation eines Teils des Produktes. In einem Abscheider wurde das flüssige Reaktionsprodukt vom gasförmigen Reaktionsprodukt getrennt. Die Menge an Kondensat wurde erfasst und anhand der Dauer des Experiments der entsprechende Massenstrom ermittelt. Der Massenstrom des gasförmigen Produktes ergab sich dabei aus der Differenz der Massenströme von Feedgemisch und Kondensat. Die Zusammensetzungen gasförmiger und flüssiger Produkt-Fraktionen wurden gaschromatographisch analysiert. Auf dieser Basis wurden der Umsatzgrad des Methanols und die Ausbeute an Olefinen berechnet.
- Es wurden zwei verschiedene Experimente bei 4 bar und 475°C durchgeführt. Beim Experiment 1 wurde kein Ethylen zudosiert. Der Umsatzgrad des Methanols betrug >99 Ma.-%. Bezogen auf den im Methanol enthaltenen CH2-Anteil konnte hierbei eine Olefinausbeute von 83 Ma.-% erzielt werden.
- Eine Zusammensetzung des Kohlenwasserstoff-Produkts dieses Experiments 1 ist in folgender Tabelle 1 dargestellt:
Tabelle 1: Zusammensetzung des Kohlenwasserstoffprodukts: Experiment C1 bis C4 Paraffine (Ma.-%) Ethylen (Ma.-%) Propen (Ma.-%) Butene (Ma.-%) C5+ Olefine (Ma.-%) Restliche C5+ Kohlenwasserstoffe (Ma.-%) Summe Olefine (Ma.-%) 1 10,5 13,0 33,3 23,7 13,3 6,2 83,3 - Beim Experiment 2 wurde Ethylen zugeführt. Die Durchführung erfolgte analog Experiment 1. Bei beiden Experimenten wurde der gleiche Massenstrom an Methanol zugeführt Experiment 2 diente der Untersuchung der Umsetzung des Ethylens, welches im erfindungsgemäßen Verfahren über das Kreislaufgas (c)) zur Olefinerzeugungseinheit (I) zurückgeführt wird. Das zurückgeführte Ethylen wird hierbei von den Oxygenaten, wie Methanol, durch Methylierung in C3+ Olefine umgewandelt. Zur Veranschaulichung dieses Aspektes sind in folgender Tabelle 2 für beide Experimente die auf den Feed normierten Massenanteile an zugeführtem Methanol und Ethylen sowie der gebildeten C3+ Olefine gezeigt.
Tabelle 2: Normierte Massenanteile Methanol, Ethylen sowie C3+ Olefine: Experiment Feed Methanol Feed Ethylen Produkt C3+Olefine Δ Produkt C3+ Olefine (%) 1 1 - 0,30 2 0,65 0,35 0,37 + 23 - Beim Vergleich der Experimente ist ersichtlich, dass durch die Co-Reaktion mit Ethylen die Produktbildung an C3+ Olefinen deutlich gesteigert wird (Δm= + 23 %).
- Im erfindungsgemäßen Verfahren wird folglich durch die Rückführung von Ethylen zur Olefinerzeugung (I) ein größerer Massenstrom an C3+ Olefinen erzielt. Dessen Umwandlung in der Oligomerisierungseinheit (III) führt schließlich zu einer Erhöhung der produzierten Menge sowie Ausbeute an synthetischem Kerosin.
- Für die Experimente zur Oligomerisierung von C3/C4 Olefinen wurde eine Versuchsanlage verwendet. An der Anlage konnte der Druck im Bereich 0 - 65 bar und die Temperatur bis zu 350 °C eingestellt werden.
- Als Reaktor wurde ein Rohr verwendet, in das ein Katalysator des Typs H-ZSM-5 eingefüllt wurde. Die Reaktionstemperatur wurde mittels Thermoelementen erfasst. Als Feed wurde ein C3/C4 Olefingemisch eingesetzt, da es sich bei diesen Komponenten um die reaktiven Hauptprodukte der im Gesamtverfahren vorgeschalteten Olefinerzeugungseinheit (I) handelt. Der jeweilige Anteil der dosierten C3-Olefine/C4-Olefine betrug 5 bis 40 Vol.-% / 5 bis 40 Vol.-%. Neben den Olefinen bestand das Reaktionsgas aus einem Anteil an nicht reaktiven Komponenten.
- Alle (Flüssig-)Gase wurden mittels Massendurchflussreglern dosiert, auf Reaktionstemperatur aufgeheizt und vor dem Reaktoreintritt gemischt.
- Nach dem Reaktoraustritt wurde das Produktgemisch abgekühlt, entspannt und mittels eines Abscheiders in eine gasförmige und eine flüssige Phase getrennt. Die erhaltenen Produktfraktionen wurde gaschromatographisch untersucht.
- Nachfolgend sind in
Tabelle 3 für zwei ausgewählte Experimente der zugehörige Umsatz, die Zusammensetzung des Kohlenwasserstoff-Gemisches sowie die Produktselektivität aufgeführt. - Die Betriebsbedingungen für das Experiment 1 waren wie folgt: Temperatur: 200 °C; Druck: 20 bar; Anteil nicht reaktiver Komponenten: 46 Vol.-% sowie massebezogene Raumgeschwindigkeit: 1,0 kg Olefine pro h und kg Katalysator
- Die Bedingungen für das Experiment 2 waren folgende: Temperatur: 250 °C; Druck: 50 bar; Anteil nicht reaktiver Komponenten: 67 Vol.-% sowie massebezogene Raumgeschwindigkeit: 0,5 kg Olefine pro h und kg Katalysator.
Tabelle 3: Umsatz, Zusammensetzung des Kohlenwasserstoffgemisches sowie Produktselektivitäten für ausgewählte Beispiele: Exp. Umsatz C3-Olefine (Ma.-%) Umsatz C4-Olefine (Ma.-%) Zusammensetzung (Ma.-%) Produktselektivität (Ma.-%) Zwischenprodukt (C2 bis C8) Produkt Kerosin (C9 bis C17) Dieselkomponenten C18+) Kerosin (C9 bis C17) Dieselkomponenten (C18+) Nr. 1 16 13 95,4 4,6 0,01 99,8 0,2 Nr. 2 94 80 35,8 42,5 21,7 66,2 33,8 - Der
Tabelle 3 kann entnommen werden, dass im Experiment 1 bei moderaten Bedingungen ein relativ niedriger Umsatz der C3-Olefine und C4-Olefine erreicht wird. Die Erhöhung der Reaktionstemperatur und des Druckes bewirkt in Experiment 2 eine Steigerung des Umsatzes. Beim Experiment 1 wird bei einem geringen Umsatz zwar ein geringer Kerosinanteil (4,6 Ma.-%) im Kohlenwasserstoffgemisch erhalten. Bezogen auf das C9+ Kohlenwasserstoffprodukt (Kerosin & Dieselkomponenten) resultiert jedoch eine sehr hohe Kerosinselektivität. Demgegenüber wird im Experiment 2 zwar ein hoher Kerosinanteil im gesamten Kohlenwasserstoffgemisch erhalten, jedoch im C9+ Kohlenwasserstoffprodukt eine geringere Kerosinselektivität erzielt. Daher wird hier ein größerer Anteil an Dieselkomponenten als unerwünschtes Nebenprodukt erhalten. Beide Experimente zeigen den gegenläufigen Zusammenhang von Umsatzgrad und Selektivität. Mit Hilfe der aufgeführten Experimente wird gezeigt, dass im erfindungsgemäßen Verfahren für die Umsetzung auf den jeweiligen Stufen ein Optimum aus C3/C4 Umsatz und Kerosinselektivität besteht. - Die durch einen Teilumsatz verbleibende Menge an Zwischenprodukt (C2 bis C8) kann im Gesamtverfahren durch entsprechende weitere Reaktionsstufen und Rückführungen der C3 bis C8 Kohlenwasserstofffraktion zum Zielprodukt Kerosin mit hoher Selektivität umgesetzt werden. Dies wird in den bevorzugten Ausführungsformen anhand
Fig. 2.2a undFig. 2.2b und den zugehörigenFiguren 2.2a sowie2.2b dargestellt. - Die Versuche der Hydrierung IV) wurden an einer Versuchsanlage durchgeführt. Als Reaktor wurde ein Rohr verwendet, in das ein Metallkatalysator mit Nickel eingefüllt wurde Über den Reaktor verteilt sind Thermoelemente zur Kontrolle der Reaktionstemperatur angebracht.
- Der flüssig vorliegende Feed wurde mit Hilfe von Pumpen in den Reaktor dosiert. Der Wasserstoff wurde mittels eines Massendurchflussreglers in den Reaktor eingebracht. Zur Simulation des Reaktionsfeeds der Hydriereinheit (IV) wurde dem Reaktor eine Mischung aus Olefinen inklusive Dienen im Bereich von C8 bis C24 zusammen mit einem Anteil von ca. 9 Ma.-% Aromaten im Bereich von C7 bis C9 diesem Reaktor zugeführt. Dieser Reaktionsfeed wurde mit einem flüssigen nicht reaktiven Kohlenwasserstoffgemisch verdünnt. Nach dem Reaktor wurde das Produkt gekühlt und mittels eines Abscheiders in eine gasförmige und eine flüssige Phase getrennt. Proben beider Phasen wurden gaschromatographisch und nasschemisch analysiert.
- Im konkreten Beispiel wurde eine Temperatur von 150 °C sowie ein Druck von 60 bar eingestellt. Als Wasserstoff-/ Kohlenwasserstoffverhältnis (Gas/Öl-Verhältnis) wurden 400 Nm3/m3 eingestellt.
- Als Ergebnis konnten 98 Ma.-% der eingesetzten Olefine inklusive der Diene hydriert werden. Der Umsatz der C7-Aromaten betrug 99 Ma.-% und der Umsatz der C9-Aromaten betrug 89 Ma.-%.
- Die Ergebnisse zeigen, dass Olefine inklusive Diene über den C-Zahl Bereich von C8 bis C24 annähernd vollständig hydriert werden. Ebenso kann gezeigt werden, dass von den vorhandenen Aromaten die Mehrheit hydriert wird und somit ein Kraftstoff mit einem geringen Aromatengehalt erhalten wird.
- Die in diesem Beispiel beschriebene Anlage beschreibt eine konkrete Form einer Anlage, um die Erfindung zu beschreiben, ohne diese zu beschränken.
- Die Anlage basiert schematisch auf der
Fig. 2.5 (nicht beansprucht). Diese Fig. Hat als Ursprung dieFig. 1.1c (nicht beansprucht) und die Anlage enthält Merkmale aus denFig. 2.1.a (nicht beansprucht), 2.1b und 2.4. Daher enthält die Anlage die entsprechenden Anlagenteile der Olefinerzeugung (I), der Absorptionseinheit (II), der Oligomerisierungseinheit (III), der Hydriereinheit (IV) sowie der Trenneinheit (V). Diese Anlage stellt somit eine Ausgestaltung des Gesamtverfahrens dar. - Der Feed der Olefinerzeugung I) setzt sich aus dem Oxygenat Methanol (a)) (100 % Methanol), wovon im vorliegenden Beispiel 300 kg/h eingesetzt wurden, einer Verdünnung durch Wasser (aa)) aus dem Separator (I/S1) sowie dem recycelten Kreislaufgas (c)) aus Schritt II) zusammen.
- Die Olefinerzeugung I) erfolgt nach den beschriebenen Methoden. Die Temperatur liegt im Bereich von 450 bis 500 °C und der Druck im Bereich von 3 bis 4,5 bar.
- Das Reaktionsprodukt der Olefinerzeugung wird abgekühlt, wobei entsprechend Flüssigkeit kondensiert wird, welches vorwiegend Wasser ist. Diese flüssig-wässrige Phase wird im Separator (I/S1) abgetrennt und ein Teil entsprechend zu der Reaktion der Olefinerzeugung zurückgeführt (aa)). Danach folgen Kompressionsstufen mit jeweils nachgeschalteter Flüssigkeitsabtrennung (Trennstufe (I/S2)) für die notwendige Druckerhöhung für die Absorptionseinheit (II). Bei diesen Flüssigkeitsabtrennungen wird eine flüssig wässrige Phase aus dem Prozess entfernt sowie eine organische flüssige Phase (olefinhaltiges Stoffgemisch 4 (ad))) gesammelt und diese der Oligomerisierung (III) zugeführt. Die nun erhaltene Gasphase wird als olefinhaltiges Stoffgemisch (b)) zur Absorptionseinheit (II) geführt.
- In der Absorptionseinheit (II) kommt die C5 bis C8 Kohlenwasserstofffraktion (e)) als Absorptionsmittel zur Anwendung. Während der Absorption wird das Kreislaufgas (c)) gewonnen. Dieses Kreislaufgas (c)) beinhaltet die vom Absorptionsmittel nicht absorbierten Komponenten, wie z. B. Ethylen. Diese werden zur Olefinerzeugungseinheit (I) zurückgeführt. Von der erfindungsgemäßen Absorptionseinheit (II) wird eine vorwiegend mit C3 bis C4 Kohlenwasserstoffen angereicherte olefinhaltige Fraktion (d)) sowie ein Teil des Absorptionsmittels (f)) zu Schritt III) überführt.
- Die gesamten beschriebenen Ströme (ad), f) und d)) werden der Oligomerisierung III) zugeführt. Die Oligomerisierung findet in einem Temperaturbereich von 200 bis 300 °C sowie in einem Druckbereich von 10 bis 70 bar statt. Das Produkt der Oligomerisierung III), das sogenannte Roholigomerisat (g)), wird in der Trenneinheit (Va) aufgetrennt.
- Hierbei wird die C5 bis C8 Kohlenwasserstofffraktion als unbeladenes Absorptionsmittel (e)) abgetrennt und zur Absorptionseinheit (II) zurückgeführt. Insgesamt werden bei den Separationen und Abtrennungen anfallende nicht kondensierbare Bestandteile aus dem Prozess abgeführt. Darüber hinaus wird eine Rückführung der C3 bis C8 Kohlenwasserstoffe (m)) vorgenommen. Somit wird sowohl ein Teil der C5 bis C8 Kohlenwasserstofffraktion (v)) zur Oligomerisierung III) zurückgeführt sowie als Absorptionsmittel verwendet, um möglichst alle Olefine entsprechend in der Oligomerisierung III) nutzen zu können. Das schwere Oligomerisat (h)) wird der Hydrierung IV) zugeführt. Der Hydrierung IV) wird Wasserstoff (u)) im Überschuss hinzugefügt und der überschüssige Anteil des Wasserstoffs abgegeben.
- Die Hydrierung erfolgt in einem Temperaturbereich von 90 bis 200°C sowie in einem Druckbereich von 40 bis 80 bar.
- Das hydrierte Produkt (i)) wird in einer Trenneinheit (Vb) mit Hilfe einer Destillation in Benzinkomponenten (j)), das Hauptprodukt Kerosin (k)) und Dieselkomponenten (l)) aufgetrennt. Es wird folgendes Ergebnis erzielt:
- Ausbeute Benzinkomponenten (C5 bis C8) = 6 Ma.-%
- Ausbeute Kerosin (C9 bis C17) = 44 Ma.-%
- Ausbeute Dieselkomponenten (C18+) = 12 Ma.-%
- Aromaten < 5 Ma.-%
- Die in dieser Beschreibung beschriebenen Ströme sind in folgender Tabelle 4 dargestellt.
Tabelle 4: Übersichtstabelle der enthaltenen Ströme gemäß Fig. 2.5: Nº Physikalische Parameter der Stoffströme Zusammensetzung der Ströme (Ma.- %) T (°C) p (bar) MassenStrom (kg/h) MeOH H2O Permanentgase C2 bis C4 C5 bis C8 C9 bis C17 C18+ a) 20,0 4,4 300,0 100 b) 10,0 10,5 298,6 0,3 48,1 38,1 13,4 c) 11,0 4,4 183,3 77,3 10,9 11,7 0,1 d) 78,0 3,0 205,4 0,1 1,6 46,7 50,9 0,7 e) 85,4 13,0 100,0 0,1 2 94,4 3,5 f) 40,0 21,5 10,5 0,1 0,4 75,5 22,6 1,4 g) 31,7 15,8 544,0 0,2 28,1 57 12,1 2,6 h) 127,5 63,5 80,8 5,5 77,3 17,2 i ) 50,1 66,0 81,1 0,1 1,3 8,6 73,3 16,7 j) 115,0 2,0 7,9 0,6 12,7 60,5 26,1 k) 219,2 2,2 57,2 3,9 94,9 1,2 l) 365,7 2,6 16,0 19,3 80,7 m) 46,1 31,5 320,0 0,1 39,3 60,6 z) 50,0 1,5 656,0 52 21,9 17,7 8,1 0,3 aa) 50,0 4,4 171,2 100 ac) 50,0 1,5 378,9 0,1 16,8 37,9 30,6 14,1 0,5 ad) 10,1 14,5 17,2 11,4 76,9 11,6 -
- J. Eilers, S.A: Posthuma and S.T. Sie
- The Shell Middle Distillate Synthesis Process (SMDS)
- Calatysis Letters 1990, 7, 253-270.
- Bellussi, G.; Mizia, F.; Calemma, V.; Pollesel, P.; Millini, R.
- Oligomerization of olefins from Light Cracking Naphtha over zeolite-based catalyst for the production of high quality diesel fuel
- Microporous and Mesoporous Materials 2012, 164, 127-134.
-
- (I)
- Olefinerzeugungseinheit
- (II)
- Absorptionseinheit
- (III)
- Oligomerisierungseinheit
- (IV)
- Hydriereinheit
- (V)
- Trenneinheit
- a)
- Oxygenate
- b)
- olefinhaltiges Stoffgemisch
- c)
- Kreislaufgas
- d)
- olefinhaltige Fraktion
- e)
- unbeladenes Absorptionsmittel
- f)
- teilweise beladenes Absorptionsmittel
- g)
- Roholigomerisat
- h)
- schweres Oligomerisat
- i)
- hydriertes Produkt
- j)
- Benzinkomponenten
- k)
- Kerosin
- l)
- Dieselkomponenten
- m)
- C3 bis C8 Kohlenwasserstoffe
- n)
- beladenes Absorptionsmittel
- o)
- Leichtsieder
- p)
- C3 bis C5 Kohlenwasserstofffraktion
- q)
- Roholigomerisat 2
- r)
- Roholigomerisat 3
- s)
- hydriertes Produkt 2
- t)
- wasserstoffreiche Fraktion
- u)
- Wasserstoff
- v)
- C5 bis C8 Kohlenwasserstofffraktion
- w)
- Zwischenprodukt Oligomerisierung
- x)
- Zwischenprodukt Oligomerisierung 2
- y)
- Zwischenprodukt Hydrierung
- z)
- olefinhaltiges Stoffgemisch 2
- aa)
- Wasser
- ab)
- C8+ Kohlenwasserstoffe
- ac)
- olefinhaltiges Stoffgemisch 3
- ad)
- olefinhaltiges Stoffgemisch 4
wobei das unbeladene Absorptionsmittel von dort zur Absorption in Schritt II) abgeführt wird.
Claims (19)
- Verfahren zur Herstellung eines synthetischen Kerosins mit den Schritten:I) Katalytische Olefinerzeugung durch Umsetzung von Oxygenaten zu einem olefinhaltigen Stoffgemisch,II) Abtrennung einer olefinhaltigen Fraktion, umfassend C3/C4 -Olefine und C5+ -Kohlenwasserstoffe, aus dem olefinhaltigen Stoffgemisch durch Absorption mit einem unbeladenen Absorptionsmittel aus einer Trenneinheit (Vb), umfassend eine hydrierte Fraktion von C9+ -Paraffine und C9+ -Naphthene, wobei- in einer Absorptionskolonne das unbeladene Absorptionsmittel mit dem olefinhaltigen Stoffgemisch kontaktiert wird, zur Erzeugung eines mit Olefinen beladenen Absorptionsmittels und zur Abtrennung eines Kreislaufgases, und- anschließend in einer Desorptionskolonne aus dem beladenen Absorptionsmittel die olefinhaltige Fraktion ausgetrieben wird und
ein teilweise beladenes Absorptionsmittel, auch umfassend C3/C4/C5+ -Olefine, verbleibt, welches entweder direkt zu einer Oligomerisierung in Schritt III) oder zu einer Trenneinheit (Va) geführt wird und dort abgetrennte C3-C8-Kohlenwasserstoffe zur Oligomerisierung in Schritt III) geleitet werden, undwobei ein verbleibendes Kreislaufgas zu Schritt I) zurückgeführt wird,wobei bei der Absorption in Schritt II) Ethylen mit dem Kreislaufgas zurückgeführt wird,III) Katalytische Oligomerisierung der im Schritt II) erhaltenen olefinhaltigen Fraktion zu einem Oligomerisat,IV) Katalytische Hydrierung des Oligomerisats,V) Abtrennung des unbeladenen Absorptionsmittels nach Schritt IV) in einer Trenneinheit (Vb),wobei das unbeladene Absorptionsmittel von dort zur Absorption in Schritt II) abgeführt wird. - Verfahren nach Anspruch 1, wobei zusätzlich eine Abtrennung eines zweiten unbeladenen Absorptionsmittels, umfassend eine Mischung aus C5 bis C8 Kohlenwasserstoffen, in Schritt V) nach Schritt III) in der Trenneinheit (Va) erfolgt.
- Verfahren nach einem der Ansprüche 1 oder 2, wobei nach der katalytischen Oligomerisierung zusätzlich eine Fraktion von Leichtsiedern abgetrennt wird und zu Schritt I) zurückgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 3, wobei nach Schritt III) in einer Trenneinheit (Va) zusätzlich eine C3 bis C5 Kohlenwasserstofffraktion abgetrennt und zu Schritt III) zurückgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, wobei nach Schritt III) in einer Trenneinheit (Va) zusätzlich eine C5 bis C8 Kohlenwasserstofffraktion abgetrennt und zu Schritt III) zurückgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, wobei nach der katalytischen Olefinerzeugung in Schritt I) Wasser von dem olefinhaltigen Stoffgemisch abgetrennt und zur katalytischen Olefinerzeugung in Schritt I) zurückgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 6, wobei nach der katalytischen Olefinerzeugung in Schritt I) eine Fraktion von C8+ Kohlenwasserstoffen von dem olefinhaltigen Stoffgemisch abgetrennt und zu Schritt IV) und/oder Schritt V) geführt wird.
- Verfahren nach einem der Ansprüche 1 bis 7, wobei der Schritt III) in mehreren Stufen der Oligomerisierung ausgeführt ist wobei,• ein Zwischenprodukt der Oligomerisierung zwischen diesen Stufen abgetrennt und zu der Trenneinheit (Va) geführt wird, und/oder• ein Zwischenprodukt der Oligomerisierung bei Eintritt in die nachfolgende Stufe der Oligomerisierung durch Rückführung der C3 bis C5 Kohlenwasserstofffraktion gemäß Anspruch 4 und/oder durch Rückführung der C5 bis C8 Kohlenwasserstofffraktion gemäß Anspruch 5 und/oder durch die olefinhaltige Fraktion gemäß Anspruch 1 und/oder das Absorptionsmittel aus Schritt II) gekühlt wird.
- Verfahren gemäß einem der Ansprüche 1 bis 8, wobei als Nebenprodukte jeweils ein aromatenarmer Strom mit Benzinkomponenten und Dieselkomponenten gewonnen wird.
- Verfahren nach einem der Ansprüche 1 bis 9, wobei das Oligomerisat aus Schritt III) bei Eintritt in Schritt IV) durch Rückführung eines Teils des hydrierten Produkts nach Schritt IV) verdünnt wird.
- Verfahren nach einem der Ansprüche 1 bis 10, wobei der Schritt IV) in mehreren Stufen ausgeführt ist,
wobei Wasserstoff und/oder ein Teil eines Oligomerisats und/oder des in IV) hydrierten Produkts zur Zwischenkühlung verwendet wird. - Verfahren gemäß einem der Ansprüche 1 bis 11, wobei die katalytische Olefinerzeugung in Schritt I), die katalytische Oligomerisierung in Schritt III) und die katalytische Hydrierung in Schritt IV) jeweils in mindestens einem Festbettreaktor durchgeführt wird.
- Verfahren gemäß einem der Ansprüche 1 bis 12, wobei als Katalysator• in Schritt I) ein zeolithischer Katalysator, und• in Schritt III) ein zeolithischer und/oder ein nicht-zeolithisch saurer Katalysator, und• in Schritt IV) ein Metallkatalysator ausgewählt aus Pt, Pd, Ru, Ni, Rh, Co, Mo und W,verwendet wird.
- Verfahren gemäß einem der Ansprüche 1 bis 13, wobei zusätzlich in Schritt III) auch die im Absorptionsmittel enthaltenen Olefine zu einem Oligomerisat katalytisch oligomerisiert werden.
- Anlage zur Herstellung eines synthetischen Kerosins aus Oxygenaten, umfassend eine Olefinerzeugungseinheit (I), eine Absorptionseinheit (II), eine Oligomerisierungseinheit (III), eine Hydriereinheit (IV) und mindestens eine Trenneinheit (Vb), wobei• die Olefinerzeugungseinheit (I) eine Leitung für die Zuführung der Oxygenate aufweist,• die Olefinerzeugungseinheit (I) eine Leitung für die Abführung eines olefinhaltigen Stoffgemisches zur Absorptionseinheit (II) aufweist,• die Absorptionseinheit (II) eine Absorptionskolonne und eine Desorptionskolonne mit einer Leitung zwischen beiden umfasst,• die Absorptionskolonne der Absorptionseinheit (II) eine Leitung für die Rückführung eines Kreislaufgases zur Olefinerzeugungseinheit (I) aufweist,• die Desorptionskolonne der Absorptionseinheit (II) eine Leitung für die Abführung einer olefinhaltigen Fraktion zur Oligomerisierungseinheit (III) aufweist,• die Desorptionskolonne der Absorptionseinheit (II) eine Leitung für ein teilweise beladenes Absorptionsmittel aufweist, welche- zur Oligomerisierungseinheit (III) oder- zu einer Trenneinheit (Va) führt, von der eine Leitung für dort abgetrennte C3-C8-Kohlenwasserstoffe zur Oligomerisierungseinheit (III) führt,• die Oligomerisierungseinheit (III) eine Leitung für die Abführung des Oligomerisats zur Hydriereinheit (IV) aufweist,• die Hydriereinheit (IV) eine Leitung für die Abführung eines hydrierten Produkts zur Trenneinheit (Vb) und die Trenneinheit (Vb) mindestens eine Leitung für die Abführung des Kerosins, der Benzinkomponenten und Dieselkomponenten aufweist, und• die Trenneinheit (Vb) eine Leitung für die Abführung eines unbeladenen Absorptionsmittels zur Absorptionseinheit (II) aufweist.
- Anlage gemäß Anspruch 15, wobei auch die Trenneinheit (Va) eine Leitung für die Abführung des unbeladenen Absorptionsmittels zur Absorptionseinheit (II) aufweist.
- Anlage gemäß einem der Ansprüche 15 oder 16, wobei die Oligomerisierungseinheit (III) eine Leitung für die Abführung eines Oligomerisats zur Trenneinheit (Va) aufweist und die Trenneinheit (Va) eine Leitung für die Abführung des Oligomerisats zur Hydriereinheit (IV) aufweist.
- Anlage gemäß einem der Ansprüche 15 bis 17, wobei eine Leitung für die Rückführung von Leichtsiedern von der Oligomerisierungseinheit (III) und/oder der Trenneinheit (Va) zur Olefinerzeugungseinheit (I) führt.
- Verwendung einer Anlage gemäß einem der Ansprüche 15 bis 18 für das Verfahren nach einem der Ansprüche 1 bis 14.
Priority Applications (9)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LTEP22162046.1T LT4245828T (lt) | 2022-03-15 | 2022-03-15 | Sintetinio žibalo gamybos iš oksigenatų būdas ir sistema |
| PT221620461T PT4245828T (pt) | 2022-03-15 | 2022-03-15 | Processo e instalação para produzir um querosene sintético a partir de compostos oxigenados |
| HUE22162046A HUE069212T2 (hu) | 2022-03-15 | 2022-03-15 | Szintetikus kerozin oxigenátokból történõ elõállításának eljárása és rendszere |
| DK22162046.1T DK4245828T3 (da) | 2022-03-15 | 2022-03-15 | Fremgangsmåde og system til fremstilling af en syntetisk kerosin ud fra oxygenater |
| EP22162046.1A EP4245828B1 (de) | 2022-03-15 | 2022-03-15 | Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten |
| MA64306A MA64306B1 (fr) | 2022-03-15 | 2022-03-15 | Procédé et installation de production d'un kérosène synthétique à partir des composés oxygénés |
| FIEP22162046.1T FI4245828T3 (en) | 2022-03-15 | 2022-03-15 | METHOD AND PLANT FOR MANUFACTURE OF SYNTHETIC KEROSENE FROM OXYGENATES |
| ES22162046T ES3003932T3 (en) | 2022-03-15 | 2022-03-15 | Method and system for the production of a synthetic kerosene from oxygenates |
| PCT/EP2023/056432 WO2023174916A1 (de) | 2022-03-15 | 2023-03-14 | Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22162046.1A EP4245828B1 (de) | 2022-03-15 | 2022-03-15 | Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4245828A1 EP4245828A1 (de) | 2023-09-20 |
| EP4245828A8 EP4245828A8 (de) | 2023-11-15 |
| EP4245828B1 true EP4245828B1 (de) | 2024-10-09 |
Family
ID=80781029
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22162046.1A Active EP4245828B1 (de) | 2022-03-15 | 2022-03-15 | Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten |
Country Status (9)
| Country | Link |
|---|---|
| EP (1) | EP4245828B1 (de) |
| DK (1) | DK4245828T3 (de) |
| ES (1) | ES3003932T3 (de) |
| FI (1) | FI4245828T3 (de) |
| HU (1) | HUE069212T2 (de) |
| LT (1) | LT4245828T (de) |
| MA (1) | MA64306B1 (de) |
| PT (1) | PT4245828T (de) |
| WO (1) | WO2023174916A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3153614A1 (fr) * | 2023-09-29 | 2025-04-04 | IFP Energies Nouvelles | Procede de production de carburant d’aviation a partir d’une charge comprenant des olefines |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4506106A (en) | 1984-01-04 | 1985-03-19 | Mobil Oil Corporation | Multistage process for converting oxygenates to distillate hydrocarbons with interstage ethene recovery |
| US4579999A (en) * | 1985-01-17 | 1986-04-01 | Mobil Oil Corporation | Multistage process for converting oxygenates to liquid hydrocarbons with aliphatic recycle |
| DE102005003109B4 (de) | 2005-01-22 | 2015-02-12 | Air Liquide Global E&C Solutions Germany Gmbh | Verfahren zur Herstellung von synthetischen Kraftstoffen aus Oxigenaten |
| EP2123736A1 (de) * | 2008-05-19 | 2009-11-25 | C.E.-Technology Limited | Verfahren zur Herstellung von Dieselkraftstoffen und Flugzeugtreibstoffen aus C1-C5-Alkoholen |
| FR2959752B1 (fr) * | 2010-05-06 | 2012-06-08 | Inst Francais Du Petrole | Procede flexible de transformation de l'ethanol en distillats moyens mettant en oeuvre un systeme catalytique homogene et un systeme catalytique heterogene. |
| US10113130B1 (en) * | 2011-11-22 | 2018-10-30 | The United States Of America, As Represented By The Secretary Of The Navy | High density/high cetane renewable fuel blends |
| JP2019529613A (ja) | 2016-09-01 | 2019-10-17 | ザ ペトロレウム オイル アンド ガス コーポレーション オブ サウス アフリカ (ピーティーワイ) リミテッドThe Petroleum Oil And Gas Corporation Of South Africa (Pty) Ltd | 合成由来の代替航空タービン燃料である、合成パラフィンケロシン(spk)の製造方法 |
-
2022
- 2022-03-15 DK DK22162046.1T patent/DK4245828T3/da active
- 2022-03-15 PT PT221620461T patent/PT4245828T/pt unknown
- 2022-03-15 FI FIEP22162046.1T patent/FI4245828T3/en active
- 2022-03-15 LT LTEP22162046.1T patent/LT4245828T/lt unknown
- 2022-03-15 HU HUE22162046A patent/HUE069212T2/hu unknown
- 2022-03-15 ES ES22162046T patent/ES3003932T3/es active Active
- 2022-03-15 EP EP22162046.1A patent/EP4245828B1/de active Active
- 2022-03-15 MA MA64306A patent/MA64306B1/fr unknown
-
2023
- 2023-03-14 WO PCT/EP2023/056432 patent/WO2023174916A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| ES3003932T3 (en) | 2025-03-11 |
| WO2023174916A1 (de) | 2023-09-21 |
| PT4245828T (pt) | 2024-12-13 |
| FI4245828T3 (en) | 2024-12-02 |
| EP4245828A1 (de) | 2023-09-20 |
| DK4245828T3 (da) | 2024-12-02 |
| MA64306B1 (fr) | 2024-12-31 |
| EP4245828A8 (de) | 2023-11-15 |
| LT4245828T (lt) | 2024-12-10 |
| HUE069212T2 (hu) | 2025-02-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1844125B1 (de) | Verfahren zur herstellung von synthetischen kraftstoffen aus oxigenaten | |
| DE112005003177B4 (de) | Verfahren zur direkten Umwandlung einer Beschickung, die Olefine mit vier und/oder fünf Kohlenstoffatomen umfasst, zur Produktion von Propylen mit einer Koproduktion von Benzin | |
| DE2463421C2 (de) | Verfahren zur Herstellung von aromatischen Kohlenwasserstoffen | |
| DE69918017T2 (de) | Verfahren zur Herstellung eines Treibmittelbestandteils | |
| DE69816821T2 (de) | Verbessertes Verfahren zur Herstellung von gesättigten Oligomeren | |
| EP2147082B1 (de) | Verfahren und anlage zur herstellung von synthetischen kraftstoffen | |
| EP1228168B1 (de) | Verfahren zur herstellung von n-alkanen aus mineralölfraktionen und katalysator zur durchführung des verfahrens | |
| DE102009046790B4 (de) | Verfahren zur Erzeugung von Kohlenwasserstoffen, insbesondere Benzin, aus Synthesegas | |
| DE3235507C2 (de) | ||
| EP3645674B1 (de) | Verfahren und anlage zur herstellung eines synthetischen benzins | |
| EP2688859B1 (de) | Verfahren und anlage zur herstellung von niedermolekularen olefinen | |
| DE69824850T2 (de) | Benzol-umwandlung in einem verbesserten verfahren zur ausreichung von kohlenwasserstoffen | |
| DE3518601A1 (de) | Katalytische umwandlung von olefinen in schwerere kohlenwasserstoffe | |
| EP3106450B1 (de) | Verfahren und anlage zur rückgewinnung und nutzung höherer olefine bei der olefinsynthese aus oxygenaten | |
| DE102013101577B4 (de) | Verfahren und Anlage zur Herstellung von Olefinen aus Oxygenaten | |
| DE202022002970U1 (de) | Vorrichtung Herstellung von linearem Alkylbenzol und Paraffinzufuhrzusammensetzung | |
| EP0441195B1 (de) | Verfahren zur Herstellung von oxidationsstabilen und kältestabilen Grundölen und Mitteldestillaten | |
| EP4245828A1 (de) | Verfahren und anlage zur herstellung eines synthetischen kerosins aus oxygenaten | |
| DE102013101578B4 (de) | Verfahren und Anlage zur Herstellung von Olefinen aus Oxygenaten | |
| DE2061945B2 (de) | Verfahren zur Herstellung von hochoctanigem Benzin | |
| WO2007137566A1 (de) | Verfahren zur katalytischen umwandlung biobasierter organischer sauerstoffhaltiger verbindungen | |
| EP4488250A1 (de) | Verfahren zur herstellung von olefinen und btx-aromaten aus oxygenaten | |
| DE69737286T2 (de) | Herstellung von Benzol, Toluol und Xylol aus Kracknaphtha | |
| DE1042800B (de) | Verfahren zur Herstellung von fluessigen Kohlenwasserstoffgemischen mit hoher Octanzahl | |
| DE1418628B (de) | Verfahren zur Herstellung von Reinst aromaten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17P | Request for examination filed |
Effective date: 20230301 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: NOTTELMANN, STEFAN Inventor name: KURETI, SVEN Inventor name: TELTEVSIJ, VALERIJ Inventor name: WEGRZYN, KAROLINA Inventor name: HILDEBRANDT, FELIX Inventor name: SEIDEL, PETRA Inventor name: VOELKEL, NORBERT Inventor name: SCHMIDT, STEPHAN Inventor name: KUSCHEL, MARIO Inventor name: ENGELMANN, JOACHIM |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: NOTTELMANN, STEFAN Inventor name: KURETI, SVEN Inventor name: TELTEVSKIJ, VALERIJ Inventor name: WEGRZYN, KAROLINA Inventor name: HILDEBRANDT, FELIX Inventor name: SEIDEL, PETRA Inventor name: VOELKEL, NORBERT Inventor name: SCHMIDT, STEPHAN Inventor name: KUSCHEL, MARIO Inventor name: ENGELMANN, JOACHIM |
|
| RAV | Requested validation state of the european patent: fee paid |
Extension state: TN Effective date: 20240206 Extension state: MA Effective date: 20240206 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: NOTTELMANN, STEFAN Inventor name: KURETI, SVEN Inventor name: TELTEVSKIJ, VALERIJ Inventor name: WEGRZYN, KAROLINA Inventor name: HILDEBRANDT, FELIX Inventor name: SEIDEL, PETRA Inventor name: VOELKEL, NORBERT Inventor name: SCHMIDT, STEPHAN Inventor name: KUSCHEL, MARIO Inventor name: ENGELMANN, JOACHIM |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240429 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_48816/2024 Effective date: 20240827 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: TN Ref legal event code: VAGR Ref document number: TN/P/2025/0002 Country of ref document: TN |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022001825 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: FGE Ref country code: DK Ref legal event code: T3 Effective date: 20241127 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 4245828 Country of ref document: PT Date of ref document: 20241213 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20241209 |
|
| REG | Reference to a national code |
Ref country code: MA Ref legal event code: VAGR Ref document number: 64306 Country of ref document: MA Kind code of ref document: B1 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: EE Ref legal event code: FG4A Ref document number: E024774 Country of ref document: EE Effective date: 20241126 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E069212 Country of ref document: HU |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3003932 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250311 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RO Payment date: 20250311 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20250314 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250110 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250320 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250416 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502022001825 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250331 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250401 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250315 |
|
| VSFP | Annual fee paid to validation state [announced via postgrant information from national office to epo] |
Ref country code: MA Payment date: 20250314 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250315 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260401 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260323 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LT Payment date: 20260226 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20260320 Year of fee payment: 5 Ref country code: DK Payment date: 20260323 Year of fee payment: 5 Ref country code: DE Payment date: 20260209 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260301 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20260320 Year of fee payment: 5 |
|
| VSFP | Annual fee paid to validation state [announced via postgrant information from national office to epo] |
Ref country code: MA Payment date: 20260326 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20260323 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IS Payment date: 20260328 Year of fee payment: 5 Ref country code: FR Payment date: 20260324 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260305 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20260226 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: EE Payment date: 20260323 Year of fee payment: 5 Ref country code: LV Payment date: 20260320 Year of fee payment: 5 |