EP3481737B1 - Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche - Google Patents
Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche Download PDFInfo
- Publication number
- EP3481737B1 EP3481737B1 EP17740426.6A EP17740426A EP3481737B1 EP 3481737 B1 EP3481737 B1 EP 3481737B1 EP 17740426 A EP17740426 A EP 17740426A EP 3481737 B1 EP3481737 B1 EP 3481737B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bellows
- wall element
- flexible pouch
- flexible
- configuration
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D77/00—Packages formed by enclosing articles or materials in preformed containers, e.g. boxes, cartons, sacks or bags
- B65D77/04—Articles or materials enclosed in two or more containers disposed one within another
- B65D77/06—Liquids or semi-liquids or other materials or articles enclosed in flexible containers disposed within rigid containers
- B65D77/062—Flexible containers disposed within polygonal containers formed by folding a carton blank
- B65D77/065—Spouts, pouring necks or discharging tubes fixed to or integral with the flexible container
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61J—CONTAINERS SPECIALLY ADAPTED FOR MEDICAL OR PHARMACEUTICAL PURPOSES; DEVICES OR METHODS SPECIALLY ADAPTED FOR BRINGING PHARMACEUTICAL PRODUCTS INTO PARTICULAR PHYSICAL OR ADMINISTERING FORMS; DEVICES FOR ADMINISTERING FOOD OR MEDICINES ORALLY; BABY COMFORTERS; DEVICES FOR RECEIVING SPITTLE
- A61J1/00—Containers specially adapted for medical or pharmaceutical purposes
- A61J1/05—Containers specially adapted for medical or pharmaceutical purposes for collecting, storing or administering blood, plasma or medical fluids ; Infusion or perfusion containers
- A61J1/10—Bag-type containers
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61J—CONTAINERS SPECIALLY ADAPTED FOR MEDICAL OR PHARMACEUTICAL PURPOSES; DEVICES OR METHODS SPECIALLY ADAPTED FOR BRINGING PHARMACEUTICAL PRODUCTS INTO PARTICULAR PHYSICAL OR ADMINISTERING FORMS; DEVICES FOR ADMINISTERING FOOD OR MEDICINES ORALLY; BABY COMFORTERS; DEVICES FOR RECEIVING SPITTLE
- A61J1/00—Containers specially adapted for medical or pharmaceutical purposes
- A61J1/14—Details; Accessories therefor
- A61J1/1475—Inlet or outlet ports
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D31/00—Bags or like containers made of paper and having structural provision for thickness of contents
- B65D31/10—Bags or like containers made of paper and having structural provision for thickness of contents with gusseted sides
Definitions
- the invention relates to the field of packaging biopharmaceutical fluids and relates, more specifically, to a flexible reservoir to be filled, in the form of a flexible 3D (three-dimensional) pouch, which must generally be placed in a rigid container.
- the invention also relates to an equipment and a method for producing such a 3D flexible pouch.
- biopharmaceutical product means a product resulting from biotechnology, culture media, cell cultures, buffer solutions, liquids for artificial nutrition, blood products and derivatives of blood products, or a pharmaceutical product or more generally a product intended for use in the medical field. Such a product is in liquid, pasty or optionally powdery form.
- the invention also applies to the filling of flexible pouches with other products but subject to similar requirements as regards their packaging.
- the volume is typically delimited by a lower end wall, a upper end wall and a flexible side wall, which can be in two extreme states - folded flat and unfolded deployed.
- the 3D pocket can be deformed to pass from one to the other of these states or be in any intermediate state.
- the walls of the pocket made up of a monolayer or multilayer film, made of plastic material such as polyethylene or a complex comprising polyethylene, delimit an internal space which, in the folded state, is of minimum volume and, unfolded and deployed state is maximum. This space is intended to receive the biopharmaceutical product for storage, processing and transport.
- Such a flexible, biocompatible, single-use bag can have a large volume of at least 2 or 5 liters, up to 3,000 liters, or even more, which justifies calling it 3D.
- Such a pocket thus offers a large capacity while being able to be easily stored.
- An example of such a pocket is described in the international application WO00/04131 or in the document EN 2781202 . Contrary to pockets where only the bottom has a gusset (with an increased risk of ruptures), it is preferable to create two opposite gussets, as illustrated on the figures 3 to 5 of the document WO00/04131 .
- the top and bottom welds of the pocket are made in K, before proceeding to a cutting corner portions (cutting to remove the outer parts of the films beyond the weld zones).
- the ladle can also include sensors (temperature, pH, physico-chemical characterization of the biomass) and/or a processing unit, for example in the form of a mixer operable by mechanical coupling or mobile by magnetic drive. .
- connection port(s) used in particular for filling or emptying, in a portion of the pocket which is separated from the welding zones.
- these connection ports are the only accesses to the internal space, the pockets being devoid of hinged or removable cover, opening/closing flap, peelable or tearable portion, and devoid of fragile zones. The pockets do not have areas of weakness in the weld areas.
- the pouch can be provided with a port for inlet or introduction of a biopharmaceutical product and a gas supply port, for example on the side of an upper end wall.
- Corresponding supply lines each connected to a power source (which is generally external to the rigid container used to transport and store the 3D bag in the filled state), are connected to these respective ports.
- filling can be achieved using a bottom feed line.
- the document EP-B1-0326730 describes a filling of this type, with the disadvantage that the flexible pocket is more complex, the latter being provided with side flaps, which limits the interest of this type of option. It is generally desirable to limit the complexity and the cost of the 3D flexible pouch which is a single-use consumable (here it is the flexible pouch without any accessories).
- the K weld also applies to bags for medical or medicinal use (single use also) which have a wide upper opening in a parallelepipedal deployed configuration, as described in particular in the patent US 6332711 B1 . In this case, it is better to provide a lower connection port for draining.
- the flexible bag be able to deploy without undesirable folding which limits the effective filling volume.
- the filling generally requires human supervision, due to the fact of the defects of deployment in particular related to the flexibility of the bag and to the mobility of the supply lines.
- the loading system described in the document WO 2015/118269 allows guidance to avoid the appearance of undesirable folds, but this requires very specific positioning.
- the document CN 1 505 581 describes a container, with a capacity of the order of 600 mL, suitable for packaging and dispensing sauces.
- the container has relatively rigid side walls and two more flexible bellows forming the bottom and top of the container.
- the great flexibility of the bellows makes it possible to vary the volume of the container and thus facilitates the distribution of the fluid through the spout formed on a front face.
- the bellows bend very easily, unlike the leaflets making up the side wall.
- the document WO2007/112383 describes a lining bag for a container of bulk materials having the technical characteristics mentioned in the preamble of the present claim 1.
- the manufacture of this bag requires the use of different materials for the different walls. There is therefore a need for a robust 3D bag suitable for the storage, treatment, and/or transport of biopharmaceutical fluid (with a volume of 50 liters and more), which remains sufficiently simple to produce and limits the risk of undesirable folding. in the filling phases.
- the subject of the invention is a flexible 3D bag (with gussets) for a biopharmaceutical product, provided with at least one connection port for filling and/or emptying, and designed to be deployed from an empty planar configuration to a substantially parallelepipedal configuration in a filled state.
- a face can be formed which is thus more robust than when a K weld is made.
- the design process can also be simplified by limiting the junction angles between two rectilinear welds to four, the welds being carried out while the first and second wall elements of the pocket are maintained parallel to each other.
- the two fold lines are separated by a transverse spacing which is less than half, and preferably less than a quarter, of the determined dimension.
- the fold line of each bellows is rectilinear and the continuous weld is transverse (typically perpendicular) to each rectilinear fold line of the gussets.
- the flexible bag is provided with at least one connection port placed in a flap defined by the first wall element, on the side of the continuous weld and with a distance from this weld.
- a biopharmaceutical liquid or to drain such a liquid from the side of an elongated welded edge.
- the bellows retain their orientation better, which promotes the smooth running of the emptying.
- the type of junction between the bellows and the first and second wall elements, with such an elongated welded edge significantly limits the risk of crease formation (in particular a crease across the predefined crease line for each bellows) which reveals residual volumes of biopharmaceutical product retention.
- this configuration can also contribute to limiting deployment defects linked to the flexibility of the pocket.
- the flexible pocket due to significant folds, hangs against the inner faces of the axial wall of the rigid container, causing an unfolding defect and risks of degradation. single-use soft bag.
- the first wall element, the second wall element, the first bellows and the second bellows are defined by rectangular sheets having the same multilayer structure.
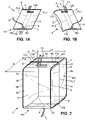
- the flexible pouch 1 which unfolds in three dimensions can have a planar configuration, in which two opposite wall elements 2, 3 define two opposite main external faces of the flexible pouch 1. It can be seen that this flexible pouch 1 has ports connection for filling and/or emptying.
- the connection port 4 can be used to connect, according to a non-limiting example, a flexible pipe 5 to perform a drain.
- this connection port 4 of the flexible pouch 1 of the 3D type extends in a first end face W1.
- one or more connectors 6 forming connection ports are provided here on the second end face W2 opposite the connection port 4, to allow the filling of the flexible pouch 1 (typically with several openings entry or supply).
- at least one flexible supply line is provided to enable the flexible 3D pouch to be filled, via a connection port.
- the flexible pipes T1, T2 associated with the connectors 6 are of a type known per se.
- Wall flexible side W3 has predefined folds, in particular folding lines FL1 and FL2 formed in bellows 11, 12 during the design of the flexible pocket 1, which facilitates correct unfolding as the level of filling, typically by a biopharmaceutical fluid, rises.
- connection port or ports 4, 6 can vary, preferably by making the openings on one (preferably only one) of the wall elements 2 and 3. These connection ports 4, 6 are placed at a distance from the connection zones between the two wall elements 2 and 3 and they do not interfere with the unfolding of the bellows 11 and 12 of the flexible pocket 1 of the 3D type.
- the ports 4, 6 can be sealed in a manner known per se (in the example of the figure 10 , the ports are connected in a sealed manner to a length of tube or pipe T1, T2 itself sealed, in a sealed manner, by a clamp generally called a "clamp" (C1, C2) by those skilled in the art, an aseptic connector , or which may include check valves or non-return valves or other similar sealing systems).
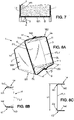
- the figure 7 illustrates an example of application of the flexible bag 1.
- the bottom defined by the first end face W1 is attached to the base part B of a storage device 10, which can allow the bag to be transported if necessary flexible 1 of 3D type in the filled state.
- the flexible pipe 5 for emptying is then able to pass through an orifice O5 located in the base part B of the storage device 10.
- This cooperation with an orifice O5 makes it possible to correctly position the first end face W1 of the flexible bag 1.
- the disappearance of the welds forming a K on the sides eliminates the constraints linked to the poor positioning of these welds with respect to the storage device 10 which may be the source of a leak.
- the flexible pouch 1 can be placed in the interior volume of such a storage device 10 before a biopharmaceutical fluid filling step.
- the interior volume of the device 10 is accessible by an upper transverse opening, and possibly accessible by means of side doors.
- the figure 1 and 3 of the document WO 2015/118269 illustrate this type of storage device.
- the increase in volume of the flexible bag 1 can be carried out by minimizing the risk of formation of a bad fold in the face W1.
- the side wall W3 can also swell without hindrance and without bad bending to pass from an extreme state (completely flat) to another extreme state (by defining a parallelepipedic volume), by resting on the internal face of the storage device 10.
- This type of storage device 10 can be in the form of a rigid container, optionally with the possibility of stacking.
- connection port or ports 4, 6 can be placed exclusively in a flap 22 or two flaps 21, 22, defined by the first wall element 2, optionally close to a continuous weld 140 of the flexible bag 1 without passing through such a weld 140.
- This type of configuration is well suited in particular for placing the flexible pocket 1 of the 3D type in a storage device 10 without lateral access to the interior volume.
- each bellows 11, 12 caused by the filling makes it possible to separate the first wall element 2 from the second wall element 3 by a distance D at least equal to 12 or 15 cm, and preferably at least equal to 40 or 50 cm for storage applications in the device 10. It is thus permitted to contain, in such a flexible bag of the 3D type, a volume of biopharmaceutical product of at least 2 liters, and preferably of at least 5 liters.
- Examples of multilayer functional films making it possible to constitute the wall elements 2, 3 and the gussets 11, 12 of the flexible bag 1 are known, in particular in the document US2012/028039 from the same applicant. These films make it possible to obtain great flexibility coupled with satisfactory resistance, which facilitates the unfolding of the bellows 11, 12 without the risk of swelling (during filling) in the first end face W1 or in the side wall W3 does not cause the film to break.
- the first wall element 2 is typically a flexible part consisting of a multilayer film and making it possible to define a front face 2a of the flexible bag 1, while the second wall element 3, produced in a similar or identical manner (by a multilayer film ) is a flexible part making it possible to define a rear face 3a of the flexible pocket 1, as clearly visible on the figures 1A, 1B and 2 .
- the bellows 11 and 12 have a material and a thickness identical to that which is provided for the wall elements 2 and 3. It is understood that the bellows 11 and 12 consist of respective films cut in one piece, the cut being able to take place before, during or after the step of connecting with the wall elements 2 and 3.
- each of the films which make up the flexible pouch 1 is made of heat-sealable plastic material which is biocompatible with the transported media.
- each film has a multilayer structure. This multilayer structure can for example be broken down into three layers which are typically non-metallic plastic layers.
- the film can be transparent or translucent.
- the first wall element 2 and the second wall element 3 have a structure identical to that of the bellows 11, 12.
- An intermediate layer for example having a barrier effect (for example based on EVOH or equivalent material), can be provided in the multilayer structure of the elements 2, 3,11, 12 delimiting the volume of the flexible bag 1.
- the multilayer structure can be broken down into at least three non-metallic plastic layers, and is preferably transparent or translucent.
- the folding lines FL1 and FL2 for the first bellows 11 and the second bellows 12 are then rectilinear and parallel to the side edges 8, 18 and 9, 19 defined by the wall elements 2 and 3. It can be seen that the folding lines FL1 and FL2 extend on either side of the longitudinal axis A (in this case a central axis, as clearly visible on the figure 1B ) of the flexible pouch 1 in the planar configuration.
- the first bellows 11 is connected to two side edges 8 and 9 of one and the other of the first and second wall elements 2 and 3.
- the second bellows 12 is connected to two other side edges 18 and 19 of one and the other of the first and second wall elements 2 and 3.
- the connection to the side edges 8, 18 of the first wall element 2 and to the edges 9, 19 of the second wall element 2 results from a direct weld thus fixing the margin zones of the bellows 11 and 12 which run along the side edges 8, 9, 18, 19. In what follows, these margin zones will be called longitudinal edges.
- the first bellows 11 and the second bellows 12 can each bend along their folding line FL1 and FL2, inwards.
- the folding is carried out in two equal halves for each bellows 11, 12, at least in the planar configuration of the flexible pocket 1.
- Each folding line FL1, FL2 extends between two opposite ends 14, 15 of the pocket flexible 1 where the bellows 11, 12 meet.
- a continuous weld 140 is provided on the side of the first end 14 of the flexible pouch 1 and also a continuous weld 150 on the side of the second end 15 (opposite to the first end 14). More generally, at at least one of the two ends 14, 15 of the flexible bag 1, the first wall element 2 and the second wall element 3 are welded together in a transverse direction by a weld continues 140 and/or 150 which joins perpendicularly (in the planar configuration) the four side edges 8, 9 and 18, 19,
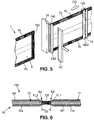
- the figure 6 illustrates a detail of a flexible bag 1 in flat configuration, seen from the end 15.
- This detail shows more particularly the continuous weld 150 which is made at this end 15.
- Each edge portion portion 11a, 12a is folded in two and wedged between the corresponding ends of the first wall element 2 and of the second wall element 3.
- this configuration can be reproduced on the opposite side to wedge, by a continuous weld 140, edge portions 11b, 12b of the respective bellows 11, 12 between the other ends of the wall elements 2 and 3.
- a cutting step subsequent to the sealing of the films is for example provided to separate two weld zones.
- each of the end faces W1 and W2 shown on the figure 2 results from the formation of these rectangular flaps 21, 31 and 22, 32 belonging to the two wall elements 2 and 3.
- the first two flaps 21 and 31 cover the bellows 11 and 12 from above.
- At least one outer face W1, W2 of the flexible pocket 1 can be formed in the parallelepipedal configuration by joining by a weld 140 or 150 two flaps 21, 31 or 22, 32, forming a band which projects towards the outside with respect to the filled volume delimited by the flexible pocket 1 (from the outer face of the pocket defined by a pair of flaps 21, 31 or 22, 32).
- each projecting strip may have a central weld portion CB made directly between an internal face of the first wall element 2 and an internal face of the second wall element. These inner faces are preferably defined by a particular layer (layer on the inner side for contact with the biopharmaceutical fluid) of a multilayer structure.
- the central weld portion CB has an extension (in the direction of elongation of the projecting strip) which is equal to the transverse spacing D2 between the first bellows 11 and the second bellows 12 in the planar configuration.
- the protruding strip or strips are here further stiffened on either side of the central weld portion CB, due to the increase in thickness due to the edge portions 11a, 11b, 12a, 12b.
- the stiffened portions RP of each protruding strip are elongated portions, longer than the central weld portion CB (measured along the length of the straight strip, transversely relative to the longitudinal direction DD of travel), and preferably at least twice as long.
- Such elongated RP stiffened portions which are absent in conventional 3D soft bags (see figure 11 ) which have a K weld (KS welds in the case of the figure 11 , which require for each face W1, W2 four weld zones which are neither longitudinal nor transverse), contribute to maintaining the straight projecting strip and limit the risk of leakage in or at the periphery of the central weld portion CB.
- K welds in the case of the figure 11 , which require for each face W1, W2 four weld zones which are neither longitudinal nor transverse
- the welds 140 and 150 are of the same length, so that the opposite projecting strips which define the ends 14, 15 have an identical length (corresponding to the determined dimension L2, here a width).
- each triangular portion T11, T12 is formed by folding one of the wall elements 2 and 3 which is illustrated on the figure 8B , by marrying a portion of a flap of this wall element.
- the flexible bag 1 shown on the figure 10 can have the same general configuration with different ports, for example to define a container of the collar type and allowing agitation, as described in the document EP 2 326 412 (see in particular figures 1E to 1H and picture 2 in this document).
- the wall element 2 which is typically placed on top and supports the collar (the reverse can be provided with the wall element 2 on the bottom). It is thus noted that, also when the flexible pocket 1 allows stirring/mixing applications, the port or ports are placed at a distance from the welds, on at least one of the wall elements 2, 3.
- the junction between the flaps 21, 31 and 22, 32 results from local heating for a sufficiently long exposure period (which may be of the order of 4 or 6 seconds or possibly 10 seconds per example) to heat or heating by a low voltage electric pulse (for example up to 9 pulses), using a welding head.
- a low voltage electric pulse for example up to 9 pulses
- the technique of heating by a low voltage electric pulse can be used so that the aesthetics of the visible face is unchanged while guaranteeing a good quality of welding: indeed, it does not require strong pressure at the time of welding.
- impulsee, thermal or laser welding techniques can make it possible to obtain strong 140, 150 welds.
- thermal welding it is preferable to simultaneously weld the four films by applying a pressure of between 4 and 8 bars between the blades or sealing bars SB2.
- the heating of the welding blade on the outer film belonging to one of the wall elements 2, 3 is programmed to reach a target temperature, for example of approximately 168° C or 180°C.
- a target temperature for example of approximately 168° C or 180°C.
- the blades are heated to 168° C. and the blades are applied while maintaining this temperature on the film for 4s, then the blades are removed. There is no cooling period before removing the SB2 sealing blades or bars from the film.
- the heating can start substantially at the same time as obtaining the contact with pressure on the zone to be welded.
- the thickness is typically much greater than 100 micrometers, it is preferable to provide an exposure time of at least 2 or 3 seconds, the exposure time possibly being between 3 and 6 seconds.
- the target temperature can vary if necessary. It is preferred that this temperature be between 150°C and 250°C. A target temperature between 165 and 190° C. may be preferred to advantageously reduce the heating time (for example to avoid exceeding 10 seconds), without risk of degrading the external surface of a wall element 2, 3. Given the thickness of the films (thickness at least equal to 180 micrometers with several non-metallic layers) and the high resistance sought, the duration of heating at the target temperature can here be at least 3 or 4 seconds.
- the blades are applied to the film, then heating is started.
- the rise in temperature is very fast (less than one second).
- the temperature of the blades can be brought to a target temperature comprised between 170 and 190°C, for example 180°C.
- This setpoint temperature is maintained for an exposure time which may be between 6 seconds and 10 seconds for example.
- An exposure time of the order of 5 or 6 seconds or a little more makes it possible to obtain the welding of four layers with a target temperature of 180° C. (without this value being limiting).
- the blades are allowed to cool by simply stopping the heating (the current is cut off), typically up to 80° C. or similar threshold.
- the cooling time can be less than or equal to 50 seconds, and for example between 15 or 20 seconds and 40 seconds.
- This cooling time can be reduced by using a welding blade cooling system (ventilation, circulation of a heat transfer fluid). Then, the blades or sealing bars SB2 are moved aside to disengage them from the film.
- a welding blade cooling system ventilation, circulation of a heat transfer fluid.
- the blades or sealing bars SB2 are moved aside to disengage them from the film.
- the lateral welds SL which are formed in a longitudinal direction (direction or longitudinal direction DD of running of the strips of film) during the production of the flexible pouches 1.
- the insertion bellows 11 and 12 can be made in a manner known per se (see on the picture 3 the step 50 of supplying and placing the films 102, 103, 111 and 112 in position, and the step 51 of inwardly folding the films 111, 112 intended to form the bellows 11, 12).
- the corresponding film 111, 112 can be held against a guide used for folding or against an equivalent stop element 40 ( figure 4 ).
- the step 50 of supplying and placing the four films 102, 103, 111 and 112 in position is typically made possible by the use of rollers (not shown) which unwind these films in the same general direction, called the longitudinal direction DD of scroll.
- this direction simply serves as a reference to explain the drawings and it is of course allowed to transport the films with one or more changes of direction (no need for the direction of transport to correspond to a straight line).
- each of these welds SL, 140, 150 are continuous and not weakened by an opening or frangible zones.
- the width of each of these welds SL, 140, 150 can be at least equal to 5 mm in order to minimize the risk of leakage by an accidental shock.
- the thickness of each of the films 102, 103, 111 and 112 is not reduced with respect to the thickness E of said films in the zones away from the welds, the thickness E of these films 102, 103, 111 and 112 typically being constant. There is no frangible zone or other weakened region to allow an opening.
- the thickness E ( figure 12 ) is a constant thickness or possibly an average thickness, and can be between 90 and 450 ⁇ m for each of these films 102, 103, 111 and 112.
- the four lateral welds SL can be made simultaneously during a welding step 52 which makes it possible to assemble the four films 102 and 103 (first pair of films facing each other), 111 and 112 (second pair of films facing each other and routed transversely to the first pair of films).
- the pair of films 102 and 103 makes it possible to form, after a cutting step 53, the respective wall elements 2 and 3, while the pair of films 111 and 112 makes it possible to form, after the cutting step 53, the first bellows 11 and the second bellows 12.
- the cutting step 53 can be optional.
- the material of the four films 102, 103, 111, 112 is identical. More generally, it is understood that the first wall element 2, the second wall element 3, the first bellows 11 and the second bellows 12 are defined by rectangular sheets optionally having the same multilayer structure, with a layer defining an internal face adapted for contact with a biopharmaceutical fluid 7.
- a pair of sealing bars SB1 or similar elements of a sealing unit come to rest from the outside (against the abutment element 40) on the side edges 8, 9, 18, 19 of the wall elements 2 and 3 and make it possible to side welds SL, here by thermal conduction for a short time (method also called impulse welding).
- the duration of heating by conduction can be less than or equal to 4 or 6 s, taking into account the high temperature and typically greater than 150°C, preferably without exceeding 200°C for the upper threshold of the effective temperature range of the bars.
- SB1 welding is thus carried out by continuously welding the longitudinal edges of the bellows 11 and 12 against the side edges 8, 18, 9, 19. Lateral welds SL are produced which extend from one to the other of the first and second ends 14, 15, as illustrated in particular in the figure 5 .
- FIG 5 illustrates the case of a continuous weld, carried out for example by impulse, just before a cutting step by a blade of a cutting member 42 which extends transversely with respect to the longitudinal direction DD of travel, it is also possible to provide a different order of the steps and/or perform the cut at another time. Provision may also be made to make cutouts or pre-cutouts before the transverse welds 140, 150.
- filling of the flexible bag 1 of the 3D type can only be carried out after the complete sealing of the flexible bag 1 and the formation of the connection port or ports 4, 6.
- the system or systems tight closure C1, C2 can be associated, from the design, with the connection ports 4, 6, in order to avoid any entry of air into the flexible bag 1.
- the flexible bag 1 can be offered empty, without the smaller orifice letting in ambient air or, as a variant, systematically with connection ports which form an inlet for the biopharmaceutical fluid and an outlet (placed on the same side as the inlet) for expelling air.
- This is particularly advantageous for maintaining a biopharmaceutical fluid 7 in a sterile state.
- the 3D type soft pockets 1 shown on the figure 2 , 8A , 9 and 10 allow such maintenance in a sterile state.
- the two opposite ends 14, 15 are designed identically.
- the flexible pouch 1 has only a continuous weld 150 as wide as the wall elements 2 and 3 to form the face W1 which is broken down into two flaps 22 and 33.
- the face W2' here differs from the face W1 in that the wall elements 2, 3 have been narrowed in width and the junction between the four elements 2, 3, 11, 12 constituting the flexible bag 1 results from a K weld.
- the advantages of robustness and improved guidance during filling are obtained on the side of the face W1 which is here a lower face and which has a connection port 4 on which is mounted in a sealed manner a flexible pipe 5 for draining.
- the figure 5 shows an embodiment of the welds 140 and 150, formed transversely in this type of process, here before a cutting step to separate two adjacent pockets.
- the continuous welds 140 and 150 are made after the side welds SL to complete the sealing of the flexible pouch 1 of the 3D type.
- Bars of welds SB2 or similar elements are distributed on either side of the plane of movement of the pockets to locally heat the outer surface of the wall elements 2, 3 opposed. With a system that has four SB2 sealing bars, it is possible to simultaneously weld the flanges formed at the ends 14 and 15, forming continuous welds 140 and 150 which are as wide as the flexible pockets 1 of type 3D in the planar configuration. .
- this heating was carried out in the zone of overlap of the edge portions 11a and 12a of the two bellows 11, 12 (in order to form the weld 150) and also in the zone of overlap of the other edge portions 11b and 12b (in order to forming the weld 140).
- the flexible pouch 1 is hermetically sealed on all four sides when it is in the flat configuration, access to the interior of the pouch 1 being only permitted through the connection ports 4, 6 which are formed in a subsequent step (which can make it possible to vary the position and/or the size of the connection ports 4, 6, depending on the biopharmaceutical application desired for the pouch).
- the manufacturing process is here advantageously simplified with a last simple cutting step which is carried out across the longitudinal direction DD of scrolling of the pockets, as clearly visible on the figure 5 .
- a single cutting member 42 can make all the transverse cuts.
- each continuous weld 140, 150 extends over the entire width L2 of the respective wall elements 2 and 3.
- the perimeter defined by these elements 2 and 3 is generally rectangular, possibly square, in the flat configuration.
- each continuous weld 140, 150 has a length which coincides with an external dimension (measured in the same direction) of the wall elements 2, 3, both in the planar configuration of the flexible bag and in the parallelepipedic configuration.
- the distance between the opposite ends 14,15 which have the welds 140, 150 is typically a length L1 (length common to the wall elements 2, 3 and to the bellows 11, 12) which exceeds the width L2 defined by the two elements of wall 2 and 3.
- L1 length common to the wall elements 2, 3 and to the bellows 11, 12
- the following relation is typically satisfied: 0.05 ⁇ D 2 / L 2 / ⁇ 0.5
- D2 denotes a transverse spacing (minimum distance) between the first bellows and the second bellows, measured in the transverse direction (same direction as for the measurement of the width L2).
- the filling causes the formation of the front 2a and rear 3a faces.
- the flexible pouch 1 then has a common height which corresponds to the height of the front 2a and rear 3a faces.
- the front face 2a and the rear face 3a are connected by two other faces defined by the unfolding of the bellows 11, 12 (with formation of the section FL1' on one side and of a similar section of the 'other side). These two other faces are each delimited by a pair of longitudinal edges of the bellows 11, 12.
- a first longitudinal edge of the first bellows 11, continuously welded, is U-shaped and shaped, by symmetry with a second longitudinal edge of the second bellows 12, also continuously welded and shaped.
- U a rectangular delimitation of a first face F1 ( figure 8A , face F1 defined by the first bellows 11) of the side wall W3, which connects the front face 2a to the rear face 3a.
- a second intermediate face (defined by the second bellows 12) is also formed in the same way and extends parallel to the first face F1 in the parallelepipedic configuration.
- the longitudinal axis A belongs to a virtual median plane perpendicular to the base of the U-shape, so that the U-shaped longitudinal edge has two symmetrical halves with respect to this median plane.
- the U-shaped conformation of the longitudinal edges has the advantage of better guiding the deployment of the bellows 11, 12, compared to what occurs with a conventional K-weld.
- the substantially right angle which forms between the branches of the "U” formed by the longitudinal edges and the base of the "U” avoids, at the lateral welds SL, the effects of torsion encountered with a K weld which weaken the seal in the angles of the corresponding faces.
- the triangular portions T11 and T12 have a right angle (of 90°) at the junction of the corresponding side weld SL and the continuous weld 140 or 150, the two other angles can preferably be between 30° and 60° .
- each of the films 102, 103, 111, 112 may have a set 17 of functional layers superimposed on a contact layer 16.
- an outer face made of PET thanks to the outer layer 17c.
- This material which typically has semi-crystalline properties, provides good resistance to oxygen in the air (chemical resistance), a low rate of water absorption and thus allows long-term storage applications.
- the thickness of the outer layer 17c can be particularly low, for example between 7 and 50 ⁇ m, preferably between 10 and 30 ⁇ m.
- the contact layer 16 may consist of a layer of material compatible with biological materials without damaging effect.
- Polyethylene in particular linear low-density polyethylene, is an example of a preferred material for constituting the contact layer 16, since it combines the advantages of compatibility with the biopharmaceutical fluid 7 and of good weldability.
- Other materials with similar properties can be used, for example ethylene-vinyl acetate copolymer.
- An intermediate layer 17a may correspond to the gas barrier effect layer (especially vis-à-vis the oxygen and carbon dioxide present in the ambient air).
- one or two layers of sticky material may be provided on one side and/or the other of the barrier layer.
- Another intermediate layer 17b may consist of polyamide (PA), which improves impact resistance (mechanical strength).
- PA polyamide
- the intermediate layer 17b for the mechanical strength is placed between the outer layer 17c and the gas barrier effect layer 17a. Due to the lower resistance of the layer 17a with gas barrier effect, the latter can advantageously be placed between the contact layer 16 and the other layers 1b, 17c of the assembly 17.
- the composition of the multilayer film represented on the figure 12 can be used for all the films 102, 103, 111, 112 of the flexible bag 1 of the 3D type. Such a composition can make it possible to limit the thickness E to less than 450 ⁇ m, for example of the order of 200 or 400+/-50 ⁇ m. The thickness can optionally be reduced to approximately 100 +/- 30 ⁇ m, for example for applications without hermetic sealing of the flexible pouch.
- layers 17b and 17c are replaced by a single layer of polyethylene, preferably linear low-density polyethylene.
- polyethylene preferably linear low-density polyethylene.
- the material of the contact layer 16 can also be linear low density polyethylene.
- the films preferably have three layers and have a tensile strength typically greater than 60 or 80 Newtons. This tensile strength can generally be between 60 and 220 Newton. The flexible bag 1 is thus particularly difficult to degrade.
- the elongation at break which defines the ability of each of the films to stretch before breaking (in response to a tensile test), is for example greater than or equal to 80% but less than or equal to 400% or 500 %. It is understood that the flexible pouch has physical and mechanical properties that are well suited for deployment from a flat folded state to a parallelepipedal deployed state, which in practice eliminates the risk of accidental tearing.
- One of the advantages of the flexible bag 1 of the 3D type is its robustness, in particular in the corners which are reinforced and in the transverse welds, for a method of obtaining which limits the number of welding and cutting steps.
- the manufacturing process is more easily automatable in order to increase the manufacturing rate.
- the resulting fragility due to the precision of the positioning of the welds at the junctions between the side weld and the fillet welds which must be perfectly opposite the folds of the bellows to obtain a perfect K-weld (the least fragile possible ) are removed.
- Deployment is facilitated for filling thanks to a guiding effect caused by the continuous weld(s) 140, 150, even if the films 102, 103, 111, 112 have reduced flexibility (this reduced flexibility corresponding for example to a wish to increase the longevity and/or the mechanical properties of the flexible pocket 1 of the 3D type).
Landscapes
- Health & Medical Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Pharmacology & Pharmacy (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Hematology (AREA)
- Bag Frames (AREA)
Description
- L'invention est relative au domaine du conditionnement des fluides biopharmaceutiques et concerne, plus spécialement, un réservoir souple à emplir, sous la forme d'une poche souple 3D (trois dimensions), qui doit généralement être placé dans un conteneur rigide. L'invention concerne également un équipement et un procédé de production d'une telle poche souple 3D.
- On entend par "produit biopharmaceutique", un produit issu de la biotechnologie, les milieux de cultures, les cultures cellulaires, les solutions tampon, les liquides de nutrition artificielle, les produits sanguins et dérivés de produits sanguins, ou un produit pharmaceutique ou plus généralement un produit destiné à être utilisé dans le domaine médical. Un tel produit est sous forme liquide, pâteuse, ou éventuellement poudreuse. L'invention s'applique également à l'emplissage de poches souples par d'autres produits mais soumis à des exigences analogues en ce qui concerne leur conditionnement.
- Dans les poches 3D de ce type, à usage unique et destinées à recevoir un ' produit biopharmaceutique (de la classe internationale A61J 1/05 selon la classification internationale ou coopérative), le volume est typiquement délimité par une paroi d'extrémité inférieure, une paroi d'extrémité supérieure et une paroi latérale souple, pouvant se trouver dans deux états extrêmes - plié à plat et déplié déployé. La poche 3D peut être déformée pour passer de l'un à l'autre de ces états ou être dans tout état intermédiaire. Les parois de la poche, composées d'un film monocouche ou multicouche, en matière plastique telle que le polyéthylène ou un complexe comprenant du polyéthylène, délimitent un espace interne qui, à l'état plié, est de volume minimal et, à l'état déplié et déployé est maximal. Cet espace est destiné à recevoir le produit biopharmaceutique pour le stockage, le traitement, le transport. Une telle poche souple, biocompatible, à usage unique, peut être de volume important de 2 ou 5 litres au moins, jusqu'à 3.000 litres, voire même plus, ce qui justifie qu'on la qualifie de 3D. Une telle poche offre ainsi une contenance importante tout en pouvant être aisément stockée. Un exemple d'une telle poche est décrit dans la demande internationale
WO00/04131 FR 2781202 figures 3 à 5 du documentWO00/04131 - Parfois les produits renfermés dans ce genre de poche sont utilisés à des milliers de kilomètres de l'endroit où la poche a été remplie. Ces produits sont souvent d'une haute valeur financière, voire souvent d'une haute valeur pour la santé des individus puisqu'ils peuvent servir par exemple à la fabrication de médicaments destinés à la santé humaine. Il est donc essentiel que ces poches parviennent sûrement à leur destination, pleines du liquide avec lequel elles ont été remplies à l'origine et non contaminées.
- Dans certaines options, la poche peut aussi comporter des capteurs (température, pH, caractérisation physico-chimique de la biomasse) et/ou un organe de traitement, par exemple sous la forme d'un mélangeur actionnable par accouplement mécanique ou mobile par entraînement magnétique.
- Au regard des nombreuses contraintes auxquelles sont soumises ces poches, notamment pendant leur transport ou pendant certains traitements du produit biopharmaceutique : accélérations, freinages, ballottements, secousses, vibrations, etc. (i.e. nombreuses forces dont des forces de cisaillement qui ont tendance à altérer le film qui les constitue, notamment aux endroits sensibles comme les pliures), il est indispensable de former le ou les ports de connexion, servant notamment à l'emplissage ou à la vidange, dans une portion de la poche qui est séparée des zones de soudure. En outre, ces ports de connexion sont les uniques accès à l'espace interne, les poches étant dépourvues de couvercle articulé ou amovible, rabat d'ouverture/fermeture, portion pelable ou déchirable, et dépourvues de zones fragiles. Les poches ne présentent pas de zones de faiblesse dans les zones de soudure.
- On peut prévoir que la poche soit pourvue d'un port d'entrée ou d'introduction d'un produit biopharmaceutique et un port d'amenée de gaz, par exemple du côté d'une paroi d'extrémité supérieure. Des conduites d'alimentation correspondantes, connectées chacune à une source d'alimentation (qui est généralement externe au conteneur rigide servant à transporter et stocker la poche 3D à l'état empli), sont raccordées à ces ports respectifs. Alternativement, l'emplissage peut être réalisé en utilisant une ligne inférieure d'alimentation. Le document
EP-B1-0326730 décrit un emplissage de ce type, avec l'inconvénient que la poche souple est plus complexe, celle-ci étant munie de volets latéraux, ce qui limite l'intérêt de ce type d'option. Il est généralement souhaitable de limiter la complexité et le coût de la poche souple 3D qui est un consommable à usage unique (il s'agit ici de la poche souple sans les éventuels accessoires). - La soudure en K s'applique également pour des poches à usage médical ou médicinal (usage unique également) qui présentent une large ouverture supérieure dans une configuration déployée parallélépipédique, comme décrit notamment dans le brevet
US 6332711 B1 . Dans ce cas, il est préférable de prévoir un port de connexion inférieur pour la vidange. - En pratique, il est désirable que la poche souple puisse se déployer sans pliure indésirable qui limite le volume de remplissage effectif. En effet, l'emplissage requiert généralement une surveillance humaine, en raison du fait des défauts de déploiement notamment liés la souplesse de la poche et à la mobilité des conduites d'alimentation. Le système de chargement décrit dans le document
WO 2015/118269 permet un guidage pour éviter l'apparition de pliure indésirable mais cela requiert une mise en place bien spécifique. - Le document
CN 1 505 581 décrit un récipient, d'une capacité de l'ordre de 600 mL, adapté pour le conditionnement et la distribution de sauces. Le récipient est doté de parois latérales relativement rigides et de deux soufflets plus flexibles formant le fond et le dessus du récipient. La grande flexibilité des soufflets permet de faire varier le volume du contenant et facilite ainsi la distribution du fluide au travers de l'embout verseur formé sur une face avant. Dans ce type de petit récipient, les soufflets se plient très facilement, contrairement aux feuillets constitutifs de la paroi latérale. - Le document
WO2007/112383 décrit un sac de doublage pour un conteneur de matériaux en vrac présentant les caractéristiques techniques mentionnées dans le préambule de la présente revendication 1. La fabrication de ce sac nécessite l'emploi de matériaux différents pour les différentes parois. Il existe donc un besoin pour une poche 3D robuste et adaptée à la conservation, au traitement, et/ou au transport de fluide biopharmaceutique (de volume de 50 litres et plus), qui reste suffisamment simple à produire et limitant le risque de pliure indésirable dans les phases d'emplissage. - Selon un premier aspect, l'invention a pour objet une poche souple 3D (à soufflets) pour produit biopharmaceutique, pourvue d'au moins un port de connexion pour le remplissage et/ou la vidange, et conçue pour se déployer à partir d'une configuration plane à vide vers une configuration sensiblement parallélépipédique dans un état empli.
- La poche souple 3D est telle que définie selon la revendication 1 et présente :
- un premier élément de paroi consistant en un film et permettant de définir une face avant,
- un deuxième élément de paroi consistant en un film et permettant de définir une face arrière,
- un premier soufflet et un deuxième soufflet, reliés chacun à deux bords latéraux de l'un et l'autre des premier et deuxième éléments de paroi, le premier soufflet et le deuxième soufflet étant constitués par des films respectifs découpés d'une pièce et susceptibles chacun de se plier, typiquement en deux, le long d'une ligne de pliage vers l'intérieur qui s'étend entre deux extrémités opposées de la poche souple, et
- l'au moins un port de connexion, formé exclusivement dans l'un parmi le premier élément de paroi et le deuxième élément de paroi,
- Dans cette poche, le premier élément de paroi et le deuxième élément de paroi ont selon ladite direction transversale une dimension déterminée (typiquement la largeur) qui est, au moins dans la configuration plane, sensiblement la même :
- dans les faces avant et arrière,
- et à l'une au moins des deux extrémités opposées, où une soudure continue s'étend sur la totalité de la dimension déterminée,
- Grâce à ces dispositions, la poche présente une extrémité soudée suffisamment longue et rigide pour à la fois :
- guider un dépliage correct des premier et deuxième soufflets, ainsi qu'un pliage correct des premier et deuxième éléments de paroi pour réduire la distance initiale entre les deux extrémités opposées;
- réduire le risque de rupture à l'extrémité de liaison où se rejoignent tous les films constituant la poche.
- Du côté de cette extrémité, on peut former une face qui est ainsi plus robuste que lorsqu'on réalise une soudure en K. Le procédé de conception peut en outre être simplifié en limitant à quatre les angles de jonction entre deux soudures rectilignes, les soudures étant réalisées alors que les premier et deuxième éléments de paroi de la poche sont maintenus parallèles l'un à l'autre.
- Selon une particularité, dans la configuration plane, les deux lignes de pliage sont séparées par un espacement transversal qui est inférieur à la moitié, et de préférence inférieur au quart, de la dimension déterminée.
- Selon une particularité, dans la configuration plane de la poche souple 3D, la ligne de pliage de chaque soufflet est rectiligne et la soudure continue est transversale (typiquement perpendiculaire) à chaque ligne de pliage rectiligne des soufflets.
- Selon une particularité, la poche souple est pourvue d'au moins un port de connexion placé dans un rabat défini par le premier élément de paroi, du côté de la soudure continue et avec un écartement par rapport à cette soudure. Ainsi, il est permis d'introduire un liquide biopharmaceutique ou de vidanger un tel liquide du côté d'un bord soudé allongé. Pour la vidange en particulier, on observe que les soufflets conservent davantage leur orientation, ce qui favorise le bon déroulement de la vidange. En effet, le type de jonction entre les soufflets et les premier et deuxième éléments de paroi, avec un tel bord soudé allongé, limitent significativement le risque de formation de pli (en particulier de pli en travers par rapport à la ligne de pliage prédéfinie pour chaque soufflet) qui fait apparaître des volumes résiduels de rétention de produit biopharmaceutique.
- Pour le remplissage dans un conteneur rigide, cette configuration peut aussi contribuer à limiter les défauts de déploiement liés la souplesse de la poche. Ainsi, il a été observé avec des poches sans un tel bord soudé allongé que la poche souple, du fait de plis importants, se bloque contre des faces intérieures de la paroi axiale du conteneur rigide, entraînant un défaut de dépliage et des risques de dégradation de la poche souple à usage unique.
- Dans divers modes de réalisation de la poche souple, on peut éventuellement avoir recours en outre à l'une ou à plusieurs des dispositions suivantes :
- deux premiers rabats sont prévus, dont l'un fait partie du premier élément de paroi et l'autre fait partie du deuxième élément de paroi, les deux premiers rabats étant jointifs et formant :
- une face externe de la poche souple dans la configuration parallélépipédique ;
- une première bande saillante qui s'étend parallèlement à la face avant et à la face arrière, pourvue d'un bord libre sensiblement rectiligne, la première bande saillante faisant saillie depuis ladite face externe de la poche souple, dans la configuration parallélépipédique, la soudure continue rigidifiant la totalité de la première bande saillante.
- deux seconds rabats sont prévus, dont l'un fait partie du premier élément de paroi et l'autre fait partie du deuxième élément de paroi, les deux seconds rabats étant jointifs en formant une deuxième bande saillante située à l'opposé de la première bande saillante et pourvue d'un bord libre sensiblement rectiligne.
- la deuxième bande saillante fait saillie depuis une autre face externe de la poche souple, l'autre face externe étant définie par les seconds rabats dans la configuration parallélépipédique, en s'étendant parallèlement à la face avant et à la face arrière.
- au moins l'une parmi la première bande saillante et la deuxième bande saillante :
- présente une portion de soudure centrale réalisée directement entre une face interne du premier élément de paroi et une face interne du deuxième élément de paroi ; et
- est davantage rigidifiée de part et d'autre de la portion de soudure centrale, dans des portions plus longues que la portion de soudure centrale, et de préférence au moins deux fois plus longues.
- la première bande saillante et la deuxième bande saillante ont une longueur identique et chaque rabat parmi les deux premiers rabats et les deux seconds rabats est délimité par une zone de soudure en U définissant deux angles droits dans la configuration plane.
- chaque zone de soudure en U est conçue et agencée pour empêcher, quelle que soit la proportion d'emplissage de la poche souple :
- un dépliage d'une première portion triangulaire appartenant au premier soufflet et adjacente à une portion de bord du premier soufflet pliée en deux ;
- un dépliage d'une deuxième portion triangulaire appartenant au deuxième soufflet et adjacente à une portion de bord du deuxième soufflet pliée en deux.
- la première portion triangulaire et la deuxième portion triangulaire s'étendent sensiblement dans un même plan le long d'un rabat choisi parmi l'un des deux premiers rabats et des deux seconds rabats.
- le premier soufflet est délimité par deux premiers bords longitudinaux qui s'étendent de l'une à l'autre des deux extrémités opposées de la poche souple, tandis que le deuxième soufflet est délimité par deux deuxièmes bords longitudinaux qui s'étendent de l'une à l'autre des deux extrémités opposées.
- les deux premiers bords longitudinaux sont continûment soudés et se conforment chacun en U dans la configuration parallélépipédique, en délimitant de façon rectangulaire une première face de la poche souple qui est définie par le premier soufflet dans la configuration parallélépipédique.
- les deux deuxièmes bords longitudinaux sont continument soudés et se conforment chacun en U dans la configuration parallélépipédique, en délimitant de façon rectangulaire une deuxième face de la poche souple qui est définie par le deuxième soufflet dans la configuration parallélépipédique.
- la dimension déterminée est identique dans la face avant, la face arrière et chacun desdits rabats, de sorte que les deux premier rabats et les deux seconds rabats forment à eux seuls deux faces opposées rectangulaires de la poche souple dans la configuration parallélépipédique et recouvrent en partie les premier et deuxième soufflets.
- les films constituant respectivement le premier élément de paroi, le deuxième élément de paroi, le premier soufflet et deuxième soufflet sont soudés en définissant ensemble dans la configuration plane un total de six soudures, dont :
- deux soudures continues formées aux deux extrémités opposées et qui s'étendent selon la direction transversale ; et
- quatre soudures latérales perpendiculaires à la direction transversale.
- chacune des six soudures est continue et d'une largeur au moins égale à 5 mm.
- chacun des films constituant respectivement le premier élément de paroi, le deuxième élément de paroi, le premier soufflet et le deuxième soufflet présente localement, le long des soudures, une épaisseur qui n'est pas inférieure à l'épaisseur moyenne des films, l'épaisseur moyenne étant comprise entre 150 et 450 µm pour chacun de ces films.
- la relation suivante est satisfaite :
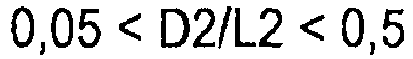
D2 désigne un espacement transversal entre le premier soufflet et le deuxième soufflet, mesurée suivant ladite direction transversale. - les films respectifs sont composés chacun d'au moins trois couches plastiques non métalliques, et sont de préférence transparents ou translucides.
- les films respectifs présentent chacun une épaisseur comprise entre 150 micromètres et 450 micromètres et une résistance à la traction comprise entre 60 et 220 Newton.
- le premier soufflet et le deuxième soufflet présentent chacun :
- une couche interne soudable à chaud, en un matériau choisi parmi le polyéthylène et le copolymère éthylène-acétate de vinyl ; et
- une couche externe soudable, en un matériau choisi parmi le polyéthylène, le polyamide, le copolymère éthylène-acétate de vinyl, le polyamide et le poly(téréphtalate d'éthylène).
- dans la configuration parallélépipédique :
- l'extension maximale de chacun des premier et deuxième soufflets est au moins de 15 cm entre le premier élément de paroi et le deuxième élément de paroi.
- la poche souple permet de délimiter un espace intérieur au moins égal à 2 L, de préférence au moins égal à 5 L.
- Selon un deuxième aspect, il est proposé selon la revendication 18 un procédé de fabrication d'une poche souple 3D selon l'invention à emplir par un produit biopharmaceutique, procédé dans lequel on déroule selon une direction longitudinale de défilement et on découpe transversalement :
- un premier élément de paroi pourvu de deux bords latéraux consistant en un film et permettant de définir une face avant,
- un deuxième élément de paroi pourvu de deux bords latéraux, consistant en un film et permettant de définir une face arrière,
- un premier soufflet et un deuxième soufflet, chacun constitué par un film découpé d'une pièce et délimité par deux bords longitudinaux,
- Ce procédé comprend plus particulièrement les étapes qui consistent essentiellement à :
- souder longitudinalement les deux bords longitudinaux du premier soufflet au premier élément de paroi et au deuxième élément de paroi, respectivement à un des bords latéraux du premier élément de paroi et du deuxième élément de paroi, ce grâce à quoi deux premières soudures latérales sont obtenus ;
- souder longitudinalement les deux bords longitudinaux du deuxième soufflet au premier élément de paroi et au deuxième élément de paroi, respectivement à l'autre des bords latéraux du premier élément de paroi et du deuxième élément de paroi, ce grâce à quoi deux secondes soudures latérales sont obtenues ;
- souder transversalement le premier élément de paroi et le deuxième élément de paroi pour former un rebord d'extrémité soudé, et de préférence deux rebords d'extrémité opposés soudés, en prenant en sandwich entre le premier élément de paroi et le deuxième élément de paroi, respectivement deux couches du premier soufflet plié en deux et deux couches du deuxième soufflet plié en deux, de sorte que le premier soufflet et le deuxième soufflet sont aussi soudés dans un rebord d'extrémité, et de préférence deux rebords d'extrémité opposés, perpendiculairement à leurs bords longitudinaux dans une configuration plane à vide de la poche souple (les premier et deuxième éléments de paroi étant ainsi maintenus parallèles), chaque ligne de pliage longitudinale s'étendant entre deux extrémités opposées de la poche souple dans la configuration plane, de sorte que le premier soufflet et le deuxième soufflet permettent à la poche de se déployer à partir de la configuration plane à vide vers une configuration sensiblement parallélépipédique dans un état empli, chaque rebord d'extrémité étant continûment soudé et définissant une dimension externe déterminée de la poche qui est commune à la face arrière et à la face avant dans la configuration parallélépipédique ;
- insérer, exclusivement dans l'un parmi le premier film et le deuxième film, un port de connexion permettant de raccorder une conduite d'alimentation flexible.
- Selon une particularité, il est prévu de souder deux rebords d'extrémité opposés, parallèles, afin de définir la même dimension externe déterminée (L2) de la poche souple à ces extrémités, le premier élément de paroi et le deuxième élément de paroi ayant un périmètre rectangulaire dans la configuration plane.
- Selon une option préférée, le premier élément de paroi, le deuxième élément de paroi, le premier soufflet et le deuxième soufflet sont définis par des feuilles rectangulaires ayant une même structure multicouche.
- D'autres caractéristiques et avantages de l'invention apparaîtront au cours de la description suivante de plusieurs modes de réalisation, donnés à titre d'exemples non limitatifs, en regard des dessins joints dans lesquels :
- Les
figures 1A et 1B sont des vues en perspective représentant, selon un premier mode de réalisation, une poche souple 3D avant un emplissage par un fluide biopharmaceutique. - La
figure 2 est une vue en perspective la poche souple 3D desfigures 1A-1B , à l'état déployé et empli d'un fluide biopharmaceutique. - La
figure 3 montre un logigramme d'étapes représentant les étapes d'assemblage et détourage de quatre films constitutifs de la poche souple 3D. - La
figure 4 est une vue de détail en coupe illustrant un exemple d'étape de soudage entre un soufflet et les éléments de paroi adjacents de la poche souple 3D. - La
figure 5 est une vue en perspective illustrant un exemple de réalisation de deux soudures continues pour obtenir une poche souple selon le premier mode de réalisation. - La
figure 6 est une vue en coupe transversale montrant l'agencement des quatre films dans une soudure sous forme de bande, - La
figure 7 est une vue de côté montrant le fond d'une poche souple 3D à l'état rempli et reçu dans un dispositif de stockage. - La
figure 8A est une vue en perspective illustrant la conformation d'un premier soufflet de la poche souple 3D, dans la configuration parallélépipédique de la poche souple. - La
figure 8B est une vue en coupe uniquement le premier soufflet, lorsque la poche souple 3D est dans la même configuration que sur lafigure 8A , avec la ligne de pliage entièrement incluse dans le plan de coupe. - La
figure 8C est une vue en coupe similaire à celle de lafigure 8B , montrant l'extension rectiligne de la ligne de pliage du premier soufflet lorsque la poche souple 3D est dans la configuration plane. - La
figure 9 est une vue en perspective d'une poche souple 3D selon une variante de réalisation, présentant une soudure en K à une des extrémités. - La
figure 9 est une vue en perspective d'une poche souple 3D selon une variante de réalisation, avec une soudure en K à une des extrémités. - La
figure 10 est une vue en perspective d'une poche souple 3D avec une disposition des ports de connexion dans une zone centrale d'un élément de paroi, entre deux rabats de cet élément de paroi. - La
figure 11 est une vue en perspective d'une poche souple 3D selon l'art antérieur. - La
figure 12 représente un exemple de composition des films constitutifs de la poche souple, conformément à l'invention. - Ci-après un exposé détaillé de plusieurs modes de réalisation de l'invention assorti d'exemples et de référence aux dessins.
- Sur les différentes figures, des références identiques indiquent des éléments identiques ou similaires.
- Comme cela est visible sur les
figures 1A et 1B , la poche souple 1 qui se déploie en trois dimensions peut présenter une configuration plane, dans laquelle deux éléments de paroi 2, 3 opposés définissent deux faces principales externes opposées de la poche souple 1. On peut voir que cette poche souple 1 présente des ports de connexion pour le remplissage et/ou la vidange. Ici, le port de connexion 4 peut permettre de raccorder, selon un exemple non limitatif, un tuyau flexible 5 pour réaliser une vidange. Dans ce cas, et comme illustré sur lafigure 2 lorsque la poche souple 1 est dans une configuration déployée parallélépipédique, ce port de connexion 4 de la poche souple 1 de type 3D s'étend dans une première face d'extrémité W1. Selon une option, un ou plusieurs raccords 6 formant des ports de connexion sont prévus ici sur la deuxième face d'extrémité W2 à l'opposé du port de connexion 4, pour permettre l'emplissage de la poche souple 1 (avec typiquement plusieurs ouvertures d'entrée ou d'amenée). De manière générale, au moins une conduite d'alimentation flexible est prévue pour permettre d'emplir la poche souple 3D, via un port de connexion. Ici, les tuyaux flexibles T1, T2 associés aux raccords 6 sont d'un genre connu en soi. La paroi latérale souple W3 présente des plis prédéfinis, en particulier des lignes de pliage FL1 et FL2 formées dans des soufflets 11, 12 lors de la conception de la poche souple 1, ce qui facilite un dépliage correct au fur et à mesure que le niveau d'emplissage, typiquement par un fluide biopharmaceutique, s'élève. - Bien entendu, la position du ou des ports de connexion 4, 6 peut varier, de préférence en réalisant les ouvertures sur l'un (de préférence un seul) des éléments de paroi 2 et 3. Ces ports de connexion 4, 6 sont placés à distance des zones de liaison entre les deux éléments de parois 2 et 3 et ils n'interférent pas avec le dépliage des soufflets 11 et 12 de la poche souple 1 de type 3D. Les ports 4, 6 peuvent être fermés de manière étanche de façon connue en soi (dans l'exemple de la
figure 10 , les ports sont reliés de manière étanche à une longueur de tube ou tuyau T1, T2 lui-même obturé, de manière étanche, par une pince généralement appelé « clamp » (C1, C2) par l'homme du métier, un connecteur aseptique, ou pouvant inclure des clapets ou valves anti-retour ou autre systèmes similaires de fermeture étanche). - La
figure 7 illustre un exemple d'application de la poche souple 1. Ici, le fond défini par la première face d'extrémité W1 est accolé à la partie de base B d'un dispositif de stockage 10, pouvant permettre le cas échéant de transporter la poche souple 1 de type 3D à l'état empli. Le tuyau flexible 5 pour réaliser une vidange est alors apte à traverser un orifice O5 situé dans la partie de base B du dispositif de stockage 10. Cette coopération avec un orifice O5 permet de bien positionner la première face d'extrémité W1 de la poche souple 1. De plus la disparition des soudures formant un K sur les côtés supprime les contraintes liées au mauvais positionnement de ces soudures par rapport au dispositif de stockage 10 pouvant être à l'origine de fuite. En pratique, la poche souple 1 peut être placée dans le volume intérieur d'un tel dispositif de stockage 10 avant une étape d'emplissage en fluide biopharmaceutique. Le volume intérieur du dispositif 10 est accessible par une ouverture transversale supérieure, et éventuellement accessible à l'aide de portes latérales. Lesfigures 1 et3 du documentWO 2015/118269 illustrent ce type de dispositif de stockage. - L'augmentation de volume de la poche souple 1 peut s'effectuer en minimisant le risque de formation de mauvais pli dans la face W1. La paroi latérale W3 peut aussi gonfler sans entrave et sans mauvais pli pour passer d'un état extrême (complètement plan) à un autre état extrême (en définissant un volume parallélépipédique), en reposant sur la face interne du dispositif de stockage 10. Ce type de dispositif de stockage 10 peut se présenter sous la forme d'un conteneur rigide, éventuellement avec une possibilité d'empilement.
- Il s'agit, dans le cas de la
figure 7 , d'une application pour des grands volumes qui atteignent ou dépassent 15 ou 20 litres. C'est la raison pour laquelle il est en pratique nécessaire d'assurer le maintien extérieur de la poche souple 1, une fois emplie de contenu. Certains conteneurs rigides servent aussi pour le transport, tandis que d'autres sont plus particulièrement adaptés pour permettre une pesée. Le maintien d'une poche souple 1 de type 3D par l'extérieur, dans une structure rigide de réception et de maintien pour stockage étant connu en soi, il ne sera pas davantage décrit ici. - Dans le mode de réalisation particulier des
figures 1A-1B et 2 , on comprend que le ou les ports de connexion 4, 6 peuvent être placés exclusivement dans un rabat 22 ou deux rabats 21, 22, définis par le premier élément de paroi 2, optionnellement à proximité d'une soudure continue 140 de la poche souple 1 sans traverser une telle soudure 140. Ce type de configuration est bien adapté notamment pour placer la poche souple 1 de type 3D dans un dispositif de stockage 10 sans accès latéral au volume intérieur. - En référence aux
figures 1 ,8A et9 , l'extension maximale de chaque soufflet 11, 12 causée par l'emplissage permet d'écarter le premier élément de paroi 2 du deuxième élément de paroi 3 d'une distance D au moins égale à 12 ou 15 cm, et de préférence au moins égale à 40 ou 50 cm pour des applications de stockage dans le dispositif 10. Il est ainsi permis de contenir, dans une telle poche souple de type 3D, un volume de produit biopharmaceutique d'au moins 2 litres, et de préférence d'au moins 5 litres. - Des exemples de films fonctionnels multicouches permettant de constituer les éléments de paroi 2, 3 et les soufflets 11, 12 de la poche souple 1 sont connus, notamment dans le document
US2012/028039 du même déposant. Ces films permettent d'obtenir une grande souplesse couplée à une résistance satisfaisante, ce qui facilite le dépliage des soufflets 11, 12 sans risque qu'un gonflement (pendant l'emplissage) dans la première face d'extrémité W1 ou dans la paroi latérale W3 ne provoque une rupture du film. - Le premier élément de paroi 2 est typiquement une pièce souple consistant en un film multicouche et permettant de définir une face avant 2a de la poche souple 1, tandis que le deuxième élément de paroi 3, réalisé de façon similaire ou identique (par un film multicouche) est une pièce souple permettant de définir une face arrière 3a de la poche souple 1, comme bien visibles sur les
figures 1A, 1B et 2 . Les soufflets 11 et 12 présentent un matériau et une épaisseur identiques à ce qui est prévu pour les éléments de paroi 2 et 3. On comprend que les soufflets 11 et 12 sont constitués par des films respectifs découpés d'une pièce, la découpe pouvant avoir lieu avant, pendant ou après l'étape de liaison avec les éléments de paroi 2 et 3. - Avantageusement pour un emplissage par un fluide biopharmaceutique 7, la couche interne de chacun des films qui composent la poche souple 1 est en matière plastique soudable à chaud et biocompatible avec les milieux transportés. Dans un mode de réalisation préféré, chaque film présente une structure multicouche. Cette structure multicouche peut se décomposer par exemple en trois couches qui sont typiquement des couches plastiques non métalliques. A titre d'exemple non limitatif, le film peut être transparent ou translucide.
- Dans une forme de réalisation préférée, le premier soufflet 11 et le deuxième soufflet 12 présentent chacun :
- une couche interne soudable à chaud, en un matériau choisi parmi le polyéthylène (de préférence à basse densité linéaire) et le copolymère éthylène-acétate de vinyl ; et
- une couche externe soudable, en un matériau choisi parmi le polyéthylène (de préférence à basse densité linéaire, ou éventuellement à haute densité linéaire), le polyamide, le copolymère éthylène-acétate de vinyl, le polyamide et le polytéréphtalate d'éthylène.
- Le premier élément de paroi 2 et le deuxième élément de paroi 3 présentent une structure identique à celle des soufflets 11, 12. Une couche intermédiaire, par exemple présentant un effet de barrière (par exemple à base d'EVOH ou matériau équivalent), peut être prévue dans la structure multicouche des éléments 2, 3,11, 12 délimitant le volume de la poche souple 1. La structure multicouche peut se décomposer en au moins trois couches plastiques non métalliques, et est de préférence transparent ou translucide.
- En référence à présent aux
figures 1A et6 , on peut noter que les soufflets 11 et 12 sont espacés l'un de l'autre par un espacement transversal D2. Cet espacement transversal D2 correspond à une distance constante dans la configuration plane, comme bien visible sur lafigure 1A notamment. - Les lignes de pliage FL1 et FL2 pour le premier soufflet 11 et le deuxième soufflet 12 sont alors rectilignes et parallèles aux bords latéraux 8, 18 et 9, 19 définis par les éléments de paroi 2 et 3. On peut voir que les lignes de pliage FL1 et FL2 s'étendent de part et d'autre de l'axe longitudinal A (en l'occurrence un axe central, comme bien visible sur la
figure 1B ) de la poche souple 1 dans la configuration plane. - En référence aux
figures 2 et8A qui représentent la poche souple 1 dans un état empli de fluide biopharmaceutique, le premier soufflet 11 est relié à deux bords latéraux 8 et 9 de l'un et l'autre des premier et deuxième éléments de paroi 2 et 3. De façon similaire, le deuxième soufflet 12 est relié à deux autres bords latéraux 18 et 19 de l'un et l'autre des premier et deuxième éléments de paroi 2 et 3. La liaison aux bords latéraux 8, 18 du premier élément de paroi 2 et aux bords latéraux 9, 19 du deuxième élément de paroi 2 résulte d'une soudure directe en fixant ainsi les zones de marge des soufflets 11 et 12 qui longent les bords latéraux 8, 9, 18, 19. Dans ce qui suit, ces zones de marge seront appelées bords longitudinaux. - Le premier soufflet 11 et le deuxième soufflet 12 peuvent chacun se plier le long de leur ligne de pliage FL1 et FL2, vers l'intérieur. Dans cet exemple le pliage est réalisé en deux moitiés égales pour chaque soufflet 11, 12, au moins dans la configuration plane de la poche souple 1. Chaque ligne de pliage FL1, FL2 s'étend entre deux extrémités opposées 14, 15 de la poche souple 1 où les soufflets 11, 12 se rejoignent.
- En référence aux
figure 8B et 8C , on peut voir que le passage à la configuration emplie, avec une géométrie parallélépipédique, est permise par un rétrécissement de chaque soufflet 11, 12 dans la direction d'extension de la ligne de pliage FL1 ou FL2, du fait du gonflement vers l'extérieur de la paroi latérale W3. Le tronçon FL1' visible sur lesfigures 2 et8A-8B correspond à un segment de la ligne de pliage FL1. - Le déploiement, sans faux pli qui limiterait la taille de ce tronçon FL1', est obtenu plus aisément grâce à la soudure continue qui est réalisée pour maintenir des portions de bord 11a, 11b, 12a, 12b (
figures 2 et6 ) des soufflets 11 et 12. - Dans cet exemple, il est prévu une soudure continue 140 du côté de la première extrémité 14 de la poche souple 1 et également une soudure continue 150 du côté de la deuxième extrémité 15 (à l'opposé de à la première extrémité 14). Plus généralement, à l'une au moins des deux extrémités 14, 15 de la poche souple 1, le premier élément de paroi 2 et le deuxième élément de paroi 3 sont soudés l'un à l'autre selon une direction transversale par une soudure continue 140 et/ou 150 qui rejoint perpendiculairement (dans la configuration plane) les quatre bords latéraux 8, 9 et 18, 19,
- La
figure 6 illustre un détail d'une poche souple 1 en configuration plane, vue depuis l'extrémité 15. Ce détail montre plus particulièrement la soudure continue 150 qui est réalisée à cette extrémité 15. Chaque portion de portion de bord 11a, 12a est pliée en deux et coincée entre les extrémités correspondantes du premier élément de paroi 2 et du deuxième élément de paroi 3. Bien entendu, cette configuration peut être reproduite à l'opposé pour coincer, par une soudure continue 140, des portions de bord 11b, 12b des soufflets respectifs 11, 12 entre les autres extrémités des éléments de paroi 2 et 3. - On peut prévoir de former ainsi deux rebords aux extrémités opposées 14, 15, qui sont soudés simultanément. Afin de délimiter les extrémités 14 et 15 de la poche souple 1, une étape de coupe postérieure au scellage des films est par exemple prévue pour séparer deux zones de soudure.
- En référence à la
figure 2 , la poche souple 1 de type 3D présente, pour un état pleinement déployé/empli qui correspond à la configuration parallélépipédique : - du côté de la première extrémité 14, deux premiers rabats 21, 31 dont l'un fait partie du premier élément de paroi 2 et l'autre fait partie du deuxième élément de paroi 3 ; et
- du côté de la deuxième extrémité 15, deux seconds rabats 22, 32 dont l'un fait partie du premier élément de paroi 2 et l'autre fait partie du deuxième élément de paroi 3.
- Les premiers rabats 21, 31 d'une part et les deux seconds 22, 32 rabats sont rendus jointifs par la zone de soudure 140, 150 correspondante. On forme ainsi des rebords d'extrémité soudés sous la forme :
- d'une première bande saillante, à la jonction des deux premiers rabats 21, 21 ; et
- d'une deuxième bande saillante à la jonction des deux seconds rabats 22, 32.
- En comparant la
figure 2 à lafigure 11 qui représente une poche souple 3D d'un genre existant, on peut voir que chacune des faces d'extrémité W1 et W2 montrées sur lafigure 2 résulte de la formation de ces rabats rectangulaires 21, 31 et 22, 32 appartenant aux deux éléments de paroi 2 et 3. Pour la formation de la face d'extrémité W2, qui est une face supérieure dans cet exemple, les deux premiers rabats 21 et 31 recouvrent par le dessus les soufflets 11 et 12. Ces premiers rabats 21 et 31 de format rectangulaire tendent à limiter les déformations liées à la souplesse du matériau constituant la poche souple 1 de type 3D. - Plus généralement, on peut former au moins une face externe W1, W2 de la poche souple 1 dans la configuration parallélépipédique en joignant par une soudure 140 ou 150 deux rabats 21, 31 ou 22, 32, en formant une bande qui est saillante vers l'extérieur par rapport au volume empli délimité par la poche souple 1 (depuis la face externe de la poche définie par une paire de rabats 21, 31 ou 22, 32).
- Ici dans le cas de la
figure 2 , une première bande saillante formant la soudure 140 est typiquement droite/rectiligne et s'étend parallèlement à la face avant 2a et à la face arrière 3a. Cette première bande saillante présente un bord libre sensiblement rectiligne et est plus rigide que les parties de la poche non soudées. Une deuxième bande saillante formant la soudure 150, qui est typiquement droite/rectiligne, s'étend aussi parallèlement à la face avant 2a et à la face arrière 3a. Cette deuxième bande saillante présente un bord libre sensiblement rectiligne et est plus rigide que les parties de la poche non soudées. On comprend que la ou les bandes saillantes ont selon une coupe transversale le type de configuration représenté sur lafigure 6 . De ce fait, chaque bande saillante présente : - une épaisseur maximale qui est quatre fois plus grande que l'épaisseur E (
figure 12 ) dans les zones flexibles de la poche souple 1 permettant de faire varier le volume interne de la poche 1 ; et - une épaisseur minimale qui est deux fois plus grande que l'épaisseur E dans les zones flexibles de la poche souple 1 permettant de faire varier le volume interne de la poche 1.
- Comme bien visible sur la
figure 6 , chaque bande saillante peut présenter une portion de soudure centrale CB réalisée directement entre une face interne du premier élément de paroi 2 et une face interne du deuxième élément de paroi. Ces faces internes sont préférentiellement définies par une couche particulière (couche du côté intérieur pour le contact avec le fluide biopharmaceutique) d'une structure multicouche. La portion de soudure centrale CB a une extension (suivant la direction d'allongement de la bande saillante) qui est égale à l'espacement transversal D2 entre le premier soufflet 11 et le deuxième soufflet 12 dans la configuration plane. - La ou les bandes saillantes sont ici davantage rigidifiées de part et d'autre de la portion de soudure centrale CB, en raison de l'augmentation d'épaisseur due aux portions de bord 11a, 11b, 12a, 12b. Les portions rigidifiées RP de chaque bande saillante sont des portions allongée, plus longues que la portion de soudure centrale CB (en mesurant suivant la longueur de la bande droite, transversalement par rapport à la direction longitudinale DD de défilement), et de préférence au moins deux fois plus longues.
- De telles portions rigidifiées RP allongées, qui sont absentes dans les poches souples 3D conventionnelles (voir
figure 11 ) qui présentent une soudure en K (soudures KS dans le cas de lafigure 11 , qui requièrent pour chaque face W1, W2 quatre zones de soudure qui ne sont ni longitudinales ni transversales), contribuent à maintenir la bande saillante rectiligne et limitent le risque de fuite dans ou à la périphérie de la portion de soudure central CB. - En référence à la
figure 2 , les soudures 140 et 150 sont de même longueur, de sorte que les bandes saillantes opposées qui définissent les extrémités 14, 15 ont une longueur identique (correspondant à la dimension déterminée L2, ici une largeur). - Comme bien visible sur les
figures 1A-1B et 2 , chaque rabat parmi les deux premiers rabats 21, 31 et les deux seconds rabats 22, 32 est délimité par une zone de soudure en U définissant deux angles droits, en particulier dans la configuration plane. Chaque zone de soudure en U est conçue et agencée pour empêcher, quelle que soit la proportion de remplissage de la poche souple 1 : - un dépliage d'une première portion triangulaire T11 appartenant au premier soufflet 11 et adjacente à une portion de bord 11a, 11b pliée en deux appartenant au premier soufflet 11 ;
- un dépliage d'une deuxième portion triangulaire T12 appartenant au deuxième soufflet 12 et adjacente à une portion de bord 12a, 12b pliée en deux appartenant au deuxième soufflet 12.
- Les premières portions triangulaires T11 et les deuxièmes portions triangulaires T12, qui s'étendent sensiblement dans un plan parallèle aux faces d'extrémité W1, W2 dans la configuration parallélépipédique, contribuent à obtenir une planéité des rabats (21, 31, 22, 32). Ceci est avantageux pour l'emplissage en fluide biopharmaceutique 7 de très grands volumes (pouvant aller à 3000 litres et au-delà), sans générer de plis dans les faces W1, W2 qui empêchent d'atteindre un volume cible en fluide biopharmaceutique. Ici, chaque portion triangulaire T11, T12 est formée par le pliage d'un des éléments de paroi 2 et 3 qui est illustré sur la
figure 8B , en épousant une portion d'un rabat de cet élément de paroi. - Comme bien visible sur la
figure 10 , sous la face W1, quatre portions triangulaires T11 et T12 s'étendent dans un même plan le long des rabats 22, 32 dans la configuration parallélépipédique. De façon similaire sous la face W2, quatre portions triangulaires T11 et T12 s'étendent aussi dans un même plan le long des rabats 21, 31 dans la configuration parallélépipédique. - Dans des variantes, la poche souple 1 montrée sur la
figure 10 peut présenter la même configuration générale avec des ports différents, par exemple pour définir un contenant du genre à collerette et permettant une agitation, comme décrit dans le documentEP 2 326 412 (voir en particulier figures 1E à 1H etfigure 2 dans ce document). On retrouve alors l'élément de paroi 2 qui se place typiquement sur le dessus et supporte la collerette (l'inverse peut être prévu avec l'élément de paroi 2 sur le dessous). On constate ainsi que, également lorsque la poche souple 1 permet des applications d'agitation/mixage, le ou les ports sont placés à distance des soudures, sur l'un au moins des éléments de paroi 2, 3. - Dans des formes de réalisation, la jonction entre les rabats 21, 31 et 22, 32 résulte d'un chauffage local pendant une période d'exposition suffisamment longue (qui peut être de l'ordre de 4 ou 6 secondes ou éventuellement 10 secondes par exemple) à la chaleur ou d'un chauffage par une impulsion électrique basse tension (par exemple jusqu'à 9 impulsions), grâce à une tête de soudage. La technique du chauffage par une impulsion électrique basse tension peut être utilisée pour que l'esthétique de la face visible soit inchangée tout en garantissant une bonne qualité de soudure : en effet, elle ne nécessite pas de forte pression au moment de la soudure.
- Les techniques de soudure par impulsion, soudure thermique ou laser peuvent permettre d'obtenir des soudures 140, 150 résistantes. Dans le cas d'une soudure thermique, il est préférable de souder simultanément les quatre films en appliquant une pression comprise entre 4 et 8 bars entre les lames ou barres de soudure SB2. Le chauffage de la lame de soudure sur le film externe appartenant à l'un des éléments de paroi 2, 3 (lame plaquée avec pression de 6 bars par exemple), est programmé pour atteindre une température cible, par exemple d'environ 168°C ou 180°C. A titre d'exemple non limitatif, on chauffe les lames à 168°C et on applique les lames en maintenant cette température sur le film durant 4s, puis on retire les lames. Il n'y a pas de période de refroidissement avant d'écarter les lames ou barres de soudure SB2 du film. Le chauffage peut démarrer sensiblement en même temps que l'obtention du contact avec pression sur la zone à souder.
- Ces paramètres sont bien évidemment variables en fonction du film et de son épaisseur. Cependant, compte tenu que l'épaisseur est typiquement largement supérieure à 100 micromètres, il est préférable de prévoir une durée d'exposition d'au moins 2 ou 3 secondes, la durée d'exposition pouvant être comprise entre 3 et 6 secondes.
- Bien entendu, la température cible peut varier le cas échéant. On préfère que cette température soit comprise entre 150°C et 250°C. Une température cible entre 165 et 190°C peut être préférée pour avantageusement réduire la durée de chauffage (par exemple pour éviter de dépasser 10 secondes), sans risque de dégrader la surface externe d'un élément de paroi 2, 3. Compte tenu de l'épaisseur des films (épaisseur au moins égale à 180 micromètres avec plusieurs couches non métalliques) et de la grande résistance recherchée, la durée de chauffage à la température cible peut être ici d'au moins 3 ou 4 secondes.
- Dans le cas d'une soudure par impulsion, on applique les lames sur le film, puis on commence la chauffe. La montée en température est très rapide (moins d'une seconde). La température des lames peut être portée à une température cible comprise entre 170 et 190°C, par exemple 180°C. Cette température de consigne est conservée pendant une durée d'exposition pouvant être comprise entre 6 secondes et 10 secondes par exemple. Une durée d'exposition de l'ordre de 5 ou 6 secondes ou un peu plus permet d'obtenir la soudure de quatre couches avec une température cible à 180°C (sans que cette valeur ne soit limitative). Puis on laisse les lames se refroidir par simple arrêt de la chauffe (on coupe le courant), typiquement jusqu'à 80°C ou seuil similaire. Le temps de refroidissement peut être inférieur ou égal à 50 secondes, et par exemple compris entre 15 ou 20 secondes et 40 secondes. Ce temps de refroidissement peut être réduit en utilisant un système de refroidissement des lames de soudure (ventilation, circulation d'un fluide caloporteur). Ensuite, on écarte les lames ou barres de soudure SB2 pour les désengager du film. En référence aux
figures 3 à 6 , on peut voir un exemple de réalisation des soudures latérales SL qui sont formées selon une direction longitudinale (sens ou direction longitudinale DD de défilement des bandes de film) lors de la production des poches souples 1. Sur la ligne de production, l'insertion des soufflets 11 et 12 peut être effectuée d'une façon connue en soi (voir sur lafigure 3 l'étape 50 d'amenée et de mise en disposition des films 102, 103, 111 et 112, et l'étape 51 de pliage vers l'intérieur des films 111, 112 destinés à former les soufflets 11, 12). Pour souder chaque soufflet 11, 12, on peut maintenir le film correspondant 111, 112 en appui contre un guide ayant servi au pliage ou contre un élément de butée équivalent 40 (figure 4 ). - L'étape 50 d'amenée et de mise en disposition des quatre films 102, 103, 111 et 112 est typiquement permise par l'utilisation de rouleaux (non représentés) qui dévident ces films dans une même direction générale, appelée direction longitudinale DD de défilement. Bien entendu cette direction sert simplement de référentiel pour expliquer les dessins et il est permis, bien entendu, d'acheminer les films avec un ou plusieurs changements de direction (pas de nécessité que la direction de transport corresponde à un tracé rectiligne).
- On comprend que les films 102, 103, 111 et 112, qui constituent respectivement le premier élément de paroi 2, le deuxième élément de paroi 3, le premier soufflet 11 et deuxième soufflet 12, sont ici soudés en définissant ensemble, dans la configuration plane, un total de six soudures, dont :
- deux zones de soudure (soudures 140, 150) formées aux deux extrémités opposées 14, 15 et qui s'étendent selon une direction transversale ; et
- quatre zones de soudure perpendiculaires à la direction transversale, pour former les soudures latérales SL (qui s'étendent donc parallèlement à la direction longitudinale DD de défilement).
- En référence à la
figure 5 , on peut voir que les six soudures SL, 140, 150 sont continues et non fragilisées par une ouverture ou des zones frangibles. La largeur de chacune de ces soudures SL, 140, 150 peut être au moins égale à 5 mm afin de minimiser le risque de fuite par un choc accidentel. - Au moins le long des zones de soudure et dans les six soudures SL, 140, 150, l'épaisseur de chacun des films 102, 103, 111 et 112 n'est pas réduite par rapport à l'épaisseur E desdits films dans les zones éloignées des soudures, l'épaisseur E de ces films 102, 103, 111 et 112 étant typiquement constante. Il n'y a pas de zone frangible ou autre région affaiblie pour permettre une ouverture.
- A titre d'exemple non limitatif, l'épaisseur E (
figure 12 ) est une épaisseur constante ou éventuellement une épaisseur moyenne, et peut être comprise entre 90 et 450 µm pour chacun de ces films 102, 103, 111 et 112. - Comme illustré par l'exemple non limitatif de la
figure 3 , on peut réaliser simultanément les quatre soudures latérales SL lors d'une étape 52 de soudure qui permet d'assembler les quatre films 102 et 103 (première paire de films en vis-à-vis), 111 et 112 (deuxième paire de films en vis-à-vis et acheminés transversalement par rapport à la première paire de films). La paire de films 102 et 103 permet de former, après une étape 53 de découpe, les éléments de paroi respectifs 2 et 3, tandis que la paire de films 111 et 112 permet de former, après l'étape 53 de découpe, le premier soufflet 11 et le deuxième soufflet 12. - L'étape 53 de découpe peut être optionnelle. Le matériau des quatre films 102, 103, 111, 112 est identique. Plus généralement, on comprend que le premier élément de paroi 2, le deuxième élément de paroi 3, le premier soufflet 11 et le deuxième soufflet 12 sont définis par des feuilles rectangulaires ayant optionnellement une même structure multicouche, avec une couche définissant une face interne adaptée pour le contact avec un fluide biopharmaceutique 7.
- En référence à la
figure 4 , une paire de barres de soudure SB1 ou éléments similaires d'une unité de soudure, agencées suivant une direction longitudinale sur ligne de production, viennent en appui par l'extérieur (à l'encontre de l'élément de butée 40) sur les bords latéraux 8, 9, 18, 19 des éléments de paroi 2 et 3 et permettent de réaliser les soudures latérales SL, ici par conduction thermique pendant un bref instant (méthode aussi appelée soudure par impulsion). La durée de chauffage par conduction peut être inférieure ou égale à 4 ou 6 s, compte tenu de la température élevée et typiquement supérieure à 150°C, de préférence sans dépasser 200 °C pour le seuil supérieur de plage effective de température des barres de soudure SB1. On réalise ainsi l'étape 52 de soudure en soudant de façon continue des bords longitudinaux des soufflets 11 et 12 contre les bords latéraux 8, 18, 9, 19. On réalise des soudures latérales SL qui s'étendent de l'une à l'autre des première et deuxièmes extrémités 14, 15, comme illustré notamment sur lafigure 5 . - Bien que la
figure 5 illustre le cas d'une soudure continue, réalisée par exemple par impulsion, juste avant une étape de découpe par une lame d'un organe de coupe 42 qui s'étend transversalement par rapport à la direction longitudinale DD de défilement, on peut aussi prévoir un ordre différent des étapes et/ou réaliser la découpe à un autre moment. Il peut aussi être prévu de réaliser des découpes ou des prédécoupes avant les soudures transversales 140, 150. - Par ailleurs, on comprend que la totalité des étapes de soudure sont réalisées sans introduction préalable de matière, contenu tel qu'un fluide biopharmaceutique 7, entre les quatre éléments constitutifs 2, 3, 11 et 12 de la poche souple 1.
- Dans des applications préférées, un emplissage de la poche souple 1 de type 3D ne peut être réalisé que postérieurement au scellement complet de la poche souple 1 et à la formation du ou des ports de connexion 4, 6. On comprend que le ou les systèmes de fermeture étanche C1, C2 peuvent être associés, dès la conception, aux ports de connexion 4, 6, afin d'éviter toute entrée d'air dans la poche souple 1. Ainsi, la poche souple 1 peut être proposée vide, sans le moindre orifice laissant entrer l'air ambiant ou, en variante, systématiquement avec des ports de connexion qui forment une entrée d'admission pour du fluide biopharmaceutique et une sortie (placée du même côté que l'entrée) pour chasser de l'air. Ceci est particulièrement avantageux pour maintenir un fluide biopharmaceutique 7 dans un état stérile. Les poches souples 1 de type 3D montrées sur les
figures 2 ,8A ,9 et 10 permettent un tel maintien dans un état stérile. De préférence, les deux extrémités opposées 14, 15 sont conçues de façon identique. - Dans la variante de réalisation visible sur la
figure 9 , la poche souple 1 présente seulement une soudure continue 150 aussi large que les éléments de paroi 2 et 3 pour former la face W1 se décomposant en deux rabats 22 et 33. La face W2' se différencie ici de la face W1 en ce que les éléments de paroi 2, 3 ont été rétrécis en largeur et la jonction entre les quatre éléments 2, 3, 11, 12 constitutifs de la poche souple 1 résulte d'une soudure en K. Les avantages de robustesse et de guidage amélioré lors de l'emplissage sont obtenus du côté de la face W1 qui est ici une face inférieure et qui présente un port de connexion 4 sur lequel est monté de façon étanche un tuyau flexible 5 pour réaliser une vidange. - La
figure 5 montre un exemple de réalisation des soudures 140 et 150, formées transversalement dans ce type de processus, ici avant une étape de découpe pour séparer deux poches adjacentes. Les soudures continues 140 et 150 sont réalisées postérieurement aux soudures latérales SL pour achever le scellement de la poche souple 1 de type 3D. Des barres de soudures SB2 ou éléments similaires sont réparties de part et d'autre du plan de défilement des poches pour venir chauffer localement la surface externe des éléments de paroi 2, 3 opposés. Avec un système qui présente quatre barres de soudure SB2, il est permis de souder simultanément les rebords formés aux extrémités 14 et 15, en formant des soudures continues 140 et 150 qui sont aussi larges que les poches souples 1 de type 3D dans la configuration plane. - Pour obtenir les poches des
figures 1A-1B et 2 , ce chauffage a été réalisé dans la zone de recouvrement des portions de bord 11a et 12a des deux soufflets 11, 12 (afin de former la soudure 150) et également dans la zone de recouvrement des autres portions de bord 11b et 12b (afin de former la soudure 140). La poche souple 1 est fermée de manière hermétique sur ses quatre côtés lorsqu'elle se trouve dans la configuration plane, l'accès à l'intérieur de la poche 1 étant uniquement permis par les ports de connexion 4, 6 qui sont formés dans une étape ultérieure (ce qui peut permettre de varier la position et/ou la taille des ports de connexion 4, 6, en fonction de l'application biopharmaceutique souhaitée pour la poche). - Contrairement à ce qui est requis pour former une soudure en K, avec la nécessité de cumuler une étape de soudure dans le sens transversal sur la ligne de production et deux soudures en biais suivies d'une étape de coupe des angles, le procédé de fabrication est ici avantageusement simplifié avec une dernière étape de découpe simple qui est réalisée en travers de la direction longitudinale DD de défilement des poches, comme bien visible sur la
figure 5 . Optionnellement, un seul organe de découpe 42 peut réaliser toutes les découpes transversales. - Les
figures 8B et 8C illustrent seulement une partie de chaque soudure continue 140, 150, qui permet d'étirer le premier soufflet 11 entre les extrémités 14 et 14 sans générer de torsion durant l'emplissage dans : - la région R1 de connexion entre la ligne de pliage FL1 et la soudure continue 140 ; et
- la région R2 de connexion entre la ligne de pliage FL1 et la soudure continue 150.
- Bien entendu, la même disposition est prévue pour la connexion de la ligne de pliage FL2 aux soudures continus 140, 150, de sorte qu'on minimise la tendance à la torsion dans :
- la région R3 de connexion (visible sur les
figures 1 B et 10) entre la ligne de pliage FL2 et la soudure continue 140 ; et - la région R4 de connexion (visible sur les
figures 1B et9 ) entre la ligne de pliage FL2 et la soudure continue 150. - Les
figures 1A-1B et 2 montrent que la soudure continue 140, 150 s'étend sur la totalité de la largeur L2 des éléments de paroi respectifs 2 et 3. Le périmètre défini par ces éléments 2 et 3 est généralement rectangulaire, éventuellement carré, dans la configuration plane. Plus généralement, chaque soudure continue 140, 150 a une longueur qui coïncide avec une dimension externe (mesurée dans la même direction) des éléments de paroi 2, 3, aussi bien dans la configuration plane de la poche souple que dans la configuration parallélépipédique. - En référence à la
figure 2 , la distance entre les extrémités opposées 14,15 qui présentent les soudures 140, 150 est typiquement une longueur L1 (longueur commune aux éléments de paroi 2, 3 et aux soufflets 11, 12) qui dépasse la largeur L2 définie par les deux éléments de paroi 2 et 3. En outre, la relation suivante est typiquement satisfaite :
- En référence aux
figures 2 et8A , l'emplissage provoque la formation des faces avant 2a et arrière 3a. Dans la configuration parallélépipédique, la poche souple 1 présente alors une hauteur commune qui correspond à la hauteur des faces avant 2a et arrière 3a. Pour former la paroi latérale W3, la face avant 2a et la face arrière 3a sont raccordées par deux autres faces définies par le dépliage des soufflets 11, 12 (avec formation du tronçon FL1' d'un côté et d'un tronçon similaire de l'autre côté). Ces deux autres faces sont délimitées chacune par une paire de bords longitudinaux des soufflets 11, 12. Un premier bord longitudinal du premier soufflet 11, continument soudé, se conforme en U et forme, par symétrie avec un deuxième bord longitudinal du deuxième soufflet 12, également continument soudé et conformé en. U, une délimitation rectangulaire d'une première face F1 (figure 8A , face F1 définie par le premier soufflet 11) de la paroi latérale W3, qui raccorde la face avant 2a à la face arrière 3a. - Une deuxième face intermédiaire (définie par le deuxième soufflet 12) est formée également de la même façon et s'étend parallèlement à la première face F1 dans la configuration parallélépipédique. On peut noter que l'axe longitudinal A appartient à un plan médian virtuel perpendiculaire à la base de la forme en U, de sorte que le bord longitudinal conformé en U présente deux moitiés symétriques par rapport à ce plan médian.
- La conformation en U des bords longitudinaux présente l'avantage d'un meilleur guidage du déploiement des soufflets 11, 12, par rapport à ce qui se produit avec une soudure conventionnelle en K. De plus, l'angle sensiblement droit qui se forme entre les branches du « U » formé par les bords longitudinaux et la base du « U » évite, au niveau des soudures latérales SL, les effets de torsion rencontrés avec une soudure en K qui fragilisent l'étanchéité dans les angles des faces correspondantes. Tandis que les portions triangulaires T11 et T12 présentent un angle droit (de 90°) à la jonction de la soudure latérale SL correspondante et de la soudure continue 140 ou 150, les deux autres angles peuvent être compris de préférence entre 30° et 60°.
- Afin d'améliorer la résistance mécanique de la poche souple 1, chacun des films 102, 103, 111, 112 peut présenter un ensemble 17 de couches fonctionnelles superposées sur une couche de contact 16. En référence à la
figure 12 , on peut prévoir une face externe réalisée en PET grâce à la couche externe 17c. Ce matériau qui présente typiquement une semi-cristallinité confère une bonne résistance vis-à-vis de l'oxygène de l'air (résistance chimique), un faible taux d'absorption d'eau et permet ainsi des applications de stockage à long terme. L'épaisseur de la couche externe 17c peut être particulièrement faible, par exemple comprise entre 7 et 50 µm, de préférence entre 10 et 30 µm. En variante on peut prévoir un polyéthylène à haute densité linéaire, ou d'autres thermoplastiques (notamment polyamide) qui sont aisément soudables et suffisamment durs pour améliorer la résistance de l'ensemble. - La couche de contact 16 peut consister en une couche de matériau compatible avec des matières biologiques sans effet de détérioration. Le polyéthylène, en particulier le polyéthylène à basse densité linéaire, est un exemple de matériau préféré pour constituer la couche de contact 16, car il cumule les avantages de compatibilité avec le fluide biopharmaceutique 7 et de bonne soudabilité. D'autres matériaux aux propriétés similaires peuvent être utilisés, par exemple le copolymère éthylène-acétate de vinyl.
- Une couche intermédiaire 17a peut correspondre à la couche à effet barrière aux gaz (surtout vis-à-vis du dioxygène et dioxyde de carbone présents dans l'air ambiant). Dans certaines options, une ou deux couches de matière collante (couches de colle) peuvent être prévues d'un côté et/ou de l'autre de la couche à effet barrière.
- Une autre couche intermédiaire 17b peut consister en du polyamide (PA), ce qui améliore la résistance aux impacts (résistance mécanique). Ici, à titre d'exemple non limitatif, la couche intermédiaire 17b pour la résistance mécanique est placée entre la couche externe 17c et la couche 17a à effet barrière aux gaz. Du fait de la moindre résistance de la couche 17a à effet barrière aux gaz, celle-ci peut être placée avantageusement entre la couche de contact 16 et les autres couches 1b, 17c de l'ensemble 17. La composition du film multicouche représentée sur la
figure 12 peut être utilisée pour tous les films 102, 103, 111, 112 de la poche souple 1 de type 3D. Une telle composition peut permettre de limiter l'épaisseur E à moins de 450 µm, par exemple de l'ordre de 200 ou 400 +/- 50 µm. L'épaisseur peut éventuellement être réduite à environ 100 +/- 30 µm, par exemple pour des applications sans fermeture hermétique de la poche souple. - En variante, on peut utiliser seulement trois couches et définir un ensemble 17 en deux couches avec davantage de flexibilité. On remplace pour cela les couches 17b et 17c par une couche simple de polyéthylène, de préférence le polyéthylène à basse densité linéaire. Dans ce cas, il est préférable de définir une couche de contact 16 plus épaisse que dans l'exemple illustré, de sorte que l'épaisseur E est de l'ordre d'environ 400 +/- 50 µm, à titre d'exemple non limitatif. Le matériau de la couche de contact 16 peut aussi être du polyéthylène à basse densité linéaire.
- Les films présentent de préférence trois couches et ont une résistance à la traction typiquement supérieure à 60 ou 80 Newton. Cette résistance à la traction peut généralement être comprise entre 60 et 220 Newton. La poche souple 1 est ainsi particulièrement difficile à dégrader.
- L'allongement à la rupture, qui définit la capacité de chacun des films à s'allonger avant de rompre (en réponse à un test de traction), est par exemple supérieur ou égal à 80% mais inférieur ou égal à 400% ou 500%. On comprend que la poche souple présente des propriétés physiques et mécaniques bien adaptées pour le déploiement d'un état plié à plat vers un état déployé parallélépipédique, qui suppriment en pratique le risque de déchirement accidentel.
- Un des avantages de la poche souple 1 de type 3D est sa robustesse, en particulier dans les coins qui sont renforcés et dans les soudures transversales, pour un procédé d'obtention qui limite le nombre d'étapes de soudure et de découpe. Le procédé de fabrication est plus aisément automatisable pour permettre d'accroître la cadence de fabrication. De plus les fragilités induites dues à la précision du positionnement des soudures au niveau des jonctions entre la soudure latérale et les soudures d'angle qui doivent parfaitement se trouver en regard des replis des soufflets pour obtenir une soudure en K parfaite (le moins fragile possible) sont supprimées.
- Le déploiement est facilité pour l'emplissage grâce à un effet de guidage provoqué par la ou des soudures 140, 150 continues, même si les films 102, 103, 111, 112 présentent une flexibilité réduite (cette flexibilité réduite correspondant par exemple à un souhait d'augmenter la longévité et/ou les propriétés mécaniques de la poche souple 1 de type 3D).
Claims (20)
- Poche souple 3D (1) à emplir par un produit biopharmaceutique (7), de préférence à l'aide d'au moins une conduite d'alimentation flexible (T1, T2), et pourvue d'au moins un port de connexion (4, 6) pour le remplissage et/ou la vidange, la poche souple (1) étant conçue pour se déployer à partir d'une configuration plane à vide vers une configuration sensiblement parallélépipédique dans un état empli, la poche souple présentant :- un premier élément de paroi (2) consistant en un film (102) et permettant de définir une face avant (2a),- un deuxième élément de paroi (3) consistant en un film (103) et permettant de définir une face arrière (3a),- un premier soufflet (11) et un deuxième soufflet (12), reliés chacun à deux bords latéraux (8, 9, 18, 19) de l'un et l'autre des premier et deuxième éléments de paroi (2, 3), le premier soufflet (11) et le deuxième soufflet (12) étant constitués par des films respectifs (111, 112) découpés d'une pièce et susceptibles chacun de se plier le long d'une ligne de pliage vers l'intérieur (FL1, FL2) qui s'étend entre deux extrémités opposées (14, 15) de la poche souple (1), et- ledit port de connexion (4, 6), formé exclusivement dans l'un parmi le premier élément de paroi (2) et le deuxième élément de paroi (3), le premier élément de paroi (2) et le deuxième élément de paroi (3) étant soudés l'un à l'autre selon une direction dite transversale à l'une au moins des deux extrémités opposées (14, 15),dans laquelle le premier élément de paroi (2) et le deuxième élément de paroi (3) ont selon ladite direction transversale une dimension déterminée (L2) qui est, au moins dans la configuration plane, sensiblement la même :- dans lesdites faces avant et arrière (2a, 3a),- et à l'une au moins des deux extrémités opposées (14, 15), où une soudure continue (140, 150) s'étend sur la totalité de la dimension déterminée (L2),sachant que dans la configuration parallélépipédique :- l'extension maximale de chacun des premier et deuxième soufflets (11, 12) est au moins de 15 cm entre le premier élément de paroi (2) et le deuxième élément de paroi (3) ; et- la poche souple (1) permet de délimiter un espace intérieur au moins égal à 2 L, ladite soudure continue (140, 150) permettant en outre, dans une même extrémité (14, 15) de la poche, de maintenir dans un état plié à plat une portion de bord (11a, 11b) du premier soufflet (11) et une portion de bord (12a, 12b) du deuxième soufflet (12), à la fois dans la configuration plane et dans la configuration parallélépipédique, caractérisée en ce que le matériau des quatre films (102, 103, 111, 112) est identique.
- Poche souple selon la revendication 1, dans laquelle le premier soufflet (11) et le deuxième soufflet (12) sont chacun dans un état plié en deux dans la configuration plane, en étant plié vers l'intérieur le long d'une ligne de pliage rectiligne (FL1, FL2), la soudure continue (140, 150) étant transversale à la ligne de pliage rectiligne (FL1, FL2) dans la configuration plane et permettant, dans une même extrémité (14, 15) de la poche souple (1), de maintenir pliée en deux ladite portion de bord (11a, 11b) du premier soufflet (11) et ladite portion de bord (12a, 12b) du deuxième soufflet (12), à la fois dans la configuration plane et dans la configuration parallélépipédique.
- Poche souple selon la revendication 1 ou 2, comprenant un port de connexion (4, 6) placé dans un rabat (21, 22) défini par le premier élément de paroi (2), du côté de la soudure continue (140, 150) et avec un écartement par rapport à la soudure continue.
- Poche souple selon l'une quelconque des revendications précédentes, comprenant deux premiers rabats (21, 31) dont l'un fait partie du premier élément de paroi (2) et l'autre fait partie du deuxième élément de paroi (3), les deux premiers rabats (21, 31) étant jointifs et formant :- une face externe (W2) de la poche souple (1) dans la configuration parallélépipédique ; et- une première bande saillante qui s'étend parallèlement à la face avant (2a) et à la face arrière (3a), pourvue d'un bord libre sensiblement rectiligne, la première bande saillante faisant saillie depuis ladite face externe (W1) de la poche souple, dans la configuration parallélépipédique, la soudure continue (140) rigidifiant la totalité de la première bande saillante.
- Poche souple selon la revendication 4, comprenant deux seconds rabats (22, 32) dont l'un fait partie du premier élément de paroi (2) et l'autre fait partie du deuxième élément de paroi (3), les deux seconds rabats (22, 32) étant jointifs en formant une deuxième bande saillante située à l'opposé de la première bande saillante et pourvue d'un bord libre sensiblement rectiligne, la deuxième bande saillante faisant saillie depuis une autre face externe (W1) de la poche souple, ladite autre face externe (W1) étant définie par les seconds rabats (22, 32) dans la configuration parallélépipédique, en s'étendant parallèlement à la face avant (2a) et à la face arrière (3a).
- Poche souple selon la revendication 5, dans laquelle au moins l'une parmi la première bande saillante et la deuxième bande saillante :- présente une portion de soudure centrale (CB) réalisée directement entre une face interne du premier élément de paroi (2) et une face interne du deuxième élément de paroi (3) ; et- est davantage rigidifiée de part et d'autre de la portion de soudure centrale (CB), dans des portions (RP) plus longues que la portion de soudure centrale (CB), et de préférence au moins deux fois plus longues.
- Poche souple selon la revendication 5 ou 6, dans laquelle la première bande saillante et la deuxième bande saillante ont une longueur identique et chaque rabat parmi les deux premiers rabats (21, 31) et les deux seconds rabats (22, 32) est délimité par une zone de soudure en U définissant deux angles droits dans la configuration plane, chaque zone de soudure en U étant conçue et agencée pour empêcher, quelle que soit la proportion d'emplissage de la poche souple (1) :- un dépliage d'une première portion triangulaire (T11) appartenant au premier soufflet (11) et adjacente à une portion de bord (11a, 11b) du premier soufflet pliée en deux ;- un dépliage d'une deuxième portion triangulaire (T12) appartenant au deuxième soufflet (12) et adjacente à une portion de bord (12a, 12b) du deuxième soufflet pliée en deux ;la première portion triangulaire (T11) et la deuxième portion triangulaire (T12) s'étendant sensiblement dans un même plan le long d'un rabat choisi parmi l'un des deux premiers rabats (21, 31) et des deux seconds rabats (22, 32).
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12) sont constitués par quatre films respectifs qui ont :- une même structure multicouche, et- une forme de feuille rectangulaire.
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle le premier soufflet (11) est délimité par deux premiers bords longitudinaux qui s'étendent de l'une à l'autre des deux extrémités opposées (14, 15) de la poche souple (1), tandis que le deuxième soufflet est délimité par deux deuxièmes bords longitudinaux qui s'étendent de l'une à l'autre des deux extrémités opposées (14, 15), sachant que :- les deux premiers bords longitudinaux sont continument soudés et se conforment chacun en U dans la configuration parallélépipédique, en délimitant de façon rectangulaire une première face (F1) de la poche souple qui est définie par le premier soufflet (11) dans la configuration parallélépipédique, et- les deux deuxièmes bords longitudinaux sont continument soudés et se conforment chacun en U dans la configuration parallélépipédique, en délimitant de façon rectangulaire une deuxième face de la poche souple qui est définie par le deuxième soufflet (12) dans la configuration parallélépipédique.
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle la dimension déterminée (L2) est identique dans la face avant (2a), la face arrière (2b) et chacun desdits rabats (21, 22, 31, 32), de sorte que les deux premier rabats (21, 31) et les deux seconds rabats (22, 32) forment à eux seuls deux faces opposées rectangulaires de la poche souple (1) dans la configuration parallélépipédique et recouvrent en partie les premier et deuxième soufflets (11, 12).
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle les films (102, 103, 111, 112) constituant respectivement le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et deuxième soufflet (12) sont soudés en définissant ensemble dans la configuration plane un total de six soudures (SL, 140, 150), dont :- deux soudures continues (140, 150) formées aux deux extrémités opposées (14, 15) et qui s'étendent selon la direction transversale ; et- quatre soudures latérales (SL) perpendiculaires à la direction transversale.
- Poche souple selon la revendication 11, dans laquelle chacune des six soudures (SL, 140, 150) est continue et d'une largeur au moins égale à 5 mm.
- Poche souple selon la revendication 11 ou 12, dans laquelle chacun des films (102, 103, 111, 112) constituant respectivement le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12) présente localement, le long des soudures (SL, 140, 150), une épaisseur qui n'est pas inférieure à l'épaisseur moyenne desdits films, ladite épaisseur moyenne étant comprise entre 150 et 450 µm pour chacun de ces films (102, 103, 111, 112).
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle la relation suivante est satisfaite :

D2 désigne un espacement transversal entre le premier soufflet et le deuxième soufflet, mesurée suivant ladite direction transversale. - Poche souple selon l'une quelconque des revendications 1 à 14, dans laquelle les films (102, 103, 111, 112) constituant respectivement le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12), sont composés chacun d'au moins trois couches plastiques non métalliques, et sont de préférence transparents ou translucides.
- Poche souple selon la revendication 15, dans laquelle le premier soufflet (11) et le deuxième soufflet (12) présentent chacun :- une couche interne (16) soudable à chaud, en un matériau choisi parmi le polyéthylène et le copolymère éthylène-acétate de vinyl ; et- une couche externe (17c) soudable, en un matériau choisi parmi le polyéthylène, le polyamide, le copolymère éthylène-acétate de vinyl, le polyamide et le poly(téréphtalate d'éthylène).
- Poche souple selon l'une quelconque des revendications précédentes, dans laquelle dans la configuration parallélépipédique :- la poche souple (1) permet de délimiter un espace intérieur au moins égal à 5 L.
- Procédé de fabrication d'une poche souple 3D (1) à emplir par un produit biopharmaceutique (7) définie dans l'une quelconque des revendications précédentes, dans lequel on déroule selon une direction longitudinale (DD) de défilement et on découpe transversalement :- un premier élément de paroi (2) pourvu de deux bords latéraux (8, 9), consistant en un film souple et permettant de définir une face avant (2a),- un deuxième élément de paroi (3) pourvu de deux bords latéraux (18, 19), consistant en un film souple et permettant de définir une face arrière (3a),- un premier soufflet (11) et un deuxième soufflet (12), chacun constitué par un film souple découpé d'une pièce et délimité par deux bords longitudinaux,sachant que chacun parmi le premier soufflet (11) et le deuxième soufflet (12) est inséré, dans un état plié en deux autour d'une ligne de pliage longitudinale (FL1, FL2), entre le premier élément de paroi (2) et le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12) étant disposés avec un espacement transversal (D2) l'un par rapport à l'autre;
le procédé comprenant en outre les étapes qui consistent essentiellement à :- souder longitudinalement les deux bords longitudinaux du premier soufflet (11) au premier élément de paroi (2) et au deuxième élément de paroi (3), respectivement à un des bords latéraux (8, 9) du premier élément de paroi (2) et du deuxième élément de paroi (3), ce grâce à quoi deux premières soudures latérales (SL) sont obtenues ;- souder longitudinalement les deux bords longitudinaux du deuxième soufflet (12) au premier élément de paroi (2) et au deuxième élément de paroi (3), respectivement à l'autre des bords latéraux (18, 19) du premier élément de paroi (2) et du deuxième élément de paroi (3), ce grâce à quoi deux secondes soudures latérales (SL) sont obtenues ;- souder transversalement le premier élément de paroi (2) et le deuxième élément de paroi (3) pour former un rebord d'extrémité soudé, et de préférence deux rebords d'extrémité opposés soudés, en prenant en sandwich entre le premier élément de paroi (2) et le deuxième élément de paroi (3), respectivement deux couches du premier soufflet (11) plié en deux et deux couches du deuxième soufflet (12) plié en deux, de sorte que le premier soufflet (11) et le deuxième soufflet (12) sont aussi soudés dans un rebord d'extrémité, et de préférence deux rebords d'extrémité opposés, perpendiculairement à leurs bords longitudinaux dans une configuration plane de la poche souple (1), chaque ligne de pliage longitudinale (FL1, FL2) s'étendant entre deux extrémités opposées (14, 15) de la poche souple (1) dans une configuration plane à vide, de sorte que le premier soufflet (11) et le deuxième soufflet (12) permettent à la poche souple (1) de se déployer à partir de la configuration plane à vide vers une configuration parallélépipédique dans un état empli, sachant que dans la configuration parallélépipédique l'extension maximale de chacun des premier et deuxième soufflets (11, 12) est au moins de 15 cm entre le premier élément de paroi (2) et le deuxième élément de paroi (3), la poche souple (1) permettant de délimiter un espace intérieur au moins égal à 2 L, chaque rebord d'extrémité étant continûment soudé et définissant une dimension externe déterminée (L2) de la poche souple (1) qui est commune à la face arrière (2a) et à la face avant (3a) dans la configuration parallélépipédique ;- insérer, exclusivement dans l'un parmi le premier élément de paroi (2) et le deuxième élément de paroi (3), un port de connexion (4, 6) permettant de raccorder une conduite d'alimentation flexible (T1, T2) ;le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12), qui sont souples en présentant un matériau et une épaisseur identiques, ayant une résistance à la traction comprise entre 60 et 220 Newton. - Procédé de fabrication selon la revendication 18, dans lequel deux rebords d'extrémité opposés, parallèles, sont soudés pour définir la même dimension externe déterminée (L2) de la poche souple (1), le premier élément de paroi (2) et le deuxième élément de paroi (3) ayant un périmètre rectangulaire dans la configuration plane.
- Procédé de fabrication selon la revendication 18 ou 19, dans lequel le premier élément de paroi (2), le deuxième élément de paroi (3), le premier soufflet (11) et le deuxième soufflet (12) sont définis par des feuilles rectangulaires ayant une même structure multicouche.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1670374A FR3053586A1 (fr) | 2016-07-08 | 2016-07-08 | Poche souple 3d a emplir pour fluides biopharmaceutiques, et procede pour realiser une telle poche |
| PCT/FR2017/000136 WO2018007691A1 (fr) | 2016-07-08 | 2017-07-04 | Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3481737A1 EP3481737A1 (fr) | 2019-05-15 |
| EP3481737B1 true EP3481737B1 (fr) | 2022-08-31 |
Family
ID=57396747
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17740426.6A Active EP3481737B1 (fr) | 2016-07-08 | 2017-07-04 | Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US10926932B2 (fr) |
| EP (1) | EP3481737B1 (fr) |
| CN (1) | CN109476404B (fr) |
| FR (1) | FR3053586A1 (fr) |
| WO (1) | WO2018007691A1 (fr) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU2017365285B8 (en) * | 2016-11-23 | 2020-04-30 | F. Hoffmann-La Roche Ag | Reservoir for storing a liquid medicament and method of producing a reservoir |
| FR3059229B1 (fr) * | 2016-11-25 | 2018-11-16 | Sartorius Stedim Fmt Sas | Poche souple 3d a emplir pour fluides biopharmaceutiques, et procede pour realiser une telle poche |
| US11246973B2 (en) * | 2018-01-31 | 2022-02-15 | Stryker Corporation | Thermal system with drainage bag |
| CA3153689A1 (fr) * | 2019-09-10 | 2021-03-18 | Emd Millipore Corporation | Contenants biologiques articules |
| US11571359B2 (en) * | 2020-07-30 | 2023-02-07 | Sartorius Stedim North America | Storage/containment unit for flexible pouch filled with biopharmaceutical fluid, and method of assembling a freeze/thaw containment system, using a protecting body |
| EP4108321B1 (fr) * | 2021-06-24 | 2024-10-16 | Sartorius Stedim Fmt Sas | Système de mélange comprenant une poche souple 3d remplissable pour fluides biopharmaceutiques et procédé pour améliorer le mélange dans les bioréacteurs à usage unique |
| CN113771425B (zh) * | 2021-09-29 | 2023-06-02 | 浙江名立机械科技有限公司 | 立体袋体制备工艺 |
| CN117141925B (zh) * | 2022-06-01 | 2025-11-04 | 王子控股株式会社 | 制袋材料 |
| EP4316843A1 (fr) * | 2022-08-03 | 2024-02-07 | Sartorius Stedim Fmt Sas | Procédé d'assemblage d'un bioréacteur ayant une extrémité de dépôt de matériau biologique mobile avec la partie supérieure pour permettre la bio-impression |
| CN115258420B (zh) * | 2022-09-27 | 2022-12-16 | 山东中医药大学附属医院 | 一种中药润肺液态汤剂供吸入使用的存储罐 |
| USD1121435S1 (en) | 2024-06-11 | 2026-04-07 | Fresenius Medical Care Holdings, Inc. | Container for therapeutic fluid delivery |
| US20250375353A1 (en) * | 2024-06-11 | 2025-12-11 | Fresenius Medical Care Holdings, Inc. | Container for fluid for delivery to a patient |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007112383A1 (fr) * | 2006-03-28 | 2007-10-04 | Cdf Corporation | Doublure flexible pour des systèmes de récipients fibc ou de caisses-outres avec une résistance renforcée à la traction |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3853527T2 (de) | 1988-02-04 | 1995-12-21 | Sonoco Ltd | Vorrichtung und Verfahren zum Vereinfachen der Füllung und der Entfaltung eines Sackes in einem Aussenbehälter. |
| DE9207558U1 (de) * | 1992-06-04 | 1992-10-29 | Imer, Rodney Haydn, Dipl.-Ing., 4000 Düsseldorf | Verpackungsbeutel für flüssige, pastöse und körnige Stoffe |
| DE9409316U1 (de) * | 1994-06-08 | 1994-08-04 | IPS Innovative Packaging Systems GmbH, 69214 Eppelheim | Standbeutel |
| JPH1143155A (ja) * | 1997-07-23 | 1999-02-16 | Hosokawa Yoko Co Ltd | 液体容器 |
| JPH11222244A (ja) | 1998-02-02 | 1999-08-17 | Hosokawa Yoko:Kk | 医薬、医療用ガセット袋 |
| FR2781202B1 (fr) | 1998-07-16 | 2001-01-12 | Stedim Sa | Poches pour produits fluides bio-pharmaceutiques |
| DE19910264A1 (de) * | 1999-03-08 | 2000-09-14 | Reinhold Klaus Masch & Geraete | Verfahren zum Herstellen eines Packmittels aus Kunststoffolie oder dergleichen verschweißbarem Material |
| WO2001064536A1 (fr) * | 2000-03-01 | 2001-09-07 | Fujimori Kogyo Co., Ltd. | Sachet interieur d'une caisse-outre |
| US6371646B1 (en) * | 2000-07-26 | 2002-04-16 | Scholle Custom Packaging, Inc. | Bulk bag with multiple ply walls and a method of forming it from tubular blanks |
| US6517660B2 (en) * | 2000-11-30 | 2003-02-11 | Illinois Tool Works Inc. | Method of forming gusseted reclosable bags |
| WO2002085726A1 (fr) | 2001-04-19 | 2002-10-31 | Asia Stencil Paper Co., Ltd. | Conteneur pour liquide |
| US6527445B2 (en) * | 2001-05-02 | 2003-03-04 | Scholle Corporation | Liners or bags and method of making them |
| US7798711B2 (en) * | 2004-07-27 | 2010-09-21 | Cdf Corporation | Flexible liner for FIBC or bag-in-box container systems |
| DE202007008772U1 (de) * | 2007-06-22 | 2008-10-30 | Bischof + Klein Gmbh & Co. Kg | Beutel aus schweiß- oder siegelbarer Folie |
| FR2933881B1 (fr) | 2008-07-16 | 2011-05-27 | Sartorius Stedim Biotech Sa | Melange dans un conteneur d'un contenu ayant un composant de base et un composant a melanger |
| ATE512172T1 (de) | 2009-04-07 | 2011-06-15 | Nanogate Ind Solutions Gmbh | Abformzusammensetzung |
| US8579779B2 (en) * | 2009-07-17 | 2013-11-12 | Totani Corporation | Plastic bag making apparatus |
| ES2384067B1 (es) * | 2009-08-04 | 2013-05-07 | Volpak, S.A.U. | Procedimiento y máquina para fabricar en continuo envases de material flexible. |
| JP4499832B1 (ja) * | 2010-02-05 | 2010-07-07 | トタニ技研工業株式会社 | 製袋機 |
| US9126383B2 (en) * | 2012-12-06 | 2015-09-08 | Innoflex Incorporated | Bottom-gusseted package and method |
| US9415990B2 (en) * | 2013-02-13 | 2016-08-16 | Cryovac, Inc. | Bag-in-box system for use in dispensing a pumpable product |
| FR3017122B1 (fr) | 2014-02-06 | 2016-02-26 | Sartorius Stedim Fmt Sas | Procede de chargement d'une poche souple 3d a emplir, un systeme de chargement et stockage de cette poche souple et dispositif de support associe. |
| EP2998236B1 (fr) * | 2014-09-16 | 2017-06-07 | Mondi AG | Sachet à soufflets latéraux et procédé de fabrication d'un sachet à soufflets latéraux |
| CN107614254B (zh) * | 2015-06-11 | 2019-08-16 | 户谷技研工业株式会社 | 制造塑料袋的制袋机以及方法 |
| ES2600166B1 (es) * | 2015-07-24 | 2017-11-17 | Pfm Ibérica Packaging Machinery, S.A. | Un procedimiento para la fabricación de contenedores flexibles que comprenden una base inferior de configuración esencialmente rectangular |
-
2016
- 2016-07-08 FR FR1670374A patent/FR3053586A1/fr not_active Ceased
-
2017
- 2017-07-04 US US16/313,553 patent/US10926932B2/en active Active
- 2017-07-04 EP EP17740426.6A patent/EP3481737B1/fr active Active
- 2017-07-04 WO PCT/FR2017/000136 patent/WO2018007691A1/fr not_active Ceased
- 2017-07-04 CN CN201780041852.7A patent/CN109476404B/zh active Active
-
2021
- 2021-01-04 US US17/140,589 patent/US11498739B2/en active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007112383A1 (fr) * | 2006-03-28 | 2007-10-04 | Cdf Corporation | Doublure flexible pour des systèmes de récipients fibc ou de caisses-outres avec une résistance renforcée à la traction |
Also Published As
| Publication number | Publication date |
|---|---|
| CN109476404A (zh) | 2019-03-15 |
| US20190256270A1 (en) | 2019-08-22 |
| US10926932B2 (en) | 2021-02-23 |
| FR3053586A1 (fr) | 2018-01-12 |
| US20210122553A1 (en) | 2021-04-29 |
| CN109476404B (zh) | 2020-11-27 |
| US11498739B2 (en) | 2022-11-15 |
| EP3481737A1 (fr) | 2019-05-15 |
| WO2018007691A1 (fr) | 2018-01-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3481737A1 (fr) | Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche | |
| EP3544569B1 (fr) | Poche souple 3d à emplir pour fluides biopharmaceutiques, et procédé pour réaliser une telle poche | |
| EP0746507B1 (fr) | Enceinte etanche,particulierment sachet tubulaire, procede de fabrication de cette enceinte et procede pour conditionner une boisson dans cette enceinte | |
| FR2783512A1 (fr) | Emballage pouvant etre referme apres ouverture, en particulier sac en matiere plastique, et procede de fabrication d'un tel emballage | |
| FR2856385A1 (fr) | Pochon souple avec ligne de predecoupe | |
| EP2424681A1 (fr) | Dispositif de conditionnement et de distribution du type flacon-poche | |
| EP4093685B1 (fr) | Emballage pour produit alimentaire forme d'une feuille scellee sur elle-meme, procede de fabrication et de remplissage d'un tel emballage et flan | |
| WO1990009933A1 (fr) | Poche en matiere souple thermo-soudable, et procede de realisation d'une telle poche et de conditionnement simultane d'un produit | |
| EP1296876B1 (fr) | Emballage avec systeme de fermeture par bande, procede pour sa fabrication | |
| EP2177446B1 (fr) | Enveloppe étanche pour tube | |
| EP3099419A1 (fr) | Dispositif de distribution à deux voies destiné à fermer un flacon | |
| EP2776342B1 (fr) | Procede de fabrication d'un conteneur souple de grande capacite, conteneur souple obtenu, emballage correspondant | |
| EP0471211B1 (fr) | Emballage souple à ouverture facilitée contenant de la Mozarella et procédé d'emballage | |
| FR2927616A1 (fr) | Systeme de conditionnement pour fromage tartinable et procede de fabrication de ce systeme | |
| WO2012052670A2 (fr) | Recipient souple pour liquide, procede de fabrication et de remplissage | |
| FR3071155A1 (fr) | Integration de materiau actif a un conteneur | |
| EP1873093B1 (fr) | Emballage souple de transport sur réseau pneumatique | |
| FR3138654A3 (fr) | Sac d’emballage avec des propriétés barrières aux gaz et/ou à l’humidité | |
| MC2488A1 (fr) | Emballage ou récipient en matière souple pour produits liquides ou semi-liquides intégrant un systéme de consommation dudit liquide | |
| EP2351643B1 (fr) | Procédé de fabrication d'un récipient souple à usage médical | |
| FR2983181A1 (fr) | Sachet a au moins deux compartiments etanches | |
| WO2002004316A2 (fr) | Emballage particulièrement destiné aux produits fragiles et procédé de fabrication | |
| EP1808383A1 (fr) | Dispositif de fermeture d'un emballage pour un stockage sous vide relatif | |
| FR2757484A1 (fr) | Enceinte etanche et procede de fabrication d'une ebauche d'enceinte etanche | |
| WO2017125650A1 (fr) | Emballage renforcé à deux chambres, procédé d'ouverture et procédé de fabrication de ce dernier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190107 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200310 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20220617 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1515154 Country of ref document: AT Kind code of ref document: T Effective date: 20220915 Ref country code: DE Ref legal event code: R096 Ref document number: 602017061242 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221130 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1515154 Country of ref document: AT Kind code of ref document: T Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221231 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230102 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602017061242 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20230601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230704 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230704 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230704 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 602017061242 Country of ref document: DE Owner name: SARTORIUS STEDIM FMT, FR Free format text: FORMER OWNER: SARTORIUS STEDIM FMT SAS, AUBAGNE, FR Ref country code: DE Ref legal event code: R081 Ref document number: 602017061242 Country of ref document: DE Owner name: SARTORIUS STEDIM, FR Free format text: FORMER OWNER: SARTORIUS STEDIM FMT SAS, AUBAGNE, FR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 602017061242 Country of ref document: DE Owner name: SARTORIUS STEDIM FMT, FR Free format text: FORMER OWNER: SARTORIUS STEDIM, AUBAGNE, FR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170704 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250723 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220831 |