EP3405422B1 - Abroller zum spenden eines zweilagigen klebebandes und verfahren zur herstellung eines zweilagigen klebebandes - Google Patents
Abroller zum spenden eines zweilagigen klebebandes und verfahren zur herstellung eines zweilagigen klebebandes Download PDFInfo
- Publication number
- EP3405422B1 EP3405422B1 EP17701093.1A EP17701093A EP3405422B1 EP 3405422 B1 EP3405422 B1 EP 3405422B1 EP 17701093 A EP17701093 A EP 17701093A EP 3405422 B1 EP3405422 B1 EP 3405422B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- adhesive tape
- adhesive
- ply
- dispenser
- liner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/0006—Article or web delivery apparatus incorporating cutting or line-perforating devices
- B65H35/002—Hand-held or table apparatus
- B65H35/0026—Hand-held or table apparatus for delivering pressure-sensitive adhesive tape
- B65H35/0033—Hand-held or table apparatus for delivering pressure-sensitive adhesive tape and affixing it to a surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/0006—Article or web delivery apparatus incorporating cutting or line-perforating devices
- B65H35/002—Hand-held or table apparatus
- B65H35/0026—Hand-held or table apparatus for delivering pressure-sensitive adhesive tape
- B65H35/004—Hand-held or table apparatus for delivering pressure-sensitive adhesive tape simultaneously with a second roll, e.g. masking tape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H37/00—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations
- B65H37/002—Web delivery apparatus, the web serving as support for articles, material or another web
- B65H37/005—Hand-held apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/50—Auxiliary process performed during handling process
- B65H2301/51—Modifying a characteristic of handled material
- B65H2301/516—Securing handled material to another material
- B65H2301/5161—Binding processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/172—Composite material
- B65H2701/1722—Composite material including layer with adhesive properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/18—Form of handled article or web
- B65H2701/186—Several articles or webs processed together
- B65H2701/1864—Superposed webs
Definitions
- the present invention relates to a dispenser according to the preamble of claim 1 and a method for producing a two-layer adhesive tape with the dispenser having the features of the preamble of claim 9.
- Such dispensers can also be referred to as dispensing devices for strip-shaped fabrics which are applied according to a preferred presentation.
- Adhesive tapes which are coated on one or both sides with adhesives, are usually wound into a roll in the form of an Archimedean spiral on a core (made of plastic or cardboard) at the end of the manufacturing process.
- a covering material also referred to as a release material
- Such covering materials are known to the person skilled in the art under the names Releaseliner or Liner.
- a liner (release paper, release film) is not a permanent (permanent) component of the bond, but only an aid to an adhesive tape for its manufacture, storage or further processing, e.g. by punching, plotting or cutting.
- a liner is reversibly connected to an adhesive layer.
- Double-sided adhesive tapes are used in various areas.
- the gluing of components made of glass, metal or plastic on automobile bodies or their attachments may be mentioned as an example.
- the components are equipped with the adhesive tape at their place of manufacture.
- the liner usually remains on the adhesive tape and thus on the component until the component is to be glued to the vehicle in the vehicle manufacturer's production line.
- the liner is only removed immediately before installation or, if necessary, after pre-assembly.
- the adhesive tape can be applied to said component by hand, with hand applicators or with partially or fully automatic devices.
- the cheapest method is chosen depending on the quantity, the amount of bonding and the general conditions.
- Such a manually operated dispenser or hand applicator is for example from the DE 10 2012 204 594 A1 known.
- Handheld applicators are used where a higher order precision is required. Most of the time, the applicators have integrated a cutting device that - manually triggered - cuts the adhesive tape and cuts it off the roll. In some cases, the function of the applicator can be supplemented by pneumatic or electrical components so that customer-specific requirements can be met.
- the tape dispenser includes a base having upper and lower sides, first and second spaced guide members mounted on the upper side at first and second positions, and first and second tape dispensing wheels with rollers mounted thereon.
- the object of the invention is to provide a generic unwinder and a method for producing a two-layer adhesive tape by means of an unwinder, with which improved bonding of components is possible.
- the solution according to the invention is a dispenser with the features of claim 1 and a method for producing a two-layer adhesive tape with the features of claim 10 suggested. Further preferred developments can be found in the subclaims, the figure and the associated description.
- a second supply store is provided on the dispenser, from which a second adhesive tape can be pulled off, a connecting device being provided by means of which the first and the second adhesive tape can be connected to each other to form a two-layer adhesive tape and that an application device is provided, by means of which the two-layer adhesive tape can be applied to a substrate in a composite.
- the inventive method produces a two-layer adhesive tape using an applicator, preferably using one of the applicators described here.
- adhesive tapes with a greater thickness can be applied, which e.g. can have a considerably higher adhesive strength than the previously used single-thick adhesive tapes. If the adhesive force is to be increased further, further adhesive tapes can be connected to the two-layer adhesive tape using the same principle.
- the two-layer adhesive tape can thus be regarded as a homogeneous adhesive tape with a greater thickness, which is applied with the dispenser according to the same principle as previously the single-thick adhesive tapes, since the bonding of the adhesive tapes directly on the dispenser between the unrolling and the application of the adhesive tapes he follows.
- the handling of the proposed dispenser differs from a conventional dispenser in that, instead of a storage storage of an adhesive tape, a second storage storage of a second adhesive tape is additionally attached and the second adhesive tape must be threaded accordingly once before application.
- What is important in the proposed unwinder is in particular the connecting device provided thereon, by means of which the two adhesive tapes are connected to one another directly on the unwinder.
- the application device provided on the dispenser is of particular importance, which is arranged in such a way that the two-layer adhesive tape is applied to the substrate, that is to say after the two adhesive tapes have been connected.
- the second adhesive tape can also preferably be covered with a liner, the first and second adhesive tapes being connectable to one another in the connecting device with the free sides, one of the liners subsequently being removed from the two-layer adhesive tape before the two-layer adhesive tape is applied to the substrate a puller is removable.
- the two adhesive tapes are thus both wound up using a liner in the storage unit and are first connected to one another with free pages.
- the free sides are the adhesive tape sides of the first and second adhesive tapes, which have no liner.
- the two-ply adhesive tape is thus covered on both sides with a liner after bonding. Subsequently one of the liners is pulled off from one side of the two-layer adhesive tape by means of the pulling device, so that one of the two adhesive sides is exposed.
- the adhesive tapes are laid on top of each other with the free sides not covered with the liners and glued together. As a result of the mutual penetration of the adhesive contained in the adhesive tapes, the two surfaces form a material connection and are thereby laminated.
- the adhesive tape can be adapted to the individual requirements in a particularly improved manner if the first and the second adhesive tape have different properties, such as different thicknesses, different surface properties, different adhesive properties, different colors or shapes, different markings or information carriers. So it is e.g. possible to provide adhesive tapes with different overall thicknesses by connecting adhesive tapes of different thicknesses to one another, which then together result in the required total thickness. As a result, the total thickness of the two-layer adhesive tape to be achieved can be achieved by the targeted choice of the thicknesses of the two adhesive tapes to be joined together. If this results in components with a predetermined gap, e.g. Components of motor vehicles that are to be connected to one another can be maintained very precisely by the measurement of the total thickness of the two-layer adhesive tape, the predetermined distance between the components connected, which leads to a high quality appearance of the components.
- a predetermined gap e.g. Components of motor vehicles that are to be connected to one another can be maintained very precisely by the measurement of the total thickness of the
- the adhesive tape can very easily be provided with different surface properties, in particular adhesive properties, on the two different sides.
- a two-layer adhesive tape with different properties can be implemented in the two layers, which would not be possible in a single layer of adhesive tape or could only be implemented with great effort.
- additional properties in the adhesive tape or a further, even finer gradation of the total thickness are to be realized, in addition to the two layers of the individual adhesive tapes, further adhesive tapes can be connected with the two-layer adhesive tape.
- the proposed further development enables multifunctional adhesive tapes with specifically selected properties to be applied particularly easily.
- the second adhesive tape can preferably be one-sided adhesive, the second adhesive tape then either with the adhesive surface with the first adhesive tape or is connected to the non-adhesive surface with the first adhesive tape.
- the second adhesive tape is connected to the first adhesive tape, either a one-sided or a double-sided adhesive thicker tape can be created.
- a particularly firm connection can be achieved between the layers of the two adhesive tapes, even if the second adhesive tape is double-sided adhesive.
- the adhesive passes in both directions between the adhesive tapes to create the integral connection.
- a third supply store be provided, from which a functional layer can be introduced between the first and the second adhesive tape.
- Such functional layers can e.g. be conductive layers or weak layers, through which a targeted weak point is created locally through cohesive failure.
- the functional layer can penetrate one of the two adhesive tapes connected to one another or can also be retained as a separate layer between the two adhesive tapes of the two-layer adhesive tape.
- a roll can be provided if the functional layer is applied in the form of a strip between the adhesive tapes or on one of the adhesive tapes before the adhesive tapes are connected.
- a liquid dispenser can also be provided if the functional layer is sprayed as a liquid onto one of the adhesive tapes or otherwise applied.
- a storage roll which can be driven by a drive device which is synchronized with the pull-off movement of the first, second or the two-layer adhesive tape and on which the liner pulled off from the two-layer adhesive tape is wound.
- the removed liner is rewound synchronously, so that there is no jam or waste of the removed liner on the dispenser which would impair the handling of the dispenser.
- the synchronized drive movement of the storage roller is of particular importance when the gear unit is dimensioned accordingly, since this means that the amount of liner wound up by the storage roller is identical to the amount of liner pulled off.
- the synchronized drive device can be implemented in a structurally particularly simple manner in that the drive device has a drive wheel which is driven by the pull-off movement of the two-layer adhesive tape for a rotary movement and whose rotary movement is transmitted to the storage roller by means of a gear.
- the advantage of this solution can be seen in the fact that the movement of the two-layer adhesive tape is used directly to drive the drive device, so that the rotational movement of the storage roll and the peeled liner are also directly related to one another.
- a cutting device in which the two-layer adhesive tape with the liner arranged thereon is cut in a two-stage cutting process before application to the substrate, the double-thick adhesive tape including the liner arranged thereon being cut off in the first cutting step and in which second cutting step only the double-thick adhesive tape can be cut off. Due to the two-stage cutting process in the cutting device with the proposed two cutting steps, the two-layer adhesive tape is cut in such a way that a protrusion of the liner is formed, which can be used as a handle for releasing the liner from the two-layer adhesive tape applied to the substrate.
- first adhesive tape and / or the second adhesive tape can preferably be reactive adhesive tapes.
- the use of reactive adhesive tapes is particularly advantageous in the proposed dispenser, since the two adhesive tapes in the dispenser are only connected to one another immediately before application, i.e. the reaction to be brought about between the adhesive baths takes place immediately before and in a temporal connection with the application of the two-layer adhesive tape to the substrate.
- At least one of the reactive adhesive tapes can have an adhesive which reacts with the adhesive of the other adhesive tape.
- the first and second adhesive tapes can be passed through an adhesive tape store after the connection to the two-layer adhesive tape and before application to the substrate.
- an adhesive tape store can e.g. be a chicane that deliberately extends the running length or a storage role. Due to the extended barrel length, the amount of two-ply adhesive tape between connection and application is deliberately increased. This increased amount of adhesive tape can accordingly also be referred to as the storage amount.
- a timer can preferably be provided, which indicates the time period between the connection of the two adhesive tapes and the application.
- the timer can therefore be used to control whether the time period is longer than one for the Reaction of the adhesive tapes is the required required period of time. If the specified time is undershot, the person handling it can simply adhere to it again by reducing the pull-off speed of the double-thick adhesive tape until the specified time is exceeded again.
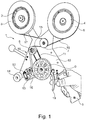
- a dispenser 1 according to the invention with a frame 10, a handle 3 and a handle lever 19 can be seen.
- a first supply store 2 and a second supply store 4 of a first and a second double-sided adhesive tape 5 and 6 are provided on the frame 10.
- the storage tanks 2 and 4 are designed in the form of interchangeable, wound rolls which are fixed on rotatable lugs by means of a latching connection.
- the first and the second adhesive tapes 5 and 6 are each designed to be double-sided adhesive and covered on one side with a liner 16 and 17, respectively.
- the liners 16 and 17 separate the adhesive layers of the double-sided adhesive tapes 5 and 6 on the rollers, so that they cannot form a connection and the adhesive tapes 5 and 6 can be easily removed from the rollers.
- the adhesive tapes 5 and 6 are guided in such an alignment with one another on a deflection roller 7 that the free adhesive sides of the adhesive layers face one another.
- the adhesive tapes 5 and 6 are then connected to one another on the deflection roller 7 to form a two-layer, double-thick adhesive tape 15, which is covered on both sides with a liner 16 and 17, respectively.
- This connection process is also referred to as lamination or lamination.
- the deflection roller 7 and the feed of the two adhesive tapes 5 and 6 with the mutually facing, free sides here form a connecting device which continuously connects the two adhesive tapes 5 and 6 to form a two-layer adhesive tape 15 after unrolling from the storage stores 2 and 4 and before allows application to the surface.
- the two-layer, double-thickness adhesive tape 15 is thus a composite of the first and second adhesive tapes 5 and 6 and has an overall thickness which corresponds to the sum of the thicknesses of the first and second adhesive tapes 5 and 6.
- the total thickness of the two-ply adhesive tape 15 naturally does not correspond to twice the thickness of one of the two adhesive tapes 5 or 6, but only to an increased thickness.
- double-thick will be used below in order to express the increased thickness of the two-layer adhesive tape 15 compared to the two individual adhesive tapes 5 and 6.
- the deflecting roller 7 can have a lateral guide flange which also prevents the adhesive tapes 5 and 6 from running laterally from the deflecting roller 7.
- the adhesive tapes 5 and 6 can be laminated to one another with such contact pressure that a congruent and air bubble-free connection of the adhesive tapes 5 and 6 is produced.
- the double-thick adhesive tape 15 is deflected at a second deflection roller 8, which is also a drive roller of a drive device 18.
- the second deflection roller 8 is connected to a storage roller 9 via a gear 11, which is formed here by an endless belt drive, and drives the storage roller 9 to a synchronized rotary movement.
- the liner 16 is pulled off from one side of the two-ply, double-thick adhesive tape 15 and wound up on the storage roll 9. Since the storage roll 9 is driven by the adhesive tape 15 itself via the drive device 18, the storage roll 9 executes a synchronized movement to the movement of the two-layer, double-thick adhesive tape 15.
- the storage roller 9 forms here together with the drive device 18 and the deflection roller 8 a pulling device by means of which the liner 16 is pulled off and rolled up.
- the peeling device is arranged in the direction of the running of the adhesive tapes 5 and 6 downstream of the connecting device.
- the two-ply, double-thick adhesive tape 15 with the liner 17 now only resting on one side is passed through a cutting device with a cutting edge 12 and a cutting roller 13 via a guide roller 14 onto the substrate on which the double-thick adhesive tape 15 is glued on with the free adhesive side.
- a two-stage cutting device can of course also be provided, which in the DE 10 2012 204 564 A1 is described. The in the DE 10 2012 204 564 A1 The two-stage cutting device described should thus be expressly added to the disclosure content of this application.
- the cutting device can be activated by the operator of the dispenser 1 by actuating the handle lever 19.
- the two-ply, double-thick adhesive tape 15 is unrolled and applied by the operator first of all having the double-thick adhesive tape 15 with the free adhesive side on a substrate, such as e.g. attached to a body part or an attachment.
- the double-thick adhesive tape 15 runs laterally out of the dispenser 1 via the guide roller 14, as a result of which very high application accuracy can be achieved.
- the guide roller 14 here forms an application device which laterally guides the two-layer adhesive tape 15 during application and presses it onto the substrate.
- the double-thick adhesive tape 15 on the first deflection roller 7 is only produced by laminating the two single-thick adhesive tapes 5 and 6 with the liners 16 and 17 arranged thereon on one side directly on the unwinder 1.
- the application process of the double-thick adhesive tape 15 is then only ended by the operator actuating the cutting device by actuating the handle lever 19 and severing the double-thick adhesive strip 15.
- the two-layer, double-thick adhesive strip 15 is to be further thickened to form an even thicker adhesive strip 15, after separating the liner 16 from one side of the adhesive strip 15, further layers of a single- or double-thick adhesive strip can of course be applied to the free surface and laminated .
- additional functional layers can be introduced between the two single-thick adhesive strips 5 and 6 before lamination.
- Such functional layers can be conductive, for example Layers, information carriers, markings, separating layers to create weak spots, reflective layers, planar light sources (for example OLEDs) or the like.
- both or only one of the single-thick adhesive tapes 5 and 6 can be made transparent, so that the functional layers in the double-thick adhesive tape 15 can subsequently be recognized.
- the functional layer would then be applied to one of the two adhesive tapes 5 or 6 or directly between the two adhesive tapes 5 and 6 before the lamination of the two adhesive tapes 5 and 6.
- the functional layer would expediently be held on the third dispenser, not shown, in the form of a roll rotatably arranged on the dispenser 1 on the dispenser 1, from which it is then automatically removed during the pull-off movement of the double-thick adhesive tape 15.
- the functional layer can also be applied or sprayed on in liquid form from a supply store designed as a liquid store onto one of the adhesive tapes 5 or 6.
- the thickness of the two adhesive tapes 5 and 6 can be such that the total thickness of the two-layer, double-thick adhesive tape 15 corresponds to a predetermined thickness.
- the thickness of the two adhesive tapes 5 and 6 can alternatively have other, different properties, such as Have color and shape, markings or adhesive properties. So it is e.g.
- one of the adhesive tapes 5 or 6 can also have pressure-sensitive properties, such as Discolouration, so that compliance with a certain contact pressure can then be checked.
- pressure-sensitive properties such as Discolouration
- functional layers that change in a pressure-sensitive manner can also be introduced between the adhesive tapes 5 and 6.
- the two-layer adhesive tape has a width of more than 1 mm and less than 50 mm.
- Two-layer adhesive tapes 15 with thicknesses between 0.03 mm and 8.0 mm can be realized.
- bonds with a strength of more than 1 MPa can be produced, which was not possible with conventional adhesive tapes.
Landscapes
- Adhesive Tapes (AREA)
- Replacement Of Web Rolls (AREA)
- Adhesive Tape Dispensing Devices (AREA)
Description
- Die vorliegende Erfindung betrifft einen Abroller nach dem Oberbegriff des Anspruchs 1 und ein Verfahren zur Herstellung eines zweilagigen Klebebandes mit dem Abroller mit den Merkmalen des Oberbegriffs des Anspruchs 9.
- Solche Abroller können auch als Spendegeräte für streifenförmige Flächengebilde bezeichnet werden, welche gemäß einer bevorzugten Aufmachung aufgetragen werden. Klebebänder, die ein- oder beidseitig mit Klebstoffen beschichtet sind, werden am Ende des Herstellungsprozesses zumeist zu einer Rolle in Form einer archimedischen Spirale auf einen Kern (aus Kunststoff oder Pappe) aufgewickelt. Um bei doppelseitig klebenden Klebebändern zu verhindern, dass die Haftklebemassen miteinander in Kontakt kommen, oder um bei einseitig klebenden Klebebändern eine Verklebung der Haftklebemasse auf dem Träger zu verhindern, wird auf die Klebebänder vor dem Wickeln ein Abdeckmaterial (auch als Trennmaterial bezeichnet) aufgebracht, das zusammen mit dem Klebeband aufgewickelt wird. Dem Fachmann sind derartige Abdeckmaterialien unter den Namen Releaseliner oder Liner bekannt.
- Ein Liner (Trennpapier, Trennfolie) ist kein permanenter (dauerhafter) Bestandteil der Verklebung, sondern nur ein Hilfsmittel eines Klebebandes zu dessen Herstellung, Lagerung oder für die Weiterverarbeitung, wie z.B. durch Stanzen, Plottern oder Schneiden. Darüber hinaus ist ein Liner im Gegensatz zu einem Klebebandträger reversibel mit einer Klebstoffschicht verbunden.
- Doppelseitige Klebebänder werden in verschiedenen Bereichen eingesetzt. Beispielhaft sei die Verklebung von Bauteilen aus Glas, Metall oder Kunststoff auf Automobilkarosserien oder deren Anbauteilen genannt.
- Hierzu werden die Bauteile an ihrem Herstellungsort mit dem Klebeband ausgerüstet. Der Liner verbleibt in der Regel am Klebeband und somit am Bauteil, bis das Bauteil in der Produktionslinie des Fahrzeugherstellers an dem Fahrzeug verklebt werden soll. Erst unmittelbar vor dem Verbauen oder fallweise nach der Vormontage, wird der Liner abgezogen.
- Die Applikation des Klebebands auf das besagte Bauteil kann von Hand, mit Handapplikatoren oder mit teil- bzw. vollautomatischen Vorrichtungen erfolgen. Je nach Menge, Verklebungsumfang und Rahmenbedingungen, wird die günstigste Methode gewählt.
- Ein derartiger manuell betätigbarer Abroller oder auch Handapplikator ist zum Beispiel aus der
DE 10 2012 204 594 A1 bekannt. - Handapplikatoren werden dort eingesetzt, wo es einer höheren Auftragspräzision bedarf. Zumeist haben die Applikatoren eine Schneidvorrichtung integriert, die - manuell ausgelöst - das Klebeband durchschneidet und von der Rolle ablängt. Fallweise kann man die Funktion des Applikators durch pneumatische oder elektrische Komponenten ergänzen, so dass kundenindividuelle Anforderungen erfüllt werden können.
- Die Herstellung von kleinen Mengen Klebebändern mit speziellen Eigenschaften ist aus ökonomischen Gründen nicht immer möglich, obwohl sie von Kunden häufig gefordert werden. Dabei sind häufig besonders Kombinationen verschiedener Funktionen oder Eigenschaften kritisch, welche auch technisch nur mit sehr hohem Aufwand oder sogar gar nicht zu realisieren sind.
- Aus der
US 2015/0075723 A1 ist ein Bandspender, der ein doppelseitiges Band von zwei Rollen eines einseitigen Bandes verbindet und ausgibt bekannt. Der Bandspender umfasst eine Basis mit oberen und unteren Seiten, ersten und zweiten voneinander beabstandeten Führungselementen, die an der oberen Seite an ersten und zweiten Positionen montiert sind, sowie ein erstes und ein zweites Bandausgaberad mit daran montierten Rollen. - Vor diesem Hintergrund liegt der Erfindung die Aufgabe zugrunde, einen gattungsgemäßen Abroller und ein Verfahren zur Herstellung eines zweilagigen Klebebands mittels eines Abrollers bereitzustellen, mit dem eine verbesserte Verklebung von Bauteilen möglich ist.
- Zur erfindungsgemäßen Lösung wird ein Abroller mit den Merkmalen von Anspruch 1 und ein Verfahren zur Herstellung eines zweilagigen Klebebandes mit den Merkmalen von Anspruch 10 vorgeschlagen. Weitere bevorzugte Weiterentwicklungen sind den Unteransprüchen, der Figur und der zugehörigen Beschreibung zu entnehmen.
- Gemäß dem Grundgedanken der Erfindung wird vorgeschlagen, dass an dem Abroller ein zweiter Vorratsspeicher vorgesehen ist, von dem ein zweites Klebeband abziehbar ist, wobei eine Verbindungseinrichtung vorgesehen ist, mittels derer das erste und das zweite Klebeband zu einem zweilagigen Klebeband miteinander verbindbar sind und dass eine Auftragseinrichtung vorgesehen ist, mittels derer das zweilagige Klebeband im Verbund auf einen Untergrund auftragbar ist.
- Durch das erfindungsgemäße Verfahren wird ein zweilagiges Klebeband mittels eines Applikators, vorzugsweis mittels eines der hier beschriebenen Applikatoren hergestellt.
- Durch die erfindungsgemäße Lösung können Klebebänder mit einer größeren Dicke appliziert werden, welche z.B. eine erheblich höhere Klebkraft als die bisher verwendeten einfachdicken Klebebänder aufweisen können. Sofern die Klebkraft weiter erhöht werden soll, können weitere Klebebänder unter Verwendung desselben Prinzips mit dem zweilagigen Klebeband verbunden werden.
- Das zweilagige Klebeband kann damit als ein homogenes Klebeband mit einer größeren Dicke angesehen werden, welches mit dem Abroller nach dem identischen Prinzip aufgetragen wird, wie bisher die einfachdicken Klebebänder, da das Verbinden der Klebebänder unmittelbar auf dem Abroller zwischen dem Abrollen und dem Auftragen der Klebebänder erfolgt. Die Handhabung des vorgeschlagenen Abrollers unterscheidet sich von einem herkömmlichen Abroller dadurch, dass statt eines Vorratsspeichers eines Klebebandes zusätzlich ein zweiter Vorratsspeicher eines zweiten Klebebandes aufgesetzt und das zweite Klebeband vor dem Auftragen entsprechend einmalig eingefädelt werden muss. Wichtig bei dem vorgeschlagenen Abroller ist insbesondere die darauf vorgesehene Verbindungseinrichtung, mittels derer die beiden Klebebänder unmittelbar auf dem Abroller miteinander verbunden werden. Ferner ist die an dem Abroller vorgesehene Auftragseinrichtung von besonderer Bedeutung, welche so angeordnet ist, dass das zweilagige Klebeband im Verbund, also nach dem Verbinden der beiden Klebebänder, auf den Untergrund aufgetragen wird.
- Dabei kann auch das zweite Klebeband bevorzugt mit einem Liner abgedeckt sein, wobei das erste und das zweite Klebeband in der Verbindungseinrichtung mit den freien Seiten miteinander verbindbar sind, wobei einer der Liner anschließend von dem zweilagigen Klebeband vor dem Auftragen des zweilagigen Klebebandes auf den Untergrund mittels einer Abzieheinrichtung abziehbar ist. Die beiden Klebebänder sind damit beide unter Verwendung eines Liners in dem Vorratsspeicher aufgewickelt und werden in einem ersten Schritt zuerst mit freien Seiten miteinander verbunden. Die freien Seiten sind dabei jeweils die Klebebandseiten des ersten und zweiten Klebebandes, die keinen Liner aufweisen. Das zweilagige Klebeband ist damit nach dem Verkleben beidseitig mit einem Liner abgedeckt. Anschließend wird einer der Liner mittels der Abzieheinrichtung von einer Seite des zweilagigen Klebebandes wieder abgezogen, so dass eine der beiden Klebeseiten freigelegt wird.
- Die Klebebänder sind mit den, nicht mit den Linern abgedeckten, freien Seiten aufeinandergelegt und miteinander verklebt. Dabei gehen die beiden Oberflächen durch das gegenseitige Eindringen des in den Klebebändern enthaltenen Klebstoffs, eine stoffschlüssige Verbindung ein und werden dadurch kaschiert.
- Dabei kann das Klebeband insbesondere dadurch verbessert an die individuellen Anforderungen angepasst werden, wenn das erste und das zweite Klebeband unterschiedliche Eigenschaften, wie z.B. unterschiedliche Dicken, unterschiedliche Oberflächenbeschaffenheiten, unterschiedliche Klebeeigenschaften, unterschiedliche Farb- oder Formgebungen, unterschiedliche Markierungen oder Informationsträger, aufweisen. So ist es z.B. möglich, Klebebänder mit verschiedenen Gesamtdicken bereitzustellen, indem Klebebänder unterschiedlicher Dicken miteinander verbunden werden, welche dann zusammen die geforderte Gesamtdicke ergeben. Dadurch kann die zu verwirklichende Gesamtdicke des zweilagigen Klebebandes durch die gezielte Wahl der Dicken der beiden miteinander zu verbindenden Klebebänder erreicht werden. Sofern dadurch Bauteile mit einem vorbestimmten Spalt, wie z.B. Bauteile von Kraftfahrzeugen, miteinander verbunden werden sollen, kann durch die Bemessung der Gesamtdicke des zweilagigen Klebebandes der vorgegebene Abstand der miteinander verbundenen Bauteile sehr genau eingehalten werden, was zu einer hohen qualitativen Anmutung der Bauteile führt.
- Ferner kann das Klebeband dadurch sehr einfach mit verschiedenen Oberflächeneigenschaften, insbesondere Klebeeigenschaften, auf den beiden verschiedenen Seiten versehen werden. So kann ein zweilagiges Klebeband mit verschiedenen Eigenschaften in den beiden Lagen realisiert werden, welche in einer einzigen Lage eines Klebebandes nicht oder nur mit einem sehr großen Aufwand zu realisieren wäre. Sofern zusätzliche Eigenschaften in dem Klebeband oder eine weitere noch feinere Stufung der Gesamtdicke realisiert werden sollen, können zusätzlich zu den beiden Lagen der einzelnen Klebebänder, weitere Klebebänder mit dem zweilagigen Klebeband verbunden werden. Durch die vorgeschlagene Weiterentwicklung können mehrfachfunktionale Klebebänder mit gezielt ausgewählten Eigenschaften besonders einfach appliziert werden.
- Insbesondere kann das zweite Klebeband vorzugsweise einseitig klebend sein, wobei das zweite Klebeband dann entweder mit der klebenden Oberfläche mit dem ersten Klebeband oder mit der nichtklebenden Oberfläche mit dem ersten Klebeband verbunden wird. Je nachdem mit welcher der Seiten das zweite Klebeband mit dem ersten Klebeband verbunden wird, kann dadurch entweder ein einseitig oder ein beidseitig klebendes, dickeres Klebeband geschaffen werden.
- Dabei kann eine besonders feste Verbindung zwischen den Lagen der beiden Klebebänder erzielt werden, wenn auch das zweite Klebeband doppelseitig klebend ist. In diesem Fall tritt der Klebstoff in beide Richtungen zwischen den Klebebändern zur Schaffung der stoffschlüssigen Verbindung über.
- Weiterhin wird vorgeschlagen, dass ein dritter Vorratsspeicher vorgesehen ist, von dem eine Funktionsschicht zwischen das erste und das zweite Klebeband einbringbar ist. Solche Funktionsschichten können z.B. leitfähige Schichten oder Schwachschichten sein, durch welche örtlich eine gezielte Schwachstelle durch kohäsives Versagen geschaffen wird. Die Funktionsschicht kann dabei in eines der beiden miteinander verbundenen Klebebänder eindringen oder auch als separate Schicht zwischen den beiden Klebebändern des zweilagigen Klebebandes erhalten bleiben. Als Vorratsspeicher kann z.B. eine Rolle vorgesehen sein, sofern die Funktionsschicht in Form eines Streifens zwischen die Klebebänder oder auf eines der Klebebänder vor dem Verbinden der Klebebänder aufgetragen wird. Ferner kann auch ein Flüssigkeitsspender vorgesehen sein, sofern die Funktionsschicht als Flüssigkeit auf eines der Klebebänder aufgesprüht oder anderweitig aufgetragen wird.
- Ferner wird vorgeschlagen, dass eine Speicherrolle vorgesehen ist, welche durch eine zu der Abzugsbewegung des ersten, zweiten oder des zweilagigen Klebebandes synchronisierte Antriebseinrichtung antreibbar ist, auf der der von dem zweilagigen Klebeband abgezogene Liner aufgewickelt wird. Durch die vorgeschlagene Lösung wird der abgezogene Liner synchron wieder aufgewickelt, so dass an dem Abroller kein Stau oder Abfall des abgezogenen Liners entsteht, welcher die Handhabung des Abrollers beeinträchtigen würde. Dabei ist die synchronisierte Antriebsbewegung der Speicherrolle bei einer entsprechenden Bemessung des Getriebes von besonderer Bedeutung, da dadurch die Menge des von der Speicherrolle aufgewickelten Liners identisch mit der Menge des abgezogenen Liners ist.
- Dabei kann die synchronisierte Antriebseinrichtung konstruktiv besonders einfach verwirklicht werden, indem die Antriebseinrichtung ein von der Abzugsbewegung des zweilagigen Klebebandes zu einer Drehbewegung angetriebenes Antriebsrad aufweist, dessen Drehbewegung mittels eines Getriebes auf die Speicherrolle übertragen wird. Der Vorteil dieser Lösung ist darin zu sehen, dass die Bewegung des zweilagigen Klebebandes unmittelbar zum Antrieb der Antriebseinrichtung genutzt wird, so dass auch die Drehbewegung der Speicherrolle und des abgezogenen Liners in einer unmittelbaren Beziehung zueinander stehen.
- Ferner wird vorgeschlagen, dass eine Schneideeinrichtung vorgesehen ist, in der das zweilagige Klebeband mit dem darauf angeordneten Liner vor dem Auftragen auf den Untergrund in einem zweistufigen Schneideprozess geschnitten wird, wobei in dem ersten Schneideschritt das doppeltdicke Klebeband einschließlich des darauf angeordneten Liners abgeschnitten und in dem zweiten Schneideschritt nur das doppeltdicke Klebeband abgeschnitten werden. Durch den zweistufigen Schneideprozess in der Schneideeinrichtung mit den vorgeschlagenen beiden Schneideschritten wird das zweilagige Klebeband so geschnitten, dass ein Überstand des Liners gebildet wird, welcher als Anfasser zum Lösen des Liners von dem auf dem Untergrund aufgebrachten zweilagigen Klebeband genutzt werden kann.
- Ferner können das erste Klebeband und/oder das zweite Klebeband bevorzugt reaktionsfähige Klebebänder sein. Die Verwendung von reaktionsfähigen Klebebändern ist in dem vorgeschlagenen Abroller von besonderem Vorteil, da die beiden Klebebänder in dem Abroller erst unmittelbar vor dem Auftragen miteinander verbunden werden, d.h. die herbeizuführende Reaktion zwischen den Klebebädern findet unmittelbar vor und in einem zeitlichen Zusammenhang zu dem Auftragen des zweilagigen Klebebandes auf den Untergrund statt.
- Dabei kann wenigstens eines der reaktionsfähigen Klebebänder eine Klebemasse aufweisen, welche mit der Klebemasse des jeweils anderen Klebebandes reagiert.
- Sofern die Zeitspanne zwischen dem Verbinden der beiden reaktionsfähigen Klebebänder und dem Auftragen nicht ausreichend ist, können das erste und zweite Klebeband nach dem Verbinden zu dem zweilagigen Klebeband und vor dem Auftragen auf den Untergrund durch einen Klebebandspeicher geführt werden. Ein derartiger Klebebandspeicher kann z.B. eine die Lauflänge bewusst verlängernde Schikane oder eine Speicherrolle sein. Durch die verlängerte Lauflänge wird die Menge des zweilagigen Klebebandes zwischen dem Verbinden und dem Auftragen bewusst vergrößert. Diese vergrößerte Menge des Klebebandes kann dementsprechend auch als Speichermenge bezeichnet werden.
- Ferner kann bevorzugt ein Timer vorgesehen sein, welcher die Zeitspanne zwischen dem Verbinden der beiden Klebebänder und dem Auftragen anzeigt. Durch den Timer kann demnach eine Kontrollmöglichkeit geschaffen werden, ob die Zeitspanne größer als eine für die Reaktion der Klebebänder vorgegebene erforderliche Zeitspanne ist. Sofern die vorgegebene Zeitspanne unterschritten wird, kann die handhabende Person diese einfach wieder einhalten, indem sie die Abziehgeschwindigkeit des doppeltdicken Klebebandes verringert, bis die vorgegebene Zeitspanne wieder überschritten ist.
- Die Erfindung wird im Folgenden anhand einer bevorzugten Ausführungsform unter Bezugnahme auf die beigefügte Figur erläutert. Dabei zeigt
- Fig. 1:
- einen erfindungsgemäßen Abroller mit zwei Vorratsspeichern mit jeweils einem doppelseitig klebenden Klebeband.
- In der
Fig. 1 ist ein erfindungsgemäßer Abroller 1 mit einem Rahmen 10, einem Handgriff 3 und einem Griffhebel 19 zu erkennen. An dem Rahmen 10 sind ein erster Vorratsspeicher 2 und ein zweiter Vorratsspeicher 4 eines ersten und eines zweiten doppelseitig klebenden Klebebandes 5 und 6 vorgesehen. Die Vorratsspeicher 2 und 4 sind in Form von austauschbaren, gewickelten Rollen ausgebildet, welche mittels einer Rastverbindung auf drehbaren Ansätzen fixiert sind. Das erste und das zweite Klebeband 5 und 6 sind jeweils doppelseitig klebend ausgebildet und an einer Seite jeweils mit einem Liner 16 und 17 eingedeckt. Durch die Liner 16 und 17 werden die Klebeschichten der doppelseitig klebenden Klebebänder 5 und 6 auf den Rollen voneinander getrennt, so dass sie keine Verbindung bilden können und die Klebebänder 5 und 6 leicht von den Rollen abgezogen werden können. - Nach dem Abziehen von den Vorratsspeichern 2 und 4 werden die Klebebänder 5 und 6 in einer derartigen Ausrichtung zueinander auf eine Umlenkrolle 7 geführt, dass die freien Klebeseiten der Klebeschichten einander zugewandt sind. Die Klebebänder 5 und 6 werden dann auf der Umlenkrolle 7 miteinander zu einem zweilagigen, doppeltdicken Klebeband 15 verbunden, welches beidseitig mit jeweils einem Liner 16 und 17 abgedeckt ist. Dieser Verbindungsvorgang wird auch als Laminieren oder Kaschieren bezeichnet. Die Umlenkrolle 7 und die Zuführung der beiden Klebebänder 5 und 6 mit den einander zugewandten, freien Seiten bilden hier eine Verbindungseinrichtung, welche eine kontinuierliche Verbindung der beiden Klebebänder 5 und 6 zu einem zweilagigen Klebeband 15 nach dem Abrollen von den Vorratsspeichern 2 und 4 und vor dem Auftragen auf den Untergrund ermöglicht.
- Das zweilagige, doppeltdicke Klebeband 15 ist damit ein Verbund aus dem ersten und dem zweiten Klebeband 5 und 6 und weist eine Gesamtdicke auf, welche der Summe der Dicken des ersten und des zweiten Klebebandes 5 und 6 entspricht. Sofern das erste und das zweite Klebeband 5 und 6 eine unterschiedliche Dicke aufweisen, entspricht die Gesamtdicke des zweilagigen Klebebandes 15 selbstverständlich nicht der doppelten Dicke eines der beiden Klebebänder 5 oder 6, sondern nur einer vergrößerten Dicke. Der Einfachheit halber soll aber nachfolgend der Begriff "doppeltdick" weiter verwendet werden, um die gegenüber den beiden einzelnen Klebebändern 5 und 6 vergrößerte Dicke des zweilagigen Klebebandes 15 zum Ausdruck zu bringen.
- Damit die beiden Klebebänder 5 und 6 formgenau aufeinander zu liegen kommen, kann die Umlenkrolle 7 einen seitlichen Führungsflansch aufweisen, welcher zudem verhindert, dass die Klebebänder 5 und 6 seitlich von der Umlenkrolle 7 ablaufen können. Dabei können die Klebebänder 5 und 6 so genau zueinander mit einem derartigen Anpressdruck laminiert werden, dass eine deckungsgleiche und luftblasenfreie Verbindung der Klebebänder 5 und 6 entsteht. Im weiteren Verlauf wird das doppeltdicke Klebeband 15 an einer zweiten Umlenkrolle 8 umgelenkt, welche gleichzeitig eine Antriebsrolle einer Antriebseinrichtung 18 ist. Die zweite Umlenkrolle 8 ist über ein Getriebe 11, welches hier durch einen Endlosriementrieb gebildet ist, mit einer Speicherrolle 9 verbunden und treibt die Speicherrolle 9 zu einer synchronisierten Drehbewegung an. Nach der Umlenkung des zweilagigen, doppeltdicken Klebebandes 15 an der zweiten Umlenkrolle 8, wird der Liner 16 von einer Seite des zweilagigen, doppeltdicken Klebebandes 15 abgezogen und auf der Speicherrolle 9 aufgewickelt. Da die Speicherrolle 9 über die Antriebseinrichtung 18 von dem Klebeband 15 selbst angetrieben wird, führt die Speicherrolle 9 dabei eine synchronisierte Bewegung zu der Bewegung des zweilagigen, doppeltdicken Klebebandes 15 aus. Durch eine entsprechende Bemessung des Durchmessers der Speicherrolle 9 im Bereich der Anlage des aufzuwickelnden Liners 16 und des Durchmessers der zweiten Umlenkrolle 8 im Bereich der Anlage des Endlosriementriebes und im Bereich der Anlage des zweilagigen, doppeltdicken Klebebandes 15, kann dann ein möglichst schlupffreier, aber dennoch spannungsarmer Abtransport des von dem doppeltdicken Klebeband 15 gelösten Liners 16 verwirklicht werden. Sofern der Liner 16 nicht aufgewickelt werden soll, sondern in die Umgebung abgegeben werden kann, können die Speicherrolle 9 und der dadurch erforderliche, synchronisierte Antrieb auch entfallen, wodurch der konstruktive Aufbau des Abrollers 1 erheblich vereinfacht werden kann. Die Speicherrolle 9 bildet hier zusammen mit der Antriebseinrichtung 18 und der Umlenkrolle 8 eine Abzieheinrichtung, mittels der der Liner 16 abgezogen und aufgerollt wird. Die Abzieheinrichtung ist in Richtung zu dem Lauf der Klebebänder 5 und 6 stromabwärts zu der Verbindungseinrichtung angeordnet.
- Nach dem Lösen des Liners 16 wird das zweilagige, doppeltdicke Klebeband 15 mit dem nunmehr nur noch an einer Seite anliegenden Liner 17 weiter durch eine Schneideeinrichtung mit einer Schneide 12 und einer Schneidewalze 13 über eine Führungsrolle 14 auf den Untergrund geführt, an dem das doppeltdicke Klebeband 15 mit der freien Klebeseite aufgeklebt wird. Sofern das auf den Untergrund aufgeklebte, zweilagige, doppeltdicke Klebeband 15 zusätzlich mit einem Anfasser versehen werden soll, kann selbstverständlich auch eine zweistufige Schneideeinrichtung vorgesehen sein, welche in der
DE 10 2012 204 564 A1 beschrieben ist. Die in derDE 10 2012 204 564 A1 beschriebene, zweistufige Schneideeinrichtung soll damit ausdrücklich zu dem Offenbarungsgehalt dieser Anmeldung hinzugerechnet werden. Die Schneideeinrichtung kann von dem Bediener des Abrollers 1 durch die Betätigung des Griffhebels 19 aktiviert werden. - Das Abrollen und Auftragen des zweilagigen, doppeltdicken Klebebandes 15 erfolgt, indem der Bediener das doppeltdicke Klebeband 15 zunächst mit der freien Klebeseite auf einem Untergrund, wie z.B. auf einem Karosserieteil oder auf einem Anbauteil, anheftet. Das doppeltdicke Klebeband 15 läuft dabei seitlich geführt über die Führungsrolle 14 von dem Abroller 1 ab, wodurch eine sehr hohe Auftragsgenauigkeit erzielt werden kann. Die Führungsrolle 14 bildet hier eine Auftragseinrichtung, welche das zweilagige Klebeband 15 beim Auftragen seitlich führt und auf den Untergrund anpresst.
- Nach dem Anheften des doppeltdicken Klebebandes 15 zieht der Bediener den Abroller 1 in Auftragsrichtung, wobei das doppeltdicke Klebeband 15 durch die Schneideeinrichtung, über die zweite Umlenkrolle 8 und die erste Umlenkrolle 7 und die beiden einfachdicken Klebebänder 5 und 6 von den Vorratsspeichern 2 und 3 gezogen wird. Dabei wird das doppeltdicke Klebeband 15 auf der ersten Umlenkrolle 7 erst durch Laminieren der beiden einfachdicken Klebebänder 5 und 6 mit den darauf einseitig angeordneten Linern 16 und 17 unmittelbar auf dem Abroller 1 hergestellt. Der Auftragsvorgang des doppeltdicken Klebebandes 15 wird dann erst beendet, indem der Bediener die Schneideeinrichtung durch Betätigung des Griffhebels 19 betätigt und den doppeltdicken Klebestreifen 15 abtrennt.
- Sofern der zweilagige, doppeltdicke Klebestreifen 15 weiter zu einem noch dickeren Klebestreifen 15 verdickt werden soll, können nach dem Trennen des Liners 16 von der einen Seite des Klebestreifens 15, selbstverständlich weitere Schichten eines einfach- oder doppeltdicken Klebestreifens auf die freie Oberfläche aufgebracht und laminiert werden. Ferner können zwischen die beiden einfachdicken Klebestreifen 5 und 6 vor dem Laminieren zusätzliche Funktionsschichten eingebracht werden. Solche Funktionsschichten können z.B. leitfähige Schichten, Informationsträger, Markierungen, Trennschichten zur Schaffung von Schwachstellen, Reflexionsschichten, flächige Lichtquellen (z.B. OLEDs) oder dergleichen sein. Dazu können beide oder auch nur eines der einfachdicken Klebebänder 5 und 6 transparent ausgebildet sein, so dass die Funktionsschichten in dem doppeltdicken Klebeband 15 anschließend erkennbar sind. Die Funktionsschicht würde dann vor dem Laminieren der beiden Klebebänder 5 und 6 auf eines der beiden Klebebänder 5 oder 6 oder unmittelbar zwischen die beiden Klebebänder 5 und 6 aufgebracht werden. Dabei wäre die Funktionsschicht zweckmäßigerweise auf einem dritten, nicht dargestellten Vorratsspeicher in Form einer drehbar an dem Abroller 1 angeordneten Rolle an dem Abroller 1 gehalten, von dem sie dann während der Abzugsbewegung des doppeltdicken Klebebandes 15 selbsttätig abgezogen wird. Alternativ kann die Funktionsschicht auch in flüssiger Form aus einem als Flüssigkeitsspeicher ausgebildeten Vorratsspeicher auf eines der Klebebänder 5 oder 6 aufgetragen oder aufgesprüht werden.
- Die beiden Klebebänder 5 und 6 können in der Dicke so bemessen sein, dass die Gesamtdicke des zweilagigen, doppeltdicken Klebebandes 15 einer vorgegebenen Dicke entspricht. So können durch das Verbinden von einzelnen Klebebändern 5 und 6 unterschiedlicher Dicke mit dem Abroller 1, zweilagige, doppeltdicke Klebebänder 15 mit unterschiedlichen Gesamtdicken realisiert und aufgebracht werden. Dabei können die beiden Klebebänder 5 und 6, neben den unterschiedlichen Dicken, alternativ weitere, unterschiedliche Eigenschaften, wie z.B. Farb- und Formgebungen, Markierungen oder auch Klebeeigenschaften, aufweisen. So ist es z.B. denkbar, eines der beiden Klebebänder 5 oder 6 mit einer größeren Dicke als Trägerfolie mit einer geringeren Menge an Klebsubstanz und das andere Klebeband mit einer geringeren Dicke und einer größeren Menge an Klebsubstanz auszuführen, welche dann in die Trägerfolie eindringt und die Gesamtklebkraft des zweilagigen Klebebandes erhöht.
- Ferner kann eines der Klebebänder 5 oder 6 auch sich drucksensitiv verändernde Eigenschaften, wie z.B. Verfärbungen, aufweisen, so dass die Einhaltung einer bestimmten Anpresskraft anschließend überprüft werden kann. Dazu können auch sich entsprechend drucksensitiv verändernde Funktionsschichten zwischen die Klebebänder 5 und 6 eingebracht sein.
- Es hat sich herausgestellt, dass es für eine ausreichende Klebkraft genügt, wenn das zweilagige Klebeband eine Breite von mehr als 1 mm und von weniger als 50 mm aufweist. Dabei können zweilagige Klebebänder 15 mit Dicken zwischen 0,03 mm und 8,0 mm realisiert werden. Durch das erfindungsgemäße Klebeband und den vorgeschlagenen Abroller können insbesondere Verklebungen mit einer Festigkeit von mehr als 1 MPa hergestellt werden, was mit herkömmlichen Klebebändern nicht möglich war.
- Erfindungsgemäß sind an dem Abroller in der Bewegungsrichtung der Klebebänder 5 und 6 folgende Einrichtungen in der folgenden Reihenfolge vorgesehen:
- eine Verbindungseinrichtung, in der die beiden Klebebänder 5 und 6 verbunden werden,
- eine Abzieheinrichtung, in der einer der Liner von dem zweilagigen Klebeband 15 abgezogen wird,
- eine Schneideeinrichtung, in der das zweilagige Klebeband 15 bei einer Betätigung geschnitten wird, und
- eine Auftragseinrichtung, mittels derer das zweilagige Klebeband auf den Untergrund aufgetragen wird.
Claims (17)
- Abroller (1) zum Spenden eines zweilagigen Klebebandes, wobei- an dem Abroller (1) ein erster Vorratsspeicher (2) vorgesehen ist, von dem ein erstes mit einem Liner (17) einseitig eingedecktes, doppelseitig klebendes Klebeband (5)abziehbar ist, und- an dem Abroller (1) ein zweiter Vorratsspeicher (4) vorgesehen ist, von dem ein zweites Klebeband (6)abziehbar ist, und- eine Verbindungseinrichtung vorgesehen ist, mittels derer das erste und das zweite Klebeband (5,6) zu einem zweilagigen Klebeband (15) miteinander verbindbar sind, und- eine Auftragseinrichtung vorgesehen ist, mittels derer das zweilagige Klebeband im Verbund auf einen Untergrund auftragbar ist, und dadurch gekennzeichnet, dass- eine Abzieheinrichtung vorgesehen ist, mittels derer ein Liner (16,17) von dem zweilagigen Klebeband (15) vor dem Auftragen des zweilagigen Klebebandes (15) auf den Untergrund abziehbar ist,- wobei das zweite Klebeband (6) einseitig mit einem Liner (16) eingedeckt ist,- wobei das erste und das zweite Klebeband (5,6) in der Verbindungseinrichtung mit freien Seiten miteinander verbindbar sind.
- Abroller (1) nach Anspruch1, dadurch gekennzeichnet, dass- ein dritter Vorratsspeicher vorgesehen ist, von dem eine Funktionsschicht zwischen das erste und das zweite Klebeband (5, 6) einbringbar ist.
- Abroller (1) nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass- eine Speicherrolle (9) vorgesehen ist, welche durch eine zu der Abzugsbewegung des ersten, zweiten oder des zweilagigen Klebebandes (5, 6, 15) synchronisierte Antriebseinrichtung (18) antreibbar ist,- auf der der von dem zweilagigen Klebeband (15) abgezogene Liner (16, 17) aufwickelbar ist.
- Abroller (1) nach Anspruch 3, dadurch gekennzeichnet, dass- die Antriebseinrichtung (18) ein von der Abzugsbewegung des ersten, zweiten oder zweilagigen Klebebandes (5, 6, 15) zu einer Drehbewegung angetriebenes Antriebsrad (8) aufweist, dessen Drehbewegung mittels eines Getriebes (11) auf die Speicherrolle (9) übertragbar ist.
- Abroller (1) nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass- eine Schneideinrichtung vorgesehen ist, in der das zweilagige Klebeband (15) mit dem darauf angeordneten Liner (16, 17) vor dem Auftragen auf den Untergrund in einem zweistufigen Schneideprozess schneidbar ist, wobei- in dem ersten Schneideschritt das zweilagige Klebeband (15) einschließlich des darauf angeordneten Liners (16, 17), und- in dem zweiten Schneideschritt nur das zweilagige Klebeband (15) abschneidbar sind.
- Abroller (1) nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass- ein Klebebandspeicher vorgesehen ist, durch den das erste und zweite Klebeband (5, 6) nach dem Verbinden zu dem zweilagigen Klebeband (15) vor dem Auftragen auf den Untergrund führbar sind.
- Abroller (1) nach Anspruch 6, dadurch gekennzeichnet, dass
der Klebebandspeicher durch eine die Lauflänge bewusst verlängernde Schikane oder eine zweite Speicherrolle gebildet ist. - Abroller (1) nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass
ein Timer vorgesehen ist, welcher die Zeitspanne zwischen dem Verbinden der beiden Klebebänder (5, 6) und dem Auftragen anzeigt. - Verfahren zur Herstellung eines zweilagigen Klebebandes mittels eines Abrollers (1)nach einem der vorgenannten Ansprüche, indem- ein erstes mit einem Liner (17) einseitig eingedecktes, doppelseitig klebendes Klebeband (5), von einem ersten Vorratsspeicher (2) abgezogen wird,
dadurch gekennzeichnet, dass- ein zweites Klebeband(6) von einem zweiten Vorratsspeicher (4) abgezogen wird, und- das erste und das zweite Klebeband (5,6) in einer Verbindungseinrichtung zu einem zweilagigen Klebeband (15) miteinander verbunden werden, und- eine Auftragseinrichtung vorgesehen ist, mittels derer das zweilagige Klebeband im Verbund auf einen Untergrund auftragbar ist. - Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass- das Klebeband (15) durch einen Verbund aus einem ersten und einem zweiten Klebeband (5,6) gebildet wird, wobei- das erste und/oder das zweite Klebeband (5,6) einseitig mit einem Liner (16,17) eingedeckt werden, und- das erste und das zweite Klebeband (5, 6) mit den freien Seiten miteinander verbunden werden.
- Verfahren nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass- ein erstes und ein zweites Klebeband (5,6) verwendet werden, die unterschiedliche Eigenschaften, wie z.B. unterschiedliche Dicken, unterschiedliche Oberflächenbeschaffenheiten, unterschiedliche Klebeeigenschaften, unterschiedliche Farb- oder Formgebungen, unterschiedliche Markierungen oder Informationsträger, aufweisen.
- Verfahren nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass das erste und/oder das zweite Klebeband (5,6) doppelseitig klebend ausgebildet werden.
- Verfahren nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass zwischen dem ersten und dem zweiten Klebeband (5,6) eine Funktionsschicht angeordnet wird.
- Verfahren nach einem der Ansprüche 9 bis 13, dadurch gekennzeichnet, dass als erstes Klebeband (5) und/oder als zweites Klebeband (6)reaktionsfähige Klebebänder verwendet werden.
- Verfahren nach Anspruch 14, dadurch gekennzeichnet, dass wenigstens eines der reaktionsfähigen Klebebänder eine Klebemasse aufweist, welche mit der Klebemasse des jeweiligen anderen Klebebandes reagiert.
- Verfahren nach einem der Ansprüche 9 bis 15, dadurch gekennzeichnet, dass das zweilagige Klebeband (15) in einer Breite von mehr als 1 mm und von weniger als 50 mm hergestellt wird.
- Verfahren nach einem der Ansprüche 9 bis 16, dadurch
gekennzeichnet, dass
das zweilagige Klebeband (15) in einer Dicke von mehr als 0,03 mm und weniger als 8 mm hergestellt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016200810.2A DE102016200810A1 (de) | 2016-01-21 | 2016-01-21 | Abroller, Verwendung eines Abrollers, Klebeband zur Verklebung von Bauteilen und Verklebung von zwei Bauteilen |
| PCT/EP2017/050892 WO2017125389A1 (de) | 2016-01-21 | 2017-01-17 | Abroller zum spenden eines zweilagigen klebebandes und verfahren zur herstellung eines zweilagigen klebebandes |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3405422A1 EP3405422A1 (de) | 2018-11-28 |
| EP3405422B1 true EP3405422B1 (de) | 2020-06-24 |
Family
ID=57868240
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17701093.1A Not-in-force EP3405422B1 (de) | 2016-01-21 | 2017-01-17 | Abroller zum spenden eines zweilagigen klebebandes und verfahren zur herstellung eines zweilagigen klebebandes |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US10507997B2 (de) |
| EP (1) | EP3405422B1 (de) |
| JP (1) | JP6824277B2 (de) |
| KR (1) | KR20180104063A (de) |
| CN (1) | CN108495799B (de) |
| BR (1) | BR112018014213A2 (de) |
| DE (1) | DE102016200810A1 (de) |
| ES (1) | ES2818237T3 (de) |
| WO (1) | WO2017125389A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6984157B2 (ja) * | 2017-04-12 | 2021-12-17 | 大日本印刷株式会社 | 物品の製造方法および重ね貼り装置 |
| CN111039068B (zh) * | 2019-11-29 | 2021-05-28 | 绍兴纤逸纺织科技有限公司 | 一种双面胶使用时离型纸分离装置 |
| US12084606B2 (en) | 2020-12-22 | 2024-09-10 | Tesa Se | Tape assembly and method of using the same |
| DE102023126294B3 (de) | 2023-09-27 | 2025-02-13 | Tesa Se | Applikationsvorrichtung für die Herstellung und Applikation von mehrkomponentigen bahnförmigen Klebeelementen |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2173453A5 (de) * | 1972-02-25 | 1973-10-05 | Prive Emile | |
| JPS4919062U (de) * | 1972-05-27 | 1974-02-18 | ||
| DE3111748A1 (de) * | 1981-03-25 | 1982-10-07 | Rammelmeyr, Paul, 8352 Grafenau | Geraet zum zusammenfuegen von zwei einseitig mit einer klebeschicht versehenen einfachklebebaendern zu einem doppelklebeband |
| US4425182A (en) * | 1981-04-06 | 1984-01-10 | The Excello Speciality Co. | Blending tape dispenser |
| JPS60137752U (ja) * | 1984-02-22 | 1985-09-12 | 和光電機株式会社 | 重畳貼着テ−プ用カツタ− |
| US4531690A (en) * | 1984-03-12 | 1985-07-30 | Condy Robert J | Variable capacity reusable dual tape dispensing cartridge |
| US4981537A (en) * | 1989-07-20 | 1991-01-01 | Minnesota Mining And Manufacturing Company | Tape laminating device |
| JPH06329999A (ja) * | 1993-05-17 | 1994-11-29 | Daiabondo Kogyo Kk | 粘着材,粘着テープ及び粘着シート |
| EP0788085A4 (de) | 1995-08-22 | 2000-03-08 | Atena Corp | Bandzufuhrvorrichtung |
| CA2372950A1 (en) | 1999-05-05 | 2000-11-09 | Xyron, Inc. | Adhesive transfer apparatus with take-up roll and a removable cartridge for a master processing apparatus |
| JP2002129115A (ja) * | 2000-10-20 | 2002-05-09 | Hisago Kk | 両面接着テープ及び両面接着テープ貼付器 |
| CN100358789C (zh) * | 2002-04-23 | 2008-01-02 | 李琨 | 一种带刀片安全装置的胶带切割器 |
| US7028736B1 (en) * | 2003-03-12 | 2006-04-18 | Miller Dewey R | Tape dispensing system |
| KR100533838B1 (ko) * | 2004-04-30 | 2005-12-07 | 이상철 | 접착테이프용 디스펜서 |
| DE102006009866B3 (de) * | 2006-03-03 | 2007-09-20 | Gwk Klebetechnik Gmbh | Verfahren zur nachträglichen Anbringung einer Abhebelasche an einem mit einer Silikonfolie geschützten Klebeband |
| CN200940053Y (zh) * | 2006-08-17 | 2007-08-29 | 胡国根 | 胶带切割器 |
| CN201151585Y (zh) * | 2007-12-21 | 2008-11-19 | 胡国根 | 胶带切割器 |
| US7921896B2 (en) * | 2008-01-17 | 2011-04-12 | Benny Krog Andersen | Tape dispenser that dispenses overlapping tape and paper structures |
| JPWO2011111784A1 (ja) * | 2010-03-12 | 2013-06-27 | 日立化成株式会社 | 接着材リール |
| US20130020029A1 (en) * | 2011-07-22 | 2013-01-24 | Ioan Lazar | Multiple masking tape applicator hand tool and method |
| DE102012204594A1 (de) * | 2011-10-12 | 2013-04-18 | Tesa Se | Abroller |
| DE102012018076B4 (de) * | 2012-09-13 | 2014-06-12 | Lohmann Gmbh & Co. Kg | Klebender Funktionsstreifen zur transkutanen Fluoreszenzmessung sowie zugehörige Herstellungsverfahren und Verwendungen |
| US20140090785A1 (en) * | 2012-10-01 | 2014-04-03 | Trung Tony Nguyen | Dual tape dispenser and method of dispensing reversed-conjoined tapes |
| US9150377B2 (en) * | 2013-07-09 | 2015-10-06 | Shadrach J. Gibson | Double-sided tape dispenser |
| DE102013018289B4 (de) * | 2013-10-31 | 2021-05-27 | Lohmann Gmbh & Co. Kg | Haftklebeband mit stabilisierender Release-Abdeckung |
-
2016
- 2016-01-21 DE DE102016200810.2A patent/DE102016200810A1/de not_active Withdrawn
-
2017
- 2017-01-17 BR BR112018014213-1A patent/BR112018014213A2/pt not_active IP Right Cessation
- 2017-01-17 CN CN201780007549.5A patent/CN108495799B/zh not_active Expired - Fee Related
- 2017-01-17 US US16/070,837 patent/US10507997B2/en not_active Expired - Fee Related
- 2017-01-17 KR KR1020187023930A patent/KR20180104063A/ko not_active Abandoned
- 2017-01-17 EP EP17701093.1A patent/EP3405422B1/de not_active Not-in-force
- 2017-01-17 JP JP2018538231A patent/JP6824277B2/ja not_active Expired - Fee Related
- 2017-01-17 WO PCT/EP2017/050892 patent/WO2017125389A1/de not_active Ceased
- 2017-01-17 ES ES17701093T patent/ES2818237T3/es active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2818237T3 (es) | 2021-04-09 |
| CN108495799B (zh) | 2019-12-13 |
| EP3405422A1 (de) | 2018-11-28 |
| CN108495799A (zh) | 2018-09-04 |
| DE102016200810A1 (de) | 2017-07-27 |
| US10507997B2 (en) | 2019-12-17 |
| JP6824277B2 (ja) | 2021-02-03 |
| JP2019506346A (ja) | 2019-03-07 |
| KR20180104063A (ko) | 2018-09-19 |
| WO2017125389A1 (de) | 2017-07-27 |
| US20190039849A1 (en) | 2019-02-07 |
| BR112018014213A2 (pt) | 2018-12-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0970904B1 (de) | Klebeband und seine Verwendung | |
| DE2456342A1 (de) | Vorrichtung zum verbinden der stumpfen enden zweier aufeinanderfolgender baender | |
| EP1423322B1 (de) | Maschinell erkennbares klebeband | |
| DE4211216A1 (de) | Gebrauchsfertig aufbringbares klebeband, verwendungsweise und herstellungsverfahren | |
| EP0610590A1 (de) | Einrichtung zum Aufbringen eines Klebebandes auf den Bahnanfang eines Bahnwickels | |
| DE102008003337A1 (de) | Handgerät zum Abrollen von einem Klebeband mit einem doppelseitig klebend ausgerüsteten Träger, wobei zumindest eine der beiden klebenden Seiten des Trägers mit einem Trennmaterial eingedeckt ist | |
| EP2130889B1 (de) | Klebeband für den fliegenden Rollenwechsel | |
| EP3405422A1 (de) | Abroller zum spenden eines zweilagigen klebebandes und verfahren zur herstellung eines zweilagigen klebebandes | |
| EP2130887A2 (de) | Klebeband für den fliegenden Rollenwechsel | |
| DE102008060181A1 (de) | Klebeband und seine Verwendung | |
| EP1423321B1 (de) | Maschinell erkennbares klebeband | |
| DE102011079544B4 (de) | Abroller | |
| EP1216034B1 (de) | Verfahren und vorrichtung zum spenden haftklebender laminatabschnitte | |
| DE29602889U1 (de) | Etikettenrolle mit Anhängeelement | |
| EP1630116B1 (de) | Klebeband zur Herstellung einer Splice-Verbindung | |
| EP4580976A1 (de) | Kompakter end-effektor zur applikation von doppelseitigen klebebändern mit integrierter spule | |
| DE29824503U1 (de) | Stripfähiges Schablonenband und seine Verwendung | |
| EP2048102A2 (de) | Handgerät zum Abrollen von einem Klebeband mit einem doppelseitig klebend ausgerüsteten Träger, wobei zumindest eines der beiden klebenden Seiten des Trägers mit einem Trennmaterial eingedeckt ist | |
| EP1233046A1 (de) | Trägermaterialbahn, auf der beidseitig selbstklebend ausgerüstete Klebebandschnitte angeordnet sind, sowie die Verwendung dieser in einem Handetikettiergerät | |
| WO2009111809A1 (de) | Verfahren zum aufwickeln einer papierbahn | |
| DE10208446C1 (de) | Vorrichtung zum Aufbringen eines von einer Spenderrolle abgewickelten Klebebandes | |
| WO2020070335A1 (de) | Mehrlagiges funktionsprodukt mit entfernbarer schichttrennung | |
| DE102023130749A1 (de) | Verfahren zum Schneiden mehrlagiger Klebebänder mittels Scherschnitt | |
| DE102007003572A1 (de) | Einrichtung zum Aufbringen eines Bandes | |
| EP3719092A1 (de) | Klebeband und flachbahnmaterial mit einem derartigen klebeband |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180821 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200205 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017005846 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1283705 Country of ref document: AT Kind code of ref document: T Effective date: 20200715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200924 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200925 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200924 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201026 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201024 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017005846 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2818237 Country of ref document: ES Kind code of ref document: T3 Effective date: 20210409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210325 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210117 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210131 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210117 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201024 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210131 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1283705 Country of ref document: AT Kind code of ref document: T Effective date: 20220117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220117 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20230124 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20230123 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170117 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20230405 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502017005846 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20250228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200624 |