EP3328739B1 - Verfahren zum betrieb einer schlauchbeutelmaschine zur herstellung von beuteln mit einer boden-quernaht und einer davon unterschiedlichen kopf-quernaht - Google Patents
Verfahren zum betrieb einer schlauchbeutelmaschine zur herstellung von beuteln mit einer boden-quernaht und einer davon unterschiedlichen kopf-quernaht Download PDFInfo
- Publication number
- EP3328739B1 EP3328739B1 EP17751021.1A EP17751021A EP3328739B1 EP 3328739 B1 EP3328739 B1 EP 3328739B1 EP 17751021 A EP17751021 A EP 17751021A EP 3328739 B1 EP3328739 B1 EP 3328739B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- transverse
- seams
- seam
- draw
- tubular
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
- B65B9/20—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the webs being formed into tubes in situ around the filling nozzles
- B65B9/2042—Means for altering the cross-section of the tube filling opening prior to transversal sealing, e.g. tube spreading devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
- B65B9/20—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the webs being formed into tubes in situ around the filling nozzles
- B65B9/213—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the webs being formed into tubes in situ around the filling nozzles the web having intermittent motion
Definitions
- the invention relates to a method for operating a tubular bag machine for the production of bags with a bottom cross seam and a different head transverse seam according to the preamble of claim 1.
- tubular bags are known in which the bottom cross-seam is formed in a different way than the cross-head seam.
- tubular bags are known in which the bottom cross seam is folded laterally to form, for example, a footprint, whereas the head cross seam is formed as a simple longitudinal cross-seam.
- the tubular bags then differ in terms of the seams on the head or bottom.
- a head transverse seam and a bottom transverse seam are produced in each work cycle by the biaxially driven transverse sealing jaws by a corresponding film welding process.
- the head and bottom transverse seams produced in this way delimit neighboring tubular bags from one another, so that the Formation of the individual bags then with a separator, such as a cutting knife, the film must be severed between the commonly produced bottom and top cross seams.
- the inventive method is first of all characterized in that on the inside of the film web a Faltform Georgia is stationary, which cooperates in the formation of the gusset with the movable sofalter.
- the distance between the transverse sealing jaws and the fixed folding molding is different in the formation of the head transverse seams than in the formation of the floor transverse seams.
- the minimum distance of the transverse sealing jaws to the fixed folding molded piece in the production of the two head transverse seams is significantly greater than the minimum distance between the transverse sealing jaws and the folding shaped piece in the production of the floor cross seams.
- the travel of the transverse sealing jaws is varied depending on whether two head transverse seams or two bottom transverse seams are to be sealed in the next working cycle. Nonetheless, most production processes require the production of tubular bags each having a constant height between bottom cross seam and head cross seam. In order to realize this constant bag length of all sealed bags in a simple manner, is provided by a preferred method variant that the Abzugsgeschwindigeit the trigger in the formation of a first bag a first speed profile, the Abzugsgeschwindigeit the trigger in the formation of an immediately following second tubular bag a thereof corresponds to different second velocity profile.
- the speed profile of the take-off speed is alternately changed in this preferred process variant.
- the process according to the invention is basically arbitrary.
- the process according to the invention is particularly important in the manufacture of tubular bags, in which strip-shaped closing elements which can be brought into releasable engagement in the region of the head transverse seam are fastened transversely to the longitudinal axis of the film web. Because in this type of tubular bags, the production with different head cross seams and bottom cross seams is essential if in the area of the bottom cross seam, a footprint is desired.
- Fig. 1 is shown in side view an embodiment of a tubular bag 01 produced by the method according to the invention.
- the tubular bag 01 in this case has a folded bottom cross seam 02 and a non-folded head cross seam 03.
- the film web 04 is longitudinally sealed with a longitudinal sealing device along a longitudinal seam 05 before filling and prior to the production of the transverse seams 02 and 03. Due to the folded bottom cross seam 02, a base can be formed on the bottom 06 of the tubular bag 01.
- strip-like closing elements 07 and 08 which can be brought into releasable engagement, can be seen, which enable re-closing of the tubular bag 01 opened by the user after the head cross-seam has been removed.
- Fig. 2 shows the tubular bag 01 in cross section along the section line II. It can be seen that the tubular bag 01 is not folded in the area below the head cross seam 03.
- Fig. 3 represents the tubular bag 01 along the section line II-II.
- the film web 04 is laterally folded at two side folds 09, thereby forming an at least slight footing on the bottom 06.
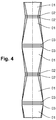
- Fig. 4 shows several tubular bag 01 produced by the method according to the invention, wherein in the illustration according to FIG Fig. 4 the separation of the individual tubular bag 01 after filling and sealing is not shown.
- the closing elements 07 and 08 are in Fig. 4 not shown.
- the respective adjacent tubular bag 01 are sealed in such a way that either the two adjacent bottom transverse seams 02 and in the next working cycle the two adjacent head transverse seams 03 are sealed with the transverse sealing jaws. This is required to each alternately fold laterally the film tube formed from the film web 04, whereupon then the bottom cross seams 02 are sealed and then renounce in each successive working cycle on a folding of the film web and to seal the unfolded head transverse seams 03.
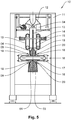
- the inventive method for producing the tubular bag 01 is based on the representation in Fig. 5 and Fig. 6 be explained in more detail.
- tubular bag machine 10 has a frame 11, at its upper portion a forming shoulder 12 is arranged, via which the band-like film web 04 is passed to form a longitudinal tube.
- the film web 04 is formed in the longitudinal direction, wherein the outer edges are arranged overlapping, to subsequently welded together to form the longitudinal seam 05 to each other.
- the welding of the film web edges takes place by means of a longitudinally welded device 13, which is shown only schematically and which is arranged in the longitudinal direction on the outside of a filling tube 14. Due to the refolding of the film web 04 in the region of the forming shoulder 12 and the welding by the longitudinal welding device 13, a basically endless film tube is thus formed, which encloses the filling tube 14.
- two take-off belts 15, which are driven longitudinally adjacent to the filling tube 14, the film web 04 or the endless tube formed therefrom is moved downwards.
- a biaxially driven transverse welding device 16 is arranged below the filling tube 14 .
- the two transverse sealing jaws 17 can be driven in the Z direction, ie in the conveying direction of the tubular bag 01, and toward one another, ie transversely to the conveying direction.
- the transverse sealing jaws 17 are pressed against each other and the film web 14th welded by heat.
- the transverse sealing jaws 17 of the transverse sealing device 16 are moved in the Z direction in order to follow the conveying movement of the tubular bag 01 from top to bottom.
- Fig. 5 shows the tubular bag machine 10 in the sealing of two folded bottom transverse seams, wherein, as shown in FIG Fig. 5 the transverse sealing jaws 17 of the transverse sealing device 16 occupy their highest point in the Z direction.
- the two side folders 18 cooperate with a folding form 19 arranged on the inside of the film web 04.
- the folding form 19 is mounted in the extension of the filling tube 14, wherein the cross section of the Faltform Cultures 19 just the desired wrinkling by retracting the Sofalter 18 corresponds.
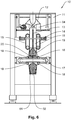
- Fig. 6 the bagger 10 is shown during the next working cycle to form two unfolded head transverse seams 03.
- the transverse sealing device 16 with the transverse sealing jaws 17 takes in accordance with the illustration in Fig. 6 their highest point during the round. It can be seen that the transverse sealing jaws 17 when moving together the seal of the un-folded head transverse seams 03 with respect to the Faltform Georgia 19 has a greater distance 20. By this additional distance 20 of the transverse sealing jaws 17 for Faltform Georgia 19 at the start of sealing to seal the two head transverse seams 03 is an undesirable wrinkling in the region of the head transverse seams 03, as otherwise caused by the Faltform fabrics 19 avoided.
- the sofalter 18 are during the working cycle for sealing the two head transverse seams 03 out of engagement of the film web 04th
- the withdrawal speed of the two discharge belts 15 is varied.
- the take-off speed of the take-off belts 15 the change in distance, i. the variation of the Z coordinates of the transverse sealing jaws 17 at the beginning of sealing of the bottom transverse seams 02 on the one hand and the head transverse seams 03 on the other hand are compensated.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Making Paper Articles (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit einer Boden-Quernaht und einer davon unterschiedlichen Kopf-Quernaht nach dem Oberbegriff des Anspruchs 1.
- Für verschiedene Verpackungsaufgaben in der Verpackungsindustrie sind Schlauchbeutel bekannt, bei denen die Boden-Quernaht in anderer Weise ausgebildet ist als die Kopf-Quernaht. So sind beispielsweise Schlauchbeutel bekannt, bei denen die Boden-Quernaht seitlich eingefaltet wird, um beispielsweise eine Standfläche auszubilden, wohingegen die Kopf-Quernaht als einfache Längs-Quernaht ausgebildet ist. Die Schlauchbeutel unterscheiden sich dann also hinsichtlich der Verschlussnähte an Kopf bzw. Boden.
- Bei konventionellen Herstellungsverfahren zur Herstellung von Schlauchbeuteln werden bei jedem Arbeitstakt durch die zweiachsig antreibbaren Quersiegelbacken jeweils eine Kopf-Quernaht und eine Boden-Quernaht durch ein entsprechendes Folienschweißverfahren hergestellt. Die so hergestellten Kopf- und Boden-Quernähte grenzen voneinander benachbarte Schlauchbeutel voneinander ab, so dass zur Bildung der einzelnen Beutel dann mit einer Trenneinrichtung, beispielsweise einem Schneidmesser, die Folie zwischen den gemeinsam hergestellten Boden- und Kopf-Quernähten durchtrennt werden muss.
- Sollen Schlauchbeutel hergestellt werden, bei denen sich die Boden-Quernaht von der Kopf-Quernaht unterscheidet, nämlich eingefaltet ist, ist die gemeinsame Herstellung einer Boden-Quernaht und einer Kopf-Quernaht während eines einzelnen Arbeitstaktes der Quersiegelbacken nicht möglich, da bei der Herstellung der Boden-Quernaht die Folie des Schlauchbeutels eingefaltet werden muss, wohingegen die Herstellung der Kopf-Quernaht das Einfalten der Folie verbietet.
- Um solche Schlauchbeutel mit voneinander unterschiedlichen Boden-Quernähten und Kopf-Quernähten herstellen zu können, ist aus der
DE 38 24 753 A1 ein Herstellungsverfahren bekannt, wobei jeweils zwei Boden-Quernähte von benachbarten Beuteln in einem ersten Arbeitsgang der Quersiegelbacken ausgebildet werden und daran anschließend in einem zweiten Arbeitsgang jeweils zwei Kopf-Quernähte. Bei diesem Verfahren ergibt es sich, dass die einzelnen Beutel in Abzugsrichtung des Schlauchs mit alternierender Ausrichtung hergestellt werden, so dass jeweils benachbarte Beutel alternierend entweder mit der Kopf-Quernaht oder mit der Boden-Quernaht vorausgesiegelt werden. - Bei der Herstellung von Schlauchbeuteln mit eingefalteter Boden-Quernaht ist der Einsatz so genannter Seitenfalter erforderlich, mit denen die Folie vor dem Verschweißen der Boden-Quernaht in der gewünschten Weise zur Bildung einer Seitenfalte seitlich eingefaltet wird. Die Qualität der Seitenfalte wird dabei erheblich dadurch verbessert, wenn der Seitenfalter bei der Bildung der eingefalteten Boden-Quernähte mit einem feststehenden, auf der Innenseite angeordneten Faltformstück (Schute) zusammenwirkt. Durch das Zusammenwirken des Seitenfalters mit dem Faltenformstück wird die Folie im Bereich der Seitenfalte optimal geführt und kann sich in der gewünschten Weise einfalten. Die Verwendung von Faltformstücken auf der Innenseite der Folienbahn bei der Ausbildung der Seitenfalte wirft jedoch bei der Herstellung von Schlauchbeuteln mit unterschiedlichen Quernähten an Kopf und Boden erhebliche Probleme auf. Denn bei diesen Verfahren werden mit den Quersiegelbacken abwechselnd zwei Bodenquernähte und dann zwei Kopf-Quernähte hergestellt. Beim Siegeln der eingefalteten Boden-Quernähte ist es dabei wünschenswert, dass die Quersiegelbacken einen besonders geringen Abstand zum Faltformstück aufweisen, um eine optimale Faltenbildung zu gewährleisten. Umgekehrt ist ein zu geringer Abstand der Quersiegelbacken zum Faltformstück beim Siegeln der nicht eingefalteten Kopf-Quernaht von großem Nachteil, da sich bei einem zu geringen Abstand der Quersiegelbacken zum innenliegenden Faltformstück unerwünschte Falten in der nicht eingefalteten Kopf-Quernaht bilden können. Bei den bekannten Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit eingefalteter Boden-Quernaht und nicht eingefalteter Kopf-Quernaht wurde deshalb auf die Verwendung von innenliegenden Faltformstücken verzichtet, was jedoch die Faltqualität beim Einfalten der Seitenfalte negativ beeinflusst.
- Ausgehend von diesem Stand der Technik ist es deshalb Aufgabe der vorliegenden Erfindung, ein neues Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit eingefalteter Boden-Quernaht und nicht eingefalteter Kopf-Quernaht vorzuschlagen, bei dem eine optimale Faltenqualität bei der Bildung der Seitenfalte erreicht wird und zugleich eine problemlose Siegelung der nicht eingefalteten Kopf-Quernaht ermöglicht wird.
- Diese Aufgabe wird durch ein Verfahren nach der Lehre des Anspruchs 1 gelöst.
- Vorteilhafte Ausführungsformen der Erfindung sind Gegenstand der Unteransprüche.
- Das erfindungsgemäße Verfahren ist zunächst einmal dadurch charakterisiert, dass auf der Innenseite der Folienbahn ein Faltformstück feststehend angeordnet ist, das bei der Bildung der Seitenfalte mit dem verfahrbaren Seitenfalter zusammenwirkt. Um die unerwünschte Faltenbildung im Bereich der an sich nicht einzufaltenden Kopf-Quernähte zu vermeiden, ist erfindungsgemäß vorgesehen, dass der Abstand der Quersiegelbacken zu dem feststehenden Faltformstück bei der Ausbildung der Kopf-Quernähte ein anderer ist als bei der Ausbildung der Boden-Quernähte. Dies bedeutet also mit anderen Worten, dass die Quersiegelbacken jeweils abhängig davon, ob mit den Quersiegelbacken zwei Kopf-Quernähte oder zwei Boden-Quernähte gesiegelt werden, in eine andere Position entlang der Z-Achse verfahren werden.
- Der minimale Abstand der Quersiegelbacken zum feststehenden Faltformstück bei der Herstellung der beiden Kopf-Quernähte ist dabei signifikant größer als der minimale Abstand der Quersiegelbacken zum Faltformstück bei der Herstellung der Boden-Quernähte. Durch den dadurch erreichten zusätzlichen Abstand der Quersiegelbacken zu dem feststehenden Faltformstück während des Siegelns der Kopf-Quernähte wird die unerwünschte Faltenbildung im Bereich der Kopf-Quernähte - verursacht durch das Faltformstück - weitgehend verringert bzw. gänzlich vermieden. Beim Siegeln der Boden-Quernähte wird dagegen ein geringerer minimaler Abstand der Quersiegelbacken zum Faltformstück vorgesehen, so dass die Funktionen der seitlich beweglichen Seitenfalter beim Einfalten der Folie im Bereich der Boden-Quernaht durch das feststehende Faltformstück optimal unterstützt werden kann. Dies bedeutet also mit anderen Worten, dass die Quersiegelvorrichtung auf ihrer geschlossenen zweiachsigen Bewegungsbahn bei der Herstellung der Boden-Quernähte eine höhere Position anfährt als bei der Herstellung der Kopf-Quernähte, soweit die Abzugsrichtung vertikal nach unten gerichtet ist.
- Bei dem erfindungsgemäßen Verfahren wird der Verfahrweg der Quersiegelbacken abhängig davon variiert, ob im nächsten Arbeitstakt zwei Kopf-Quernähte oder zwei Boden-Quernähte gesiegelt werden sollen. Nichtsdestotrotz erfordern die meisten Produktionsprozesse die Herstellung von Schlauchbeuteln mit jeweils konstanter Höhe zwischen Boden-Quernaht und Kopf-Quernaht. Um diese konstante Beutellänge aller gesiegelten Beutel in einfacher Weise zu realisieren, ist nach einer bevorzugten Verfahrensvariante vorgesehen, dass die Abzugsgeschwindigeit der Abzugsvorrichtung bei der Ausbildung eines ersten Schlauchbeutels einem ersten Geschwindigkeitsprofil entspricht, wobei die Abzugsgeschwindigeit der Abzugsvorrichtung bei der Ausbildung eines unmittelbar nachfolgenden zweiten Schlauchbeutels einem davon unterschiedlichen zweiten Geschwindigkeitsprofil entspricht. Anders als bei konventionellen Schlauchbeutelherstellungsverfahren, bei denen die Abzugsgeschwindigkeit der Folienbahn für alle Schlauchbeutel dem gleichen Geschwindigkeitsprofil folgt, wird also das Geschwindigkeitsprofil der Abzugsgeschwindigkeit bei dieser bevorzugten Verfahrensvariante alternierend geändert. Durch diese abwechselnde Änderung des Geschwindigkeitsprofils der Abzugsgeschwindigkeit ist es möglich, die Änderung des minimalen Abstands der Quersiegelbacken zum Faltformstück dahingehend zu kompensieren, dass die Beutellänge aller gesiegelten Beutel im Wesentlichen konstant ist.
- Dabei ist es besonders vorteilhaft, wenn die Abzugsgeschwindigkeit, mit der die Folienbahn in Längsrichtung abgezogen wird, bei der Ausbildung von benachbarten Beuteln zwischen einem Geschwindigkeitsmaximum und einem Geschwindigkeitsminimum alternierend verändert wird. Durch diese Variation der Abzugsgeschwindigkeit ist es besonders einfach möglich, die Änderung des minimalen Abstands der Quersiegelbacken zum Faltformstück dahingehend zu kompensieren, dass die Beutellänge aller gesiegelten Beutel im Wesentlichen konstant ist.
- Für welche Art von Schlauchbeuteln das erfindungsgemäße Verfahren eingesetzt wird, ist grundsätzlich beliebig. Besonders große Bedeutung hat das erfindungsgemäße Verfahren bei der Herstellung von Schlauchbeuteln, bei denen im Bereich der Kopf-Quernaht jeweils streifenförmige, miteinander in lösbarem Eingriff bringbare Verschließelemente quer zur Längsachse der Folienbahn befestigt sind. Denn bei dieser Art von Schlauchbeuteln ist die Herstellung mit unterschiedlichen Kopf-Quernähten und Boden-Quernähten unerlässlich, wenn im Bereich der Boden-Quernaht eine Standfläche gewünscht wird.
- Eine Variante des erfindungsgemäßen Verfahrens wird anhand der schematischen Zeichnungen nachfolgend beispielhaft erläutert.
- Es zeigen:
- Fig. 1
- einen Schlauchbeutel mit einer eingefalteten Boden-Quernaht und einer nicht eingefalteten Kopf-Quernaht in seitlicher Ansicht;
- Fig. 2
- den Schlauchbeutel gemäß
Fig. 1 im Querschnitt entlang der Schnittlinie I-I; - Fig. 3
- den Schlauchbeutel gemäß
Fig. 1 in einem Querschnitt entlang der Schnittlinie II-II; - Fig. 4
- eine Seitenansicht mehrerer nach dem erfindungsgemäßen Verfahren hergestellter Schlauchbeutel ohne Durchtrennung;
- Fig. 5
- eine schematische Seitenansicht einer Schlauchbeutelmaschine mit zweiachsig antreibbaren Quersiegelbacken während des Siegelns der beiden eingefalteten Boden-Quernähte zweier benachbarter Schlauchbeutel;
- Fig. 6
- die Schlauchbeutelmaschine gemäß
Fig. 5 während des Siegelns der benachbarten, nicht eingefalteten Kopf-Quernähte zweier benachbarter Schlauchbeutel in seitlicher Ansicht. - In
Fig. 1 ist in Seitenansicht ein Ausführungsbeispiel eines mit dem erfindungsgemäßen Verfahren hergestellten Schlauchbeutels 01 dargestellt. Der Schlauchbeutel 01 weist dabei eine eingefaltete Boden-Quernaht 02 und eine nicht eingefaltete Kopf-Quernaht 03 auf. Zur Bildung eines endlosen Längsschlauchs aus einer Folienbahn wird die Folienbahn 04 mit einer Längssiegeleinrichtung entlang einer Längsnaht 05 vor der Befüllung und vor der Herstellung der Quernähte 02 und 03 längsgesiegelt. Durch die eingefaltete Boden-Quernaht 02 kann am Boden 06 des Schlauchbeutels 01 eine Standfläche gebildet werden. Im Bereich der nicht eingefalteten Kopf-Quernaht 03 nämlich direkt unterhalb der Kopf-Quernaht 03 sind streifenförmige, miteinander in lösbarem Eingriff bringbare Verschließelemente 07 und 08 erkennbar, die ein Wiederverschließen des nach Entfernen der Kopf-Quernaht durch den Benutzer geöffneten Schlauchbeutels 01 ermöglichen. -
Fig. 2 zeigt den Schlauchbeutel 01 im Querschnitt entlang der Schnittlinie I-I. Man erkennt, dass der Schlauchbeutel 01 im Bereich unterhalb der Kopf-Quernaht 03 nicht eingefaltet ist. -
Fig. 3 stellt den Schlauchbeutel 01 entlang der Schnittlinie II-II dar. In diesem Bereich ist die Folienbahn 04 an zwei Seitenfalten 09 seitlich eingefaltet, um dadurch am Boden 06 eine zumindest geringfügige Standfläche zu bilden. -
Fig. 4 zeigt mehrere mit dem erfindungsgemäßen Verfahren hergestellte Schlauchbeutel 01, wobei in der Darstellung gemäßFig. 4 die Durchtrennung der einzelnen Schlauchbeutel 01 nach dem Befüllen und Versiegeln nicht dargestellt ist. Auch die Verschließelemente 07 und 08 sind inFig. 4 nicht dargestellt. - Die jeweils benachbarten Schlauchbeutel 01 werden derart gesiegelt, dass entweder jeweils die beiden benachbarten Boden-Quernähte 02 und im nächsten Arbeitstakt die beiden benachbarten Kopf-Quernähte 03 mit den Quersiegelbacken gesiegelt werden. Dies ist erforderlich, um jeweils alternierend den aus der Folienbahn 04 gebildeten Folienschlauch seitlich einzufalten, woraufhin dann die Bodenquernähte 02 gesiegelt werden und dann im jeweils darauf folgenden Arbeitstakt auf ein Einfalten der Folienbahn zu verzichten und die nicht eingefalteten Kopf-Quernähte 03 zu siegeln.
- Das erfindungsgemäße Verfahren zur Herstellung der Schlauchbeutel 01 soll anhand der Darstellung in
Fig. 5 undFig. 6 näher erläutert werden. - Die in
Fig. 5 gezeigte Schlauchbeutelmaschine 10 weist einen Rahmen 11 auf, an dessen oberen Bereich eine Formschulter 12 angeordnet ist, über welche die bandartige Folienbahn 04 zur Bildung eines Längsschlauchs geleitet wird. Im Bereich der Formschulter 12 wird die Folienbahn 04 in Längsrichtung geformt, wobei die äußeren Ränder überlappend angeordnet werden, um diese nachfolgend unter Bildung der Längsnaht 05 miteinander zur verschweißen. Die Verschweißung der Folienbahnränder erfolgt mittels einer lediglich schematisch dargestellten Längsschweißeinrichtung 13, die in Längsrichtung an der Außenseite eine Füllrohrs 14 angeordnet ist. Bedingt durch die Umfaltung der Folienbahn 04 im Bereich der Formschulter 12 und die Verschweißung durch die Längsschweißeinrichtung 13 wird somit ein im Prinzip endloser Folienschlauch ausgebildet, der das Füllrohr 14 umschließt. Mittels zweier Abzugsbänder 15, welche längs am Füllrohr 14 anliegend angetrieben werden, wird die Folienbahn 04 bzw. der daraus gebildete Endlosschlauch nach unten bewegt. - Durch das Füllrohr 14 wird in nicht dargestellter Weise Füllgut geschüttet, das aus dem Füllrohr 14 austritt und in den Innenraum des Folienschlauchs gelangt. Unterhalb des Füllrohrs 14 ist eine zweiachsig antreibbare Querschweißvorrichtung 16 angeordnet. Die beiden Quersiegelbacken 17 können in Z-Richtung, d.h. in Förderrichtung der Schlauchbeutel 01, und aufeinander zu, d.h. quer zur Förderrichtung angetrieben werden. Beim Siegeln der Schlauchbeutel 01 werden die Quersiegelbacken 17 gegeneinander gepresst und die Folienbahn 14 durch Wärmeeinwirkung verschweißt. Zeitgleich werden die Quersiegelbacken 17 der Quersiegelvorrichtung 16 in Z-Richtung verfahren, um der Förderbewegung der Schlauchbeutel 01 von oben nach unten zu folgen.
-
Fig. 5 zeigt die Schlauchbeutelmaschine 10 bei der Siegelung zweier eingefalteter Boden-Quernähte, wobei gemäß der Darstellung vonFig. 5 die Quersiegelbacken 17 der Quersiegelvorrichtung 16 ihren höchsten Punkt in Z-Richtung einnehmen. Zur Bildung der Seitenfalten 09 im Bereich der zu siegelnden Boden-Quernähte 02 werden seitlich verfahrbare Seitenfalter 18 verwendet, die quer zur Förderrichtung der Schlauchbeutel 01 gegen die Folienbahn 04 gedrückt werden. Um eine optimale Faltenbildung zu realisieren, wirken die beiden Seitenfalter 18 mit einem auf der Innenseite der Folienbahn 04 angeordneten Faltformstück 19 zusammen. Das Faltformstück 19 ist in der Verlängerung des Füllrohrs 14 angebracht, wobei der Querschnitt des Faltformstücks 19 grade der gewünschten Faltenbildung durch Einfahren der Seitenfalter 18 entspricht. - In
Fig. 6 ist die Schlauchbeutelmaschine 10 während des nächsten Arbeitstakts zur Bildung zweier nicht eingefalteter Kopf-Quernähte 03 dargestellt. Die Quersiegelvorrichtung 16 mit den Quersiegelbacken 17 nimmt dabei gemäß der Darstellung inFig. 6 ihren höchsten Punkt während des Umlaufs ein. Man erkennt, dass die Quersiegelbacken 17 beim Zusammenfahren der Siegelung der nicht eingefalteten Kopf-Quernähte 03 gegenüber dem Faltformstück 19 einen größeren Abstand 20 aufweist. Durch diesen zusätzlichen Abstand 20 der Quersiegelbacken 17 zum Faltformstück 19 beim Siegelbeginn zur Siegelung der beiden Kopf-Quernähte 03 wird eine unerwünschte Faltenbildung im Bereich der Kopf-Quernähte 03, wie sie sonst durch das Faltformstück 19 verursacht wurde, vermieden. Die Seitenfalter 18 sind während des Arbeitstakts zur Siegelung der beiden Kopf-Quernähte 03 außer Eingriff der Folienbahn 04. - Um den zusätzlichen Abstand 20 zum Siegelbeginn der Siegelung zur Herstellung der beiden Kopf-Quernähte im Hinblick auf die Beutellänge zu kompensieren, wird die Abzugsgeschwindigkeit der beiden Abzugsbänder 15 variiert. Durch die Variation der Abzugsgeschwindigkeit der Abzugsbänder 15 kann die Abstandsänderung, d.h. die Variation der Z-Koordinaten der Quersiegelbacken 17 bei Siegelbeginn der Boden-Quernähte 02 einerseits bzw. der Kopf-Quernähte 03 andererseits ausgeglichen werden.
Claims (4)
- Verfahren zum Betrieb einer Schlauchbeutelmaschine (10) mit zweiachsig antreibbaren Quersiegelvorrichtung (16) zur Herstellung von Schlauchbeuteln (01), wobei eine Folienbahn (04) nach Bildung eines Folienschlauchs mit einer Boden-Quernaht (02) und einer Kopf-Quernaht (03) verschlossen wird, wobei vor dem Ausbilden der Boden-Quernaht zumindest ein Randbereich der Folienbahn (04) des Schlauchbeutels (01) zur Ausbildung einer Seitenfalte (09) mit einem quer zur Längsachse der Folienbahn (04) bewegbarer Seitenfalter (18) seitlich eingefaltet wird, und wobei jeweils zwei Boden-Quernähte (02) von benachbarten Schlauchbeuteln (01) in einem Arbeitsgang der Quersiegelvorrichtung (16) ausgebildet werden, und wobei jeweils zwei Kopf-Quernähte (03) von benachbarten Schlauchbeuteln in einem Arbeitsgang der Quersiegelvorrichtung (16) ausgebildet werden, und wobei die Schlauchbeutel (01) mittels einer Abzugsvorrichtung (15) in in Abzugsrichtung mit alternierender Ausrichtung ausgebildet werden,
dadurch gekennzeichnet,
dass der Seitenfalter (18) bei der Bildung der Seitenfalte (09) im Bereich der Boden-Quernähte (02) mit einem feststehenden, auf der Innenseite der Folienbahn (04) angeordneten Faltformstück (19) zusammenwirkt, wobei der minimale Abstand der Quersiegelvorrichtung (16) zu dem Faltformstück (19) in Abzugsrichtung auf der geschlossenen Bewegungsbahn bei der Ausbildung der Kopf-Quernähte und Boden-Quernähte alternierend verändert wird, wobei der minimale Abstand der Quersiegelvorrichtung (16) zum Faltformstück (19) bei Herstellung der beiden Kopf-Quernähte (03) größer ist als der minimale Abstand der Quersiegelvorrichtung (16) zum Faltformstück (19) bei Herstellung der Boden-Quernähte (02). - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass die Abzugsgeschwindigkeit der Abzugsvorrichtung (15) bei der Ausbildung eines ersten Schlauchbeutels (01) einem erstes Geschwindigkeitsprofil entspricht, wobei die Abzugsgeschwindigkeit der Abzugsvorrichtung (15) bei der Ausbildung eines unmittelbar nachfolgenden zweiten Schlauchbeutels einem davon unterschiedlichen zweiten Geschwindigkeitsprofil entspricht. - Verfahren nach Anspruch 2,
dadurch gekennzeichnet,
dass die Abzugsgeschwindigkeit der Abzugsvorrichtung (15), mit der die Folienbahn in Längsrichtung abgezogen wird, zwischen einem Geschwindigkeitsmaximum und einem Geschwindigkeitsminimum alternierend derart verändert wird, dass die alternierende Änderung des minimalen Abstands der Quersiegelvorrichtung (16) zum Faltformstück (19) kompensiert und die Schlauchbeutellänge aller gesiegelten Schlauchbeutel (01) konstant gehalten wird. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass benachbart zur Kopf-Quernaht (03) des Schlauchbeutels (01) jeweils streifenförmige, miteinander in lösbaren Eingriff bringbare Verschließelemente (07, 08) quer zur Längsachse der Folienbahn (04) befestigt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016213087.0A DE102016213087B4 (de) | 2016-07-18 | 2016-07-18 | Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit einer Boden-Quernaht und einer davon unterschiedlichen Kopf-Quernaht |
| PCT/EP2017/067420 WO2018015217A1 (de) | 2016-07-18 | 2017-07-11 | Verfahren zum betrieb einer schlauchbeutelmaschine zur herstellung von beuteln mit einer boden-quernaht und einer davon unterschiedlichen kopf-quernaht |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3328739A1 EP3328739A1 (de) | 2018-06-06 |
| EP3328739B1 true EP3328739B1 (de) | 2019-09-25 |
Family
ID=59579593
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17751021.1A Active EP3328739B1 (de) | 2016-07-18 | 2017-07-11 | Verfahren zum betrieb einer schlauchbeutelmaschine zur herstellung von beuteln mit einer boden-quernaht und einer davon unterschiedlichen kopf-quernaht |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10946991B2 (de) |
| EP (1) | EP3328739B1 (de) |
| DE (1) | DE102016213087B4 (de) |
| ES (1) | ES2763808T3 (de) |
| WO (1) | WO2018015217A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7212356B2 (ja) | 2018-12-27 | 2023-01-25 | 株式会社イシダ | 製袋包装機 |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE880302C (de) | 1951-10-18 | 1953-06-22 | Basf Ag | Verfahren zur Herstellung von Schmieroelverbesserungsmitteln |
| DE8803021U1 (de) | 1988-03-05 | 1988-06-01 | Rovema - Verpackungsmaschinen Gmbh, 35463 Fernwald | Beutel |
| JP3585638B2 (ja) * | 1996-04-03 | 2004-11-04 | 三光機械株式会社 | 多連式自動包装機 |
| CN1314835A (zh) * | 1998-07-30 | 2001-09-26 | 荷兰联合利华有限公司 | 旋转式切割和/或封口机构 |
| ES2257800T3 (es) * | 1998-10-07 | 2006-08-01 | TETRA LAVAL HOLDINGS & FINANCE SA | Metodo para producir envases sellados que contienen productos alimenticios que se pueden verter a partir de un tubo de material de envasado, y unidad de envasado que implementa dicho metodo. |
| US6131369A (en) * | 1998-10-22 | 2000-10-17 | Illinois Tool Works Inc. | Method of applying slider to package having reclosable zipper |
| DE19858567C2 (de) | 1998-12-18 | 2002-09-19 | Bosch Gmbh Robert | Vorrichtung zum Herstellen von Schlauchbeutelpackungen |
| US6463720B1 (en) * | 1999-09-30 | 2002-10-15 | Hayssen, Inc. | Method and apparatus for settling product in a servo-controlled continuous pull system |
| DE10013139A1 (de) | 2000-03-17 | 2001-09-20 | Rovema Gmbh | Beutel mit zwei Seitenfalten im Bereich eines Bodens des Beutels und Verfahren zur Herstellung derartiger Beutel |
| DE10217949A1 (de) * | 2002-03-02 | 2003-12-11 | Hassia Verpackung Ag | Formschulter zur Herstellung von Dreiseiten-Siegelrand- Schlauchbeuteln |
| US7299608B2 (en) * | 2002-03-18 | 2007-11-27 | Frito-Lay North America, Inc. | Quick change module with adjustable former attachments |
| US7254930B2 (en) * | 2002-03-18 | 2007-08-14 | Frito-Lay North America, Inc. | Stationary tucker bar mechanism |
| WO2004024588A1 (en) * | 2002-09-12 | 2004-03-25 | Sig Pack Doboy Inc. | Flat-bottomed reclosable package with gussets |
| DE10344116A1 (de) * | 2003-09-24 | 2005-04-21 | Manfred Hauers | Kontinuierlich arbeitende vertikale Schlauchbeutelmaschine |
| KR100865512B1 (ko) * | 2004-04-30 | 2008-10-27 | 오리히로엔지니어링가부시끼가이샤 | 종형(縱型) 충전 포장기 |
| US7490451B2 (en) * | 2005-10-18 | 2009-02-17 | Illinois Tool Works Inc. | Method and apparatus for making block bottom pillow top bags |
| EP2508435A1 (de) | 2011-04-06 | 2012-10-10 | CFS Weert B.V. | Vertikale Flow-Wrap-Verpackungsmaschine zur Herstellung von beispielsweise Standbodenbeuteln |
| CZ305197B6 (cs) | 2014-03-27 | 2015-06-03 | Velteko S.R.O. | Způsob výroby fóliového hadicového sáčku a vertikální hadicový balicí stroj k provádění tohoto způsobu |
| CA3007339A1 (en) * | 2015-12-30 | 2017-07-06 | Intercontinental Great Brands Llc | Cold-sealed flexible film packages and methods |
| CZ31260U1 (cs) * | 2016-11-21 | 2017-12-04 | Viking Mašek, a.s. | Balící stroj pro tvorbu a plnění více druhů sáčků |
| US10960994B2 (en) * | 2017-02-17 | 2021-03-30 | Frito-Lay North America, Inc. | Apparatus and methods of packaging particulates for settling |
| ES2748606T3 (es) * | 2017-02-27 | 2020-03-17 | Ulma Packaging Tech Centre S Coop | Método y máquina de envasado |
| US20190241297A1 (en) * | 2018-02-08 | 2019-08-08 | Frito-Lay North America, Inc. | Method and Apparatus for Sealing Film Bags |
| JP7212356B2 (ja) * | 2018-12-27 | 2023-01-25 | 株式会社イシダ | 製袋包装機 |
-
2016
- 2016-07-18 DE DE102016213087.0A patent/DE102016213087B4/de not_active Expired - Fee Related
-
2017
- 2017-07-11 ES ES17751021T patent/ES2763808T3/es active Active
- 2017-07-11 WO PCT/EP2017/067420 patent/WO2018015217A1/de not_active Ceased
- 2017-07-11 US US16/316,363 patent/US10946991B2/en not_active Expired - Fee Related
- 2017-07-11 EP EP17751021.1A patent/EP3328739B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2018015217A1 (de) | 2018-01-25 |
| DE102016213087B4 (de) | 2018-07-05 |
| EP3328739A1 (de) | 2018-06-06 |
| DE102016213087A1 (de) | 2018-01-18 |
| US20190248520A1 (en) | 2019-08-15 |
| ES2763808T3 (es) | 2020-06-01 |
| US10946991B2 (en) | 2021-03-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1060072B1 (de) | Vorrichtung zum herstellen von schlauchbeutelpackungen | |
| DE69817886T2 (de) | Maschine zum Herstellen, Füllen und Verschliessen von Standbeuteln | |
| DE2415228C2 (de) | Vorrichtung zum Herstellen und Füllen von Säcken aus thermisch verschweißbarem Material | |
| DE10306615B4 (de) | Verfahren zur Herstellung von Säcken | |
| EP2572996B1 (de) | Verfahren und Vorrichtung zur Herstellung von Beuteln | |
| DE3824753C2 (de) | Beutel, Verfahren zu dessen Herstellung und Vorrichtung zur Herstellung von Beuteln | |
| DE4035352A1 (de) | Vorrichtung zum herstellen von schachteln und zum verpacken von produkten in diese | |
| DE2842954A1 (de) | Verfahren und vorrichtung zum herstellen einseitig offener saecke mit einem aus kunststoffbaendchengewebe bestehenden aussensack | |
| EP1689643A1 (de) | Kontinuierlich arbeitende vertikale schlauchbeutelmaschine | |
| DE6916834U (de) | Vorrichtung zur herstellung von verpackungen, vorzugsweise flachbodenpackungen, aus einem fortlaufenden folienstreifen. | |
| EP0164079B1 (de) | Maschine zur Herstellung von Fliessmittelpackungen | |
| EP1495966B1 (de) | Vertikale Schlauchbeutelmaschine | |
| DE19539832B4 (de) | Verfahren und Vorrichtung zur Herstellung von Beuteln mit mindestens einem entlang einer Linie ausgedehnten Versteifungsbereich | |
| DE1113174B (de) | Vorrichtung zum Herstellen von Beutelpackungen | |
| DE1921234B2 (de) | Vorrichtung zur herstellung von verpackungen mit flachem boden aus einem fortlaufenden folienstreifen | |
| DE19757577A1 (de) | Verfahren und Vorrichtung zum Formen einer Bahn | |
| DE102016213087B4 (de) | Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit einer Boden-Quernaht und einer davon unterschiedlichen Kopf-Quernaht | |
| DE1922826C3 (de) | Aus einem Schlauchabschnitt aus thermoplastischer Kunststoffolie hergestellter Sack mit einer Kreuzbodenfaltung sowie Verfahren und Vorrichtung zu seiner Herstellung | |
| DE68904758T2 (de) | Horizontal arbeitender beutelverpackungsautomat. | |
| DE1806885A1 (de) | Verfahren und Vorrichtung zum Herstellen von Erzeugnissen aus flexiblem Flachmaterial | |
| DE1179089B (de) | Maschine zum Herstellen von Schlauch-abschnitten mit Seitenfalten fuer Faltbeutel | |
| DE1461916A1 (de) | Maschine zum Herstellen,Fuellen und Verschliessen von Packungen | |
| DE102021121409B4 (de) | Verfahren und Schlauchbeutelmaschine zur kontinuierlichen Herstellung von Blockbodenbeuteln | |
| DE1186392B (de) | Maschine zum Herstellen gefuellter und verschlossener Beutel mit rechteckigem, standfestem Boden | |
| DE10121525A1 (de) | Verfahren und Vorrichtung zum Herstellen von mit Wiederverschlußstreifen ausgestatteten Beutelpackungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180302 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20190426 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017002411 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1183605 Country of ref document: AT Kind code of ref document: T Effective date: 20191015 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191225 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191225 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200127 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2763808 Country of ref document: ES Kind code of ref document: T3 Effective date: 20200601 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017002411 Country of ref document: DE |
|
| PG2D | Information on lapse in contracting state deleted |
Ref country code: IS |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200126 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20200626 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200711 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190925 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230524 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1183605 Country of ref document: AT Kind code of ref document: T Effective date: 20220711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220711 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20250723 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250819 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250924 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250731 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250724 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250723 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20250701 Year of fee payment: 9 |