EP3271672B1 - Sécheur à tambour - Google Patents
Sécheur à tambour Download PDFInfo
- Publication number
- EP3271672B1 EP3271672B1 EP16711213.5A EP16711213A EP3271672B1 EP 3271672 B1 EP3271672 B1 EP 3271672B1 EP 16711213 A EP16711213 A EP 16711213A EP 3271672 B1 EP3271672 B1 EP 3271672B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drum
- dryer according
- holes
- branches
- profile
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B13/00—Machines and apparatus for drying fabrics, fibres, yarns, or other materials in long lengths, with progressive movement
- F26B13/10—Arrangements for feeding, heating or supporting materials; Controlling movement, tension or position of materials
- F26B13/14—Rollers, drums, cylinders; Arrangement of drives, supports, bearings, cleaning
- F26B13/16—Rollers, drums, cylinders; Arrangement of drives, supports, bearings, cleaning perforated in combination with hot air blowing or suction devices, e.g. sieve drum dryers
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06B—TREATING TEXTILE MATERIALS USING LIQUIDS, GASES OR VAPOURS
- D06B15/00—Removing liquids, gases or vapours from textile materials in association with treatment of the materials by liquids, gases or vapours
- D06B15/04—Removing liquids, gases or vapours from textile materials in association with treatment of the materials by liquids, gases or vapours by suction
- D06B15/043—Removing liquids, gases or vapours from textile materials in association with treatment of the materials by liquids, gases or vapours by suction by means of a perforated drum
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06B—TREATING TEXTILE MATERIALS USING LIQUIDS, GASES OR VAPOURS
- D06B23/00—Component parts, details, or accessories of apparatus or machines, specially adapted for the treating of textile materials, not restricted to a particular kind of apparatus, provided for in groups D06B1/00 - D06B21/00
- D06B23/02—Rollers
- D06B23/025—Perforated rollers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/18—Drying webs by hot air
- D21F5/182—Drying webs by hot air through perforated cylinders
- D21F5/184—Surfaces thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B3/00—Drying solid materials or objects by processes involving the application of heat
- F26B3/02—Drying solid materials or objects by processes involving the application of heat by convection, i.e. heat being conveyed from a heat source to the materials or objects to be dried by a gas or vapour, e.g. air
- F26B3/06—Drying solid materials or objects by processes involving the application of heat by convection, i.e. heat being conveyed from a heat source to the materials or objects to be dried by a gas or vapour, e.g. air the gas or vapour flowing through the materials or objects to be dried
Definitions
- the present invention relates to dryers for drying by hot gas, in particular by hot air, a web, such as a nonwoven web which has been consolidated by jets of water or another textile wet web or paper.
- the metal drums used in this type of drier are rotatably mounted in a hood or box, in which hot air from the outside of the drum passes through holes in the drum through the web to be dried over the drum. And the hot air is sucked continuously from the inside of the drum by one or more fans.
- the metal drums used in the dryers must both have a large open area at the level of the web to be dried for the passage of large amounts of air, and a good structural rigidity to allow the construction of large and large drums. diameters.
- They generally consist of a metal structure optionally covered with at least one layer of a metal fabric with small openings (or end) in contact with the sheet to be dried.
- the metal structure of the drum does not have enough support for the fine metal fabric, they are then covered with a first layer of a coarse metal fabric and a second layer of a thinner metal fabric than the first and in contact with nonwovens or tablecloths to be dried.
- the fabric or fabrics are mounted as tight sleeves and attached to each end of the drum on its side faces or on the edges of its circumference.
- the invention relates to a dryer according to claim 1 which comprises a box having a hot air inlet, a metal drum mounted to rotate about its axis in the box, a wire mesh stretched around the side surface of the drum, and being integral in rotation and means for passing a web to be dried on the fabric, wherein the side surface of the drum is formed of U-shaped sections each having a bottom pierced with holes and two branches extending radially outwardly of the drum, characterized in that each section is welded to its two adjacent sections by its branches and only one of them or possibly each of them has a notch, into which a hoop penetrates.
- the drum is stiffer than the drums used so far, although it is of great length, as it is suitable for drying wide webs. As the holes in the bottom of the profile are far from the canvas, the air flow is very uniform in the canvas. The drying of the sheet is uniform.
- the average opening rate of the fabric is between 25 and 75% and that the bottom of each section is between 10 and 70%, preferably between 15 and 60%.
- the rate of opening is defined by the quotient of the surface of the holes by the total surface of the bottom.
- this rate of opening of a part of the bottom is the quotient of the surface of the holes of this part of the bottom by the total surface of this part of the bottom.
- the distance between two adjacent holes is 1.5 to 5 times the largest dimension of the holes.
- the drum is rotatably mounted around a fixed box having perforations giving increasing opening rates from the side to which the air suction fan is connected within the drum.
- This box aims to distribute evenly the air suction over the width of the drum.
- the U-shaped sections of the drum have a perforation of constant opening rate and the largest possible over the width of the drum.
- the holes are rectangular having their long sides parallel to the longitudinal direction of the profiles.
- the largest dimension of the holes is preferably between 40 and 150 mm.
- the width of the bottom is preferably between 70 and 120 mm.
- the fabric preferably has openings whose dimensions range from 0.5 to 3 mm.
- the rate of increase of the opening rate is between 3 and 6 times the smallest opening rate on the side closest to the suction.
- the main thing is to compensate, by a higher opening rate, the lower rate of suction of hot air from one side to the other of the drum to obtain a uniform distribution of air velocities through the sheet to be dried over the entire width of the drum
- the aperture ratio increases, preferably symmetrically, from each edge to the center of the drum and is maximum in the center of the drum.
- At least one of the branches of each profile is shorter than the other so as not to rest the canvas only on the edge of a single branch for two successive U-shaped sections. Only one of the two branches touches the canvas.
- the length of the largest branch is preferably 1.5 to 3 times larger than that of the smaller branch of the U.
- At least one of the branches of each section has a notch, into which a hoop penetrates, which reinforces the drum and makes it more rigid.
- a hoop can advantageously be provided every 300 to 600 mm.
- a shutter of the holes is slidably mounted on the bottom of each U-shaped section, so as to disengage or seal at least partially the holes.
- the shutter is mounted on the inner face of the U. This dispenses with an additional box mounting shutters.
- the dryer may have only one box.
- the invention also relates to the use of several drums in the same dryer.
- the drums are generally arranged horizontally in one or more successive boxes with, preferably according to the invention, a single box per drum.
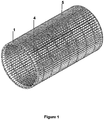
- the steel drum shown in figure 1 comprises a plurality of U-shaped sections 1 or longitudinal members 1. As shown in FIG. figure 2 each has a bottom 2 with holes 4 and two branches 3 extending radially from the bottom 2 towards the outside of the drum. Each section 1 is welded to its two adjacent sections by their branches 3, so as to form a continuous drum.
- the drum of the figure 1 has seven hoops 5 evenly distributed on the length of the drum and driven into notches 6 in the branches 3 (see figure 4 ). As shown in figure 2 , the number of the holes 4 of the bottom increases from one front side to the other of the drum.
- the figure 3 shows the branches 3A and 3B of each spar 1 of unequal length, the shorter branch of a spar being welded to the longest branch of the spar 1 neighbor.
- the dryer represented at figure 5 comprises a box 11 subdivided by a partition 12 into a treatment compartment 13 and into a compartment 14 for air circulation.
- a drum 15 is rotatably mounted about its axis X being driven by a drive not shown in the compartment 13 and a fan 16 is mounted in the compartment 14. The fan sends air into the drum 15 and returns it in the compartment 14, then 13.
- the textile web to be treated rests on a thin canvas 17 stretched around the lateral surface of the drum 15 and fixed at its edges to the latter.
- the air compartment 13 is heated by one or more burners 18 in the case of the use of gas, or exchangers in the case of the use of other energy sources, such as steam or fuel oil.
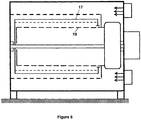
- the dryer of the figure 6 differs from that of the figure 5 by the presence of a fixed internal box 19 allowing by shutters to adjust the airflow over the length of the dryer.
- the figure 7 represents a preferred dryer according to the invention.
- the dryer comprises a drum 15 rotatably mounted inside a box 11 for circulating hot air.
- the wet nonwoven to dry C enters the dryer by a detour roller 20. It rests on the surface of a canvas stretched on the rotating drum 15 during its journey inside the box 11.
- the box 11 diffuses hot air on the nonwoven. This air is heated by a burner 18 or other heating device such as exchangers.
- the hot air passes through the nonwoven to be dried and is sucked into the drum 15 by means not shown.
- the dried nonwoven D is removed from the dryer by a new detour roll 21.
- the hot air having passed through the nonwoven and having been sucked into the drum is then heated by a burner or exchanger 18 considered as the air inlet of the box, then is redirected by a fan not shown to the surface of the drum coated with the fabric and covered with nonwoven to dry.
- the figure 8 represents a U-shaped profile having circular holes in the bottom.
- An obturator 22 pierced with holes of the same size and in the same arrangement as the holes in the bottom of the U-shaped channel slides through inserts 23 into oblong holes 24 on the inside face of the U-shaped section (on the outside of the drum) so as to partially close the holes of the bottom of the U.
- Each U may have several shutters side by side so as to obtain a variable opening or closing over the entire length of each U and therefore over the entire suction width of the drum.
- the figure 9 is a sectional view of a profile 2 in U, on which is fixed a shutter 22 by screws and nuts or inserts rivklé type WWW (rivets).
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Drying Of Solid Materials (AREA)
- Detail Structures Of Washing Machines And Dryers (AREA)
- Treatment Of Fiber Materials (AREA)
Description
- La présente invention se rapporte aux sécheurs destinés à sécher par du gaz chaud, notamment par de l'air chaud, une nappe, telle qu'une nappe de non-tissé ayant été consolidée par jets d'eau ou une autre nappe humide textile ou papetière.
- Les tambours métalliques utilisés dans de ce genre de sécheur sont montés tournants dans une hotte ou caisson, dans laquelle de l'air chaud arrivant par l'extérieur du tambour passe dans des trous du tambour en traversant la nappe à sécher passant sur le tambour. Et l'air chaud est aspiré en continu par l'intérieur du tambour par un ou plusieurs ventilateurs.
- Les tambours métalliques utilisés dans les sécheurs doivent à la fois avoir une grande surface ouverte au niveau de la nappe à sécher pour le passage de grandes quantités d'air, et une bonne rigidité structurelle pour permettre la construction de tambours de grandes largeurs et de grands diamètres.
- Ils sont généralement constitués d'une structure métallique éventuellement recouverte d'au moins une couche d'un tissu métallique à ouvertures de petite dimension (ou fin) en contact avec la nappe à sécher.
- Lorsque la structure métallique du tambour ne présente pas assez de support pour le tissu métallique fin, ils sont alors recouverts d'une première couche d'un tissu métallique grossier et d'une seconde couche d'un tissu métallique plus fin que le premier et en contact avec les nontissés ou les nappes à sécher.
- Le ou les tissus sont montés sous forme de manchons tendus et fixés à chaque extrémités du tambour sur ses faces latérales ou sur les bords de sa circonférence.
- Ces tissus ont pour fonction de diffuser finement l'air au niveau des nappes à sécher et de ne pas les marquer ou les déformer par leur structure fine, beaucoup plus fine que celle du tambour métallique sous-jacent.
- Il a été proposé de construire ces tambours à partir d'une tôle perforée roulée. C'est une technique très économique. Mais cette technique de construction est peu performante car d'une part la surface ouverte des tôles perforées est généralement inférieure à 50% voire moins de 40%, ce qui nuit à une bonne efficacité de séchage et d'autre part l'aspiration n'est pas uniforme du fait des larges ponts métalliques entre les perforations des tôles.
- Il a aussi été proposé au
EP 1 563 134 de construire ces tambours avec des tôles croisées sur leur chant et imbriquées les unes dans les autres à leur intersection. Cette solution technique pallie l'inconvénient de la faible surface ouverte des tôles perforées par une très grande surface ouverte. Mais ces tambours ont une faible rigidité et fléchissent en grande largeur, c'est-à-dire pour des largeurs supérieures à 3,5 m. Ils peuvent se déformer et se vriller lors des arrêts d'urgence en production. - On connaît d'autre part par le
US 5 128 028A un tambour métallique ayant une surface latérale percée de trous et constitués de profilés en U ayant chacun un fond et deux branches allant radialement vers l'extérieur du tambour. Chaque profilé est fixé à ses deux profilés voisins par ses branches. Ce tambour est utilisé dans l'industrie de la pâte à papier dans des filtres-tamis pour tamiser et pour trier des fibres et est plus facile à fabriquer que les tambours antérieurs. LeUS 5 575 080 divulgue un sécheur selon l'état de la technique. - Or nous avons trouvé et c'est ce qui fait l'objet de la présente invention un sécheur palliant les inconvénients de l'art antérieur, dont le tambour a à la fois une grande surface ouverte assurant une bonne uniformité de passage de l'air chaud et ainsi un séchage homogène,, une rigidité très supérieure à celle des solutions de l'art antérieur permettant la réalisation de tambours et de fours en plus de 4 mètres de largeur, et à un coût de construction économique, moins cher que la solution du
EP 1 563 134 , tout en permettant de simplifier le sécheur et de réguler les séchage, tout en n'ayant qu'un seul caisson. - L'invention a pour objet un sécheur suivant la revendication 1 qui comprend un caisson ayant une entrée d'air chaud, un tambour métallique monté tournant autour de son axe dans le caisson, une toile métallique tendue autour de la surface latérale du tambour et en étant solidaire en rotation et des moyens pour faire passer une nappe à sécher sur la toile, dans lequel la surface latérale du tambour est constituée de profilés en U ayant chacun un fond percé de trous et deux branches allant radialement vers l'extérieur du tambour, caractérisé en ce que chaque profilé est soudé à ses deux profilés voisins par ses branches et une seule d'entre elles ou éventuellement chacune d'entre elles a une encoche, dans laquelle pénètre un cerceau.
- Le tambour est plus rigide que les tambours utilisés jusqu'ici, même s'il est d'une grande longueur, comme il convient pour sécher des nappes larges. Comme les trous du fond du profilé sont loin de la toile, le débit d'air est bien uniforme dans la toile. Le séchage de la nappe est uniforme.
- Il est souhaitable, pour avoir un bon séchage, que le taux moyen d'ouverture de la toile soit compris entre 25 et 75 % et celui du fond de chaque profilé soit compris entre 10 et 70 % de préférence, entre 15 et 60%. Le taux d'ouverture est défini par le quotient de la surface des trous par la surface totale du fond. Lorsqu'on considère une partie du fond, ce taux d'ouverture d'une partie du fond est le quotient de la surface des trous de cette partie du fond par la surface totale de cette partie du fond. De préférence, la distance entre deux trous voisins représente de 1,5 fois à 5 fois la dimension la plus grande des trous.
- Dans une forme de réalisation, le tambour est monté tournant autour d'un caisson fixe ayant des perforations donnant des taux d'ouverture croissant en partant du côté auquel est connecté le ventilateur d'aspiration de l'air à l'intérieur du tambour. Ce caisson a pour but de répartir uniformément l'aspiration de l'air sur la largeur du tambour. Les profilés en U du tambour ont dans ce cas une perforation de taux d'ouverture constante et la plus importante possible sur la largeur du tambour.
- Il vaut mieux alors que les trous soient rectangulaires en ayant leurs grands côtés parallèles à la direction longitudinale des profilés.
- La plus grande dimension des trous est, de préférence, comprise entre 40 et 150 mm. La largeur du fond est, de préférence, comprise entre 70 et 120 mm. La toile a de préférence des ouvertures dont les dimensions vont de 0,5 à 3 mm.
- Dans une autre forme de réalisation préférée car encore moins onéreuse, il n'y a pas de caisson fixe de répartition de l'aspiration à l'intérieur du tambour. Dans ce cas, on peut d'autant mieux garantir l'uniformité du séchage d'une nappe large qu'on prévoit une augmentation du taux d'ouverture du fond de chaque profilé d'un côté frontal à l'autre du tambour. Cette augmentation du taux d'ouverture peut s'effectuer d'une manière continue ou échelonnée. Si on subdivise, par la pensée, le tambour en dix parties suivant sa longueur, le taux d'ouverture du fond, du côté frontal le plus proche de l'aspiration de l'air chaud à l'intérieur du tambour, est plus petit que le taux d'ouverture de la partie suivante du fond et ainsi de suite jusqu'à la partie du fond se trouvant de l'autre côté frontal. De préférence, le taux d'augmentation du taux d'ouverture est compris entre 3 et 6 fois le taux d'ouverture le plus petit du côté le plus proche de l'aspiration. L'essentiel étant de compenser, par un taux d'ouverture plus grand, le débit moindre d'aspiration de l'air chaud d'un côté à l'autre du tambour pour obtenir une répartition uniforme des vitesses d'air au travers de la nappe à sécher sur toute la largeur du tambour
- Pour les grandes largeurs, il peut être avantageux d'aspirer l'air par les deux extrémités du tambour plutôt qu'une seule. Dans ce cas, le taux d'ouverture augmente, de préférence symétriquement, de chaque bord vers le centre du tambour et est maximum au centre du tambour.
- Pour améliorer encore la surface ouverte du tambour au niveau de la toile métallique de recouvrement extérieure, l'une au moins des branches de chaque profilé est plus courte que l'autre de manière à ne faire reposer la toile métallique que sur le chant d'une seule branche pour deux profilés en U successifs. Une seule des deux branches touche la toile. Cette disposition est très favorable à l'uniformité du débit de l'air chaud importante près de la toile, puisque la surface de la toile perméable est aussi obérée aussi peu que possible. La longueur de la branche la plus grande est, de préférence de 1,5 à 3 fois plus grande que celle de la branche la plus petite du U.
- Pour améliorer encore la rigidité et la cylindricité du tambour, l'une au moins des branches de chaque profilé, et notamment une seule d'entre elles ou éventuellement chacune d'entre elles, a une encoche, dans laquelle pénètre un cerceau, qui renforce le tambour et le rend plus rigide. Pour un tambour d'un diamètre, d'un fond au fond diamétralement opposé, compris entre 1 400 et 3 000 mm, on peut prévoir avantageusement un cerceau tous les 300 à 600 mm.
- Dans un perfectionnement déterminant du sécheur suivant l'invention, un obturateur des trous est monté coulissant sur le fond de chaque profilé en U, de manière à dégager ou à obturer au moins en partie les trous. De préférence l'obturateur est monté sur la face intérieure du U. On se dispense ainsi d'un caisson supplémentaire de montage des obturateurs. Le sécheur peut n'avoir qu'un seul caisson.
- L'invention vise également l'utilisation de plusieurs tambours dans un même sécheur. Dans ce cas les tambours sont généralement disposés horizontalement dans un ou plusieurs caissons successifs avec, de préférence suivant l'invention, un seul caisson par tambour.
- Aux dessins annexés, donnés uniquement à titre d'exemple :
- la figure 1
- est une vue en perspective d'un tambour utilisé dans le sécheur suivant l'invention;
- la figure 2
- est une vue en développé d'une partie de la surface latérale d'un tambour utilisé dans le sécheur suivant l'invention ;
- la figure 3
- est une vue partielle en coupe transversalement à l'axe du tambour de la
figure 1 ; - la figure 4
- est une vue de détail du tambour de la
figure 1 ; - la figure 5
- est une vue en coupe d'un sécheur suivant l'invention ;
- la figure 6
- est une vue en coupe d'une variante du sécheur ;
- La figure 7
- est une vue en coupe suivant un plan vertical d'un sécheur suivant l'invention,
- La figure 8
- est une vue en plan en développé du fond d'un profilé en U d'un tambour utilisé dans le sécheur suivant l'invention et
- La figure 9
- en est une vue de côté.
- Le tambour en acier représenté à la
figure 1 comprend une pluralité de profilés 1 en U ou longerons 1. Comme le montre lafigure 2 , chacun a un fond 2 troué de trous 4 et deux branches 3 allant radialement du fond 2 vers l'extérieur du tambour. Chaque profilé 1 est soudé à ses deux profilés voisins par leurs branches 3, de manière à constituer un tambour continu. Le tambour de lafigure 1 comporte sept cerceaux 5 répartis uniformément sur la longueur du tambour et enfoncés dans des encoches 6 ménagées dans les branches 3 (voir lafigure 4 ). Comme le montre lafigure 2 , le nombre des trous 4 du fond augmente d'un côté frontal à l'autre du tambour. Entre l'extrémité du tambour se trouvant à gauche, à lafigure 2 , et le premier cerceau 5, il y a, par longeron 1, quatre trous 4 rectangulaires, tandis que, entre le premier et le deuxième cerceaux, les fonds ont trois trous 4, le nombre des trous 4 allant décroissant vers la droite. Au lieu ou en même temps qu'on augmente le nombre des trous, on peut en augmenter aussi la dimension. - La
figure 3 montre les branches 3A et 3B de chaque longeron 1 de longueur inégale, la branche la plus courte d'un longeron étant soudée à la branche la plus longue du longeron 1 voisin. - Le sécheur représenté à la
figure 5 comprend un caisson 11 subdivisé par une cloison 12 en un compartiment 13 de traitement et en un compartiment 14 de circulation d'air. Un tambour 15 est monté tournant autour de son axe X en étant entraîné par un entraînement non représenté dans le compartiment 13 et un ventilateur 16 est monté dans le compartiment 14. Le ventilateur envoie de l'air dans le tambour 15 et le renvoie dans le compartiment 14, puis 13. La nappe textile à traiter repose sur une toile 17 fine tendue autour de la surface latérale du tambour 15 et fixée par ses bords à celui-ci. L'air du compartiment 13 est réchauffé par un ou plusieurs brûleurs 18 dans le cas de l'utilisation du gaz, ou d'échangeurs dans le cas de l'utilisation d'autres sources d'énergie, comme la vapeur ou le fioul. - Le sécheur de la
figure 6 diffère de celui de lafigure 5 par la présence d'un caisson 19 interne fixe permettant par des volets de régler le débit d'air sur la longueur du sécheur. - La
figure 7 représente un sécheur préféré suivant l'invention. Le sécheur comprend un tambour 15 monté tournant à l'intérieur d'un caisson 11 unique de circulation d'air chaud. - Le non-tissé humide à sécher C entre dans le sécheur par un rouleau de détour 20. Il repose sur la surface d'une toile tendue sur le tambour 15 rotatif lors de son parcours à l'intérieur du caisson 11. Le caisson 11 diffuse de l'air chaud sur le non-tissé. Cet air est chauffé par un brûleur 18 ou autre dispositif de chauffe comme des échangeurs. L'air chaud traverse le non-tissé à sécher et est aspiré à l'intérieur du tambour 15 par des moyens non représentés. Le non-tissé séché D est évacué du sécheur par un nouveau rouleau de détour 21. L'ai chaud ayant traversé le non-tissé et ayant été aspiré à l'intérieur du tambour est ensuite réchauffé par un brûleur ou un échangeur 18 considéré comme l'entrée d'air du caisson, puis est redirigé par un ventilateur non représenté vers la surface du tambour revêtue de la toile et recouverte du non-tissé à sécher.
- La
figure 8 représente un profilé en U ayant des trous circulaires au fond. Un obturateur 22 percé de trous de même dimension et de même disposition que les trous du fond du profilé en U coulisse par des inserts 23 dans des trous 24 oblongs sur la face interne du profilé en U (du côté extérieur du tambour) de manière à obturer partiellement les trous du fond du U. Chaque U pourra avoir plusieurs obturateurs côte à côte de manière à obtenir une ouverture ou obturation variable sur toute la longueur de chaque U et donc sur toute la largeur d'aspiration du tambour. - La
figure 9 représente une vue en coupe d'un profilé 2 en U, sur lequel est fixé un obturateur 22 par des vis et des écrous ou par des inserts type rivklé WWW (rivets).
Claims (14)
- Sécheur comprenant un caisson (11) ayant une entrée (18) d'air chaud, un tambour (15) métallique monté tournant autour de son axe dans le caisson (11), une toile (17) métallique tendue autour de la surface latérale du tambour (15) et en étant solidaire en rotation et des moyens (A , B) pour faire passer une nappe (C) à sécher sur la toile (17), dans lequel la surface latérale du tambour (15) est constituée de profilés en U ayant chacun un fond (2) percé de trous et deux branches (3) allant radialement vers l'extérieur du tambour (1), caractérisé en ce que chaque profilé est soudé à ses deux profilés voisins par leurs branches (3) et une seule d'entre elles ou chacune d'entre elles a une encoche, dans laquelle pénètre un cerceau.
- Sécheur suivant la revendication 1,
caractérisé en ce que la toile (17) a des ouvertures dont les dimensions vont de 0,5 à 3 mm et le tambour (15) a des trous (4), la plus grande dimension de chaque trou (4) allant de 40 à 150 mm. - Sécheur suivant la revendication 1 ou 2,
caractérisé en ce que les trous (4) sont rectangulaires. - Sécheur suivant l'une des revendications précédentes,
caractérisé en ce que l'une des branches (3) de chaque profilé est plus grande que l'autre branche (3) et la toile (17) ne repose que sur la branche (3) la plus grande en étant à distance de la branche (3) la plus petite. - Sécheur suivant la revendication 4,
caractérisé en ce que la hauteur des branches (3) dans la direction radiale va de 30 à 150 mm. - Sécheur suivant la revendication 5,
caractérisé en ce que le taux d'ouverture de la toile (17) va de 25 à 75%, de préférence, le taux d'ouverture de chaque profilé va de 15 à 70% ou va de 10 à 60%. - Sécheur suivant la revendication 6,
caractérisé en ce que la distance entre deux trous (4) voisins représente de 1,5 à 5 fois la dimension la plus grande des trous (4). - Sécheur suivant l'une des revendications précédentes,
caractérisé en ce qu'un obturateur (22) des trous (4) est monté coulissant sur le fond (2) de chaque profilé en U, de manière à dégager ou à obturer au moins en partie les trous (4). - Sécheur suivant la revendication 8,
caractérisé en ce que l'obturateur (22) est monté sur la face intérieure du U du fond (2) du profilé en U. - Sécheur suivant l'une des revendications précédentes,
caractérisé par une augmentation du taux d'ouverture du fond (2) de chaque profilé (1) en U, d'un côté frontal à l'autre. - Sécheur suivant l'une des revendications 1 à 9,
caractérisé par une augmentation du taux d'ouverture du fond (2) de chaque profilé (1) en U, de chaque bord vers le centre du tambour. - Sécheur suivant l'une des revendications 10 et 11,
caractérisé en ce que le taux d'augmentation du taux d'ouverture est compris entre 3 et 6 fois le taux d'ouverture le plus petit. - Sécheur suivant l'une des revendications précédentes,
caractérisé en ce qu'il n'a qu'un caisson (11). - Sécheur suivant l'une des revendications précédentes,
caractérisé en ce que l'une au moins des branches de chaque profilé, et notamment une seule d'entre elles ou éventuellement chacune d'entre elles, a une encoche, dans laquelle pénètre un cerceau.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1500524A FR3033875B1 (fr) | 2015-03-17 | 2015-03-17 | Tambour metallique, notamment pour un secheur |
| PCT/EP2016/055645 WO2016146662A1 (fr) | 2015-03-17 | 2016-03-16 | Sécheur a tambour |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3271672A1 EP3271672A1 (fr) | 2018-01-24 |
| EP3271672B1 true EP3271672B1 (fr) | 2019-11-06 |
Family
ID=53040520
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16711213.5A Active EP3271672B1 (fr) | 2015-03-17 | 2016-03-16 | Sécheur à tambour |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10612847B2 (fr) |
| EP (1) | EP3271672B1 (fr) |
| CN (1) | CN107532848B (fr) |
| ES (1) | ES2767650T3 (fr) |
| FR (1) | FR3033875B1 (fr) |
| WO (1) | WO2016146662A1 (fr) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102015118596A1 (de) * | 2015-10-30 | 2017-05-04 | TRüTZSCHLER GMBH & CO. KG | Vorrichtung und Verfahren zum thermischen Behandeln einer textilen Warenbahn |
| US10533283B2 (en) * | 2017-07-18 | 2020-01-14 | Valmet, Inc. | Reduced diameter foraminous exhaust cylinder |
| CN108166163A (zh) * | 2018-03-08 | 2018-06-15 | 恒天重工股份有限公司 | 一种适用于水刺机抽吸辊筒的高透气立体托持圆网 |
| CN108796905A (zh) * | 2018-05-11 | 2018-11-13 | 河南聚力时刻环保科技有限公司 | 一种用于无纺布生产的烘干箱 |
| CN108867141B (zh) * | 2018-07-19 | 2020-12-22 | 湖南三匠人科技有限公司 | 一种穿透烘缸 |
| IT201800010377A1 (it) * | 2018-11-16 | 2020-05-16 | Sicam S R L Soc It Costruzioni Aeromeccaniche | Tamburo perforato per essiccatori ad aria passante con dispositivo distribuzione dell'aria incorporato |
| DE202019100745U1 (de) | 2019-02-08 | 2020-05-11 | Autefa Solutions Germany Gmbh | Trocknungseinrichtung |
| CN112066673B (zh) * | 2020-09-19 | 2022-04-08 | 东莞市爱克斯曼机械有限公司 | 一种圆网烘箱 |
| EP4083553A1 (fr) | 2021-04-30 | 2022-11-02 | SICAM - S.R.L. Societa' Italiana Costruzioni Aeromeccaniche | Tambour perforé pour séchoir à l'air traversant |
| CN114136071A (zh) * | 2021-11-16 | 2022-03-04 | 东莞长联智能科技有限公司 | 热风循环型滚筒式烘干设备 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1151709A (en) * | 1965-10-14 | 1969-05-14 | Beloit Corp | Improvements in or relating to Drying Webs |
| DE1635350A1 (de) * | 1967-01-07 | 1971-03-11 | Vepa Ag | Verfahren und Vorrichtung zum Trocknen von bahn- und bandfoermigem Textilgut |
| US4542596A (en) | 1984-07-19 | 1985-09-24 | Honeycomb Systems, Inc. | Honeycomb grilled conduit |
| EP0354846B1 (fr) * | 1988-08-12 | 1992-10-21 | E & M LAMORT | Tamis pour épurateur et classificateur de pâte à papier |
| DE4239640A1 (en) * | 1992-11-26 | 1993-07-01 | Voith Gmbh J M | Paper-making roller - has channels from U=shaped rails fitted to the roller mantle |
| US5575080A (en) * | 1994-06-28 | 1996-11-19 | Fleissner Gmbh & Co., Kg | Device for the continuous-flow treatment of textile material or like fiber containg material |
| US7040038B1 (en) * | 1998-09-02 | 2006-05-09 | Metso Paper Usa, Inc. | Apparatus for processing permeable or semi-permeable webs |
| US6131308A (en) * | 1999-09-10 | 2000-10-17 | Ingenieurgemeinschaft Wsp, Prof. Dr.-Ing C Kramer, Prof. Dipl.-Ing H.J. Gerhardt M.S. | Apparatus for levitational guidance of web material |
| DE10001535A1 (de) * | 2000-01-14 | 2001-07-19 | Fleissner Maschf Gmbh Co | Vorrichtung vorzugsweise zum hydrodynamischen Vernadeln von z. B. Vliesen, Tissue oder Papier mit einer Blechtrommel als Unterstützungselement für das Gut |
| DE10253352A1 (de) * | 2002-11-14 | 2004-05-27 | Fleissner Gmbh & Co. Maschinenfabrik | Vorrichtung zum durchströmenden oder beaufschlagenden Behandeln von bahnförmiger Ware |
| DE102011113835A1 (de) * | 2011-09-21 | 2013-03-21 | Trützschler Nonwovens Gmbh | Vorrichtung zum Behandeln von einem Gut, insbesondere zum Trocknen eines vorzugsweise bahnförmigen Guts |
| DE202013102203U1 (de) * | 2012-08-23 | 2013-06-06 | Trützschler GmbH & Co Kommanditgesellschaft | Vorrichtung zur hydrodynamischen Verfestigung von Vliesen, Geweben oder Gewirken |
-
2015
- 2015-03-17 FR FR1500524A patent/FR3033875B1/fr active Active
-
2016
- 2016-03-16 US US15/558,604 patent/US10612847B2/en active Active
- 2016-03-16 EP EP16711213.5A patent/EP3271672B1/fr active Active
- 2016-03-16 WO PCT/EP2016/055645 patent/WO2016146662A1/fr not_active Ceased
- 2016-03-16 CN CN201680014976.1A patent/CN107532848B/zh active Active
- 2016-03-16 ES ES16711213T patent/ES2767650T3/es active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| FR3033875A1 (fr) | 2016-09-23 |
| FR3033875B1 (fr) | 2021-06-18 |
| WO2016146662A1 (fr) | 2016-09-22 |
| CN107532848A (zh) | 2018-01-02 |
| US20180080712A1 (en) | 2018-03-22 |
| CN107532848B (zh) | 2020-04-10 |
| EP3271672A1 (fr) | 2018-01-24 |
| ES2767650T3 (es) | 2020-06-18 |
| US10612847B2 (en) | 2020-04-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2016146662A1 (fr) | Sécheur a tambour | |
| FR2549505A1 (fr) | Sechoir pour produits textiles | |
| CN111089470B (zh) | 一种无纺布生产加工烘干定型处理工艺 | |
| FR2532732A1 (fr) | Dispositif pour secher et guider une piece ou bande | |
| EP0066661A1 (fr) | Appareil de séchage de bandes continues par air chaud, avec sustentation simultanée, notamment pour bandes de papier sortant d'impression | |
| EP3012565B1 (fr) | Tunnel de séchage pour produits céramiques | |
| FR2563327A1 (fr) | Installation de sechage de produits par echange de chaleur avec un fluide de sechage | |
| FR2905286A1 (fr) | Procede et dispositif de traitement physique et/ou chimique de produits en vrac au moyen d'un fluide gazeux. | |
| BE491461A (fr) | ||
| FR2752613A1 (fr) | Dispositif pour l'echange de chaleur et de matiere entre des milieux liquides et gazeux | |
| BE508275A (fr) | ||
| FR2518724A1 (fr) | Sechoir notamment pour tricots | |
| CH109935A (fr) | Installation pour le traitement par des gaz chauds de matières granuleuses. | |
| BE377775A (fr) | ||
| BE401889A (fr) | ||
| EP4473159A1 (fr) | Appareil à air traversant avec système de refroidissement | |
| FR2540232A1 (fr) | Sechoir a batons tournants pour echeveaux de fils textiles | |
| BE481808A (fr) | ||
| EP4083553A1 (fr) | Tambour perforé pour séchoir à l'air traversant | |
| BE657075A (fr) | ||
| CN110839910A (zh) | 一种胡萝卜加工系统 | |
| EP0082076A2 (fr) | Appareil pour le séchage et la stabilisation de tissu ou de tricot en pièces | |
| CH288695A (fr) | Installation pour le traitement thermique de finissage d'une matière textile. | |
| BE559861A (fr) | ||
| FR2571157A1 (fr) | Dispositif de sechage pour pellicule photographique en bande ou en feuille |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20171017 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| TPAC | Observations filed by third parties |
Free format text: ORIGINAL CODE: EPIDOSNTIPA |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180924 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190619 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1199304 Country of ref document: AT Kind code of ref document: T Effective date: 20191115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602016023735 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM AND CO. AG PATENT- UND MARKENANWAELTE , CH |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20191106 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200206 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200207 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200206 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200306 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200306 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2767650 Country of ref document: ES Kind code of ref document: T3 Effective date: 20200618 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602016023735 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20200807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200331 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191106 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: UEP Ref document number: 1199304 Country of ref document: AT Kind code of ref document: T Effective date: 20191106 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250429 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250401 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260401 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260319 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260320 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260324 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260320 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260310 Year of fee payment: 11 |