EP2678229B1 - Einrichtung zur herstellung eines dimensionsstabilen formkörpers und herstellungsverfahren für solche formkörper - Google Patents
Einrichtung zur herstellung eines dimensionsstabilen formkörpers und herstellungsverfahren für solche formkörper Download PDFInfo
- Publication number
- EP2678229B1 EP2678229B1 EP12717585.9A EP12717585A EP2678229B1 EP 2678229 B1 EP2678229 B1 EP 2678229B1 EP 12717585 A EP12717585 A EP 12717585A EP 2678229 B1 EP2678229 B1 EP 2678229B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- die
- blank
- equipment
- winding
- mandrel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000465 moulding Methods 0.000 title claims description 31
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 238000004804 winding Methods 0.000 claims description 67
- 239000000126 substance Substances 0.000 claims description 32
- 238000000034 method Methods 0.000 claims description 30
- 239000000463 material Substances 0.000 claims description 18
- 239000011230 binding agent Substances 0.000 claims description 10
- 239000007921 spray Substances 0.000 claims description 6
- 238000005520 cutting process Methods 0.000 claims description 5
- 239000013013 elastic material Substances 0.000 claims description 3
- 238000003860 storage Methods 0.000 claims description 2
- 230000003993 interaction Effects 0.000 claims 3
- 239000012530 fluid Substances 0.000 claims 1
- 239000000654 additive Substances 0.000 description 12
- 239000000835 fiber Substances 0.000 description 10
- 239000007788 liquid Substances 0.000 description 9
- 239000004744 fabric Substances 0.000 description 8
- 238000004806 packaging method and process Methods 0.000 description 7
- 238000007792 addition Methods 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 4
- 239000012535 impurity Substances 0.000 description 4
- 239000005022 packaging material Substances 0.000 description 4
- 238000006073 displacement reaction Methods 0.000 description 3
- 239000011888 foil Substances 0.000 description 3
- 239000000203 mixture Substances 0.000 description 3
- 235000011837 pasties Nutrition 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 238000009825 accumulation Methods 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- 238000000151 deposition Methods 0.000 description 2
- 239000003599 detergent Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 238000011282 treatment Methods 0.000 description 2
- 238000009736 wetting Methods 0.000 description 2
- 101100008048 Caenorhabditis elegans cut-4 gene Proteins 0.000 description 1
- 229920001353 Dextrin Polymers 0.000 description 1
- 239000004375 Dextrin Substances 0.000 description 1
- 241000208822 Lactuca Species 0.000 description 1
- 235000003228 Lactuca sativa Nutrition 0.000 description 1
- 229920002472 Starch Polymers 0.000 description 1
- 239000012190 activator Substances 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 230000001680 brushing effect Effects 0.000 description 1
- 239000001913 cellulose Substances 0.000 description 1
- 229920002678 cellulose Polymers 0.000 description 1
- 235000010980 cellulose Nutrition 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 235000019425 dextrin Nutrition 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 239000000975 dye Substances 0.000 description 1
- 235000013399 edible fruits Nutrition 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 239000005021 flexible packaging material Substances 0.000 description 1
- 230000006870 function Effects 0.000 description 1
- 238000001802 infusion Methods 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000009993 protective function Effects 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000001228 spectrum Methods 0.000 description 1
- 239000008107 starch Substances 0.000 description 1
- 235000019698 starch Nutrition 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 239000002759 woven fabric Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
- B65B11/54—Wrapping by causing the wrapper to embrace one end and all sides of the contents, and closing the wrapper onto the opposite end by forming regular or irregular pleats
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B51/00—Devices for, or methods of, sealing or securing package folds or closures; Devices for gathering or twisting wrappers, or necks of bags
Definitions
- the invention relates to a device for producing a dimensionally stable molded article.
- it relates to a device for producing a dimensionally stable wound shaped body which has cavities in the interior and to which accompanying substances can be added before or during the winding process.
- the invention relates to a production method for the dimensionally stable shaped body.
- the moldings produced in this way are wound in their entire volume with substantially constant density and have virtually no voids in the interior. If such wound bodies are added with additional substances during the winding process, these are, above all, dyes or substances with different active spectra which are introduced into the winding body via the wet phase.
- the wound bodies thus produced and impregnated must be fed to a drying process after the winding process.
- winding bodies described above are not wet-strength. In addition, they are not suitable to absorb additives that are present in solid, pasty or a mixed form thereof, if only one additive is water-soluble.
- the bobbins described above have no cavities inside, which is why they are practically unsuitable for addition of non-liquid additives. Such additions also do not allow the winding devices used.
- CH 293 832 A a fruit packaging machine, in which on a treadmill depressions are arranged over which a first packaging material is placed, then the goods to be packaged falls into the wells and finally done with a special mechanism, the closing of the protruding parts of the packaging means.
- the corresponding packaging device makes it possible to achieve a closure of the envelope at the upper end with only one revolution by means of the contact-sensitive arm by their rotation or by the rotation of the wrapped packaged goods. Additionally arranged welding and cutting elements close the envelope at the top and separate it from the film web. In the interest of a gentle treatment of the packaged while Antik apparatus speeds have to be kept very low. Consequently, the cycle time is very large and the performance of the device accordingly low.
- a major disadvantage of this device is also that a real winding process in the sense of spiral winding a web-shaped material is thus not feasible.
- EP 0 879 762 A1 It is proposed to form a blank of a flexible packaging material by lowering a vertically movable punch about a cylindrical shape, then to remove the cylindrical shape and to fill in the cavity formed thereby a liquid. Subsequently, the closure of the shell should then take place at its upper end.
- the proposed device is to serve the production of infusion bags.
- washing aids such as the known color catcher.
- Such kind of aids are currently being offered in the form of a flat blank, the user having to give these in addition to the detergent used in the laundry drum. Since depending on the application, for example, the amount of detergent and the amount of chemical additives are directly dependent, this results in possible errors. Either component can be forgotten or overdosed, resulting in undesirable results. There is therefore a need to combine both components into a ready-to-use product.
- the object is achieved by a device having the features of the characterizing part of one of the claims 1 or 2 in conjunction with the features of the preambles of these claims.
- the object is further achieved by a manufacturing method according to the features of the characterizing part of claims 8 or 9 in conjunction with the features of the preamble of these claims.
- Secondary and subordinate claims describe other embodiments of the device or method of manufacture. They do not limit the scope of the invention.
- a blank of a sheet is fed to a die of the shape that is arranged approximately in the middle of the blank over the die and the blank protrudes on all sides beyond the die.
- the center of the blank is pressed into the die using a mandrel.
- an additive or a mixture of several additives to the blank or in given the existing recess of the blank.
- the filling process can be maintained over a time interval.
- the die After filling, the die is pushed down to an end position by the mandrel.
- the annular central part of the die is fixed in a winding position.
- the annular central part has a horizontal bore through which a linearly displaceable winding mandrel penetrates into the already prefolded shaped body, thereby comes into contact with fibers or threads of the blank and wound up the entire blank.
- the middle part of the die forms the template for the winding of the molding. After completion of the winding process, the winding mandrel is withdrawn and the wound molded body removed from the central part of the die.
- the die is the same divided, with a Gesenkboden is additionally arranged, which can be moved by vertical displacement to an end position down, while the annular central part of the die is fixed in a winding position.
- the removal can take place by means of the mandrel which has been lowered again in a subsequent shaping operation, wherein the mandrel can be pushed out of the die with the prefolded next shaped body.
- a further embodiment of the invention may consist in that the mandrel at the end of the winding process ejects the shaped body by a vertical movement.
- a further embodiment of the invention is that immediately before the ejection process, a container is positioned under the middle part of the die and the ejected molded body is collected by this and optionally transported away.
- a dwell position serves to allow at least some bonding of the binder applied to the blank during the winding process, before further transport or aftertreatment or packaging follows the shaped body.
- Another embodiment of the device dispenses with a separate winding mandrel. Subsequent to or simultaneously with the filling, the die together with the blank rotates and the blank undergoes folds as a result of friction on non-rotating components, is twisted and finally forms a winding.
- the finished in this way winding body is closed on all sides and has a substantially rotationally symmetrical spatial form.
- Wetting with water can also serve to dissolve a binder already applied to the blanks and to activate in this way.
- the type of binder and the method of addition are largely variable.
- the manufacturing method practiced with the above-described device is such that a blank is first fed to the device. This can be removed from a storage tank.
- Another method embodiment provides before the first step, the supply of a sheet in the form of a slit strip, which is cut to length by means of a cutting process.
- the blank of the fabric may be wetted with a liquid.
- the supplied blank is then aligned over a die so that it projects beyond the die on all sides.
- an accompanying substance or a mixture of accompanying substances can be added in a further working step, whereby the blank can already sink somewhat into the die.
- the blank By a vertically displaceable mandrel, the blank is then pressed into the die, wherein the blank undergoes a random folding. In this working position, further addition of accompanying substances can take place. This is possible either via a feed channel contained in the mandrel or after pulling the mandrel.
- a motor-driven mandrel In the work step, which follows the pulling of the mandrel, a motor-driven mandrel is moved laterally into the die by means of a feed unit.
- the winding mandrel rotating during retraction captures individual fibers or threads of the blank, twisting them and as the winding process progresses, an approximately spherical filler body which is closed on all sides forms.
- the resulting molded body is ejected, for which purpose the die can be opened at the bottom.
- an agent can be retracted, which takes over and ejects the ejected molding.
- a dwell position can be approached after removal.
- the resulting molding can be ejected by the vertically displaceable mandrel, by compressed air from the die or sucked out of it by negative pressure.
- the die is completed by a bottom part, it is first closed again prior to the execution of a new work cycle.
- An embodiment of the invention provides to cover the top open die by an additional aperture.
- the panel consists of an elastic material and is deformed so far when lowering the vertically displaceable mandrel that the blank is pushed along with all the accompanying substances.
- Another embodiment of the method described above provides that the die rotates as such during the winding process of the shaped body about its vertical axis.
- the upper end of the die elastic diaphragm stops while parts of the blank initially fixed, whereby the blank is twisted and the molding is closed.
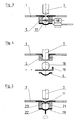
- a blank 3 from a feeder On a plate 1, which has a breakthrough 2, a blank 3 from a feeder, the Fig. 1 not shown, provided.
- the blank 3 is positioned over the aperture 2 so as to conceal it on all sides.
- a liquid has been applied from a spraying device 4, which makes the blank 3 smoother.
- a spraying device 4 which makes the blank 3 smoother.
- wetting with water, an organic liquid, an adhesive dispersion, an activator for fabric components already contained in the blank or an adhesive coating can be applied.
- a die which consists of an annular member 5 and a bottom part 6.
- the die can also be performed without the bottom part 6. In this case, only the annular member 5 forms the die.
- a feeder 8 which in Fig. 1 exemplified as a groove leads to approximately in the center of Gesengks condoms 9, resulting in on the blank 3 deposits an accumulation 10 of the accompanying substances.
- the device also has in the plate a diaphragm 11 made of an elastic material which closes the opening of the die in part.
- the device is also a winding device, consisting of a winding mandrel 12, a drive motor 13 and a displacement unit 14, assigned.
- the annular member 5 has a radial bore 15 into which the winding mandrel 12 can be inserted.
- the vertically displaceable mandrel 7 is again withdrawn from the die and then the winding device so far moved to the die that the winding mandrel 12 enters through the radial bore 15 in the interior 16 of the die, there detected fibers of the blank, these twisted and through the Cohesion of the blank ultimately wound this into a closed roll 17.
- the winding device is moved back to its original position, wherein the winding mandrel is pulled out of the die and out of the radial bore 15.
- a catch pan 19 is provided, which is driven before the ejection of the shaped body 18 under the die.
- the die After removal of the catching pan 19 with the shaped body 18, the die can be closed again and the vertically displaceable mandrel 7 can be moved back to the starting position. The process described can begin again for the production of a further shaped body.
- the blank 3 is a sheet with a self-released bond between the fibers, which only the breaking forces occurring during the winding process must withstand.
- the blank 3 can therefore consist of both a nonwoven, an additionally mechanically bonded nonwoven, a nonwoven with adhesive bonding of the fibers, a woven fabric, a knitted fabric or the like.
- Other requirements for the blank may be that it must be wet or waterproof during later use, that it must be resistant to certain chemical substances or the like.
- the impurities may be granular, free-flowing, flowing, powdery, pasty or a mixture of components having these properties in terms of their nature.
- the accompanying substances 9 must be suitable for being wrapped in a shaped body in the device according to the invention.
- a further embodiment of the device according to the invention provides that the die 20, consisting of an annular component 21 and the Gesenkêt 22, can rotate itself. After folding the blank 3 in the die and pulling the vertically displaceable mandrel 7, the elastic panel partially closes and forms the blank into a bag. With the onset of rotation of the die, the folded top 23 of the blank 3 is twisted and the molding closed.
- Feeding and discharging from the die may be performed as described in the first embodiment.
- the device according to the invention can be supplemented by additional means.
- conveying elements of the ejected molded body 18 directly into a perennial Hopkinss Container be transported.
- the supply of the blanks 3 can be designed so that they are divided immediately before the delivery of the blanks, while incidentally a belt is fed via a feed apparatus.
- conveyors can also be used for direct packaging or for additional wrapping with packaging materials, such as films.
- the inventive method provides that in a first step, a blank 3 fed and the same is positioned over a die.
- an additional work step can be carried out, in which a liquid is applied to the surface of the blank 3 via a spray device 4.
- a vertically displaceable mandrel moves into the die and takes the blank and the deposited quantity of accompanying substances 9 into the die interior 16, the blank 3 being prefolded into a small bag.
- the vertically displaceable mandrel 7 is pulled and a winding device moves with its winding mandrel 12 in the die, the winding mandrel 12 fibers of the blank 3 detected, twisted and ultimately wound up the entire blank, the deposition of impurities 9 is included in the resulting molded body ,
- the die is opened by lowering the bottom part 6, the vertically displaceable mandrel 7 moves into the die and pushes the winding 17 out of the die. After being released, the molded body 18 assumes its final shape.
- the shaped body 18 is conveyed out of the device.
- Another form of the manufacturing method provides that instead of winding with a winding mandrel, the die rotates as a whole and the shaped body is wound in this manner by twisting the protruding ends of the blank 3.
- the invention thus has the advantage that it allows to produce by winding substantially rotationally symmetrical shaped body, which can be filled with impurities, permanently enclose them after completion and at the same time open the possibility of dosing the accompanying substances in the following uses of the molding release and, if necessary, in a wet phase also dissolve the bobbin again.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Moulding By Coating Moulds (AREA)
Description
- Die Erfindung betrifft eine Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers. Sie betrifft insbesondere eine Einrichtung zur Herstellung eines dimensionsstabilen gewickelten Formkörpers, der im Inneren Hohlräume hat und dem vor oder während dem Wickelvorgang Begleitstoffe beigegeben werden können. Weiter betrifft die Erfindung ein Herstellungsverfahren für den dimensionsstabilen Formkörper.
- Es sind Einrichtungen bekannt, die Formkörper durch Wickeln herstellen. Diese verarbeiten ein Flächengebilde aus Naturfasern, dem während des Wickelvorganges ein wässriges Bindemittel zugeführt wird. Solcher Art Wickelkörper werden vor allem aus Zellstoff-Spaltband gewickelt, während des Wickelvorganges Dextrin-, Zellulose- oder Stärkekleber beigegeben und die Formkörper abschließend getrocknet.
- Die auf diese Weise hergestellten Formkörper sind in ihrem gesamten Volumen mit weitgehend gleichbleibender Dichte gewickelt und besitzen im Inneren praktisch keine Hohlräume. Sofern solchen Wickelkörpern beim Wickelvorgang zusätzliche Substanzen beigegeben werden, handelt es sich vor allem um Farbstoffe oder Substanzen mit anderen Wirkspektren, die über die Nassphase in den Wickelkörper eingebracht werden.
- Die so hergestellten und imprägnierten Wickelkörper müssen nach dem Wickelprozess einem Trocknungsprozess zugeführt werden.
- Die oben beschriebenen Wickelkörper sind nicht nassfest. Sie eignen sich darüber hinaus nicht, um Zusatzstoffe aufzunehmen, die in fester, pastöser oder einer Mischform daraus vorliegen, sofern nur ein Zusatzstoff wasserlöslich ist.
- Ferner haben die oben beschriebenen Wickelkörper im Inneren keine Hohlräume, weshalb sie sich für eine Beigabe nicht flüssiger Zusatzstoffe praktisch nicht eignen. Solche Beigaben lassen auch die verwendeten Wickeleinrichtungen nicht zu.
- Es sind Einrichtungen bekannt, mit denen dreidimensionale Gegenstände schonend mit einem Einschlag versehen werden können.
- In
CH 293 832 A - In
US 2 982 071 A Ist eine Einrichtung beschrieben, die es gestattet, scheibenförmige dreidimensionale Gegenstände mit einem Einschlag zu versehen, indem auf einer ebenen Fläche das Einschlagmaterial angeordnet, darauf das zu verpackende Gut positioniert wird, mit einem einschwenkbaren Stempel beide durch ein Gesenk gedrückt werden und nachfolgend mithilfe weiterer Betätigungseinrichtungen der vollständige Verschluss der Verpackung erfolgt. - In
US 2 830 417 A ist gleichfalls eine Verpackungsmaschine beschrieben, bei der auf einer Arbeitsebene ein Verpackungsmittel angeordnet wird, anschließend das zu verpackende Gut mit einem absenkbaren Stempel in eine Vertiefung gedrückt wird und in dieser durch Bürsten das vollständige Umschließen des zu verpackenden Gegenstandes erfolgt. Am oberen Ende der Verpackung soll dann mit überstehendem Material ein Verschluss durch Zusammendrücken und Fixieren erfolgen. - Aus
EP 0 199 995 A1 ist ein Vorschlag bekannt, bei dem auf einem Auflagetisch eine Folie ausgebreitet ist, auf diese Folie ein höchstempfindliches Packgut, wie beispielsweise ein Salatkopf, über der Öffnung eines Gesenks angeordnet werden kann und mit einem koaxial über dem Packgut angeordneten Stempel dasselbe in eine Öffnung des Tisches gedrückt werden kann, wobei elastische Elemente den Durchtritt des Packguts mitsamt der umhüllenden Folie ermöglichen. Nach dem Durchtritt durch die Öffnung wird das nunmehr eingeschlossene Packgut unterhalb des Tisches von mehreren Auslegern mit daran angeordneten berührungssensitiven Elementen gefasst und zentriert. Sodann wird oberhalb des Packguts die Folielage geschlossen und von der auf dem Tisch aufliegenden Folie getrennt. - Die entsprechende Verpackungseinrichtung gestattet es, mithilfe der berührungssensitiven Ausleger durch deren Rotation bzw. durch die Rotation des umhüllten Packguts einen Verschluss der Umhüllung am oberen Ende mit nur einer Umdrehung zu erreichen. Zusätzlich angeordnete Schweiß- und Schneidelemente schließen die Umhüllung am oberen Ende und trennen sie von der Folienbahn. Im Interesse einer schonenden Behandlung des Packguts müssen dabei Andruckkräfte und Drehzahlen sehr niedrig gehalten werden. Mithin ist die Taktzeit sehr groß und die Leistung der Einrichtung dementsprechend gering.
- Ein wesentlicher Nachteil dieser Einrichtung besteht zudem darin, dass ein wirklicher Wickelvorgang im Sinne des spiralförmigen Aufwickelns eines bahnenförmigen Gutes damit nicht ausführbar ist.
- Bekannt sind auch Einrichtungen, die der Schaffung eines Behältnisses mit einem Hohlraum und einer umhüllenden weichelastischen Membran dienen.
- In
EP 0 879 762 A1 ist vorgeschlagen, einen Zuschnitt eines flexiblen Verpackungsmaterials durch Absenken eines vertikal bewegbaren Stempels um eine zylindrische Form zu formen, anschließend die zylindrische Form zu entfernen und in den dabei ausgebildeten Hohlraum eine Flüssigkeit einzufüllen. Nachfolgend soll dann der Verschluss der Hülle an ihrem oberen Ende erfolgen. Vorzugsweise soll die vorgeschlagene Einrichtung der Herstellung von Infusionsbeuteln dienen. - Die oben beschriebenen Einrichtungen arbeiten notwendigerweise nur mit einer Vertikalbewegung der zu verpackenden Güter. Diese sollen so schonend wie möglich behandelt werden. Darüber hinaus werden mit Ausnahme des Vorschlages gemäß
EP 0 879 762 A1 stets dreidimensionale Objekte umhüllt. Es kommt dabei nicht auf einen über längere Zeit stabilen Einschluss dieser Objekte an. - In allen vorgenannten Fällen wird nur die Schutzfunktion des Verpackungsmaterials genutzt. Dasselbe ist in keinem der Fälle Träger zusätzlicher Funktionen.
- Es ist des Weiteren bekannt, textile Flächengebilde mit chemischen Zusatzbehandlungen zu versehen. Unter anderem können dies Waschhilfsmittel sein, wie beispielsweise die bekannten Farbfänger.
- Solcher Art Hilfsmittel werden zurzeit in Form eines flachen Zuschnittes angeboten, wobei die Nutzer diese zusätzlich zum verwendeten Waschmittel in die Waschguttrommel geben müssen. Da sich abhängig vom Anwendungsfall beispielsweise die Waschmittelmenge und die Menge an chemischen Zusätzen in direkter Abhängigkeit befinden, ergeben sich daraus Fehlermöglichkeiten. Eine von beiden Komponenten kann vergessen oder überdosiert werden, was zu unerwünschten Ergebnissen führt. Es besteht deshalb ein Bedarf, beide Komponenten zu einem anwendungsfertigen Erzeugnis zu kombinieren.
- Es besteht also ein Bedarf an Formkörpern, die unter Verwendung von aus Fasern erzeugten Flächengebilden herstellbar sind, im Inneren Hohlräume zur Aufnahme von Zusatzstoffen haben und die zur Verteilung der enthaltenen Zusatzstoffe in einem Anwendungsprozess dienen können. Dabei besteht ein Haupterfordernis darin, dass die Wickelkörper die enthaltenen Zusatzstoffe dosiert freisetzen können. Ein weiteres Erfordernis besteht darin, dass das Flächengebilde sich in besagtem Anwendungsprozess nicht auflösen darf.
- Aus diesem Bedarf und den daraus resultierenden technischen Spezifikationen für solche Formkörper ergibt sich ein Bedarf an Einrichtungen, die diese Formkörper herstellen können. Insbesondere ergibt sich dabei ein Bedarf an Einrichtungen, die die Formkörper in möglichst einem Arbeitsgang endfertig herstellen können.
- Es ist deshalb Aufgabe der Erfindung, eine Einrichtung vorzuschlagen, die es ermöglicht, Wickelkörper mit den oben beschriebenen Eigenschaften, vor allem mit im Inneren befindlichen Hohlräumen zu erzeugen, wobei die Einrichtung bei der Erzeugung der Wickelkörper zugleich die Begleitstoffe in diese einbringen muss. Es ist weiterhin Aufgabe der Erfindung, ein Herstellungsverfahren für die mit der Einrichtung hergestellten Wickelkörper vorzuschlagen.
- Die Aufgabe wird gelöst durch eine Einrichtung mit den Merkmalen des kennzeichnenden Teils eines der Patentansprüche 1 oder 2 in Verbindung mit den Merkmalen der Oberbegriffe dieser Ansprüche. Die Aufgabe wird weiterhin gelöst durch ein Herstellungsverfahren nach den Merkmalen des kennzeichnenden Teils der Patentansprüche 8 oder 9 in Verbindung mit den Merkmalen des Oberbegriffes diese Ansprüche. Neben- und nachgeordnete Ansprüche beschreiben andere Ausführungsformen der Einrichtung oder des Herstellungsverfahrens. Sie beschränken den Schutzbereich der Erfindung nicht.
- In der nachstehenden Beschreibung, den Ausführungsbeispielen und den Patentansprüchen werden die nachstehend aufgeführten Begriffe mit folgendem Sinngehalt verwendet:
- Formkörper - ist ein aus einem Flächengebilde erzeugter dreidimensionaler Körper mit einer Mehrzahl von Wickellagen, wobei zwischen einzelnen Wickellagen Hohlräume zur Aufnahme von Zusatzstoffen vorhanden sind.
- Flächengebilde - ist ein durch miteinander verbundene Fasern und/oder Fäden gebildetes Flächengebilde mit einer feuchtigkeitsbeständigen Bindung.
- Zuschnitt - ist ein geometrisch bestimmter Abschnitt des Flächengebildes.
- Hohlraum - ist ein zwischen zwei Lagen einer Wicklung vorhandener Raum mit während des Wickelprozesses nicht vorher bestimmbarer Größe und Form, der Zusatzstoffe aufnehmen kann.
- Zusatzstoffe - sind Substanzen, die vor allem in fester, insbesondere in körniger, rieselfähiger, pulverförmiger, pastöser oder einer Mischform, die im fertig gestellten Formkörper in dessen Hohlräumen angeordnet sind und in einem späteren Verwendungsfall durch den Formkörper dosiert freigegeben werden.
- Nach der Erfindung wird ein Zuschnitt aus einem Flächengebilde einem Gesenk der Gestalt zugeführt, dass in etwa die Mitte des Zuschnittes über dem Gesenk angeordnet ist und der Zuschnitt allseitig über das Gesenk hinaus ragt.
- Es kann vorgesehen sein, während des Zuführens des Zuschnittes zum Gesenk diesen mit einer Flüssigkeit zu besprühen.
- Nachfolgend wird mit Hilfe eines Dorns das Zentrum des Zuschnitts in das Gesenk gedrückt. Vor, während oder nach dem Eindrücken in das Gesenk wird ein Zusatzstoff oder ein Gemisch von mehreren Zusatzstoffen auf den Zuschnitt oder in die bereits vorhandene Vertiefung des Zuschnitts gegeben. Der Füllprozess kann dabei über ein Zeitintervall hinweg aufrechterhalten bleiben.
- Nach dem Befüllen wird durch den Dorn das Gesenk bis zu einer Endlage nach unten verschoben. Das ringförmige Mittelteil des Gesenks ist in einer Wickelposition fixiert. Das ringförmige Mittelteil besitzt eine horizontal liegende Bohrung, durch die ein linear verschiebbarer Wickeldorn in den bereits vorgefalteten Formkörper eindringt, dabei mit Fasern oder Fäden des Zuschnitts in Verbindung kommt und den gesamten Zuschnitt aufwickelt. Das Mittelteil des Gesenks bildet dabei die Schablone für das Wickeln des Formkörpers. Nach Abschluss des Wickelvorgangs wird der Wickeldorn zurückgezogen und der gewickelte Formkörper aus dem Mittelteil des Gesenks entfernt.
- Bei einer anderen Ausführung des Gesenks ist dasselbe geteilt, wobei ein Gesenkboden zusätzlich angeordnet ist, der durch Vertikalverschiebung bis zu einer Endstellung nach unten bewegt werden kann, während das ringförmige Mittelteil des Gesenks in einer Wickelposition fixiert ist.
- Das Entfernen kann bei einer Ausgestaltungsform der Erfindung durch den bei einem nachfolgenden Formungsvorgang erneut abgesenkten Dorn erfolgen, wobei dieser mit dem vorgefalteten nächsten Formkörper den vorher gegangenen aus dem Gesenk herausdrücken kann.
- Eine weitere Ausgestaltungsform der Erfindung kann darin bestehen, dass der Dorn am Ende des Wickelvorganges den Formkörper durch eine Vertikalbewegung ausstößt.
- Ebenso kann ein Ausstoßen des Formkörpers durch zusätzliche mechanische Bauteile (Stößel), durch Druckluft oder durch Unterdruck erfolgen.
- Eine weitere Ausgestaltungsform der Erfindung besteht darin, dass unmittelbar vor dem Vorgang des Ausstoßens ein Behältnis unter das Mittelteil des Gesenks positioniert wird und der ausgestoßene Formkörper von diesem aufgefangen und gegebenenfalls abtransportiert wird.
- Es kann ein Weitertransport zu einer Verweilposition vorgesehen sein. Ebenso ist es möglich, die ausgestoßenen Formkörper direkt einem Behältnis zuzuführen.
- Ist eine Verweilposition vorgesehen, dann dient diese dazu, die beim Wickelvorgang auf den Zuschnitt aufgebrachten Bindemittel zumindest etwas abbinden zu lassen, bevor ein Weitertransport oder eine Nachbehandlung oder die Verpackung der Formkörper folgt.
- Eine andere Ausgestaltungsform der Einrichtung verzichtet auf einen gesonderten Wickeldorn. Nachfolgend oder gleichzeitig mit dem Befüllen rotiert das Gesenk mitsamt dem Zuschnitt und der Zuschnitt erfährt in Folge von Reibung an nichtrotierenden Bauteilen Faltungen, wird verdreht und bildet schließlich eine Wicklung. Der auf diese Weise fertig gestellte Wickelkörper ist allseitig geschlossen und hat eine im Wesentlichen rotationssymmetrische Raumform.
- Die oben bereits beschriebenen Mittel zur Zuführung des Zuschnitts, zu dessen Verformung in das Gesenk, zur Zufuhr der Begleitstoffe und zu einem eventuellen Einsprühen des Zuschnitts bleiben dabei weitgehend unverändert. Ebenso die verschiedenen Möglichkeiten der Abförderung des ausgestoßenen Formkörpers.
- Es wurde gefunden, dass die Verarbeitung der Zuschnitte durch Wickeln wesentlich erleichtert ist, wenn die Zuschnitte vor dem Wickeln mit Flüssigkeit benetzt wurden.
- Hierbei kommt neben Wasser vor allem eine Bindemittellösung in Frage.
- Das Benetzen mit Wasser kann auch dazu dienen, ein bereits auf den Zuschnitten aufgebrachtes Bindemittel anzulösen und auf diese Weise zu aktivieren.
- Die Art des Bindemittels und die Methode der Beigabe sind dabei weitgehend variabel.
- Das mit der oben beschriebenen Einrichtung praktizierte Herstellungsverfahren läuft so ab, dass zunächst der Einrichtung ein Zuschnitt zugeführt wird. Dieser kann dabei einem Vorratsspeicher entnommen werden.
- Eine andere Verfahrensausgestaltung sieht vor dem ersten Arbeitsschritt die Zufuhr eines Flächengebildes in der Form eines Spaltbandes vor, das mithilfe eines Zuschnittverfahrens abgelängt wird.
- Während der Zufuhr kann in einem wahlweisen Arbeitsschritt der Zuschnitt des Flächengebildes mit einer Flüssigkeit benetzt werden.
- Der zugeführte Zuschnitt wird sodann über einem Gesenk so ausgerichtet, dass er allseitig das Gesenk überragt.
- In dieser Position kann in einem weiteren Arbeitsschritt eine Begleitsubstanz oder ein Gemisch von Begleitsubstanzen zugegeben werden, wobei sich der Zuschnitt bereits etwas in das Gesenk einsenken kann.
- Durch einen vertikal verschiebbaren Dorn wird anschließend der Zuschnitt in das Gesenk gedrückt, wobei der Zuschnitt eine zufällige Faltung erfährt. In dieser Arbeitsposition kann weitere Zugabe von Begleitstoffen erfolgen. Dies ist entweder über einen im Dorn enthaltenen Zuführungskanal oder nach dem Ziehen des Dorns möglich.
- Im Arbeitsschritt, der dem Ziehen des Dorns folgt, wird mithilfe einer Vorschubeinheit ein motorisch angetriebener Wickeldorn seitlich in das Gesenk eingefahren. Der beim Einfahren rotierende Wickeldorn erfasst einzelne Fasern oder Fäden des Zuschnitts, verdrillt diese und bei weiterem Fortschreiten des Wickelvorgangs bildet sich ein allseitig geschlossener in etwa kugelförmiger Füllkörper aus.
- Abschließend wird der entstandene Formkörper ausgestoßen, wozu das Gesenk an der Unterseite geöffnet werden kann. In dem Zwischenraum zwischen Gesenk und Gesenkunterteil kann ein Mittel eingefahren werden, das den ausgestoßenen Formkörper übernimmt und abfördert.
- Alternativ kann nach der Abförderung eine Verweilposition angefahren werden.
- In der Verweilposition kann eine Wärmezufuhr erfolgen.
- Wiederum alternativ kann der entstandene Formkörper durch den vertikal verschiebbaren Dorn, durch Druckluft aus dem Gesenk ausgestoßen oder durch Unterdruck aus diesem abgesaugt werden.
- Die oben beschriebenen Arbeitsschritte können in einem erneuten Arbeitszyklus wiederholt werden.
- Sofern das Gesenk durch ein Bodenteil abgeschlossen ist, wird dasselbe vor der Ausführung eines Neuen Arbeitszyklus zunächst wieder geschlossen.
- Eine Ausgestaltungsform der Erfindung sieht vor, das oben offene Gesenk durch eine zusätzliche Blende abzudecken. Die Blende besteht aus einem elastischen Werkstoff und wird beim Absenken des vertikal verschiebbaren Dorns so weit verformt, dass der Zuschnitt mitsamt den Begleitstoffen hindurchgedrückt wird.
- Eine andere Ausgestaltungsform des oben beschriebenen Verfahrens sieht vor, dass das Gesenk als solches beim Wickelvorgang des Formkörpers um seine Vertikalachse rotiert. Die das Gesenk oben abschließende elastische Blende hält dabei Teile des Zuschnitts zunächst fest, wodurch der Zuschnitt verdrillt und der Formkörper geschlossen wird.
- Die Erfindung wird nachstehend anhand einiger Ausführungsbeispiele und Zeichnungen näher erläutert. Dabei zeigen:
- Fig. 1 -
- die Hauptteile der erfindungsgemäßen Einrichtung mit einem bereits zugeführten Zuschnitt, der über dem Gesenk positioniert und mit Begleitstoff befüllt ist.
- Fig. 2 -
- die gleiche Einrichtung in einem Zustand, bei dem der vertikal verschiebbare Dorn den Zuschnitt in das Gesenk eingedrückt hat und der vertikal verschiebbare Dorn noch abgesenkt ist.
- Fig. 3 -
- die Einrichtung beim Wickelvorgang, wobei der angetriebene Wickeldorn in das Gesenk eingefahren ist.
- Fig. 4 -
- die Einrichtung, wobei der gewickelte Formkörper durch den abgesenkten vertikal verschiebbaren Dorn aus dem geöffneten Gesenk nach unten ausgestoßen wird.
- Fig. 5 -
- eine Form der Einrichtung, bei der das Gesenk selbst eine Rotationsbewegung ausführt.
- Auf einer Platte 1, die einen Durchbruch 2 aufweist, wird ein Zuschnitt 3 von einer Zuführeinrichtung, die
Fig. 1 nicht zeigt, bereitgestellt. Der Zuschnitt 3 ist über dem Durchbruch 2 so positioniert, dass er diesen allseitig verdeckt. - Bei der Zuführung des Zuschnittes 3 ist aus einer Sprühvorrichtung 4 eine Flüssigkeit aufgetragen worden, die den Zuschnitt 3 geschmeidiger macht. Alternativ kann in Abhängigkeit vom Material des Zuschnitts 3 ein Benetzen mit Wasser, einer organischen Flüssigkeit, einer Klebstoffdispersion, einem Aktivator für im Zuschnitt bereits enthaltene Stoffkomponenten oder ein Klebelack aufgetragen werden.
- Unter der Platte 1 befindet sich ein Gesenk, das aus einem ringförmigen Bauteil 5 und einem Bodenteil 6 besteht.
- Das Gesenk kann auch ohne das Bodenteil 6 ausgeführt sein. In diesem Fall bildet ausschließlich das ringförmige Bauteil 5 das Gesenk.
- Konzentrisch über dem Gesenk ist ein vertikal verschiebbarer Dorn 7 angeordnet. Eine Zuführeinrichtung 8, die in
Fig. 1 beispielhaft als Rinne dargestellt ist, führt in etwa in das Zentrum des Gesenks Begleitstoffe 9 zu, wodurch sich auf dem Zuschnitt 3 eine Ansammlung 10 der Begleitstoffe ablagert. Die Einrichtung besitzt ferner in der Platte eine Blende 11 aus einem elastischen Werkstoff, die die Öffnung des Gesenks zum Teil verschließt. Der Einrichtung ist ferner eine Wickeleinrichtung, bestehend aus einem Wickeldorn 12, einem Antriebsmotor 13 und einer Verschiebeeinheit 14, zugeordnet. Das ringförmige Bauteil 5 besitzt eine radiale Bohrung 15, in die der Wickeldorn 12 eingeführt werden kann. - Nach dem Befüllen des Zuschnitts 3 mit Begleitstoffen 9 wird der vertikal verschiebbare Dorn 7 in das Gesenk gedrückt, wobei sich die elastische Blende 11 in das Gesenk hinein vorformt und der Zuschnitt mit den abgelagerten Begleitstoffen 9 eine sackähnlich vertiefte und gefaltete Zwischenform erhält.
- Nachfolgend wird der vertikal verschiebbare Dorn 7 wieder aus dem Gesenk zurückgezogen und anschließend die Wickeleinrichtung so weit zum Gesenk verschoben, dass der Wickeldorn 12 durch die radiale Bohrung 15 in den Innenraum 16 des Gesenks einfährt, dort Fasern des Zuschnitts erfasst, diese verdrillt und durch den Zusammenhalt des Zuschnitts diesen letztlich zu einem geschlossenen Wickel 17 aufwickelt. Nach Abschluss des Wickelvorganges wird die Wickeleinrichtung wieder in ihre Ausgangsstellung zurückgefahren, wobei der Wickeldorn aus dem Gesenk und aus der radialen Bohrung 15 gezogen wird.
- Durch erneutes Absenken des vertikal verschiebbaren Dorns 7 und gleichzeitiges Öffnen des Bodenteils 6 kann der entstandene Formkörper 18 nach unten aus dem Gesenk entfernt werden. Zum Ablegen und Abtransport ist eine Fangschale 19 vorgesehen, die vor dem Ausstoßen des Formkörpers 18 unter das Gesenk gefahren wird.
- Nach dem Entfernen der Fangschale 19 mit dem Formkörper 18 kann das Gesenk wieder geschlossen und der vertikal verschiebbare Dorn 7 in die Ausgangsstellung zurückgefahren werden. Der beschriebene Vorgang kann zur Herstellung eines weiteren Formkörpers erneut beginnen.
- Der Zuschnitt 3 ist ein Flächengebilde mit einer an sich freigestellten Bindung zwischen den Fasern, die lediglich den beim Wickelvorgang auftretenden Reißkräften standhalten muss. Der Zuschnitt 3 kann deshalb sowohl aus einem Vlies, einem zusätzlich mechanisch verfestigten Vlies, einem Vlies mit Klebebindung der Fasern, einem Gewebe, einem Gestrick oder dergleichen bestehen. Weitere Anforderungen an den Zuschnitt können darin bestehen, dass der beim späteren Gebrauch nass- bzw. wasserfest sein muss, dass er gegen bestimmte chemische Stoffe beständig sein muss oder ähnliches.
- Es kann erforderlich sein, beim Wickeln des Formkörpers zusätzlich zu den entstehenden mechanischen Verbindungen der Fasern ein Bindemittel (Klebstoff) beizugeben. Die Anforderungen an solche Bindemittel ergeben sich wiederum aus den geforderten Eigenschaftsbildern bei der Verwendung der Formkörper und aus den chemisch-physikalischen Eigenschaften der eingefüllten Begleitstoffe.
- Die Begleitstoffe können hinsichtlich ihrer Beschaffenheit körnig, rieselfähig, fließend, pulverförmig, pastös oder auch ein Gemisch aus Komponenten mit diesen Eigenschaften sein.
- Hinsichtlich ihrer physikalisch-chemischen Eigenschaften müssen die Begleitstoffe 9 geeignet sein, in der erfindungsgemäßen Einrichtung in einen Formkörper eingewickelt zu werden.
- Eine weitere Ausführungsform der erfindungsgemäßen Einrichtung sieht vor, dass das Gesenk 20, bestehend aus einem ringförmigen Bauteil 21 und dem Gesenkboden 22, selbst rotieren kann. Nach dem Einfalten des Zuschnitts 3 in das Gesenk und dem Ziehen des vertikal verschiebbaren Dorns 7 schließt sich die elastische Blende teilweise und formt den Zuschnitt zu einem Säckchen. Mit Einsetzen der Rotationsbewegung des Gesenks wird das eingefaltete Oberteil 23 des Zuschnitts 3 verdrillt und der Formkörper geschlossen.
- Die Zuführung und das Ausstoßen aus dem Gesenk können wie im ersten Ausführungsbeispiel beschrieben ausgeführt sein.
- Die erfindungsgemäße Einrichtung kann durch zusätzliche Mittel ergänzt werden. So kann über Förderelemente der ausgestoßene Formkörper 18 direkt in ein bereitstehendes Behältnis befördert werden. Ebenso ist es möglich, den Formkörper 18 in eine Verweilposition zu befördern, wo er wahlweise erwärmt werden kann und beispielsweise bei dessen Herstellung in den Formkörper 18 eingebrachte Flüssigkeiten wieder ausgetrieben werden.
- Die Zufuhr der Zuschnitte 3 kann so ausgestaltet sein, dass diese unmittelbar vor der Zuführung der Zuschnitte geteilt werden, während im Übrigen über einen Vorschubapparat ein Band zugeführt wird.
- Sofern die Formkörper dies zulassen, kann mit Fördereinrichtungen auch eine unmittelbare Verpackung oder auch eine zusätzliche Umhüllung mit Verpackungsmaterialien, wie Folien, erfolgen.
- Das erfindungsgemäße Verfahren sieht vor, dass in einem ersten Arbeitsschritt ein Zuschnitt 3 zugeführt und derselbe über einem Gesenk positioniert wird.
- Beim Zuführen kann ein zusätzlicher Arbeitsschritt ausgeführt werden, bei dem eine Flüssigkeit über eine Sprühvorrichtung 4 auf die Oberfläche des Zuschnitts 3 aufgebracht wird.
- Nachfolgend wird auf dem Zuschnitt eine Teilmenge eines Begleitstoffes 9 so abgelagert, dass diese in etwa über dem Gesenk angeordnet ist.
- Daran anschließend fährt ein vertikal verschiebbarer Dorn in das Gesenk ein und nimmt den Zuschnitt und die abgelagerte Menge an Begleitstoffen 9 mit in den Gesenkinnenraum 16, wobei der Zuschnitt 3 zu einem Säckchen vorgefaltet wird.
- Anschließend wird der vertikal verschiebbare Dorn 7 gezogen und eine Wickeleinrichtung fährt mit ihrem Wickeldorn 12 in das Gesenk ein, wobei der Wickeldorn 12 Fasern des Zuschnitts 3 erfasst, verdrillt und letztlich den gesamten Zuschnitt aufwickelt, wobei die Ablagerung der Begleitstoffe 9 im entstehenden Formkörper eingeschlossen wird.
- Nach Fertigstellung des Wickels 17 wird der Wickeldorn durch Zurückfahren der Wickeleinrichtung gezogen.
- Daran anschließend wird das Gesenk durch Absenken des Bodenteils 6 geöffnet, der vertikal verschiebbare Dorn 7 fährt in das Gesenk ein und stößt den Wickel 17 aus dem Gesenk heraus. Nach dem Freiwerden nimmt der Formkörper 18 seine endgültige Form ein.
- Daran anschließend wird der Formkörper 18 aus der Einrichtung heraus gefördert.
- Eine andere Form des Herstellungsverfahrens sieht vor, dass anstelle des Aufwickelns mit einem Wickeldorn das Gesenk insgesamt rotiert und der Formköper auf diese Weise durch Verdrillen der überstehenden Enden des Zuschnitts 3 gewickelt wird.
- Die Erfindung hat also den Vorteil, dass sie es erlaubt, durch Wickeln im wesentlichen rotationssymmetrische Formkörper herzustellen, die mit Begleitstoffen gefüllt werden können, diese nach der Fertigstellung dauerhaft umschließen und zugleich die Möglichkeit eröffnen, bei auf die Herstellung folgenden Verwendungen der Formkörper die Begleitstoffe dosiert freizusetzen und erforderlichenfalls in einer Nassphase auch den Wickelkörper wieder aufzulösen.
-
- 1
- Platte
- 2
- Durchbruch
- 3
- Zuschnitt
- 4
- Sprühvorrichtung
- 5
- Ringförmiges Bauteil
- 6
- Bodenteil
- 7
- Vertikal verschiebbarer Dorn
- 8
- Zuführeinrichtung
- 9
- Begleitstoffe
- 10
- Ansammlung der Begleitstoffe [9]
- 11
- Blende
- 12
- Wickeldorn
- 13
- Antriebsmotor
- 14
- Verschiebeeinheit
- 15
- Radiale Bohrung
- 16
- Innenraum des Gesenks
- 17
- Wickel
- 18
- Formkörper
- 19
- Fangschale
- 20
- Gesenk
- 21
- Ringförmiges Bauteil
- 22
- Gesenkboden
- 23
- Eingefaltetes Oberteil des Zuschnitts [3]
Claims (12)
- Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers (18), der aus einem Wickel (17) besteht
und im Inneren desselben verteilt angeordnete Begleitstoffe (9) enthält,
die Einrichtung aus:- einer Sprühvorrichtung (4),- einem Mittel zur Zuführung von Zuschnitten (3) eines Flächengebildes,- einem Gesenk, das wenigstens aus einem ringförmigen Bauteil (5) besteht,- einem über dem Gesenk vertikal verschiebbaren Dorn (7),- einer Zuführeinrichtung (8) für Begleitstoffe (9)- und einem Wickeldorn (12)besteht und diese dergestalt miteinander zusammen- und wechselwirken, dass:- das Mittel zur Zuführung von Zuschnitten (3) eines Flächengebildes den Zuschnitt (3) über einem Gesenk so positioniert, dass dessen Ränder über den Rand des Gesenks hinaus ragen,- der über dem Gesenk vertikal verschiebbare Dorn (7) nach dem Zuführen und Ausrichten des Zuschnitts (3) des Flächengebildes mit demselben in das Gesenk einfahrbar ist und dessen unteres Ende an die Form des Gesenks in etwa angepasst ist,- die Zuführeinrichtung (8) so angeordnet ist, dass sie Begleitstoffe (9) auf den Zuschnitt (3) des Flächengebildes oder in eine durch Absenken des vertikal verschiebbaren Dorns (7) entstehende Vertiefung geben kann,
dadurch gekennzeichnet, dass
mit der Sprühvorrichtung (4) vor oder während der Zufuhr des Zuschnitts (3) des Flächengebildes ein Bindemittel auf diesen übertragbar ist, der Wickeldorn (12) in eine seitliche Bohrung des ringförmigen Bauteils (5) des Gesenks einfahrbar ist
und durch Interaktion zwischen dem Zuschnitt (3), dem Wickeldorn (12) und dem ringförmigen Bauteil (5) ein Formkörper (18) erzeugbar ist, der geschlossen ist und nach dem Zurückfahren des Wickeldorns (12) aus dem Gesenk entfernbar ist. - Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers (18), der aus einem Wickel (17) besteht
und im Inneren desselben verteilt angeordnete Begleitstoffe (9) enthält,
die Einrichtung aus:- einer Sprühvorrichtung (4),- einem Mittel zur Zuführung von Zuschnitten (3) eines Flächengebildes,- einer Platte (1), die einen Durchbruch (2) aufweist und die ferner eine Blende (11) aus einem elastischen Werkstoff hat,- einem sich unter der Platte (1) befindenden Gesenk (20) das wenigstens aus einem ringförmigen Bauteil (21) besteht, wobei die Blende (11) die Öffnung des Gesenks (20) zum Teil verschliest,- einem über dem Gesenk (20) vertikal verschiebbaren Dorn (7),- und einer Zuführeinrichtung (8) für Begleitstoffe (9) besteht und diese dergestalt miteinander zusammen- und wechselwirken, dass:- das Mittel zur Zuführung von Zuschnitten (3) eines Flächengebildes den Zuschnitt (3) über einem Gesenk (20) so positioniert, dass dessen Ränder über den Rand des Gesenks hinaus ragen,- das Gesenk (20) mehrteilig ist und wenigstens aus einem Bodenteil (22) und einem ringförmigen Bauteil (21) besteht und absenkbar ist,- der über dem Gesenk vertikal verschiebbare Dorn (7) nach dem Zuführen und Ausrichten des Zuschnitts (3) des Flächengebildes mit demselben in das Gesenk einfahrbar ist und dessen unteres Ende an die Form des Gesenks in etwa angepasst ist.- die Zuführeinrichtung (8) so angeordnet Ist, dass sie Begleitstoffe (9) auf den Zuschnitt (3) des Flächengebildes oder in eine durch Absenken des vertikal verschiebbaren Dorns (7) entstehende Vertiefung geben kann,
dadurch gekennzeichnet, dass
mit der Sprühvorrichtung (4) vor oder während der Zufuhr des Zuschnitts (3) des Flächengebildes ein Bindemittel auf diesen übertragbar ist,
das das ringförmige Bauteil (21) eine Rotationsbewegung ausführen kann, der Zuschnitt (3) durch Reibschluss mit dem Gesenk (20) mitführbar ist, gleichzeitig Abschnitte des Zuschnittes (3) durch die Blende (11) und oder die Platte (1) abbremsbar sind
und dadurch ein Wickelvorgang ausführbar ist, der den Formkörper (18) im Gesenk erzeugen kann, denselben schließen kann und derselbe nach dem Schließvorgang aus dem Gesenk entfernbar ist. - Einrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
der Zuschnitt (3) des Flächengebildes
aus einem der Einrichtung zugeordneten Vorratsspeicher fertiger Zuschnitte entnehmbar ist
oder
durch ein der Einrichtung zugeordnetes Mittel zur Zuführung von Zuschnitten (3) in Streifen- oder Bandform zuführbar und durch eine demselben zugeordnete Schneideinrichtung herstellbar ist,
wobei dieser durch eine der Einrichtung zugeordnete Fördereinrichtung zum Gesenk beförderbar und ausrichtbar ist. - Einrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
der vertikal verschiebbare Dorn (7) einen Zuführkanal für die Begleitstoffe (9) hat. - Einrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
dieser eine Verweilposition oder ein Verweilbereich zugeordnet ist, in der der Formkörper (18) bis zum Erstarren des Bindemittels verbleibt. - Einrichtung nach Anspruch 5,
dadurch gekennzeichnet, dass
in der Verweilposition oder dem Verweilbereich eine Zufuhr von Wärme vorgesehen ist. - Einrichtung nach Anspruch 5,
dadurch gekennzeichnet, dass
dem Gesenk oder der Verweilposition eine Fördereinrichtung zum Abtransport der Formkörper (18) zugeordnet ist. - Verfahren zur Herstellung eines Formkörpers mit einer Einrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
ein Zuschnitt (3) der Einrichtung zugeführt und über ein Gesenk so positioniert wird, dass der Zuschnitt (3) an jeder Seite des Gesenks über dessen Öffnung übersteht
nachfolgend eine variable Menge Begleitstoffe (9) in etwa ins Zentrum des Zuschnitts (3) gegeben wird,
anschließend oder gleichzeitig ein vertikal verschiebbarer Dorn (7) das Zentrum des Zuschnitts (3) in das Gesenk hineindrückt und anschließend in die Ausgangslage zurückfährt,
der Zuschnitt (3) durch eine Wickeleinrichtung in eine Rotationsbewegung versetzt wird und zu einem geschlossenen Wickel geformt wird, indem ein Wickeldorn (17) seitlich in das Gesenk einfährt und durch Interaktion mit dem Zuschnitt (3) einen Wickel (17) im Gesenk erzeugt und nachfolgend der Formkörper (18) nach unten aus dem Gesenk entfernt wird. - Verfahren zur Herstellung eines Formkörpers mit einer Einrichtung nach Anspruch 2,
dadurch gekennzeichnet, dass
ein Zuschnitt (3) der Einrichtung zugeführt und über ein Gesenk so positioniert wird, dass der Zuschnitt (3) an jeder Seite des Gesenks über dessen Öffnung übersteht
nachfolgend eine variable Menge Begleitstoffe (9) in etwa ins Zentrum des Zuschnitts (3) gegeben wird,
anschließend oder gleichzeitig ein vertikal verschiebbarer Dorn (7) das Zentrum des Zuschnitts (3) in das Gesenk hineindrückt und anschließend in die Ausgangslage zurückfährt,
der Zuschnitt (3) durch Rotation des Gesenks (20), bestehend aus ringförmigem Bauteil (21) und Bodenteil (22), in Interaktion mit einer Platte (1) und oder einer Blende (11) der Einrichtung in eine Rotationsbewegung versetzt wird und zu einem geschlossenen Wickel (17) geformt
und nachfolgend der Formkörper (18) nach unten aus dem Gesenk entfernt wird. - Verfahren nach einem der Ansprüche 8 oder 9,
dadurch gekennzeichnet, dass
der Zuschnitt (3) vor der Positionierung über dem Gesenk mit einer Flüssigkeit benetzt wird. - Verfahren nach einem der Ansprüche 8 oder 9,
dadurch gekennzeichnet, dass
der Zuschnitt (3) durch eine Schneideinrichtung von einem Spaltband abgetrennt wird. - Verfahren nach einem der Ansprüche 8 bis 11,
dadurch gekennzeichnet, dass
der Formkörper (18) nach dem Entformen durch eine Fördereinrichtung oder eine Fangschale (19) übernommen wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011000838.1A DE102011000838B4 (de) | 2011-02-21 | 2011-02-21 | Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers und Herstellungsverfahren für solche Formkörper |
| PCT/DE2012/100042 WO2012113390A2 (de) | 2011-02-21 | 2012-02-20 | Einrichtung zur herstellung eines dimensionsstabilen formkörpers und herstellungsverfahren für solche formkörper |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2678229A2 EP2678229A2 (de) | 2014-01-01 |
| EP2678229B1 true EP2678229B1 (de) | 2015-12-30 |
Family
ID=46021947
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12717585.9A Not-in-force EP2678229B1 (de) | 2011-02-21 | 2012-02-20 | Einrichtung zur herstellung eines dimensionsstabilen formkörpers und herstellungsverfahren für solche formkörper |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2678229B1 (de) |
| DE (1) | DE102011000838B4 (de) |
| WO (1) | WO2012113390A2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105898387A (zh) * | 2016-03-30 | 2016-08-24 | 乐视控股(北京)有限公司 | 一种流媒体数据发送方法及装置 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2678412A1 (de) | 2011-02-21 | 2014-01-01 | Atlantichem Gmbh | Kompakter, entfaltbarer formkörper, verfahren zu dessen herstellung sowie dessen verwendung für säuberungszwecke und verteilen von wirkstoffen |
| CN103625681B (zh) * | 2013-11-20 | 2015-07-29 | 广东坚美铝型材厂(集团)有限公司 | 一种铝材自动包装机 |
| CN104044762B (zh) | 2014-06-09 | 2015-07-01 | 广东坚美铝型材厂(集团)有限公司 | 一种全型号铝材自动包装机 |
| CN108974421B (zh) * | 2018-05-21 | 2020-06-09 | 衢州职业技术学院 | 一种自动打包机械设备 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH293832A (de) * | 1951-06-29 | 1953-10-15 | Vogel Jun Bernhard | Obstverpackungsmaschine. |
| US2830417A (en) * | 1954-09-29 | 1958-04-15 | Triangle Package Machinery Co | Machine for producing contoured wrapped packages |
| US2982071A (en) * | 1958-03-06 | 1961-05-02 | Charles E Douglas & Co Ltd | Wrapping machines |
| EP0199995A1 (de) * | 1985-04-04 | 1986-11-05 | Wickersheim Verpackungstechnik GmbH | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od.dgl., in Folie |
| IT1292875B1 (it) * | 1997-04-23 | 1999-02-11 | Ima Spa | Apparecchiatura di confezionamento. |
| DE102005030431A1 (de) * | 2005-06-30 | 2007-01-11 | Henkel Kgaa | Schmelzklebstoff mit Duftstoffen |
-
2011
- 2011-02-21 DE DE102011000838.1A patent/DE102011000838B4/de not_active Expired - Fee Related
-
2012
- 2012-02-20 EP EP12717585.9A patent/EP2678229B1/de not_active Not-in-force
- 2012-02-20 WO PCT/DE2012/100042 patent/WO2012113390A2/de not_active Ceased
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105898387A (zh) * | 2016-03-30 | 2016-08-24 | 乐视控股(北京)有限公司 | 一种流媒体数据发送方法及装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2012113390A2 (de) | 2012-08-30 |
| EP2678229A2 (de) | 2014-01-01 |
| WO2012113390A4 (de) | 2013-05-02 |
| WO2012113390A3 (de) | 2013-02-28 |
| DE102011000838B4 (de) | 2015-06-25 |
| DE102011000838A1 (de) | 2012-08-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69411004T2 (de) | Vorrichtung und verfahren zum verpacken von losem blattmaterial | |
| DE602004013157T2 (de) | Vorrichtung zum dosieren und herstellen von filterbeuteln für aufbrühbare produkte | |
| DE3043134C2 (de) | Packung für fließfähige Füllgüter | |
| DE69602415T2 (de) | Vorrichtung und Verfahren zum Herstellen von kompletten Aufgussbeuteln | |
| DE2125118C3 (de) | Verfahren und Vorrichtung zum Herstellen von Filterzigarettenhülsen | |
| DE102011000838B4 (de) | Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers und Herstellungsverfahren für solche Formkörper | |
| EP2572997B1 (de) | Verfahren und Vorrichtung zur Herstellung von Beuteln | |
| DE112015000798T5 (de) | Applikationseinheit und Verfahren zum Applizieren einer Wand auf einen Hohlkörper in einem Fertigungsverfahren zur Herstellung einer Getränkekapsel | |
| DE4035352A1 (de) | Vorrichtung zum herstellen von schachteln und zum verpacken von produkten in diese | |
| CH658380A5 (de) | Verfahren und vorrichtung zum herstellen von damenbinden. | |
| EP0164079B1 (de) | Maschine zur Herstellung von Fliessmittelpackungen | |
| EP2013083A1 (de) | Vorrichtung und verfahren zum fixieren eines produkts in einer aufnahme, insbesondere beim herstellen von zigarettenpackungen | |
| DE69802842T2 (de) | Verfahren und Vorrichtung zum Herstellen von Aufgussbeuteln | |
| DE1586084A1 (de) | Verfahren und Packmaschine zum Einschlagen von Zigarettenbloecken | |
| DE60107125T2 (de) | Gummierungseinheit | |
| DE2529024A1 (de) | Vorrichtung und verfahren zum kontinuierlichen herstellen und fuellen von tamponsaecken | |
| DE2557638A1 (de) | Vorrichtung und verfahren zur bildung von tamponsaecken und fuellen derselben mit fuellmaterial | |
| DE7511799U (de) | Vorrichtung zum herstellen von wegwerfwindeln | |
| EP3177442B1 (de) | Verfahren und vorrichtung zum herstellen von säcken oder beuteln sowie säcke oder beutel | |
| DE69715079T2 (de) | Vorrichtung zum automatischen Herstellen von Aufgussbeuteln | |
| DE10046127A1 (de) | Verfahren zum Verfüllen von mikroisiertem Pulver und Vorrichtung zum Durchführen des Verfahrens | |
| EP3452277B1 (de) | Transporteinrichtung und verfahren zum transport von säcken oder beuteln sowie vorrichtung zur herstellung von säcken oder beuteln | |
| DE60133252T2 (de) | Zigarettenausstoßeinheit | |
| EP4046916B1 (de) | Verfahren und vorrichtung zum ausbilden von verpackungsstapeln | |
| DE544539C (de) | Verfahren und Vorrichtung zur Herstellung hygienischer Bausche, Tuecher, Kissen, Binden o. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20130918 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20141031 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150731 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 767332 Country of ref document: AT Kind code of ref document: T Effective date: 20160115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012005579 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160330 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20160216 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20151230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160331 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160430 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160220 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012005579 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160229 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| 26N | No opposition filed |
Effective date: 20161003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160220 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20170214 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20170216 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012005579 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170901 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 767332 Country of ref document: AT Kind code of ref document: T Effective date: 20170220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120220 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20180220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151230 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20181031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180220 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180228 |