EP0199995A1 - Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od.dgl., in Folie - Google Patents
Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od.dgl., in Folie Download PDFInfo
- Publication number
- EP0199995A1 EP0199995A1 EP86104227A EP86104227A EP0199995A1 EP 0199995 A1 EP0199995 A1 EP 0199995A1 EP 86104227 A EP86104227 A EP 86104227A EP 86104227 A EP86104227 A EP 86104227A EP 0199995 A1 EP0199995 A1 EP 0199995A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- film
- table top
- holding
- plate
- opening
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
- B65B11/54—Wrapping by causing the wrapper to embrace one end and all sides of the contents, and closing the wrapper onto the opposite end by forming regular or irregular pleats
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B25/00—Packaging other articles presenting special problems
- B65B25/02—Packaging agricultural or horticultural products
- B65B25/04—Packaging fruit or vegetables
Definitions
- the invention relates to a device for the automatic wrapping of items to be treated gently, in particular fruits, salad heads or the like. in foil.
- the invention has for its object to provide a device for automatic wrapping - piece goods to be treated gently, in particular fruits, salad heads and the like., In film with an increased working speed, in which the disadvantages arising in known wrapping devices are avoided and in which rigid film packaging is obtained, and the device should also be adaptable to packaging goods of different sizes and to different widths of the packaging film.
- the object is achieved in a device for the automatic wrapping of piece goods to be treated gently, in particular fruits, salad heads and the like, in film of the type described in the introduction in such a way that the device has a horizontal position in a machine frame with a holder for a film supply roll Packing table top, which has a section on the film feed side with a number of suction openings provided as a film holding bridge on its upper side, a knife-like separating device downstream of the film holding bridge and running transversely to the film advancing direction, a table plate section with a central circular, oval, square, adjoining the film holding bridge with the separating device , rectangular or another geometric shape opening and with provided in the remaining top surface of the table top section suction openings, and the suction openings of the film holding bridge a vacuum generating device is connected, and has a film pulling bar which can be moved alternately by means of a drive device above the packing table surface in the film feed direction, and that a film gathering device is arranged below the packing table plate in the area of its opening
- the invention provides a wrapping device which is designed in such a way that in the machine frame below the packing table top and in the area of the packaging material insertion opening there is a support ring which can be rotated about its central longitudinal axis by means of a drive device and which has a number of holding elements adjacent to its inner peripheral edge with radially retractable and extendable, vertical holding plates, each of which is connected to return springs and is operatively connected to a device for extending the holding plate, which consists of a control ring arranged above the support ring, the inside diameter of which is opposite the inside diameter of the support ring is larger, so that a step-like transition from the upper surface of the control ring to the upper surface of the support ring is formed, and which by rotating about its vertical central axis by means of a drive device with on the outside wall of St Your ring provided, designed as guide rollers and in stationary adjacent to the outside wall of the control ring trained vertical guide plates, rising guide slots guided slide elements, such as guide rollers, can be raised and lowered
- a device designed according to the invention in this way, the automatic wrapping of piece goods to be treated with care, in particular fruits, in packaging films is possible without great technical effort.
- a packaging bag made of film in the area of the packaging material insertion opening, it is possible to insert the packaging material individually either by hand or by machine into the prepared and sealed packaging bag, while in this process the film is held on the packfish in such a way that pulling the Packaging bag forming and with its section still on the packing table film is possible during the wrapping process, without the need for complex technical equipment.
- packaging of individual packaging goods can be carried out effortlessly, since this is only inserted in the area of the opening in the compact tabletop into the film area closing the opening, so that, for example, due to its own weight of the packaging material, so much film is drawn off from the packing table top that a bag-like design of a packaging accommodating the packaging material is possible, which is gathered up and closed above the packaging material, it being particularly advantageous according to a further embodiment of the invention, the packaging bag formed below the opening to set in rotation in the packing table top, while at the same time pressing devices acting in the opposite direction to the direction of rotation of the packaging in the form of air jets or pressure rollers, the gathering of the film above cause the goods to be packaged so that when using appropriate elastic and stretchable film, such as is offered for example for household purposes, a tight seal of the goods to be packaged is achieved, ie the goods to be packaged
- the device for the automatic wrapping of piece goods to be treated gently consists of only a few mechanical parts that do not require any complex maintenance, so that the wrapping device can also be used in smaller packaging companies, since the device is not expensive to produce.
- This wrapping device is particularly suitable for companies that may only need to pack once a year and depending on the season, such as smallholder farms that have to pack crops or garden crops at certain times of the year, so that film-protected goods can be delivered to the customer from the crop producer without the need for the intermediary or the consumer, e.g. Self-service shops that need to do the packing.
- the packaging material By forming a packaging wrapping or a bag-like packaging made of film in the area of the packaging material insertion opening in the packing table, it is possible to insert the packaging material into the prepared and to be closed packaging bag both by hand and by machine, the film on the packing table in this process It is held that it is possible to pull off the foil forming the packaging bag and with its edge section still on the packing table during the wrapping process, without the need for complex technical equipment.
- the packaging material After passing the packaging material with the film section through the packaging material insertion opening in the packing table top into the area of the holding elements, the packaging material is securely held after closing the holding elements and can be rotated at high speed about its vertical axis to close the film enveloping the packaging material.
- An additional support of the packaging material, which is held by the holding elements, can be provided by the packaging material support plate, which is moved downwards after the wrapping and sealing process has ended, so that the film-wrapped packaging material can be discharged laterally.
- the retraction and extension of the holding plates of the holding elements is achieved insofar as the retraction and retraction of the holding plates takes place by means of the control ring, which is raised and lowered by turning about its vertical central axis using slotted guides, in which case this stroke movement of the control ring is transmitted to the holding plates of the holding elements by means of simple mechanical elements in such a way that the holding plates of the holding elements can be moved in and out radially to the supporting ring.
- the retracted holding plates of the holding elements are retrieved using the provided return springs.
- the cooperation of the support ring carrying the holding elements with the control ring for controlling the retraction and extension of the holding plates enables the base-side packaging support plate to move in the interior of the support ring and the control ring and the packaged goods to be discharged.
- the brush-carrying support arms arranged below the packing table top in the area of the packaging material insertion opening in two mutually offset horizontal planes enable the free film edge of the film section enveloping the packaged goods to be rotated firmly when the support ring is rotated with the packaged goods held by means of its holding elements.
- the bristles of the brushes on the support arms beneath the packing table plate rest firmly on the latter when the film end section is rotated, so that a firm film closure is achieved, the strength of which is further increased by heating after the upper piston plate and the lower packaging material support plate have been moved apart plate is pivoted into the area of the film-wrapped packaging material and is placed on the outer film wrapping in the upper region of the packaging, with the result that the twisted end of the film section is welded to the film wrapping of the packaging material in the upper region, so that a firm and secure packaging material wrapping is obtained. Because the holding elements can be moved radially, packaged goods of different sizes can also be securely held. In addition, since the suction area of both the table top and the film pulling bar can be adapted to any width of the packaging film, a firm contact of the film on the table top and on the film pulling bar is always guaranteed.
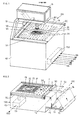
- the device designated 100 in FIGS. 1 and 2 for the automatic wrapping of piece goods to be treated with care, in particular fruits, lettuce heads and the like.
- a machine frame 10 which can be box-shaped or can be provided with pedestals, and a design that can be moved is also possible.
- the machine frame 10 has lockable casters, not shown in the drawing.
- a horizontal packing table top 20 is arranged in this machine frame 10.
- a control box 13 is provided above this packing table top 20 and at a distance from it with the machine frame 10, said control box 13 accommodating the electronic components for controlling the individual work processes.
- the machine frame 10 is provided with a holder 11 for receiving a film supply roll 12, wherein this holder with the film supply roll can also be accommodated in the housing of the machine frame 10.
- a film F can be drawn in the direction of the arrow X by means of a film pulling bar 40 over the packing table plate 20 arranged in the machine frame 10, the film web F being guided from the film supply roll 12 to the packing table plate 20 via guide rolls 14, 15, 16, of which the guide roll 15 in The direction of the arrow X1 is mounted in the machine frame 10 so that it can be raised and lowered.
- the top of the packing table plate 20 has a number of suction openings 22 which are connected via an air guide system (not shown in the drawing) to a vacuum generating device 23 by means of which the suction air is generated in order to hold the film web section lying on the packing table plate 20, whereby a film pulling bar 30 is provided which has suction openings on its side facing the film in order to grip the free end of the film web and to pull it over the packing table top 20 in the direction of arrow Y.
- the approximately rectangular or square packing table top 20 has a central insertion opening 25 for the packaged goods V.
- This packaging material insertion opening 25 is closed by means of the bristles of a brush ring 26 arranged in the edge region of the opening 25, the bristles of which are guided radially to the center of the packaging material insertion opening 25 (FIG. 1), around which the suction openings 22 are arranged.
- the film pulling bar 30 can be moved in the arrow direction Y over the packing table top 20 by means of a drive indicated at 33.
- guides indicated at 31, 32 are provided on both sides of the packing table top 20, which guides e.g. - Can be designed rail-like and on which the film pulling bar 30 is displaceable, the elements or the like engaging at its free ends in the lateral guides 31,32. having.
- a working cylinder can be used as the drive for the film advance bar 30, the piston rod of which is connected to the film advance bar 30; however other drive devices, e.g. electromotive drives can be used. 2, this drive device for the film advance bar 30 is indicated schematically at 33.
- the film pulling bar 30 is moved parallel to the film removal direction.
- the film advance bar 30 On its side facing the surface of the packing table top 20 in the drawing, the film advance bar 30 has suction openings, not shown, which are also connected to the air guidance system of the vacuum generating device 23, which is not shown in the drawing.
- the film pulling bar 30 has a separating device 34, which consists of a guide rail 35 running in the longitudinal direction of the film pulling bar, in which a separating knife or a separating glow wire can be moved transversely to the film pulling direction by means of a drive device, not shown in the drawing.
- a separating knife or the separating glow wire By means of the separating knife or the separating glow wire, the film web section lying on the packing table top 20 and intended for packaging the packaged goods is separated from the actual film web.
- the film advance bar 30 has assumed the starting position shown in FIG. 2, then the film advance bar 30 lies over the free end of the film web F.
- the vacuum generating device is started up, this end of the film web is grasped by the suction openings of the film advance bar 30 and held on the film advance bar 30 by means of suction air.
- the film advance bar 30 then moves with the film web end thus detected over the length of the packing table top 20 until the film web extends over the entire length of the packing table top 20. Thereupon, the movement reversal for the film advance bar 30 takes place after the suction air supply to the film advance bar 30 has been interrupted, so that the end of the film web is no longer held by the film advance bar 30.
- suction air is supplied to the suction openings 22 of the packing table top 20, so that the film web lying on the packing table top 20 is held on the top of the packing table top by means of suction air via the suction openings 22.
- the film pulling bar 30 moves back into its starting position shown in FIG. 2 and, in the region of its rear position, separates the film web section lying on the packing table top 20 from the actual film web F by means of the separating device 34 provided on it.
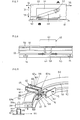
- the packaging material is pressed through the packaging material insertion opening 25 by means of a piston plate 80 arranged above the packaging table top 20 together with the film web section FA (FIGS. 1 and 2) lying on the packaging table top 20 in the region of the packaging product insertion opening 25, the opening being still open the edge of the film section FA lying on the packing table top 20 and held by the suction openings 22 is pulled off to form the pouch-like covering for the packaged goods V until the packaged goods V comes into the area of holding elements 60 and is grasped by them, which underneath the packing table top 20 and thus are arranged below the packaging material insertion opening 25 (FIG. 12).
- the upper piston plate 80 is connected to a drive device 85 arranged in the control box 13 of the machine tool 10.
- a drive device 85 arranged in the control box 13 of the machine tool 10.
- This Antriebseinrich device 85 is a compressed air powered cylinder, but other types of drive devices can be used for the vertical movement of the piston plate 80 in the direction of arrow X2 (Fig. 12).
- a packaging support plate 90 is moved upwards in the direction of the arrow X3 to a position in which the packaging material V is supported on the plate 20 and can be gripped by the holding elements 60.
- the lifting and lowering of the packaged goods support plate also takes place with a drive device 95, which consists of a compressed air-powered working cylinder or a differently designed drive device.
- the packaging material V with its bag-shaped envelope BU then comes to rest between the lowered piston plate 80 and the raised support plate 90, as shown in FIG. 12.
- the actual holding of the packaged goods V takes place by means of the holding elements 60, which are arranged on a support ring 40 and which are provided with vertical holding plates 62 which can be extended and retracted radially and horizontally (FIGS. 3 and 4).
- the support ring 40 accommodating the holding elements 60 is arranged at a distance below the table top 20 in the area of the packaging material insertion opening 25.
- the inner diameter of the support ring 40 is larger than the diameter of the circular packaging material insertion opening 25.
- the support ring 40 for the holding elements 60 is made of plastic or other suitable materials and is held in the machine frame by means of guide rollers 44 and can be rotated about its central vertical axis 46.
- a drive device 45 is provided which engages the support ring 40, it being essential that with this drive device 45 the support ring 40 can be set into a rotational movement with a high number of revolutions.
- the surface of the support ring 40 is designated 41, its outer side wall with 42 and its inner side wall with 43 (FIGS. 9 and 10).
- the support ring 40 can also be driven by means of a belt drive, which is indicated at 45a in FIG. 3.
- the support ring 40 is provided with three holding elements 60 which are designed such that they can grip around the packaging goods in the manner of pliers, which will be discussed in more detail below.
- Each holding element 60 fastened to the support ring 40 consists of a horizontal slide 61, which carries a vertical holding plate 62 at its front end, or the like with an upholstery, coating or the like. 63 is provided from foam plastics (Fig. 5).
- the carriage 61 with the holding plate 62 is guided between two angular sheet-like guides 64, 164. whose vertical legs 65, 165 are attached to the upper surface 41 of the support ring 40.
- the horizontal legs 66, 166 of the guides 64, 164 are provided with mutually facing and longitudinal guides 67, 68, which serve to receive the slide 61, which consists of an approximately rectangular plate blank.
- the rear end 61a of the slide 61 of the holding element 60 is connected to the guides 64, 164 via return springs 69, 69a.
- the return springs 69, 69a are fastened with their rear ends to the rear end 61a of the slide 61 and are connected to the guides 64, 164 with their other ends facing the holding plate 62, specifically in the areas indicated at 64a, 164a (FIG. 5). .
- the return springs 69, 69 a serve to return the slides 61 with their holding plates 62 of the holding elements 60 from the holding position for the packaged goods V shown in FIG.
- the three holding elements 60 provided on the support ring 40 are at the same distance from one another and are arranged in such a way that the carriages 61 with their front holding plates 62 can be moved radially in the direction of the arrows Y3 (FIG. 3).
- the transfer of the slide 61 with the holding plates 62 of the holding elements 60 into the position holding the packaged goods V (FIG. 4) takes place by means of a control ring 50, which is arranged above and to the side of the support ring 40 and also consists of plastic or other suitable materials.
- the arrangement of the holding elements 60 by means of the guides 64, 164 on the support ring 40 takes place in such a way that the control ring 50 can be moved beneath the horizontally extending legs 66, 166 of the guides 64, 164 (FIG. 5).
- the control ring 50 is designed in such a way that with a partial rotation about its vertical axis 56, which coincides with the vertical axis 46 of the support ring 40, the control ring 50 is raised or lowered in order to use this lifting and lowering movement to retract and extend the To control carriage 61 of the holding elements 60.
- the inner diameter of the control ring 50 is larger than the inner diameter of the support ring 40, so that a stepped transition is created from the control ring 50 to the support ring 40, wherein the control ring 50 can also be dimensioned such that the control ring 50 outside the support ring 40 in the machine frame 10 is held.
- the upper surface of the control ring 50 is designated 51, its outer side wall with 52 and its inner side wall with 53.
- control ring 50 In order to be able to rotate the control ring 50 in a smaller area in the direction of the arrow Y4, the control ring 50 is connected to a drive device 55, which can be designed as a compressed air-operated working cylinder and whose piston rod is articulated on the outside wall 52 of the control ring 50.
- the corresponding movement in the direction of arrow Y5 of the piston rod of the working cylinder of the drive device 55 rotates the control ring 50 in one direction or the other direction about its vertical axis 56, depending on the feed direction.
- the control ring 50 is guided by means of laterally vertical guide plates 57.
- three guide plates 57 are provided, which are distributed over the circumference of the control ring 50 and are arranged in a fixed manner in the machine frame 10 and are at the same distance from one another. These guide plates 57 come to rest on the outer side wall 52 of the control ring 50. All guide plates 57 are of the same design.
- each of the three guide plates 57 has a guide slot 58 which is guided in an increasing manner.
- the guide slots 58 of all three guide plates 57 are guided to rise in the same direction.
- the control ring 50 is guided with sliding elements provided on its outside wall 52 in these guide slots 58.
- These sliding elements are advantageously designed as guide rollers and designated 59. If the guide rollers 59 assume the position shown in FIG. 7 in the guide slots 58 of the guide plates 57, then the control ring 50 is raised relative to the support ring 40. When the control ring 50 is rotated in the direction of the arrow Y6, the guide roller 59 slides from the position A shown in FIG. 7 into the lower position at B indicated tete position with the result that the distance between the control ring 50 and the support ring 40 moves to zero, so that the control ring 50 is lowered on the support ring 40 in the end position.
- control ring 50 By turning the control ring 50, the control ring 50 is raised or lowered in the direction of the arrow Y7 or lowered in the direction of the arrow Y8 by means of the guide plates 57 in connection with the guide slots 58 formed therein and the guide rollers 59 mounted on the outer side wall 52 of the control ring 50.
- This lifting and lowering movement of the control ring 50 is used for the horizontal movement of the slide 61 with its holding plates 62 of the holding elements 60.
- the slide 61 of each holding element 60 is operatively connected to the control ring 50 by means of a link 70.
- This link 70 is articulated at its end 70a to the slide 61 of each holding element 60, while the other end 70b of the link 70 carries a guide roller 71 which is freely exposed about a vertical axis in a bearing articulated on the handlebar end 70b.
- the end 70b of the link 70 is angled in a bearing-like manner, so that the guide roller 71 can rotate about its vertical axis.
- the guide rollers 71 of all the links 70 connected to the slide 61 of the holding elements 60 are held and guided in a guide groove 54 which is formed on the inner side wall 53 of the control ring 50 (FIG. 10).
- control ring 50 If the control ring 50 is rotated from the lower position B shown in FIG. 7, in which the control ring 50 rests on the support ring 40, by means of the drive device 55 in the direction of the arrow Y9, then the control ring 50 is formed in an increasing manner due to the guidance of its guide rollers 59 Guide slots 58 of the guide plates 57 are raised, with the result that the links 70 are also raised, so that due to the positive guidance of the slides 61 of the holding elements 60 in the guides 64, 164 the slides 61 are moved towards one another and a packaged product brought into the area of the holding plates 62 is detected .
- the control ring 50 During the closing process of the film web section enveloping the packaging material, the control ring 50 remains in its raised position, so that the holding plates 62 of the holding elements 60 hold the packaging material wrapped in film securely in its position for carrying out the twisting process.
- the support ring 4C is set in rapid rotation, with the result that the free end of the film web section enveloping the packaging material is twisted and twisted together, the edge section E of the film wrapping the packaging material is held on the packing table top 20 by means of the suction openings unc of the switched on suction air, so that as the rotation or. "Twisting" process of the gathered film end of the film edge section on the Packti. plate 20 is shifted in the direction of arrow X5, i.e. the edge of the film enveloping the packaging gui is pulled off the table top 2C and drawn into the packaging material insertion opening 25 after the piston plate 80 has been moved back into its upper starting position.
- the packaging goods support plate 90 is also rotated at the same time, so that the packaging goods support plate 90 participates in the rotation of the support ring 40, i.e. rotates at the same rotational speed as the support ring 40, so that the film section lying above the packaged goods can be closed by turning the film section in connection with the film gathering device described in more detail below.
- control ring 50 for transferring the slides 6C with the holding plates 62 of the holding elements 60 into the position holding the packaged goods V using the drive device shown and described in the case of a partial rotation about a vertical axis 56 which is in line with the vertical axis 46 of the Support ring 40 coincides is raised or lowered in order to control the retraction and extension of the slides 61 of the holding elements 60 by means of this lifting and lowering movement
- a further embodiment indicated in FIGS. 6 and 9 provides that the control ring 50 is none Partial rotation is more subject, but is only raised and lowered in the vertical direction.
- a number of angled profits 250 are fastened, which are connected via their horizontal flanges 250a to the piston rods 251 of working cylinders 255, so that when the working cylinders 255 are actuated, the control ring 50 can be moved in the direction of the arrow Y15 ( Fig. 9). All working cylinders 255 are controlled by the control unit 150.
- the number of working cylinders 255 depends on the diameter of the control ring 50. As indicated in FIG. 6, an arrangement of three working cylinders 255, which are arranged at equal intervals around the control ring 50 and are connected to the latter, is to be regarded as sufficient to enable the control ring 50 to be operated properly to guarantee.
- the stroke of the control ring 50 is adjustable via the working cylinder 255, which can be designed as hydraulic, pneumatic or electromotive drive devices.
- the use of working cylinders eliminates the need for additional guides for the control ring 50.
- the movement of the slide 61 with the holding plates 62 of the holding elements 60 is dependent on the lifting movement of the control ring 50 using a corresponding arrangement of links, pivot levers or the like. derived.
- the film gathering device consists of a number of radially extending, below the packing table top 20 and above the support ring 40 and the control ring 50 fixed or compressible support arms 112, which are provided with bristles 111 carrying bristles 111, and a further number of radially extending , stationary or mutually compressible support arms 122 with bristles 121 carrying brushes 120 at the end, the support arms 122 with the brushes 120 being offset slightly downward to the level of the support arms 112 with the brushes 110, so that the brushes 110 and 120 during the closing of the film section above the goods to be packaged, press this end region of the film section and press it together so that a tight seal is obtained.
- a heating plate 130 is pivoted into the area above the packaged goods still held by the holding elements 60, which consists of a vertical swivel arm 131 and a support arm 131 a standing at right angles to this swivel arm 131, which carries the heating plate 130 at its free end.
- the pivot arm 131 can be pivoted about its vertical longitudinal axis in the direction of the arrow Y10.
- a drive device indicated at 135 is provided, which, however, is designed such that, after the heating plate 130 has been swung in above the packaging material, the heating plate 130 is lowered onto the wrapping of the packaging material.
- the packaging material support plate 90 is moved downward, the holding elements 60 are released, so that the wrapped packaging material can be discharged in the direction of the arrow X9, for which purpose a slide, a downpipe or the like. can be provided.
- the heating plate 130 swivels from the welding position indicated at B in FIG. 11 into its starting position indicated at A.
- the packaging process for a new packaged product then begins again, by the film pulling bar 30 grasping the free end of the film web and pulling the film web F over the packing table top 20, then moving it back to its starting position by the remaining section of the film web section held on the packing table top 20 with suction air switched on Cut off the film web.
- a new packaging material is then inserted manually or mechanically into the packaging material insertion opening 25 closed by means of the film section, and the upper piston plate 80 is lowered when the device is started up, the packaging material with the film simultaneously being passed through the packaging material insertion opening 25 in the packing table plate 20, specifically up to the area of the holding elements 60 on the support ring 40 with simultaneous termination of the feed process for the packaged goods by the upwardly moving packaged goods support plate 90, so that it is always ensured that the packaged goods are gripped by the holding elements 60 and held for the actual packing process can.
- Particularly thin plastic films are used as packaging films, which have a certain elasticity and a certain degree of stretching and adhesive power, in order to achieve a firm, conformal application of the packaging film to the packaging goods.
- control unit 150 which is in the control box 13 of the machine frame 10 is housed. Via this control unit 150, the individual work processes of the individual device parts are controlled in the order required, so that a high packing speed can be achieved.
- a circular horizontal support plate 140 in the machine frame 10 below its packing table plate 20, the vertical axis of rotation 141 of which outside the center of the packaging material insertion opening 25 of the packing table plate 20 lies.
- the support plate 140 can be rotated about this vertical axis 141.
- a drive device is provided, which is indicated at 145.
- the support plate 140 Adjacent to its circumference, the support plate 140 has a number of support rings 40 which are arranged at a distance from one another and which carry the holding elements 60, each support ring 40 being associated with the control ring 50, the respectively required drive devices 45, 55 and the film pressing elements, so that on the Support plate 140 a number of clamping stations for the packaging goods is arranged.
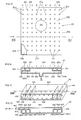
- the packing table top 20 arranged in the machine frame 10 is designed in a housing-like manner according to FIGS. 15 and 16 and consists of an upper holding plate 310 for the packaging film, a bottom plate 311 arranged at a distance therefrom and four side walls 312,313,314,315.
- the interior of the packing table housing is designated 316.
- the holding plate 310 has a number of suction openings 22 which are connected to the vacuum generating device 23 via the air guidance system described in more detail below.
- This air guide system is designed so that film with the required width can be used to match the size of the packaging material.
- the interior 316 of the housing of the packing table top 20 is divided into a plurality of individual air chambers 320, 321, 321a, 322, 322a, which extend in the longitudinal direction of the packing table top, with certain suction openings being assigned to the individual air chambers.
- the interior of the packing table top 20 has the air chamber 320, which is the main air chamber and which is connected to the air intake 323 leading to the vacuum generating device 23.
- the suction openings 200 are arranged, which in the exemplary embodiment shown in FIG. 15 form five rows A, B, C, D, E.
- two air chambers 321, 321 a and 322, 322 a are arranged on both sides of the air chamber 320 .
- Each air duct 321, 321a and 322, 322 a has a number of suction openings 20b, 20c in the holding plate 310, wherein, as in FIG. shown, a row F, G, H, I at suction openings 20b, 20c are assigned to each air duct 321, 321a, 322, 322a.
- the suction openings 20a, 20b, 20c assigned to the individual air channels can be selected as desired and will in each case depend on the size of the packing table top 20.
- a packing table plate 20 designed in this way is used as follows: If packaging film of small width is required, then the control valves 326, 327, 328, 329 are closed to form the air chambers 322, 322a, 323, 323a. When the vacuum generating device 23 is started up, air is then only sucked in through the suction openings 20a of the rows A, B, C, D, E. If wider packaging film is used, then the control valves 327, 328 to the air chambers 321, 321 a are opened, so that air is then sucked in via the suction openings 20 a, 20 b of the rows A, B, C, D, E, F, I.
- the suction openings 20c of the rows G, H are put into operation by additionally opening the control valves 326.329. In this case, air is sucked in through all suction openings.
- This configuration of the packing table top 20 enables the use of packaging films of different widths, at the same time regardless of the film width it is ensured that the film used in each case is held firmly and securely on the packing table top 20. In addition, there is a saving in power energy.
- the film pulling bar 30 is also provided with a corresponding air guide system in order to also be able to adapt the film pulling bar 30 to the most varied widths of the packaging film.
- the film pulling bar 30 is also designed like a housing and consists of an upper cover plate 410, a bottom plate 411 having suction openings 405 and side walls 412, 413, 414, 415.
- the interior of the housing of the film advance bar 20 is designated 416.
- a plurality of individual air chambers 420, 421, 421 a, 422, 422a are formed in the interior 416, the air chambers 421, 422, 421a, 422a being connected to the air chamber 420 via control valves 426, 427, 428, 429.
- the other air chambers 421, 421 and 422, 422a also have suction openings.
- the suction openings 421, 421 a are designated 405a and those of the air chambers 422, 422a are designated 405b (FIG. 18).
- the air chamber 420 is connected to the vacuum generating device 23 via an air intake 423 and has lateral chamber sections 420a, 420b which can be connected to the other air chambers 421, 421 a and 422, 422a.
- control valves 426, 427, 428, 429 are closed, only air is drawn in through the suction openings which are arranged in the region of the air chamber 420. If the control valves 427, 428 are opened, then the air chambers 421, 421 a are connected to the air chamber 420 and air is drawn in via the suction openings which are in the region of the air chambers 420, 421, 421 a. If the control valves 426, 429 are additionally opened, then the air chambers 422, 422a are switched on and, in addition, air is then sucked in through the suction openings which are in the area of the air chambers 422, 422a, so that very wide packaging film is reliably gripped by the film pulling bar 30.
- the number of air ducts is not limited to the number described above and shown in the drawing.
- the control valves 326, 327, 328, 329 and 426, 427, 428, 429 are controlled by means of drive devices operated by an electric motor, but drive devices operated by compressed air can also be used.
- the device designated by 500 in FIG. 19 for the automatic wrapping of piece goods to be treated gently, in particular fruits, in film, consists of a machine frame 510, which can also be designed to be movable.
- the feet 510a, 510b, 510c, 510e of the machine frame 510 have lockable casters, not shown in the drawing.
- the machine frame 510 is provided with a holder 511 for receiving a film supply roll 512.
- the machine frame 510 has a packing table top 520, over which the film F can be pulled in the direction of arrow X by means of a film pulling bar 540.
- the film web F is guided from the film supply roll 512 to the packing table top 520 via guide rolls 513, 514, 515, of which the guide roll 514 is mounted in the machine frame 510 so that it can be raised and lowered in the direction of the arrow X1.
- the table top section 520 consists of the plate sections 521 and 621.
- the table top section 521 facing the film supply roll 512 is provided on its upper side with a number of suction openings 522 and serves as a film holding bridge in order to hold the film web fed to the table top 520 on the table top if this is the case the production of the packaging required film section F1 is separated from the film web F.
- the suction openings 522 are connected via an air guide system (not shown in the drawing) to a vacuum generating device 530, by means of which the suction air is generated in order to hold the respective end of the film web F on the film holding bridge 521.
- a knife-like separating device 525 is connected to the film holding bridge 521 (FIG. 20).
- This separating device 525 is arranged transversely to the film feed direction X and is designed in such a way that the film section F1 required for packaging the packaging objects can be separated from the film web F.
- differently designed separating devices can also be used, e.g. Trene devices, which are provided with a heating wire, so that the separation of the film section F1 required for the packaging of the packaging items from the film web F is carried out by heat.
- the table top section 621 of the packing table top 520 connects to the film holding bridge 521 with the separating device 525.
- This table top section 621 is in the middle with a through Refraction 526 provided which is circular, oval, square or rectangular, but other geometric cross-sectional shapes can be used.
- a number of suction openings 622 are arranged around the opening 526 in the table top section 621 of the packing table top 520. These suction openings 622 can be arranged in a ring around the opening 526; however, it is also possible to provide the entire table top section 621 with suction openings around the opening 526. Like the suction openings 522, these suction openings 622 are connected to the vacuum generating device 530 via an air guidance system.
- the suction openings 522, 622 are provided in the table top surface (FIG. 19). If, on the other hand, the film web is guided beneath the packing table plate 520, as shown in FIG. 22, the suction openings 522, 622 are formed in the underside of the packing table plate 520. In those embodiments in which the film web is guided below the packing table top 520 in the area of the opening 526 in the table top section 621, the film web holding and guiding guide rollers, not shown in the drawing, are provided in the machine frame 510.
- the packing table top 520 with the film holding bridge 521 and the table top section 621 can be formed in one piece.
- the packing table top 520 then consists of a double-walled housing, which is closed on all sides and which is provided with suction openings 522 and 622 either on its top or on its bottom, depending on whether the film web runs along the packing table top 520 or below the packing table top to be led.
- the interior of the packing table top formed in this way is divided into two chambers, each chamber of which is connected to the vacuum generating device 530. One chamber is then part of the film holding bridge 521, while the other chamber is assigned to the table top section 621.
- the film web F is guided over the packing table top 520 by means of the film pulling bar 540, which is transverse to the film feed direction X above the.
- the table top 520 is arranged and guided in the lateral guides of the machine frame 510, so that the film pulling bar 540 can be moved alternately in the horizontal direction in the direction of the arrow X2 by means of the drive device indicated at 541 (FIG. 19).
- the traverser of the film advance bar 540 can be hydraulically. shear, compressed air or electromotive drive devices.
- the film advance bar 540 is designed such that it grips the free end of the film web F which is held on the film holding bridge 521. fen and with corresponding backward movement can pull over the table top section 621 with the opening 526.
- the film has to grip the free end of the film web F.
- drawbar 540 on appropriately trained mechanical gripping devices. More advantageous. however, the film advance bar 540 is provided on its surface facing the film web to be gripped with a number of suction openings not shown in the drawing. These suction openings are also available with the vacuumer. generating device 530 in connection.
- the free end of the film web F is then gripped by the film pulling bar 540 by means of suction air, but at the same time the negative pressure formed in the area of the film holding bar 521 must be released so that the free end of the film web F to be gripped by the film pulling bar 540 is no longer on the film holding bar 521 is held.
- the film web is drawn over the table top section 621 with the opening 526 by means of the film pulling bar 540. Then, by means of the separating device 525, the film section F1 lying on the table top section 621 is separated from the rest of the film web F, the free end of which is held on the film holding bridge 521 until the packaging process has ended and the film pulling bar 540 has moved into the area of the film holding bridge 521 in order to grasp the end of the film web there again and to pull it over the table top section 621 with the opening 526 during its backward movement.
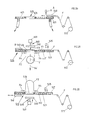
- FIGS. 20 and 21 The operation of the wrapping device is shown in FIGS. 20 and 21.
- A represents the starting position in which the free end of the film web F is held on the film holding bridge 521 and the film pulling bar 540 has already moved over the film holding bridge 521.
- the film advance bar 54C moves backward into the position B shown in FIG. 21, the film web gripped in front of the film advance bar 540 and released before the film holding bridge 521 is pulled over the table top section 621 with the opening 526, until the film advance bar 540 reaches its position in FIG 19 and 21 has assumed the starting position shown Foil section F11 lying on the plate section 621 from the remaining film web F by means of the separating device 525.
- This film section F1 is held on the table plate section 621 by means of suction air for the actual packaging process.
- Individual packaging goods V are packaged by forming a film bag F2 in the area of the opening 526 of the table top section 621, either with the aid of the weight of the goods to be packaged or with the aid of a plunger 560 which is arranged in the area of the opening 526 and above it and via a drive 561, as shown in FIG. 21, is actuated.
- the piston plate 562 of the plunger 560 roughly corresponds to the diameter and the shape of the opening 526.
- the piston plate 562 of the plunger 560 is moved in the direction of the arrow X3 after placing the packaging material on the film section F1 in the region of the opening 526 and thereby presses the packaging material V in that area of the film section F1 which lies in the area of the opening 526.
- the bag-like packaging section F2 is provided with the required film supply through the opening 526 in the direction of the arrow X4 'deduct from the table top section 621, so that after the formation of the bag-like film section F2, only a small area of the film section F1 remains on the table top section 621 and is held thereon by means of suction air.
- the film section can also be pressed in by hand in the area of the opening 526 when the packaging material V is inserted.
- the bag-like film section F2 with the packaging material V lying therein is formed, then the bag-like film section F2 is gathered and closed below the table top section 621 by means of a film gathering device 550. This gathering of the bag-like film section F2 above the packaging material V is shown in FIG. 21 by the arrows X4 indicated.
- FIG. 22 shows, there is also the possibility of guiding the film web F below the packing table top 520.
- the film web is pulled into the area of the table top section 621 with the opening 526 likewise by means of the film pulling bar 540.
- the suction openings 522, 622 are provided on the underside of the film holding bridge 521 and on the underside of the table top section 621.
- the plunger 560 is arranged below the packing table plate 520 in the area of its opening 526, in such a way that when the piston plate 562 is advanced, the bag-like film section F2 is formed above the packing table plate 520.
- the piston plate 562 of the plunger 560 is trough-shaped on its surface in order, for example, to also be able to accommodate round packaging goods.
- the packaging material lying on the piston plate 562 is then pressed into the film section area lying in the area of the opening 526 and in the same way as described above, the bag-like film section F2 is formed, but in the direction up.
- the film gathering device 550 is arranged above the packing table top 520. The film-packed packaging material is then removed by hand.
- the packing table top 520 can also be designed to be pivotable about an axis 528 in the machine frame 510. This embodiment has the advantage that the two different types of packaging, as shown in FIG. 21 and FIG. 22, can be carried out.
- the packing table top 520 then has suction openings 522, 622 only on one side, so that in the case in which the film web is pulled over the packing table top 520, the suction openings 522, 622 are on the side facing the film web.
- the table top 520 is pivoted through 180 °, so that the surface of the table top 520 provided with the suction openings 522, 622 comes to rest at the bottom, so that the film web is then guided corresponding to the configuration shown in FIG. 22 is possible.
- This pivotable configuration of the packing table top 520 is shown in FIG. 23.
- the opening 526 in the table top section 621 of the packing table top 520 is dimensioned such that the goods to be packaged can be passed through this opening 526. If packaged goods of different sizes are packaged, it is advantageous if the size of the opening 526 in the table top section 621 can be changed.
- This table top section 621 as shown in FIG. 24, is then formed in two parts and consists of the two sections 621a, 621b, which can be moved apart or moved towards one another in the machine frame 510 by means of carriages (not shown in the drawing) in the direction of the arrow X5, as a result of which the size of the opening 526 can be specified.
- the film holding bridge 521 upstream of the table top section 621 has a length which corresponds to the respective width of the film web F used.
- FIG. 28 there is also the possibility of forming more than one opening 526 in the table top section 621.
- two openings 526 are provided.
- the film web is drawn over the two openings 526 by means of the film pulling bar 540.
- the film section F1 lying on the table top section 621 with the two openings 526 is separated from the rest of the film web F.
- the film section F1 lying on the table top section 621 is cut further by one of the number of openings provided 526 to be able to carry out a corresponding number of individual packs in the table top section 621.
- 25 and 26 consists of a packaging material support plate 553 which is arranged below the opening 526 in the table top section 621 and which can be rotated about its vertical axis 554 by means of a drive device 555.
- the arrangement of this packaging material support plate 553 is such that the bag-like film section F2 with the inserted packaging material is supported on the rotary plate 553 (FIG. 26).
- a number of air outlet nozzles 552 are arranged between the packaging material support plate 553 and the underside of the table top section 621.
- These air outlet nozzles 552 are arranged in a ring around the opening 526 and have a tangential position in such a way that the air flow directed to the bag-like film section F2 is opposite to the direction of rotation of the packaging material support plate 553.
- the packaging material is automatically wrapped by rotating the ver. good packed together with its wrapping film, while the area of the film section F2 still lying on the surface of the table top section 621 is held on the table top section 621 until the wrapping process has ended.
- the suction air flow is then interrupted so that the wrapped goods can be removed.
- FIG. 27 shows a further embodiment of a film gathering device 550.
- a packaging support plate 553 is arranged below the opening 526 in the table top section 621 of the packing table top 521.
- a number of rollers 651, 651a are arranged around the opening 526 below the table top section 621, which are acted upon by springs 652, 652a so that the rollers 651, 651a are pressed in the direction of the arrow X6 against the film of the bag-like film section F2, with which As a result, the film is gathered in the area above the packaging material V and the packaging material is closed by simultaneously rotating the bag-like film section F2 with the packaging material.
- the packaged goods pull the film F1 through the opening 526 in the table top section 621 of the packing table top 520 into an arcuate downpipe 570 which is arranged below the table top section and opens into the opening 526 on one side and is opened by its own weight , wherein the elastic bristles 578a of a brush ring 578 arranged in a ring in the insertion opening 576 of the downpipe 570 gather the film F1 around the packaged goods, and the hot air 573, which is supplied through the downpipe 570 via openings 572, softens the film F1 in the arcuate downpipe 570 by rolling the Packing goods around this, the elastic bristles 579a of a further brush ring 579 arranged in the bottom-side outlet opening 577 of the downpipe 570 finally nestling around the film and against the packaged goods.
- Both a brush ring and a plurality of brush rings lying one above the other can be arranged in the insertion opening 576 and in the outlet opening 577.
- the inside of the tube is in the area of the outer arc portion 574 equipped with a shock absorbing coating 580, which may be made of rubber or other suitable material.
- the packaging film which have a certain elasticity and a certain elasticity in order to achieve a firm, contour-conforming application of the packaging film to the packaging goods.
- the drive means for the Folienvorziehbalken 540 and the piston 560 together with control valves for controlling the suction air to the sheet holding bridge 521 and the Packti - schplattenabites 621 are combined in a control unit, via which the individual operations are controlled in the required order.
- the compressed air which is fed to the air outlet nozzles 552 of the film gathering device 550 can be taken from the vacuum generating device 530 if it is designed such that suction air and compressed air are generated simultaneously.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Agronomy & Crop Science (AREA)
- Packaging Of Special Articles (AREA)
- Basic Packing Technique (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od.dgl. in Folie.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zum selbsttätigen Einwickeln von - schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen u.dgl., in Folie mit einer erhöhten Arbeitsgeschwindigkeit zu schaffen, bei der die bei bekannten Einwickelvorrichtungen sich ergebenden Nachteile vermieden werden und bei der in sich feste Folienverpackungen erhalten werden, wobei darüber hinaus die Vorrichtung auch an Verpackungsgut unterschiedlicher Größe und an unterschiedliche Breiten der Verpackungsfolie anpassungsfähig sein soll.
- Die Aufgabe wird bei einer Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen u.dgl., in Folie der eingangs beschriebenen Art in der Weise gelöst, daß die Vorrichtung in einem Maschinengestell mit einer Halterung für eine Folienvorratsrolle eine waagerechte Packtischplatte , die folienzulaufseitig einen Abschnitt mit einer auf seiner Oberseite vorgesehenen Anzahl von Saugöffnungen als Folienhaltebrücke aufweist, eine der Folienhaltebrücke nachgeschaltete und quer zur Folienvorschubrichtung verlaufende, messerartige Trenneinrichtung, einen sich an die Folienhaltebrücke mit der Trenneinrichtung anschließenden Tischplattenabschnitt mit einer mittigen kreisförmigen, ovalen, quadratischen, rechteckförmigen oder eine andere geometrische Form aufweisenden Durchbrechung und mit in der verbleibenden oberseitigen Fläche des Tischplattenabschnittes vorgesehenen Saugöffnungen, die und die Saugöffnungen der Folienhaltebrücke an eine Vakuumerzeugungseinrichtung angeschlossen sind, und einen oberhalb der Packtischplattenfläche in Folienzulaufrichtung wechselseitig mittels einer Antriebseinrichtung verfahrbaren Folienvorziehbalken aufweist, und daß unterhalb der Packtischplatte im Bereich deren Durchbrechung eine Folienraffeinrichtung angeordnet ist.
- Des weiteren sieht die Erfindung eine Einwickelvorrichtung vor, die in der Weise ausgebildet ist, daß in dem Maschinengestell unterhalb der Packtischplatte und im Bereich deren Verpackungsguteinführöffnung ein um seine mittige Längsachse mittels einer Antriebseinrichtung verdrehbarer Tragring, der benachbart zu seinem inneren umlaufenden Rand eine Anzahl von Halteelementen mit radi- .al ein-und ausfahrbaren, senkrecht stehenden Halteplatten trägt, von denen jede Halteplatte mit Rückholfedern verbunden ist und mit einer Einrichtung zum Ausfahren der Halteplatte in Wirkverbindung steht, die aus einem oberhalb des Tragringes angeordneten Steuerring besteht, dessen Innendurchmesser gegenüber dem Innendurchmesser des Tragringes größer bemessen ist, so daß ein stufenartiger Übergang von der oberen Fläche des Steuerringes zur oberen Fläche des Tragringes ausgebildet ist, und der durch Verdrehen um seine senkrechte Mittelachse mittels einer Antriebseinrichtung mit an der Außenseitenwand des Steuerringes vorgesehenen, als Führungsrollen ausgebildeten und in feststehend benachbart zur Außenseitenwand des Steuerringes angeordneten senkrechten Führungsplatten ausgebil deten, ansteigend geführten Führungsschitzen geführten Gleitelementen, wie Führungsrollen, heb-und senkbar ist, wobei für das Ein-und Ausfahren der Halteplatten der Halteelemente diese Lenker tragen, die einendseitig an den Halteplatten angelenkt und deren Enden mittels angelenkter Gleitkörper, um senkrechte Achsen drehbare Rollen od.dgl. in einer an der Innenseitenwand des Steuerringes ausgebildeten umlaufenden Führungsnut gehalten und geführt sind, daß eine Anzahl von radial verlaufenden und oberhalb des Tragringes und des Steuerringes liegenden, feststehenden oder gegeneinander preßbaren Tragarmen mit endseitig Borsten tragenden Bürsten und unterhalb dieser Tragarme eine weitere Anzahl von radial verlaufenden, feststehenden ober gegeneinander preßbaren Tragarmen mit endseitigen Borsten tragenden Bürsten als Folienanpreßelemente, und daß eine in den Bereich der Verpackungsguteinführöffnung mittels einer Antriebseinrichtung schwenkbare und auf das von den Halteplatten der Halteelemente gehaltene folienumhüllte Verpackungsgut aufsetzbare Heizplatte angeordnet sind.
- Ferner betrifft die Erfindung eine Einwickelvorrichtung, die aus
- a) einem in dem Maschinengestell angeordneten, unterhalb der Packtischplatte und im Bereich deren Verpackungsguteinführöffnung ein um seine mittige Längsachse mittels einer Antriebseinrichtung verdrehbaren Tragring, der benachbart zu seinem inneren umlaufenden Rand eine Anzahl von Halteelementen mit radial ein-und ausfahrbaren, senkrecht stehenden Halteplatten trägt, von denen jede Halteplatte mit Rückholfedern verbunden ist, und mit einer Einrichtung zum Ausfahren der Halteplatte in Wirkverbindung steht, die aus einem oberhalb des Tragringes angeordneten Steuerring besteht, dessen Innendurchmessergegenüber dem Innendurchmesser des Tragringes größer bemessen ist, so daß ein stufenartiger Übergang von der oberen Fläche des Steuerringes zur oberen Fläche des Tragringes ausgebildet ist, und der
- a1) durch Verdrehen um seine senkrechte Mittelachse mittels einer Antriebseinrichtung mit an der Außenseitenwand des Steuerringes vorgesehenen, als Führungsrollen ausgebildeten und in feststehenden, benachbart zur Außenseitenwand des Steuerringes angeordneten senkrechten Führungsplatten ausgebildeten, ansteigend geführten Führungsschlitzen geführten Gleitelementen, wie Führungsrollen, heb-und senkbar ist, wobei für das Ein-und Ausfahren der Halteplatten der Halteelemente diese Lenker tragen, die einendseitig an den Halteplatten angelenkt und deren andere Enden mittels angelenkter Gleitkörper, die als um senkrechte Achsen drehbare Rollen ausgebildet sind, od.dgl. in einer an der Innenseitenwand des Steuerringes ausgebildeten umlaufenden Führungsnut gehalten und geführt sind, oder der
- a2) mittels senkrecht stehender Arbeitszylinder in senkrechter Richtung heb-und senkbar ist, wobei für das Ein-und Ausfahren der Halteplatten der Halteelemente Lenker vorgesehen sind, die einendseitig an den Halteplatten angelenkt und deren andere Enden an den Kolbenstangen der Arbeitszylinder angelenkt sind, wobei die Arbeitszylinder gleichzeitig zur senkrechten Führung des Steuerringes dienen,
- b) einer Anzahl von radial verlaufenden und oberhalb des Tragringes und des Steuerringes liegenden, feststehenden oder gegeneinander preßbaren Tragarmen mit endseitig Borsten tragenden Bürsten und unterhalb dieser Tragarme eine weitere Anzahl von radial verlaufenden, feststehenden oder gegeneinander preßbaren Tragarmen mit endseitigen Borsten tragenden Bürsten als Folienanpreßelemente,
- c) einer in den Bereich der Verpackungsguteinführöffnung mittels einer Antriebseinrichtung schwenkbaren und auf das von den Halteplatten der Halteelemente gehaltene folienumhüllte Verpackungsgut aufsetzbaren Heizplatte besteht, und daß
- d) der Antrieb für den Tragring als Riementrieb ausgebildet ist,
- e) die Packtischplatte aus einem geschlossenen Gehäuse besteht, in dessen Innenraum ein mittlerer Luftkanal und zu beiden Seiten des Luftkanals mindestens je zwei Luftkanäle ausgebildet sind, wobei die Luftkanäle in Packtischlängsrichtung d.h. in Verpakkungsfolienbahnvorschubrichtung, verlaufend und parallel zueinander angeordnet sind sowie jedem Luftkanal eine Anzahl von auf der Oberseite der Packtischplatte liegenden Saugöffnung zugeordnet ist und wobei die Luftkanäle über Steuerventile mit der Luftkammer verbindbar sind, die mit der Vakuumerzeugungseinrichtung verbunden ist und
- f) der Folienvorziehbalken aus einem geschlossenen Gehäuse besteht, in dessen Innenraum ein mittlerer Luftkanal und zu dessen beiden Seiten mindestens je zwei Luftkanäle ausgebildet sind, wobei die Luftkanäle parallel zueinander und in Packtischlängsrichtung verlaufend sind und jedem Luftkanal eine Anzahl von auf der Unterseite des Folienvorziehbalkens liegenden Saugöffnung zugeordnet ist, und wobei die Luftkanäle über Steuerventile mit der Luftkammer verbindbar sind, die mit der Vakuumerzeugungseinrichtung verbunden ist.
- Mit einer derart erfindungsgemäß ausgebildeten Vorrichtung ist das selbsttätige Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, in Verpackungsfofie ohne großen technischen Aufwand möglich. Durch die Ausbildung eines Verpackungsbeutels aus Folie im Bereich der Verpackungsguteinführöffnung ist es möglich, das Verpackungsgut einzeln entweder von Hand oder maschinell in den vorbereiteten und zu verschließenden Verpackungsbeutel einzulegen, während bei diesem Vorgang die Folie auf dem Packfisch derart gehalten ist, daß ein Abziehen der den Verpackungsbeutel bildenden und mit seinem Abschnitt noch auf dem Packtisch gehaltenen Folie während des Einwickelvorganges möglich ist, ohne daß es hierzu aufwendiger technischer Einrichtungen bedarf. Durch Abziehen eines entsprechenden Folienvorrates von der Folienvorratsrolle und Überziehen des Packtisches mit dieser Folie, die nach dem Abtrennen vom Folienvorrat selbsttätig auf dem Packtisch im Bereich der Verpackungsdurchbrechung gehalten wird, ist das Verpacken einzelner Verpackungsgüter mühelos durchführbar, da diese lediglich in dem Bereich der Durchbrechung in der Paktischplatte in den die Durchbrechung verschließenden Folienbereich eingelegt wird, so daß z.B. aufgrund des Eigengewichtes des Verpackungsgutes so viel Folie von der Packtischplatte abgezogen wird, daß eine beutelartige Ausbildung einer das Verpackungsgut aufnehmenden Verpackung möglich ist, die oberhalb des Verpackußgsgutes zusammengerafft und verschlossen wird, wobei es besonders nach einer weiteren Ausführungsform der Erfindung vorteilhaft ist, den ausgebildeten Verpackungsbeutel unterhalb der Durchbrechung in der Packtischplatte in Umdrehung zu versetzen, während gleichzeitig der Umdrehungsrichtung der Verpackung entgegengesetzt wirkende Andrückeinrichtungen in Form von Luftstrahlen oder Anpreßrollen das Zusammenraffen der Folie oberhalb des Verpackungsgutes bewirken, so daß bei Verwendung entsprechender elastischer und dehnbarer Folie, so wie diese beispielsweise zu Haushaltszwecken angeboten wird, ein dichter Verschluß des Verpackungsgutes erreicht wird, d.h. das Verpackungsgut ist bei dichter Anlage der Folie an die Verpackungsgutoberfläche vollständig eingewickelt.
- Die Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern besteht nur aus wenigen mechanischen Teilen, die keiner aufwendigen Wartung bedürfen, so daß die Einwickelvorrichtung auch in kleineren Abpackunternehmen eingesetzt werden kann, da die Herstellung der Vorrichtung nicht kostenaufwendig ist. Besonders eignet sich diese Einwickelvorrichtung für Unternehmen, die vielleicht nur einmal im Jahr und saisonbedingt Abpackungen vornehmen müssen, wie u.a. bäuerliche Kleinbetriebe, die Feld-oder Gartenfrüchte zu bestimmten Jahreszeiten verpacken müssen, so daß schon vom Erzeuger der Feldfrüchte an den Abnehmer foliengeschützte Ware geliefert werden kann, ohne daß es erforderlich ist, daß erst der Zwischenhändler oder der Abnehmer, wie z.B. Selbstbedienungsläden, das Abpacken vornehmen müssen.
- Durch die Ausbildung einer Verpackungsumhüllung bzw. einer beutelartigen Verpackung aus Folie im Bereich der Verpackungsguteinführöffnung in dem Packtisch ist es möglich, sowohl von Hand als auch maschinell in den vorbereiteten und zu verschließenden Verpackungsbeutel das Verpackungsgut einzulegen, wobei bei diesem Vorgang die Folie auf dem Packtisch derart gehalten ist, daß ein Abziehen der den Verpackungsbeutel bildenden und mit seinem Randabschnitt noch auf dem Packtisch gehaltenen Folile während des Einwickelvorganges möglich ist, ohne daß es hierzu aufwendiger technischer Einrichtungen bedarf. Nachdem Hindurchführen des Verpackungsgutes mit dem Folienabschnitt durch die Verpackungsguteinführöffnung in der Packtischplatte in den Bereich der Halteelemente wird nach Schließen der Halteelemente das Verpakkungsgut sicher gehalten und kann mit hoher Geschwindigkeit um seine senkrechte Achse zum Verschließen der das Ver packungsgut umhüllenden Folie gedreht werden. Eine zusätzliche Abstützung des Verpackungsgutes, welches von den Halteelementen gehalten ist, kann durch die Verpackungsgutauflageplatte, die nach Beendigung des Umhüllungsund Verschlußvorganges nach unten bewegt wird, erfolgen, so daß das folienumhüllte Verpackungsgut seitlich abgeleitet werden kann. Mit einfachsten technischen Mitteln ist hierbei das Ein-und Ausfahren der Halteplatten der Halteelemente insofern gelöst, als das Ein-und Ausfahren der Halteplatten mittels des Steuerringes erfolgt, der durch ein Verdrehen um seine senkrechte Mittelachse unter Verwendung kulissenartiger Schrägführungen angehoben und abgesenkt wird, wobei dann diese Hubbewegung des Steuerringes auf die Halteplatten der Halteelemente mittels einfacher mechanischer Elemente derart übertragen wird, daß die Halteplatten der Halteelemente radial zum Tragring ein-und ausfahrbar sind. Das Rückholen der ausgefahrenen Halteplatten der Halteelemente erfolgt mittels der vorgesehenen Rückholfedern. Insbesondere das Zusammenarbeiten des die Halteelemente tragenden Tragringes mit dem Steuerring zur Steuerung des Ein-und Ausfahrens der Halteplatten ermöglicht, daß im Innenraum des Tragringes und des Steuerringes die bodenseitige Verpackungsgutauflageplatte verfahren und das verpackte Gut abgeleitet werden kann.
- Die unterhalb der Packtischplatte im Bereich der Verpakkungsguteinführöffnung angeordneten Bürsten tragenden Tragarme in zwei zueinander versetzt angeordneten waagerechten Ebenen ermöglichen das feste Verdrehen des freien Folienrandes des das Verpackungsgut umhüllenden Folienabschnittes, wenn der Tragring mit dem mittels seiner Halteelemente gehaltenen Verpackungsgut in Umdrehung gesetzt wird. Die Borsten der Bürsten an den Tragarmen unterhalb der Packtischplatte liegen beim Verdrehen des Folienendabschnittes fest an diesen an, so daß ein fester Folienverschluß erreicht wird, dessen Festigkeit noch dadurch erhöht wird, daß nach einem Auseinanderfahren der oberen Kolbenplatte und der unteren Verpackungsgutauflageplatte eine Heizplatte in den Bereich des folienumhüllten Verpackungsgutes verschwenkt und auf die äußere Folienumhüllung im oberen Bereich der Verpackung aufgesetzt wird, mit der Folge, daß das verdrehte Folienabschnittsende mit der Folienumhüllung des Verpackungsgutes im oberen Bereich verschweißt wird, so daß eine feste und sichere Verpackungsgutumhüllung erhalten wird. Dadurch, daß die Halteelemente radial verfahrbar sind, ist auch Verpackungsgut unterschiedlicher Größe sicher haltbar. Da außerdem der Ansaugbereich sowohl der Packtischplatte als auch des Folienvorziehbalkens jeder Breite der Verpakkungsfolie anpaßbar ist, ist immer eine fest Anlage der Folie auf der Packtischplatte und an dem Folienvorziehbalken gewährleistet.
- Vorteilhafte Ausgestaltungen der Erfindung sind in den Unteransprüchen gekennzeichnet.
- Im folgenden wird der Gegenstand der Erfindung in den Zeichnungen näher erläutert. Es zeigt
- Fig. 1 in einer schaubildlichen Ansicht die Einwickelvorrichtung,
- Fig. 2 eine schematische, schaubildliche Ansicht der Einwickelvorrichtung,
- Fig. 3 in einer Ansicht von oben den Tragring mit den Halteelementen und dem Steuerring bei eingefahrenen Halteplatten des Halteelementes,
- Fig. 4 in einer Ansicht von oben den Tragring mit den Haltearmen mit ausgefahrenen, das folienumhüllte Verpackungs gut haltenden Halteplatten,
- Fig. 5 eine schaubildliche Ansicht des Halteelementes mit einem Abschnitt des Steuerringes,
- Fig. 6 in einer Ansicht von oben den Steuerring mit seiner Antriebseinrichtung,
- Fig. 7 in einer Seitenansicht die seitliche Führung für das Anheben und Absenken des Steurringes,
- Fig. 8 eine Ansicht von vom auf die Halteplatte eines Halteelementes,
- Fig. 9 eine schaubildliche Ansicht des Halteelementes mit einem Abschnitt des Tragringes und des Steuerringes,
- Fig. 10 einen schematischen senkrechten Längsschnitt des Tragringes und des Steuerringes mit einem Halteelement mit ausgefahrener Halteplatte,
- Fig. 11 in einer Ansicht von oben die Packtischplatte mit zugeordneter verschwenkbarer Heizplatte,
- Fig. 12 in einer schematischen Seitenansicht das Einführen eines Verpackungsgutes in die Verpackungsguteinführöffnung in der Packtischplatte zur Ausbildung einer beutelartigen Folienumhüllung,
- Fig. 13 in einer schematischen Seitenansicht das zusätzliche Versiegeln mittels in den Bereich des folienumhüllten Verpackungsgutes eingeschwenkter Heizplatte,
- Fig. 14 eine schematische Ansicht von oben einer weiteren Ausführungsform der Einwickelvorrichtung mit in den Bereich der Verpackungsguteinführöffnung in der Packtischplatte nacheinander verfahrbaren Tragringen mit Halte elementen und der diesen zugeordneten Steuerringe,
- Fig. 15 in einer Draufsicht die Packtischplatte,
- Fig. 16 einen senkrechten Schnitt gemäß Linie XVI-XVI in Fig. 15,
- Fig. 17 eine schaubildliche Ansicht des Folienvorziehbalkens mit teilweise entfernter Vorderwand,
- Fig. 18 einen senkrechten Schnitt gemäß Linie XVIIIXVIII in Fig. 17,
- Fig. 19 eine schaubildliche Ansicht der Einwickelvorrichtung,
- Fig. 20 einen schematischen senkrechten Längsschnitt der Enwickelvorrichtung vor dem Aufbringen der Folie auf die Packtischplatte,
- Fig. 21 einen schematischen, senkrechten Längsschnitt der Einwickelvorrichtung mit über die Packtischplatte gezogener Folie,
- Fig. 22 eine schematische Seitenansicht einer weiteren Ausführungsform einer Einwicketvorrichtung mit unterhalb der Packtischplatte geführter Folienbahn,
- Fig. 23 in einer Ansicht von oben die um eine senkrechte Längsachse verschwenkbare Packtischplatte der Einwickelvorrichtung,
- Fig. 24 in einer Ansicht von oben eine weitere Ausführungsform der aus zwei abstandsveränderlichen Abschnitten bestehenden Packtischplatte,
- Fig. 25 in einer Ansicht von oben die Packtischplatte mit darunter angeordneter Folienraffeinrichtung,
- Fig. 26 eine schematische Seitenansicht der Packtischplatte der Einwickelvorrichtung mit der Folienraffvorrichtung,
- Fig. 27 eine schematische Seitenansicht der Packtischplatte der Einwickelvorrichtung mit einer weiteren Ausführungsform einer Folienraffeinrichtung,
- Fig. 28 in einer Ansicht von oben eine Packtischplatte zum gleichzeitigen Verpacken mehrerer einzelner Verpackungsgüter zu getrennten Verpackungen und
- Fig. 29a und 29b eine schematische Seitenansicht und eine Detailansicht der Packtischplatte der Einwickelvorrichtung mit einer weiteren Ausführungsform einer Folienraffeinrichtung.
- Die mit 100 in Fig. 1 und 2 bezeichnete Vorrichtung zum selbsttätigen Einwickeln von - schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen u.dgl. in inbesondere elastische und dehnbare Folie besteht aus einem Maschinengestell 10, welches kastenförmig ausgebildet oder mit Standfüßen versehen sein kann, wobei auch eine ortsveränderliche Ausgestaltung möglich ist. Für diese Ortsveränderlichkeit weist das Maschinengestell 10 in der Zeichnung nicht dargestellte, arretierbare Laufrollen auf.
- In diesem Maschinengestell 10 ist eine waagerechte Packtischplatte 20 angeordnet. Oberhalb dieser Packtischplatte 20 und in einem Abstand von dieser ist mit dem Maschinengestell 10 verbunden ein Steuerkasten 13 vorgesehen, der die elektronischen Bauteile für die Steuerung der einzelnen Arbeitsabläufe aufnimmt.
- .Des weiteren ist das Maschinengestell 10 mit einer Halterung 11 zur Aufnahme einer Folienvorratsrolle 12 versehen, wobei diese Halterung mit der Folienvorratsrolle auch in dem Gehäuse des Maschinengestells 10 untergebracht sein kann.
- Über die in dem Maschinengestell 10 angeordnete Packtischplatte 20 ist eine Folie F in Pfeilrichtung X mittels eines Folienvorziehbalkens 40 ziehbar, wobei die Führung der Folienbahn F von der Folienvorratsrolle 12 zur Packtischplatte 20 über Führungsrollen 14,15,16 erfolgt, von denen die Führungsrolle 15 in Pfeilrichtung X1 in dem Maschinengestell 10 heb-und senkbar gelagert ist.
- Die Packtischplatte 20 weist auf ihrer Oberseite eine Anzahl von Saugöffnungen 22 auf, die über ein in der Zeichnung nicht dargestelltes Luftleitsystem mit einer Vakuumerzeugungseinrichtung 23 in Verbindung stehen, mittels der die Saugluft erzeugt wird, um den auf der Packtischplatte 20 liegenden Folienbahnabschnitt zu halten, wobei ein Folienvorziehbalken 30 vorgesehen ist, der auf seiner der Folie zugewandten Seite Saugöffnungen aufweist, um das jeweils freie Ende der Folienbahn ergreifen und beim Vorlauf in Pfeilrichtung Y über die Packtischplatte 20 zu ziehen.
- Des weiteren weist die etwa rechteckförmige oder quadratische Packtischplatte 20 eine mittige Einführöffnung 25 für das Verpackungsgut V auf. Diese Verpackungsguteinführöffnung 25 ist mittels der Borsten eines im Randbereich der Öffnung 25 angeordneten Bürstenringes 26 verschlossen, dessen Borsten radial verlaufend zur Mitte der Verpackungsguteinführöffnung 25 geführt sind (Fig. 1), um die die Saugöffnungen 22 angeordnet sind.
- Der Folienvorziehbalken 30 ist in Pfeilrichtung Y über die Packtischplatte 20 mittels eines bei 33 angedeuteten Antriebes verfahrbar. Hierzu sind zu beiden Seiten der Packtischplatte 20 bei 31,32 angedeutete Führungen vorgesehen, die z.B. - schienenartig ausgebildet sein können und auf denen der Folienvorziehbalken 30 verschieblich ist, der an seinen freien Enden in die seitlichen Führungen 31,32 eingreifende Elemente od.dgl. aufweist. Als Antrieb für den Folienvorziehbalken 30 kann ein Arbeitszylinder Verwendung finden, dessen Kolbenstange mit dem Folienvorziehbalken30 verbunden ist; jedoch auch andere Antriebseinrichtungen, z.B. elektromotorische Antriebe, können Verwendung finden. In Fig. 2 ist diese Antriebseinrichtung für den Folienvorziehbalken 30 bei 33 schematisch angedeutet. Das Verfahren des Folienvorziehbalkens 30 erfolgt parallel zur Folienabzugsrichtung. Der Folienvorziehbalken 30 weist auf seiner der Oberfläche der Packtischplatte 20 zugekehrten Seite in der Zeichnung nicht dargestellte Saugöffnungen auf, die ebenfalls mit dem in der Zeichnung nicht dargestellten Luftleitsystem der Vakuumerzeugungseinrichtung 23 in Verbindung stehen.
- Des weiteren weist der Folienvorziehbalken 30 eine Trenneinrichtung 34 auf, die aus einer in Folienvorziehbalkenlängsrichtung verlaufenden Führungsschiene 35 besteht, in der mittels einer in der Zeichnung nicht dargestellten Antriebseinrichtung ein Trennmesser oder ein Trennglühdraht quer zur Folienabzugsrichtung verfahrbar ist. Mittels des Trennmessers bzw. des Trennglühdrahtes erfolgt ein Abtrennen des auf der Packtischplatte 20 liegenden und für die Verpackung des Verpackungsgutes vorgesehenen Folienbahnabschnittes von der eigentlichen Folienbahn.
- Hat der Folienvorziehbalken 30 die in Fig. 2 gezeigte Ausgangsstellung eingenommen, dann liegt der Folienvorziehbalken 30 über dem freien Ende der Folienbahn F. Bei Inbetriebnahme der Vakuumerzeugungseinrichtung wird dieses Folienbahnende von den Saugöffnungen des Folienvorziehbalkens 30 erfaßt und mittels Saugluft an dem Folienvorziehbalken 30 gehalten. Hierauf fährt der Folienvorziehbalken 30 mit dem so erfaßten Folienbahnende über die Länge der Packtischplatte 20 bis sich die Folienbahn über die gesamte Länge der Packtischplatte 20 erstreckt. Hierauf erfolgt die Bewegungsumkehrung für den Folienvorziehbalken 30, nachdem die Saugluftzufuhr zu dem Folienvorziehbalken 30 unterbrochen worden ist, so daß das Folienbahnende nicht mehr von dem Folienvorziehbalken 30 gehalten ist. Gleichzeitig wird Saugluft zu den Saugöffnungen 22 der Packtischplatte 20 zugeführt, so daß die auf der Packtischplatte 20 liegende Folienbahn auf der Oberseite der Packtischplatte über die Saugöffnungen 22 mittels Saugluft gehalten wird. Der Folienvorziehbalken 30 fährt in seine in Fig. 2 gezeigte Ausgangsstellung zurück und trennt im Bereich seiner rückwärtigen Stellung mittels der an ihm vorgesehenen Trenneinrichtung 34 den auf der Packtischplatte 20 liegenden Folienbahnabschnitt von der eigentlichen Folienbahn F.
- Zur Verpackung von Verpackungsgut V wird das Verpackungsgut mittels einer oberhalb der Packtischplatte- 20 angeordneten Kolbenplatte 80 zusammen mit dem auf der Packtischplatte 20 im Bereich der Verpackungsguteinführöffnung 25 liegenden Folienbahnabschnitt FA (Fig. 1 und 2) durch die Verpackungsguteinführöffnung 25 gedrückt, wobei der noch auf der Packtischplatte 20 liegende und von den Saugöffnungen 22 gehaltene Randbereich des Folienabschnittes FA zur Ausbildung der beutelartigen Umhüllung für das Verpackungsgut V abgezogen wird, bis das Verpakkungsgut V in den Bereich von Halteelementen 60 kommt und von diesen erfaßt wird, die unterhalb der Packtischplatte 20 und somit unterhalb der Verpackungsguteinführöffnung 25 angeordnet sind (Fig. 12).
- Die obere Kolbenplatte 80 steht mit einer in dem Steuerkasten 13 des Maschinengestetls 10 angeordneten Antriebseinrichtung 85 in Verbindung. Bei dieser Antriebseinrich tung 85 handelt es sich um einen druckluftbetriebenen Arbeitszylinder, jedoch auch andersartig ausgebildete Antriebseinrichtungen können für das senkrechte Verfahren der Kolbenplatte 80 in Pfeilrichtung X2 Verwendung finden (Fig. 12).
- . Gleichzeitig beim Absenken der Kolbenplatte 80 wird von unten eine Verpackungsgutauflageplatte 90 in Pfeilrichtung X3 nach oben in eine Stellung verfahren, in der sich das Verpackungsgut V auf der Platte 20 abstützt und von den Halteeiementen 60 erfaßt werden kann. Das Heben und Senken der Verpackungsgutauflageplatte erfolgt ebenfalls mit einer Antriebseinrichtung 95, die aus einem druckluftbetriebenen Arbeitszytinder oder einer andersartig ausgebildeten Antriebseinrichtung besteht. Das Verpackungsgut V mit seiner beutelförmigen Umhüllung BU kommt dann zwischen der abgesenkten Kolbenplatte 80 und der angehobenen Auflageplatte 90 zur Anlage, wie in Fig. 12 dargestellt.
- Die eigentliche Halterung des Verpackungsgutes V erfolgt mittels der Halteelemente 60, die an einem Tragring 40 angeordnet sind und die mit senkrechten Halteplatten 62 versehen sind, die radial und in waagerechter Richtung ein-und ausfahrbar sind (Fig. 3 und 4).
- Der die Halteelemente 60 aufnehmende Tragring 40 ist in einem Abstand unterhalb der Packtischplatte 20 im Bereich der Verpackungsguteinführöffnung 25 angeordnet. Der Innendurchmesser des Tragringes 40 ist größer gegenüber dem Durchmesser der kreisförmigen Verpackungsguteinführöffnung 25. Der Tragring 40 für die Haiteelemente 60 besteht aus Kunststoff oder anderen geeigneten Werkstoffen und ist mittels Führungsrollen 44 gehalten in dem Maschinengestell um seine mittige senkrechte Achse 46 verdrehbar. Für dieses Verdrehen des Tragringes 40 ist eine Antriebseinrichtung 45 vorgesehen, die an den Tragring 40 angreift, wobei es wesentlich ist, daß mit dieser Antriebseinrichtung 45 der Tragring 40 in eine Drehbewegung mit hoher Umdrehungszahl versetzbar ist. Die Oberfläche des Tragringes 40 ist mit 41, seine Außenseitenwand mit 42 und seine Innenseitenwand mit 43 bezeichnet (Fig. 9 und 10). Der Antrieb des Tragringes 40 kann auch mittels eines Riementriebes erfolgen, der in Fig. 3 bei 45a angedeutet ist.
- Bei dem in Fig. 3 und 4 gezeigten Ausführungsbeispiel ist der Tragring 40 mit drei Halteelementen 60 versehen, die so ausgebildet sind, daß diese zangenartig das Verpackungsgut umgreifen können, worauf nachstehend noch näher eingegangen wird.
- Jedes an dem Tragring 40 befestigte Halteelement 60 besteht aus einem waagerechten Schlitten 61, der an seinem vorderen Ende eine senkrechte Halteplatte 62 trägt, die außenseitig mit einer Polsterung, Beschichtung od.dgl. 63 aus Schaumkunststoffen versehen ist (Fig. 5). Die Führung des Schlittens 61 mit der Halteplatte 62 erfolgt zwischen zwei winkelblechartigen Führungen 64,164,. deren senkrechte Schenkel 65,165 auf der oberen Fläche 41 des Tragringes 40 befestigt sind. Die waagerechten Schenkel 66,166 der Führungen 64,164 sind mit einander zugekehrten und in Längsrichtung verlaufenden Führungen 67,68 versehen, die zur Aufnahme des Schlittens 61 dienen, der aus einem etwa rechteckförmigen Plattenzuschnitt besteht. Das rückwärtige Ende 61a des Schlittens 61 des Halteelementes 60 steht über Rückholfedern 69,69a mit den Führungen 64,164 in Verbindung. Hierzu sind die Rückholfedern 69,69a mit ihren rückwärtigen Enden am rückwärtigen Ende 61a des Schlittens 61 befestigt und mit ihren anderen, der Halteplatte 62 zugekehrten Enden an die Führungen 64,164 angeschlossen, und zwar in den bei 64a,164a angedeuteten Bereichen (Fig. 5). Durch die Befestigung der Halteelement-Führungen 64,164 an dem Tragring 40 nehmen die Halteelemente bei angetriebenem Tragring 40 an dessen Umlauf teil. Die Rückholfedern 69,69a dienen zum Rückführen der Schlitten 61 mit ihren Halteplatten 62 der Halteelemente 60 aus der in Fig. 4 gezeigten Haltestellung für das Verpackungsgut V in die in Fig. 3 gezeigte rückwärtige Stellung. Die drei an dem Tragring 40 vorgesehenen Halteelemente 60 weisen voneinander den gleichen Abstand auf und sind so angeordnet, daß die Schlitten 61 mit ihren vorderseitigen Halteplatten 62 radial in Richtung der Pfeile Y3 verschieblich sind (Fig. 3).
- Das Überführen der Schlitten 61 mit den Halteplatten 62 der Halteelemente 60 in die das Verpackungsgut V haltende Stellung (Fig. 4) erfolgt mittels eines Steuerringes 50, der oberhalb und seitlich des Tragringes 40 angeordnet ist und ebenfalls aus Kunststoff oder anderen geeigneten Werkstoffen besteht. Die Anordnung der Halteelemente 60 mittels der Führungen 64,164 an dem Tragring 40 erfolgt in der Weise, daß der Steuerring 50 unterhalb der waagerecht verlaufenden Schenkel 66,166 der Führungen 64,164 verfahrbar ist (Fig. 5). Der Steuerring 50 ist so ausgebildet, daß bei einer Teildrehung um seine senkrechte Achse 56, die mit der senkrechten Achse 46 des Tragringes 40 zusammenfällt, der Steuerring 50 angehoben bzw. abgesenkt wird, um über diese Heb-und Absenkbewegung das Ein-und Ausfahren der Schlitten 61 der Halteelemente 60 zu steuern. Der Innendurchmesser des Steuerringes 50 ist größer als der Innendurchmesser des Tragringes 40, so daß vom Steuerring 50 zum Tragring 40 ein stufenartiger übergang geschaffen wird, wobei auch der Steuerring 50 so dimensioniert sein kann, daß der Steuerring 50 außerhalb des Tragringes 40 in dem Maschinengestell 10 gehalten ist.
- Die obere Fläche des Steuerringes 50 ist mit 51, seine Außenseitenwand mit 52 und seine Innenseitenwand mit 53 bezeichnet.
- Um den Steuerring 50 in einem kleineren Bereich in Pfeilrichtung Y4 verdrehen zu können, steht der Steuerring 50 mit einer Antriebseinrichtung 55 in Verbindung, die als druckluftbetriebener Arbeitszylinder ausgebildet sein kann und dessen Kolbenstange an der Außenseitenwand 52 des Steuerringes 50 angelenkt ist. Durch die entsprechende Bewegung in Pfeilrichtung Y5 der Kolbenstange des Arbeitszylinders der Antriebseinrichtung 55 wird je nach Vorschubrichtung der Steuerring 50 in der einen Richtung oder der anderen Richtung um seine senkrechte Achse 56 verdreht.
- Die Führung des Steuerringes 50 erfolgt mittels seitlicher senkrecht stehender Führungsplatten 57. Bei dem in Fig. 6 gezeigten Ausführungsbeispiel sind drei Führungsplatten 57 vorgesehen, die auf den Umfang des Steuerringes 50 verteilt feststehend in dem Maschinengestell 10 angeordnet und im gleichen Abstand voneinander liegend sind. Diese Führungsplatten 57 kommen an der Außenseitenwand 52 des Steuerringes 50 zur Anlage. Alle Führungsplatten 57 sind gleich ausgebildet. Jede der drei Führungsplatten 57 weist, wie in Fig. 7 dargestellt, einen ansteigend geführten Führungsschlitz 58 auf. Die Führungsschlitze 58 aller drei Führungsplatten 57 sind in gleicher Richtung ansteigend geführt. Der Steuerring 50 ist mit an seiner Außenseitenwand 52 vorgesehenen Gleitelementen in diesen Führungsschlitzen 58 geführt. Vorteilhafterweise sind diese Gleitelemente als Führungsrollen ausgebildet und mit 59 bezeichnet. Nehmen die Führungsrollen 59 in den Führungsschlitzen 58 der Führungsplatten 57 die in Fig. 7 gezeigte Stellung ein, dann ist der Steuerring 50 gegenüber dem Tragring 40 angehoben. Bei einem Verdrehen des Steuerringes 50 in Pfeilrichtung Y6 gleitet die Führungsrolle 59 von der in Fig. 7 gezeigten Stellung A in die untere bei B angedeutete Stellung mit der Folge, daß sich der Abstand zwischen dem Steuerring 50 und dem Tragring 40 gegen Null bewegt, so daß in der Endstellung der Steuerring 50 auf dem Tragring 40 abgesenkt ist.
- Durch Verdrehen des Steuerringes 50 wird vermittels der Führungsplatten 57 in Verbindung mit den in diesen ausgebildeten Führungsschlitzen 58 und den an der Außenseitenwand 52 des Steuerringes 50 gelagerten Führungsrollen 59 der Steuerring 50 in Pfeilrichtung Y7 angehoben oder in Pfeilrichtung Y8 abgesenkt. Diese Heb-und Senkbewegung des Steuerringes 50 wird zum waagerechten Verfahren der Schlitten 61 mit ihren Halteplatten 62 der Halteelemente 60 verwendet.
- Um die Schlitten 61 der Halteelemente 60 mittels des Steuerringes 50 verschieben zu können, steht der Schlitten 61 eines jeden Halteelementes 60 mittels eines Lenkers 70 mit dem Steuerring 50 in Wirkverbindung. Dieser Lenker 70 ist mit seinem Ende 70a an dem Schlitten 61 eines jeden Halteelementes 60 angelenkt, während das andere Ende 70b des Lenkers 70 eine Führungsrolle 71 trägt, die um eine senkrechte Achse freifliegend in einem an dem Lenkerende 70b angelenkten Lager gelagert ist. Für die Aufnahme dieser Führungsrolle 71 ist das Ende 70b des Lenkers 70 lagerartig abgewinkelt, so daß die Führungsrolle 71 sich um ihre senkrechte Achse verdrehen kann. Die Führungsrollen 71 aller mit den Schlitten 61 der Halteelemente 60 verbundenen Lenker 70 sind in einer Führungsnut 54 gehalten und geführt, die an der Innenseitenwand 53 des Steuerringes 50 ausgebildet ist (Fig. 10).
- Wird der Steuerring 50 aus der in Fig. 7 gezeigten unteren Stellung B, bei der der Steuerring 50 auf dem Tragring 40 aufliegt, mittels der Antriebseinrichtung 55 in Pfeilrichtung Y9 verdreht, dann wird der Steuerring 50 aufgrund der Führung seiner Führungsrollen 59 in den ansteigend ausgebildeten Führungsschlitzen 58 der Führungsplatten 57 angehoben, mit der Folge, daß auch die Lenker 70 angehoben werden, so daß aufgrund der Zwangsführung der Schlitten 61 der Halteelemente 60 in den Führungen 64,164 die Schlitten 61 aufeinanderzubewegt werden und ein in den Bereich der Halteplatten 62 gebrachtes Verpackungsgut erfaßt. Während des Verschließvorganges des das Verpackungsgut umhüllenden Folienbahnabschnittes bleibt der Steuerring 50 in seiner angehobenen Stellung, so daß die Halteplatten 62 der Halteelemente 60 das mit Folie umhüllte Verpackungsgut sicher in seiner Stellung für die Durchführung des Verdrehprozesses halten.
- Ist das Verpackungsgut von den Halteelementen 60 erfaßt (Fig. 13), dann wird der Tragring 4C in schnelle Umdrehung versetzt, mit der Folge, dal das freie Ende des das Verpackungsgut umhüllenden Folienbahnabschnittes verdreht unc zusammengedreht wird, wobei die RandabschnittE der das Verpackungsgut umhüllenden Folie auf dei Packtischplatte 20 mittels der Saugöffnungen unc der eingeschalteten Saugluft gehalten wird, so dal beim Fortschreiten des Umdrehungs-bzw. "Verzwimungs"-Prozesses des zusammengeraffter Folienendes der Folienrandabschnitt auf der Packti. schplatte 20 in Pfeilrichtung X5 verschoben wird d.h der Rand der das Verpackungsgui umhüllenden Folie wird von der Packtischplatte 2C abgezogen und in die Verpackungsguteinführöffnung 25 gezogen, nachdem die Kolbenplatte 80 in ihre obere Ausgangsstellung zurückbewegt worden ist.
- Während der Tragring 40 mit den Halteelementen 60 und dem von diesen zangenartig gehaltenen Verpackungsgut in schnelle Umdrehung versetzt wird, wird auch gleichzeitig die Verpackungsgutauflageplatte 90 in Umdrehung versetzt, so daß die Verpackungsgutauflageplatte 90 an der Umdrehung des Tragringes 40 teilnimmt, d.h. mit der gleichen Umdrehungsgeschwindigkeit wie der Tragring 40 umläuft, damit der oberhalb des Verpackungsgutes liegende Folienabschnitt in Verbindung mit der nachstehend näher beschriebenen Folienraffeinrichtung durch Verdrehen des Folienabschnittes verschlossen werden kann.
- Während nach einer ersten Ausführungsform der Steuerring 50 zum Überführen der Schlitten 6C mit den Halteplatten 62 der Halteelemente 60 in die das Verpackungsgut V haltende Stellung unter Verwendung der dargestellten und beschriebenen Antriebseinrichtung bei einer Teildrehung um eine senkrechte Achse 56, die mit der senkrechten Achse 46 des Tragringes 40 zusammenfällt, angehoben bzw. abgesenkt wird, um über diese Heb-und Absenkbewegung das Ein-und Ausfahren der Schlitten 61 der Halteelemente 60 zu steuern, sieht eine weitere, in Fig. 6 und 9 angedeutete Ausführungsform vor, daß der Steuerring 50 keiner Teildrehung mehr unterliegt, sondem lediglich in senkrechter Richtung angehoben und abgesenkt wird. Hierzu sind am äußeren Umfang des Steuerringes 50 an diesem eine Anzahl von Winkeiprofiten 250 befestigt, die über ihre waagerechten Flansche 250a mit den Kolbenstangen 251 von Arbeitszylindem 255 verbunden sind, so daß bei einer Betätigung der Arbeitszylinder 255 der Steuerring 50 in Pfeilrichtung Y15 bewegbar ist (Fig. 9). Die Steuerung aller Arbeitszylinder 255 erfolgt über das Steuerwerk 150. Die Anzahl der Arbeitszylinder 255 richtet sich nach dem Durchmesser des Steuerringes 50. Wie in Fig. 6 angedeutet, ist eine Anordnung von drei Arbeitszylindern 255, die in gleichen Abständen um den Steuerring 50 angeordnet und mit diesem verbunden sind, als ausreichend anzusehen, um eine einwandfreie Betätigung des Steuerringes 50 zu gewährleisten. Der Hub des Steuerringes 50 ist über die Arbeitszylinder 255 einstellbar, die als hydraulische, pneumatische oder elektromotorische Antriebsein richtungen ausgebildet sein können. Durch die Verwendung von Arbeitszylindern entfallen zusätzliche Führungen für den Steuerring 50. Die Bewegung der Schlitten 61 mit den Halteplatten 62 der Halteelemente 60 wird von der Hubbewegung des Steuerringes 50 unter Verwendung einer entsprechenden Anordnung von Lenkern, Schwenkhebeln od.dgl. abgeleitet.
- Die Folienraffeinrichtung besteht aus einer Anzahl von radial verlaufenden, unterhalb der Packtischplatte 20 und oberhalb des Tragringes 40 und des Steuerringes 50 liegenden feststehenden oder gegeneinander preßbaren Tragarmen 112, die mit endseitig Borsten 111 tragenden Bürsten 110 versehen sind, und aus einer weiteren Anzahl von radial verlaufenden, feststehenden oder gegeneinander preßbaren Tragarmen 122 mit endseitig Borsten 121 tragenden Bürsten 120, wobei die Tragarme 122 mit den Bürsten 120 zu der Ebene der Tragarme 112 mit den Bürsten 110 geringfügig nach unten versetzt sind, so daß in zwei verschiedenen Ebenen die Bürsten 110 und 120 während des Verschließens des Folienabschnittes oberhalb des Verpackungsgutes diesen Endbereich des Folienabschnittes beaufschlagen und diesen zusammenpressen, so daß ein dichter Verschluß erhalten wird.
- Nach Beendigung des Verschließvorganges für die das Verpackungsgut umhüllende Folie wird in den Bereich oberhalb des noch von den Halteelementen 60 gehaltenen Verpackungsgutes eine Heizplatte 130 geschwenkt, die aus einem senkrechten Schwenkarm 131 und aus einem im rechten Winkel zu diesem Schwenkarm 131 stehenden Tragarm 131 a besteht, der an seinem freien Ende die Heizplatte 130 trägt. Der Schwenkarm 131 ist um seine senkrechte Längsachse in Pfeilrichtung Y10 verschwenkbar. Hierzu ist eine bei 135 angedeutete Antriebseinrichtung vorgesehen, die jedoch so ausgebildet ist, daß gleichzeitig nach dem Einschwenken der Heizplatte 130 oberhalb des Verpackungsgutes die Heizplatte 130 auf die Umhüllung des Verpackungsgutes abgesenkt wird. Mittels der Heizplatte 130 erfolgt ein zusätzliches Versiegeln des freien Endabschnittes der das Verpackungsgut umhüllenden Folie, wobei gleichzeitig das Folienende an die Verpackung selbst gelegt und mit dieser verschweißt wird, so daß eine fest geschlossene Folienverpackung erhalten wird.
- Nach Beendigung des Umhüllungsvorganges wird die Verpackungsgutauflageplatte 90 nach unten verfahren, die Halteelemente 60 gelöst, so daß das fertig umhüllte Verpackungsgut in Pfeilrichtung X9 abgeleitet werden kann, wozu eine Rutsche, ein Fallrohr od.dgl. vorgesehen sein kann. Außerdem - schwenkt gleichzeitig die Heizplatte 130 aus der in Fig. 11 bei B angedeuteten Verschweißstellung in ihre bei A angedeutete Ausgangsstellung.
- Der Verpackungsvorgang für ein neues Verpackungsgut beginnt hiernach erneut, indem der Folienvorziehbalken 30 das freie Ende der Folienbahn erfaßt und die Folienbahn F über die Packtischplatte 20 zieht, hierauf in seine Ausgangsstellung zurückverfährt, um den auf der Packtischplatte 20 bei eingeschalteter Saugluft gehaltenen Folienbahnabschnitt von der übrigen Folienbahn abzutrennen. Hierauf wird dann von Hand oder maschinell in die mittels des Folienabschnittes verschlossene Verpackungsguteinführöffnung 25 ein neues Verpackungsgut eingelegt und bei Inbetriebnahme der Vorrichtung die obere Kolbenplatte 80 abgesenkt, wobei gleichzeitig das Verpackungsgut mit der Folie durch die Verpackungsguteinführöffnung 25 in der Packtischplatte 20 hindurchgeführt wird, und zwar bis in den Bereich der Halteelemente 60 an dem Tragring 40 bei gleichzeitiger Beendigung des Vorschubvorganges für das Verpackungsgut durch die nach oben sich bewegende Verpackungsgutauflageplatte 90, so daß immer gewährleistet ist, daß das Verpackungsgut von den Halteelementen 60 zangenförmig erfaßt und für den eigentlichen Verpackungsvorgang gehalten werden kann.
- Als Verpackungsfolie werden besonders dünne Kunststofffolien verwendet, die eine gewisse Elastizität und ein gewisses Dehn-und Haftvermögen aufweisen, um ein festes konturengerechtes Anlegen der Verpackungsfolie an die Verpackungsgüter zu erreichen.
- Die Antriebseinrichtungen 33,45,55,85,95,135 für den Folienvorziehbalken 30, den Tragring 40, den Steuerring 50, die obere Kolbenplatte 80, die Vetpackungsgutauflageplatte 90 und die Heizplatte 130 sind in einem Steuerwerk 150 zusammengeführt, welches in dem Steuerkasten 13 des Maschinengestells 10 untergebracht ist. Über dieses Steuerwerk 150 werden die einzelnen Arbeitsabläufe der einzelnen Vorrichtungsteile in der jeweils erforderlichen Reihenfolge gesteuert, so daß eine hohe Abpackgeschwindigkeit erreichbar ist.
- Um die Arbeitsleistung der Einwickelvorrichtung noch zu erhöhen, besteht nach der in Fig. 14 gezeigten Ausführungsform auch die Möglichkeit, in dem Maschinengestell 10 unterhalb dessen Packtischplatte 20 eine kreisförmige waagerechte Tragplatte 140 anzuordnen, deren senkrechte Drehachse 141 außerhalb des Mittelpunktes der Verpackungsguteinführöffnung 25 der Packtischplatte 20 liegt. Die Tragplatte 140 ist um diese senkrechte Achse 141 verdrehbar. Hierfür ist eine Antriebseinrichtung vorgesehen, die bei 145 angedeutet ist. Benachbart zu ihrem Umfang weist die Tragplatte 140 eine Anzahl von im Abstand voneinander angeordneten Tragringen 40 auf, die die Halteelemente 60 tragen, wobei jedem Tragring 40 der Steuerring 50, die jeweils erforderlichen Antriebseinrichtungen 45,55 und die Folienanpreßelemente zugeordnet sind, so daß auf der Tragplatte 140 eine Anzahl von Klemmstationen für das Verpackungsgut angeordnet ist.
- Diese einzelnen Halte-und Klemmstationen, die in Fig. 14 bei A,B und C angedeutet sind, werden nacheinander der Packtischplatte 20 zugeführt und nach dem Einführen eines Verpackungsgutes in die Halteelemente und nach Beendigung des Umhüllungsvorganges erfolgt dann die schrittweise Weiterdrehung der Tragplatte 140 zu einem weiteren Verweilabschnitt B, in dem die Heizplatte 130 vorgesehen ist, die dann auf das umhüllte Verpackungsgut eingeschwenkt wird und die Folie verschweißt, während zu der Packtischplatte bereits eine weitere Klemmstation bewegt worden ist, die ein erneutes, mit Folien zu umhüllendes Verpackungsgut aufnimmt, so daß über die Anordnung mehrerer Klemmstationen auf einer Drehscheibe und der Zuordnung weiterer Bearbeitungsstationen eine hohe Arbeitsgeschwindigkeit erzielbar ist, wobei auch die Möglichkeit besteht, mehrere Packfischplatten 20 mit den entsprechenden Folienbahnaufzieheinrichtungen auf der Tragplatte bzw. Drehscheibe 140 anzuordnen.
- Die in dem Maschinengestell 10 angeordnete Packtischplatte 20 ist entsprechend Fig. 15 und 16 gehäuseförmig ausgebildet und besteht aus einer oberen Halteplatte 310 für die Verpackungsfolie, einer im Abstand von dieser angeordneten Bodenplatte 311 und vier Seitenwänden 312,313,314,315. Der Innenraum des Packtischplattengehäuses ist mit 316 bezeichnet.
- Die Halteplatte 310 weist eine Anzahl von Saugöffnungen 22 auf, die über das nachstehend näher beschriebene Luftleitsystem mit der Vakuum-Erzeugungseinrichtung 23 verbunden sind.
- Dieses Luftleitsystem ist so ausgebildet, daß in Anpassung an die Größe des jeweiligen Verpackungsgutes Folie mit der jeweils erforderlichen Breite verwendet werden kann. Hierzu ist der Innenraum 316 des Gehäuses der Packtischplatte 20 in mehrere einzelne Luftkammem 320, 321, 321a, 322, 322a unterteilt, die sich in Packtischplattenlängsrichtung erstrecken, wobei den einzelnen Luftkammern bestimmte Saugöffnungen zugeordnet sind.
- Wie Fig. 16 zeigt, weist das Gehäuse der Packtischplatte 20 in seinem Innenraum die Luftkammer 320 auf, die die Hauptluftkammer darstellt und die mit dem zur Vakuumerzeugungseinrichtung 23 führenden Luftansaugstutzen 323 verbunden ist. Im Bereich dieser Luftkammer 20 sind die Saugöffnungen 200 angeordnet, die bei dem in Fig. 15 gezeigten Ausführungsbeispiel fünf Reihen A,B,C,D,E bilden Des weiteren sind zu beiden Seiten der Luftkammer 320 je zwei Luftkammem 321,321 a und 322,322a angeordnet. Diese Luftkammem 321,321 a und 322,322a stehen über Steuerventile 326,327,328,329 mit der Luftkammer 320 in Verbindung, die sich in den Bereich der Luftkammem 321,321a,322,322a durch Ausbildung kanalartiger Abschnitte 320a,320b erstreckt. Jeder Luftkanal 321,321a und 322,322a weist in der Halteplatte 310 eine Anzahl von Saugöffnungen 20b,20c auf, wobei, wie in Fig. 15 z.B. dargestellt, jedem Luftkanal 321,321a,322,322a eine Reihe F,G,H,I an Saugöffnungen 20b,20c zugeordnet sind. Die den einzelnen Luftkanälen zugeordneten Saugöffnungen 20a,20b,20c können beliebig gewählt sein und werden sich jeweils nach der Größe der Packtischplatte 20 richten.
- Eine derart ausgebildete Packtischptatte 20 kommt wie folgt zur Anwendung: Wird Verpackungsfolie von geringer Breite benötigt, dann werden die Steuerventile 326,327,328, 329 zu den Luftkammem 322,322a,323,323a geschlossen. Luft wird bei Inbetriebnahme der Vakuumerzeugungseinrichtung 23 dann nur durch die Saugöffnungen 20a der Reihen A,B,C,D,E angesogen. Kommt breitere Verpackungsfolie zur Anwendung, dann werden die Steuerventile 327,328 zu den Luftkammem 321,321 a geöffnet, so daß dann Luft über die Saugöffnungen 20a,20b der Reihen A,B,C,D,E,F,I angesogen wird. Bei sehr breiter Verpackungsfolie werden die Saugöffnungen 20c der Reihen G,H in Betrieb genommen, in dem zusätzlich die Steuerventile 326,329 noch geöffnet werden. In diesem Fall wird dann Luft über alle Saugöffnungen angesogen. Diese Ausgestaltung der Packtischplatte 20 ermöglicht die Verwendung von Verpackungsfolien verschiedener Breite, wobei gleichzeitig, unabhängig von der Folienbreite gewährleistet ist, daß die jeweils verwendete Folie fest und sicher auf der Packtischplatte 20 gehalten wird. Außerdem ist eine Leistungsenergieeinsparung gegeben.
- In gleicher Weise wie die Packtischplatte 20 ist auch der Folienvorziehbalken 30 mit einem entsprechenden Luftleitsystem versehen, um auch den Folienvorziehbalken 30 verschiedensten Breiten der Verpackungsfolie anpassen zu können.
- Entsprechend Fig. 17 und 18 ist auch der Folienvorziehbalken 30 gehäuseartig ausgebildet und besteht aus einer oberen Abdeckplatte 410, einer Saugöffnungen 405 aufweisenden Bodenplatte 411 und Seitenwänden 412,413,414,415. Der Innenraum des Gehäuses des Folienvorziehbalkens 20 ist mit 416 bezeichnet. In dem Innenraum 416 sind mehrere einzelne Luftkammern 420,421,421 a,422,422a ausgebildet, wobei die Luftkammern 421,422,421a,422a über Steuerventile 426,427,428,429 mit der Luftkammer 420 in Verbindung stehen. Neben der Luftkammer 420 mit ihren Saugöffnungen 405 weisen auch die anderen Luftkammern 421,421 und 422,422a Saugöffnungen auf. Die Saugöffnungen 421,421 a sind mit 405a und die der Luftkammern 422,422a mit 405b bezeichnet (Fig. 18). Die Luftkammer 420 steht über einen Luftansaugstutzen 423 mit der Vakuumerzeugungseinrichtung 23 in Verbindung und weist seitliche Kammerabschnitte 420a,420b auf, die mit den anderen Luftkammern 421,421 a und 422,422a verbindbar sind.
- Sind alle Steuerventile 426,427,428,429 geschlossen, dann wird nur Luft durch die Saugöffnungen angesogen, die im Bereich der Luftkammer 420 angeordnet sind. Werden die Steuerventile 427,428 geöffnet, dann stehen die Luftkammern 421,421 a mit der Luftkammer 420 in Verbindung und Luft wird über die Saugöffnungen angesogen, die im Bereich der Luftkammern 420,421,421 a liegen. Werden zusätzlich noch die Steuerventile 426,429 geöffnet, dann werden die Luftkammern 422,422a hinzugeschaltet und zusätzlich wird dann noch Luft durch die Saugöffnungen angesogen, die im Bereich der Luftkammern 422,422a liegen, so daß sehr breite Verpackungsfolie von dem Folienvorziehbalken 30 sicher erfaßt wird. Die Anzahl der Luftkanäle ist sowohl im Falle der Packtischplatte 20 als auch im Falle des Folienvorziehbalkens 30 nicht auf die vorangehend beschriebene und in der Zeichnung dargestellte Anzahl beschränkt. Die Steuerung der Steuerventile 326,327, 328,329 und 426,427,428,429 erfolgt über elektromotorisch betriebene Antriebsvorrichtungen, jedoch auch druckluftbetriebene Antriebseinrichtungen können zur Anwendung gelangen.
- Die mit 500 in Fig. 19 bezeichnete Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, in Folie, besteht aus einem Maschinengestell 510, welches auch ortsveränderlich ausgebildet sein kann. Für diese Ortsveränderlichkeit weisen die Standfüße 510a,510b,510c,510e des Maschinengestells 510 in der Zeichnung nicht dargestellte arretierbare Laufrollen auf.
- Das Maschinengestell 510 ist mit einer Halterung 511 zur Aufnahme einer Folienvorratsrolle 512 versehen.
- Des weiteren weist das Maschinengestell 510 eine Packtischplatte 520 auf, über die die Folie F in Pfeilrichtung X mittels eines Folienvorziehbalkens 540 ziehbar ist.
- Die Führung der Folienbahn F von der Folienvorratsrolle 512 zur Packtischplatte 520 erfolgt über Führungsrollen 513,514,515, von denen die Führungsrolle 514 heb-und senkbar in Pfeilrichtung X1 in dem Maschinengestell 510 gelagert ist.
- Die Packtischplatte 520 besteht aus den Plattenabschnitten 521 und 621. Der der Folienvorratsrolle 512 zugekehrte Tischplattenabschnitt 521 ist auf seiner Oberseite mit einer Anzahl von Saugöffnungen 522 versehen und dient als Folienhaltebrücke, um die der Packtischplatte 520 zugeführte Folienbahn auf der Packtischplatte zu halten, wenn der für die Herstellung der Verpackung erforderliche Folienabschnitt F1 von der Folienbahn F abgetrennt ist. Die Saugöffnungen 522 stehen über ein in der Zeichnung nicht dargestelltes Luftleitsystem mit einer Vakuumerzeugungseinrichtung 530 in Verbindung, mittels der die Saugluft erzeugt wird, um das jeweilige Ende der Folienbahn F auf der Folienhaltebrücke 521 zu halten.
- An die Folienhaltebrücke 521 schließt sich eine messerartige Trenneinrichtung 525 an (Fig. 20). Diese Trenneinrichtung 525 ist quer zur Folienvorschubrichtung X verlaufend angeordnet und so ausgebildet, daß der für die Verpackung der Verpackungsgegenstände erforderliche Folienabschnitt F1 von der Folienbahn F abgetrennt werden kann. Anstelle einer messerartigen Trenneinrichtung 525 können auch anders ausgebildete Trenneinrichtungen verwendet werden, so z.B. Trehneinrichtungen, die mit einem Heizdraht versehen sind, so daß das Trennen des für die Verpackung der Verpackungsgegenstände erforderlichen Folienabschnittes F1 von der Folienbahn F durch Hitze erfolgt.
- An die Folienhaltebrücke 521 mit der Trenneinrichtung 525 schließt sich der Tischplattenabschnitt 621 der Packtischplatte 520 an. Dieser Tischplattenabschnitt 621 ist mittig mit einer Durchbrechung 526 versehen, die kreisförmig, oval, quadratisch oder rechteckig ausgebildet ist, wobei jedoch auch andere geometrische Querschnittsformen angewandt werden können.
- Um die Durchbrechung 526 in dem Tischplattenabschnitt 621 der Packtischplatte 520 ist eine Anzahl von Saugöffnungen 622 angeordnet. Die Anordnung dieser Saugöffnungen 622 kann ringförmig um die Durchbrechung 526 erfolgen; es besteht jedoch auch die Möglichkeit, den gesamten Tischplattenabschnitt 621 um die Durchbrechung 526 herum mit Saugöffnungen zu versehen. Diese Saugöffnungen 622 stehen ebenfalls wie die Saugöffnungen 522 über ein Luftleitsystem mit der Vakuumerzeugungseinrichtung 530 in Verbindung.
- Wird die Folienbahn F über die Packtischplatte 20 gezogen, dann sind die Saugöffnungen 522,622 in der Packtischplattenoberfläche vorgesehen (Fig. 19). Wird dagegen die Folienbahn unterhalb der Packtischplatte 520 geführt, wie dies in Fig. 22 dargestellt ist, dann sind die Saugöffnungen 522,622 in der Unterseite der Packtischptatte 520 ausgebildet. Bei denjenigen Ausführungsformen, bei denen die Folienbahn unterhalb der Packtischplatte 520 in den Bereich der Durchbrechung 526 im Tischplattenabschnitt 621 geführt wird, sind die Folienbahn haltende und führende, in der Zeichnung nicht dargestellte Führungsrollen in dem Maschinengestell 510 vorgesehen.
- Die Packtischplatte 520 mit der Folienhaltebrücke 521 und dem Tischplattenabschnitt 621 können einstückig ausgebildet sein. Die Packtischplatte 520 besteht dann aus einem doppelwandigen Gehäuse, welches allseitig geschlossen ist und das entweder auf seiner Oberseite oder auf seiner Unterseite mit den Saugöffnungen 522 und 622 versehen ist, je nachdem, ob die Folienbahn über die Packtischplatte 520 oder unterhalb der Packtischplatte an dieser entlang geführt wird. Der Innenraum der so ausgebildeten Packtischplatte ist in zwei Kammern unterteilt, von denen jede Kammer mit der Vakuumerzeugungseinrichtung 530 in Verbindung steht. Die eine Kammer ist dann Bestandteil der Folienhaltebrücke 521, während die andere Kammer dem Tischplattenabschnitt 621 zugeordnet ist.
- Das Führen der Folienbahn F Ober die Packtischplatte 520 erfolgt mittels des Folienvorziehbalkens 540, der quer zur Folienvorschubrichtung X oberhalb der. Packtischplatte 520 angeordnet und in seitlichen Führungen des Maschinengestells 510 geführt ist, so daß der Folienvorziehbalken 540 in waagerechter Richtung wechselseitig in Pfeilrichtung X2 mittels der bei 541 angedeuteten Antriebseinrichtung verfahrbar ist (Fig. 19). Das Verfahrer des Folienvorziehbalkens 540 kann mittels hydrauli. scher, druckluftbetriebener oder elektromotorischei Antriebseinrichtungen erfolgen.
- Der Folienvorziehbalken 540 ist so ausgebildet daß er das jeweils freie Ende der Folienbahn F, das auf der Folienhaltebrücke 521 gehalten ist, ergrei. fen und bei entsprechender Rückwärtsbewegung über den Tischplattenabschnitt 621 mit der Durchbrechung 526 ziehen kann. Zum Ergreifen des freien Endes der Folienbahn F weist der Folienvor. ziehbalken 540 entsprechend ausgebildete mechanische Greifvorrichtungen auf. Vorteilhafter. weise ist jedoch der Folienvorziehbalken 540 auf seiner der zu ergreifenden Folienbahn zugekehrter Fläche mit einer Anzahl von in der Zeichnung nicht dargestellten Saugöffnungen versehen. Diese Saugöffnungen stehen ebenfalls mit der Vakuumer. zeugungseinrichtung 530 in Verbindung. Vermittels Saugluft wird das freie Ende der Folienbahn F danr von dem Folienvorziehbalken 540 ergriffen, wobe jedoch gleichzeitig der sich im Bereich der Folienhaltebrücke 521 ausgebildete Unterdruck aufgehoben werden muß, damit das von dem Folienvorziehbalken 540 zu ergreifende freie Ende dei Folienbahn F nicht mehr auf der Folienhaltebrücke 521 gehalten wird.
- Mittels des Folienvorziehbalkens 540 wird die Folienbahn über den Tischplattenabschnitt 621 mit der Durchbrechung 526 gezogen. Hierauf erfolgi dann mittels der Trenneinrichtung 525 das Abtrennen des auf dem Tischplattenabschnitt 621 liegenden Folienabschnittes F1 von der übrigen Folienbahn F, deren freies Ende auf der Folienhaltebrücke 521 solange gehalten wird, bis der Verpackungsvorgang beendet und der Folienvorziehbalken 540 in den Bereich der Folienhaltebrücke 521 verfahren ist, um dort erneut das Folienbahnende zu ergreifen und bei seinet Rückwärtsbewegung über den Tischplattenabschnitt 621 mit der Durchbrechung 526 zu ziehen.
- Die Arbeitsweise der Einwickelvorrichtung ist ir den Fig. 20 und 21 dargestellt. A stellt die Ausgangslage dar, in der das freie Ende der Folienbahn F auf der Folienhaltebrücke 521 gehalten unc der Folienvorziehbalken 540 über die Folienhaltebrücke 521 bereits verfahren ist. Bei dei Rückwärtsbewegung des Folienvorziehbalkens 54C in die in Fig. 21 gezeigte Stellung B wird die vor dem Folienvorziehbalken 540 ergriffene und vor der Folienhaltebrücke 521 freigegebene Folienbahn über den Tischplattenabschnitt 621 mit der Durchbrechung 526 gezogen, und zwar soweit, bis dei Folienvorziehbalken 540 seine in Fig. 19 und 21 gezeigte Ausgangsstellung eingenommen hat Danach erfolgt das Abtrennen des auf dem Tischplattenabschnitt 621 liegenden Folienabschnittes F1 von der übrigen Folienbahn F mittels der Trenneinrichtung 525. Dieser Folienabschnitt F1 wird mittels Saugluft auf dem Tischplattenabschnitt 621 für den eigentlichen Verpakkungsvorgang gehalten.
- Das Verpacken einzelner Verpackungsgüter V erfolgt durch Ausbildung eines Folienbeutels F2 im Bereich der Durchbrechung 526 des Tischplattenabschnittes 621, und zwar entweder unter Zuhilfenahme des Gewichtes des zu verpackenden Gutes oder unter Zuhilfenahme eines Preßkolbens 560, der im Bereich der Durchbrechung 526 und oberhalb dieser angeordnet ist und über einen Antrieb 561, wie in Fig. 21 dargestellt, betätigt wird. Die Kolbenplatte 562 des Preßkolbens 560 entspricht in etwa dem Durchmesser und der Form der Durchbrechung 526. Die Kolbenplatte 562 des Preßkolbens 560 wird nach auf den Folienabschnitt F1 im Bereich der Durchbrechung 526 erfolgtem Auflegen des Verpackungsgutes in Pfeilrichtung X3 bewegt und drückt dabei das Verpackungsgut V in denjenigen Bereich des Folienabschnittes F1, der im Bereich der Durchbrechung 526 liegt. Dadurch, daß der Folienabschnitt F1 auf dem Tischplattenabschnitt 621 mittels Saugluft gehalten wird und somit keine feste Verbindung zwischen dem Folienabschnitt F1 und dem Tischplattenabschnitt 621 besteht, ist es möglich, für die Ausbildung des beutelartigen Verpackungsabschnittes F2 den erforderlichen Folienvorrat durch die Durchbrechung 526 in Pfeilrichtung X4' von dem Tischplattenabschnitt 621 abzuziehen, so daß nach der Ausbildung des beutelartigen Folienabschnittes F2 nur noch ein kleiner Bereich des Folienabschnittes F1 auf dem Tischplattenabschnitt 621 verbleibt und auf diesem mittels Saugluft gehalten wird. Ist kein Preßkolben 560 vorgesehen, der das Verpackungsgut V in den Folienabschnitt F1 durch die Durchbrechung 526 im Tischplattenabschnitt 621 hindurchdrückt, so kann das Eindrücken des Folienabschnittes im Bereich der Durchbrechung 526 auch beim Einlegen des Verpackungsgutes V von Hand erfolgen. Darüber hinaus besteht auch die Möglichkeit, den beutelartigen Folienabschnitt F2 vor Einlegen des Verpackungsgutes V unter Verwendung des Preßkolbens 560 auszubilden.
- Ist der beutelartige Folienabschnitt F2 mit dem darin liegenden Verpackungsgut V ausgebildet, dann erfolgt unterhalb des Tischplattenabschnittes 621 das Raffen und Verschließen des beutelartigen Folienabschnittes F2 mittels einer Folienraffeinrichtung 550. Dieses Raffen des beutelartigen Folienabschnittes F2 oberhalb des Verpackungsgutes V ist in Fig. 21 durch die Pfeile X4 angedeutet.
- Auf die Ausgestaltung und Arbeitsweise der Folienraffeinrichtung 550 wird nachstehend näher eingegangen.
- Wie Fig. 22 zeigt, besteht auch die Möglichkeit, die Folienbahn F unterhalb der Packtischplatte 520 zu führen. Das Vorziehen der Folienbahn in den Bereich des Tischplattenabschnittes 621 mit der Durchbrechung 526 erfolgt ebenfalls mittels des Folienvorziehbalkens 540. Bei dieser Ausführungsform sind die Saugöffnungen 522,622 an der Unterseite der Folienhaltebrücke 521 und an der Unterseite des Tischplattenabschnittes 621 vorgesehen.
- Der Preßkolben 560 ist unterhalb der Packtischplatte 520 im Bereich seiner Durchbrechung 526 angeordnet, und zwar derart, daß bei einem Vorschub der Kolbenplatte 562 der beutelartige Folienabschnitt F2 oberhalb der Packtischplatte 520 ausgebildet wird. Die Kolbenplatte 562 des Preßkolbens 560 ist auf ihrer Oberfläche muldenförmig ausgebildet, um beispielsweise auch runde Verpakkungsgüter aufnehmen zu können. Beim Vorschub des Preßkolbens 560 in die Durchbrechung 526 des Tischplattenabschnittes 621 wird dann das auf der Kolbenplatte 562 liegende Verpackungsgut in den im Bereich der Durchbrechung 526 liegenden Folienabschnittsbereich gepreßt und in gleicher Weise wie voranstehend beschrieben, erfolgt die Ausbildung des beutelartigen Folienabschnittes F2, jedoch in Richtung nach oben. Die Folienraffeinrichtung 550 ist bei dieser in Fig. 22 gezeigten Ausführungsform oberhalb der Packtischplatte 520 angeordnet. Die Entnahme des folienverpackten Verpackungsgutes erfolgt dann von Hand.
- Die Packtischplatte 520 kann in dem Maschinengestell 510 auch um eine Achse 528 verschwenkbar ausgebildet sein. Diese Ausführungsform hat den Vorteil, daß die beiden verschiedenen Verpackungsarten, wie diese in Fig. 21 und in Fig. 22 dargestellt sind, durchführbar sind. Die Packtischplatte 520 weist dann nur auf einer Seite Saugöffnungen 522,622 auf, so daß in demjenigen Fall, in dem die Folienbahn über die Packtischplatte 520 gezogen wird, die Saugöffnungen 522,622 auf der der Folienbahn zugekehrten Seite liegen. Wird dagegen eine Führung der Folienbahn unterhalb der Packtischplatte 520 bevorzugt, dann erfolgt ein Verschwenken der Packtischplatte 520 um 180°, so daß die mit den Saugöffnungen 522,622 versehene Oberfläche der Packtischplatte 520 unten zu liegen kommt, so daß dann eine Führung der Folienbahn entsprechend der in Fig. 22 gezeigten Ausgestaltung möglich ist. Diese verschwenkbare Ausgestaltung der Packtischplatte 520 ist in Fig. 23 darge- - stellt.
- Die Durchbrechung 526 im Tischplattenabschnitt 621 der Packtischplatte 520 ist so bemessen, daß die zu verpackenden Güter durch diese Durchbrechung 526 hindurchführbar sind. Wird Verpackungsgut unterschiedlicher Größe verpackt, dann ist es vorteilhaft, wenn die Größe der Durchbrechung 526 in dem Tischplattenabschnitt 621 veränderbar ist. Dieser Tischplattenabschnitt 621 ist, wie Fig. 24 zeigt, dann zweiteilig ausgebildet und besteht aus den beiden Abschnitten 621a,621b, die in dem Maschinengestell 510 vermittels in der Zeichnung nicht dargestellter Schlitten in Pfeilrichtung X5 auseinanderfahrbar oder aufeinanderzubewegbar sind, wodurch die Größe der Durchbrechung 526 vorgegeben werden kann. Die dem Tischplattenabschnitt 621 vorgeschaltete Folienhaltebrücke 521 weist eine Länge auf, die der jeweiligen Breite der verwendeten Folienbahn F entspricht.
- Des weiteren besteht gemäß Fig. 28 die Möglichkeit, in dem Tischplattenabschnitt 621 mehr als eine Durchbrechung 526 auszubilden. Bei dem in Fig. 28 gezeigten Ausführungsbeispiel sind zwei Durchbrechungen 526 vorgesehen. Bei dieser Ausführungsform der Einwickelvorrichtung wird die Folienbahn mittels des Folienvorziehbalkens 540 über die beiden Durchbrechungen 526 gezogen. Es erfolgt dann mittels der Trenneinrichtung 525 ein Abtrennen des auf dem Tischplattenabschnitt 621 mit den beiden Durchbrechungen 526 liegenden Folienabschnittes F1 von der übrigen Folienbahn F. Hierauf erfolgt dann ein weiteres Durchtrennen des auf dem Tischplattenabschnitt 621 liegenden Folienabschnittes F1, um eine der Anzahl der vorgesehenen Durchbrechungen 526 in dem Tischplattenabschnitt 621 entsprechende Anzahl von Einzelverpackungen vornehmen zu können.
- Die in Fig. 25 und 26 dargestellte Folienraffeinrichtung besteht aus einem unterhalb der Durchbrechung 526 in dem Tischplattenabschnitt 621 angeordneten Verpackungsgutabstützteller 553, der mittels einer Antriebseinrichtung 555 um seine senkrechte Achse 554 verdrehbar ist. Die Anordnung dieses Verpackungsgutabstütztellers 553 ist derart daß sich der beutelartige Folienabschnitt F2 mit dem eingelegten Verpackungsgut auf dem Drehteller 553 abstützt (Fig. 26). Des weiteren ist zwischen dem Verpackungsgutabstützteller 553 und der Unterseite des Tischplattenabschnittes 621 eine Anzahl von Luftaustrittsdüsen 552 angeordnet. Diese Luftaustrittsdüsen 552 sind ringförmig um die Durchbrechung 526 angeordnet und weisen eine tangentiale Stellung derart auf, daß der aui den beutelartigen Folienabschnitt F2 gerichtete Luftstrom entgegengesetzt der Umdrehungsrichtung des Verpackungsgutabstütztellers 553 ist Auf diese Weise erfolgt ein selbsttätiges Einwickelr des Verpackungsgutes durch Verdrehen des Ver. packungsgutes zusammen mit seiner Umhüllungsfolie, während der noch auf der Oberfläche des Tischplattenabschnittes 621 liegende Bereich des Folienabschnittes F2 solange auf dem Tischplattenabschnitt 621 gehalten wird, bis der Einwickelprozeß beendet ist. Der Saugluftstrom wird dann unterbrochen, so daß das eingewickelte Verpackungsgut entnommen werden kann.
- Fig. 27 zeigt eine weitere Ausführungsform einer Folienraffeinrichtung 550. Auch hier ist ein Verpackungsabstützteller 553 unterhalb der Durchbrechung 526 in dem Tischplattenabschnitt 621 der Packtischplatte 521 angeordnet. Anstelle von Luftaustrittsdüsen 552 ist eine Anzahl von Rollen 651,651 a um die Durchbrechung 526 unterhalb des Tischplattenabschnittes 621 angeordnet, die mittels Federn 652,652a so beaufschlagt sind, daß die Rollen 651,651a in Pfeilrichtung X6 gegen die Folie des beutelartigen Folienabschnittes F2 gepreßi werden, mit der Folge, daß in dem Bereich oberhalb des Verpackungsgutes V die Folie zusammengerafft und durch gleichzeitiges Verdrehen des beutelartigen Folienabschnittes F2 mit dem Verpackungsgut ein Verschließen der Verpackung erfolgt.
- Bei der in Fig. 29a und 29b gezeigten weiteren Ausgestaltung der Fofienraffeinrichtung zieht das Verpackungsgut durch sein Eigengewicht die Folie F1 durch die Durchbrechung 526 in dem Tischplattenabschnitt 621 der Packtischplatte 520 in ein unterhalb des Tischplattenabschnittes angeordnetes und einendseitig in die Durchbrechung 526 mündendes, bogenförmiges Fallrohr 570, wobei die in der Einführöffnung 576 des Fallrohres 570 ringförmig angeordneten, elastischen Borsten 578a eines Bürstenringes 578 die Folie F1 um das Verpackungsgut zusammenraffen und sich die durch dem Fallrohr 570 über Öffnungen 572 zugeführte Heißluft 573 geschmeidig gemachte Folie F1 im bogenförmigen Fallrohr 570 durch Rollen des Verpakkungsgutes um dieses legt, wobei die elastischen Borsten 579a eines weiteren, in der bodenseitigen Austrittsöffnung 577 des Fallrohres 570 angeordneten Bürstenringes 579 die Folie abschließend um und an das Verpackungsgut - schmiegen. Sowohl ein Bürstenring als auch mehrere, übereinanderliegende Bürstenringe können in der Einführöffnung 576 und in der Austrittsöffnung 577 angeordnet sein. Zur Schonung des Verpackungsgutes ist die Rohrinnenseite im Bereich des äußeren Bogenabschnittes 574 mit einer stoßdämpfenden Beschichtung 580 ausgestattet, die aus Gummi oder anderem, geeignetem Material bestehen kann.
- Als Verpackungsfolie werden auch in diesem Falle besonders dünne Kunststoffolien verwendet, die eine gewisse Elastizität und ein gewisses Dehnvermögen aufweisen, um ein festes konturengerechtes Anlegen der Verpackungsfolie an die Verpackungsgüter zu erreichen.
- Die Antriebseinrichtungen für den Folienvorziehbalken 540 und für die Kolben 560 sind zusammen mit Steuerventilen für das Steuern der Saugluft zur Folienhaltebrücke 521 und zum Packti- schplattenabschnitt 621 in einem Steuerwerk zusammengefaßt, über das die einzelnen Arbeitsabläufe in der jeweils erforderlichen Reihenfolge gesteuert werden. Die Druckluft, die den Luftaustrittsdüsen 552 der Folienraffeinrichtung 550 zugeführt wird, kann der Vakuumerzeugungseinrichtung 530 entnommen werden, wenn diese so ausgebildet ist, daß Saugluft und Druckluft gleichzeitig erzeugt werden.
Claims (22)
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8510142U | 1985-04-04 | ||
| DE19858510142 DE8510142U1 (de) | 1985-04-04 | 1985-04-04 | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen und dgl., in Folie |
| DE19868605415 DE8605415U1 (de) | 1986-02-28 | 1986-02-28 | Vorrichtung zum selbsttätigen Entwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od. dgl., in Folie |
| DE8605415U | 1986-02-28 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0199995A1 true EP0199995A1 (de) | 1986-11-05 |
Family
ID=25950298
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86104227A Withdrawn EP0199995A1 (de) | 1985-04-04 | 1986-03-27 | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od.dgl., in Folie |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0199995A1 (de) |
| ES (1) | ES293383Y (de) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2214154A (en) * | 1988-01-12 | 1989-08-31 | Gerald Lightfoot | Apparatus for wrapping an article |
| US4907354A (en) * | 1987-04-17 | 1990-03-13 | Salomon S.A. | Alpine ski boots |
| GB2247222A (en) * | 1990-07-24 | 1992-02-26 | Portals Eng Ltd | Wrapping articles in sheet material |
| GB2295808A (en) * | 1994-12-07 | 1996-06-12 | Robert Ian Harper | Wrapping generally spherical objects |
| US5921060A (en) * | 1996-05-07 | 1999-07-13 | Southpac Trust International, Inc. | Apparatus for covering and banding a pot |
| GB2426498A (en) * | 2005-05-28 | 2006-11-29 | Bowlen Packaging Ltd | Wrapping of products such as lettuces |
| ITTO20110043A1 (it) * | 2011-01-21 | 2012-07-22 | Soremartec Sa | Procedimento per il confezionamento di un prodotto in un involucro ermetico di materiale in foglio |
| DE102011000838A1 (de) * | 2011-02-21 | 2012-08-23 | Pff-Papier In Form Und Farbe Gmbh | Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers und Herstellungsverfahren für solche Formkörper |
| CN108974431A (zh) * | 2018-08-02 | 2018-12-11 | 厦门理工学院 | 一种连续套网装置及套网方式 |
| CN116161285A (zh) * | 2022-12-31 | 2023-05-26 | 江苏南高智能装备创新中心有限公司 | 一种基于圆果的可调节包装装置 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH101067A (de) * | 1922-09-15 | 1923-10-16 | Sapal Plieuses Automatiques | Maschine zum Einpacken von Tabletten. |
| DE470039C (de) * | 1927-09-01 | 1929-01-03 | Lauenstein & Co G M B H | Verfahren und Vorrichtung zum Anbringen von Etiketten, Banderolenbaendern o. dgl. auf den Umschlag von Gegenstaenden, insbesondere Pralinen |
| US2001074A (en) * | 1934-07-31 | 1935-05-14 | Sweets Company Of America Inc | Wrapping machine |
| US2101870A (en) * | 1935-03-21 | 1937-12-14 | Jr Joseph N Pattison | Machine for enveloping articles |
| DE915676C (de) * | 1950-10-24 | 1954-07-26 | Willem Sybrand Van Dok | Vorrichtung zum Einwickeln von Fruechten in Folie |
| US2830417A (en) * | 1954-09-29 | 1958-04-15 | Triangle Package Machinery Co | Machine for producing contoured wrapped packages |
| US3851440A (en) * | 1972-11-13 | 1974-12-03 | Fmc Corp | Packaging method |
| US3965655A (en) * | 1974-12-30 | 1976-06-29 | Schooler Sr William H | Food product packaging apparatus |
| US3967433A (en) * | 1973-10-05 | 1976-07-06 | Sergio Bonfiglioli | Process and machine for wrapping and packaging items in stretchable foil material |
| DE8510142U1 (de) * | 1985-04-04 | 1985-08-29 | August Wickersheim Maschinenbau GmbH, 2084 Relingen | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen und dgl., in Folie |
-
1986
- 1986-03-27 EP EP86104227A patent/EP0199995A1/de not_active Withdrawn
- 1986-04-04 ES ES1986293383U patent/ES293383Y/es not_active Expired
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH101067A (de) * | 1922-09-15 | 1923-10-16 | Sapal Plieuses Automatiques | Maschine zum Einpacken von Tabletten. |
| DE470039C (de) * | 1927-09-01 | 1929-01-03 | Lauenstein & Co G M B H | Verfahren und Vorrichtung zum Anbringen von Etiketten, Banderolenbaendern o. dgl. auf den Umschlag von Gegenstaenden, insbesondere Pralinen |
| US2001074A (en) * | 1934-07-31 | 1935-05-14 | Sweets Company Of America Inc | Wrapping machine |
| US2101870A (en) * | 1935-03-21 | 1937-12-14 | Jr Joseph N Pattison | Machine for enveloping articles |
| DE915676C (de) * | 1950-10-24 | 1954-07-26 | Willem Sybrand Van Dok | Vorrichtung zum Einwickeln von Fruechten in Folie |
| US2830417A (en) * | 1954-09-29 | 1958-04-15 | Triangle Package Machinery Co | Machine for producing contoured wrapped packages |
| US3851440A (en) * | 1972-11-13 | 1974-12-03 | Fmc Corp | Packaging method |
| US3967433A (en) * | 1973-10-05 | 1976-07-06 | Sergio Bonfiglioli | Process and machine for wrapping and packaging items in stretchable foil material |
| US3965655A (en) * | 1974-12-30 | 1976-06-29 | Schooler Sr William H | Food product packaging apparatus |
| DE8510142U1 (de) * | 1985-04-04 | 1985-08-29 | August Wickersheim Maschinenbau GmbH, 2084 Relingen | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen und dgl., in Folie |
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4907354A (en) * | 1987-04-17 | 1990-03-13 | Salomon S.A. | Alpine ski boots |
| GB2214154A (en) * | 1988-01-12 | 1989-08-31 | Gerald Lightfoot | Apparatus for wrapping an article |
| GB2247222A (en) * | 1990-07-24 | 1992-02-26 | Portals Eng Ltd | Wrapping articles in sheet material |
| GB2295808A (en) * | 1994-12-07 | 1996-06-12 | Robert Ian Harper | Wrapping generally spherical objects |
| GB2295808B (en) * | 1994-12-07 | 1998-04-29 | Robert Ian Harper | Method and apparatus for wrapping generally spherical objects |
| US5921060A (en) * | 1996-05-07 | 1999-07-13 | Southpac Trust International, Inc. | Apparatus for covering and banding a pot |
| GB2426498A (en) * | 2005-05-28 | 2006-11-29 | Bowlen Packaging Ltd | Wrapping of products such as lettuces |
| GB2426498B (en) * | 2005-05-28 | 2009-02-18 | Bowlen Packaging Ltd | Packaging apparatus |
| ITTO20110043A1 (it) * | 2011-01-21 | 2012-07-22 | Soremartec Sa | Procedimento per il confezionamento di un prodotto in un involucro ermetico di materiale in foglio |
| WO2012098524A1 (en) * | 2011-01-21 | 2012-07-26 | Soremartec S.A. | A process for packaging a product in a sealed wrapper of sheet material |
| RU2582364C2 (ru) * | 2011-01-21 | 2016-04-27 | Соремартек С.А. | Способ упаковки продукта в запечатанную обертку из листового материала |
| EP2665653B1 (de) | 2011-01-21 | 2016-10-12 | Soremartec S.A. | Verfahren und vorrichtung zum verpacken eines produkts in einer abgedichteten verpackung oder einem folienmaterial |
| US9663253B2 (en) | 2011-01-21 | 2017-05-30 | Soremartec S.A. | Process for packaging a product in a sealed wrapper of sheet material |
| DE102011000838A1 (de) * | 2011-02-21 | 2012-08-23 | Pff-Papier In Form Und Farbe Gmbh | Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers und Herstellungsverfahren für solche Formkörper |
| WO2012113390A3 (de) * | 2011-02-21 | 2013-02-28 | Pff-Papier In Form Und Farbe Gmbh | Einrichtung zur herstellung eines dimensionsstabilen formkörpers und herstellungsverfahren für solche formkörper |
| DE102011000838B4 (de) * | 2011-02-21 | 2015-06-25 | Papier In Form Und Farbe Gmbh | Einrichtung zur Herstellung eines dimensionsstabilen Formkörpers und Herstellungsverfahren für solche Formkörper |
| CN108974431A (zh) * | 2018-08-02 | 2018-12-11 | 厦门理工学院 | 一种连续套网装置及套网方式 |
| CN108974431B (zh) * | 2018-08-02 | 2023-04-28 | 厦门理工学院 | 一种连续套网装置及套网方式 |
| CN116161285A (zh) * | 2022-12-31 | 2023-05-26 | 江苏南高智能装备创新中心有限公司 | 一种基于圆果的可调节包装装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES293383U (es) | 1986-08-01 |
| ES293383Y (es) | 1987-04-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68902074T2 (de) | Vorrichtung und verfahren zum ausbreiten der deckfolie einer verpackung. | |
| EP2212204B1 (de) | Vorrichtung zum füllen und verschliessen von tabakbeuteln | |
| DE2724100C2 (de) | Automatische Verpackungsmaschine zum Umwickeln einer aus mehreren Einzelpackungen bestehenden Stückguteinheit mit einer Dehnfolie | |
| DE3907615A1 (de) | Vorrichtung (verpackungsmaschine) zum verpacken von gegenstaenden unterschiedlicher groesse | |
| DE2153545B2 (de) | Vorrichtung zum Verpacken von Gefäßen | |
| AT390419B (de) | Verfahren und vorrichtung zum verschliessen von verpackungsbeuteln fuer geschlachtetes gefluegel | |
| DE3248697C2 (de) | ||
| DE2618583A1 (de) | Vorrichtung zum umschnueren von gegenstaenden | |
| DE102018120502A1 (de) | Greifereinrichtung zum gleichzeitigen Greifen mehrerer länglicher, flexibler Gegenstände, insbesondere Würste | |
| DE2127965A1 (de) | Maschine zum erschliessen von Faltkartons mittels Klebestreifen | |
| DE1761160B2 (de) | Vorrichtung zum automatischen Einwickeln von Zigaretten | |
| EP0179997B1 (de) | Vorrichtung zum Verpacken von Kleinstückgütern, wie Salatköpfe, zu einem Bund zusammengelegte Mohrrüben, Spargel, Bananen u. dgl. | |
| DE1145087B (de) | Maschine zum Verpacken von Stueckware, insbesondere Biskuits und anderen Lebensmitteln, in schrumpfbare Behaelter | |
| DE2729964C3 (de) | Vorrichtung zum automatischen Einschlagen einer mit Ware gefüllten Schale in eine Plastikfolie | |
| DE2142284A1 (de) | Vorrichtung zum Umhüllen von palettierten Ladegütern | |
| DE2215965A1 (de) | Maschine zum Evakuieren und dichten Verschließen von Tüten o.dgl | |
| DE19750075C2 (de) | Verfahren zum Heraustrennen von Deckblattfolien aus einer Kunststoffolienbahn und Vorrichtung zum Durchführen des Verfahrens | |
| EP0110080B1 (de) | Verfahren und Vorrichtung zum Verpacken von räumlichen Gegenständen | |
| DE2534263A1 (de) | Einrichtung zur selbsttaetigen zufuehrung eines gegenstands von einem lagerbehaelter zu einem foerdermittel | |
| DE2600350A1 (de) | Verpackungsmaschine | |
| DE2329534C3 (de) | Vorrichtung zum kontinuierlichen Einwickeln von Bonbons oder ähnlichen Kleinteilen | |
| EP0340157A1 (de) | Verpackungsverfahren und Verpackungsmaschine für in schalenförmigen Behältern enthaltene Produkte | |
| DE8510142U1 (de) | Vorrichtung zum selbsttätigen Einwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen und dgl., in Folie | |
| DE8605415U1 (de) | Vorrichtung zum selbsttätigen Entwickeln von schonend zu behandelnden Stückgütern, insbesondere von Früchten, Salatköpfen od. dgl., in Folie | |
| DE2256241A1 (de) | Verpackungsmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| PUAB | Information related to the publication of an a document modified or deleted |
Free format text: ORIGINAL CODE: 0009199EPPU |
|
| PUAF | Information related to the publication of a search report (a3 document) modified or deleted |
Free format text: ORIGINAL CODE: 0009199SEPU |
|
| R17D | Deferred search report published (corrected) |
Effective date: 19861210 |
|
| RA1 | Application published (corrected) |
Date of ref document: 19861210 Kind code of ref document: A1 |
|
| 17P | Request for examination filed |
Effective date: 19870211 |
|
| 17Q | First examination report despatched |
Effective date: 19870922 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19880301 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: STORM, WERNER Inventor name: WICKERSHEIM, AUGUST |