EP2295335B1 - Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel - Google Patents
Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel Download PDFInfo
- Publication number
- EP2295335B1 EP2295335B1 EP10171864A EP10171864A EP2295335B1 EP 2295335 B1 EP2295335 B1 EP 2295335B1 EP 10171864 A EP10171864 A EP 10171864A EP 10171864 A EP10171864 A EP 10171864A EP 2295335 B1 EP2295335 B1 EP 2295335B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- flexible sheet
- sheet material
- packaging bag
- stiffened
- region
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000000463 material Substances 0.000 title claims abstract description 93
- 238000000034 method Methods 0.000 title claims abstract description 19
- 238000004806 packaging method and process Methods 0.000 title claims description 71
- 238000004519 manufacturing process Methods 0.000 title description 16
- 238000007789 sealing Methods 0.000 claims abstract description 18
- 238000012856 packing Methods 0.000 claims abstract 2
- 230000003014 reinforcing effect Effects 0.000 claims description 25
- 230000015572 biosynthetic process Effects 0.000 claims description 4
- 230000004888 barrier function Effects 0.000 claims description 3
- 238000010894 electron beam technology Methods 0.000 claims description 3
- 229920000642 polymer Polymers 0.000 claims description 3
- 230000005855 radiation Effects 0.000 claims description 3
- 239000011888 foil Substances 0.000 abstract description 6
- 206010040954 Skin wrinkling Diseases 0.000 description 7
- 238000009825 accumulation Methods 0.000 description 7
- 239000007788 liquid Substances 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000003860 storage Methods 0.000 description 2
- 230000037303 wrinkles Effects 0.000 description 2
- 238000010276 construction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 229920006280 packaging film Polymers 0.000 description 1
- 239000012785 packaging film Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 235000011888 snacks Nutrition 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D33/00—Details of, or accessories for, sacks or bags
- B65D33/02—Local reinforcements or stiffening inserts, e.g. wires, strings, strips or frames
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B70/00—Making flexible containers, e.g. envelopes or bags
- B31B70/26—Folding sheets, blanks or webs
- B31B70/28—Folding sheets, blanks or webs around mandrels
- B31B70/30—Moving mandrels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B70/00—Making flexible containers, e.g. envelopes or bags
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2155/00—Flexible containers made from webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2155/00—Flexible containers made from webs
- B31B2155/001—Flexible containers made from webs by folding webs longitudinally
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2155/00—Flexible containers made from webs
- B31B2155/001—Flexible containers made from webs by folding webs longitudinally
- B31B2155/0014—Flexible containers made from webs by folding webs longitudinally having their openings facing transversally to the direction of movement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2160/00—Shape of flexible containers
- B31B2160/10—Shape of flexible containers rectangular and flat, i.e. without structural provision for thickness of contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B70/00—Making flexible containers, e.g. envelopes or bags
- B31B70/26—Folding sheets, blanks or webs
- B31B70/36—Folding sheets, blanks or webs by continuously feeding them to stationary members, e.g. plates, ploughs or cores
Definitions
- Tubular packaging bags for receiving liquid or solid goods which are generally produced and filled by means of horizontal or vertical tubular bag machines, are known from the prior art in various configurations.
- these packaging bags made of flexible film material have the disadvantage that they have no stiffness due to the material and therefore must be transported and stored to protect their contents in shockproof and crushproof outer packaging.
- stiffened areas significantly increased stiffness of the packaging bag can be largely dispensed with the use of additionally required outer packaging for storage and transport, especially in packaging bags made of flexible film material with liquid or fragile content.
- the formation of the at least one stiffened partial region can take place before, after or simultaneously with the production of a first transverse sealing seam at a free end of the film tube.
- the method for producing such a stiffened packaging bag can be performed reliably and inexpensively.
- the accumulation of flexible film material takes place by means of a cylindrical tool which is arranged on an outer circumference of the film tube.
- a cylindrical tool which is arranged on an outer circumference of the film tube.
- the stiffened portion is made by accumulating flexible sheet material at the stiffened portion position and then hardening the accumulation of sheet material, and / or the stiffened portion is made on a smooth portion of the flexible sheet material and the smooth portion is stiffened so that a stiffened portion wall-like stiffening arises.
- the accumulation of the film material is preferably achieved by a single or multiple folding of the film material, wherein a kind of bellows is formed by gathering the film material in small defined or undefined folds.
- This shirring of the film material is in this case carried out in a simple manner and essentially without a major, significant expenditure of time.
- the stiffened portion is formed as one or a plurality of reinforcing ribs.
- the reinforcing rib may be formed as inwardly or outwardly directed, circumferential rib.
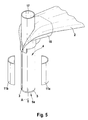
- the flexible sheet material is made of multiple layers comprising an outer layer, a curable layer, a barrier layer, and a sealing layer, wherein the curable layer is crosslinkable into a polymer.
- a multi-layer film is required, whereby a simplified and more cost-effective handling over several individual films is achieved.
- the reinforcing rib is formed in the circumferential direction of the packaging bag as a circumferential ring and / or the reinforcing rib in the longitudinal direction of the packaging bag.
- the reinforcing rib of the packaging bag can be formed in a round, or oval or triangular or rectangular or polygonal peripheral shape, whereby possibly predetermined cross sections of the packaging bag can be produced with appropriate stiffness.
- the stiffened portions may also provide a grid shape.
- FIGS. 1 to 5 a method for producing a packaging bag of flexible sheet material and such a packaging bag described in detail.
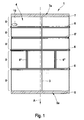
- FIG. 1 is a schematic side view of an embodiment of the packaging bag 1 according to the invention shown, which consists of a flexible sheet material 2 (see FIG. 5 ), which has been sealed by a longitudinal sealing seam 3 to a film tube 4.
- the packaging bag 1 has at a lower end 5a a first transverse seam 5 (bottom seam) and at an upper end 7a a second transverse seam 7 (top seam) which closes the filled packaging bag 1.
- the packaging bag 1 comprises flexible subregions 8, of which four flexible subregions 8 are shown by way of example in this illustration. Arranged between these flexible subareas 8 are subregions 6, 6 'which are perpendicular to the axial direction and are stiffened from gathered film material and which form annularly extending reinforcing ribs of the packaging bag 1.
- the reinforcing ribs may have a round or oval or triangular or rectangular or polygonal peripheral shape.
- the partial regions 6 stiffened by means of shirred foil material in this figure are in this case formed as outwardly projecting reinforcing ribs and the one illustrated by way of example, made of shirred foil material stiffened portion 6 'is formed as an inwardly projecting reinforcing rib.
- shirred foil material stiffened portion 6 ' is formed as an inwardly projecting reinforcing rib.
- Between two of these gathered from shirred sheet material portions 6 are also shown in the axial direction A of gathered film material extending stiffened portions 6 "shown, which serve as reinforcing ribs in the longitudinal direction of the packaging bag 1 and give this an additional dimensional stability.
- FIG. 5 is a part of such a tubular bag machine shown. How out FIG. 5 As can be seen, the tubular bag machine is supplied with the flexible film material 2, which is tubular shaped via a forming shoulder 18, and in a first method step a longitudinal sealing seam 3 is produced in order to form an elongated closed film tube 4.
- a first transverse seam 5 (bottom seam) is produced at a free end 5a of the film tube 4, and subsequently at least one annular peripheral region 6 made of gathered film material is produced on the flexible film tube 4.
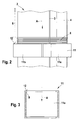
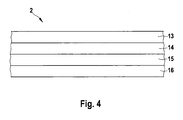
- This stiffened from gathered film material portion 6 is, as shown in the schematic sectional view of FIG. 2 can be seen, generated by a tool 11, which comprises a first half-shell 11a and a second half-shell 11b, briefly brought to the film tube 4, so that the supplied film material 4 accumulates on an end face 12 of the tool 11.
- This accumulation of the film material 4 is preferably carried out by a simple or multiple folding or shirring of the film material 4 in small defined or undefined folds, which form a kind of bellows.
- a wrinkling is illustrated with directed from the outside of the film tube 4 outward wrinkles. Wrinkling with inward wrinkles is also possible.
- first the part region 6 stiffened from gathered film material and then the first transverse seam 5 can be produced or the part region 6 stiffened from gathered film material and the first transverse seam 5 can be produced simultaneously.
- the second method step described above can be carried out repeatedly in order to produce a plurality of partial regions 6 and 6 'which are stiffened from gathered sheet material and which, as reinforcing ribs, bring about a significantly improved dimensional stability of the packaging bag 1 according to the invention.
- the smooth, striped regions 19 are produced by irradiation of the smooth film material.
- a second transverse seam 7 top seam
- the first transverse seam 5 of a further, subsequently produced packaging bag can preferably also be produced.
- the finished packaging bag is separated from the subsequent film tube 4.
- the packaging bag according to the invention has the particular advantage that only one or more stiffened portions are formed solely from its flexible starting sheet material, which provide a significant stiffening or considerable increase in the shape stiffness of the packaging bag.
- the packaging bag in particular for fracture-sensitive or liquid ingredients, be designed so that previously required shock and crush-proof outer packaging to protect the content can be omitted.
- the packaging bag according to the invention due to the small required material thickness of the film material for producing the improved dimensional stability of the packaging bag, only a comparatively low use of material is required, which likewise contributes to the lower overall costs of the packaging.
- the novel production method of stiffened packaging bags made of flexible film material is operationally reliable and can be integrated later even on existing tubular bag machines.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Bag Frames (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines schlauchartigen Verpackungsbeutels aus einem flexiblen Folienmaterial, sowie einen derartigen Verpackungsbeutel.
- Schlauchartige Verpackungsbeutel zur Aufnahme von flüssigen oder festen Gütern, die im Allgemeinen mittels horizontalen oder vertikalen Schlauchbeutelmaschinen hergestellt und befüllt werden, sind aus dem Stand der Technik in unterschiedlichen Ausgestaltungen bekannt. Diese aus flexiblem Folienmaterial hergestellten Verpackungsbeutel haben jedoch den Nachteil, dass sie materialbedingt keine Formsteifigkeit aufweisen und demzufolge zum Schutz ihres Inhalts in stoß- und quetschsicheren Umverpackungen transportiert und gelagert werden müssen.
- Aus der
US 3,684,642 A ist eine geriffelte Verpackungsfolie und deren Herstellung bekannt. Nach einer Vorerhitzung wird die Folie ebenfalls erhitzten Rollen oder Trommeln zugeführt, um die die Folie geführt wird. Die Räder drücken die Folie in längsförmige Spalten, um die gewünschte geriffelte Form zu erhalten. Diese Folie eignet sich insbesondere zur Verpackung von Snacks in beutelförmigen Verpackungen. - Das erfindungsgemäße Verfahren zur Herstellung eines Verpackungsbeutels mit den Merkmalen des Anspruchs 1 weist demgegenüber den Vorteil auf, dass aus einem flexiblen Folienmaterial ein Verpackungsbeutel hergestellt wird, der zumindest einen flexiblen und einen versteiften Teilbereich aufweist. Hierbei wird eine Versteifung des Verpackungsbeutels dadurch erreicht, dass in einem ersten Verfahrensschritt aus einem schlauchförmig geformten Folienmaterial ein länglich geschlossener Folienschlauch hergestellt wird. Danach wird in einem weiteren Verfahrensschritt vor oder nach oder gleichzeitig mit der Herstellung einer ersten Quersiegelnaht am freien Ende (Fußende) des Folienschlauchs wenigstens ein versteifter Teilbereich hergestellt. Anschließend kann eine Befüllung des halbfertigen Verpackungsbeutels erfolgen und abschließend eine zweite Quersiegelnaht (am Kopfende) des Folienschlauchs hergestellt werden. Infolge der durch die versteiften Bereiche signifikant erhöhten Steifigkeit des Verpackungsbeutels kann weitgehend auf den Einsatz von zusätzlich erforderlichen Umverpackungen für die Lagerung und den Transport, insbesondere bei Verpackungsbeuteln aus flexiblem Folienmaterial mit flüssigem oder bruchempfindlichem Inhalt, verzichtet werden. Die Ausbildung des zumindest einen versteiften Teilbereichs kann vor, nach oder gleichzeitig mit der Herstellung einer ersten Quersiegelnaht an einem freien Ende des Folienschlauchs erfolgen. Das Verfahren zur Herstellung eines derartig versteiften Verpackungsbeutels kann betriebssicher und kostengünstig durchgeführt werden.
- Erfindungsgemäß erfolgt die Anhäufung von flexiblem Folienmaterial mittels eines zylinderförmigen Werkzeugs, welches an einem Außenumfang des Folienschlauchs angeordnet ist. Durch kurzzeitiges Andrücken des Werkzeugs von außen an den kontinuierlich geförderten bzw. bewegten Folienschlauch häuft sich das flexible Folienmaterial an einer der Förderrichtung zugewandten Stirnseite des Werkzeugs an. Diese Werkzeugvorrichtung weist einen einfachen und somit kostengünstigen Aufbau auf und kann bei den eingesetzten Produktionsmaschinen auch nachträglich eingebaut werden.
- Die Unteransprüche zeigen bevorzugte Weiterbildungen der Erfindung.
- Gemäß der Erfindung wird der versteifte Teilbereich durch Anhäufung von flexiblem Folienmaterial an der Position des versteiften Teilbereichs und anschließendem Erhärten der Anhäufung von Folienmaterial hergestellt und/oder der versteifte Teilbereich wird an einem glatten Bereich des flexiblen Folienmaterials hergestellt und der glatte Bereich wird versteift, sodass eine wandartige Versteifung entsteht. Hierbei ist der Einsatz von lediglich einem einzigen flexiblen Folienmaterial hinsichtlich der Material- und Herstellungskosten sowie der Anzahl der Verfahrensschritte und des erforderlichen Zeitaufwands von Vorteil.
- Erfindungsgemäß wird das Anhäufen des Folienmaterials vorzugsweise durch ein einfaches oder mehrfaches Falten des Folienmaterials erreicht, wobei durch ein Raffen des Folienmaterials in kleinen definierten oder undefinierten Falten eine Art Faltenbalg ausgebildet wird. Dieses Raffen des Folienmaterials wird hierbei auf einfache Weise und im Wesentlichen ohne einen größeren, nennenswerten Zeitaufwand durchgeführt.
- Vorzugsweise wird der versteifte Teilbereich als eine oder eine Mehrzahl von Verstärkungsrippen ausgebildet. Hierbei kann die Verstärkungsrippe als nach innen oder nach außen gerichtete, umlaufende Rippe ausgebildet sein. Hierdurch kann das erfindungsgemäße Verfahren, je nach Einsatzart, zur Herstellung von Verpackungen mit den jeweils individuell erforderlichen Steifigkeiten kosteneffizient auf demselben Maschinentyp eingesetzt werden.
- Gemäß einer weiteren bevorzugten Ausgestaltung der Erfindung wird der versteifte Teilbereich durch Erhärten des Folienmaterials mittels Strahlung, insbesondere mittels Wärme oder UV-Licht oder Elektronenstrahlen hergestellt. Hierbei kann die gleiche, erprobte Technik wie für die Siegelung der Fuß- und Kopfnaht des Folienschlauchs ohne einen größen zusätzlichen Maschinenaufbau eingesetzt werden.
- Vorzugsweise ist das flexible Folienmaterial aus mehreren Lagen hergestellt, die eine äußere Lage, eine härtbare Lage, eine Barrierelage und eine Abdichtungslage umfassen, wobei die härtbare Lage zu einem Polymer vernetzbar ist. Somit ist eine mehrlagige Folie erforderlich, wodurch eine vereinfachte und kosteneffizientere Handhabung gegenüber mehreren Einzelfolien erreicht wird.
- Weiterhin betrifft die Erfindung einen Verpackungsbeutel aus einem flexiblen Folienmaterial, der eine erste Quersiegelnaht, eine zweite Quersiegelnaht, zumindest einen flexiblen Teilbereich und zumindest einen versteiften Teilbereich umfasst. Hierdurch wird ein Verpackungsbeutel mit einer neuartigen Haptik bereitgestellt, wobei die versteiften Teilbereiche eine ausreichende Steifigkeit des Verpackungsbeutels sicherstellen. Hierbei ist der erfindungsgemäße Verpackungsbeutel auf bekannten Maschinen mit minimal erforderlichen Zusatzeinrichtungen kostengünstig herstellbar.
- Besonders bevorzugt sind sowohl der flexible Teilbereich als auch der versteifte Teilbereich aus dem flexiblen Folienmaterial hergestellt, wodurch eine einfache und kostengünstige Herstellung ermöglicht wird.
- Vorzugsweise ist der versteifte Teilbereich des erfindungsgemäßen Verpackungsbeutels als nach innen vorragende oder nach außen vorragende Verstärkungsrippe gebildet. Durch diese Formgebung des Verpackungsbeutels wird als neuartiges Verpackungskonzept eine zusätzliche haptische Erkennung der Verpackung durch den Verbraucher ermöglicht.
- Gemäß einer weiteren bevorzugten Ausgestaltung der Erfindung wird die Verstärkungsrippe in Umfangsrichtung des Verpackungsbeutels als umlaufender Ring und/oder die Verstärkungsrippe in Längsrichtung des Verpackungsbeutels ausgebildet. Hierdurch ist es möglich, das Folienmaterial der Verpackung je nach Einsatzzweck entsprechend sowohl in Längs- als auch Querrichtung des Folienschlauchs mit minimalem Zeit- und Kostenaufwand mittels Verstärkungsrippen zu versteifen. Zudem kann die Verstärkungsrippe des Verpackungsbeutels in einer runden, oder ovalen oder dreieckigen oder rechteckigen oder polygonen Umfangsgestalt geformt werden, wodurch ggf. vorgegebene Querschnitte der Verpackungsbeutel mit entsprechender Formsteifigkeit herstellbar sind. Ferner können die versteiften Teilbereiche auch eine Gitternetzform bereitstellen.
- Besonders bevorzugt sind am erfindungsgemäßen Verpackungsbeutel eine Mehrzahl von gleichartigen Verstärkungsrippen zueinander beabstandet angeordnet. Hierdurch kann eine gleichmäßige Versteifung eines Teils oder der gesamten Verpackung mit minimalem Zeit- und Kostenaufwand bei der Herstellung erreicht werden.
- Nachfolgend wird ein Ausführungsbeispiel der Erfindung unter Bezugnahme auf die begleitende Zeichnung im Detail beschrieben. In der Zeichnung ist:
- Figur 1
- eine schematische Seitenansicht einer Ausführungsform des erfindungsgemäßen Verpackungsbeutels,
- Figur 2
- eine schematische Schnittansicht zur Herstellung des Verpackungsbeutels,
- Figur 3
- eine Seitenansicht einer ersten Halbschale des Werkzeugs zur Faltenbildung am Folienmaterial,
- Figur 4
- eine vergrößerte Seitenansicht eines mehrlagigen Folienmaterials des erfindungsgemäßen Verpackungsbeutels, und
- Figur 5
- eine perspektivische Ansicht eines Teils einer Maschine zur Herstellung des Verpackungsbeutels.
- Nachfolgend wird unter Bezugnahme auf die
Figuren 1 bis 5 ein Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel detailliert beschrieben. - In
Figur 1 ist eine schematische Seitenansicht einer Ausführungsform des erfindungsgemäßen Verpackungsbeutels 1 dargestellt, der aus einem flexiblem Folienmaterial 2 (sieheFigur 5 ) hergestellt ist, das durch eine Längssiegelnaht 3 zu einem Folienschlauch 4 versiegelt wurde. Der Verpackungsbeutel 1 weist in Bezug auf eine Achsenrichtung A an einem unteren Ende 5a eine erste Quersiegelnaht 5 (Fußnaht) und an einem oberen Ende 7a eine zweite Quersigelnaht 7 (Kopfnaht) auf, welche den befüllten Verpackungsbeutel 1 verschließen. - Darüber hinaus umfasst der Verpackungsbeutel 1 flexible Teilbereiche 8, von denen in dieser Abbildung beispielhaft vier flexible Teilbereiche 8 dargestellt sind. Zwischen diesen flexiblen Teilbereichen 8 sind senkrecht zur Achsenrichtung verlaufende, aus gerafftem Folienmaterial versteifte Teilbereiche 6, 6' angeordnet, die ringförmig umlaufende Verstärkungsrippen des Verpackungsbeutels 1 bilden.
- Die Verstärkungsrippen können eine runde oder ovale oder dreieckige oder rechteckige oder polygone Umfangsgestalt aufweisen. Wie aus
Figur 1 ersichtlich, sind die in dieser Figur beispielhaft dargestellten, aus gerafftem Folienmaterial versteiften Teilbereiche 6 hierbei als nach außen vorragende Verstärkungsrippen gebildet und der eine beispielhaft dargestellte, aus gerafftem Folienmaterial versteifte Teilbereich 6' ist als eine nach innen vorragende Verstärkungsrippe gebildet. Zwischen zwei dieser aus gerafftem Folienmaterial versteiften Teilbereiche 6 sind zudem zwei in Achsenrichtung A aus gerafftem Folienmaterial verlaufende versteifte Teilbereiche 6" dargestellt, die als Verstärkungsrippen in Längsrichtung des Verpackungsbeutels 1 dienen und diesem eine zusätzliche Formstabilität verleihen. Zwischen den aus gerafftem Folienmaterial versteiften Teilbereichen 6" sind glatte Bereiche 19 des flexiblen Folienmaterials 2 angeordnet, die ebenfalls versteift ausgebildet sind und versteifte, glatte Wandbereiche bilden. Zudem umfasst der erfindungsgemäße Verpackungsbeutel 1 ein in der Nähe der zweiten Quersiegelnaht 7 angeordnetes Ausgießelement 10, das zum Ausgießen von flüssigen Inhaltsgütern verwendet werden kann, ohne die zweite Quersiegelnaht 7 öffnen zu müssen. - Nachfolgend wird ein Verfahren zur Herstellung des erfindungsgemäßen Verpackungsbeutels 1 aus flexiblem Folienmaterial 2 beschrieben. Derartige Verpackungsbeutel 1 werden üblicherweise auf vertikalen oder horizontalen Schlauchbeutelmaschinen hergestellt. In der perspektivischen Darstellung von
Figur 5 ist ein Teil einer derartigen Schlauchbeutelmaschine dargestellt. Wie ausFigur 5 ersichtlich, wird der Schlauchbeutelmaschine das flexible Folienmaterial 2 zugeführt, das über eine Formschulter 18 schlauchförmig umgeformt wird, und in einem ersten Verfahrensschritt eine Längssiegelnaht 3 hergestellt, um einen länglich geschlossenen Folienschlauch 4 auszubilden. - In einem zweiten Verfahrensschritt wird eine erste Quersiegelnaht 5 (Fußnaht) an einem freien Ende 5a des Folienschlauchs 4 hergestellt und anschließend wenigstens ein ringförmig umlaufender, aus gerafftem Folienmaterial versteifter Teilbereich 6 am flexiblen Folienschlauch 4 hergestellt. Dieser aus gerafftem Folienmaterial versteifte Teilbereich 6 wird, wie aus der schematischen Schnittansicht von
Figur 2 ersichtlich, dadurch erzeugt, dass ein Werkzeug 11, das eine erste Halbschale 11 a und eine zweite Halbschale 11 b umfasst, kurzzeitig an den Folienschlauch 4 herangeführt wird, sodass sich das zugeführte Folienmaterial 4 an einer Stirnseite 12 des Werkzeugs 11 anhäuft. Diese Anhäufung des Folienmaterials 4 erfolgt vorzugsweise durch ein einfaches oder mehrfaches Falten bzw. ein Raffen des Folienmaterials 4 in kleinen definierten oder undefinierten Falten, die eine Art Faltenbalg bilden. In der Darstellung vonFigur 2 ist hierbei eine Faltenbildung mit von der Außenseite des Folienschlauchs 4 nach außen gerichteten Falten veranschaulicht. Eine Faltenbildung mit nach innen gerichteten Falten ist ebenso möglich. - Die geraffte Anhäufung von flexiblem Folienmaterial 2 kann vorzugsweise mittels Strahlung, insbesondere mittels Wärme oder UV-Licht oder Elektronenstrahlen zu einem aus gerafftem-Folienmaterial versteiften Teilbereich 6 bzw. 6' ausgebildet werden. Wie in der vergrößerten Seitenansicht des Folienmaterials 2 von
Figur 4 dargestellt, ist das Folienmaterial 2 mehrlagig ausgebildet und umfasst eine äußere Lage 13, eine härtbare Lage 14, eine Barrierelage 15 sowie eine Abdichtungslage 16. Die härtbare Lage 14 ermöglicht dabei die Versteifung des angehäuften Folienmaterials, wobei sich die härtbare Lage 14 vorzugsweise zu einem Polymer vernetzt und entweder eine nach außen vorragende oder nach innen vorragende Verstärkungsrippe (sieheFigur 1 ) bildet. - Alternativ kann in diesem zweiten Verfahrensschritt auch entweder zuerst der aus gerafftem Folienmaterial versteifte Teilbereich 6 und anschließend die erste Quersiegelnaht 5 hergestellt werden oder der aus gerafftem Folienmaterial versteifte Teilbereich 6 und die erste Quersiegelnaht 5 gleichzeitig hergestellt werden.
- Der oben beschriebene zweite Verfahrensschritt kann wiederholt durchgeführt werden, um mehrere, aus gerafftem Folienmaterial versteifte Teilbereiche 6 bzw. 6' voneinander beabstandet herzustellen, die als Verstärkungsrippen eine signifikant verbesserte Formsteifigkeit des erfindungsgemäßen Verpackungsbeutel 1 bewirken.
- Die glatten, verstreiften Bereiche 19 werden durch Bestrahlung des glatten Folienmaterials hergestellt.
- Wie aus der Seitenansicht der ersten Halbschale 11a des Werkzeugs 11 zur Faltenbildung am Folienmaterial 2 von
Figur 2 ersichtlich, weisen die erste Halbschale 11 a sowie die hier nicht dargestellte zweite Halbschale 11 b eine innere Ausnehmung 9 auf. Durch diese innere Ausnehmung 9 wird verhindert, dass insbesondere die bereits hergestellten, aus gerafftem Folienmaterial versteiften Teilbereiche 6 mit deren nach außen vorragenden Verstärkungsrippen nicht mit den Halbschalen 11a, 11 b des Werkzeugs 11 in Berührung kommen, das zur Herstellung eines weiteren, aus gerafftem Folienmaterial versteiften Teilbereichs 6 an den Folienschlauch 4 herangeführt wird. Hierdurch kann eine Beschädigung von schon hergestellten Verstärkungsrippen verhindert werden. - Nachdem der halbfertige Verpackungsbeutel 1 über ein Füllrohr 17 (siehe
Figur 5 ) befüllt wurde, wird in einem abschließenden Verfahrensschritt eine zweite Quersiegelnaht 7 (Kopfnaht) am Folienschlauch 4 hergestellt und der Verpackungsbeutel 1 somit verschlossen. Bei der Herstellung der zweiten Quersiegelnaht 7 kann vorzugsweise gleichzeitig auch die erste Quersiegelnaht 5 eines weiteren, nachfolgend herzustellenden Verpackungsbeutels hergestellt werden. Abschließend wird der fertige Verpackungsbeutel vom nachfolgenden Folienschlauch 4 abgetrennt. - Die in
Figur 1 dargestellten, aus gerafftem Folienmaterial versteiften Teilbereiche 6" in Achsenrichtung A des Verpackungsbeutels 1 können durch Raffen und Anhäufen von Folienmaterial 2 in Umfangsrichtung des Folienschlauchs 4 hergestellt werden. Das Ausgießelement 10 kann durch punktuelles Anhäufen und Erhärten von Folienmaterial hergestellt werden. - Der erfindungsgemäße Verpackungsbeutel weist insbesondere den Vorteil auf, dass einzig aus seinem flexiblen Ausgangs-Folienmaterial ein oder mehrere versteifte Teilbereiche ausgebildet sind, die eine signifikante Versteifung bzw. beträchtliche Erhöhung der Formsteifigkeit des Verpackungsbeutels bereitstellen. Dadurch kann der Verpackungsbeutel, insbesondere für bruchempfindliche oder flüssige Inhaltsstoffe, so ausgelegt werden, dass bisher erforderliche stoß- und quetschsichere Umverpackungen zum Schutz des Inhaltes entfallen können.
- Hierdurch ermöglicht es diese neuartige Verpackungsform, ohne Reglementierung der Verpackungsgröße bzw. des Verpackungsvolumens, die vorhandenen Lager- und Transportvolumina für die verpackten Güter weitaus effizienter und somit kostengünstiger als bisher zu nutzen.
- Beim erfindungsgemäßen Verpackungsbeutel ist aufgrund der geringen erforderlichen Materialdicke des Folienmaterials zur Erzeugung der verbesserten Formsteifigkeit des Verpackungsbeutels zudem nur ein vergleichsweise geringer Materialeinsatz erforderlich, der ebenfalls zu den geringeren Gesamtkosten der Verpackung beiträgt. Das neuartige Herstellungsverfahren von versteiften Verpackungsbeuteln aus flexiblem Folienmaterial ist betriebssicher durchführbar und kann selbst auf bestehenden Schlauchbeutelmaschinen nachträglich integriert werden.
Claims (13)
- Verfahren zur Herstellung eines Verpackungsbeutels aus einem flexiblen Folienmaterial (2), das folgende Schritte aufweist:a) Herstellen einer Längssiegelnaht (3) am schlauchförmig geformten Folienmaterial (2) zur Herstellung eines länglich geschlossenen Folienschlauchs (4) aus dem flexiblen Folienmaterial (2);b) Herstellen einer ersten Quersiegelnaht (5) an einem freien Ende (5a) des Folienschlauchs (4) und anschließendes Herstellen wenigstens eines versteiften Teilbereichs (6; 19) am flexiblen Folienschlauch (4), oder
Herstellen wenigstens des versteiften Teilbereichs (6; 19) am Folienschlauch (4) und anschließendes Herstellen der ersten Quersiegelnaht (5) am freien Ende (5a) des Folienschlauchs (4); oder
Herstellen einer ersten Quersiegelnaht (5) an einem freien Ende (5a) des Folienschlauchs (4) und gleichzeitiges Herstellen wenigstens eines versteiften Teilbereichs (6; 19) am flexiblen Folienschlauch (4), undc) Herstellen einer zweiten Quersiegelnaht (7) am Folienschlauch (4), wobei der versteifte Teilbereich (6) durch Anhäufung von flexiblem Folienmaterial (2) an der Position des versteiften Teilbereichs (6) und anschließendes Erhärten der Anhäufung von Folienmaterial (2) hergestellt wird und/oder dass der versteifte Teilbereich (19) an einem glatten Bereich des flexiblen Folienmaterials (2) mittels Erhärten des Folienmaterials (2) hergestellt wird,dadurch gekennzeichnet, dass die Anhäufung von flexiblem Folienmaterial (2) mittels eines zylinderförmigen Werkzeugs (11) erfolgt, welches an einem Außenumfang des Folienschlauchs (4) angeordnet wird, um die Anhäufung von flexiblem Folienmaterial (2) an einer Stirnseite (12) des Werkzeugs (11) zu ermöglichen. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das Anhäufen durch einfaches oder mehrfaches Falten von Folienmaterial (2) erreicht wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der versteifte Teilbereich (6) als eine oder eine Mehrzahl von Verstärkungsrippen ausgebildet wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Verstärkungsrippe nach innen oder nach außen gerichtet ist.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der versteifte Teilbereich (6; 19) durch Erhärten des Folienmaterials (2) mittels Strahlung, insbesondere mittels Wärme oder UV-Licht oder Elektronenstrahlen hergestellt wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das flexible Fölienmaterial (2) aus mehreren Lagen hergestellt ist, wobei zumindest eine der Lagen eine härtbare Lage (14) ist, welche zu einem Polymer vernetzbar ist.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass das flexible Folienmaterial (2) eine äußere Lage (13), die härtbare Lage (14), eine Barrierelage (15) und eine Abdichtungslage (16) umfasst.
- Verpackungsbeutel (1) aus einem flexiblen Folienmaterial (2), umfassend:- eine erste Quersiegelnaht (5),- eine zweite Quersiegelnaht (7),- einen flexiblen Teilbereich (8), und- zumindest einen versteiften Teilbereich (6; 19), der durch Anhäufung von flexiblem Folienmaterial (2) und anschließendes Erhärten der Anhäufung von Folienmaterial (2) hergestellt wird, wobei die Anhäufung von flexiblen Folienmaterial (2) mittels eines zylinderförmigen Werkzeugs (11) erfolgt, welches an einem Außenumfang des Folienschlauchs (4) anordenbar ist, um die Anhäufung von flexiblem Folienmaterial (2) an einer Stirnseite (12) des Werkzeugs (11) zu ermöglichen.
- Verpackungsbeutel (1) nach Anspruch 8, dadurch gekennzeichnet, dass der flexible Teilbereich (8) und der versteifte Teilbereich (6; 19) aus dem flexiblen Folienmaterial (2) hergestellt sind.
- Verpackungsbeutel nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass der versteifte Teilbereich (6; 19) als nach innen vorragende Verstärkungsrippe und/oder als nach außen vorragende Verstärkungsrippe und/oder als Ausgießelement (10) gebildet ist.
- Verpackungsbeutel nach Anspruch 10, dadurch gekennzeichnet, dass die Verstärkungsrippe in Umfangsrichtung des Verpackungsbeutels (1) als umlaufender Ring ausgebildet ist und/oder die Verstärkungsrippe in Längsrichtung des Verpackungsbeutels (1) ausgebildet ist.
- Verpackungsbeutel nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Verstärkungsrippe in einer runden oder ovalen oder dreieckigen oder rechteckigen oder polygonen Umfangsgestalt ausgebildet ist.
- Verpackungsbeutel nach einem der Ansprüche 8 bis 12, dadurch gekennzeichnet, dass das Folienmaterial (2) mehrlagig ausgebildet ist und eine härtbare Lage zum Erzeugen der Verstärkungsrippe (6) aufweist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009029357A DE102009029357A1 (de) | 2009-09-10 | 2009-09-10 | Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2295335A1 EP2295335A1 (de) | 2011-03-16 |
| EP2295335B1 true EP2295335B1 (de) | 2012-05-09 |
Family
ID=43302505
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10171864A Not-in-force EP2295335B1 (de) | 2009-09-10 | 2010-08-04 | Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2295335B1 (de) |
| AT (1) | ATE556948T1 (de) |
| DE (1) | DE102009029357A1 (de) |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3354601A (en) * | 1965-06-21 | 1967-11-28 | Wayne V Rodgers | Method of making stand-up package |
| DE1761309A1 (de) * | 1968-05-02 | 1971-05-13 | Hans Lissner | Sackartiger Behaelter aus Kunststoffolie |
| DE1959466A1 (de) * | 1969-11-27 | 1971-06-03 | Johnson & Johnson | Zuschnitte und Behaelter aus thermoplastischen Folien |
| US3684642A (en) * | 1971-02-09 | 1972-08-15 | Du Pont | Corrugated packaging film and its preparation |
| DE2234113A1 (de) * | 1972-07-12 | 1974-01-24 | Hesser Ag Maschf | Verfahren zum herstellen von beutelpackungen |
| CH608755A5 (de) * | 1976-09-30 | 1979-01-31 | Sig Schweiz Industrieges | |
| DE3512597A1 (de) * | 1985-04-06 | 1986-10-16 | Karl-Heinz Dr. 4802 Halle Sengewald | Als tragetasche ausgebildete verpackung |
| DE4012515C2 (de) * | 1990-04-14 | 1999-02-18 | Biomet Deutschland Gmbh | Verfahren zur Faltung eines schlauchförmigen Folienüberzugs zum Schutz eines chirurgischen Instruments |
| DE4203798C2 (de) * | 1992-02-10 | 1999-07-15 | Rovema Gmbh | Verfahren und Vorrichtung zur Herstellung eines Schlauchbeutels |
| DE19603371B4 (de) * | 1996-01-31 | 2006-12-14 | Rovema - Verpackungsmaschinen Gmbh | Schlauchbeutelmaschine mit einer asymmetrischen Formschulter zur Herstellung von Schlauchbeuteln |
| DE19539832B4 (de) * | 1995-10-26 | 2005-09-15 | Rovema Verpackungsmaschinen Gmbh | Verfahren und Vorrichtung zur Herstellung von Beuteln mit mindestens einem entlang einer Linie ausgedehnten Versteifungsbereich |
| DE19957891A1 (de) * | 1999-12-01 | 2001-06-07 | Rovema Gmbh | Schlauchbeutelmaschine |
| DE10027581B4 (de) * | 2000-06-02 | 2004-07-08 | Hastamat Verpackungstechnik Gmbh & Co. Kg | Schlauchbeutelmaschine zur Herstellung von Beuteln mit Kantensiegelung |
| DE102006010139A1 (de) * | 2006-03-06 | 2007-09-13 | Rovema - Verpackungsmaschinen Gmbh | Schlauchbeutelmaschine mit Kantenschweißeinrichtungen |
| DE202007008772U1 (de) * | 2007-06-22 | 2008-10-30 | Bischof + Klein Gmbh & Co. Kg | Beutel aus schweiß- oder siegelbarer Folie |
| US20100098354A1 (en) * | 2008-10-20 | 2010-04-22 | Fraser Robert W | Bag and Methods of Making the Same |
-
2009
- 2009-09-10 DE DE102009029357A patent/DE102009029357A1/de not_active Withdrawn
-
2010
- 2010-08-04 AT AT10171864T patent/ATE556948T1/de active
- 2010-08-04 EP EP10171864A patent/EP2295335B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| ATE556948T1 (de) | 2012-05-15 |
| EP2295335A1 (de) | 2011-03-16 |
| DE102009029357A1 (de) | 2011-03-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102014015840B4 (de) | Verfahren zum Herstellen eines I-Stringers eines Flugzeugs und Einrichtungen zur Verwendung in derartigen Verfahren | |
| EP2233405B1 (de) | Schrumpfgebinde und Verfahren zu dessen Herstellung | |
| DE102018112438B4 (de) | Druckfester Behälter | |
| DE102021100139A1 (de) | Verfahren zur herstellung eines hochdrucktanks | |
| DE1193666B (de) | Verfahren zum Herstellen von faserverstaerkten, insbesondere glasfaserverstaerkten Hohlkoerpern | |
| WO2011057866A1 (de) | Verfahren und vorrichtung zur herstellung eines verpackungsbeutels aus flexiblem folienmaterial und versteiftem teilbereich sowie verpackungsbeutel | |
| EP2036818B1 (de) | Verfahren zum Herstellen einer palettenlosen Verpackungseinheit | |
| EP0627355B1 (de) | Vorrichtung zur Herstellung von Schlauchbeuteln | |
| DE102017108043A1 (de) | Verfahren zur Herstellung eines Hochdruckgastanks | |
| DE102021100511A1 (de) | Hochdrucktank | |
| WO2010022927A1 (de) | Hochdruckbehälter | |
| DE102019127919A1 (de) | Verfahren zum Herstellen eines Hochdrucktanks | |
| DE102017206521A1 (de) | Druckbehälter | |
| WO2015162173A1 (de) | Preform-felge | |
| WO2018225022A1 (de) | Verpackungsmaschine zum herstellen einer polygonalen hülle mit verstärkten ecken | |
| DE3409425A1 (de) | Papierbehaelter mit einem doppelwandig gewickelten mantel und verfahren zu seiner herstellung | |
| EP2295335A1 (de) | Verfahren zur Herstellung eines Verpackungsbeutels aus flexiblem Folienmaterial sowie ein derartiger Verpackungsbeutel | |
| DE102017201420A1 (de) | Tank, insbesondere Drucktank, insbesondere Wasserstoff-Drucktank | |
| DE2906680C2 (de) | Verpackungsbehälter mit verstärktem Boden und Verfahren zu seiner Herstellung | |
| EP2714523B1 (de) | Verfahren und vorrichtung zum herstellen einer palettenlosen verpackungseinheit | |
| WO2020020651A1 (de) | Vorrichtung und verfahren zur herstellung wenigstens eines leeren offenen sackes | |
| EP0971848A1 (de) | Verpackung und verfahren zum herstellen derselben | |
| DE2351189B2 (de) | Verpackung mit einem Kunststoff-Innenbehälter und einer diesen umgebenden Umhüllung | |
| DE202007018783U1 (de) | Palettenlose Verpackungseinheit | |
| DE102009009200A1 (de) | Verpackungspalette mit Folienumhüllung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME RS |
|
| 17P | Request for examination filed |
Effective date: 20110916 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B31B 19/36 20060101ALN20120111BHEP Ipc: B31B 23/00 20060101ALN20120111BHEP Ipc: B65D 33/02 20060101AFI20120111BHEP |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 556948 Country of ref document: AT Kind code of ref document: T Effective date: 20120515 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010000704 Country of ref document: DE Effective date: 20120712 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120809 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120909 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120810 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120910 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| BERE | Be: lapsed |
Owner name: ROBERT BOSCH G.M.B.H. Effective date: 20120831 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120831 |
|
| 26N | No opposition filed |
Effective date: 20130212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120820 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130430 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010000704 Country of ref document: DE Effective date: 20130212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120804 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120804 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140804 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120509 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 556948 Country of ref document: AT Kind code of ref document: T Effective date: 20150804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150804 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20170823 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20170824 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20171026 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010000704 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20180901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190301 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180804 |