EP2160558B1 - Schachttrockner mit spezieller luft-dachanordnung - Google Patents
Schachttrockner mit spezieller luft-dachanordnung Download PDFInfo
- Publication number
- EP2160558B1 EP2160558B1 EP08774228A EP08774228A EP2160558B1 EP 2160558 B1 EP2160558 B1 EP 2160558B1 EP 08774228 A EP08774228 A EP 08774228A EP 08774228 A EP08774228 A EP 08774228A EP 2160558 B1 EP2160558 B1 EP 2160558B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roofs
- ventilation
- air
- dryer
- bulk material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images






Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B17/00—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement
- F26B17/12—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed solely by gravity, i.e. the material moving through a substantially vertical drying enclosure, e.g. shaft
- F26B17/14—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed solely by gravity, i.e. the material moving through a substantially vertical drying enclosure, e.g. shaft the materials moving through a counter-current of gas
- F26B17/1408—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed solely by gravity, i.e. the material moving through a substantially vertical drying enclosure, e.g. shaft the materials moving through a counter-current of gas the gas being supplied and optionally extracted through ducts extending into the moving stack of material
- F26B17/1416—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed solely by gravity, i.e. the material moving through a substantially vertical drying enclosure, e.g. shaft the materials moving through a counter-current of gas the gas being supplied and optionally extracted through ducts extending into the moving stack of material the ducts being half open or perforated and arranged horizontally
Definitions
- the invention relates to shaft dryers for bulk materials, such as cereals.
- the bulk material sinks downwards in the shaft at a speed which is set by the amount of bulk material which is continuously discharged at the lower end of the shaft.
- the bulk material passes between a plurality of approximately horizontal and mostly parallel to each other in horizontal planes arranged so-called air roofs, through which bridge the shaft from one to the other side wall and like a roof have an open bottom.
- the bulk material is thereby divided into individual, adjacent to each other good flows.
- each roof is open, so that air can enter the roof via this open side and thus be blown into the shaft or sucked in, which is dry, usually heated air.
- These roofs are called Zu Kunststoffdumbleer.
- the other, the so-called exhaust air roofs are connected with their open end with an exhaust duct of the so-called exhaust hood, so that from them by the dry matter enriched with moisture and usually cooled exhaust air can escape.
- the air thus absorbs on its way from a Zu Kunststoffdach to an exhaust air duct across the dry material of this moisture.
- drying duct itself i. whose outer shell with the supporting frame and the internals such as the air roofs, consists of several superimposed modules, usually made of sheet steel, stainless steel or aluminum, which are stacked and therefore can be installed quickly, since the air roofs in the modules there before finished installed.
- the air roofs are arranged directly below one another in the vertical direction, ie not offset from one another in the individual planes, so that one level only contains ventilation roofs and the next level contains only exhaust air roofs.
- z. B. according to US 1623553 are considered in the vertical direction, the air roofs not directly below each other, but laterally offset from each other, so that a roof is in each case under the gap between the roofs of the overlying level, ie in a diamond grid with only oblique grid lines.
- the disadvantage of this design is that the air flows through a vertical partial flow of the bulk material on its way from a supply roof to the nearest roof only from one side, thus resulting in non-uniform drying within this good-exhaust roof of the bulk material, since the drying effect the supply air roof side facing the partial flow through the still warm and dry air is higher than on the side facing away from the exhaust air, side of the good flow.
- FIG. 2 A third known design - as in Figure 1c and Z. B. according to FR 2646749 , there Fig. 2 , shown - avoids this disadvantage by the individual modules, which are identically constructed, each viewed in the plan view rotated by 180 ° to each other put together stacked.
- the increased air velocity would lead to increased discharge of small and light fractions of the bulk material, in cereals, for example, of broken grains, rapeseed, for example, rapeseed seeds, which is usually an undesirable loss of mass, so that is why the total set speed the supply and exhaust air must be reduced.
- the size, in particular the diameter, of the shaft must be increased, which leads to an increase in costs.
- a fourth known design according to FR 2646749 , there Fig. 4 is that Zu Kunststoffdumbleer and air roofs are each arranged on diagonal lines so that on the diagonal lines of one direction only one kind of Zu Kunststoffdumbleern and on the diagonal lines of the other direction both types of air roofs are alternately arranged.
- the shaft dryer is achieved by the arrangement of the air roofs - as described in claim 1 that in addition to the alternating flow of goods flows from the left and right at the transition between the modules, the deviation of the flow rate of the drying air from the average by accumulation of a kind of air roofs is avoided in the border area between two modules.
- the modules have an even number of levels with air roofs on top of each other and in particular all modules have the same number of levels, on the one hand, the cost of manufacturing and possibly also the stock is reduced and yet when you put the modules to a shaft dryer, the accumulation of a kind Roofs in the boundary between two modules avoided when the modules are each set without rotation by 180 ° in the same orientation on top of each other.
- the offset by one half of the air roof distance from plane to plane ensures that air roofs of the same kind are vertically arranged vertically one above the other.
- this offset may also be a lesser additional offset and repeat itself several times over the height of the dryer, but then preferably always in the same direction, so that the sum of the additional offset distances over the height of the Dryers completely or approximately equal to the width of a complete flow of material.
- this additional offset is achieved by having within a module all roofs this additional offset from the roofs of the preceding, overlying module, so that within a module as before the air roofs of the same kind again lie exactly vertically one above the other.
- the heat output of the outer walls of the shaft dryer can be minimized to the environment, either alone by two-shell construction of the outer skin, so double-layer planking, or by insulation of the outer lining z. B. by mineral wool or by a combination of both measures, in which case the insulating material is preferably located in the space between the two Beplankungs füren z. B. consist of metal sheets.
- a heat recovery can be carried out in which the moist air enriched by the bulk drying air withdrawn before discharge to the environment at least part of their heat and directly or indirectly the new sucked and to be used for drying ambient air is supplied, for. B. via heat exchangers, in particular glass tube heat exchanger.
- This cycle time is used to equalize the different degrees heated grains and their still different moisture content, especially from the grain inside to the grain outside, due to the residence time and the mutual contact of the grains and the resulting heat transfer.
- the even higher moisture content in the core region of the grain is thereby equalized, so that the moisture still present in the interior migrates to the outside and to the surface of the grain, u. a. due to the existing, still relatively high temperature in the grains, for example, 60 ° to 70 ° due.
- the drying method on which the invention is based is based on the fact that the individual crop flows on their way from top to bottom are alternately charged with drying air once from the left and once from the right, in addition, however, the drying air supplied by the incoming roofs of one level is always removed via the exhaust air roofs, located in the immediately above or below level, so there is no accumulation of air or roofs in two successive levels.
- the whole rice kernel (the so-called raw paddy), which is still complete after harvesting, consists of the flour meal, which is usually sold for sale, which is surrounded by a so-called brown silver skin, which in turn is enveloped by the shell proper, the so-called spelled.
- brown rice After removal of the spelled, the so-called brown rice is formed, in which the silver skin is present. This is usually removed when polishing the brown rice, making it white and ready for sale.
- the ingredients are mainly released from the silver skin and diffuse at least partially into the flour grain, the subsequent cooking time is shortened and reduces the proportion of Bruchkömer.
- the moisture content is greatly increased, for example, from 22% to 32% during soaking and cooking, with the result that then this parboiled paddy must be dried very quickly to prevent mold and other rot.
- the peeling of the paddy can take place only after this drying.
- the temperatures of the drying air drop, so that at about 20% residual moisture in the drying material with 50 ° to 60 ° Celsius is used in the drying air.
- a reject due to excessive drying of individual grains of about 3% is therefore currently considered a good result.
- Another method of processing paddy is steaming, in which the paddy is precooked without steam soaking, especially steaming.
- this steamed paddy - which in turn should improve especially the cooking properties - must then be dried down quickly and before peeling in 1 to 3 drying stages, in particular as described by the parboiled method.
- the efficiency can be further increased by not only in the annealing cells in between a leveling of temperature and humidity is carried out, but in addition, at the end of the annealing an application of drying air at ambient temperature and without additional heating of this cooling air is carried out in a flow cooler.
- the moisture diffused from the interior of the grains on the surface thereof is discharged with a low expenditure of energy, in which the ambient air only has to pass through the material to be dried in the through-flow cooler, but does not have to be heated up.
- the material to be dried is also cooled, with the result that in the subsequent drying stage, the drying air must be heated to a lower temperature, since the temperature of the drying air must always be a sufficient amount above the temperature of the material itself.
- the drying material is dried in the dryer shaft 1 by means of drying air flowing through it, which is heated by a hot air generator 18 and a Zu Kunststoffverteilmodul 16, which as a drying air 15 leading housing on the outside of the dryer shaft 1 via z. B. is grown substantially the entire height is passed into the dryer shaft 1. From there it flows on the opposite side and after passing through the material to be dried on a again accumulated like a housing to the dryer shaft 1 exhaust collection module 17 in this, is there collected and discharged via an exhaust fan 19 wholly or partially to the environment.
- the still mostly warm air can be withdrawn energy by a heat exchanger, not shown, or the exhaust air is partially mixed in a cycle again the supply air, possibly after renewed heating.
- the drying air 15 enters the drying shaft 1 via air guide elements, for example, so-called Zu Kunststoffdumbleer 2, of which in Fig. 1a an example is shown.
- air guide elements for example, so-called Zu Kunststoffdambaer 2, of which in Fig. 1a an example is shown.
- Zu Kunststoffdambaer 2 of which in Fig. 1a an example is shown.
- These are roof-like, downwardly open sheet metal elements, which begin on the supply air side at corresponding connection openings in the front wall 21 of the drying shaft 1 to the supply air module 16 and are open and are supplied from there with supply air 15, and closed at the opposite end are, for. B. by the local back wall 21st
- Zu Kunststoff- and exhaust air roofs 2, 3 are a plurality of superimposed and arranged side by side, as based on the Figures 2 explained in more detail.
- the entire tower-like structure of the shaft dryer which is usually a steel construction, assembled from stacked modules 1a, b, wherein already within one of the modules 1a, b, several levels of air roofs 2, 3 are arranged one above the other.
- Fig. 1a the shaft dryer 1 is shown from the side of the hot air generator 18, from which it can be seen that supply air module 16 and exhaust module 17 are here only on one of the four sides of the generally rectangular dryer shaft 1.
- the Zu poverty- and exhaust air roofs from the supply-side front wall 21 to the exhaust-side rear wall 22 of the shaft dryer 1 through, and are attached to these front side respectively.
- the front-side closure on one side of the air roofs is generated in that there in the corresponding wall - front wall 21 or rear wall 22 - no passage opening 23 for the drying air 15 is present, but only in Fig. 2a also apparent hole pattern 24 through which the end faces of the air roofs with the corresponding wall 21, 22 of the dryer shaft 1 are screwed.
- Each module 1a, b, ... of the dryer shaft 1 thus consists of four arranged in a square, bolted together plates, namely front wall 21, rear wall 22, each equipped with passages 23 and hole patterns, and mounted therebetween, continuously closed side walls.
- the dryer shaft 1 is generated by superimposed modules 1a, b, ..., which should be as far as possible - at least in terms of individual parts - to be identical in order to minimize the production cost.
- the air roofs 2, 3 are arranged one above the other within the dryer shaft 1 and also within the individual modules 1a, b,... In horizontal planes 4a, b,.
- the Fig. 2b shows such a front wall 21 in the settlement, so including the marginal folds 25, 26 for screwing with the continuously closed side walls.
- the air roofs of a plane z. B. 4a are due to the opposite equal inclination of the diagonal lines 5, 6 so that just above or below the next but one or more horizontally located below z. B. 4c of roofs.
- each module 1a, b contains an even number of levels 4a, b,... Of roofs, in this case four levels, the individual modules 1a, b and thus their front walls 21 and rear walls 22 can be identical for this normal case.
- an additional transverse offset 9 is effected by a fraction of the width 8 of the crop stream 7, ie there have the diagonal lines 5, 6 have a lateral offset.
- the proportions of the material to be dried, which were positioned in the middle of the crop flow in the previous crop stream 7, are in the new crop stream 7 'in the outer edge regions of the crop stream 7', whereby any drying or temperature differences that may have previously occurred over the cross section of the crop stream now be balanced.
- the air roofs which are designed to be identical in the rule as incoming roof 2 and exhaust roof 3, a decreasing from the open end to the closed end side cross-section, according to z. B. in exhaust air roofs to the open front side increasing air supply.
- FIG. 3 show such an air roof 2, 3 in detail, in Fig. 3a in the settlement with the two later end bends 25, 26 for attachment to the front walls 21 and rear walls 22 of the drying shaft first
- the height of the roof 2, 3 is continuously reduced to an end face, so the roof ridge is a straight, inclined line in the side view and also the lower opening width is preferably reduced slightly in this direction.
- the tapered roof can be made by simple, straight bends from a flat sheet metal blank, as in the settlement of Fig. 3a seen.
- the outlet openings 30 can be completely closed by likewise strip-shaped Austragsschieber 12, which in turn for reasons of stability in the side view in turn V-shaped, but covered by an overlying, upwardly slightly convex cover plate 13 are on which in the closed state of the outlet openings 30 presses the Trocknungsgut.
- All Austragsschieber 12 including their cover plates 13 are at their front ends in the opening direction of the discharge 12 - in the side view of Fig. 4a to the left or right - extending longitudinal struts connected to a Austragsrahmen 29, of an actuating cylinder 27 in the FIGS. 4 can be moved to the left or right and thus the outlet openings 30 closes or partially opens.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Drying Of Solid Materials (AREA)
- Buildings Adapted To Withstand Abnormal External Influences (AREA)
- Building Environments (AREA)
Description
- Die Erfindung betrifft Schachttrockner für Schüttgüter, beispielsweise Getreide.
- Das Schüttgut sinkt schwerkraftbedingt im Schacht nach unten mit einer Geschwindigkeit, die dadurch eingestellt wird, welche Menge an Schüttgut am unteren Ende des Schachtes ständig abgeführt wird.
- Auf ihrem Weg von oben nach unten läuft das Schüttgut zwischen einer Vielzahl von etwa horizontalen und meist parallel zueinander in horizontalen Ebenen angeordneten, so genannten Luftdächern, hindurch, die den Schacht von der einen zur anderen Seitenwand überbrücken und wie ein Dach eine offene Unterseite besitzen. Das Schüttgut wird dadurch in einzelne, nebeneinander laufende Gutströme zerteilt.
- Zusätzlich ist eine der Stirnseiten jedes Daches offen, so dass über diese offene Seite Luft in das Dach gelangen und damit in den Schacht eingeblasen oder eingesaugt werden kann, wobei es sich um trockene, meist erwärmte Luft, handelt. Diese Dächer werden Zuluftdächer genannt.
- Die anderen, die so genannten Abluftdächer, sind dagegen mit ihrer offenen Stirnseite mit einem Abluftkanal der so genannten Ablufthaube verbunden, so dass aus ihnen die durch das Trockengut mit Feuchtigkeit angereicherte und in der Regel auch abgekühlte Abluft entweichen kann. Die Luft nimmt somit auf ihrem Weg von einem Zuluftdach zu einem Abluftdach quer durch das Trockengut hindurch von diesem Feuchtigkeit auf.
- Üblicherweise sind in der Aufsicht auf einen Trockenschacht von oben betrachtet alle Zuluftdächer mit einer Zulufthaube verbunden, der auf der einen Seite des Trockenschachtes über die ganze Höhe oder einem Teilbereich der Höhe vertikal von unten nach oben verläuft, und alle Abluftdächer mit einer Ablufthaube, die auf der gegenüberliegenden Seite des Schachtes liegt und ebenfalls vertikal von unten nach oben verläuft.
- Da insbesondere die Anordnung der Zuluft- und Abluftdächer innerhalb des Schachtes z. B. für die Gleichmäßigkeit des Trocknungsergebnisses und insbesondere den dafür aufgewandten Energieverbrauch und die Trocknungszeit von großer Bedeutung ist, wurde in der Vergangenheit bereits versucht, diese Anordnung zu optimieren, wobei die einzelnen Dächer in der Regel in horizontalen, übereinander liegenden Ebenen angeordnet sind.
- Dabei ist es auch von Bedeutung, dass der Trocknungsschacht selbst, d.h. dessen Außenhülle mit dem tragenden Gestell und den Einbauten wie etwa den Luftdächern, aus mehreren übereinander gesetzten Modulen besteht, meist aus Stahlblech, nicht rostendem Stahl oder Aluminium, die übereinandergesetzt sind und daher schnell montiert werden können, da die Luftdächer in den Modulen dort bereits vorher fertig verbaut worden sind.
- Bei einer ersten bekannten Bauform sind die Luftdächer in vertikaler Richtung direkt untereinander angeordnet, d. h. in den einzelnen Ebenen nicht zueinander versetzt, so dass eine Ebene nur Zuluftdächer und die nächste Ebene nur Abluftdächer enthält.
- Der Nachteil dieser Bauform ist, dass sich das Schüttgut auf den einzelnen, Dächern staut, aber dazwischen relativ schnell nach unten läuft, und das gestaute Gut entweder überhitzt oder nicht oder erst bei der Restentleerung des Schachtes getrocknet wird, so dass sich eine uneinheitliche Trocknung ergibt.
- Bei einer zweiten bekannten Bauform, z. B. gemäß
US 1623553 , sind in vertikaler Richtung betrachtet die Luftdächer nicht direkt untereinander, sondern seitlich zueinander versetzt angeordnet, so dass sich ein Dach jeweils unter der Lücke zwischen den Dächern der darüber liegenden Ebene befindet, d. h. in einem Rauten-Raster mit ausschließlich schrägen Rasterlinien. - Hierbei wurden wiederum in einer Ebene nur Zuluftdächer und in der nächsten Ebene darunter nur Abluftdächer installiert usw.
- Der Vorteil dieser Bauform besteht darin, dass dabei das Schüttgut in einzelnen, schlangenförmigen Gut-Strömen von oben nach unten läuft und sich keine Stauzonen bilden.
- Der Nachteil dieser Bauform besteht darin, dass die Luft einen vertikalen Teilstrom des Schüttgutes auf ihrem Weg von einem Zuluftdach zum nächstliegenden Dach immer nur von einer Seite her durchströmt, was somit innerhalb dieses Gut-Abluftdach des Schüttgutes eine ungleichmäßige Trocknung ergibt, da der Trocknungseffekt auf der dem Zuluftdach zugewandten Seite des Teilstromes durch die noch warme und trockene Luft höher ist als auf der davon abgewandten, dem Abluftdach zugewandten, Seite des Gutstromes.
- Eine dritte bekannte Bauform - wie in
Figur 1c und z. B. gemäßFR 2646749 Fig. 2 , dargestellt - vermeidet diesen Nachteil, indem die einzelnen Module, die identisch aufgebaut sind, jeweils in der Aufsicht betrachtet um 180° zueinander verdreht aufeinandergesetzt montiert werden. - Wenn innerhalb der Module jeweils eine gerade Anzahl von Ebenen vorhanden ist, führt dies dazu, dass zwar innerhalb eines Moduls die Anströmrichtung eines Teilstromes des Schüttgutes gleich bleibt, am Wechsel von einem Modul zum nächsten jedoch auch die Anströmrichtung des Teilstromes von der einen auf die andere Seite wechselt.
- Der Nachteil dieser Lösung besteht darin, dass sich hierdurch an jeder Trennebene zwischen zwei Modulen eine Häufung von Abluftdächern oder Zuluftdächern ergibt, in dem die beiden benachbarten Dachmodule oberhalb und unterhalb der Horizontalfuge zwischen zwei Modulen jeweils die gleiche Art von Dächern aufweisen, während im Inneren eines Moduls sich die Art von Dächern von oben nach unten, also in der Abfolge der Ebenen, jeweils ändert.
- Dies führt zu einer ungleichmäßigen Luftströmung im Grenzbereich zwischen zwei Modulen, die gegenüber der angestrebten mittleren Luftgeschwindigkeit im einen Grenzbereich stark erniedrigt und im anderen stark erhöht ist.
- Die erhöhte Luftgeschwindigkeit würde dabei zu verstärktem Austrag von kleinen und leichten Anteilen des Schüttgutes, bei Getreide beispielsweise von Bruchkörnern, bei Raps beispielsweise von Raps-Samen, führen, was in der Regel einen unerwünschten Masseverlust darstellt, so dass aus diesem Grund die insgesamt eingestellte Geschwindigkeit der Zu- und Abluft reduziert werden muss.
- Um zum gleichen Trocknungsergebnis zu kommen, muss daher die Größe, insbesondere der Durchmesser, des Schachtes heraufgesetzt werden, was zu einer Kostenerhöhung führt.
- Eine vierte bekannte Bauform gemäß
FR 2646749 Fig. 4 , besteht darin, dass Zuluftdächer und Abluftdächer jeweils auf diagonalen Linien so angeordnet sind, dass auf den diagonalen Linien der einen Richtung nur eine Sorte von Zuluftdächern und auf den diagonalen Linien der anderen Richtung beide Arten von Luftdächern jeweils abwechselnd angeordnet sind. - Es ist daher die Aufgabe gemäß der Erfindung, einen Schachttrockner mit darin eingebauten Luftdächern zu schaffen, der trotz gleichmäßiger Trocknung bei geringen Energieverbrauch eine optimal kompakte, kleinvolumige Bauform ermöglicht, sowie ein Trocknungsverfahren, dass vor allem Reis und alle anderen Körnerfrüchte sowie Granulate und rieselfähige Schüttgüter optimal trocknet.
- Diese Aufgabe wird durch die Merkmale des Anspruches 1, 15 und 16 gelöst. Vorteilhafte Ausführungsformen ergeben sich aus den Unteransprüchen.
- Hinsichtlich der Gestaltung des Schachttrockners wird durch die Anordnung der Luftdächer - wie im Anspruch 1 beschrieben - erreicht, dass zusätzlich zur abwechselnden Anströmung der Gutströme von links und rechts am Übergang zwischen den Modulen die Abweichung der Strömungsgeschwindigkeit der Trocknungsluft vom Mittelwert durch Häufung einer Art von Luftdächern im Grenzbereich zwischen zwei Modulen vermieden wird.
- Wenn zusätzlich die abwechselnde Anordnung der Luftdächer auf der einen Diagonallinie gleichmäßig erfolgt und insbesondere auf jedes Zuluftdach unmittelbar ein Abluftdach entlang dieser diagonalen Linie folgt, werden Häufungen von Zuluft- oder Abluftdächern an der Grenzlinie zwischen zwei Modulen vollständig vermieden.
- Wenn zusätzlich die Luftdächer einen von der offenen zur geschlossen Seite hin abnehmenden Querschnitt aufweisen, wird dadurch die z. B. Verteilung der in das Zuluftdach einströmenden Luft entlang der Länge des Zuluftdaches hinsichtlich des Austrittes in das Trockengut optimiert und dadurch die Gleichmäßigkeit der Trocknung gefördert.
- Wenn der Querschnitt dabei gleichmäßig zunimmt, ergibt sich zusätzlich eine vereinfachte Herstellung dieser Luftdächer, in dem diese als Blechteile durch einfaches Stanzen oder anderweitiges Heraustrennen und anschließendes Abkanten hergestellt werden können, d. h. ohne Aufwand für das Zusammensetzen aus mehreren Einzelteilen oder gar Schweißen innerhalb eines der Luftdächer.
- Indem die Module eine gerade Anzahl von Ebenen mit Luftdächern übereinander aufweisen und insbesondere alle Module die gleiche Anzahl von Ebenen aufweisen, wird einerseits der Aufwand für die Herstellung und gegebenenfalls auch die Vorratshaltung reduziert und dennoch beim Aufeinandersetzen der Module zu einem Schachttrockner die Anhäufung von einer Art von Dächern im Grenzbereich zwischen zwei Modulen vermieden, wenn die Module jeweils ohne Verdrehung um 180° in gleicher Orientierung übereinander gesetzt werden.
- Durch die gleichmäßig abwechselnde Folge von Zu- und Abluftdächern in einer einzelnen Ebene nebeneinander, wobei insbesondere auf jedes Zuluftdach unmittelbar daneben ein Abluftdach folgt und umgekehrt, wird bei Versatz der Dächer in den einzelnen untereinander liegenden Ebenen um jeweils einen halbe Luftdach-abstand der gleiche Effekt erzielt, wie durch die zuvor beschriebene Abfolge entlang der diagonalen Linien.
- Der Versatz um jeweils einen halben Luftdachabstand von Ebene zu Ebene bewirkt, dass Luftdächer der jeweils gleichen Art vertikal genau übereinander angeordnet sind.
- Allerdings bleibt auf diese Art und Weise der sich schlangenlinienförmig von oben nach unten bewegende Gutstrom im Wesentlichen immer in sich gleich, weist also die gleiche Zusammensetzung auf, so dass sich immer die gleichen Körner im Außenbereich des Gutstromes oder im mittleren, für die Luft schwerer zugänglichen, Bereich des Gutstromes bewegen.
- Wird stattdessen von einer Ebene zur nächsten, beispielsweise am Übergang von einem Modul zum nächsten, ein Versatz gewählt, der nicht exakt dem halben Luftdach-Abstand innerhalb einer Ebene entspricht, so wird dadurch der Gutstrom, der bis zu diesem Punkt schlangenlinienförmig, jedoch im Wesentlichen unzerteilt, nach unten gelaufen ist, aufgespalten und die aus diesem Gutstrom erzeugten Teilströme werden zu einem neuen Gutstrom zusammenkombiniert.
- Wenn der an dieser Stelle vorgenommene zusätzliche Versatz eine halbe Breite eines Gutstromes beträgt, also z. B. ein Viertel eines horizontalen Luftdachabstandes, wird somit hierdurch der bisherige Gutstrom in der Mitte geteilt und die beiden etwa gleich breiten Teilströme zu einem neuen Gutstrom zusammengeführt.
- Dies bewirkt, dass die Körner, die beim ursprünglichen Gutstrom in den Außenbereichen des Gutstromes lagen, nunmehr in der Mitte des neuen Gutstromes zu liegen kommen und umgekehrt diejenigen Körner, die in der Mitte des ursprünglichen Gutstromes positioniert waren, nun in den Außenbereichen des neuen Gutstromes zu liegen kommen.
- Falls es über die Breite des ursprünglichen Gutstromes Unterschiede im Feuchtigkeitsgehalt der Körner - betrachtet über den Querschnitt des Gutstromes - gegeben hatte, beispielsweise eine zunehmende Feuchtigkeit zur Mitte des Gutstromes hin, so wird genau dies nach der Neukombination der Teilströme ausgeglichen, da dann die Körner aus der ursprünglichen Mitte mit dem hohen Feuchtigkeitsgehalt nunmehr außen im neuen Gutstrom zu liegen kommen und damit zuerst von der anströmenden, noch sehr trockenen Trocknungsluft erfasst und besonders stark getrocknet werden.
- Statt einem zusätzlichen Versatz um eine halbe Breite eines Gutstromes kann dieser Versatz auch ein geringerer zusätzlicher Versatz sein und sich dafür mehrfach über die Höhe des Trockners wiederholen, dann allerdings vorzugsweise immer in die gleiche Richtung, so dass die Summe der zusätzlichen Versatzstrecken über die Höhe des Trockners ganz oder annähernd der Breite eines vollständigen Gutstromes entspricht.
- Vorzugsweise wird dieser zusätzliche Versatz erzielt, indem innerhalb eines Moduls sämtliche Dächer diesen zusätzlichen Versatz gegenüber den Dächern des vorangehenden, darüberliegenden Moduls aufweisen, so dass innerhalb eines Moduls nach wie vor die Luftdächer derselben Art wiederum genau vertikal übereinander liegen.
- Weiterhin kann ein gleichmäßiger Durchlauf und damit eine gleichmäßige Trocknung durch den Schachttrockner verbessert werden, indem der Austragsschieber konvex in Richtung des Inneren des Trockners gewölbt ist oder auf dem ebenen Auftragsschieber ein so geformtes, also gewölbtes oder gewinkeltes, nach oben gebogenes, Deckblech aufgesetzt ist.
- Um den Energieaufwand zu minimieren, kann die Wärmeabgabe der Außenwände des Schachttrockners an die Umgebung minimiert werden, entweder allein durch zweischalige Bauweise der Außenhaut, also doppellagige Beplankung, oder durch eine Isolierung der Außenverkleidung z. B. durch Mineralwolle bzw. durch eine Kombination beider Maßnahmen, wobei sich dann das Isoliermaterial vorzugsweise im Freiraum zwischen den beiden Beplankungsschichten befindet, die z. B. aus Metallblechen bestehen.
- Des Weiteren kann zur Reduzierung des Energieaufwandes beim Trocknen eine Wärmerückgewinnung durchgeführt werden, in dem der mit Feuchtigkeit durch das Schüttgut angereicherten Trocknungsluft vor dem Entlassen an die Umgebung wenigstens ein Teil ihrer Wärme entzogen und direkt oder indirekt der neu angesaugten und zum Trocknen zu benutzenden Umgebungsluft zugeführt wird, z. B. über Wärmetauscher, insbesondere Glasrohr-Wärmetauscher.
- Ebenfalls der Energieeinsparung dient das Anordnen sogenannter Schwitzzonen im Prozess, vor allem im unteren Bereich des Trocknerschachtes:
- Dabei handelt es sich entweder um Zonen in denen keine aktive Trocknung erfolgt, so genannten Durchlauftemperzellen, die frei von Luftdächern sind und von dem Schüttgut auf der gesamten Querschnittsfläche gleichmäßig von oben nach unten durchlaufen werden müssen, wofür eine entsprechend der Durchsatzgeschwindigkeit bedingte Durchlaufzeit benötigt wird, und ein über die gesamte Querschnittsfläche wirksamer Austrag.
- Diese Durchlaufzeit, die sogenannte Verweilzeit, dient dazu, die unterschiedlich stark aufgeheizten Körner und deren noch unterschiedlichen Feuchtigkeitsgehalt, insbesondere auch vom Korninneren gegenüber der Kornaußenseite, aufgrund der Verweilzeit und des gegenseitigen Kontaktes der Körner und der dadurch bedingten Wärmeübertragung zu egalisieren.
- Insbesondere wird dadurch der im Kernbereich des Kornes noch höhere Feuchtigkeitsgehalt egalisiert, so dass die noch im Inneren vorhandene Feuchtigkeit zur Außenseite und an die Oberfläche des Kornes wandert, u. a. durch die dabei vorhandene, noch relativ hohe Temperatur in den Körner von beispielsweise 60° bis 70° bedingt.
- Diese danach z. B. an der Oberfläche der Körner vorhandene Feuchtigkeit kann mit Hilfe der nach der Temperzone folgenden Luftdächer mit relativ geringem Energieaufwand entfernt werden, indem in diesen nachfolgenden Luftdächern Luft mit Umgebungstemperatur zum weiteren Trocknen verwendet wird, d. h. ohne diese Luft zusätzlich aufheizen zu müssen, da bereits die relativ kühle Umgebungsluft ausreicht, um diese Oberflächenfeuchtigkeit von den Körnern zu entfernen. Solche Module werden Durchlaufkühler genannt und können ebenso wie Temperzellen Teile eines vertikalen Trocknerschachtes sein oder separate Module zwischen mehreren Trocknern in einem Prozessablauf.
- Allein dadurch kann die Durchschnittsfeuchtigkeit des Schüttgutes um weitere ca. 2% gesenkt werden, ohne den Aufwand des Aufheizens der Umgebungsluft von z. B. 20° Celsius auf 50° oder 80° Celsius betreiben zu müssen.
- Das der Erfindung zu Grunde liegende Trocknungsverfahren beruht darauf, dass die einzelnen Gutströme auf ihrem Weg von oben nach unten abwechselnd einmal von links und einmal von rechts mit Trocknungsluft beaufschlagt werden, zusätzlich jedoch immer die von den Zuluftdächern einer Ebene zugeführte Trocknungsluft über Abluftdächer abgeführt wird, die sich in der unmittelbar darüber oder darunter liegenden Ebene befinden, so dass keine Häufung von Zu- oder Abluftdächern bei zwei aufeinander folgenden Ebenen vorliegt.
- Dies gilt natürlich nicht für die oberste und unterste Ebene eines Schachttrockners, bei der es nach oben bzw. nach unten gar keine nachfolgende Ebene gibt.
- Dadurch wird unter anderem das Wenden der Gutströme durch sogenannte Produktwender im Schachttrockner vermieden, die immer einen zusätzlichen Strömungswiderstand darstellen und damit die Gefahr von Produktstauungen und letztendlich Verstopfungen im Schachttrockner erhöhen.
- Zusätzlich - aber auch unabhängig von der eben beschriebenen gleichmäßigen Anströmung der Gutströme von links und rechts - führt die zusätzliche ein- oder mehrfache Stromteilung der Gutströme auf dem Weg von oben nach unten zu den bereits beschriebenen Vorteilen einer neuen Zusammenstellung der Gutströme, betrachtet über deren Querschnitt.
- Durch die vorbeschriebenen Trocknungsverfahren und auch den vorbeschriebenen Aufbau eines entsprechenden Schachttrockners können spezifische Trocknungsverfahren, insbesondere die Trocknung von so genanntem paddy Reis, also dem Reiskorn mit Spelze, insbesondere in den Verarbeitungszuständen raw paddy, steamed paddy, parboiled paddy, vereinfacht und optimiert werden.
- Das nach der Ernte noch vollständige Reiskorn (der sogenannte raw paddy), besteht aus dem Mehlkorn, welches letztendlich üblicherweise zum Verkauf gelangt, das von einem sogenannten braunen Silberhäutchen umgeben ist, welches wiederum von der eigentlichen Schale, dem sogenannten Spelz, eingehüllt ist.
- Nach Entfernen des Spelzes entsteht der sogenannte braune Reis, bei dem das Silberhäutchen vorhanden ist. Dieses wird üblicherweise beim Polieren des braunen Reises entfernt, wodurch dieser weiß und verkaufsfertig wird.
- Dies hat jedoch den Nachteil, dass die primär in diesem Silberhäutchen enthaltenen positiven Inhaltsstoffe verloren gehen.
- Genau dies soll z. B. durch das Parboiled-Verfahren wenigstens teilweise vermieden werden, in dem der Paddy, der üblicherweise mit einem Feuchtigkeitsgehalt von 22 Gewichts-% vom Feld kommt, in Wasser eingeweicht und gekocht, insbesondere unter Zugabe von Dampf oder nur mit Hilfe von Dampf, wird.
- Dadurch werden die Inhaltstoffe vor allem aus dem Silberhäutchen gelöst und diffundieren zumindest teilweise auch in das Mehlkorn hinein, die spätere Kochzeit wird verkürzt und der Anteil von Bruchkömer reduziert.
- Natürlich wird durch diesen Vorgang auch der Feuchtigkeitsgehalt stark angehoben, beim Einweichen und Kochen beispielsweise von 22% auf 32%, mit der Folge, dass anschließend sehr schnell eine Trocknung dieses parboiled paddy erfolgen muss, um Schimmel und andere Fäulnis zu vermeiden. Das Schälen des Paddy kann erst nach dieser Trocknung erfolgen.
- Das Trocknen geschieht bisher entweder mittels Umlauftrocknen oder mittels Durchlauftrocknen:
- Beim Umlauftrocknen ist nur ein Umlauftrockner der Kocheinheit nachgeschaltet, der jedoch so groß dimensioniert sein muss, dass er die gesamte Charge an parboiled paddy aufnehmen kann und diese Charge in dem Umlauftrockner permanent solange umlaufend getrocknet wird, bis das Trocknungsgut die gewünschte Endfeuchte von meist 13 Gewichts-% erreicht hat, wofür in der Regel ca. 4 Stunden benötigt werden.
- Dementsprechend wird zu Beginn der Trocknung mit erhöhten Temperaturen der Trocknungsluft von teilweise über 110° Celsius gearbeitet, da das zu trocknende Gut noch 90° Celsius aufgrund des Kochprozesses aufweist.
- Anschließend sinken die Temperaturen der Trocknungsluft, so dass bei etwa 20% Restfeuchte im Trocknungsgut mit 50° bis 60° Celsius bei der Trocknungsluft gearbeitet wird.
- Beim Durchlauftrocknen sind hintereinander mehrere Trockner im Einsatz, die vom Trocknungsgut durchlaufen werden und zwischen den Trocknern sind jeweils sogenannte Temperzellen vorhanden, in denen das Trocknungsgut lediglich verweilt und dabei im Wesentlichen seine Temperatur hält, wodurch Feuchteunterschiede innerhalb der Gutströme und auch innerhalb der einzelnen Körner ausgeglichen werden sollen.
- Dementsprechend ist zwar die Durchsatzleistung hoch, aber vor allem auch der Investitionsaufwand aufgrund der mehreren Trockner, meist Schachttrockner und der dazwischen notwendigen sogar jeweils mehreren Temperzellen, die meist ebenfalls in Form von schachtförmigen, vertikalen Silos realisiert sind, hoch.
- Zusätzlich ist die gesamte Fördertechnik für die Weiterleitung vom einen Element zum nächsten notwendig.
- Dabei besteht das grundsätzliche Problem speziell bei der Trocknung von Reis darin, dass Reis bei einer zu schnellen Trocknung Risse bekommt, aufgrund derer bei nachfolgendem Transport oder anderer Handhabung die betroffenen Reiskörner brechen und dann als minderwertige Ausschussware ausgesondert werden müssen und damit den Ertrag verringern.
- Während man die Mittelwerte eines Trocknungsprozesses so regeln kann, dass eine zu starke Trocknung oder Überhitzung vermieden wird, kann dies aufgrund der Abweichung von diesem Mittelwerten in der Praxis in den einzelnen Bereichen der Gutströme, beispielsweise den Außenbereichen, nicht vollständig vermieden werden.
- Ein Ausschuss aufgrund zu starker Trocknung einzelner Körner von etwa 3% wird daher im Moment als gutes Ergebnis gesehen.
- Ein anderes Verfahren zur Bearbeitung von Paddy ist das Steaming, in dem der Paddy ohne Einweichen mittels Dampf, insbesondere nur mittels Dampf, vorgekocht wird.
- Auch dieser steamed Paddy - der wiederum vor allem die Kocheigenschaften verbessern soll - muss anschließend schnell und vor dem Schälen in 1 bis 3 Trocknungsstufen, insbesondere wie anhand des parboiled Verfahrens beschrieben, heruntergetrocknet werden.
- Wird der insbesondere parboiled oder steamed paddy jedoch mit Hilfe des erfindungsgemäßen Trocknungsverfahrens und insbesondere mit Hilfe eines erfindungsgemäß ausgestalteten Schachttrockners getrocknet, insbesondere unter Voranschaltung eines Schachttrockners, so wird insbesondere aufgrund der Stromteilung und der gleichmäßigen Anströmung der Gutströme mit Trocknungsluft von links nach rechts eine so gleichmäßige Trocknung des paddy-Reis erzielt, dass der Ausschuss durch übertrocknete einzelne Körner unter 3% gedrückt werden kann und/oder der Energie- und Investitionsaufwand gegenüber den bisher praktizierten Trocknungsverfahren deutlich reduziert wird:
- Durch den Einsatz der erfindungsgemäßen Schachttrockner/Trocknungsverfahren wird von den sonst im Durchlaufverfahren z. B. drei vorhandenen Schachttrocknern mit dazwischen befindlichen Temperzellen mindestens ein Schachttrockner mit den zugehörigen Temperzellen eingespart, was bereits den Investitionsaufwand ganz erheblich reduziert.
- Das bisher praktizierte Umlaufverfahren ist in diesem Sinne nicht wirklich konkurrenzfähig, denn aufgrund der Verweilzeit von ca. 4 Stunden im Umlauftrockner, wird hierdurch ein Rhythmus der Chargenbearbeitung von 4 Stunden erzwungen, obwohl der eigentliche Koch- bzw. Dämpfprozess des Reises nur kurze Zeit benötigen würde.
- Um dennoch eine größere Durchsatzgeschwindigkeit im Gesamtprozess zu erzielen, wäre hierfür eine Mehrfachanordnung der Umlauftrockner notwendig, was wiederum den Investitionsaufwand vervielfachen würde.
- Selbst wenn das Trocknen des parboiled Reises nicht mittels eines einzigen erfindungsgemäßen Schachttrockners/Trocknungsverfahrens im Schachttrockner möglich sein sollte und zwei solcher Trockner hintereinander benötigt werden, kann trotz des bereits erfolgten Verringerns des Investitionsaufwandes weiterhin die Effizienz nochmals gesteigert werden, indem in den Temperzellen dazwischen nicht nur eine Egalisierung von Temperatur und Feuchtigkeit vollzogen wird, sondern zusätzlich am Ende des Temperns ein Beaufschlagen mit Trocknungsluft mit Umgebungstemperatur und ohne zusätzliche Aufheizung dieser Kühlluft in einem Durchlaufkühler durchgeführt wird.
- Zum einen wird dadurch die vom Inneren der Körner an deren Oberfläche difundierte Feuchtigkeit mit geringem Energieaufwand ausgetragen, in dem die Umgebungsluft im Durchlaufkühler lediglich durch das Trocknungsgut hindurchbewegt, aber nicht aufgeheizt werden muss.
- Zum anderen wird hierdurch das Trocknungsgut auch abgekühlt mit der Folge, dass in der nachfolgenden Trocknungsstufe die Trocknungsluft auf eine geringere Temperatur hochgeheizt werden muss, da ja die Temperatur der Trocknungsluft immer um ein ausreichendes Maß über der Temperatur des Trocknungsgutes selbst liegen muss.
- Allerdings tritt eine deutliche Aufheizung des Trockenguts erst unterhalb von ca. 20% Restfeuchte auf, darüber hält die Verdunstungskälte der verdunsteten Flüssigkeit die Temperatur des Trocknungsgutes etwa konstant.
- Ausführungsformen gemäß der Erfindung sind im Folgenden beispielhaft näher beschrieben. Es zeigen:
- Fig. 1:
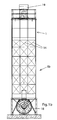
- einen bekannten Schachttrockner in den beiden Seitenansichten,
- Fig. 2:
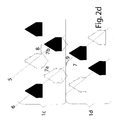
- die erfindungsgemäße Anordnung der Luftdächer,
- Fig. 3:
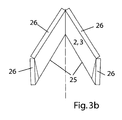
- ein Luftdach im Detail, und
- Fig. 4:
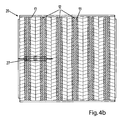
- den Austragbereich des Trocknerschachtes.
- Die
Figuren 1a undb zeigen einen bekannten Grundaufbau eines Schachttrockners aus den beiden um 90° versetzten Seitenansichten: - Die Funktionsweise eines Schachttrockners ist anhand der
Fig. 1a ersichtlich:- Dabei befindet sich in der Mitte des turmartigen Schachttrockners der Trocknerschacht 1, in dem sich das Trocknungsgut, beispielsweise Getreide, befindet, und dort langsam von oben nach unten wandert und dabei getrocknet wird, wobei die Durchsatzgeschwindigkeit von der pro Zeiteinheit entnommenen Menge an der Austragseinheit 20 am unteren Ende des Trocknerschachts 1 abhängt.
- Um von der Austragseinheit 20 mit dem Trocknungsgut direkt Fördergeräte beladen zu können, ist der gesamte Trocknerschacht 1 aufgeständert, so dass Fördergeräte unter der Austrageinheit 20 installiert werden können.
- Getrocknet wird das Trocknungsgut im Trocknerschacht 1 mittels hindurch strömender Trocknungsluft, die mittels eines Heißlufterzeugers 18 erwärmt wird und über ein Zuluftverteilmodul 16, welches als Trocknungsluft 15 führendes Gehäuse an der einen Außenseite des Trocknerschachtes 1 über z. B. im Wesentlichen dessen gesamte Höhe angebaut ist, in den Trocknerschacht 1 geleitet wird. Von dort strömt sie auf der gegenüber liegenden Seite und nach Durchlaufen des Trocknungsgutes über ein wiederum gehäuseartig an den Trocknerschacht 1 angebautes Abluftsammelmodul 17 in dieses ein, wird dort gesammelt und über einen Abluftventilator 19 ganz oder teilweise an die Umgebung entlassen. Vorher kann der immer noch meist warmen Abluft durch einen nicht dargestellten Wärmetauscher Energie entzogen werden, oder die Abluft wird teilweise in einem Kreisprozess wieder der Zuluft beigemischt, ggf. nach erneutem Aufheizen.
- Vom Zuluftmodul 16 gelangt die Trocknungsluft 15 in den Trocknungsschacht 1 über Luftführungselemente, beispielsweise so genannte Zuluftdächer 2, von denen in
Fig. 1a eines beispielhaft dargestellt ist. Dabei handelt es sich um dachartige, nach unten offene Blechelemente, die auf der Zuluftseite an entsprechenden Verbindungsöffnungen in der Frontwand 21 des Trocknungsschachtes 1 zum Zuluftmodul 16 hin ansetzen und offen sind und von dort mit Zuluft 15 versorgt werden, und an der gegenüber liegenden Stirnseite geschlossen sind, z. B. durch die dortigen Rückwand 21. - Die Trocknungsluft tritt aus der Unterseite des Zuluftdaches 2 aus, strömt durch das Trocknungsgut und wird von analog gebildeten Abluftdächern 3 wieder aufgenommen, die mit der abluftseitigen Rückwand 22 des Schachttrockners 1 und dortigen Durchlässen mit einer offenen Stirnseite angesetzt sind, und am zuluftseitigen Ende stirnseitig verschlossen sind, z. B. durch die Frontwand 21.
- Von diesen Zuluft- und Abluftdächern 2, 3 sind eine Vielzahl übereinander und nebeneinander angeordnet, wie anhand der
Figuren 2 näher erläutert. - Wie die
Figuren 1 ferner zeigen, ist der gesamte turmartige Aufbau des Schachttrockners, der in der Regel eine Stahlkonstruktion ist, aus übereinander gesetzten Modulen 1a,b zusammengefügt, wobei bereits innerhalb eines der Module 1a,b mehrere Ebenen von Luftdächern 2, 3 übereinander angeordnet sind. - In
Fig. 1a ist der Schachttrockner 1 von der Seite des Heißlufterzeugers 18 aus dargestellt, woraus ersichtlich wird, dass sich Zuluftmodul 16 und Abluftmodul 17 hier jeweils nur auf einer der vier Seiten des in der Regel rechteckigen Trocknerschachts 1 befinden. - In beiden Seitenansichten ist von außen lediglich die Beplankung 14 des Schachttrockners, also des Trocknerschachts 1 sowie der Luft-Module 16 und 17, zu sehen, die in der Regel aus einer Blechbeplankung besteht, die zur Verbesserung der Stabilität diagonale Kantungen oder auch Verstrebungen durch Spanndrähte aufweisen.
- Anders als in
Fig. 1a schematisch eingezeichnet, verlaufen die Zuluft- und Abluftdächer von der zuluftseitigen Frontwand 21 zur abluftseitigen Rückwand 22 des Schachttrockners 1 durch, und sind an diesen stirnseitig jeweils befestigt. Der stirnseitige Verschluss auf jeweils einer Seite der Luftdächer wird dadurch erzeugt, dass dort in der entsprechenden Wand - Frontwand 21 oder Rückwand 22 - keine Durchtrittsöffnung 23 für die Trocknungsluft 15 vorhanden ist, sondern lediglich das inFig. 2a ebenfalls ersichtliche Lochmuster 24, durch welches hindurch die Stirnseiten der Luftdächer mit der entsprechenden Wand 21, 22 des Trocknerschachtes 1 verschraubt werden. - Jedes Modul 1a,b, ... des Trocknerschachts 1 besteht somit aus vier im Viereck angeordneten, miteinander verschraubten Platten, nämlich Frontwand 21, Rückwand 22, jeweils ausgestattet mit Durchtrittsöffnungen 23 und Lochmustern, sowie den dazwischen montierten, durchgehend geschlossenen Seitenwänden.
- Der Trocknerschacht 1 wird erzeugt durch übereinander gesetzte Module 1a,b, ..., die soweit als möglich - zumindest hinsichtlich über Einzelteile - identisch sein sollen, um den Herstellungsaufwand zu minimieren.
- Die Luftdächer 2, 3 sind innerhalb des Trocknerschachtes 1 und auch innerhalb der einzelnen Module 1a,b, ... in horizontalen Ebenen 4a,b, ... übereinander angeordnet.
- Die
Fig. 2b zeigt eine solche Frontwand 21 in der Abwicklung, also einschließlich der randseitigen Abkantungen 25, 26 zum Verschrauben mit den durchgehend geschlossenen Seitenwänden. - Die mehreren übereinander angeordneten Frontwände 21 zeigen die Anordnung der Durchtrittsöffnungen 23, hinter denen jeweils ein Zuluftdach 2 angesetzt ist, zu der Anordnung der Lochmuster 24, hinter denen jeweils ein Abluftdach 3 angesetzt ist, und damit die Anordnung der Zuluftdächer 2 zu den Abluftdächern 3, die in perspektivischer Ansicht auch in
Fig. 2a zu erkennen ist: - Dabei ist ersichtlich, dass im Normalfall die in einzelnen horizontalen Ebenen 4a,b, ... übereinander angeordneten Zuluftdächer 2 und Abluftdächer 3 innerhalb dieser Ebenen 4a,b so verteilt sind, dass sich in der Seitenwand-Aufsicht ein diagonales Raster ergibt, deren Diagonallinien 5, 6 sich jeweils in einem Luftdach 2, 3 kreuzen.
- Auf den einen diagonalen Linien 5 ist jeweils nur eine Art von Luftdächern (Zuluftdach 2 oder Abluftdach 3) angeordnet, und dies jeweils insbesondere abwechselnd für die hintereinander folgenden diagonalen Linien 5.
- Auf den diagonalen Linien 6 der anderen Richtung sind Zuluftdächer 2, 3 der beiden Arten abwechselnd, insbesondere jeweils ein Zuluftdach 2 auf ein Abluftdach 3 folgend, angeordnet.
- Die Luftdächer einer Ebene z. B. 4a stehen aufgrund der gegensätzlich gleichen Neigung der Diagoallinien 5, 6 damit genau oberhalb bzw. unterhalb der übernächsten darüber oder darunter befindlichen horizontalen Ebene z. B. 4c von Dächern.
- Da jedes Modul 1a,b eine gerade Anzahl von Ebenen 4a,b, ... von Dächern beinhaltet, in diesem Fall vier Ebenen, können die einzelnen Module 1a,b und damit deren Frontwände 21 und Rückwände 22 für diesen Normalfall identisch ausgebildet sein.
- Die zuvor für die Frontwände 21 beschriebene Anordnung der Zuluft- und Abluftdächer gilt analog auch - bei gleicher Blickrichtung - für die Rückwand 22.
- Wie
Fig. 2b anhand des eingezeichneten Gutstromes 7 zeigt, bewirkt diese Anordnung, dass jeder der sich von oben nach unten durch den Trocknerschacht 1 hindurch bewegenden Gutströme 7, die durch die Trennwirkung der Luftdächer 2, 3 erzeugt werden, auf ihrem Strömungsweg abwechselnd einmal von der linken Seite und einmal von der rechten Seite her von einem jeweiligen Zuluftdach 2 aus mit Trocknungsluft 15 beaufschlagt wird und dass dennoch an keiner Stelle des Gutstromes 7 eine überproportionale Häufung von Zuluftdächern 2 oder Abluftdächern 3 auftritt, die sofort nachteilige örtliche Wirkungen wie Erhöhung der Temperatur des Trocknungsgutes oder verstärkten Druckabfall zur Folge hat. - Um darüber hinaus die Gleichmäßigkeit der Trocknung des Trocknungsgutes über den Querschnitt eines Gutstromes 7 betrachtet weiter zu verbessern, kann auf sehr einfache Art und Weise und ohne zusätzliche Produktwender und dadurch ohne zusätzlichen Strömungswiderstand und Verstopfungsgefahr eine Stromteilung erzielt werden, indem an einer oder mehreren Stellen in der Vertikalen, vorzugsweise jeweils am Übergang von einem zum nächsten Modul, ein zusätzlichen Querversatz 9 um einen Bruchteil der Breite 8 des Gutstromes 7 bewirkt wird, also dort die diagonalen Linien 5, 6 einen seitlichen Versatz aufweisen.
- In
Fig. 2d ist dies am Übergang zwischen den Modulen 1c und 1d im Vergleich zurFig. 2c ohne Versatz dargestellt: - Dabei ist in der Frontwand 21' des Moduls 1d die Anordnung der Durchtrittsöffnungen 23 und Lochmuster 24 zueinander die gleiche wie bei den Lochwänden 21 der übrigen Module, jedoch um die halbe Breite 8 eines Produktstromes 7, also ein Viertel des lichten Abstandes zwischen zwei benachbarten Dächern (Zuluftdach 2 und Abluftdach 3) insgesamt zur Seite versetzt, so dass hierdurch am Übergang vom Modul 1c zum Modul 1d jeder Gutstrom 7 aufgeteilt, in diesem Fall halbiert, wird in zwei Teilströme 7a,b.
- Am Beginn des Moduls 1d werden zwei benachbarte Teilströme 7b,a, die ursprünglich zu verschiedenen Gutströmen 7 gehörten, zu einem neuen Gutstrom 7' vereinigt.
- Dadurch befinden sich die Anteile des Trocknungsgutes, die beim vorherigen Gutstrom 7 in der Mitte des Gutstromes positioniert waren, im neuen Gutstrom 7' in den außen liegenden Randbereichen des Gutstromes 7', wodurch vorher eventuell über den Querschnitt des Gutstromes noch vorhandene Trocknungs- oder Temperaturunterschiede nun ausgeglichen werden.
- Wird eine solche Stromteilung über die Höhe eines Schachttrockners 1 mehrfach, vorzugsweise über nicht nur jeweils eine Halbierung des Gutstromes, sondern auch eine Aufteilung in geringeren Bruchteilen, wie jeweils ein Drittel oder ein Viertel, durchgeführt, ergibt dies ein optimal gleichmäßiges Trocknen.
- Bei der in
Figur 2c dargestellten Halbierung des Gutstromes 7 besteht der Vorteil darin, dass über die Höhe des Schachttrockners 1 hinweg nur jeweils zwei Arten von Frontwänden 21 und 21' benötigt werden, und dementsprechend auch nur zwei Arten von Rückwänden 22, 22', selbst wenn eine solche Stromteilung mehrfach hintereinander über die Höhe des Schachttrockners 1 durchgeführt wird. - Da die Einzelteile eines solchen Schachttrockners 1 meist über große Entfernungen bis zum Aufbauort transportiert und erst dort montiert werden müssen, wird unter anderem auf geringen Raumbedarf während des Transports zum Aufbauort Wert gelegt.
- Dabei weisen die Luftdächer, die in der Regel als Zuluftdach 2 und Abluftdach 3 identisch gestaltet sind, einen von der offenen Stirnseite zur geschlossenen Stirnseite abnehmenden Querschnitt auf, entsprechend z. B. bei Abluftdächern zu der offenen Stirnseite hin zunehmendem Luftanfall.
- Die
Figuren 3 zeigen ein solches Luftdach 2, 3 in Detaildarstellung, inFig. 3a in der Abwicklung mit den beiden späteren stirnseitigen Abkantungen 25, 26 zum Befestigen an den Frontwänden 21 und Rückwänden 22 des Trocknungsschachtes 1. - Zum einen ist ersichtlich, dass gemäß
Fig. 3c die Höhe des Daches 2, 3 sich kontinuierlich zu einer Stirnseite hin verringert, also der Dachfirst eine gerade, geneigte Linie in der Seitenansicht darstellt und auch die untere Öffnungsbreite verringert sich vorzugsweise in dieser Richtung etwas. - Dementsprechend kann das konisch zulaufende Dach durch einfache, gerade Abkantungen aus einem ebenen Blechzuschnitt hergestellt werden, wie in der Abwicklung der
Fig. 3a ersichtlich. - Die stirnseitigen Detaildarstellungen in
Figur 3a als auch die stirnseitige Ansicht des fertig hergestellten Daches 2, 3 von der Seite mit dem kleinen Querschnitt her inFigur 3b , also der im montierten Zustand verschlossenen Seite, zeigt weiterhin, in welche Richtungen die Abkantungen 25, 26, die dem Verschrauben an den Wänden 21, 22 des Trocknerschachtes 1 dienen, hergestellt sind: - Dadurch, dass die Abkantungen 25, 26 an den beiden stirnseitigen Enden am einen Ende nach außen und am anderen Ende nach innen, und zwar am vorzugsweise stirnseitigen Ende mit dem kleineren Querschnitt nach innen und am Ende mit dem größeren Querschnitt nach außen angeordnet sind, lassen sich die so fertig hergestellten und gekanteten Luftdächer auf einfache Art und Weise in relativ großer Anzahl übereinander stapeln und damit eine große Anzahl von Luftdächern bei geringstem Transportvolumen transportieren. Dies ist wichtig angesichts der Tatsache, dass ein solches Luftdach 2, 3 mehrere Meter lang ist und bereits in einem durchschnittlichen Schachttrockner 1 durchaus ca. 200 Luftdächer oder auch mehr benötigt werden.
- Ein weiteres konstruktives Detail zeigt die in den
Figuren 4 dargestellte Austragseinheit 20, die inFig. 4 in der Seitenansicht - darausFig. 4c ein Detail - und inFig. 4b in der Aufsicht dargestellt ist: - Dabei ist in der Seitenansicht der
Fig. 4a zu erkennen, dass sich unterhalb des Trocknerschachtes 1 jeweils linienförmige Rinnen mit V-förmigem Querschnitt aneinander anschließen, in deren Boden sich wiederum streifenförmige Auslauföffnungen 30 befinden, aus denen das getrocknete Gut abgelassen werden kann. - Die Auslauföffnungen 30 können durch ebenfalls streifenförmige Austragsschieber 12 vollständig verschlossen werden, die aus Gründen der Stabilität in der Seitenansicht ihrerseits wiederum V-förmig ausgebildet sind, allerdings von einem darüber liegenden, nach oben leicht ballig gewölbtem Deckblech 13 überdeckt sind, auf welches im geschlossenen Zustand der Auslauföffnungen 30 das Trocknungsgut drückt.
- Wie in
Fig. 4a ersichtlich, besteht zwischen dem unteren Ende der schräg nach unten verlaufenden Zuführwände 31 und der Oberseite der Deckbleche 13 ein geringer Abstand, durch den das Trocknungsgut jedoch nicht seitlich herausströmen kann, da sich das Deckblech 13 im geschlossenen Zustand nach beiden Seiten weit genug über das seitliche Ende der Auslauföffnung 30 hinaus erstreckt. - Alle Austragsschieber 12 einschließlich ihrer Deckbleche 13 sind an ihren stirnseitigen Enden mit in Öffnungsrichtung der Austragsschieber 12 - in der Seitenansicht der
Fig. 4a nach links oder rechts - verlaufenden Längsstreben verbunden zu einem Austragsrahmen 29, der von einem Betätigungszylinder 27 in denFiguren 4 nach links oder rechts verschoben werden kann und damit die Auslauföffnungen 30 verschließt oder teilweise öffnet. - Ein vollständiges Öffnen, so dass die Deckbleche 13 vollständig aus dem Bereich der Auslauföffnungen 30 herausfahren, ist dabei nicht gewünscht:
- Falls nämlich die Auslauföffnung 30 vollständig geöffnet würde, würde die Produktsäule, die direkt über der Auslauföffnung 30 steht, sehr schnell durch die Auslauföffnung laufen, während die Produktbereiche, die über den schrägen Zuführwänden 31 stehen, nur sehr langsam oder gar nicht zur Auslauföffnung 30 laufen würden. Damit wäre ein gleichmäßiger Austrag aus dem Trocknerschacht 1 nicht gewährleistet.
- Stattdessen werden die Austragschieber 12 mit den Deckblechen 13 nur soweit gemeinsam zur Seite verfahren - und zwar abwechselnd zur linken und zur rechten Seite - dass sich die Auslauföffnung 30 nur teilweise öffnet.
- Zusammen mit der Tatsache, dass die Deckbleche 13 leicht ballig nach oben gewölbt - betrachtet in ihrer Längsrichtung, wie in
Fig. 4c zu erkennen - sind, bewirkt dies ein gleichmäßiges Einströmen in den freigegebenen Teil der Auslauföffnungen 30 sowohl derjenigen Anteile des Gutes, die an den Zuführwänden 31 anliegen, als auch derjenigen Anteile des Gutes, die über der freigegebenen Auslauföffnung 30 angeordnet sind. -
- 1
- Trocknerschacht
- 1a,b
- Modul
- 2
- Zuluftdach
- 2a
- geschlossene Stirnseite
- 2b
- offene Stirnseite
- 3
- Abluftdach
- 3a
- geschlossene Stirnseite
- 3b
- offene Stirnseite
- 4a,b
- Ebene
- 5
- diagonale Linie
- 6
- diagonale Linie
- 7
- Gutstrom
- 8
- Gutstrom-Breite
- 9
- zusätzlicher Versatz
- 10
- Fließrichtung
- 11
- Querrichtung
- 12
- Austragsschieber
- 13
- Deckblech
- 14
- Beplankung
- 15
- Trocknungsluft
- 16
- Zuluftverteilmodul
- 17
- Abluftsammelmodul
- 18
- Heißlufterzeuger
- 19
- Abluftventilator
- 20
- Austragseinheit
- 21
- Frontwand
- 22
- Rückwand
- 23
- Durchtrittsöffnung
- 24
- Lochmuster
- 25
- Abkantung
- 26
- Abkantung
- 27
- Betätigungszylinder
- 28
- Rollen
- 29
- Austragsrahmen
- 30
- Auslauföffnung
- 31
- Zuführwände
Claims (14)
- Schüttguttrockner mit- einem vertikalen Trocknerschacht (1) aus mehreren aufeinander gesetzten Modulen (1a,b), und- einer Vielzahl von darin parallel, horizontal angeordneten Zuluft- (2) und Abluftdächern (3), die in mehreren Ebenen (4a,b) übereinander angeordnet sind,- wobei die Dächer in der stirnseitigen Ansicht in den einzelnen Ebenen (4a,b) versetzt angeordnet sind, so dass sich ein Rauten-Raster mit nur diagonal verlaufenden Rasterlinien ergibt,
wobei- Zuluftdächer (2) und Abluftdächer (3) jeweils auf diagonalen Linien (5, 6) angeordnet sind, wobei- auf den diagonalen Linien (5, 6) der einen Richtung nur eine Sorte von Luftdächern und auf den diagonalen Linien (5, 6) der anderen Richtung beide Arten von Luftdächern abwechselnd angeordnet sind,
dadurch gekennzeichnet, dass
bei wenigstens einer Ebene (4a,b) die Luftdächer (2, 3) einer bestimmten Art gegenüber den nächsten darüber liegenden Luftdächern (2, 3) gleicher Art in Querrichtung (11) um einen zusätzlichen Versatz (9) eines Bruchteiles der Gutstrom-breite (8), alle zur gleichen Seite hin versetzt angeordnet sind. - Schüttguttrockner nach Anspruch 1,
dadurch gekennzeichnet, dass
auf den diagonalen Linien (5, 6) der anderen Richtung die zwei Arten von Luftdächern gleichmäßig abwechselnd angeordnet sind und insbesondere auf jedes Zuluftdach (2) unmittelbar ein Abluftdach (3) folgt und umgekehrt. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die auf der Unterseite offenen Luftdächer eine offene (2b) und eine geschlossene Stirnseite (2a) aufweisen, wobei der Querschnitt der Luftdächer von der geschlossenen (2a) zur offenen Stirnseite (2b) bei beiden Arten von Luftdächern zunimmt, insbesondere in gleicher Weise zunimmt, insbesondere gleichmäßig zunimmt. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass- die Module (1a,b) eine gerade Anzahl von Ebenen (4a,b) mit Luftdächern übereinander aufweisen und insbesondere alle Module (1a,b) die gleiche Anzahl von Ebenen (4a,b) aufweisen, und/oder- die Module (1a,b) in jeweils gleicher Orientierung übereinander angeordnet sind, d. h. jeweils mit den Luftdächern der obersten Ebene (4a,b) offen zur gleichen Seite hin, also Zuluftseite oder Abluftseite. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass- in den einzelnen Ebenen Zuluft- (2) und Abluftdächer (3) einander gleichmäßig abwechseln. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass- der zusätzliche Versatz (9) mehrfach über die Höhe des Trockners immer in die gleiche Richtung vorhanden ist und die Summe des Versatzes (9) annähernd die einer Gutstromes-Breite (8) ergibt, und/oder- der zusätzliche Versatz (9) für die Luftdächer eines Moduls (1a,b) gleichbleibend gegenüber den Luftdächern des anschließenden darüber oder darunter liegenden Module (1a,b) ist. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
der wenigstens eine Austragsschieber (12) ein konvex in Richtung des Inneren des Trockners gewölbtes oder gewinkeltes Deckblech (13) aufweist. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Außenverkleidung des Schüttguttrockners eine Isolierung, insbesondere aus Mineralwolle, und/oder eine doppellagige Beplankung (14) aufweist, wobei sich dann die Isolierung im Zwischenraum zwischen den beiden Lagen der Beplankung (14) befinden kann, die insbesondere aus Metallblechen bestehen. - Schüttguttrockner nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass- eine Wärmerückgewinnung aus der Trocknungsluft (15) erfolgt, nachdem diese das Schüttgut durchströmt hat und bevor diese an die Umgebung abgegeben wird, insbesondere indem wenigstens ein Teil der Trocknungsluft (15) entweder der angesaugten Frischluft direkt zugeführt oder über einen Wärmetauscher ihre Wärme an die zugeführte Frischluft abgibt und/oder- insbesondere im unteren Bereich des Trocknerschachtes (1), insbesondere unmittelbar vor dem Auslass, dachfreie Schwitzzonen vorgesehen sind und in den unter der Schwitzzone angeordnetem Durchluftkühler mittels Zuluftdächern Trocknungsluft mit geringer Aufheizung und insbesondere ohne Anheizung gegenüber der Umgebungstemperatur zugeführt wird. - Verfahren zum Trocknen eines Schüttgutes in einem Schüttguttrockner nach Anspruch 1, wobei sich das Schüttgut durch einen vertikalen Trockenerschacht (1)
von oben nach unten zum Auslass (30) bewegt und dabei durch die Luftdächer (2/3) in nebeneinander liegende Gutströme (7) unterteilt wird,
dadurch gekennzeichnet, dass
die Gutströme (7) auf ihrem Weg nach unten ein- oder mehrfach aufgeteilt und die dabei entstehenden Teilströme (7a, b) zu einem neuen Gutstrom (7') kombiniert werden und diese Stromteilung und Neukombination ausschließlich durch eine solche Positionierung der ohnehin vorhandenen Luftdächer (2, 3) bewirkt wird, und dass bei wenigstens einer Ebene (4a,b) die Luftdächer (2, 3) einer bestimmten Art
gegenüber den nächsten darüber liegenden Luftdächern (2, 3) gleicher Art in Querrichtung (11) um einen zusätzlichen Versatz (9) eines Bruchteiles der Gutstrombreite (8), alle zur gleichen Seite hin versetzt angeordnet werden. - Verfahren nach Anspruch 10,
dadurch gekennzeichnet, dass
vor der Trocknung im Schachttrockner (1), insbesondere beim Trocknen von paddy Reis - eine Vortrocknung mittels eines Schichttrockners erfolgt, in dem das Schüttgut entlang einer im Wesentlichen horizontalen Ebene bewegt und dabei quer zur Schüttgutebene mit Trocknungsluft, insbesondere aufgeheizter Trocknungsluft, durchströmt wird. - Verfahren nach Anspruch 11,
dadurch gekennzeichnet, dass
im Schichttrockner das Schüttgut schräg abwärts, insbesondere in V-Form oder Zickzack-Form abwärts, geführt wird. - Verfahren nach einem der vorhergehenden Verfahrensansprüche,
dadurch gekennzeichnet, dass
das Trocknen mehrstufig durch mehrere Trockner hintereinander, insbesondere durch mehrere Schachttrockner (1) hintereinander, erfolgt und dazwischen ein Tempern des Produktes mittels eines oder mehrerer Durchlaufkühler stattfindet. - Verfahren nach Anspruch 13,
dadurch gekennzeichnet, dass
das Tempern und Kühlen, insbesondere der letzten Stufe, in einem oder mehreren hohen, turmförmigen Schächten mit Austrag an der Unterseite und einer Kühlung im unteren Bereich, insbesondere mit Hilfe von sich quer durch den turmförmigen Schacht hindurch erstreckenden Luftein- und -ausbringungselementen, insbesondere Luftdächern (2, 3), mittels nicht erwärmter Umgebungsluft erfolgt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL08774228T PL2160558T3 (pl) | 2007-06-22 | 2008-06-23 | Suszarka szybowcowa ze specjalnym układem daszków dla powietrza |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102007028781A DE102007028781A1 (de) | 2007-06-22 | 2007-06-22 | Schachttrockner mit spezieller Luft-Dachanordnung |
| PCT/EP2008/057965 WO2009000812A2 (de) | 2007-06-22 | 2008-06-23 | Schachttrockner mit spezieller luft-dachanordnung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2160558A2 EP2160558A2 (de) | 2010-03-10 |
| EP2160558B1 true EP2160558B1 (de) | 2011-01-12 |
Family
ID=40030770
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08774228A Active EP2160558B1 (de) | 2007-06-22 | 2008-06-23 | Schachttrockner mit spezieller luft-dachanordnung |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US8572863B2 (de) |
| EP (1) | EP2160558B1 (de) |
| CN (1) | CN101631997B (de) |
| AT (1) | ATE495418T1 (de) |
| BR (1) | BRPI0804521B1 (de) |
| CA (1) | CA2656105A1 (de) |
| DE (2) | DE102007028781A1 (de) |
| PL (1) | PL2160558T3 (de) |
| RU (1) | RU2445562C2 (de) |
| UA (1) | UA92524C2 (de) |
| WO (1) | WO2009000812A2 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BRPI0802885B1 (pt) * | 2008-07-25 | 2016-07-19 | Otalicio Pacheco Da Cunha | secador de grãos de alta performance |
| EP2453192A3 (de) | 2010-11-12 | 2015-12-16 | Leibniz-Institut für Agrartechnik Potsdam-Bornim e.V. | Dächerschachttrockner zur Trocknung von Schüttgut |
| DE102010043873A1 (de) | 2010-11-12 | 2012-05-16 | Leibniz-Institut für Agrartechnik Potsdam-Bornim e.V.(ATB) | Dächerschachttrockner zur Trocknung von Schüttgut |
| RU2472084C2 (ru) * | 2011-04-05 | 2013-01-10 | Государственное научное учреждение Всероссийский научно-исследовательский институт механизации сельского хозяйства (ГНУ ВИМ Россельхозакадемии) | Способ сушки семян и зерна и устройство для его осуществления |
| RU2505764C2 (ru) * | 2012-04-26 | 2014-01-27 | Открытое акционерное общество "Восточный научно-исследовательский углехимический институт" (ОАО "ВУХИН") | Способ сушки сыпучих углеродистых или минеральных материалов и установка для сушки сыпучих углеродистых или минеральных материалов (варианты) |
| CN106665824A (zh) * | 2016-11-10 | 2017-05-17 | 安徽皖拓自动化有限公司 | 自动化循环式谷物烘干机及使用方法 |
| CN109751859A (zh) * | 2019-03-01 | 2019-05-14 | 天华化工机械及自动化研究设计院有限公司 | 一种气体加热式脱聚丙烯中voc干燥塔 |
| CN116998733B (zh) * | 2023-08-22 | 2025-08-22 | 国家林业和草原局哈尔滨林业机械研究所 | 一种油茶果堆沤自然风干的机械化仓储脱壳生产线及方法 |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1623553A (en) * | 1923-12-24 | 1927-04-05 | Oliver W Randolph | Coal drying |
| GB382075A (en) * | 1931-10-29 | 1932-10-20 | Wilfrid Nield Robinson | Improvements relating to grain conditioning machines |
| FR737017A (fr) * | 1932-05-13 | 1932-12-06 | Schneider | Procédé et dispositif pour le reposage et le séchage du blé |
| FR822311A (fr) * | 1936-05-30 | 1937-12-28 | Svenska Flaektfabriken Ab | Procédé et dispositif pour sécher les grains, ainsi que leur faire subir les traitements connexes à ce séchage |
| GB492178A (en) * | 1937-03-15 | 1938-09-15 | Air Control Installations Ltd | Improvements in and relating to apparatus for drying granular materials |
| FR892173A (fr) * | 1943-03-12 | 1944-03-30 | Combustibles F E Menu | Procédé et appareil pour le séchage des agglomérés de tourbe humide ou autres applications similaires |
| US2407636A (en) * | 1944-05-12 | 1946-09-17 | Rebecca George Thompson | Drier |
| FR991916A (fr) * | 1949-06-24 | 1951-10-11 | Ingbureauen Machf Sluis | Dispositif de séchage pour le blé et pour des produits semblables |
| US3645006A (en) * | 1969-09-08 | 1972-02-29 | Andersons The | Particulate material-drying apparatus and method |
| FR2475350A1 (fr) * | 1980-02-07 | 1981-08-14 | Comia Fao Sa | Cellule de sechage pour sechoir a grains |
| JPS56130237A (en) | 1980-03-17 | 1981-10-13 | Satake Eng Co Ltd | Tempering device for grain |
| FR2514878A1 (fr) * | 1981-10-20 | 1983-04-22 | Renault Tech Now | Sechoir modulaire pour le sechage de grains |
| US4479309A (en) * | 1982-04-05 | 1984-10-30 | Tolson Raymond C | Method and apparatus for drying cereal grain |
| FR2556458B1 (fr) * | 1983-12-07 | 1988-05-13 | Comia Fao Sa | Sechoir pour cereales a systeme de lavage d'air et de recuperation d'energie |
| US4750276A (en) * | 1984-05-10 | 1988-06-14 | Donald Paul Smith | Impingement thermal treatment apparatus with collector plate |
| DE8805479U1 (de) | 1988-04-26 | 1988-06-01 | Happle GmbH & Co Maschinenfabrik i.K., 89264 Weißenhorn | Dächerschachttrockner für rieselfähiges Gut |
| FR2646749A1 (fr) * | 1989-05-11 | 1990-11-16 | Delmas Calixte | Sechoir a grains modulaire |
| US5142794A (en) * | 1989-08-11 | 1992-09-01 | Meiners Elmo R | Process and apparatus for drying grain |
| SU1723424A1 (ru) * | 1989-10-11 | 1992-03-30 | Сибирский Филиал Всесоюзного Научно-Производственного Объединения Элеваторной И Мукомольно-Крупяной Промышленности "Зернопродукт" | Воздухоотвод щий короб охладительной шахты зерносушилки |
| FR2693347B1 (fr) * | 1992-07-07 | 1999-03-19 | Inst Tech Cereales Fourrages | Procede de sechage de grains et sechoir pour sa mise en óoeuvre. |
| DE9407184U1 (de) * | 1994-05-03 | 1994-08-11 | Riela Getreidetechnik Inhaber Karl-Heinz Knoop, 48477 Hörstel | Multifunktionaler mobiler Trockner |
| DE29508283U1 (de) * | 1995-05-18 | 1995-08-03 | Stefan Laxhuber KG, 84323 Massing | Durchlauftrockner |
| US5794358A (en) * | 1997-06-12 | 1998-08-18 | Consolidated Process Machinery, Inc. | Apparatus for cooling and drying bulk products using primary and auxiliary air |
| CA2451618A1 (en) * | 2001-06-25 | 2003-01-03 | Jott Australia Pty Ltd | Fluid/solid interaction apparatus |
| DE202004002640U1 (de) * | 2003-11-07 | 2004-05-13 | Riela - Getreidetechnik Karl-Heinz Knoop | Trocknungsvorrichtung mit Luftwechsel bei der Warmluftführung |
| US20090158610A1 (en) * | 2006-01-17 | 2009-06-25 | Bonner Harry E | Thermal coal upgrading processor |
-
2007
- 2007-06-22 DE DE102007028781A patent/DE102007028781A1/de not_active Withdrawn
-
2008
- 2008-06-23 CA CA002656105A patent/CA2656105A1/en not_active Abandoned
- 2008-06-23 DE DE502008002311T patent/DE502008002311D1/de active Active
- 2008-06-23 PL PL08774228T patent/PL2160558T3/pl unknown
- 2008-06-23 UA UAA200813755A patent/UA92524C2/ru unknown
- 2008-06-23 WO PCT/EP2008/057965 patent/WO2009000812A2/de not_active Ceased
- 2008-06-23 EP EP08774228A patent/EP2160558B1/de active Active
- 2008-06-23 US US12/377,890 patent/US8572863B2/en active Active
- 2008-06-23 RU RU2008138139/06A patent/RU2445562C2/ru active
- 2008-06-23 AT AT08774228T patent/ATE495418T1/de active
- 2008-06-23 BR BRPI0804521-6A patent/BRPI0804521B1/pt active IP Right Grant
- 2008-06-23 CN CN2008800005281A patent/CN101631997B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN101631997A (zh) | 2010-01-20 |
| WO2009000812A2 (de) | 2008-12-31 |
| US8572863B2 (en) | 2013-11-05 |
| RU2445562C2 (ru) | 2012-03-20 |
| ATE495418T1 (de) | 2011-01-15 |
| BRPI0804521A2 (pt) | 2011-08-30 |
| DE102007028781A1 (de) | 2008-12-24 |
| CA2656105A1 (en) | 2008-12-31 |
| DE502008002311D1 (de) | 2011-02-24 |
| UA92524C2 (ru) | 2010-11-10 |
| CN101631997B (zh) | 2013-04-17 |
| BRPI0804521B1 (pt) | 2019-10-01 |
| WO2009000812A3 (de) | 2009-04-09 |
| EP2160558A2 (de) | 2010-03-10 |
| PL2160558T3 (pl) | 2011-06-30 |
| US20110047810A1 (en) | 2011-03-03 |
| RU2008138139A (ru) | 2010-11-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2821770C2 (de) | Getreidetrockner | |
| EP2160558A2 (de) | Schachttrockner mit spezieller luft-dachanordnung | |
| DE2443589C2 (de) | Wasserkühlturm | |
| DE2404086C3 (de) | Verfahren und Vorrichtung zum Kühlen von heißem, körnigem Material | |
| DE10146179C1 (de) | Anlage zum Trocknen von Gipskartonplatten | |
| DE2635079A1 (de) | Getreidetrockner | |
| DE202012008401U1 (de) | Schachttrockner für Schüttgüter | |
| DE10005165B4 (de) | Verfahren und Vorrichtung zum Trocknen vorentwässerter flüssiger bis feuchter Substanzen | |
| EP0217263B1 (de) | Temperiermaschine | |
| EP2326900A2 (de) | Verfahren und vorrichtung zum trocknen von biomasse | |
| DE2828942A1 (de) | Waermetauscher | |
| DE2611853A1 (de) | Verfahren zum trocknen landwirtschaftlicher futtermittel und schlammartiger materialien | |
| DE4301993A1 (de) | Gegenstrom-Gradienten-Bandtrockner | |
| DE2855492A1 (de) | Verfahren und trockner zum kontinuierlichen trocknen von getreide o.ae. rieselfaehigen gut | |
| EP0197171B1 (de) | Niedertemperaturtrockner für abgepresstes faseriges Gut | |
| EP0338099B1 (de) | Verfahren zum Trocknen und Kühlen von feuchten Kristallzuckermassen sowie Vorrichtung zum Ausüben des Verfahrens | |
| EP0719996A1 (de) | Verfahren zur energieeinsparenden und umweltverträglichen Trocknung von Futterstoffen und/oder feuchten Erntegütern in Anlagen mit Bandförderung und Vorrichtung zur Durchführung dieses Verfahrens | |
| EP2301896A1 (de) | Trockenvorrichtung für Klärschlamm | |
| AT523858B1 (de) | Vorrichtung zum Trocknen von Schüttgut | |
| DE1729401A1 (de) | Trocknungsofen mit kontinuierlich arbeitenden Foerdereinrichtungen | |
| DE3836004C2 (de) | ||
| DE3616411A1 (de) | Verfahren und vorrichtung zur konvektiven trocknung und kuehlung rieselfaehiger schuettgueter | |
| DE2748701A1 (de) | Gemischte atmosphaerische kuehlvorrichtung | |
| DE4217056A1 (de) | Trockner für schütt- oder rieselfähiges Gut | |
| DE3438945C2 (de) | Trockner für rieselfähiges Trocknungsgut wie Holzspäne, Holzfasern, Getreidekörner od. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20080929 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA MK RS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAX | Requested extension states of the european patent have changed |
Extension state: RS Payment date: 20080929 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: RS |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN Ref country code: RO Ref legal event code: EPE |
|
| REF | Corresponds to: |
Ref document number: 502008002311 Country of ref document: DE Date of ref document: 20110224 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502008002311 Country of ref document: DE Effective date: 20110224 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110112 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20110112 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110512 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110423 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110413 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110512 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110412 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110412 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E011036 Country of ref document: HU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| 26N | No opposition filed |
Effective date: 20111013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| BERE | Be: lapsed |
Owner name: SCHMIDT-SEEGER G.M.B.H. Effective date: 20110630 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502008002311 Country of ref document: DE Effective date: 20111013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110623 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20130621 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502008002311 Country of ref document: DE Representative=s name: VOSSIUS & PARTNER PATENTANWAELTE RECHTSANWAELT, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502008002311 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 495418 Country of ref document: AT Kind code of ref document: T Effective date: 20140623 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140630 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140623 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20160628 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20160621 Year of fee payment: 9 Ref country code: HU Payment date: 20160614 Year of fee payment: 9 Ref country code: RO Payment date: 20160621 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170623 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170623 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170623 Ref country code: HU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170630 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230523 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20250612 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250612 Year of fee payment: 18 |