EP1603740B1 - Verfahren und vorrichtung zur herstellung einer kernstruktur für einen kernverbund - Google Patents
Verfahren und vorrichtung zur herstellung einer kernstruktur für einen kernverbund Download PDFInfo
- Publication number
- EP1603740B1 EP1603740B1 EP03795733.9A EP03795733A EP1603740B1 EP 1603740 B1 EP1603740 B1 EP 1603740B1 EP 03795733 A EP03795733 A EP 03795733A EP 1603740 B1 EP1603740 B1 EP 1603740B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- material web
- folding
- folding process
- folded
- edges
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images





Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C2/00—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels
- E04C2/30—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure
- E04C2/32—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure formed of corrugated or otherwise indented sheet-like material; composed of such layers with or without layers of flat sheet-like material
- E04C2/326—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure formed of corrugated or otherwise indented sheet-like material; composed of such layers with or without layers of flat sheet-like material with corrugations, incisions or reliefs in more than one direction of the element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D3/00—Making articles of cellular structure, e.g. insulating board
- B31D3/005—Making cellular structures from corrugated webs or sheets
Definitions
- the invention relates to a method for producing a core structure preferably for a core composite, (def. In DIN 53 290 Feb. 1982), wherein the core structure of a thin foldable starting material with an undefined length, in particular semi-finished fiber webs, preimpregnated semi-finished fiber products, paper webs, board webs, film webs , Sheet metal sheets or the like is produced, wherein the starting material is folded into a spatial, multi-surface, developable structure, and wherein the starting material undergoes a contraction of the web in the width and longitudinal direction and an expansion in the space from the expansion of the starting material and between two outer layers of the core composite forming cover layers can be arranged and connected by gluing or other connection with the cover layers.
- the invention also relates to a device for carrying out the method, in particular for producing the core structure.
- core composites of the type mentioned, for example, the waves in conventional corrugated cardboard or so-called honeycombs.
- These core composites are needed as lightweight panels or shell elements for walls or floors in commercial aircraft, cars, ships or trains; also in the interior and exterior of buildings or in the furniture industry as a filler for example veneered furniture or as in the case of corrugated cardboard as packaging material.
- Structures of the type mentioned above can also be used as elements in filters, (fuel cell) reactors, solar collectors, design elements such as lamps, transparent elements cladding elements or the like, as well as (crash) energy absorbing, sound or radar radiation absorbing elements or as kinematics be used.
- the invention is based on the object to provide a method for producing a core structure in which the starting material is not stretched or compressed, but - without incisions or punching to install - is continuously folded surface and angle true.
- Inventive embodiments of the method are described in the subclaims. They are characterized, for example, by in that the fold edges have a curved course in that the thin starting material is pretreated along the fold edges or within the faces and the fold edges are released by embossing, perforating, milling, binding, scoring, coating or impregnating, heating or cooling the thin starting material.
- a device which is designed to carry out the steps according to the invention.
- the device has, inter alia, a device for initiating the folding process with a series of movably arranged fluid nozzles, wherein the fluid nozzles are designed to initiate the folding process by applying a fluid.
- the core structures produced by the novel process are advantageously characterized by their low density at the same time, in particular in conjunction with applied cover layers, high bending and compressive rigidity and strength, and due to the folding structure and possibly the Falttechnikstoffs by a good sound insulation, by a perforation of Cover layers can still be increased, off.
- Another Advantage of the invention is the significantly increased and thus leading to a cost reduction manufacturing speed, which is made possible by the continuous production.
- the ability to fold the starting materials along curved fold edges also improves the compressive stiffness and thus significantly expands the area of use of the core structures over existing core structures because curved fold folded structures, unlike those folded along straight fold edges, are bendable and stiffer are.
- the curved fold edges are, when using curved cover layers along their entire folded edge on the upper and lower cover layer, and thus can be advantageously glued or otherwise connected to the cover layers with their entire fold line.
- At least one counter-rotating roller, conveyor belt or link chain pair is provided for the pretreatment of the planar material web, wherein in each case at least one of the two elements of a pair has a structured surface.
- the structured surface or in addition to the structured surface, it is also possible to provide heatable or coolable zones or a device for coating the material web.
- a further device according to the invention for the pretreatment of the material web consists of a counter-rotating pair of rollers whose surface has a structure which is a development of the structure to be folded.
- a further pretreatment device comprises a transverse contraction device consisting of at least one pair of counter-rotating rolls or of at least one device with a comb-like gap in which the material web initially contracts transversely to its longitudinal direction and is expanded perpendicular to its thickness direction, wherein a compensation of Run lengths of the web center and the material web edges can be done by a targeted deflection of the web in the middle and at the edge and after the transverse contraction of the web, an alternating transverse offset by means of a device operating with fluid pressure or by means of a suitable mechanism is performed.
- An inventive device for initiating the folding process consists of at least one row of fluid nozzles, preferably compressed air nozzles, which are movable may be arranged and act in opposite directions along the fold lines on the top and bottom of the web.
- Another device according to the invention for initiating the folding process consists of a mechanism which touches the material web at the beginning of the folding process selectively or along individual fold lines from the top and bottom.
- a further device for initiating the folding process consists of, for example, at least a few rolls, of which at least one has a structured surface with which the folded edges are introduced into the material in such a way that a tension which promotes the initiation of the folding process, in the material arises in accordance with the later buckling direction.
- a device according to the invention for delaying the material web consists of at least one pair of counter-rotating rollers or conveyor belts, which may be filled with brushes.
- Another device according to the invention for delaying consists of fluid nozzles, which blow the folded material web opposite to the direction of production from the top and bottom.
- a device according to the invention for the aftertreatment of the material web consists of at least one pair of counter-rotating rollers, conveyor belts or link chain mechanisms, with a structured surface whose development represents the folded structure or in which the structured surface is the folded one Material web touched at least along the folding edges, wherein the rollers, conveyor belts or link chain mechanisms, a device for coating, fürtr a tion, heating or cooling of the web can contain.
- Another device according to the invention for machining treatment consists of a device for applying at least one material web to the folded core structure.
- the device for post-treatment may include a cutting device and removal device.
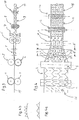
- Fig. 1 and Fig. 2 show by way of example a device according to the invention for producing a core structure from, for example, paper or cardboard for a core composite with a single-stage folding.
- the dashed lines on the material web M thereby represent a fold valley and the solid lines represent a Faltenberg.
- the roller with a structured surface Fig. 1.1 / Fig. 2.2
- a flat roller Fig. 1.2
- the pattern of Falttäler and correspondingly by the rollers Fig. 1 . 3 and 1 . 4 / Fig. 2 . 4
- the pattern of wrinkles on the flat starting material Fig. 2.1 imprinted.
- the moving Compressed air nozzles Fig. 1 .
- the material is moved out of the horizontal plane along the fold lines and at the same time through the brush roller pair ( Fig. 1 . 7 / Fig. 2 . 8th ) delayed.
- the material is in the thickness direction by a suitable device ( Fig. 1 . 12 and 1 . 9 ) limited.
- the material is passed through a pair of rollers ( Fig. 1 . 8th . Fig. 2 . 11 ) aftertreated.
- the folded core structure ( Fig. 1 . 11 / Fig. 2 . 10 ) can be removed continuously.
- the 3 and 4 show by way of example a device according to the invention for producing a core structure from, for example, paper or cardboard for a core composite with a single-stage folding. Due to the structured surface roller (Die Fig. 3 . 1 / 4 . 1 ), which against a plane roller (The Fig. 3 . 2 ) is pressed, the pattern of Faltentäler and correspondingly by the rollers (The Fig. 3.3 and 3.4 / 4.3 ) the pattern of the fold peaks on the flat starting material ( Fig. 4 . 16 ) imprinted. Subsequently, the material is wavy or zigzag in the width direction by, for example, an intermeshing pair of rollers ( Fig. 3 . 6 / 4 .
- a compensation of the routes by, for example, a Abstreifbogen ( Fig. 3 . 5 ), which describes an arc in the material web thickness direction transversely to the material web, can take place in the material web center and at the material web edges, so that a line B'-B (B) perpendicular to the web direction Fig. 4 ) according to sectional view ( Fig. 4a ) remains in a slightly curved shape over the entire web width in the entire course of the process perpendicular to the web direction, so also in A'-A ( Figure 4 ) according to sectional view ( Fig. 4b ) in a strongly curved shape.
- the folding is achieved by moving compressed air nozzles ( FIG. 3 .
- the material is passed through, for example, a pair of brush rollers ( Fig. 3 . 8th / 4 . 12 ) delayed.
- the folding structure is aftertreated by, for example, heating or re-embossing.
- the folded structure may be in the state of Fig. 4 . 13 or 4 . 15 additionally, for example, coated or heated or otherwise treated.
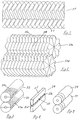
- a folding roller 20 is shown having a textured surface 21 on its outer periphery.
- two such folding rollers 20a and 20b are required to produce a core structure, which are arranged opposite to each other.
- the rollers are each provided with an even number of segments with alternating right- and left-hand threads 21a and 21b, which are a development of the structure to be folded.
- the rolls in each section perpendicular to the roll axis may have an involute-based peripheral line 20c and be subdivided into an even number of segments.
- a coupling of the folding rollers 20a and 20b can be done mechanically by gears or chains or electronically.
- the end Fig. 7 apparent Faltwalzencru consists of associated folding rollers 22 and 23, which have an even number of segments 22a and 23a with alternating right-handed and left-handed threads, the Faltwalzencru can be mechanically coupled by gears or chains or electronically.
- a cross-contraction device having a comb-like gap is shown for a two-stage convolution process such as that in the process of FIG Fig. 3 . 6 and 4 . 10 is described.
- the device 24, which is connected upstream of a device for producing a core structure, consists of two plate-shaped components 25 and 26. These components are provided at the opposite end faces 25a and 26a, each with a wave-shaped structure. By a predetermined distance of the wave-shaped structures to each other, the adjustable gap 27 is formed.
- Fig. 9 shows another possible means for transverse contraction, as for example in the process according to the Figures 3 . 6 or 4.10 is used.
- This device essentially has two counter-rotating folding rollers 28 and 29, whose peripheral surfaces are formed profiled. With the aid of this device preferably a thin starting material undergoes a contraction transverse to the direction of production and an expansion in the thickness direction.
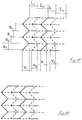
- the end Fig. 10 The apparent dimension scheme serves to explain the folding patterns described below. These are folding patterns that can be folded in a continuous process.
- a dashed line here means a folding angle ⁇ 180 °
- a solid line means a folding angle> 180 °
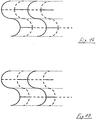
- FIGS. 20 and 21 Examples of folding patterns are those in which the fold can be curved in one direction such that channels created during folding are open in the circumferential direction.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Laminated Bodies (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung einer Kernstruktur vorzugsweise für einen Kernverbund, (def. in DIN 53 290 Feb. 1982), wobei die Kernstruktur aus einem dünnen faltbaren Ausgangsmaterial mit einer Undefinierten Länge, insbesondere Faserhalbzeugbahnen, vorimprägnierten Faserhalbzeugen, Papierbahnen, Kartonbahnen, Folienbahnen, Blechbahnen oder dergleichen hergestellt wird, wobei das Ausgangsmaterial zu einer räumlichen, mehrflächigen, abwickelbaren Struktur gefaltet wird, und wobei das Ausgangsmaterial eine Kontraktion der Materialbahn in Breiten- und Längsrichtung und eine Expansion in den Raum gegenüber der Ausdehnung des Ausgangsmaterials erfährt und zwischen zwei die äußeren Oberflächen des Kernverbundes bildenden Decklagen angeordnet sowie durch Klebung oder anderweitige Verbindung mit den Decklagen verbunden werden kann.
- Die Erfindung betrifft auch eine Vorrichtung zur Durchführung des Verfahrens, insbesondere zur Herstellung der Kernstruktur.
- Es ist allgemein bekannt, für Kernverbunde der eingangs genannten Art die unterschiedlichsten Kernstrukturen und Werkstoffe zu verwenden, beispielsweise die Wellen in der herkömmlichen Wellpappe oder so genannte Honigwaben. Diese Kernverbunde werden als leichte Platten oder Schalenelemente für Wände oder Fußböden in Verkehrsflugzeugen, Autos, Schiffen oder Zügen benötigt; ebenso im Innen- und Außenbau von Gebäuden oder in der Möbelindustrie als Füllstoff für beispielsweise furnierte Möbel oder wie im Fall von Wellpappe auch als Verpackungsmaterial.
- Strukturen der eingangs genannten Art können auch als Elemente in Filtern, (Brennstoffzellen-)Reaktoren, Solarkollektoren, Design-Elemente wie beispielsweise Lampen, transparente Elemente Verkleidungselemente oder dergleichen, sowie als (Crash-)Energieabsorbierende, Schall- oder Radarstrahlen absorbierende Elemente oder als Kinematik eingesetzt werden.
- Des weiteren existieren verschiedene Verfahren zur Herstellung gefalteter Strukturen, die man in diskontinuierliche Prozesse, die beispielsweise in der
US 5,234,727 und derUS 2,901.951 beschrieben sind, und in kontinuierliche Prozesse unterteilen kann. Die kontinuierlichen Prozesse kann man wiederum Aufteilen in Prozesse mit gekoppelter Längs- und Querkontraktion bei gleichzeitiger Expansion in Dickenrichtung der Ausgangsmaterialbahn (einstufige Faltung; vgl.US 5,947,885 ) und Prozesse, bei denen die Materialbahn zunächst eine Querkontraktion erfährt und anschließend eine Verformung zur Längsrichtung des Materials erfolgt (zweistufige Faltung;US 4,012,932 ). - Da es sich bei der kontinuierlichen Faltung langer Materialbahnen um eine im mathematisch-geometrischen Sinne nicht exakte Umformung handelt, ist eine Mechanik, die der kontinuierlichen Faltung exakt folgt, schwer und aufwendig zu realisieren, zumal eine Verzerrung der Materialbahn, die im Bereich der elastischen Eigenschaften der Materialbahn liegen kann und schwer zu kontrollieren ist, erfolgt. In allen erwähnten Druckschriften erfolgt die Faltung durch einen den Faltvorgang entlang der Kanten oder Kanten und Flächen begleitenden Mechanismus.
- Der Erfindung liegt nun die Aufgabe zugrunde, ein Verfahren zur Herstellung einer Kernstruktur zu schaffen, bei dem das Ausgangsmaterial nicht gedehnt oder gestaucht wird, sondern - ohne Einschnitte oder Ausstanzungen anzubringen - kontinuierlich flächen- und winkeltreu gefaltet wird.
- Die Aufgabe wird erfindungsgemäß dadurch gelöst,
- dass die Materialbahn in einem kontinuierlichen Prozess von der Ober- und Unterseite entlang gekrümmter oder mehrerer gerader sich sternförmig berührender Faltlinien und in sich wiederholenden Mustern verlaufenden Faltlinien oder innerhalb der Flächen, welche durch die Faltlinien begrenzt werden, derart vorbehandelt wird, sodass ein Knicken erlaubende Faltkanten entstehen, die eine mit Scharnieren vergleichbare Funktion erfüllen und die Faltkinematik bilden,
- dass nach erfolgter Vorbehandlung eine Initiierung des Faltungsvorganges im Bereich der Faltlinien oder der durch die Faltlinien begrenzten Flächen auf die Oberseite und die Unterseite der Materialbahn durchgeführt wird, - dass die Materialbahn nach der Initiierung verzögert wird um den Faltvorgang zu Ende zu führen, und
- dass die Materialbahn nach dem Faltvorgang zur Stabilisierung der Faltstruktur nachbehandelt werden kann, was durch beispielsweise Temperatureinfluss, Prägen, Durchtränken, Beschichten oder die Applikation einer offenen oder geschlossenen Decklage auf mindestens einer Seite der entstandenen Faltstruktur erfolgen kann, wobei die Initiierung des Faltvorgangs mit einem Fluid durchgeführt wird.
- Erfindungsgemäße Ausgestaltungen des Verfahrens sind in den Unteransprüchen beschrieben. Sie zeichnen sich z.B. dadurch aus, dass die Faltkanten einen gekrümmten Verlauf aufweisen, dass das dünne Ausgangsmaterial entlang der Faltkanten oder innerhalb der Flächen und die Faltkanten freilassend durch Prägen, Perforieren, Fräsen, Bindern, Anritzen, Beschichten oder Durchtränken, Erwärmen oder Abkühlen des dünnen Ausgangsmaterials vorbehandelt wird.
- Erfindungsgemäß ist eine Vorrichtung angegeben, welche ausgestaltet ist, die Schritte gemäß der Erfindung auszuführen. Die Vorrichtung weist dazu unter anderem eine Einrichtung zur Einleitung des Faltvorgangs mit einer Reihe von beweglich angeordneten Fluiddüsen auf, wobei die Fluiddüsen ausgeführt sind, den Faltvorgang durch Applizieren eines Fluids einzuleiten.
- Mit dem erfindungsgemäßen Verfahren ist es auch möglich,
- dass biegeschlaffe Materialien wie beispielsweise Gewebe, die von sich aus keine Faltkinematik ausbilden würden, geeignet durch beispielsweise Beschichtung mit Bindern oder durch Durchtränken mit einem Kunstharz, die Faltkanten aussparend vorbehandelt werden, so dass ein Knicken erlaubende Faltkanten entstehen, wobei die Beschichtung einer Materialbahn auch derart ausgeführt werden kann,
- dass beispielsweise ein Kunstharz zunächst vorgehärtet (bi-staging) werden kann und erst nach Abschluss des Faltvorgangs vollends ausgehärtet wird,
- dass der Faltvorgang entlang der vorbehandelten Faltlinien durch eine geeignete Vorrichtung initiiert wird, wobei das Material selbst durch die Vorbehandlung der Kanten als Faltkinematik dient,
- dass das dünne Ausgangsmaterial aus seiner zweidimensionalen Ausgangsform mit in vorgegebenen winkeln zueinander oder entlang von Kurven verlaufenden Faltkanten bei einem Faltprozess eine winkelund flächentreue Umformung erfährt,
- dass die Kernstruktur entlang der Faltkanten aus seiner zweidimensionalen Ausgangsform zu einer sich in die dritte Dimension erstreckende Kernstruktur gefaltet wird, wobei die Kernstruktur sowohl eine Längen- als auch eine Breitenänderung gegenüber der zweidimensionalen Ausgangsform erfährt, und
- dass die Kernstruktur in einem kontinuierlichen Durchlaufprozeß derart hergestellt wird, dass das zweidimensionale Ausgangsmaterial kontinuierlich in eine Faltvorrichtung eingeführt und aus dieser die gefaltete Kernstruktur kontinuierlich entnommen wird.
- Die nach dem erfindungsgemäßen Verfahren hergestellten Kernstrukturen zeichnen sich vorteilhafterweise durch ihre geringe Dichte bei gleichzeitiger, insbesondere im Zusammenwirken mit aufgebrachten Decklagen, hoher Biege- und Drucksteifigkeit und Festigkeit sowie aufgrund der Faltstruktur und ggf. des Faltwerkstoffs durch eine gute Schallisolation, die durch eine Perforation der Decklagen noch erhöht werden kann, aus. Ein weiterer Vorteil der Erfindung liegt in der wesentlich erhöhten und damit zu einer Kostenreduzierung führenden Herstellungsgeschwindigkeit, die durch die kontinuierliche Fertigung ermöglicht wird. Die Möglichkeit, die Ausgangsmaterialien auch entlang gekrümmter Faltkanten zu falten, verbessert die Drucksteifigkeit und erweitert somit das Einsatzgebiet der Kernstrukturen deutlich gegenüber heute existierenden Kernstrukturen, weil entlang gekrümmter Faltkanten gefaltete Strukturen im Gegensatz zu solchen, die nur entlang gerader Faltkanten gefaltet sind, krümmbar und steifer sind. Die gekrümmten Faltkanten liegen, wenn man gekrümmte Decklagen verwendet, entlang ihrer gesamten Faltkante an der oberen und unteren Decklage an, und können somit vorteilhafterweise mit den Decklagen mit ihrer gesamten Faltlinie verklebt oder anderweitig verbunden werden. Eine Zusammenfassung der erfindungsgemäßen Vorteile ergibt, dass aufgrund des kontinuierlich durchgeführten Prozesses eine überaus schnelle und kostengünstige Herstellung von steifen Kernstrukturen ein breites Anwendungsspektrum ermöglicht wird.
- Eine erfindungsgemäße Vorrichtung zur Durchführung des Verfahrens besteht aus
- einer Vorrichtung zur Vorbehandlung der vorzugsweise ebenen Ausgangsmaterialbahn von der Ober- und Unterseite derselben,
- einer Vorrichtung zur Initiierung des Faltungsvorgangs,
- einer Vorrichtung zur Verzögerung der sich dabei faltenden Materialbahn, und eventuell
- einer Einrichtung zur Nachbehandlung der Materialbahn, und von Ober- und Unterseite derselben.
- Gemäß einer Weiterbildung der erfindungsgemäßen vorrichtung ist für die Vorbehandlung der ebenen Materialbahn mindestens ein gegenläufig rotierendes Walzen-, Förderband- oder Gliederkettenpaar vorgesehen, wobei jeweils mindestens eines der beiden Elemente eines Paares eine strukturierte Oberfläche aufweist. Anstelle der strukturierten Oberfläche oder zusätzlich zur strukturierten Oberfläche können auch beheizbare oder kühlbare Zonen bzw. eine Vorrichtung zur Beschichtung der Materialbahn vorgesehen sein.
- Eine weitere erfindungsgemäße Vorrichtung zur Vorbehandlung der Materialbahn besteht in einem gegenläufig rotierenden paar Walzen deren Oberfläche eine Struktur, welche eine Abwicklung der zu faltenden Struktur ist, besitzen.
- Eine weitere erfindungsgemäße Vorrichtung zur Vorbehandlung weist eine Querkontraktionsvorrichtung auf bestehend aus mindestens einem Paar gegenläufig rotierender Walzen oder aus mindestens einer Vorrichtung mit einem kammartigen Spalt, in der die Materialbahn zunächst quer zu ihrer Längsrichtung kontrahiert und senkrecht zu ihrer Dickenrichtung expandiert wird, wobei ein Ausgleich der Lauflängen der Materialbahn-Mitte und der Materialbahn-Ränder durch eine gezielte Ablenkung der Materialbahn in deren Mitte und am Rand erfolgen kann und nach der Querkontraktion der Materialbahn ein abwechselnder Querversatz mittels einer mit Fluiddruck arbeitenden Vorrichtung oder mittels einer geeigneten Mechanik durchgeführt wird.
- Eine erfindungsgemäße Vorrichtung zur Initiierung des Faltvorgangs besteht aus mindestens einer Reihe von Fluiddüsen, vorzugsweise Druckluftdüsen, die beweglich angeordnet sein können und entgegengesetzt entlang der Faltlinien auf die Oberseite und die Unterseite der Materialbahn einwirken.
- Eine weitere erfindungsgemäße Vorrichtung zur Initiierung des Falt-vorgangs besteht aus einer Mechanik, welche die Materialbahn zu Beginn des Faltvorgangs punktuell oder entlang einzelner Faltlinien von der Oberseite und Unterseite touchiert.
- Eine weitere erfindungsgemäße Vorrichtung zur Initiierung des Faltvorgangs besteht aus aus Beispielsweise mindestens einem paar Walzen von denen mindestens eine eine strukturierte Oberfläche besitzt, mit welcher die Faltkanten derart in das Material eingebracht werden, dass eine Spannung, die die Einleitung des Faltvorgangs unterstützt, in dem Material entsprechend der späteren Knickrichtung entsteht.
- Eine erfindungsgemäße Vorrichtung zur Verzögerung der Materialbahn besteht aus mindestens einem Paar gegenläufig rotierender Walzen oder Förderbänder, die mit Bürsten besetzt sein können.
- Eine weitere erfindungsgemäße Vorrichtung zur Verzögerung besteht aus Fluiddüsen, welche die gefaltete Materialbahn entgegengesetzt zur Produktionsrichtung von der Oberseite und Unterseite anblasen.
- Eine erfindungsgemäße Vorrichtung zur Nachbehandlung der Materialbahn besteht aus mindestens einem Paar gegenläufig rotierender Walzen, Förderbändern oder Gliederkettenmechanismen, mit einer strukturierten Oberfläche, deren Abwicklung die gefaltete Struktur darstellt, oder bei der die strukturierte Oberfläche die gefaltete Materialbahn wenigstens entlang der Faltkanten berührt, wobei die Walzen, Förderbänder oder Gliederkettenmechanismen eine Vorrichtung zur Beschichtung, Durchtr
a nkung, Erwärmung oder Abkühlung der Materialbahn enthalten können. - Eine weitere erfindungsgemäße Vorrichtung zur Machbehandlung besteht aus einer Vorrichtung zur Applikation mindestens einer Materialbahn auf die gefaltete Kernstruktur. Hierbei kann die Vorrichtung zur Nachbehandlung eine Schneidvorrichtung und Abtransportvorrichtung enthalten.
- In der Zeichnung sind Ausführungsbeispiele nach der Erfindung dargestellt, und zwar zeigen:
- Fig. 1:
- eine Vorrichtung zur Herstellung einer Kernstruktur in Seitenansicht;
- Fig. 2:
- die Vorrichtung gemäß
Fig. 1 in Draufsicht; - Fig. 3:
- eine weitere Vorrichtung zur Herstellung einer Kernstruktur in Seitenansicht;
- Fig. 4:
- die Vorrichtung nach
Fig. 3 in Draufsicht; - Fig. 4a:
- eine Schnittdarstellung gemäß Linie B-B' der
Fig. 4 ; - Fig. 4b:
- eine Schnittdarstellung gemäß Linie A-A' der
Fig. 4 ; - Fig. 5:
- eine Faltwalze in Seitenansicht;
- Fig. 6:
- ein aus zwei Faltwalzen bestehendes Walzenpaar;
- Fig. 7:
- eine schematische Darstellung eines Faltwalzenpaares;
- Fig. 8:
- eine kammartige Einrichtung zur Kontraktion der Materialbahn quer zur Produktionsrichtung;
- Fig. 9:
- eine Einrichtung zur Querkontraktion der Materialbahn;
- Fig. 10:
- ein Schema zur Bemaßung und Erläuterung der in nachfolgenden
Figuren 11 bis 21 gezeigten Faltstrukturen; und die - Fig. 11 bis 21
- unterschiedliche Faltmuster. Es handelt sich um Ausführungsbeispiele von faltbaren Kernstrukturen mit sich wiederholenden Mustern, wobei eine durchgezogene Linie einen Faltenberg, d.h. einen Knickwinkel >180° bezogen auf die Oberseite der ungefalteten Materialbahn, gestrichelte Linien jeweils ein Faltental, d.h. einen Knickwinkel < 180° bezogen auf die Oberseite der ungefalteten Materialbahn, sowie gepunktete Linien Konstruktionshilfslinien darstellen.
-
Fig. 1 und Fig. 2 zeigen beispielhaft eine erfindungsgemäße Vorrichtung zur Herstellung einer Kernstruktur aus beispielsweise Papier oder Karton für einen Kernverbund mit einer einstufigen Faltung. Die gestrichelten Linen auf der Materialbahn M stellen dabei ein Faltental und die durchgezogenen Linien stellen einen Faltenberg dar. Durch die Walze mit strukturierter Oberfläche (Fig. 1,1 / Fig. 2,2 ) die gegen eine ebene Walze (Fig. 1,2 ) gepresst wird, wird das Muster der Falttäler und entsprechend durch die Walzen (Fig. 1 ,3 und1 ,4 /Fig. 2 ,4 ) das Muster der Faltenberge auf das ebene AusgangsmaterialFig. 2,1 ) aufgeprägt. Durch die beweglichen Druckluftdüsen (Fig. 1 ,5 und1 ,6 /Fig. 2 ,6 ) wird das Material entlang der Faltlinien aus der horizontalen Ebene bewegt und gleichzeitig durch das Bürstenwalzen-paar (Fig. 1 ,7 /Fig. 2 ,8 ) verzögert. Dabei wird das Material in Dickenrichtung durch eine geeignete Vorrichtung (Fig. 1 ,12 und1 ,9 ) begrenzt. Zur Nachbehandlung wird das Material durch ein Walzenpaar (Fig. 1 ,8 ,Fig. 2 ,11 ) nachbehandelt. Die gefaltete Kernstruktur (Fig. 1 ,11 /Fig. 2 ,10 ) kann kontinuierlich entnommen werden. - Die
Fig. 3 und 4 zeigen beispielhaft eine erfindungsgemäße Vorrichtung zur Herstellung einer Kernstruktur aus beispielsweise Papier oder Karton für einen Kernverbund mit einer einstufigen Faltung. Durch die Walze mit strukturierter Oberfläche (DieFig. 3 ,1 /4 ,1 ), die gegen eine ebene Walze (DieFig. 3 ,2 ) gepresst wird, wird das Muster der Faltentäler und entsprechend durch die Walzen (DieFig. 3,3 und 3,4 / 4,3 ) das Muster der Faltenberge auf das ebene Ausgangsmaterial (Fig. 4 ,16 ) aufgeprägt. Anschließend wird das Material in Breitenrichtung wellen- oder zickzackförmig durch beispielsweise ein ineinander greifendes Walzenpaar (Fig. 3 ,6 /4 ,10 ) kontrahiert, wobei ein Ausgleich der Strecken durch beispielsweise einen Abstreifbogen (Fig. 3 ,5 ), der quer zur Materialbahn einen Bogen in Materialbahndickenrichtung beschreibt, in der Materialbahnmitte und an den Materialbahnrändern erfolgen kann, damit eine senkrecht zur Bahnrichtung verlaufende Linie B'-B (Fig. 4 ) gemäß Schnittdarstellung (Fig. 4a ) in schwach gekrümmter Form auf der gesamten Bahnbreite im gesamten Prozessverlauf senkrecht zur Bahnrichtung bleibt, so auch bei A'-A (Fig.4 ) gemäß Schnittdarstellung (Fig. 4b ) in stark gekrümmter Form. Nach der Querkontraktion wird die Faltung durch bewegliche Druckluftdüsen (Fig. 3 ,7 /4 ,11 ) initiiert und das Material wird durch beispielsweise ein Bürstenwalzenpaar (Fig. 3 ,8 /4 ,12 ) verzögert. In dem Walzenpaar (Fig. 3 ,10 /4 ,14 ), welches eine strukturierte Oberfläche besitzt, deren Abwicklung die gefaltete Struktur ist, wird die Faltstruktur durch beispielsweise Erwärmen oder Nachprägen nachbehandelt. Die gefaltete Struktur kann im Zustand derFig. 4 ,13 oder4 ,15 zusätzlich beispielsweise beschichtet oder erwärmt oder anderweitig behandelt werden. - In
Fig. 5 ist eine Faltwalze 20 dargestellt, die auf ihrem äußeren Umfang eine strukturierte Oberfläche 21 aufweist. Wie derFig. 6 zu entnehmen ist, werden zur Herstellung einer Kernstruktur zwei derartige Faltwalzen 20a bzw. 20b benötigt, die zueinander gegenläufig angeordnet sind. Hierbei sind die Walzen mit jeweils einer geraden Anzahl von Segmenten mit abwechselnd rechts- und linkssteigenden Gewinden 21a bzw. 21b versehen, die eine Abwicklung der zu Faltenden Struktur sind. Zur Stabilisierung oder zur Faltungsvorganginitiierung von Zick-Zack-Strukturen mit besonderen Eigenschaften können die Walzen in jedem Schnitt senkrecht zur Walzenachse eine auf einer Evolvente basierende Umfangslinie 20c aufweisen und in eine gerade Anzahl von Segmenten unterteilt sein. Eine Kopplung der Faltwalzen 20a und 20b kann mechanisch durch Zahnräder bzw. Ketten oder auch elektronisch erfolgen. - Das aus
Fig. 7 ersichtliche Faltwalzenpaar besteht aus zugehörigen Faltwalzen 22 und 23, die eine gerade Anzahl von Segmenten 22a bzw. 23a mit abwechselnden rechtsgängigen bzw. linksgängigen Gewinden aufweisen, wobei das Faltwalzenpaar mechanisch durch Zahnräder bzw. Ketten oder auch elektronisch gekoppelt sein kann. - In
Fig. 8 ist eine Einrichtung zur Querkontraktion mit einem kammartigen Spalt für einen Prozess mit einer Zweistufenfaltung dargestellt, wie dieses beispielsweise im Prozess gemäßFig. 3 ,6 und4 ,10 beschrieben ist. Die Einrichtung 24, die einer Vorrichtung zur Herstellung einer Kernstruktur vorgeschaltet ist, besteht aus zwei plattenförmigen Bauelementen 25 und 26. Diese Bauelemente sind an den einander gegenüberliegenden Stirnflächen 25a bzw. 26a mit jeweils einer wellenförmigen Struktur versehen. Durch einen vorgegebenen Abstand der wellenförmigen Strukturen zueinander wird der einstellbare Spalt 27 gebildet. -
Fig. 9 zeigt eine weitere mögliche Einrichtung zur Querkontraktion, wie sie beispielsweise im Prozess gemäß derFiguren 3 ,6 bzw. 4,10 verwendet wird. Diese Einrichtung weist im Wesentlichen zwei gegenläufige Faltwalzen 28 und 29 auf, deren Umfangsflächen profiliert ausgebildet sind. Mit Hilfe dieser Einrichtung erfährt vorzugsweise ein dünnes Ausgangsmaterial eine Kontraktion quer zur Produktionsrichtung und eine Expansion in Dickenrichtung. - Das aus
Fig. 10 ersichtliche Schema für eine Bemaßung dient zur Erläuterung der nachfolgend beschriebenen Faltmuster. Hierbei handelt es sich um Faltmuster, die in einem kontinuierlichen Verfahren gefaltet werden können. Eine gestrichelt gezeichnete Linie bedeutet hierbei einen Faltwinkel < 180°, eine durchgezogene Linie bedeutet einen Faltwinkel > 180° und gepunktet gezeichnete Linien sind konstruktive Hilfslinien mit einem Faltwinkel = 180°. -
Fig. 11 zeigt eine einfache Zickzackfaltung mit der Eigenschaft V1=V2=.....Vn und S1=S2=....Sn und L1=L2=.....Ln. - In
Fig. 12 ist eine Zickzackfaltung dargestellt mit der Eigenschaft V1=V2=.....Vn und S1=S2=....Sn und L1□L2□.....Ln. -
Fig. 13 zeigt eine Zickzackfaltung mit der Eigenschaft V1=V2=.....Vn und S1□S2□....Sn und L1□L2□.....Ln. -
Fig. 6 beschreibt eine Zickzackfaltung mit der Eigenschaft V1□V2□.....Vn und S1=S2=....Sn und L1□L2□.....Ln. -
Fig. 7 ist eine Zickzackfaltung mit der Eigenschaft V1=V2=.....Vn und S1=S2=....Sn und L1=L2=.....Ln und einem Zwischensteg. - In
Fig. 8 ist eine einfache gegensinnige Faltung entlang runder Konturen mit der Eigenschaft V1=V2=.....Vn und S1=S2=....Sn und L1=L2=.....Ln dargestellt, wobei die Kurven kreisförmig, elliptisch, hyperbolisch oder auch mit beliebig anderen Verläufe ausgebildet sein können. -
Fig. 9 ist eine gegensinnige Faltung entlang runder Konturen mit der Eigenschaft V1□V2□.....Vn und S1=S2=....Sn und L1=L2=.....Ln, wobei die Kurven einen kreisförmigen, elliptischen, hyperbolischen oder auch beliebigen anderen Verlauf aufweisen können. -
Fig. 10 zeigt eine einfache gleichsinnige Faltung entlang runder Konturen mit der Eigenschaft V1=V2=.....Vn und S1=S2=....Sn und L1=L2=.....Ln, wobei die Kurven kreisförmig, elliptisch, hyperbo-lisch ausgebildet sein oder auch beliebige andere Verläufe aufweisen können. - In
Fig. 11 ist euine einfache gleichsinnige Faltung entlang runder Konturen mit der Eigenschaft V1□V2□.....Vn und S1=S2=....Sn und L1□L2□..... Ln, wobei kreisförmige, elliptische, hyperbolische oder auch beliebige andere Verläufe verwendet werden können. - Die
Figuren 20 und 21 stellen Beispiele für Faltmuster dar, bei de-nen sich die Faltung in einer Richtung derart krümmen lässt, dass Kanäle, die beim Falten entstehen, in Umfangsrichtung offen sind.
Claims (18)
- Verfahren zur Herstellung einer Kernstruktur für einen Kernverbund,
wobei die Kernstruktur aus einem dünnen faltbaren Ausgangsmaterial mit vorzugsweise undefinierter Länge, insbesondere Faserhalbzeugen, vorimprägnierten Faserhalbzeugbahnen, Papierbahnen, Kartonbahnen, Folienbahnen, Blechbahnen oder dergleichen, hergestellt wird, wobei das Ausgangsmaterial eine Materialbahn ist und zu einer räumlichen, mehrflächigen, abwickelbaren Struktur gefaltet wird, und
wobei das Ausgangsmaterial eine Kontraktion der Materialbahn in Breiten- und Längsrichtung und eine Expansion in den Raum gegenüber der Ausdehnung des Ausgangsmaterials erfährt,
wobei die Materialbahn im ungefalteten Zustand in einem kontinuierlichen Prozess von der Ober- und Unterseite entlang gekrümmter oder mehrerer gerader sich sternförmig berührender Faltlinien und in sich wiederholenden Mustern verlaufenden Faltlinien oder innerhalb der Flächen, welche durch die Faltlinien begrenzt werden, vorbehandelt wird, sodass ein Knicken erlaubende Faltkanten entstehen,
wobei nach erfolgter Vorbehandlung der Faltungsprozess im Bereich der Faltlinien auf der Oberseite und der Unterseite der Materialbahn eingeleitet wird,
wobei die Materialbahn nach der Einleitung des Faltprozesses aufgrund des Faltungsvorganges entlang der Faltkanten aus ihrer zweidimensionalen Ausgangsform zu der sich in die dritte Dimension erstreckenden Faltstruktur längs zur Produktionsrichtung verzögert wird und sich dabei quer zur Produktionsrichtung gegenüber der Ausdehnung des Ausgangsmaterials verkürzt,
dadurch gekennzeichnet, dass
die Einleitung des Faltvorgangs mit einem Fluid durchgeführt wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet dass die Materialbahn nach dem Faltvorgang zur Stabilisierung der Faltstruktur nachbehandelt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet,- dass die Kontraktion der Materialbahn in Breiten- und Längsrichtung und die Expansion in Dickenrichtung in einem Schritt durchgeführt wird, und- dass der Faltvorgang ohne mechanische Führung der Materialbahn parallel zu den Faltkanten durchgeführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet,- dass zuerst eine Querkontraktion und eine Expansion in Dickenrichtung der Materialbahn und danach in einem weiteren Schritt eine Verformung in Längsrichtung durchgeführt wird, und- dass bei der Querkontraktion ein Längenausgleich der Materialbahn erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 4, gekennzeichnet durch eine Vorbehandlung der Materialbahn durch Prägen, Perforieren, Erwärmen, Abkühlen, Anritzen, Ätzen, Bindern, Beschichten, Durchtränken oder dergleichen.
- Verfahren nach einem der Ansprüche 1 bis 5, gekennzeichnet durch eine Nachbehandlung der Materialbahn durch Prägen, Pressen, Perforieren, Erwärmen, Abkühlen, Anritzen, Ätzen, Beschichten, Bindern, Durchtränken oder dergleichen.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass nach der Faltung mindestens eine Materialbahn auf die gefaltete Kernstruktur appliziert wird.
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 7, aufweisend- eine Einrichtung (1, 2) zur Vorbehandlung der Materialbahn an der Ober- und Unterseite derselben zur Herstellung von ein Knicken erlaubenden Faltkanten,- eine Einrichtung (5, 6) zur Einleitung des Faltvorgangs,- eine Einrichtung (7, 8) zur Verzögerung der Materialbahn nach erfolgter Einleitung des Faltvorgangs, ,dadurch gekennzeichnet, dass
die Einrichtung (5, 6) zur Einleitung des Faltvorgangs eine Reihe von beweglich angeordneten Fluiddüsen enthält, welche ausgeführt sind, den Faltvorgang durch applizieren eines Fluids einzuleiten. - Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass eine Einrichtung (11) zur Nachbehandlung der gefalteten Materialbahn von der Ober- und Unterseite derselben vorgesehen ist.
- Vorrichtung nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass für die Vorbehandlung der ebenen Materialbahn mindestens ein gegenläufig rotierendes Walzen- (1, 2, 3, 4), ein Förderband- oder Gliederkettenpaar vorhanden sind, und dass jeweils mindestens eines der beiden Elemente eines Paares eine strukturierte Oberfläche aufweist.
- Vorrichtung nach Anspruch 8, 9 oder 10, dadurch gekennzeichnet, dass eine Vorrichtung zur Kontraktion (24) der Materialbahn in Breitenrichtung und Expansion in Dickenrichtung, die aus mindestens einem gegenläufig rotierenden Walzenpaar mit strukturierter Fläche und einstellbarem Achsabstand oder aus einer kammartigen Einrichtung mit einem einstellbaren Spaltmass sowie einer Vorrichtung zum Ausgleich der Lauflänge der Materialbahn besteht, vorliegt.
- Vorrichtung nach Anspruch 11, dadurch gekennzeichnet, dass eine mechanische oder eine mit Fluiddruck arbeitende Einrichtung zur Verformung der Materialbahn in Breitenrichtung vorgesehen ist.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass die Einrichtung (7, 8) zur Verzögerung der Materialbahn beweglich angeordnete Fluiddüsen aufweist.
- Vorrichtung nach einem der Ansprüche 8 bis 13, dadurch gekennzeichnet, dass die Einrichtung zur Verzögerung der Materialbahn mindestens ein gegenläufig rotierendes Walzen- oder Förderband- mit strukturierter Oberfläche oder Bürstenwalzen- oder Bürstenförderbandpaar enthält.
- Vorrichtung nach einem der Ansprüche 9 bis 14, dadurch gekennzeichnet, dass die Einrichtung (11) zur Nachbehandlung der Materialbahn mindestens ein gegenläufig rotierendes Walzen-Förderband oder Gliederkettenpaar mit einer strukturierten Oberfläche enthält, wobei die gefaltete Struktur eine Abwicklung der Kanten oder der Kanten und Flächen der Oberfläche der Vorrichtung ist.
- Vorrichtung nach Anspruch 15, dadurch gekennzeichnet, dass eine Einrichtung zum Erwärmen, Abkühlen, Beschichten oder Durchtränken der Materialbahn vorgesehen ist.
- Vorrichtung nach einem der Ansprüche 8 bis 16, dadurch gekennzeichnet, dass eine Vorrichtung zur Applikation mindestens einer Materialbahn auf die gefaltete Struktur vorhanden ist.
- Vorrichtung nach einem der Ansprüche 8 bis 17, dadurch gekennzeichnet, dass eine Vorrichtung zum Schneiden und Abtransport der Materialbahn vorhanden ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10252941A DE10252941B4 (de) | 2002-11-14 | 2002-11-14 | Verfahren zur Herstellung einer Kernstruktur für einen Kernverbund |
| DE10252941 | 2002-11-14 | ||
| PCT/DE2003/003798 WO2004043685A2 (de) | 2002-11-14 | 2003-11-14 | Verfahren zur herstellung einer kernstruktur für einen kernverbund |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1603740A2 EP1603740A2 (de) | 2005-12-14 |
| EP1603740B1 true EP1603740B1 (de) | 2016-05-04 |
Family
ID=32240027
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03795733.9A Expired - Lifetime EP1603740B1 (de) | 2002-11-14 | 2003-11-14 | Verfahren und vorrichtung zur herstellung einer kernstruktur für einen kernverbund |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6913570B2 (de) |
| EP (1) | EP1603740B1 (de) |
| AU (1) | AU2003298051A1 (de) |
| BR (1) | BR0307338A (de) |
| DE (1) | DE10252941B4 (de) |
| WO (1) | WO2004043685A2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108481718A (zh) * | 2018-02-08 | 2018-09-04 | 上海交通大学 | 一种连续制造折叠芯材的装置和方法 |
Families Citing this family (37)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7326168B2 (en) * | 2004-03-19 | 2008-02-05 | Kocherga Michael E | Method and apparatus for forming corrugated board carton blanks |
| US7399267B2 (en) * | 2004-04-27 | 2008-07-15 | Moen Lenard E | Method and apparatus for vacuum assisted bonding of corrugated cardboard and for manufacturing corrugated cardboard |
| DE102004053383A1 (de) * | 2004-11-02 | 2006-05-04 | Eads Deutschland Gmbh | Akustischer Absorber für Flugtriebwerke |
| DE102007050356A1 (de) | 2007-10-15 | 2009-04-16 | August Krempel Söhne Gmbh & Co. Kg | Kernschicht für eine Sandwichstruktur und Verfahren zu deren Herstellung |
| FR2924955B1 (fr) * | 2007-12-18 | 2009-12-18 | Arthur Lebee | Procede et dispositif pour la conformation de reliefs dans une feuille plane |
| US20100048078A1 (en) * | 2008-08-21 | 2010-02-25 | E. I. Du Pont De Nemours And Company | Folded Core Having a High Compression Modulus and Articles Made from the Same |
| US20110281080A1 (en) | 2009-11-20 | 2011-11-17 | E. I. Du Pont De Nemours And Company | Folded Core Based on Carbon Fiber Paper and Articles Made from Same |
| US20130157001A1 (en) | 2011-12-19 | 2013-06-20 | E I Du Pont De Nemours And Company | Structural core |
| US20130183484A1 (en) | 2012-01-12 | 2013-07-18 | E I Du Pont De Nemours And Company | Core structures comprising tannin resin |
| US9434142B2 (en) | 2012-01-26 | 2016-09-06 | E I Du Pont De Nemours And Company | Method of making a sandwich panel |
| US20140113104A1 (en) | 2012-02-23 | 2014-04-24 | E I Du Pont De Nemours And Company | Fiber-resin composite sheet and article comprising the same |
| EP2864115B1 (de) * | 2012-06-25 | 2018-05-30 | Baumüller Anlagen-Systemtechnik GmbH & Co. KG | Verfahren und vorrichtung zum umformen einer profilform einer materialbahn in ein regelmässig wellenartiges und/oder periodisches profil |
| KR20150042272A (ko) * | 2012-08-13 | 2015-04-20 | 테스셀레이티드 그룹, 엘엘씨 | 재료 시트를 지지 구조물로 접는 장치 |
| US20150190981A1 (en) | 2014-01-08 | 2015-07-09 | E I Du Pont De Nemours And Company | Metallic core having a high compression strength and articles made from same |
| EP3114032A1 (de) * | 2014-03-03 | 2017-01-11 | Engineered Arresting Systems Corporation | Makro-strukturierte materialien und strukturen für fahrzeugblockierungssysteme |
| US10232525B2 (en) * | 2014-06-12 | 2019-03-19 | Diopass Sprl | Film perforation device |
| DE102014011775B4 (de) | 2014-08-09 | 2016-08-11 | Florian Tuczek | Faltstruktur, Bauelement-Verbindung, Sandwichplatte, sowie Faltverfahren und -werkzeug |
| US9976258B2 (en) | 2014-10-03 | 2018-05-22 | E I Du Pont De Nemours And Company | Honeycomb core having a high compression strength |
| DE102014117078B4 (de) | 2014-11-21 | 2022-02-03 | Technische Universität Dresden | Faltkern für eine Sandwichstruktur, Verfahren zur Herstellung eines Faltkerns und Sandwichstruktur |
| US10174675B2 (en) | 2015-12-30 | 2019-01-08 | General Electric Company | Acoustic liner for gas turbine engine components |
| US10332501B2 (en) | 2017-02-01 | 2019-06-25 | General Electric Company | Continuous degree of freedom acoustic cores |
| EP3395561B1 (de) * | 2017-04-26 | 2020-12-30 | Airbus Operations, S.L. | Dreidimensionale auxetische struktur, herstellungsverfahren und werkzeug |
| US11059559B2 (en) | 2018-03-05 | 2021-07-13 | General Electric Company | Acoustic liners with oblique cellular structures |
| US11047304B2 (en) | 2018-08-08 | 2021-06-29 | General Electric Company | Acoustic cores with sound-attenuating protuberances |
| US10823059B2 (en) | 2018-10-03 | 2020-11-03 | General Electric Company | Acoustic core assemblies with mechanically joined acoustic core segments, and methods of mechanically joining acoustic core segments |
| US11434819B2 (en) | 2019-03-29 | 2022-09-06 | General Electric Company | Acoustic liners with enhanced acoustic absorption and reduced drag characteristics |
| CN110641098B (zh) * | 2019-09-29 | 2022-06-07 | 广东聚石复合材料有限公司 | 一种可连续化生产蜂窝夹芯及夹芯复合板的装置及方法 |
| SE2050464A1 (en) * | 2020-04-23 | 2021-10-24 | Ikea Supply Ag | A method and a machine for manufacturing a structure of fiber material |
| US11668236B2 (en) | 2020-07-24 | 2023-06-06 | General Electric Company | Acoustic liners with low-frequency sound wave attenuating features |
| GB2602126A (en) * | 2020-12-18 | 2022-06-22 | Foresight Innovations Ltd | A structural panel and method and apparatus for manufacture |
| US11970992B2 (en) | 2021-06-03 | 2024-04-30 | General Electric Company | Acoustic cores and tools and methods for forming the same |
| US12172061B2 (en) * | 2021-08-17 | 2024-12-24 | Monsta Athletics, LLC | Shaped pre-preg composite layer bat |
| US12142253B2 (en) | 2021-10-05 | 2024-11-12 | General Electric Company | Solid adhesive film for acoustic liner and method |
| US11965425B2 (en) | 2022-05-31 | 2024-04-23 | General Electric Company | Airfoil for a turbofan engine |
| CN120435431A (zh) * | 2022-12-28 | 2025-08-05 | 金伯利-克拉克环球有限公司 | 用于对材料进行扇形折叠的折叠组件 |
| US12312969B2 (en) | 2023-01-17 | 2025-05-27 | General Electric Company | Airfoils for turbofan engines |
| FR3149811A1 (fr) * | 2023-10-12 | 2024-12-20 | Airbus Operations (S.A.S.) | Procédé de fabrication d’une pièce tridimensionnelle à partir d’au moins une feuille métallique comprenant un réseau de pré-plis, pièce tridimensionnelle obtenue à partir dudit procédé |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE381804A (de) * | 1900-01-01 | |||
| GB910233A (en) * | 1958-01-16 | 1962-11-14 | Prec Mecanique Labinal | Apparatus for producing constructional material |
| US2901951A (en) * | 1958-04-15 | 1959-09-01 | Hochfeld Henry | Process and machine for pleating pliable materials |
| FR1532509A (fr) * | 1967-05-29 | 1968-07-12 | Procédé et machines pour le façonnage de structures chevronnées et de structuresdérivant des structures chevronnées | |
| US3959056A (en) * | 1973-10-19 | 1976-05-25 | Caplan Harry W | Lightweight reflective panels for solar-thermal power plants and methods of forming such panels |
| FR2273657A1 (fr) * | 1974-06-06 | 1976-01-02 | Gewiss Lucien | Machine pour le faconnage de structures plissees en chevrons |
| US4381212A (en) * | 1980-02-20 | 1983-04-26 | Molins Machine Company, Inc. | Fingerless single facer |
| JPH0710579B2 (ja) * | 1986-03-10 | 1995-02-08 | 博夫 市川 | 複合コルゲ−ト体並びにその製法及び装置 |
| US5316828A (en) * | 1991-04-25 | 1994-05-31 | Miller Ray R | Reinforced fluted medium and corrugated fiberboard made using the medium |
| US5234727A (en) * | 1991-07-19 | 1993-08-10 | Charles Hoberman | Curved pleated sheet structures |
| JPH06155644A (ja) * | 1992-11-20 | 1994-06-03 | Nippon Chiyuushin Hanbai Kk | 段ボール及びその製造方法 |
| US5492584A (en) * | 1994-05-06 | 1996-02-20 | Papillon Creations, Inc. | Method for making a pleated ornament |
| US5947885A (en) * | 1994-11-01 | 1999-09-07 | Paterson; James G. T. | Method and apparatus for folding sheet materials with tessellated patterns |
| JPH10244607A (ja) * | 1997-03-07 | 1998-09-14 | Mitsubishi Heavy Ind Ltd | ダブルフェーサ |
| JP3664865B2 (ja) * | 1998-02-06 | 2005-06-29 | 三菱重工業株式会社 | コルゲートマシン |
| US6170549B1 (en) * | 1999-06-18 | 2001-01-09 | Marquip, Inc. | Single facer with resilient small diameter corrugating roll |
| US6685615B2 (en) * | 2001-02-08 | 2004-02-03 | Southpac Trust International, Inc. | Corrugated decorative grass formed of paper and polymeric film and method for producing same |
-
2002
- 2002-11-14 DE DE10252941A patent/DE10252941B4/de not_active Expired - Fee Related
-
2003
- 2003-11-13 US US10/713,638 patent/US6913570B2/en not_active Expired - Lifetime
- 2003-11-14 EP EP03795733.9A patent/EP1603740B1/de not_active Expired - Lifetime
- 2003-11-14 BR BR0307338-6A patent/BR0307338A/pt not_active Application Discontinuation
- 2003-11-14 WO PCT/DE2003/003798 patent/WO2004043685A2/de not_active Ceased
- 2003-11-14 AU AU2003298051A patent/AU2003298051A1/en not_active Abandoned
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108481718A (zh) * | 2018-02-08 | 2018-09-04 | 上海交通大学 | 一种连续制造折叠芯材的装置和方法 |
| CN108481718B (zh) * | 2018-02-08 | 2019-07-12 | 上海交通大学 | 一种连续制造折叠芯材的装置和方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE10252941B4 (de) | 2009-09-10 |
| DE10252941A1 (de) | 2004-06-03 |
| EP1603740A2 (de) | 2005-12-14 |
| AU2003298051A8 (en) | 2004-06-03 |
| WO2004043685A2 (de) | 2004-05-27 |
| AU2003298051A1 (en) | 2004-06-03 |
| US6913570B2 (en) | 2005-07-05 |
| WO2004043685A3 (de) | 2004-07-22 |
| US20040102303A1 (en) | 2004-05-27 |
| BR0307338A (pt) | 2004-12-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE10252941B4 (de) | Verfahren zur Herstellung einer Kernstruktur für einen Kernverbund | |
| EP1165310B1 (de) | Faltwabe aus wellpappe, verfahren und vorrichtung zu deren herstellung | |
| EP2991822B1 (de) | Verfahren zur herstellung von formbaren wabenkernen | |
| DE212014000231U1 (de) | Sandwich-Struktur | |
| DE102008022805A1 (de) | Wellfurnierplatte und daraus aufgebaute Leichtbauplatte sowie Verfahren zu deren Herstellung | |
| EP1807616A1 (de) | Akustischer absorber für flugtriebwerke | |
| EP3208400B1 (de) | Leichtbauplatte enthaltend wellenförmige elemente | |
| DE112012001685T5 (de) | Verfahren zum Herstellen eines mehrschichtigen Produkts mit einem Wabenkern mit verbesserter Festigkeit | |
| EP3126131B1 (de) | Verfahren zur umformung eines flachbahnmaterials und vorrichtung | |
| DE3935120C2 (de) | Verfahren zur Herstellung von Metallverbundplatten | |
| DE202012104182U1 (de) | Bahn aus mehrlagigem Dämmstoff, Bahn aus Dämmverbund, der aus derartigen Bahnen aus mehrlagigem Dämmstoff gebildet ist | |
| EP2531348B1 (de) | Expandierbarer wabenkern, verfahren zu dessen kontinuierlicher herstellung sowie sandwichverbund | |
| EP3969281B1 (de) | Verfahren zur herstellung eines flexibel formbaren wabenkerns und vorrichtung zur durchführung des verfahrens | |
| EP0080195B1 (de) | Aus einer kontinuierlichen, schraubenwendelförmig gewickelten Bahn aus Papier, Pappe oder ähnlichem Material hergestellter Rohrstrang sowie Verfahren zu seiner Herstellung | |
| DE102008062678B4 (de) | Verbundbauteil mit einer Wabenstruktur | |
| EP3995304A1 (de) | Formteil, polstermittel, kernschicht und verfahren zur herstellung eines formteils | |
| DE112011103551T5 (de) | Verfahren zum Anfertigen eines mehrschichtigen Produkts mit beabstandet angeordneten Wabenkernbereichen | |
| DE19601172A1 (de) | Sandwichkernschicht | |
| SU1719244A1 (ru) | Слоиста панель и установка дл ее непрерывного изготовлени | |
| DE19512533A1 (de) | Verfahren zur Wölbstrukturierung und Profilierung dünner Wände und Folien | |
| DE102014117078B4 (de) | Faltkern für eine Sandwichstruktur, Verfahren zur Herstellung eines Faltkerns und Sandwichstruktur | |
| DE3117095C2 (de) | Verfahren zur Herstellung von Teilen beidseitig gedeckter Wellpappe sowie preß- oder prägeverformbares Wellpappe-Halbzeug zur Erzeugung formstabiler Fertigproduktteile | |
| AT208047B (de) | Netzartige Zellenanordnung und Verfahren zur Herstellung derselben | |
| DE102022102916A1 (de) | Zellstruktur, Verfahren zur Herstellung einer Zellstruktur und Zellstützkern | |
| DE102020120558A1 (de) | Verfahren zur Herstellung eines Wellstegwabenkerns, Wellstegwabenkern, Verwendung und Bauteil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20050930 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: AIRBUS OPERATIONS GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20151125 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50315459 Country of ref document: DE Owner name: AIRBUS OPERATIONS GMBH, DE Free format text: FORMER OWNER: AIRBUS DEUTSCHLAND GMBH, 21129 HAMBURG, DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 796532 Country of ref document: AT Kind code of ref document: T Effective date: 20160515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50315459 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20160504 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160905 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160805 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20161118 Year of fee payment: 14 Ref country code: GB Payment date: 20161122 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50315459 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20170207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161114 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 796532 Country of ref document: AT Kind code of ref document: T Effective date: 20161114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161114 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20031114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20171114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171114 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20211118 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50315459 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230601 |