EP1375018B1 - Dispositif de guidage d'un produit en bande - Google Patents
Dispositif de guidage d'un produit en bande Download PDFInfo
- Publication number
- EP1375018B1 EP1375018B1 EP03291378A EP03291378A EP1375018B1 EP 1375018 B1 EP1375018 B1 EP 1375018B1 EP 03291378 A EP03291378 A EP 03291378A EP 03291378 A EP03291378 A EP 03291378A EP 1375018 B1 EP1375018 B1 EP 1375018B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- deflector
- strip
- generatrix
- deflectors
- fact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000011144 upstream manufacturing Methods 0.000 claims description 25
- 239000000835 fiber Substances 0.000 claims description 10
- 230000000694 effects Effects 0.000 claims description 4
- 230000000750 progressive effect Effects 0.000 claims description 3
- 238000005452 bending Methods 0.000 claims 1
- 238000009434 installation Methods 0.000 description 15
- 238000011282 treatment Methods 0.000 description 9
- 239000002184 metal Substances 0.000 description 6
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000005097 cold rolling Methods 0.000 description 2
- 230000006866 deterioration Effects 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 238000009825 accumulation Methods 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 238000000137 annealing Methods 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 238000005098 hot rolling Methods 0.000 description 1
- 238000002513 implantation Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H23/00—Registering, tensioning, smoothing or guiding webs
- B65H23/04—Registering, tensioning, smoothing or guiding webs longitudinally
- B65H23/32—Arrangements for turning or reversing webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B41/00—Guiding, conveying, or accumulating easily-flexible work, e.g. wire, sheet metal bands, in loops or curves; Loop lifters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H23/00—Registering, tensioning, smoothing or guiding webs
- B65H23/02—Registering, tensioning, smoothing or guiding webs transversely
- B65H23/032—Controlling transverse register of web
- B65H23/038—Controlling transverse register of web by rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/10—Rollers
- B65H2404/13—Details of longitudinal profile
- B65H2404/131—Details of longitudinal profile shape
- B65H2404/1312—Details of longitudinal profile shape tapered shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/173—Metal
Definitions
- the subject of the invention is a device for guiding a strip product intended especially for production and processing installations for hot-rolled or cold-rolled metal strips.
- the steel and metallurgical industry makes available to users and processors various types of products having various sizes and, in particular, flat products consisting of sheets of varying thickness depending on use, and which are generally wound in coils.
- each treatment therefore requires a specific installation and a scrolling speed adapted to the treatment. Therefore, previously, the various treatments were normally performed in separate sections each associated with a unwinder and a winder placed, respectively, upstream and downstream in the direction of travel. In this case, the web runs to pass into the processing section and is wound at the exit thereof forming a reel which is transported to the next processing facility.
- the weight of the coil obviously depends on the thickness of the sheet and the rolled length, as well as the nature of the metal but it is still very important.
- the weight of a coil is commonly 15 to 25 tons. It is therefore necessary to lifting and handling equipment adapted to the dimensions and weight of the reels for transporting them from one processing section to the next.
- the strip may form, between two successive treatment sections, a free loop suspended between two deflection rolls whose axes can be oriented differently to change the direction of scrolling.
- a free loop is subjected only to its own weight and it is therefore necessary to provide, upstream and downstream, tensioning devices for reducing the tensile force on the strip to the value necessary in the other sections. This increases the size of the installation and complicates the control of the scrolling of the band.
- the angular deflection is relatively low, for example 20 ° and that the distance between two consecutive rollers is of the order five times the width of the strip. Therefore, to make a deflection, for example, of 90 °, it is necessary to multiply the number of rolls.
- the difference in level between two consecutive rolls must be in the order of 7 to 10 meters for a bandwidth of between 1.5 and 2 meters.
- the band normally arrives near the small base of the conical roller and progressively moves away towards the large base during its rotation.
- the orientation of the strip with respect to the successive generatrices of the cone on which it is based varies progressively as well as the tangential speed and it is therefore necessary, in order to avoid deterioration of the strip, to apply it to a set of rollers rotatably mounted about axes perpendicular to the direction of travel and which are divided into series each defining a bearing generatrix of a virtual conical surface enveloping all the rollers.
- the support rollers of the strip are mounted on a fixed support. Their orientation and their spacing must therefore vary from one series to another to follow the progress of the tape. However, because of the conicity of the bearing surface, the band tends to slide towards the large base and must therefore be maintained laterally.
- the use of two baffles placed upside down, as described in the document JP-A-59-229230 allows, however, to avoid this disadvantage.
- the object of the invention is to solve all of these problems by means of a device that is simpler and less expensive than the known devices and also makes it possible to maintain the orientation of the strip with respect to its support members by thus reducing the risk of slipping and deterioration of its surface.
- such a device provides many possibilities of deflection and change of direction to adapt simply and inexpensively to an existing or new plant, using shorter hall lengths and a number of lifting bridges less important than in a conventional installation.
- the invention therefore relates to a device for guiding a strip product moving along a longitudinal axis and comprising at least two conical deflectors each having a right end and a wide end and arranged head to tail, the narrow end of one deflectors being placed on the same side, with respect to the axis of the strip as the wide end of the other deflector.
- each deflector comprises each deflector comprises a fixed support on which are mounted, in the manner of satellites, a plurality of rollers of guiding distributed over an angular deflector deflector sector and rotatably mounted about axes forming the same angle (A) with an axis of the deflector and, the strip being applied under tension on each deflector, along a passing virtual conical surface by an external generatrix of each roller, the axes of the deflectors are oriented relative to the longitudinal axis of travel of the strip so that it comprises successively, in the direction of travel, an upstream portion tangent to a generator of input to a first deflector and having an axis perpendicular to said input generator, a central portion tangent, upstream to an output generator of the first deflector and, downstream, to an input generator on the second deflector and having a longitudinal axis perpendicular to said generatrices, respectively output and input, and a downstream portion tangent to a
- the strip can be subjected to a tensile stress determined according to the rigidity of the strip so as to produce an application under tension with elastic deformation of the strip on the set of rollers of each of the deflectors, the head-to-tail assembly of said deflectors compensating for differences in elongation on both sides of the strip, on either side of the longitudinal axis and determining a centering effect of the strip with a progressive rotation of its longitudinal axis capable of maintaining the perpendicularity of the latter with the external generatrix of each of the rollers of the deflector.
- the tensile force applied to the strip is distributed over the width of the latter gradually increasing from its inner edge located on the narrow side of the deflector to the outer side of the bank on the broad side, with a gradual elongation of the fibers of the web, so that the tangential velocity of each fiber along a external generator of each satellite roller is substantially constant from one bank to another.
- each roll of a deflector has a curved outer profile, with a central portion of diameter slightly greater than the ends, and the tensile force applied to the strip determines a self-centering of the strip of which the longitudinal axis remains in the central portion and orthogonal to the external generatrix of each of the rollers of the deflector.
- the device comprises an even number of baffles associated two by two, the two baffles of each pair having the same angle (A) of inclination of the guide rollers.
- the axes of two successive deflectors are oriented so that the output generator of the first deflector and the input generator on the second deflector are parallel and placed in the same tangent plane common to the two deflectors, in which extends the central portion of the strip.
- the output generator of the first deflector and the input generator on the second deflector are placed in two planes parallel to each other and perpendicular to the axis of the central portion of the strip and are between they have a non-zero angle, said generatrices being spaced apart by a sufficient distance so that the longitudinal median plane of the central part rotates progressively about the axis.
- the two baffles are placed on the same side of the strip and thus perform an inversion of the direction of travel.
- the invention makes it possible to vary, on the one hand, the angle at the apex of the baffles, and on the other hand, their relative positions and their orientations to determine a lateral offset or an angular deviation of the band.
- A being the angle at the apex of each deflector and H the distance between the two scroll planes respectively upstream and downstream of the strip.
- the axes of the two deflectors are oriented so that the input generators on the first deflector and output of the second deflector are between them a non-zero angle, the upstream part and the downstream part of the band. being centered, respectively, on two longitudinal median planes forming between them the same non-zero angle.
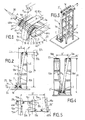
- the figure 1 shows, in perspective, a satellite roller deflector according to the invention.
- the figure 2 is a front view of a device with two baffles according to the invention.
- the figure 3 is a perspective view of the device of the figure 2 .
- the figure 4 shows, in front view, a lateral offset device with four deflectors.
- the figure 5 is a schematic view from above of the device of the figure 4 .
- the figure 6 shows, in perspective, an angular deflection device.
- the figure 7 shows an angular deflection device of two substantially horizontal strands.
- the figure 8 is a side view of the device of the figure 7 .
- the figure 9 is a top view of the entire device of the figure 7 .
- the baffle roller modifies the direction of the plane of travel of the two parts, respectively upstream and downstream of the strip tangential to the baffle rollers, but these remain centered in the same longitudinal median plane orthogonal to the axis of rotation of the roll. cylindrical.
- the object of the invention is a new type of conical deflector constituted, as shown in FIG. figure 1 , a fixed support 3 carrying a plurality of cylindrical rollers 4 distributed on its periphery in the manner of satellites.
- Each satellite roll 4 is rotatably mounted about an axis 40 on two bearings 41, 41 'housed in housings fixed respectively on two ends, respectively enlarged 31 and thinned 31' of the support 3 which, in the example shown is limited by a conical face 33 of revolution about an axis 30, having an angle at the apex A.
- the support 3 carries rollers 4 only on an angular sector 32 of winding of the band 1. Therefore, the conical face 33 of the support rollers 4 could be limited to this angular sector 32 which, most often will cover substantially a quadrant.
- the axes of the rollers 4 are parallel to this conical face 33 and are therefore themselves placed in a virtual conical surface centered on the same axis 30 and having the same angle at the apex A.
- the band 1 rotates around the deflector 2 following a virtual conical surface 43, symbolized in dashed line on the figure 6 , which passes through the generatrices of support 5 by wrapping all the rollers 4.
- the strip comes into contact with the deflector 2 only along the external generatrices 5 of the rollers 4 which rotate about their axis 40.
- the strip to be guided is normally a metal strip which, given its rigidity, must be subjected to a large tensile force to apply on the baffle roll.
- the axis 30 of the deflector is oriented with respect to the general running direction of the strip so that the axis 10a of the upstream portion 1a thereof is perpendicular to the external generator. 5a of the first roller 4a and that the axis 10b of the downstream portion 1b is perpendicular to the external generator 5b of the last roller 4b of the series.
- the strip is made of an elastoplastic material such as a metal and is kept under tension, it can be progressively deflected while remaining orthogonal to each roll and elastically deforming between two successive rolls, the elongation rate of the fibers longitudinally of the strip gradually increasing from its inner edge 12 facing the narrower end 31 'of the support 3 to the outer edge 13 facing the enlarged end 31.
- this variation in the elongation rates of the longitudinal fibers of the strip is compensated in a guiding device according to the invention which comprises two baffles 2, 2 'having the same angle at the apex A and placed head to tail, of the as shown in the other figures, the narrow end of one of the deflectors 2 being placed on the same side as the wide end of the other deflector 2 'relative to the longitudinal axis of travel of the strip.
- each roller 4 is not rigorously cylindrical but may be slightly curved, the diameter of its central portion 44 being a little larger than that of the ends. 42.
- the figure 2 shows, in front view, such a guiding device shown in perspective on the figure 3 and comprising two deflector members 2, 2 'mounted on a frame C at two different levels.
- Each deflector 2, 2 ' is of the type shown in the figure 1 and therefore comprises a support 3 centered on an axis 30 and on which are mounted a plurality of satellite rollers 4 each rotating about an axis making, with the axis 30 of the support, an angle A which constitutes the angle at the apex of the conical deflector.
- the two baffles 2, 2 ' have parallel axes and inclined at the same angle A with respect to the horizontal. In this way, as we see on the figure 3 , the band 1 which arrives at a lower level in a running direction F successively passes on the two deflectors 2, 2 'and leaves in the opposite direction F', at a higher level.
- the axis 30 of the lower baffle 2 is parallel to the plane of the figure and inclined relative to the horizontal of the angle at the apex A.
- the part 1a of the band arriving upstream of the lower baffle 2 is centered on a horizontal axis perpendicular to the plane of the figure and the lower generatrix 5a of the deflector 2 which constitutes the input generator on it.
- the band wraps around the lower deflector 2 by elastically deforming, and its central portion 1b between the two deflectors 2, 2 'is centered on an axis 10b perpendicular to the output generator 5b which is placed in an inclined plane of the angle A with respect to the horizontal.
- the longitudinal axis 10b of the central portion 1b is therefore inclined at the same angle A with respect to the vertical and perpendicular to the inlet generator 5'a on the second deflector 2 ', which is itself placed in an inclined plane the same angle A with respect to the horizontal.
- the band 2 then winds on a quadrant of the upper deflector 2 'and its downstream part 1c leaves the device in a horizontal direction F' perpendicular to the plane of the figure 2 and the output generator 5'b of the upper baffle 2 '.
- the output generator 5b of the first deflector 2 and the input generator 5'a on the second deflector 2 ' are not parallel.
- the central portion 1b of the strip is thus subjected to a slight twist which does not, however, have any disadvantage if the height H is large relative to the width of the strip.
- the longitudinal axis 10b being perpendicular to the two generatrices, respectively 5b output and input 5'a, the two banks 12b, 13b of the central portion 1b of the strip have the same length and mounting head- spade of the two deflectors 2, 2 'makes it possible to compensate for the differences in elongation along each conical deflector, so that the paths followed by the different longitudinal fibers of the strip have the same length.
- deflector members having a conical winding surface provides multiple possibilities of arrangement of said conical deflectors whose number and orientations can be varied in order to optimally respond to the installation requirements of the different sections of an installation, in particular for the modernization of an existing installation.
- Figures 4 and 5 show another arrangement for making a large transverse shift on two parallel strands of the strip moving in the same direction.
- two deflectors 2, 2 ' are used which are placed head to tail at the same level and associated with two other deflectors 25, 25' placed at a higher level.
- the axes of all the deflectors 25, 2, 2 ', 25' are placed in vertical planes parallel to the plane of the figure 6 and are oriented so that, in the order of succession of the deflectors, the input generators of the odd-order members and the output generatrices of the even-rank members are all horizontal and parallel.
- the band 1, which is wound successively on each of the four deflectors 25, 2, 2 ', 25' comprises an inlet strand 15a which arrives in the direction of movement F and is tangential to a horizontal inlet generator 45a of the first conical baffle 25, a descending oblique strand 15b, a horizontal strand 15c, an upward oblique strand 15d and an output strand 15e tangential and perpendicular to an output generator 45'b of the last deflector 25 '.
- odd input generators 5a and 5'a respectively on the first 25 and the third deflector 2 'and the even output generatrices, respectively 5b of the second deflector 2 and 45'b of the fourth deflector 25', are all horizontal and parallel to each other so that the incoming strand 15a and the outgoing strand 15e scroll horizontally and in the same direction along parallel directions F, F '.
- the oblique strands 15b, 15d are slightly twisted, but this torsion effect is not disadvantageous if the difference in level H between the input and output generators of each pair of deflectors, respectively 25, 2 and 2. ', 25' is large relative to the width of the strip 1.
- this arrangement thus makes it possible to double the misalignment without modifying the direction of travel of the strip.
- rollers 25, 25 are not necessarily at the same level and that one can adjust their positions relative to the two lower rollers 2, 2 'so as to achieve the desired misalignment.
- the two successive deflectors of 2, 2 ' can be arranged so that the generatrix 5b output of the first deflector 2 and the generator 5'a input on the second deflector 2' are parallel and placed in the same plane of scrolling of the central part 1b of the band.
- the input generatrix 5a on the first deflector 2 and the output generator 5'b of the second deflector 2 ' are still placed in two parallel planes but make an angle between them 2A', A 'being the projection of the angle at the apex A on a horizontal plane.
- the directions F and F 'of the upstream portion 1a and the downstream portion 1c are between them the same angle 2A'.
- the height offset of the two parts, respectively upstream 1a and downstream 1c of the band can be reduced in the case where the central portion 1b remains flat.
- a deflection angle of about 45 ° can be achieved.
- both deflectors can be placed so that the intermediate strand is horizontal.
- the axes of the supports 3, 3' can be oriented so as to increase the deflection angle between the input and output generators and, therefore, between the axes 10a, 10c of the strands entering 1a and outgoing 1c.
- the angular sector 32 of application of the strip on a deflector is not necessarily straight and the input 1a and output 1c strands may not be horizontal but form, on the contrary, an upward or downward ramp.
- the invention therefore provides multiple possibilities of arrangement of the successive sections of a treatment plant, in particular for the realization of a continuous line in an existing plant.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Gears, Cams (AREA)
- Preliminary Treatment Of Fibers (AREA)
- Projection-Type Copiers In General (AREA)
- Solid-Sorbent Or Filter-Aiding Compositions (AREA)
- Medicines Containing Material From Animals Or Micro-Organisms (AREA)
- Pharmaceuticals Containing Other Organic And Inorganic Compounds (AREA)
Description
- L'invention a pour objet un dispositif de guidage d'un produit en bande destiné spécialement aux installations de production et de traitement de bandes métalliques laminées à chaud ou à froid.
- L'industrie sidérurgique et métallurgique met à la disposition des utilisateurs et transformateurs divers types de produits ayant des dimensions variées et, en particulier, des produits plats constitués de tôles d'épaisseur variable selon l'utilisation, et qui sont généralement enroulées en bobines.
- Pour produire ces tôles et leur donner l'épaisseur requise, on réalise des opérations dites de laminage à chaud et de laminage à froid. En outre, la tôle doit subir divers traitements avant le laminage, tels que décalaminage, dégraissage et décapage, ainsi que des traitements de finition.
- Ces divers traitements doivent évidemment être réalisés dans des installations différentes. On peut, par exemple réaliser un décapage chimique par défilement de la tôle dans une succession de bains d'acide, un recuit par passage dans un four, ou un laminage à froid dans une installation comprenant plusieurs cages successives fonctionnant en tandem.
- Chaque traitement nécessite donc une installation spécifique et une vitesse de défilement adaptée au traitement. C'est pourquoi, auparavant, les divers traitements étaient, normalement, réalisés dans des sections séparées associées chacune à une dérouleuse et une enrouleuse placées, respectivement, en amont et en aval dans le sens de défilement. Dans ce cas, la bande se déroule pour passer dans la section de traitement puis est enroulée à la sortie de celle-ci en formant une bobine qui est transportée vers l'installation de traitement suivante.
- Le poids de la bobine dépend évidemment de l'épaisseur de la tôle et de la longueur enroulée, ainsi que de la nature du métal mais il est toujours très important.
- Par exemple, dans le cas de tôles d'acier, le poids d'une bobine est couramment de 15 à 25 tonnes. II faut donc prévoir des engins de levage et de manutention adaptés aux dimensions et au poids des bobines pour transporter celles-ci d'une section de traitement à la suivante.
- Pour réduire ces manipulations et augmenter la productivité, on a proposé, depuis plusieurs années, de réaliser des installations de production dites continues ou semi-continues dans lesquelles la bande défile sans interruption dans plusieurs sections de traitement successives.
- Ces différentes sections sont, normalement, placées l'une après l'autre le long d'une même direction de défilement de la bande et il en résulte que l'installation s'étend sur une très grande longueur, d'autant plus que, pour compenser des variations de vitesse entre deux sections successives, on est souvent amené à interposer entre celles-ci un dispositif d'accumulation d'une longueur de bande pouvant atteindre plusieurs centaines de mètres.
- Certes, on peut placer sur le trajet de la bande des rouleaux déflecteurs permettant de changer le niveau de défilement afin, par exemple, de superposer plusieurs sections mais une telle installation reste très encombrante et nécessite, par conséquent, un terrain de très grandes dimensions.
- En outre, on est souvent amené à transformer des usines existantes en modernisant certaines parties de l'installation et en les reliant entre elles pour réaliser un défilement continu de la bande. Il faut alors s'adapter à la configuration de l'usine dans laquelle les sections de traitement qui doivent être reliées ne sont pas toujours alignées, les directions de défilement dans deux sections successives étant souvent différentes et pouvant être décalées, transversalement ou en hauteur. Il est donc nécessaire, dans ce cas, d'imposer à la bande un changement de direction plus ou moins important.
- Pour cela, dans une disposition connue, la bande peut former, entre deux sections de traitement successives, une boucle libre suspendue entre deux rouleaux déflecteurs dont les axes peuvent être orientés différemment afin de modifier la direction de défilement.
- Cependant, pour réaliser un angle de déviation assez important sans risque de frottements entre les deux brins de la bande, il faut que la boucle soit assez large et, par conséquent, encombrante.
- De plus, une boucle libre n'est soumise qu'à son propre poids et il est donc nécessaire de prévoir, en amont et en aval, des dispositifs de mise en tension permettant de ramener l'effort de traction sur la bande à la valeur nécessaire dans les autres sections. Ceci augmente l'encombrement de l'installation et complique le contrôle du défilement de la bande.
- Il est donc parfois difficile d'incorporer une bande libre dans une installation existante.
- Pour résoudre de tels problèmes, il a déjà été proposé, dans le document
FR-A-2336331 - Cette différence d'allongement entre les fibres longitudinales de la bande est compensée en donnant au rouleau un léger bombé de façon à égaliser les trajets parcourus par les différentes fibres longitudinales.
- Cependant, pour que les différences d'allongement entre la partie centrale et les rives soient acceptables, il faut que la déviation angulaire soit relativement faible, par exemple de 20° et que l'entr'axe entre deux rouleaux consécutifs soit de l'ordre de cinq fois la largeur de la bande. Par conséquent, pour réaliser une déviation, par exemple, de 90°, il faut multiplier le nombre de rouleaux. De plus, la différence de niveau entre deux rouleaux consécutifs doit être de l'ordre de 7 à 10 mètres pour une largeur de bande comprise entre 1,5 et 2 mètres.
- De telles installations, appelées souvent "tours de virage", restent donc très encombrantes et assez coûteuses.
- Pour réaliser un changement de direction angulaire de l'axe longitudinal de défilement d'une bande, on a aussi proposé d'utiliser un rouleau de déviation conique sur lequel la bande s'enroule en spirale. Un tel dispositif décrit, par exemple, dans le document
US-A-4,687,125 est beaucoup moins encombrant qu'une tour de virage et peut donc être fixé sur la charpente existante des équipements mécaniques ou bien directement au sol, sur une charpente légère. - Dans un tel dispositif, la bande arrive normalement, à proximité de la petite base du rouleau conique et s'éloigne progressivement vers la grande base, au cours de sa rotation. L'orientation de la bande par rapport aux génératrices successives du cône sur lesquelles elle s'appuie varie progressivement ainsi que la vitesse tangentielle et il est donc nécessaire, pour éviter une détérioration de la bande, d'appliquer celle-ci sur un ensemble de galets montés rotatifs autour d'axes perpendiculaires à la direction de défilement et qui sont répartis en séries définissant chacune une génératrice d'appui d'une surface conique virtuelle enveloppant l'ensemble des galets.
- Dans ces dispositions connues, les galets d'appui de la bande sont montés sur un support fixe. Leur orientation et leur écartement doit donc varier d'une série à l'autre pour suivre le déroulement de la bande. Cependant, en raison de la conicité de la surface d'appui, la bande a tendance à glisser vers la grande base et doit donc être maintenue latéralement. L'utilisation de deux déflecteurs placés tête-bêche, de la façon décrite dans le document
JP-A-59-229230 - Dans une autre disposition, décrite dans le document
JP-A-59179210 - De tels dispositifs sont donc assez complexes et onéreux et ne permettent pas d'éviter un glissement de la bande sur ses organes d'appui qui risquent donc de détériorer sa qualité de surface.
- De plus, pour permettre la rotation des galets, la pression d'application de la bande doit être limitée. Or, dans le cas d'une bande métallique relativement rigide, celle-ci doit être soumise à une tension assez forte.
- L'invention a pour objet de résoudre l'ensemble de ces problèmes grâce à un dispositif plus simple et moins onéreux que les dispositifs connus et permettant, en outre, de maintenir l'orientation de la bande par rapport à ses organes d'appui en diminuant ainsi les risques de glissement et de détérioration de sa surface.
- De plus, un tel dispositif donne de nombreuses possibilités de déviation et de changement de direction permettant de s'adapter de façon simple et peu coûteuse à une usine existante ou neuve, en utilisant des longueurs de halles plus réduites et un nombre de ponts de levage moins important que dans une installation classique.
- L'invention concerne donc un dispositif de guidage d'un produit en bande défilant suivant un axe longitudinal et comprenant au moins deux déflecteurs coniques ayant chacun une extrémité droite et une extrémité large et disposés tête-bêche, l'extrémité étroite de l'un des déflecteurs étant placée du même côté, par rapport à l'axe de la bande que l'extrémité large de l'autre déflecteur.
- Conformément à l'invention, chaque déflecteur comprend chaque déflecteur comprend un support fixe sur lequel sont montés, à la manière de satellites, une pluralité de rouleaux de guidage répartis sur un secteur angulaire de déviation du déflecteur et montés rotatifs autour d'axes faisant un même angle (A) avec un axe du déflecteur et, la bande étant appliquée sous tension sur chaque déflecteur, le long d'une surface conique virtuelle passant par une génératrice externe de chaque rouleau, les axes des déflecteurs sont orientés par rapport à l'axe longitudinal de défilement de la bande de façon que celle-ci comporte successivement, dans le sens de défilement, une partie amont tangente à une génératrice d'entrée sur un premier déflecteur et ayant un axe perpendiculaire à ladite génératrice d'entrée, une partie centrale tangente, vers l'amont à une génératrice de sortie du premier déflecteur et, vers l'aval, à une génératrice d'entrée sur le second déflecteur et ayant un axe longitudinal perpendiculaire auxdites génératrices, respectivement de sortie et d'entrée, et une partie aval tangente à une génératrice de sortie du second déflecteur et ayant un axe longitudinal perpendiculaire à ladite génératrice de sortie.
- Grâce à cette disposition, la bande peut être soumise à un effort de traction déterminé en fonction de la rigidité de la bande de façon à produire une application sous tension avec déformation élastique de la bande sur l'ensemble des rouleaux de chacun des déflecteurs, le montage tête-bêche desdits déflecteurs compensant les différences d'allongement des deux côtés de la bande, de part et d'autre de l'axe longitudinal et déterminant un effet de centrage de la bande avec une rotation progressive de son axe longitudinal susceptible de maintenir la perpendicularité de celui-ci avec la génératrice externe de chacun des rouleaux du déflecteur.
- De la sorte, l'effort de traction appliqué sur la bande se répartit sur la largeur de celle-ci en augmentant progressivement de sa rive interne située du côté étroit du déflecteur à la rive externe située du côté large, avec un allongement progressif des fibres longitudinales de la bande, de telle sorte que la vitesse tangentielle de défilement de chaque fibre le long d'une génératrice externe de chaque rouleau satellite soit sensiblement constante d'une rive à l'autre.
- Dans un mode de réalisation préférentiel chaque rouleau d'un déflecteur présente un profil externe bombé, avec une partie centrale de diamètre légèrement plus élevé que les extrémités, et l'effort de traction appliqué sur la bande détermine un auto-centrage de la bande dont l'axe longitudinal reste maintenu dans la partie centrale et orthogonal à la génératrice externe de chacun des rouleaux du déflecteur.
- Selon une autre caractéristique préférentielle, le dispositif comprend un nombre pair de déflecteurs associés deux par deux, les deux déflecteurs de chaque paire ayant le même angle (A) d'inclinaison des rouleaux de guidage.
- Dans un premier mode de réalisation de l'invention, les axes de deux déflecteurs successifs sont orientés de façon que la génératrice de sortie du premier déflecteur et la génératrice d'entrée sur le second déflecteur soient parallèles et placées dans un même plan tangent commun aux deux déflecteurs, dans lequel s'étend la partie centrale de la bande.
- Mais, dans un autre mode de réalisation, la génératrice de sortie du premier déflecteur et la génératrice d'entrée sur le second déflecteur sont placées dans deux plans parallèles entre eux et perpendiculaires à l'axe de la partie centrale de la bande et font entre elles un angle non nul, lesdites génératrices étant écartées d'une distance suffisante pour que le plan médian longitudinal de la partie centrale tourne progressivement autour de l'axe.
- De préférence, les deux déflecteurs sont placés d'un même côté de la bande et réalisent donc une inversion du sens de défilement.
- Dans ce cas, un rouleau droit permet de revenir dans le premier sens. Mais il est possible, aussi, de placer les deux déflecteurs de part et d'autre, de la bande dont le sens de défilement alors conservé.
- Par ailleurs, l'invention permet de faire varier, d'une part l'angle au sommet des déflecteurs, et d'autre part, leurs positions relatives et leurs orientations pour déterminer un décalage latéral ou une déviation angulaire de la bande.
- De façon particulièrement avantageuse, deux déflecteurs successifs sont disposés de façon que la génératrice d'entrée sur le premier déflecteur, et la génératrice de sortie du second déflecteur soient placées dans deux plans parallèles de défilement, respectivement de la partie amont et de la partie aval et que les axes longitudinaux desdites parties amont et aval soient écartés, au niveau desdites déflecteurs génératrices d'entrée et de sortie, d'une distance

- A étant l'angle au sommet de chaque déflecteur et H la distance entre les deux plans de défilement, respectivement amont et aval de la bande.
- Dans un premier mode de réalisation, les génératrices respectivement d'entrée sur le premier déflecteur et de sortie du second déflecteur sont parallèles, la partie amont et la partie aval de la bande étant centrées, respectivement, sur deux plans médians longitudinaux parallèles entre eux et écartés de la distance D = H tg A.
- Dans un autre mode de réalisation, les axes des deux déflecteurs sont orientés de façon que les génératrices d'entrée sur le premier déflecteur et de sortie du second déflecteur fassent entre elles un angle non nul, la partie amont et la partie aval de la bande étant centrées, respectivement, sur deux plans médians longitudinaux faisant entre eux le même angle non nul.
- On voit donc que l'invention donne de multiples possibilités permettant de s'adapter aux situations les plus diverses.
- Mais l'invention sera mieux comprise par la description suivante de certains modes de réalisation particuliers donnés à titre de simple exemple non limitatif, et représentés sur les dessins annexés.
- La
figure 1 montre, en perspective, un déflecteur à rouleaux satellites selon l'invention. - La
figure 2 est une vue de face d'un dispositif à deux déflecteurs selon l'invention. - La
figure 3 est une vue en perspective du dispositif de lafigure 2 . - La
figure 4 montre, en vue de face, un dispositif de décalage latéral à quatre déflecteurs. - La
figure 5 est une vue schématique de dessus du dispositif de lafigure 4 . - La
figure 6 montre, en perspective, un dispositif de déviation angulaire. - La
figure 7 montre un dispositif de déviation angulaire de deux brins sensiblement horizontaux. - La
figure 8 est une vue de côté du dispositif de lafigure 7 . - La
figure 9 est une vue de dessus de l'ensemble du dispositif de lafigure 7 . - Comme on l'a indiqué, jusqu'à présent, il semblait naturel, dans les dispositifs de guidage de bande et, en particulier, de bande métallique, d'utiliser des rouleaux déflecteurs ayant un profil cylindrique et tournant autour d'un axe orthogonal à l'axe longitudinal de défilement du produit. Dans ce cas, le rouleau déflecteur modifie la direction du plan de défilement des deux parties, respectivement amont et aval de la bande tangentes aux rouleaux déflecteurs mais celles-ci restent centrées dans un même plan médian longitudinal orthogonal à l'axe de rotation du rouleau cylindrique.
- Comme on l'a indiqué plus haut, l'utilisation de déflecteurs coniques permet de réaliser une déviation angulaire du plan médian longitudinal de la bande mais les dispositions prévues jusqu'à présent étaient assez complexes et présentaient certains inconvénients.
- Pour résoudre ces problèmes, l'invention a pour objet un nouveau type de déflecteur conique constitué, comme le montre la
figure 1 , d'un support fixe 3 portant une pluralité de rouleaux cylindriques 4 répartis sur sa périphérie à la manière de satellites. - Chaque rouleau satellite 4 est monté rotatif autour d'un axe 40 sur deux paliers 41, 41' logés dans des boîtiers fixés, respectivement, sur deux extrémités, respectivement élargie 31 et amincie 31' du support 3 qui, dans l'exemple représenté est limité par une face conique 33 de révolution autour d'un axe 30, ayant un angle au sommet A. Il faut noter, que seuls les rouleaux 4 tournent autour de leur axe sous l'action de la bande 1, le support 3 étant fixe. De plus, du fait qu'il ne tourne pas avec la bande, le support 3 ne porte des rouleaux 4 que sur un secteur angulaire 32 d'enroulement de la bande 1. Par conséquent, la face conique 33 de support des rouleaux 4 pourrait être limitée à ce secteur angulaire 32 qui, le plus souvent couvrira sensiblement un quadrant.
- Les axes des rouleaux 4 sont parallèles à cette face conique 33 et sont donc eux-mêmes placés dans une surface conique virtuelle centrée sur le même axe 30 et ayant le même angle au sommet A.
- Lorsque la bande 1 s'enroule sur le déflecteur 2, elle prend appui sur chaque rouleau 4 le long d'une génératrice externe 5 opposée au support 3 et parallèle à l'axe 40 du rouleau et à la face conique 33 du support 3.
- Par conséquent, la bande 1 tourne autour du déflecteur 2 en suivant une surface conique virtuelle 43, symbolisée en trait mixte sur la
figure 6 , qui passe par les génératrices d'appui 5 en enveloppant l'ensemble des rouleaux 4. - De la sorte, la bande ne vient en contact avec le déflecteur 2 que le long des génératrices externes 5 des rouleaux 4 qui tournent autour de leur axe 40.
- Par ailleurs, la bande à guider est, normalement, une bande métallique qui, compte tenu de sa rigidité, doit être soumise à un effort de traction important pour s'appliquer sur le rouleau déflecteur. Selon une autre caractéristique de l'invention, l'axe 30 du déflecteur est orienté par rapport à la direction générale de défilement de la bande de façon que l'axe 10a de la partie amont 1a de celle-ci soit perpendiculaire à la génératrice externe 5a du premier rouleau 4a et que l'axe 10b de la partie aval 1b soit perpendiculaire à la génératrice externe 5b du dernier rouleau 4b de la série.
- Du fait que la bande est réalisée en un matériau élastoplastique tel qu'un métal et est maintenue sous tension, elle peut être déviée progressivement en restant orthogonale à chaque rouleau et en se déformant élastiquement entre deux rouleaux successifs, le taux d'allongement des fibres longitudinales de la bande augmentant progressivement depuis sa rive interne 12 tournée vers l'extrémité plus étroite 31' du support 3 jusqu'à la rive externe 13 tournée vers l'extrémité élargie 31.
- Grâce à cette augmentation du taux d'allongement, la vitesse de défilement des différentes fibres longitudinales de la bande reste constante et égale à la vitesse tangentielle du rouleau 4 en chaque point de la génératrice d'appui 5.
- Par ailleurs, cette variation des taux d'allongement des fibres longitudinales de la bande est compensée dans un dispositif de guidage selon l'invention qui comporte deux déflecteurs 2, 2' ayant le même angle au sommet A et placés tête-bêche, de la façon représentée sur les autres figures, l'extrémité étroite de l'un des déflecteurs 2 étant placée du même côté que l'extrémité large de l'autre déflecteur 2' par rapport à l'axe longitudinal de défilement de la bande.
- Ainsi, comme le montre la
figure 6 , entre deux rouleaux successifs 4i, 4j, l'axe longitudinal 10 de la bande tourne d'un angle i égal à l'angle entre les axes des deux rouleaux. - On réalise ainsi, sur chaque rouleau, un redressement de l'axe de défilement de la bande 1 qui reste orthogonal à l'axe 30 du déflecteur conique, la bande restant centrée sur chacun des rouleaux satellites 4 et se déformant élastiquement entre chaque paire de deux rouleaux successifs.
- En outre, selon une autre caractéristique préférentielle et particulièrement avantageuse de l'invention, le profil de chaque rouleau 4 n'est pas rigoureusement cylindrique mais peut être légèrement bombé, le diamètre de sa partie centrale 44 étant un peu plus grand que celui des extrémités 42.
- Il se produit ainsi un effet d'autocentrage analogue à celui qui est utilisé dans les dispositifs d'entraînement à courroie dont les rouleaux sont légèrement bombés afin d'éviter un décalage axial de la courroie tournant à grande vitesse.
- A titre d'exemple, la
figure 2 montre, en vue de face, un tel dispositif de guidage représenté en perspective sur lafigure 3 , et comprenant deux organes déflecteurs 2, 2' montés sur une charpente C, à deux niveaux différents. - Chaque déflecteur 2, 2' est du type représenté sur la
figure 1 et comprend donc un support 3 centré sur un axe 30 et sur lesquels sont montés une pluralité de rouleaux satellites 4 tournant chacun autour d'un axe faisant, avec l'axe 30 du support, un angle A qui constitue l'angle au sommet du déflecteur conique. - Dans le mode de réalisation des
figures 2 et 3 , les deux déflecteurs 2, 2' ont des axes parallèles et inclinés du même angle A par rapport à l'horizontale. De la sorte, comme on le voit sur lafigure 3 , la bande 1 qui arrive à un niveau inférieur suivant une direction de défilement F passe successivement sur les deux déflecteurs 2, 2' et repart dans le sens opposé F', à un niveau supérieur. - Comme le montre la
figure 2 , l'axe 30 du déflecteur inférieur 2 est parallèle au plan de la figure et incliné par rapport à l'horizontale de l'angle au sommet A. La partie 1a de la bande arrivant en amont du déflecteur inférieur 2 est donc centrée sur un axe horizontal perpendiculaire au plan de la figure et à la génératrice inférieure 5a du déflecteur 2 qui constitue la génératrice d'entrée sur celui-ci. La bande s'enroule sur le déflecteur inférieur 2 en se déformant élastiquement, et sa partie centrale 1b comprise entre les deux déflecteurs 2, 2' est centrée sur un axe 10b perpendiculaire à la génératrice de sortie 5b qui est placée dans un plan incliné de l'angle A par rapport à l'horizontale. L'axe longitudinal 10b de la partie centrale 1b est donc incliné du même angle A par rapport à la verticale et perpendiculaire à la génératrice d'entrée 5'a sur le second déflecteur 2', qui est elle-même placée dans un plan incliné du même angle A par rapport à l'horizontale. - La bande 2 s'enroule alors sur un quadrant du déflecteur supérieur 2' et sa partie aval 1c sort du dispositif suivant une direction horizontale F' perpendiculaire au plan de la
figure 2 et à la génératrice de sortie 5'b du déflecteur supérieur 2'. - Grâce à cette disposition, les directions de défilement F, F' des deux parties, respectivement amont 1a et aval 1c de la bande 1 restent parallèles mais sont écartées transversalement d'une distance D telle que :

- Il est à noter que la génératrice de sortie 5b du premier déflecteur 2 et la génératrice d'entrée 5'a sur le second déflecteur 2' ne sont pas parallèles. La partie centrale 1b de la bande subit donc une légère torsion qui ne présente, cependant, aucun inconvénient si la hauteur H est grande par rapport à la largeur de la bande.
- Si cette différence de niveau ne correspond pas à l'implantation des différentes sections de la ligne de traitement, il est possible de faire passer la bande sur des rouleaux cylindriques de type classique pour la ramener au niveau voulu, le désalignement D étant, cependant, conservé.
- De même, le passage sur un rouleau cylindrique permet de rétablir le sens général de défilement si celui-ci doit être conservé.
- De toutes façons, l'axe longitudinal 10b étant perpendiculaire aux deux génératrices, respectivement de sortie 5b et d'entrée 5'a, les deux rives 12b, 13b de la partie centrale 1b de la bande ont la même longueur et le montage tête-bêche des deux déflecteurs 2, 2' permet de compenser les différences d'allongement le long de chaque déflecteur conique, de telle sorte que les trajets suivis par les différentes fibres longitudinales de la bande aient la même longueur.
- Comme on l'a indiqué plus haut, l'utilisation selon l'invention, d'organes déflecteurs ayant une surface d'enroulement conique apporte de multiple possibilités d'arrangement desdits déflecteurs coniques dont on peut faire varier le nombre et les orientations afin de répondre de façon optimale aux nécessités d'implantation des différentes sections d'une installation, en particulier pour la modernisation d'une installation existante.
- C'est ainsi que, dans le cas des
figures 2 et 3 , les deux déflecteurs coniques 2, 2' prennent appui sur une même face de la bande en déterminant une inversion du sens de défilement. En revanche, si les deux déflecteurs 2, 2' prennent appui sur les deux faces opposées de la bande 1, le brin rentrant 1a et le brin sortant 1c défilent dans le même sens et sont simplement décalés transversalement, ce qui permet, par exemple de contourner une partie de la charpente du bâtiment dans lequel est placée l'installation. - A titre d'exemple, les
figures 4 et 5 montrent une autre disposition permettant de réaliser un décalage transversal important sur deux brins parallèles de la bande défilant dans le même sens. - Dans ce cas, on utilise deux déflecteurs 2, 2' placés tête-bêche au même niveau et associés à deux autres déflecteurs 25, 25' placés à un niveau supérieur.
- Dans le mode de réalisation représenté, les axes de tous les déflecteurs 25, 2, 2', 25' sont placés dans des plans verticaux parallèles au plan de la
figure 6 et sont orientés de façon que, dans l'ordre de succession des déflecteurs, les génératrices d'entrée des organes de rang impair et les génératrices de sortie des organes de rang pair soient toutes horizontales et parallèles. - Ainsi, comme le montre la
figure 5 qui est vue de dessus de la disposition de lafigure 4 , la bande 1, qui s'enroule successivement sur chacun des quatre déflecteurs 25, 2, 2', 25', comprend un brin d'entrée 15a qui arrive suivant la direction de défilement F et est tangent à une génératrice d'entrée horizontale 45a du premier déflecteur conique 25, un brin oblique descendant 15b, un brin horizontal 15c, un brin oblique ascendant 15d et un brin de sortie 15e tangent et perpendiculaire à une génératrice de sortie 45'b du dernier déflecteur 25'. - On voit que les génératrices d'entrée impaires 5a et 5'a, respectivement sur le premier 25 et le troisième déflecteur 2' et les génératrices de sortie paires, respectivement 5b du deuxième déflecteur 2 et 45'b du quatrième déflecteur 25', sont toutes horizontales et parallèles entre elles de telle sorte que le brin entrant 15a et le brin sortant 15e défilent horizontalement et dans le même sens suivant des directions parallèles F, F'.
- En revanche, les brins obliques 15b, 15d sont légèrement vrillés mais cet effet de torsion ne présente pas d'inconvénient si la différence de niveau H entre les génératrices d'entrées et de sortie de chaque paire de déflecteurs, respectivement 25, 2 et 2', 25' est grande par rapport à la largeur de la bande 1.
- Grâce à cette disposition, le désalignement D' entre le brin entrant 15a et le brin sortant 15e est tel que :

- Par rapport à la disposition de la
figure 2 , cet arrangement permet donc de doubler le désalignement sans modifier le sens de défilement de la bande. - Il est à noter que, les rouleaux 25, 25' ne sont pas nécessairement au même niveau et que l'on peut régler leurs positions par rapport aux deux rouleaux inférieurs 2, 2' de façon à réaliser le désalignement souhaité.
- Bien entendu, l'invention ne se limite pas aux détails des modes de réalisation qui viennent d'être décrits à titre d'exemple, mais couvre aussi les dispositions équivalentes entrant dans le cadre des revendications.
- Par exemple, dans la disposition des
figures 2 à 4 , les deux déflecteurs successifs de 2, 2' peuvent être disposés de façon que la génératrice 5b de sortie du premier déflecteur 2 et la génératrice 5'a d'entrée sur le second déflecteur 2' soient parallèles et placées dans un même plan de défilement de la partie centrale 1b de la bande. Dans ce cas, la génératrice 5a d'entrée sur le premier déflecteur 2 et la génératrice 5'b de sortie du second déflecteur 2' sont encore placées dans deux plans parallèles mais font entre elles un angle 2A', A' étant la projection de l'angle au sommet A sur un plan horizontal. Les directions F et F' de la partie amont 1a et de la partie aval 1c font entre elles le même angle 2A'. Il est donc possible, en cas de besoin, de déterminer une déviation angulaire des plans médians longitudinaux des deux parties de la bande qui, en outre, sont décalées latéralement, au niveau des deux déflecteurs 2, 2' de la distance D' = 2H.tg A. - Par ailleurs, comme on l'a représenté sur les
figures 7, 8 et 9 , le décalage en hauteur des deux parties, respectivement amont 1a et aval 1c de la bande peut être réduit dans le cas où la partie centrale 1b reste plane. - Ainsi, comme le montre la
figure 9 , il est possible de réaliser un angle de déviation de l'ordre du double de l'angle au sommet A des deux organes de déviation coniques. - Pour un angle au sommet A de 22°30, on peut donc réaliser un angle de déviation d'environ 45°.
- Cependant, bien d'autres arrangements sont possibles.
- Par exemple, dans le cas de la disposition de la
figure 6 , les deux déflecteurs peuvent être placés de façon que le brin intermédiaire soit horizontal. - D'autre part, dans le cas où les deux déflecteurs 2, 2', sont suffisamment écartés pour admettre une légère torsion du brin intermédiaire 1b, on peut orienter les axes des supports 3, 3' de façon à augmenter l'angle de déviation entre les génératrices d'entrée et de sortie et, par conséquent, entre les axes 10a, 10c des brins entrant 1a et sortant 1c.
- Par ailleurs, le secteur angulaire 32 d'application de la bande sur un déflecteur n'est pas nécessairement droit et les brins d'entrée 1a et de sortie 1c peuvent ne pas être horizontaux mais former, au contraire, une rampe ascendante ou descendante.
- L'invention donne donc de multiples possibilités d'arrangement des sections successives d'une installation de traitement, en particulier pour la réalisation d'une ligne continue dans une usine existante.
- Les signes de référence insérés après les caractéristiques techniques mentionnées dans les revendications, ont pour seul but de faciliter la compréhension de ces dernières et n'en limitent aucunement la portée.
Claims (15)
- Dispositif de guidage d'un produit en bande (1) défilant suivant un axe longitudinal (10) et comprenant au moins deux déflecteurs coniques (2, 2') ayant chacun une extrémité étroite (22, 22') et une extrémité large (23, 23') et disposés tête-bêche, l'extrémité étroite (22) de l'un des déflecteurs (2) étant placée du même côté, par rapport à l'axe (10) de la bande (1), que l'extrémité large (23') de l'autre déflecteur (2'), caractérisé par le fait que chaque déflecteur (2, 2') comprend un support fixe (3, 3') sur lequel sont montés, à la manière de satellites, une pluralité de rouleaux de guidage (4, 4') répartis sur un secteur angulaire de déviation du déflecteur (2, 2') et montés rotatifs autour d'axes (40, 40') faisant un même angle (A) avec un axe (30, 30') du déflecteur (2, 2'), que la bande (1) est appliquée sous tension sur chaque déflecteur (2, 2'), le long d'une surface conique virtuelle (43) passant par une génératrice externe (5) de chaque rouleau (4) et que les axes (30, 30') des déflecteurs (2, 2') sont orientés par rapport à l'axe longitudinal (10) de défilement de la bande (1) de façon que celle-ci comporte successivement, dans le sens de défilement, une partie amont (1a) tangente à une génératrice d'entrée (5a) sur un premier déflecteur (2) et ayant un axe (10a) perpendiculaire à ladite génératrice d'entrée (5a), une partie centrale (1 b) tangente, vers l'amont à une génératrice de sortie (5b) du premier déflecteur (2) et, vers l'aval, à une génératrice d'entrée (5'a) sur le second déflecteur (2') et ayant un axe longitudinal (10b) perpendiculaire auxdites génératrices, respectivement de sortie (5b) et d'entrée (5'a), et une partie aval (1 c) tangente à une génératrice de sortie (5'b) du second déflecteur (2') et ayant un axe longitudinal (10c) perpendiculaire à ladite génératrice de sortie (5'b).
- Dispositif de guidage selon la revendication 1, caractérisé par le fait que la bande (1) est soumise à un effort de traction déterminé en fonction de la rigidité de la bande (1) de façon à produire une application sous tension avec déformation élastique de la bande (1) sur l'ensemble des rouleaux (4) de chacun des déflecteurs (2, 2'), le montage tête-bêche desdits déflecteurs (2, 2') compensant les différences d'allongement, sur chaque déflecteur (2, 2'), entre les deux côtés de la bande (1), de part et d'autre de l'axe longitudinal (10) et déterminant un effet de centrage de la bande (1) avec une rotation progressive de son axe longitudinal (10) susceptible de maintenir la perpendicularité de celui-ci avec la génératrice externe (5, 5') de chacun des rouleaux (4, 4') du déflecteur (2, 2').
- Dispositif de guidage selon la revendication 2, dans lequel chaque partie de la bande appliquée sur un déflecteur présente une rive interne (12) du côté de l'extrémité amincie (22) du déflecteur et une rive externe (13) du côté de l'extrémité élargie (23), caractérisé par le fait que l'effort de traction appliqué sur la bande (1) se répartit sur la largeur de celle-ci en augmentant progressivement de la rive interne (12) à la rive externe (13), avec un allongement progressif des fibres longitudinales de la bande, de telle sorte que la vitesse tangentielle de défilement de chaque fibre, le long d'une génératrice externe (5) de chaque rouleau satellite (4), soit sensiblement constante d'une rive à l'autre.
- Dispositif de guidage selon l'une des revendications précédentes caractérisé par le fait que chaque rouleau (4, 4') d'un déflecteur (2, 2') présente un profil externe bombé, avec une partie centrale (44) de diamètre légèrement plus élevé que les extrémités (45), et que l'effort de traction appliqué sur la bande (1) détermine un auto centrage de la bande (1) dont l'axe longitudinal (10) reste maintenu dans la partie centrale (44) et orthogonal à une génératrice externe (5, 5') d'appui sur chacun des rouleaux (4, 4') du déflecteur (2, 2').
- Dispositif de guidage selon l'une des revendications précédentes, caractérisé par le fait que la bande (1) est appliquée sur un secteur angulaire d'environ un quadrant de chaque déflecteur (2, 2').
- Dispositif de guidage selon l'une des revendications précédentes, caractérisé par le fait qu'il comprend un nombre pair de déflecteurs (2, 2') associés deux par deux, les deux déflecteurs (2, 2') de chaque paire ayant le même angle (A) d'inclinaison des rouleaux de guidage (4, 4').
- Dispositif de guidage selon l'une des revendications précédentes, caractérisé par le fait que les axes (30, 30') de deux déflecteurs successifs (2, 2') sont orientés de façon que la génératrice de sortie (5b) du premier déflecteur (2) et la génératrice d'entrée (5'a) sur le second déflecteur (2') soient parallèles et placées dans un même plan tangent commun aux deux déflecteurs (2, 2') dans lequel s'étend la partie centrale (1b) de la bande (1).
- Dispositif de guidage selon l'une des revendications 1 à 6, caractérisé par le fait que la génératrice de sortie (5b) du premier déflecteur (2) et la génératrice d'entrée (5'a) sur le second déflecteur (2') sont placées dans deux plans parallèles entre eux et perpendiculaires à l'axe (10b) de la partie centrale (1 b) de la bande (1) et font entre elles un angle non nul.
- Dispositif de guidage selon l'une des revendications précédentes, caractérisé par le fait que les deux déflecteurs (2, 2') prennent appui sur deux faces opposées de la bande (1) et déterminent un décalage latéral de l'axe longitudinal (10c) de la partie aval (1c) de la bande (1) par rapport à celui (10a) de la partie amont (1a), en conservant le même sens général de défilement (F).
- Dispositif de guidage selon l'une des revendications 1 à 8, caractérisé par le fait que les deux déflecteurs (2, 2') prennent appui sur une même face de la bande, et déterminent un décalage latéral de l'axe longitudinal (10c) de la partie aval (1c) de la bande (1) par rapport à celui (10a) de la partie amont (1a), avec une inversion du sens de défilement (F).
- Dispositif de guidage selon l'une des revendications 9 et 10, caractérisé par le fait que les deux déflecteurs (2, 2') sont disposés de façon que la génératrice d'entrée (5a) sur le premier déflecteur (2) et la génératrice de sortie (5'b) du second déflecteur (2') soient placées dans deux plans parallèles de défilement, respectivement de la partie amont (1a) et de la partie aval (1c) de la bande (1) et que les axes longitudinaux (10a, 10c) desdites parties amont (1a) et aval (1c) soient écartés, au niveau desdites génératrices d'entrée (5a) et de sortie (5'b), d'une distance

A étant l'angle au sommet de chaque déflecteur (2, 2') et H la distance entre les deux plans de défilement, respectivement amont et aval de la bande. - Dispositif de guidage selon l'une des revendications 9, 10 et 11, caractérisé par le fait que les deux déflecteurs (2, 2') sont disposés de façon que la génératrice de sortie (5b) du premier déflecteur (2) soit parallèle à la génératrice d'entrée (5'a) sur le second déflecteur (2'), la partie centrale (1b) de la bande (1) étant plane.
- Dispositif de guidage selon la revendication 12, caractérisé par le fait que la génératrice d'entrée (5a) sur le premier déflecteur (2) et la génératrice de sortie (5'b) du second déflecteur (2') sont parallèles à un même plan et font entre elles un angle égal à 2A', A' étant la projection de l'angle au sommet (A) de chaque déflecteur (2, 2') sur ledit plan des génératrices, les plans médians longitudinaux des parties amont (1a) et aval (1 b) de la bande (1) faisant entre eux le même angle (2A').
- Dispositif de guidage selon l'une des revendications 9 à 11, caractérisé par le fait que les deux déflecteurs (2, 2') sont disposés de façon que les génératrices d'entrée (5a) et de sortie (5'b), respectivement du premier (2) et du second déflecteur (2') soient placées dans des plans parallèles et fassent entre elles un angle non nul, les plans médians longitudinaux des parties amont (1a) et aval (1c) de la bande étant perpendiculaires aux dites génératrices d'entrée (5a) et de sortie (5'b) et faisant entre eux le même angle non nul.
- Dispositif de guidage selon la revendication 11, caractérisé par le fait que les génératrices respectivement d'entrée (5a) sur le premier déflecteur (2) et de sortie (5'b) du second déflecteur (2') sont parallèles et que la partie amont (1a) et la partie aval (1c) de la bande (1) sont centrées, respectivement, sur deux plans médians longitudinaux parallèles entre eux et écartés de la distance D = H tg A.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0207317 | 2002-06-13 | ||
| FR0207317A FR2840827B1 (fr) | 2002-06-13 | 2002-06-13 | Dispositif de guidage d'un produit en bande |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1375018A1 EP1375018A1 (fr) | 2004-01-02 |
| EP1375018B1 true EP1375018B1 (fr) | 2008-11-05 |
Family
ID=29595229
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03291378A Expired - Lifetime EP1375018B1 (fr) | 2002-06-13 | 2003-06-10 | Dispositif de guidage d'un produit en bande |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US6874727B2 (fr) |
| EP (1) | EP1375018B1 (fr) |
| CN (1) | CN1250351C (fr) |
| AT (1) | ATE413239T1 (fr) |
| DE (1) | DE60324502D1 (fr) |
| ES (1) | ES2312733T3 (fr) |
| FR (1) | FR2840827B1 (fr) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5243305B2 (ja) * | 2009-03-02 | 2013-07-24 | ユニ・チャーム株式会社 | ウェブ搬送装置及び吸収性物品の製造方法 |
| CN102371315A (zh) * | 2011-09-28 | 2012-03-14 | 安徽永钰过滤器有限公司 | 支撑中心管板材送料张紧结构 |
| DE102011115881B4 (de) * | 2011-10-12 | 2014-11-20 | Multivac Sepp Haggenmüller Gmbh & Co. Kg | Tiefziehverpackungsmaschine mit einseitiger Folienvorschubeinrichtung |
| DE102016006275B3 (de) * | 2016-05-25 | 2017-11-09 | Karl Wiedemann | Kanalreinigungsvorrichtung |
| CN109363835B (zh) * | 2018-12-03 | 2023-05-05 | 广东佰分爱卫生用品有限公司 | 一种制备纸尿裤用的无纺布运动位置矫正设备 |
| JP7644483B2 (ja) * | 2021-05-21 | 2025-03-12 | 株式会社デュプロ | 包装装置及び包装材ガイド部材 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3095131A (en) * | 1959-07-06 | 1963-06-25 | Mount Hope Machinery Ltd | Web guiding method and apparatus |
| US3827617A (en) * | 1973-04-16 | 1974-08-06 | Eastman Kodak Co | Helical web path processing device utilizing force counter-acting spools |
| US4131925A (en) * | 1977-08-02 | 1978-12-26 | Eastman Kodak Company | Edge guide for cooperation with a coaxial reel cassette |
| JPS58135049A (ja) * | 1982-02-06 | 1983-08-11 | Mitsubishi Heavy Ind Ltd | 帯状材の進行方向変更装置 |
| JPS59179210A (ja) * | 1983-03-31 | 1984-10-11 | Ishikawajima Harima Heavy Ind Co Ltd | ストリツプ方向転換装置 |
| JPS59229230A (ja) * | 1983-06-13 | 1984-12-22 | Mitsubishi Heavy Ind Ltd | 帯状材の進行方向変更装置 |
| US4687125A (en) * | 1984-06-19 | 1987-08-18 | Mitsubishi Jukogyo Kabushiki Kaisha | Apparatus for changing the traveling direction of a web-like material |
| DE4302698B4 (de) * | 1993-02-01 | 2007-09-27 | Sms Demag Ag | Verfahren und Vorrichtung zum Führen eines Stahlbandes während seines Durchlaufs durch eine kontinuierliche Behandlungsanlage |
| JP2578306B2 (ja) * | 1993-04-19 | 1997-02-05 | 三菱重工業株式会社 | 帯状材の進行方向変更装置 |
| JP2578307B2 (ja) * | 1993-04-19 | 1997-02-05 | 三菱重工業株式会社 | 帯状材の進行方向変更装置 |
| DE19620714A1 (de) * | 1996-05-23 | 1997-11-27 | Bielomatik Leuze & Co | Vorrichtung zur Führung von Lagenbahnen aus Papier o. dgl. |
| CA2214486C (fr) * | 1996-09-04 | 2006-06-06 | Consolidated Papers, Inc. | Methode et appareil pour reduire les ondulations de bande dans les presses offset a bobines et a secheurs |
| US6457623B1 (en) * | 1999-02-03 | 2002-10-01 | Giorgio A. Rey | Roll quadrant with strip centering action |
-
2002
- 2002-06-13 FR FR0207317A patent/FR2840827B1/fr not_active Expired - Fee Related
-
2003
- 2003-06-10 DE DE60324502T patent/DE60324502D1/de not_active Expired - Fee Related
- 2003-06-10 ES ES03291378T patent/ES2312733T3/es not_active Expired - Lifetime
- 2003-06-10 AT AT03291378T patent/ATE413239T1/de not_active IP Right Cessation
- 2003-06-10 EP EP03291378A patent/EP1375018B1/fr not_active Expired - Lifetime
- 2003-06-12 US US10/459,707 patent/US6874727B2/en not_active Expired - Fee Related
- 2003-06-13 CN CN03133037.1A patent/CN1250351C/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| FR2840827A1 (fr) | 2003-12-19 |
| US20030230619A1 (en) | 2003-12-18 |
| FR2840827B1 (fr) | 2004-08-27 |
| ES2312733T3 (es) | 2009-03-01 |
| ATE413239T1 (de) | 2008-11-15 |
| CN1250351C (zh) | 2006-04-12 |
| CN1478616A (zh) | 2004-03-03 |
| EP1375018A1 (fr) | 2004-01-02 |
| US6874727B2 (en) | 2005-04-05 |
| DE60324502D1 (de) | 2008-12-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2009047395A1 (fr) | Dispositif d'inspection d'une bande métallique | |
| EP2895410B1 (fr) | Systeme pour repositionner des objets a plat | |
| FR2458495A1 (fr) | Dispositif transporteur pour objets en forme de feuilles | |
| EP1155753B1 (fr) | Procédé et installation de laminage à froid. | |
| EP1375018A1 (fr) | Dispositif de guidage d'un produit en bande | |
| WO2014127864A1 (fr) | Installation et méthode de laminage d'une bande métallique | |
| EP1685934A1 (fr) | Dispositif et procédé de sciage par fil | |
| FR2465530A1 (fr) | Procede et dispositif pour redresser des materiaux allonges et etires de section circulaire | |
| EP1917113B1 (fr) | Procede d'inspection | |
| FR2580527A1 (fr) | Procede et dispositif tendeur pour le dressage en continu, en particulier de bandes metalliques minces | |
| EP0742170A2 (fr) | Dispositif d'alimentation d'une bande dans une station la travaillant à l'arrêt, cette bande arrivant de manière continue | |
| EP0466570B1 (fr) | Procédé de laminage réversible | |
| EP1448322A1 (fr) | Procede et dispositif de stabilisation du defilement a grande vitesse d'un produit en bande | |
| EP1802407A1 (fr) | Procede et installation d'enroulement en bobine d'une bande | |
| EP0935505A1 (fr) | Spiraleuse | |
| FR2628029A1 (fr) | Dispositif d'etirage d'un film de matiere plastique | |
| EP0031286B1 (fr) | Dispositif d'enroulement pour grillage à simple torsion | |
| FR2628987A1 (fr) | Dispositif de laminage a froid des toles minces et extra-minces | |
| FR2486424A1 (fr) | Procede et appareil de laminage a forte reduction par passe | |
| FR2566686A1 (fr) | Procede et dispositif pour le dressage de bobines de bandes laminees a chaud, notamment de bobines simplement degrossies | |
| BE691139A (fr) | ||
| FR2901720A1 (fr) | Jeu de rouleaux tendeurs pour laminoir. | |
| BE651925A (fr) | ||
| BE432669A (fr) | ||
| FR2511662A1 (fr) | Dispositif de fixation d'un cable |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20040702 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 60324502 Country of ref document: DE Date of ref document: 20081218 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2312733 Country of ref document: ES Kind code of ref document: T3 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090205 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090406 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090205 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20090616 Year of fee payment: 7 Ref country code: IT Payment date: 20090624 Year of fee payment: 7 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |
|
| 26N | No opposition filed |
Effective date: 20090806 |
|
| BERE | Be: lapsed |
Owner name: VAI CLECIM Effective date: 20090630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090610 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090610 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090630 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100101 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090612 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090206 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20110228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100610 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090610 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081105 |