EP1266829A1 - Verfahren und Vorrichtung zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie, sowie hiermit gebildete Ladeeinheit(en) - Google Patents

Verfahren und Vorrichtung zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie, sowie hiermit gebildete Ladeeinheit(en) Download PDF

Info

Publication number
EP1266829A1
EP1266829A1 EP02004569A EP02004569A EP1266829A1 EP 1266829 A1 EP1266829 A1 EP 1266829A1 EP 02004569 A EP02004569 A EP 02004569A EP 02004569 A EP02004569 A EP 02004569A EP 1266829 A1 EP1266829 A1 EP 1266829A1
Authority
EP
European Patent Office
Prior art keywords
section
hose
film
bracket
roller
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
EP02004569A
Other languages
English (en)
French (fr)
Other versions
EP1266829B1 (de
EP1266829B9 (de
Inventor
Hermann Dr.-Ing. Brunsen
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Beumer Maschinenfabrik GmbH and Co KG
Original Assignee
Beumer Maschinenfabrik GmbH and Co KG
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Priority claimed from DE20109692U external-priority patent/DE20109692U1/de
Application filed by Beumer Maschinenfabrik GmbH and Co KG filed Critical Beumer Maschinenfabrik GmbH and Co KG
Priority to DK02004569T priority Critical patent/DK1266829T3/da
Publication of EP1266829A1 publication Critical patent/EP1266829A1/de
Publication of EP1266829B1 publication Critical patent/EP1266829B1/de
Application granted granted Critical
Publication of EP1266829B9 publication Critical patent/EP1266829B9/de
Anticipated expiration legal-status Critical
Expired - Lifetime legal-status Critical Current

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
    • B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
    • B65B9/13—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state
    • B65B9/135—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state for palletised loads

Definitions

  • the invention relates to a method for wrapping in particular sharp-edged, in particular multi-part General cargo units, especially cuboid or cube-shaped stacks of general cargo, which, for example, consist of (i.a. or the like stacked on a pallet) consist of plastic (such as especially polyethylene) existing stretch film, which is a fully wrapped unit load in each case at least on their (generally four) side surfaces under it by cross-stretching inner horizontal circumferential tension completely wrapped, preferably (especially with the film in addition to the horizontal during the covering over the piece goods unit to be wrapped in each case Cross stretch embossed vertical longitudinal stretch) on its underside (from its Edges) with a so-called "understretch” at least partially covered, and thus possibly also at least partially envelops the underside of the piece goods unit, and which the piece goods unit in the case of a hood-shaped formation of the stretch film covering, also on its upper side completely covered, as is always the case when a general cargo stack due to the stretch film wrapping not only one
  • the height of the (multifunction) elements for different stack heights be constant and absolutely relative (to the stack height) low, e.g. only approx. 20 cm or 30 cm, although the height of the stack of piece goods to be wrapped is, for example, 180 cm.
  • either the cross-welding process stops closed hood base ("hood cover”) or one over the multifunction elements after hitting according to plan upward projecting edge portion of the tubular Wrapping hose section to the top of the unit, and can support this in the manner of an abutment, so that the stitched onto the multifunction elements Film when lowering the i.a. on a common lifting frame arranged multifunctional element successively derived from them, and under (i.a. considerable) circumferential stretch ("transverse stretch”) and complete covering of the side surfaces of the general cargo unit to the general cargo unit, i.a. so that this at the edge portions of its underside from the lower end portion of the wrapping tube portion is undershot with a so-called understretch.
  • hood cover closed hood base
  • multifunction elements after hitting according to plan upward projecting edge portion of the tubular Wrapping hose section to the top of the unit, and can support this in the manner of an abutment, so that the stitched onto the multifunction elements Film when lowering the i.a
  • This understretch is in the finished Wrapping condition may not be complete over the bottom of the on its side surfaces encased unit load unit (if necessary, one arranged under the unit load parts of a unit load stack Palette) i.w. vertically downwards, but lies down due to the embossed on it too Circumferential expansion i.w. (horizontally) flat on the peripheral edge section of the underside the general cargo unit.
  • the present invention further relates to a device for wrapping esp. sharp-edged piece goods units of the type already mentioned for carrying out the aforementioned method, with a feed device, by means of which to encase a a piece of tubing predetermined to the device supplied to the unit Length of the piece goods unit to be wrapped (generally / preferably from a rewound one Hose supply) is to be supplied, and with several (generally four) expedient arranged on a common lifting frame, preferably bow-shaped Multifunctional elements for performing several functions, namely for recording and (i.w. unexpanded) spreading of the supplied free hose end section, and as abutment on impact (using reef rollers) in i.w.
  • a feed device by means of which to encase a a piece of tubing predetermined to the device supplied to the unit Length of the piece goods unit to be wrapped (generally / preferably from a rewound one Hose supply) is to be supplied, and with several (generally four) expedi
  • the device is still with a cutting device for the respective severing of a (wrapping) hose section Provide a predetermined length from the hose supply, if necessary one Welding device, by means of which the hose section for the purpose of forming a hood the separation with a predetermined distance to its free end with a transverse seam is, and each with a multifunction element associated reefing devices each with a reefing element that can be driven relative to the respective multifunctional element like a reef roller, by means of which the foil can be reefed onto the multifunction elements and with a control device that controls the casing (and possibly the hood formation).
  • the present invention relates to a loading unit, as is the case with the method the genus described above - preferably using the above in their essential elements described device - is to be produced / is obtained.
  • stretch film packaging technology due to "critical points” such as sharp edges and / or pointed Corners on the top and / or bottom and / or appropriately trained projections the side walls of packaged items to be packaged arises from the fact that it is on such critical points of general cargo units to be covered with stretch film (e.g. / especially the Stack top edges and the upper corners of, for example, brick piles or the like) at their Contact with the one that has slipped from the multifunctional elements, i.a. under a substantial Peripheral tension (or even a biaxial tension that places even greater stress on the film) standing film for a punctiform penetration or a linear incision the relatively thin plastic film, which is under considerable tension can.
  • critical points such as sharp edges and / or pointed Corners on the top and / or bottom and / or appropriately trained projections the side walls of packaged items to be packaged arises from the fact that it is on such critical points of general cargo units to be covered with stretch film (e.g. / especially the Stack top edges and the upper corners of, for
  • the present invention is therefore based on the object of the method of the above described genus and the device for carrying out described above that process (and thus last but not least using that process or use loading devices to be manufactured) in both technical and economic terms satisfactorily to improve, in particular, that general cargo units with "critical points” in the sense of the above statements such as sharp edges and / or pointed corners - especially in the area of an abutment for covering the multifunctional elements peelable film forming the top of the general cargo unit -, or other points that protrude pointedly or with sharp edges can be encased perfectly without that there is damage to the film.
  • first Hose section hood-shaped - (wrapping) hose section
  • critical point logically preferably all “critical points” if necessary, if two or more of them are present are
  • second hose section hose section
  • first Hose section under which in the following, if necessary, a film hood formed from it should be understood
  • each serves to envelop general cargo unit (for example, in the case of fairly uniform, square-shaped Stack of bricks, as with a good palletizer, on a flat pallet are to be formed, possibly only for the sharp-edged peripheral top edge of the stone stack with its four corners), so that it is completely for reinforcement of this "critical point" is sufficient if such a unit load unit on both sides of its peripheral upper edge (ie on the one hand on their four side surfaces, and on the other hand on their top side) with one in relation is provided with a relatively narrow, annular film section relative to the stack height, which (and if necessary even preferred) also multi-layer (at least two layers) can be.
  • general cargo unit for example, in the case of fairly uniform, square-shaped Stack of bricks, as with a good palletizer, on a flat pallet are to be formed, possibly only for the sharp-edged peripheral top edge of the stone stack with its four corners
  • a second hose section can of course be attached to the general cargo unit also extend further down, or it can save film material if necessary, two or more single or multi-layer reinforcement hose sections with mutual distance can be arranged on a piece goods unit, with several critical Make sure that it is clear that you are covering several singular reinforcement hose sections required process steps the throughput of the Packaging machine would not possibly reduce so much that it would be more economical and therefore Ultimately, it is also technically more sensible to lengthen the second hose section like that to dimension the first hose section, or instead a sheathing hose section to choose with increased film thickness, and if necessary on the application of the present To renounce invention. Such problem cases are the exception. On the other hand cases with only one "critical point" occur relatively frequently, so that the present Invention opened up a large field of application.
  • Such a configuration is loading unit (at least i.w.) lying against the piece goods unit unstretched not to be regarded as optimal from several points of view.
  • each or each reinforcement hose section - be it now one or more layers - also by means of the multifunctional elements on the general cargo unit is arranged as regards this after the attachment of the foil reinforcement of the wrapping hose section or a hood made from it in a known manner Way is the case.
  • a method variant according to the invention in which one at a critical point the ring-shaped reinforcement hose section to be attached to the piece goods unit to be wrapped is applied in two layers (or possibly even three or more layers), however consists of a one-piece hose section.
  • the taken hose section by the multifunction elements in turn in itself known way with the hose end portion they picked up by diagonal Spread apart (generally unstretched) and it becomes a tube section given length in i.w. concentric to the longitudinal axis of the hose or general cargo running wrinkles on the multifunction elements.
  • the reinforcement hose section becomes at a distance from the free Separate the hose end in the specified length from the hose supply, and if necessary so re-referenced to the multifunctional elements (i.e. re-added), or if necessary using the reverses the reefing rollers driven to the reefing process as far from the multifunction elements reefft (i.e. released upwards) that the upper free edge of the rest on the multifunctional elements of reinforced reinforcement hose section by a predetermined Dimension protrudes above the upper end of the multifunction elements.
  • the reinforcement hose section is to be at a distance from the top of the piece goods unit (only) attached over a (height) section of the general cargo side walls (e.g. Fig. 21), or at the lower end section of the piece goods unit and partially under it (see e.g. Fig.
  • the one above the multifunctional elements must protrude freely Edge section of the reinforcement hose section to be smaller so that it during the pulling process sliding under sliding friction on the unit load unit until the height position is reached is in which the free film edge portion firmly on the side surfaces of the unit load put on, or - like the bottom stretch of a wrapping hose section - in the edge area should firmly attach to the underside of the general cargo unit, like this below Embodiments will be explained further.
  • the multifunction elements from this first lower working position With further sliding of film material, which is the outer second Reinforcement layer on the first one already on the side walls of the general cargo unit Reinforcement layer - raised to a (higher) second lower working position, in which they have completely released the reinforcement hose section, which is originally lower end section under the circumferential stretch impressed on the hose material as an (upper) second upper stretch layer on the edge section of the general cargo top stored (lower) first upper stretch layer.
  • the multifunction elements are moved upwards together to their starting position, around a wrapping hose section (generally as a film hood) to be taken up from the hose supply, spread open, kept reefed, in the pull-over position crosswise, and finally pull over the piece goods unit to be wrapped.
  • a wrapping hose section generally as a film hood
  • the multifunctional elements are immediately in the / a lower working position proceed in which the reinforcement hose section has completely slid off them, and lies in one layer on the piece goods unit, and from this lower working position immediately move to its upper starting position to complete the actual wrapping process with the wrapping hose section (possibly designed as a hood) and perform.
  • the reversible reefing rollers - if in between from the multifunction elements to the outside in a rest position are - again from the outside to the multifunctional elements with the ones they have torn up Slide up film, and in the sense of a hit in the opposite direction to the (Open) reefing driven until it peels off as much film from the multifunction elements have that they appear as (one-piece) second and third upper stretch layer when lowering again of the multifunctional elements have been placed firmly on the first upper stretch layer, and below Friction of the second upper stretch layer to the first upper stretch layer and the third upper stretch layer form an abutment to the second upper stretch layer, against which at If the multifunction elements are lowered again, slide further film away from them and as a third reinforcement layer from the outside firmly to the already existing second reinforcement layer of the reinforcement hose section on the side walls of the general cargo unit can put on.
  • the multifunctional elements become in the first lower working position or, if necessary, a slightly lower lower working position lowered until the film has completely slipped off the multifunction elements, and they can be moved back to their starting position.
  • this process is analogous repeated until in the second lower working position or in the first lower working position or a lower working position that is even lower than this the annular hose material of the reinforcement hose section completely from the Multifunctional elements has slipped, and then immediately back into their upper Starting position can be used to make the actual wrapping process in conventional Way to perform.
  • the controller is designed so that at the beginning of a packaging cycle, first a in the fully encased loading unit as Foil reinforcement or reinforcing hose section serving as tear protection from the Multifunctional elements on the free end section of the hose supply (by retracting the approximated multifunctional elements in the pre-opened free hose end) and by moving the multifunctional elements diagonally apart I. W.
  • each bracket with in its central (apex) area a (foil conveyor) device is provided by means of which the Cross-stretched wrapping film in the pull-over position of the temples during the pull-on process above the - mostly by pinching the film - i.w. in the middle of the Retraction roller moved up and driven in the opposite direction to the direction of rotation when reefing can be moved controllably over the bar until it leaves the upper edge of the bar, and preferably free of sliding friction, as described below in various configurations is further explained.
  • the present invention is inter alia and especially the knowledge that when used the one already above and bracket described in more detail below as multifunctional elements in the implementation of the entire wrapping process on the one hand, it is necessary for the film to come up in the middle of the bracket when the film hits it Reef rollers should act on the temples with a vertical distance from the upper edge of the temple leave so that the foil picked up by the brackets (mostly without stretching) when it hits from the reef rollers (due to friction between reef roller and film) at the respective contact point between reef roller and film due to friction between reef roller and the (outside the) film is to impress a downward tensile force that is able to the film also downwards on the side bracket areas not acted on by the reefing roller to pull on / over the respective bracket.
  • the reef roles are instead adjacent to the upper temple edge or even in the area of the upper temple edge section when reefing the frame, the foil to be torn off is in the side area of the frame not impress a sufficiently large vertical tensile force (component), so that in the side bracket areas no problem can be achieved.
  • The may be - as stated - useful when hitting film on the bracket (especially the impact in the two temple side areas running laterally to the middle temple area is still supported by friction-reducing measures), however not helpful when pulling the film off the brackets during the pulling process. Because as soon as a film section the reef roll or the upper of the two abutment rolls left when pulling upwards, it gets above the upper abutment roller again inevitably (as already below the lower abutment roller) on the bracket below uncontrolled sliding friction, and must also the undercut area between the bead-shaped upper bracket edge section projecting outward toward the bracket support section overcome.
  • each bracket has a width that is at least as large (preferably somewhat larger) is like the width of the flat belt, as well as a height that is at least as big as that Thickness of the flat belt (preferably slightly larger) and the upper edge of the window-like Bow recess runs horizontally and is rounded down, it can form the lower deflection element for the flat belt (see also embodiment according to 2 and 3) without the bracket need to be provided with a roller assembly, the desired goal of a perfect meeting on the one hand and a perfect one On the other hand to achieve sliding of the film when covering.
  • Tensile forces on the film, which also in the side bracket areas to hit impress sufficient (friction) tensile forces, especially since the film still (at least i.w.) is not cross-stretched, and therefore not significantly outside of the reef role Pressure is applied to the flat belt, which - especially if it is pretensioned in the longitudinal direction - remains at rest because the friction between the inside of the flat belt and the Flat belt deflections at the upper edge of the frame and at the upper edge of the window-like Recess i.a. is significantly larger than between the reef roller and the film.
  • Such a cylindrical lower deflection element per bracket can in a further embodiment of the present invention as a roller rotatable about its longitudinal central axis (“lower roller”) be formed, but it can also be non-rotatable in another embodiment be arranged in the bracket (in its recess), so that it is basically has the same (deflection) function as in the embodiment described above, in which the flat belt on the rounded horizontal top edge of the window-like Recess is deflected.
  • such a configuration can also take on a further function, in particular when the cylindrical lower deflection element is not on it Longitudinal central axis is attached to the bracket support section, but each on an eccentric to its longitudinal central axis extending eccentric axis, and when doing so for the purpose of tension of the flat belt can be pivoted about its eccentric axis in the unlocked state, as well as in the selected clamping position can in turn be locked on the support section during operation.
  • a variant of the embodiment described above is that between the cylindrical lower deflecting element and the upper edge of the bracket around its longitudinal central axis rotatable abutment roller is arranged with a horizontal axis of rotation, to which the reefing role of the assigned reefing unit (when reefing and pulling off film from the brackets) is to be moved under pressure.
  • the upper edge section can in each case a bracket in the middle bracket area of a roll rotatable about its longitudinal central axis ("Top roller") be formed, the length of which is expediently at least as long as that Width of the reef roll.
  • This top roller therefore forms the upper flat belt deflection, the lower deflection can take place in the manner already described, preferably but by means of a lower role.
  • Bow roller can be designed as a reversibly drivable (small) drum motor, and regardless of whether with flat belt training or without (small) belt conveyor (and instead, a height-adjustable reefing roller) is used, but such a configuration is obviously much more complex, so that i.a. will refrain from doing so, especially since desired effects can also be achieved with considerably simpler means.
  • one of the Multi-function elements to handle hose section - be it a reinforcement hose section or a wrapping hose section - when hitting Tubular film on the multifunction elements i.a.
  • the resistance during the sliding process due to the generation of a vertical stretch underneath preferably provided in the pulling process of the upper edge section of each multifunctional element is consciously increased, but that on the other hand the bow-shaped multifunctional elements in the corner areas of the In the state of covering, the film is regularly heavily cross-stretched only over a fraction of the extend respective film side wall, and that each between two adjacent Multi-functional elements are therefore not in the film section during the covering is supported directly by the multifunction elements, but is freely tensioned. That has again the consequence that the film in these sections continues towards the inside / towards the center can contract as in the supported by the multifunctional elements (as an abutment) Corner areas, so that all these circumstances an effortless sliding of the film from the Completely complicate multifunction elements during covering. At least that's it then the case when the film in the particularly stressed corner areas below (Sliding) friction must slide off the bow-shaped multifunctional elements.
  • Multifunctional element a (double) roller arrangement consisting of two with a small mutual spacing of aligned rollers (same diameter), however, the upper roller is located at a considerable distance below the upper edge section of each multifunction element.
  • FIG. 1 shows a simplified partial top view of exemplary components of a Device for wrapping unit loads 1, namely cuboid or cube-shaped General cargo stacks with a square cross-section, with one made of plastic (e.g. / especially polyethylene) existing, hood-shaped stretch film wrapping 2, which wrapped a finished (Packaged) general cargo unit 1 on its four side surfaces below it by transverse expansion stamped inner circumferential tension completely wrapped around the unit 1 the underside of which underpins from the edges with a so-called understretch, and therefore also this is partially enveloped, and due to the hood-like design of the stretch film envelope also completely covers the top of the piece goods unit 1.
  • plastic e.g. / especially polyethylene
  • hood-shaped stretch film wrapping 2 which wrapped a finished (Packaged) general cargo unit 1 on its four side surfaces below it by transverse expansion stamped inner circumferential tension completely wrapped around the unit 1 the underside of which underpins from the edges with a so-called understretch, and therefore also this is partially
  • the device is designed with a gusseted tube (not shown)
  • Hose supply made of plastic stretch film provided in the flat folded Supply state is coiled up to a hose reel, from which in each case if necessary Tubular film is fed.
  • the device therefore has a (not shown) i.w. out Support and deflection rollers on existing feed device, by means of which each for wrapping a piece of unit 1 fed to the device, a hose section from Hose supply is withdrawn and fed to the piece goods unit 1 to be wrapped so that at the beginning of a packaging cycle, the free end section of the film tube above the hanging freely to each enveloping unit 1.
  • the film tube Since the hose material is folded flat in the state of storage, and the same "sticking" to adjacent hose layers due to adhesive forces, the film tube must first be suitably opened at its free end section so that it can then be picked up by recording elements and continue can be treated so that it is finally pulled as a hood over the unit 1 can be.
  • This pre-opening can, for example, by suction heads or the like. happen by are approached from the outside to the free hose end section, and / or e.g. by wedge-shaped, sword-like pre-opening elements in the feed movement path of the film tube and when pulling the hose over these elements ensure that that it is opened so far at least at its free end section that suitable receiving elements can be inserted into the free hose end.
  • bracket-shaped receiving elements (bracket) 3
  • multifunction elements are not just for recording of the free hose end section, for which it is in a diagonal to the longitudinal axis of symmetry collapsed recording state can be moved into the free hose end, but afterwards also for the expansion-free spreading of the free hose end section, whereby from its recording position (generally synchronous) horizontally into a Spread position be moved apart.
  • This spreading position also forms the reefing position of the bracket 3, in which Hose material in required length in i.w. concentric folds to the longitudinal axis of the hose is reefed by means of reefing rollers 7 on the brackets, which act as abutments and holding means serve.
  • This impact occurs through so-called reefing units 5, each of which has a bracket 3 are assigned a reversible at their end section facing the relevant bracket 3 have drivable reef roller 7, and from an external rest position so horizontally the stirrups 3 are to be moved up so that the reefing roller 7 is each under an adjustable pressure abuts on the outside of the bracket 3 assigned to it.
  • the reefing rollers 7 expediently have an elastic one Coat 7 '.
  • Fig. 1 shows in its middle part over one indicated by dash-dotted lines General cargo unit 1, the longitudinal center axis of which is designated by M, four such bow-shaped Multifunctional elements (bracket) 3 in their spread or reef position.
  • the brackets 3 are symmetrical to the longitudinal central axis in each working position M arranged, namely in their in Fig. 1 with solid lines Spread and Aufstellwolf each in a corner area of the one they recorded and unexpanded expanded film tube, which as a film hood 4 over each enveloping general cargo stack 1 is to be pulled. Because the film hood 4 is supposed to be finished Wrapping condition with considerable horizontal (circumferential) transverse expansion on the side surfaces of the stack 1, so that they are accordingly in the still unexpanded expansion state must have a correspondingly smaller scope than the stack 1.
  • All four reef units 5 are in this reef position with their reef roller 7 on the outside of the film tube / film hood 4, and this again with its inside on the outside of the respective bracket 3 Refrollen 7 driven in the direction of rotation indicated by an arrow 8, so is Hose material withdrawn from the hose supply and concentric with the longitudinal central axis M running folds up on the bracket 3.
  • the investment site is located here each reef roller 7 at a distance f below the upper edge of the bracket 15 'because the film 2 otherwise not by those generated by the reefing rollers 7 centrally on the respective bracket 3 Frictional forces could be pulled over the side portions 3 '' of the bracket 3, which is on both sides to the central temple-apex region 3 '(see in particular FIGS. 1 and 19-21): it would are already caught on the outer edge regions of the curved central apex region 3 '.
  • the tube section provided with a cross weld 11 is above the previously formed cross weld 11 with a cutting device (not shown) separated from the hose supply, so that the closed hood end between the four brackets 3 falls down, and there hangs down like a bag. Because it is often not only extremely useful to create optimal loading units, but also i.a.
  • hood cover in the finished wrapping condition not stretched or even in folds on the top of the General cargo stack 1 rests, but - like the hood side walls - is biaxially taut
  • a so-called follow-up takes place of the reefing rollers 7 driven in the reefing direction raised until the hood cover 10 is (at least i.w.) tightened, and the bracket 3 are then from their spread and reef position acc. arrows 9 (also synchronous) diagonally move to the longitudinal center axis M outwards into a pull-over position in which they each a safety distance s of i.a.
  • the hood cover 10 When pulling over, the hood cover 10 therefore lies on the top 39 of the piece goods stack 1 and thus forms an abutment against which the hood 4 when lowering the Bracket 3 can slide / be pulled off the bracket 3 successively.
  • the transverse seam formed during welding is 11 in its middle region 11 'in two layers and in each of its two outer regions 11 " four layers.
  • the hood cover 10 has two mirror-symmetrically opposite one another V-shaped or triangular multilayer film areas 12, which are also used as film pockets can be referred to because they each have their baselines of rectangular Triangle-forming edge 13 are open.
  • brackets 3 are exemplified, in particular, with reference to FIGS. 2-6 and 19-21 described. All four brackets 3 are attached to a common lifting frame 14, which is in an upper end position (starting position) at the beginning of each packaging cycle is located, and can be lowered from this in a controlled manner.
  • the upper edge portion 15 of each bracket 3 has one circular cross section with a diameter d.
  • the bracket designated as a whole with 3. 2, 3 and 19, which is in a plan view of above (Fig. 19) an isosceles L-shape with a rounded central apex area 3 ', on each of which an i.w. straight outer side section 3 ′′ connects, and of its upper compared to the bracket support section 17 thickened Edge section 15 an i.w. flat support section 17 is directed downwards, on the Lifting frame 14 (horizontally movable) is held in its central (apex) area 3 'with a - according to the exemplary embodiment.
  • Fig. 19 an isosceles L-shape with a rounded central apex area 3 ', on each of which an i.w. straight outer side section 3 ′′ connects, and of its upper compared to the bracket support section 17 thickened Edge section 15 an i.w. flat support section 17 is directed downwards, on the Lifting frame 14 (horizontally movable) is held in its central (apex) area
  • bracket 3 for this purpose, the bracket 3 according to 2 and 3 below its upper edge 15 'and also still clearly below the upper edge section 15 in its from the assigned reef roll 7 actable, central area a reversibly drivable, vertical (Small) belt conveyor 51 with a self-contained flat belt 52 as a conveyor belt, that at its upper end from the upper bracket edge portion 15 and at its lower end is deflected by a lower deflection element 53, so that its outer one strand (“upper strand”) 54 on the outside and his inner different run (“lower run”) 55 on the inside of the flat bracket support section 17 extends.
  • a reversibly drivable, vertical (Small) belt conveyor 51 with a self-contained flat belt 52 as a conveyor belt, that at its upper end from the upper bracket edge portion 15 and at its lower end is deflected by a lower deflection element 53, so that its outer one strand (“upper strand”) 54 on the outside and his inner different run (“lower run”) 55 on the inside of the
  • the endless flat belt 52 is by a below the upper bracket edge portion 15 in Supporting section 17 provided centrally, window-like recess 56 (and only after that made endless), whose downward rounded upper edge is the lower deflecting element 53 for forms the flat belt 52. That provided with a greater distance f 'to the upper edge of the bracket 15' window-like recess 56 has a width g that is slightly larger than the width h of the flat belt 52, and a height j which is slightly larger than the thickness k of the flat belt 52, the rest of Fig. 3 (in relation to the other dimensions) for better For the sake of clarity, it is thicker than is actually shown.
  • the film slides on / from the outside of the belt during the reefing process in the middle of the frame (in folds) down on the bracket support section 17 when its on its outside a downward frictional force is impressed by the reefing rollers 7.
  • a cylindrically shaped lower deflection element 53 ' can also be attached its longitudinal central axis 58 to be attached to the support section 17 of each bracket 3, if necessary also freely rotatable.
  • This has the advantage that the flat belt 52 at the contact point Ref roller 7, on which the highest pressure prevails, not with sliding friction over the as Abutment serving role 53 'needs to slide.
  • the (simple) option is possible a belt tension lost.
  • These (small) belt conveyors 52 are to be called “passive” because neither of the two "Drums" 20 or 53 'is directly driven, as is the case with a normal belt conveyor is the case, the drive drum of the (drive) torque introduced into it transfers frictionally to the conveyor belt.
  • the drive is provided in reverse: namely two rollers 20, 53 'driven by the belt 52, and this in turn by the reefing roller 7 the respective reefing unit 5 (if necessary via the film 2), as will be explained in more detail below is described.
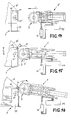
  • FIG. 7 shows one in a highly schematic and reduced representation compared to FIG Section through part of a bracket 3 acc. the section line VII-VII in Fig. 6 to the Interaction with the associated reefing unit 5 or its reefing roller 7, for example clarify.
  • the reef roller 7 is dash-dotted in the right part of FIG. 7 in its rest position located. You can from this according to arrow 27 in a with solid lines Working position shown on the roller assembly 20, 53 'or its belt (flat belt) 52 are brought up, first by clamping the film 2.
  • Fig. 7 is the case in which the axis of rotation 28 of the reefing roller 7 in the middle between the axes of rotation of the two rollers 20, 53 ', and both rollers 20, 53' the same Have diameter d.
  • the reef roller 7 is one Bracket 3 assigned reefing unit 5 when hitting film on the bracket 3 only with the lower roller 53 'of each bracket 3 is engaged, and in the coming off (sliding) of film the brackets 3, so when pulling over when the film is under considerable transverse expansion, only with the upper roller 20.
  • FIG. 8 shows an arrangement for such a mode of operation in a highly schematic representation, in which the reefing unit 5 is in turn initially in one with dash-dotted lines shown rest position is out of engagement with the bracket 3 assigned to it which according to arrow 29 when approaching the lower roller 53 ' and then / thereby the arrow 8 is to be driven.
  • Such or a similar configuration at least one such mode of operation, can be done with or done without strap 52. Since its mode of operation is evident in such a way of working compared to the working method. Fig. 7 resigns, can usually without loss of quality to be dispensed with the belt 52.
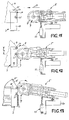
  • FIGS. 9 and 10 Such an embodiment is shown in FIGS. 9 and 10, FIG. 9 again showing the impact process, and FIG. 10 the pulling process.
  • the training acc. 9 and 10 differs from the training acc. the fig. 7 and 8 also in that the reefing roller 7 of each reefing unit 5 relative to it from its middle position acc. the arrow 31 limits down into a reef position, or acc. the To pivot arrow 32 in FIG. 10 upward into a stripping or film sliding position is.
  • 11-13 give such a configuration of a reefing unit 5 in a less schematic manner Representation again. It differs from the training or presentations gem. 7-10, among others. in that the reefing roller 7 is already in the rest position of the reefing unit 5 has the height position for the pulling process, and from this for contacting Foil on the bracket 3 is pivoted up, and also in that the cylindrical, with an elastic jacket 7 'provided reef roller 7 has a considerably larger diameter has as the two rollers 20, 53 'of each bracket 3, and that the upper roller 20, the after as before has the same diameter d as the lower roller 53 ', to the latter to the outside is offset since the upper edge portion 15 of the bracket 3 with its support portion 17 a Undercut 19 forms, and the lower roller 53 'centrally in the wall of the support section 17 is stored.
  • the reefing units 5 are simultaneously made to hit film on the brackets 3 their rest position shown in Fig. 11 acc. arrow 27 translationally to each moved to assigned bracket 3, specifically so (see FIG. 12) that the reef roller 7 under "pinching" the film under the specified pressure and at the specified speed in the direction of rotation gem.
  • the arrow 8 (only) has moved to the lower roller 53 'of the bracket 3 in order to Slide in i.w. auffeffen concentric folds on the support portions 17 of the bracket 3.
  • the reefing units 5 can again be in their rest position (see Fig. 11) can be retracted (but possibly also initially in their Impact position remain).
  • each bracket 3 has a considerably larger diameter than the upper one Roll 20, but the diameter is significantly smaller than the diameter of the reef roll 7.
  • the other relationships are i.w. as in the arrangement according to 11-13.
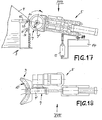
  • the training acc. 17 and 18 in turn corresponds to i.w. the training acc. the Fig. 11 - 13, with the essential difference that the jacket 7 'of the reef roller 7 each is spherical, as in the top view of the arrangement acc. 17 in FIG. 18 is recognizable.
  • this variant has the great advantage that edge pressure should be avoided if the axes of rotation 36 (the Ref roller 7), 37 (the upper roller 20) and 38 (the one under roller 53 ') are not exactly parallel to each other run. But that is even with careful production with a three-roller arrangement esp.
  • the alternating (horizontal) movable and also about a pivot axis 34 arranged at a distance from it is pivotable on a vertical plane, and alternately on two with mutual Roll-up rollers 20, 53 '(with a still considerably smaller diameter) are brought up must not be easily adhered to with usual manufacturing tolerances. comes it then leads to a relative inclination of the axes 36 and 37 or the axes 36 and 38, the desired goal is not - at least not in - with only cylindrical rollers the desired ideal way - to achieve.
  • the two rollers 20, 53 ' can be spherical, or all three rollers 7, 20, 53' could have a certain crown have, especially since the jacket 7 'of the reefing rollers 7 expediently made of an elastic Material exists, and compensate for certain irregularities in the axis parallelism can.
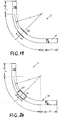
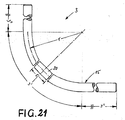
  • FIGS. 19-21 show again in a greatly enlarged manner compared to FIG. 1 Representation of top views of the bracket 3 recognizable at the bottom left in FIG. 1.
  • the other three Brackets 3 are each formed in the same way.
  • Fig. 19 corresponds to the bracket designs acc. 2 to 5a
  • Fig. 20 the bracket designs gem. 6 - 8
  • Fig. 21 the bracket designs acc. Figures 9-18. It is recognizable in each case that the width h of the flat belt 52 is not nearly over the entire curved middle apex region 3 'of the bracket 3 extends with a middle Radius of curvature r is curved like a quarter arc, but only a fraction of the entire central bracket area 3 '.
  • FIG. 22 shows - highly schematized - an intermediate state shortly after the start of a packaging cycle, in which the four bow-shaped multifunction elements 3 (of which in the Side view acc. 22 only two are recognizable) a reinforcement hose section 40 already hold in concentric folds to the longitudinal central axis M after they are at the beginning of the Move the packing cycle inwards from its starting position into the pre-opened ones Free end portion of the side gusseted tube fed in, from this receiving position move into their spread or reef position, and after the impact of Foil and the separation of the reinforcement hose section 40 from the hose supply gem.
  • the arrows 9 in Fig. 1 with simultaneous horizontal transverse expansion of the reinforcing hose section 40 have been moved into the pull-over position shown in FIG. 22.
  • the reinforcement hose section 40 is therefore considerably smaller horizontal horizontal stretch on the outside of the bow-shaped multifunctional elements 3, and it stands with its upper end portion 41 over the as it were bead-shaped upper edge section 15 of the multifunction elements 3. Because the reinforcement hose section 40 is under considerable transverse stretch, its upper end portion 41 but not (like the rest of the reinforcement tube section 40) through an abutment is supported, the upper end portion 41 of the reinforcing hose section pulls 40 because of the elasticity of the film material thus together towards the center, such as this can be seen in FIG. 22.
  • the reefing rollers 7 of the reefing units 5 are in the intermediate state gem.
  • Fig. 15 is not (more) driven. You can after hitting the reinforcement hose section 40 (and possibly a re-arrival or a re-arrival of foil for setting the upper end section 41 of the reinforcement hose section 40) have been moved back to their rest position, or even at a standstill (possibly in idle) in contact with the outside of the reinforcement hose section 40 remain.
  • the reef rollers 7 are driven again, specifically in the opposite direction of rotation as when hitting, so that when lowering the Multifunctional elements 3 successive sliding of film material of the reinforcement hose section 40 controlled by the multi-function elements 3 and thus without problems can be done.
  • the reef rollers 7 are located (as in the schematic representation 23 cannot be seen) on the upper roller 20 of each multifunction element 3 under controllable pressure, so that each of the central corner area Multifunctional element 3 sliding film section of the relevant multifunctional element 3 this "leaves under rolling friction" as it were, and thus - also in the neighboring ones Areas of the multifunctional elements 3 up to their mutual end sections towards - can easily slide off the multifunction elements 3.
  • FIG. 25 shows an intermediate position after reversing the lifting frame drive. That I the film material of the reinforcement hose section 40 due to the embossed in it Circumferential expansion after sliding off the multifunction elements 3 immediately below appropriate static friction on the stack side surfaces, it is possible to create an intended one two-layer design of the reinforcement hose section 40 at the upper end section of the stack 1 with a one-piece hose section: As shown in FIG. 25, when the hood frame drive is reversed, the multi-functional elements 3 now gradually sliding film material is deflected by 180 °, and thereby lies in two layers to the stack 1, first of all, of course, on its side faces.
  • Fig. 26 in which the reinforcement hose section 40 completely from the bow-shaped multifunction elements 3 has slipped off, it has applied two layers to the upper end portion of the stack 1, and is also in two layers with an upper stretch 46 on the outer edge portion of the Top 39 of the stack 1 all around, so that the sharp edges 39'am all around Edge therefore by a two-layer film reinforcement of a one-piece reinforcement hose section 40 are wrapped.
  • the lifting frame 14 with the multifunction elements arranged on it 3 move back up to its original position, now around the wrapping hose section (expediently from the same hose stock) in a known manner record, spread, etc., and ultimately pull over the general cargo stack 1, namely in the present exemplary embodiment as a hood 4.
  • the wrapping hose section 4 is therefore welded with a transverse seam 11 for the purpose of hood formation, if sufficient a lot of film material is pulled off the hose supply and onto the multifunction elements 3 has been reefed, then separated from the hose supply, re-reefed until the hood cover 4 '' runs approximately horizontally in the unexpanded spreading state, and then diagonally Moving the multifunction elements 3 horizontally in their pull-over position stretched transversely, with the subsequent pulling of the hood 4 by the multifunction elements 3 also a vertical stretch is embossed, and the hood lengthwise is dimensioned so that it is in the finished wrapping state (see FIG. 27) with an understretch 47 either place on the underside of the pallet 48 supporting the piece goods stack 1 can (see left in Fig. 27), or to the bottom of the stack 1 (see Fig. 27 right).
  • FIG. 27 If in Fig. 27 between the two layers of the reinforcement hose section 40 and the reinforcement hose section 40 to the stack 1 or to the hood 4 and / or the individual Portions of the hood 4 and the stack 1 (on the top 39 and its side walls) a (sometimes even considerable) distance (in FIG. 27) is shown, this was done in this schematic representation only for the sake of clarity. Any Spaces between adjacent film sections and these and the Of course, stacks are actually not available in the finished wrapping state. Rather, all the film sections are in the finished wrapping state (FIG. 27) due to the considerable transverse and longitudinal stretches as well as the foil material thereby embossed internal tensions to each other or to stack 1.
  • reefing rollers 7 each time the film hits the multifunction elements 3 (already in the representation of the finished loading unit according to FIG. 27 have been moved back to their starting position above to start a new packaging cycle initiate) not with the upper rollers 20 in the upper edge portion 15 of the multifunction elements 3 are engaged, but with the lower rollers 25 and that they are not acc. the arrows 9 'are driven, but in the opposite direction. arrows 8.
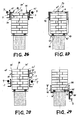
  • FIG. 28 shows a piece goods stack 1 as it is in an intermediate state in a method variant before the actual wrapping of the stack 1 with a wrapping tube section (possibly designed as a hood 4) when the "critical point (s)" of the Stack 1 is located in the area of the second uppermost general cargo layer, and stack 1 is therefore in this area can be provided with a single-layer reinforcement hose section 40 before the wrapping hose section is pulled over the stack 1.
  • a wrapping tube section possibly designed as a hood 4
  • the reinforcement hose section, initially reefed by the multifunction elements 3, is thereby 40 after its disconnection from the hose supply by means of the Reefing rollers 7 so mounted on the multifunction elements 3 that its upper end section 41 protrudes only slightly above the upper edge sections 15 of the multifunction elements 3, so that when he passes through the height position.
  • Fig. 23 not (as abutment) can rest firmly on the top 39 of the stack 1, but when lowering the Multifunctional elements 3 over the circumferential edges 39 'of the top 39 of the stack 1 is pulled.
  • FIG. 28 achieves how this relates to the multifunction elements 3 in FIG. 28 in the upper one right part is indicated by dash-dotted lines, so that are to the upper roles 20 in the upper edge section 15 of the multifunction elements 3 reef rollers 7 gem.
  • the arrow 8 'reversed to their direction of reef rotation, initially briefly when the lifting frame 14 is stationary or temporarily only slowly lowered further Lift frame 14, so that film material from the multifunction elements 3 upwards are peeled off and lie firmly against the side of the stack under (adhesive) friction can.
  • the upper edge section 41 of the reinforcing hose section which is already lying laterally against the stack 40 forms when the multifunction elements 3 are lowered further then the required (frictional) abutment, against which when lowering further the multifunctional elements 3 further film material of the reinforcement hose section 40 slide off the multifunction elements 3 (under the controlled action of the reefing rollers 7) until the reinforcement hose section 40 is removed from the multifunction elements 3 has slipped, which are then moved back to their upper starting position to the Wrapping process with the wrapping hose section as such or in training initiate as a film hood 4.
  • FIG. 29 shows a further exemplary variant, in which the "critical (n) Place (s) "of the piece goods unit 1 to be packed lies in the lower edge area of the pallet 48 (left part of Fig. 22), or by sharp edges 49 'of the bottom 49 of the unit 1 is formed so that - according to the loading unit acc. Fig. 27 - a one-piece, two-layer film reinforcement on a lower peripheral edge of the packaged General cargo unit 1 is to be formed.
  • the process steps are corresponding and in Knowledge of the above explanations can be determined easily: that of the multifunction elements 3 reinforced reinforcement hose section 40 is so attached to this, that its upper edge section 41 initially either not or only so little in that Intermediate state acc.
  • the lifting frame 14 with the multifunctional elements 3 has a raised working position reached, in which the first layer of film of the reinforcing hose section 40 is firmly attached has stacked the stack (and possibly the pallet 48) laterally, so that it can be replaced again when the next one Lowering the multifunction elements 3 down a (static friction) abutment for the film to be removed from the multifunctional elements 3, which thereby turns out to be the outer second reinforcement layer firmly against the inner film layer, so the lifting frame drive reversed again, and the lifting frame 14 again moved down to a position, which of the reinforcement tube section 40 is entirely of the multifunction elements 3 has slipped, with its lower edge portion after sliding from the Multifunction elements 3 as the outer lower reinforcement layer on the inner first reinforcement layer sets.
  • the multifunction elements 3 can then then be used to initiate the actual wrapping process are again moved to their upper starting position, in order to use this for the wrapping process with the wrapping hose section, which may be designed as a hood 4 initiate.
  • the method according to the invention may appear prima facie relatively time consuming with the As a result of a significant reduction in machine performance (throughput capacity). That is but not really, since it has been shown that with appropriate control itself Relatively complicated loading units with (possibly multiple) multi-layer reinforcement can be realized with surprisingly short cycle times.
  • the method according to the invention is - in addition to its obvious technical advantages - particularly economical, because you have been working on such problem piece goods units with "critical points" usually instead of a local foil reinforcement has chosen a significantly thicker film overall for the wrapping tube section, and thus already with a doubling of the film thickness, its protective function in the invention Method corresponds to a single-layer film reinforcement at a critical point, the film costs are doubled.
  • a two-layer film reinforcement at a critical point in the piece goods to be encased (which in the embodiment of the invention Process - as stated - even formed in one piece or in one piece could even correspond to a tripling of material costs in the prior art etc., so that the present invention not only in technical terms, but also under Economic considerations the problems described above in highly satisfactory, easily resolves.

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Basic Packing Technique (AREA)
  • Wrappers (AREA)
  • Manufacture Of Macromolecular Shaped Articles (AREA)
  • Buffer Packaging (AREA)
  • Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
  • Container Filling Or Packaging Operations (AREA)

Abstract

Die Erfindung betrifft ein Stretchfolien-Verpackungsverfahren und eine Vorrichtung zu dessen Durchführung, bei dem die jeweils zu umhüllende Stückguteinheit vor ihrer Umhüllung mit einem ggf. als Haube ausgebildeten Umhüllungs-Schlauchabschnitt an wenigstens einem kritischen Abschnitt wenigstens einlagig mit wenigstens einem Verstärkungs-Schlauchabschnitt ringförmig umhüllt wird, der vorzugsweise aus einem Schlauchvorrat gebildet wird, aus dem anschließend auch der Umhüllungs-Schlauchabschnitt gebildet wird (Fig. 27), wobei vorzugsweise (in der Draufsicht) L-förmige Bügel (3) verwendet werden, die jeweils in ihrem mittleren (Scheitel-)Bereich (3') mit einer (Folien-Förder-)Einrichtung (50) versehen sind, mittels welcher die quergestretchte Umhüllungsfolie (2) in der Überziehstellung der Bügel (3) fluchtend oberhalb der i.w. mittig an die Bügel (3) herangefahrenen reversiert zum Reffen angetriebenen Reffrollen (7) bis zum Verlassen des oberen Bügelrandes (15') steuerbar - vorzugsweise gleitreibungsfrei - über die Bügel (3) zu bewegen ist (Fig. 4). <IMAGE>

Description

Die Erfindung betrifft ein Verfahren zum Umhüllen von insb. scharfkantigen, insb. mehrteiligen Stückguteinheiten, insb. quader- bzw. würfelförmigen Stückgutstapeln, die bspw. aus (i.a. auf einer Palette gestapelten) palettierten Mauersteinen od.dgl. bestehen, mit aus Kunststoff (wie insb. Polyethylen) bestehender Stretchfolie, welche eine fertig umhüllte Stückguteinheit jeweils wenigstens an ihren (i.a. vier) Seitenflächen unter ihr durch Querdehnung eingeprägter innerer horizontaler Umfangsspannung vollständig umhüllt, vorzugsweise (insb. bei der Folie während des Überziehens über die jeweils zu umhüllende Stückguteinheit zusätzlich zum horizontalen Querstretch eingeprägten vertikalen Längsstretch) an ihrer Unterseite (von deren Rändern her) mit einem sog. "Unterstretch" wenigstens teilweise überdeckt, und damit ggf. auch die Unterseite der Stückguteinheit wenigstens teilweise umhüllt, und welche die Stückguteinheit bei haubenförmiger Ausbildung der Stretchfolienumhüllung auch an ihrer Oberseite vollständig überdeckt, wie dieses immer dann vorgesehen ist, wenn einem Stückgutstapel durch die Stretchfolienumhüllung nicht nur eine gegenüber seinem nicht umhüllten Zustand erhöhte Stapelfestigkeit (Formfestigkeit) verliehen werden soll, die ein relatives Verrutschen von Stückgutteilen bzw. ganzen Stückgutlagen verhindert, sondern wenn der Stückguteinheit außerdem ein Schutz gegen Witterungseinflüsse und/oder eine Verschmutzung verliehen werden soll/muß.
Ein solcher Witterungsschutz wird von der Praxis zwar regelmäßig gefordert, ist aber in Ausnahmefällen entbehrlich, bspw. wenn es sich bei den zu umhüllenden Stückguteinheiten um palettierte (Mauer-)Steinstapel od.dgl. handelt, die weder gegen Witterungseinflüsse durch Regen oder Schnee, noch auch gegen ein Verstauben oder eine sonstige Verschmutzung empfindlich sind. In derartigen Fällen wird daher häufig aus Kostengründen auf eine haubenförmige Ausbildung der Stretchfolienumhüllung verzichtet, und in Kauf genommen, daß an der nicht bzw. nur teilweise durch Folie überdeckten Oberseite der Stückguteinheiten bei deren Lagerung und Transport ggf. Feuchtigkeit und Schmutzpartikel unter die Folienverpackung der nur an ihren Seitenwänden vollständig umhüllten Stückguteinheiten eindringen können, weil man bei einem Verzicht auf eine haubenförmige Ausbildung der Stretchfolienumhüllung zu einer erheblichen Einsparung von Folienmaterial kommt, und unter Wirtschaftlichkeitsgesichtspunkten seit eh und je bemüht ist, den erforderlichen Einsatz der für eine Verpackung erforderlichen Menge an relativ aufwendiger Kunststoffolie auf das unbedingt erforderliche Maß zu reduzieren. Deshalb arbeitet man in der Folienverpackungstechnologie auch mit möglichst dünnen Folien.
Ganz unabhängig davon, ob man eine Stretchfolienumhüllung für eine Stückguteinheit haubenförmig ausbildet oder schlauchförmig beläßt, unterliegt eine Folienumhüllung bereits bei ihrer Anbringung (aber auch beim Umsetzen fertig umhüllter Ladeeinheiten bzw. bei deren Transport) an scharfen Kanten, Ecken, oder sonstigen scharfkantigen bzw. spitzen Vorsprüngen (nachfolgend insgesamt auch kurz als "kritische Stellen" bezeichnet) der Stückguteinheiten einer Einrißgefahr. Das ist ohne weiteres nachvollziehbar, wenn man bedenkt, daß die für derartige Zwecke zum Einsatz kommende Folie aus den oben bereits angesprochenen Kostengründen i.a. lediglich eine Materialdicke von Bruchteilen eines Millimeters aufweist, nämlich derzeit üblicherweise nur ca. 80 - 150 µ, wobei aber auch bereits noch erheblich dünnere Folien (z.B. 40 µ) erfolgreich getestet worden und zum Einsatz gekommen sind.
Man könnte diese Einrißgefahr an den gesamten "kritischen Stellen" einer zu umhüllenden Stückguteinheit zwar durch eine deutliche Erhöhung der Foliendicke reduzieren bzw. eliminieren, käme aber bspw. bei einer Verdoppelung der Foliendicke (von z.B. 100 µ auf 200 µ) ersichtlich zwangsläufig zu einer Verdoppelung des Materialeinsatzes, und damit zu einer Verdoppelung der Verpackungs-Materialkosten, was für die Praxis nicht akzeptabel ist.
Bei dem von der vorliegenden Erfindung betroffenen Verfahren wird jeweils ein aus Stretchfolie bestehender (Umhüllungs-)Abschnitt eines i.a. als sog. Seitenfaltenschlauch ausgebildeten Kunststoff-Folienschlauches, der in seinem zugeführten Ausgangszustand einen (i.a. erheblich) kleineren Umfang aufweist als die jeweils zu umhüllende Stückguteinheit, an seinem jeweils der zu umhüllenden Stückguteinheit zugekehrten freien (Zuführ-)Endabschnitt von (i.a. vier) i.a./vorzugsweise bügelartigen (auch als "Stretchbügel", "Reckbügel" oder "Reffbügel" bezeichneten) Multifunktionselementen (nachstehend auch kurz als "Bügel" bezeichnet) aufgenommen und nach dem Aufnehmen seines vorgeöffneten (im Bevorratungszustand flach zusammengefalteten) zugeführten freien Endabschnittes (i.a. noch völlig bzw. zumindest i.w. ungedehnt) autgespreizt, um sodann vorzugsweise in i.w. konzentrisch zur Schlauch- bzw. Stückgut-Längsmittelachse verlaufenden Falten auf die Multifunktionselemente aufgerefft zu werden.
Ein solches gefaltetes Aufreffen schlauchförmiger Umhüllungsfolien, welches bereits vor etwa 30 Jahren in der (Patent-)Literatur vorgeschlagen worden ist, als die Stretchfolien-Verpackungstechnologie noch gar keinen Zugang zum Markt gefunden hatte, was erst erheblich später erfolgt ist, ist - unabhängig davon, ob der jeweilige Umhüllungs-Schlauchabschnitt als solcher zum Verpacken einer Stückguteinheit verwendet wird, oder an seinem einen Ende durch Abschweißen mit einer Quernaht geschlossen und sodann als Haube über eine Stückguteinheit gezogen wird - u.a. schon deshalb höchst zweckmäßig, weil eine entsprechende Verpackungsmaschine dann mit erheblich geringerer Bauhöhe ausgeführt werden kann, und weil ihre die Folie beim Überziehen über die jeweils zu umhüllende Stückguteinheit haltenden, bügelartig ausgebildeten (Multifunktions-)Elemente dabei keine Höhe bzw. Länge aufweisen müssen, die etwa der Höhe der jeweils zu umhüllenden Stückguteinheit entspricht. Vielmehr kann die Höhe der (Multifunktions-)Elemente für unterschiedliche Stapelhöhen konstant und absolut relativ (zur Stapelhöhe) gering sein, also bspw. lediglich ca. 20 cm oder 30 cm betragen, obwohl die Höhe zu umhüllender Stückgutstapel bspw. 180 cm beträgt.
Unabhängig davon, ob eine Stückguteinheit mit einer schlauch- oder haubenförmigen Kunststoffumhüllung versehen werden soll, wird der von den Multifunktionselementen (vorgeöffnet) aufgenommene, (zumindest noch i.w. ungedehnt) aufgespreizte sowie auf diese aufgereffte (Umhüllungs-)Schlauchabschnitt an seinem von der jeweils zu umhüllenden Stückguteinheit abgekehrten oberen Ende vom Schlauchvorrat abgetrennt (im Falle einer Haubenbildung ggf. nach seinem Abschweißen mit einer Quernaht an seinem oberen Ende), und mittels der Multifunktionselemente in einen Überziehzustand quergedehnt, in dem jede Schlauchabschnitt- bzw. Hauben-Seitenwand in einer gemeinsamen Projektionsebene einen Sicherheitsabstand (von z.B. 15 cm) zu der ihr beim Überziehen zugeordneten Stückgut-Seitenwand aufweist, damit es beim Überziehen des (ggf. haubenförmig ausgebildeten) (Umhüllungs)-Schlauchabschnittes über die jeweils zu umhüllende Stückguteinheit nicht zu einer Kollision der die (Umhüllungs-)Folie haltenden Multifunktionselemente mit aufgrund eventueller Unregelmäßigkeiten seitlich vorstehenden Abschnitten der zu umhüllenden Stückguteinheit kommen kann, und schließlich in seinem quergedehnten Überziehzustand über die jeweils zu umhüllende Stückguteinheit gezogen.
Dabei legt sich im Verlaufe des Überziehvorgangs entweder der durch Querabschweißung geschlossene Haubenboden ("Haubendeckel") oder aber ein über die Multifunktionselemente nach dem Aufreffen planmäßig nach oben vorstehenden Randabschnitt des schlauchförmigen Umhüllungs-Schlauchabschnittes an die Oberseite der Stückguteinheit an, und kann sich an dieser in der Art eines Widerlagers abstützen, so daß die auf die Multifunktionselemente aufgereftte Folie mithin beim weiteren Absenken der i.a. an einem gemeinsamen Hubrahmen angeordneten Multifunktionselementes sukzessiv von diesen abgleitet, und sich unter (i.a. erheblicher) Umfangsdehnung ("Querstretch") und vollständiger Umhüllung der Seitenflächen der Stückguteinheit an die Stückguteinheit fest anlegt, und zwar i.a. so, daß diese an den Randabschnitten ihrer Unterseite vom unteren Endabschnitt des Umhüllungs-Schlauchabschnittes mit einem sog. Unterstretch untergriffen wird. Dieser Unterstretch steht im fertigen Umhüllungszustand ggf. nicht über die Unterseite der an ihren Seitenflächen vollständig umhüllten Stückguteinheit (ggf. einer unter den Stückgutteilen eines Stückgutstapels angeordneten Palette) i.w. vertikal nach unten vor, sondern legt sich aufgrund der auch ihm eingeprägten Umfangsdehnung i.w. (horizontal) flach an den umlaufenden Randabschnitt der Unterseite der Stückguteinheit an.
Ein solcher Unterstretch, wie er insb. gem. der DE 40 19 127 A1 zweckmäßig und wirksam zu verwirklichen ist, ist insb. dann erforderlich, wenn zu umhüllende Stückguteinheiten mit einer Stretchfolienhaube umhüllt werden, die im fertigen Anlagezustand nicht nur in horizontaler Querrichtung quergestretcht ist, sondern gem. der EP 0 344 815 dabei zusätzlich auch noch in vertikaler Längsrichtung längsgestretcht, also im fertigen Umhüllungszustand biaxial gestretcht, weil die vertikal (in Haubenlängsrichtung) längsgestretchten Haubenseitenwände daran gehindert werden müssen, sich nach dem vollständigen Abgleiten der Folie von den Multifunktionselementen (aufgrund der ihnen durch den Längsstretch eingeprägten inneren vertikalen Längsspannung) bis über die Unterseite der jeweils umhüllten Stückguteinheit hochzuziehen (in der Praxis und Literatur auch als "Halbmondbildung" bezeichnet, da die Folie zwar i.a. an den unteren Ecken des Stapels/der Palette gehalten wird, ihr unterer Rand aber zwischen zwei benachbarten Ecken einen halbmondförmigen Verlauf annimmt). Denn dadurch ginge der ihnen beim Überziehen (vorzugsweise i.w. allein durch Reibung der Folie an den Multifunktionselementen) eingeprägte vertikale Längsstretch (wenigstens teilweise) wieder verloren, die hierdurch angestrebten erheblichen Vorteile würden (wenigstens teilweise) nicht erreicht, und ein angestrebter Witterungsschutz wäre an den Seitenwänden nur unvollkommen zu erreichen.
Die vorliegende Erfindung betrifft weiterhin eine Vorrichtung zum Umhüllen von insb. scharfkantigen Stückguteinheiten der vorstehend bereits erwähnten Art zur Durchführung des vorgenannten Verfahrens, mit einer Zuführeinrichtung, mittels welcher zum Umhüllen einer der Vorrichtung jeweils zugeführten Stückguteinheit ein Schlauchabschnitt vorgegebener Länge der jeweils zu umhüllenden Stückguteinheit (i.a./vorzugsweise von einem aufgehaspelten Schlauchvorrat) zuzuführen ist, und mit mehreren (i.a. vier) zweckmäßigerweise an einem gemeinsamen Hubrahmen angeordneten, vorzugsweise bügelförmig ausgebildeten Multifunktionselementen zur Wahrnehmung mehrerer Funktionen, nämlich zum Aufnehmen und (i.w. ungedehnten) Aufspreizen des zugeführten freien Schlauch-Endabschnittes, sowie als Widerlager beim Aufreffen (mittels Reffrollen) in i.w. konzentrischen Falten zur Schlauch- bzw. Stückgutlängsachse auf die Multifunktionselemente, und zum anschließenden Querstretchen des aufgerefften (Umhüllungs-)Schlauchabschnittes. Die Vorrichtung ist weiterhin mit einer Schneideinrichtung zum jeweiligen Abtrennen eines (Umhüllungs)-Schlauchabschnittes vorgegebener Länge vom Schlauchvorrat versehen, ggf. einer Schweißeinrichtung, mittels welcher der Schlauchabschnitt zwecks Bildung einer Haube vor dem Abtrennen mit vorgegebenem Abstand zu seinem freien Ende mit einer Quernaht abzuschweißen ist, sowie mit jeweils einem Multifunktionselement zugeordneten Reffeinrichtungen mit jeweils einem relativ zu dem jeweiligen Multifunktionselement antreibbaren Reffelement wie einer Reffrolle, mittels welcher die Folie auf die Multifunktionselemente aufzureffen ist, und mit einer die Umhüllung (und ggf. die Haubenbildung) steuernden Steuereinrichtung.
Die vorliegende Erfindung betrifft schließlich eine Ladeeinheit, wie sie nach dem Verfahren der oben beschriebenen Gattung - vorzugsweise unter Verwendung der vorstehend in ihren wesentlichen Elementen beschriebenen Vorrichtung - herzustellen ist/erhalten wird.
Obwohl die Stretchfolien-Verpackungstechnologie trotz in technischer wie auch wirtschaftlicher Hinsicht höchst befriedigender Ergebnisse nach wie vor insb. in ihrer Ausbildung als Stretchhauben-Verpackungstechnologie erhebliche Probleme unterschiedlichster Art bereiten kann, und zu unbrauchbaren bzw. den Anforderungen kaum/nicht genügenden Ladeeinheiten führt, wenn man (insb. bei durch eingeprägten Biaxialstretch hoch beanspruchter Folie) bspw. die Formatierung bzw. Schweißnahtdimensionierung am geschlossenen Haubenende (insb. bei erheblichem Querstretch nicht gem. der EP 0 399 540) vornimmt, um dadurch ein zipfelförmiges Hochstellen der oberen (Taschen-)Abschnitte der sich bei Verwendung eines Seitenfaltenschlauches im Haubendeckel bildenden, zum benachbarten Rand hin offenen, dreiecksförmigen Folientaschen, oder gar ein Einreißen der Folie im beim Querstretchen hoch beanspruchten Schweißnahtbereich zu vermeiden, konzentriert sich die vorliegende Erfindung i.w. auf die weiter oben bereits kurz angesprochene Problematik, die bei der Stretchfolien-Verpackungstechnologie aufgrund "kritischer Stellen" wie scharfer Kanten und/oder spitzer Ecken an der Ober- oder/und Unterseite und/oder entsprechend ausgebildeter Vorsprünge an den Seitenwänden zu verpackender Stückguteinheiten dadurch entsteht, daß es an derartigen kritischen Stellen von mit Stretchfolie zu umhüllenden Stückguteinheiten (bspw./insb. den Stapel-Oberkanten sowie den oberen Ecken von bspw. Mauersteinstapeln od.dgl.) bei deren Kontakt mit der von den Multifunktionselementen abgeglittenen, i.a. unter einer erheblichen Umfangsspannung (oder sogar einer die Folie noch stärker beanspruchenden Biaxialspannung) stehenden Folie zu einem punktförmigen Penetrieren bzw. einem linienförmigen Einschneiden der unter erheblicher Spannung stehenden, relativ dünnen Kunststoffolie kommen kann.
Diese Problematik hat in den jüngst vergangenen Jahren eher zu- als abgenommen, da mit fortschreitender Weiterentwicklung der zum Einsatz kommenden Kunststoffolien die den Folien einprägbaren Dehnungen enorm gestiegen sind, so daß zwischenzeitlich ein Querstretch von 50 % und zum Teil sogar noch erheblich mehr durchaus praktikabel ist. Dabei sind die der Folie beim Umhüllungsvorgang eingeprägten Spannungen entsprechend groß, so daß die Beschädigungsgefahr an kritischen Stückgutbereichen entsprechend gestiegen ist. Kommt es aber in einer derart gespannten, dünnen Kunststoffolie mit einer Dicke von bspw. 100 µ (oder gar nur z.B. 40 µ) auch nur zu einer punktförmigen Lochbildung, so reißt die Folie - ausgehend von ihrer punktförmigen Verletzung - unverzüglich weiter ein. Bei einem initialen linienförmigen Aufschneiden einer entsprechend gedehnten Folienhaube oder eines schlauchförmigen Umhüllungs-Schlauchabschnittes bspw. an der scharfkantigen Oberseite eines aus Mauersteinen bestehenden Stückgutstapels ist das Verpackungsergebnis i.a. noch verheerender.
Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, das Verfahren der weiter oben beschriebenen Gattung sowie die weiter oben beschriebene Vorrichtung zur Durchführung jenes Verfahrens (und damit nicht zuletzt die unter Anwendung jenes Verfahrens bzw. Benutzung jener Vorrichtung herzustellenden Ladeeinheiten) in sowohl technischer als auch wirtschaftlich befriedigender Weise insb. dahingehend zu verbessern, daß auch Stückguteinheiten mit im Sinne der obigen Ausführungen "kritischen Stellen" wie scharfen Kanten und/oder spitzen Ecken - insb. im Bereich der beim Überziehen ein Widerlager für die von den Multifunktionselementen abzuziehende Folie bildenden Oberseite der Stückguteinheit -, bzw. sonstigen spitz oder scharfkantig vorstehenden Stellen einwandfrei umhüllt werden können, ohne daß es zu einer Beschädigung der Folie kommt.
Das könnte zwar (unter lediglich technischen Gesichtspunkten) durch Verwendung eines dikkeren und damit widerstandsfähigeren Folienmaterial geschehen, oder aber durch zwei- oder mehrfaches Überziehen einer Folienhaube, doch wären diese Arbeitsweisen bzw. das mit ihnen zu erzielende Ergebnis unter Kostengesichtspunkten nicht akzeptabel.
Das gleiche gilt im Ergebnis für die Anbringung eines irgendwie gearteten Kantenschutzes von Hand zwischen den maschinellen Taktzeiten, und/oder eine aufwendige Erweiterung der Verpackungsmaschine durch erhebliche zusätzliche Kantenschutz-Anbringungs-Einrichtungen, die nicht nur den Investitionsaufwand entsprechend erhöhen und die Anfälligkeit der Maschine vergrößern würden, sondern vor allem auch zu einer erheblichen Verminderung der Maschinenleistung (Durchsatz fertiger Ladeeinheiten je Zeiteinheit) führen. Vielmehr ist die der vorliegenden Erfindung zugrunde liegende Aufgabe konkret auch darin zu sehen, daß das erstrebte Ziel verfahrensmäßig unter Minimalisierung zusätzlicher Arbeitsschritte, und vorrichtungsmäßig möglichst mit den bei gattungsmäßigen Vorrichtungen ohnehin vorhandenen Einrichtungen bzw. Elementen zu erreichen ist, und zwar bei gegenüber der bisherigen Arbeitsweise möglichst gering reduzierter Maschinenleistung.
Die Lösung des verfahrensmäßigen Teils der vorstehenden Aufgabe erfolgt erfindungsgemäß dadurch, daß die jeweils zu umhüllende Stückguteinheit vor dem Umhüllen mit dem - ggf. auch haubenförmig ausgebildeten - (Umhüllungs-)Schlauchabschnitt (nachfolgend auch "erster Schlauchabschnitt" genannt), an wenigstens einer (besonders) kritischen Stelle (logischerweise vorzugsweise ggf. allen "kritischen Stellen", wenn davon zwei oder mehr vorhanden sind) wenigstens einlagig mit einem (Verstärkungs-) Schlauchabschnitt (also einem weiteren, nachstehend auch als "zweiter Schlauchabschnitt" bezeichneten Schlauchabschnitt) ringförmig umhüllt wird, der jedoch in aller Regel (erheblich) kürzer als der erste Schlauchabschnitt (unter dem im folgenden ggf. auch eine aus ihm gebildete Folienhaube verstanden werden soll) sein kann, weil der zweite Schlauchabschnitt funktionell i.w. bzw. primär nur als Verstärkung für den ersten Schlauchabschnitt an einer kritischen Stelle der jeweils zu umhüllenden Stückguteinheit dient (also bspw. im Falle recht gleichmäßiger, qaderförmiger Mauersteinstapel, wie sie mit einem guten Palettierer ohne weiteres auf einer Flachpalette zu bilden sind, ggf. lediglich für die scharfkantige umlaufende Oberkante des Steinstapels mit ihren vier Ecken), so daß es für eine Verstärkung dieser "kritischen Stelle" völlig ausreicht, wenn eine derartige Stückguteinheit beiderseits ihrer umlaufenden Oberkante (also einerseits an ihren vier Seitenflächen, und andererseits auf ihrer Oberseite) mit einem im Verhältnis zur Stapelhöhe relativ schmalen, ringförmigen Folienabschnitt versehen wird, der ggf. (und erforderlichenfalls sogar bevorzugt) auch mehrlagig (also zumindest zweilagig) ausgebildet werden kann.
Befindet sich dagegen eine "kritische Stelle" im Sinne der obigen Definition im Bereich zwischen Ober- und Unterseite und/oder ein Bereich der Unterseite der jeweils zu umhüllenden Stückguteinheit, so kann sich ein zweiter Schlauchabschnitt natürlich ggf. an der Stückguteinheit auch weiter nach unten erstrecken, oder es können zur Einsparung von Folienmaterial erforderlichenfalls zwei oder mehr ein- oder mehrlagige Verstärkungs-Schlauchabschnitte mit gegenseitigem Abstand an einer Stückguteinheit angeordnet werden, wobei bei mehreren kritischen Stellen ersichtlich zu überprüfen ist, ob die zum Überziehen mehrerer singulärer Verstärkungs-Schlauchabschnitte erforderlichen Verfahrensschritte die Durchsatzleistung der Verpackungsmaschine nicht ggf. so sehr reduzieren würden, daß es wirtschaftlicher und damit letztlich auch technisch sinnvoller ist, den zweiten Schlauchabschnitt längenmäßig wie den ersten Schlauchabschnitt zu dimensionieren, oder statt dessen einen Umhüllungs-Schlauchabschnitt mit vergrößerter Foliendicke zu wählen, und ggf. auf die Anwendung der vorliegenden Erfindung zu verzichten. Solche Problemfälle bilden indes die Ausnahme. Dagegen kommen Fälle mit nur einer "kritischen Stelle" relativ häufig vor, so daß sich für die vorliegende Erfindung ein großes Anwendungsfeld eröffnet.
Obwohl es nicht nur theoretisch denkbar, sondern grundsätzlich auch praktikabel ist, wenn der/wenigstens ein Verstärkungs-Schlauchabschnitt (= zweiter Schlauchabschnitt) bereits in seinem zugeführten Ausgangszustand einen Umfang aufweist, der i.w. gleich dem Umfang der jeweils zu umhüllenden Stückguteinheit ist, der also - anders als der erste Schlauchabschnitt - im fertigen Umhüllungszustand kaum oder gar nicht gedehnt ist, da der zweite Schlauchabschnitt ja nichts zur Erhöhung der Formstabilität der Stückguteinheit beizutragen braucht, sondern primär lediglich einer Verstärkung der Folienumhüllung an einer kritischen Stelle der Stückguteinheit dienen soll, so daß er ggf. im fertigen Umhüllungszustand der Ladeeinheit (zumindest i.w.) ungedehnt an der Stückguteinheit anliegt, ist eine solche Ausgestaltung unter mehreren Gesichtspunkten nicht als optimal anzusehen.
Ein wesentlicher Grund hierfür liegt schon darin, daß der Umhüllungs-Schlauchabschnitt (erster Schlauchabschnitt) einerseits und der Verstärkungs-Schlauchabschnitt (zweiter Schlauchabschnitt) andererseits dann jeweils aus einem unterschiedlichen Schlauchvorrat gespeist werden müssen, von denen bei jedem Umhüllungsvorgang alternierend Schlauchmaterial zugeführt werden muß, was zwangsläufig zu einer Verkomplizierung der Maschine und zu einer vermeidbaren Reduzierung der Durchsatzleistung führen würde, weil der Umhüllungs-Schlauchabschnitt das zu umhüllende Stückgut ja gattungsgemäß stets unter (i.a. erheblichem) Querstretch umhüllen soll, und daher in seinem ungedehnten Ausgangszustand stets einen (Schlauch-)Umfang haben muß, der (i.a. erheblich) kleiner als der Umfang der jeweils zu umhüllenden Stückguteinheit ist.
Es kommt hinzu, daß es schon zur (reibschlüssigen) "Verankerung" eines nicht als Haube ausgebildeten zweiten Schlauchabschnittes an der Oberseite einer zu umhüllenden Stückguteinheit höchst zweckmäßig ist, wenn auch er - ebenso wie der Umhüllungs-Schlauchabschnitt - in seinem ungedehnten Ausgangszustand einen kleineren Umfang als der jeweils zu umhüllende Stückgutstapel aufweist, weil sich ein zweiter Schlauchabschnitt, der an der Oberseite der zu umhüllenden Stückguteinheit beim Überziehvorgang gehalten werden soll, bei einer solchen umfangsmäßigen Dimensionierung des Schlauchmaterials mit seinem dem zu umhüllenden Stückgut abgekehrten oberen Randabschnitt, der beim Überziehen nach oben über die oberen Enden der Multifunktionselemente vorsteht, beim Überziehen selbsttätig fest (unter Haft-Reibschluß) an die Oberseite der zu umhüllenden Stückguteinheit anlegt, und beim weiteren Absenken der Multifunktionselemente - gleichsam als Widerlager - ermöglicht, daß das von den Multifunktionselementen (in aufgereffter Form) gehaltene Folienmaterial nach und nach von den Multifunktioselementen abgleitet, und sich an die Seitenflächen des Stückgutstapels unter entsprechender Umfangsdehnung und damit unter dieser Dehnung entsprechender innerer Spannung fest anlegt. Es bedarf hierfür dann also weder gesonderter Verankerungsmaßnahmen, noch auch irgendwelcher zusätzlicher Elemente oder sonstiger Mittel, wie dieses u.a. Ziel der vorliegenden Erfindung ist.
Schon unter diesen Gesichtspunkten ist daher bevorzugt vorgesehen, daß ggf. sämtliche Verstärkungs-Schlauchabschnitte in ihrem ungedehnten Ausgangszustand einen kleineren Umfang als die jeweils zu umhüllende Stückguteinheit aufweisen, - und zwar bevorzugt den gleichen Umfang wie das Schlauchmaterial für die Umhüllungsabschnitte - und daß sie bevorzugt aus dem gleichen Material bestehen wie der Umhüllungs-Schlauchabschnitt, so daß sie von demselben Schlauchvorrat zugeführt und von diesem abgetrennt werden können, aus dem auch der erste Schlauchabschnitt (bzw. eine aus diesem gebildete Haube) gespeist und abgetrennt wird.
Das hat z.B. bei einer quader- bzw. würfelförmigen Stückguteinheit mithin zur Folge, daß auch der/jeder Vestärkungs-Schlauchabschnitt im fertigen Anbringungszustand unter der gleichen Umfangsdehnung (= Querstretch) an der Stückguteinheit anliegt. Dieses mag prima facie als nachteilig angesehen werden, weil die Folie in einem (insb. erheblich) gedehnten Zustand nicht nur entsprechend dünner wird, sondern auch aus anderen Gründen leichter verletzlich ist als im ungedehnten bzw. weniger gedehnten Zustand, doch kann man diesen zunächst weniger vorteilhaft erscheinenden Effekt zumindest dann in einen (weiteren) Vorteil ummünzen, wenn man die Höhe eines zweiten Schlauchabschnittes beim Umhüllen von Stückgutstapeln so ausbildet, daß er im angebrachten Zustand wenigstens zwei Stückgutlagen umfaßt. Denn dann trägt er - außer in seiner Verstärkungsfunktion - auch noch zur weiteren Erhöhung der Stapelfestigkeit bei, und zwar bei einem im oberen Abschnitt eines Stückgutstapels angeordneten zweiten Schlauchabschnitt in demjenigen Bereich des Stapels, der wegen seiner geringsten Auflast und demgem. der niedrigsten Reibungskraft zwischen zwei übereinander angeordneten Stückgutlagen hinsichtlich eines gegenseitigen Verrutschens einzelner Stückgutteile oder gar ganzer Stückgutlagen beim Auftreten seitlicher Beschleunigungen besonders gefährdet ist.
Wie aus den obigen Ausführungen bereits hervorgehen dürfte, ist es höchst zweckmäßig und daher bevorzugt vorgesehen, daß ein bzw. jeder Verstärkungs-Schlauchabschnitt - sei er nun ein- oder mehrlagig - ebenfalls mittels der Multifunktionselemente an der Stückguteinheit angeordnet wird, wie dieses anschließend an die Anbringung der Folienverstärkung hinsichtlich des Umhüllungs-Schlauchabschnittes bzw. einer aus diesem gefertigten Haube in bekannter Weise der Fall ist.
Wie sich bei entsprechenden Versuchen (insb. mit relativ dünnem Folienmaterial, und/oder insb. mit relativ großen Querstretchwerten von 50 % und mehr) herausgestellt hat (insb. wenn der Umhüllungs-Schlauchabschnitt vor seinem Abtrennen vom Schlauchvorrat durch Abschweißen einer Quernaht als Haube ausgebildet wird, und wenn ihm beim Überziehen zusätzlich zu dem Querstretch noch ein vertikaler Längsstretch eingeprägt wird, die Folienhaube also im fertigen Umhüllungszustand biaxial gestretcht ist, und demgem. unter entsprechenden inneren Spannungen an der umhüllten Stückguteinheit anliegt), reicht es bei insb. harten und scharfkantigen Stückgutteilen wie z.B. Klinkersteinen oft nicht aus, den Stückgutstapel an seiner umlaufenden Oberkante (und damit auch an seinem besonders gefährlichen oberen Ekken) umlaufend mit einem einlagigen zweiten Schlauchabschnitt gleicher Materialstärke als Verstärkungs-Schlauchabschnitt zu versehen, sondern geboten und daher zu bevorzugen, wenn das Folienmaterial der Folienverstärkung (wenigstens) zweilagig ausgebildet wird.
Hierfür kann man ersichtlich nacheinander zwei oder mehr zweite Schlauchabschnitte nacheinander an einer kritische Stelle der zu umhüllenden Stückguteinheit anbringen, bevor der Umhüllungs-Schlauchabschnitt (erster Schlauchabschnitt) - sei es nun schlauchförmig verbleibend oder als Haube - über die zwei oder mehr einander ganz oder teilweise überdeckend bereits an der zu umhüllenden Stückguteinheit angebrachten Verstärkungs-Schlauchbabschnitte gezogen wird. Erheblich zweckmäßiger und daher demgegenüber zu bevorzugen ist jedoch eine erfindungsgemäße Verfahrensvariante, bei welcher ein an einer kritischen Stelle der zu umhüllenden Stückguteinheit anzubringender, ringförmiger Verstärkungs-Schlauchabschnitt zwar zweilagig (oder ggf. auch sogar drei- oder mehrlagig) angebracht wird, jedoch aus einem einteiligen Schlauchabschnitt besteht.
Hierfür können in einer höchst bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens die Multifunktionselemente zu Beginn eines Verpackungsvorgangs zum Aufnehmen des Folienschlauches zunächst jeweils in eine einander angenäherte Aufnahmestellung gefahren, und aus dieser Aufnahmestellung relativ zu dem zugeführten Schlauch-Endabschnitt in dessen offenes freies Ende verfahren werden, wie dieses aus der bekannten Stretchhauben-Verpackungstechnologie ohne Folienverstärkung bekannt ist, und auch hier später beim Umhüllungs-Schlauchabschnitt (= erster Schlauchabschnitt) praktiziert wird. Danach wird der aufgenommene Schlauchabschnitt durch die Multifunktionselemente wiederum in an sich bekannter Weise mit dem von ihnen aufgenommenen Schlauch-Endabschnitt durch diagonales Auseinanderfahren (i.w. ungedehnt) aufgespreizt, und es wird anschließend ein Schlauchabschnitt vorgegebener Länge in i.w. konzentrisch zur Schlauch- bzw. Stückgut-Längsachse verlaufenden Falten auf die Multifunktionselemente aufgerefft.
Nach dem Aufreffen wird der Verstärkungs-Schlauchabschnitt mit Abstand zum freien Schlauchende in vorgegebener Länge vom zugeführten Schlauchvorrat abgetrennt, und ggf. so auf die Multifunktionselemente nachgerefft (d.h. weiter aufgerefft), oder ggf. mittels der reversiert zum Reffvorgang angetriebenen Reffrollen soweit von den Multifunktionselementen abgerefft (d.h. nach oben hin freigegeben), daß der obere freie Rand des im übrigen auf die Multifunktionselemente aufgerefften Verstärkungs-Schlauchabschnittes um ein vorgegebenes Maß über das obere Ende der Multifunktionselemente vorsteht. Dieser über die Multifünktionselemente nach oben vorstehende Randabschnitt des Verstärkungs-Schlauchabschnittes wird (in Analogie zu dem gebräuchlichen Begriff "Unterstretch") nachstehend auch als "Oberstretch-Abschnitt" bzw. kurz als "Oberstretch" bezeichnet, wenn er sich beim Überziehen des Verstärkungs-Schlauchabschnittes in der Art eines Widerlagers für das nachfolgende sukzessive Abgleiten von Folie von den Multifunktionselementen auf der Stückgut-Oberseite abstützt/unter Haftreibung verankert. Hierfür benötigt er eine bestimmte Mindestlänge bzw. -höhe.
Soll der Verstärkungs-Schlauchabschnitt dagegen mit Abstand zur Oberseite der Stückguteinheit (nur) über einen (Höhen-)Abschnitt der Stückgut-Seitenwände angebracht werden (z.B. Fig. 21), oder am unteren Endabschnitt der Stückguteinheit und diese teilweise untergreifend (s. z.B. Fig. 22), so muß der über die Multifunktionselemente nach oben frei vorstehende Randabschnitt des Verstärkungs-Schlauchabschnittes kleiner sein, damit er beim Überziehvorgang unter Gleitreibung an der Stückguteinheit abgleitet, bis die Höhenstellung erreicht ist, in welcher sich der freie Folien-Randabschnitt fest an die Seitenflächen der Stückguteinheit anlegen, oder - wie der Unterstretch eines Umhüllungs-Schlauchabschnittes - im Randbereich an die Unterseite der Stückguteinheit fest anlegen soll, wie dieses weiter unten noch an Ausführungsbeispielen weiter erläutert wird.
Sodann werden die Multifunktionselemente aus ihrer Aufspreiz- bzw. Reffstellung - wie beim späteren Überziehen des Umhüllungs-Schlauchabschnittes- in eine Überziehstellung gefahren, aus welcher die i.a. gemeinsam an einem Hubrahmen angeordneten Multifunktionselemente kollisionsfrei abgesenkt werden können, um den Verstärkungs-Schlauchabschnitt in der vorgesehenen Weise an einer "kritischen Stelle", insb. also am oberen Endabschnitt der zu umhüllenden Stückguteinheit anbringen zu können, d.h. ggf. zunächst den Oberstretch an der Oberseite der Stückguteinheit (reibschlüssig) zu verankern, damit die Folie beim Absenken der Multifunktionselemente sukzessiv von diesen abgleiten und sich fest an die Seitenflächen der Stückguteinheit anlegen kann, und sodann den restlichen Abschnitt des Verstärkungs-Schlauchabschnittes.
Wenn eine Stückguteinheit an ihrem i.a. besonderes kritischen umlaufenden oberen Rand (einschließlich dessen besonders kritischer Ecken) mit einem Verstärkungs-Schlauchabschnitt versehen werden soll, durchfahren die Multifunktionselemente beim Absenken aus ihrer Überziehstellung eine Zwischenstellung, in der der von ihnen quergestretcht gehaltene Verstärkungs-Schlauchabschnitt mit seinem nach oben frei vorstehenden Randabschnitt als (einlagiger) "Oberstretch" (gleichsam als Widerlager) auf der Stückgut-Oberseite zur Anlage kommt, und sich unter Haftreibung an dieser abstützt, bis der Verstärkungs-Schlauchabschnitt in einer ersten unteren Arbeitsstellung soweit von den Multifunktionselementen abgeglitten ist, daß er sich in der vorgesehenen Höhe der Folienverstärkung einlagig an die Seitenwände der Stückguteinheit (fest) angelegt hat.
Zwecks Anbringung eines zwar einteiligen, aber (wenigstens) zweilagigen Verstärkungs-Schlauchabschnittes werden die Multifunktionselemente ggf. aus dieser ersten unteren Arbeitsstellung - unter weiterem Abgleiten von Folienmaterial, das sich dabei als äußere zweite Verstärkungslage auf die bereits an den Seitenwänden der Stückguteinheit befindliche erste Verstärkungslage legt - bis in eine (höhere) zweite untere Arbeitsstellung angehoben, in welcher sie den Verstärkungs-Schlauchabschnitt völlig freigegeben haben, wobei sich dessen ursprünglich unterer Endabschnitt unter der dem Schlauchmaterial eingeprägten Umfangsdehnung als (obere) zweite Oberstretchlage auf der bereits am Randabschnitt der Stückgut-Oberseite abgelegten (unteren) ersten Oberstretchlage ablegt.
Nach dieser zweilagigen Anbringung eines einteiligen Verstärkungs-Schlauchabschnittes an der (danach mit dem Umhüllungs-Schlauchabschnitt zu umhüllenden) Stückguteinheit werden die Multifunktionselemente wieder gemeinsam nach oben in ihre Ausgangsstellung gefahren, um nunmehr in bekannter Weise einen Umhüllungs-Schlauchabschnitt (i.a. als Folienhaube) vom Schlauchvorrat aufzunehmen, aufzuspreizen, gerefft zu halten, in die Überziehstellung querzustretchen, und schließlich über die zu umhüllende Stückguteinheit zu ziehen.
Kann/soll statt dessen mit einem nur einlagigen Verstärkungs-Schlauchabschnitt gearbeitet werden, so werden die Multifunktionselemente sogleich in die/eine untere Arbeitsstellung verfahren, in welcher der Verstärkungs-Schlauchabschnitt völlig von ihnen abgeglitten ist, und einlagig an der Stückguteinheit anliegt, und aus dieser unteren Arbeitsstellung sogleich zügig in ihre obere Ausgangsstellung verfahren, um den eigentlichen Umhüllungsvorgang mit dem (ggf. als Haube ausgebildeten) Umhüllungs-Schlauchabschnitt aufzunehmen und durchzuführen.
Soll dagegen der i.w. einer Verstärkung dienende zweite Schlauchabschnitt aus bestimmten Gründen dreilagig oder noch mehrlagiger ausgebildet werden, und dabei dennoch einteilig sein, so muß in der angehobenen zweiten unteren Arbeitsstellung, in welcher die Verstärkungsfolie bereits zweilagig an den Seitenwänden des Stückgutstapels anliegt, nicht nur noch ein ausreichender ringförmiger Folienabschnitt auf den Multifunktionselementen vorhanden sein, sondern es muß weiterhin dafür Sorge getragen werden, daß in der zweiten unteren Arbeitsstellung wiederum - wie bereits zu Beginn des Anbringungsvorgangs für den Verstärkungs-Schlauchabschnitt - ein (zunächst noch auf die Multifunktionselemente aufgereffter) Folienabschnitt (als weiterer späterer "Oberstretch") nach oben über die Multifunktionselemente vorsteht, der sich nachfolgend zwecks weiterer Verankerung der Folie ebenfalls in der Art eines "Oberstretches" (als dritte und vierte Oberstretchlage) an die Oberseite der Stückguteinheit fest anlegen und dabei reibschlüssig verankern kann. Dieser ringförmige Folienabschnitt muß ersichtlich nunmehr zweilagig sein, und vor einem erneuten Absenken der Multifunktionselemente aus der zweiten unteren Arbeitsstellung zunächst einmal von diesen abgerefft werden.
Es werden daher etwa in der zweiten unteren Arbeitsstellung oder in einer dieser benachbarten dritten unteren Arbeitsstellung, die reversierbar antreibbaren Reffrollen - falls sie zwischendurch von den Multifunktionselementen nach außen in eine Ruhestellung gefahren worden sind - wiederum von außen an die Multifunktionselemente mit der noch von diesen aufgerefften Folie herangefahren, und im Sinne eines Abreffens in umgekehrter Richtung wie beim (Auf-)Reffen angetrieben, bis sie soviel Folie von den Multifunktionselementen abgerefft haben, daß diese sich als (einteilige) zweite und dritte Oberstretchlage beim erneuten Absenken der Multifunktionselemente fest auf die erste Oberstretchlage gelegt haben, und unter Reibschluß der zweiten Oberstretchlage zur ersten Oberstretchlage sowie der dritten Oberstretchlage zur zweiten Oberstretchlage wiederum ein Widerlager bilden, gegen welches beim erneuten weiteren Absenken der Multifunktionselemente weitere Folie von diesen abgleiten und sich als dritte Verstärkungslage von außen fest an die bereits vorhandene zweite Verstärkungslage des Verstärkungs-Schlauchabschnittes an den Seitenwänden der Stückguteinheit anlegen kann.
Ist eine einteilige dreilagige Folienverstärkung vorgesehen, so werden die Multifunktionselemente in die erste untere Arbeitsstellung oder ggf. eine noch etwas tiefere untere Arbeitsstellung abgesenkt, bis die Folie vollständig von den Multifunktionselementen abgeglitten ist, und sie wieder in ihre Ausgangsstellung verfahren werden können. Ist dagegen eine vier- oder etwa noch höherlagige Folienverstärkung vorgesehen, so wird dieser Vorgang sinngemäß solange wiederholt, bis in der zweiten unteren Arbeitsstellung bzw. in der ersten unteren Arbeitsstellung bzw. einer gegenüber dieser noch weiter abgesenkten unteren Arbeitsstellung das ringförmige Schlauchmaterial des Verstärkungs-Schlauchabschnittes vollständig von den Multifunktionselementen abgeglitten ist, und diese danach unverzüglich wieder in ihre obere Ausgangsstellung verfahren werden, um den eigentlichen Umhüllungsvorgang in konventioneller Weise durchzuführen.
Auch dabei ist ersichtlich von Fall zu Fall zu prüfen, ob bspw. bei vier- oder mehrlagiger Anbringung eines einteiligen Verstärkungs-Schlauchabschnittes die vorstehend beschriebene erfindungsgemäße Verfahrensvariante zweckmäßig erscheint, oder ob es nicht - insb. im Hinblick auf einen ggf. erforderlichen hohen Durchsatz der Verpackungsmaschine - unter Umständen zweckmäßiger ist, einen viellagigen, bzw. vierlagigen Verstärkungs-Schlauchabschnitt (ohne anderenfalls erforderliches Zwischen-Abreffen) durch wiederholte Anbringung eines jeweils einlagigen oder einteiligen zweilagigen Verstärkungs-Schlauchabschnittes zu realisieren, den zweiten Schlauchabschnitt also ggf. aus zwei oder mehr ringförmigen Schlauchabschnitten zu bilden, die nach einander ein- oder zweilagig an einer kritischen Stelle/einem kritischen Bereich der jeweils zu umhüllenden Stückguteinheit angebracht werden.
Zur Lösung des vorrichtungsmäßigen Teils der Aufgabe ist die Steuerung so ausgebildet, daß zu Beginn eines Verpackungszyklus zunächst ein bei der fertig umhüllten Ladeeinheit als Folienverstärkung bzw. als Einreißschutz dienender Verstärkungs-Schlauchabschnitt von den Multifunktionselementen am freien Endabschnitts des Schlauchvorrates (durch Einfahren der einander angenäherten Multifunktionselemente in das vorgeöffnete freie Schlauchende) aufgenommen und mittels der Multifunktionselemente durch deren diagonales Auseinanderfahren i.w. ungedehnt aufgespreizt wird, und mittels der jeweils einem Multifunktionselement zugeordneten Reffeinheiten bzw. deren Reffrollen in erforderlicher Länge auf die Multifunktionselemente aufzureffen ist, sodann mittels einer Schneideinrichtung von dem Schlauchvorrat abzutrennen, ggf. nachzureffen, und von den Multifunktionselementen durch deren weiteres diagonales Auseinanderfahren aus ihrer Reffstellung in eine Überziehstellung auf das Überziehmaß querzustretchen, sowie im quergestretchten Zustand über die zu umhüllende Stückguteinheit zu ziehen und an der vorgegebenen kritischen Stelle am Stückgut abzulegen ist.
Bei einer erfindungsgemäßen Vorrichtung, deren bügelförmig ausgebildete Multifunktionselemente (= Bügel) zweckmäßigerweise nach dem Oberbegriff des Anspruches 15 ausgebildet sind, ist bevorzugt vorgesehen, daß jeder Bügel in seinem mittleren (Scheitel-)Bereich mit einer (Folien-Förder-)Einrichtung versehen ist, mittels welcher die auf die Bügel aufgereffte, quergestretchte Umhüllungsfolie in der Überziehstellung der Bügel während des Überziehvorgangs oberhalb der dabei - überwiegend unter Einklemmen der Folie - i.w. mittig an den Bügel herangefahrenen und im Gegensinne zur Drehrichtung beim Reffen angetriebenen Reffrolle bis zum Verlassen des oberen Bügel-Randes steuerbar über den Bügel zu bewegen ist, und zwar vorzugsweise gleitreibungsfrei, wie weiter unten noch an verschiedenen Ausgestaltungen weiter erläutert wird.
Der vorliegenden Erfindung liegt u.a. und insb. die Erkenntnis zugrunde, daß es bei Verwendung der oben bereits i.w. und weiter unten noch in weiteren Einzelheiten beschriebenen Bügel als Multifunktionselemente bei der Durchführung des gesamten Umhüllungsverfahrens einerseits erforderlich ist, die beim Aufreffen der Folie mittig an die Bügel herangefahrenen Reffrollen jeweils mit vertikalem Abstand zum oberen Bügelrand auf die Bügel einwirken zu lassen, damit der von den Bügeln (i.w. dehnungsfrei) aufgenommenen Folie beim Aufreffen von den Reffrollen (durch Reibung zwischen Reffrolle und Folie) an der jeweiligen Kontaktstelle zwischen Reffrolle und Folie durch Reibung zwischen Reffrolle und der (Außenseite der) Folie eine nach unten gerichtete Zugkraft einzuprägen ist, die in der Lage ist, die Folie auch an den nicht von der Reffrolle beaufschlagten seitlichen Bügelbereichen nach unten auf/über den jeweiligen Bügel zu ziehen. Werden nämlich statt dessen die Reffrollen jeweils benachbart zum oberen Bügelrand oder sogar im Bereich des oberen Bügel-Randabschnittes beim Reffen an die Bügel gefahren, so ist der aufzureffenden Folie in den seitlichen Bügelbereichen keine hinreichend große vertikale Zugkraft(komponente) einzuprägen, so daß in den seitlichen Bügelbereichen kein problemloses Aufreffen zu erzielen ist. Das gilt insb. dann, wenn der obere Bügel-Randabschnitt wulstartig über den sich an ihn nach unten anschließenden Stützabschnitt vorsteht, wie dieses bereits seit längerer Zeit bevorzugt praktiziert wird, um auf diese Weise beim späteren Abziehen der Folie von den Bügeln aufgrund einer solchen Randausbildung einen Hinterschnitt zu erzielen, mit dem sich der Folie zur Erzielung eines größeren vertikalen Längsstretches während des Überziehvorgangs größere vertikale Zugkräfte einprägen lassen.
Andererseits darf ein Folienabschnitt aber im zentralen Bügelbereich beim Abziehen von den Bügeln während des Überziehvorgangs nicht mehr einer unkontrollierten Gleitreibung ausgesetzt werden, nachdem er jeweils die Kontaktstelle zwischen Reffrolle und Bügel nach oben verlassen hat, wenn er bis zum Verlassen des oberen Bügelrandes sukzessiv gleichmäßig von den Bügel abgleiten soll, wie dieses bei der EP-B-0 564 971 bzw. der DE 93 07 716 U1 der Fall ist. Dort sind in jedem Bügel in einer mit erheblichem Abstand unterhalb des oberen Bügelrandes vorgesehenen, mittigen Ausnehmung jeweils zwei einander unmittelbar benachbarte, übereinander angeordnete Rollen mit horizontaler Drehachse angeordnet, an welche jeweils die Reffrolle der zugeordneten Reffeinheit so von außen heranzufahren ist, daß sie mittig zwischen den beiden Bügel-Widerlagerrollen an diese in Anlage zu bringen ist. Das mag zwar - wie ausgeführt - beim Aufreffen von Folie auf die Bügel zweckmäßig sein (zumal das Aufreffen in den beiden seitlich zum mittleren Bügelbereich verlaufenden Bügel-Seitenbereichen noch durch reibungsmindernde Maßnahmen unterstützt wird), ist jedoch beim Abziehen der Folie von den Bügeln während des Überziehvorgangs nicht hilfreich. Denn sobald ein Folienabschnitt die Reffrolle bzw. die obere der beiden Widerlagerrollen beim Abziehen nach oben verlassen hat, gerät er oberhalb der oberen Widerlagerrolle zwangsläufig wiederum (wie bereits unterhalb der unteren Widerlagerrolle) am Bügel unter unkontrollierte Gleitreibung, und muß dabei auch noch den Hinterschnittbereich zwischen dem wulstförmig zum Bügel-Stützabschnitt nach außen vorstehenden oberen Bügel-Randabschnitt überwinden. Das ist insb. für den unteren Randabschnitt der Folienhaube problematisch, wenn der freie untere Folienrand die an die beiden Widerlagerrollen jeweils herangefahrene Reffrolle bzw. die obere Widerlagerrolle nach oben verlassen hat. Denn dann unterliegt der sich noch auf den Bügeln befindliche freie untere Randabschnitt der Folie, der ja in der Überziehstellung der Bügel noch stärker quergestretcht ist, als im späteren Anlagezustand an der Stückguteinheit, ungesteuert erheblichen Gleitreibungskräften, und dieser i.a. für einen Unterstretch vorgesehene und daher - wie ausgeführt - besonders kritische Folienabschnitt verhält sich mithin genau so wie bei früheren gattungsähnlichen Verfahren und Vorrichtungen, bei denen die Bügel überhaupt nicht mit einer irgendwie gearteten Rollenanordnung versehen waren.
Um die bereits beschriebene Problematik zu lösen, muß daher insb. auch noch der untere Randabschnitt der Stretchfolienumhüllung möglichst gleitreibungsfrei bis zum oberen Bügelrand bewegt werden. Es bestehen also für das Aufreffen der Folie auf die Bügel einerseits und das Abziehen von Folie von den Bügeln andererseits scheinbar widerstreitende Bedingungen, die durch die vorliegende Erfindung in Einklang gebracht werden.
Bei einer gattungsgemäßen Vorrichtung, bei welcher jeweils der obere Rand der Bügel (wenigstens in seinem mittleren Bereich, und dort wenigstens an seiner Oberseite) abgerundet ist, und bei welcher der i.w. flächige Bügel-Stützabschnitt in seinem mittleren Bereich unterhalb seines oberen Randabschnittes mit einer fensterartigen Ausnehmung versehen ist, ist gem. einer bevorzugten Ausgestaltung der vorliegenden Erfindung vorgesehen, daß im mittleren Bügelbereich ein reversierbar antreibbarerer, vertikaler (Klein-)Gurtförderer mit einem in sich geschlossenen Flachriemen als Fördergurt angeordnet ist, der an seinem oberen Ende vom oberen Bügel-Randabschnitt und an seinem unteren Ende von einem unteren Umlenkelement umgelenkt ist, wobei sein äußeres eines Trum ("Obertrum") an der Außenseite und sein inneres anderes Trum ("Untertrum") an der Innenseite des flächigen Bügel-Stützabschnittes verläuft.
Hierbei handelt es sich nicht nur um eine bevorzugte, sondern auch um eine besonders einfache vorrichtungsmäßige Lösung, die sogar - wenn man einmal von der jedem Bügel zugeordneten Reffrolle absieht - rollenfrei ausgebildet sein kann, und dennoch unter Berücksichtigung der vorstehenden Erkenntnisse beim problematischen Abziehen der Folie während des Überziehvorgangs erheblich bessere Ergebnisseliefert als eine Vorrichtung mit Bügeln, die eine bekannte Ein- oder Zwei-Rollen-Anordnung aufweisen.
Denn wenn die mit Abstand zum oberen Bügelrand angeordnete, fensterartige mittige Ausnehmung jedes Bügels eine Breite aufweist, die wenigstens so groß (vorzugsweise etwas größer) ist wie die Breite des Flachriemens, sowie eine Höhe, die wenigstens so groß ist wie die Dicke des Flachriemens (vorzugsweise etwas größer) und dabei die Oberkante der fensterartigen Bügel-Ausnehmung horizontal verläuft sowie nach unten abgerundet ist, kann sie das untere Umlenkelement für den Flachriemen bilden (s. auch Ausführungsbeispiel gem. den Fig. 2 und 3), ohne daß die Bügel mit einer Rollenanordnung versehen zu werden brauchen, um das erstrebte Ziel eines einwandfreien Aufreffens einerseits sowie eines einwandfreien Abgleitens der Folie beim Überziehen andererseits zu erreichen. Denn wenn dabei die einem Bügel jeweils zugeordnete Reffrolle etwa im Bereich der die untere Riemenumlenkung bewirkenden Oberkante der fensterartigen Bügel-Ausnehmung beim Aufreffen der Folie auf die Bügel an den jeweils zugeordneten Bügel unter Andruck herangefahren wird, und die Folie zwischen Reffrolle und der Außenseite des Riemens eingeklemmt ist, üben die Reffrollen jeweils mit Abstand zum oberen Bügelrand in der Bügelmitte durch Reibung nach unten gerichtete Zugkräfte auf die Folie aus, die auch in den seitlichen Bügelbereichen zum Aufreffen ausreichende (Reibungs-)Zugkräfte einprägen, zumal die Folie ja beim Aufreffen noch (zumindest i.w.) nicht quergedehnt ist, und daher außerhalb der Reffrolle nicht unter erheblichem Andruck am Flachriemen anliegt, der dabei - insb. wenn er in Längsrichtung vorgespannt ist - in Ruhe verbleibt, weil dabei die Reibung zwischen der Flachriemen-Innenseite und den Flachriemen-Umlenkungen am oberen Bügelrand und am oberen Rand der fensterartigen Ausnehmung i.a. deutlich größer ist als zwischen Reffrolle und Folie.
Soll dagegen beim späteren Abziehen der auf die Bügel aufgerefften, quergestretchten Folie während des Überziehvorgangs die Folie sukzessiv von den Bügeln abgleiten, so liegt die Folie dabei schon aufgrund des erheblichen horizontalen Querstretches unter entsprechend hohem Andruck auch an den Flachriemen der (Klein-)Gurtförderer an. Dieser Andruck wird durch die unter Andruck an die Flachriemen bzw. an die jeweils zwischen Flachriemen und Reffrolle verlaufende Folie an der Kontaktstelle zwischen Reffrolle und Folie noch nennenswert erhöht, so daß die beim Überziehvorgang in umgekehrter Drehrichtung wie beim Reffen angetriebenen Reffrollen lediglich unter Rollreibung auf die Folie einwirken, und dabei die Flachriemen der (Klein-)Gurtförderer über die fest an ihnen anliegende Folie antreiben. Jeder Folienabschnitt wird dabei ohne erhebliche Relativbewegung zum Flachriemen von diesem gleitreibungsfrei mitgenommen, bis er den oberen Bügelrand verlassen hat. Das gilt auch für den unteren freien Randabschnitt der Stretchfolienumhüllung. Denn sobald der untere freie Rand die Kontaktstelle zwischen Reffrolle und Flachriemen passiert hat, wird der Flachriemen nicht mehr über die Folie, sondern unmittelbar von der Reffrolle weiter angetrieben, so daß auch der untere freie Randabschnitt der Folie die Bügel - vom Flachriemen bzw. von der mit diesem in Reibeingriff stehenden Reffrolle gesteuert - kontrolliert verläßt.
Da man - wie bereits ausgeführt - den oberen Randabschnitt der Bügel bereits seit längerem zweckmäßigerweise wulstartig über den Bügel-Stützabschnitt nach außen vorstehen läßt, um damit beim Überziehvorgang einen Hinterschnitt zwischen oberem Bügel-Randabschnitt und Stützabschnitt zu erzielen, mittels dessen sich der Folie beim Abziehen von den Bügeln besonders große Reibungskräfte einprägen lassen, und man diese Maßnahme i.a. zweickmäßigerweise dadurch realisiert, daß man den oberen Bügel-Randabschnitt mit kreisförmigem Querschnitt ausbildet, dessen Durchmesser größer als die Dicke des Stützabschnittes ist, indem man auf den als gebogenes Blech ausgebildeten Stützabschnitt einen entsprechend geformten Rundstababschnitt aufschweißt, wodurch die obere Umlenkstelle für die Flachriemen mithin auf größerem Durchmesser erfolgt als an der unteren Umlenkstelle, die daher bei der zuvor behandelten Ausgestaltung nur relativ dünne Flachriemen zuläßt, ist bei einer funktionsmäßig ähnlichen Variante vorgesehen, daß die fensterartige Ausnehmung (genauer gesagt deren Oberkante) der Bügel nicht selbst als unteres Umlenkelement dient, sondern ein in der Ausnehmung angeordnetes, zylindrisches Umlenkelement mit horizontaler Längsmittelachse, welches bevorzugt i.w. den gleichen Durchmesser aufweist, wie die Abrundung am oberen Bügel-Randabschnitt.
Ein solches zylindrisches unteres Umlenkelement je Bügel kann zwar in einer weiteren Ausgestaltung der vorliegenden Erfindung als um seine Längsmittelachse drehbare Rolle ("Unterrolle") ausgebildet sein, doch kann es bei einer anderen Ausgestaltung auch durchaus drehfest im Bügel (und zwar in dessen Ausnehmung) angeordnet sein, so daß es dann grundsätzlich die gleiche (Umlenk-)Funktion hat wie bei der oben beschriebenen Ausgestaltung, bei welcher der Flachriemen jeweils an der abgerundeten horizontalen Oberkante der fensterartigen Ausnehmung umgelenkt wird.
Eine solche Ausgestaltung kann jedoch darüber hinaus noch eine weitere Funktion übernehmen, und zwar insb. dann, wenn das zylindrische untere Umlenkelement nicht an seiner Längsmittelachse am Bügel-Stützabschnitt befestigt ist, sondern jeweils an einer exzentrisch zu seiner Längsmittelachse verlaufenden Exzenterachse, und wenn es dabei zwecks Spannung des Flachriemens im entriegelten Zustand um seine Exzenterachse schwenkbar, sowie in der gewählten Spannstellung während des Betriebes wiederum am Stützabschnitt verriegelbar ist.
Eine Variante zu der vorstehend beschriebenen Ausgestaltung besteht darin, daß zwischen dem zylindrischen unteren Umlenkelement und dem oberen Bügelrand eine um ihre Längsmittelachse drehbare Widerlagerrolle mit horizontaler Drehachse angeordnet ist, an welche die Reffrolle der zugeordneten Reffeinheit (beim Reffen und beim Abziehen von Folie von den Bügeln) unter Andruck heranzufahren ist. Diese Ausgestaltung hat gegenüber der zuvor beschriebenen den erheblichen Vorteil, daß der Flachriemen, der wegen seines "Außenantriebes" durch die Reffrolle nicht annähernd so stark vorgespannt zu werden braucht wie bei Gurtförderern mit Trommel- bzw. Rollen-Umschlingungsreibantrieb, damit er beim Abziehen von Folie von den Bügeln auch tatsächlich problemlos über seine Umlenkstellen gleitet, an der Stelle größten Andruckes (durch die Reffrolle) an seiner Innenseite keiner Gleitreibung, sondern Rollreibung unterworfen wird, weil er dort an der drehbaren Widerlagerrolle abgestützt ist.
Bei einer weiteren Variante der vorliegenden Erfindung kann jeweils der obere Randabschnitt eines Bügels im mittleren Bügelbereich von einer um ihre Längsmittelachse drehbaren Rolle ("Oberrolle") gebildet sein, deren Länge zweckmäßigerweise wenigstens so groß ist wie die Breite der Reffrolle. Dabei bildet mithin diese Oberrolle die obere Flachriemen-Umlenkung, wobei die untere Umlenkung in der bereits beschriebenen Weise erfolgen kann, bevorzugt aber mittels einer Unterrolle.
Eine solche Ausbildung, bei welcher in jedem Bügel (wenigstens) zwei übereinander angeordnete Rollen angeordnet sind, von denen die eine (Oberrolle) ein mittleren Abschnitt des oberen Bügel-Randabschnittes bildet, eröffnet die Möglichkeit, ggf. auch ohne (Klein-)Gurtförderer auszukommen, und zwar - unter Berücksichtigung der oben erläuterten Erkenntnisse - dann, wenn die Reffrollen jeweils beim Aufreffen der Folie auf die Bügel (wenigstens) mit der Unterrolle im Eingriff sind, und beim Abziehen der Folie von den Bügeln (wenigstens) mit der Oberrolle (natürlich ggf. unter Zwischenschaltung der Folie), wenn also z.B. die Reffeinheiten so ausgebildet bzw. angeordnet sind, daß ihre Reffrolle jeweils wahlweise an die Unterrolle oder die Oberrolle eines Bügels heranzufahren ist. Das ist zu erreichen, wenn die Reffrolle einer Reffeinheit jeweils zwischen zwei Positionen schwenkbar oder höhenverfahrbar ist.
Im übrigen hat sich herausgestellt, daß es i.a. zweckmäßiger ist, wenn der Durchmesser der Reffrolle deutlich größer als der Durchmesser der Bügelrolle(n) ist, und/oder wenn bei einer Zwei-Rollen-Anordnung je Bügel der Durchmesser der unteren Bügelrolle deutlich größer als der Durchmesser der oberen Bügelrolle ist.
Weiterhin hat es sich als höchst vorteilhaft herausgestellt, wenn die Reffrollen (oder/und ggf. die Bügelrollen) ballig ausgebildet sind, weil man auf diese Weise ggf. eine eventuelle mangelnde Achsenparallelität in einfacher und wirkungsvoller Weise ausgleichen bzw. hinsichtlich ihres negativen Einflusses eliminieren kann.
Schließlich sei noch darauf verwiesen, daß grundsätzlich ersichtlich auch wenigstens eine Bügelrolle als reversierbar antreibbarer (Klein-)Trommelmotor ausgebildet sein kann, und zwar unabhängig davon, ob mit Flachriemenausbildung oder ohne (Klein-)Gurtförderer (und statt dessen mit höhenpositionierbarer Reffrolle) gearbeitet wird, doch ist eine solche Ausgestaltung ersichtlich erheblich aufwendiger, so daß man i.a. darauf verzichten wird, zumal die erstrebten Wirkungen auch mit erheblich einfacheren Mitteln zu erzielen sind.
Bei der erfindungsgemäß ausgebildeten Vorrichtung wird u.a. berücksichtigt, daß ein von den Multifunktionselementen zu handhabender Schlauchabschnitt - sei es nun ein Verstärkungs-Schlauchabschnitt oder aber ein Umhüllungs-Schlauchabschnitt - beim Aufreffen von Schlauchfolie auf die Multifunktionselemente i.a. umfangsmäßig noch nicht/kaum quergedehnt ist, und daß dieser (zumindest i.w.) ungedehnte Zustand auch dann noch vorliegt, wenn nach dem Abtrennen eines Umhüllungs-Schlauchabschnittes vom Schlauchvorrat ggf. ein gewisses Abreffen der Folie von den Multifunktionselementen erfolgen soll, um den nach dem Reffvorgang über die oberen Enden der Multifunktionselemente frei vorstehenden oberen Randabschnitt des betreffenden Umhüllungs-Schlauchabschnittes hinsichtlich seiner vertikalen Länge (Höhe) einstellen zu können, daß die Folie aber bei ihrem späteren sukzessiven Abgleiten von den Multifunktionselementen während des Überziehvorgangs stets unter einer (i.a. relativ hohen) Umfangsdehnung steht, die der Folie entsprechende innere Spannungen einprägt, und daß dieses aufgrund der Elastizität des Folienmaterials dazu führt, daß die Folie unter entsprechend hohem Andruck an den Multifunktionselementen anliegt. Diese (i.a. relativ hohen) Andruckkräfte bewirken aber nicht nur eine entsprechend hohe Haftreibung vor dem Abgleiten, sondern beim Abgleiten auch eine relativ hohe Gleitreibung zwischen der Folie und den Außenseiten der Multifunktionselemente, mit der Folge, daß der beim Überziehen von den Multifunktionselementen abgleitenden Folie entsprechend hohe reibungsbedingte Widerstandskräfte entgegenwirken. All das kam bei konventioneller Ausbildung der Multifunktionselemente bei sehr hoher Umfangsdehnung sogar dazu führen, daß die Folie beim Überziehvorgang sogar an den seitlichen äußeren Endabschnitten der Multifunktionselemente (insb. unter dem dortigen oberen Randabschnitt) "hängen bleibt", wenn sie abgelenkt werden, so daß es dann zu Überdehnungen der Folie und sogar zu Einrissen kommen kann. Vermutlich beruht dieses darauf, daß die im Überziehzustand i.a. stark quergestretchte Folie an den beiderseitigen (i.a. ebenen) seitlichen Endabschnitten der Multifunktionselemente mit erheblich geringerem Andruck anliegt als im gekrümmten mittleren Eckbereich, so daß der Reibungskoeffizient in den seitlichen Endabschnitten weitgehend irrelevant ist, und seine Reduzierung durch dort vorgesehene reibungsmindernde Maßnahmen daher nicht hilfreich ist.
Dabei kommt hinzu, daß der Widerstand beim Abgleitvorgang durch die wegen Erzeugung eines Vertikalstretches beim Überziehvorgang bevorzugt vorgesehene Hinterschneidung unterhalb des oberen Randabschnittes jedes Multifunktionselementes noch bewußt erhöht wird, daß sich aber andererseits die bügelförmigen Multifunktionselemente in den Eckbereichen der im Überziehzustand regelmäßig stark quergestretchten Folie ja nur über einen Bruchteil der jeweiligen Folienseitenwand erstrecken, und daß der jeweils zwischen zwei benachbarten Multifunktionselementen befindliche Folienabschnitt mithin während des Überziehens nicht unmittelbar von den Multifunktionselementen abgestützt, sondern frei gespannt ist. Das hat wiederum zur Folge, daß sich die Folie in diesen Abschnitten weiter nach innen/zur Mitte hin zusammenziehen kann als in den von den Multifunktionselementen (als Widerlager) abgestützten Eckbereichen, so daß all diese Umstände ein müheloses Abgleiten der Folie von den Multifunktionselementen während des Überziehens erheblich erschweren. Das ist jedenfalls dann der Fall, wenn die Folie in den besonders beanspruchten Eckbereichen unter (Gleit-)Reibung von den bügelförmigen Multifunktionselementen abgleiten muß.
Um dem entgegenzuwirken, bzw. auf eine konstruktiv möglichst einfache Weise (und zudem unabhängig von der Größe der jeweils zu umhüllenden Stückguteinheit auch bei gleichbleibender Dimensionierung des Folienschlauches) das Abgleiten bzw. Abziehen der Folie von den Multifunktionselementen (insb. auch ohne die Gefahr eines Einreißens) vermeintlich zu verbessern, ist zwar in der DE 93 07 716 U1 vorgeschlagen worden, wenigstens die beiderseitigen Endabschnitte der bügelförmigen Multifunktionselemente mit reibungsmindernden Elementen zu versehen, insb. die beiderseitigen Endabschnitte des oberen Randbereiches jedes Multifunktionselementes als Rolle bzw. drehbare Hülse auszubilden, oder mit einer reibungsmindernden Beschichtung zu versehen, und diese Maßnahmen ggf. auch noch mit einem gewissen Abstand von den beiden Enden der bügelförmigen Multifunktionselemente (weiter zur eigentlichen "Ecke", also zur jeweiligen Mitte eines Multifunktionselementes hin) fortzusetzen, dieses jedoch jeweils nur in den beiden spiegelsymmetrisch zur jeweiligen Mitte eines Multifunktionselementes i.w. rechtwinklig zueinander verlaufenden geraden Abschnitten zu tun, nicht aber im gekrümmt ausgebildeten mittleren Eckbereich des Multifunktionselementes. In diesem für das Abgleiten der Folie besonders kritischen Bereich findet sich bei der Vorrichtung gem. der DE 93 07 716 U1 bei den zahlreichen Ausführungsbeispielen sämtlichst zwar auch im gekrümmten mittleren Bereich jedes (dort als "Reffinger" bezeichneten) Multifunktionselementes eine (Doppel-)Rollenanordnung bestehend aus zwei mit geringem gegenseitigen Abstand fluchtend übereinander angeordneten Rollen (gleichen Durchmessers), doch befindet sich dabei jeweils die obere Rolle in einem erheblichem Abstand unterhalb des oberen Randabschnittes jedes Multifunktionselementes. Das hat zur Folge, daß die auf die bügelartigen Reffinger (Multifunktionselemente) aufgereffte Folie, die, wie vorstehend ausgeführt, beim Überziehvorgang unter erheblichem horizontalen Querstretchten auf die in ihrer Überziehposition befindlichen Multifunktionselemente aufgereffte Folie bei ihrem Abgleiten bzw. Abziehen von den Multifunktionselementen zwar an den beiden äußeren oberen Endabschnitten der Multifunktionselemente jeweils durch die dort vorgesehenen reibungsminderenden "abgleitfreudig unterstützt" wird, nicht aber im in soweit besonders kritischen mittleren Bereich jedes Multifunktionselementes. Denn dort sind die Verhältnisse beim Abziehen bzw. Abgleiten der Folie von den Multifunktionselementen während des Überziehvorgangs genauso (kritisch) wie bei konventioneller Ausbildung der Multifunktionselemente ohne Rollenanordnung: Sobaid ein momentan im Bereich der Doppel-Rollen-Anordnung jedes Multifunktionselementes befindlicher Folienabschnitt - unterstützt von der dabei wiederum von außen her jeweils an die Doppelrollenanordnung herangefahrene Reffrolle durch deren Andruck und/oder deren Drehzahl gesteuert - von der jeweils oberen Rolle eines Multifunktionselementes nach oben hin abgeglitten ist, kommt er zunächst - d.h. also bevor er sich von dem jeweiligen Multifunktionselement lösen und auf die zu umhüllende Stückguteinheit hin frei bewegen kann, um sich unter Haftreibung an sie fest anzulegen - wiederum mit dem oberhalb der Doppelrollenanrodnung befindlichen festen Abschnitt jedes Multifunktionselementes in Eingriff, legt sich also aufgrund der Elastizität des Folienmaterials und der diesem beim Überziehen eingeprägten erheblichen Umfangsdehnung wieder unter Reibschluß fest an, und muß sich mithin - genauso wie bei konventionellen Multifunktionselementen - unter entsprechender erheblicher Gleitreibung bis zum oberen Randabschnitt und letztlich über diesen hinaus nach oben bewegen.
Die Abgleitverhältnisse in den besonders kritischen mittleren Bereichen der Multifunktionselemente sind daher bei dieser Ausbildung also genau so (schlecht), wie bei konventionellen Multifunktionselementen, da sich die mittels der Reffrollen vorgenommene Beeinflussung der Folienbewegung auf den Multifunktionselementen lediglich auf eine gewisse begrenzte vertikale Folienverlagerung (unter positiven rollenden Bedingungen) im mittleren Höhenbereich der Multifunktionselemente beschränkt. Es mag zwar sein daß die bei der DE 93 07 716 U1 vorgesehene Ausbildung der oberen Endabschnitte der Multifunktionselemente dem dortigen Abgleitvorgang der Folie in gewisser Wiese positiv beeinflußt, doch ist dieses ersichtlich ohne signifikante Beeinflussung des Abgleitverhaltens der Folie in den kritischen mittleren Eckbereichen, so daß die oben erwähnten Probleme mit einer solchen Ausgestaltung der Multifunktionselemente nicht zu verbessern, geschweige denn zu lösen sind. Das ist ersichtlich nur dann der Fall, wenn erfindungsgemäß die/eine im gekrümmten mittleren Eckbereich jedes Multifunktionselementes angeordnete Rolle den oberen Randabschnitt des Multifunktionselementes bildet, so daß die Folie nach dem Verlassen dieser Rolle nicht erneut mit einem festen Abschnitt des Multifunktionselementes unter Andruck in Berührung kommt, sondern sich anschließend frei nach oben bewegen und an die jeweils zu umhüllende Stückguteinheit anlegen kann.
Bevorzugte Ausgestaltungen der vorliegenden Erfindung sind in den Unteransprüchen beschrieben.
Die Erfindung wird nachstehend an Ausführungsbeispielen unter Bezugnahme auf eine Zeichnung weiter erläutert, wobei die gemachten Hinweise z.T. keineswegs nur beispielspezifisch sind, sondern sich z.T. erkennbar auch ganz allgemein auf die vorliegende Erfindung beziehen. Es zeigt:
Fig. 1
eine etwas schematisierte Teildraufsicht auf wesentliche Bestandteile (bügelförmige Multifunktionselemente; zugeordnete Reffeinheiten) einer Stretchfolien-Verpackungsmaschine in Richtung des Pfeiles I in Fig. 2 gesehen;
Fig. 2
eine gegenüber Fig. 1 erheblich vergrößerte Teildarstellung eines Bügels in einer Seitenansicht von außen gem. dem Pfeil II in Fig. 1 gesehen;
Fig. 3
einen mittleren vertikalen Teilschnitt durch die Darstellung gem. Fig. 2 in Richtung der Schnittlinie III-III gesehen;
Fig. 4
eine Bügel-Variante in einer Darstellung gem. Fig. 2;
Fig. 5
einen mittleren vertikalen Teilschnitt durch die Darstellung gem. Fig. 4 in Richtung der Schnittlinie V-V gesehen;
Fig. 5a
eine weitere Bügel-Variante in einer Darstellung gem. Fig. 3 bzw. Fig. 5;
Fig. 6
eine weitere Bügel-Variante in einer Darstellung gem. Fig. 2 bzw. Fig. 4;
Fig. 7
einen vertikalen Mittelschnitt gem. der Schnittlinie VII-VII in Fig. 6 durch einen Teil des Bügels gem. Fig. 6, jedoch in einer gegenüber Fig. 6 verkleinerten und vereinfachten schematische Darstellung;
Fig. 8
die Anordnung gem. Fig. 7 mit einer modifizierten zugeordneten Reffeinheit, die zwischen einer abgesenkten ersten Betriebsstellung und einer gegenüber dieser angehobenen zweiten Betriebsstellung vertikal verfahrbar ist;
Fig. 9
eine Anordnung gem. Fig. 7 in der Aufreff-Arbeitsstellung, bei welcher die Reffrolle der Reffeinheit in einer vertikalen Ebene begrenzt schwenkbar ist;
Fig. 10
die Anordnung gem. Fig. 9, wobei sich die Reffrolle in ihrer hochgeschwenkten Abgleitstellung befindet;
Fig. 11
eine Anordnung gem. den Fig. 9 und 10 in weniger schematisierter Darstellung, bei welcher sich die Reffeinheit in ihrer Ruhestellung außer Eingriff mit dem ihr zugeordneten Bügel befindet, und eine Reffrolle aufweist, deren Durchmesser erheblich größer als der Durchmesser der beiden übereinander angeordneten Bügel-Rollen ist;
Fig. 12
die Anordnung gem. Fig. 11 in einer ersten Arbeitsstellung der Reffeinheit, in welcher die Reffrolle beim Aufreffen von Folie auf den Bügel - unter gleitbarem Einklemmen der Folie - im Eingriff mit der unteren Rolle des Bügels ist;
Fig. 13
die Anordnung gem. den Fig. 11 und 12, wobei sich die Reffeinheit in einer hochgeschwenkten zweiten Arbeitsstellung befindet, in welcher sich ihre Reffrolle - unter Einklemmen von Folie - im Eingriff mit der im oberen Randbereich des Bügels angeordneten Oberrolle befindet;
Fig. 14
eine Anordnung mit einer Reffeinheit gem. den Fig. 11 - 13, bei welcher die untere Rolle des Bügels einen größeren Durchmesser als dessen Oberrolle aufweist, wobei sich die Reffeinheit gem. Fig. 11 in ihrer Ruhestellung außer Eingriff mit dem ihr zugeordneten Bügel befindet;
Fig. 15
eine Anordnung gem. Fig. 14 in einem Betriebszustand gem. Fig. 12;
Fig. 16
eine Anordnung gem. den Fig. 14 und 15 in einen Betriebszustand gem. Fig. 13;
Fig. 17
eine Anordnung gem. den Fig. 11 - 13 in einem Betriebszustand gem. Fig. 13, bei welcher die Reffrolle (abweichend von der zylindrisch ausgebildeten Reffrolle bei dem Ausführungsbeispiel gem. den Fig. 11 - 13) ballig ausgebildet ist, in einer Seitenansicht gem. dem Pfeil XVII in Fig. 18;
Fig. 18
eine Draufsicht auf die Anordnung gem. Fig. 17 in Richtung des Pfeils XVIII in Fig. 17 gesehen;
Fig. 19
eine Draufsicht von oben den Bügel gem. den Fig. 2 und 3 in Richtung des Pfeiles XIX in Fig. 2 gesehen;
Fig. 20
den Bügel gem Fig. 6 in einer Darstellung gem. Fig. 19;
Fig. 21
den Bügel gem. den Fig. 9 und 10 (d.h. eine Zwei-Rollen-Anordnung ohne Flachriemen) in einer Darstellung gem. den Fig. 19 und 20;
Fig. 22
eine stark schematische und vereinfachte Teildarstellung (in einer Seitenansicht von vorn, teilweise im Schnitt) auf einen mit Stretchfolie zu umhüllenden Stückgutstapel kurz nach Beginn eines Verpackungszyklus, wobei ein aus Stretchfolie bestehender Verstärkungs-Schlauchabschnitt bereits auf die Multifunktionselemente aufgerefft ist, und der obere Randabschnitt des Umhüllungs-Schlauchabschnittes über die oberen Enden der Multifunktionselemente (nach innen) vorsteht;
Fig. 23
die Anordnung gem. Fig. 22 beim Absenken der (gemeinsam an einem nicht dargestellten Hubrahmen angeordneten) Multifunktionselemente in deren Überziehzustand, wobei sich der nach oben über die Multifunktionselemente vorstehende obere Randabschnitt des Verstärkungs-Schlauchabschnittes gerade (als "Oberstretch") auf die Oberseite des (auf einer Flachpalette abgestützten) zu umhüllenden Stückgutstapels auflegt;
Fig. 24
die Anordnung gem. den Fig. 22 und 23 in einer ersten unteren Arbeitsstellung, in der sich der Verstärkungs-Schlauchabschnitt gerade über die vorgesehene Höhe an die Seitenwände des Stückgutstapels einlagig angelegt hat, wobei der zunächst bis in diese Stellung abgesenkte Hubrahmen danach zunächst wieder begrenzt angehoben wird;
Fig. 25
eine Zwischenstellung beim Hochfahren der Multifunktionselemente aus der ersten unteren Arbeitsstellung in eine angehobene zweite untere Arbeitsstellung, wobei eine zweite Folienlage des Verstärkungs-Schlauchabschnittes gelegt wird;
Fig. 26
den fertigen zweilagigen Anlagezustand des Verstärkungs-Schlauchabschnittes am oberen Endabschnitt des Stückgutstapels, nachdem der Verstärkungs-Schlauchabschnitt vollständig von den Multifunktionselementen abgeglitten ist, die danach aus dieser Arbeitsstellung nach oben in ihre Ausgangsstellung verfahren werden, um nachfolgend den UmhüllungsSchlauchabschnitt vom Schlauchvorrat aufzunehmen, aus dem bei dem dargestellten Ausführungsbeispiel durch Abschweißen einer Quernaht eine Folienhaube gebildet und vom Schlauchvorrat abgetrennt wird, mit welcher der bereits mit dem zweilagigen Verstärkungs-Schlauchabschnitt an seinem oberen Endabschnitt verstärkte Stückgutstapel sodann in bekannter Weise überzogen wird;
Fig. 27
die fertig umhüllte Ladeheit;
Fig. 28
das Ergebnis einer Verfahrensvariante (in einem Zwischenzustand), bei welcher der Stückgutstapel aufgrund seiner Beschaffenheit (Position seiner "kritischen Stellen") nicht an seinem oberen Ende, sondern mit einem gewissen Abstand zu seiner Oberseite mit einem Verstärkung-Schlauchabschnitt ringförmig umhüllt worden ist, und zwar einlagig und ohne Oberstretch; und
Fig. 29
ein Zwischenergebnis einer weiteren Verfahrensvariante, bei welcher die gesamte Ladeeinheit (einschließlich Palette) oder nur der Stückgutstapel mit einem zwar einteiligen, jedoch zweilagigen Verstärkungs-Schlauchabschnitt umhüllt werden soll, jedoch nicht am oberen; sondern am unteren Endabschnitt der Ladeeinheit bzw. des Stapels.
Fig. 1 zeigt in einer vereinfachten Teildraufsicht beispielhaft wesentliche Komponenten einer Vorrichtung zum Umhüllen von Stückguteinheiten 1, nämlich quader- bzw. würfelförmigen Stückgutstapeln mit quadratischem Querschnitt, mit einer aus Kunststoff (bspw./insb. Polyethylen) bestehenden, haubenförmigen Stretchfolienumhüllung 2, welche eine fertig umhüllte (verpackte) Stückguteinheit 1 jeweils an ihren vier Seitenflächen unter ihr durch Querdehnung eingeprägter innerer Umfangsspannung vollständig umhüllt, die Stückguteinheit 1 an deren Unterseite von den Rändern her mit einem sog. Unterstretch untergreift, und damit auch diese teilweise umhüllt, und aufgrund einer haubenförmigen Ausbildung der Stretchfolienumhüllung auch die Oberseite der Stückguteinheit 1 vollständig überdeckt.
Hierfür ist die Vorrichtung mit einem als Seitenfaltenschlauch ausgebildeten (nicht dargestellten) Schlauchvorrat aus Kunststoff-Stretchfolie versehen, der in flach zusammengelegtem Vorratszustand zu einer Schlauchrolle aufgehaspelt ist, von welcher aus jeweils bei Bedarf Schlauchfolie zugeführt wird. Die Vorrichtung weist daher eine (nicht dargestellte) i.w. aus Stütz- und Umlenkrollen bestehende Zuführeinrichtung auf, mittels welcher jeweils zum Umhüllen einer der Vorrichtung zugeführten Stückguteinheit 1 ein Schlauchabschnitt vom Schlauchvorrat abgezogen und der zu umhüllenden Stückguteinheit 1 so zuzuführen ist, daß zu Beginn eines Verpackungszyklus der freie Endabschnitt des Folienschlauches oberhalb der jeweils zu umhüllenden Stückguteinheit 1 frei herabhängt.
Da das Schlauchmaterial im Bevorratungszustand flach zusammengefaltet ist, und die dabei aneinander anliegenden Schlauchlagen aufgrund von Adhäsionskräften aneinander "kleben", muß der Folienschlauch zunächst an seinem freien Endabschnitt in geeigneter Weise vorgeöffnet werden, damit er anschließend von Aufnahmeelementen aufgenommen und weiterhin so behandelt werden kann, daß er schließlich als Haube über die Stückguteinheit 1 gezogen werden kann. Dieses Voröffnen kann bspw. durch Saugköpfe od.dgl. geschehen, die von außen her an den freien Schlauch-Endabschnitt herangefahren werden, und/oder z.B. durch keilförmige, schwertartige Voröffnungselemente, die im Zuführ-Bewegungspfad des Folienschlauches liegen, und beim Überziehen des Schlauches über diese Elemente dafür sorgen, daß er zumindest an seinem freien Endabschnitt so weit geöffnet wird, daß geeignete Aufnahmeelemente in das freie Schlauchende eingefahren werden können.
Hierfür dienen mehrere vier i.a. an einem gemeinsamen antreibbaren Hubrahmen 14 angeordnete, bügelförmig ausgebildete Aufnahmeelemente ("Bügel") 3, die jedoch während des weiteren Verfahrensablaufes noch mehrere andere Funktionen haben, und daher als "Multifunktionselemente" bezeichnet werden können. Sie dienen nämlich nicht nur zum Aufnehmen des freien Schlauch-Endabschnittes, wofür sie in einem zur Längssymmetrieachse diagonal zusammengefahrenen Aufnahmezustand in das freie Schlauchende hineingefahren werden, sondern danach zunächst auch zum dehnungsfreien Aufspreizen des freien Schlauch-Endabschnittes, wobei sie aus ihrer Aufnahmestellung (i.a. synchron) horizontal in eine Aufspreizstellung auseinander gefahren werden.
Diese Aufspreizstellung bildet zugleich auch die Reffstellung der Bügel 3, in welcher Schlauchmaterial in erforderlicher Länge in i.w. konzentrischen Falten zur Schlauch-Längsachse mittels Reffrollen 7 auf die Bügel aufgerefft wird, die dabei als Widerlager und Haltemittel dienen. Dieses Aufreffen erfolgt durch sog. Reffeinheiten 5, die jeweils einem Bügel 3 zugeordnet sind, an ihrem dem betreffenden Bügel 3 zugekehrten Endabschnitt eine reversierbar antreibbare Reffrolle 7 aufweisen, und aus einer äußeren Ruhestellung so horizontal an die Bügel 3 heranzufahren sind, daß die Reffrolle 7 jeweils unter einem einstellbaren Andruck an der Außenseite des ihr zugeordneten Bügels 3 anliegt. Dabei ist die von den Bügeln 3 aufgenommene, ungedehnt aufgespreizte Folie 2 zwischen der Außenseite jedes Bügels 3 und der Reffrolle 7 der diesem zugeordneten Reffeinheit 5 angeordnet/eingeklemmt, so daß die in Aufreffrichtung 8 angetriebene Reffrolle 7 jeweils unter Reibschluß Folie auf den ihr zugeordnete Bügel 3 aufreffen kann. Die Reffrollen 7 besitzen zweckmäßigerweise einen elastischen Mantel 7'.
Fig. 1 zeigt in ihrem mittleren Teil über einer mit strichpunktierten Linien angedeuteten Stückguteinheit 1, deren Längsmittelachse mit M bezeichnet ist, vier solcher bügelartig ausgebildeten Multifunktionselemente (Bügel) 3 in deren Aufspreiz- bzw. Reffstellung. Im Hinblick auf die würfelförmige Konfiguration des Stückgutstapels 1 mit quadratischer Querschnittsfläche sind auch die Bügel 3 in jeder Arbeitsstellung symmetrisch zur Längsmittelachse M angeordnet, und zwar in ihrer in Fig. 1 mit ausgezogenen Linien dargestellten Aufspreiz- und Aufreffstellung jeweils in einem Eckbereich des von ihnen aufgenommenen und ungedehnt aufgespreizten Folienschlauches, der als Folienhaube 4 über den jeweils zu umhüllenden Stückgutstapel 1 gezogen werden soll. Denn die Folienhaube 4 soll ja im fertigen Umhüllungszustand unter erheblicher horizontaler (Umfangs-)Querdehnung an den Seitenflächen des Stapels 1 anliegen, so daß sie demgemäß im noch ungedehnten Aufspreizzustand einen entsprechend kleineren Umfang als der Stapel 1 aufweisen muß.
Bevor die Bügel 3 insb. unter Bezugnahme auf die Fig. 2 - 6 und 19 - 21 im einzelnen weiter erläutert werden, sei unter Hinweis auf Fig. 1 noch angemerkt, daß die Reffeinheiten 5, die sich beim Aufnehmen und Aufspreizen des Folienschlauches noch in ihrer nach außen gefahrenen Ruhestellung befinden, wie dieses in Fig. 1 unten links dargestellt ist, gemäß dem dort eingezeichneten Doppelpfeil 6 translatorisch horizontal hin und her verfahrbar sind, nämlich aus jener Ruhestellung, in welcher ihre Reffrolle 7 jeweils einen Abstand a zum jeweils zugeordneten Bügel 3 aufweist, in eine Reffstellung (= Aufspreizstellung), wie sie in Fig. 1 unten rechts beispielhaft dargestellt ist. In dieser Reffstellung liegen mithin alle vier Reffeinheiten 5 mit ihrer Reffrolle 7 an der Außenseite des Folienschlauches/der Folienhaube 4 an, und dieser wiederum mit seiner Innenseite an der Außenseite des jeweiligen Bügels 3. Werden dabei die Reffrollen 7 in der durch einen Pfeil 8 angedeuteten Drehrichtung angetrieben, so wird mithin Schlauchmaterial von dem Schlauchvorrat abgezogen und in konzentrisch zur Längsmittelachse M verlaufenden Falten auf die Bügel 3 aufgerefft. Dabei befindet sich die Anlagestelle jeder Reffrolle 7 in einem Abstand f unterhalb des oberen Bügelrandes 15', weil die Folie 2 anderenfalls nicht durch die von den Reffrollen 7 mittig am jeweiligen Bügel 3 erzeugten Reibkräfte über die Seitenabschnitte 3'' der Bügel 3 gezogen werden könnte, die sich beidseitig zum mittleren Bügel-Scheitelbereich 3' befinden (s. insb. Fig. 1 und 19 - 21): Sie würde bereits an den äußeren Randbereichen des gekrümmten mittleren Scheitelbereiches 3' hängenbleiben.
Sobald ausreichend viel Folienmaterial auf die Bügel 3 aufgerefft worden ist, fahren zwei (nicht dargestellte) Schweißbacken einer (nicht dargestellten) oberhalb des Stückgutstapels 1 angeordneten Schweißeinrichtung unter Einklemmen des Folienschlauches zusammen, und schweißen diesen mit einer Quernaht 11 zu, da bei dem in Fig. 1 vorliegenden Ausführungsbeispiel der Stückgutstapel 1 nicht nur mit einem Umhüllungs-Schlauchabschnitt umhüllt werden soll, welcher die Stapeloberseite im fertigen Umhüllungszustand nicht (allenfalls teilweise) überdeckt, sondern mit einer an einem Ende geschlossenen Folienhaube 4.
Zu deren Bildung wird der mit einer Querschweißnaht 11 versehene Schlauchabschnitt oberhalb der zuvor gebildeten Querschweißnaht 11 mit einer (nicht dargestellten) Schneideinrichtung vom Schlauchvorrat abgetrennt, so daß das geschlossene Haubenende danach zwischen die vier Bügel 3 nach unten fällt, und dort zunächst beutelartig nach unten durchhängt. Da es zur Schaffung optimaler Ladeeinheiten oft nicht nur höchst zweckmäßig ist, sondern i.a. unverzichtbar, daß das geschlossene Haubenende 10 (i.a. als "Haubendeckel" bezeichnet) im fertigen Umhüllungszustand nicht ungedehnt oder gar in Falten auf der Oberseite des Stückgutstapels 1 aufliegt, sondern - wie die Hauben-Seitenwände - biaxial straff gespannt ist, erfolgt nach dem Abtrennen der Haube 4 vom Schlauchvorrat noch ein sog. Nachreffen mittels der im Reffsinne angetriebenen Reffrollen 7. Dabei wird weiterhin Folie auf die Bügel 3 aufgerefft, bis der Haubendeckel 10 (zumindest i.w.) gestrafft ist, und die Bügel 3 werden sodann aus ihrer Aufspreiz- und Reffstellung gem. den Pfeilen 9 (ebenfalls synchron) diagonal zur Längsmittelachse M nach außen in eine Überziehstellung verfahren, in der sie jeweils einen Sicherheitsabstand s von i.a. ca. 10 - 15 cm zum Stückgutstapel 1 aufweisen, um sie beim Überziehen der Folienhaube 4 kollisionsfrei mittels des Hubrahmens 14 nach unten absenken zu können. Dieser Überziehzustand ist in Fig. 1 oben links beispielhaft an einem der vier Bügel 3 im Ausschnitt dargestellt.
Beim Überziehen legt sich mithin der Haubendeckel 10 auf die Oberseite 39 des Stückgutstapels 1 auf und bildet damit ein Widerlager, gegen welches die Haube 4 beim Absenken der Bügel 3 sukzessiv von den Bügel 3 abgleiten/abgezogen werden kann.
Wenn das Schlauchmaterial wie bei dem in Fig. 1 dargestellten Ausführungsbeispiel aus einem Seitenfaltenschlauch besteht, so ist die beim Abschweißen gebildete Quernaht 11 in ihrem mittleren Bereich 11' zweilagig und in ihren beiden äußeren Bereichen 11" jeweils vierlagig. Der Haubendeckel 10 weist zwei einander spiegelsymmetrisch gegenüber liegenden V-förmige bzw. dreiecksförmige mehrlagige Folienbereiche 12 auf, die auch als Folientaschen bezeichnet werden können, da sie jeweils zu ihrem die Grundlinien des rechteckigen Dreiecks bildenden Rand 13 hin offen sind.
Nachfolgend werden die Bügel 3 insb. unter Bezugnahme auf die Fig. 2 - 6 und 19 - 21 beispielhaft beschrieben. Alle vier Bügel 3 sind an einem gemeinsamen Hubrahmen 14 befestigt, der sich zu Beginn jedes Verpackungszyklus in einer oberen Endposition (Ausgangsstellung) befindet, und aus dieser gesteuert absenkbar ist. Die Bügel 3, die in der Pionierzeit der Stretchhauben-Verpackungstechnologie i.a. fingerartig ausgebildet waren, sind jeweils in ihrem mittleren (Scheitel-)Bereich 3' gekrümmt, und weisen beiderseits an den gekrümmten mittleren Abschnitt 3' anschließend jeweils einen i.w. gestreckten bzw. in der Draufsicht i.w. linearen Seitenabschnitt 3'' auf. Der obere Randabschnitt 15 jedes Bügels 3 besitzt einen kreisförmigen Querschnitt mit einem Durchmesser d. Er ist mittig auf einen in der Draufsicht i.w. in gleicher Weise bügelförmig geformten Stützabschnitt 17 mit Schweißnähten 18 aufgeschweißt. Da die Dicke b des Stützabschnittes 17 kleiner ist als der Durchmesser d des oberen Randabschnittes 15 jedes Bügels 3, steht der obere Randabschnitt 15 mithin nach innen und insb. auch nach außen über den Stützabschnitt 17 über, so daß damit an der Außenseite jedes Bügels 3 unterhalb seines oberen Randabschnittes 15 eine Hinterschneidung 19 geschaffen ist, weil der Haube 4 beim Überziehen über den Stapel 1 zusätzlich zu dem horizontalen Querstretch mittels der Bügel 3 ein vertikaler Längsstretch eingeprägt werden soll, wofür die erwähnte Hinterschneidung 19 zwecks Vergrößerung der Reibungskraft zwischen der Folie und den Bügeln 3 höchst zweckmäßig ist.
Da in der Stretchfolien-Verpackungstechnologie zunehmend mit größerem Querstretch gearbeitet wird, weil die Folienhersteller zwischenzeitlich Folien zur Verfügung stellen, die ohne weiteres eine Dehnung von 50% und zum Teil deutlich mehr schadlos vertragen, die Arbeitsweise mit einem derart hohen Querstretch im Anlagezustand zu einer noch deutlich höheren Querdehnung im Überziehzustand führt, die Folie aber ja in der Überziehposition der Bügel 3 während des Überziehvorgangs sukzessiv von den Bügeln 3 abgleiten soll, und dieses bei derart hohen Dehnungen zu erheblichen Problemen führt, wenn die Folie in den gekrümmten mittleren Scheitelbereichen der Bügel 3 unter Gleitreibung von ihnen abgleiten muß, sind erfindungsgemäß besondere Maßnahmen vorgesehen, um diese Probleme zu lösen.
Der im ganzen mit 3 bezeichnete Bügel gem. den Fig. 2, 3 und 19, der in einer Draufsicht von oben (Fig. 19) eine gleichschenklige L-Form mit einem abgerundeten mittleren Scheitelbereich 3' aufweist, an welchen sich beidseitig jeweils ein i.w. gerader äußerer Seitenabschnitt 3'' anschließt, und von dessen gegenüber dem Bügel-Stützabschnitt 17 verdickten oberem Randabschnitt 15 ein i.w. flächiger Stützabschnitt 17 nach unten gerichtet ist, der an dem Hubrahmen 14 (horizontal beweglich) gehalten ist, ist in seinem mittleren (Scheitel-)Bereich 3' mit einer - sich bei dem Ausführungsbeispiel gem. Fig. 2 keineswegs über den gesamten gekrümmten Scheitelbereich 3' erstreckenden - im Ganzen mit 50 bezeichneten (Folien-Förder-)Einrichtung versehen, mittels welcher (jeweils im Zusammenwirken mit der zugeordneten Reffrolle 7) nicht nur Folie auf den jeweiligen Bügel 3 aufzureffen ist, sondern mittels welcher insb. auch die auf die Bügel 3 aufgereffte, quergestretchte Umhüllungsfolie in der Überziehstellung der Bügel 3 während des Überziehvorgangs oberhalb der mittig an den jeweiligen Bügel 3 herangefahren und im Gegensinne zur Drehrichtung beim Reffen angetriebenen Reffrolle 7 bis zum Verlassen des oberen Bügel-Randes 15' steuerbar über den Bügel 3 zu bewegen ist.
Hierfür weist der Bügel 3 gem. den Fig. 2 und 3 unterhalb seines oberen Randes 15' und auch noch deutlich unterhalb des oberen Randabschnittes 15 in seinem von der zugeordneten Reffrolle 7 beaufschlagbaren, mittleren Bereich einen reversierbar antreibbaren, vertikalen (Klein-)Gurtförderer 51 mit einem in sich geschlossenen Flachriemen 52 als Fördergurt auf, der an seinem oberen Ende vom oberen Bügel-Randabschnitt 15 und an seinem unteren Ende von einem unteren Umlenkelement 53 umgelenkt ist, so daß sein äußeres eines Trum ("Obertrum") 54 an der Außenseite und sein inneres anders Trum ("Untertrum") 55 an der Innenseite des flächigen Bügel-Stützabschnittes 17 verläuft.
Der endlose Flachriemen 52 ist durch eine unterhalb des oberen Bügel-Randabschnittes 15 im Stützabschnitt 17 mittig vorgesehene, fensterartige Ausnehmung 56 geführt (und erst danach endlos gemacht), deren nach unten abgerundete Oberkante das untere Umlenkelement 53 für den Flachriemen 52 bildet. Die mit größerem Abstand f' zum oberen Bügelrand 15' vorgesehene fensterartige Ausnehmung 56 weist eine Breite g auf, die etwas größer als die Breite h des Flachriemens 52 ist, sowie eine Höhe j, die etwas größer ist als die Dicke k des Flachriemens 52, der im übrigen in Fig. 3 (in Relation zu den übrigen Abmessungen) zur besseren Deutlichkeit halber dicker als in Wirklichkeit dargestellt ist.
Zum/beim Aufreffen von Folie auf die Bügel 3 werden mittels einer programmgesteuerten Gesamt-Steuereinrichtung die Reffeinheiten 5 synchron gem. dem Pfeil 27 in Fig. 3 gegen den ihnen jeweils zugeordneten Bügel 3 gefahren, so daß ihre Reffrolle 7 mit vorgegebenem, eingestellten Andruck am zugeordneten Bügel 3 anliegt. Dabei fahren die Reffrollen 7, die dabei gem. dem Pfeil 8 in Aufreffrichtung angetrieben sind, jedoch nicht unmittelbar gegen den Bügel-Stützabschnitt 17, da ihre Drehachse 28 sich dabei in einem Abstand f unterhalb des oberen Bügelrandes 15' befindet, der etwas kleiner als der Abstand f' der fensterartigen Ausnehmung 56 zum oberen Rand 15' ist. Denn das dem Bügel 3 zugekehrte äußere Ende der Reffrolle 7 befindet sich noch im Höhenbereich des Riemens 52, wird aber auch nicht unmittelbar an diesen angedrückt, sondern an die vor dem Reffen bereits von den Bügeln 3 am freien zugeführten Endabschnitt aufgenommene und dehnungsfrei aufgespreizte Folie.
Da die Reibung zwischen der Innenseite des Flachriemens 52 und dem oberen Bügel-Randabschnitt 15 bzw. der als untere Umlenkung dienenden Oberkante 53 der Ausnehmung 56 deutlich größer ist als die Reibung zwischen der Folieninnenseite und der Flachriemenaußenseite, gleitet die Folie beim Reffvorgang im mittleren Bügelbereich auf/von der Riemenaußenseite (in Falten) nach unten auf den Bügel-Stützabschnitt 17, wenn ihr an ihrer Außenseite von den Reffrollen 7 eine nach unten gerichtete Reibungskraft eingeprägt wird. Dabei ist auch das Aufreffen der Folie auf die beiderseits des Flachriemens 52 befindlichen Bügel-Seitenabschnitte 3" problemlos, da die der Folie jeweils von einer Reffrolle 7 eingeprägte Reibungskraft mit erheblichem Abstand f zum oberen Bügelrand 15' erzeugt wird, so daß sich auch in den beiderseits des Flachriemens 52 liegenden Bügelbereichen vertikale Zugkraftkomponenten ergeben, die ein problemloses Aufreffen auf die Bügel 3 auch dann ohne weiteres gewährleisten, wenn dort keine reibungsmindernden Maßnahmen getroffen worden sind.
Beim späteren Abziehen von Folie von den Bügeln 3 während des Überziehvorgangs sind die Verhältnisse - wie oben bereits ausgeführt worden ist - völlig anders: Da das Abziehen der Folie von den Bügeln 3 in der Überziehstellung der Bügel 3 erfolgt, in welcher die Folie am stärksten horizontal quergestretcht ist, liegt sie dann mithin schon aufgrund ihrer großen inneren Umfangsspannungen mit erheblichem Andruck an den Bügeln 3 - und damit auch an den Flachriemen 52 ihrer (Klein-)Gurtförderer 51 - an. Die während des Überziehvorgangs entgegen dem Reff-Drehsinne (entgegen den Pfeilen 8) angetriebenen Reffrollen 7 prägen der an den Flachriemen 52 fest anliegenden Folie wiederum unter Andruck eine - nunmehr vertikal nach oben gerichtete - Reibungskraft ein. Da dabei aber der Reibschluß zwischen Folie und Flachriemen 52 wegen der in der Überziehstellung erheblich höheren Andruckkraft entsprechend größer ist als beim Reffen, werden die Flachriemen 52 der (Klein-)Gurtförderer 51 dabei von den Reffrollen 7 (gleichsam per "Außenantrieb") über die Folie angetrieben und bewegen sich gemäß den Pfeilen 57 um ihre Umlenkstellen 15 und 53, wobei jeder Folienabschnitt, der den Kontaktbereich mit der Reffrolle 7 nach oben verlassen hat, ohne Relativbewegung zum Riemen 52 von dessen Obertrum 54 mitgenommen wird und den Bügel 3 am oberen Bügelrand 15' gleitreibungsfrei verläßt. Das gilt sogar auch für den schlauchförmigen unteren Randabschnitt der Folie, wenn sich der freie untere Folienrand von der Kontaktstelle mit der Reffrolle 7 nach oben bewegt hat. Denn auch dann bleibt er in innigem Haftreibungskontakt mit dem Flachriemen 52, der ihn oberhalb der Reffrolle 7 sukzessive gleitreibungsfrei nach oben bewegt, bis schließlich der untere Folienrand den oberen Bügelrand 15' nach einer komplett gesteuerten Abgleitbewegung verlassen hat.
Schon weil bei der Ausgestaltung gem. den Fig. 2 und 3 nur relativ dünne Riemen 52 verwendet werden können, da die untere Umlenkung 53 relativ schmal ist, ist es i.a. zweckmäßiger (und auch nicht erheblich aufwendiger), auch die untere Umlenkung des Flachriemens 52 ähnlich wie die obere Umlenkung auszubilden, nämlich in der fensterartigen Ausnehmung 56, die dann lediglich etwas größer auszubilden ist, ebenfalls ein zylindrisches unteres Umlenkelement 53' vorzusehen, wie dieses in den Fig. 4 und 5 dargestellt ist. Dabei kann auch ein solches zylindrisches unteres Umlenkelement 53', welches bevorzugt etwa den gleichen Durchmesser d wie der obere Bügel-Randabschnitt 15 hat, wie bei dem Bügel gem. den Fig. 2 und 3 feststehend montiert sein. Es arbeitet dann i.w. genauso wie die Bügelausbildung gemäß den Fig. 2 und 3, wobei aufgrund der günstigeren Umlenkverhältnisse jedoch dickere Flachriemen 52 verwendet werden können.
Wenn man eine solche Ausbildung vorsieht, so weist man zweckmäßigerweise dem zylindrischen unteren Umlenkelement 53' zugleich eine Spannfunktion für den Flachriemen 52 zu. Wie bereits weiter oben ausgeführt worden ist, braucht die Spannkraft für den Flachriemen 52 jeweils nicht sonderlich groß zu sein, doch hat sich eine gewisse Vorspannmöglichkeit für die Flachriemen 52 als höchst zweckmäßig erwiesen. Diese ist in einfacher Weise dadurch zu erzielen, daß man ein zylindrisch ausgebildetes unteres Umlenkelement 53' nicht an seiner Längsmittelachse 58 am Stützabschnitt 17 des Bügels 3 befestigt, sondern über exzentrisch zur Längsmittelachse 58 an den Stirnseiten des zylindrischen Umlenkelementes 52' vorstehende Achsstummel 59. Sieht man dabei eine ver- und entriegelbare Befestigung vor, so kann das zylindrische Umlenkelement 53' mithin unter Spannung des Flachriemens 52 um die Exzenterachse 16 im entriegelten Zustand verschwenkt und sodann wieder verriegelt werden.
Statt dessen kann ein zylindrisch ausgebildetes unteres Umlenkelement 53' aber ggf. auch an seiner Längsmittelachse 58 am Stützabschnitt 17 jedes Bügels 3 befestigt sein, und zwar ggf. auch frei drehbar. Das hat den Vorteil, daß der Flachriemen 52 an der Kontaktstelle zur Reffrolle 7, an welcher der höchste Andruck herrscht, nicht unter Gleitreibung über die als Widerlager dienende Rolle 53' zu gleiten braucht. Allerdings geht dabei die (einfache) Möglichkeit einer Riemenspannung verloren.
Dieses ist indes nicht der Fall, wenn man beide vorgenannten Maßnahmen vorsieht, nämlich ein während des Betriebes feststehendes, zylindrisches unteres Umlenkelement 53', welches mit exzentrisch zu seiner Längsmittelachse 58 angeordneten Achsstummeln 59 entriegelbar am Stützabschnitt 17 befestigt ist, um den Flachriemen 52 auf diese einfache Weise spannen zu können, und zusätzlich darüber eine um ihre Längsmittelachse 61 frei drehbare "Mittelrolle" 62 (die während des Betriebes die einzige drehbare "Rolle" ist, da das zylindrische untere Umlenkelement 53' dann genauso drehfest angeordnet ist wie der obere Bügel-Randabschnitt 15). Eine solche Anordnung ist in Fig. 5a schematisch dargestellt.
Bei der Bügelausbildung gem. Fig. 6 (sowie den Fig. 7 - 18) ist die untere Umlenkung 53' der Riemen 52 jeweils wie die Mittelrolle 61 bei der Ausgestaltung gem. Fig. 5a ausgebildet und angeordnet. Dabei ist dann aber im oberen Randbereich 15 jedes Bügels 3 in der sich bis zum oberen Bügelrand 15' erstreckenden Ausnehmung 50 jedes Bügels 3 eine zweite (obere) Rolle ("Oberrolle") 20 vorgesehen, die bei dem Ausführungsbeispiel gem. Fig. 6 den gleichen Durchmesser d wie die untere Rolle 53' hat, und mit einem Achsabstand e so fluchtend oberhalb der unteren Rolle 53' angeordnet ist, daß ein nennenswerter Abstand zwischen den beiden Rollen 20, 53' vorhanden ist.
Auch bei dieser Ausgestaltung bilden die beiden vertikal übereinander angeordneten Rollen 20, 53' jedes Bügels 3 mit dem endlosen Flachriemen 52 wiederum einen "passiven Gurtförderer", dessen "Umlenktrommeln" durch die beiden Rollen 20 bzw. 53 gebildet werden. Als "passiv" sind diese (Klein-)Gurtförderer 52 deshalb zu bezeichnen, weil keine der beiden "Trommeln" 20 bzw. 53' unmittelbar angetrieben ist, wie dieses bei einem normalen Gurtförderer der Fall ist, dessen Antriebstrommel das in sie eingeleitete (Antriebs-)Drehmoment reibschlüssig auf den Fördergurt überträgt. Bei den "passiven Gurtförderern" 20, 52, 53' der Bügel 3 gem. den Fig. 6 ff. ist der Antrieb umgekehrt vorgesehen: Es werden nämlich die beiden Rollen 20, 53' vom Gurt 52 angetrieben, und dieser wiederum durch die Reffrolle 7 der jeweiligen Reffeinheit 5 (ggf. über die Folie 2), wie dieses weiter unten noch im einzelnen beschrieben wird.
Fig. 7 zeigt in einer stark schematisierten und gegenüber Fig. 6 verkleinerten Darstellung einen Schnitt durch einen Teil eines Bügels 3 gem. der Schnittlinie VII-VII in Fig. 6, um das Zusammenwirken mit der zugehörigen Reffeinheit 5 bzw. deren Reffrolle 7 beispielhaft zu verdeutlichen. Die Reffrolle 7 ist im rechten Teil von Fig. 7 strichpunktiert in ihrer Ruhestellung eingezeichnet. Sie kann aus dieser gemäß dem Pfeil 27 in eine mit ausgezogenen Linien dargestellte Arbeitsstellung an die Rollenanordnung 20, 53' bzw. deren Gurt (Flachriemen) 52 herangefahren werden, und zwar zunächst unter Einklemmen der Folie 2.
Soll beim Aufreffvorgang Folie auf die Bügel 3 aufgerefft werden, so dreht sich jeweils die Reffrolle 7 in Richtung des Pfeils 8. Soll dagegen bereits auf die Bügel 3 aufgereffte Folie gesteuert abschnittsweise oder ganz "abgerefft" werden, und jeweils unter gesteuertem Eingriff der betreffenden Reffrolle 7 vom Bügel 3 abgleiten, so werden die Reffrollen 7 dabei in Gegenrichtung zum Pfeil 8 angetrieben.
Nun hat es sich im Verlaufe der der Erfindung zugrundeliegenden Entwicklung gezeigt, daß es weder notwendig ist, noch auch stets zweckmäßig, wenn die Reffrolle 7 sowohl beim Aufreffen von Folie 2 auf die Bügel 3, als auch beim Abreffen bzw. Abgleiten von Folie 2 von den Bügeln 3 stets mit beiden Rollen 20, 53' im Eingriff ist, wie dieses bei der Anordnung gem. Fig. 7 der Fall ist, bei welcher die Drehachse 28 der Reffrolle 7 jeweils mittig zwischen den Drehachsen der beiden Rollen 20, 53' liegt, und beide Rollen 20, 53' den gleichen Durchmesser d aufweisen. Vielmehr ist es zweckmäßiger, wenn die Reffrolle 7 der einem Bügel 3 zugeordneten Reffeinheit 5 beim Aufreffen von Folie auf die Bügel 3 nur mit der unteren Rolle 53' jedes Bügels 3 im Eingriff ist, und beim Abreffen (Abgleiten) von Folie von den Bügeln 3, also beim Überziehen, wenn die Folie unter erheblicher Querdehnung steht, nur mit der oberen Rolle 20.
Für eine solche Arbeitsweise zeigt Fig. 8 in stark schematisierter Darstellung eine Anordnung, bei welcher sich die Reffeinheit 5 wiederum zunächst in einer mit strichpunktierten Linien dargestellten Ruhestellung außer Eingriff mit dem ihr zugeordneten Bügel 3 befindet, aus welcher sie gem. dem Pfeil 29 beim bevorstehenden Aufreffen an die untere Rolle 53' heranzufahren und dann/dabei gem. dem Pfeil 8 anzutreiben ist.
Ist der Aufreffvorgang beendet, so wird die Reffeinheit 5 entgegen dem Pfeil 29 wieder nach außen in ihre Ruhestellung verfahren, und danach - bzw. bereits während dieses Rückfahrvorgangs - in eine in Fig. 8 oben rechts mit strichpunktierten Linien dargestellte, angehobene Ruhestellung, und zwar längs einer Vertikalführung 30, aus welcher sie zu gegebener Zeit (spätestens kurz vor Beginn des Überziehvorgangs) gem. dem Pfeil 29 wiederum an den Bügel 3 herangefahren wird, dieses Mal aber an dessen obere Rolle 20.
Eine solche oder ähnliche Ausgestaltung, zumindest eine solche Arbeitsweise, kann mit oder ohne Riemen 52 erfolgen. Da dessen Wirkungsweise ersichtlich bei einer solchen Arbeitsweise gegenüber der Arbeitsweise gem. Fig. 7 zurücktritt, kann dabei i.d.R. ohne Qualitätseinbuße auf den Riemen 52 verzichtet werden. Eine solche Ausbildung zeigen die Fig. 9 und 10, wobei Fig. 9 wiederum den Aufreffvorgang wiedergibt, und Fig. 10 den Überziehvorgang. Die Ausbildung gem. den Fig. 9 und 10 unterscheidet sich von der Ausbildung gem. den Fig. 7 und 8 auch noch dadurch, daß die Reffrolle 7 jeder Reffeinheit 5 relativ zu dieser aus ihrer mittleren Position gem. dem Pfeil 31 begrenzt nach unten in eine Reffstellung, bzw. gem. dem Pfeil 32 in Fig. 10 nach oben in eine Abreff- bzw. Folien-Abgleit-Position zu verschwenken ist.
Die Fig. 11 - 13 geben eine solche Ausbildung einer Reffeinheit 5 in einer weniger schematisierten Darstellung wieder. Sie unterscheidet sich von den Ausbildungen bzw. Darstellungen gem. den Fig. 7 - 10 u.a. dadurch, daß die Reffrolle 7 bereits in der Ruhestellung der Reffeinheit 5 die Höhenposition für den Überziehvorgang hat, und aus dieser zum Aufreffen von Folie auf die Bügel 3 hochschwenkbar ist, und auch noch dadurch, daß die zylindrische, mit einem elastischen Mantel 7' versehene Reffrolle 7 einen erheblich größeren Durchmesser aufweist als die beiden Rollen 20, 53' jedes Bügels 3, und daß die obere Rolle 20, die nach wie vor den gleichen Durchmesser d wie die untere Rolle 53' aufweist, zu letzterer nach außen versetzt ist, da der obere Randabschnitt 15 des Bügels 3 mit dessen Stützabschnitt 17 eine Hinterschneidung 19 bildet, und die untere Rolle 53' mittig in der Wandung des Stütztabschnittes 17 gelagert ist.
Zum Aufreffen von Folie auf die Bügel 3 werden die Reffeinheiten 5 jeweils gleichzeitig aus ihrer in Fig. 11 dargestellten Ruhestellung gem. dem Pfeil 27 translatorisch an den jeweils zugeordneten Bügel 3 herangefahren, und zwar so (s. Fig. 12), daß die Reffrolle 7 unter "Einklemmen" der Folie unter vorgegebenem Andruck und mit vorgegebener Drehzahl in Drehrichtung gem. dem Pfeil 8 (nur) an die untere Rolle 53' des Bügels 3 herangefahren ist, um Folie in i.w. konzentrischen Falten auf die Stützabschnitte 17 der Bügel 3 aufzureffen.
Nach Beendigung des Aufreffvorgangs können die Reffeinheiten 5 wiederum in ihre Ruhestellung (s. Fig. 11) zurückgefahren werden (unter Umständen aber auch zunächst in ihrer Aufreffposition verbleiben).
Soll zu einem späteren Zeitpunkt die Folie beim Überziehen von den Bügeln 3 abgleiten, d.h. beim Überziehen gesteuert unter sukzessivem Abgleiten abgezogen werden, so werden die Reffeinheiten 5 jeweils mittels einer Kolben-Zylinder-Einheit 33 um eine Anlenkstelle 34 am Hubrahmen 14 so hochgeschwenkt, daß ihre Reffrolle 7 nunmehr unter vorgegebenem Andruck und mit reversierter Drehrichtung (sowie ggf. einer anderen Drehzahl als beim Aufreffen) an der den mittleren Abschnitt des oberen Randabschnittes 15 des Bügels 3 bildenden oberen Rolle 20 anliegt, so daß nunmehr die zuvor aufgereffte Folie in Richtung des Pfeiles 35 von den Bügeln 3 abzureffen bzw. beim Überziehvorgang gesteuert abzuziehen ist.
Die Fig. 14 - 16 zeigen in Darstellungen gem. den Fig. 11 - 13 eine Variante, bei welcher die untere Rolle 53' jedes Bügels 3 einen erheblich größeren Durchmesser aufweist als die obere Rolle 20, wobei der Durchmesser jedoch deutlich kleiner ist als der Durchmesser der Reffrolle 7. Die übrigen Verhältnisse sind i.w. so wie bei der Anordnung gem. den Fig. 11 - 13.
Die Ausbildung gem. den Fig. 17 und 18 entspricht wiederum i.w. der Ausbildung gem. den Fig. 11 - 13, mit dem indes wesentlichen Unterschied, daß der Mantel 7' der Reffrolle 7 jeweils ballig ausgebildet ist, wie in der Draufsicht auf die Anordnung gem. Fig. 17 in Fig. 18 erkennbar ist. Diese Variante hat gegenüber nur zylindrisch ausgebildeten Rollen 7, 20, 53' den großen Vorteil, daß Kantenpressungen zu vermeiden sind, wenn die Drehachsen 36 (der Reffrolle 7), 37 (der oberen Rolle 20) und 38 (der unter Rolle 53') nicht genau parallel zueinander verlaufen. Das ist aber selbst bei sorgfältiger Fertigung bei einer Drei-Rollen-Anordnung insb. mit einer ortsbeweglichen Rolle (hier: der Reffrolle 7), die alternierend (horizontal) verfahrbar und um eine mit Abstand zu ihr angeordnete Schwenkachse 34 zudem noch in einer vertikalen Ebene verschwenkbar ist, und die abwechselnd an zwei mit gegenseitigem Abstand angeordnete Rollen 20, 53' (mit zudem noch erheblich kleinerem Durchmesser) herangefahren werden muß, bei üblichen Fertigungstoleranzen nicht einfach einzuhalten. Kommt es dann aber zu einer relativen Schiefstellung der Achsen 36 und 37 bzw. der Achsen 36 und 38, so ist das erstrebte Ziel bei nur zylindrisch ausgebildeten Rollen nicht - zumindest nicht in der erstrebten idealen Weise - zu erreichen.
Statt dessen könnten ersichtlich auch im Wege einer Art Umkehrlösung die beiden Rollen 20, 53' ballig ausgebildet sein, oder es könnten auch alle drei Rollen 7, 20, 53' eine gewisse Balligkeit aufweisen, zumal der Mantel 7' der Reffrollen 7 ja zweckmäßigerweise aus einem elastischen Material besteht, und gewisse Unregelmäßigkeiten bzgl. der Achsparallelität ausgleichen kann.
Die Fig. 19 - 21 zeigen schließlich noch einmal in einer gegenüber Fig. 1 stark vergrößerten Darstellung Draufsichten auf den unten links in Fig. 1 erkennbaren Bügel 3. Die anderen drei Bügel 3 sind jeweils in gleicher Weise ausgebildet.
Fig. 19 entspricht den Bügelausbildungen gem. den Fig. 2 bis 5a, Fig. 20 den Bügelausbildungen gem. den Fig. 6 - 8, und Fig. 21 den Bügelausbildungen gem. den Fig. 9 - 18. Es ist jeweils erkennbar, daß sich die Breite h des Flachriemens 52 nicht annähernd über den gesamten gekrümmten mittleren Scheitelbereich 3' des Bügels 3 erstreckt, der mit einem mittleren Krümmungsradius r viertelkreisbogenartig gekrümmt ist, sondern nur einen Bruchteil des gesamten mittleren Bügelbereiches 3' ausmachen kann.
Demgemäß kann auch bei einer Ausbildung des oberen Bügel-Randabschnittes 15 als Rolle 20 deren Länge 1 in Relation zu dem von dem gesamten gekrümmten mittleren Scheitelbereich 3' eingenommenen Bogen relativ klein sein, um die erstrebten Wirkungen zu erzielen, und zwar unabhängig davon, ob mit einem Flachriemen 52 gearbeitet wird (Fig. 20) oder ohne (Klein-)Gurtförderer 51 (Fig. 21). Erst die Erkenntnis, daß ein relativ schmaler "aktiver" zentraler Scheitelbereichabschnitt zur Erzielung der erfindungsgemäß angestrebten Wirkungen ausreicht, machte es ersichtlich möglich, ggf. im oberen Bügel-Randabschnitt 15 mittig mit einer um ihre Längsmittelachse drehbaren Rolle 20 zu arbeiten, da diese zwar ggf. an ihrem Mantel ballig ausgebildet sein kann, aber ja nicht - wie der übrige gekrümmte mittlere Scheitelbereich 3' - in der Draufsicht gekrümmt.
Wie bereits aus den vorstehend behandelten Ausführungsbeispielen erkennbar ist, ergeben sich für die erfindungsgemäß vorgesehene Vorrichtung zahlreiche Varianten. Allen erfindungsgemäßen Ausführungsformen gemeinsam ist, daß die im Reff-Drehsinne angetriebenen Reffrollen 7 beim Aufreffen von Folie auf die Bügel 3 jeweils unter vorgegebenem Andruck an die an den Bügeln 3 anliegende Folie 2 in an sich bekannter Weise mit vertikalem Abstand zum oberen Bügelrand 15' der Folie 2 im mittleren Bügel-Scheitelbereich 3' mittig durch Reibung eine solche vertikal nach unten gerichtete Zugkraft(komponente) einprägen, daß die Folie auch beiderseits benachbart zum Eingriffsbereich der jeweiligen Reffrolle 7 problemlos auf den jeweiligen Bügel 3 aufzureffen ist, und daß die beim Abziehen der Folie während des Überziehvorgangs in der Überziehstellung der Bügel 3 stark horizontal quergestretchte Folie bei ihrem Abgleiten von den Bügeln 3 mittels der dann reversiert zum Reffen angetriebenen, ebenfalls unter vorgegebenem Andruck an die Bügel 3 herangefahrenen Reffrollen 7 bis zum oberen Bügelrand 15' kontrolliert/gesteuert über die mittleren Bügelabschnitte bewegt wird (wobei sie die beiderseits seitlich zu dem Reffrollen-Eingriffsbereich befindlichen Folienabschnitte zwangsläufig gesteuert mitnimmt), und zwar einschließlich des unteren Folien-Randabschnittes. Auch wenn der freie untere Folienrand den Reffrollen-Eingriffsbereich bereits nach oben verlassen hat, sich aber noch auf den Bügeln 3 befindet, soll/muß auch er noch (im zentralen Bügel-Scheitelbereich) gesteuert nach oben bewegt werden, und soll/darf nicht unkontrolliert von den Bügeln 3 abgleiten, da gerade der freie untere Folienrandabschnitt im Hinblick auf den i.a. angestrebten Unterstretch der kritischste Folienabschnitt ist, der die Qualität des erzielbaren Unterstretches maßgeblich mitbestimmt.
Während sich die vorstehenden Ausführungen sowohl auf die Anbringung des Umhüllungs-Schlauchabschnittes (ggf. in Form einer Folienhaube 4) als auch die Anbringung eines Verstärkungs-Schlauchabschnittes 40 beziehen (können), werden nachfolgend nunmehr beispielhafte zunächst Verfahrensabläufe beim Anbringen eines Verstärkungs-Schlauchabschnittes 40 an einer zu umhüllenden Stückguteinheit 1 beschrieben, und zwar (unter Bezugnahme auf die Fig. 22 - 27) zunächst ein beispielhafter Verfahrensablauf beim Anbringen eines einteiligen, zweilagigen Verstärkungs-Schlauchabschnittes 40 am oberen Endabschnitt eines Stückgutstapels 1, dessen scharfkantige Oberseite 39 eine "kritische Stelle" im Sinne der einleitenden Ausführungen bildet, an der die Gefahr eines Einschneidens des (nicht verstärkten) Umhüllungs-Schlauchabschnittes besteht, und der daher an dieser "kritischen Stelle" vor dem Überziehen des als Folienhaube 4 ausgebildeten Umhüllungs-Schlauchabschnittes durch einen Verstärkungs-Schlauchabschnitt 40 - die kritische Stelle übergreifend - überdeckt werden soll, ehe die der Umhüllung dienende Folienhaube 4 über den Stapel 1 gezogen wird.
Fig. 22 zeigt - stark schematisiert - einen Zwischenzustand kurz nach Beginn eines Verpakkungszyklus, in dem die vier bügelförmigen Multifunktionselemente 3 (von denen in der Seitenansicht gem. Fig. 22 nur zwei erkennbar sind) einen Verstärkungs-Schlauchabschnitt 40 bereits in konzentrischen Falten zur Längsmittelachse M halten, nachdem sie zu Beginn des Verpackungszyklus aus ihrer Ausgangsstellung nach innen verfahren, in den vorgeöffneten freien Endabschnitt des zugeführten Seitenfaltenschlauches hineingefahren, aus dieser Aufnahmestellung in ihre Aufspreiz- bzw. Reffstellung verfahren, und nach dem Aufreffen von Folie sowie dem Abtrennen des Verstärkungs-Schlauchabschnittes 40 vom Schlauchvorrat gem. den Pfeilen 9 in Fig. 1 unter gleichzeitiger horizontaler Querdehnung des Verstärkungs-Schlauchabschnittes 40 in die in Fig. 22 dargestellte Überziehstellung verfahren worden sind.
In dieser Überziehstellung liegt der Verstärkungs-Schlauchabschnitt 40 also unter einem erheblichem horizontalen Querstretch an den Außenseiten der bügelförmigen Multifunktionselemente 3 an, und er steht mit seinem oberen Endabschnitt 41 über den gleichsam wulstförmigen oberen Randabschnitt 15 der Multifunktionselemente 3 über. Da der Verstärkungs-Schlauchabschnitt 40 unter erheblichem Querstretch steht, sein oberer Endabschnitt 41 aber nicht (wie der übrige Abschnitt des Verstärkungs-Schlauchabschnittes 40) durch ein Widerlager abgestützt ist, zieht sich der obere Endabschnitt 41 des Verstärkungs-Schlauchabschnittes 40 aufgrund der Elastizität des Folienmaterials mithin zur Mitte hin zusammen, wie dieses in Fig. 22 erkennbar ist.
Natürlich liegt der dem nicht durch die Multifunktionselemente 3 abgestützten oberen Randabschnitt 41 des Verstärkungs-Schlauchabschnittes 40 unmittelbar benachbarten Schlauchabschnitt 42 genauso fest am oberen Randabschnitt der Multifunktionselemente 3 an wie die Falten 43 des Verstärkungs-Schlauchabschnittes 40. Wenn in den Fig. 22 ff. zwischen dem Schlauchabschnitt 42 und dem oberen Randabschnitt 15 der Multifunktionselemente 3 ein spaltförmiger Zwischenraum eingezeichnet worden ist, und wenn die Falten 43 des Verstärkungs-Schlauchabschnittes 40 als abstehendes Faltenpaket eingezeichnet worden sind, so erfolgte dieses in diesen systematischen Darstellungen lediglich der besseren Übersicht halber.
Die Reffrollen 7 der (nicht eingezeichneten) zugehörenden Reffeinheiten 5 sind in dem Zwischenzustand gem. Fig. 15 nicht (mehr) angetrieben. Sie können nach dem Aufreffen des Verstärkungs-Schlauchabschnittes 40 (und ggf. einem Nachreffen oder einem Abreffen von Folie zur Einstellung des oberen Endabschnittes 41 des Verstärkungs-Schlauchabschnittes 40) wieder nach außen in ihre Ruhestellung verfahren worden sein, oder aber auch im Stillstand (ggf. im Leerlauf) in Anlage an der Außenseite des Verstärkungs-Schlauchabschnittes 40 verbleiben.
Beim Absenken der an einem (hier nicht dargestellten) gemeinsamen Hubrahmen 14 angeordneten Multifunktionselemente 3 mit dem auf sie aufgerefften Verstärkungs-Schlauchabschnitt 40 in der Überziehstellung der Multifunktionselemente 3 kommt zunächst der obere Endabschnitt 41 mit dem zu umhüllenden Stückgutstapel 1 in Eingriff und legt sich - die scharfen Kanten 39' an der Oberseite 39 des Stapels 1 übergreifend - am Randabschnitt der Oberseite 39 des Stapels 1 umlaufend auf die Oberseite 39 auf. Dadurch ergibt sich zwischen der Unterseite des oberen Endabschnittes 41 des Verstärkungs-Schlauchabschnittes 40 und der Stapeloberseite 39 ein (Haft-)Reibschluß, wenn die Multifunktionselemente 3 gem. den Pfeilen 44 danach aus dem Zustand gem. Fig. 23 weiter abgesenkt werden.
In dem Zwischenzustand gem. Fig. 23 werden die Reffrollen 7 erneut angetrieben, und zwar in umgekehrter Drehrichtung wie beim Aufreffen, damit das beim weiteren Absenken der Multifunktionselemente 3 erfolgende sukzessive Abgleiten von Folienmaterial des Verstärkungs-Schlauchabschnittes 40 von den Multifunktionselementen 3 gesteuert und damit problemlos erfolgen kann. Die Reffrollen 7 liegen dabei (wie in der schematischen Darstellung der Fig. 23 nicht zu erkennen ist) jeweils an der oberen Rolle 20 jedes Multifunktionselementes 3 unter steuerbarem Andruck an, so daß der jeweils vom mittleren Eckbereich eines Multifunktionselementes 3 abgleitende Folienabschnitt des betreffenden Multifunktionselementes 3 dieses gleichsam "unter rollender Reibung verläßt", und damit - auch in den benachbarten Bereichen der Multifunktionselemente 3 bis zu deren beiderseitigen Endabschnitten hin - problemlos von den Multifunktionselementen 3 abgleiten kann.
Wenn die Multifunktionselemente 3 bis in eine erste untere Arbeitsstellung (Fig. 24) abgesenkt worden sind, in welcher sich der Verstärkungs-Schlauchabschnitt 40 über (etwas mehr als) die Höhe h an die vier Seitenflächen des Stückgutstapels 1 angelegt hat, wird der Hubrahmen 14 mit den an ihm angeordneten Multifunktionselementen 3 angehalten und wieder nach oben bis in eine zweite untere Arbeitsstellung gem. Fig. 26 bewegt, in welcher der Verstärkungs-Schlauchabschnitt 40 vollständig von den Multifunktionselementen 3 abgeglitten ist.
Fig. 25 zeigt eine Zwischenstellung nach dem Reversieren des Hubrahmenantriebes. Da sich das Folienmaterial des Verstärkungs-Schlauchabschnittes 40 aufgrund der ihm eingeprägten Umfangsdehnung nach dem Abgleiten von den Multifunktionselementen 3 sogleich unter entsprechender Haftreibung fest an die Stapelseitenflächen anlegt, ist es möglich, eine beabsichtigte zweilagige Ausbildung des Verstärkungs-Schlauchabschnittes 40 am oberen Endabschnitt des Stapels 1 mit einem einteiligen Schlauchabschnitt auszuführen: Wie Fig. 25 zeigt, wird beim Reversieren des Haubrahmenantriebes das von den Multifunktionselementen 3 nunmehr sukzessiv abgleitende Folienmaterial um 180° umgelenkt, und legt sich dabei zweilagig an den Stapel 1 an, und zwar zunächst natürlich an dessen Seitenflächen.
Erreicht der Hubrahmen 14 mit den Multifunktionselementen 3 beim weiteren Hochfahren gem. dem Pfeil 45 seine zweite untere Arbeitsstellung gem. Fig. 26, in welcher der Verstärkungs-Schlauchabschnitt 40 vollständig von den bügelförmigen Multifunktionselementen 3 abgeglitten ist, so hat er sich zweilagig an den oberen Endabschnitt des Stapels 1 angelegt, und liegt dabei auch zweilagig mit einem Oberstretch 46 auf dem äußeren Randabschnitt der Oberseite 39 des Stapels 1 umlaufend auf, so daß die scharfen Kanten 39'am umlaufenden Rand mithin durch eine zweilagige Folienverstärkung eines einteiligen Verstärkungs-Schlauchabschnittes 40 umhüllt sind.
Anschließend wird der Hubrahmen 14 mit den an ihm angeordneten Multifunktionselementen 3 wieder in seine Ausgangsstellung nach oben verfahren, um nunmehr den Umhüllungs-Schlauchabschnitt (hier zweckmäßigerweise vom selben Schlauchvorrat) in bekannter Weise aufzunehmen, aufzuspreizen etc., und letztlich über den Stückgutstapel 1 zu ziehen, und zwar bei dem vorliegenden Ausführungsbeispiel als Haube 4. Der Umhüllungs-Schlauchabschnitt 4 wird daher zwecks Haubenbildung mit einer Quernaht 11 abgeschweißt, wenn ausreichend viel Folienmaterial vom Schlauchvorrat abgezogen und auf die Multifunktionselemente 3 aufgerefft worden ist, sodann vom Schlauchvorrat abgetrennt, nachgerefft, bis der Haubendeckel 4'' in ungedehntem Aufspreizzustand etwa horizontal verläuft, und sodann durch diagonales Auseinanderfahren der Multifunktionselemente 3 in deren Überziehstellung horizontal quergestretcht, wobei beim nachfolgenden Überziehvorgang der Haube 4 durch die Multifunktionselemente 3 auch noch ein Vertikalstretch eingeprägt wird, und die Haube längenmäßig so bemessen ist, daß sie sich im fertigen Umhüllungszustand (s. Fig. 27) mit einem Unterstretch 47 entweder an die Unterseite der den Stückgutstapel 1 abstützenden Palette 48 anlegen kann (s. links in Fig. 27), oder an die Unterseite des Stapels 1 (s. Fig. 27 rechts).
Wenn in Fig. 27 zwischen den beiden Lagen des Verstärkungs-Schlauchabschnittes 40 und dem Verstärkungs-Schlauchabschnitt 40 zum Stapel 1 bzw. zur Haube 4 und/oder den einzelnen Abschnitten der Haube 4 und dem Stapel 1 (an dessen Oberseite 39 und seinen Seitenwänden) ein (z.T. sogar erheblicher) Abstand (in Fig. 27) eingezeichnet ist, so erfolgte dieses bei dieser schematischen Darstellung lediglich der besseren Deutlichkeit halber. Irgendwelche Zwischenräume zwischen einander benachbarten Folienabschnitten sowie diesen und dem Stapel sind im fertigen Umhüllungszustand selbstverständlich tatsächlich nicht vorhanden. Vielmehr liegen alle Folienabschnitte im fertigen Umhüllungszustand (Fig. 27) aufgrund des erheblichen Quer- und Längsstretches sowie der hierdurch dem Folienmaterial eingeprägten inneren Spannungen ganz fest aneinander bzw. am Stapel 1 an.
Es ist noch nachzutragen, daß die Reffrollen 7 jeweils beim Aufreffen von Folie auf die Multifunktionselemente 3 (die bei der Darstellung der fertigen Ladeeinheit gem. Fig. 27 bereits wieder in ihre obige Ausgangsstellung verfahren worden sind, um einen neuen Verpackungszyklus einzuleiten) nicht mit den oberen Rollen 20 im oberen Randabschnitt 15 der Multifunktionselemente 3 im Eingriff sind, sondern mit den unteren Rollen 25, und daß sie dabei nicht gem. den Pfeilen 9' angetrieben sind, sondern im Gegensinne gem. den Pfeilen 8.
Fig. 28 zeigt einen Stückgutstapel 1 wie er bei einer Verfahrensvariante in einem Zwischenzustand vor dem eigentlichen Umhüllen des Stapels 1 mit einem Umhüllungs-Schlauchabschnitt (ggf. als Haube 4 ausgebildet) vorliegt, wenn sich die "kritische(n) Stelle(n)" des Stapels 1 im Bereich der zweitobersten Stückgutlage befindet(n), und der Stapel 1 daher in diesem Bereich mit einem einlagigen Verstärkungs-Schlauchabschnitt 40 versehen werden soll, bevor der Umhüllungs-Schlauchabschnitt über den Stapel 1 gezogen wird.
Dabei wird der zunächst von den Multifunktionselementen 3 gerefft aufgenommene Verstärkungs-Schlauchabschnitt 40 nach seinem Abtrennen von dem Schlauchvorrat mittels der Reffrollen 7 so auf die Multifunktionselemente 3 aufgerefft, daß sein oberer Endabschnitt 41 nur relativ geringfügig über die oberen Randabschnitte 15 der Multifunktionselemente 3 vorsteht, so daß er sich beim Durchfahren der Höhenstellung gem. Fig. 23 nicht (als Widerlager) fest auf die Oberseite 39 des Stapels 1 ablegen kann, sondern beim weiteren Absenken der Multifunktionselemente 3 über die umlaufenden Kanten 39' der Oberseite 39 des Stapels 1 gezogen wird.
Hat der obere Endabschnitt 41 des Verstärkungs-Schlauchabschnittes 40 dabei die Stellung gem. Fig. 28 erreicht, wie dieses bzgl. der Multifunktionselemente 3 in Fig. 28 im oberen rechten Teil mit strichpunktierten Linien angedeutet ist, so werden die an die oberen Rollen 20 im oberen Randabschnitt 15 der Multifunktionselemente 3 herangefahrenen Reffrollen 7 gem. dem Pfeil 8' umgekehrt zu ihrer Reff-Drehrichtung angetrieben, und zwar zunächst kurz bei stillstehendem Hubrahmen 14 bzw. vorübergehend nur langsam nach unten weiter abgesenktem Hubrahmen 14, so daß Folienmaterial von den Multifunktionselementen 3 nach oben abgerefft werden und sich unter (Haft-)Reibschluß fest an die Stapelseitenflächen anlegen kann. Der danach bereits seitlich am Stapel anliegende obere Randabschnitt 41 des Verstärkungs-Schlauchabschnittes 40 bildet beim weiteren Absenken der Multfunktionselemente 3 dann also das erforderliche (Reibschluß-)Widerlager, gegen welches beim weiteren Absenken der Multifunktionselemente 3 weiteres Folienmaterial des Verstärkungs-Schlauchabschnittes 40 von den Multfunktionselementen 3 (unter gesteuertem Einwirken der Reffrollen 7) abgleiten kann, bis der Verstärkungs-Schlauchbschnitt 40 von den Multifunktionselementen 3 abgeglitten ist, die danach wieder in ihre obere Ausgangsstellung verfahren werden, um den Umhüllungsvorgang mit dem Umhüllungs-Schlauchabschnitt als solchem oder in Ausbildung als Folienhaube 4 einzuleiten.
Schließlich zeigt Fig. 29 eine weitere beispielhafte Variante, bei welcher die "kritische(n) Stelle(n)" der zu verpackenden Stückguteinheit 1 im unteren Randbereich der Palette 48 liegt (linker Teil von Fig. 22), bzw. durch scharfkantige Ränder 49' der Unterseite 49 der Stückeinheit 1 gebildet wird, so daß - entsprechend der Ladeeinheit gem. Fig. 27 - eine einteilige, zweilagige Folienverstärkung an einem unteren umlaufenden Rand der zu verpackenden Stückguteinheit 1 gebildet werden soll. Die Verfahrensschritte sind dabei entsprechend und in Kenntnis der vorstehenden Darlegungen ohne weiteres ermittelbar: Der auf die Multifunktionselemente 3 aufgereffte Verstärkungs-Schlauchabschnitt 40 wird so auf diese aufgerefft, daß sein oberer Randabschnitt 41 zunächst entweder nicht oder aber nur so wenig in dem Zwischenzustand gem. Fig. 15 über die oberen Randabschnitte 15 der Multifunktionselemente 3 vorsteht, daß es in der nachfolgenden Zwischenstellung gem. Fig. 16 nicht zu einer Verankerung des oberen Randabschnittes 41 als Oberstretch auf der Oberseite 39 der zu umhüllenden Stückguteinheit 1 kommen kann, sondern daß der obere Randabschnitt 41 des Verstärkungs-Schlauchabschnittes 40 bei weiterem Absenken der Multifunktionselemente 3 mit nach unten genommen wird.
Bereits während des weiteren Absenkens oder aber in einer unteren Arbeitsstellung, wie sie unten rechts in Fig. 29 eingezeichnet ist, wird der obere Endabschnitt 41 des auf die Multifunktionselemente 3 in deren Überziehstellung unter Querstretch gehaltenen Verstärkungs-Schlauchabschnittes 40 mittels der an die oberen Rollen 20 der Multifunktionselemente 3 herangefahrenen und im Abreffsinne angetriebenen Reffrollen 7 so viel Folie abgerefft, daß sich der obere Randabschnitt 41 des Vestärkungs-Schlauchabschnittes 40 als erste Verstärkungslage an die Unterseite 49 des Stapels 1 bzw. die Unterseite der Palette 48 fest anlegen und damit ein Widerlager bilden kann, gegen welches beim nachfolgenden Hochfahren der Multifunktionselemente 3 Folie von den Multifunktionselementen 3 abgleiten und sich als untere erste Verstärkungslage an die Seitenflächen der Stückguteinheit 1 anlegen kann.
Hat der Hubrahmen 14 mit den Multifunktionselementen 3 eine angehobene Arbeitsstellung erreicht, in welcher sich die erste Folienlage des Verstärkungs-Schlauchabschnittes 40 fest an den Stapel (und ggf. die Palette 48) seitlich angelegt hat, so daß sie beim nachfolgenden erneuten Absenken der Multifunktionselemente 3 nach unten ein (Haftreibungs-)Widerlager für die von den Multifunktionselementen 3 weiterhin abzuziehende Folie bildet, die sich dabei als äußere zweite Verstärkungslage an die innere Folienlage fest anlegt, so wird der Hubrahmenantrieb erneut reversiert, und der Hubrahmen 14 wiederum nach unten in eine Stellung gefahren, welcher der Verstärkungs-Schlauchabschnitt 40 vollständig von den Multifunktionselementen 3 abgeglitten ist, wobei sich sein unterer Randabschnitt nach dem Abgleiten von den Multifunktionselementen 3 als äußere untere Verstärkungslage auf die innere erste Verstärkungslage legt. Anschließend können die Multifunktionselemente 3 dann zur Einleitung des eigentlichen Umhüllungsvorgangs wiederum in ihre obere Ausgangslage verfahren werden, um aus dieser den Umhüllungsvorgang mit dem - ggf. als Haube 4 ausgebildeten - Umhüllungs-Schlauchabschnitt einzuleiten.
Es ist offenkundig, daß ggf. an einer zu umhüllenden Stückguteinheit auch mehrere Verstärkungs-Schlauchabschnitte 40 angeordnet werden können, wenn das zu umhüllende Stückgut 1 dieses erfordert bzw. für zweckmäßig erscheinen läßt, und daß ggf. auch mehr als zweilagige Folienverstärkungen ggf. auch einteilig ausgebildet werden können.
Dabei mag das erfindungsgemäße Verfahren prima facie relativ zeitaufwendig wirken mit der Folge einer erheblichen Verminderung der Maschinenleistung (Durchsatzkapazität). Dem ist jedoch tatsächlich nicht so, da sich gezeigt hat, daß sich bei entsprechender Steuerung selbst relativ kompliziert ausgebildete Ladeeinheiten mit (ggf. mehrfacher) mehrlagiger Verstärkung mit überraschend kurzen Taktzeiten realisieren lassen.
Tatsächlich kann man die Wirtschaftlichkeit des erfindungsgemäßen Verfahrens vernünftigerweise insgesamt ja auch gar nicht mit gattungsgemäßen Verfahren vergleichen, bei denen die fertig umhüllten Ladeeinheiten an kritischen Stellen keinerlei Schutz gegen Beschädigungen der Folie aufweisen, sondern muß es mit denkbaren Alternativen ins Verhältnis setzen, bei denen ein Schutz gegen eine Folienbeschädigung auf andere Weise geschaffen werden muß (bspw. durch eine Auspolsterung oder ähnliche Maßnahme von Hand). Wenn man bei solchen denkbaren Alternativen eine Wirtschaftlichkeitsberechnung anstellt, kommt man bei einer Vergleichsberechnung beim erfindungsgemäßen Verfahren selbst unter Berücksichtigung einer gewissen Kapazitätsverminderung zu überraschend günstigen Werten, weil schon der Investitionsaufwand kaum größer ist als bei einer konventionellen Stretchhauben-Verpackungsmaschine (es bedarf lediglich einer modifizierten Steuerung), da mit den ohnehin vorhandenen Elementen und Baugruppen gearbeitet werden kann, und weil die erforderliche partielle Folienverstärkung überdies aus ein und demselben Schlauchvorrat vorgenommen werden kann.
Wenn man dabei die für die einzelnen Verfahrensschritte erforderlichen Taktzeiten durch geschickte Steuerung minimalisiert, und wenn man Verfahrensschritte soweit irgend möglich sogar zeitlich überlappen läßt (bspw. kann das Zuführen von Schlauchmaterial bereits während des Herausfahrens einer fertig umhüllten Ladeeinheit aus der Vorrichtung erfolgen, und das Zufördern einer zu umhüllenden Ladeeinheit, wenn weiter oben bereits vorbereitende Verfahrensschritte für das Anbringen des/eines Verstärkungs-Schlauchabschnittes getroffen werden), ist die Durchsatzeinbuße gegenüber Verpackungsverfahren ohne Folienverstärkung überraschend und durchaus akzeptabel klein, insb. wenn nicht nur der/ein Verstärkungs-Schlauchabschnitt 40 nach dem Abtrennen vom Schlauchvorrat als solcher verbleibt, sondern auch der nachfolgend aufzubringende Umhüllungs-Schlauchabschnitt nicht als Folienhaube 4 übergezogen werden muß, um der zu umhüllenden Stückguteinheit außer einer erhöhten Formfestigkeit auch einen verläßlichen Witterungsschutz zu verleihen, wie dieses bspw. bei aus Mauersteinen gebildeten Stapeln regelmäßig der Fall ist.
Das erfindungsgemäße Verfahren ist nicht zuletzt auch deshalb - neben seinen offenkundigen technischen Vorteilen - besonders wirtschaftlich, weil man bisher für derartige Problem-Stückguteinheiten mit "kritischen Stellen" in der Regel statt einer lokalen Folienverstärkung insgesamt erheblich dickere Folie für den Umhüllungs-Schlauchabschnitt gewählt hat, und damit schon bei einer Verdoppelung der Foliendicke, deren Schutzfunktion beim erfindungsgemäßen Verfahren etwa einer einlagigen Folienverstärkung an einer kritischen Stelle entspricht, zu einer Verdoppelung der Folienkosten kommt. Einer zweilagigen Folienverstärkung an einer kritischen Stelle des zu umhüllenden Stückgutes (die in Ausgestaltung des erfindungsgemäßen Verfahrens - wie ausgeführt - ja sogar einteilig bzw. einstückig ausgebildet werden kann) entspräche also sogar im Stand der Technik eine Verdreifachung der Materialkosten etc., so daß die vorliegende Erfindung nicht in technischer Hinsicht, sondern auch unter Wirtschatlichkeitsgesichtspunkten die oben beschriebenen Probleme in höchst befriedigender, einfacher Weise löst.
Bezugszeichenliste
1
Stückguteinheit
2
Stretchfolie(numhüllung); Folie
3
Multifunktionselemente ("Bügel")
3'
mittlerer Scheitelbereich (von 3)
3''
Seitenabschnitte (von 3)
4
(Folien-)Haube
4'
Folien-Umhüllungs-Schlauchabschnitt
4''
Haubendeckel
5
Reffeinheiten
6
Doppelpfeil
7
Reffrolle (von 5)
7'
elastischer Mantel (von 7)
8
Pfeil
9
Pfeil
10
Haubendeckel
11
Quernaht
11'
mittlerer Bereich (von 11)
11''
äußere Bereiche (von 11)
12
Folientaschen
13
Rand (von 12)
14
Hubrahmen
15
oberer Randabschnitt (von 3)
15'
oberer Bügelrand
16
Endabschnitt (von 3) (linear)
17
Stützabschnitt (von 3)
18
Schweißnähte
19
Hinterschneidung
20
Rolle (in 15)
21
Achsen
22
Lager
23
Abschnitt (von 15)
24
Ausnehmung (in 3)
25
(zweite/untere) Rolle (in 17)
26
(Flach-)Gurt
27
Pfeil
28
Drehachse (von 7)
29
Pfeil
30
Führung
30'
Fußteil
31
Pfeil
32
Pfeil
33
Kolben-Zylinder-Einheit
34
Anlenkstelle
35
Pfeil
36
Drehachse (von 7)
37
Drehachse (von 20)
38
Drehachse (von 25)
39
Oberseite (von 1)
39'
Kanten (von 39)
40
Verstärkungs-Schlauchabschnitt
41
oberer Endabschnitt (von 40)
42
Schlauchabschnitt (von 40)
43
Falten
44
Pfeile
45
Pfeil
46
Oberstretch
47
Unterstretch
48
Palette
49
Unterseite (von 1)
49'
Ränder (von 49)
50
(Folien-Förder-)Einrichtung
51
(Klein-)Gurtförderer
52
Flachriemen (von 51)
53, 53'
unteres Umlenkelement (für 52)
54
Obertrum (von 52)
55
Untertrum von (52)
56
Ausnehmung (in 17)
57
Pfeil
58
Längsmittelachse (von 53')
59
Achsstummel (von 53')
60
Exzenterachse (von 53')
61
Längsmittelachse (von 62)
62
Mittelrolle
M
Längsmittelachse
a
Abstand (7 / 3)
s
Sicherheitsabstand
d
Durchmesser (von 15)
b
Dicke (von 17)
e
Achsabstand (20 / 25)
f
Abstand Reffrolle 7/oberer Bügelrand 15'
f'
Abstand Ausnehmung 56/oberer Bügelrand 15'
g
Breite (von 56)
h
Breite (von 52)
j
Höhe (von 56)
r
Radius (von 3)
l
Länge (von 20)

Claims (35)

  1. Verfahren zum Umhüllen von Stückguteinheiten (1), insb. quader- bzw. würfelförmigen Stückgutstapeln, mit Stretchfolie (2; 4), welche eine fertig umhüllte Stückguteinheit (1) jeweils
    wenigstens an deren Seitenflächen unter ihr durch Querdehnung eingeprägter innerer Umfangsspannung vollständig umhüllt,
    vorzugsweise an ihrer Unterseite (49) untergreift, und
    bei einer Ausbildung der Stretchfolienumhüllung als Folienhaube (4) auch an ihrer Oberseite (39) überdeckt,
    bei dem jeweils ein (Umhüllungs-)Schlauchabschnitt (4; 4') eines insb. als Seitenfaltenschlauch ausgebildeten, bevorrateten (Kunststoff-)Folienschlauches, der in seinem zugeführten Ausgangszustand einen kleineren Umfang aufweist als die jeweils zu umhüllende Stückguteinheit (1),
    an seinem freien Endabschnitt von im allgemeinen/vorzugsweise bügelartigen Multifunktionselementen (3) aufgenommen und aufgespreizt wird;
    im wesentlichen konzentrisch zur Schlauch- bzw. Stückgut-Längsmittelachse (M) auf die Multifunktionselemente (3) aufgerefft wird;
    an seinem der jeweils zu umhüllenden Stückguteinheit (1) abgekehrten oberen Ende vom Schlauchvorrat abgetrennt wird;
    ggf. vor dem Abtrennen an seinem oberen Ende mit einer Quernaht (11) abgeschweißt wird;
    mittels der Multifunktionselemente (3) in einen Überziehzustand quergedehnt wird;
    und in seinem Überziehzustand über die jeweils zu umhüllende Stückguteinheit (1) gezogen wird,
    dadurch gekennzeichnet, daß die jeweils zu umhüllende Stückguteinheit (1) vor dem Umhüllen mit dem ggf. haubenförmig ausgebildeten (Umhüllungs-)Schlauchabschnitt (4, 4') (= erster Schlauchabschnitt) an wenigstens einem Abschnitt wenigstens einlagig mit wenigstens einem Verstärkungs-Schlauchabschnitt (40) (= zweiter Schlauchabschnitt) ringförmig umhüllt wird.
  2. Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß eine scharfkantige und/oder spitze Ecken aufweisende Stückguteinheit (1) wenigstens an ihrem die Oberkanten (39') ihrer Seitenflächen einschließenden oberen Abschnitt von wenigstens einem Verstärkungs-Schlauchabschnitt (40) umhüllt wird.
  3. Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß wenigstens ein wenigstens einlagiger zweiter Schlauchabschnitt (40) so an der Stückguteinheit (1) angeordnet wird, daß er wenigstens den oberen Endabschnitt ihrer Seitenwände umlaufend umhüllt, und diese mit seinem oberen Randabschnitt (41) als Oberstretch übergreift.
  4. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der/wenigstens ein Verstärkungs-Schlauchabschnitt (40) in seinem ungedehnten Ausgangszustand einen kleineren Umfang als die jeweils zu umhüllende Stückguteinheit (1) aufweist.
  5. Verfahren nach Anspruch 4, dadurch gekennzeichnet, daß ggf. sämtliche Verstärkungs-Schlauchabschnitte (40) in ihren Ausgangszustand einen kleineren Umfang als die jeweils zu umhüllende Stückguteinheit (1) aufweisen.
  6. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß ggf. sämtliche Verstärkungs-Schlauchabschnitte (40) in ihrem Ausgangszustand den gleichen Umfang aufweisen, wie der noch ungedehnte Umhüllungsschlauchabschnitt (4') bzw. die aus diesem gebildete Haube (4).
  7. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß sämtliche Schlauchabschnitte (4, 4'; 40) aus dem gleichen Material bestehen.
  8. Verfahren nach Anspruch 7, dadurch gekennzeichnet, daß sämtliche Schlauchabschnitte (4, 4', 40) von dem selben Schlauchvorrat zugeführt und abgetrennt werden.
  9. Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der bzw. jeder Verstärkungs-Schlauchabschnitt (40) jeweils mittels der Multifunktionselemente (3) an der jeweils zu umhüllenden Stückguteinheit (1) angeordnet wird.
  10. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß ein Verstärkungs-Schlauchabschnitt (40) wenigstens zweilagig ausgebildet wird.
  11. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet,
    daß die Multifunktionselemente (3) zum Aufnehmen des Folienschlauches bzw. eines Verstärkungs-Schlauchabschnittes (40) jeweils in eine einander angenäherte Aufnahmestellung gefahren und aus dieser relativ zu dem zugeführten Schlauch bzw. Schlauchabschnitt in dessen offenes freies Ende verfahren werden;
    daß die Multifunktionselemente (3) den aufgenommenen Schlauch(abschnitt) (40) durch diagonales Auseinanderfahren (i.w. ungedehnt) aufspreizen;
    daß ein Schlauch(abschnitt) (40) vorgegebener Länge in i.w. konzentrisch zur Schlauch- bzw. Stückgut-Längsmittelachse (M) verlaufenden Falten auf die Multifunktionselemente (3) aufgerefft wird;
    daß ggf. ein Verstärkungs-Schlauchabschnitt (40) mit Abstand zum freien Schlauchende vom zugeführten Schlauchvorrat abgetrennt wird;
    daß der Verstärkungs-Schlauchabschnitt (40) ggf. so auf die Multifunktionselemente (3) nachgerefft wird, oder ggf. mittels reversierbar antriebbarer Reffrollen (7) wieder soweit von den Multifunktionselementen (3) abgerefft wird, daß sein oberer freier Rand um ein vorgegebenes Maß (41) über das obere Ende der Multifunktionselemente (3) vorsteht;
    daß die Multifunktionselemente (3) unter horizontaler Querdehnung des Verstärkungs-Schlauchabschnittes (40) aus ihrer Aufspreiz-bzw. Reffstellung nach außen in eine Überziehstellung gefahren werden;
    und daß die Multifunktionselemente (3) in/aus ihrer Überziehstellung in eine erste untere Arbeitsstellung abgesenkt werden, in welcher der Verstärkungs-Schlauchabschnitt (40) entweder von den Multifunktionselementen (3) vollständig abgeglitten ist, und sich als einlagige Folienverstärkung an die Stückguteinheit (1) angelegt hat, oder aus welcher die Multifunktionselemente (3) zwecks Bildung wenigstens einer weiteren Verstärkungslage vor dem Hochfahren der Multifunktionselemente (3) in ihrer Ausgangsstellung zunächst in eine zweite untere Arbeitsstellung verfahren werden, in welcher der Verstärkungs-Schlauchabschnitt (40) entweder vollständig von ihnen abgeglitten ist, oder ggf. zwecks Bildung einer weiteren Verstärkungslage erneut in die erste untere Arbeitsstellung verfahren werden, bevor sie in ihre Ausgangsstellung hochgefahren werden.
  12. Verfahren nach Anspruch 11, dadurch gekennzeichnet, daß die Multifunktionselemente (3) zwecks Bildung eines mehrlagigen einteiligen Verstärkungs-Schlauchabschnittes (40) unter jeweiliger Ablage einer Folien-Verstärkungslage mehrfach zwischen der ersten und zweiten unteren Arbeitsstellung hin- und hergefahren werden, bis die Folie vollständig von den Multifunktionselementen (3) abgeglitten ist, und diese zwecks Anbringung eines weiteren Verstärkungs-Schlauchabschnittes (40) an derselben oder einer anderen kritischen Stelle der zu umhüllenden Stückguteinheit (1), oder - nach Beendigung des Verstärkungsvorganges - zwecks Aufnahme des zu überziehenden Umhüllungs-Schlauchabschnittes (4) in ihre obere Ausgangsstellung verfahren werden.
  13. Verfahren nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß von den Multifunktionselementen (3) erforderlichenfalls jeweils in deren Stillstand so viel Folie abgerefft wird, daß diese sich zwecks Bildung eines Widerlagers beim weiteren Abziehen von Folie von den Multifunktionselementen (3) in der Art eines Oberstretches an die Oberseite (39) der zu umhüllenden Stückguteinheit (1) bzw. in entsprechender Weise als Verstärkungs-Unterstretch an die Unterseite der Stückguteinheit (1), bzw. an die Seitenflächen der Stückguteinheit (1) unter Haftreibung fest anlegen kann, bevor die Multifunktionselemente (3) erneut abgesenkt bzw. angehoben werden.
  14. Vorrichtung zum Umhüllen von Stückguteinheiten (1), insb. quader- bzw. würfelförmigen Stückgutstapeln, mit Stretchfolie (4) zur Durchführung des Verfahrens nach einem oder mehreren der vorhergehenden Ansprüche, mit
    einem insb./vorzugsweise als Seitenfaltenschlauch ausgebildeten Schlauchvorrat aus Kunststoff-Stretchfolie;
    einer Zuführeinrichtung, mittels welcher jeweils ein Schlauchabschnitt vorgegebener Länge vom Schlauchvorrat zuzuführen ist;
    mehreren im allgemeinen an einem gemeinsamen Hubrahmen (14) angeordneten, bügelförmig ausgebildeten Multifunktionselementen (3) zum Aufnehmen und Aufspreizen des freien Schlauch-Endabschnittes, und dessen Aufreffen in i.w. konzentrischen Falten zur Schlauch-Längsmittelachse (M) sowie zum Querstretchen des aufgerefften Schlauchabschnittes;
    einer Schneideinrichtung zum Abtrennen eines Schlauchabschnittes vorgegebener Länge vom Schlauchvorrat;
    ggf. einer Schweißeinrichtung, mittels welcher der Schlauchabschnitt zwecks Bildung einer Haube (4) vor dem Abtrennen mit vorgegebenem Abstand zu seinem freien Ende mit einer Quernaht (11) abzuschweißen ist;
    Reffeinrichtungen (5), mittels welcher Folie auf die Multifunktionselemente (3) aufzureffen ist;
    und einer Steuereinrichtung zum Steuern des gesamten Verpackungsvorgangs, dadurch gekennzeichnet, daß die Vorrichtung so gesteuert ist, daß zunächst ein zur Verstärkung dienender Verstärkungs-Schlauchabschnitt (40) von den Multifunktionselementen (3) aufzunehmen, i.w. ungedehnt aufzuspreizen, auf die Multifunktionselemente aufzureffen, mittels der Schneideinrichtung von dem Schlauchvorrat abzutrennen, ggf. nachzureffen, und in einem von den Multifunktionselementen (3) auf ein Überziehmaß quergestretchten Zustand über die zu umhüllende Stückguteinheit (1) zu ziehen und an einer vorgegebenen kritischen Stelle an dieser abzulegen ist.
  15. Vorrichtung nach Anspruch 14, wobei die Bügel (3) in einer Draufsicht jeweils eine (i.a. gleichschenklige) L-Form mit einem abgerundeten mittleren Scheitelbereich (3') aufweisen, an welchen sich beidseitig ein i.w. gerader äußerer Seitenabschnitt (3'') anschließt, sich vom i.w. horizontalen oberen Rand (15') jedes Bügels (3) ein am Hubrahmen (14) abgestützter, der L-Form ihres oberen Randes (15') i.w. nach unten folgender, flächiger Stützabschnitt (17) nach unten erstreckt, und jedem Bügel (3) eine am Hubrahmen (14) angeordnete, horizontal verfahrbare Reffeinheit (5) mit einer reversierbar antreibbaren Reffrolle (7) zugeordnet ist, die aus einer Ruhestellung mit vertikalem Abstand (f) zum oberen Bügelrand (15') an die Außenseite des ihr zugeordneten Bügels (3) zu fahren ist, insb. zur Durchführung des Verfahrens nach einem oder mehreren der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß jeder Bügel (3) in seinem mittleren (Scheitel-)Bereich (3') mit einer (Folien-Förder-)Einrichtung (50) versehen ist, mittels welcher die quergestretchte Umhüllungsfolie (2) in der Überziehstellung der Bügel'(3) während des Überziehvorgangs fluchtend oberhalb der dabei - überwiegend unter ein Einklemmen der Folie (2) - i.w. mittig an den Bügel (3) herangefahrenen und im Gegensinne zur Drehrichtung (8) beim Reffen angetriebenen Reffrolle (7) bis zum Verlassen des oberen Bügelrandes (15') steuerbar über den Bügel (3) zu bewegen ist.
  16. Vorrichtung nach Anspruch 15, dadurch gekennzeichnet, daß die Umhüllungsfolie (2) jeweils fluchtend oberhalb der an den Bügel (3) herangefahrenen Reffrolle (7) mittels der (Folien-Förder-)Einrichtung (50) gleitreibungsfrei über den Bügel (3) zu bewegen ist.
  17. Vorrichtung nach Anspruch 15 oder 16, wobei der obere Rand (15') bzw. der obere Randabschnitt (15) der Bügel (3) jeweils wenigstens in seinem mittleren Bereich an seiner Oberseite abgerundet ist, und wobei der Stützabschnitt (17) in seinem mittleren Bereich unterhalb seines oberen Randes (15') bzw. Randabschnittes (15) mit einer fensterartigen Ausnehmung (56) versehen ist, dadurch gekennzeichnet, daß im mittleren Bügelbereich (3') ein reversierbar antreibbarer, vertikaler (Klein-)Gurtförderer (51) mit einem in sich geschlossenen Flachriemen (52) als Fördergurt angeordnet ist, der an seinem oberen Ende vom oberen Bügel-Randabschnitt (15) und an seinem unteren Ende von einem unteren Umlenkelement (53; 53') umgelenkt ist, wobei sein äußeres eines Trum ("Obertrum") (54) an der Außensseite und sein inneres anderes Trum ("Untertrum") (55) an der Innenseite des i.w. flächigen Bügel-Stützabschnittes (17) verläuft.
  18. Vorrichtung nach Anspruch 17, dadurch gekennzeichnet, daß die mit Abstand (f') zum oberen Bügelrand (15') angeordnete fensterartige Ausnehmung (56) eine Breite (g) aufweist, die wenigstens so groß ist, wie die Breite (h) des Flachriemens (52), sowie eine Höhe (j), die wenigstens so groß ist, wie die Dicke (k) des Flachriemens (52), wobei die das untere Umlenkelement für den Flachriemen (52) bildende Oberkante (53) der Ausnehmung (56) horizontal verläuft und nach unten abgerundet ist.
  19. Vorrichtung nach Anspruch 16 oder 17, dadurch gekennzeichnet, daß in der Ausnehmung (56) ein zylindrisches unteres Umlenkelement (53') mit horizontaler Längsmittelachse (58) angeordnet ist.
  20. Vorrichtung nach Anspruch 19, dadurch gekennzeichnet, daß das zylindrische untere Umlenkelement (53') als um seine Längemittelachse (58) drehbare Rolle ausgebildet ist.
  21. Vorrichtung nach Anspruch 18, dadurch gekennzeichnet, daß das zylindrische untere Umlenkelement (53') für den Flachriemen (52) während des Betriebes drehfest angeordnet ist.
  22. Vorrichtung nach Anspruch 21, dadurch gekennzeichnet, daß das zylindrische untere Umlenkelement (53') jeweils an einer exzentrisch zu seiner Längsmittelachse (58) verlaufenden Exzenterachse (60) am Stützabschnitt (17) des Bügels (3) entriegelbar befestigt ist und entriegeltem Zustand zwecks Spannung des Flachriemens (52) um seine Exzenterachse (60) schwenkbar ist.
  23. Vorrichtung nach Anspruch 22, dadurch gekennzeichnet, daß zwischen dem unteren Umlenkelement (53') und dem oberen Bügelrand (15') eine um ihre Längsmittelachse drehbare (Widerlager-)Rolle (62) mit horizontaler Drehachse (61) angeordnet ist, an welche die Reffrolle (7) der zugeordneten Reffeinheit (5) unter Andruck heranzufahren ist.
  24. Vorrichtung nach einem oder mehreren der Ansprüche 15 - 23, insb. nach Anspruch 9, dadurch gekennzeichnet, daß der obere Randabschnitt (15) der Bügel (3) jeweils im mittleren Bügelbereich jeweils von einer um ihre Längsmittelachse drehbaren (Ober-)Rolle (20) gebildet ist.
  25. Vorrichtung nach Anspruch 24, dadurch gekennzeichnet, daß die Länge der Oberrolle (20) wenigstens i.w. so groß ist wie die Breite der ihr zugeordneten Reffrolle (7).
  26. Vorrichtung nach Anspruch 24 oder 25, wobei der obere Bügel-Randabschnitt (15) gegenüber dem Bügel-Stützabschnitt (17) verdickt ist, und einen i.w. kreisförmigen Querschnitt aufweist, dadurch gekennzeichnet, daß die (Ober-)Rolle (20) i.w. den gleichen Durchmesser (d) aufweist wie der Bügelrandabschnitt (15).
  27. Vorrichtung nach einem oder mehreren der vorhergehenden Ansprüche 17 - 26, dadurch gekennzeichnet, daß die (Klein-)Gurtförderer (50) der Bügel (3) jeweils mittels eines Trommelmotors antreibbar sind, der die untere Umlenkrolle (53') bzw. die Widerlagerrolle (62) bzw. die Oberrolle (20) bildet.
  28. Vorrichtung nach einem oder mehreren der Ansprüche 17 - 26, dadurch gekennzeichnet, daß der Flachriemen (52) des (Klein-)Gurtförderers (50) jeweils von der an ihn herangefahrenen Reffrolle (7) der zugeordneten Reffeinheit (5) anzutreiben ist.
  29. Vorrichtung nach einem oder mehreren der Ansprüche 24 - 28, dadurch gekennzeichnet, daß in jedem Bügel (3) zwei übereinander angeordnete Rollen (20, 53') angeordnet sind.
  30. Vorrichtung nach Anspruch 29, dadurch gekennzeichnet, daß die Reffrollen (7) beim Aufreffen von Folie (2) auf die Bügel (3) (wenigstens) an die untere Rolle (53') und beim Abziehen von Folie (2) von den Bügeln (3) (wenigstens) an die obere Rolle (20) heranzufahren sind.
  31. Vorrichtung nach Anspruch 30, dadurch gekennzeichnet, daß die Reffeinheit (5) so ausgebildet bzw. angeordnet sind, daß ihre Reffrolle (7) jeweils wahlweise an die untere Rolle (53') oder an die obere Rolle (20) des einer Reffeinheit (7) zugeordneten Bügels (3) heranzufahren ist.
  32. Vorrichtung nach Anspruch 31, dadurch gekennzeichnet, daß die Reffrolle (7) einer Reffeinheit (5) zwischen zwei Arbeitspositionen schwenkbar oder höhenverfahrbar ist.
  33. Vorrichtung nach einem oder mehreren der Ansprüche 29 - 32, dadurch gekennzeichnet, daß der Durchmesser der Reffrolle (7) jeweils deutlich größer als der Durchmesser der Bügelrollen (20, 53') ist.
  34. Vorrichtung nach Anspruch 33, dadurch gekennzeichnet, daß der Durchmesser der unteren Bügelrolle (53') deutlich größer als der Durchmesser der oberen Bügelrolle (20) ist.
  35. Vorrichtung nach einem oder mehreren der Ansprüche 15 - 34, dadurch gekennzeichnet, daß die Reffrollen (7) ballig ausgebildet sind.
EP02004569A 2001-06-13 2002-02-27 Verfahren zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie Expired - Lifetime EP1266829B9 (de)

Priority Applications (1)

Application Number Priority Date Filing Date Title
DK02004569T DK1266829T3 (da) 2001-06-13 2002-02-27 Fremgangsmåde til omhylling af stykgods, især stykgodsstabler, med strækfolie

Applications Claiming Priority (4)

Application Number Priority Date Filing Date Title
DE20109692U DE20109692U1 (de) 2001-06-13 2001-06-13 Vorrichtung zum Umhüllen von Stückgut mittels einer Stretchfolienhaube
DE20109692U 2001-06-13
DE10163728 2001-12-21

Publications (3)

Publication Number Publication Date
EP1266829A1 true EP1266829A1 (de) 2002-12-18
EP1266829B1 EP1266829B1 (de) 2004-12-01
EP1266829B9 EP1266829B9 (de) 2005-04-06

Family

ID=26010860

Family Applications (2)

Application Number Title Priority Date Filing Date
EP02004569A Expired - Lifetime EP1266829B9 (de) 2001-06-13 2002-02-27 Verfahren zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie
EP02004253A Expired - Lifetime EP1266828B1 (de) 2001-06-13 2002-02-27 Verfahren und Vorrichtung zum Umhüllen von Stückguteinheiten mit einer hauben- oder Schlauchförmigen Stretchfolienumhüllung

Family Applications After (1)

Application Number Title Priority Date Filing Date
EP02004253A Expired - Lifetime EP1266828B1 (de) 2001-06-13 2002-02-27 Verfahren und Vorrichtung zum Umhüllen von Stückguteinheiten mit einer hauben- oder Schlauchförmigen Stretchfolienumhüllung

Country Status (5)

Country Link
EP (2) EP1266829B9 (de)
AT (1) ATE283794T1 (de)
DE (3) DE10208339A1 (de)
DK (2) DK1266828T3 (de)
ES (2) ES2240588T3 (de)

Cited By (13)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP1818261A1 (de) * 2006-02-10 2007-08-15 AETNA GROUP S.p.A. Vorrichtung zur Verpackung von Produktgruppen mit Schlauch-Stretchfolie
EP2060492A1 (de) * 2007-11-16 2009-05-20 Msk-Verpackungs-Systeme Gesellschaft Mit Beschränkter Haftung Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
EP2199214A1 (de) * 2008-12-19 2010-06-23 Msk-Verpackungs-Systeme Gesellschaft Mit Beschränkter Haftung Verfahren und Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
WO2012154641A1 (en) * 2011-05-06 2012-11-15 Illinois Tool Works Inc. Reefing under stretch
EP2602195A1 (de) * 2011-12-07 2013-06-12 BEUMER GmbH & Co. KG Verfahren zum Umhüllen eines Stückgutstapels und damit gebildete Verpackungseinheit
EP2130771B1 (de) 2008-06-07 2016-08-03 MSK Emballage S.A.R.L. Vorrichtung und Verfahren zum Überziehen einer Schlauchfolie über einen Gutstapel
US9764867B2 (en) 2011-01-18 2017-09-19 Signode Industrial Group Llc Gripper
US9932134B2 (en) 2012-09-07 2018-04-03 Signode Industrial Group Llc Method and apparatus for setting corner protectors on a load
US10011383B2 (en) 2011-09-30 2018-07-03 Signode Industrial Group Llc Method for converting a wrapping machine into a transport condition, and a wrapping machine
EP3398861A1 (de) * 2017-05-04 2018-11-07 Erin Intellectual Property Limited Verfahren und computerprogramm zum umhüllen eines gutstapels sowie verpackungseinheit
US10138012B2 (en) 2013-10-31 2018-11-27 Signode Industrial Group Llc Apparatus for fixing and releasing the end of a roll of wrapping film
US10273031B2 (en) 2015-02-02 2019-04-30 Signode Industrial Group Llc Packaging apparatus and method for operating same
US10421570B2 (en) 2014-05-07 2019-09-24 Signode Industrial Group Llc Method for packaging of an article of merchandise

Families Citing this family (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2005042346A1 (en) * 2003-11-04 2005-05-12 Roboconsult Aps Apparatus and method for building and wrapping a load
DK178374B1 (en) 2014-11-04 2016-01-18 Frank Bruhn Aps HORIZONTALLY ARRANGED WRAP PACKAGING SYSTEM
IT202400007945A1 (it) 2024-04-10 2025-10-10 Officina Mecc Sestese S P A Apparecchiatura incappucciatrice ad accumulo e relativo metodo di incappucciamento

Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR2230549A1 (en) * 1973-05-23 1974-12-20 Applic Thermiques Machine for packing an object in a plastic sleeve - compresses sleeve into bellows form before passing object through
US4546598A (en) * 1982-04-23 1985-10-15 Karpisek Ladislav Stephan Stretch wrapping apparatus
EP0344815A1 (de) 1988-06-03 1989-12-06 Bernhard Beumer Maschinenfabrik KG Verfahren und Vorrichtung zum Umhüllen von Stückgut, insbesondere Stückgutstapeln, mit einer Stretchfolienhaube
DE3832557A1 (de) * 1988-09-24 1990-04-05 Beumer Maschf Bernhard Verfahren und vorrichtung zum bilden von mit kunststoffolie umhuellten verpackungseinheiten sowie hiermit hergestellte verpackungseinheit
EP0399540A1 (de) 1989-05-26 1990-11-28 Bernhard Beumer Maschinenfabrik KG Verfahren und Vorrichtung zum Umhüllen von Stückgut mit einer Stretchfolienhaube und hiermit zu bildende Verpackungseinheit
DE4019127A1 (de) 1990-06-15 1991-12-19 Beumer Maschf Bernhard Verfahren und vorrichtung zum umhuellen von stueckgut
DE4235409C1 (de) * 1992-10-21 1994-01-13 Moellers Maschf Gmbh Verfahren und Vorrichtung zum Umhüllen eines Stapels mittels Stretchfolie
DE9307716U1 (de) 1993-05-21 1994-01-27 Maschinenfabrik Möllers GmbH u. Co, 59269 Beckum Vorrichtung zum Umhüllen eines Stapels
EP0564971B1 (de) 1992-04-03 1997-05-07 Maschinenfabrik Möllers GmbH u. Co. Vorrichtung und Verfahren zur Bildung eines Gutstapels

Family Cites Families (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR2473985A1 (fr) * 1980-01-17 1981-07-24 Thimon Machine d'emballage d'une charge dans un troncon de gaine en un materiau souple
DE19732298C1 (de) * 1997-07-26 1999-02-04 Moellers Maschf Gmbh Vorrichtung und Verfahren zum Umhüllen eines Stapels

Patent Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR2230549A1 (en) * 1973-05-23 1974-12-20 Applic Thermiques Machine for packing an object in a plastic sleeve - compresses sleeve into bellows form before passing object through
US4546598A (en) * 1982-04-23 1985-10-15 Karpisek Ladislav Stephan Stretch wrapping apparatus
EP0344815A1 (de) 1988-06-03 1989-12-06 Bernhard Beumer Maschinenfabrik KG Verfahren und Vorrichtung zum Umhüllen von Stückgut, insbesondere Stückgutstapeln, mit einer Stretchfolienhaube
DE3832557A1 (de) * 1988-09-24 1990-04-05 Beumer Maschf Bernhard Verfahren und vorrichtung zum bilden von mit kunststoffolie umhuellten verpackungseinheiten sowie hiermit hergestellte verpackungseinheit
EP0399540A1 (de) 1989-05-26 1990-11-28 Bernhard Beumer Maschinenfabrik KG Verfahren und Vorrichtung zum Umhüllen von Stückgut mit einer Stretchfolienhaube und hiermit zu bildende Verpackungseinheit
DE4019127A1 (de) 1990-06-15 1991-12-19 Beumer Maschf Bernhard Verfahren und vorrichtung zum umhuellen von stueckgut
EP0564971B1 (de) 1992-04-03 1997-05-07 Maschinenfabrik Möllers GmbH u. Co. Vorrichtung und Verfahren zur Bildung eines Gutstapels
DE4235409C1 (de) * 1992-10-21 1994-01-13 Moellers Maschf Gmbh Verfahren und Vorrichtung zum Umhüllen eines Stapels mittels Stretchfolie
DE9307716U1 (de) 1993-05-21 1994-01-27 Maschinenfabrik Möllers GmbH u. Co, 59269 Beckum Vorrichtung zum Umhüllen eines Stapels

Cited By (24)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP1818261A1 (de) * 2006-02-10 2007-08-15 AETNA GROUP S.p.A. Vorrichtung zur Verpackung von Produktgruppen mit Schlauch-Stretchfolie
US7966790B2 (en) 2007-11-16 2011-06-28 Msk-Verpackungs-Systeme Gmbh Apparatus for pulling foil hood down over large object
EP2060492A1 (de) * 2007-11-16 2009-05-20 Msk-Verpackungs-Systeme Gesellschaft Mit Beschränkter Haftung Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
EP2130771B1 (de) 2008-06-07 2016-08-03 MSK Emballage S.A.R.L. Vorrichtung und Verfahren zum Überziehen einer Schlauchfolie über einen Gutstapel
EP2130771B2 (de) † 2008-06-07 2023-02-22 MSK Emballage S.A.R.L. Vorrichtung und Verfahren zum Überziehen einer Schlauchfolie über einen Gutstapel
EP2371716A1 (de) * 2008-12-19 2011-10-05 MSK - Verpackungs-Systeme GmbH Verfahren und Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
EP2199214A1 (de) * 2008-12-19 2010-06-23 Msk-Verpackungs-Systeme Gesellschaft Mit Beschränkter Haftung Verfahren und Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
CN102300775B (zh) * 2008-12-19 2014-04-02 Msk包装系统有限公司 将软管薄膜或者薄膜罩包覆到堆装货物上的方法和设备
WO2010078915A1 (de) * 2008-12-19 2010-07-15 Msk-Verpackungs-Systeme Gmbh Verfahren und vorrichtung zum überziehen einer schlauchfolie bzw. einer folienhaube über einen gutstapel
US9764867B2 (en) 2011-01-18 2017-09-19 Signode Industrial Group Llc Gripper
US10093439B2 (en) 2011-01-18 2018-10-09 Signode Industrial Group Llc Gripper
WO2012154641A1 (en) * 2011-05-06 2012-11-15 Illinois Tool Works Inc. Reefing under stretch
EP2987734A1 (de) * 2011-05-06 2016-02-24 Signode International IP Holdings LLC Verfahren und vorrichtung zum aufreffen eines schlauchfolienabschnitts auf die refffinger einer verpackungsanlage
US10526097B2 (en) 2011-05-06 2020-01-07 Signode Industrial Group Llc Reefing under stretch
US11273935B2 (en) 2011-05-06 2022-03-15 Signode Industrial Group Llc Reefing under stretch
US10011383B2 (en) 2011-09-30 2018-07-03 Signode Industrial Group Llc Method for converting a wrapping machine into a transport condition, and a wrapping machine
EP2602195A1 (de) * 2011-12-07 2013-06-12 BEUMER GmbH & Co. KG Verfahren zum Umhüllen eines Stückgutstapels und damit gebildete Verpackungseinheit
US9932134B2 (en) 2012-09-07 2018-04-03 Signode Industrial Group Llc Method and apparatus for setting corner protectors on a load
US10138012B2 (en) 2013-10-31 2018-11-27 Signode Industrial Group Llc Apparatus for fixing and releasing the end of a roll of wrapping film
US10421570B2 (en) 2014-05-07 2019-09-24 Signode Industrial Group Llc Method for packaging of an article of merchandise
US10273031B2 (en) 2015-02-02 2019-04-30 Signode Industrial Group Llc Packaging apparatus and method for operating same
US11097865B2 (en) 2015-02-02 2021-08-24 Signode Industrial Group Llc Packaging apparatus and method for operating same
US11649084B2 (en) 2015-02-02 2023-05-16 Signode Industrial Group Llc Packaging apparatus and method for operating same
EP3398861A1 (de) * 2017-05-04 2018-11-07 Erin Intellectual Property Limited Verfahren und computerprogramm zum umhüllen eines gutstapels sowie verpackungseinheit

Also Published As

Publication number Publication date
ES2240588T3 (es) 2005-10-16
DK1266828T3 (da) 2005-09-05
EP1266828B1 (de) 2005-05-04
DE50201655D1 (de) 2005-01-05
DE50202970D1 (de) 2005-06-09
EP1266828A1 (de) 2002-12-18
DE10208339A1 (de) 2002-12-19
ATE283794T1 (de) 2004-12-15
ES2233726T3 (es) 2005-06-16
EP1266829B1 (de) 2004-12-01
DK1266829T3 (da) 2005-04-11
EP1266829B9 (de) 2005-04-06

Similar Documents

Publication Publication Date Title
DE3918311C2 (de) Verfahren und Vorrichtung zum Umhüllen von Stückgut, insbesondere Stückgutstapeln, mit einer Stretchfolienhaube
DE69012724T2 (de) Wagen zum Abwickeln von einem Film zu einer Verpackungsmaschine.
DE4103384C2 (de) Vorrichtung zum Überziehen von Stretchfolienhauben über einen Gutstapel
EP2371716B1 (de) Verfahren und Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel
DE69013902T2 (de) Mit Dehnfolie umwickelte Palettenladung sowie Verfahren und Vorrichtung für ihre Herstellung.
EP1266829B1 (de) Verfahren zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie
EP1059233A1 (de) Verfahren und Vorrichtung zum Verpacken von Gegenständen in einer Folienhaube
DE2447027A1 (de) Verfahren zum einwickeln und verpakken von gegenstaenden in dehnbare folien und maschine zur ausfuehrung des verfahrens
EP2258618B1 (de) Vorrichtung und Verfahren zum Herstellen einer Verpackungseinheit
DE3101310A1 (de) Verpackungsmaschine
EP1184281A1 (de) Verfahren und Vorrichtung zum Verpacken von Gegenständen
EP1013549B1 (de) Verfahren und Vorrichtung zum Umhüllen eines Stückgutstapels
EP1963187B1 (de) Haubenverpackungsanlage mit einrichtung zur herstellung von seitenfalten
EP0798214B1 (de) Stretcheinrichtung zum Stretchen einer Stretchfolienhaube
DE60317293T2 (de) Vorrichtung zum Umhüllen einer Ladung mittels einer Kunststofffolie
DE4019041C1 (de)
EP1275581B1 (de) Verfahren und Vorrichtung zum überziehen einer Stretchfolienhaube über einen Gutstapel
DE60311050T2 (de) Verfahren und Vorrichtung zum Umhüllen einer palettisierten Ladung mit einer Stretchfolienhaube
DE60302588T2 (de) Verfahren und Vorrichtung zum Überziehen einer Stretchfolienhaube über eine palettesierte Ladung
WO2003062062A1 (de) Verfahren und vorrichtung zum verpacken von stückgut
DE2022577A1 (de) Verfahren und Einrichtung zum Umhuellen einer Warenpackung mit einer Folie
DE2545813C2 (de) Vorrichtung zum Verpacken flacher Werkstücke
EP1048565B1 (de) Verfahren und Vorrichtung zum Verpacken von Gegenständen in einer Folienhaube
DE102004001301A1 (de) Wirtschaftliche und ökonomische Verpackungsvorrichtung mit unterschiedlichen Reff- und Dehnvarianten für Verpackungshüllen, insbesondere Hauben aus Kunstofffolie
DE20109692U1 (de) Vorrichtung zum Umhüllen von Stückgut mittels einer Stretchfolienhaube

Legal Events

Date Code Title Description
PUAI Public reference made under article 153(3) epc to a published international application that has entered the european phase

Free format text: ORIGINAL CODE: 0009012

AK Designated contracting states

Kind code of ref document: A1

Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR

AX Request for extension of the european patent

Free format text: AL;LT;LV;MK;RO;SI

17P Request for examination filed

Effective date: 20030129

AKX Designation fees paid

Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR

17Q First examination report despatched

Effective date: 20030805

GRAP Despatch of communication of intention to grant a patent

Free format text: ORIGINAL CODE: EPIDOSNIGR1

RTI1 Title (correction)

Free format text: METHOD FOR WRAPPING ARTICLES, PARTICULARLY STACKS OF ARTICLES, IN A STRETCHFOIL

GRAS Grant fee paid

Free format text: ORIGINAL CODE: EPIDOSNIGR3

GRAA (expected) grant

Free format text: ORIGINAL CODE: 0009210

AK Designated contracting states

Kind code of ref document: B1

Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: TR

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20041201

Ref country code: IE

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20041201

Ref country code: FI

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20041201

REG Reference to a national code

Ref country code: GB

Ref legal event code: FG4D

Free format text: NOT ENGLISH

REG Reference to a national code

Ref country code: CH

Ref legal event code: EP

GBT Gb: translation of ep patent filed (gb section 77(6)(a)/1977)

Effective date: 20041201

REG Reference to a national code

Ref country code: IE

Ref legal event code: FG4D

Free format text: GERMAN

REF Corresponds to:

Ref document number: 50201655

Country of ref document: DE

Date of ref document: 20050105

Kind code of ref document: P

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: CY

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20050227

Ref country code: AT

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20050227

Ref country code: LU

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20050227

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: MC

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20050228

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: SE

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20050301

Ref country code: GR

Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT

Effective date: 20050301

REG Reference to a national code

Ref country code: DK

Ref legal event code: T3

REG Reference to a national code

Ref country code: ES

Ref legal event code: FG2A

Ref document number: 2233726

Country of ref document: ES

Kind code of ref document: T3

REG Reference to a national code

Ref country code: IE

Ref legal event code: FD4D

ET Fr: translation filed
PLBE No opposition filed within time limit

Free format text: ORIGINAL CODE: 0009261

STAA Information on the status of an ep patent application or granted ep patent

Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT

26N No opposition filed

Effective date: 20050902

PGFP Annual fee paid to national office [announced via postgrant information from national office to epo]

Ref country code: NL

Payment date: 20060205

Year of fee payment: 5

PGFP Annual fee paid to national office [announced via postgrant information from national office to epo]

Ref country code: GB

Payment date: 20060222

Year of fee payment: 5

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: LI

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20060228

Ref country code: CH

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20060228

PGFP Annual fee paid to national office [announced via postgrant information from national office to epo]

Ref country code: BE

Payment date: 20060420

Year of fee payment: 5

REG Reference to a national code

Ref country code: CH

Ref legal event code: PL

GBPC Gb: european patent ceased through non-payment of renewal fee

Effective date: 20070227

NLV4 Nl: lapsed or anulled due to non-payment of the annual fee

Effective date: 20070901

BERE Be: lapsed

Owner name: *BEUMER MASCHINENFABRIK G.M.B.H. & CO. K.G.

Effective date: 20070228

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: BE

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20070228

Ref country code: PT

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20050501

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: NL

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20070901

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: GB

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20070227

REG Reference to a national code

Ref country code: FR

Ref legal event code: TP

PGFP Annual fee paid to national office [announced via postgrant information from national office to epo]

Ref country code: DE

Payment date: 20140220

Year of fee payment: 13

Ref country code: DK

Payment date: 20140221

Year of fee payment: 13

PGFP Annual fee paid to national office [announced via postgrant information from national office to epo]

Ref country code: IT

Payment date: 20140224

Year of fee payment: 13

Ref country code: FR

Payment date: 20140218

Year of fee payment: 13

Ref country code: ES

Payment date: 20140220

Year of fee payment: 13

REG Reference to a national code

Ref country code: DE

Ref legal event code: R119

Ref document number: 50201655

Country of ref document: DE

REG Reference to a national code

Ref country code: DK

Ref legal event code: EBP

Effective date: 20150228

REG Reference to a national code

Ref country code: FR

Ref legal event code: ST

Effective date: 20151030

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: IT

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20150227

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: DE

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20150901

Ref country code: DK

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20150228

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: FR

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20150302

REG Reference to a national code

Ref country code: ES

Ref legal event code: FD2A

Effective date: 20160331

PG25 Lapsed in a contracting state [announced via postgrant information from national office to epo]

Ref country code: ES

Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES

Effective date: 20150228