EP1260617B1 - Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer - Google Patents
Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer Download PDFInfo
- Publication number
- EP1260617B1 EP1260617B1 EP02011120A EP02011120A EP1260617B1 EP 1260617 B1 EP1260617 B1 EP 1260617B1 EP 02011120 A EP02011120 A EP 02011120A EP 02011120 A EP02011120 A EP 02011120A EP 1260617 B1 EP1260617 B1 EP 1260617B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- yarn
- filaments
- guiding element
- tension
- designed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 14
- 229920001169 thermoplastic Polymers 0.000 title claims description 9
- 238000004519 manufacturing process Methods 0.000 title description 8
- 238000001816 cooling Methods 0.000 claims description 18
- 238000007596 consolidation process Methods 0.000 claims description 7
- 238000002074 melt spinning Methods 0.000 claims description 7
- 238000004804 winding Methods 0.000 claims description 6
- 230000033001 locomotion Effects 0.000 claims description 5
- 238000011144 upstream manufacturing Methods 0.000 claims description 2
- 238000007711 solidification Methods 0.000 abstract description 33
- 230000008023 solidification Effects 0.000 abstract description 33
- 239000000835 fiber Substances 0.000 abstract 3
- 230000001105 regulatory effect Effects 0.000 description 15
- 239000003570 air Substances 0.000 description 5
- 238000002360 preparation method Methods 0.000 description 5
- 238000009987 spinning Methods 0.000 description 4
- 238000005259 measurement Methods 0.000 description 3
- 238000012935 Averaging Methods 0.000 description 2
- 230000001419 dependent effect Effects 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 210000003632 microfilament Anatomy 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 239000004753 textile Substances 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 239000012080 ambient air Substances 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 125000004122 cyclic group Chemical group 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000012071 phase Substances 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 239000007790 solid phase Substances 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images


Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D10/00—Physical treatment of artificial filaments or the like during manufacture, i.e. during a continuous production process before the filaments have been collected
- D01D10/04—Supporting filaments or the like during their treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H57/00—Guides for filamentary materials; Supports therefor
- B65H57/28—Reciprocating or oscillating guides
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D5/00—Formation of filaments, threads, or the like
- D01D5/08—Melt spinning methods
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D7/00—Collecting the newly-spun products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
- B65H2701/313—Synthetic polymer threads
- B65H2701/3132—Synthetic polymer threads extruded from spinnerets
Definitions
- the invention relates to a method for producing a multifilament yarn from a thermoplastic polymer by the filaments produced by melt spinning from a nozzle plate, solidified under cooling, withdrawn and wound up, the filaments led to the solidification point in a variable height yarn guide, in particular to the multifilament yarn are merged.
- the invention also features an apparatus for producing a thermoplastic polymer multifilament yarn comprising a nozzle plate for producing filaments of a thermoplastic polymer, at least one height-adjustable yarn guide, and means for winding up the multifilament yarn produced by melt spinning.
- the invention can be applied to the production of a multifilament yarn of single filaments or microfilaments produced by melt spinning and in particular be merged with a yarn guide to a multifilament yarn.
- the invention can be applied wherever first filaments are produced molten, wherein the transition between the molten phase and the at least partially solid phase of the filament is referred to as a solidification point.
- the multifilament yarns produced can be used for technical purposes, but also for textile processing. If one or more godets are used, the multifilament yarn may be formed in a low orientation, part orientation, or fully stretched condition with a high uniformity of diameter over the length of the filaments (Uster value).
- the invention is independent of the type of cooling.
- Filaments or microfilaments with a fineness of less than 1 dtex per filament can be produced with the invention.
- up to 200 filaments and more can be combined.
- a method and a device of the type described above are known from EP 0 957 187 A2 known.
- the filaments are produced by melt spinning at a spinning speed of 2000 to 7000 m / min.
- the cooling of the filaments is carried out by a central Anblassystem, ie from the interior of a so-called. Blaskerze out.
- the tempered air is supplied from outside to inside and made to flow out within the bundle of filaments.
- the cooling unit, from which the tempered air flows out has a cooling effective length, which can be changed, wherein it is considered essential to be able to adjust the distance of the upper end of the cooling unit from the nozzle plate.
- the distance is set to a maximum of 35 mm depending on the titer.
- the filaments are guided individually with an annular yarn guide and summarized below the cooling device by another yarn guide.
- This further thread guide is arranged vertically adjustable. This change in the height of the thread guide is due to the geometry of the blow candle set.
- the relative position of the solidification point thus remains unaffected and is dependent on other variables, for example on the temperature of the polymer in the region of the nozzle plate and in particular on the withdrawal or production rate and the effectiveness of the cooling device.
- the location of the consolidation point is also dependent on many other factors, including the nature of the polymer, its blends, especially colors, the filament filament, the total denier of the multifilament yarn, the desired properties of the yarn, and the spinning speed to name the main influencing factors.
- the invention has for its object to provide a method and an apparatus of the type described above, which is also suitable for carrying out the method show, with which a simple and quick adaptation in the production of different products possible and the generation of constant uniform textile-mechanical properties of the different Products is achievable.
- this is achieved in a method of the type described above in that the yarn tension of the filaments or multifilament yarn measured after the solidification point and the distance of the yarn guide is changed to the solidification point and thus to the nozzle plate in dependence on the measured yarn tension.
- the invention is based on the knowledge that changes with a change in the position of the solidification point of the filaments relative to the nozzle plate and relative to a yarn guide and the thread tension, so that it is possible to draw conclusions about the position of the solidification point from a change in the thread tension pull.
- the textile-mechanical properties of the multifilament yarn depend to a great extent on the distance between the solidification point and the first frictional contact of the individual filaments or of the multifilament yarn on a yarn guide. This applies regardless of whether the thread guide is designed only for guiding or at the same time for the preparation of the filaments and / or the multifilament yarn.
- the inventive method is used both during a product change, which is usually carried out without interruption of the melt spinning process, as well as during the production of a particular product and used, in particular to keep the textile mechanical properties of the respective product as constant as possible.
- the determination or measurement of the thread tension can be clocked, that is done in definable or adjustable time intervals, as well as the control or regulation of the distance of the thread guide to the solidification point.
- the thread tension is measured continuously and the distance of the thread guide to the solidification point is changed in cycles as a function of the measured thread tension.
- the continuous measurement of the thread tension can be detected most quickly or immediately if a change in the textile-mechanical properties occurs.
- the cyclic modulation or adjustment of the relative distance to the solidification point means that it makes sense times arise in which the thread guide is advantageous not to move, but stands still. A continuous up and down movement of the yarn guide is thus avoided and an adjustment takes place only if it makes sense to strive for constant conditions or to achieve.
- the location of the measurement of the thread tension should be as close as possible to the yarn guide which is variable in height, in order to be able to measure or determine the changes in the position of the solidification point as undisturbed as possible from other downstream influences. It even seems possible to measure the thread tension immediately before the first thread guide after the nozzle plate.
- the thread tension is measured at several points downstream of the first thread guide to the nozzle plate and the change in the distance of the thread guide is changed after an averaging of the measured values.
- the averaging can be done arithmetically, but also with a weighting of the various measured values, the signal of the sensor having the smallest distance to the solidification point being of particular importance. But it is also quite possible to gain signals from or between the arrangement of multiple godets and include in the control or regulating signal for the drive of the thread guide.
- An apparatus for producing a multifilament yarn from a thermoplastic polymer according to the invention is characterized in that a drive for a height-adjustable adjustment of the yarn guide relative to the solidification point of the filaments is provided that at least one sensor for determining the yarn tension of the filaments or the multifilament yarn is provided and that a control or regulating device for the drive in dependence on the determined Thread tension is provided by the sensor.
- the thread guide no longer z. B. to arrange a screw mount variable in height on the device, but to provide a drive on which the thread guide is arranged and with the aid of the thread guide can be adjusted continuously variable relative to the solidification point of the filaments and thus the position of the nozzle plate in height during operation ,
- a drive can be realized in many ways, for example, mechanically by a motor-driven adjusting spindle, pneumatic or hydraulic ways by the use of appropriate piston / cylinder units o. The like ..
- at least one sensor must be provided for determining the thread tension.
- Such measuring heads, with which the thread tension can be determined are known per se.
- a control or regulating device for the drive must be provided as a function of the determined thread tension by the sensor.
- the signal supplied by the sensor or the signals supplied by a plurality of sensors can be processed, modulated and applied to the drive.
- the yarn guide may be formed to form the multifilament yarn.
- the sensor can also be arranged independently downstream of the thread guide. The spatial proximity of the sensor to the thread guide makes sense. It is understood in all embodiments, that a plurality of thread guide can be provided adjustable in height adjustable, which then appropriate are movable by a common drive. But it is also useful if the yarn guide and the sensor are arranged vertically adjustable adjustable via the drive. In this case, changes in the altitude only the distance to the solidification point, but not the relative distance between thread guide and sensor.
- the thread guide is also formed for the preparation of the filaments and / or the multifilament yarn. It may thus be a thread guide, which only leads the filaments. On the other hand, it may be a thread guide which merely guides the multifilament yarn. Finally, combined construction methods are also conceivable, over which, for example, a spinning oil or another preparation fluid is applied.
- the device has a movably arranged head thread guide or a movable galette.
- the possibility is given to occupy a relatively large installation triangle during operation, so that the thread tension changes that are generated by the traversing motion during winding, remain relatively small or abandoned only damped against the direction of the multifilament yarn so that they Determining the thread tension by the sensor does not interfere.
- Fig. 1 is highly schematic illustrates a nozzle plate 1 of a spinning plant, from which a plurality of filaments 2 emerge in the liquid state at a distance from each other. It can be a bundle of about 200 to 400 filaments. The exiting still liquid or doughy filaments are cooled in some way.
- a cross-flow cooling 3 is schematically indicated, with which cool air is blown from the outside through the bundle of filaments 2.
- a solidification point 4 is passed, which is formed for all filaments 2 at least approximately the same distance from the nozzle plate 1.
- the individual filaments 2 are combined with the aid of a thread guide 5 to form a multifilament yarn 6, which moves in accordance with arrow 7 downward or is withdrawn in this direction. This creates a thread tension in the multifilament yarn 6.
- a sensor 8 for measuring the thread tension.
- the stripped multifilament yarn 6 then passes through a further yarn guide 9, which is provided below or downstream of the sensor 8.
- the two yarn guides 5 and 9 are provided together variable in height, while the sensor 8 is arranged stationary.
- a drive 10 is provided to move the yarn guides 5 and 9 in height.
- the drive 10 has a motor 11, over which two threaded spindles 12 and 13 are rotated.
- a change signal is formed, which is given via a line 17 to a control and regulating device 18. There, the signal can be processed, modulated or otherwise processed.
- the motor 11 is then actuated via the control and regulating device 18 in order to change the relative height position of the thread guide 5 to the solidification point 4, if required.
- the multifilament yarn 6 runs after passing through the second yarn guide 9 in a first galette 19 and a second godet 20, in which it is treated in the usual way, for example, stretched.
- Each godet 19, 20 has two rollers.
- a vertically movable arranged last roller 21 is provided, which is arranged on a carriage 22 and is arranged movable up and down with this. To reach a change position, the roller 21 is moved down, in the operating position is comparatively above, so that a relatively large installation triangle 23 between the roller 21 and a traversing device 24 is formed.
- the multifilament yarn 6 is finally wound with the aid of a winder 25 with motor 26 to form a coil.
- the laying triangle 23 is chosen to be as large as possible, so that the traverse movement of the multifilament yarn 6 results in the smallest possible change in the yarn tension and thus this yarn tension change influences the determination of the yarn tension by means of the sensor 8 as little as possible.
- a blow candle 27 is fixed here fixed.
- the blow candle 27 has a tube with openings, from which cooling air flows radially from inside to outside through the bundle of filaments 2.
- a yarn guide 28 At the stationary end of the blow candle 27 is a yarn guide 28 on which the solidified filaments 2 are guided.
- the yarn guide 28 may be formed as preparation yarn guide. Its distance from the solidification point 4 can not be actively set because the blow candle 27 and thus the yarn guide 28 are stationary.
- the yarn guide 5 is also connected vertically to the drive 10 or the joint spindle 12.
- the sensor 8 for determining the yarn tension.
- this sensor 8 is arranged here movable, that is coupled to the drive 10. The distance between thread guide 5 and sensor 8 remains expediently constant.
- the yarn guide 5 is tracked by changing the distance 16 to the solidification point 4.
- a stationary yarn guide 29 and subsequently another, but stationarily arranged sensor 30 is provided. From the sensor 8, a line 17 leads to the control and regulating device 18. From the sensor 30, a line 31 leads to the control and regulating device 18.
- sensors 32 and 33 are located in the region of the godets 19, 20, 21 and also connected via lines 34 and 35 with the control and regulating device 18.
- a further stationary sensor 36 is provided, which is connected via a line 37 to the control and regulating device 18.
- yarn tension signals are processed in the control and regulating device 18 and given a corresponding control or regulating signal to the motor 11 of the drive 10, so that when detected changes in the thread tension a change in the height position the thread guide 5 and the sensor 8 take place.
- the distance 16 is adjusted to the solidification point 4, readjusted or adjusted.
- the position of the solidification point 4 can also change with changing production conditions.
- the downstream winder 25 is here equipped with a pressure roller 38.
- the incoming signals, preferably filtered and weighted, evaluated and accordingly the motor 11 is driven.
- the detection of the thread tension can be done continuously and the subsequent control of the altitude of the thread guide 5 and the sensor 8 cyclically or stepwise.
- the blow candle 27 is not fixedly arranged on the nozzle plate 1, but sits Multenver Slich on the threaded spindle 12.
- the lower end of the blow candle 27 is also provided here with a yarn guide 39, the distance is variable in height to the solidification point 4 controllable.
- a first sensor 8 and a second sensor 30 are arranged stationary here.
- the yarn guides 5 and 9 are arranged stationary. Otherwise, the device is largely consistent with the embodiment of Fig. 2 match.
- a blow candle 27 with a fixed effective length and a blow candle 27 may be provided with variable effective length, the upper end is thus connected to the nozzle plate.
- the bundle of filaments 2 is enclosed by a ring-shaped cooling device 40, with the cooling air is blown radially from outside to inside through the bundle of filaments 2.
- the yarn guide 5 is guided, which can be adjusted in height via the drive 10.
- the drive 10 here has at least one piston / cylinder unit 41, with which the yarn guide 5 can be moved vertically. From a stationary sensor 8, a corresponding signal of the thread tension reaches the control and regulating device 18. In this device, the godets are missing.
- a head thread guide 42 is provided, which is supported by the carriage 22 and insofar is vertically movable to increase or decrease the Verlegedreiecks 23.
- a winder 25 and a traversing device 24 complete this system.
- a control signal is controlled by the control and regulating device 18 via a line 43 to the piston / cylinder unit 41.
- the thread guide 5 can also be designed here as a preparation thread guide.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Description
- Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer, indem die Filamente durch Schmelzspinnen aus einer Düsenplatte erzeugt, unter Kühlung verfestigt, abgezogen und aufgewickelt werden, wobei die Filamente nach dem Verfestigungspunkt in einem höhenveränderlich angeordneten Fadenführer geführt, insbesondere zu dem Multifilament-Garn zusammengeführt werden. Die Erfindung zeigt auch eine Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer, mit einer Düsenplatte zum Erzeugen von Filamenten aus einem thermoplastischen Polymer, mindestens einem höhenveränderlich angeordneten Fadenführer, und einer Einrichtung zum Aufwickeln des durch Schmelzspinnen erzeugten Multifilament-Garns. Die Erfindung läßt sich bei der Herstellung eines Multifilament-Garns aus einzelnen Filamenten bzw. Mikrofilamenten anwenden, die durch Schmelzspinnen erzeugt und insbesondere mit einem Fadenführer zu einem Multifilament-Garn zusammengeführt werden. Die Erfindung läßt sich überall dort anwenden, wo zunächst Filamente schmelzflüssig erzeugt werden, wobei der Übergang zwischen der schmelzflüssigen Phase und der zumindest teil-festen Phase des Filaments als Verfestigungspunkt bezeichnet wird. Die erzeugten Multifilament-Garne können für technische Zwecke, aber auch zur textilen Weiterverarbeitung eingesetzt werden. Sofern eine oder mehrere Galetten eingesetzt werden, kann das Multifilament-Garn mit geringer Orientierung, Teilorientierung, oder in voll verstrecktem Zustand mit einem hohen Wert für die Gleichmäßigkeit des Durchmessers über die Länge der Filamente (Uster-Wert) erzeugt werden. Die Erfindung ist unabhängig von der Art der Kühlung. Sie kann in Verbindung mit einer Querstromkühlung, einer Innenkühlung oder einer Kühlung durch Umgebungsluft eingesetzt werden. Mit der Erfindung können Filamente bzw. Mikrofilamente mit einer Feinheit unter 1 dtex pro Filament erzeugt werden. Bei der Herstellung eines Multifilament-Garnes können bis zu 200 Filamente und mehr zusammengeführt werden.
- Ein Verfahren und eine Vorrichtung der eingangs beschriebenen Art sind aus der
EP 0 957 187 A2 bekannt. Dort werden die Filamente durch Schmelzspinnen mit einer Spinngeschwindigkeit von 2000 bis 7000 m/min erzeugt. Die Abkühlung der Filamente erfolgt durch ein zentrales Anblassystem, also aus dem Inneren einer sog. Blaskerze heraus. Die temperierte Luft wird von außen nach innen zugeführt und innerhalb des Bündels der Filamente zum Ausströmen gebracht. Die Abkühleinheit, aus der die temperierte Luft ausströmt, besitzt eine kühlwirksame Länge, die verändert werden kann, wobei es als wesentlich angesehen wird, den Abstand des oberen Endes der Abkühleinheit von der Düsenplatte einstellen zu können. Der Abstand wird Titer-abhängig auf maximal 35 mm eingestellt. Die Filamente werden mit einem ringförmigen Fadenführer einzeln geführt und unterhalb der Abkühleinrichtung durch einen weiteren Fadenführer zusammengefaßt. Dieser weitere Fadenführer ist höhenveränderlich angeordnet. Diese Veränderung in der Höhe des Fadenführers wird auf die Geometrie der Blaskerze eingestellt. Die relative Lage des Verfestigungspunktes bleibt damit unbeeinflußt und ist von anderen Größen abhängig, beispielsweise von der Temperatur des Polymers im Bereich der Düsenplatte und insbesondere von der Abzugs- bzw. Produktionsgeschwindigkeit sowie der Wirksamkeit der Kühleinrichtung. Die Lage des Verfestigungspunktes ist darüber hinaus von vielen anderen Faktoren abhängig, so auch der Art des Polymers, seinen Zumischungen, insbesondere Farben, dem Titer der Filamente, dem Gesamttiter des Multifilament-Garns, den gewünschten Eigenschaften des Garns und der Spinngeschwindigkeit, um hier nur die wesentlichen Einflußgrößen zu nennen. - Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung der eingangs beschriebenen Art, die auch zur Durchführung des Verfahrens geeignet ist, aufzuzeigen, mit denen eine einfache und schnelle Anpassung bei der Herstellung unterschiedlicher Produkte möglich und die Erzeugung konstanter gleichmäßiger textilmechanischer Eigenschaften der unterschiedlichen Produkte erzielbar ist.
- Erfindungsgemäß wird dies bei einem Verfahren der eingangs beschriebenen Art dadurch erreicht, daß die Fadenspannung der Filamente oder des Multifilament-Garns nach dem Verfestigungspunkt gemessen und der Abstand des Fadenführers zu dem Verfestigungspunkt und damit zu der Düsenplatte in Abhängigkeit von der gemessenenen Fadenspannung verändert wird.
- Die Erfindung baut auf der Erkenntnis auf, daß sich mit einer Veränderung der Lage des Verfestigungspunktes der Filamente relativ zur Düsenplatte und relativ zu einem Fadenführer auch die Fadenspannung verändert, so daß es möglich ist, aus einer Veränderung der Fadenspannung Rückschlüsse auf die Lage des Verfestigungspunktes zu ziehen. Durch Messung der Fadenspannung entweder der Filamente vor der Zusammenführung zu dem Multifilament-Garn oder des Multifilament-Garns nach der Zusammenführung der Filamente kann ein Signal gewonnen werden, welches zur Steuerung bzw. Regelung der relativen Lage des Fadenführers, insbesondere des ersten Fadenführers nach dem Verfestigungspunkt genutzt werden kann. Dabei wird die Erkenntnis berücksichtigt, daß insbesondere die textilmechanischen Eigenschaften des Multifilament-Garns in starkem Maße davon abhängig sind, welcher Abstand zwischen dem Verfestigungspunkt und dem ersten Reibkontakt der Einzelfilamente bzw. des Multifilament-Garns an einem Fadenführer besteht. Dies gilt unabhängig davon, ob der Fadenführer nur zur Führung oder aber zugleich auch zur Präparation der Filamente und/oder des Multifilament-Garns ausgebildet ist. Das erfindungsgemäße Verfahren wird sowohl während eines Produktwechsels, der in der Regel ohne Unterbrechung des Schmelzspinnprozesses durchgeführt wird, als auch während der Herstellung eines bestimmten Produktes eingesetzt und angewendet, insbesondere dazu, die textilmechanischen Eigenschaften des jeweiligen Produktes möglichst konstant zu halten. Die Ermittlung oder Messung der Fadenspannung kann getaktet, d. h. in festlegbaren oder einstellbaren zeitlichen Abständen erfolgen, ebenso die Steuerung oder Regelung des Abstandes des Fadenführers zu dem Verfestigungspunkt.
- Besonders vorteilhaft ist es jedoch, wenn die Fadenspannung kontinuierlich gemessen und der Abstand des Fadenführers zu dem Verfestigungspunkt in Abhängigkeit von der gemessenenen Fadenspannung taktweise verändert wird. Die kontinuierliche Messung der Fadenspannung läßt am schnellsten bzw. unverzüglich erkennen, wenn eine Änderung der textilmechanischen Eigenschaften eintritt. Die taktweise Aussteuerung bzw. Einstellung des relativen Abstandes zum Verfestigungspunkt führt dazu, daß sinnvollerweise auch Zeiten entstehen, in welchen der Fadenführer vorteilhaft nicht bewegt wird, sondern stillsteht. Eine fortlaufende Auf- und Abbewegung des Fadenführers wird damit vermieden und eine Nachstellung erfolgt nur dann, wenn dies sinnvoll ist, um konstante Verhältnisse anzustreben bzw. zu erreichen.
- Sinnvoll ist es weiterhin, wenn die Fadenspannung unmittelbar nach dem ersten Fadenführer nach der Düsenplatte gemessen wird.
- Der Ort der Messung der Fadenspannung sollte möglichst nahe an dem in seiner Höhe veränderlich einzusteuernden Fadenführer liegen, um die Veränderungen in der Lage des Verfestigungspunktes möglichst ungestört von anderen stromab sich einstellenden Einflüssen messen bzw. ermitteln zu können. Es erscheint sogar möglich, die Fadenspannung auch unmittelbar vor dem ersten Fadenführer nach der Düsenplatte zu messen.
- Weiterhin besteht die Möglichkeit, daß die Fadenspannung an mehreren Stellen stromab des ersten Fadenführers nach der Düsenplatte gemessen und die Veränderung des Abstandes des Fadenführers nach einer Mittelwertbildung der Meßwerte verändert wird. Die Mittelwertbildung kann arithmetisch, aber auch mit einer Gewichtung der verschiedenen Meßwerte erfolgen, wobei das Signal des Sensors, der den geringsten Abstand zu dem Verfestigungspunkt aufweist, von besonderer Bedeutung ist. Es ist aber durchaus auch möglich, Signale von bzw. zwischen der Anordnung mehrerer Galetten zu gewinnen und in das Steuer- oder Regelsignal für den Antrieb des Fadenführers einzubeziehen.
- Bei Durchführung des Verfahrens ist es sinnvoll, daß die Änderungen der Fadenspannung durch die Changierung beim Aufwickeln des Multifilament-Garns vermittels eines großen Verlegedreiecks in Richtung stromauf gedämpft werden. Ein solches großes Verlegedreieck kann dadurch erzeugt werden, daß der der Changiereinrichtung vorgeschaltete Kopffadenführer einen besonders großen Abstand von der Changiereinrichtung aufweist oder jedenfalls in eine solche Betriebsposition verfahrbar ist.
- Eine Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer kennzeichnet sich erfindungsgemäß dadurch, daß ein Antrieb für eine höhenveränderliche Einstellung des Fadenführers relativ zu dem Verfestigungspunkt der Filamente vorgesehen ist, daß mindestens ein Sensor zur Ermittlung der Fadenspannung der Filamente oder des Multifilament-Garns vorgesehen ist und daß eine Steuer- oder Regeleinrichtung für den Antrieb in Abhängigkeit von der ermittelten Fadenspannung durch den Sensor vorgesehen ist.
- Wesentlich ist es, den Fadenführer nicht mehr durch z. B. eine Schraubbefestigung höhenveränderlich an der Vorrichtung anzuordnen, sondern einen Antrieb vorzusehen, auf dem der Fadenführer angeordnet ist und mit dessen Hilfe der Fadenführer stufenlos relativ zu dem Verfestigungspunkt der Filamente und damit zur Lage der Düsenplatte in der Höhe während des Betriebes veränderlich eingestellt werden kann. Ein solcher Antrieb läßt sich auf vielfältige Weise verwirklichen, beispielsweise auf mechanischem Wege durch eine motorgetriebene Verstellspindel, auf pneumatischem oder hydraulischem Wege durch die Anwendung entsprechender Kolben/Zylinder-Einheiten o. dgl.. Weiterhin muß mindestens ein Sensor zur Ermittlung der Fadenspannung vorgesehen sein. Solche Meßköpfe, mit denen die Fadenspannung ermittelt werden kann, sind an sich bekannt. Ein solcher Sensor wird jedoch in den Weg der Filamente oder des Multifilament-Garns eingebracht und vorteilhaft zusammen mit dem Fadenführer bewegt, so daß sich der relative Abstand zwischen Fadenführer und Sensor nicht ändert. Schließlich muß eine Steuer- oder Regeleinrichtung für den Antrieb in Abhängigkeit von der ermittelten Fadenspannung durch den Sensor vorgesehen sein. Durch diese Einrichtung kann das von dem Sensor gelieferte Signal oder die von mehreren Sensoren gelieferten Signale verarbeitet, moduliert und auf den Antrieb aufgegeben werden. Zur Erzeugung einer geschlossenen Regelschleife ist es gleichzeitig möglich, auch den tatsächlichen Weg des Fadenführers relativ zum Verfestigungspunkt zu überwachen, um auf diese Art und Weise einen für das jeweilige Produkt besonders günstigen Abstand zwischen Verfestigungspunkt und Fadenführer einzustellen oder einzuhalten.
- Der Fadenführer kann zur Bildung des Multifilament-Garns ausgebildet sein. Der Sensor kann auch unabhängig davon unmittelbar stromab des Fadenführers angeordnet sein. Die räumliche Nähe des Sensors zum Fadenführer ist sinnvoll. Es versteht sich bei allen Ausführungsformen, daß auch mehrere Fadenführer höhenveränderlich einstellbar vorgesehen sein können, die dann zweckmäßig über einen gemeinsamen Antrieb bewegbar sind. Sinnvoll ist es aber auch, wenn der Fadenführer und der Sensor über den Antrieb gemeinsam höhenveränderlich einstellbar angeordnet sind. In diesem Falle ändert sich bei der Veränderung der Höhenlage nur der Abstand zu dem Verfestigungspunkt, nicht aber der relative Abstand zwischen Fadenführer und Sensor.
- Weiterhin besteht die Möglichkeit, daß der Fadenführer zugleich zur Präparation der Filamente und/oder des Multifilament-Garns ausgebildet ist. Es kann sich somit um einen Fadenführer handeln, der lediglich die Filamente führt. Es kann sich andererseits um einen Fadenführer handeln, der lediglich das Multifilament-Garn führt. Schließlich sind auch kombinierte Bauweisen denkbar, über die beispielsweise ein Spinnöl oder eine sonstige Präparationsflüssigkeit aufgetragen wird.
- Sinnvoll ist es weiterhin, wenn die Vorrichtung einen beweglich angeordneten Kopffadenführer oder eine bewegliche Galette aufweist. Damit ist die Möglichkeit gegeben, ein relativ großes Verlegedreieck während des Betriebes einzunehmen, so daß die Fadenspannungsänderungen, die durch die Changierbewegung beim Aufwickeln erzeugt werden, vergleichsweise klein bleiben bzw. nur gedämpft entgegen der Laufrichtung des Multifilament-Garns aufgegeben werden, so daß sie die Ermittlung der Fadenspannung durch den Sensor nicht störend beeinflussen.
- Die Erfindung wird schematisch anhand verschiedener Ausführungsbeispiele erläutert. Es zeigen:
- Fig. 1
- eine schematische Darstellung der wesentlichen Elemente zur Herstellung eines Multifilament-Garns in einer ersten Ausführungsform,
- Fig. 2
- eine schematische Darstellung der wesentlichen Elemente zur Herstellung eines Multifilament-Garns in einer zweiten Ausführungsform,
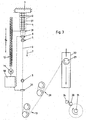
- Fig. 3
- eine schematische Darstellung der wesentlichen Elemente zur Herstellung eines Multifilament-Garns in einer dritten Ausführungsform, und
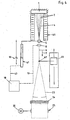
- Fig. 4
- eine schematische Darstellung der wesentlichen Elemente zur Herstellung eines Multifilament-Garns in einer vierten Ausführungsform.
- In
Fig. 1 ist stark schematisiert eine Düsenplatte 1 einer Spinnanlage verdeutlicht, aus der eine Vielzahl von Filamenten 2 in flüssigem Zustand auf Abstand zueinander austreten. Es kann sich um ein Bündel von etwa 200 bis 400 Filamenten handeln. Die austretenden noch flüssigen bzw. teigigen Filamente werden auf irgendeine Weise abgekühlt. Es ist hier eine Querstromkühlung 3 schematisch angedeutet, mit der kühle Luft von außen durch das Bündel der Filamente 2 geblasen wird. Während der Abwärtsbewegung der Filamente 2 tritt zumindest eine Teilverfestigung im Oberflächenbereich ein. Dabei wird ein Verfestigungspunkt 4 durchlaufen, der für alle Filamente 2 zumindest in etwa gleicher Entfernung von der Düsenplatte 1 gebildet ist. Die einzelnen Filamente 2 werden mit Hilfe eines Fadenführers 5 zu einem Multifilament-Garn 6 zusammengefaßt, welches sich gemäß Pfeil 7 nach abwärts bewegt bzw. in dieser Richtung abgezogen wird. Dabei entsteht in dem Multifilament-Garn 6 eine Fadenspannung. Es ist ein Sensor 8 zur Messung der Fadenspannung vorgesehen. Das abgezogene Multifilament-Garn 6 durchläuft dann einen weiteren Fadenführer 9, der unterhalb bzw. stromab des Sensors 8 vorgesehen ist. Die beiden Fadenführer 5 und 9 sind gemeinsam höhenveränderlich vorgesehen, während der Sensor 8 ortsfest angeordnet ist. Zum Verfahren der Fadenführer 5 und 9 in der Höhe ist ein Antrieb 10 vorgesehen. Der Antrieb 10 weist einen Motor 11 auf, über den zwei Gewindespindeln 12 und 13 verdreht werden. An einer steigenden Mutter der Gewindespindel 12 ist der Fadenführer 5 befestigt, so daß er bei einer Drehung des Motors 11 bzw. der Gewindespindel 12 gemäß Doppelpfeil 14 in der Höhe veränderlich verfahren werden kann. Entsprechend wird der Fadenführer 9, der mit der Gewindespindel 13 gekoppelt ist, gemäß Doppelpfeil 15 in der Höhe verändert. Bei dieser Höhenverfahrbarkeit handelt es sich um die Veränderung eines Abstandes 16 zwischen dem Verfestigungspunkt 4 und dem Fadenführer 5. Die Gewindespindeln 12 und 13 können auch unterschiedliche Steigungen aufweisen, um auf die relative Einstellung der Fadenführer 5 und 9 zueinander Einfluß zu nehmen. Im Wesentlichen kommt es aber auf das Nachregeln des Abstandes 16 zwischen dem Verfestigungspunkt 4 und den Filamenten 2 und einer Ausgangslage des Fadenführers 5 an. - Wenn sich die vom Sensor 8 gemessene Fadenspannung des Multifilament-Garns 6 verändert, wird ein Änderungssignal gebildet, welches über eine Leitung 17 an eine Steuer- und Regeleinrichtung 18 gegeben wird. Dort kann das Signal verarbeitet, moduliert oder sonstwie bearbeitet werden. Über die Steuer- und Regeleinrichtung 18 wird dann der Motor 11 angesteuert, um bei Bedarf die relative Höhenlage des Fadenführers 5 zum Verfestigungspunkt 4 zu verändern.
- Das Multifilament-Garn 6 läuft nach dem Durchlauf durch den zweiten Fadenführer 9 in eine erste Galette 19 und eine zweite Galette 20, in denen es in üblicher Weise behandelt, beispielsweise gestreckt wird. Jede Galette 19, 20 weist zwei Rollen auf. Außerdem ist nachfolgend eine vertikal beweglich angeordnete letzte Rolle 21 vorgesehen, die auf einem Schlitten 22 angeordnet ist und mit diesem aufwärts und abwärts verfahrbar angeordnet ist. Zum Erreichen einer Wechselposition wird die Rolle 21 nach unten gefahren, in der Betriebsstellung befindet Sie sich vergleichsweise oben, so daß ein relativ großes Verlegedreieck 23 zwischen der Rolle 21 und einer Changiervorrichtung 24 gebildet wird. Das Multifilament-Garn 6 wird schließlich mit Hilfe eines Wicklers 25 mit Motor 26 zu einer Spule aufgewickelt. Das Verlegedreieck 23 wird möglichst groß gewählt, damit aus der Changierbewegung des Multifilament-Garns 6 eine möglichst geringe Fadenspannungsänderung resultiert und somit diese Fadenspannungsänderung die Ermittelung der Fadenspannung vermittels des Sensors 8 möglichst wenig beeinflußt.
- Die in
Fig. 2 angedeutete Vorrichtung stimmt prinzipiell mit der Vorrichtung gemäßFig. 1 in weiten Bereichen überein. An der Düsenplatte 1 ist jedoch hier eine Blaskerze 27 ortsfest befestigt. Die Blaskerze 27 besitzt ein Rohr mit Öffnungen, aus welchem Kühlluft von innen nach außen radial durch das Bündel der Filamente 2 strömt. Am ortsfesten Ende der Blaskerze 27 befindet sich ein Fadenführer 28, an welchem die verfestigten Filamente 2 geführt werden. Der Fadenführer 28 kann als Präparationsfadenführer ausgebildet sein. Sein Abstand zu dem Verfestigungspunkt 4 kann aktiv nicht eingestellt werden, da die Blaskerze 27 und damit der Fadenführer 28 ortsfest sind. - Auch hier werden die Filamente 2 an einem Fadenführer 5 zusammengeführt. Der Fadenführer 5 ist auch hier mit dem Antrieb 10 bzw. der Gelenkspindel 12 höhenveränderlich verbunden. Unmittelbar unterhalb des Fadenführers 5 befindet sich der Sensor 8 zur Ermittelung der Fadenspannung. Auch dieser Sensor 8 ist hier beweglich angeordnet, d. h. mit dem Antrieb 10 gekuppelt. Der Abstand zwischen Fadenführer 5 und Sensor 8 bleibt dabei zweckmäßig konstant. Auch hier wird der Fadenführer 5 durch Veränderung des Abstandes 16 zum Verfestigungspunkt 4 nachgeführt. Im Lauf des Multifilamentgarns 6 ist ein ortsfester Fadenführer 29 und nachfolgend ein weiterer, jedoch ortsfest angeordneter Sensor 30 vorgesehen. Von dem Sensor 8 führt eine Leitung 17 zu der Steuer- und Regeleinrichtung 18. Von dem Sensor 30 führt eine Leitung 31 zu der Steuer- und Regeleinrichtung 18. Weitere ortsfest angeordnete Sensoren 32 und 33 befinden sich im Bereich der Galetten 19, 20, 21 und sich über Leitungen 34 bzw. 35 ebenfalls mit der Steuer- und Regeleinrichtung 18 verbunden. Nachgeordnet zu der Rolle 21 ist ein weiterer ortsfester Sensor 36 vorgesehen, der über eine Leitung 37 an die Steuer- und Regeleinrichtung 18 angeschlossen ist. Auf diese Weise werden die von den Sensoren 8, 30, 32, 33 und 36 festgestellten Fadenspannungssignale in der Steuer- und Regeleinrichtung 18 verarbeitet und ein entsprechendes Steuer- oder Regelsignal auf den Motor 11 des Antriebes 10 gegeben, so daß bei festgestellten Änderungen der Fadenspannung eine Veränderung der Höhenpositon des Fadenführers 5 und des Sensors 8 erfolgen. Dabei wird der Abstand 16 zum Verfestigungspunkt 4 verstellt, nachgestellt bzw. eingestellt. Die Lage des Verfestigungspunktes 4 kann sich bei sich ändernden Produktionsbedingungen ebenfalls verändern. Der nachgeschaltete Wickler 25 ist hier mit einer Andrückwalze 38 ausgestattet. In der Steuer- und Regeleinrichtung 18 werden die eingehenden Signale, vorzugsweise gefiltert und gewichtet, ausgewertet und dementsprechend der Motor 11 angesteuert. Die Erfassung der Fadenspannung kann dabei kontinuierlich und die Nachsteuerung der Höhenlage des Fadenführers 5 und des Sensors 8 taktweise bzw. Schrittweise erfolgen.
- Bei der Ausführungsform gemäß
Fig. 3 ist die Blaskerze 27 nicht ortsfest an der Düsenplatte 1 angeordnet, sondern sitzt höhenveränderlich an der Gewindespindel 12. Das untere Ende der Blaskerze 27 ist auch hier mit einem Fadenführer 39 versehen, dessen Abstand höhenveränderlich zu dem Verfestigungspunkt 4 steuerbar ist. Ein erster Sensor 8 und ein zweiter Sensor 30 sind hier ortsfest angeordnet. Ebenso sind die Fadenführer 5 und 9 ortsfest angeordnet. Ansonsten stimmt die Vorrichtung weitgehend mit dem Ausführungsbeispiel derFig. 2 überein. Anstelle einer Blaskerze 27 mit festgelegter wirksamer Länge kann auch eine Blaskerze 27 mit veränderlicher wirksamer Länge vorgesehen sein, deren oberes Ende also mit der Düsenplatte verbunden ist. - Bei der Ausführungsform der Vorrichtung gemäß
Fig. 4 wird das Bündel der Filamente 2 von einer ringförmig angeordenten Kühleinrichtung 40 umschlossen, mit der Kühlluft radial von außen nach innen durch das Bündel der Filamente 2 geblasen wird. In Relation zu dem Verfestigungspunkt 4 wird der Fadenführer 5 geführt, der über den Antrieb 10 höhenveränderlich eingestellt werden kann. Der Antrieb 10 besitzt hier mindestens eine Kolben/Zylinder-Einheit 41, mit der der Fadenführer 5 höhenveränderlich bewegt werden kann. Von einem ortsfesten Sensor 8 gelangt ein entsprechendes Signal der Fadenspannung zu der Steuer- und Regeleinrichtung 18. Bei dieser Vorrichtung fehlen die Galetten. Statt dessen ist in direkter Linie von oben nach unten ein Kopffadenführer 42 vorgesehen, der von dem Schlitten 22 getragen wird und insoweit zur Vergrößerung bzw. Verkleinerung des Verlegedreiecks 23 vertikal beweglich ist. Ein Wickler 25 sowie eine Changiervorrichtung 24 vervollständigen diese Anlage. Ein Steuer- bzw. Regelsignal wird von der Steuer- und Regeleinrichtung 18 über eine Leitung 43 an die Kolben/Zylinder-Einheit 41 ausgesteuert. Der Fadenführer 5 kann auch hier als Präparationsfadenführer ausgebildet sein. -
- 1 -
- Düsenplatte
- 2 -
- Filament
- 3 -
- Querstromkühlung
- 4 -
- Verfestigungspunkt
- 5 -
- Fadenführer
- 6 -
- Multifilament-Garn
- 7 -
- Pfeil
- 8 -
- Sensor
- 9 -
- Fadenführer
- 10 -
- Antrieb
- 11 -
- Motor
- 12 -
- Gewindespindel
- 13 -
- Gewindespindel
- 14 -
- Doppelpfeil
- 15 -
- Doppelpfeil
- 16 -
- Abstand
- 17 -
- Leitung
- 18 -
- Steuer- und Regeleinrichtung
- 19 -
- Galette
- 20 -
- Galette
- 21 -
- Rolle
- 22 -
- Schlitten
- 23 -
- Verlegedreieck
- 24 -
- Changiervorrichtung
- 25 -
- Wickler
- 26 -
- Motor
- 27 -
- Blaskerze
- 28 -
- Fadenführer
- 29 -
- Fadenführer
- 30 -
- Sensor
- 31 -
- Leitung
- 32 -
- Sensor
- 33 -
- Sensor
- 34 -
- Leitung
- 35 -
- Leitung
- 36 -
- Sensor
- 37 -
- Leitung
- 38 -
- Andrückwalze
- 39 -
- Fadenführer
- 40 -
- Kühleinrichtung
- 41 -
- Kolben/Zylinder-Einheit
- 42 -
- Kopffadenführer
- 43 -
- Leitung
Claims (10)
- Verfahren zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer, indem die Filamente durch Schmelzspinnen aus einer Düsenplatte erzeugt, unter Kühlung verfestigt, abgezogen und aufgewickelt werden, wobei die Filamente nach dem Verfestigungspunkt in einem höhenveränderlich angeordneten Fadenführer geführt, insbesondere zu dem Multifilament-Garn zusammengeführt werden, dadurch gekennzeichnet, daß die Fadenspannung der Filamente oder des Multifilament-Garns nach dem Verfestigungspunkt gemessen und der Abstand des Fadenführers zu dem Verfestigungspunkt und damit zu der Düsenplatte in Abhängigkeit von der gemessenenen Fadenspannung verändert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Fadenspannung kontinuierlich gemessen und der Abstand des Fadenführers zu dem Verfestigungspunkt in Abhängigkeit von der gemessenenen Fadenspannung taktweise verändert wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Fadenspannung unmittelbar nach dem ersten Fadenführer nach der Düsenplatte gemessen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Fadenspannung an mehreren Stellen stromab des ersten Fadenführers nach der Düsenplatte gemessen und die Veränderung des Abstandes des Fadenführers nach einer Mittelwertbildung der Meßwerte verändert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Änderungen der Fadenspannung durch die Changierung beim Aufwickeln des Multifilament-Garns vermittels eines großen Verlegedreiecks in Richtung stromauf gedämpft werden.
- Vorrichtung zur Herstellung eines Multifilament-Garns (6) aus einem thermoplastischen Polymer, mit einer Düsenplatte (1) zum Erzeugen von Filamenten (2) aus einem thermoplastischen Polymer, mindestens einem höhenveränderlich angeordneten Fadenführer, und einer Einrichtung zum Aufwickeln des durch Schmelzspinnen erzeugten Multifilament-Garns, dadurch gekennzeichnet, daß ein Antrieb (10) für eine höhenveränderliche Einstellung des Fadenführers (5; 5, 9; 39) relativ zu dem Verfestigungspunkt (4) der Filamente (2) vorgesehen ist, daß mindestens ein Sensor (8) zur Ermittlung der Fadenspannung der Filamente (2) oder des Multifilament-Garns (6) vorgesehen ist und daß eine Steuer- oder Regeleinrichtung (18) für den Antrieb (10) in Abhängigkeit von der ermittelten Fadenspannung durch den Sensor (8) vorgesehen ist.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, daß der Fadenführer (5) zur Bildung des Multifilament-Garns (6) ausgebildet und der Sensor (8) unmittelbar stromab des Fadenführers (5) angeordnet ist.
- Vorrichtung nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß der Fadenführer (5) und der Sensor (8) über den Antrieb (10) gemeinsam höhenveränderlich einstellbar angeordnet sind.
- Vorrichtung nach einem oder mehreren der Ansprüche 6 bis 8, dadurch gekennzeichnet, daß der Fadenführer (5; 39) zugleich zur Präparation der Filamente (2) und/oder des Multifilament-Garns (6) ausgebildet ist.
- Vorrichtung nach einem oder mehreren der Ansprüche 6 bis 9, dadurch gekennzeichnet, daß die Vorrichtung einen beweglich angeordneten Kopffadenführer (42) oder eine bewegliche Galette (21) aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10125480A DE10125480B4 (de) | 2001-05-25 | 2001-05-25 | Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer |
| DE10125480 | 2001-05-25 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1260617A1 EP1260617A1 (de) | 2002-11-27 |
| EP1260617B1 true EP1260617B1 (de) | 2008-06-11 |
Family
ID=7686086
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02011120A Expired - Lifetime EP1260617B1 (de) | 2001-05-25 | 2002-05-18 | Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6884053B2 (de) |
| EP (1) | EP1260617B1 (de) |
| JP (1) | JP2002348725A (de) |
| AT (1) | ATE398197T1 (de) |
| DE (2) | DE10125480B4 (de) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10326850A1 (de) * | 2003-06-14 | 2004-12-30 | Saurer Gmbh & Co. Kg | Vorrichtung zum Spinnen und Behandeln synthetischer Fäden |
| DE102009042229A1 (de) * | 2009-09-18 | 2011-04-14 | Oerlikon Textile Gmbh & Co. Kg | Vorrichtung zum Schmelzspinnen, Behandeln und Aufwickeln eines multifilen Fadens |
| JP5864338B2 (ja) * | 2012-03-30 | 2016-02-17 | Tmtマシナリー株式会社 | 紡糸巻取装置及び紡糸巻取設備 |
| US20130255103A1 (en) | 2012-04-03 | 2013-10-03 | Nike, Inc. | Apparel And Other Products Incorporating A Thermoplastic Polymer Material |
| US20130260104A1 (en) * | 2012-04-03 | 2013-10-03 | Nike, Inc. | Yarns, Threads, And Textiles Incorporating A Thermoplastic Polymer Material |
| CN103361752B (zh) * | 2013-07-25 | 2015-06-10 | 北京中丽制机工程技术有限公司 | 一种poy长丝牵伸卷绕装置 |
| CN105803550A (zh) * | 2014-05-06 | 2016-07-27 | 福建锦江科技有限公司 | 一种丝线卷绕装置 |
| CN109322074A (zh) * | 2018-09-28 | 2019-02-12 | 东华大学 | 枪刺地毯植绒机自动送线和检测机构 |
| CN114304810A (zh) | 2019-08-02 | 2022-04-12 | 耐克创新有限合伙公司 | 用于鞋类物品的鞋面 |
| CN114729480B (zh) | 2019-11-18 | 2025-01-03 | 耐克创新有限合伙公司 | 具有泡沫表面特征的针织部件 |
| CN116080117B (zh) * | 2023-01-31 | 2023-09-15 | 东莞市兆恒机械有限公司 | 竖直式水带生产设备、生产控制系统及生产工艺 |
| CN115979859B (zh) * | 2023-03-16 | 2023-06-30 | 滨州融创纺织科技有限公司 | 一种纺织纤维物端头性能检测装置 |
| DE102024000790A1 (de) * | 2024-03-08 | 2025-09-11 | Oerlikon Textile Gmbh & Co. Kg | Konvergenzstellenhaltevorrichtung |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3708331C1 (de) * | 1987-03-14 | 1988-07-14 | Palitex Project Co Gmbh | Verfahren zur Einstellung des Fadenzugkraftverhaeltnisses zwischen Aussen- und Innenfaden bei der Herstellung von kablierten technischen Garnen sowie Einrichtung zur Durchfuehrung des Verfahrens |
| DE4224453A1 (de) * | 1991-08-02 | 1993-02-04 | Barmag Barmer Maschf | Verfahren zum herstellen eines hochfesten multifilen synthesegarnes |
| EP0580071B1 (de) * | 1992-07-18 | 1999-11-10 | Barmag Ag | Verfahren zur Herstellung und/oder Behandlung sowie Aufwicklung eines endlose Materials aus thermopastischem Kunststoff mit Ausgabe eines Qualitätssignals sowie Aufnahmevorrichtung |
| WO1994025869A1 (de) * | 1993-04-29 | 1994-11-10 | Barmag Ag | Verfahren zur fehlerdiagnose in einem herstellungsprozess eines synthetischen fadens |
| DE59711445D1 (de) * | 1996-12-02 | 2004-04-29 | Barmag Barmer Maschf | Verfahren und Vorrichtungen zum Spinnen und Aufwickeln von Fäden |
| US6002472A (en) * | 1997-03-18 | 1999-12-14 | The Furukawa Electric Co., Ltd. | Method of measuring optical fiber drawing tension |
| DE19716394C1 (de) * | 1997-04-18 | 1998-09-03 | Inventa Ag | Verfahren und Vorrichtung zur passiven verzögerten Abkühlung von Spinnfilamenten |
| JP3722399B2 (ja) * | 1997-05-26 | 2005-11-30 | 東レエンジニアリング株式会社 | 糸条製造工程における張力監視方法 |
| DE19911704A1 (de) * | 1998-04-01 | 1999-10-07 | Barmag Barmer Maschf | Verfahren zur Herstellung eines synthetischen Fadens |
| DE19821778B4 (de) * | 1998-05-14 | 2004-05-06 | Ems-Inventa Ag | Vorrichtung und Verfahren zur Herstellung von Mikrofilamenten von hoher Titer-Gleichmäßigkeit aus thermoplastischen Polymeren |
-
2001
- 2001-05-25 DE DE10125480A patent/DE10125480B4/de not_active Expired - Fee Related
-
2002
- 2002-05-18 EP EP02011120A patent/EP1260617B1/de not_active Expired - Lifetime
- 2002-05-18 AT AT02011120T patent/ATE398197T1/de not_active IP Right Cessation
- 2002-05-18 DE DE50212353T patent/DE50212353D1/de not_active Expired - Fee Related
- 2002-05-21 JP JP2002146215A patent/JP2002348725A/ja not_active Withdrawn
- 2002-05-23 US US10/154,167 patent/US6884053B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE50212353D1 (de) | 2008-07-24 |
| JP2002348725A (ja) | 2002-12-04 |
| DE10125480A1 (de) | 2002-12-12 |
| US6884053B2 (en) | 2005-04-26 |
| EP1260617A1 (de) | 2002-11-27 |
| DE10125480B4 (de) | 2006-05-11 |
| ATE398197T1 (de) | 2008-07-15 |
| US20020175433A1 (en) | 2002-11-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0845550B1 (de) | Verfahren und Vorrichtungen zum Spinnen und Aufwickeln von Fäden | |
| EP1527217B1 (de) | Vorrichtung zum spinnen und aufwickeln | |
| DE10125480B4 (de) | Verfahren und Vorrichtung zur Herstellung eines Multifilament-Garns aus einem thermoplastischen Polymer | |
| EP1045930B1 (de) | Verfahren und vorrichtung zum herstellen eines hochorientierten fadens | |
| CH673659A5 (de) | ||
| DE19821778A1 (de) | Vorrichtung und Verfahren zur Herstellung von Mikrofilamenten von hoher Titer-Gleichmäßigkeit aus thermoplastischen Polymeren | |
| DE2255443A1 (de) | Verfahren und vorrichtung zum ausgleichen von kurzzeitigen fadenspannungsschwankungen bei spulmaschinen u.dgl | |
| EP0682720A1 (de) | Schmelzspinnverfahren für filamente | |
| DE4492654B4 (de) | Verfahren zur Fehlerdiagnose in einem Herstellungsprozess eines synthetischen Fadens | |
| DE8806816U1 (de) | Kabliermaschine | |
| EP0012235B1 (de) | Anordnung und Verfahren zum Wickeln textiler Fäden | |
| EP4122858B1 (de) | Verfahren zum betreiben einer arbeitsstelle einer spulmaschine sowie spulmaschine | |
| DE19506369A1 (de) | Verfahren und Vorrichtung zum Heizen eines synthetischen Fadens | |
| DE2025109A1 (de) | Sohmelzspinnverfahren | |
| EP0586630B1 (de) | Verfahren und vorrichtung zur herstellung synthetischer endlosfilamente | |
| DE102004039510A1 (de) | Vorrichtung und Verfahren zum Schmelzspinnen, Abziehen, Behandeln und Aufwickeln mehrerer synthetischer Fäden | |
| EP1960301B1 (de) | Fadenaufwickelverfahren und -maschine | |
| EP1924726A1 (de) | Verfahren und vorrichtung zum aufwickeln einer vielzahl synthetischer fäden | |
| DE2347801A1 (de) | Verfahren zur herstellung vororientierter endlosfaeden | |
| DE4413549A1 (de) | Verfahren zur Herstellung oder Bearbeitung eines laufenden Fadens | |
| EP1819854B1 (de) | Verfahren und vorrichtung zum führen und verwirbeln eines multifilen fadens | |
| EP0625599B1 (de) | Spulengatter | |
| DE3817679C1 (en) | Cabling machine | |
| WO2011032846A1 (de) | Vorrichtung zum schmelzspinnen, behandeln und aufwickeln eines multifilen fadens | |
| EP0512257B1 (de) | Verfahren und Vorrichtung zum Steuern der Spindeldrehzahl einer Streckzwirnmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20021107 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 50212353 Country of ref document: DE Date of ref document: 20080724 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080911 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080922 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081111 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |
|
| 26N | No opposition filed |
Effective date: 20090312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20090430 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20090525 Year of fee payment: 8 |
|
| BERE | Be: lapsed |
Owner name: GEORG SAHM G.M.B.H. & CO. KG Effective date: 20090531 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20090528 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090531 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20100129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090602 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090518 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080912 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20100518 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090518 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100518 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080611 |