EP1050890B1 - Elektromagnet mit einem Blechpaket - Google Patents
Elektromagnet mit einem Blechpaket Download PDFInfo
- Publication number
- EP1050890B1 EP1050890B1 EP20000107464 EP00107464A EP1050890B1 EP 1050890 B1 EP1050890 B1 EP 1050890B1 EP 20000107464 EP20000107464 EP 20000107464 EP 00107464 A EP00107464 A EP 00107464A EP 1050890 B1 EP1050890 B1 EP 1050890B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- laminations
- laminated core
- housing
- undercuts
- projections
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F3/00—Cores, Yokes, or armatures
- H01F3/02—Cores, Yokes, or armatures made from sheets
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F7/00—Magnets
- H01F7/06—Electromagnets; Actuators including electromagnets
- H01F7/08—Electromagnets; Actuators including electromagnets with armatures
- H01F7/081—Magnetic constructions
Definitions
- the invention relates to an electromagnet according to the preamble of claim 1.
- Such an electromagnet is from the DE 41 32 839 A1 known.
- the relevant state of the art further includes the DE 30 46 072 A .
- EP 0 921 536 A as well as the DE 196 02 401 A
- the technical environment is also on the DE 196 46 937 A1 .
- DE 36 37 411 A1 as well as the DE 37 04 579 A1 referenced, the latter two relate to the structure of laminated cores for electromagnets.
- Laminations for electric motors, transformers or generally for electromagnets which are composed of stacked and by stamped packetization, ie by common partial deformation, form-fitting interconnected laminations, are common prior art.
- electromagnetic actuators especially for the operation of internal combustion engine gas exchange valves
- this conventional connection technology can not meet.
- the laminations can be pinned to each other, however, thereby the desired magnetic field structure is disturbed or by the pinning the laminations can be disadvantageously short-circuited.
- a similar problem arises in the the rest of the type of arrangement of the laminated core in a housing receiving the electromagnet.
- a material for the housing i. as a housing casting material, a light metal alloy (such as AlSi) are used, then by the laminations then surrounding and this here cohesive casting the laminations advantageously not (or at most minimal) connected in an electrically conductive manner with each other, as this casting material
- a light metal alloy such as AlSi
- the laminations advantageously not (or at most minimal) connected in an electrically conductive manner with each other, as this casting material
- oxide skin which acts as an electrical insulation layer. Adverse effects on the magnetic field structure are therefore not to be feared due to this connection technology.
- the individual laminations are held in an optimal manner both in relation to each other and in their entirety as a laminated core in the electromagnet housing receiving when appropriate undercuts are provided in the laminated core, which are filled when pouring the same into the housing with the housing casting material.
- the laminations if necessary, in cooperation with other laminations undercuts, the laminations otherwise otherwise should be at least partially connected to each other, so for example.
- the known stamped package In this, the stacked laminations are not only punched together in the manufacturing process of the laminated core, but also partially deformed together partially so that an effective at least in a certain direction form-locking connection is formed.
- undercuts As far as the formation of the mentioned undercuts is concerned, they can be designed in many different ways. It is essential that by filling these undercuts with the housing casting material, the laminated core is sufficiently retained both in itself and connected to the housing. In other words, thus prevents the undercuts filling, solidified casting material alone or in conjunction with another, but relatively simple connection technology (such as. The stamped package) any relative movement of the individual laminations to each other and any movement of the laminated core in the housing.
- Various possible embodiments of the said undercuts are shown in the accompanying schematic diagrams, which are explained in more detail as preferred embodiments of the invention later.
- the laminated core is provided prior to pouring with a compound layer which forms a cohesive bond when poured into the housing with the housing casting material.
- This is then not only a pure form-fitting composite, but an additional cohesive bond between the laminated core and the housing before, this additional composite over the surface of the laminated core considered can be provided partially or in total, and the case always strengthened or supported the fixation of the sheet metal pact in the housing.
- the laminated core can, for example, by thermal spraying, by electroplating, by brushing or the like. be coated with said compound layer, which is melted in the subsequent casting process.
- suitable metals or fluxes can be used which promote the formation of an intermetallic phase between the housing casting material (in particular a light metal alloy) and the laminated core material (preferably pure iron).
- connection layer is only useful if the emergence of electrical losses in the laminated core is negligible, because finally takes place with the cohesive composite simultaneously forming an intermetallic and thus electrically conductive phase between the housing casting material and the laminated core material. If such electrical losses are to be avoided, then an electrical insulating layer should be provided between the laminations and the connecting layer.
- the laminated core before coating with the bonding layer with a suitable electrical insulation layer for example.
- Magnesium oxide coated to konen use all the advantages of the positive connection without an electrical circuit between the laminations is brought about.
- the insulating layer is first applied by PVD coating (powder vapor coating), for example, and then the preferably metallic connecting layer.
- PVD coating powder vapor coating
- the preferably metallic connecting layer can otherwise take place by immersing the laminated cores in a liquid Al alloy, for example until the intermetallic compound forms.
- the laminated core package is then poured into the housing, whereby the cohesive connection is generated.
- the reference numeral 1 denotes a laminated core of an electromagnet, which may be installed, for example, in an electromagnetic actuator; Alternatively, this laminated core 1 but also be part of a transformer or an electric motor.
- the laminated core 1 therefore carries a coil (magnetic coil), ie a winding of electrically conductive wire, which here for the sake of simplicity (and since it has no relation to the invention) is not shown.
- a coil magnetic coil
- ie a winding of electrically conductive wire
- the laminated core 1 is composed of a plurality of stacked laminations 3, as the FIGS. 1b, 3b, 4b, 5b and 6 demonstrate. These laminations 3 can as usual by punching together be connected, ie by such a Stanzuntechnik the laminations 3 are basically held together to form the laminated core 1, but this cohesion can withstand only relatively low forces.
- the essential cohesion between the laminations 3 of the laminated core 1 is produced in that this laminated core 1 is poured into a housing 4 accommodating the electromagnet (and thus the laminated core 1 with said coil).
- a fraction of this housing 4 is (only) in the FIGS. 1a, 1b shown.
- the housing 4 is cuboid and takes between his (in the FIGS. 1a , 1b overhead) 4a and the (four) side walls 4b, 4c, the laminated core 1 on.
- Undercuts 5 are for this purpose filled with the housing casting material, so that at the same time through these undercuts 5, the individual laminations 3 are held together to form the laminated core 1.
- the laminated core 1 is cast into the housing 4.
- This housing 4 is thus produced in a casting process, preferably using a light metal alloy as a casting material.
- the laminated core 1 is then securely fixed in the housing 4 or on its base plate 4a (as well as on the side walls 4b, 4c), but at the same time the laminations 3 are fixed relative to each other fixed position.
- the undercuts 5 are formed as introduced into the edge region of the laminations 3 breakthrough sectors 5a.
- a first undercut 5 (or breakthrough sector 5a) faces the base plate 4a of the housing 4 and in each case a further undercut 5 the two opposite side walls 4b, against which all the laminations 3 with their side edges.
- the thus formed undercuts 5 are therefore designated because they are substantially similar to a sector of, for example, circular breakthrough, but the angle of the selected sector is so large that actually creates an undercut. Only the base plate 4 a facing undercut 5 (or breakthrough sector 5 a) should therefore prevent the entire laminated core 1 or each sheet 3 of the same from it due to its filling with the casting material of the housing, from the base plate 4 a (here down to move away).
- such an undercut 5 in the form of the breakthrough sector 5a may certainly also be shaped differently than shown, for example, similar to the later explained further projection 5b of the embodiment according to 2b , but in a mirrored in the surface of the lamination 3 form.
- the undercuts 5 are formed by protruding from the edge region of the laminations 3 projections 5b.
- Each of these projections 5b projects through the pouring of the laminated core 1 into the housing 4 quasi in the base plate 4a and thus anchored the corresponding metal plate 3 and the entire laminated core 1 safely in the housing 4.
- these projections 5b dovetail-shaped, wherein the through The undercut 5 marked with reference to the reference numeral 5 becomes particularly clear, ie in this area marked by the arrow, the housing casting material penetrates and fixes each one during its solidification Sheet metal plate 3 on the base plate 4a. Due to the relatively large area or the large circumference of this undercut 5, a single such projection 5b per sheet metal lamination 3 is sufficient, but of course such projections 5b may also be provided on the side walls 4b facing edges of the laminations 3.
- the undercuts 5 are formed by protruding from the edge region of the laminations 3 projections 5b, which here, however, have no undercut forming outer contour, but each provided with an opening 5c.
- these (for example, circular) openings 5c penetrates the housing casting material when pouring the laminated core 1 in the casting process in the molding housing 4, so that these openings 5c form said undercuts 5 and this again each lamination 3 optimally fixed to the housing 4 becomes.
- the breakthroughs 5c (or the projections 5b), which are once again shaped identically and arranged identically in each of the laminations 3 of the laminated core 1, protrude into the mutually opposite side walls 4b of the housing 4 (cf. 1a ).
- the embodiment Fig.3b - (Here, the laminated core 1 is shown in perspective exploded view) - however, the apertures 5c and the projections 5b in each of the laminations 3 of the laminated core 1 Although the same shape, but with respect to the respective adjacent laminations 3 on the same edge, while but arranged offset. This results in a particularly stable hold.
- each sheet metal lamination 3 projects two projections 5b each provided with an opening 5c into the base plate 4a of the housing 4 (cf. 1a ).
- the embodiment according to Figure 6 is slightly similar to the one after 5 b ,
- the projections 5b are formed corrugated parallel to each other and form between each an undercut 5 which is filled with the casting material of the housing 4, ie the projections 5b are after pouring the laminated core 1 into the housing 4 each quasi like an anchor preferably in the Base plate 4a.
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Electromagnets (AREA)
- Magnetically Actuated Valves (AREA)
Description
- Die Erfindung betrifft einen Elektromagnet gemäß dem Oberbegriff des Patentanspruches 1.
- Ein derartiger Elektromagnet ist aus der
DE 41 32 839 A1 bekannt. Zum relevanten Stand der Technik gehören ferner dieDE 30 46 072 A ,EP 0 921 536 A sowie dieDE 196 02 401 A . Zum technischen Umfeld wird ferner auf dieDE 196 46 937 A1 ,DE 36 37 411 A1 sowie dieDE 37 04 579 A1 verwiesen, wobei die beiden letztgenannten den Aufbau von Blechpaketen für Elektromagneten betreffen. - Blechpakete für Elektromotoren, Transformatoren oder allgemein für Elektromagneten, die aus aufeinander gestapelten und durch Stanzpaketieren, d.h. durch gemeinsames partielles Verformen, formschlüssig miteinander verbundenen Blechlamellen aufgebaut sind, sind üblicher Stand der Technik. Für besondere Anwendungsfälle, wie bspw. in elektromagnetischen Aktuatoren (insbesondere zur Betätigung von Brennkraftmaschinen-Gaswechselventilen) werden extrem hohe Festigkeitsanforderungen gestellt, denen diese herkömmliche Verbindungstechnik nicht genügen kann. Gleiches gilt bezüglich einer Verbindung der Blechlamellen untereinander mittels Kleben. Nach einer anderen möglichen Verbindungstechnik können die Blechlamellen miteinander verstiftet werden, jedoch wird hierdurch der gewünschte Magnetfeldaufbau gestört bzw. durch die Verstiftung können die Blechlamellen nachteiligerweise kurzgeschlossen werden. Eine ähnliches Problem stellt im übrigen die Art der Anordnung des Blechpaketes in einem den Elektromagnet aufnehmenden Gehäuse dar.
- Eine Abhilfemaßnahme für diese geschilderte Problematik aufzuzeigen, ist Aufgabe der vorliegenden Erfindung.
Die Lösung dieser Aufgabe ist dadurch gekennzeichnet, daß das Blechpaket in das Gehäuse eingegossen ist und vom Gehäuse-Gußmaterial ausgefüllte Hinterschnitte aufweist. Vorteilhafte Aus- und Weiterbildungen sind Inhalt der Unteransprüche. - Durch eine einzige Maßnahme werden zwei Funktionen erfüllt, nämlich die einzelnen Blechlamellen sicher und fest zum Blechpaket zusammengehalten sowie letzteres im Gehäuse fixiert, wenn dieses Blechpaket in das Gehäuse in Verbindung mit der gießtechnischen Herstellung desselben eingegossen wird. Kommt dabei bevorzugt als Material für das Gehäuse, d.h. als Gehäuse-Gußmaterial, eine Leichtmetall-Legierung (wie bspw. AlSi) zum Einsatz, so werden durch das die Blechlamellen dann umgebende und diese hierbei zusammenhaltende Gußmaterial die Blechlamellen vorteilhafterweise nicht (oder allenfalls minimal) in elektrisch leitender Weise miteinander verbunden, da dieses Gußmaterial bekanntlich bei Luftkontakt (d.h. auf seiner Oberfläche) eine Oxidhaut bildet, die als elektrische Isolationsschicht wirkt. Nachteilige Auswirkungen auf den Magnetfeldaufbau sind aufgrund dieser Verbindungstechnik somit nicht zu befürchten.
- Hingegen werden die einzelnen Blechlamellen in optimaler Weise sowohl in Relation zueinander als auch in ihrer Gesamtheit als Blechpaket im den Elektromagneten aufnehmenden Gehäuse gehalten, wenn im Blechpaket geeignete Hinterschnitte vorgesehen sind, die beim Eingießen desselben in das Gehäuse mit dem Gehäuse-Gußmaterial ausgefüllt werden.
- Dabei bilden erfindungsgemäß nur einige der Blechlamellen ggf. in Zusammenwirken mit anderen Blechlamellen Hinterschnitte, wobei die Blechlamellen ansonsten anderweitig zumindest teilweise miteinander verbunden sein sollten, so bspw. durch die bekannte Stanzpaketierung. Bei dieser werden im Herstellungsprozess des Blechpaketes die aufeinandergestapelten Blechlamellen nicht nur gemeinsam ausgestanzt, sondern auch gemeinsam partiell derart verformt, daß eine zumindest in einer bestimmten Richtung wirksame formschlüssige Verbindung entsteht.
- Was die Ausbildung der genannten Hinterschnitte betrifft, so können diese in verschiedenartigster Weise gestaltet sein. Wesentlich ist dabei, daß durch die Ausfüllung dieser Hinterschnitte mit dem Gehäuse-Gußmaterial das Blechpaket in ausreichendem Maße sowohl in sich zusammengehalten als auch mit dem Gehäuse verbunden wird. In anderen Worten ausgedrückt verhindert somit das die Hinterschnitte ausfüllende, erstarrte Gußmaterial alleine oder in Zusammenwirken mit einer anderweitigen, dabei jedoch relativ einfachen Verbindungstechnik (wie bspw. der Stanzpaketierung) jegliche Relativbewegung der einzelnen Blechlamellen zueinander sowie jegliche Bewegung des Blechpaketes im Gehäuse.
Verschiedene mögliche Ausgestaltungen der besagten Hinterschnitte sind in den beigefügten Prinzipskizzen gezeigt, die als bevorzugte Ausführungsbeispiele der Erfindung an späterer Stelle näher erläutert werden. - Zunächst jedoch wird noch eine vorteilhafte Weiterbildung der vorliegenden Erfindung beschrieben, wonach das Blechpaket vor dem Eingießen mit einer Verbindungsschicht versehen wird, die beim Eingießen in das Gehäuse mit dem Gehäuse-Gußmaterial einen stoffschlüssigen Verbund bildet. Damit liegt dann nicht nur ein reiner formschlüssiger Verbund, sondern ein zusätzlicher stoffschlüssiger Verbund zwischen dem Blechpaket sowie dem Gehäuse vor, wobei dieser zusätzliche Verbund über der Oberfläche des Blechpaketes betrachtet partiell oder gesamthaft vorgesehen sein kann, und der dabei stets die Fixierung des Blechpaktes im Gehäuse verstärkt bzw. unterstützt.
- Zur Herstellung eines derartigen (zusätzlichen) stoffschlüssigen Verbundes kann das Blechpaket bspw. durch thermisches Spritzen, durch Galvanisieren, durch Bestreichen o.ä. mit der genannten Verbindungsschicht beschichtet werden, die beim darauffolgenden Gießprozeß angeschmolzen wird. Für eine derartige Verbindungschicht können geeignete Metalle oder Flußmittel zum Einsatz kommen, die die Bildung einer intermetallischen Phase zwischen dem Gehäuse-Gußmaterial (insbesondere einer Leichtmetall-Legierung) und dem Blechpaket-Werkstoff (vorzugsweise Reineisen) begünstigen.
- Eine derartige direkte Beschichtung des Blechpaktes mit der genannten Verbindungsschicht ist jedoch nur dann sinnvoll, wenn das Enstehen von elektrischen Verlusten im Blechpaket vernachlässigbar ist, denn schließlich erfolgt mit dem stoffschlüssigen Verbund gleichzeitig die Bildung einer intermetallischen und somit elektrisch leitenden Phase zwischen dem Gehaeuse-Gußmaterial und dem Blechpaket-Werkstoff. Sollen jeodch derartige elektrische Verluste vermieden werden, so sollte zwischen den Blechlamellen und der genannten Verbindungsschicht eine elektrische Isolationsschicht vorgesehen sein.
- Hierzu wird das Blechpaket vor dem Beschichten mit der Verbindungsschicht mit einer geeigneten elektrischen Isolationsschicht, bspw. Magnesiumoxid, beschichtet, um sämtliche Vorteile auch der formschlüssigen Verbindung nutzen zu könen, ohne daß ein elektrischer Schluß zwischen den Blechlamellen herbeigeführt wird. Um zusätzlich den bereits genannten Stoffschluß beim Eingießen des Blechpaktes in das Gehäuse herbeizuführen, wird bspw. duurch PVD-Beschichten (Pulverdampfbeschichtung) zuerst die Isolationsschicht aufgebracht und anschließend die bevorzugt metallische Verbin-dungsschicht. Das Aufbringen dieser metallischen Verbindungsschicht kann im übrigen durch Tauchen der Blechpakete in eine flüssige Al-Legierung erfolgen, bspw. bis sich die intermetallische Verbindung bildet. Im einem darauffolgenden Arbeitsschritt wird dann das so ummantelte Blechpaket in das Gehäuse eingegossen, wodurch die stoffschlüssig Anbindung erzeugt wird.
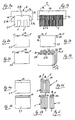
- Zurückkommend auf die die wesentliche formschlüssige Verbindung gewährleistenden Hinterschnitte werden nun mehrere Ausführungsbeispiele anhand der beigefügten Figurendarstellungen beschrieben. In sämtlichen Figurendarstellungen, die ein Blechpaket jeweils stark vereinfacht zeigen, sind dabei gleiche Elemente mit den gleichen Bezugsziffern versehen.
- Die Abbildungen 1-3 und 6 zeigen Ausführungsbeispiele von Elektromagneten, die nicht unter die beanspruchte Erfindung fallen, jedoch zum Verständnis der Erfindung beitragen.
- Fig.1a
- die Vorderansicht eines erfindungsgemäß in ein Gehäuse eingegossenen Blechpaketes,
- Fig.1b
- die zur Anordnung nach
Fig.1a zugehörige Seitenansicht, - Fig2a, Fig.2b
- zwei einander ähnliche Abwandlungen vom Ausführungsbeispiel nach
Fig.1a (in gleicher Ansicht), wobei hier sowie in den folgenden Figuren die einzelnen Blechlamellen des Blechpaketes vereinfacht, d.h. ohne Aussparung für die Magnet-Spule, dargestellt sind, - Fig.3a
- eine weitere Abwandlung vom Ausführungsbeispiel nach
Fig.1a (in gleicher Ansicht), - Fig.3b
- eine Abwandlung des Ausführungsbeispieles nach
Fig.3a unter perspektivischer Darstellung des Blechpaketes. - Eine erfindungsgemäße Ausgestaltung des Blechpaketes, bei welcher nur einige der Blechlamellen im Zusammenwirken mit anderen die genannten Hinterschnitte bilden, zeigen
- Fig.4a
- als Vorderansicht (wie Ansicht in
Fig.1a ), sowie - Fig.4b
- als Seitenansicht (wie Ansicht in
Fig.1b ), und die - Fig.5a, Fig.5b
- als Abwandlungen des Beispieles nach den
Fig.4a, 4b in gleicher Darstellung. - Fig.6
- die Seitenansicht (wie Ansicht in
Fig.1b ) eines weiteren Ausführungsbeispieles eines in ein hier nicht dargestelltes Gehäuse eingegossenen Blechpaketes. - Mit der Bezugsziffer 1 ist ein Blechpaket eines Elektromagneten bezeichnet, der beispielsweise in einem elektromagnetischen Aktuator eingebaut sein kann; alternativ kann dieses Blechpaket 1 aber auch Bestandteil eines Transformators oder eines Elektromotors sein. Das Blechpaket 1 trägt demzufolge eine Spule (Magnet-Spule), d.h. eine Wicklung elektrisch leitfähigen Drahtes, die hier der Einfachheit halber (und da sie keinen Bezug zur Erfindung hat) nicht dargestellt ist. In
Fig.1a sind zwei Ausnehmungen 2 im Blechpaket 1 erkennbar, in die diese (Magnet-)Spule mit ihren beiden (hier längeren) Schenkeln eingelegt ist bzw. werden kann. Ebenfalls der Einfachheit halber sind diese Ausnehmungen 2 in den weiteren Ausführungsbeispielen bzw. Figurendarstellungen nicht gezeigt, jedoch selbstverständlich auch dort vorhanden. - Das Blechpaket 1 ist aus einer Vielzahl von aufeinander gestapelten Blechlamellen 3 aufgebaut, wie die
Figuren 1b, 3b, 4b, 5b und 6 zeigen. Diese Blechlamellen 3 können dabei wie üblich durch Stanzpaketierung miteinander verbunden sein, d.h. durch eine solche Stanzpaketierung werden die Blechlamellen 3 grundsätzlich zum Blechpaket 1 zusammengehalten, wobei dieser Zusammenhalt jedoch nur relativ geringen Kräften standhalten kann. - Der wesentliche Zusammenhalt zwischen den Blechlamellen 3 des Blechpaketes 1 wird dadurch hergestellt, daß dieses Blechpaket 1 in ein den Elektromagneten (und somit das Blechpaket 1 mit der besagten Spule) aufnehmendes Gehäuse 4 eingegossen ist. Ein Bruchteil dieses Gehäuses 4 ist (nur) in den
Figuren 1a, 1b dargestellt. Hier ist wie ersichtlich das Gehäuse 4 quaderförmig ausgebildet und nimmt zwischen seiner (in denFiguren 1a, 1b oben liegenden) Grundplatte 4a und den (vier) Seitenwänden 4b, 4c das Blechpaket 1 auf. Dabei ist das Blechpaket 1 im Gehäuse 4 bzw. an dessen Grundplatte 4a sowie beim Ausführungsbeispiel nach denFiguren 1a, 1b an den einander gegenüberliegenden Seitenwänden 4b in formschlüssiger Weise gehalten, und zwar durch sog. Hinterschnitte 5. Diese Hinterschnitte 5 sind hierzu mit dem Gehäuse-Gußmaterial ausgefüllt, so daß durch diese Hinterschnitte 5 gleichzeitig auch die einzelnen Blechlamellen 3 zum Blechpaket 1 zusammengehalten werden. - Wie soeben erwähnt wurde, ist das Blechpaket 1 in das Gehäuse 4 eingegossen. Dieses Gehäuse 4 wird somit in einem Gießprozeß hergestellt, bevorzugt unter Verwendung einer Leichtmetall-Legierung als Gußmaterial. Bei diesem Herstell- bzw. Gießprozeß des Gehäuses 4 wird gleichzeitig des Blechpaket 1 eingebunden und somit eingegossen, wobei das Gehäuse-Gußmaterial in die Hinterschnitte 5, die im Blechpaket 1 (bzw. in den einzelnen Blechlamellen 3 desselben) vorgesehen sind, eindringt und dabei diese Hinterschnitte 5 ausfüllt. Mit dem Erstarren des Gußmaterials ist dann nicht nur das Blechpaket 1 sicher im Gehäuse 4 bzw. an dessen Grundplatte 4a (sowie an den Seitenwände 4b, 4c) fixiert, sondern es sind gleichzeitig auch die Blechlamellen 3 sicher relativ zueinander lagefixiert.
- Beim Ausführungsbeispiel nach
Fig.1a sind die Hinterschnitte 5 als in den Randbereich der Blechlamellen 3 eingebrachte Durchbruch-Sektoren 5a ausgebildet. Jeweils ein erster Hinterschnitt 5 (bzw. Durchbruch-Sektor 5a) ist der Grundplatte 4a des Gehäuses 4 zugewandt und jeweils ein weiterer Hinterschnitt 5 den beiden einander gegenüberliegenden Seitenwänden 4b, an denen sämtliche Blechlamellen 3 mit ihren Seitenkanten anliegen. - Als Durchbruch-Sektor 5a werden die solchermaßen ausgebildeten Hinterschnitte 5 deshalb bezeichnet, weil sie im wesentlichen einem Sektor eines bspw. kreisförmigen Durchbruches ähneln, wobei der Winkel des gewählten Sektors jedoch derart groß ist, daß tatsächlich ein Hinterschnitt entsteht. Allein der der Grundplatte 4a zugewandte Hinterschnitt 5 (bzw. Durchbruch-Sektor 5a) soll also aufgrund seiner Befüllung mit dem Gußmaterial des Gehäuses 4 das gesamte Blechpaket 1 bzw. jede einzelne Blechlamelle 3 desselben daran hindern, sich von der Grundplatte 4a (hier nach unten hin) weg zu bewegen. Dabei kann ein derartiger Hinterschnitt 5 in Form des Durchbruch-Sektors 5a durchaus auch anders als gezeigt geformt sein, bspw. ähnlich dem später noch erläuterten Vorsprung 5b des Ausführungsbeispieles nach
Fig.2b , dabei jedoch in einer in die Fläche der Blechlamelle 3 hineingespiegelten Form. - Bei den Ausführungsbeispielen nach den
Figuren 2a, 2b sind die Hinterschnitte 5 durch vom Randbereich der Blechlamellen 3 abstehende Vorsprünge 5b gebildet. Jeder dieser Vorsprünge 5b ragt durch das Eingießen des Blechpaketes 1 in das Gehäuse 4 quasi in dessen Grundplatte 4a hinein und verankert somit die zugehörige Blechlamelle 3 sowie das gesamte Blechpaket 1 sicher im Gehäuse 4. Im wesentlichen sind diese Vorsprünge 5b schwalbenschwanzförmig ausgebildet, wobei der durch den Pfeil zur Bezugsziffer 5 gekennzeichnete Hinterschnitt 5 besonders klar ersichtlich wird, d.h. in diesen durch den Pfeil gekennzeichneten Bereich dringt das Gehäuse-Gußmaterial ein und fixiert bei seiner Verfestigung dann jede einzelne Blechlamelle 3 an der Grundplatte 4a. Aufgrund der relativ großen Fläche bzw. des großen Umfanges dieses Hinterschnittes 5 ist ein einziger derartiger Vorsprung 5b je Blechlamelle 3 ausreichend, jedoch können selbstverständlich derartige Vorsprünge 5b auch an den den Seitenwänden 4b zugewandten Kanten der Blechlamellen 3 vorgesehen sein. - Auch bei den Ausführungsbeispielen nach den
Figuren 3a, 3b sind die Hinterschnitte 5 durch vom Randbereich der Blechlamellen 3 abstehende Vorsprünge 5b gebildet, die hier jedoch keine einen Hinterschnitt bildende Außenkontur besitzen, sondern die jeweils mit einem Durchbruch 5c versehen sind. In diese (bspw. kreisförmigen) Durchbrüche 5c dringt das Gehäuse-Gußmaterial beim Eingießen des Blechpaketes 1 in das im Gießprozeß zu formende Gehäuse 4 ein, so daß diese Durchbrüche 5c die genannten Hinterschnitte 5 bilden und hierüber abermals jede Blechlamelle 3 optimal am Gehäuse 4 fixiert wird. - Beim Ausführungsbeispiel nach
Fig.3a ragen die Durchbrüche 5c (bzw. die Vorsprünge 5b), die abermals bei jeder der Blechlamellen 3 des Blechpaketes 1 gleich geformt und gleich angeordnet sind, in die einander gegenüberliegenden Seitenwände 4b des Gehäuses 4 hinein (vgl. hierzuFig.1a ). Beim Ausführungsbeispiel nachFig.3b - (hier ist das Blechpaket 1 quasi perspektivisch in Explosionsdarstellung gezeigt) - hingegen sind die Durchbrüche 5c bzw. die Vorsprünge 5b bei jeder der Blechlamellen 3 des Blechpaketes 1 zwar gleich geformt, jedoch bezüglich der jeweils benachbartem Blechlamellen 3 zwar an der gleichen Kante, dabei jedoch versetzt angeordnet. Dies ergibt einen besonders stabilen Halt. Dabei ragen je Blechlamelle 3 zwei jeweils mit einem Durchbruch 5c versehene Vorsprünge 5b in die Grundplatte 4a des Gehäuses 4 hinein (vgl. hierzuFig.1a ). - Bei den erfindungsgemäßen Ausführungsbeispielen nach den
Figuren 4a bis 5b bilden nur einige der Blechlamellen 3 im Zusammenwirken mit anderen Blechlamellen 3 die genannten Hinterschnitte 5, wobei diese Hinterschnitte 5 abermals durch vom Randbereich der Blechlamellen 3 abstehende Vorsprünge 5b gebildet werden, die zumindest teilweise außerhalb der Ebene der jeweiligen Blechlamelle 3 liegen. Aus denFiguren 4b, 5b werden die durch diese Vorsprünge 5b gebildeten Hinterschnitte 5 klar ersichtlich bzw. sind abermals durch Pfeile gekennzeichnet. Über diese so gekennzeichneten Hinterschnitte 5 werden somit zumindest die mit diesen Vorsprüngen 5b versehenen Blechlamellen 3 beim Eingießen in das Gehäuse 4 sicher in dessen Grundplatte 4a verankert. Die nicht mit Vorsprüngen 5b (bzw. Hinterschnitten 5) versehenen Blechlamellen 3 sind mit den solchermaßen fixierten Blechlamellen 3 anderweitig verbunden, so insbesondere durch eine bei derartigen Blechpaketen übliche Stanzpaketierung. - Das Ausführungsbeispiel nach
Fig.6 ähnelt geringfügig demjenigen nachFig.5b . Die Vorsprünge 5b sind zueinander parallel gewellt ausgebildet und formen zwischen sich jeweils einen Hinterschnitt 5, der mit dem Gußmaterial des Gehäuses 4 ausgefüllt wird, d.h. die Vorsprünge 5b liegen nach dem Eingießen des Blechpaketes 1 in das Gehäuse 4 jeweils quasi wie ein Anker bevorzugt in der Grundplatte 4a. - Selbstverständlich sind daneben weitere Ausführungsformen möglich, ebenso können eine Vielzahl von Details insbesondere konstruktiver Art durchaus abweichend von den gezeigten Ausführungsbeispielen gestaltet sein, ohne den Inhalt der Patentansprüche zu verlassen.
Claims (8)
- Elektromagnet, insbesondere für einen elektromagnetischen Aktuator zur Betätigung eines Gaswechsel-Hubventiles einer Brennkraftmaschine, mit einem Blechpaket (1), welches aus einer Vielzahl von aufeinander gestapelten Blechlamellen (3) aufgebaut ist, eine Spule trägt und in einem Gehäuse (4) angeordnet ist, wobei das Blechpaket (1) in das Gehäuse (4) eingegossen ist und vom Gehäuse-Gußmaterial ausgefüllte Hinterschnitte (5) aufweist,
dadurch gekennzeichnet, dass nur einige der Blechlamellen (3) ggf. in Zusammenwirken mit anderen Blechlamellen (3) Hinterschnitte (5) bilden, wobei die Blechlamellen (3) ansonsten anderweitig miteinander verbunden sind, insbesondere durch Stanzpaketierung. - Elektromagnet nach Anspruch 1,
dadurch gekennzeichnet, dass die Hinterschnitte (5) als in den Randbereich der Blechlamellen (3) eingebrachte Durchbruch-Sektoren (5a) ausgebildet sind. - Elektromagnet nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass die Hinterschnitte (5) durch vom Randbereich der Blechlamellen (3) abstehende Vorsprünge (5b) gebildet sind. - Elektromagnet nach Anspruch 3,
dadurch gekennzeichnet, dass die Vorsprünge (5b) in der Ebene jeder Blechlamelle (3) im Wesentlichen schwalbenschwanzförmig ausgebildet sind. - Elektromagnet nach Anspruch 3,
dadurch gekennzeichnet, dass die Vorsprünge (5) zumindest teilweise außerhalb der Ebene der jeweiligen Blechlamelle (3) liegen. - Elektromagnet nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass die Vorsprünge (5b) mit Durchbrüchen (5c) versehen sind. - Elektromagnet nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass das Blechpaket (1) vor dem Eingießen mit einer Verbindungsschicht versehen wird, die beim Eingießen in das Gehäuse (4) mit dem Gehäuse-Gußmaterial einen stoffschlüssigen Verbund bildet. - Elektromagnet nach Anspruch 7,
dadurch gekennzeichnet, dass zwischen den Blechlamellen (3) und der Verbindungsschicht eine elektrische Isolationsschicht vorgesehen ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19920094 | 1999-05-03 | ||
| DE1999120094 DE19920094A1 (de) | 1999-05-03 | 1999-05-03 | Elektromagnet mit einem Blechpaket |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1050890A2 EP1050890A2 (de) | 2000-11-08 |
| EP1050890A3 EP1050890A3 (de) | 2001-09-12 |
| EP1050890B1 true EP1050890B1 (de) | 2008-12-24 |
Family
ID=7906674
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20000107464 Expired - Lifetime EP1050890B1 (de) | 1999-05-03 | 2000-04-06 | Elektromagnet mit einem Blechpaket |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1050890B1 (de) |
| DE (2) | DE19920094A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1364377B1 (de) * | 2001-03-02 | 2009-07-01 | Valeo Systemes de Controle Moteur | Elektromagnetischer aktuator |
| DE10134708A1 (de) * | 2001-07-21 | 2003-02-06 | Heinz Leiber | Elektromagnet |
| EP4089882B1 (de) * | 2021-05-14 | 2025-04-09 | GE Energy Power Conversion Technology Ltd | Verdichtungsplatte, zugehörige magnetische masse, stator, rotor, rotierende elektrische maschine und antriebssystem |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1188524A (fr) * | 1956-07-28 | 1959-09-23 | Procédé de fabrication de paquets de tôles pour noyaux magnétiques, destinés notamment à des appareils de commande électriques | |
| DE6936329U (de) * | 1968-09-24 | 1973-11-08 | Elektrokovina Tovarna Elektrok | Drosselspule oder transformator. |
| DE2309727C3 (de) * | 1973-02-27 | 1979-05-03 | Fa. Hermann Schwabe, 7067 Urbach | Verfahren zur Herstellung von insbesondere als Vorschaltgerät für Gasentladungslampen zu verwendende Drosseln oder Transformatoren |
| DD153505A3 (de) * | 1980-03-07 | 1982-01-13 | Rolf Sobadky | Magnetbetaetigte brennstoffeinspritzvorrichtung |
| DE3203196A1 (de) * | 1982-01-30 | 1983-08-04 | Messer Griesheim Gmbh, 6000 Frankfurt | Verfahren zum verbinden eines aus mehreren lagen bestehenden eisenkerns |
| US5155461A (en) * | 1991-02-08 | 1992-10-13 | Diesel Technology Corporation | Solenoid stator assembly for electronically actuated fuel injectors and method of manufacturing same |
| US5176946A (en) * | 1991-05-10 | 1993-01-05 | Allen-Bradley Company, Inc. | Laminated contactor core with blind hole |
| DE19645098C2 (de) * | 1996-11-01 | 2000-09-21 | Vossloh Schwabe Gmbh | Drossel und Verfahren zu deren Herstellung |
-
1999
- 1999-05-03 DE DE1999120094 patent/DE19920094A1/de not_active Withdrawn
-
2000
- 2000-04-06 DE DE50015495T patent/DE50015495D1/de not_active Expired - Lifetime
- 2000-04-06 EP EP20000107464 patent/EP1050890B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE50015495D1 (de) | 2009-02-05 |
| EP1050890A2 (de) | 2000-11-08 |
| DE19920094A1 (de) | 2000-11-09 |
| EP1050890A3 (de) | 2001-09-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4028420C2 (de) | ||
| DE69310627T2 (de) | Rotor eines synchronmotors | |
| DE3690625C2 (de) | Verfahren zum Herstellen einer Baueinheit aus einem magnetischen Kern aus amorphem Metall und einer Spulenstruktur für einen elektrischen Transformator und elektrischer Transformator | |
| EP2210329B1 (de) | Rotor oder stator für eine elektrodynamische maschine | |
| EP0691030B1 (de) | Polarisiertes elektromagnetisches relais | |
| DE102010004887A1 (de) | Spulenkörper zur Montage an einem Magnetkern, Magnetkern für Reluktanzresolver und Verfahren zur Herstellung | |
| EP0746007B1 (de) | Polarisiertes elektromagnetisches Relais | |
| DE19909227B4 (de) | Zweiphasen-Motor, nämlich Schrittmotor oder Synchronmotor mit zwei weichmagnetischen Statorteilen | |
| EP1087497B1 (de) | Stator für einen als Innenläufermotor ausgebildeten Elektromotor | |
| DE102011084425A1 (de) | Rotorblechpaket, Rotor und Verfahren zur Herstellung eines Rotorblechpakets | |
| DE10202476B4 (de) | Elektromagnetische Spule mit Rechteckform | |
| WO1996019814A1 (de) | Elektrisches bauteil, insbesondere spule, vorzugsweise für smd-montagetechnik | |
| DE8208150U1 (de) | Elektrische wicklung mit einem eisenkern aus geschichteten blechlamellen | |
| EP1050890A2 (de) | Elektromagnet mit einem Blechpaket | |
| WO2001006530A1 (de) | Bewegbarer kontakt mit niedrigem elektrischen widerstand | |
| DE3338208A1 (de) | Elektromagnetisches relais und verfahren zu dessen herstellung | |
| DE102005000643A1 (de) | Statoranordnung für eine elektrische Maschine | |
| DE3506354C1 (de) | Elektromagnetisches Relais mit Isolierkappe und Verfahren zur Herstellung der Isolierkappe | |
| DE29521012U1 (de) | Polarisiertes elektromagnetisches Relais | |
| DE2711480A1 (de) | Elektromagnetisches miniaturrelais | |
| DE102011077980A1 (de) | Einzelspule für einen Stator einer elektrischen Maschine | |
| DE102004013995B4 (de) | Statorpaket für eine Magnetschwebebahn | |
| DE2926506C2 (de) | Verfahren zur Herstellung eines gehäuselosen Elektromotors mit einer einzigen Schutzleiteranschluß-Klemme | |
| DE2741573A1 (de) | Wechselstromwecker fuer fernsprechgeraete | |
| EP0373109B1 (de) | Polarisiertes Leiterplattenrelais |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE Kind code of ref document: A2 Designated state(s): DE FR GB |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20010927 |
|
| AKX | Designation fees paid |
Free format text: DE FR GB |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50015495 Country of ref document: DE Date of ref document: 20090205 Kind code of ref document: P |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed |
Effective date: 20090925 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20150430 Year of fee payment: 16 Ref country code: DE Payment date: 20150411 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20150430 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50015495 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160406 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20161230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161101 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160502 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160406 |