EP0742086B1 - Verfahren zum Herstellen von flachen keramischen Produkten und mit dem Verfahren hergestellte keramische Produkte - Google Patents
Verfahren zum Herstellen von flachen keramischen Produkten und mit dem Verfahren hergestellte keramische Produkte Download PDFInfo
- Publication number
- EP0742086B1 EP0742086B1 EP95115543A EP95115543A EP0742086B1 EP 0742086 B1 EP0742086 B1 EP 0742086B1 EP 95115543 A EP95115543 A EP 95115543A EP 95115543 A EP95115543 A EP 95115543A EP 0742086 B1 EP0742086 B1 EP 0742086B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- smoothed
- ceramic
- narrow side
- projections
- flat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/08—Apparatus or processes for treating or working the shaped or preshaped articles for reshaping the surface, e.g. smoothing, roughening, corrugating, making screw-threads
- B28B11/0845—Apparatus or processes for treating or working the shaped or preshaped articles for reshaping the surface, e.g. smoothing, roughening, corrugating, making screw-threads for smoothing
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04D—ROOF COVERINGS; SKY-LIGHTS; GUTTERS; ROOF-WORKING TOOLS
- E04D1/00—Roof covering by making use of tiles, slates, shingles, or other small roofing elements
- E04D1/12—Roofing elements shaped as plain tiles or shingles, i.e. with flat outer surface
- E04D1/16—Roofing elements shaped as plain tiles or shingles, i.e. with flat outer surface of ceramics, glass or concrete, with or without reinforcement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/24—Apparatus or processes for treating or working the shaped or preshaped articles for curing, setting or hardening
- B28B11/243—Setting, e.g. drying, dehydrating or firing ceramic articles
Definitions
- the invention relates to a method for producing flat ceramic products, in particular roof tiles, in which the moldings produced by molding from ceramic mass dried and burned.
- Flat ceramic products such as roof tile moldings, are used usually in groups side by side on a narrow side burned standing. This can be caused by leaning against each other Color differences on the visible areas in the area of the contact points be effected.
- roof tile moldings are often used today burned individually in chamotte cassettes.
- the additional provision of Chamotte cassettes and the associated machine systems increase the cost.
- roof tile moldings are also made individually set up for burning. But this is only in the case of moldings with a pronounced curvature, the required To ensure stability.
- DE-A-36 17 458 discloses a kiln car for the transport of upright moldings which has a plurality of V-shaped grooves lying next to one another, on the side faces of which the innermost edges of the moldings rest.
- EP-A-0 307 508 discloses a special conveyor belt which is designed as a circumferential conveyor belt and has support bars perpendicular to the transport plane, which define individual compartments, into each of which a roof tile is inserted.
- the invention is based on the object, a method and to specify a flat ceramic product made with it, which is a free installation of flat, if necessary with one low curvature ceramic products for firing enabled with sufficient stability.
- one method is the beginning mentioned type provided according to the invention that the moldings after drying on a narrow side to form a stand to be smoothed.
- Smoothing can be done by grinding or cutting, in particular with a milling tool.
- the flat to be made ceramic product is a roof tile, so the associated Molding in dry and hard condition on one of the four narrow sides, preferably on the top rabbet side, smoothed.
- the entire surface of the narrow side can be smoothed.
- the inventive method In order to shorten the smoothing step or to smoothing surface without impairing stability according to a further embodiment, it can be significantly reduced in size the inventive method that the Provide at least 2 protrusions on the narrow side during molding and that only the protrusions in a common plane be smoothed so that they form feet.
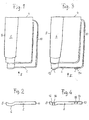
- FIGS. 1 and 3 The roof tiles shown in the figures are shown in FIGS. 1 and 3 "upside down", the top fold side 2 each below and the eaves side 4 are shown above.
- This smoothing can be done by grinding, cutting or milling the Roof tile moldings made in dry and hard condition become.
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Structural Engineering (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Mechanical Engineering (AREA)
- Devices For Post-Treatments, Processing, Supply, Discharge, And Other Processes (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
- Ceramic Capacitors (AREA)
- Electron Tubes For Measurement (AREA)
- Compositions Of Oxide Ceramics (AREA)
Description
- Figur 1
- eine leicht perspektivische Ansicht eines Dachziegels auf seine Sichtseite;
- Figur 2
- eine Ansicht in Richtung des Pfeiles II in Figur 1;
- Figur 3
- in einer Ansicht ähnlich Figur 1 einen gemäß der Erfindung abgewandelten Dachziegel und
- Figur 4
- eine Ansicht in Richtung des Pfeiles IV.
Claims (9)
- Verfahren zum Herstellen von flachen keramischen Produkten, insbesondere Dachziegeln, bei dem die durch Formen aus keramischer Masse erzeugten Formlinge getrocknet und gebrannt werden, dadurch gekennzeichnet, daß die Formlinge nach dem Trocknen an einer Schmalseite (2) zum Bilden einer Standfläche geglättet werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß das Glätten durch Schleifen erfolgt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß das Glätten durch Bearbeiten mit einem Schneidwerkzeug, wie einem Fräser, erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 3 zum Herstellen von Dachziegeln, dadurch gekennzeichnet , daß die Kopffalzseite (2) des Formlings geglättet wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die gesamte Fläche der Schmalseite (2) geglättet wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Schmalseite beim Formen mit mindestens zwei Vorsprüngen versehen wird und daß nur die Vorsprünge (12, 14) in einer gemeinsamen Ebene geglättet werden.
- Flaches keramisches Produkt, das mit einem Verfahren nach einem der Ansprüche 1 bis 5 herstellbar ist, dadurch gekennzeichnet, daß ein Formling aus keramischer Masse an einer seiner Schmalseiten (2, 4, 8, 10) eine geglättete, plane Fläche (2; 16, 18) aufweist.
- Produkt nach Anspruch 7, das mit einem Verfahren nach Anspruch 6 herstellbar ist, dadurch gekennzeichnet, daß es an einer seiner Schmalseiten mindestens zwei und höchstens vier Vorsprünge (12, 14) aufweist, die an ihren freien Enden in einer gemeinsamen, senkrecht zur Hauptebene des Produktes verlaufenden Ebene geglättet sind (bei 16, 18).
- Dachziegel nach Anspruch 7 oder 8, dadurch gekennzeichnet, daß die geglättete, plane Fläche an seiner Kopffalzseite (2) vorgesehen ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19517566 | 1995-05-12 | ||
| DE19517566A DE19517566C1 (de) | 1995-05-12 | 1995-05-12 | Verfahren zum Herstellen von flachen keramischen Produkten, insbesondere Dachziegeln, und mit dem Verfahren hergestellter Dachziegel |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0742086A2 EP0742086A2 (de) | 1996-11-13 |
| EP0742086A3 EP0742086A3 (de) | 1997-07-16 |
| EP0742086B1 true EP0742086B1 (de) | 2001-05-09 |
Family
ID=7761818
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95115543A Expired - Lifetime EP0742086B1 (de) | 1995-05-12 | 1995-10-02 | Verfahren zum Herstellen von flachen keramischen Produkten und mit dem Verfahren hergestellte keramische Produkte |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0742086B1 (de) |
| AT (1) | ATE201001T1 (de) |
| DE (3) | DE19517566C1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19621690A1 (de) * | 1996-05-30 | 1997-12-04 | Jun Alexander Faller | Planziegel-Bandschleifmaschine |
| DE29609533U1 (de) * | 1996-05-30 | 1996-12-12 | Faller jun., Alexander, Dipl.-Wirtsch.-Ing. (FH), 84061 Ergoldsbach | Planziegel-Bandschleifmaschine |
| JP2002011713A (ja) * | 2000-06-27 | 2002-01-15 | Takasago Ind Co Ltd | 平板瓦の製造方法及び平板瓦製造用尻部端面調整装置 |
| DE102005045392A1 (de) * | 2005-08-17 | 2007-02-22 | Röben Tonbaustoffe GmbH | Dachziegel sowie Vorrichtung und Verfahren zum Herstellen von Dachziegeln |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3617458A1 (de) * | 1986-05-23 | 1987-11-26 | Keller Ofenbau Gmbh | Ofenwagen |
| EP0307508A1 (de) * | 1987-09-22 | 1989-03-22 | Fuchs & Co. Gesellschaft m.b.H. | Verfahren und Vorrichtung zum Herstellen von Pressdachziegeln aus Ton |
| DE3812901C1 (de) * | 1988-04-18 | 1989-09-14 | Rieter-Werke Haendle Kg, 7750 Konstanz, De | |
| DE3843379A1 (de) * | 1988-12-23 | 1990-07-05 | Raimund Rimmele | Verfahren zur herstellung von genau planparallelen ziegelsteinen |
-
1995
- 1995-05-12 DE DE19517566A patent/DE19517566C1/de not_active Expired - Fee Related
- 1995-10-02 EP EP95115543A patent/EP0742086B1/de not_active Expired - Lifetime
- 1995-10-02 DE DE29515692U patent/DE29515692U1/de not_active Expired - Lifetime
- 1995-10-02 AT AT95115543T patent/ATE201001T1/de not_active IP Right Cessation
- 1995-10-02 DE DE59509241T patent/DE59509241D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE19517566C1 (de) | 1996-05-30 |
| EP0742086A2 (de) | 1996-11-13 |
| ATE201001T1 (de) | 2001-05-15 |
| DE29515692U1 (de) | 1995-11-23 |
| DE59509241D1 (de) | 2001-06-13 |
| EP0742086A3 (de) | 1997-07-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69601096T2 (de) | Verfahren zur herstellung von hartholzbodenstreifen | |
| DE69624497T2 (de) | Stapelleiste für gestapeltes schnittholz | |
| US7124548B2 (en) | Folded high-profile ridge cover, and method of making | |
| DE69308246T2 (de) | Vielfach strukturierte Schutzvorrichtung aus Papier und Einrichtung zu deren Herstellung | |
| DE19517566C1 (de) | Verfahren zum Herstellen von flachen keramischen Produkten, insbesondere Dachziegeln, und mit dem Verfahren hergestellter Dachziegel | |
| EP0173873B2 (de) | Verfahren zur kontinuierlichen Herstellung von Platten aus Faserbeton | |
| DE3315715C2 (de) | Pflasterstein aus Beton | |
| DE19509446B4 (de) | Palette zur Zuführung von Laufstreifen an eine Reifenaufbautrommel | |
| DE19838075C1 (de) | Verfahren und Vorrichtung zur Herstellung abgewinkelter Formkörper | |
| DE1802687A1 (de) | Mit einem Unterdruck beaufschlagbare Unterlage zum Festhalten von Flachmaterialstuecken | |
| DE10054002C2 (de) | Etagenpresse, insbesondere Einetagen- oder Mehretagenpresse | |
| DE3517233C1 (de) | Verfahren zum Herstellen plattenförmiger keramischer Erzeugnisse, insbesondere von Dachziegeln | |
| DE9218311U1 (de) | Bausatz von Kunststeinen, Anwendung, Herstellungs- und Paketierverfahren sowie Formkasten dafür | |
| DE2913617A1 (de) | Verfahren zur herstellung einer mit einem gewebe ueberzogenen deckenplatte | |
| DE2316750A1 (de) | Verpackungsbehaelter und verfahren sowie vorrichtung zu seiner herstellung | |
| DE2153070A1 (de) | Verfahren und vorrichtung zur konditionierung und geordneten lagerung von schaumkunststoffbloecken | |
| EP3365147A1 (de) | Verfahren zum schäften von furnieren | |
| DE4200815C2 (de) | Verfahren zur Herstellung eines Formsteins | |
| DE2928071C2 (de) | Verfahren und Vorrichtung zur Herstellung von Federn | |
| CH626314A5 (en) | Ceramic veneer | |
| EP1291306A1 (de) | Zwischenlage zum Übereinanderstapeln von aus Leichtbehältern gebildeter Schichten | |
| DE1217919B (de) | Maschine zum Herstellen von Briefbloecken od. dgl. | |
| DE4200012A1 (de) | Dach-falzziegel und verfahren zum brennen desselben | |
| DE19640462C1 (de) | Verfahren und Vorrichtung zur Herstellung einer ebenen Grundplatte und einer zwei winklig zueinander verlaufende Abschnitte aufweisenden Stufenplatte aus keramischem Material für Bauzwecke | |
| DE8805436U1 (de) | Einsatz für Trocken- und/oder Brennöfen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE FR IT LI NL |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE CH DE FR IT LI NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE FR IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19970827 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 20000914 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR IT LI NL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20010509 |
|
| REF | Corresponds to: |
Ref document number: 201001 Country of ref document: AT Date of ref document: 20010515 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59509241 Country of ref document: DE Date of ref document: 20010613 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011031 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011031 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: MULLER HARTWIG Effective date: 20011031 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20061006 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20061011 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20061031 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071002 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20080630 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20061010 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071002 |