EP0589371A2 - Verfahren zur Behandlung eines Bahnmaterials und Vorrichtung zur Durchführung des Verfahrens - Google Patents
Verfahren zur Behandlung eines Bahnmaterials und Vorrichtung zur Durchführung des Verfahrens Download PDFInfo
- Publication number
- EP0589371A2 EP0589371A2 EP93115038A EP93115038A EP0589371A2 EP 0589371 A2 EP0589371 A2 EP 0589371A2 EP 93115038 A EP93115038 A EP 93115038A EP 93115038 A EP93115038 A EP 93115038A EP 0589371 A2 EP0589371 A2 EP 0589371A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- loop
- web material
- zone
- zones
- web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C5/00—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C9/00—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important
- B05C9/06—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying two different liquids or other fluent materials, or the same liquid or other fluent material twice, to the same side of the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C9/00—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important
- B05C9/08—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation
- B05C9/10—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation the auxiliary operation being performed before the application
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C9/00—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important
- B05C9/08—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation
- B05C9/14—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation the auxiliary operation involving heating or cooling
-
- G—PHYSICS
- G03—PHOTOGRAPHY; CINEMATOGRAPHY; ANALOGOUS TECHNIQUES USING WAVES OTHER THAN OPTICAL WAVES; ELECTROGRAPHY; HOLOGRAPHY
- G03C—PHOTOSENSITIVE MATERIALS FOR PHOTOGRAPHIC PURPOSES; PHOTOGRAPHIC PROCESSES, e.g. CINE, X-RAY, COLOUR, STEREO-PHOTOGRAPHIC PROCESSES; AUXILIARY PROCESSES IN PHOTOGRAPHY
- G03C1/00—Photosensitive materials
- G03C1/74—Applying photosensitive compositions to the base; Drying processes therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C5/00—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work
- B05C5/007—Slide-hopper coaters, i.e. apparatus in which the liquid or other fluent material flows freely on an inclined surface before contacting the work
Definitions
- the invention relates to a method for treating a web material, in which a closed loop is formed from a section of the web material, the web material is moved in the circumferential direction of the loop and the web material is treated in different environments, and an apparatus for carrying out the method with a through Deflection devices formed guide device for a loop made of web material, a first drive device for moving the web material in the circumferential direction of the loop and devices for generating a predetermined ambient atmosphere.
- Such a device and such a method are known from DE 22 46 798 C3.
- a loop of web material is passed past the nozzles of a nozzle dryer after passing through a casting station.
- the state variables of the dry air in the nozzle dryer can be adjusted practically without inertia. By changing the state variables, different ambient atmospheres or conditions can in short, different environments.
- Test plants of this type are necessary in order to plan plants for the treatment of web material, in particular production plants, or to be able to adjust existing plants so that a coated web material with desired properties can be obtained as a finished product. However, they are also necessary in order to be able to simulate or simulate the environmental conditions of the production plants in test plants and thus to be able to develop new products under production conditions already in the test stage.
- the dwell times in real production plants are formed by the quotient of the length of the production plant as a plant parameter and the speed of the web material passing through as a process parameter. Since high throughput speeds of the web material are also required for a high throughput, it follows from this that production plants can in some cases have a considerable length. Testing new coatings in such production plants is ruled out, since web material with at least the length of the production plant would have to be used for a single pass. Such an amount of coated web material is far too large to control the results. It is therefore necessary to drastically reduce the amount of web material required for experimentation. In addition, production facilities in operation are only available to a very limited extent for experiments. In the production of "real" products, too, one occasionally wants to limit itself to small quantities, for example to test the market first.
- EP 0 098 804 B1 Another test apparatus is known from EP 0 098 804 B1. An attempt is made to improve the simulation by moving moving nozzles over a stationary path. This creates a relative speed between the ambient atmosphere and the web material.
- the invention has for its object to provide a method and an apparatus with which process parameters in the treatment of web material can be simulated independently of system parameters.
- This object is achieved in a method of the type mentioned at the outset by moving the loop across the circumferential direction through the different surroundings.
- the web material is moved in the circumferential direction of the loop.
- This movement corresponds to a good approximation to a movement of the web material in a production plant.
- the locally different environmental conditions can be kept stationary over time.
- the loop is displaced transversely to the direction of movement of the web material, whereby a different environment is reached in which other environmental conditions also prevail.
- This essentially corresponds also the construction of a production plant in which different environmental conditions are spatially separated from one another, namely arranged one behind the other in the web running direction.
- the loop is moved in a direction perpendicular to an area delimited by the loop.
- the loop is moved over its face. This prevents the movement of the loop from exerting a pressure, for example on account of the ambient atmosphere, on the surface of the web material.
- the movement of the loop can be carried out almost without resistance, apart from frictional forces.
- the guidance of the loop is quite simple with such a movement.
- the web material is held in the loop under a predetermined tensile stress, which can be changed depending on the position of the loop. This allows you to change the shape of the loop. For example, one can allow or even control it deliberately that the web material is converted from an elongated form during casting to a wave form during drying. Such a waveform can occur with certain nozzle arrangements in production plants.
- the change in the loop voltage takes place in the course of the transverse movement of the loop. In other words, the change in voltage occurs during the transition from one ambient atmosphere to another, as is sometimes the case with production plants.
- the different environments are advantageously arranged in zones separately along the path of movement of the loop. This allows a clear separation of the different environments, which creates defined test conditions. The control of the individual environmental conditions is simplified.
- the web material is coated in at least one zone.
- coating is to be understood to mean any type of material supply to the web material, regardless of the type, for example bead coating, curtain coating, spray coating. Partial coating, printing or laminating are also possible.
- the material web can also be impregnated if the material web is formed from an absorbent material.
- the material can be applied on the front of the material web, ie on the outside of the loop or on the back of the material, even on both sides at the same time or at different times and / or locations.
- the coating can be selected depending on the desired application, for example the coating material can be gelatin, a silver halide emulsion, a back casting, a lacquer or the like. Multiple coatings are also conceivable, for example through a wear layer with a superimposed protective layer. Other zones can serve, for example, for solidification, cooling, drying or moisture treatment.
- the loop is advantageously moved discontinuously and dwells in individual zones for predetermined dwell times.
- the dwell times can then correspond to the throughput times of the web material through individual environments in the production plant. This type of movement can further reduce the space required for the simulation.
- the dwell times in the individual zones are of the order of 5 to 100 s, while the times for the movement of the loop from one zone to another are of the order of 0.1 to 3 s. The difference that results when changing zones compared to a real production system is practically negligible.
- the layer is preferably moved back and forth between at least two zones, the environment being changed in one zone while the web material is being treated in another zone.
- the space requirement is thereby limited to a few zones, in extreme cases two, even if a multitude of environments has to be run through.
- the treatment time in one zone is used to exchange the ambient atmosphere in another zone.
- the speed of the movement of the web material in the circumferential direction of the loop can be changed depending on the position. This creates new opportunities for experimentation.
- the object is achieved in a device of the type mentioned at the outset in that a plurality of devices for generating different environments are arranged side by side in zones and a second drive device is provided which moves the loop through the different zones. As already stated above, this allows movement of the web material in the respective environment at the desired speed. A change of the surroundings is brought about by the second drive device, which moves the loop from one surroundings, namely a first zone to another surroundings, namely a second zone.
- the guide devices preferably have at least one air cushion guide which passes through all zones.
- an air cushion guide as is known for example from DE 24 47 119 C2
- the loop can be moved practically without friction.
- the same low friction is also opposed to the movement of the web material in the circumferential direction of the loop.
- the web material is deflected more often in the loop than in a production plant with a substantially straight guidance of the web material, the effects of this deflection are kept relatively small by the air cushion guide. In most cases, you can actually neglect them.
- the air cushion guide in each zone is supplied with fluid corresponding to the ambient atmosphere, ie the temperature and moisture content of the air emerging from the air cushion guide essentially corresponds to that in the corresponding zone The atmosphere.
- the treatment of the web material is thus ensured even during the deflection.
- the guide device has at least one driven roller which forms the first drive device and can be moved together with the loop in the axial direction.
- the driven roller in turn drives the web material in the circumferential direction of the loop via friction or possibly perforation, whereby the desired relative speed between the web material and the ambient atmosphere is generated.
- the vibration behavior of a moving web can be simulated. Since the driven roller is moved together with the loop, no care needs to be taken in the formation of the surface of the driven roller that the web material has to be displaced with respect to this roller. The role can therefore essentially be designed for its drive task.
- a non-driven roller can advantageously be provided, which is designed at least in sections as a casting shaft for coating the web material.
- both rollers can be better designed for their actual tasks.
- the pouring shaft must be supported with a much higher precision. With a driven or transversely displaceable shaft, this could only be achieved with a relatively high outlay.
- An idle roller is advantageously arranged axially next to the casting shaft, to which the loop passes during the transverse movement.
- the high precision with which the pouring shaft is supported then only has to be maintained for a relatively narrow area, namely only for one pouring zone.
- An idle roller can then be used for the transverse movement of the loop, which can be stored with much less effort.
- the idler roller and / or the pouring shaft are axially movable. This prevents friction of the web material on the casting shaft or on the idle roller.
- the driven and / or the non-driven roller have an axial drive as part of the second drive device. If both rollers are driven, transverse stresses in the web material can be largely avoided.
- the axial drive is preferably designed as a resolver drive. Such a drive is fast and allows the loop to be positioned with high precision.
- the loop advantageously lies on a transport roller arrangement with at least one transport roller whose axis can be tilted. This is another way to move the loop in the transverse direction.
- the web of material will always try to run orthogonally to the inclined shaft. This can be supported by a corresponding movement of the driven or non-driven roller.
- the transport roller arrangement with a vacuum generating device is connected, which generates a negative pressure in at least part of the environment of the transport rollers.
- the negative pressure ensures that the web rests with a certain force on the transport roller, which ensures that when the axis of the transport roller is inclined, a corresponding transverse movement of the loop also takes place.
- the transport roller arrangement has at least two transport rollers and that the negative pressure can be generated between adjacent rollers.
- the space between two rollers can be sealed to the outside to a sufficient degree so that the negative pressure is not compensated for by the ambient atmosphere flowing in.
- the negative pressure is only generated when the loop is actually to be moved transversely.
- the transport roller arrangement need not be provided over the entire width of the device. It can be tracked according to the transverse movement of the loop, in a way pushing the loop in front of it.
- the driven and / or the non-driven roller can advantageously be provided with a tensioning device which exerts a force acting in a radial direction on the respective roller.
- the counterforce to this is absorbed by the web material that is deflected around the respective roll. This creates the desired tension in the loop.
- the tensioning device can have a force setting device. With the help of the force adjustment device it is possible to change the tension in the loop. This allows the behavior of the web material adjust the specified conditions when moving in the circumferential direction of the loop.
- the tensioning device advantageously has a spring arrangement with adjustable preload. The force acting in the radial direction is therefore applied by the spring.
- the spring arrangement can advantageously have a stop that is adjustable in particular by a motor.
- the stop can of course also be adjusted by a corresponding guide, for example a guide rail, in the course of the movement.
- the motor gives a greater possibility of variation and the possibility of changing the web tension during the transverse shift. As a result, the web tension can be set very precisely, a position dependency of the loop possibly being taken into account.
- the tensioning device as an alternative or in addition to the spring, has a weight whose weight force acts on the roller in the radial direction. To set the weight, the weight can be redirected if necessary. A relatively precise adjustment of the web tension is also possible with the weight.
- the weight is arranged on an inclined sliding surface, the inclination angle of which can be adjusted in particular by a motor. By changing the angle of inclination, the weight of the weight acting on the roller can be adjusted.
- the loop is preferably guided in a circumferential channel, which creates an ambient atmosphere in one includes predetermined space on both flat sides of the web material.
- the space within which the ambient atmosphere must be kept can therefore be kept small.
- the channel has nozzles on its inside for generating the ambient atmosphere, an inner nozzle system being arranged on one side and an outer nozzle system on the other side of the web material.
- the ambient atmosphere is therefore introduced into the channel from both sides of the web material. This enables fast and precise control of the parameters or state variables of the ambient atmosphere. Otherwise, this type of loading corresponds to the conditions in a conventional production plant.
- the web material is targeted from both sides with the respective surrounding atmosphere.
- the inner nozzle system differs from the outer nozzle system by the nozzle types used and / or the nozzle arrangement and / or the medium expelled by the nozzles.
- the two sides of the material web can then be treated or supported very individually.
- a supply space delimited to the outside by the channel is advantageously formed in the interior of the device, through which supply and, if appropriate, disposal lines for the inner nozzle system are guided.
- Each zone is advantageously assigned a supply and a disposal line, concentric tubes being provided as the line path and the supply line being formed by the inner tube.
- the two concentric pipes can then be designed in such a way that there is less flow resistance in the disposal line, that is to say for the “exhaust air”, than for the “supply air”. This makes it possible to circulate the atmosphere in the individual zones without undesirable pressures building up in the individual zones. If these pressures are desired, the flow resistances in the supply and disposal lines can be designed accordingly.
- Each zone can be supplied separately, so that defined environmental conditions can be set in each zone.
- a pair of tubes has a connection at both ends and a partition in the interior of the device.
- continuous tubes can be used, which achieves high mechanical stability.
- two zones can be supplied with a pair of tubes, so that the number of tubes or pairs of tubes in the supply space can be kept within reasonable limits.
- the channel is delimited to the outside by a housing which is displaceable parallel to the direction of movement of the loop. If the housing is displaced, the movement space of the web material is freely accessible in the circumferential direction of the loop and possibly transversely thereto, so that, if necessary, a defective loop can also be removed from the device.
- the housing has at least two parts that can be moved in opposite directions. This takes into account the fact that the entire device can only be supported via its end faces, since another support would oppose the movement of the loop within the device. The support length can be reduced by the opposite displaceability of the two housing parts.
- the housing has an upper part, which is essentially U-shaped with legs directed downward, and an essentially flat lower part.
- the upper part and lower part can then both be guided in the center without problems arising from one-sided loads.
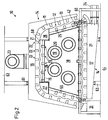
- a device 10 has a plurality, in the present case eight, zones 1 to 8 arranged next to one another. A cross section through such a zone is shown in FIG. 2.
- Each zone has a circumferential channel 11 in which a material web 13 (FIGS. 3 to 7) in the form of a closed loop 12 can be guided.
- the channel is delimited on the outside by an outer housing 14 and on the inside by an inner housing 15, the outer housing 14 having an upper part 16 which is essentially U-shaped in cross section with legs projecting downwards and an essentially flat lower part 17.
- the inner housing 15 encloses a supply space 18, in which supply and disposal lines are arranged in the form of concentric pipes 19, 20. The line routing will be explained in connection with FIG. 8.
- partition walls (not shown) can be provided in the supply space 18 in order to form an inlet air and an exhaust air space 54 or 56 (FIG. 8).
- the outer housing 14 carries an outer nozzle system 22 formed by a plurality of nozzles 21, which is supplied with conditioned air by an outer supply line 23 for the upper part 16 and a further outer supply line 24 for the lower part 17.
- the inner housing 15 carries an inner nozzle system 26 formed from a plurality of nozzles 25, which is supplied via the supply lines 19 and disposed of via the disposal lines 20.
- a single supply line 23 for the upper part 16 and an outer supply line 24 for the lower part 17 are shown.
- a separate supply line is provided, so that each of zones 1 to 8 can be supplied or acted upon with a specially conditioned atmosphere for this zone.
- the inner nozzle system 26 can differ from the outer nozzle system 22 in terms of the type and / or arrangement of the nozzles 25 and / or by the medium output.
- the air cushion guides 27, 28 are known per se and are described, for example, in DE 24 47 119 C2.
- the air cushion guides 27, 28 extend over the entire width of the device 10, but are divided into zones with respect to the air supply, so that the desired ambient atmosphere can be maintained in each zone without air flowing in through the air cushion guides 27, 28. Atmosphere is changed in an undesirable manner.
- the non-driven roller 30 is designed as a casting shaft. Arranged adjacent to it is at least in some zones, in the present example in zones 2 and 7, a casting station 31 or 68, with the aid of which an emulsion can be applied to the material web 13 on the material web 13 passing by.
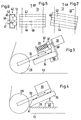
- the driven roller 29 is provided with a tensioning device 32.
- the roller 29 is mounted on a slide 33 which is movable relative to a part 34 of the inner housing 15.
- the carriage 33 forms an abutment for a spring 35, while the other abutment with one in relation to the part 34
- a motor 36 movable stop 37 is formed.
- the stop 37 can be fastened on the motor shaft 38 with the aid of a screw thread, so that it moves in the axial direction when the motor shaft 38 rotates.
- the length of the spring 35 changes and thus its pretension.
- the tension of the material web 13 in the loop 12 can also be changed by changing the pretension of the spring 35.
- Such a change in the web tension is desired so that the web material can be brought from a relatively strongly tensioned state, in which the web material runs essentially at least in sections in the form of a straight line, to a less tensioned state, in which the web material runs in an undulating manner, as is the case is shown in Fig. 2.
- Such a waveform results with a lower web tension, for example, in that the nozzles 21 of the outer nozzle system 22 and the nozzles 25 of the inner nozzle system 26 are arranged offset to one another in the circumferential direction.
- FIG. 4 Another embodiment of a web tension adjusting device is shown in FIG. 4.
- the web tension is generated by a weight 39 which is firmly connected to the carriage 33 which carries the roller 29.
- the carriage 33 is in turn movably mounted on the part 34 connected to the inner housing 15.
- the inclination of the surface of the part 34 to the horizontal can be adjusted with the aid of a motor 40, for example a piston-cylinder arrangement, as a result of which the weight force of the weight 39 acting on the roller 29 also changes.
- the pivot point 41 about which the part 34 is pivoted is drawn next to the roller 29. However, it is advisable to let the pivot point 41 coincide with the axis of the roller 29, so that when pivoting of part 34 does not change the position of the roller 29.
- a transport roller arrangement 42 is located above the roller 29 and is explained in more detail in FIGS. 5 to 7.
- the transport roller arrangement 42 has two transport rollers 43, 44 which are rotatably mounted in a housing 45.
- the transport rollers 43, 44 have a friction-increasing surface, for example made of rubber or an elastic plastic.
- the housing 45 is closed on all sides.
- a suction opening 46 is located only between the two rollers 43, 44.
- a vacuum connection 47 is arranged on the opposite side of the suction opening 46.
- the housing 45 with the transport rollers 43, 44 is normally arranged with respect to the material web 13 so that the axes of the transport rollers 43, 44 are substantially perpendicular to the direction of movement of the material web 13, which is indicated by an arrow 48.
- the housing 45 can be rotated within certain limits, so that the axes of the transport rollers 43, 44 incline out of this position, that is to say they are no longer perpendicular to the direction 48 of the movement of the material web 13.
- the negative pressure connection 47 is subjected to negative pressure, so that the material web 13 is pressed onto the transport rollers 43, 44 by the ambient pressure. This increases the friction between the transport rollers 43, 44 and the material web 13. Because of the inclined position of the transport rollers 43, 44, the material web 13 is now additionally moved transversely in the direction of the arrow 49. The loop 12 is therefore moved transversely to the direction of movement of the material web 13.
- the transport roller arrangement can possibly be saved. It is shown that the transport rollers 43, 44 have a length which corresponds approximately to the web width. In this case, the transport roller arrangement 42 must track the movement of the material web 13 in the transverse direction. This can be omitted if the length of the transport rollers 43, 44 corresponds approximately to the stroke length, ie the length of movement of the material web 13 in the transverse direction.
- the driven rollers 29 and the non-driven roller 30 can also be moved.
- the part 34 can be moved in the axial direction with the aid of a linear motor 50.
- a resolver drive can also be provided in a manner not shown, which moves the two rollers 29, 30 into the desired zone and positions them there.
- Fig. 8 shows the supply of the individual zones 1 to 8 with conditioned air for generating a desired atmosphere and their disposal.
- four supply and disposal lines (see also FIG. 2) designed as pairs of pipes 19, 20 are provided, which are arranged concentrically to one another.
- Each pair of tubes 19, 20 supplies two zones, for example tubes 19, 20, zones 7 and 8.
- each pair of tubes 19, 20 has a partition 51.
- Each pair of pipes is fed and disposed of from both sides, so that each of the two zones 7, 8 can be supplied and disposed of separately.
- the conditioned air entering through the pipe 19 in the direction of arrow 52 enters the supply air space 54 through an outlet opening 53, from where it reaches the nozzles 25 of the inner nozzle system 26.
- Outlet openings 55 are provided in the inner housing 15, from which the conditioned air can pass from the duct 11 into the exhaust air space 56, from where it can exit through the line 20 in the direction of the arrow 57.
- the emerging air can be in a known and not shown Way to be recycled for reuse, cleaning and reconditioning may be necessary.
- the conditioning can consist, for example, of heating, a predetermined humidity being set at the same time.
- the nozzles 21 of the outer nozzle system 22 can be charged. The conditioned air then emerges from the nozzles 21 in the direction of the arrows 58 and thus arrives at the material web 13 passing by.
- the supply air space 54 and the exhaust air space 56 are essentially of the same design for all zones, so that essentially the same pressure ratios for all zones can be adjusted.
- the upper part 16 of the outer housing 14 can be displaced with respect to the inner housing 15 in the direction of arrow 59, while the lower part 17 of the outer housing 14 can be displaced in the direction of arrow 60.
- the lower part 17, however, is slidably mounted on slide rails 63 which are supported on the floor 64. This ensures that the inner housing 15 can be supported from both end faces.
- Corresponding supports 65 are designed in portal form on the end face on which the lower part 17 is moved out.
- the inner housing 15 is otherwise stationary. It is freely accessible after opening the outer housing 14, ie moving the upper part 16 and lower part 17. If this is necessary, a loop 12, which has got caught in the channel 11, can also be removed after opening the housing.
- a loop forming device 66 is arranged in the first zone, in which a section of a material web is unwound from a supply roll 67 and formed into a loop.
- zone 2 the casting station 31 is provided, by means of which the material web 13 formed into the loop 12 is coated with a first emulsion.
- zones 3, 4, 5 and 6 the coated material web 13 is cooled and dried using different temperature and humidity levels.
- the casting shaft 30 and the driven roller 29 are designed so that they have a relatively low thermal inertia. These two roles adapt to the prevailing temperatures relatively quickly.
- a further casting station 68 is arranged in zone 7. Here, another emulsion can be applied to the material web, which is dried in the last zone 8.
- the device 10 operates as follows: A section of a material web 13 is unwound from the supply roll 67 and formed into a loop 12. The material web 13 is driven in the direction of the arrow 48.
- the loop is moved in the direction of arrow 49 into zone 2, where it is coated. Then it is moved to the other zones 3 to 8.
- the loop 12 stays in each zone 1 to 8 for a predetermined dwell time and is then moved very quickly into the next zone.
- the time required for the method, ie for the transverse movement of the loop 12 is considerably shorter than the dwell time.
- the travel times are about 0.3 to about 3 s. In one embodiment Dwell times of about 10 to about 15 s combined with travel times of about 0.5 s.
- the material web 13 is exposed to the desired ambient conditions, for which purpose conditioned air is supplied through the nozzle systems. This not only achieves a relative movement of the material web 13 with respect to the nozzles, but also a movement of the material web 13 itself, as a result of which the effects of the vibration behavior on the coating of the material web 13 can also be examined.
- the tension of the loop 12 can be changed in order to be able to convert the material web 13 from a stretched state, as is recommended, for example, for coating, to a wavy state, as is shown in FIG. 2.
- Different speeds can also be set for the material web in the individual zones. It may be desirable to be able to carry out the coating at speeds other than drying.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Advancing Webs (AREA)
- Treatment Of Fiber Materials (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Coating Apparatus (AREA)
Abstract
Es wird ein Verfahren und eine Vorrichtung für die Behandlung eines Bahnmaterials angegeben, bei denen aus einem Abschnitt des Bahnmaterials (13) eine geschlossene Schleife (12) gebildet wird, das Bahnmaterial in Umfangsrichtung der Schleife bewegt wird und das Bahnmaterial in verschiedenen Umgebungsbedingungen behandelt wird.
Bei einem derartigen Verfahren und einer Vorrichtung sollen die Bedingungen einer echten Produktionsanlage möglichst realitätsnah nachgebildet werden.
Dazu wird die Schleife (12) quer zur Umfangsrichtung durch die verschiedenen Umgebungen bewegt.
Description
- Die Erfindung betrifft ein Verfahren zur Behandlung eines Bahnmaterials, bei dem aus einem Abschnitt des Bahnmaterials eine geschlossene Schleife gebildet wird, das Bahnmaterial in Umfangsrichtung der Schleife bewegt wird und das Bahnmaterial in verschiedenen Umgebungen behandelt wird, und eine Vorrichtung zur Durchführung des Verfahrens mit einer durch Umlenkeinrichtungen gebildeten Führungseinrichtung für eine Schleife aus Bahnmaterial, einer ersten Antriebseinrichtung zum Bewegen des Bahnmaterials in Umfangsrichtung der Schleife und Einrichtungen zum Erzeugen einer vorbestimmten Umgebungsatmosphäre.
- Eine derartige Vorrichtung und ein derartiges Verfahren sind aus DE 22 46 798 C3 bekannt. Hier wird eine Schleife aus Bahnmaterial nach dem Passieren einer Gießstation an Düsen eines Düsentrockners vorbeigeführt. Die Zustandsgrößen der Trockenluft im Düsentrockner sind praktisch trägheitslos einstellbar. Durch Wechsel der Zustandsgrößen können also in der Nähe der Bahn verschiedene Umgebungsatmosphären oder -bedingungen, kurz gesagt verschiedene Umgebungen, erzeugt werden. Versuchsanlagen dieser Art sind notwendig, um Anlagen zur Behandlung von Bahnmaterial, insbesondere Produktionsanlagen, planen bzw. vorhandene Anlagen so einstellen zu können, daß ein beschichtetes Bahnmaterial mit gewünschten Eigenschaften als fertiges Produkt erhalten werden kann. Sie sind aber auch notwendig, um in Versuchsanlagen die Umgebungsbedingungen der Produktionsanlagen nachbilden oder simulieren zu können und so neue Produkte schon im Versuchsstadium unter Produktionsbedingungen entwickeln zu können. Die Verweilzeiten in echten Produktionsanlagen werden durch den Quotienten aus Länge der Produktionsanlage als ein Anlagenparamter und Geschwindigkeit des durchlaufenden Bahnmaterials als ein Prozeßparameter gebildet. Da für einen hohen Durchsatz auch hohe Durchlaufgeschwindigkeiten des Bahnmaterials gefordert sind, ergibt sich daraus, daß Produktionsanlagen teilweise eine beträchtliche Länge aufweisen können. Ein Testen von neuen Beschichtungen in derartigen Produktionsanlagen scheidet aus, da für einen einzigen Durchlauf Bahnmaterial mit mindestens der Länge der Produktionsanlage verwendet werden müßte. Eine derartige Menge an beschichtetem Bahnmaterial ist bei weitem zu groß, um die Ergebnisse zu kontrollieren. Es ist also notwendig, die Menge des benötigten Bahnmaterials zum Experimentieren drastisch zu reduzieren. Darüber hinaus sind im Betrieb befindliche Produktionsanlagen nur sehr begrenzt für Experimente verfügbar. Auch bei der Produktion von "echten" Produkten möchte man sich gelegentlich auf kleine Mengen beschränken, etwa um zunächst den Markt zu testen.
- Problematisch bei der Nachbildung der Herstellungsverfahren ist, daß die Bahn nicht nur statisch den Umgebungsbedingungen, d.h. im wesentlichen der Umgebungsatmosphäre, ausgesetzt werden soll, sondern sich in dieser Umgebung so bewegen muß, wie dies auch in einer Produktionsanlage der Fall ist. Ansonsten können bewegungsabhängige Einflußgrößen für die Beschichtung und ihre Nachbehandlung, beispielsweise das Schwingungsverhalten der Bahn, nicht in ausreichendem Maße nachgebildet werden.
- In der oben erwähnten DE 22 46 798 C3 ist das Bahnmaterial auf einer Trommel geführt, also auf seiner Unterseite vollständig abgestützt.
- Eine weitere Testapparatur ist aus EP 0 098 804 B1 bekannt. Hier wird versucht, die Simulation dadurch zu verbessern, daß bewegte Düsen über eine stillstehende Bahn geführt werden. Hiermit wird eine Relativgeschwindigkeit zwischen der Umgebungsatmosphäre und dem Bahnmaterial erzeugt.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung anzugeben, mit denen Verfahrensparametern bei der Behandlung von Bahnmaterial unabhängig von Anlagenparamtern nachgebildet werden können.
- Diese Aufgabe wird bei einem Verfahren der eingangs genannten Art dadurch gelöst, daß die Schleife quer zur Umfangsrichtung durch die verschiedenen Umgebungen bewegt wird.
- Mit dem neuen Verfahren wird also einerseits das Bahnmaterial in Umfangsrichtung der Schleife bewegt. Diese Bewegung entspricht in guter Näherung einer Bewegung des Bahnmaterials in einer Produktionsanlage. Die örtlich verschiedenen Umgebungsbedingungen können zeitlich stationär gehalten werden. Zur Veränderung der Umgebungsbedingungen wird die Schleife quer zur Bewegungsrichtung des Bahnmaterials verschoben, wodurch man eine andere Umgebung erreicht, in der auch andere Umgebungsbedingungen herrschen. Dies entspricht im wesentlichen auch dem Aufbau einer Produktionsanlage, bei der verschiedene Umgebungsbedingungen örtlich voneinander getrennt, nämlich in Bahnlaufrichtung hintereinander angeordnet, sind. Durch die Querverschiebung der Schleife wird allerdings der für die Beschichtung und Nachbehandlung benötigte Raum ganz erheblich verkleinert. Die Größe dieses Raumes ist nämlich nicht länger mehr durch die Geschwindigkeit, mit der sich das Bahnmaterial bewegt und damit von der Bahnbehandlungslänge bestimmt.
- In einer vorteilhaften Ausgestaltung wird die Schleife in eine Richtung senkrecht zu einer durch die Schleife umgrenzten Fläche bewegt. Die Schleife wird also mit anderen Worten über ihre Stirnseite verfahren. Hierdurch wird vermieden, daß durch die Bewegung der Schleife ein Druck, beispielsweise durch die Umgebungsatmosphäre, auf die Oberfläche des Bahnmaterials ausgeübt wird. Die Bewegung der Schleife läßt sich hierdurch, wenn man von Reibungskräften absieht, fast widerstandslos durchführen. Außerdem gestaltet sich die Führung der Schleife bei einer derartigen Bewegung recht einfach.
- Weiterhin ist bevorzugt, daß das Bahnmaterial in der Schleife unter einer vorbestimmten Zugspannung gehalten wird, die in Abhängigkeit von der Position der Schleife veränderbar ist. Man kann hierdurch die Form der Schleife verändern. Beispielsweise kann man zulassen oder sogar bewußt steuern, daß das Bahnmaterial aus einer gestreckten Form wahrend des Gießens in eine Wellenform beim Trocknen übergeführt wird. Eine derartige Wellenform kann bei bestimmten Düsenanordnungen in Produktionsanlagen auftreten.
- Hierbei ist bevorzugt, daß die Veränderung der Schleifenspannung im Verlauf der Querbewegung der Schleife erfolgt. Mit anderen Worten erfolgt die Spannungsänderung beim Übergang von einer Umgebungsatmosphäre in eine andere, wie dies auch bei Produktionsanlagen manchmal der Fall ist.
- Mit Vorteil sind die verschiedenen Umgebungen in Zonen getrennt entlang des Bewegungsweges der Schleife angeordnet. Hierdurch läßt sich eine klare Trennung der verschiedenen Umgebungen erzielen, wodurch definierte Versuchsbedingungen geschaffen werden. Die Steuerung der einzelnen Umgebungsbedingungen wird vereinfacht.
- Hierbei ist bevorzugt, daß das Bahnmaterial in mindestens einer Zone beschichtet wird. Unter Beschichtung soll hier und in folgendem jede Art der Materialzufuhr zum Bahnmaterial verstanden werden, unabhängig von der Art, also beispielsweise Wulstbeschichtung, Vorhangbeschichtung, Spray-Beschichtung. Auch eine Teilbeschichtung, Druckverfahren oder Laminieren sind möglich. Gegebenenfalls kann die Materialbahn auch getränkt werden, wenn die Materialbahn aus einem saugfähigen Werkstoff gebildet ist. Der Materialauftrag kann auf der Vorderseite der Materialbahn, d.h. der Außenseite der Schleife oder auf der Rückseite der sogar auf beiden Seiten gleichzeitig oder zeitlich und/oder örtlich versetzt erfolgen. Die Beschichtung kann in Abhängigkeit vom gewünschten Anwendungszweck gewählt werden, beispielsweise kann das Beschichtungsmaterial Gelatine, eine Silberhalogenidemulsion, ein Rückguß, ein Lack oder ähnliches sein. Auch sind mehrfache Beschichtungen denkbar, etwa durch eine Nutzschicht mit einer überlagerten Schutzschicht. Andere Zonen können beispielsweise der Erstarrung, dem Abkühlen, der Trocknung oder einer Feuchtigkeitsbehandlung dienen.
- Vorteilhafterweise wird die Schleife diskontinuierlich bewegt und verweilt für vorbestimmte Verweilzeiten in einzelnen Zonen. Die Verweilzeiten können dann den Durchlaufzeiten des Bahnmaterials durch einzelne Umgebungen in der Produktionsanlage entsprechen. Durch diese Art der Bewegung kann der Raumbedarf für die Simulation weiter vermindert werden.
- Hierbei ist bevorzugt, daß die Verweilzeiten in den einzelnen Zonen in der Größenordnung 5 bis 100 s liegen, während die Zeiten für die Bewegung der Schleife von einer Zone in eine andere in der Größenordnung 0,1 bis 3 s liegen. Der Unterschied, der sich beim Zonenwechsel gegenüber einer echten Produktionsanlage ergibt, fällt damit praktisch kaum ins Gewicht.
- Bevorzugterweise wird die Schicht zwischen mindestens zwei Zonen hin- und herbewegt, wobei die Umgebung in einer Zone verändert wird, während das Bahnmaterial in einer anderen Zone behandelt wird. Der Platzbedarf wird dadurch auf wenige Zonen beschränkt, im Extremfall zwei, auch wenn eine Vielzahl von Umgebungen durchlaufen werden muß. Die Behandlungszeit in einer Zone wird für den Austausch der Umgebungsatmosphäre in einer anderen Zone genutzt.
- Weiterhin ist in einer vorteilhaften Ausgestaltung vorgesehen, daß die Geschwindigkeit der Bewegung des Bahnmaterials in Umfangsrichtung der Schleife positionsabhängig veränderbar ist. Hierdurch werden neue Möglichkeiten des Experimentierens geschaffen.
- Mit dem Verfahren läßt sich ein realer Produktionsprozeß sehr gut nachbilden. Ein gedachter Prdouktionsprozeß läßt sich problemlos ausprobieren. Das Verfahren kann sowohl zur Nachbildung von Produktionsverfahren zu Experimentierzwecken als auch zur echten Produktion von Bahnmaterial verwendet werden.
- Die Aufgabe wird bei einer Vorrichtung der eingangs genannten Art dadurch gelöst, daß mehrere Einrichtungen zur Erzeugung verschiedener Umgebungen in Zonen nebeneinander angeordnet sind und eine zweite Antriebseinrichtung vorgesehen ist, die die Schleife durch die verschiedenen Zonen bewegt. Wie oben bereits ausgeführt, läßt sich hierdurch eine Bewegung des Bahnmaterials in der jeweiligen Umgebung mit der gewünschten Geschwindigkeit erzeugen. Ein Wechsel der Umgebungen wird durch die zweite Antriebseinrichtung hervorgerufen, die die Schleife von einer Umgebung, nämlich einer ersten Zone in eine andere Umgebung, nämlich eine zweite Zone, bewegt.
- Bevorzugterweise weisen die Führungseinrichtungen mindestens eine Luftkissenführung auf, die durch alle Zonen hindurchgeht. Auf einer derartigen Luftkissenführung, wie sie beispielsweise aus DE 24 47 119 C2 bekannt ist, läßt sich die Schleife praktisch reibungsfrei verschieben. Die gleiche geringe Reibung wird auch der Bewegung des Bahnmaterials in Umfangsrichtung der Schleife entgegengesetzt. Obwohl das Bahnmaterial in der Schleife öfters umgelenkt wird, als in einer Produktionsanlage mit im wesentlichen geradliniger Führung des Bahnmaterials, werden die Auswirkungen dieser Umlenkung durch die Luftkissenführung relativ gering gehalten. Man kann sie in den meisten Fällen tatsächlich vernachlässigen.
- Hierzu ist die Luftkissenführung in jeder Zone mit der Umgebungsatmosphäre entsprechendem Fluid versorgt, d.h. die aus der Luftkissenführung austretende Luft entspricht in Temperatur und Feuchtigkeitsgehalt im wesentlichen der in der entsprechenden Zone vorliegenden Atmosphäre. Die Behandlung des Bahnmaterials ist damit auch während des Umlenkens sichergestellt.
- Auch ist bevorzugt, daß die Führungseinrichtung mindestens eine angetriebene Rolle aufweist, die die erste Antriebseinrichtung bildet und zusammen mit der Schleife in Axialrichtung bewegbar ist. Die angetriebene Rolle treibt ihrerseits über Reibung oder gegebenenfalls eine Perforation das Bahnmaterial in Umfangsrichtung der Schleife an, wodurch die gewünschte Relativgeschwindigkeit zwischen dem Bahnmaterial und der Umgebungsatmosphäre erzeugt wird. Hierdurch kann beispielsweise das Schwingungsverhalten einer bewegten Bahn nachgebildet werden. Da die angetriebene Rolle zusammen mit der Schleife bewegt wird, muß man bei der Ausbildung der Oberfläche der angetriebenen Rolle keine Rücksicht darauf nehmen, daß das Bahnmaterial in Bezug auf diese Rolle verschoben werden muß. Die Rolle kann also im wesentlichen auf ihre Antriebsaufgabe hin konzipiert werden.
- Ferner kann vorteilhafterweise eine nicht angetriebene Rolle vorgesehen sein, die zur Beschichtung des Bahnmaterials zumindestens abschnittsweise als Gießwelle ausgebildet ist. Durch die Aufteilung der Aufgaben zwischen einer angetriebenen Rolle zum Antrieb des Bahnmaterials und einer nicht angetriebenen Rolle als Gießwelle können beide Rollen besser für ihre eigentlichen Aufgaben ausgelegt werden. So muß beispielsweise die Gießwelle mit einer wesentlich höheren Präzision gelagert werden. Dies ließe sich bei einer angetriebenen oder quer verschiebbaren Welle nur mit einem relativ hohen Aufwand erreichen.
- Mit Vorteil ist axial neben der Gießwelle eine Leerlaufrolle angeordnet, auf die die Schleife bei der Querbewegung übergeht. Die hohe Präzision, mit der die Gießwelle gelagert ist, muß dann nur für eine relativ schmalen Bereich, nämlich nur für eine Gießzone, aufrechterhalten werden. Für die Querbewegung der Schleife kann dann eine Leerlaufrolle verwendet werden, die mit weitaus geringerem Aufwand gelagert werden kann.
- Auch ist von Vorteil, daß die Leerlaufrolle und/oder die Gießwelle axial beweglich gelagert sind. Hierdurch wird eine Reibung des Bahnmaterials auf der Gießwelle bzw. auf der Leerlaufrolle vermieden.
- Auch ist bevorzugt, daß die angetriebene und/oder die nicht angetriebene Rolle einen axialen Antrieb als Teil der zweiten Antriebseinrichtung aufweisen. Wenn beide Rollen angetrieben sind, können Querspannungen in dem Bahnmaterial weitgehend vermieden werden.
- Bevorzugterweise ist der axiale Antrieb als Resolverantrieb ausgebildet. Ein derartiger Antrieb ist schnell und gestattet eine Positionierung der Schleife mit hoher Präzision.
- Mit Vorteil liegt die Schleife auf einer Transportwalzenanordnung mit mindestens einer Transportwalze auf, deren Achse neigbar ist. Dies ist eine weitere Möglichkeit, die Schleife in Querrichtung zu bewegen. Die Materialbahn wird immer versuchen, orthogonal zur geneigten Welle zu laufen. Dies kann durch eine entsprechende Bewegung der angetriebenen bzw. der nicht angetriebenen Rolle unterstützt werden.
- Um die Bahnverschiebung zu verbessern, kann in einer weiteren vorteilhaften Ausgestaltung vorgesehen sein, daß die Transportwalzenanordnung mit einer Unterdruckerzeugungseinrichtung verbunden ist, die zumindest in einem Teil der Umgebung der Transportwalzen einen Unterdruck erzeugt. Der Unterdruck sorgt dafür, daß die Bahn mit einer gewissen Kraft an der Transportwalze anliegt, wodurch sichergestellt ist, daß bei einer Neigung der Achse der Transportwalze auch eine entsprechende Querbewegung der Schleife erfolgt.
- Hierbei ist bevorzugt, daß die Transportwalzenanordnung mindestens zwei Transportwalzen aufweist und der Unterdruck zwischen benachbarten Walzen erzeugbar ist. Der Raum zwischen zwei Walzen kann in einem ausreichenden Maße nach außen abgedichtet werden, so daß der Unterdruck nicht durch hereinströmende Umgebungsatmosphäre wieder ausgeglichen wird. Als weitere Energieeinsparung kann man vorsehen, daß der Unterdruck nur dann erzeugt wird, wenn die Schleife tatsächlich querbewegt werden soll. Die Transportwalzenanordnung muß nicht in der gesamten Breite der Vorrichtung vorgesehen sein. Sie kann entsprechend der Querbewegung der Schleife nachgeführt werden, wobei sie die Schleife gewissermaßen vor sich herschiebt.
- Die angetriebene und/oder die nicht angetriebene Rolle können vorteilhafterweise mit einer Spanneinrichtung versehen sein, die auf die jeweilige Rolle eine in einer Radialrichtung wirkende Kraft ausübt. Die Gegenkraft hierzu wird von dem Bahnmaterial aufgenommen, das um die jeweilige Rolle umgelenkt wird. Hierdurch entsteht die gewünschte Spannung in der Schleife.
- Um vorbestimmte Versuchsbedingungen einstellen zu können, kann die Spanneinrichtung eine Krafteinstellvorrichtung aufweisen. Mit Hilfe der Krafteinstelleinrichtung ist es möglich, die Spannung in der Schleife zu verändern. Hierdurch läßt sich das Verhalten des Bahnmaterials bei der Bewegung in Umfangsrichtung der Schleife vorgegebenen Bedingungen anpassen.
- In einer Ausführungsform weist die Spanneinrichtung vorteilhafterweise eine Federanordnung mit einstellbarer Vorspannung auf. Die in radialer Richtung wirkende Kraft wird also durch die Feder aufgebracht.
- Zum Einstellen der Vorspannung kann die Federanordnung vorteilhafterweise einen insbesondere durch einen Motor verstellbaren Anschlag aufweisen. Der Anschlag kann natürlich auch durch eine entsprechende Führung, etwa eine Führungsschiene, im Verlauf der Bewegung verstellt werden. Der Motor gibt hier jedoch eine größere Variationsmöglichkeit und die Möglichkeit der Änderung der Bahnspannung während der Querverschiebung. Die Bahnspannung läßt sich hierdurch sehr genau einstellen, wobei gegebenenfalls eine Positionsabhängigkeit der Schleife berücksichtigt werden kann.
- In einer anderen vorteilhaften Ausgestaltung weist die Spanneinrichtung alternativ oder zusätzlich zur Feder ein Gewicht auf, dessen Gewichtskraft in der Radialrichtung auf die Rolle wirkt. Zum Einstellen der Gewichtskraft kann die Gewichtskraft gegebenenfalls umgelenkt werden. Auch mit der Gewichtskraft ist eine relativ genaue Einstellung der Bahnspannung möglich.
- Hierbei ist bevorzugt, daß das Gewicht auf einer geneigten Gleitfläche angeordnet ist, deren Neigungswinkel insbesondere durch einen Motor verstellbar ist. Durch Verändern des Neigungswinkels läßt sich die auf die Rolle wirkende Gewichtskraft des Gewichts einstellen.
- Die Schleife ist bevorzugterweise in einem umlaufenden Kanal geführt, der eine Umgebungsatmosphäre in einem vorbestimmten Raum auf beiden Flachseiten des Bahnmaterials einschließt. Der Raum, innerhalb dessen die Umgebungsatmosphäre vorrätig gehalten werden muß, kann also kleingehalten werden.
- Hierbei ist bevorzugt, daß der Kanal an seiner Innenseite Düsen zur Erzeugung der Umgebungsatmosphäre aufweist, wobei ein inneres Düsensystem gegenüber einer Seite und ein äußeres Düsensystem gegenüber der anderen Seite des Bahnmaterials angeordnet ist. Die Umgebungsatmosphäre wird also von beiden Seiten des Bahnmaterials in den Kanal eingebracht. Hierdurch ist eine schnelle und genaue Steuerung der Parameter oder Zustandsgrößen der Umgebungsatmosphäre möglich. Im übrigen entspricht diese Art der Beaufschlagung den Bedingungen in einer herkömmlichen Produktionsanlage. Das Bahnmaterial wird von beiden Seiten gezielt mit der jeweiligen Umgebungs-Atmosphäre beaufschlagt.
- Auch ist von Vorteil, wenn sich das innere Düsensystem vom äußeren Düsensystem durch die verwendeten Düsen-Typen und/oder die Düsen-Anordnung und/oder das durch die Düsen ausgestossene Medium unterscheiden. Die beiden Seiten der Materialbahn können dann sehr individuell behandelt oder abgestützt werden.
- Vorteilhafterweise ist im Innern der Vorrichtung ein nach außen durch den Kanal begrenzter Versorgungsraum gebildet, durch den Ver- und gegebenenfalls Entsorgungsleitungen für das innere Düsensystem geführt sind. Dies ist ein weiterer Vorteil des Kanals. Er gestattet die Ausbildung eines Versorgungsraumes, durch den verschiedene Zonen von innen getrennt mit ihrer jeweiligen Atmosphäre versorgt werden können. Gleichzeitig ist eine Abfuhr der verbrauchten oder nicht mehr benötigten Atmosphäre möglich.
- Mit Vorteil ist jeder Zone eine Versorgungs- und eine Entsorgungsleitung zugeordnet, wobei als Leitungsweg konzentrische Rohre vorgesehen sind und die Versorgungsleitung durch das innere Rohr gebildet ist. Man kann die beiden konzentrischen Rohre dann so ausbilden, daß bei der Entsorgungsleitung, also für die "Abluft", ein geringerer Strömungswiderstand herrscht als für die "Zuluft". Hierdurch ist eine Umwälzung der Atmosphäre in den einzelnen Zonen möglich, ohne daß sich unerwünschte Drücke in den einzelnen Zonen aufbauen. Sollten diese Drücke erwünscht sein, kann man durch eine entsprechende Ausbildung der Strömungswiderstände in den Ver- und Entsorgungsleitungen erzeugen. Jede Zone kann getrennt versorgt werden, so daß in jeder Zone definierte Umgebungsbedingungen eingestellt werden können.
- Hierzu ist bevorzugt, daß ein Rohrpaar jeweils an beiden Enden einen Anschluß und im Innern der Vorrichtung eine Trennwand aufweist. Man kann also einerseits durchgehende Rohre verwenden, wodurch eine hohe mechanische Stabilität erzielt wird. Andererseits lassen sich mit einem Rohrpaar zwei Zonen versorgen, so daß die Anzahl der Rohre bzw. Rohrpaare im Versorgungsraum in vertretbaren Grenzen gehalten werden kann.
- Um den Kanal zugänglich zu machen, was beispielsweise für Wartungsarbeiten erwünscht ist, ist vorteilhafterweise vorgesehen, daß der Kanal nach außen durch ein Gehäuse begrenzt ist, das parallel zur Richtung der Bewegung der Schleife verschiebbar ist. Wenn das Gehäuse verschoben ist, ist der Bewegungsraum des Bahnmaterials in Umfangsrichtung der Schleife und gegebenenfalls quer dazu frei zugänglich, so daß nötigenfalls auch eine defekte Schleife aus der Vorrichtung entfernt werden kann.
- Hierbei ist bevorzugt, daß das Gehäuse mindestens zwei Teile aufweist, die in entgegengesetzte Richtungen verschiebbar sind. Hierdurch wird der Tatsache Rechnung getragen, daß die gesamte Vorrichtung nur über ihre Stirnseiten abgestützt werden kann, da eine andere Abstützung der Bewegung der Schleife innerhalb der Vorrichtung entgegenstehen würde. Durch die entgegengesetzte Verschiebbarkeit der beiden Gehäuseteile läßt sich die Abstützlänge vermindern.
- Hierbei ist es zweckmäßig, daß das Gehäuse ein Oberteil, das im wesentlichen U-förmig mit abwärts gerichteten Schenkeln ausgebildet ist, und ein im wesentlichen eben ausgebildetes Unterteil aufweist. Oberteil und Unterteil können dann beide mittig geführt werden, ohne daß es durch einseitige Belastungen zu Problemen kommen kann.
- Die Erfindung wird im folgenden anhand von bevorzugten Ausführungsbeispielen in Verbindung mit der Zeichnung beschrieben. Hierin zeigen:
- Fig. 1
- eine schematische Ansicht einer Vorrichtung,
- Fig. 2
- einen schematischen Querschnitt durch die Vorrichtung,
- Fig. 3
- eine erste Ausführungsform einer Spanneinrichtung,
- Fig. 4
- eine zweite Ausführungsform einer Spanneinrichtung,
- Fig. 5 bis 7
- eine schematische Ansicht einer Einrichtung zur Querbewegung einer Materialbahn und
- Fig. 8
- eine schematische Ansicht zur Versorgung einzelner Zonen mit Luft.
- Eine Vorrichtung 10 weist eine Vielzahl, im vorliegenden Fall acht, nebeneinander angeordneter Zonen 1 bis 8 auf. Ein Querschnitt durch eine derartige Zone ist in Fig. 2 dargestellt. Jede Zone weist einen umlaufenden Kanal 11 auf, in dem eine Materialbahn 13 (Fig. 3 bis 7) in Form einer geschlossenen Schleife 12 geführt werden kann. Der Kanal wird nach außen durch ein Außengehäuse 14 und nach innen durch ein Innengehäuse 15 begrenzt, wobei das Außengehäuse 14 ein im Querschnitt im wesentlichen U-förmig ausgebildetes Oberteil 16 mit nach unten ragenden Schenkeln und ein im wesentliches eben ausgebildetes Unterteil 17 aufweist. Das Innengehäuse 15 umschließt einen Versorgungsraum 18, in dem Ver- und Entsorgungsleitungen in Form von konzentrischen Rohren 19, 20 angeordnet sind. Die Leitungsführung wird im Zusammenhang mit Fig. 8 näher erläutert werden. Zusätzlich können im Versorgungsraum 18 nicht dargestellte Trennwände vorgesehen sein, um einen Zuluft- und einen Abluftraum 54 bzw. 56 (Fig. 8) zu bilden.
- Das Außengehäuse 14 trägt ein durch eine Vielzahl von Düsen 21 gebildetes äußeres Düsensystem 22, das von einer äußeren Versorgungsleitung 23 für das Oberteil 16 und einer weiteren äußeren Versorgungsleitung 24 für das Unterteil 17 mit konditionierter Luft versorgt wird. In ähnlicher Weise trägt das Innengehäuse 15 ein aus einer Vielzahl von Düsen 25 gebildetes innere Düsensystem 26, das über die Versorgungsleitungen 19 versorgt und über die Entsorgungsleitungen 20 entsorgt wird. Aus Gründen der Übersicht ist lediglich eine einzige Versorgungsleitung 23 für das Oberteil 16 und eine äußere Versorgungsleitung 24 für das Unterteil 17 dargestellt. Tatsächlich ist jedoch für jede der Zonen 1 bis 8 eine getrennte Versorgungsleitung vorgesehen, so daß jede der Zonen 1 bis 8 mit einer eigens für diese Zone konditionierten Atmosphäre versorgt oder beaufschlagt werden kann. Das innere Düsensystem 26 kann sich nach Art und/oder Anordnung der Düsen 25 und/oder durch das ausgegebene Medium vom äußeren Düsensystem 22 unterscheiden.
- Zur Führung der Materialbahn 13 im Kanal 11 sind Führungseinrichtungen in Form zweier Luftkissenführungen 27 und 28 sowie eine angetriebene Rolle 29 und eine nicht angetriebene Rolle 30 vorgesehen. Die Luftkissenführungen 27, 28 sind an sich bekannt und beispielsweise in DE 24 47 119 C2 beschrieben. Die Luftkissenführungen 27, 28 gehen über die gesamte Breite der Vorrichtung 10 durch, sind aber bezüglich der Luftversorgung zonenweise unterteilt, so daß in jeder Zone die gewünschte Umgebungs-Atmosphäre aufrechterhalten werden kann, ohne daß durch die Luftkissenführungen 27, 28 zuströmende Luft die Umgebungs-Atmosphäre in unerwünschter Art und Weise verändert wird.
- Bei einer Behandlung, bei der die Materialbahn 13 beschichtet wird, ist die nicht angetriebene Rolle 30 als Gießwelle ausgebildet. Ihr benachbart angeordnet ist zumindest in einigen Zonen, im vorliegendem Beispiel in den Zonen 2 und 7, eine Gießstation 31 bzw. 68, mit deren Hilfe an der vorbeilaufenden Materialbahn 13 eine Emulsion auf die Materialbahn 13 aufgebracht werden kann.
- Die angetriebene Rolle 29 ist mit einer Spannvorrichtung 32 versehen. Dazu ist die Rolle 29 auf einem Schlitten 33 gelagert, der gegenüber einem Teil 34 des Innengehäuses 15 beweglich ist. Der Schlitten 33 bildet ein Widerlager für eine Feder 35, während das andere Widerlager durch einen in Bezug auf das Teil 34 mit Hilfe eines Motors 36 bewegbaren Anschlages 37 gebildet wird. Hierzu kann beispielsweise der Anschlag 37 mit Hilfe eines Schraubgewindes auf der Motorwelle 38 befestigt sein, so daß er sich bei einer Rotation der Motorwelle 38 in Axialrichtung verschiebt. Durch diese Verschiebung ändert sich die Länge der Feder 35 und damit deren Vorspannung. Durch eine Änderung der Vorspannung der Feder 35 läßt sich auch die Spannung der Materialbahn 13 in der Schleife 12 verändern. Eine derartige Änderung der Bahnspannung ist erwünscht, damit das Bahnmaterial von einem relativ stark gespannten Zustand, in dem das Bahnmaterial im wesentlichen zumindest abschnittsweise in Form einer Geraden verläuft, in einen weniger gespannten Zustand gebracht werden kann, in dem das Bahnmaterial wellenförmig verläuft, wie dies in Fig. 2 dargestellt ist. Eine derartige Wellenform ergibt sich bei geringerer Bahnspannung beispielsweise dadurch, daß die Düsen 21 des äußeren Düsensystems 22 und die Düsen 25 des inneren Düsensystems 26 in Umlaufrichtung versetzt zueinander angeordnet sind.
- Eine weitere Ausführungsform einer Bahnspannungseinstellvorrichtung ist in Fig. 4 gezeigt. Hier wird die Bahnspannung durch ein Gewicht 39 erzeugt, das fest mit dem Schlitten 33, der die Rolle 29 trägt, verbunden ist. Der Schlitten 33 wiederum ist beweglich auf dem mit dem Innengehäuse 15 verbundenen Teil 34 gelagert. Die Neigung der Oberfläche des Teils 34 zur Horizontalen ist mit Hilfe eines Motors 40, beispielsweise einer Kolben-Zylinder-Anordnung, verstellbar, wodurch sich auch die auf die Rolle 29 wirkende Gewichtskraft des Gewichts 39 verändert. Der Übersicht halber ist der Drehpunkt 41, um den das Teil 34 verschwenkt wird, neben die Rolle 29 gezeichnet. Es ist aber empfehlenswert den Drehpunkt 41 mit der Achse der Rolle 29 zusammenfallen zu lassen, damit sich bei einer Verschwenkung des Teils 34 keine Änderung der Lage der Rolle 29 ergibt.
- Oberhalb der Rolle 29 befindet sich eine Transportwalzenanordnung 42, die in den Fig. 5 bis 7 näher erläutert ist. Die Transportwalzenanordnung 42 weist zwei Transportwalzen 43, 44 auf, die in einem Gehäuse 45 drehbar gelagert sind. Die Transportwalzen 43, 44 haben eine reibungserhöhende Oberfläche, beispielsweise aus Kautschuk oder einem elastischen Kunststoff. Das Gehäuse 45 ist allseits geschlossen. Lediglich zwischen den beiden Walzen 43, 44 befindet sich eine Saugöffnung 46. Auf der gegenüberliegenden Seite der Saugöffnung 46 ist ein Unterdruckanschluß 47 angeordnet. Das Gehäuse 45 mit den Transportwalzen 43, 44 ist normalerweise in Bezug auf die Materialbahn 13 so angeordnet, daß die Achsen der Transportwalzen 43, 44 im wesentlichen senkrecht zur Bewegungsrichtung der Materialbahn 13 liegen, die durch einen Pfeil 48 angedeutet ist. Das Gehäuse 45 ist jedoch in gewissen Grenzen verdrehbar, so daß sich die Achsen der Transportwalzen 43, 44 aus dieser Lage heraus neigen, also nicht mehr senkrecht zur Richtung 48 der Bewegung der Materialbahn 13 liegen. Solange das Gehäuse 45 derart verdreht ist, also solange die Achsen geneigt sind, wird der Unterdruckanschluß 47 mit Unterdruck beaufschlagt, so daß die Materialbahn 13 vom Umgebungsdruck auf die Transportwalzen 43, 44 gepreßt wird. Hierdurch erhöht sich die Reibung zwischen den Transportwalzen 43, 44 und der Materialbahn 13. Aufgrund der schiefen Stellung der Transportwalzen 43, 44 wird die Materialbahn 13 nun zusätzlich quer in Richtung des Pfeiles 49 bewegt. Die Schleife 12 wird also quer zur Bewegungsrichtung der Materialbahn 13 bewegt. Wenn beide Rollen 29, 30 angetrieben werden, kann die Transportwalzenanordnung gegebenenfalls eingespart werden. Dargestellt ist, daß die Transportwalzen 43, 44 eine Länge aufweisen, die etwa der Bahnbreite entspricht. In diesem Fall muß die Transportwalzenanordnung 42 der Bewegung der Materialbahn 13 in Querrichtung nachgeführt werden. Dies kann unterbleiben, wenn die Länge der Transportwalzen 43, 44 etwa der Hublänge, d.h. der Bewegungslänge der Materialbahn 13 in Querrichtung, entspricht.
- Während der Bewegung der Materialbahn 13 in Richtung des Pfeiles 49 können die angetriebene Rollen 29 und die nicht angetriebene Rolle 30 mitbewegt werden. Zu diesem Zweck kann beispielsweise das Teil 34 mit Hilfe eines Linearmotors 50 in Axialrichtung bewegt werden. Auch kann in nicht dargestellter Weise ein Resolverantrieb vorgesehen sein, der die beiden Rollen 29, 30 in die gewünschte Zone verfährt und dort positioniert.
- Fig. 8 zeigt die Versorgung der einzelnen Zonen 1 bis 8 mit konditionierter Luft zum Erzeugen einer gewünschten Atmosphäre und ihre Entsorgung. Für die acht Zonen sind vier als Rohrpaare 19, 20 ausgebildete Ver- und Entsorgungsleitungen (siehe auch Fig. 2 ) vorgesehen, die konzentrisch zueinander angeordnet sind. Jedes Rohrpaar 19, 20 versorgt zwei Zonen, beispielsweise die Rohre 19, 20 die Zonen 7 und 8. Zwischen den beiden versorgten Zonen weist jedes Rohrpaar 19, 20 eine Trennwand 51 auf. Jedes Rohrpaar wird von beiden Seiten beschickt und entsorgt, so daß jede der beiden Zonen 7, 8 getrennt versorgt und entsorgt werden kann. Die durch das Rohr 19 in Richtung des Pfeiles 52 eintretende konditionierte Luft tritt durch eine Austrittsöffnung 53 in den Zuluftraum 54 ein, von wo sie zu den Düsen 25 des inneren Düsensystems 26 gelangt. Im Innengehäuse 15 sind Austrittsöffnungen 55 vorgesehen, von denen die konditionierte Luft aus dem Kanal 11 in den Abluftraum 56 gelangen kann, von wo aus sie durch die Leitung 20 in Richtung des Pfeiles 57 austreten kann. Die austretende Luft kann in bekannter und nicht näher dargestellter Weise zur Wiederverwendung zurückgeführt werden, wobei gegebenenfalls eine Reinigung und eine erneute Konditionierung notwendig ist. Die Konditionierung kann beispielsweise in einer Erwärmung bestehen, wobei gleichzeitig eine vorbestimmte Feuchtigkeit eingestellt wird. In ähnlicher Weise können die Düsen 21 des äußeren Düsensystems 22 beschickt werden. Aus den Düsen 21 tritt die konditionierte Luft dann in Richtung der Pfeile 58 aus und gelangt somit auf die vorbeilaufende Materialbahn 13. Der Zuluftraum 54 und der Abluftraum 56 sind für alle Zonen im wesentlichen gleichartig ausgebildet, so daß für alle Zonen im wesentlichen die gleichen Druckverhältnisse eingestellt werden können.
- Um den Kanal 11 zugänglich zu machen, ist das Oberteil 16 des Außengehäuses 14 gegenüber dem Innengehäuse 15 in Richtung des Pfeiles 59 verschiebbar, während das Unterteil 17 des Außengehäuses 14 in Richtung des Pfeiles 60 verschiebbar ist. Dies ist beispielsweise dadurch möglich, daß das Außengehäuse 16 an Gleitschienen 61 aufgehängt ist, die ihrerseits wiederum an einer Raumdecke 62 oder einem entsprechenden Tragegerüst befestigt sind. Das Unterteil 17 hingegen ist auf Gleitschienen 63 verschiebbar gelagert, die auf dem Fußboden 64 abgestützt sind. Hierdurch wird erreicht, daß das Innengehäuse 15 von beiden Stirnseiten her abgestützt werden kann. Auf der Stirnseite, an der das Unterteil 17 herausgefahren wird, sind entsprechende Träger 65 portalförmig ausgebildet. Das Innengehäuse 15 ist im übrigen ortsfest. Es ist nach dem Öffnen des Außengehäuses 14, d.h. dem Verschieben von Oberteil 16 und Unterteil 17 frei zugänglich. Falls dies notwendig ist, kann auch eine Schleife 12, die sich im Kanal 11 verfangen hat, nach Öffnen des Gehäuses entfernt werden.
- Wie aus Fig. 1 ersichtlich ist, ist in der ersten Zone eine Schleifenbildungseinrichtung 66 angeordnet, bei der ein Abschnitt einer Materialbahn von einer Vorratsrolle 67 abgewickelt und zu einer Schleife geformt wird.
- In der Zone 2 ist die Gießstation 31 vorgesehen, mit deren Hilfe die zur Schleife 12 geformte Materialbahn 13 mit einer ersten Emulsion beschichtet wird. In den Zonen 3, 4, 5 und 6 wird die beschichtete Materialbahn 13 gekühlt und unter Anwendung verschiedener Temperatur- und Feuchtigkeitsstufen getrocknet. Die Gießwelle 30 und die angetriebene Rolle 29 sind hierbei so ausgebildet, daß sie eine relativ geringe thermische Trägheit haben. Diese beiden Rollen passen sich also den herrschenden Temperaturen relativ schnell an. In der Zone 7 ist eine weitere Gießstation 68 angeordnet. Hier kann eine weitere Emulsion auf die Materialbahn aufgetragen werden, die in der letzten Zone 8 getrocknet wird. Die Vorrichtung 10 arbeitet wie folgt:
Von der Vorratsrolle 67 wird ein Abschnitt einer Materialbahn 13 abgewickelt und zu einer Schleife 12 geformt. Die Materialbahn 13 wird in Richtung des Pfeiles 48 angetrieben. Gleichzeitig wird die Schleife in Richtung des Pfeiles 49 in die Zone 2 verfahren, wo sie beschichtet wird. Danach wird sie in die weiteren Zonen 3 bis 8 verfahren. Die Schleife 12 verweilt in jeder Zone 1 bis 8 für eine vorbestimmte Verweilzeit und wird dann sehr schnell in die nächste Zone verfahren. Die Zeit, die für das Verfahren, also für die Querbewegung der Schleife 12, benötigt wird, ist wesentlich kürzer als die Verweilzeit. Bei Verweilzeiten in der Größenordnung von 5 bis 100 s betragen die Verfahrzeiten etwa 0,3 bis etwa 3 s. In einem Ausführungsbeispiel wurden Verweilzeiten von etwa 10 bis etwa 15 s mit Verfahrzeiten von etwa 0,5 s kombiniert. In jeder Zone wird die Materialbahn 13 den gewünschten Umgebungsbedingungen ausgesetzt, wozu konditionierte Luft durch die Düsensysteme zugeführt wird. Man erreicht hierdurch nicht nur eine Relativbewegung der Materialbahn 13 zu den Düsen, sondern auch eine Bewegung der Materialbahn 13 an sich, wodurch man auch die Auswirkungen des Schwingungsverhaltens auf die Beschichtung der Materialbahn 13 untersuchen kann. - Im Verlauf der Querbewegung der Schleife kann die Spannung der Schleife 12 verändert werden, um die Materialbahn 13 aus einem gestreckten Zustand, wie er beispielsweise für das Beschichten empfehlenswert ist, in einen wellenförmigen Zustand überführen zu können, wie er in Fig. 2 dargestellt ist.
- In den einzelnen Zonen können gegebenenfalls auch unterschiedliche Geschwindigkeiten für die Materialbahn eingestellt werden. So kann es erwünscht sein, die Beschichtung bei anderen Geschwindigkeiten als die Trocknung durchführen zu können.
Claims (40)
- Verfahren zur Behandlung eines Bahnmaterials, bei dem aus einem Abschnitt des Bahnmaterials eine geschlossene Schleife gebildet wird, das Bahnmaterial in Umfangsrichtung der Schleife bewegt wird und das Bahnmaterial in verschiedenen Umgebungen behandelt wird, dadurch gekennzeichnet, daß die Schleife quer zur Umfangsrichtung durch die verschiedenen Umgebungen bewegt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Schleife in eine Richtung senkrecht zu einer durch die Schleife umgrenzten Fläche bewegt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß das Bahnmaterial in der Schleife unter einer vorbestimmten Zugspannung gehalten wird, die in Abhängigkeit von der Position der Schleife veränderbar ist.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß die Veränderung der Schleifenspannung im Verlauf der Querbewegung der Schleife erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die verschiedenen Umgebungen in Zonen getrennt entlang des Bewegungsweges der Schleife angeordnet sind.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, daß das Bahnmaterial in mindestens einer Zone beschichtet wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß das Bahnmaterial in mindestens einer Zone getrocknet wird.
- Verfahren nach einem der Ansprüche 5 bis 7, dadurch gekennzeichnet, daß die Schleife diskontinuierlich bewegt wird und für vorbestimmte Verweilzeiten in einzelnen Zonen verweilt.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, daß die Zeiten, in denen die Schleife von einer Zone in eine andere bewegt wird wesentlich kürzer sind als die Verweilzeiten.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, daß die Verweilzeiten in den einzelnen Zonen in der Größenordnung 5 bis 100 s liegen, während die Zeiten für die Bewegung der Schleife von einer Zone in eine andere in der Größenordnung 0,1 bis 3 s liegen.
- Verfahren nach einem der Ansprüche 5 bis 10, dadurch gekennzeichnet, daß die Schleife zwischen mindestens zwei Zonen hin und herbewegt wird, wobei die Umgebung in einer Zone verändert wird, während das Bahnmaterial in einer anderen Zone behandelt wird.
- Verfahren nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß die Geschwindigkeit der Bewegung des Bahnmaterials in Umfangsrichtung der Schleife positionsabhängig veränderbar ist.
- Verfahren nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, daß die Umgebungen und die Geschwindigkeiten des Bahnmaterials in den einzelnen Umgebungen denjenigen eines Herstellungsverfahrens für ein beschichtetes Bahnmaterial, insbesondere eines photographischen Films, nachgebildet werden.
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 13 mit einer durch Umlenkeinrichtungen gebildeten Führungseinrichtung für eine Schleife aus Bahnmaterial, einer ersten Antriebseinrichtung zum Bewegen des Bahnmaterials in Umfangsrichtung der Schleife und Einrichtungen zum Erzeugen einer vorbestimmten Umgebungsatmosphäre, dadurch gekennzeichnet, daß mehrere Einrichtungen (22, 26) zur Erzeugung verschiedener Umgebungen in Zonen (1-8) nebeneinander angeordnet sind und eine zweite Antriebseinrichtung vorgesehen ist, die die Schleife durch die verschiedenen Zonen bewegt.
- Vorrichtung nach Anspruch 14, dadurch gekennzeichnet, daß die Führungseinrichtungen mindestens eine Luftkissenführung (27, 28) aufweisen, die durch alle Zonen (1-8) hindurchgeht.
- Vorrichtung nach Anspruch 15, dadurch gekennzeichnet, daß die Luftkissenführung (27, 28) in jeder Zone (1-8) mit der Umgebungsatmosphäre entsprechendem Fluid versorgt ist.
- Vorrichtung nach einem der Ansprüche 14 bis 16, dadurch gekennzeichnet, daß die Führungseinrichtung mindestens eine angetriebene Rolle (29) aufweist, die die erste Antriebseinrichtung bildet und zusammen mit der Schleife (12) in Axialrichtung bewegbar ist.
- Vorrichtung nach Anspruch 17, dadurch gekennzeichnet, daß eine nicht angetriebene Rolle (30) vorgesehen ist, die zur Beschichtung des Bahnmaterials (13) zumindestens abschnittsweise als Gießwelle ausgebildet ist.
- Vorrichtung nach Anspruch 18, dadurch gekennzeichnet, daß axial neben der Gießwelle (30) eine Leerlaufrolle angeordnet ist, auf die die Schleife (12) bei der Querbewegung übergeht.
- Vorrichtung nach Anspruch 18 oder 19, dadurch gekennzeichnet, daß die Leerlaufrolle und/oder die Gießwelle (30) axial beweglich gelagert sind.
- Vorrichtung nach einem der Ansprüche 17 bis 20, dadurch gekennzeichnet, daß die angetriebene und/oder die nicht angetriebene Rolle (29, 30) einen axialen Antrieb (50) als Teil der zweiten Antriebseinrichtung aufweisen.
- Vorrichtung nach Anspruch 21, dadurch gekennzeichnet, daß der axiale Antrieb als Resolverantrieb ausgebildet ist.
- Vorrichtung nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Schleife (12) auf einer Transportwalzenanordnung (42) mit mindestens einer Transportwalze (43, 44) aufliegt, deren Achse neigbar ist.
- Vorrichtung nach Anspruch 23, dadurch gekennzeichnet, daß die Transportwalzenanordnung (42) mit einer Unterdruckerzeugungseinrichtung (47) verbunden ist, die zumindest in einem Teil der Umgebung der Transportwalzen (43, 44) einen Unterdruck erzeugt.
- Vorrichtung nach Anspruch 24, dadurch gekennzeichnet, daß die Transportwalzenaordnung (42) mindestens zwei Transportwalzen (43, 44) aufweist und der Unterdruck zwischen benachbarten Walzen erzeugbar ist.
- Vorrichtung nach einem der Ansprüche 17 bis 25, dadurch gekennzeichnet, daß die angetriebene und/oder die nicht angetriebene Rolle (29, 30) mit einer Spanneinrichtung (33) versehen sind, die auf die jeweilige Rolle (29, 30) eine in einer Radialrichtung wirkende Kraft ausübt.
- Vorrichtung nach Anspruch 26, dadurch gekennzeichnet, daß die Spanneinrichtung (32) eine Krafteinstellvorrichtung (36, 39) aufweist.
- Vorrichtung nach Anspruch 26 oder 27, dadurch gekennzeichnet, daß die Spanneinrichtung eine Federanordnung (35) mit einstellbarer Vorspannung aufweist.
- Vorrichtung nach Anspruch 28, dadurch gekennzeichnet, daß die Federanordnung (35) einen insbesondere durch einen Motor (36) verstellbaren Anschlag (37) aufweist.
- Vorrichtung nach Anspruch 26 oder 27, dadurch gekennzeichnet, daß die Spanneinrichtung ein Gewicht (39) aufweist, dessen Gewichtskraft in der Radialrichtung auf die Rolle wirkt.
- Vorrichtung nach Anspruch 30, dadurch gekennzeichnet, daß das Gewicht (39) auf einer geneigten Gleitfläche (34) angeordnet ist, deren Neigungswinkel insbesondere durch einen Motor (40) verstellbar ist.
- Vorrichtung nach einem der Ansprüche 14 bis 31, dadurch gekennzeichnet, daß die Schleife (12) in einem umlaufenden Kanal (11) geführt ist, der eine Umgebungsatmosphäre in einem vorbestimmten Raum auf beiden Flachseiten des Bahnmaterials einschließt.
- Vorrichtung nach Anspruch 32, dadurch gekennzeichnet, daß der Kanal (11) an seiner Innenseite Düsen (21, 25) zur Erzeugung der Umgebungsatmosphäre aufweist, wobei ein inneres Düsensystem (26) gegenüber einer Seite und ein äußeres Düsensystem (22) gegenüber der anderen Seite des Bahnmaterials (13) angeordnet ist.
- Vorrichtung nach Anspruch 33, dadurch gekennzeichnet, daß sich das innere Düsensystem (26) vom äußeren Düsensystem (22) durch die verwendeten Düsen-Typen und/oder die Düsen-Anordnung und/oder das durch die Düsen ausgestossene Medium unterscheiden.
- Vorrichtung nach einem der Ansprüche 32 bis 34, dadurch gekennzeichnet, daß im Innern der Vorrichtung ein nach außen durch den Kanal (11) begrenzter Versorgungsraum (18) gebildet ist, durch den Ver- und gegebenenfalls Entsorgungsleitungen (19, 20) für das innere Düsensystem (26) geführt sind.
- Vorrichtung nach Anspruch 35, dadurch gekennzeichnet, daß jeder Zone (1-8) eine Versorgungs- und eine Entsorgungsleitung (19, 20) zugeordnet ist, wobei als Leitungsweg konzentrische Rohre vorgesehen sind und die Versorgungsleitung durch das innere Rohr (19) gebildet ist.
- Vorrichtung nach Anspruch 36, dadurch gekennzeichnet, daß ein Rohrpaar (19, 20) jeweils an beiden Enden einen Anschluß und im Innern der Vorrichtung eine Trennwand (51) aufweist.
- Vorrichtung nach einem der Ansprüche 32 bis 37, dadurch gekennzeichnet, daß der Kanal (11) nach außen durch ein Gehäuse (14) begrenzt ist, das parallel zur Richtung (49) der Bewegung der Schleife (12) verschiebbar ist.
- Vorrichtung nach Anspruch 38, dadurch gekennzeichnet, daß das Gehäuse (14) mindestens zwei Teile (16, 17) aufweist, die in entgegengesetzte Richtungen (59, 60) verschiebbar sind.
- Vorrichtung nach Anspruch 39, dadurch gekennzeichnet, daß das Gehäuse (14) ein Oberteil (16), das im wesentlichen U-förmig mit abwärts gerichteten Schenkeln ausgebildet ist, und ein im wesentlichen eben ausgebildetes Unterteil (17) aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19924231952 DE4231952A1 (de) | 1992-09-24 | 1992-09-24 | Verfahren, insbesondere Simulationsverfahren für die Herstellung beschichteten Bahnmaterials und Vorrichtung zur Durchführung des Verfahrens |
| DE4231952 | 1992-09-24 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0589371A2 true EP0589371A2 (de) | 1994-03-30 |
| EP0589371A3 EP0589371A3 (de) | 1995-04-19 |
Family
ID=6468699
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93115038A Withdrawn EP0589371A3 (de) | 1992-09-24 | 1993-09-18 | Verfahren zur Behandlung eines Bahnmaterials und Vorrichtung zur Durchführung des Verfahrens. |
| EP93115098A Withdrawn EP0589388A3 (de) | 1992-09-24 | 1993-09-20 | Verfahren zur Behandlung eines Bahnmaterials und entsprechende Ausrüstung. |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93115098A Withdrawn EP0589388A3 (de) | 1992-09-24 | 1993-09-20 | Verfahren zur Behandlung eines Bahnmaterials und entsprechende Ausrüstung. |
Country Status (3)
| Country | Link |
|---|---|
| EP (2) | EP0589371A3 (de) |
| JP (1) | JPH06219613A (de) |
| DE (1) | DE4231952A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19631480A1 (de) * | 1996-08-03 | 1998-02-05 | Du Pont Deutschland | Verfahren und Vorrichtung zum Herstellen eines photographischen Materials |
| CN106842809A (zh) * | 2015-12-07 | 2017-06-13 | 蔡元 | 古典印相中的“留白”式印相方法 |
| JP7552234B2 (ja) * | 2020-10-13 | 2024-09-18 | 株式会社リコー | 張力付与装置、搬送装置、及び画像形成装置 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2802184C3 (de) * | 1978-01-19 | 1981-09-10 | Agfa-Gevaert Ag, 5090 Leverkusen | Verfahren zur versuchsweisen Beschichtung von Papier- oder Folienbahnschlaufen mit viskosen Flüssigkeiten |
| US4415610A (en) * | 1981-05-04 | 1983-11-15 | Polaroid Corporation | Process simulator |
-
1992
- 1992-09-24 DE DE19924231952 patent/DE4231952A1/de not_active Withdrawn
-
1993
- 1993-09-18 EP EP93115038A patent/EP0589371A3/de not_active Withdrawn
- 1993-09-20 EP EP93115098A patent/EP0589388A3/de not_active Withdrawn
- 1993-09-24 JP JP23850193A patent/JPH06219613A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP0589371A3 (de) | 1995-04-19 |
| EP0589388A2 (de) | 1994-03-30 |
| EP0589388A3 (de) | 1995-04-19 |
| DE4231952A1 (de) | 1994-03-31 |
| JPH06219613A (ja) | 1994-08-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0414125B1 (de) | Vorrichtung zum Trocknen einer auf einem bewegten Trägermaterial aufgebrachten Flüssigkeitsschicht | |
| DE69710826T2 (de) | Vorrichtung zum Verbreiten einer Bahn | |
| EP0528372A1 (de) | Vorrichtung zum berührungsfreien Führen eines beschichteten Materialbandes | |
| DE60019708T2 (de) | Verfahren und Vorrichtung zum Vermeiden von Falten in einem Band in der Schnellkühlstrecke einer Wärmebehandlungsanlage | |
| DE69123511T2 (de) | Streckmaschine | |
| DE4338776A1 (de) | Verfahren und Vorrichtung zum Beschichten einer Papierbahn | |
| DE1144987B (de) | Vorrichtung zum beruehrungslosen Fuehren von laufenden Bahnen, insbesondere beschichteten, noch nassen Papierbahnen | |
| EP0589388A2 (de) | Verfahren zur Behandlung eines Bahnmaterials und entsprechende Ausrüstung | |
| DE69119619T2 (de) | Verfahren zur Führung einer Gewebebahn in einem Trockner und Apparat zur Durchführung des Verfahrens | |
| DE102014100651A1 (de) | Luftdichtungsvorrichtung für einen Sprühapparat in einer Papierherstellungsmaschine | |
| DE4213208C2 (de) | ||
| DE19801620C1 (de) | Vorrichtung zum elektrostatischen beidseitigen Beschichten von als Bandblech ausgeführten Werkstücken mit Pulverlack | |
| WO2005115726A1 (de) | Vorrichtung und verfahren zum aufbringen von folie auf ein bauelement | |
| DE102008058513B4 (de) | Vorrichtung zum Entfernen von Flüssigkeit von der Oberfläche eines bewegten Bandes und Bandbearbeitungsanlage mit solch einer Vorrichtung | |
| EP0098804B1 (de) | Testapparatur und Verfahren zum Simulieren der Herstellung von beschichtetem Bahnmaterial | |
| DE19643524A1 (de) | Verfahren und Vorrichtung zum Führen einer Warenbahn, insbesondere Textilbahn | |
| DE60310999T2 (de) | Vorrichtung zum walzen von metallbändern | |
| DE92660C (de) | ||
| DE4011405A1 (de) | Bandwickelvorrichtung fuer schmale folienbaender | |
| EP0379685B1 (de) | Verfahren zum verzugsarmen Transport von bandförmigen Erzeugnissen sowie Vorrichtung hierzu | |
| DE3501684A1 (de) | Verfahren und vorrichtung zum inertisieren der oberflaeche einer materialbahn | |
| WO2011003664A1 (de) | Vorrichtung zum entfernen von rückständen von der oberfläche eines bewegten bandes sowie bandbearbeitungsanlage | |
| DE10257320A1 (de) | Kanalsystem für das thermische Behandeln von beschichteten Warenbahnen | |
| DE2246798C3 (de) | Versuchsanlage zur Einzel- oder Mehrfachbeschichtung und Trocknung von Papier- oder Folienbahnen | |
| EP4140593A1 (de) | Düsenvorrichtung sowie verfahren zu deren herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE FR GB |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE FR GB |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19951020 |