EP0476791A2 - Kaltpilgerwalzwerk zum Herstellen von Rohren durch Kaltwalzen - Google Patents
Kaltpilgerwalzwerk zum Herstellen von Rohren durch Kaltwalzen Download PDFInfo
- Publication number
- EP0476791A2 EP0476791A2 EP91250216A EP91250216A EP0476791A2 EP 0476791 A2 EP0476791 A2 EP 0476791A2 EP 91250216 A EP91250216 A EP 91250216A EP 91250216 A EP91250216 A EP 91250216A EP 0476791 A2 EP0476791 A2 EP 0476791A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- caliber
- cold
- rolling mill
- section
- cross
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B21/00—Pilgrim-step tube-rolling, i.e. pilger mills
- B21B21/02—Rollers therefor
Definitions
- the invention relates to a cold pilger rolling mill for the production of pipes by cold rolling over a mandrel by means of a pair of ring rollers rotatably mounted in an oscillating rolling stand with reducing calibers tapering on the majority of its development with an essentially circular cross section, the tube being gradually advanced and rotated about its longitudinal axis .
- the object of the present invention is to provide a calibration for a cold pilger rolling mill of the type described at the outset, which does not have the disadvantages shown, ie which does not cause stress peaks in the tube and which improves quality and performance and also increases the service life of the rolls.
- the reducing caliber has an asymmetrical cross-section deviating from the circular shape over at least part of its development.
- the calibration takes into account the asymmetrical conditions after turning the widened tube.
- the front caliber flank of each ring roller in the direction of rotation of the tube has a more concavely curved cross-sectional contour than the rear flank. This means that the caliber cross-section of the flank into which the width is turned is larger than the caliber cross-section of the flank into which the caliber base is turned.
- the size and position of the curvature of the flanks are a function of the material width in the caliber on the forward and return stroke as well as the angle of the pipe rotation in the entry and exit dead center of the scaffold.
- the asymmetrical caliber contour proposed according to the invention can preferably be produced on caliber processing machines which have five numerically controlled axes of movement.
- caliber processing machines which have five numerically controlled axes of movement.
- Such machines are known as grinding machines; they have axes for rotating the workpiece, for parallel movement of the workpiece carriage, for positioning the grinding wheel, for longitudinal movement of the grinding wheel carriage and for the swiveling movement of the grinding wheel holder.
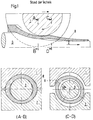
- FIG. 1 shows schematically the roll development of the upper caliber roll 1 in the reduction area for the stand stroke in the rolling direction 2.
- D is the dorm.
- the cross section A-B shows the symmetrical caliber cross section of the upper and lower caliber rolls 1 and 2 according to the prior art perpendicularly below the roll center. This is practically the exit cross-section of the pipe from the current forming zone.
- the caliber 3 must have such a large free cut on the side that the pipe R is picked up without pinching, taking into account the expansion behavior of the pipe material.
- the cross section CD shows the situation immediately before the beginning of the forming zone.
- the condition must be met that the pipe R is picked up by the ground caliber without pinching.
- the asymmetry of the tube R can be seen at the beginning of the deformation. It can also be seen that where the spreading bead is rolled out, ie in this example below 30 degrees, an asymmetrical deformation maximum with corresponding stress peaks occurs.
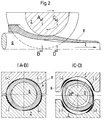
- FIG. 2 show the conditions for a calibration according to the invention. The same parts are labeled the same.
- cross-section A-B it can be seen that the caliber where the narrowest basic caliber cross-section is rolled after rotation is narrower according to the invention than with a conventional calibration and that the width is rolled out in a zone which according to the invention is wider than with a conventional symmetrical calibration.
- (+) Indicates an extension, (-) a narrowing of the caliber compared to a symmetrical version. It can be seen that, by suitably designing the asymmetry, the deformation over the caliber cross-section is uniform, the caliber wear as well and that the caliber as a whole can be kept narrower.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Reduction Rolling/Reduction Stand/Operation Of Reduction Machine (AREA)
- Control Of Metal Rolling (AREA)
Abstract
Description
- Die Erfindung betrifft ein Kaltpilgerwalzwerk zum Herstellen von Rohren durch Kaltwalzen über einen Dorn mittels in einem oszillierend bewegten Walzgerüst drehbar gelagertem Ringwalzenpaar mit auf dem überwiegenden Teil seiner Abwicklung sich verjüngenden Reduzierkaliber mit im wesentlichen kreisförmigem Querschnitt, wobei das Rohr schrittweise vorgeschoben und um seine Längsachse gedreht wird.
- Bekannt ist, daß Kaltpilgerwalzen einen sogenannten Freischliff erhalten, der das im wesentlichen kreisrunde Kaliber an den Flanken so erweitert, daß der Querschnitt des zu verformenden Rohrabschnitts vom Kaliber umschlossen werden kann. Der Freischliff wird so gestaltet, daß die Kaliberflanken nicht "kneifen" und die Spannung im Rohrwerkstoff nicht zu einer Beeinträchtigung der Rohrqualtität und/oder der Walzleistung führt. Der Freischliff wird gemäß dem Stand der Technik symmetrisch ausgeführt, d.h. beide Walzen sind untereinander gleich kalibriert, und beide Flanken einer Walze sind spiegelbildlich gleich. Vorteil dieser Gestaltung ist die relativ einfache Herstellung der Walzkaliber.
- Hierbei wird jedoch nicht berücksichtigt, daß die Querschnittsverformung eine asymmetrische ist, insofern als das Rohr bei jedem Gerüsthub um einen Winkel gedreht wird, der ungleich 90 Grad ist. Die durch den Freischliff bedingte unvermeidbare Breitung des Rohres bedingt Rohrquerschnitte, die nicht rotationssymmetrisch sind. Wird nun das Rohr in einem Gerüsttotpunkt um z.B. 30 Grad gedreht, gelangt diese Breitung als Materialanhäufung in die 30 Grad-Lage, und zwar bei Unter- und Oberwalze an gegenüberliegenden Flanken.
- Hieraus ergibt sich, daß die beiden Flanken einer Walze mit unterschiedlichen Rohrvolumina gefüllt werden, wobei ein symmetrisches Kaliber natürlich eine Freischliff erfordert, der die Materialanhäufung der am stärksten gefüllten Flanke aufnehmen kann. Damit kann das Material stärker breiten als eigentlich erforderlich und wünschenswert ist.
- Eine grundsätzliche Folge des Auswalzens der gedrehten Breitung sind Spannungsspitzen im Rohr, die Qualität und Leistung beeinträchtigen können. Deshalb ist es Ziel einer jeden Kaltpilger-Kalibrierung, die Breitung zu minimieren. Letztendlich hat das Auswalzen einer asymmetrisch gedrehten Breitung in einem symmetrischen Kaliber auch eine Verschleißkonzentration in der Zone zur Folge, in die die Breitung gedreht wird. Das beeinflußt die Standzeit der teuren Walzen.
- Ein weiterer Nachteil des Auswalzens asymmetrischer Rohrquerschnitte mit symmetrischen Walzenkalibern ist die Neigung des gedrehten Rohres unter der asymmetrischen Umformung zurückzudrehen, d.h. der tatsächliche Drehwinkel kann wesentlich geringer ausfallen als der induzierte Drehwinkel, insbesondere wenn das Rohr nur noch durch das Auslaufspannfutter gehalten ist. Dies erhöht weiterhin die Gefahr unzulässiger Spannungsspitzen und beeinträchgigt die erreichbare Walzleistung.
- Aufgabe der vorliegenden Erfindung ist es, eine Kalibrierung für ein Kaltpilgerwalzwerk der eingangs beschriebenen Art zu schaffen, die die aufgezeigten Nachteile nicht aufweist, also die keine Spannungsspitzen im Rohr hervorruft und sowohl Qualität und Leistung verbessert, als auch die Standzeit der Walzen erhöht.
- Zur Lösung der Aufgabe wird erfindungsgemäß vorgeschlagen, daß das Reduzierkaliber mindestens auf einer Teillänge seiner Abwicklung einen von der Kreisform abweichenden asymmetrischen Querschnitt aufweist. Durch diesen Vorschlag wird seitens der Kalibrierung auf die asymmetrischen Verhältnisse nach dem Drehen des gebreiteten Rohres eingegangen.
- Vorzugsweise wird vorgeschlagen, daß die in Drehrichtung des Rohres vordere Kaliberflanke jeder Ringwalze eine stärker konkav gekrümmte Querschnittskontur aufweist als die hintere Flanke. Das heißt, daß der Kaliberquerschnitt derjenigen Flanke, in die hinein die Breitung gedreht wird, größer ist als der Kaliberquerschnitt der Flanke, in die der Kalibergrund gedreht wird.
- Nach einem weiteren Merkmal der Erfindung wird vorgeschlagen, daß die Größe und Lage der Krümmung der Flanken eine Funktion der Materialbreitung im Kaliber auf dem Vor- und Rückhub sowie des Winkels der Rohrdrehung im Ein- und Auslauftotpunkt des Gerüstes sind.
- Die erfindungsgemäß vorgeschlagene asymmetrische Kaliberkontur läßt sich vorzugsweise auf Kaliberbearbeitungsmaschinen herstellen, die numerisch gesteuert fünf Bewegungsachsen aufweisen. Derartige Maschinen sind als Schleifmaschinen bekannt; sie haben Achsen zur Drehung des Werkstückes, zur Parallelverschiebung des Werkstückschlittens, zur Anstellung der Schleifscheibe, zur Längsverschiebung des Schleifscheibenschlittens und zur Schwenkbewegung des Schleifscheibenhalters.
- Ein Ausführungsbeispiel der Erfindung wird nachfolgend beschrieben.
Es zeigt - Fig. 1
- schematisch die Walzenabwicklung im Reduktionsbereich nach dem Stand der Technik,
- Fig. 2
- die gleichen Verhältnisse bei einer erfindungsgemäßen Kalibrierung.
- Das Beispiel geht von einem Walzwerk aus, bei dem das Rohr R lediglich im Einlauftotpunkt des Walzgerüstes im Uhrzeigersinn gedreht und dort vorgeschoben wird. Der Drehwinkel sei 30 Grad. In der Figur 1 ist schematisch die Walzenabwicklung der oberen Kaliberwalze 1 im Reduktionsbereich für den Gerüsthub in Walzrichtung 2 dargestellt. Mit D ist der Dorm bezeichnet. Der Querschnitt A-B zeigt den symmetrischen Kaliberquerschnitt der oberen und unteren Kaliberwalzen 1 und 2 gemäß dem Stand der Technik senkrecht unter Walzmitte. Dies ist praktisch der Austrittsquerschnitt des Rohres aus der momentanen Umformzone. Das Kaliber muß seitlich 3 einen so großen Freischnitt haben, daß das Rohr R ohne zu kneifen auch unter Berücksichtigung des Breitungsverhaltens des Rohrwerkstoffes aufgenommen wird.
- Der Querschnitt C-D zeigt die Situation unmittelbar vor Beginn der Umformzone. Auch hier muß die Bedingung erfüllt sein, daß das Rohr R gerade ohne zu kneifen von dem freigeschliffenen Kaliber aufgenommen wird. Ersichtlich ist die Asymmetrie des Rohres R zu Beginn der Verformung. Ersichtlich ist auch, daß dort, wo die Breitungswulst ausgewalzt wird, d.h. in diesem Beispiel unter 30 Grad, sich ein asymmetrisches Verformungsmaximum mit entsprechenden Spannungsspitzen einstellt.
- Die Schnitte in Figur 2 zeigen die Verhältnisse bei einer erfindungsgemäßen Kalibrierung. Gleiche Teile sind gleich bezeichnet. In Querschnitt A-B ist erkennbar, daß das Kaliber dort, wo der schmalste Kalibergrundquerschnitt nach Drehung ausgewalzt wird, erfindungsgemäß enger als bei einer konventionellen Kalibrierung ist und daß die Breitung in einer Zone ausgewalzt wird, die erfindungsgemäß weiter als bei einer konventionellen symmetrischen Kalibrierung ist.
- Mit (+) ist eine Erweiterung, mit (-) eine Verengung des Kalibers gegenüber einer symmetrischen Ausführung gekennzeichnet. Es ist ersichtlich, daß durch geeignete Gestaltung der Asymmetrie die Umformung über dem Kaliberquerschnitt gleichmäßig ist, der Kaliberverschleiß ebenso und daß das Kaliber insgesamt enger gehalten werden kann.
Claims (3)
- Kaltpilgerwalzwerk zur Herstellen von Rohren durch Kaltwalzen über einen Dorn mittels in einem oszillierend bewegten Walzgerüst drehbar gelagertem Ringwalzenpaar mit auf dem überwiegenden Teil seiner Abwicklung sich verjüngendem Reduzierkaliber mit im wesentlichen kreisförmigen Querschnitt, wobei das Rohr schrittweise vorgeschoben und um seine Längsachse gedreht wird, dadurch gekennzeichnet, daß das Reduzierkaliber zumindest auf einer Teillänge seiner Abwicklung (Fig. 2) einen von der Kreisform abweichenden asymmetrischen Querschnitt aufweist.
- Kaltpilgerwalzwerk nach Anspruch 1, dadurch gekennzeichnet, daß die in Drehrichtung des Rohres R vordere Kaliberflanke (+) jeder Ringwalze (1, 2) eine stärker konkav gekrümmte Querschnittskontur aufweist als die hintere Flanke (-).
- Kaltpilgerwalzwerk nach Anspruch 1 und 2, dadurch gekennzeichnet, daß die Größe und Lage der Krümmung der Flanke als eine Funktion der Materialbreitung im Kaliber auf dem Vor- und Rückhub sowie des Winkels der Rohrdrehung im Ein- und Auslauftotpunkt des Gerüstes bemessen sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4030047 | 1990-09-19 | ||
| DE19904030047 DE4030047C1 (de) | 1990-09-19 | 1990-09-19 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0476791A2 true EP0476791A2 (de) | 1992-03-25 |
| EP0476791A3 EP0476791A3 (en) | 1992-06-03 |
Family
ID=6414764
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19910250216 Withdrawn EP0476791A3 (en) | 1990-09-19 | 1991-07-31 | Cold pilger rolling mill for fabrication of tubes by cold rolling |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0476791A3 (de) |
| JP (1) | JPH04253510A (de) |
| DE (1) | DE4030047C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119426367A (zh) * | 2024-12-13 | 2025-02-14 | 攀钢集团攀枝花钢铁研究院有限公司 | 一种降低tc4钛合金无缝管表面裂纹的冷轧方法 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100356160B1 (ko) * | 1997-12-23 | 2002-11-18 | 주식회사 포스코 | 선재조압연공형롤및이를이용한압연방법 |
| RU2133161C1 (ru) * | 1998-07-06 | 1999-07-20 | Открытое акционерное общество Верхнесалдинское металлургическое производственное объединение | Технологический инструмент для холодной прокатки труб |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DD888A (de) * | ||||
| AT127343B (de) * | 1930-08-19 | 1932-03-10 | Mannesmann Ag | Pilgerwalzenkaliber. |
| US4233834A (en) * | 1979-01-26 | 1980-11-18 | Sandvik Special Metal Corporation | Method and apparatus for producing zircaloy tubes and zircaloy tubes thus produced |
-
1990
- 1990-09-19 DE DE19904030047 patent/DE4030047C1/de not_active Expired - Fee Related
-
1991
- 1991-07-31 EP EP19910250216 patent/EP0476791A3/de not_active Withdrawn
- 1991-09-18 JP JP26701591A patent/JPH04253510A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119426367A (zh) * | 2024-12-13 | 2025-02-14 | 攀钢集团攀枝花钢铁研究院有限公司 | 一种降低tc4钛合金无缝管表面裂纹的冷轧方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH04253510A (ja) | 1992-09-09 |
| EP0476791A3 (en) | 1992-06-03 |
| DE4030047C1 (de) | 1991-11-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102012007379B4 (de) | Verfahren zum Schrägwalzen von zylindrischen Erzeugnissen | |
| DE3624241C2 (de) | Verfahren zum Betrieb eines Walzwerkes zur Herstellung eines Walzbandes | |
| DE2437545C3 (de) | Verfahren zum Walzen von Metallstäben | |
| DE3128055C2 (de) | Schrägwalzgerüst ohne Dorn für nahtlose Metallrohre | |
| DE4030047C1 (de) | ||
| DE4308449A1 (de) | Walzblock zum Walzen von metallischen Stäben oder Draht | |
| DE2718219B2 (de) | Kalibrierung für die Arbeitswalzen eines Schrägwalzgerüstes | |
| DE3323221C2 (de) | ||
| DE3445219C2 (de) | Walzenkalibrierung für kontinuierlich arbeitende Stab- und Drahtwalzstraßen bzw. -blöcke | |
| AT391640B (de) | Schraegwalzwerk zur herstellung von rundprofilen | |
| DE4213277C2 (de) | Verfahren und Kalibrierung zum Fertigwalzen von Draht und/oder Rundstahl | |
| DE2538021A1 (de) | Verfahren und vorrichtungen zum richten von profilmaterial | |
| EP0342403B1 (de) | Kalibrierung für die Walzen von Walzgerüsten mit drei oder mehr Walzen | |
| EP0845310A1 (de) | Drahtkühlung | |
| DE10030823C2 (de) | 3-Walzen-Schrägwalzgerüst | |
| EP0476793B1 (de) | Walzwerk zum Strecken von Hohlkörpern auf einem Dorn | |
| DD290598A5 (de) | Vorrichtung zum walzen von rohren nach dem kaltpilgerverfahren | |
| DE3220920C2 (de) | ||
| DE69623208T2 (de) | Verfahren und vorrichtung zum warmwalzen von h-stahlträgern | |
| DE2131713A1 (de) | Rohrwalzwerk | |
| DE4335063C1 (de) | Kaltpilgerwalzwerk zum Kaltwalzen von Rohren | |
| DE19758107A1 (de) | Mehrgerüstiges dornloses Streckreduzierwalzwerk | |
| DE19613715C1 (de) | Kalibrierung der Schulterwalze eines Asselwalzwerkes | |
| DE19536637C1 (de) | Kalibrierung für Schulterwalzen in Schrägwalzwerken | |
| DE2732496C2 (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE FR GB IT SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19920723 |
|
| 17Q | First examination report despatched |
Effective date: 19930205 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19940329 |