EP0226133B1 - Aufgussbeutel zur Herstellung von inbesondere Kaffeegetränken - Google Patents
Aufgussbeutel zur Herstellung von inbesondere Kaffeegetränken Download PDFInfo
- Publication number
- EP0226133B1 EP0226133B1 EP86116837A EP86116837A EP0226133B1 EP 0226133 B1 EP0226133 B1 EP 0226133B1 EP 86116837 A EP86116837 A EP 86116837A EP 86116837 A EP86116837 A EP 86116837A EP 0226133 B1 EP0226133 B1 EP 0226133B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- subchambers
- infusion bag
- transverse
- bag according
- seams
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/70—Containers, packaging elements or packages, specially adapted for particular articles or materials for materials not otherwise provided for
- B65D85/804—Disposable containers or packages with contents which are mixed, infused or dissolved in situ, i.e. without having been previously removed from the package
- B65D85/808—Disposable containers or packages with contents which are mixed, infused or dissolved in situ, i.e. without having been previously removed from the package for immersion in the liquid to release part or all of their contents, e.g. tea bags
- B65D85/812—Disposable containers or packages with contents which are mixed, infused or dissolved in situ, i.e. without having been previously removed from the package for immersion in the liquid to release part or all of their contents, e.g. tea bags with features facilitating their manipulation or suspension
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B29/00—Packaging of materials presenting special problems
- B65B29/02—Packaging of substances, e.g. tea, which are intended to be infused in the package
- B65B29/028—Packaging of substances, e.g. tea, which are intended to be infused in the package packaging infusion material into filter bags
Definitions
- the invention relates to infusion bags made of filter material, in particular filter paper, for the production of beverages in a container made of extractable substances, in particular ground roasted coffee, legs connected to one another at the upper end by U-shaped folding of the double-layered filter paper with partial chambers for receiving a partial portion of the roasted coffee or the like are formed.
- the invention has for its object to make an infusion bag available, which is particularly suitable for the quick preparation of coffee beverages from roasted coffee, without a reduction in quality compared to conventionally prepared coffee beverages.
- the infusion bag according to the invention is characterized in that the partial chambers are connected with their upper edges (together) to a rigid actuating handle in such a way that, by moving the actuating handle up and down, the partial chambers are supported in opposite transverse movements supported on a container base (cup base) To run.
- the invention is based on the finding that an infusion bag for the preparation of, in particular, coffee beverages must be designed such that a "pumping movement" which is not usual for the preparation of beverages with the aid of infusion bags can be transmitted to the infusion bag with the aid of the actuating handle that a flow-through effect and thus a short-term effective extraction is achieved by this movement.
- the infusion bag is therefore designed according to the invention so that by moving up and down the largely rigid actuating handle between closed partial chambers with partial portions, a cavity that changes in shape and size is created - pump chamber. Water flows through these through the movement described and exits again, namely through the subchambers. Due to the up and down movement of the operating handle, a deformation pressure is exerted on the infusion bag supported on the container base (cup base), which leads to an enlargement and reduction of the cavity (pumping chamber) and thus to the formation of underpressure and overpressure therein.
- the partial chambers are connected to one another or to the actuating handle at the upper and lower transverse edges, so that a variable cavity is formed as a pump chamber between the chambers.
- the effect sought with the invention can be improved in that the cavity (pump chamber) formed between the partial chambers is provided on the open sides with sealing tabs which act as a check valve during the up and down movements of the operating handle.
- a higher internal pressure can build up in the pump chamber, which forces the flow of water through the subchambers to the outside.
- An infusion bag designed in this way is produced according to the invention from two simply designed blanks made of filter material (filter paper).
- the subchambers are closed all around by welding or adhesive seams.
- An outer blank is formed with a greater width than an inner blank, in such a way that a lateral strip protrusion is formed which, after being folded over, forms the sealing flaps (valve tabs).
- the partial chambers are kept at a greater distance from one another in the lower region, namely by a strip of filter material free of roasted coffee, preferably formed by a correspondingly wide lower transverse seam.
- the subchambers can make larger transverse movements to one another during the pumping movements.
- the shown infusion bags made of sealable filter paper are primarily intended for the preparation of coffee beverages from ground roasted coffee.
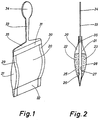
- Each infusion bag consists of several, namely two sub-chambers 20 and 21 which each serve to hold a portion 22 and 23 of roasted coffee.
- the total amount of roasted coffee corresponds to the portion of coffee required to produce a coffee beverage, in particular a portion of a cup.
- the total portion of ground roasted coffee is approximately 7.5 g.
- the subchambers 20 and 21 are formed by chamber walls 25 and 26 or 27 and 28 made of filter material, in particular filter paper.
- the chamber walls 25 ... 28 are laterally connected to one another by side seams 29 and 30 and above and below by transverse seams 31 and 32, so that the partial chambers 20, 21 have an internal volume of sufficient dimension.
- the partial chambers 20 and 21 are connected to one another in the region of the lower transverse seams 32.
- the upper transverse seams 31 are fastened to an actuating member, namely an actuating handle 33.
- the actuating handle 33 is designed such that, when handling the infusion bag, a certain pressure can be exerted on the structure consisting of the subchambers 20, 21 without any significant deformation of the actuating handle 33 occurring.
- it is preferably made of plastic, e.g. Hard PVC.
- the actuating handle 33 can be punched out as a shaped piece, for example from plate material.
- the operating handle 33 is provided with a circular widening 34 at the upper end.
- the actuating handle 33 is provided at the lower end with a crossbar 35 which extends approximately over the width of the subchamber 20, 21.
- the upper transverse seams 31 are connected to the transverse web 35, in particular welded or glued to the outer sides thereof.
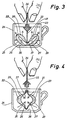
- the handling of the infusion bag designed in this way results above all from FIGS. 3 and 4.
- the infusion bag is gripped in the area of the widening 34 of the actuating handle 33 and immersed in the area of the partial chambers 20, 21 in the cup 24 filled with hot water.
- the lower edge of the partial chambers 20 and 21, namely the interconnected transverse seams 32, are supported on the cup base 36.
- the halves of the infusion bag formed from the partial chambers 20, 21 are moved in opposite directions to one another.
- a cavity comes into effect, which is formed between the units consisting of the subchambers 20 and 21 and which acts as a pumping chamber 37. This is changed in size and shape during the up and down movements of the operating handle 33.
- the relatively narrow pump chamber 37 in the starting position (FIG. 2) is widened, as a result of which brewing water not only flows into the pump chamber 37 via the free, open sides, but also through the partial chambers 20, 21 through.
- the pump chamber 37 is reduced again, as a result of which the water that has penetrated flows laterally and outwards through the partial chamber 20, 21 (FIG. 3). With the renewed upward movement, the water flows in the opposite direction, as shown in FIG. 4.
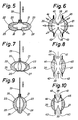
- shut-off flaps 40, 41 and 42, 43 are installed and arranged so that when pressure is applied to the outside in the pumping chamber 37 urgent brewing water can be moved into a closed position (Fig. 6).
- the butterfly valves 40 ... 43 therefore act like check valves.
- the shut-off tabs 40 ... 43 - made of paper, plastic or the like - are attached with outer edges to the upright side seams 29 and 30 of the partial chambers 20, 21, specifically on the side facing the pump chamber 37.
- the attachment is such that in the starting position when the infusion bag is folded flat, the shut-off tabs 40 ... 43 are also folded flat between the partial chambers 20, 21, bearing against the facing inner chamber walls 26 and 27.
- shut-off flaps 40 ... 43 are moved into a position in which they are connected on the one hand to the side seams 29 and 30 and on the other hand lie against one another with free, inner sealing lips 44, 45 approximately in the central plane of the pump chamber 37 .
- This closed position of the shut-off flaps 40 ... 43 is favored or stabilized in that the shut-off elements in question converge at the bottom and at the top, namely are bound between the transverse seams 31 and 32.
- the subchambers 20, 21 come into a relative position to one another in which water flows into the pump chamber 37 from the outside, specifically via the side openings 38, 39.
- the shut-off flaps 40 ... 43 are moved in the direction of the inner chamber walls 26, 27, so that the inflow effect takes place unhindered (Fig. 7 and 8).
- Filter bags also in the embodiment according to FIGS. 5-10 can be economically produced on an industrial scale.
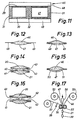
- the partial chambers 20, 21 including shut-off flaps 40... 43 consist of two cuts 46 and 47 made of filter paper.
- the blank 46 on the outside in the finished infusion bag is dimensioned with a larger width than the blank 47 on the inside, such that blank strips 48 and 49 protrude laterally beyond the inner blank 47 in an intermediate position according to FIGS. 11 and 12.
- the blanks 46 and 47 are connected in this position by the side seams 29 and 30 and by the transverse seams 31 and 32, the latter combined to form a common transverse seam of double width, after the partial portions before or during the connection of the blanks 46, 47 to one another 22, 23 was filled into the subchambers 20, 21 that were formed.
- the cut strips 48, 49 are then folded over against the free side (inside) of the inner cut 47 (FIG. 13) when the structure is elongated. This creates the shut-off tabs 40 ... 43, the cutting strips 48, 49 being dimensioned such that they extend approximately to the middle of the partial chambers 20, 21.
- the inner blank 47 can also be formed with a larger width, with the blank strips on the edge being folded inwards in order to form the shut-off tabs 40 ... 43, as described.
- FIGS. 15 and 16 An embodiment of the infusion bag which is also particularly suitable for large-scale industrial production is shown in FIGS. 15 and 16, each in the cross section of a partial chamber 20, 21.
- the blanks 46 and 47 of the same width or the same size are made in the manner described by welding or gluing connected to one another to form the partial chambers 20, 21 and to accommodate the partial portion 22, 23.
- material strips 50, 51 are applied to the (later) inner side or to the inner blank 47 and in the region of the longitudinal side seams 29 , 30 connected to the blank 47.
- the strips of material 50, 51 - made of paper, plastic or the like - are so wide that they extend almost to the central plane of the partial chambers 20, 21.
- the continuous structure designed in this way is then severed in the region of adjacent transverse seams 32, so that units, for example in the embodiment of FIG. 11, are produced - without cutting strips 48, 49. Folding in the area of the lower transverse seams 32 creates the infusion bag, to which the actuating handle is still to be attached.
- the production of such infusion bags can be carried out as shown schematically in FIG. 17.
- the web-like material for forming the blanks 46 and 47 is continuously drawn off from bobbins 52 and 53.
- the webs are brought together and connected with one another to form the side seams 29, 30 and the transverse seams 31 and 32, the coffee portions or partial portions 22, 23 being simultaneously introduced into the partial chambers 20 via a filling funnel 56 , 21 can be filled from above.
- FIG. 18 shows details of the manufacture of infusion bags from a continuous material hose 59 from (sealable) filter paper in individual process stages LVI.
- the material hose 59 is formed on a tubular filler nozzle 60 from a flat, strip-shaped material web 61 and at the same time is provided with a hose seam (not shown) running in the longitudinal direction of the material hose 59 in a conventional manner.
- the material hose 59 is moved in sections on the filler nozzle 60, namely pulled downwards. During a standstill phase, a portion 22/23 of the roasted coffee is filled into the material hose 59 via the filler nozzle 60. Thereafter, a transverse seam 31 or 32 is made between successive partial portions 22, 23 in the area below the filling nozzle 60 to produce the partial chambers 20, 21. Furthermore, the material hose 59 is severed in the area of the (upper) transverse seam 21, so that elongated Formations with two filled partial chambers 20, 21 arise.
- the infusion bag is now completed in accordance with process stage IV.
- the actuating handle 33 is then pivoted via an intermediate position according to V into a packable position VI and in contact with one of the subchambers 20, 21. Then the finished infusion bag is wrapped in an aroma-tight film packaging.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
- Tea And Coffee (AREA)
- Apparatus For Making Beverages (AREA)
Description
- Die Erfindung betrifft Aufgußbeutel aus Filtermaterial, insbesondere Filterpapier, zur Herstellung von Getränken in einem Behälter aus extrahierbaren Substanzen, insbesondere gemahlenem Röstkaffee, wobei durch U-förmiges Umfalten des doppellagigen Filterpapiers am oberen Ende miteinander verbundene Schenkel mit Teilkammern zur Aufnahme je einer Teilportion des Röstfkaffees oder dergleichen gebildet sind.
- Bei bestimmten extrahierbaren Substanzen, insbesondere bei gemahlenem Röstkaffee, ist eine Zubereitung qualitativ einwandfreier Getränke mit Hilfe von Aufgußbeutein bisher nicht gelungen. Der Grund hierfür liegt darin, daß zur ausreichenden Extraktion des Röstkaffees Wasser durch die Kaffeeportion hindurchströmen muß, um eine ausreichende Extraktion zu gewährleisten. Andererseits ist ein ausreichend dichtes Filterpapier erforderlich, um den Austritt von Feststoffpartikeln aus dem Aufgußbeutel in das Getränk weitgehend zu vermeiden.
- Der Erfindung liegt die Aufgabe zugrunde, einen Aufgußbeutel verfügbar zu machen, der insbesondere für die schnelle Zubereitung von Kaffeegetränken aus Röstkaffee geeignet, ist, ohne Qualitätsminderung gegenüber konventionell zubereiteten Kaffeegetränken.
- Zur Lösung dieser Aufgabe ist der erfindungsgemäße Aufgußbeutel dadurch gekennzeichnet, daß die Teilkammern mit ihren oberen Rändern (gemeinsam) mit einem starren Betätigungsgriff verbunden sind, derart, daß durch Auf- und Abbewegen des Betätigungsgriffs die Teilkammern unter Abstützung auf einem Behälterboden (Tassenboden) entgegengerichtete Querbewegungen ausführen.
- Der Erfindung liegt die Erkenntnis zugrunde, daß ein Aufgußbeutel für die Zubereitung von insbesondere Kaffeegetränken so ausgebildet sein muß, daß eine für die Zubereitung von Getränken mit Hilfe von Aufgußbeuteln sonst nicht übliche "Pumpbewegung" mit Hilfe des Betätigungsgriffs auf den Aufgußbeutel übertragen werden kann, derart, daß durch diese Bewegung ein Durchströmeffekt und damit eine kurzfristige effektive Extraktion erzielt wird.
- Der Aufgußbeutel ist demnach erfindungsgemäß so gestaltet, daß durch Auf- und Abbewegen des weitgehend starren Betätigungsgriffs zwischen geschlossenen Teilkammern mit Teilportionen ein sich in bezug auf die Form und Größe verändernder Hohlraum geschaffen wird - Pumpkammer. In diesen strömt durch die geschilderte Bewegung Wasser und tritt wieder aus, und zwar durch die Teilkammern hindurch. Durch die Auf- und Abbewegung des Betätigungsgriffs wird auf den sich auf dem Behälterboden (Tassenboden) abstützenden Aufgußbeutel ein Verformungsdruck ausgeübt, der zu einer Vergrößerung und Verkleinerung des Hohlraums (Pumpkammer) und damit zur Bildung von Unterdruck und Überdruck in diesem führt.
- Die Teilkammem sind am oberen und unteren Querrand miteinander bzw. mit dem Betätigungsgriff verbunden, so daß zwischen den Kammern ein variabler Hohlraum als Pumpkammer gebildet ist.
- Der mit der Erfindung angestrebte Effekt kann dadurch verbessert werden, daß der zwischen den Teilkammern gebildete Hohlraum (Pumpkammer) an den offenen Seiten mit Verschlußlappen versehen ist, die bei den Auf- und Abbewegungen des Betätigungsgriffs wie ein Rückschlagventil wirken. Dadurch kann sich in der Pumpkammer ein höherer Innendruck aufbauen, der den Strom des Wassers durch die Teilkammern nach außen hin forciert.
- Ein derart ausgebildeter Aufgußbeutel wird erfindungsgemäß aus zwei einfach gestalteten Zuschnitten aus Filtermaterial (Filterpapier) hergestellt. Die Teilkammern sind dabei durch Schweiß- oder Klebenähte ringsrum verschlossen. Ein Außenzuschnitt ist mit größerer Breite ausgebildet als ein Innenzuschnitt, derart, daß ein seitlicher Streifenüberstand gebildet ist, der nach Umfalten die Verschlußlappen (Ventillappen) bilden.
- Die Teilkammern sind erfindungsgemäß im unteren Bereich auf größeren Abstand voneinander gehalten, nämlich durch einen röstkaffeefreien Streifen des Filtermaterials, gebildet vorzugsweise durch eine entsprechend breite untere Quernaht. Dadurch können die Teilkammern bei den Pumpbewegungen größere Querbewegungen zueinander ausführen.
- Weitere Merkmale der Erfindung beziehen sich auf die Gestaltung des Aufgußbeutels sowie auf die Herstellung desselben.
- Ausführungsbeispiele des erfindungsgemäßen Aufgußbeutels sowie von Vorrichtungen zum Herstellen derselben sind schematisch in den Zeichnungen dargestellt.
- Es zeigt:
- Fig. 1 ein Ausführungsbeispiel eines (Kaffee-) Aufgußbeutels in perspektivischer Darstellung,
- Fig. 2 einen Vertikalschnitt bzw. eine Seitenansicht des Aufgußbeutels gemäß Fig. 1,
- Fig. 3 eine Phase der Zubereitung eines (Kaffee-) Getränkes in Seitenansicht bzw. im Vertikalschnitt,
- Fig. 4 eine andere Phase der Getränkezubereitung in einer Darstellung analog zu Fig. 3,
- Fig. 5 bis Fig. 10 verschiedene Phasen bei der Zubereitung eines (Kaffee-)Getränkes mit einem anderen Ausführungsbeispiel eines Aufgußbeutels, jeweils im Vertikalschnitt bzw. in Seitenansicht und im Horizontalschnitt,
- Fig. 11 ein Zwischenprodukt für die Herstellung eines Aufgußbeutels gemäß Fig. 5-10 im Grundriß,
- Fig. 12 einen Querschnitt zu der Darstellung gemäß Fig. 11,
- Fig. 13 eine Fertigungs-Zwischenstellung eines Aufgußbeutels im Querschnitt,
- Fig. 14 eine Querschnitts-Darstellung des fertiggefalteten Aufgußbeutels aus Zuschnitten gemäß Fig. 11,
- Fig. 15 eine weitere Ausführungsform eines Aufgußbeutels im Querschnitt analog zu Fig. 13,
- Fig. 16 den fertiggefalteten Aufgußbeutel zu dem Ausführungsbeispiel gemäß Fig. 15,
- Fig. 17 eine Vorrichtung zum Herstellen von Aufgußbeuteln in der Ausführung gemäß Fig. 15 und 16 in stark vereinfachter Darstellung,
- Fig. 18 Verfahrensschritte und (schematisch) ein anderes Ausführungsbeispiel einer Vorrichtung zum Herstellen von Aufgußbeuteln, ebenfalls in vereinfachter Darstellung.
- Die gezeigten Aufgußbeutel aus siegelbarem Filterpapier sind in erster Linie für die Zubereitung von Kaffeegetränken aus gemahlenem Röstkaffee bestimmt. Jeder Aufgußbeutel besteht aus mehreren, nämlich zwei Teilkammern 20 und 21 die je zur Aufnahme einer Teilportion 22 und 23 gemahlenen Röstkaffees dienen. Die Gesamtmenge des gemahlenen Röstkaffees entspricht der erforderlichen Kaffeeportion zum Herstellen eines Kaffeegetränks, insbesondere einer Tassenportion. Für diesen bevorzugten Anwendungsbereich der Zubereitung einer einzelnen Portion des Kaffeegetränks in einer Tasse 24 beträgt die Gesamtportion an gemahlenem Röstkaffee etwa 7,5 g.
- Die Teilkammern 20 und 21 werden durch Kammerwandungen 25 und 26 bzw. 27 und 28 aus Filtermaterial, insbesondere Filterpapier gebildet. Die Kammerwandungen 25...28 sind seitlich durch Seitennähte 29 und 30 sowie oben und unten durch Quernähte 31 und 32 miteinander verbunden, so daß die Teilkammern 20, 21 ein Innenvolumen ausreichender Abmessung aufweisen. Im Bereich der unteren Quernähte 32 sind die Teilkammern 20 und 21 miteinander verbunden. Die oberen Quernähte 31 sind an einem Betätigungsorgan befestigt, nämlich an einem Betätigungsgriff 33.
- Der Betätigungsgriff 33 ist so ausgebildet, daß bei der Handhabung des Aufgußbeutels ein gewisser Druck auf das aus den Teilkammern 20, 21 bestehende Gebilde ausgeübt werden kann, ohne daß dadurch nennenswerte Verformungen des Betätigungsgriffs 33 auftreten. Dieser besteht zu diesem Zweck vorzugsweise aus Kunststoff, z.B. Hart-PVC. Der Betätigungsgriff 33 kann als Formstück beispielsweise aus Plattenmaterial ausgestanzt sein. Zum Erfassen des Aufgußbeutels ist hier der Betätigungsgriff 33 am oberen Ende mit einer kreisförmigen Verbreiterung 34 versehen. Zur Verbindung mit den Teilkammern 20 und 21 sowie zur Querversteifung des Aufgußbeutels ist der Betätigungsgriff 33 am unteren Ende mit einem Quersteg 35 versehen, der sich etwa über die Breite der Teilkammer 20, 21 erstreckt. Die oberen Quernähte 31 sind mit dem Quersteg 35 verbunden, insbesondere an dessen Außenseiten angeschweißt bzw. angeklebt.
- Die Handhabung des so ausgebildeten Aufgußbeutels ergibt sich vor allem aus Fig. 3 und 4. Der Aufgußbeutel wird im Bereich der Verbreiterung 34 des Betätigungsgriffs 33 erfaßt und mit dem Bereich der Teilkammern 20, 21 in die mit heißem Wasser gefüllte Tasse 24 eingetaucht. Der untere Rand der Teilkammern 20 und 21, nämlich die miteinander verbundenen Quemähte 32, stützen sich am Tassenboden 36 ab. Durch Auf- und Abbewegen des Betätigungsgriffs 33 werden die aus den Teilkammern 20, 21 gebildeten Hälften des Aufgußbeutels entgegengerichtet zueinander bewegt. Dabei kommt ein Hohlraum zur Wirkung, der zwischen den aus den Teilkammern 20 und 21 bestehenden Einheiten gebildet ist und der als Pumpkammer 37 wirkt. Diese wird bei den Auf- und Abbewegungen des Betätigungsgriffs 33 in bezug auf Größe und Form verändert. Beim Eintauchen des Aufgußbeutels in das Brühwasser bzw. durch Abstützen auf dem Tassenboden 36 wird die in der Ausgangsstellung (Fig. 2) verhältnismäßig schmale Pumpkammer 37 aufgeweitet, wodurch Brühwasser nicht nur über die freien, offenen Seiten in die Pumpkammer 37 strömt, sondern auch durch die Teilkammern 20, 21 hindurch. Bei Weiterbewegung, nämlich bei der Bewegung des Betätigungsgriffs 33 bis gegen den Tassenboden 36, wird die Pumpkammer 37 wieder verkleinert, wodurch das eingedrungene Wasser seitlich und durch die Teilkammer 20, 21 hindurch nach außen strömt (Fig. 3). Bei der erneuten Aufwärtsbewegung ergibt sich eine Strömung des Wassers in umgekehrter Richtung, wie in Fig. 4 gezeigt.
- Durch mehrere derartige "Pumpbewegungen" wird erreicht, daß innerhalb kurzer Zeit die Teilkammern 20 optimal von dem Brühwasser durchströmt und die Teilportionen 22, 23 demnach extrahiert werden.
- Um die Durchströmung der Teilkammern 20, 21 zu verbessern, sind gemäß Ausführungsbeispiel der Fig. 5 ff. Maßnahmen vorgesehen, die während der Phase der Verkleinerung der mit Wasser gefüllten Pumpkammer 37 ein Abfließen über Seitenöffnungen 38 und 39 verhindern bzw. verringern. Zum diesem Zweck sind bei dieser verbesserten Ausführungsform im Bereich der Seitenöffnungen 38, 39 zwischen den Teilkammern 20, 21 Absperrlappen 40, 41 bzw. 42, 43 eingebaut und so angeordnet, daß sie bei Druckbeaufschlagung durch das sich in der Pumpkammer 37 befindende und nach außen drängende Brühwasser in eine Schließstellung (Fig. 6) bewegt werden. Die Absperrlappen 40...43 wirken demnach wie Rückschlagventile.
- Bei den gezeigten Ausführungsbeispielen sind die Absperrlappen 40...43 - aus Papier, Kunststoff oder dgl. - mit außenliegenden Rändern an den aufrechten Seitennähten 29 und 30 der Teilkammern 20, 21 befestigt, und zwar auf der der Pumpkammer 37 zugekehrten Seite. Die Befestigung ist derart, daß in Ausgangsstellung bei flach zusammengelegtem Aufgußbeutel die Absperrlappen 40...43 ebenfalls flach zwischen die Teilkammem 20, 21 eingefaltet sind unter Anlage an den zugekehrten inneren Kammerwandungen 26 und 27. Bei Aufweitung des Aufgußbeutels während der Pumpbewegungen, nämlich beim Füllen der Pumpkammer 37 mit Brühwasser, werden die Absperrlappen 40...43 in eine Position bewegt, in der sie einerseits mit den Seitennähten 29 und 30 verbunden sind und andererseits mit freien, innenliegenden Dichtlippen 44, 45 etwa in der Mittelebene der Pumpkammer 37 aneinanderliegen. Diese Schließstellung der Absperrlappen 40...43 wird dadurch begünstigt bzw. stabilisiert, daß die betreffenden Absperrorgane unten und oben zusammenlaufen, nämlich zwischen den Quernähten 31 und 32 eingebunden sind.
- Durch die Absperrung der Seitenöffnungen 38, 39 kann bei der folgenden Verringerung des Volumens der Pumpkammer 37 das Wasser nicht mehr überwiegend über die Seitenöffnungen 38, 39 abströmen, sondern tritt vermehrt durch die Teilkammem 20, 21 hindurch mit der Wirkung einer beschleunigten effektiven Extraktion (Fig. 5 und 6).
- Bei der folgenden Aufwärtsbewegung des Betätigungsgriffs 33, also nach dem überwiegenden Entlehren der Pumpkammer 37, gelangen die Teilkammern 20, 21 in eine Relativstellung zueinander, in der Wasser von außen in die Pumpkammer 37 einströmt, und zwar über die Seitenöffnungen 38, 39. Die Absperrlappen 40...43 werden dabei in Richtung gegen die inneren Kammerwände 26, 27 bewegt, so daß der Einströmeffekt ungehindert vonstatten geht (Fig. 7 und 8).
- Nach dem Füllen der Pumpkammem 37 mit Brühwasser, nämlich nach Erreichen der oberen Endstellung des Betätigungsgriffs, sind die Seitenöffnungen 38, 39 wieder durch die Absperrlappen 40...43 verschlossen durch den sich aufbauenden Innendruck in der Pumpkammer 37 (Fig. 9 und 10).
- Filterbeutel auch in der Ausführung gemäß Fig. 5-10 sind in wirtschaftlicher Weise großtechnisch herstellbar. Bei der Gestaltung gemäß Fig. 11-14 bestehen die Teilkammern 20, 21 einschließlich Absperrlappen 40...43 aus zwei Zuschnitten 46 und 47 aus Filterpapier. Der bei dem fertigen Aufgußbeutel außenliegende Zuschnitt 46 ist mit einer grö- ßeren Breite dimensioniert als der innenliegende Zuschnitt 47, derart, daß Zuschnittstreifen 48 und 49 in einer Zwischenstellung gemäß Fig. 11 und 12 seitlich über den inneren Zuschnitt 47 hinwegragen. Die Zuschnitte 46 und 47 werden in dieser Stellung durch die Seitennähte 29 und 30 sowie durch die Quernähte 31 und 32, letztere zu einer gemeinsamen Quernaht doppelter Breite zusammengefaßt, miteinander verbunden, nachdem zuvor bzw. während der Verbindung der Zuschnitte 46, 47 miteinander die Teilportionen 22, 23 in die sich bildenden Teilkammern 20, 21 eingefüllt wurde. Die Zuschnittstreifen 48, 49 werden sodann - bei langgestreckter Anordnung des Gebildes - umgefaltet gegen die freie Seite (Innenseite) des inneren Zuschnitts 47 (Fig. 13). So entstehen die Absperrlappen 40...43, wobei die Zuschnittstreifen 48, 49 so bemessen sind, daß sie sich etwa bis zur Mitte der Teilkammern 20, 21 erstrecken.
- Alternativ kann auch der innenliegende Zuschnitt 47 mit größerer Breite ausgebildet sein, wobei randseitige Zuschnittstreifen nach innen umgefaltet werden, um, wie geschildert, die Absperrlappen 40...43 zu bilden.
- Nun wird der soweit fertiggestellte Aufgußbeutel im Bereich der unmittelbar aneinander anschließenden unteren Quernähte 32 umgefaltet, so daß die Teilkammern 20, 21 unmittelbar benachbart zueinander liegen. Die oberen Quernähte 31 werden nunmehr miteinander bzw. mit dem Betätigungsgriff 33 verbunden. Die Absperrlappen 40...43 gelangen bei diesem Faltprozeß von selbst in die wirksame Stellung.
- Eine ebenfalls für die großindustrielle Fertigung besonders geeignete Ausführung des Aufgußbeutels ist in Fig. 15 und 16 gezeigt, jeweils im Querschnitt einer Teilkammer 20, 21. Die gleich breit bzw. gleich groß ausgebildeten Zuschnitte 46 und 47 werden in der beschriebenen Weise durch Verschweißen oder Verkleben miteinander verbunden unter Bildung der Teilkammern 20, 21 und unter Aufnahme der Teilportion 22, 23. Zusätzlich werden an der (späteren) Innenseite bzw. an dem innenliegenden Zuschnitt 47 an diesem anliegende Materialstreifen 50, 51 angebracht und im Bereich der in Längsrichtung verlaufenden Seitennähte 29, 30 mit dem Zuschnitt 47 verbunden. Die Materialstreifen 50, 51 - aus Papier, Kunststoff oder dgl. - sind so breit, daß sie sich nahezu bis zur Mittelebene der Teilkammern 20, 21 erstrecken.
- Das so gestaltete, fortlaufende Gebilde wird danach im Bereich benachbarter Quernähte 32 durchtrennt, so daß Einheiten etwa in der Ausführung der Fig. 11 - ohne Zuschnittstreifen 48, 49 - entstehen. Durch Umfalten im Bereich der unteren Quernähte 32 entsteht der Aufgußbeutel, an dem noch der Betätigungsgriff anzubringen ist.
- Bei der Fertigung derartiger Aufgußbeutel kann so vorgegangen werden, wie schematisch in Fig. 17 dargestellt. Das bahnförmige Material zur Bildung der Zuschnitte 46 und 47 wird von Bobinen 52 und 53 fortlaufend abgezogen. Im Bereich von einander gegenüberliegenden Formwalzen 54 und 55 werden die Bahnen unter Bildung der Seitennähte 29, 30 sowie der Quernähte 31 und 32 zusammengeführt und miteinander verbunden, wobei zugleich die Kaffeeportionen bzw. Teilportionen 22, 23 über einen Einfülltrichter 56 in die sich bildenden Teilkammern 20, 21 von oben her eingefüllt werden.
- Auf der Seite der Bahn für die Zuschnitte 47 läuft eine weitere Materialbahn 57 gleicher Breite zu, die im Bereich der Formwalzen 54, 55 mit der zugekehrten Bahn für die Zuschnitte 47 verbunden wird. Vorher wird die Materialbahn 57 durch ein feststehendes Messer 58 in der Längsmitte durchtrennt, so daß aus der Materialbahn 57 die Materialstreifen 50, 51 fortlaufend gebildet werden. In einer Arbeitsstation werden demnach weitgehend fertige, mit Teilportionen 22, 23 gefüllte Aufgußbeutel gefertigt, die lediglich noch auf Länge abgetrennt und mit dem Betätigungsgriff verbunden werden müssen.
- In Fig. 18 sind in einzelnen Verfahrensstufen LVI Einzelheiten über die Herstellung von Aufgußbeuteln aus einem fortlaufenden Materialschlauch 59 aus (siegelbarem) Filterpapier gezeigt. Der Materialschlauch 59 wird auf einer rohrförmigen Einfülltülle 60 aus einer flachen, streifenförmigen Materialbahn 61 geformt und dabei zugleich mit einer in Längsrichtung des Materialschlauchs 59 verlaufenden Schlauchnaht (nicht gezeigt) in üblicher Weise versehen.
- Der Materialschlauch 59 wird auf der Einfülltülle 60 abschnittweise bewegt, nämlich nach unten abgezogen. Während einer Stillstandsphase wird eine Teilportion 22/23 des Röstkaffees über die Einfülltülle 60 in den Materialschlauch 59 eingefüllt. Danach wird im Bereich unterhalb der Einfülltülle 60 jeweils eine Quernaht 31 bzw. 32 zwischen aufeinanderfolgenden Teilportionen 22, 23 angebracht unter Herstellung der Teilkammem 20, 21. Weiterhin wird im Bereich der (oberen) Quernaht 21 der Materialschlauch 59 durchtrennt, so daß langgestreckte Gebilde mit zwei gefüllten Teilkammern 20, 21 entstehen.
- Diese werden nach Umlegen in eine horizontale Stellung gemäß Verfahrensschritt 11 U-förmig im Bereich der unteren bzw. mittleren Quernaht 32 gefaltet (Verfahrensschritt 111). Von oben her wird der Betätigungsgriff 33 zugeführt, derart, daß der Quersteg 35 in den Bereich zwischen den oberen (halben) Quemähten 31 gelangt. Durch Siegelorgane 62 erfolgt eine erneute Siegelung im Bereich der Quemähte 31 unter Verbindung derselben mit dem Quersteg 35 des Betätigungsgriffs 33.
- Nunmehr ist der Aufgußbeutel gemäß Verfahrensstufe IV fertiggestellt. Der Betätigungsgriff 33 wird sodann über eine Zwischenstellung gemäß V in eine verpackungsfähige Position VI geschwenkt und unter Anlage an einer der Teilkammern 20, 21. Sodann wird der fertige Aufgußbeutel in eine aromadichte Folienverpackung eingehüllt.
Claims (12)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT86116837T ATE41906T1 (de) | 1985-12-14 | 1986-12-03 | Aufgussbeutel zur herstellung von inbesondere kaffeegetraenken. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3544263 | 1985-12-14 | ||
| DE19853544263 DE3544263A1 (de) | 1985-12-14 | 1985-12-14 | Aufgussbeutel zur herstellung von insbesondere kaffeegetraenken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0226133A1 EP0226133A1 (de) | 1987-06-24 |
| EP0226133B1 true EP0226133B1 (de) | 1989-04-05 |
Family
ID=6288445
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86116837A Expired EP0226133B1 (de) | 1985-12-14 | 1986-12-03 | Aufgussbeutel zur Herstellung von inbesondere Kaffeegetränken |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US4844914A (de) |
| EP (1) | EP0226133B1 (de) |
| JP (1) | JPS62220463A (de) |
| AT (1) | ATE41906T1 (de) |
| CA (1) | CA1286638C (de) |
| DE (2) | DE3544263A1 (de) |
| DK (1) | DK160361C (de) |
| ES (1) | ES2007564B3 (de) |
| GR (1) | GR3000060T3 (de) |
Families Citing this family (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE8705448U1 (de) * | 1987-04-11 | 1987-08-27 | Naturstoff-Technik GmbH, 2863 Ritterhude | Aufgußbeutel zur Herstellung eines Kaffeegetränkes |
| US4891232A (en) * | 1988-10-11 | 1990-01-02 | Dahl Derek W | Beverage infusion device |
| US5047252A (en) * | 1989-02-22 | 1991-09-10 | Nestec S.A. | Beverage infusion device and method |
| WO1992012660A1 (en) * | 1989-07-31 | 1992-08-06 | Charles Richard Dawes | Compact dispensing system |
| FR2659629B1 (fr) * | 1990-03-19 | 1993-05-07 | Lanchier Jean Marc | Procede et dispositif pour faire directement du cafe dans une tasse a partir de poudre de cafe torrefie contenue dans un sachet. |
| TR26456A (tr) * | 1990-03-21 | 1995-03-15 | Unilever Nv | IKIZ-BÖLMELI PAKETLER VE IKIZ-BÖLMELI PAKETLERIN üRETILMESINE MAHSUS YÖNTEMLER VE CIHAZLAR. |
| WO1994005549A1 (en) * | 1992-09-03 | 1994-03-17 | Melvin Clarkson | Suspended beverage infusion bag |
| US5853780A (en) * | 1996-09-11 | 1998-12-29 | Kumar; Ajaya | Beverage making pencil |
| DE19835350A1 (de) * | 1998-08-05 | 2000-02-10 | Klaus Kister | Kaffeebeutel, vergleichbar Teebeutel |
| DE19842526A1 (de) | 1998-09-17 | 2000-03-23 | Teepack Spezialmaschinen | Aufgußbeutel, insbesondere zur Bereitung von Tee |
| US6274180B1 (en) * | 1999-05-17 | 2001-08-14 | Jsd Partners | Expandable beverage infusion device |
| DE10019444C2 (de) * | 2000-04-19 | 2002-03-07 | Joerg Stemmler | Teebeutelverpackung |
| US20040131729A1 (en) * | 2003-01-02 | 2004-07-08 | Olivia Helprin | Beverage infusion device |
| US20050092185A1 (en) * | 2003-10-31 | 2005-05-05 | Magna Terra B.V. | Device for providing a drink from extracts, in particular tea extracts, and cover and container for use in such a device |
| US7744939B2 (en) * | 2004-03-22 | 2010-06-29 | Greco Paul V | Weighted infusion beverage package |
| US7591219B2 (en) * | 2004-05-26 | 2009-09-22 | Pamela Saha | Disposable combined squeezer/stirrer/dispenser/brewer device |
| GB2417234A (en) * | 2004-08-16 | 2006-02-22 | G Mat Ltd | Tea bag with attached handle |
| US7849785B1 (en) * | 2005-05-18 | 2010-12-14 | Pamela Saha | Disposable combined squeezer/stirrer/dispenser/brewer device with bottom cup |
| US20090199721A1 (en) * | 2008-01-22 | 2009-08-13 | Hausslein Robert W | Single cup coffee brewer |
| GB2475943C (en) * | 2010-09-27 | 2012-07-11 | Howard Marc Gold | Cooking container and cooking method |
| FI9924U1 (fi) * | 2011-09-29 | 2012-12-31 | Spotless Tea Bag Oy | Juomavalmisteen pussi |
| TWM452702U (zh) * | 2012-06-25 | 2013-05-11 | Zengye Xue Ying | 接合式之沖泡物摺疊包覆結構 |
| US9737165B2 (en) * | 2013-12-23 | 2017-08-22 | David J Talarico | Device for the preparation of healthier tea bag infusuions |
| US9174795B1 (en) * | 2014-04-17 | 2015-11-03 | Mark Russell Holland | Tea bag pumper infusion apparatus with multi-purpose header attachments and waterproof apparatus handling and disposal container |
| GB2533616B (en) * | 2014-12-23 | 2018-09-05 | Milne Downie Donald | Infusion Device and Method of Making Same |
| US10582785B2 (en) | 2016-08-20 | 2020-03-10 | Marat Purliyev | Infusion package mover |
| US12029377B2 (en) * | 2021-07-08 | 2024-07-09 | ZHF Group, LLC | Vacuum bag |
Family Cites Families (36)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1362054A (en) * | 1920-10-12 | 1920-12-14 | Jr George H Stockman | Tea-brewing appliance |
| US1665080A (en) * | 1928-01-14 | 1928-04-03 | William T Abbott | Individual tea bag |
| DE566910C (de) * | 1931-06-09 | 1932-12-23 | Georg Schwabe | Mittelschusswaechter |
| US2072976A (en) * | 1932-09-19 | 1937-03-09 | Orrin E Andrus | Water purification |
| US2123054A (en) * | 1937-08-05 | 1938-07-05 | Lamb Veronica | Coffee making device |
| US2143302A (en) * | 1938-04-13 | 1939-01-10 | Mutual Tea Packing Co Inc | Bag containing beverage material |
| US2285113A (en) * | 1938-10-14 | 1942-06-02 | William G Eaton | Muddling or dunking device |
| US2291278A (en) * | 1939-05-13 | 1942-07-28 | Pneumatic Scale Corp | Tea or coffee bag |
| US2272530A (en) * | 1940-05-08 | 1942-02-10 | Pneumatic Scale Corp | Method of making and filling tea bags, coffee bags, and the like |
| US2362459A (en) * | 1942-02-07 | 1944-11-14 | Nat Urn Bag Co Inc | Infusion package and the manufacture thereof |
| US2359292A (en) * | 1942-07-09 | 1944-10-03 | Nat Urn Bag Company Inc | Infusion package with handle |
| DE914425C (de) * | 1944-04-27 | 1954-07-01 | Seelig & Hille R | Faltbeutel, insbesondere Aufgussbeutel |
| US2922717A (en) * | 1956-09-14 | 1960-01-26 | Pneumatic Scale Corp | Infusion bag |
| US2954294A (en) * | 1957-05-17 | 1960-09-27 | Pneumatic Scale Corp | Infusion bag |
| US3053665A (en) * | 1957-08-23 | 1962-09-11 | Nat Tea Packing Company Inc | Manufacture of infusion bags |
| GB881784A (en) * | 1958-08-02 | 1961-11-08 | John Henrik Guy Welin Berger | Improvements in the manufacture of packages, especially of the infusion bag type |
| US2925171A (en) * | 1958-10-13 | 1960-02-16 | Pneumatic Scale Corp | Infusion bag and method of making the same |
| DE1795868U (de) * | 1959-03-19 | 1959-09-17 | Suewa Bayer Suesswarenvertrieb | Aufgussbeutel. |
| US3257212A (en) * | 1962-06-05 | 1966-06-21 | Kasket Margot | Non-floating beverage package |
| DE1283456B (de) * | 1965-08-31 | 1968-11-21 | Adolf Rambold | Aufgussbeutel, insbesondere fuer Tee |
| US3597222A (en) * | 1968-03-22 | 1971-08-03 | Thaddeus John Kalemba | Infusion packet |
| US3607302A (en) * | 1969-12-16 | 1971-09-21 | Russell C Beck | Coffee bag |
| US3833740A (en) * | 1971-06-17 | 1974-09-03 | Jacobs Joh & Co | One-portion pack for the preparation of ground roasted coffee ready for drinking |
| CH566910A5 (de) * | 1972-07-26 | 1975-09-30 | Rambold Adolf | |
| CH587642A5 (de) * | 1975-03-25 | 1977-05-13 | Sig Schweiz Industrieges | |
| DE2715582C2 (de) * | 1977-04-07 | 1979-09-06 | Juergen 3321 Salzgitter Zimmermann | Vorrichtung zum Herstellen eines Getränkes aus gemahlenen Kaffeebohnen mit einer durch Filterwandungen begrenzten Kammer zur Aufnahme des Kaffeemehls |
| US4229481A (en) * | 1978-06-16 | 1980-10-21 | Fornari Hector C | Process and means to make aromatic infusions |
| JPS558445U (de) * | 1978-07-04 | 1980-01-19 | ||
| US4278691A (en) * | 1980-03-17 | 1981-07-14 | Angelo Donarumma | Coffee infusion bag |
| JPS641261Y2 (de) * | 1981-06-03 | 1989-01-12 | ||
| ATE20656T1 (de) * | 1982-05-28 | 1986-07-15 | Nicolas Goedert | Verfahren und vorrichtung zur herstellung von filterbeutel fuer aufbruehbare produkte. |
| US4443481A (en) * | 1983-02-14 | 1984-04-17 | Angelo Donarumma | Coffee infusion container |
| BE899152A (fr) * | 1983-11-28 | 1984-07-02 | Atoll S A | Systeme de sachet pour the. |
| US4605123A (en) * | 1983-12-15 | 1986-08-12 | Ethyl Corporation | Infusion package |
| GB8409040D0 (en) * | 1984-04-06 | 1984-05-16 | Gen Foods Ltd | Beverage infuser |
| US4651870A (en) * | 1985-04-01 | 1987-03-24 | Frank Giambalvo | Controlled infusion containers and method of manufacture |
-
1985
- 1985-12-14 DE DE19853544263 patent/DE3544263A1/de not_active Withdrawn
-
1986
- 1986-11-25 DK DK565886A patent/DK160361C/da not_active IP Right Cessation
- 1986-12-03 EP EP86116837A patent/EP0226133B1/de not_active Expired
- 1986-12-03 ES ES86116837T patent/ES2007564B3/es not_active Expired - Lifetime
- 1986-12-03 DE DE8686116837T patent/DE3662674D1/de not_active Expired
- 1986-12-03 AT AT86116837T patent/ATE41906T1/de not_active IP Right Cessation
- 1986-12-12 CA CA000525196A patent/CA1286638C/en not_active Expired - Lifetime
- 1986-12-12 US US06/941,174 patent/US4844914A/en not_active Expired - Fee Related
- 1986-12-15 JP JP61296850A patent/JPS62220463A/ja active Granted
-
1989
- 1989-05-12 GR GR89400061T patent/GR3000060T3/el unknown
Also Published As
| Publication number | Publication date |
|---|---|
| ATE41906T1 (de) | 1989-04-15 |
| JPS62220463A (ja) | 1987-09-28 |
| GR3000060T3 (en) | 1990-10-31 |
| DK565886A (da) | 1987-06-15 |
| ES2007564B3 (es) | 1990-09-16 |
| DK160361C (da) | 1991-09-16 |
| DK565886D0 (da) | 1986-11-25 |
| CA1286638C (en) | 1991-07-23 |
| JPH0116751B2 (de) | 1989-03-27 |
| DK160361B (da) | 1991-03-04 |
| DE3662674D1 (en) | 1989-05-11 |
| US4844914A (en) | 1989-07-04 |
| EP0226133A1 (de) | 1987-06-24 |
| DE3544263A1 (de) | 1987-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0226133A1 (de) | Aufgussbeutel zur Herstellung von inbesondere Kaffeegetränken | |
| DE3603959C2 (de) | Filterbeutel für Aufgußerzeugnisse sowie Verfahren zu dessen Herstellung | |
| DE2818713C2 (de) | Aus Kunststoffolie gebildeter Flachbeutel | |
| DE2938413A1 (de) | Beutel mit zwei taschen und verfahren zu seiner herstellung | |
| EP0330998B1 (de) | Maschine zum Herstellen mit Tee gefüllter Doppelkammerbeutel | |
| DE3408722A1 (de) | Abreissbeutel aus thermoplastischer kunststoffolie | |
| DE2404826A1 (de) | Vorrichtung zum formen von packungen | |
| DE1921234C3 (de) | Vorrichtung zur Herstellung von Verpackungen mit flachem Boden aus einem fortlaufenden Folienstreifen | |
| DE2157072C3 (de) | Verfahren und Vorrichtung zum kontinuierlichen Herstellen von gefüllten Beuteln oder Tragetaschen aus thermoplastischer Kunststoffolie | |
| DE2930191A1 (de) | Vorrichtung zum formen und schliessen von faltschachteln | |
| DE4035350A1 (de) | Bearbeitungslinie fuer vorrichtungen zur herstellung von verpackungen | |
| DE686952C (de) | Vorrichtung zum Bilden von balgenartigen Seitenfalten in einer Schlauchbahn | |
| DE2116859A1 (de) | Tragetasche und Verfahren zu seiner Herstellung | |
| DE3638990A1 (de) | Filter, insbesondere kaffeefilter, sowie verfahren zur herstellung desselben | |
| DE3005931C2 (de) | Verfahren und Vorrichtung zum Herstellen eines insbesondere gefüllten und geschlossenen Behälters aus thermoplastischem Kunststoff und damit hergestellter Behälter | |
| DE2215675A1 (de) | Traggriffe fuer tragetaschen aus thermoplastischer kunststoffolie | |
| DE2051102A1 (en) | Thermoplastic film carrier bag - with welded reinforcing and fastening strips | |
| DE3138407C2 (de) | Vorrichtung zum Falten der Randbereiche von gefüllten Faltensäcken | |
| DE1951142C2 (de) | Verfahren zum Herstellen von Tragetaschen | |
| DE60105562T2 (de) | Methode zum herstellen von Behältern aus heisssiegelbarer Folie | |
| DE3740058C2 (de) | ||
| DE102016213087A1 (de) | Verfahren zum Betrieb einer Schlauchbeutelmaschine zur Herstellung von Beuteln mit einer Boden-Quernaht und einer davon unterschiedlichen Kopf-Quernaht | |
| DE2832256C2 (de) | ||
| DE102005041192A1 (de) | Schlauchbeutel, Schlauchbeutelmaschine und Verfahren zur Herstellung eines Schlauchbeutels | |
| DE1436838A1 (de) | Schlauchfoermige Ventileinlage fuer Ventilsaecke |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19870905 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: JACOBS SUCHARD GMBH |
|
| 17Q | First examination report despatched |
Effective date: 19880511 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES FR GB GR IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 41906 Country of ref document: AT Date of ref document: 19890415 Kind code of ref document: T |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REF | Corresponds to: |
Ref document number: 3662674 Country of ref document: DE Date of ref document: 19890511 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19891231 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19900108 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3000060 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19921124 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19921209 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19921211 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19921214 Year of fee payment: 7 Ref country code: CH Payment date: 19921214 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19921223 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 19921230 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19921231 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19930115 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19931203 Ref country code: AT Effective date: 19931203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19931204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19931231 Ref country code: CH Effective date: 19931231 Ref country code: BE Effective date: 19931231 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19940224 Year of fee payment: 8 |
|
| BERE | Be: lapsed |
Owner name: JACOBS SUCHARD G.M.B.H. Effective date: 19931231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19940630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19940701 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19931203 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19940831 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19941204 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: MM2A Free format text: 3000060 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 86116837.5 Effective date: 19940710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19950901 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 19950112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051203 |