EP0183081B1 - Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen - Google Patents
Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen Download PDFInfo
- Publication number
- EP0183081B1 EP0183081B1 EP85113909A EP85113909A EP0183081B1 EP 0183081 B1 EP0183081 B1 EP 0183081B1 EP 85113909 A EP85113909 A EP 85113909A EP 85113909 A EP85113909 A EP 85113909A EP 0183081 B1 EP0183081 B1 EP 0183081B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- web
- rocker
- control system
- tension control
- rollers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000001816 cooling Methods 0.000 claims description 9
- 239000002826 coolant Substances 0.000 claims description 4
- 238000011144 upstream manufacturing Methods 0.000 claims description 4
- 239000004744 fabric Substances 0.000 claims 10
- 238000004804 winding Methods 0.000 description 8
- 238000005259 measurement Methods 0.000 description 7
- 238000005470 impregnation Methods 0.000 description 6
- 238000001035 drying Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 239000003795 chemical substances by application Substances 0.000 description 3
- 238000001514 detection method Methods 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 238000009530 blood pressure measurement Methods 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B13/00—Machines and apparatus for drying fabrics, fibres, yarns, or other materials in long lengths, with progressive movement
- F26B13/10—Arrangements for feeding, heating or supporting materials; Controlling movement, tension or position of materials
- F26B13/12—Controlling movement, tension or position of material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H23/00—Registering, tensioning, smoothing or guiding webs
- B65H23/04—Registering, tensioning, smoothing or guiding webs longitudinally
- B65H23/18—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web
- B65H23/188—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web in connection with running-web
- B65H23/1888—Registering, tensioning, smoothing or guiding webs longitudinally by controlling or regulating the web-advancing mechanism, e.g. mechanism acting on the running web in connection with running-web and controlling web tension
Definitions
- the invention relates to a web tension control device on a vertical dryer for webs, in front of its lower web input driven transport means for the web, in the upper area driven deflection rollers and behind its lower web output further, in particular serving as a lead drive, driven transport means are provided for the web, wherein the drives and at least one of the two means of transport and, if appropriate, the deflecting rollers are speed-controlled as a function of the longitudinal web tensions determined with sensors in the upward and downward web path.
- the detection of the web tension in the upward web strand is problematic. Detecting the tensile stress via the bearing pressure of the first deflection roller in the direction of web travel would lead to errors for various reasons: Since the web has not yet completely dried at certain production settings on the upper deflection roller, and therefore sticks to its jacket, the bearing pressure is reduced due to that subsequent driven deflection roller outgoing tension can be reduced. In any case, it is necessary to drive the deflecting rollers when cooling rollers are used, to which coolant is supplied via sealing heads. This is because the sealing heads impair the easy rotatability of the rollers, so that the rollers can no longer be towed by the web, but have to be driven. Finally, the arrangement of the bearing pressure measurement on the rollers inside the dryer is problematic in that the sensors quickly become dirty due to the dryer atmosphere and thus become ineffective.
- the web tension is determined by the weight of a dancer roll and a variable load.
- the variable load is formed by a liquid in a container designed as a seesaw, which is coupled in terms of movement to the dancer roll.
- the position of the dancer roll determines the winding speed on the one hand and the web tension on the other. If the speed of the winding spool remains the same, the winding speed increases because of the increasing winding diameter. This will raise the dancer role. This leads to a shift of the liquid in the container and thus to a relief of the web tension but also to a reduction in the speed of the goods.
- the invention has for its object to provide a web tension control device on a vertical dryer for webs, with which it is possible to regulate the web tension in the upward web strand.
- rocker the rocker axis of which is located in the vicinity of the deflecting roller for the downward web path, and that the sensor responds to the movement of the rocker for detecting the longitudinal tension of the upward web path.
- the two material web strands are decoupled in terms of tension, so that it is possible to detect both web tension exactly.
- the arrangement of the two deflecting rollers on a rocker eliminates the measurement error that cannot be avoided by measuring the bearing pressure at the direction of web travel due to the adhesive force of the web.
- the sensor on the rocker now measures the total web tension, which results from the web weight of the upstream strand and the speed difference of the drive means upstream in the web entrance and the deflection roller.
- the voltage decoupling between the two material web strands is optimal when the rocker axis is in alignment with the downward web path and in particular the rocker axis is flush with the jacket of the deflecting roller.
- the shaft ends of the deflecting roller pair are guided outwards through the side walls of the dryer housing and are mounted in the rocker formed as a frame and comprising the dryer housing.
- This configuration means that all parts that are sensitive to contamination and that are to be maintained are removed from the influence of the dryer atmosphere. This applies in particular to the sensitive sensors.
- the deflection rollers are to be driven, their drive should be carried by the rocker so that the drive does not cause any errors for the tension measurement.
- Such a drive will generally be provided if the deflecting rollers are designed as cooling rollers, the shaft ends of which lead out of the dryer housing carry connection heads for the inlet and outlet lines of the coolant. With such a configuration, the load on the web would be too great if the web should drag the cooling rollers.
- the rocker is supported on a pressure meter serving as a sensor, while according to a second alternative the rocker is suspended on a tension meter serving as a sensor.
- the rocker consists of a one-piece frame formed by longitudinal and cross members, while according to a second embodiment it consists of two independent longitudinal members, each of which is assigned a sensor. In the second embodiment, the measured values of the two sensors are electrically combined to form a signal that represents the total train.
- the impregnation system 3 carries an application roller 4, which is immersed in the impregnating agent held in a tub 5, one-sided Impregnation agent on the web 1.
- the product web 1 is immersed in the impregnating agent by means of an immersion roller 6.
- the transport roller 8 coupled to a drive 7 is arranged between the rollers 4 and 6.
- the web 1 is guided between two squeeze rollers 9, 10, which are driven by a common drive 11.
- the thus impregnated web passes vertically into the dryer 2 via a lower web entrance, in the upper region it is guided over a pair of deflecting rollers 16, 17 which is driven by a common drive 18.
- the web 1 leaves the dryer 2 through a lower web exit and is guided via a free-running deflection roller 19 to a pair of cooling rollers 22, 23, which are driven by a drive 24.
- the cooling rollers 22, 23 with their drive 24 represent the master drive of the entire impregnation and drying system.
- the bearing pressure of the deflection roller 19 is detected with a pressure cell 20 and fed to a control device 21 as the actual value. In this way, the tension in the downward web strand between the deflection roller 17 and the driven cooling rollers 22, 23 is detected.
- the control device 25 contains an actual value signal from a further sensor for the web tension in the upward run between the squeeze rollers 9, 10 and the deflection roller 16, which will be described in detail below.
- the control device controls the drive 7 as a function of this actual value signal. If the drive 24 is used as a master drive, it is only necessary to control the drives 7, 18 in order to obtain the desired web tensions in the up and down line.
- the deflecting rollers 16, 17 with their shaft ends 39 to 42 are through openings in the side walls 12, 13 of the Dryer housing led outside.
- the openings are sealed with sealing washers 43 to 46.
- the deflecting rollers 16, 17 are supported by means of bearing blocks 26 to 29 on a rocker 30 designed as a frame comprising the dryer housing, the rocking axis 31 of which is arranged on the jacket of the deflecting roller 17 at the outlet point of the downward web train.
- the rocker 30 is supported on bearing blocks 32, 33 on the dryer housing 2.
- the seesaw 30 is supported on a pressure cell 34, which supplies the controller 25 with the actual signal for the web tension in the upward web train.
- the drive motor 18 common to both rollers 16, 17 is also built on the rocker 30 and is connected via an endless traction means, e.g. a toothed belt 15 coupled to the two deflection rollers 16, 17. Since the rollers 16, 17 are generally designed as cooling rollers, they can carry connection heads 35 to 38 for the supply and discharge of a coolant at their shaft ends 39 to 42.
- an endless traction means e.g. a toothed belt 15 coupled to the two deflection rollers 16, 17. Since the rollers 16, 17 are generally designed as cooling rollers, they can carry connection heads 35 to 38 for the supply and discharge of a coolant at their shaft ends 39 to 42.
- FIGS. 4 and 5 differs from that of FIGS. 2 and 3 only in the construction of the rocker. While the rocker in the embodiment of FIGS. 2 and 3 is designed as a one-piece frame formed by longitudinal members 30a, 30b and cross members 30c, 30d, the rocker 50 of the embodiment of FIGS. 4 and 5 consists of two longitudinal members 50a, 50b, whose Free ends opposite the common rocker axis 31 are each supported on a pressure cell 54a, 54b. The measured values supplied by the pressure transducers are added electrically and fed to the web tension control device as the actual value for the total longitudinal train in the web.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Treatment Of Fiber Materials (AREA)
- Drying Of Solid Materials (AREA)
Description
- Die Erfindung bezieht sich auf eine Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen, vor dessen unterem Warenbahneingang angetriebene Transportmittel für die Warenbahn, in dessen oberem Bereich angetriebene Umlenkwalzen und hinter dessen unterem Warenbahnausgang weitere, insbesondere als Leitantrieb dienende, angetriebene Transportmittel für die Warenbahn vorgesehen sind, wobei die Antriebe und mindestens eines der beiden Transportmittel und gegebenenfalls der Umlenkwalzen in Abhängigkeit von den mit Fühlern ermittelten Bahnlängsspannungen in dem auf- und abwärtsgeführten Warenbahnstrang geschwindigkeitsgeregelt sind.
- In Vertikaltrocknern für Warenbahnen ist es üblich, die Warenbahn unter Spannung zwischen den sie mit Trocknungsluft beidseitig beaufschlagenden Blasdüsen zu führen. Die Warenbahnlängsspannung in den auf- und abwärtsgeführten Strängen hängt dabei zum einen von dem Eigengewicht der Warenbahn und zum anderen von der Geschwindigkeitsdifferenz der am Anfang und Ende eines jeden Warenbahnstrangs angeordneten Transport- bzw. Umlenkmitteln ab. Um eine Überlastung der Warenbahn zu vermeiden, ist es erforderlich, den Antrieben eine Bahnspannungsregeleinrichtung zuzuordnen.
- Unproblematisch ist die Erfassung der Bahnlängsspannung in dem von der oberen Umlenkwalze nach unten zum im Warenbahnausgang des Trockners nachgeordneten Transportmittel führenden Warenbahnstrang.. Mit einer in Bahnlaufrichtung dem Transportmittel vorgeordneten und an einer Druckmessdose abgestützten freilaufenden Umlenkwalze lässt sich die Bahnspannung ohne den sich aus dem Gewicht der Warenbahn ergebenden Anteil exakt erfassen. Da der Trockenprozess in dem abwärts geführten Warenbahnstrang kaum noch weiter fortschreitet und damit der sich aus dem Gewicht ergebende Anteil der Bahnspannung sich praktisch nicht mehr ändert, kann er als Konstante berücksichtigt werden.
- Problematisch ist dagegen die Erfassung der Bahnspannung in dem aufwärtsführenden Warenbahnstrang. Eine Erfassung der Zugspannung über den Lagerdruck der in Warenbahnlaufrichtung ersten Umlenkwalze würde aus verschiedenen Gründen zu Fehlern führen: Da die Warenbahn bei bestimmten Produktionseinstellungen an der oberen Umlenkwalze noch nicht vollständig abgetrocknet ist, und deshalb an deren Mantel klebt, wird der Lagerdruck wegen der von der nachfolgenden angetriebenen Umlenkwalze ausgehenden Zugspannung vermindert werden. Ein Antrieb der Umlenkwalzen ist jedenfalls dann erforderlich, wenn Kühlwalzen eingesetzt werden, denen über Dichtköpfe Kühlmittel zugeführt wird. Die Dichtköpfe beeinträchtigen nämlich die leichte Drehbarkeit der Walzen, so dass die Walzen nicht mehr von der Warenbahn geschleppt werden können, sondern angetrieben werden müssen. Schliesslich ist die Anordnung der Lagerdruckmessung an den Walzen innerhalb des Trockners insofern problematisch, als die Fühler durch die Trockneratmosphäre schnell verschmutzen und dadurch unwirksam werden.
- Ideal wäre deshalb eine Zugspannungserfassung unmittelbar vor dem unteren Trocknereingang, weil an dieser Stelle die beschriebenen Schwierigkeiten nicht auftreten und der Zugspannungsanteil, der vor der oberen Umlenkwalze aus dem sich mit dem Trocknungsgrad der Warenbahn ändernden Warenbahngewicht ergibt, nicht in die Zugspannungsmessung eingeht. Doch ergeben sich für die Zugspannungserfassung vor dem unteren Warenbahneingang neue Probleme. An eine nasse Warenbahn lässt sich nämlich kaum auf einfache Art und Weise eine geeignete Messeinrichtung für die Zugspannungserfassung ankoppeln.
- Aus diesen Gründen hat man bisher davon abgesehen, in Abhängigkeit von der Zugspannung im aufwärtsführenden Strang die Antriebe zu regeln. Statt dessen hat man die Antriebe nach Erfahrungswerten und nach Augenmass mit ausreichender Lose eingestellt, um eine Überbelastung zu verhindern. Daraus ergab sich allerdings der Nachteil der weniger exakten Führung der Warenbahn.
- Ferner ist es beim Aufwickeln von Warenbahnen bekannt, eine Geschwindigkeitsregelung für die Warenbahn mit einer Bahnspannungsregelung zu kombinieren (DE-AS 10 84 568). Bei dieser Einrichtung wird die Bahnspannung von dem Gewicht einer Tänzerrolle und einer veränderbaren Last bestimmt. Die veränderbare Last wird von einer Flüssigkeit in einem als Wippe ausgebildeten Behälter gebildet, der bewegungsmässig mit der Tänzerrolle gekoppelt ist. Die Lage der Tänzerrolle bestimmt zum einen die Aufwickelgeschwindigkeit und zum anderen die Bahnspannung. Bei gleichbleibender Drehzahl der Wickelspule erhöht sich nämlich die Wickelgeschwindigkeit aufgrund des wachsenden Wickeldurchmessers. Dadurch wird die Tänzerrolle angehoben. Das führt zu einer Verlagerung der Flüssigkeit in dem Behälter und damit zu einer Entlastung der Bahnspannung aber auch zu einer Verminderung der Warengeschwindigkeit. Auf diese Art und Weise wird erreicht, dass mit zunehmendem Wickeldurchmesser die Bahnspannung und damit auch die Aufspulspannung vermindert werden. Bei dieser bekannten Einrichtung wird also nicht die Bahnspannung gemessen, und danach die Aufwickelgeschwindigkeit verändert, sondern es findet als unmittelbare Reaktion auf eine erhöhte Warenbahngeschwindigkeit eine ungeregelte Zugspannungsentlastung statt.
- Der Erfindung liegt die Aufgabe zugrunde, eine Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen zu schaffen, mit dem es möglich ist, auch die Bahnspannung in dem aufwärtsführenden Warenbahnstrang zu regeln.
- Diese Aufgabe wird bei einer Bahnspannungsregeleinrichtung der eingangs genannten Art dadurch gelöst, dass die Umlenkwalzen zusammen
- mit ihrem Antrieb auf einer Wippe gelagert sind, deren Wippenachse sich in der Nähe der Umlenkwalze für den abwärtsgeführten Warenbahnstrang befindet, und dass der Fühler zur Erfassung der Bahnlängsspannung des aufwärtsgeführten Warenbahnstrangs auf die Bewegung der Wippe anspricht.
- Bei dieser erfindungsgemässen Lösung sind die beiden Warenbahnstränge spannungsmässig entkoppelt, so dass es möglich ist, beide Bahnspannungen exakt zu erfassen. Durch die Anordnung der beiden Umlenkwalzen auf einer Wippe ist der durch Lagerdruckmessung an deren Bahnlaufrichtung ersten Umlenkwalze wegen der Klebekraft der Warenbahn nicht zu vermeidende Messfehler eliminiert. Der Fühler an der Wippe misst jetzt die gesamte Bahnspannung, die sich aus dem Warenbahngewicht des aufwärtsführenden Stranges und der Geschwindigkeitsdifferenz der im Warenbahneingang vorgeordneten Antriebsmittel und der Umlenkwalze ergibt.
- Optimal ist die spannungsmässige Entkoppelung zwischen den beiden Warenbahnsträngen dann, wenn die Wippenachse in der Flucht des abwärtsgeführten Warenbahnstranges liegt und insbesondere die Wippenachse mit dem Mantel der Umlenkwalze fluchtet.
- Nach einer Ausgestaltung der Erfindung sind die Wellenenden des Umlenkwalzenpaares durch die Seitenwände des Trocknergehäuses nach aussen geführt und in der als Rahmen ausgebildeten und das Trocknergehäuse umfassenden Wippe gelagert. Durch diese Ausgestaltung sind alle für die Verschmutzung empfindlichen und zu wartenden Teile dem Einfluss der Trockneratmosphäre entzogen. Das gilt insbesondere für die empfindlichen Fühler.
- Sofern die Umlenkwalzen angetrieben werden sollen, sollte deren Antrieb von der Wippe getragen werden, damit vom Antrieb keine Fehler für die Zugspannungserfassung ausgehen. Einen solchen Antrieb wird man in der Regel dann vorsehen, wenn die Umlenkwalzen als Kühlwalzen ausgebildet sind, deren aus dem Trocknergehäuse herausgeführten Wellenenden Anschlussköpfe für die Zu- und Abflussleitung des Kühlmittels tragen. Bei einer solchen Ausgestaltung würde die Belastung der Warenbahn zu gross, wenn die Warenbahn die Kühlwalzen schleppen sollte.
- Für die Ausgestaltung des die Zugspannung erfassenden Fühlers gibt es mehrere Möglichkeiten. Nach einer ersten Alternative ist die Wippe auf einem als Fühler dienenden Druckmesser abgestützt, während nach einer zweiten Alternative die Wippe an einem als Fühler dienenden Zugmesser aufgehängt ist.
- Auch für die Wippe gibt es verschiedene Ausgestaltungen. Nach einer ersten Ausgestaltung besteht die Wippe aus einem von Längs- und Querträgern gebildeten einteiligen Rahmen, während sie nach einer zweiten Ausgestaltung aus zwei voneinander unabhängigen Längsträgern besteht, denen jeweils ein Fühler zugeordnet ist. Bei der zweiten Ausgestaltung werden die Messwerte der beiden Fühler elektrisch zu einem Signal zusammengefasst, das den Gesamtzug repräsentiert.
- Im folgenden wird die Erfindung anhand einer ein Ausführungsbeispiel darstellenden Zeichnung näher erläutert. Im einzelnen zeigen
- Fig. 1 einen Vertikaltrockner mit vorgeordneter Imprägnieranlage und nachgeordneten Kühlwalzen mit Antriebsschema in schematischer Darstellung;
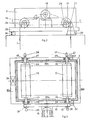
- Fig. 2 das Umlenkwalzenpaar im oberen Bereich des Trockners in Seitenansicht;
- Fig. 3 das Umlenkwalzenpaar gemäss Fig. 2 im Schnitt nach der Linie I-I der Fig. 2;
- Fig. 4 das Umlenkwalzenpaar im oberen Bereich des Trockners in Seitenansicht in einer zu Fig.2 und 3 unterschiedlichen Ausführungsform und
- Fig. 5 das Umlenkwalzenpaar gemäss Fig.4 im Schnitt nach der Linie 11-11 der Fig. 4.
- Eine Warenbahn 1, z. B. aus Glasseide mit einem Gewicht von weniger als 50 gr/m2 durchläuft, bevor sie in einen Trockner 2 gelangt, eine Imprägnieranlage 3. In der Imprägnieranlage 3 trägt eine Auftragswalze 4, die in das in einer Wanne 5 bereitgehaltene Imprägniermittel eintaucht, einseitig Imprägniermittel auf die Warenbahn 1 auf. Mittels Tauchwalze 6 wird die Warenbahn 1 in das Imprägniermittel getaucht. Zwischen den Walzen 4 und 6 ist die an einem Antrieb 7 gekuppelte Transportwalze 8 angeordnet. Am Ausgang der Imprägnieranlage 3 wird die Warenbahn 1 zwischen zwei Quetschwalzen 9, 10 geführt, die von einem gemeinsamen Antrieb 11 angetrieben werden. Die so imprägnierte Warenbahn gelangt über einen unteren Warenbahneingang in vertikaler Führung in den Trockner 2. Im oberen Bereich wird sie über ein Umlenkwalzenpaar 16, 17 geführt, das von einem gemeinsamen Antrieb 18 angetrieben wird. In senkrechter Führung verlässt die Warenbahn 1 durch einen unteren Warenbahnausgang den Trockner 2 und wird über eine freilaufende Umlenkwalze 19 zu einem Kühlwalzenpaar 22, 23 geführt, die von einem Antrieb 24 angetrieben werden. Die Kühlwalzen 22, 23 mit ihrem Antrieb 24 stellen den Leitantrieb der gesamten Imprägnier- und Trocknungsanlage dar.
- Der Lagerdruck der Umlenkwalze 19 wird mit einer Druckmessdose 20 erfasst und als Ist-Wert einer Regeleinrichtung 21 zugeführt. Auf diese Art und Weise wird die Zugspannung in dem abwärtsgeführten Warenbahnstrang zwischen der Umlenkwalze 17 und den angetriebenen Kühlwalzen 22, 23 erfasst. Von einem weiteren, im einzelnen noch zu beschreibenden Fühler für die Bahnspannung in dem aufwärtsgeführten Strang zwischen den Quetschwalzen 9,10 und der Umlenkwalze 16 enthält die Regeleinrichtung 25 ein Ist-Wertsignal. In Abhängigkeit von diesem Ist-Wertsignal regelt die Regeleinrichtung den Antrieb 7. Sofern der Antrieb 24 als Leitantrieb benutzt wird, ist es lediglich erforderlich, die Antriebe 7, 18 zu regeln, um die gewünschten Bahnspannungen in dem auf-und abwärtsführenden Strang zu erhalten.
- Wie sich aus Fig.2 und 3 ergibt, sind die Umlenkwalzen 16,17 mit ihren Wellenenden 39 bis 42 durch Öffnungen in den Seitenwänden 12, 13 des Trocknergehäuses nach aussen geführt. Die Offnungen sind mit Dichtscheiben 43 bis 46 abgedichtet. Die Umlenkwalzen 16, 17 sind mittels Lagerböcken 26 bis 29 auf einer als das Trocknergehäuse umfassenden Rahmen ausgebildeten Wippe 30 gelagert, deren Wippachse 31 auf dem Mantel der Umlenkwalze 17 im Ablaufpunkt des abwärtsgeführten Warenbahnstranges angeordnet ist. Die Wippe 30 ist auf Lagerböcken 32, 33 am Trocknergehäuse 2 abgestützt. An der der Wippachse 31 gegenüberliegenden Seite ist die Wippe 30 auf einer Druckmessdose 34 abgestützt, die an den Regler 25 das Ist-Signal für die Bahnspannung im aufwärtsgeführten Warenbahnstrang liefert.
- Der für beide Walzen 16, 17 gemeinsame Antriebsmotor 18 ist ebenfalls auf der Wippe 30 aufgebaut und über ein endloses Zugmittel, z.B. einen Zahnriemen 15 mit den beiden Umlenkwalzen 16, 17 gekuppelt. Da die Walzen 16, 17 in der Regel als Kühlwalzen ausgebildet sind, können sie an ihren Wellenenden 39 bis 42 Anschlussköpfe 35 bis 38 für Zu- und Ableitungen eines Kühlmittels tragen.
- Bei diesem Ausführungsbeispiel ist sichergestellt, dass Messfehler von Antrieben oder durch die Klebekraft der Warenbahn bedingte Messfehler bei der Zugspannungserfassung des aufwärtsgeführten Warenstranges nicht auftreten. Darüber hinaus sind die gegenüber der Trockneratmosphäre empfindlichen Bauteile wie Fühler, Antriebe und Lager vor der Trockneratmosphäre geschützt.
- Das Ausführungsbeispiel der Fig. 4 und 5 unterscheidet sich von dem der Fig. 2 und 3 nur in dem Aufbau der Wippe. Während die Wippe beim Ausführungsbeispiel der Fig.2 und 3 als ein von Längs- 30a, 30b und Querträgern 30c, 30d gebildeter einteiliger Rahmen ausgebildet ist, besteht die Wippe 50 des Ausführungsbeispiels der Fig.4 und 5 aus zwei Längsträgern 50a, 50b, deren der gemeinsamen Wippenachse 31 gegenüberliegende freie Enden auf jeweils einer Druckmessdose 54a, 54b abgestützt sind. Die von den Druckmessdosen gelieferten Messwerte werden elektrisch addiert und der Bahnspannungsregeleinrichtung als Ist-Wert für den Gesamtlängszug in der Warenbahn zugeführt.
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3443357 | 1984-11-28 | ||
| DE3443357A DE3443357C1 (de) | 1984-11-28 | 1984-11-28 | Bahnspannungsregeleinrichtung an einem Vertikaltrockner fuer Warenbahnen |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0183081A2 EP0183081A2 (de) | 1986-06-04 |
| EP0183081A3 EP0183081A3 (en) | 1986-10-29 |
| EP0183081B1 true EP0183081B1 (de) | 1988-10-05 |
Family
ID=6251362
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85113909A Expired EP0183081B1 (de) | 1984-11-28 | 1985-10-31 | Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4663862A (de) |
| EP (1) | EP0183081B1 (de) |
| JP (1) | JPS61134571A (de) |
| DE (2) | DE3443357C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19952917C1 (de) * | 1999-11-03 | 2001-06-13 | Vits Maschinenbau Gmbh | Vorrichtung zum Kühlen einer durchlaufenden flexiblen Bahn |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE9414963U1 (de) * | 1994-09-16 | 1994-11-03 | J.M. Voith Gmbh, 89522 Heidenheim | Trockenpartie |
| US5716362A (en) * | 1996-02-20 | 1998-02-10 | Howmedica Inc. | Patella milling instrument |
| US6508114B2 (en) * | 2000-11-29 | 2003-01-21 | Casco Products Corporation | Webbing tension sensor |
| US6752013B2 (en) * | 2000-11-29 | 2004-06-22 | Heidelberger Druckmaschinen Ag | Device and method for web tension measurement |
| US20040162561A1 (en) * | 2003-02-13 | 2004-08-19 | Howmedica Osteonics Corp. | Modular patella instrument |
| US6877246B1 (en) * | 2003-12-30 | 2005-04-12 | Kimberly-Clark Worldwide, Inc. | Through-air dryer assembly |
| US7632279B2 (en) | 2004-12-27 | 2009-12-15 | Howmedica Osteonics Corp. | Patella resection clamp |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB730035A (en) * | 1952-07-30 | 1955-05-18 | Ici Ltd | Measuring tension in filamentary material |
| DE1084568B (de) * | 1954-07-01 | 1960-06-30 | Gen Aniline & Film Corp | Geraet zum Aufwickeln von bandfoermigem Material, insbesondere von Fotofilmen |
| US3326436A (en) * | 1966-08-19 | 1967-06-20 | William F Huck | Web registering and tension control system for multi-unit presses |
| FR1581158A (de) * | 1967-08-01 | 1969-09-12 | ||
| JPS51127988A (en) * | 1975-04-30 | 1976-11-08 | Ishikawajima Harima Heavy Ind Co Ltd | Tension control device having looper and this looper |
-
1984
- 1984-11-28 DE DE3443357A patent/DE3443357C1/de not_active Expired
-
1985
- 1985-10-31 DE DE8585113909T patent/DE3565388D1/de not_active Expired
- 1985-10-31 EP EP85113909A patent/EP0183081B1/de not_active Expired
- 1985-11-18 US US06/798,776 patent/US4663862A/en not_active Expired - Fee Related
- 1985-11-25 JP JP60262698A patent/JPS61134571A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19952917C1 (de) * | 1999-11-03 | 2001-06-13 | Vits Maschinenbau Gmbh | Vorrichtung zum Kühlen einer durchlaufenden flexiblen Bahn |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3443357C1 (de) | 1986-04-17 |
| DE3565388D1 (en) | 1988-11-10 |
| JPS61134571A (ja) | 1986-06-21 |
| US4663862A (en) | 1987-05-12 |
| EP0183081A2 (de) | 1986-06-04 |
| EP0183081A3 (en) | 1986-10-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2503423C3 (de) | Fadenkabelöffnungsvorrichtung für die Zigarettenfilterherstellung | |
| CH679693A5 (de) | ||
| EP0538672A1 (de) | Bahnreissschalter für bahnverarbeitende Maschinen | |
| DE3443357C1 (de) | Bahnspannungsregeleinrichtung an einem Vertikaltrockner fuer Warenbahnen | |
| EP0163040B1 (de) | Vorrichtung zur Kontinue-Behandlung von endlosem Textilgut | |
| CH694055A5 (de) | Vorrichtung an einer Strecke zur Verarbeitung eines Faserverbandes aus Faserbändern. | |
| EP0136389B1 (de) | Kettablass-Steuereinrichtung für Webmaschinen | |
| EP0411414B1 (de) | Verfahren zum Färben und Vorrichtung zum Durchführen des Verfahrens | |
| AT410981B (de) | Anordnung zum messen von eigenschaften einer beweglichen papierbahn | |
| EP0821101A2 (de) | Befeuchtungseinrichtung | |
| DE2117967C3 (de) | Vorrichtung zum Erfassen der Zugspannung von Faden beim Ablaufen von einem rotierenden Garn bzw Kett baum | |
| AT391677B (de) | Vorrichtung zum gleichsinnigen aufbringen eines vliesbandes auf eine bewegte traegerbahn | |
| DE2409521B2 (de) | Stoffauflauf für Papiermaschinen | |
| DE2646897C2 (de) | Vorrichtung zur Einstellung des Liniendruckes bei Quetschwalzensystemen | |
| DE102006008835B4 (de) | Druckmaschine mit Bahnspannungsregelung | |
| DE8434863U1 (de) | Bahnspannungsregeleinrichtung an einem Vertikaltrockner für Warenbahnen | |
| DE3335177C2 (de) | ||
| DE2155202C3 (de) | Vorrichtung zum Überwachen der Textilgutförderung bei Einrichtungen zum Naßbehandeln von strang- oder bahnförmigem Textilgut | |
| AT409349B (de) | Auftragsvorrichtung zur aufbringung von fliessfähigen stoffen auf materialbahnen | |
| EP0419825B1 (de) | Vorrichtung zur Nassbehandlung einer strangförmigen Textilbahn | |
| DE1456862C (de) | Steuereinrichtung für den Antrieb eines endlosen Bandförderers | |
| DE807745C (de) | Anordnung zur Anzeige von Gewichtsschwankungen von noch feuchten Papierbahnen waehrend des Fertigungsvorganges und zur selbsttaetigen Steuerung der Stoffzugabe | |
| DE69822223T2 (de) | Verfahren und vorrichtung zum führen einer papier- oder kartonbahn | |
| DE2155202B2 (de) | Vorrichtung zum ueberwachen der textilgutfoerderung bei einrichtungen zum nassbehandeln von strang- oder bahnfoermigem textilgut | |
| DE1579199C (de) | Vorrichtung zur Regelung der Spannung einer motorisch getriebenen Reifencordgewebebahn, anderen Gewebebahn oder Bahn aus Kunststoff oder gleichartigen Werkstoffen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE FR GB IT LI NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19861127 |
|
| 17Q | First examination report despatched |
Effective date: 19870805 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI NL SE |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REF | Corresponds to: |
Ref document number: 3565388 Country of ref document: DE Date of ref document: 19881110 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19910923 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19910926 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19910930 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19911004 Year of fee payment: 7 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19911031 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19911204 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19921031 Ref country code: GB Effective date: 19921031 Ref country code: CH Effective date: 19921031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19921101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19930501 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19921031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19930630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19930701 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85113909.7 Effective date: 19930610 |