EP0147258B1 - Procédé pour modifier la largeur d'une brame produite en coulée continue sans interrompre la coulée - Google Patents
Procédé pour modifier la largeur d'une brame produite en coulée continue sans interrompre la coulée Download PDFInfo
- Publication number
- EP0147258B1 EP0147258B1 EP84402211A EP84402211A EP0147258B1 EP 0147258 B1 EP0147258 B1 EP 0147258B1 EP 84402211 A EP84402211 A EP 84402211A EP 84402211 A EP84402211 A EP 84402211A EP 0147258 B1 EP0147258 B1 EP 0147258B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- during
- width
- phase
- cast
- length
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000005266 casting Methods 0.000 title claims abstract description 7
- 238000006073 displacement reaction Methods 0.000 claims abstract description 17
- 230000007704 transition Effects 0.000 claims abstract description 13
- 238000012886 linear function Methods 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims description 3
- 238000004364 calculation method Methods 0.000 claims 4
- 230000007423 decrease Effects 0.000 claims 1
- 230000003247 decreasing effect Effects 0.000 claims 1
- 238000009749 continuous casting Methods 0.000 abstract description 8
- 238000005058 metal casting Methods 0.000 abstract 1
- 208000029152 Small face Diseases 0.000 description 6
- 238000000605 extraction Methods 0.000 description 5
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000008602 contraction Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 229910001338 liquidmetal Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/168—Controlling or regulating processes or operations for adjusting the mould size or mould taper
Definitions
- the present invention relates to a method for modifying the width of a continuous casting product with rectangular section, such as a slab, without interrupting the casting, by moving at least one small side of the mold by means of motors, such as cylinders, controlled by a programmable controller or a computer.
- the speed of movement of the short side (s) is predetermined for the entire duration of the movement, so that the length of the variable-width section of the cast product, called the transition section, depends the speed of extraction of the cast product.
- the transition section depends the speed of extraction of the cast product.
- the object of the present invention is to provide a method for changing the width of a continuous casting product, without interrupting the casting, making it possible to produce a transition section of imposed length whatever the evolution of the speed of extraction of the cast product during the change of width.
- the process which is the subject of the present invention is characterized in that, before the start of the width changing operation, the variation in width of the ingot mold and the length of the transition section are fixed, and to arrive at the fixed values, during the whole width change operation, the length of the product poured from the start of the operation, and at regular time intervals, the computer calculates the displacements to be imposed on said motors during the following time interval, by means of predetermined relationships linking the displacements due to the motors to the length of the product poured since the start of the operation, possibly corrects the displacements calculated to take account of variations in the speed of extraction of the product poured during the preceding time interval and control said motors so that they carry out the calculated and possibly corrected displacements.
- the intermediate phase could be a rotation around an axis coincident with the intersection of the planes defined by the inner face of the short side when the latter is in its initial and final positions, respectively, or an axis coincident with l intersection of the planes defined by the inner face of the short side when the latter is in the intermediate positions making the angle ⁇ with its initial and final positions, respectively, or of an axis parallel to these axes and located in the vicinity of these.
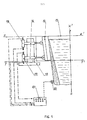
- the continuous casting ingot molds used for the production of slabs consist of a frame 10 in the form of a frame supporting four plates forming the sides of the ingot mold.
- the plates 12 constituting the short sides are normally clamped between the plates 14 constituting the long sides by pressure means, such as jacks or springs. When these means are made inactive, the short sides can be moved to adjust the width of the mold cavity and, consequently, of the slabs produced.
- two screw jacks mounted on the chassis 10 are used, one element of which, screw or nut, is articulated by its end on the outer face of the small side; the other element of the jacks is coupled to an electric servo motor 18 whose rotation is controlled by a programmable automaton, a microprocessor or a computer 20.
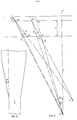
- Figure 2 there is shown schematically the successive positions of a small side of the mold which is moved away from the axis XX 'of the cavity of the mold, to widen the latter.
- the axis X'-X represents the trace on the plane of the figure, that is to say on the median plane parallel to the large faces of the mold, of the plane containing the axis of the mold cavity.
- the axis XX ′ it will be, if appropriate, the plane containing this axis.
- the line AA 3 represents the lower edge of the mold and the line BB 3 the level of the free surface of the metal in the mold.
- the short side is in the AB position; it is inclined at an angle a 1 , with respect to the axis XX ′, to take account of the contraction of the cast product due to its cooling in the mold; this inclination makes it possible to maintain the short side of the mold in contact with the small faces of the product poured practically over the entire height of the mold and, consequently, to reduce the risks of breakthroughs. It has been demonstrated and verified by experience that this inclination is such that the extension of the trace on the short side always passes through a fixed point 0, called the center of conicity, for all the widths of the cast product that we are able to produce industrially.
- the short side is brought, by rotation around a fictitious axis 0 1 located below the ingot mold, from the initial position AB to the position A 1 B 1 such that its plane makes with the perpendicular plane in the plane of the figure and whose trace thereon is B 1 O an angle ⁇ whose tangent is equal to the slope of the small faces of the transition section of the cast product (see Figure 3).
- This angle depends on the length of the transition section and the variation in width that has been imposed.
- the position of the axis of rotation 0 1 is chosen so as to limit to an acceptable value, for example 1 mm, the clearance between the small side and the small face of the cast product and / or the compression of the latter by the small side, over the entire height of the mold.
- the short side is rotated around a second imaginary axis perpendicular to the plane of the figure and passing through 0 to bring it into position A 2 B 2 .
- This axis is in fact the intersection of all the planes defined by the inner face of the short side when it is in the normal casting position, for different widths of the mold.
- the short side is pivoted around a third imaginary axis 0 2 , located at the level of the free surface of the metal in the ingot mold or in the vicinity thereof, to bring it into the chosen position A 3 B 3 .
- the short side is inclined at an angle'a 2 relative to the axis X'X and the plane of its interior face contains the center 0.
- the position of the axis O 2 is chosen to limit the clearance between the short side and the small face of the cast product and / or the compression of the latter to an acceptable value.
- the short side is moved according to the length of the cast product.
- the length of the cast product is continuously measured, for example by means of a roller 22 applied to one face of the cast product and associated with an encoder which delivers pulses whose number is proportional to the number of turns of the roller and, therefore, the length of the cast product.
- the operator introduces into the automaton 20 the values imposed for the variation in width and length of the transition section. From these values, which make it possible to define the angle ⁇ , the automaton selects in a file the values of the parameters a 1 , b 1 - possibly a ' 1 , b' 1 , a " 1 , b" 1 .. - a 2 , b 2 , a 3 and b 3 - possibly a'3, b ' 3 , a " 3 , b" 3 ...
- the computer or automaton which is equipped with a computer center, calculates from the moment the order to change the width is given, and at regular and very short time intervals, for example five seconds, the displacements to be imposed on the two cylinders 16 during the interval of time following the instant considered.
- the automaton calculates the abscissae of a reference point of each of the screws which correspond to the position which the small side will have to reach at time t n + i .
- the automaton will calculate, from 'instant t n + 1 , the corrected abscissas, from the real length of the product poured up to this instant, then the differences between the real abscissas and the corrected abscissas and will correct in consequently the new abscissae calculated for the instant t n + 2 .
- the rotation of the short side can be done around an axis 0 'coincident with the intersection of the planes defined by the inner face of the short side when it is in positions A 1 B 1 and A 2 B 2 , respectively, or around an axis close to 0 or 0 '.
- the operation is carried out in the same way by tilting, at the start of the operation, the short side towards the inside of the mold with an angle ⁇ equal to l 'angle of inclination of the small faces of the transition section of the cast product, then by rotating it around an axis defined as in the previous case and passing through 0 or 0' or close to them and finally by straightening the short side by rotation about an axis O z located near the level of the free surface of the liquid metal in the mold.
- the two short sides of the ingot mold will be displaced simultaneously and symmetrically with respect to the axis X'X of the ingot mold.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Description
- La présente invention a pour objet un procédé pour modifier la largeur d'un produit de coulée continue à section rectangulaire, tel q'une brame, sans interrompre la coulée, en déplaçant au moins un petit côté de la lingotière au moyen de moteurs, tels que des vérins, commandés par un automate programmable ou un calculateur.
- Dans tous les procédés connus de changement de largeur en marche, la vitesse de déplacement du ou des petits côtés est prédéterminée pour toute la durée du déplacement, de sorte que la longueur du tronçon à largeur variable du produit coulé, appelé tronçon de transition, dépend de la vitesse d'extraction du produit coulé. C'est notamment le cas du procédé décrit dans le document EP-A-0.028.766, sur la base duquel le préambule de la revendication 1 est rédigé. Il n'est pas possible d'obtenir un tronçon de transition de longueur prédéterminée si la vitesse d'extraction fluctue pendant le changement de largeur. Or il est très important, pour réduire les pertes et faciliter les opérations de laminage, de pouvoir imposer une longueur donnée au tronçon de transition.
- Le but de la présente invention est de fournir un procédé de changement de largeur d'un produit de coulée continue, sans interruption de la coulée, permettant de produire un tronçon de transition de longueur imposée quelle que soit l'évolution de la vitesse d'extraction du produit coulé pendant le changement de largeur.
- Le procédé objet de la présente invention est caractérisé en ce que, avant le début de l'opération de changement de largeur, on fixe la variation de largeur de la lingotière et la longueur du tronçon de transition et pour arriver aux valeurs fixées on mesure, pendant toute l'opération de changement de largeur, la longueur du produit coulé depuis le début de l'opération, et à intervalles de temps réguliers, le calculateur calcule les déplacements à imposer auxdits moteurs pendant l'intervalle de temps suivant, au moyen de relations prédéterminées liant les déplacements dûs aux moteurs à la longueur du produit coulé depuis le début de l'opération, corrige éventuellement les déplacements calculés pour tenir compte des variations de la vitesse d'extraction du produit coulé pendant l'intervalle de temps précédent et commande lesdits moteurs pour qu'ils effectuent les déplacements calculés et éventuellement corrigés.
- Ces relations entre les déplacements des moteurs et la longueur du produit coulé seront, de préférence, des fonctions linéaires.
- En général, on prévoiera plusieurs phases pour déplacer le petit côté de sa position initiale à sa position finale, et les relations entre l'abscisse d'un point quelconque du petit côté et la longueur du produit coulé seront différentes d'une phase à l'autre. On pourra en particulier, au début de l'opération de changement de largeur, incliner le petit côté par rapport à sa position initiale d'un angle p correspondant en grandeur et en signe à la pente de la petite face du tronçon de transition, de forme trapézoidale, puis lui faire subir une rotation de grand rayon et, en fin d'opération, le redresser pour l'amener dans sa position finale. La phase intermédiaire pourra être une rotation autour d'un axe confondu avec l'intersection des plans définis par la face intérieure du petit côté lorsque celui-ci se trouve dans ses positions initiale e finale, respectivement, ou d'un axe confondu avec l'intersection des plans définis par la face intérieure du petit côté lorsque celui-ci se trouve dans les positions intermédiaires faisant l'angle β avec ses positions initiale et finale, respectivement, ou d'un axe parallèle à ces axes et situé au voisinage de ceux-ci.
- Pour la mise en oeuvre de ce procédé, on pourra, par exemple, mesurer pendant toute la durée de l'opération de changement de largeur la longueur de produit coulé, calculer périodiquement, à des instants séparés par des intervalles de temps très courts, la distance dont doit être déplacé le petit côté pendant l'intervalle de temps suivant l'instant considéré à partir de la longueur du produit coulé depuis le début de l'opération augmentée de la longueur coulée pendant l'intervalle de temps précédant l'instant considéré, commander le déplacement du petit côté sur la distance calculée, puis à l'instant suivant comparer la longueur réelle du produit coulé pendant l'intervalle de temps qui vient de s'écouler à la longueur du produit coulé pendant l'intervalle de temps précédent et si elles diffèrent corriger de la valeur correspondant à cette différence la nouvelle distance de déplacement du petit côté calculée à cet instant.
- La description qui suit se réfère aux dessins qui l'accompagnent et illustrent, à titre d'exemple non limitatif, quelques modes de mise en oeuvre de l'invention. Sur ces dessins:
- La figure 1 est une vue partielle, en coupe, d'une lingotière conçue pour la mise en oeuvre de l'invention;
- La figure 2 est un schéma montrant les phases successives de l'opération d'élergissement de la cavité d'une lingotière à brames suivant le pro cédé de l'invention;
- La figure 3 représente le tronçon de brame produit pendant cet élargissement;
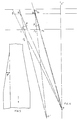
- La figure 4 est un schéma illustrant l'opération de rétrécissement de la cavité d'une lingotière suivant le procédé de l'invention; et
- La figure 5 représente le tronçon de brame produit pendant ce rétrécissement.
- Les lingotières de coulée continue utilisées pour la production de brames sont constituées par un chassis 10 en forme de cadre supportant quatre plaques fomant les côtés de la lingotière. Les plaques 12 constituant les petits côtés sont normalement serrées entre les plaques 14 constituant les grands côtés par des moyens de pression, tels que vérins ou ressorts. Lorsque ces moyens sont rendus inactifs, les petits côtés peuvent être déplacés pour régler la largeur de la cavité de la lingotière et, par conséquent, des brames produites. Pour supporter et déplacer chaque petit côté, on utilise deux vérins à vis montés sur le chassis 10 et dont un élément, vis ou écrou, est articulé par son extrémité sur la face extérieure du petit côté; l'autre élément des vérins est accouplé à un servo-moteur électrique 18 dont la rotation est commandée par un automate programmable, un microprocesseur ou un calculateur 20.
- Sur la figure 2, on a représenté schématiquement les positions successives d'un petit côté de lingotière qui est déplacé, en s'éloignant de l'axe X-X' de la cavité de la lingotière, pour élargir cette dernière. Lorsque la cavité de la lingotière est courbe, l'axe X'-X représente la trace sur le plan de figure, c'est-à-dire sur le plan médian parallèle aux grandes faces de la lingotière, du plan contenant l'axe de la cavité de la lingotière. Dans ce qui suit, lorsqu'on se référera à l'axe X-X' il s'agira, le cas échéant, du plan contenant cet axe. La droite A-A3 représente le bord inférieur de la lingotière et la droite B-B3 le niveau de la surface libre du métal dans la lingotière.
- Initialement, le petit côté se trouve dans la position A-B; il est incliné d'un angle a1, par rapport à l'axe X-X', pour tenir compte de la contraction du produit coulé due à son refroidissement en lingotière; cette inclinaison permet de maintenir le petit côté de la lingotière en contact avec les petites faces du produit coulé pratiquement sur toute la hauteur de la lingotière et, par conséquent, de réduire les risques de percées. On a démontré et vérifié par l'expérience que cette inclinaison est telle que le prolongement de la trace du petit côté passe toujours par un point fixe 0, appelé centre de conicité, pour toutes les largeurs du produit coulé que l'on est capable de produire industriellement.
- Pendant la première phase, le petit côté est amené, par rotation autour d'un axe fictif 01 situé au-dessous de la lingotière, de la position initiale AB à la position A1 B1 telle que son plan fasse avec le plan perpendiculaire au plan de la figure et dont la trace sur celui-ci est B1 O un angle β dont la tangente est égale à la pente des petites faces du tronçon de transition du produit coulé (voir figure 3). Cet angle dépend de la longueur du tronçon de transition et de la variation de largeur que l'on s'est imposé. La position de l'axe de rotation 01 est choisie de façon à limiter à une valeur acceptable, par exemple 1 mm, le jeu entre le petit côté et la petite face du produit coulé et/ou la compression de cette dernière par le petit côté, sur toute la hauteur de la lingotière.
- Pendant une seconde phase, on fait pivoter le petit côté autour d'un deuxième axe fictif perpendiculaire au plan de la figure et passant par 0 pour l'amener dans la position A2B2. Cet axe est en fait l'intersection de tous les plans définis par la face intérieure du petit côté lorsqu'il est en position normale de coulée, pour différentes largeurs de lingotière.
- Pendant la dernière phase, on fait pivoter le petit côté autour d'un troisième axe fictif 02, situé au niveau de la surface libre du métal dans la lingotière ou au voisinage de celui-ci, pour l'amener dans la position choisie A3B3. Dans cette position, le petit côté est incliné d'un angle'a2 par rapport à l'axe X'X et le plan de sa face intérieure contient le centre 0. Comme dans la première phase, la position de l'axe O2 est choisie pour limiter à une valeur acceptable le jeu entre le petit côté et la petite face du produit coulé et/ou la compression de cette dernière. Pendant les trois phases de l'opération, le petit côté est déplacé en fonction de la longueur du produit coulé. C'est-à-dire que l'abscisse Xi, compté à partir de l'axe X'-X, d'un point quelconque du petit côté est lié à la longueur 1 du produit coulé depuis le début de la première phase par une relation xi=f(1), f étant un poly- nome de degré au plus égal à six. En pratique on utilisera chaque fois que cela sera possible une fonction linéaire de la forme xi,=a1 +b, a et b étant des paramètres différents d'une phase à l'autre et qui peuvent changer au cours d'une même phase.
- Les pivotements ou rotations sus-mentionnés sont combinés à une translation dans le plan du petit côté. Ces mouvements combinés du petit côté sont commandés par les vérins 16 dont la marche est controllée par l'automate ou le calculateur 20 qui leur impose des lois de déplacement linéaire, les déplacements des deux vérins restant pendant chaque phase dans un rapport constant qui dépend de la position choisie pour l'axe de rotation.
- Si β est relativement petit, par exemple inférieur à 0,005 rd, on utilisera la même relation xi=a11 +b1 a1 et b1 étant des constantes, pendant toute la première phase. Si β est plus grand, il pourra être nécessaire de changer les paramètres a et b une ou plusieurs fois pendant la première phase (a'1, b'1-a"1, b"1,' ...) de telle sorte que le déplacement du petit côté soit relativement lent au début de cette première phase, puis plus rapide.
- De même, dans la dernière phase, on utilisera des paramètres a3 et b3 constants si p est petit et, dans le cas contraire, on changera de paramètres (a'3, b'3-a"3, b"3 ...) de telle sorte que le déplacement du petit côté soit relativement rapide au début de cette phase puis plus lent.
- Pendant la seconde phase, les paramètres a2 et b2 resteront constants.
- Pour la mise en oeuvre du procédé, on mesure en continu la longueur du produit coulé, par exemple au moyen d'un galet 22 appliqué sur une face du produit coulé et associé à un codeur qui délivre des impulsions dont le nombre est proportionnel au nombre de tours du galet et, par conséquent, à la longueur du produit coulé.
- Avant tout changement de largeur, l'opérateur introduit dans l'automate 20 les valeurs imposées pour la variation de largeur et la longueur du tronçon de transition. A partir de ces valeurs, qui permettent de définir l'angle β, l'automate sélectionne dans un fichier les valeurs des paramètres a1, b1 - éventuellement a'1, b'1, a"1, b"1 ... - a2, b2, a3 et b3 - éventuellement a'3, b'3, a"3, b"3 ...
- Le calculateur ou l'automate, qui est équipé d'un centre de calcul, calcule à partir du moment où l'ordre de changement de largeur est donné, et à intervalles de temps réguliers et très courts, par exemple cinq secondes, les déplacements à imposer aux deux vérins 16 pendant l'intervalle de temps qui suit l'instant considéré. A l'instant tn, l'automate calcule les abscisses d'un point de référence de chacune des vis qui correspondent à la position que devra atteindre le petit côté à l'instant tn+i. Pour cela il remplace 1, dans la relation a1 +b sélectionnée en fonction de la position du petit côté ou de la longueur du produit coulé, par la valeur mesurée par le galet 22 depuis le début du changement de largeur augmentée d'une longueur Δ1n égale à la longueur coulée pendant l'intervalle de temps tn-tn-1. En utilisant les abscisses calculées comme valeur de consigne, les servomoteurs 18 amènent le petit côté à la position ainsi déterminée à l'instanttn+1.
- Si la vitesse d'extraction du produit coulé change pendant l'intervalle de temps tn+i-tn, la longueur Δ1n+1 du produit coulé pendant cet intervalle ne sera pas égale à Δ1 et la position du petit côté devra être corrigée. Pour cela, l'automate calculera, à partira 'instant tn+1, les abscisses corrigées, à partir de la longueur réelle du produit coulé jusqu'à cet instant, puis les différences entre les abscisses réelles et les abscisses corrigées et corrigera en conséquence les nouvelles abscisses calculées pour I' instant tn+2.
- Pendant la seconde phase, la rotation du petit côté peut se faire autour d'un axe 0' confondu avec l'intersection des plans définis par la face intérieure du petit côté lorsqu'il se trouve dans les positions A1 B1 et A2B2, respectivement, ou autour d'un axe voisin de 0 ou de 0'.
- Pour diminuer la largeur du produit coulé, (figures 4 et 5), on opère de la même façon en faisant basculer, au début de l'opération, le petit côté vers l'intérieur de la lingotière d'un angle β égal à l'angle d'inclinaison des petites faces du tronçon de transition du produit coulé, puis en le faisant pivoter autour d'un axe défini comme dans le cas précédent et passant par 0 ou 0' ou voisin de ceux-ci et enfin en redressant le petit côté par rotation autour d'un axe Oz situé au voisinage du niveau de la surface libre du métal liquide dans la lingotière.
- Généralement, on déplacera les deux petits côtés de la lingotière simultanément et de façon symétrique par rapport à l'axe X'X de la lingotière.
Claims (9)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT84402211T ATE32844T1 (de) | 1983-11-23 | 1984-11-05 | Verfahren zum aendern der breite eines gussstranges beim stranggiessen ohne unterbrechung des giessens. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8318671 | 1983-11-23 | ||
| FR8318671A FR2555079B1 (fr) | 1983-11-23 | 1983-11-23 | Procede pour modifier la largeur d'une brame produite en coulee continue sans interrompre la coulee |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0147258A1 EP0147258A1 (fr) | 1985-07-03 |
| EP0147258B1 true EP0147258B1 (fr) | 1988-03-09 |
Family
ID=9294443
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84402211A Expired EP0147258B1 (fr) | 1983-11-23 | 1984-11-05 | Procédé pour modifier la largeur d'une brame produite en coulée continue sans interrompre la coulée |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4635704A (fr) |
| EP (1) | EP0147258B1 (fr) |
| JP (1) | JPS60118364A (fr) |
| AT (1) | ATE32844T1 (fr) |
| DE (1) | DE3469688D1 (fr) |
| FR (1) | FR2555079B1 (fr) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3604818A1 (de) * | 1986-02-15 | 1987-08-20 | Mannesmann Ag | Motorsteuerung fuer die verstellung einer schmalseitenplatte von stranggiesskokillen fuer metall, insbesondere fuer stahl |
| WO1992002324A1 (fr) * | 1990-08-09 | 1992-02-20 | Voest-Alpine International Corp. | Procede ameliore de regulation des forces de serrage exercees sur un moule de coulage continu |
| US5205345A (en) * | 1991-08-07 | 1993-04-27 | Acutus Industries | Method and apparatus for slab width control |
| AT405147B (de) * | 1992-07-08 | 1999-05-25 | Voest Alpine Ind Anlagen | Verfahren zum vergrössern der breite eines gussstranges während des kontinuierlichen stranggiessens |
| US6857464B2 (en) * | 2002-09-19 | 2005-02-22 | Hatch Associates Ltd. | Adjustable casting mold |
| US8381385B2 (en) * | 2004-12-27 | 2013-02-26 | Tri-Arrows Aluminum Inc. | Shaped direct chill aluminum ingot |
| US20060137851A1 (en) * | 2004-12-27 | 2006-06-29 | Gyan Jha | Shaped direct chill aluminum ingot |
| DE102007039882A1 (de) * | 2007-04-26 | 2008-11-06 | Sms Demag Ag | Stranggießkokille |
| US20090050290A1 (en) * | 2007-08-23 | 2009-02-26 | Anderson Michael K | Automated variable dimension mold and bottom block system |
| US9545662B2 (en) * | 2007-08-23 | 2017-01-17 | Wagstaff, Inc. | Automated variable dimension mold and bottom block system |
| US11331715B2 (en) | 2017-06-12 | 2022-05-17 | Wagstaff, Inc. | Dynamic mold shape control for direct chill casting |
| US10350674B2 (en) | 2017-06-12 | 2019-07-16 | Wagstaff, Inc. | Dynamic mold shape control for direct chill casting |
| US11883876B2 (en) | 2017-06-12 | 2024-01-30 | Wagstaff, Inc. | Dynamic mold shape control for direct chill casting |
| US11717882B1 (en) | 2022-02-18 | 2023-08-08 | Wagstaff, Inc. | Mold casting surface cooling |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5216449B2 (fr) * | 1972-08-14 | 1977-05-10 | ||
| JPS50152926A (fr) * | 1974-05-31 | 1975-12-09 | ||
| JPS5154837A (en) * | 1974-11-08 | 1976-05-14 | Nippon Steel Corp | Renzokuchuzochunochuhenhabakakudaihoho |
| JPS5340630A (en) * | 1976-09-27 | 1978-04-13 | Kawasaki Steel Co | Method of augmenting width of cast piece in continuous casting |
| CH643763A5 (de) * | 1979-11-02 | 1984-06-29 | Concast Ag | Verfahren und vorrichtung zum veraendern von querschnittsabmessungen eines stranges beim stranggiessen. |
| JPS5717348A (en) * | 1980-07-03 | 1982-01-29 | Nippon Steel Corp | Method for reducing width of mold in continuous casting |
| JPS5794450A (en) * | 1980-12-05 | 1982-06-11 | Nippon Steel Corp | Method for administration of size of ingot width in continuous casting |
| DE3110012C1 (de) * | 1981-03-11 | 1982-11-04 | Mannesmann AG, 4000 Düsseldorf | Anordnung zur UEberwachung und Nachstellung der Neigung der Schmalseite einer Stranggiesskokille |
| CH658009A5 (de) * | 1982-02-12 | 1986-10-15 | Concast Service Union Ag | Verfahren und plattenkokille zum kuehlen und stuetzen eines stranges in einer plattenkokille einer stahlstranggiessanlage. |
-
1983
- 1983-11-23 FR FR8318671A patent/FR2555079B1/fr not_active Expired
-
1984
- 1984-11-05 EP EP84402211A patent/EP0147258B1/fr not_active Expired
- 1984-11-05 DE DE8484402211T patent/DE3469688D1/de not_active Expired
- 1984-11-05 AT AT84402211T patent/ATE32844T1/de not_active IP Right Cessation
- 1984-11-13 JP JP59237698A patent/JPS60118364A/ja active Pending
- 1984-11-19 US US06/672,801 patent/US4635704A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US4635704A (en) | 1987-01-13 |
| FR2555079A1 (fr) | 1985-05-24 |
| EP0147258A1 (fr) | 1985-07-03 |
| DE3469688D1 (en) | 1988-04-14 |
| ATE32844T1 (de) | 1988-03-15 |
| JPS60118364A (ja) | 1985-06-25 |
| FR2555079B1 (fr) | 1986-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0147258A1 (fr) | Procédé pour modifier la largeur d'une brame produite en coulée continue sans interrompre la coulée | |
| JPH1058120A (ja) | 自動注湯方法及び鋳造システム | |
| FR2631696A1 (fr) | Procede et appareil de mesure de la configuration et des dimensions d'une piece, et appareil de reglage des guides d'une scie a ruban | |
| CA1158831A (fr) | Methode et appareil pour changer les dimensions des fils en coulage continu | |
| EP0742069B1 (fr) | Dispositif d'usinage par électroérosion | |
| JPH0128649B2 (fr) | ||
| FR2671305A1 (fr) | Procede de pilotage d'un bras de robot en definissant des trajets de substitution. | |
| FR2547220A1 (fr) | Procede pour modifier la largeur d'une brame de coulee continue sans interrompre la coulee | |
| WO2002096584A1 (fr) | Lingotière de coulée continue de brame à largeur réglable et procédé de coulée utilisant ladite lingotière | |
| FR2548059A1 (fr) | Procede pour augmenter la largeur d'une brame de coulee continue sans interrompre la coulee | |
| JP3269439B2 (ja) | 連続鋳造鋳片の製造方法及びその装置 | |
| FR2552692A1 (fr) | Procede pour modifier la largeur d'une brame de coulee continue sans interrompre la coulee | |
| KR20010030606A (ko) | 다양한 크기의 슬래브 제조 방법 및 장치 | |
| JPS63207460A (ja) | 連続鋳造における幅替方法 | |
| JPS63220958A (ja) | 連続鋳造における鋳片重量の制御装置 | |
| FR2525506A1 (fr) | Procede de mise en place d'une rampe en spirale sur un cable ou un toron | |
| JP2851281B2 (ja) | 圧延ラインにおける幅圧下プレス装置 | |
| FR2715093A1 (fr) | Dispositif et procédé de reproduction d'une forme en trois dimensions à une échelle différente. | |
| EP0697930B1 (fr) | Dispositif de commande des mouvements d'une lingotiere | |
| JPS61269964A (ja) | 型締力自動調整装置 | |
| JPH03287398A (ja) | 2軸方式による円筒状弾性体の輪切り方法とその装置 | |
| JPH11179508A (ja) | 鋼の連続鋳造法における鋳片幅替え方法 | |
| JP2016007618A (ja) | 自動注湯方法 | |
| EP0465372B1 (fr) | Procédé de déplacement d'un bras de robot comprenant deux tronçons articulés entre eux | |
| JPS6362310B2 (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE DE |
|
| 17P | Request for examination filed |
Effective date: 19850805 |
|
| 17Q | First examination report despatched |
Effective date: 19860730 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE DE |
|
| REF | Corresponds to: |
Ref document number: 32844 Country of ref document: AT Date of ref document: 19880315 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3469688 Country of ref document: DE Date of ref document: 19880414 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19891105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19891130 |
|
| BERE | Be: lapsed |
Owner name: S.A. FIVES-CAIL BABCOCK Effective date: 19891130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19900801 |