EP0011696A1 - Vorrichtung für die Speisung von einem kontinuierlich umlaufenden Giesskarussell - Google Patents
Vorrichtung für die Speisung von einem kontinuierlich umlaufenden Giesskarussell Download PDFInfo
- Publication number
- EP0011696A1 EP0011696A1 EP19790103813 EP79103813A EP0011696A1 EP 0011696 A1 EP0011696 A1 EP 0011696A1 EP 19790103813 EP19790103813 EP 19790103813 EP 79103813 A EP79103813 A EP 79103813A EP 0011696 A1 EP0011696 A1 EP 0011696A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- casting
- pouring
- channel
- metal
- vessels
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000005266 casting Methods 0.000 title claims abstract description 63
- 239000002184 metal Substances 0.000 claims abstract description 51
- 238000009826 distribution Methods 0.000 claims description 5
- 238000004140 cleaning Methods 0.000 claims description 4
- 238000010438 heat treatment Methods 0.000 claims description 4
- 238000002844 melting Methods 0.000 claims description 3
- 230000008018 melting Effects 0.000 claims description 3
- 238000005058 metal casting Methods 0.000 claims description 2
- 238000012544 monitoring process Methods 0.000 claims 1
- 238000005192 partition Methods 0.000 claims 1
- 230000001105 regulatory effect Effects 0.000 claims 1
- 238000000034 method Methods 0.000 description 8
- 230000008569 process Effects 0.000 description 4
- 238000007654 immersion Methods 0.000 description 3
- 230000007257 malfunction Effects 0.000 description 3
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 238000004512 die casting Methods 0.000 description 2
- 238000005429 filling process Methods 0.000 description 2
- YSUCWSWKRIOILX-UHFFFAOYSA-N 1-(diaminomethylidene)-2-(2-phenylethyl)guanidine;hydrochloride Chemical compound Cl.NC(N)=NC(N)=NCCC1=CC=CC=C1 YSUCWSWKRIOILX-UHFFFAOYSA-N 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 229910001338 liquidmetal Inorganic materials 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 239000002893 slag Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D39/00—Equipment for supplying molten metal in rations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D35/00—Equipment for conveying molten metal into beds or moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D5/00—Machines or plants for pig or like casting
- B22D5/02—Machines or plants for pig or like casting with rotary casting tables
Definitions
- the invention relates to a device for feeding and metering casting carousels with built-up molds, preferably for light metal casting.
- Casting carousels with built-up molds as well as die casting machines are fed via a ladle system.
- a ladle that can be moved by a distance of approximately three to four meters between the die casting machine or the casting carousel and the fixed holding furnace is used.
- the spoon moves to the oven and dips vertically into the bath of molten metal, the immersion depth being scanned using contact rods. After the spoon is full, the spoon is raised and the excess metal in the spoon flows back into the metal bath.
- the filled spoon is then moved to the pouring point and poured into the hopper or the metal feed channel with a length of 400 to 500 mm.
- the invention has for its object not only to avoid the disadvantages of the known method described above, but also to significantly shorten the casting cycle and to increase the amount of metal per casting practically as desired and also to enable the possibility of fully automatic control of the entire casting process.
- This object is achieved by the invention with at least one tiltable pouring spout, a pouring trough connected downstream thereof, which is horizontally and vertically pivotable and horizontally displaceable, and devices for temporarily connecting the pouring trough in the vicinity of its outlet to the continuously circulating pouring mold-carrying spout carousel.
- two tiltable pouring vessels are used, which alternately feed a metal distribution channel that opens into the pouring channel.
- Automatic devices for mechanical cleaning of the metal outlet nozzle can also be provided after each or after a certain number of castings, or the metal outlet nozzle can be closed by means of a motor-operated stopper, for example because of malfunctions in the hydraulics, the pouring channel cannot be raised.
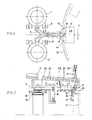
- 1 and 2 denote two pouring vessels, which are pivoted by means of hydraulic devices in tilting chairs 3 and 4 and alternately feed a metal distribution channel 5, the outlet of which opens into a pouring channel 6.
- This, pivoted in a tilting bearing 7 about a horizontal axis, can be raised with the aid of a hydraulic cylinder 8 in the direction of arrow A or lowered in the direction of arrow B into the casting position shown.
- the casting channel 6 is provided with a metal flow nozzle 9, which is located in the casting position u above the opening 10 of the mold 11.
- the pouring channel 6 is mounted in a pivot bearing 15 so as to be pivotable about a vertical axis and also horizontally displaceable on a guide 16 in the direction of arrows D and E.
- a temporary connection is provided between these two parts, and for this purpose a centering pin 18, which can be displaced by means of a hydraulic cylinder 17, is used, which in an opening of a coupling piece 19 on the underside of the trough 6 in the Can intervene near their outlet.
- the interchangeable metal outlet nozzle 9 can by means of a Motor 20 actuatable plug 21, for example in the event of a malfunction in the hydraulic system, which prevent the channel from lifting at the end of the pouring cycle. If necessary, the nozzle cross section can be changed by means of the plug 21, provided that one does not want to replace the entire nozzle.
- an automatic cleaning device (not shown), e.g. in the form of a pneumatically actuated metal brush, which automatically cleans the metal outlet nozzle 9 of residues between the individual casting cycles, that is to say when the pouring channel 6 is raised, and thus ensures a constant passage cross section.
- the gutter can be detached, e.g. foldable channel cover 22, 23, not shown in FIG. 1, can be closed over most of its length, heating devices 24 and 25 being able to be provided in this channel cover to ensure a uniform casting temperature.
- the function of the device according to the invention is as follows: First, the pouring channel 6 in the raised state by means of a hydraulic device, not shown, into the Pouring beginning 13 corresponding position swiveled. When the mold 11 built on the casting carousel 12 reaches this position, the casting trough is automatically lowered, so that the metal outlet nozzle 9 is above the opening 10 of the mold 11. By means of the parts 17, 18, 19, the channel 6 is coupled to the casting carousel 12, the metal flowing into the mold opening immediately after the channel has been lowered. A narrowing of the cross section built into the trough, for example in the form of a separating plate 26 with a small opening 27, enables a particularly smooth metal flow to be achieved during casting and at the same time residues of slag to be retained.
- the filling process is monitored by built-in contact bars (not shown) in connection with the riser openings in the molds.
- the metal flow quantity is controlled via this pulse generator, if necessary via a flow control group of the hydraulics, by changing the tilting speed of the casting vessel, the channel inclination and possibly also by adjusting the flow cross-section of the metal outlet nozzle 9 by means of the plug 91.
- the casting is controlled using a predetermined casting time, a precisely metered amount of metal per casting is ensured by the smooth metal flow and the constant passage cross-section guaranteed with automatic cleaning of the metal outlet nozzle.
- the channel 6 can follow the continuous movement of the mold 11 without the continuous flow of metal being impaired during the casting process.
- the channel 6 After reaching the Einussendec in position 14, the channel 6 is automatically tilted up by means of the hydraulic cylinder 8 and, if necessary, the casting process is also ended by closing the metal outlet nozzle 9 by means of the stopper 21. At the same time, the centering pin 18 is retracted by means of the hydraulic cylinder 17, thus releasing the connection between the channel and the casting carousel. The channel is then pivoted back into position 13 and is immediately ready for a new casting process.
- the heating devices 24 and 25 are also controlled automatically by appropriate temperature sensors.
- the device according to the invention makes it possible, even with a continuously rotating casting carousel, for the entire casting operation, i.e. the alternate loading of the casting channel through the two casting vessels, the lowering or raising of the channel, its coupling with the casting carousel, and the metering the amount of metal, the regulation of the tem temperature of the melt in the channel, the completion of the pouring process, the uncoupling of the channel and its swiveling back to the starting position to be carried out fully automatically.
- the possibility of closing the metal outlet nozzle 9 and ensuring that this nozzle is positioned precisely over the pouring opening of the mold will reliably prevent overflow and dripping even in the event of a malfunction.
- the casting process can be interrupted at any time, without disruptions and complications during restart.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Casting Support Devices, Ladles, And Melt Control Thereby (AREA)
- Continuous Casting (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung für die Speisung und Dosierung von Giesskarussellen mit aufgebauten Kokillen, vorzugsweise für Leichtmetallguss.
- Giesskarusselle mit aufgebauten Kokillen sowie auch Druckgussmaschinen werden über ein Schöpflöffelsystem gespeist. Dabei wird ein um einen Weg von ca. drei bis vier Meter zwischen der Druckgussmaschine bzw. dem Giesskarussell und dem feststehenden Warmhalteofen verfahrbarer Schöpflöffel verwendet. Der Löffel fährt dabei zum Ofen und taucht senkrecht in das Bad geschmolzenen Metalles ein, wobei die Eintauchtiefe über Kontaktstäbe abgetastet wird. Nach Vollaufen des Löffels wird dieser hochgefahren und das überschüssige Metall im Löffel fliesst in das Metallbad zurück. Darauf wird der gefüllte Löffel zur Gießstelle gefahren und dort in den Einfülltrichter bzw. die Metallzulaufrinne mit 400 bis 500 mm Länge ahgegossen.
- Bei diesem Verfahren ist ein ständiges Tropfen flüssigen Metalles während des gesamten Arbeitsablaufes, also während des Eintauchens, des Verfahrens und des Abgiessens, unver- meidlich, so dass zwischen Warmhalteofen und GuPstelle immer eine Metallspur vorhanden ist. Darüber hinaus führt der Transport mit dem Löffel zu einem erheblichen Temperaturvorlust, so dass das Metall im Warmhalteofen stark überhitzt verden muss.
- Ein weiterer Nachteil ist, dass aufgrund der ständig steigenden Gussgewichte heute bereits Löffel mit einem Leichtmetallinhalt von 35 kg erforderlich sind, was einen erheblichen mechanischen Aufwand für den Transport- und Eintauchmechanismus erfordert.
- Der Erfindung liegt die Aufgabe zugrunde, nicht nur die vorgeschilderten Nachteile der bekannten Methode zu vermeiden, sondern darüber hinaus auch eine erhebliche Verkürzung des Gießtaktes und eine praktisch beliebige Steigerung der Metallmenge pro Guss und zudem die Möglichkeit einer vollautomatischen Steuerung des gesamten Giessvorganges zu ermöglichen.
- Diese Aufgabe löst die Erfindung durch mindestens ein kippbares Giessgeföcs, eine diesem nachgeschaltete Vergiessrinne, die horizontal und vertikal verschwenkbar und horizontal verschiebba.r gelagert ist, und Einrichtungen zur zeitweiligen Verbindung der Vergiessrinne in der Nähe ihres Auslaufs mit dem kontinuierlich umlaufenden, die Kokillen tragenden Giesskarussell.
- Bei einer bevorzugton Ausführungsform werden dabei zwei kippbare Giessgefässe verwendet, die abwechselnd eine Metallverteilungsrinne speisen, die in die Vergiessrinne mündet.
- Diese kann mit einer auswechselbaren Metallauslaufdüse versehen sein. Dabei können auch automatische Einrichtungen zur mechanischen Reinigung der Metallauslaufdüse nach jedem oder nach einer bestimmten Anzahl von Abgüssen vorgesehen sein oder die Metallauslaufdüse kann mittels eines motorbetriebenen Stopfens verschliessbar sein, beispielsweise wegen Störungen in der Hydraulik die Vergiessrinne nicht angehoben werden kann.
- Durch die erfindungsgemässe Vorrichtung ergeben sich gegenüber dem bisher üblichen Verfahren folgende Vorteile:
- 1. Die Metallüberführung vom Ofen zur Kokille erfolgt ohne jeglichen Metallverlust auf dem Transportweg.
- 2. Da während des gesamten Giesstaktes kontinuierlich Metall zufliesst, ist die Vergiessrinne sofort nach Beendigung eines Giesstaktes und seitlichem Schwenken in die Ausgangsposition wieder vergiessbereit.
- 3. Der Metalleinfüllvorgang in die Kokillenoffnung kann durch die an der Vergiessrinne vorgesehene Metallauslaufdüse genau zentriert vorgenommen verdeu, ohne die bisher üblichen Metallspritzer und das Nachtropfen des Giesslöffels.
- 4. Durch den gleichmässigen, ruhigen, kontinuierlichen Metallfluss in der Metallverteilungsrinne und der Vergiessrinne bilden sich gegenüber dem Verfahren mit Giesslöffeln wesentlich weniger Oxyde beim Vergiessen, was zu einer besseren Gussqualität des hergestellten Teils führt.
- 5. Bei der wechselseitigen Verwendung zweier Giessgefässe mit gegenüber den bekannten Giesslöffeln grosser Füllmenge steht trotz kurzer Giesstakte genügend Zeit zur Verfügung, um ein Gefäss s? gegebenenfalls direkt aus dem Schmelz- oder Warmhalteofen zu füllen, während das andere die Vergiessrinne speist, indem es mit einem Kran aus seinem Kippstuhl herausgezogen und zum Schmelz- oder Warmhalteofen gefahren wird.
- 6. Durch die genaue Einstellungsmöglichkeit der Rinnenneigung mittels der hydraulischen Kippeinrichtung, die Verwendung auswechselbarer Metallauslaufdüsen und gegebenenfalls die steuerbare Verschliessmöglichkeit dieser Düsen ist eine genaue Dosierung der während eines Gusstaktes zugeführten Metallmenge auch über eine Zeitsteuerung des Gusstaktes möglich, beispielsweise bei kleineren Kokillen, die keine Steigeröffnungen zur Kontrolle des Füllgrades aufweisen.
- 7. Durch die Möglichkeit, die Metallauslaufdüse automatisch zwischen den Giesstakten zu reinigen, bleibt deren Querschnitt stets unverändert und damit auch die bei einer gewissen Rinnenneigung einer vorgegebenen Giesszeit durchlaufende Metallmenge.
- 8. Durch die im Rinnendeckel vorgesehene Beheizung kann eine konstante optimale Giesstemperatur gewährleistet werden, was ebenfalls zu einer Steigerung der Gussqualität beiträgt, und
- 9. der gesamte Giessvorgang kann für jedes Gussgewicht auf verhältnismässig einfache Weise automatisch gesteuert werden.
- Die Erfindung ist im folgenden unter Bezugnahme auf die Zeichnung näher beschrieben. Es stellen dar:
- Fig. 1 Eine Aufsicht auf eine bevorzugte Ausführungsform der Erfindung,
- Fig. 2 einen Schnitt entlang der Linie II-II in Fig. 1.
- In der Zeichnung sind mit 1 und 2 zwei Giessgefässe bezeichnet, die mittels hydraulischer Einrichtungen in Kippstühlen 3 und 4 schwenkbar gelagert sind und wechselweise eine Metallverteilungsrinne 5 speisen, deren Auslauf in eine Vergiessrinne 6 mündet.
- Diese, in cinem Kipplager 7 um eine horizontale Achse schwenkbar gelagert, kann mit Hilfe eines Hydraulikzylinders 8 in Pfeilrichtung A angehoben bzw. in Pfeilrichtung B in die dargestellte Giesslage abgesenkt werden.
- Die Vergiessrinne 6 ist mit einer Metallsuslaufdüse 9 versehen, die sich in Gießstellung u über der Öffnung 10 der Kokille 11 befindet.
- Um diese Position der Metallauslaufdüse während der kontinuierlichen Bewegung der auf dem Giesskarussell 12 aufgebauten Kokille 11 in Pfeilrichtung C zwischen der Kokillenstellung am Eingussanfang 13 und am Eingussende 14 beibehalten zu können, ist die Giessrinne 6 in einem Drehlager 15 um eine vertikale Achse verschwenkbar gelagert und asserdem auf einer Führung 16 in Richtung der Pfeile D und E horizontal verschiebbar.
- Um sicherzustellen, dass die Vergiessrinne 6 der Bewegung des Giesskarussells folgt, ist eine zeitweilige Verbindung zwischen diesen beiden Teilen vorgesehen, und hierzu dient ein mittels eines Hydraulikzylinders 17 verschiebbarer Zentrierbolzen 18, der in eine Öffnung eines Kupplungsstücks 19 an der Unterseite der Rinne 6 in der Nähe ihres Auslaufs eingreifen kann.
- Die auswechselbare Metallauslaufdüse 9 kann dabei mittels einer durch einen Motor 20 betätigbaren Stopfens 21, bcispielsweise bei Störung in der Hydraulikanlage, die ein Anheben der Rinne am Ende des Giesstaktes verhindern, verschlossen werden. Falls erforderlich, kann dabei mittels des Stopfens 21 such der Düsenquerschnitt verändert werden, sofem man nicht die ganze Düse auswechseln will.
- Anstelle des Stopfens ?1 oder zusätzlich zu diesen kann auch eine automatische Reinigungseinrichtung (nicht dargestellt), z.B. in Form einer pneumatisch betätigten Metallbürste, vorgesehen sein, die zwischen den einzelnen Giesstakten, also bei angehobener Vergiessrinne 6, automatisch die Metallauslaufdüse 9 von Rückständen reinigt und so für einen konstanten Durchtrittsquerschnitt sorgt.
- Die Rinne kann durch eine abnehmbare, z.B. abklappbare, in Fig. 1 nicht dargestellte Rinnenabdeckung 22, 23 über den grössten Teil ihrer Länge verschlossen sein, wobei in dieser Rinnenabdeckung Heizeinrichtungen 24 und 25 zur Gewährleistung einer gleichmässigen Giesstemperatur vorgesehen sein können.
- Die Funktion der erfindungsgemässen Vorrichtung ist dabei folgendermassen: Zunächst die Vergiessrinne 6 in angehobenem Zustand mittels einer nicht dargestellten Hydraulikeinrichtung in die dem Eingussanfang 13 enisprechende Stellung geschwenkt. Erreicht die auf dem Giesskarussell 12 aufgebaute Vokille 11 diese Position, wird die Giessrinne automatisch abgesenkt, so dass die Metallauslaufdüse 9 über der Öffnung 10 der Kokille 11 steht. Mittels der Teile 17, 18, 19 erfolgt dabei die Kupplung der Rinne 6 mit dem Giesskarussell 12, wobei unmittelbar nach Absenken der Rinne das Metall in die Kokillenöffnung flieset. Durch eine in der Rinne eingebaute Querschnittsverengung, beispielsweise in Form einer Trennplatte 26 mit kleiner Öffnung 27, können dabei ein besonders ruhiger Metallfluss beim Giessen erreicht und gleichzeitig Schlackenreste zurückgehalten werden.
- Bei grösseren Kokillen wird der Füllvorgang durch eingebaute Kontaktstäbe (nicht dargestellt) in Verbindung mit den Steigeröffnungen in den Kokillen überwacht. Über diese Impulsgeber wird die Metallflussmenge gegebenenfalls über eine Stromregelgruppe der Hydraulik durch Veränderung der Kippgeschwindigkeit des Giessgefässes, der Rinnenneigung und eventuell auch durch Verstellung des Durchflussquerschnittes der Metallauslauf- düse 9 mittels des Stopfens 91 geregelt.
- Bei kleineren Kokillen, die nicht über Steigeröffnungen verfügen, erfolgt die Gusssteuerung mittels einer vorgegebenen Giesszeit, wobei durch den ruhigen Metallfluss und den bei automatischer Reinigung der Metallauslaufdüse gewährleisteten unveränderlichen Durchtrittsquerschnitt eine genau dosierte Metellmenge pro Guss gesichert ist.
- Durch die Möglichkeit, sich in dem Drchleger 15 zu drehen und gleichzeitig auf der Führung 16 in Pfeilrichtung D-E zu verschieben, kann die Rinne 6 dabei der kontinuierlichen Bewegung der Kokille 11 folgen, ohne dass der kontinuierliche Metallzufluss während des Giessvorganges beeinträchtigt wird.
- Nach Erreichen des Eingussendec in der Stellung 14 wird die Rinne 6 mittels des Hydraulikzylinders 8 automatisch hochgekippt und damit gegebenenfalls auch noch durch Verschliessen der Metallauslaufdüse 9 mittels des Stopfens 21 der Giessvorgang beendet. Gleichzeitig wird der Zentrierbolzen 18 mittels des Hydraulikzylinders 17 zurückgezogen und so die Verbindung zwischen der Rinne und dem Giesskarussell gelöst. Daraufhin wird die Rinne wieder in die Stellung 13 zurückgeschwenkt und ist sofort für einen neuen Giessvorgang bereit.
- Während des gesamten Giess- und Schwenkvorganges erfolgt ständig ein kontinuierlicher Metallzulauf von dem jeweiligen Giessgefäss 1 bzw. 2 über die Metallverteilungsrinne 5 zur Gicssrinne 6. Der Wechsel von einem Giessgefäss auf das andere erfolgt ebenfalls vollautomatisch über die (nicht dargestellte) Kipphydraulik der Giessgefässe, wobei bei Erreichen einer bestimmten Kippwinkels das zweite Giessgefüss in Giessposition kippt und nach einem erneuten Impuls mit dem Ausgiessen anfängt, während gleichzeitig das andere Giessgefäss surüekkippt, gegebenenfalls mittels eines Krans, aus seinem Kippstuhl herzusge- nommen und direkt zur Auffüllung zum Metallreservoir gebracht werden kann.
- Debei ergibt sich unter Zugrundelegung einer maximalen Giessleisturg von 3600 kg Al/h und zwei Giessgefässen mit einem nutzbaren Metallvolumen von je 1800-2000 kg eine Einsatszeit pro Giessgefäss von 30 Min., wobei ein Giesstakt z.B. jeweils 30 Sek. und dabei die Giesszeit 10 - 12 Sek. betragen kann und für das Nachfüllen des nicht im Einpatz befindlichen Giessgefässes ein reichlicher Zeitraum von ca. 25. Min. zur Verfügung steht.
- Die Steuerung der Heizeinrichtung 24 und 25 erfolgt ebenfalls automatisch über entsprechende Temperaturfühler.
- Mit Hilfe einer verhältnismässig einfachen Steuerung ist es mittels der erfindungsgemässen Einrichtung möglich, auch bei kontinuierlich umlaufendem Giesskarussell den gesamten Gussbetrieb, also das abwechselnde Beschicken der Giessrinne durch die zwei Giessgefässe, das Absenken bzw. Anheben der Rinne, deren Kupplung mit dem Giesskarussell, die Dosierung der Metallmenge, die Regelung der Temperatur der Schmelze in der Rinne, die Beendigung das Giessvorganges, die Entkupplung der Rinne und ihr Zurüekschwenken in die Ausgangaposition, vollautomstisch durchzuführen. Dabei wird durch die Möglichkeit, die Metellauslaufdüse 9 zu verschliessen und die Gewährleistung einer genauen Stellung dieser Düse über der Giessöffnung der Kokille, selbst im Notfall einer Störung ein Überlaufen und ein Nachtropfen mit Sicherheit vermienen. Ausserdem kann der Giessvorgang jederzeit unterbrochen werden, ohne Störungen und Komplikationen beim Wideranfahrbetrieb.
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19782850563 DE2850563A1 (de) | 1978-11-22 | 1978-11-22 | Giessvorrichtung, vorzugsweise fuer leichtmetall |
| DE2850563 | 1978-11-22 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0011696A1 true EP0011696A1 (de) | 1980-06-11 |
| EP0011696B1 EP0011696B1 (de) | 1982-05-26 |
| EP0011696B2 EP0011696B2 (de) | 1987-02-04 |
Family
ID=6055293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19790103813 Expired EP0011696B2 (de) | 1978-11-22 | 1979-10-05 | Vorrichtung für die Speisung von einem kontinuierlich umlaufenden Giesskarussell |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0011696B2 (de) |
| DE (1) | DE2850563A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2380445A (en) * | 2001-07-06 | 2003-04-09 | Mining & Chemical Equipment Lt | Casting apparatus |
| WO2006070057A1 (en) | 2004-12-30 | 2006-07-06 | Outotec Oyj | Launder for casting molten copper |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2006806A6 (es) * | 1988-02-03 | 1989-05-16 | Remetal Sa | Perfeccionamientos en los sitemas repartidores de metal liquido en las lingoteras. |
| FR2745736A1 (fr) * | 1996-03-07 | 1997-09-12 | Hugot Pierre | Four de maintien en temperature ou de fusion-maintien d'un metal ou d'un alliage non ferreux, et d'alimentation d'une machine a mouler sous pression |
| DE19902441A1 (de) * | 1999-01-22 | 2000-07-27 | Sms Demag Ag | Vorrichtung zum Eingießen von Metallschmelze, insbesondere Gußeisen, in Masselgießformen |
| USD470108S1 (en) | 2000-09-19 | 2003-02-11 | Yueqing Huameili Electronic Co., Ltd. | Electrical outlet with ground fault circuit interrupter |
| EP3216542A1 (de) * | 2016-03-08 | 2017-09-13 | Krown Servicios Integrales de Fundicion, S.A. | System zum giessen von metallschmelze in injektionskammern |
| CN111331114B (zh) * | 2020-03-07 | 2022-02-01 | 临清市鑫迈机械有限公司 | 全自动定量浇铸的方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1441657A (fr) * | 1965-04-27 | 1966-06-10 | Siderurgie Fse Inst Rech | Perfectionnements à la coulée des métaux |
| DE2101244A1 (en) * | 1971-01-13 | 1972-08-03 | Fried. Krupp Gmbh, 4300 Essen | Tiltable melt distributor - permitting individual slope adjustment of each channel |
| DE2208919A1 (de) * | 1971-03-02 | 1972-09-07 | Siderurgie Fse Inst Rech | Verfahren und Vorrichtung zum Beschicken einer Anlage mit einer im wesentlichen konstanten Menge flüssigen Metalls |
| DE2344257A1 (de) * | 1973-09-01 | 1975-03-06 | Otto Dipl Ing Bolland | Mechanische ventillose dosiervorrichtung zum beschicken von giessmaschinen oder -formen |
| DE2406896B2 (de) * | 1973-02-19 | 1975-04-30 | The Dowa Mining Co., Ltd., Tokio | Vorrichtung zum Gießen großer Blöcke |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE201076C (de) * |
-
1978
- 1978-11-22 DE DE19782850563 patent/DE2850563A1/de not_active Ceased
-
1979
- 1979-10-05 EP EP19790103813 patent/EP0011696B2/de not_active Expired
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1441657A (fr) * | 1965-04-27 | 1966-06-10 | Siderurgie Fse Inst Rech | Perfectionnements à la coulée des métaux |
| DE2101244A1 (en) * | 1971-01-13 | 1972-08-03 | Fried. Krupp Gmbh, 4300 Essen | Tiltable melt distributor - permitting individual slope adjustment of each channel |
| DE2208919A1 (de) * | 1971-03-02 | 1972-09-07 | Siderurgie Fse Inst Rech | Verfahren und Vorrichtung zum Beschicken einer Anlage mit einer im wesentlichen konstanten Menge flüssigen Metalls |
| DE2406896B2 (de) * | 1973-02-19 | 1975-04-30 | The Dowa Mining Co., Ltd., Tokio | Vorrichtung zum Gießen großer Blöcke |
| DE2344257A1 (de) * | 1973-09-01 | 1975-03-06 | Otto Dipl Ing Bolland | Mechanische ventillose dosiervorrichtung zum beschicken von giessmaschinen oder -formen |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2380445A (en) * | 2001-07-06 | 2003-04-09 | Mining & Chemical Equipment Lt | Casting apparatus |
| GB2380445B (en) * | 2001-07-06 | 2005-01-26 | Mining & Chemical Equipment Lt | Casting apparatus |
| WO2006070057A1 (en) | 2004-12-30 | 2006-07-06 | Outotec Oyj | Launder for casting molten copper |
| EA010006B1 (ru) * | 2004-12-30 | 2008-06-30 | Ототек Оюй | Желоб для расплавленной меди |
| US7700036B2 (en) | 2004-12-30 | 2010-04-20 | Outotec Oyj | Launder for casting molten copper |
Also Published As
| Publication number | Publication date |
|---|---|
| DE2850563A1 (de) | 1980-06-04 |
| EP0011696B1 (de) | 1982-05-26 |
| EP0011696B2 (de) | 1987-02-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0592365B1 (de) | Verfahren und Vorrichtung zur Bewegungssteuerung einer Giesspfanne in einer Giessanlage | |
| DE2430835A1 (de) | Verfahren und vorrichtung zum steuern einer giessmaschine | |
| EP0030669A1 (de) | Vorrichtung zum automatischen Niederdruckgiessen | |
| EP0011696B2 (de) | Vorrichtung für die Speisung von einem kontinuierlich umlaufenden Giesskarussell | |
| LU83074A1 (de) | Einrichtung zum vergiessen von metallschmelzen | |
| WO1999000205A1 (de) | Verfahren und vorrichtung zur bewegungssteuerung einer giesspfanne mit geringer giesshöhe in einer giessanlage | |
| DE2307846A1 (de) | Verfahren zum selbsttaetigen entnehmen von schmelzfluessigem metall | |
| EP0163261A2 (de) | Dosiergerät für metallische Schmelzen | |
| DE2744180C3 (de) | Gießpfanne mit einer Kippvorrichtung | |
| DE19845389A1 (de) | Vorrichtung zum steigenden Niederdruck-Gießen von Metallschmelzen | |
| DE1151357B (de) | Vorrichtung zur automatischen dosierten Abgabe von schmelzfluessigem Metall aus einem geschlossenen Kessel | |
| DE903024C (de) | Verfahren und Anlage zum kontinuierlichen Giessen von hochschmelzenden Stoffen, wie Stahl | |
| DE1806636A1 (de) | Vorrichtung zum kontinuierlichen Mischen und Zufuehren einer aus Mehreren Komponenten aufzubereitenden Kunststoffmasse | |
| EP0140217A1 (de) | Verfahren und Vorrichtung zum Wechseln von Giesspfanne und Zwischenbehälter an einer Stranggiessanlage | |
| DE2810622A1 (de) | Verbesserte zufuhrvorrichtungen, insbesondere fuer stranggiessketten | |
| DE2804381A1 (de) | Verfahren und vorrichtung zur dosierten entnahme von fluessigem metall aus einem schmelzebehaelter | |
| EP0197494A1 (de) | Verfahren und Einrichtung zum Abgiessen von Metallschmelzen | |
| DE102008035352B3 (de) | Verfahren zum Gießen von Formteilen, insbesondere von Nicht-Eisen-Anoden | |
| DE2811546A1 (de) | Verfahren und vorrichtung zum kontinuierlichen giessen von stahl | |
| DE2532402A1 (de) | Verfahren zum herstellen kleiner formteile durch vergiessen von metallen und vorrichtung zur durchfuehrung des verfahrens | |
| DE742183C (de) | Kippbares Giessgefaess fuer Metall | |
| DE2006704A1 (en) | Addition of melt innoculation addtiviesto casting mould | |
| DE444050C (de) | Verfahren und Vorrichtung zum Einleiten des Giessmetalls in Schleudergussformen | |
| DE1558297B1 (de) | Vorrichtung zum unterbrechungsfreien Beschicken einer Rotations-Stranggiessvorrichtung,sowie Betriebsverfahren hierfuer | |
| DE2514305C3 (de) | Vorrichtung zum Gießen von Metall in Formen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): CH FR GB IT SE |
|
| 17P | Request for examination filed | ||
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): CH FR GB IT SE |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: BROWN,BOVERI & CIE AKTIENGESELLSCHAFT Effective date: 19830225 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19841025 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19841231 Year of fee payment: 6 |
|
| PUAH | Patent maintained in amended form |
Free format text: ORIGINAL CODE: 0009272 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT MAINTAINED AS AMENDED |
|
| 27A | Patent maintained in amended form |
Effective date: 19870204 |
|
| AK | Designated contracting states |
Kind code of ref document: B2 Designated state(s): CH FR GB IT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19870204 |
|
| EN3 | Fr: translation not filed ** decision concerning opposition | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Effective date: 19871031 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19891031 Year of fee payment: 11 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 79103813.6 Effective date: 19870525 |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19901031 |