JP6620522B2 - 無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 - Google Patents
無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 Download PDFInfo
- Publication number
- JP6620522B2 JP6620522B2 JP2015217687A JP2015217687A JP6620522B2 JP 6620522 B2 JP6620522 B2 JP 6620522B2 JP 2015217687 A JP2015217687 A JP 2015217687A JP 2015217687 A JP2015217687 A JP 2015217687A JP 6620522 B2 JP6620522 B2 JP 6620522B2
- Authority
- JP
- Japan
- Prior art keywords
- hot
- steel strip
- temperature
- rolled
- annealing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Landscapes
- Manufacturing Of Steel Electrode Plates (AREA)
Description
(1) 質量%で、
C:0.003%以下、
Si:0.1%〜4.5%、
Mn:0.1%〜1.5%、
N:0.003%以下、
S:0.004%以下を含有し、残部がFe及び不純物よりなる成分を有する熱延鋼帯であり、
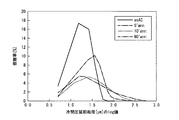
前記熱延鋼帯の圧延方向と熱延鋼帯の板面垂直方向を含む断面における結晶粒の円相当粒径(μm)を測定し、これを常用対数で表示した結晶粒度分布において、最大粒度と最小粒度の中間値mと、結晶粒数の個数率が最大となる粒度nの間に、以下の関係式(1)が成り立つとともに、前記中間値mは1.287以上であることを特徴とする無方向性電磁鋼板用の熱延鋼帯。
n<m …(1)
(2) 更に、質量%で、Al:0.1〜2.5%を含有することを特徴とする(1)記載の無方向性電磁鋼板用の熱延鋼帯。
(3) 更に、質量%で、Sn:0.05〜0.2%を含有することを特徴とする(1)または(2)記載の無方向性電磁鋼板用の熱延鋼帯。
(4) (1)乃至(3)の何れか一項に記載の化学成分を有する鋼を、850〜950℃の熱延仕上げ温度で熱間仕上圧延し、400〜950℃の巻取温度で巻取って(1)乃至(3)の何れか一項に記載の熱延鋼帯からなる熱延コイルとし、
この際、熱延鋼帯全長にわたる熱延仕上温度の平均値FT(℃)と熱延鋼帯全長における熱延仕上温度の変動ΔFT(℃)が(2)式を満足させるとともに、
熱延鋼帯全長にわたる巻取温度の平均値CT(℃)と熱延鋼帯全長における巻取温度の変動ΔCT(℃)が(3)式を満足させることを特徴とする無方向性電磁鋼板の製造方法。
ΔFT≦−0.589×FT+707 …(2)
ΔCT≦−0.259×(FT−CT)+91 …(3)
(5) 前記巻取り温度が700〜950℃である(4)に記載の無方向性電磁鋼板の製造方法。
(6) 前記熱延コイルに対して、加熱速度30℃/s以下、焼鈍温度800℃以上900℃以下、加熱時間を含めた焼鈍時間1分以上10分未満の条件で熱延板焼鈍を行い、その後、冷却速度20℃/s以下で400℃以下まで冷却することを特徴とする(4)または(5)に記載の無方向性電磁鋼板の製造方法。
(7) 前記熱延コイルにその保有熱により、焼鈍温度800℃以上900℃以下、焼鈍時間5分以上15分未満の条件で自己焼鈍を行い、その後、冷却速度5℃/s以上で400℃以下まで冷却することを特徴とする(4)または(5)に記載の無方向性電磁鋼板の製造方法。
更に、質量%でSn:0.05%〜0.2%を含有してもよい。
Cの含有量が0.003%を超えると微細な炭化物が析出して磁気特性が劣化するので、上限を0.003%以下とする。C量の下限は0.0001%である。
Siは、電気抵抗を増加させる作用を有しているので、鉄損低減のために0.1%以上含有させる。しかしながら、過剰に含有させると磁束密度の低下が著しくなり、また、圧延作業性の劣化、仕上げ焼鈍温度の上昇を招き、さらにはコスト高ともなるので4.5%以下とする。
Mnは、電気抵抗を増加させる作用を有しているので、鉄損低減のために含有させる。そのためには、0.1%以上含有させることが必要である。しかしながら、過剰に含有させると磁束密度の低下が著しくなるので、1.5%以下とする。
Nは、不純物として含有され、多量に含有すると窒化物の増加により磁気特性が劣化する。そのため上限値を0.003%とすることが望ましい。N量を少なくするほど製造コストが増大するため、下限値は0.0001%以上とするとよい。
Sは、多量に含有すると硫化物が多数析出し磁気特性が劣化する。そのため上限値を0.004%とすることが望ましい。S量を少なくするほど製造コストが増大するため、下限値は0.0001%以上とするとよい。
Alの含有は任意であり、必要に応じて含有させる。Alは、電気抵抗を増加させて鉄損を低減する作用を有し、そのためには0.1%以上含有することが好ましい。しかしながら、過剰に含有させると磁束密度の低下が著しくなるので、2.5%以下とする。
ΔCT≦−0.259×(FT−CT)+91 …(3)
また、(2)式と(3)式を同時に満たすことが出来ない場合は、析出物のサイズと分布が熱延鋼帯の長手方向、幅方向において不均一であるので、製品の鉄損がコイル内において大きく変動する。
よって、熱延鋼帯の通板性を確保しつつ、製品において良好な磁束密度と鉄損を両立する優れた磁気特性を達成する熱延鋼帯を得ることが困難となる。
さらに、表面温度を二次元的に測定した結果から、フィードバック制御により計算機により伝熱方程式を解くことによりオンラインでフィードバック冷却を行い、ΔCTを出来るだけ小さくしてもよい。
このような場合の金属組織においては、熱延板の結晶粒成長において異常粒成長が発生しておらず、正常粒成長が進行したことを示すものとなる。
本発明と比較例の冷間圧延前の結晶粒度分布を測定した。
表1に示す成分の鋼からなるスラブを、1250℃で1時間加熱し、表2に示す熱間仕上温度(FT)で板厚2.3mmまで熱間仕上圧延を行い、その後、表2に示す巻取温度(CT)で巻き取った。
なお、熱延板6は仕上げ温度が高かったため、ROT(Run out Table)における注水を強化したが、巻取り温度CTは890℃となった。

本発明と比較例の冷間圧延前の結晶粒度分布を測定した。
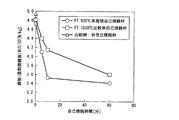
表5に示す成分の鋼からなるスラブを、1100℃で1時間加熱し、熱間仕上温度の平均値FTと巻取温度の平均値CTを変化させ、10分間の自己焼鈍を行った。表6に仕上熱延の際のFT、CT、ΔFT、ΔCTと、JIS C2550により行った繰返し曲げ試験の結果を示す。
本発明と比較例の冷間圧延前の結晶粒度分布を測定した。
表7に示す成分の鋼からなるスラブを、1200℃で1時間加熱し、熱間圧延仕上温度(FT)を950℃にて板厚2.3mmまで熱間仕上圧延を行い、その後、巻取温度(CT)830℃で巻き取った。
本発明による熱延鋼帯と比較材を出発材とする無方向性電磁鋼板について磁気特性を比較した。
表8に示す成分の鋼A〜Sのスラブを1100℃1時間加熱し、熱延は925℃にて仕上げ、巻取り温度800℃で巻取り、これを1時間自己焼鈍に供した。ΔFTおよびΔCTは式2および式3を満たす95℃(上限162℃)、51℃(上限59℃)に制御して仕上熱延を行った。
JIS C2550に定められた方法で測定したエプスタイン試料の磁気測定結果を表8に示す。
本発明で規定した範囲に成分がおさまる鋼は、比較例よりも優れた磁気特性を示していることがわかる。
Claims (7)
- 質量%で、
C:0.003%以下、
Si:0.1%〜4.5%、
Mn:0.1%〜1.5%、
N:0.003%以下、
S:0.004%以下を含有し、残部がFe及び不純物よりなる成分を有する熱延鋼帯であり、
前記熱延鋼帯の圧延方向と熱延鋼帯の板面垂直方向を含む断面における結晶粒の円相当粒径(μm)を測定し、これを常用対数で表示した結晶粒度分布において、最大粒度と最小粒度の中間値mと、結晶粒数の個数率が最大となる粒度nの間に、以下の関係式(1)が成り立つとともに、前記中間値mは1.287以上であることを特徴とする無方向性電磁鋼板用の熱延鋼帯。
n<m …(1) - 更に、質量%で、Al:0.1〜2.5%を含有することを特徴とする請求項1記載の無方向性電磁鋼板用の熱延鋼帯。
- 更に、質量%で、Sn:0.05〜0.2%を含有することを特徴とする請求項1または請求項2記載の無方向性電磁鋼板用の熱延鋼帯。
- 請求項1乃至請求項3の何れか一項に記載の化学成分を有する鋼を、850〜950℃の熱延仕上げ温度で熱間仕上圧延し、400〜950℃の巻取温度で巻取って請求項1乃至請求項3の何れか一項に記載の熱延鋼帯からなる熱延コイルとし、
この際、熱延鋼帯全長にわたる熱延仕上温度の平均値FT(℃)と熱延鋼帯全長における熱延仕上温度の変動ΔFT(℃)が(2)式を満足させるとともに、
熱延鋼帯全長にわたる巻取温度の平均値CT(℃)と熱延鋼帯全長における巻取温度の変動ΔCT(℃)が(3)式を満足させることを特徴とする無方向性電磁鋼板の製造方法。
ΔFT≦−0.589×FT+707 …(2)
ΔCT≦−0.259×(FT−CT)+91 …(3) - 前記巻取り温度が700〜950℃である請求項4に記載の無方向性電磁鋼板の製造方法。
- 前記熱延コイルに対して、加熱速度30℃/s以下、焼鈍温度800℃以上900℃以下、加熱時間を含めた焼鈍時間1分以上10分未満の条件で熱延板焼鈍を行い、その後、冷却速度20℃/s以下で400℃以下まで冷却することを特徴とする請求項4または請求項5に記載の無方向性電磁鋼板の製造方法。
- 前記熱延コイルにその保有熱により、焼鈍温度800℃以上900℃以下、焼鈍時間5分以上15分未満の条件で自己焼鈍を行い、その後、冷却速度5℃/s以上で400℃以下まで冷却することを特徴とする請求項4または請求項5に記載の無方向性電磁鋼板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015217687A JP6620522B2 (ja) | 2015-11-05 | 2015-11-05 | 無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015217687A JP6620522B2 (ja) | 2015-11-05 | 2015-11-05 | 無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017088930A JP2017088930A (ja) | 2017-05-25 |
| JP6620522B2 true JP6620522B2 (ja) | 2019-12-18 |
Family
ID=58768199
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015217687A Active JP6620522B2 (ja) | 2015-11-05 | 2015-11-05 | 無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6620522B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4296380A4 (en) * | 2021-02-19 | 2024-06-12 | Nippon Steel Corporation | HOT-ROLLED STEEL SHEET FOR NON-ORIENTED ELECTROMAGNETIC STEEL SHEET AND METHOD FOR PRODUCING THE SAME |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020262063A1 (ja) * | 2019-06-28 | 2020-12-30 | Jfeスチール株式会社 | 無方向性電磁鋼板の製造方法とモータコアの製造方法およびモータコア |
| EP4060061A4 (en) * | 2019-11-15 | 2023-01-25 | Nippon Steel Corporation | NON-ORIENTED ELECTROMAGNETIC STEEL |
| US20240295014A1 (en) * | 2021-02-19 | 2024-09-05 | Nippon Steel Corporation | Hot rolled steel sheet for non oriented electrical steel sheet, producing method of hot rolled steel sheet for non oriented electrical steel sheet, and producing method of non oriented electrical steel sheet |
| CN117098617A (zh) * | 2021-03-31 | 2023-11-21 | 日本制铁株式会社 | 无取向性电磁钢板、无取向性电磁钢板的冲裁方法及无取向性电磁钢板的冲裁用模具 |
| CN114427023B (zh) * | 2022-01-13 | 2023-08-25 | 武汉钢铁有限公司 | 一种提升常规流程中低牌号无取向硅钢性能均匀性的方法 |
| TWI817398B (zh) * | 2022-03-18 | 2023-10-01 | 中國鋼鐵股份有限公司 | 電磁鋼片與其製作方法 |
| KR102811640B1 (ko) * | 2022-07-27 | 2025-05-26 | 현대제철 주식회사 | 무방향성 전기강판 및 그 제조 방법 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5476422A (en) * | 1977-11-30 | 1979-06-19 | Nippon Steel Corp | Manufacture of non-oriented electrical sheet with superior magnetism by self annealing of hot rolled sheet |
| JPS62222022A (ja) * | 1986-03-20 | 1987-09-30 | Nippon Steel Corp | 歪取焼鈍後の耐脆性と磁気特性の良好な無方向性電磁鋼板の製造方法 |
| IT1237481B (it) * | 1989-12-22 | 1993-06-07 | Sviluppo Materiali Spa | Procedimento per la prodizione di lamierino magnetico semifinito a grano non orientato. |
| JP3399726B2 (ja) * | 1995-11-07 | 2003-04-21 | 新日本製鐵株式会社 | 高磁束密度低鉄損無方向性電磁鋼板の製造方法 |
| JP4337159B2 (ja) * | 1999-02-02 | 2009-09-30 | Jfeスチール株式会社 | 珪素鋼板の製造方法および珪素鋼板用の熱延鋼帯素材 |
| JP2005200756A (ja) * | 2004-01-19 | 2005-07-28 | Sumitomo Metal Ind Ltd | 無方向性電磁鋼板の製造方法 |
| JP5375149B2 (ja) * | 2008-09-11 | 2013-12-25 | Jfeスチール株式会社 | 無方向性電磁鋼板およびその製造方法 |
| JP5605518B2 (ja) * | 2011-11-11 | 2014-10-15 | 新日鐵住金株式会社 | 無方向性電磁鋼板およびその製造方法 |
-
2015
- 2015-11-05 JP JP2015217687A patent/JP6620522B2/ja active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4296380A4 (en) * | 2021-02-19 | 2024-06-12 | Nippon Steel Corporation | HOT-ROLLED STEEL SHEET FOR NON-ORIENTED ELECTROMAGNETIC STEEL SHEET AND METHOD FOR PRODUCING THE SAME |
| US12529118B2 (en) | 2021-02-19 | 2026-01-20 | Nippon Steel Corporation | Hot rolled steel sheet for non oriented electrical steel sheet and producing method thereof |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2017088930A (ja) | 2017-05-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115315536B (zh) | 无取向性电磁钢板、铁芯、冷轧钢板、无取向性电磁钢板的制造方法及冷轧钢板的制造方法 | |
| JP2017088930A (ja) | 無方向性電磁鋼板用の熱延鋼帯及び無方向性電磁鋼板の製造方法 | |
| CN102686751B (zh) | 制造晶粒取向电工钢带材的方法及由此制得的晶粒取向电工钢 | |
| JP5262012B2 (ja) | 高炭素熱延鋼板およびその製造方法 | |
| JP5050433B2 (ja) | 極軟質高炭素熱延鋼板の製造方法 | |
| JP2013044010A (ja) | 無方向性電磁鋼板およびその製造方法 | |
| WO2017170611A1 (ja) | Nb含有フェライト系ステンレス鋼板およびその製造方法 | |
| JP6119928B1 (ja) | 冷延鋼板およびその製造方法 | |
| JP2010077512A (ja) | 冷延鋼板の製造方法 | |
| CN114651079A (zh) | 无取向性电磁钢板 | |
| JP5093029B2 (ja) | 冷延鋼板およびその製造方法 | |
| JP2017179436A (ja) | Ti含有フェライト系ステンレス鋼板および製造方法 | |
| JP6070616B2 (ja) | 熱延鋼板の製造方法 | |
| JP2020033640A (ja) | 無方向性電磁鋼板の製造方法 | |
| JPWO2020067236A1 (ja) | 方向性電磁鋼板の製造方法および冷間圧延設備 | |
| CN120500550A (zh) | 无取向性电磁钢板、无取向性电磁钢板的原板、铁芯、冷轧钢板、无取向性电磁钢板的制造方法、无取向性电磁钢板的原板的制造方法、以及冷轧钢板的制造方法 | |
| JP6950723B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP6066023B1 (ja) | 熱延鋼板、フルハード冷延鋼板及び熱延鋼板の製造方法 | |
| JP5381690B2 (ja) | 高炭素熱延鋼板の製造方法 | |
| JP6519012B2 (ja) | 冷間成形性と熱処理後靭性に優れた低炭素鋼板及び製造方法 | |
| JP3800902B2 (ja) | 面内異方性の小さい加工用高炭素鋼板およびその製造方法 | |
| JP7636703B2 (ja) | 無方向性電磁鋼板 | |
| JP2015137422A (ja) | 熱延鋼板およびその製造方法 | |
| JP7284392B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP5142158B2 (ja) | 冷延鋼板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180704 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20181019 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190514 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190618 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190809 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191023 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191105 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6620522 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |