JP2005294807A - 光電変換装置の製造方法 - Google Patents
光電変換装置の製造方法 Download PDFInfo
- Publication number
- JP2005294807A JP2005294807A JP2005037097A JP2005037097A JP2005294807A JP 2005294807 A JP2005294807 A JP 2005294807A JP 2005037097 A JP2005037097 A JP 2005037097A JP 2005037097 A JP2005037097 A JP 2005037097A JP 2005294807 A JP2005294807 A JP 2005294807A
- Authority
- JP
- Japan
- Prior art keywords
- photoelectric conversion
- resin substrate
- substrate
- adhesion layer
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/50—Photovoltaic [PV] energy
Landscapes
- Photovoltaic Devices (AREA)
Abstract
【解決手段】支持基板上に樹脂基板を固着させた後に光電変換素子を形成する光電変換装置の製造方法において、硬化後に所定の軟性を持ち、かつ未硬化状態で表面を平滑とした密着層を支持基板に形成した後に、この密着層を完全に硬化させる工程と、支持基板上に密着層を介して樹脂基板を貼り付ける工程と、密着層と樹脂基板との界面に存在する気泡を除去するための脱気処理をして、密着層と樹脂基板とを真空吸着する工程と、樹脂基板上に光電変換素子を形成する工程と、支持基板と樹脂基板とを分離する工程を有する製造方法を採用した。
【選択図】 図1
Description
なお、本手段を第1の手段とする。
4)ガスとジボラン(B2H6)ガスを、I型アモルファスシリコン膜はSiH4ガスを、N型アモルファスシリコン膜はSiH4ガスとホスフィン(PH3)ガスを原料ガスとして装置内に導入して形成する。そして、この成膜工程において良質のアモルファスシリコン膜を形成するためには、CVD装置内で基板温度を150℃以上にして成膜することが必須となる。
初めに図6(a)に示す様に、ポリイミド樹脂を、未硬化のペースト状態で支持基板1上に10〜15μm程の厚さで塗布して剥離樹脂層22を形成する。この剥離樹脂層22には、ポリイミドの前駆体であるポリアミック酸溶液を使用し、スクリーン印刷法を用いて塗布する。
第1の手段における樹脂基板21は、光電変換装置10としての強度を保持する必要があるために、10〜20μmの厚みが要求される。一般にポリイミドワニスは、硬化する時に膜厚が1/10程度となってしまうため、支持基板1上に未硬化のペーストの樹脂を塗布する工程で、予めその分の厚み減少を考慮して、ポリイミドワニスを100〜200μm塗布する必要がある。しかしながら、これだけの厚みのポリイミドワニスは、一般的に膜を簡易的に塗る手段として多用されているスクリーン印刷等の方法で塗布することが難しい。
では、樹脂基板21が十分に硬化していないので、樹脂基板21からアウトガスが放出してしまう。このアウトガスは、半硬化状態の樹脂基板21の吸水率が大きいこと、ポリイミドワニスの残存溶媒の発生、半硬化状態の樹脂基板21の残留未反応部が脱水重合反応することにより発生する水分、などに起因して発生するものである。
板とを分離する工程とを含むことを特徴とするものである。
この様に、支持基板と樹脂基板の分離が容易なので、この樹脂基板を貼り付ける際には何度でも貼り直しが可能であるという利点も有している。
、支持基板上に密着層を介して樹脂基板を貼り付ける工程と、密着層と樹脂基板との界面に存在する気泡を除去するための脱気処理をして、密着層と樹脂基板を真空吸着する工程と、さらに、樹脂基板上に光電変換素子を形成する工程と、支持基板と樹脂基板とを分離する工程とを有することを特徴とする製造方法である。
以下に、本発明の実施の形態を上記に示した工程順に図面に基づいて詳細に説明する。なお、従来技術で使用した同じ部材については、同じ符号を付して説明をする。
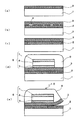
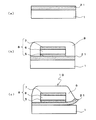
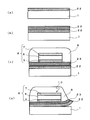
上記のようにして、支持基板1上に密着層2を形成したら、次に、図1(b)に示すように、フィルム状の樹脂基板3を支持基板1上に密着層2を介して貼り付ける。樹脂基板3を支持基板1の端部から徐々に密着層2に貼っていくと、樹脂基板3と密着層2の界面から空気4が徐々に押し出されて、その界面はほぼ真空に近い状態になる。すると、樹脂基板3と密着層2とは密着して、支持基板1に固着される。
図1(b)に示した段階では、支持基板1上に貼り付けられた樹脂基板3と密着層2の界面には、まだ僅かに空気4が残存している。そこで、この残存する空気4を完全に取り除くために、支持基板1ごと真空中で加熱して脱気処理を行う。すると、基板周辺からこの残存する空気4が抜けて、図1(c)に示す様に、樹脂基板3と密着層2を強固に密着(真空吸着)させることができる。なお、この脱気処理は、加熱をせずに真空とするだけでも行うことができるが、この界面から完全に空気4を脱気させるのに時間を要する。そのため、この工程は、真空中で加熱して行うことが好ましい。
もし、樹脂基板3と密着層2の界面に空気4が残留していると、真空状態で樹脂基板3が加熱される後工程、例えば、ステージ上に支持基板1を載置し、このステージから直にこの支持基板1を含む樹脂基板3を加熱する方式のCVD装置を適用した光電変換層の成膜時などにおいて、残留した気泡である空気4が膨張して、局所的に樹脂基板2と密着層2が剥がれてしまう箇所が発生することとなる。そして、この箇所は、光電変換素子の成膜工程、特に、光電変換層の成膜工程で支持基板1を含む樹脂基板3に十分に熱を伝えることができず、形成される膜の膜質を悪化させてしまう。
図1(d)に示すように、樹脂基板3の上層にITO等の透明電極層5、アモルファスシリコン膜からなる光電変換層6、TiやAl等の反射性の金属材料からなる裏面電極層7を、従来と同様に順次積層して所望のパターンに形成して光電変換素子8を得た後、光電変換素子8の表面を保護膜9で被覆する。
2からアウトガスが発生することはない。そのため、従来の光電変換装置の製造方法で特に問題となっていた、光電変換層6の形成時に、アモルファスシリコン膜の膜質が低下することがなくなり、より高い光電変換効率を有する光電変換素子8を得ることができる。
図1(e)に示す様に、樹脂基板3の端部に粘着テープを貼り付けて、その粘着テープを支点として、樹脂基板3を支持基板1から分離する。この様に処理することで、樹脂基板3を支持基板1から分離するすることができる。以上の一連の工程により、目的の光電変換装置10を製造することができる。
先に示した実施例1では、密着層2と樹脂基板3の界面に残存する空気4を除去するための脱気処理により、樹脂基板3内に元々有する内部応力を緩和する例(支持基板1と密着層2を介して真空吸着されて固着された状態で、内部応力を緩和する例)を示したが、本実施形態の特徴とするところは、予め、樹脂基板をテンションフリーの状態(樹脂基板を他の部材に固定しない状態)で予備加熱処理をして、その予備加熱をした樹脂基板3を使用して、実施例1と同様に光電変換装置を製造することにある。なお、本実施例で示す光電変換装置10の構成は、実施例1と同じ部材を用い、同じ構成となっているので、下記に示す各構成要件の符号は、実施例1と同じものを用いている。
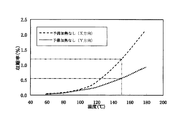
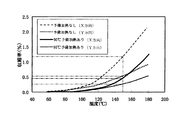
収縮率(%)=[(L2−L1)/L1]×100
として算出している。
ルムを樹脂基板3に使用して、光電変換装置10を製造することは、光電変換素子8のパターンを微細化して形成するときには特に好ましくない。以下にその理由を示す。
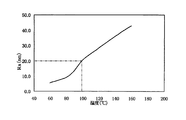
(Ra)が20nm未満となる条件が望ましいことが判る。
2 密着層
3 樹脂基板
4 空気
5 透明電極層
6 光電変換層
7 裏面電極層
8 光電変換素子
9 保護膜
10 光電変換装置
21 樹脂基板
22 剥離樹脂層
23 樹脂基板
Claims (8)
- 支持基板上に樹脂基板を固着させた後に光電変換素子を形成する光電変換装置の製造方法において、
硬化後に所定の軟性を持ち、かつ未硬化状態で表面を平滑とした密着層を前記支持基板に形成した後に、この密着層を完全に硬化させる工程と、
前記支持基板上に前記密着層を介して前記樹脂基板を貼り付ける工程と、
前記密着層と前記樹脂基板との界面に存在する気泡を除去するための脱気処理をして、前記密着層と前記樹脂基板とを真空吸着する工程と、
前記樹脂基板上に光電変換素子を形成する工程と、
前記支持基板と前記樹脂基板とを分離する工程と、
を含むことを特徴とする光電変換装置の製造方法。 - 前記脱気処理を、真空中で行うことを特徴とする請求項1に記載の光電変換装置の製造方法。
- 前記脱気処理を、真空中で加熱して行うことを特徴とする請求項2に記載の光電変換装置の製造方法。
- 前記支持基板と前記樹脂基板とを分離する工程は、前記樹脂基板端部に粘着テープを貼り付けて、その粘着テープを支点として前記支持基板と前記樹脂基板とを分離する工程であることを特徴とする請求項1から3のいずれか一項に記載の光電変換装置の製造方法。
- 前記光電変換素子を形成する工程の前に、前記樹脂基板の内部応力を緩和するための予備加熱処理を行うことを特徴とする請求項1から4のいずれか一項に記載の光電変換装置の製造方法。
- 前記予備加熱処理を行う加熱温度は、前記光電変換素子を形成する工程で行う加熱温度よりも少なくとも高い温度であることを特徴とする請求項5に記載の光電変換装置の製造方法。
- 前記密着層と前記樹脂基板とを真空吸着する工程にて、前記予備加熱処理を行うことを特徴とする請求項5または6に記載の光電変換装置の製造方法。
- 前記予備加熱処理を、150℃、1時間で測定した熱収縮率が前記樹脂基板の全方向で1%以下であり、かつ表面粗さ(Ra)が20nm未満となる条件にて行うことを特徴とする請求項5から7のいずれか一項に記載の光電変換素子の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005037097A JP4739772B2 (ja) | 2004-02-17 | 2005-02-15 | 光電変換装置の製造方法 |
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004039136 | 2004-02-17 | ||
| JP2004039136 | 2004-02-17 | ||
| JP2004066487 | 2004-03-10 | ||
| JP2004066487 | 2004-03-10 | ||
| JP2005037097A JP4739772B2 (ja) | 2004-02-17 | 2005-02-15 | 光電変換装置の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005294807A true JP2005294807A (ja) | 2005-10-20 |
| JP4739772B2 JP4739772B2 (ja) | 2011-08-03 |
Family
ID=35327344
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005037097A Expired - Lifetime JP4739772B2 (ja) | 2004-02-17 | 2005-02-15 | 光電変換装置の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4739772B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010001927A1 (ja) * | 2008-07-02 | 2010-01-07 | シャープ株式会社 | 太陽電池モジュールおよびその製造方法 |
| JP2011258996A (ja) * | 2011-09-29 | 2011-12-22 | Sharp Corp | 太陽電池モジュールおよびその製造方法 |
| JP2013030779A (ja) * | 2006-06-05 | 2013-02-07 | Dow Corning Corp | シリコーン樹脂層を含む太陽電池 |
| KR101298313B1 (ko) * | 2006-08-14 | 2013-08-20 | 엘지디스플레이 주식회사 | 가요성 표시장치의 제조 방법 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01105581A (ja) * | 1987-10-19 | 1989-04-24 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JPH04296061A (ja) * | 1991-03-25 | 1992-10-20 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JPH05102500A (ja) * | 1991-10-07 | 1993-04-23 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JP2975766B2 (ja) * | 1992-05-13 | 1999-11-10 | 三洋電機株式会社 | 可撓性のある薄膜太陽電池の製造方法 |
| JP2003504877A (ja) * | 1999-07-13 | 2003-02-04 | アイトゲネーシシエ テクニシエ ホッホシューレ (エーテーハー) | 可撓性薄層太陽電池 |
| JP2005129713A (ja) * | 2003-10-23 | 2005-05-19 | Sharp Corp | 薄膜太陽電池およびその製造方法 |
-
2005
- 2005-02-15 JP JP2005037097A patent/JP4739772B2/ja not_active Expired - Lifetime
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01105581A (ja) * | 1987-10-19 | 1989-04-24 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JP2680582B2 (ja) * | 1987-10-19 | 1997-11-19 | 三洋電機株式会社 | 光起電力装置の製造方法 |
| JPH04296061A (ja) * | 1991-03-25 | 1992-10-20 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JPH05102500A (ja) * | 1991-10-07 | 1993-04-23 | Sanyo Electric Co Ltd | 光起電力装置の製造方法 |
| JP2975766B2 (ja) * | 1992-05-13 | 1999-11-10 | 三洋電機株式会社 | 可撓性のある薄膜太陽電池の製造方法 |
| JP2003504877A (ja) * | 1999-07-13 | 2003-02-04 | アイトゲネーシシエ テクニシエ ホッホシューレ (エーテーハー) | 可撓性薄層太陽電池 |
| JP2005129713A (ja) * | 2003-10-23 | 2005-05-19 | Sharp Corp | 薄膜太陽電池およびその製造方法 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013030779A (ja) * | 2006-06-05 | 2013-02-07 | Dow Corning Corp | シリコーン樹脂層を含む太陽電池 |
| KR101298313B1 (ko) * | 2006-08-14 | 2013-08-20 | 엘지디스플레이 주식회사 | 가요성 표시장치의 제조 방법 |
| WO2010001927A1 (ja) * | 2008-07-02 | 2010-01-07 | シャープ株式会社 | 太陽電池モジュールおよびその製造方法 |
| JP2010016074A (ja) * | 2008-07-02 | 2010-01-21 | Sharp Corp | 太陽電池モジュールおよびその製造方法 |
| US8993875B2 (en) | 2008-07-02 | 2015-03-31 | Sharp Kabushiki Kaisha | Solar battery module and method for manufacturing the same |
| JP2011258996A (ja) * | 2011-09-29 | 2011-12-22 | Sharp Corp | 太陽電池モジュールおよびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4739772B2 (ja) | 2011-08-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5200538B2 (ja) | 薄板ガラス積層体及び薄板ガラス積層体を用いた表示装置の製造方法 | |
| TWI377646B (en) | Substrate structures applied in flexible electrical devices and fabrication method thereof | |
| TWI310207B (en) | Thin film device supply body, method of fabricating thin film device, method of transfer, method of fabricating semiconductor device, and electronic equipment | |
| CN1444436A (zh) | 印刷电路板及其制造方法 | |
| JP2006041135A (ja) | 電子デバイスおよびその製造方法 | |
| CN1444270A (zh) | Cof柔性印刷线路板及制造该线路板的方法 | |
| JP2017535824A (ja) | アレイ基板及びその製造方法、フレキシブル表示パネルと表示装置 | |
| JP2016521247A (ja) | ガラス構造体ならびにガラス構造体の製造および加工方法 | |
| JP4739772B2 (ja) | 光電変換装置の製造方法 | |
| CN110098225B (zh) | 柔性显示面板及其制备方法 | |
| CN104736340A (zh) | 玻璃层叠体及其制造方法、以及具有硅树脂层的支撑基材 | |
| CN1233521C (zh) | 制造金属层压制品的方法 | |
| US20090050352A1 (en) | Substrate structures for flexible electronic devices and fabrication methods thereof | |
| KR102185633B1 (ko) | 유연 기판, 이의 제조방법, 및 이를 포함하는 유연 전자 장치 | |
| CN1713979A (zh) | 耐热性软质层压板的制造方法 | |
| JP2005300930A (ja) | 光電気混載基板の製造方法 | |
| JP7349302B2 (ja) | フッ素含有コア基材の製造方法およびフレキシブルプリント配線板用基板の製造方法 | |
| JP2017193730A (ja) | スパッタリング式無機コンポジット膜を具備するキャリア付き銅箔及びその作成方法 | |
| JP2005011877A (ja) | 回路パターン形成方法 | |
| CN112526660B (zh) | 在弯曲表面上制造纳米光栅的方法、光学器件及电子设备 | |
| JP5760818B2 (ja) | 積層体の製造方法 | |
| TWI491324B (zh) | 軟性基板、具有其之顯示裝置及其製造方法 | |
| JP4041356B2 (ja) | 転写シートの製造方法ならびに配線基板およびその製造方法 | |
| JP4496719B2 (ja) | 回路パターンの転写型およびその製造方法 | |
| JPH0694203B2 (ja) | シリコーンゴム構造物の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20071204 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20071204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100323 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110419 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110428 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4739772 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140513 Year of fee payment: 3 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |