JP2005294556A - 希土類焼結磁石の製造方法 - Google Patents
希土類焼結磁石の製造方法 Download PDFInfo
- Publication number
- JP2005294556A JP2005294556A JP2004107989A JP2004107989A JP2005294556A JP 2005294556 A JP2005294556 A JP 2005294556A JP 2004107989 A JP2004107989 A JP 2004107989A JP 2004107989 A JP2004107989 A JP 2004107989A JP 2005294556 A JP2005294556 A JP 2005294556A
- Authority
- JP
- Japan
- Prior art keywords
- oil
- molded body
- temperature
- rare earth
- sintered magnet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Landscapes
- Manufacturing Cores, Coils, And Magnets (AREA)
Abstract
【課題】 成形体の加工時における強度を向上させ、加工による成形体の破損を防止する。
【解決手段】 希土類元素を含む原料合金微粉を成形してなる成形体を焼結し、希土類焼結磁石を製造する方法である。成形体に油を含浸させる含浸工程と、油が含浸された成形体を含浸工程における油の温度より低い温度に冷却した後に、所望の形状に加工する加工工程とを有する。ここで、油の0℃における動粘度をV0とし、前記油のt℃における動粘度をVtとし、式(1)の関係が成り立つとき、油の動粘度の自然対数の温度係数kがk>0.014である。
logVt=−k・t+logV0 ・・・(1)
【選択図】 図1
【解決手段】 希土類元素を含む原料合金微粉を成形してなる成形体を焼結し、希土類焼結磁石を製造する方法である。成形体に油を含浸させる含浸工程と、油が含浸された成形体を含浸工程における油の温度より低い温度に冷却した後に、所望の形状に加工する加工工程とを有する。ここで、油の0℃における動粘度をV0とし、前記油のt℃における動粘度をVtとし、式(1)の関係が成り立つとき、油の動粘度の自然対数の温度係数kがk>0.014である。
logVt=−k・t+logV0 ・・・(1)
【選択図】 図1
Description
本発明は、希土類元素を含む原料合金微粉を成形してなる成形体を焼結し、希土類焼結磁石を製造する希土類焼結磁石の製造方法に関する。
希土類焼結磁石、例えばNd−Fe−B系焼結磁石は、磁気特性に優れていること、主成分であるNdが資源的に豊富で比較的安価であること等の利点を有することから、近年、その需要は益々拡大する傾向にある。このような状況から、Nd−Fe−B系焼結磁石の磁気特性を向上するための研究開発や、品質の高い希土類焼結磁石を製造するための製造方法の改良等が各方面において進められている。
希土類焼結磁石の製造方法としては、前述の特許文献にも記載されるように、粉末冶金法が知られており、低コストでの製造が可能なことから、広く用いられている。粉末冶金法では、先ず、原料合金インゴットを粗粉砕及び微粉砕し、粒径が数μm程度の原料合金微粉を得る。このようにして得られた原料合金微粉を静磁場中で磁場配向させ、磁場を印加した状態でプレス成形を行う。磁場中成形後、成形体を真空中、または不活性ガス雰囲気中で焼結し、さらに時効処理を行う。
所望の形状の希土類焼結磁石を得る方法には、通常、原料合金微粉をプレスして成形体を得、成形体を焼結したの焼結体に切断加工を行い、1つのブロック状の焼結体から複数個の製品を切り出す方法がある。また、他の方法としては、焼き上がり形状が最終製品に近い形状及び寸法になるようにプレスの金型を設計してプレス成形を行い、成形体を焼結した後に表面研削等の加工を行い、最終製品の形状及び寸法に仕上げる方法がある。
しかしながら、前者の方法では、加工により焼結体から大量の切粉が生じるため、加工の仕方によっては焼結体のロスが多くなり、材料歩留まりが低下してしまう。希土類硼素系焼結磁石の材料は高価であるため、材料歩留まりの低下は、コストに対して致命的な欠陥となる。また、希土類焼結磁石の焼結体は極めて硬く脆いうえに、加工負荷が大きいため、高精度な加工が困難であり、加工時間を長時間要するという問題もある。このように、焼結体の加工コストが、製造コスト増加の重要な原因となっている。また、後者の方法で、例えばハードディスク駆動用のボイスコイルモータ(VCM)に用いられる希土類焼結磁石のような複雑な形状の磁石の成形体を作製する場合、焼き上がり形状が最終製品に近い形状及び寸法になるように成形体を作製すると、成形体内部における材料密度にばらつきが生じ、成形体にクラックが入るという問題がある。
このため、前述の方法とは異なり、焼結前の成形体の段階で最終製品に近い形状に加工を行う方法についての研究がなされている。例えば、特許文献1記載の発明では、グリーン加工時における成形体の酸化を防止するために、希土類焼結磁石用微粉を成形してなる成形体を鉱物油、合成油、又は植物油中に浸漬し、その状態の成形体を回転する加工刃で切断加工する技術が開示されている。この技術によれば、酸素との反応による磁気特性の低下を防止しながら加工能力の向上が可能とされている。
特開平8−181028号公報
ところで、前述のような粉末冶金法により希土類焼結磁石を作製する場合、焼結前の成形体は圧粉体であるために強度が不十分であり、焼結前の成形体に加工を施す方法では割れや欠け等の破損を生じやすく、歩留まりの低下を招くという問題がある。したがって、成形体の段階で加工を行うにあたっては、成形体に十分な強度を持たせることが重要となる。
本発明は、このような従来の実情に鑑みて提案されたものであり、成形体の強度を向上することにより、加工時の成形体の破損を防止することが可能な希土類焼結磁石の製造方法を提供することを目的とする。
前述の問題を解決するために、本発明に係る希土類焼結磁石の製造方法は、希土類元素を含む原料合金微粉を成形してなる成形体を焼結し、希土類焼結磁石を製造する方法であって、前記成形体に油を含浸させる含浸工程と、前記油が含浸された前記成形体を前記含浸工程における前記油の温度より低い温度に冷却した後に、前記成形体を所望の形状に加工する加工工程とを有することを特徴とする。
以上のような本発明の希土類焼結磁石の製造方法では、成形体に油を含浸させた後、成形体を所望の形状となるように加工する。通常の油は、高温では低い動粘度を示し、温度を下げるにつれて高い動粘度を示すようになる。本発明はこの性質を利用したものであり、含浸時と加工時とで油の粘度を変えることが重要である。すなわち、成形体への含浸時には油の温度を相対的に高温として粘度を低下させ、油を容易に且つ十分に成形体内部まで含浸させる。次に、成形体を加工する際には、油の温度を相対的に低温となるように成形体を温度制御し、油の粘度を上昇させ、油の結合力(粘度に比例する)を強めて成形体強度を向上させる。これにより、成形体の強度を向上させることができる。このため、成形体を所望の形状に加工する際に、割れや欠け等の破損を生じにくくなる。また、成形体の強度を高めることにより、成形体の加工速度の向上が図られ、加工時間が短縮される。
本発明の希土類焼結磁石の製造方法によれば、焼結前の成形体の強度を向上させた状態で成形体を加工するので、成形体を加工する際に割れや欠け等が発生することを抑制することができる。したがって、本発明によれば、所望の形状の希土類焼結磁石を歩留まり良く製造することができる。また、本発明の希土類焼結磁石の製造方法によれば、焼結前の成形体の強度を向上させた状態で成形体を加工するので、成形体の加工時間が短縮され、製造時間を短縮することができる。
以下、本発明に係る希土類焼結磁石の製造方法について、図面を参照しながら説明する。
先ず、本発明で製造される希土類焼結磁石について説明する。希土類焼結磁石、中でも希土類硼素系焼結磁石は、希土類元素、遷移金属元素及びホウ素を主成分とするものである。磁石組成は、目的に応じて任意に選択すればよい。
例えば、R−T−B(Rは希土類元素の1種又は2種以上、但し希土類元素はYを含む概念である。TはFeまたはFe及びCoを必須とする遷移金属元素の1種または2種以上であり、Bはホウ素である。)系希土類焼結磁石とする場合、磁気特性に優れた希土類焼結磁石を得るためには、焼結後の磁石組成において、希土類元素Rが20〜40重量%、ホウ素Bが0.5〜4.5重量%、残部が遷移金属元素Tとなるような配合組成とすることが好ましい。ここで、Rは、希土類元素、すなわちY、La、Ce、Pr、Nd、Sm、Eu、Gd、Tb、Dy、Ho、Er、Yb及びLuから選ばれる1種、または2種以上である。中でも、Ndは、資源的に豊富で比較的安価であることから、主成分をNdとすることが好ましい。また、Dyの含有は異方性磁界を増加させるため、保磁力Hcjを向上させる上で有効である。
あるいは、添加元素Mを加えて、R−T−B−M系希土類焼結磁石とすることも可能である。この場合、添加元素Mとしては、Al、Cr、Mn、Mg、Si、Cu、C、Nb、Sn、W、V、Zr、Ti、Mo、Bi、Ga等を挙げることができ、これらの1種または2種以上を選択して添加することができる。これら添加元素Mの添加量は、残留磁束密度等の磁気特性を考慮して、3重量%以下とすることが好ましい。添加元素Mの添加量が多すぎると、磁気特性が劣化するおそれがある。
勿論、これら組成に限らず、希土類焼結磁石として従来公知の組成全般に適用可能であることは言うまでもない。
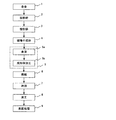
前述の希土類焼結磁石を製造するには、粉末冶金法が採用される。以下、希土類焼結磁石の粉末冶金法による製造方法について説明する。図1は、粉末冶金法による希土類焼結磁石の製造プロセスの一例を示すものである。この製造プロセスは、基本的には、合金化工程1、粗粉砕工程2、微粉砕工程3、磁場中成形工程4、加工工程5、焼結工程6、時効工程7、加工工程8、及び表面処理工程9とにより構成される。なお、酸化防止のために、焼結後までの各工程は、ほとんどの工程を真空中、あるいは不活性ガス雰囲気中(窒素ガス雰囲気中、Arガス雰囲気中等)で行う。
合金化工程1では、原料となる金属、あるいは合金を磁石組成に応じて配合し、不活性ガス、例えばAr雰囲気中で溶解し、鋳造することにより合金化する。鋳造法としては、溶融した高温の液体金属を回転ロール上に供給し、合金薄板を連続的に鋳造するストリップキャスト法(連続鋳造法)が生産性等の観点から好適である。原料金属(合金)としては、純希土類元素、希土類合金、純鉄、フェロボロン、さらにはこれらの合金等を使用することができる。インゴットとして鋳造した場合には、凝固偏析を解消すること等を目的に、必要に応じて溶体化処理を行ってもよい。溶体化処理の条件としては、例えば真空またはAr雰囲気下、700〜1200℃領域で1時間以上保持する。
粗粉砕工程2では、先に鋳造した原料合金の薄板、あるいはインゴット等を、粒径数百μm程度になるまで粉砕する。粉砕手段としては、スタンプミル、ジョークラッシャー、ブラウンミル等を用いることができる。粗粉砕性を向上させるために、水素を吸蔵させて脆化させた後、粗粉砕を行うことが効果的である。
前述の粗粉砕工程2が終了した後、通常、粗粉砕した原料合金粉に粉砕助剤を添加する。粉砕助剤としては、例えば脂肪酸系化合物等を使用することができるが、特に、脂肪酸アミドを粉砕助剤として用いることで、良好な磁気特性、特に高配向度で高い磁化を有する希土類焼結磁石を得ることができる。粉砕助剤の添加量としては、0.03〜0.4重量%とすることが好ましい。粉砕助剤の添加量が0.03重量%未満であると、潤滑剤の磁気特性に与える効果が十分に得られず、0.4重量%以下の添加量であれば、焼結後の残留炭素の量を効果的に低減することができ、希土類焼結磁石の磁気特性を向上させる上で有効である。
粗粉砕工程2の後、微粉砕工程3を行うが、この微粉砕工程3は、例えば気流式粉砕機等を使用して行われる。微粉砕の際の条件は、用いる気流式粉砕機に応じて適宜設定すればよく、原料合金粉を平均粒径が1〜10μm程度、例えば3〜6μmとなるまで微粉砕する。気流式粉砕機としては、ジェットミル等が好適である。ジェットミルは、高圧の不活性ガス(例えば窒素ガス)を狭いノズルより開放して高速のガス流を発生させ、この高速のガス流により粉体の粒子を加速し、粉体の粒子同士の衝突や、衝突板あるいは容器壁との衝突を発生させて粉砕する方法である。ジェットミルは、一般的に、流動層を利用するジェットミル、渦流を利用するジェットミル、衝突板を用いるジェットミル等に分類される。これらのジェットミルのうちでは、流動層を利用するジェットミル、及び渦流を利用するジェットミルが好ましく、特に流動層を利用するジェットミルが好ましい。例えば原料合金粉と粉砕助剤とは比重が大きく異なるが、流動層中及び渦流中では比重の違いに殆ど関係なく良好に粉砕及び混合が行なわれ、特に流動層中では比重の違いは殆ど問題とならないからである。
微粉砕工程3の後、磁場中成形工程4において、原料合金微粉を磁場中にて成形する。具体的には、微粉砕工程3にて得られた原料合金微粉を電磁石を配置した金型内に充填し、磁場印加によって結晶軸を配向させた状態で磁場中成形する。磁場中成形は、成形圧力と磁界方向が平行な縦磁場成形、成形圧力と磁界方向が直交する横磁場成形のいずれであってもよい。さらに、磁界印加手段として、パルス電源と空芯コイルも採用することができる。この磁場中成形は、例えば700〜1300kA/mの磁場中で、100〜200MPa前後の圧力で行えばよい。
磁場中成形工程4においては、原料合金粉末のプレス成形を行う。なお、後述する加工工程5において成形体の輪郭等の加工を行うので、この磁場中成形工程4においては、焼き上がり形状が最終製品に略一致するような形状及び寸法の成形体を成形する必要はない。例えば略直方体状等の比較的単純な形状の成形体が得られるように設計された金型を用いればよい。単純な形状でプレス成形することで、原料合金微粉の圧縮比のばらつきが小さく、クラックが発生し難い成形体を得ることができる。
磁場中成形工程4においては、成形体にクラックが出ないような条件で原料の圧縮を行うことが重要である。具体的には、同一成形体内部における圧縮比の差が小さくなるように、すなわち、成形体内部の場所によらず圧縮比が極力均等になるように、金型内部に充填した原料合金微粉を圧縮成形することが好ましい。また、成形体の部分的な圧縮比が2以上、5以下であることが好ましい。成形体内での圧縮比が前記範囲を超えると、成形体にクラックが発生するおそれがある。
次に、加工工程5において、成形体に加工を施して所望の形状や寸法とする。本発明では、含浸工程5aにおいて成形体に油を含浸させ、次に、油が含浸された成形体を含浸工程5aの油の温度より低温とし、この状態で例えば製品の形状に近い形状に加工する。すなわち、成形体への油の含浸は油の動粘度が低い高温側で行い、成形体の加工は油の動粘度が高い低温側で行う。このように温度調整を行うことで、含浸工程5aにおいては成形体へ容易且つ十分に油を含浸させ、加工工程5bにおいては十分に含浸された油の結合力により成形体の強度が向上するので、加工による成形体の破損が抑制される。この結果、希土類焼結磁石を歩留まりよく製造することができる。また、成形体の強度が向上しているので、極めて堅く脆い焼結体の加工を行う場合に比べて高速な加工が可能となり、加工時間を短縮できる。また、成形体の強度が向上しているので、例えば従来は困難であった成形体の極薄な加工も可能となる。また、本発明の製造方法では、例えば成形圧力を向上させて成形体を高密度化したり、成形体を構成する原料微粉の粒度分布を調整したりするような他の成形体強度向上の手法で問題となる配向度の低下や、成形の際のかじり等が発生するおそれはない。さらに、成形体での加工は、焼結体の加工を行う場合に比べて加工が容易であることから、加工代の削減にも繋がる。
前述の特許文献1においては、酸素を含む雰囲気を遮断する目的で成形体を油に浸漬した状態で加工する方法についての記載があるが、成形体内部まで油を含浸させて成形体強度を向上させることについては考慮されていない。
本発明で用いる油としては、高温側で低粘度を示し、低温側で高粘度を示す液体状の油であれば、合成油、鉱物油、植物油等、様々なものを用いることができるが、例えば水のように0℃程度の低温で固体化する液体は、成形体に含浸させて温度を下げると、固体化時の体積変化が大きく成形体の形状が保てないため、採用できない。成形体内部まで容易に且つ十分に含浸を進行させる観点から、含浸する温度では極力低い粘度を示し、且つ、成形体を製品の形状に加工する際には油の結合力により成形体強度を向上させる観点から、極力高い粘度を示す油が好ましい。
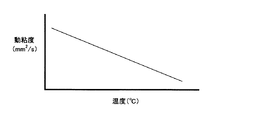
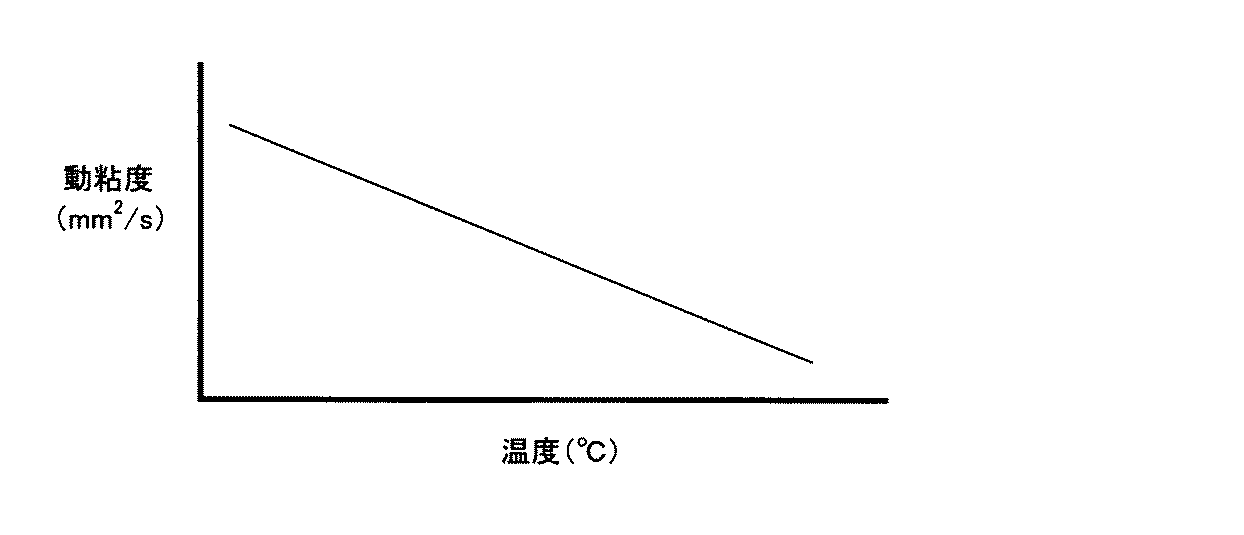
ところで、工業用の潤滑油の動粘度は、下記式(1)のように表される。式(1)中、V0は油の0℃における動粘度、Vtは油のt℃における動粘度、kは油の動粘度の自然対数の温度係数である。すなわち、図2に示すように、油の動粘度の対数は、温度に対してほぼ直線関係を有して小さくなる。図2の横軸は温度を表し、縦軸(対数軸)は油の動粘度Vを表す。
logVt=−k・t+logV0 ・・・(1)
logVt=−k・t+logV0 ・・・(1)
式(1)及び図2のように、温度を上げると動粘度が低下するという性質は全ての油に共通するが、油によってその傾向は異なる。例えば機械装置の潤滑油の場合、機械始動時に温度が低温であると粘度が低すぎて使用に適さないため、使用前に始業運転を行うことにより油の温度を高め、装置が要求する粘度となるように調整している。当然、この粘度調整の時間を短縮するためには、粘度の温度変化率、すなわち式(1)における係数kの値ができるだけ小さいことが望まれる。
本発明で用いる油としては、これとは逆に、係数kの値が大きいことが好ましい。具体的にはk>0.014であることが好ましい。係数kの値が大きい油は、含浸時と加工時との温度差を小さく設定する場合であっても、加工時に高い動粘度を示すため、高い成形体強度を得ることができる。
また、油の0℃における動粘度V0は、V0>450mm2/sであることが好ましい。動粘度V0が前記のように高い油を用いることで、成形体強度をさらに向上させることができ、成形体の破損をより確実に抑制できる。ただし、V0が高すぎると、含浸工程5aにおいて成形体への含浸が困難となるおそれがあるため、V0は3800mm2/sを超えないことが好ましい。
また、油の0℃における動粘度V0は、V0>450mm2/sであることが好ましい。動粘度V0が前記のように高い油を用いることで、成形体強度をさらに向上させることができ、成形体の破損をより確実に抑制できる。ただし、V0が高すぎると、含浸工程5aにおいて成形体への含浸が困難となるおそれがあるため、V0は3800mm2/sを超えないことが好ましい。
なお、本発明で用いることのできる油としては、例えば下記表1に示すような油A〜Hがある。これらの油は市販されている。油A〜Hの係数k、0℃における動粘度V0、及び動粘度V0の対数Log V0を下記表1に示す。油A〜Hの中では、係数kが0.014を上回る油C〜Hを用いることが好ましく、特に0℃における動粘度V0が450mm2/sを上回る油C,D,E,Gが好ましい。
含浸工程5aにおいて、成形体に油を含浸する方法としては、油等の液体を含浸する公知の方法を採用できる。単純に油の中に成形体を浸漬するだけでもかまわないが、成形体を油に浸漬後、油を収容した容器ごとロータリーポンプ等で減圧する方法を採用することが好ましい。この方法を採用することで、成形体内部まで充分且つ短時間にて含浸を進行させられる。含浸の条件は、成形体や油の種類に応じて適宜設定すればよい。
また、含浸工程5aでの油の温度は、含浸に適する動粘度を示す温度となるように、油ごとに適宜設定すれば良いが、例えば室温(25℃)より高い温度とすることが好ましい。室温以下である場合、成形体への油の含浸が困難となるおそれがある。逆に、油の温度が高すぎると安全性に問題があるため、例えば80℃未満であることが好ましい。この時の油の動粘度VGとしては、350mm2/s以下である。
成形体加工工程5bにおいて成形体を加工するための加工方法としては、ワイヤーによるワイヤーカット、回転刃を用いた切断加工等、公知の方法を制限なく採用することができる。
成形体を加工する際の雰囲気は、N2雰囲気等の非酸化性雰囲気や減圧とすることが好ましい。また、通常、希土類焼結磁石の成形体を加工する際には、成形体の酸化を防ぐために雰囲気を制御する必要があるが、本発明では成形体に油が含浸していることにより空気の遮断性が良好とされているので、大気中等の簡便な雰囲気での加工も可能である。また、被加工物である成形体とワイヤーソー等の切断工具との間に油を供給しながら成形体を加工する方法を採用してもかまわない。
また、成形体加工工程5bにおける成形体の温度は、油が含浸された成形体の強度が適度に向上するような温度に設定すればよく、例えば室温より低い温度が好ましく、10℃未満であることがより好ましい。この時の油の動粘度VKとしては、700mm2/s以上である。ただし、成形体の温度があまり低すぎると、成形体を冷却するための冷却装置のコストが上昇するおそれがある。
次に焼結工程6において、焼結処理を実施する。すなわち、前述のように所望の形状に加工した成形体を、真空又は不活性ガス雰囲気中(窒素ガス雰囲気中、Arガス雰囲気中等)で焼結する。この焼結工程6においては、必要に応じて脱油処理を行ってもよい。
焼結温度は、組成、粉砕方法、粒度と粒度分布の違い等、諸条件により調整する必要があるが、例えば1000〜1150℃で5時間程度焼結すればよく、焼結後、急冷することが好ましい。
焼結後、時効工程7において、得られた焼結体に時効処理を施すことが好ましい。この時効処理は、得られる希土類焼結磁石の保磁力Hcjを制御する上で重要な工程であり、例えば不活性ガス雰囲気中あるいは真空中で時効処理を施す。時効処理としては、2段時効処理が好ましく、1段目の時効処理工程では、800℃前後の温度で1〜3時間保持する。次いで、室温〜200℃の範囲内にまで急冷する第1急冷工程を設ける。2段目の時効処理工程では、550℃前後の温度で1〜3時間保持する。次いで、室温まで急冷する第2急冷工程を設ける。600℃近傍の熱処理で保磁力Hcjが大きく増加するため、時効処理を一段で行う場合には、600℃近傍の時効処理を施すとよい。
前記時効工程7の後、加工工程8及び表面処理工程9を行う。加工工程8は、所望の形状に機械的に成形する工程であるが、焼結前の成形工程5において製品形状に近い形状に成形体を予め加工してある場合には、省略してもよい。また、加工工程8を実施する場合でも、従来の方法に比べて、焼結後の加工量や、焼結後の加工に用いる加工治具への負荷を大幅に低減することができる。表面処理工程9は、得られた希土類焼結磁石の酸化を抑えるために行う工程であり、例えばメッキ被膜や樹脂被膜を希土類焼結磁石の表面に形成する。
以下、本発明を適用した具体的な実施例について、実験結果に基づいて説明する。なお、本発明は以下の実施例の記載に限定されるものではない。
希土類焼結磁石の成形体の作製
原料となる金属あるいは合金を所定の組成となるように配合し、アルミナ坩堝中で高周波溶解により溶製された合金を、ストリップキャスト法により1mm以下の厚さの薄板状合金とした。合金組成は、Nd30.7重量%、Dy1.5重量%、Cu0.3重量%、Al0.15重量%、B1.02重量%、Fe残部である。
原料となる金属あるいは合金を所定の組成となるように配合し、アルミナ坩堝中で高周波溶解により溶製された合金を、ストリップキャスト法により1mm以下の厚さの薄板状合金とした。合金組成は、Nd30.7重量%、Dy1.5重量%、Cu0.3重量%、Al0.15重量%、B1.02重量%、Fe残部である。
薄板状合金は、十分に排気された炉内において、室温付近で水素を吸蔵させて脆化させ、そのまま昇温させ、Arフロー若しくは排気によって脱水素を行った。脆化した薄板合金を、窒素雰囲気中で機械的粉砕により数百μmまで粗粉砕し、さらに窒素気流中のジェットミルにより、平均粒径4μmまで微粉砕した。
粉砕した原料合金微粉を、酸素を遮断したまま成形工程に供した。成形工程では、磁場成形機を用い、磁界によって得られた原料合金微粉の粒子の結晶方向が配向された圧粉体(成形体)を得た。成形工程においても、雰囲気中の酸素の量は厳しく制御し、500ppm以下とした。また、成形体の形状は、20mm×50mm×120mmの直方体形状とした。成形圧は120MPaである。
成形体の含浸・加工
前述のように作製した成形体を下記表2に示すような特性を有する油に浸漬し、成形体に油を含浸させた。次に、油を含浸させた成形体を加工し、サンプル1〜サンプル6を得た。含浸時の油の温度及び加工時の成形体の温度は、下記表2に示すように制御した。また、比較例として、前述のように作製した成形体に油を含浸させず、そのままの状態で加工を行い、サンプル7を得た。
前述のように作製した成形体を下記表2に示すような特性を有する油に浸漬し、成形体に油を含浸させた。次に、油を含浸させた成形体を加工し、サンプル1〜サンプル6を得た。含浸時の油の温度及び加工時の成形体の温度は、下記表2に示すように制御した。また、比較例として、前述のように作製した成形体に油を含浸させず、そのままの状態で加工を行い、サンプル7を得た。
評価
以上のサンプル1〜サンプル6を500個ずつ作製したときに、割れや欠けが生じた成形体の数を数えた。結果を下記表2に示す。また、各サンプルの、油の含浸時の温度における動粘度及び加工時の温度における動粘度を、併せて下記表2に示す。
以上のサンプル1〜サンプル6を500個ずつ作製したときに、割れや欠けが生じた成形体の数を数えた。結果を下記表2に示す。また、各サンプルの、油の含浸時の温度における動粘度及び加工時の温度における動粘度を、併せて下記表2に示す。
表2から、成形体に油を含浸させるとともに、加工時の温度を含浸時より下げることで、加工による成形体の破損数が減少することがわかる。特に、含浸時の油の温度及び加工時の成形体の温度を表2に示す範囲で変え、油の含浸時の温度における動粘度及び加工時の温度における動粘度を適正に制御することで、成形体の破損数を減少できることがわかる。
油の特性の検討
前述の製造方法と同様にして、希土類焼結磁石の成形体を作製した。次に、下記表3に示すような特性を有する油を用意し、それぞれの油に成形体を浸漬し、前記と同様にして油を含浸させた。次に、油を含浸させた成形体を加工し、サンプル8〜サンプル15を得た。含浸時の油の温度は40℃、加工時の成形体の温度は−10℃となるように制御した。そして、サンプル7〜サンプル14についても、サンプル1〜サンプル7と同様に、成形体の加工時に割れや欠けが生じた数を数えた。結果を下記表3に示す。
前述の製造方法と同様にして、希土類焼結磁石の成形体を作製した。次に、下記表3に示すような特性を有する油を用意し、それぞれの油に成形体を浸漬し、前記と同様にして油を含浸させた。次に、油を含浸させた成形体を加工し、サンプル8〜サンプル15を得た。含浸時の油の温度は40℃、加工時の成形体の温度は−10℃となるように制御した。そして、サンプル7〜サンプル14についても、サンプル1〜サンプル7と同様に、成形体の加工時に割れや欠けが生じた数を数えた。結果を下記表3に示す。
表3から明らかなように、油の0℃における動粘度V0が450mm2/sより大きく、また、温度係数kが0.014より大きい値をとるサンプルでは、油の特性が前記範囲から外れるサンプルに比べて、成形体加工時の破損がより減少している。ただし、油の0℃における動粘度V0が3800mm2/sと高い値を示すサンプル15では、含浸時に油が高動粘度を示して成形体への含浸が困難であったことから、成形体への含浸が容易な油の選択が重要であるとわかる。
1 合金化工程、2 粗粉砕工程、3 微粉砕工程、4 磁場中成形工程、5 加工工程、6 焼結工程、7 時効工程、8 加工工程、9 表面処理工程
Claims (8)
- 希土類元素を含む原料合金微粉を成形してなる成形体を焼結し、希土類焼結磁石を製造する方法であって、
前記成形体に油を含浸させる含浸工程と、
前記油が含浸された前記成形体を前記含浸工程における前記油の温度より低い温度に冷却した後に、前記成形体を所望の形状に加工する加工工程と
を有することを特徴とする希土類焼結磁石の製造方法。 - 前記含浸工程において、前記油を室温より高い温度とし、
前記加工工程において、前記油が含浸された前記成形体を室温より低い温度に冷却することを特徴とする請求項1記載の希土類焼結磁石の製造方法。 - 前記油の0℃における動粘度をV0とし、前記油のt℃における動粘度をVtとし、下記式(1)の関係が成り立つとき、前記油の動粘度の自然対数の温度係数kがk>0.014であることを特徴とする請求項1記載の希土類焼結磁石の製造方法。
logVt=−k・t+logV0 ・・・(1) - 前記油の0℃における動粘度V0が、V0>450mm2/sであることを特徴とする請求項1乃至3のいずれか1項記載の希土類焼結磁石の製造方法。
- 前記油の0℃における動粘度V0が、V0<3800mm2/sであることを特徴とする請求項4記載の希土類焼結磁石の製造方法。
- 室温以上、80℃未満の温度で前記含浸工程を行い、10℃未満の温度で前記加工工程を行うことを特徴とする請求項1乃至5のいずれか1項記載の希土類磁石の製造方法。
- 前記含浸工程温度での油の動粘度VGを350mm2/s以下とし、前記加工工程温度での油の動粘度VKを700mm2/s以上とすることを特徴とする請求項1乃至6のいずれか1項記載の希土類磁石の製造方法。
- 前記含浸工程において、前記油に前記成形体を浸漬した状態で減圧して、前記含浸を行うことを特徴とする請求項1記載の希土類焼結磁石の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004107989A JP2005294556A (ja) | 2004-03-31 | 2004-03-31 | 希土類焼結磁石の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004107989A JP2005294556A (ja) | 2004-03-31 | 2004-03-31 | 希土類焼結磁石の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005294556A true JP2005294556A (ja) | 2005-10-20 |
Family
ID=35327145
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004107989A Withdrawn JP2005294556A (ja) | 2004-03-31 | 2004-03-31 | 希土類焼結磁石の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005294556A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006098238A1 (ja) * | 2005-03-14 | 2006-09-21 | Neomax Co., Ltd. | 希土類磁石の製造方法および含浸装置 |
| JP2025094959A (ja) * | 2020-03-26 | 2025-06-25 | 株式会社プロテリアル | 希土類系焼結磁石の製造方法および湿式成形装置 |
-
2004
- 2004-03-31 JP JP2004107989A patent/JP2005294556A/ja not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006098238A1 (ja) * | 2005-03-14 | 2006-09-21 | Neomax Co., Ltd. | 希土類磁石の製造方法および含浸装置 |
| JPWO2006098238A1 (ja) * | 2005-03-14 | 2008-08-21 | 日立金属株式会社 | 希土類磁石の製造方法および含浸装置 |
| JP4743120B2 (ja) * | 2005-03-14 | 2011-08-10 | 日立金属株式会社 | 希土類磁石の製造方法および含浸装置 |
| JP2025094959A (ja) * | 2020-03-26 | 2025-06-25 | 株式会社プロテリアル | 希土類系焼結磁石の製造方法および湿式成形装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101378090B1 (ko) | R-t-b계 소결 자석 | |
| JP6798546B2 (ja) | R−t−b系焼結磁石の製造方法 | |
| JP2017157832A (ja) | R−t−b系永久磁石 | |
| JP2009302318A (ja) | RL−RH−T−Mn−B系焼結磁石 | |
| JP4433282B2 (ja) | 希土類磁石の製造方法及び製造装置 | |
| JP4033884B2 (ja) | 希土類焼結磁石の製造方法 | |
| JP7750281B2 (ja) | R-t-b系焼結磁石の製造方法 | |
| JP2007266038A (ja) | 希土類永久磁石の製造方法 | |
| JP4543940B2 (ja) | R−t−b系焼結磁石の製造方法 | |
| JP2014220373A (ja) | 希土類焼結磁石の製造方法 | |
| JP2007266199A (ja) | 希土類焼結磁石の製造方法 | |
| JP4415374B2 (ja) | 希土類焼結磁石の製造方法 | |
| JP2005197299A (ja) | 希土類焼結磁石及びその製造方法 | |
| JP2008214661A (ja) | 希土類焼結磁石の製造方法 | |
| JP2005268668A (ja) | 希土類焼結磁石の製造方法及び製造装置 | |
| JP4955217B2 (ja) | R−t−b系焼結磁石用原料合金及びr−t−b系焼結磁石の製造方法 | |
| JP5942922B2 (ja) | 希土類焼結磁石の製造方法 | |
| JP4076080B2 (ja) | 希土類永久磁石の製造方法 | |
| JP2022174820A (ja) | 希土類焼結磁石及び希土類焼結磁石の製造方法 | |
| JP4591748B2 (ja) | 希土類焼結磁石の製造方法及び製造装置 | |
| JP4506973B2 (ja) | 希土類焼結磁石の製造方法、焼結磁石用原料合金粉の粉砕方法 | |
| JP2005283268A (ja) | 粉体評価方法、希土類焼結磁石及びその製造方法 | |
| JP2005136356A (ja) | 希土類焼結磁石の製造方法 | |
| JP2005213544A (ja) | 磁場中成形方法及び希土類焼結磁石の製造方法 | |
| JP4484024B2 (ja) | 希土類焼結磁石及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20070605 |