EP4155442B1 - Maschinenverbund ringspinnmaschine/kreuzspulautomat - Google Patents
Maschinenverbund ringspinnmaschine/kreuzspulautomat Download PDFInfo
- Publication number
- EP4155442B1 EP4155442B1 EP22195764.0A EP22195764A EP4155442B1 EP 4155442 B1 EP4155442 B1 EP 4155442B1 EP 22195764 A EP22195764 A EP 22195764A EP 4155442 B1 EP4155442 B1 EP 4155442B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spinning
- machine
- tube
- ring
- transport system
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H9/00—Arrangements for replacing or removing bobbins, cores, receptacles, or completed packages at paying-out or take-up stations ; Combination of spinning-winding machine
- D01H9/18—Arrangements for replacing or removing bobbins, cores, receptacles, or completed packages at paying-out or take-up stations ; Combination of spinning-winding machine for supplying bobbins, cores, receptacles, or completed packages to, or transporting from, paying-out or take-up stations ; Arrangements to prevent unwinding of roving from roving bobbins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/06—Supplying cores, receptacles, or packages to, or transporting from, winding or depositing stations
- B65H67/063—Marking or identifying devices for packages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/06—Supplying cores, receptacles, or packages to, or transporting from, winding or depositing stations
- B65H67/064—Supplying or transporting cross-wound packages, also combined with transporting the empty core
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H13/00—Other common constructional features, details or accessories
- D01H13/32—Counting, measuring, recording or registering devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
Definitions
- the invention relates to a device for operating a machine combination comprising a ring spinning machine and a cross-winding machine, wherein a first part of a tube and spinning cop transport system is arranged in the area of the ring spinning machine and a second part of the tube and spinning cop transport system is arranged in the area of the cross-winding machine and a device is provided which monitors the completeness of the peg trays carrying fresh spinning cops or empty tubes and which circulate in the tube and spinning cop transport system.
- spinning cops are produced which, as is well known, have a relatively small amount of yarn and are therefore wound into large-volume cross-wound bobbins on textile machines downstream in the production process, preferably on the winding stations of automatic cross-winders.
- the well-known automatic cross-winding machines have various handling and sensor devices in the area of their winding stations, by means of which the thread drawn off the spinning cop during the rewinding process is continuously processed and monitored.
- the winding units of automatic cross-winding machines have a so-called thread cleaner, which monitors the running thread for thread defects such as thick spots, thin spots or double threads and ensures that such serious thread defects are cut out immediately.
- the spinning bobbins are first fed to a measuring, counting, and sorting device located between the ring spinning machine and the automatic cross-winder.
- the spinning bobbins are evaluated according to various quality criteria. sensory checked and, if necessary, sorted out, whereby the spinning station that produced the spinning cop in question is also determined.
- the peg trays for the spinning cops each have a special identification marking.
- the spinning cops finished at the spinning stations of the ring spinning machine are each positioned on one of these marked peg trays in such a way that it is later identifiable, if necessary, which of the spinning stations of the ring spinning machine produced the respective spinning cop.
- the peg trays are each equipped with a marking element embodied as an erasable and writable memory chip.
- the memory chip records which of the spinning stations of a ring spinning machine produced the respective spinning cop. This means that if it is determined at a winding station of the automatic cross-winder, for example using a thread clearer, that a spinning cop does not contain the correct yarn material, it is relatively easy to determine which of the spinning stations of a ring spinning machine upstream in the production process produced the defective spinning cop.
- the DE3902181A1 shows a management method for spinning machines in which an identifier is applied to each bobbin plate for transporting the spinning bobbins produced by a spinning unit to the winding units of a winding device.
- the identifier is read, and the spinning unit from which the respective bobbin originates is stored.
- the thread is rewound from the bobbin, thread defects are detected; the identifier applied to the bobbin plate of the respective bobbin is read, and the stored information is analyzed for spinning unit errors.
- the tube and bobbin transport system should accordingly contain exactly 1200 peg trays, which, as indicated, makes it significantly more difficult or even falsifies the identification of malfunctioning spinning positions
- a disadvantage of this method is that if a peg tray falls out or is removed from the transport and drive belt of the tube and bobbin transport system of the ring spinning machine, the entire take-up is discarded. This means that the known method cannot identify malfunctioning ring spinning machine spinning stations if a peg tray is missing.
- the object of the invention is to develop a device which prevents an empty pocket in the transport and drive belt of the tube and bobbin transport system of the ring spinning machine from causing the entire take-off to be rejected.
- a device which is characterized in that in an area between the second part and the first part of the tube and spinneret transport system there is a writing device which ensures continuous marking of the peg trays loaded with empty tubes which enter the first part from the second part of the tube and spinneret transport system, and in that in the area between the first part and the second part of the tube and spinneret transport system there is a reading and writing station which detects the marking of the peg trays loaded with fresh spinnerets which leave the first part of the tube and spinneret transport system and which, if it is not continuously marked on the peg trays detects the absence of at least one peg tray, immediately initiates a correction of the current spinning position number of the ring spinning machine.
- the device according to the invention has the particular advantage that the reading and writing station immediately detects the absence of a peg tray and immediately corrects a gap in the drive and conveyor belt of the tube and bobbin transport system of the ring spinning machine in such a way that a correct assignment of the peg trays to the spinning station numbers is still possible.
- the read/write station immediately interprets a gap in the continuous marking of the peg trays as a loss of at least one peg tray and then immediately ensures that the current spinning position number of the ring spinning machine is corrected. Such a correction thus ensures that the relevant take-off is not discarded during the next counter check, but rather that the spinning position numbers are correctly assigned to the spinning positions of the ring spinning machine.
- the read and write station evaluates the absence of a number in the otherwise continuous identification of the peg trays equipped with spinning cops leaving the first part of the tube and spinning cop transport system as a loss of a peg tray
- the current spinning station number is incremented by 1. This means that if a missing peg tray is detected, the count is corrected from the next spinning cop onwards by adding a 1. If, for example, it is detected that the peg tray with the number 99 is missing, the 1 is added after the gap at the peg tray which is actually the 99th according to the count and the spinning cop is thus correctly assigned to spinning station 100.
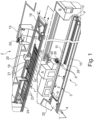
- the Figure 1 shows schematically, in perspective view, an embodiment of a machine combination ring spinning machine/cross-winding machine in which the device according to the invention or the method according to the invention is used.
- spinning cops 13 are manufactured which have relatively little yarn material and which are therefore later wound on the winding stations 16 of a cross-winding machine 2, as in Figure 3 shown, are rewound into large-volume cross-wound bobbins 48.
- the thread 35 drawn off from the spinning cop 13 is scanned by various handling and sensor devices, whereby the data determined often provide information about the operating state of the spinning station 8 of the ring spinning machine 1 that produced the respective spinning cop 13.
- ring spinning machines 1 generally have, between their end frames A and B, a plurality of identical spinning stations 8 arranged adjacent to one another on both longitudinal sides of the ring spinning machine 1, on which spinning cops 13 are produced.
- Such ring spinning machines 1 also often have, in the area of their often more than a thousand spinning stations, a first part 3 of a tube and spinning cop transport system 6.
- peg trays 14 circulate, each of which is equipped with a writable and erasable memory chip, which enables precise identification of the peg tray 14.
- the ring spinning machine 1 has a part of the tube and bobbin transport system 6, which is designated by the reference number 3.
- This part 3 has a drive and conveyor belt 9, which is guided around the numerous spinning stations 8 of the ring spinning machine 1 and is generally upright and which is provided with corresponding pockets arranged between projections for conveying Figure 1 not shown peg trays 14.
- Part 3 of the tube and spinning cop transport system 6 also has a long transport section, a so-called Cowemat section 10 or 11, in the area of the longitudinal sides of the ring spinning machine 1, wherein the Cowemat sections 10 or 11 are coupled at the machine end via a so-called Cowemat connecting section 12.
- the spinning positions 8 of the ring spinning machine 1, which are Figure 1 are only indicated very schematically by some feed bobbins 30, some drafting systems 26 and some spinning spindles 28, will be explained later on the basis of the Fig. 2 explained in more detail.
- the spinning cops 13 produced by the spinning stations 8 of the ring spinning machine 1 are transferred, after their completion, by means of a known (not shown) doffing device, preferably by means of a so-called COWEMAT, onto numerically labeled peg trays 14 positioned in front of the spinning stations 8.
- the peg trays 14 loaded with fresh spinning cops 13 are then conveyed by part 3 of the tube and spinning cop transport system 6 arranged in the area of the ring spinning machine 1 to part 7 of this tube and spinning cop transport system 6 installed in the area of the automatic cross-winder 2.
- peg trays 14 loaded with empty tubes 5 are conveyed back from part 7 of the tube and spinning cop transport system 6, i.e. from the automatic cross-winder 2, to part 3 of the tube and spinning cop transport system 6 of the ring spinning machine 1.
- a writing device 4 is installed, with which the pegs loaded with empty tubes 5 entering part 3 of the tube and spinning cop transport system 6 Trays 14 are written with a consecutive number.
- the writing device 4 labels the incoming peg trays 14, each equipped with a writable and erasable memory chip and a blank sleeve 5, with consecutive numbers.
- a read and write station 25 is installed, which counts the incoming peg trays 14 equipped with fresh spinning cops 13 and monitors whether the incoming peg trays 14 have consecutive numbers.
- both the writing device 4 and the reading and writing station 25 are connected to a central control unit 55 of the machine network, which is installed, for example, in the area of the automatic cross-winder 2.
- the cross-winding machine 2 is also Figure 1 shown only very schematically.
- This means that the representation of the automatic winder 2 is essentially limited to the energy and operating unit 15, to position information for the winding units 16 and to part 7 of the tube and spinning cop transport system 6.
- the exact design of the winding units 16 of the automatic winder 2 and the function of these winding units 16 will be explained later on the basis of the Figure 3 explained in more detail.
- the part 7 of the tube and spinning cop transport system 6 arranged in the area of the automatic cross-winder 2 has various sections on which peg trays 14 circulate and which serve to supply the winding stations 16 of the automatic cross-winder 2 with fresh spinning cops 13 or to dispose of the winding stations 16 of empty tubes 5.
- the peg trays 14 are then transported via the bobbin feed section 18 to the area of one or more preparation sections 19, each of which has a bobbin preparation station 20 positioned thereon. Furthermore, the preparation sections 19 are each connected via a removal section 21 to a so-called storage section 22, which alternately switches from left-hand to right-hand rotation. Via the storage section 22, the spinning bobbins 13 arranged on the peg trays 14 reach the inlet area of cross-transport sections 23, which are each arranged below the individual winding units 16 of the automatic cross-winder 2 and have a so-called unwinding position.
- the cross-transport sections 23 are also connected at their ends to a tube return section 24, via which the peg trays 14 loaded with unwound empty tubes 5 are returned to the ring spinning machine 1.
- FIG 2 1 is a schematic representation of a section of a longitudinal side of a ring spinning machine 1 with two adjacent spinning stations 8.
- each of the spinning stations 8 has a plug-in unit 26 and a drivable spinning spindle 28 mounted for rotation about a spindle axis 27, on the spindle shaft of which the yarn tube of a spinning cop 13 can be secured.
- a roving 31 originating from a feed bobbin 30, for example a flyer bobbin arranged above the drafting unit 26, is drawn in the drafting unit 26 to a desired yarn thickness.
- the drawn fiber strand is delivered to a yarn tube arranged on a rotating spinning spindle 28, and the fiber strand is given a twist in the process.
- the resulting thread 35 is then wound onto the yarn tube to form a spinning cop 13.
- the thread 35 is guided between the drafting system 26 and the spinning cop 13 by a thread guide 36, a balloon constriction ring 37 and a rotating ring traveler 39 which is rotatably mounted on a spinning ring 38 and dragged along by the thread 35 during spinning operation.
- the drivable spinning spindles 28 of the spinning stations 8 are each fixed with their spindle housing 40 to a spindle bank 41 which extends in the longitudinal direction of the ring spinning machine 1 and which in turn is fixed in a stationary manner to a machine frame of the ring spinning machine 1.
- the spinning spindles 28 are either equipped with an individual drive or, as in the exemplary embodiment, are driven during spinning by a machine-long, rotating, driven tangential belt 44 and rotates.
- FIG. 3 shows a schematic side view of a winding station 16 of a cross-winding machine 2.
- the spinning cops 13 produced on the spinning stations 8 of a ring spinning machine 1 upstream in the production process which have relatively little yarn, are rewound into large-volume cross-wound bobbins 48, which, after their completion, are transferred by means of a service unit (not shown) to the machine-length cross-wound bobbin transport device 17 and transported to a bobbin loading station or the like arranged at the end of the machine.
- the winding units 16 of such automatic cross-winding machines 2 are also equipped with various handling and sensor devices which enable proper operation of the winding units 16 during the rewinding process of the spinning cops 13.
- One of these handling devices is, for example, the winding device designated by the reference number 29, which has a bobbin frame 33 mounted so as to be movable about a pivot axis 32.
- the cheese 48 rests with its surface on a bobbin drive roller 34 during the regular winding process and is driven by it via frictional engagement.
- the bobbin drive roller 34 is connected, for example, to an electromotive
- a single drive is connected, which is connected to a winding station computer 42 via a control line.
- a thread laying device 43 is provided for traversing the thread 35 that has run onto the cross-wound bobbin 48 during the winding process. This device constantly traverses the thread 35 between the two end faces of the cross-wound bobbin 48.
- Each of the winding units 16 also has a suction nozzle 49 which can be subjected to negative pressure and is pivotably mounted for handling the so-called upper thread, a gripper tube 50 which can also be subjected to negative pressure and is pivotably mounted for handling the lower thread, and a pneumatic thread splicing device 51 by means of which, if necessary, for example after a thread break, the thread ends of the upper and lower threads can be reconnected, almost identically.
- Such winding units 16 are also often equipped with additional devices, such as a bobbin thread sensor 52, a thread tensioner 53, an electronic thread cleaner 54, a thread cutter 56, a waxing device 57, and a thread tension sensor 58. These devices are also generally connected to the winding unit computer 42 via control and signal lines.
- additional devices such as a bobbin thread sensor 52, a thread tensioner 53, an electronic thread cleaner 54, a thread cutter 56, a waxing device 57, and a thread tension sensor 58.
- the electronic thread cleaner 54 continuously monitors the quality of the running thread 35. This means that the thread cleaner 54 continuously checks the thread 35 passing through it and detects serious thread defects, such as thread breaks, double threads, or thin and thick spots.
- the running thread 35 is also often scanned by a thread tension sensor 58 during the rewinding process.
- a hard-wound spinning cop 13 can, for example, be interpreted as an indication that the ring traveler 39 of the spinning station 8 that produced the spinning cop 13 in question is in a state of wear that gives rise to concerns that the affected spinning station 8 will continue to produce spinning cops 13 that are too hard and thus unusable in the future, and that it is therefore advantageous to inspect the spinning station 8 and, if necessary, repair it.
- a ring spinning machine 1 When starting a new yarn batch, for example, a ring spinning machine 1 must first be supplied with empty tubes 5. This means that in the case of a ring spinning machine 1 with, for example, 1200 spinning positions, 1200 peg trays 14 equipped with empty tubes 5 are initially fed into the ring spinning machine 1 via the tube and bobbin transport system 6. The peg trays 14 are provided with a consecutive number in the outlet area of the empty tubes 5 in the winding machine 2. When the storage limit is reached, they are numbered consecutively again starting with 1. The range for the consecutive numbers does not have to be limited to the number of spinning positions 8; for example, it can extend over the range 1 - 4095. The number of the peg tray 14 that is located in front of the respective spinning position 8 of the ring spinning machine 1 is not known.
- the empty bobbins 5 are transferred to the spinning spindles 28 of the spinning stations 8 in a doffing device, for example, a so-called COWEMAT, and then wound with yarn material.
- the finished spinning bobbins 13 are loaded, also by the doffing device, in a common doffing process onto their corresponding peg trays 14, each positioned in front of the spinning stations 8.
- the first peg tray 14 after a new doff arriving at the read/write station 25 is assigned the spinning station number 1 and the current doff number.
- the entered number for example, from the range 1 - 4095, is also saved.
- the labeling of the peg trays 14 should be consecutive; for example, peg trays 14 with the numbers 96, 97, 98, and 99 should be followed by a peg tray 14 with the number 100.
- the read and write station 25 detects that, for example, after the peg tray If peg tray 14 with the number 98 follows a peg tray 14 with the number 100, this is a sure indication for the read and write station 25 that the drive and conveyor belt 9 of the tube and bobbin transport system 6 of the ring spinning machine 1 has a gap. This means that the peg tray 14 with the number 99, which should have been positioned in front of the corresponding spinning station 8 of the ring spinning machine 1 during the doffing process, is missing. The spinning station number of the ring spinning machine 8 is then increased by a factor of 1 before writing, since the peg tray 14 with the number 99 is missing.
- the number of spinning stations 8 of the ring spinning machine 1 again corresponds to the number of peg trays 14 circulating in the tube and bobbin transport system 6, with the result that the take-off is not rejected, but the following spinning station numbers are specifically assigned to the respective spinning stations 8 of the ring spinning machine 1.
- Ring spinning machine 33 spool frame 2 automatic cross-winder 34 spool drive roller 3 first part of 6 35 thread 4 Writing device 36 Thread guide 5 Empty tube 37 Balloon constriction ring 6 Tube and bobbin transport system 38 spinning ring 7 second part of 6 39 Ring walker 8 Spinning position of 1 40 spindle housing 9 Drive and conveyor belt 41 spindle bench 10 Cowemat route 42 winding station calculator 11 Cowemat route 43 Thread laying device 12 Cowemat connecting route 44 Tangential belt 13 spinning heads 45 Ring bench 14 Peg Tray 46 Bank of 37 15 Energy and control unit of 2 47 Bank of 36 16 Spooling unit of 2 48 cross-wound bobbin 17 Cross-wound bobbin transport device 49 suction nozzle 18 Cop feed line 50 gripper tube 19 Preparation track 51 Thread splicing device 20 Cop preparation station 52 bobbin thread sensor 21 Transport route 53 Thread tensioner 22 Storage section 54 Thread cleaner 23 Cross transport route 55 Central control unit 24 Sleeve return line 56 Thread cutting device 25 Reading and writing station 57 Paraffining facility 26 Drafting system of 1
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Spinning Or Twisting Of Yarns (AREA)
- Replacing, Conveying, And Pick-Finding For Filamentary Materials (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Betreiben eines Maschinenverbundes Ringspinnmaschine/Kreuzspulautomat, wobei ein erster Teil eines Hülsen- und Spinnkopstransportsystems im Bereich der Ringspinnmaschine und ein zweiter Teil des Hülsen- und Spinnkopstransportsystems im Bereich des Kreuzspulautomaten angeordnet ist und eine Einrichtung vorhanden ist, die die Vollständigkeit der im Hülsen- und Spinnkopstransportsystem umlaufenden, frischen Spinnkopse oder Leerhülsen tragenden Peg Trays überwacht.
- Auf Ringspinnmaschinen, die in der Regel über eine große Anzahl von gleichartigen Spinnstellen verfügen, werden Spinnkopse hergestellt, die bekanntlich eine relativ kleine Garnmenge aufweisen und daher auf im Produktionsprozess nachgeschalteten Textilmaschinen, vorzugsweise auf den Spulstellen von Kreuzspulautomaten, zu großvolumigen Kreuzspulen umgewickelt werden.
- Bei der Herstellung der Spinnkopse kann dabei gelegentlich das Problem auftreten, dass einzelne Spinnstellen der Ringspinnmaschine fehlerhaft arbeiten, ohne dass dies vom Bedienpersonal bemerkt wird. Das heißt, da auf den zahlreichen Spinnstellen einer Ringspinnmaschine bei der Herstellung von Spinnkopsen die Fertigstellung der Fäden bekanntlich immer erst unmittelbar vor dem Aufwickeln der Fäden auf die Spinnkopse erfolgt, ist an den Spinnstellen derartiger Ringspinnmaschinen eine unmittelbare Qualitätskontrolle der Fäden und damit der Spinnkopse kaum möglich.
- Bei der Fertigung von Spinnkopsen werden in der Regel lediglich die Fadenbrüche gezählt, die an den einzelnen Spinnstellen der Ringspinnmaschine während der Herstellung der Spinnkopse aufgetreten sind.
- Bezüglich der Ursache der Fadenbrüche, zum Beispiel mangelhaftes Vorlagematerial oder fehlerhaft arbeitende Spinnspindel, liegen dabei meistens keine Erkenntnisse vor.
- Wie vorstehend bereits angedeutet, besteht bei solchen Ringspinnmaschinen deshalb stets die Gefahr, dass eine Spinnstelle, obwohl sie beispielsweise eine fehlerhaft arbeitende Spinnspindel aufweist, noch über einen längeren Zeitraum Spinnkopse fertigt, die minderwertig sind, ohne dass dies vom Bedienpersonal bemerkt wird. Dies ist insbesondere dann der Fall, wenn die fehlerhaft arbeitende Spinnstelle nicht durch eine übermäßige Anzahl von Fadenbrüchen auffällt.
- In der Praxis werden solche minderwertigen Spinnkopse in der Regel erst entdeckt, wenn sie später auf einer Spulstelle eines nachgeschalteten Kreuzspulautomaten umgespult werden, das heißt, wenn der vom Spinnkops abgewickelte Faden vor seiner Aufwicklung auf eine Kreuzspule sensorisch abgetastet und dabei beispielsweise auf seine Garnqualität hin überprüft wird.
- Die bekannten Kreuzspulautomaten verfügen zu diesem Zweck im Bereich ihrer Spulstellen jeweils über verschiedene Handhabungs- und Sensoreinrichtungen, mittels derer der während des Umspulprozesses vom Spinnkops abgezogene Faden kontinuierlich bearbeitet und überwacht wird.
- Die Spulstellen von Kreuzspulautomaten verfügen beispielsweise über einen so genannten Fadenreiniger, der den laufenden Faden auf Fadenfehler wie Dickstellen, Dünnstellen oder Doppelfäden hin überwacht und dafür sorgt, dass solche gravierenden Fadenfehler unverzüglich herausgeschnitten werden.
- Durch den Einsatz derartiger Fadenreiniger kann zwar verhindert werden, dass fehlerhaftes Fadenmaterial auf eine Kreuzspule umgespult wird, allerdings ist ohne weitere Maßnahmen nicht nachvollziehbar, auf welcher der Spinnstellen einer vorgeschalteten Ringspinnmaschine der fehlerhafte Spinnkops gefertigt wurde.
- Zur Identifizierung solcher fehlerhaft arbeitenden Spinnstellen von Ringspinnmaschinen sind daher in der Vergangenheit bereits zahlreiche, zum Teil recht unterschiedliche Verfahren und Einrichtungen entwickelt worden.
- In der
DE 37 12 654 A1 ist beispielsweise ein Verfahren beschrieben, bei dem die auf den Spinnstellen einer Ringspinnmaschine gefertigten Spinnkopse in einer auf ihre Spinnstellenposition bezogenen Reihenfolge von einer Ringspinnmaschine zu einem Kreuzspulautomat geschleust werden. - Die Spinnkopse werden dabei zunächst einer Mess-, Zähl- und Sortiereinrichtung zugeführt, die der Ringspinnmaschine und dem Kreuzspulautomaten zwischengeschaltet ist. In der Mess-, Zähl- und Sortiereinrichtung werden die Spinnkopse bezüglich verschiedener Qualitätskriterien sensorisch überprüft und gegebenenfalls aussortiert, wobei auch die Spinnstelle ermittelt wird, die den betreffenden Spinnkops gefertigt hat.
- Der Einsatz solcher Mess-, Zähl- und Sortiereinrichtungen ist allerdings nicht nur verhältnismäßig platzaufwendig, sondern auch relativ kostenintensiv. Derartige Mess-, Zähl- und Sortiereinrichtungen konnten sich in der Praxis daher nicht durchsetzen.
- Durch die
DE 36 03 002 A1 ist eine Vorrichtung bekannt, bei der die Peg Trays für die Spinnkopse jeweils eine spezielle Identifikationsmarkierung aufweisen. Die auf den Spinnstellen der Ringspinnmaschine fertiggestellten Spinnkopse werden dabei jeweils so auf einem dieser gekennzeichneten Peg Trays positioniert, dass später bei Bedarf identifizierbar ist, welche der Spinnstellen der Ringspinnmaschine den betreffenden Spinnkops hergestellt hat. - Des Weiteren sind, beispielsweise durch die
DE 40 02 500 A1 oder dieDE 42 09 203 A1 Einrichtungen bekannt, bei denen die Peg Trays jeweils mit einem Markierungselement auszustatten sind, das als lösch- und beschreibbarer Speicherchip ausgebildet ist. Auf dem Speicherchip ist jeweils festgehalten, welche der Spinnstellen einer Ringspinnmaschine den betreffenden Spinnkops gefertigt hat. Das heißt, wenn an einer Spulstelle des Kreuzspulautomaten, beispielsweise mittels eines Fadenreinigers festgestellt wird, dass ein Spinnkops kein ordnungsgemäßes Garnmaterial aufweist, ist relativ leicht feststellbar, welche der Spinnstellen einer im Produktionsprozess vorgeschalteten Ringspinnmaschine den fehlerhaften Spinnkops gefertigt hat. - Die
DE3902181A1 zeigt ein Verwaltungsverfahren für Spinnmaschinen, bei dem auf jeden Spulenteller zum Transportieren der von einer Spinneinheit erzeugten Spinnspulen zu den Spuleinheiten einer Spulvorrichtung eine Kennung aufgebracht wird. Beim Überführen der Spulen von der Spinneinheit auf den Spulenteller wird die Kennung gelesen und die Spinneinheit, aus der die jeweilige Spule stammt, wird gespeichert. Beim Umspulen des Fadens von der Spule werden Fadendefekte ermittelt, die auf dem Spulenteller der jeweiligen Spule angebrachte Kennung wird gelesen und die gespeicherten Informationen auf Fehler von Spinneinheiten werden analysiert. - Im Zusammenhang mit der Fertigung von Spinnkopsen auf den Spinnstellen von Ringspinnmaschinen kommt es allerdings oft auch beim Transport der Peg Trays im Bereich der Ringspinnmaschine zu Schwierigkeiten. Das heißt, es kommt gelegentlich vor, dass ein oder mehrere Peg Trays aus dem Transport- und Antriebsband des Hülsen- und Spulentransportsystems herausgenommen wird/werden oder unbemerkt herausfällt/herausfallen.
- Ein solcher Verlust von Peg Trays wirkt sich nicht nur während des Doffvorgangs der Ringspinnmaschine sehr negativ aus, da in dem Bereich, in dem keine Peg Trays vor den Spinnstellen positioniert sind, die frischen Spinnkopse einfach auf den Boden fallen und dann oft unbrauchbar sind, sondern fehlende Peg Trays erschweren bzw. verhindern oft auch eine spätere Identifikation fehlerhaft arbeitender Spinnstellen.
- Um zu verhindern, dass bei einem Maschinenverbund, bei dem die Ringspinnmaschine beispielsweise 1200 Spinnstellen aufweist und entsprechend im Hülsen- und Spulentransportsystem exakt 1200 Peg Trays vorhanden sein sollten, das Fehlen einiger Peg Trays über einen längeren Zeitraum unbemerkt bleibt, was die Ermittlung fehlerhaft arbeitender Spinnstellen, wie angedeutet, erheblich erschwert bzw. verfälscht, ist es außerdem bekannt, nach jedem Abzug einer Ringspinnmaschine eine Zählung der von der Ringspinnmaschine angelieferten, mit Spinnkopsen bestückten Peg Trays durchzuführen und das Zählergebnis mit der Anzahl der Spinnstellen der Ringspinnmaschine zu vergleichen. Wenn sich dabei herausstellt, dass die Anzahl der im Maschinenverbund umlaufenden Peg Trays nicht der Anzahl der Spinnstellen der Ringspinnmaschine entspricht, werden die Daten des Abzugs wegen Inkonsistenz gelöscht.
- Nachteilig bei diesem Verfahren ist allerdings, dass, wenn ein Peg Tray aus dem Transport- und Antriebsband des Hülsen- und Spulentransportsystems der Ringspinnmaschine herausgefallen bzw. entfernt worden ist, der gesamte Abzug verworfen wird. Das bedeutet, dass mit dem bekannten Verfahren eine Identifikation fehlerhaft arbeitender Ringspinnmaschinen-Spinnstellen nicht möglich ist, sollte ein Peg Tray fehlen.
- Ausgehend vom vorstehend beschriebenen Stand der Technik liegt der Erfindung die Aufgabe zugrunde, eine Vorrichtung zu entwickeln, durch die verhindert wird, dass bereits eine leere Tasche im Transport- und Antriebsband des Hülsen- und Spulentransportsystems der Ringspinnmaschine dazu führt, dass der gesamte Abzug verworfen wird.
- Diese Aufgabe wird erfindungsgemäß durch eine Vorrichtung gelöst, die dadurch gekennzeichnet ist, dass in einem Bereich zwischen dem zweiten Teil und dem ersten Teil des Hülsen- und Spinnkopstransportsystem eine Schreibeinrichtung vorhanden ist, die für eine fortlaufende Kennzeichnung der aus dem zweiten Teil des Hülsen- und Spinnkops-Transportsystems in den ersten Teil einlaufenden, mit Leerhülsen bestückten Peg Trays sorgt, sowie dass in dem Bereich zwischen dem ersten Teil und dem zweiten Teil des Hülsen- und Spinnkopstransportsystem eine Lese- und Schreibstation installiert ist, die die Kennzeichnung der aus dem ersten Teil des Hülsen- und Spinnkopstransportsystem auslaufenden, mit frischen Spinnkopsen bestückten Peg Trays erfasst und die, wenn sie aufgrund einer nicht fortlaufenden Kennzeichnung der Peg Trays das Fehlen wenigstens eines Peg Trays feststellt, sofort eine Korrektur der aktuellen Spinnstellennummer der Ringspinnmaschine initiiert.
- Vorteilhafte Ausführungsformen eines Verfahrens zum Betreiben der vorstehend beschriebenen Vorrichtung sind Gegenstand der Unteransprüche.
- Die erfindungsgemäße Vorrichtung hat insbesondere den Vorteil, dass durch die Lese- und Schreibstation das Fehlen eines Peg Trays sofort erkannt wird und eine Lücke im Antriebs- und Förderband des Hülsen- und Spulentransportsystems der Ringspinnmaschine unverzüglich so korrigiert wird, dass weiterhin eine korrekte Zuordnung der Peg Trays zu den Spinnstellennummern möglich ist.
- Gemäß eines vorteilhaften Verfahrens zum Betreiben eines Maschinenverbunds Ringspinnmaschine/Kreuzspulautomat ist beispielsweise vorgesehen, dass die Lese- und Schreibstation eine Lücke in der fortlaufenden Kennzeichnung der Peg Trays sofort als Verlust wenigstens eines Peg Trays deutet und anschließend unverzüglich dafür sorgt, dass die aktuelle Spinnstellennummer der Ringspinnmaschine korrigiert wird. Durch eine solche Korrektur wird demnach sichergestellt, dass der betreffende Abzug bei der nächsten Zählerprüfung nicht verworfen wird, sondern die Spinnstellennummern korrekt den Spinnstellen der Ringspinnmaschine zugeordnet werden.
- In weiterer vorteilhafter Ausführungsform des erfindungsgemäßen Verfahrens, bei dem die Lese- und Schreibstation das Fehlen einer Nummer in der an sich fortlaufenden Kennzeichnung der aus dem ersten Teil des Hülsen- und Spinnkopstransportsystems auslaufenden, mit Spinnkopsen bestückten Peg Trays als Verlust eines Peg Trays wertet, wird die aktuelle Spinnstellennummer um 1 erhöht. Das heißt, bei Erkennung eines fehlenden Peg Trays wird ab dem nächsten Spinnkops die Zählung dahingehend korrigiert, dass eine 1 addiert wird. Wenn beispielsweise erkannt wird, dass der Peg Tray mit der Nummer 99 fehlt, wird nach der Lücke bei dem Peg Tray, der laut Zählung eigentlich der 99. ist, die 1 addiert und der Spinnkops somit richtigerweise der Spinnstelle 100 zugeordnet.
- Weitere Einzelheiten der Erfindung sind einem nachfolgend anhand von Zeichnungen dargestellten Ausführungsbeispiel entnehmbar.
- Es zeigt:
- Fig. 1
- schematisch einen Maschinenverbund einer Spinnkopse erzeugenden Ringspinnmaschine und einem nachgeschalteten, die Spinnkopse zu Kreuzspulen umwickelnden Kreuzspulautomaten, der mit der erfindungsgemäßen Vorrichtung ausgestattet ist,
- Fig. 2
- in Vorderansicht zwei Spinnstellen einer Ringspinnmaschine während der Herstellung von Spinnkopsen,
- Fig. 3
- in Seitenansicht eine Spulstelle eines Kreuzspulautomaten während des Umspulens eines Spinnkopses auf eine Kreuzspule mit Arbeitselementen, die den auf die Kreuzspule auflaufenden Faden überwachen.
- Die
Figur 1 zeigt schematisch, in perspektivischer Ansicht, ein Ausführungsbeispiel für einen Maschinenverbund Ringspinnmaschine/Kreuzspulautomat, bei dem die erfindungsgemäße Vorrichtung bzw. das erfindungsgemäße Verfahren zum Einsatz kommt. - Wie bekannt, werden auf den Spinnstellen 8 derartiger Ringspinnmaschinen 1, die in
Figur 2 näher dargestellt sind, Spinnkopse 13 gefertigt, die relativ wenig Garnmaterial aufweisen und die deshalb später auf den Spulstellen 16 eines Kreuzspulautomaten 2, wie inFigur 3 dargestellt, zu großvolumigen Kreuzspulen 48 umgespult werden. Der vom Spinnkops 13 abgezogene Faden 35 wird dabei durch verschiedene Handhabungs- und Sensoreinrichtungen abgetastet, wobei die ermittelten Daten oft Hinweise über den Betriebszustand der Spinnstelle 8 der Ringspinnmaschine 1 liefern, die den betreffenden Spinnkops 13 gefertigt hat. - Wie in
Figur 1 angedeutet, verfügen Ringspinnmaschinen 1 zwischen ihren Endgestellen A und B in der Regel über eine Vielzahl baugleicher, auf beiden Maschinenlängsseiten der Ringspinnmaschine 1 benachbart nebeneinander angeordneter Spinnstellen 8, auf denen Spinnkopse 13 produziert werden. Solche Ringspinnmaschinen 1 weisen im Bereich ihrer nicht selten mehr als tausend Spinnstellen des Weiteren oft einen ersten Teil 3 eines Hülsen- und Spinnkopstransportsystems 6 auf. In diesem Hülsen- und Spinnkopstransportsystem 6 laufen so genannte Peg Trays 14 um, die jeweils mit einem beschreib- und löschbaren Speicherchip ausgestattet sind, was eine exakte Kennzeichnung des Peg Trays 14 ermöglicht. - Auf den Peg Trays 14 sind in der Regel außerdem, in vertikaler Ausrichtung, entweder frische Spinnkopse 13 oder Leerhülsen 5 angeordnet.
- Im vorliegenden Ausführungsbeispiel verfügt die Ringspinnmaschine 1 über einen mit der Bezugszahl 3 gekennzeichneten Teil des Hülsen- und Spulentransportsystems 6. Dieser Teil 3 weist ein um die zahlreichen Spinnstellen 8 der Ringspinnmaschine 1 herumgeführtes, in der Regel hochkant stehendes Antriebs- und Förderband 9 auf, das mit entsprechenden, zwischen Ansätze angeordneten Taschen zum Fördern von in
Figur 1 nicht dargestellten Peg Trays 14 ausgestattet ist. Der Teil 3 des Hülsen- und Spinnkopstransportsystems 6 weist im Bereich der Maschinenlängsseiten der Ringspinnmaschine 1 außerdem jeweils eine lange Transportstrecke, eine sogenannte Cowemat-Strecke 10 bzw. 11 auf, wobei die Cowemat-Strecken 10 bzw. 11 maschinenendseitig über eine sogenannte Cowemat-Verbindungsstrecke 12 gekoppelt sind. - Die Spinnstellen 8 der Ringspinnmaschine 1, die in
Figur 1 lediglich stark schematisiert durch einige Vorlagespulen 30, einige Streckwerke 26 und einige Spinnspindeln 28 angedeutet sind, werden später anhand derFig. 2 näher erläutert. - Bei der vorliegenden Ausführungsform werden die von den Spinnstellen 8 der Ringspinnmaschine 1 hergestellten Spinnkopse 13 nach ihrer Fertigstellung mittels einer bekannten (nicht dargestellten) Doffeinrichtung, vorzugsweise mittels eines so genannten COWEMATs, auf vor den Spinnstellen 8 positionierte, numerisch gekennzeichnete Peg Trays 14 überführt. Die mit frischen Spinnkopsen 13 beladenen Peg Trays 14 werden anschließend durch den im Bereich der Ringspinnmaschine 1 angeordneten Teil 3 des Hülsen- und Spinnkopstransportsystems 6 zu dem im Bereich des Kreuzspulautomaten 2 installierten Teil 7 dieses Hülsen- und Spinnkopstransportsystems 6 gefördert.
- Gleichzeitig werden aus dem Teil 7 des Hülsen- und Spinnkopstransportsystems 6, das heißt, vom Kreuzspulautomaten 2, mit Leerhülsen 5 bestückte Peg Trays 14 zum Teil 3 des Hülsen- und Spinnkopstransportsystems 6 der Ringspinnmaschine 1 zurückbefördert.
- Wie in
Figur 1 dargestellt, ist, beispielsweise im Bereich des Eingangs des Teils 3 des Hülsen- und Spinnkopstransportsystems 6, eine Schreibeinrichtung 4 installiert, mit der die in den Teil 3 des Hülsen- und Spinnkopstransportsystems 6 einlaufenden, mit Leerhülsen 5 bestückten Peg Trays 14, mit einer fortlaufenden Nummer beschrieben werden. Das heißt die Schreibeinrichtung 4 beschriftet die einlaufenden, jeweils mit einem beschreib- und löschbaren Speicherchip ausgestatteten und mit einer Leerhülse 5 bestückten Peg Trays 14 mit fortlaufenden Nummern. - Anhand dieser Nummer ist später bei Bedarf feststellbar, an welcher der Spinnstellen 8 der Ringspinnmaschine 1 der betreffende Peg Tray 14 zum Zeitpunkt des Doffens der Ringspinnmaschine 1 positioniert war, das heißt, die Kennzeichnung der Peg Trays 14 ermöglicht bei Bedarf eine sichere Zuordnung des Peg Trays 14 und damit des Spinnkopses 13 zu der Spinnstelle 8 der Ringspinnmaschine 1, die den betreffenden Spinnkops 13 gefertigt hat.
- Des Weiteren ist, zum Beispiel im Bereich des Auslaufes von Teil 3 des Hülsen- und Spinnkopstransportsystems 6, eine Lese- und Schreibstation 25 installiert, die die ankommenden, mit frischen Spinnkopsen 13 bestückten Peg Trays 14 zählt und überwacht, ob die ankommenden Peg Trays 14 fortlaufende Nummern aufweisen.
- Vorzugsweise sind dabei sowohl die Schreibeinrichtung 4 als auch die Lese- und Schreibstation 25 an eine Zentralsteuereinheit 55 des Maschinenverbundes angeschlossen, die beispielsweise im Bereich des Kreuzspulautomat 2 installiert ist.
- Wie die Ringspinnmaschine 1 ist auch der Kreuzspulautomat 2 in
Figur 1 lediglich stark schematisch dargestellt. Das heißt, die Darstellung des Kreuzspulautomaten 2 beschränkt sich im Wesentlichen auf die Energie- und Bedieneinheit 15, auf Positionsangaben für die Spulstellen 16 sowie auf den Teil 7 des Hülsen- und Spinnkopstransportsystems 6. Die genaue Ausführungsform der Spulstellen 16 des Kreuzspulautomaten 2 sowie die Funktion dieser Spulstellen 16 wird später anhand derFigur 3 näher erläutert. - Wie ersichtlich, weist der im Bereich des Kreuzspulautomaten 2 angeordnete Teil 7 des Hülsen- und Spinnkopstransportsystems 6 verschiedene Streckenabschnitte auf, auf denen Peg Trays 14 umlaufen und die zur Versorgung der Spulstellen 16 des Kreuzspulautomaten 2 mit frischen Spinnkopsen 13 beziehungsweise zum Entsorgen der Spulstellen 16 von Leerhülsen 5 dienen.
- Die von der Ringspinnmaschine 1 angelieferten, mit frischen Spinnkopsen 13 bestückten Peg Trays 14 gelangen nach dem Passieren der Lese- und Schreibstation 25 beispielsweise zunächst auf eine maschinenlange Kopszuführstrecke 18.
- Über die Kopszuführstrecke 18 werden die Peg Trays 14 dann in den Bereich einer oder mehrerer Vorbereitungsstrecken 19 befördert, an denen jeweils eine Kopsvorbereitungsstation 20 positioniert ist. Die Vorbereitungsstrecken 19 sind außerdem jeweils über eine Abtransportstrecke 21 mit einer so genannten Speicherstrecke 22 verbunden, die abwechselnd von Links- auf Rechtslauf umgeschaltet wird. Über die Speicherstrecke 22 gelangen die auf den Peg Trays 14 angeordneten Spinnkopse 13 in den Eingangsbereich von Quertransportstrecken 23, die jeweils unterhalb der einzelnen Spulstellen 16 des Kreuzspulautomaten 2 angeordnet sind und eine so genannte Abspulstellung aufweisen. Die Quertransportstrecken 23 sind endseitig außerdem an eine Hülsenrückführstrecke 24 angeschlossen, über die die mit abgespulten Leerhülsen 5 bestückten Peg Trays 14 zur Ringspinnmaschine 1 zurückbefördert werden.
- In
Figur 2 ist schematisch ein Ausschnitt einer Maschinenlängsseite einer Ringspinnmaschine 1 mit zwei benachbart angeordneten Spinnstellen 8 dargestellt. Wie ersichtlich, verfügt jede der Spinnstellen 8 jeweils über ein Steckwerk 26 sowie über eine antreibbare, um eine Spindelachse 27 rotierbar gelagerte Spinnspindel 28, auf deren Spindelschaft die Garnhülse eines Spinnkopses 13 festlegbar ist. Während des Spinnbetriebes wird ein von einer Vorlagespule 30, zum Beispiel einer Flyerspule, die oberhalb des Streckwerks 26 angeordnet ist, stammendes Vorgarn 31 im Streckwerk 26 auf eine gewünschte Garnstärke verzogen. Der verzogene Faserverband wird zu einer auf einer rotierenden Spinnspindel 28 angeordneten Garnhülse geliefert und der Faserverband dabei mit einer Drehung versehen. Der dabei entstehende Faden 35 wird anschließend auf die Garnhülse zu einem Spinnkops 13 aufgewickelt. Wie bei Ringspinnmaschinen üblich, wird der Faden 35 dabei zwischen dem Streckwerk 26 und dem Spinnkops 13 durch einen Fadenführer 36, einen Balloneinengungsring 37 sowie einen auf einem Spinnring 38 rotierbar gelagerten, während des Spinnbetriebes durch den Faden 35 mitgeschleppten, umlaufenden Ringläufer 39 geführt. - Wie ersichtlich, sind die antreibbaren Spinnspindeln 28 der Spinnstellen 8 jeweils mit ihrem Spindelgehäuse 40 an einer Spindelbank 41 festgelegt, die sich in Längsrichtung der Ringspinnmaschine 1 erstreckt und die ihrerseits stationär an einem Maschinenrahmen der Ringspinnmaschine 1 befestigt ist.
- Die Spinnspindeln 28 sind entweder mit einem Einzelantrieb ausgestattet oder werden, wie im Ausführungsbeispiel, während des Spinnbetriebes durch einen maschinenlangen, umlaufenden, angetriebenen Tangentialriemen 44 beaufschlagt und dabei rotiert.
- Die Spinnringe 38, auf denen die Ringläufer 39 umlaufen, sind, wie üblich, jeweils mittels einer Lageranordnung in einer Ringbank 45 installiert, die, wie die Bank 46 für die vorstehend erwähnten Balloneinengungsringe 37 bzw. die Bank 47 für die Fadenführer 36, wie durch Pfeile angedeutet, während des Spinnbetriebes vertikal verlagerbar ist. Die
Figur 3 zeigt schematisch in Seitenansicht eine Spulstelle 16 eines Kreuzspulautomaten 2. Auf solchen Spulstellen 16 werden die auf den Spinnstellen 8 einer im Produktionsprozess vorgeschalteten Ringspinnmaschine 1 produzierten Spinnkopse 13, die relativ wenig Garn aufweisen, zu großvolumigen Kreuzspulen 48 umgespult, die nach ihrer Fertigstellung mittels eines (nicht dargestellten) Serviceaggregates auf die maschinenlange Kreuzspulen-Transporteinrichtung 17 übergeben und zu einer maschinenendseitig angeordneten Spulenverladestation oder dergleichen transportiert werden. - Zur Versorgung der Spulstellen 16 mit frischen Spinnkopsen 13 bzw. zum Entsorgen der Spulstellen 16 von abgespulten Leerhülsen 5 weisen solche Kreuzspulautomaten 2, wie vorstehend bereits erläutert, einen zweiten Teil 7 eines Hülsen- und Spinnkopstransportsystems 6 auf, in dem auf Peg Trays 14, Spinnkopse 13 beziehungsweise Leerhülsen 5 umlaufen. Von diesem Hülsen- und Spinnkopstransportsystem 6 sind in der
Figur 3 lediglich die Kopszuführstrecke 18, die reversierend antreibbare Speicherstrecke 22, eine der zu den Spulstellen 16 führenden, jeweils mit einer Abspulstellung AS ausgestatteten Quertransportstrecken 23 sowie die Hülsenrückführstrecke 24 dargestellt. - Die Spulstellen 16 derartiger Kreuzspulautomaten 2 sind außerdem mit verschiedenen Handhabungs- und Sensoreinrichtungen ausgestattet, die während des Umspulprozesses der Spinnkopse 13 einen ordnungsgemäßen Betrieb der Spulstellen 16 ermöglichen.
- Eine dieser Handhabungseinrichtungen ist beispielsweise die mit der Bezugszahl 29 gekennzeichnete Spulvorrichtung, die einen um eine Schwenkachse 32 beweglich gelagerten Spulenrahmen 33 aufweist.
- Wie dargestellt, liegt die Kreuzspule 48 während des regulären Spulprozesses mit ihrer Oberfläche auf einer Spulenantriebswalze 34 auf und wird von dieser über Reibschluss mitgenommen. Die Spulenantriebswalze 34 ist beispielsweise an einen elektromotorischen Einzelantrieb angeschlossen, der über eine Steuerleitung mit einem Spulstellenrechner 42 in Verbindung steht. Zur Changierung des während des Spulprozesses auf die Kreuzspule 48 aufgelaufenen Fadens 35 ist eine Fadenverlegungseinrichtung 43 vorgesehen, die den Faden 35 ständig zwischen den beiden Stirnseiten der Kreuzspule 48 traversiert.
- Jede der Spulstellen 16 verfügt außerdem über eine mit Unterdruck beaufschlagbare, schwenkbar gelagerte Saugdüse 49 zur Handhabung des so genannten Oberfadens, ein ebenfalls mit Unterdruck beaufschlagbares und schwenkbar gelagertes Greiferrohr 50 zur Handhabung des Unterfadens sowie über eine pneumatische Fadenspleißeinrichtung 51, mittels der im Bedarfsfall, zum Beispiel nach einem Fadenbruch, die Fadenenden von Ober- und Unterfaden wieder, nahezu garngleich, verbunden werden können.
- Derartige Spulstellen 16 sind des Weiteren oft mit weiteren Einrichtungen, wie beispielsweise einem Unterfadensensor 52, einem Fadenspanner 53, einem elektronischen Fadenreiniger 54, einer Fadenschneideinrichtung 56, einer Paraffiniereinrichtung 57 sowie einem Fadenzugkraftsensor 58 ausgestattet. Auch diese Einrichtungen sind in der Regel über Steuer- und Signalleitungen an den Spulstellenrechner 42 angeschlossen.
- Wie bekannt, findet während des Umspulprozesses durch den elektronischen Fadenreiniger 54 eine ständige Qualitätsüberwachung des laufenden Fadens 35 statt. Das heißt, der Fadenreiniger 54 prüft kontinuierlich den ihn durchlaufenden Faden 35 und erkennt dabei gravierende Fadenfehler, wie beispielsweise Fadenbrüche, Doppelfäden oder Dünn- und Dickstellen.
- Wenn sich bei einem Spinnkops 13 solche Fadenfehler stark häufen, kann dies als Hinweis auf eine möglicherweise fehlerhaft arbeitende Ringspinnmaschinen-Spinnstelle 8 gedeutet werden.
- Der laufende Faden 35 wird während des Umspulprozesses außerdem oft durch einen Fadenzugkraftsensor 58 abgetastet.
- Wenn es während des Umspulvorganges eines Spinnkopses 13 unerwartet zu einem deutlichen Anstieg der Fadenspannung kommt, was in der Regel darauf zurückzuführen ist, dass der Spinnkops 13 etwas zu hart gewickelt ist, kann dies ebenfalls als Indiz dafür gewertet werden, dass die Spinnstelle 8 der Ringspinnmaschine 1, die den betreffenden Spinnkops 13 hergestellt hat, in einem fehlerhaften Betriebszustand ist oder im Begriff ist, ihren ordnungsgemäßen Betriebszustand zu verlassen. Das heißt, ein hart gewickelter Spinnkops 13 kann beispielsweise als Hinweis dafür gewertet werden, dass der Ringläufer 39 der Spinnstelle 8, die den betreffenden Spinnkops 13 hergestellt hat, einen Verschleißzustand aufweist, der befürchten lässt, dass die betroffene Spinnstelle 8 auch in Zukunft zu harte und damit unbrauchbare Spinnkopse 13 produzieren wird und dass es deshalb vorteilhaft ist, die Spinnstelle 8 zu überprüfen und gegebenenfalls zu reparieren.
- Beim Start zum Beispiel einer neuen Garnpartie muss eine Ringspinnmaschine 1 zunächst mit Leerhülsen 5 versorgt werden. Das heißt bei einer Ringspinnmaschine 1 mit beispielsweise 1200 Spinnstellen werden über das Hülsen- und Spulentransportsystem 6 zunächst 1200 mit Leerhülsen 5 bestückte Peg Trays 14 in die Ringspinnmaschine 1 eingeschleust. Die Peg Trays 14 werden in der Spulmaschine 2 im Auslaufbereich der Leerhülsen 5 mit einer fortlaufenden Nummer versehen. Beim Erreichen der Speichergrenze wird mit 1 wieder fortlaufend durchnummeriert. Der Bereich für die fortlaufenden Nummern muss nicht auf die Anzahl der Spinnstellen 8 begrenzt sein, beispielweise kann dieser sich über den Bereich von 1 - 4095 erstrecken. Die Nummer des Peg Trays 14, der vor der jeweiligen Spinnstelle 8 der Ringspinnmaschine 1 steht, ist nicht bekannt.
- Vor Inbetriebnahme der Spinnstellen 8 der Ringspinnmaschine 1 werden die Leerhülsen 5 in einer Doffeinrichtung, beispielsweise durch einen so genannten COWEMAT, auf die Spinnspindeln 28 der Spinnstellen 8 überführt und anschließend mit Garnmaterial bewickelt. Die fertigen Spinnkopse 13 werden, ebenfalls durch die Doffeinrichtung, in einem gemeinsamen Doffvorgang auf ihre zugehörigen, jeweils vor den Spinnstellen 8 positionierten, Peg Trays 14 geladen.
- Dem ersten Peg Tray 14 nach einem neuen Doff, der an der Lese- und Schreibstation 25 ankommt, wird die Spinnstellennummer 1 und die aktuelle Doffnummer eingetragen. Ebenfalls wird die eingetragene Nummer, beispielweise aus dem Bereich 1 - 4095, abgespeichert. Die Kennzeichnung der Peg Trays 14 sollte dabei fortlaufend sein, beispielsweise sollte nach den Peg Trays 14 mit den Nummern 96, 97, 98, 99 ein Peg Tray 14 mit der Nummer 100 folgen.
- Wenn die Lese- und Schreibstation 25 allerdings feststellt, dass zum Beispiel nach dem Peg Tray 14, der die Nummer 98 aufweist, ein Peg Tray 14 mit der Nummer 100 folgt, ist dies für die Lese- und Schreibstation 25 ein sicheres Indiz dafür, dass das Antriebs- und Förderband 9 des Hülsen- und Spulentransportsystems 6 der Ringspinnmaschine 1 eine Lücke aufweist. Das heißt, dass der Peg Tray 14 mit der Nummer 99, der während des Doffvorgangs vor der entsprechenden Spinnstelle 8 der Ringspinnmaschine 1 hätte positioniert sein sollen, fehlt. Dann wird die Spinnstellennummer der Ringspinnmaschine 8 vor dem Schreiben um den Faktor 1 erhöht, da der Peg Tray 14 mit der Nummer 99 fehlt.
- Gemäß Stand der Technik war es in einem solchen Fall bislang so, dass, weil aufgrund des fehlenden Peg Trays 14 die Gefahr bestand, dass eine Spinnstellenidentifikation fehlerhaft ausfallen könnte, bei der nächsten Zählerprüfung der Lese- und Schreibstation 25 der gesamte Abzug verworfen wurde. Um einen solchen Verwurf des Abzugs zu verhindern, wird erfindungsgemäß die aktuelle Spinnstellennummer korrigiert, das heißt um 1 erhöht.
- Nach einer solchen Korrektur stimmt bei der nächsten Zählerprüfung die Anzahl der Spinnstellen 8 der Ringspinnmaschine 1 wieder mit der Anzahl der im Hülsen- und Spulentransportsystem 6 umlaufenden Peg Trays 14 überein, mit der Folge, dass der Abzug nicht verworfen wird, sondern die folgenden Spinnstellennummern konkret den jeweiligen Spinnstellen 8 der Ringspinnmaschine 1 zugeordnet werden.
-
1 Ringspinnmaschine 33 Spulenrahmen 2 Kreuzspulautomat 34 Spulenantriebswalze 3 erster Teil von 6 35 Faden 4 Schreibeinrichtung 36 Fadenführer 5 Leerhülse 37 Balloneinengungsring 6 Hülsen- und Spulentransportsystem 38 Spinnring 7 zweiter Teil von 6 39 Ringläufer 8 Spinnstelle von 1 40 Spindelgehäuse 9 Antriebs- und Förderband 41 Spindelbank 10 Cowemat-Strecke 42 Spulstellenrechner 11 Cowemat-Strecke 43 Fadenverlegeeinrichtung 12 Cowemat-Verbindungsstrecke 44 Tangentialriemen 13 Spinnkops 45 Ringbank 14 Peg Tray 46 Bank von 37 15 Energie- und Bedieneinheit von 2 47 Bank von 36 16 Spulstelle von 2 48 Kreuzspule 17 Kreuzspulen-Transporteinrichtung 49 Saugdüse 18 Kopszuführstrecke 50 Greiferrohr 19 Vorbereitungsstrecke 51 Fadenspleißeinrichtung 20 Kopsvorbereitungsstation 52 Unterfadensensor 21 Abtransportstrecke 53 Fadenspanner 22 Speicherstrecke 54 Fadenreiniger 23 Quertransportstrecke 55 Zentralsteuereinheit 24 Hülsenrückführstrecke 56 Fadenschneideinrichtung 25 Lese- und Schreibstation 57 Paraffiniereinrichtung 26 Streckwerk von 1 58 Fadenzugkraftsensor 27 Spindelachse 28 Spinnspindel 29 Spulvorrichtung von 2 30 Vorlagespule A erstes Endgestell von 1 31 Vorgarn B zweites Endgestell von 1 32 Schwenkachse von 33 AS Abspulstellung
Claims (3)
- Vorrichtung zum Betreiben eines Maschinenverbundes Ringspinnmaschine/Kreuzspulautomat, wobei ein erster Teil (3) eines Hülsen- und Spinnkopstransportsystems (6) im Bereich der Ringspinnmaschine (1) und ein zweiter Teil (7) des Hülsen- und Spinnkopstransportsystems (6) im Bereich des Kreuzspulautomaten (2) angeordnet ist und eine Einrichtung vorhanden ist, die die Vollständigkeit der im Hülsen- und Spinnkopstransportsystem (6) umlaufenden, frische Spinnkopse (13) oder Leerhülsen (5) tragenden Peg Trays (14) überwacht,
dadurch gekennzeichnet,dass in einem Bereich zwischen dem zweiten Teil (7) und dem ersten Teil (3) des Hülsen- und Spinnkopstransportsystems (6) eine Schreibeinrichtung (4) vorhanden ist, die für eine fortlaufende Kennzeichnung der aus dem zweiten Teil (7) des Hülsen- und Spinnkops-Transportsystems (6) in den ersten Teil (3) einlaufenden, mit Leerhülsen (5) bestückten Peg Trays (14) sorgt sowiedass in einem Bereich zwischen dem ersten Teil (3) und dem zweiten Teil (7) des Hülsen- und Spinnkopstransportsystems (6) eine Lese- und Schreibstation (25) installiert ist, die die Kennzeichnung der aus dem ersten Teil (3) des Hülsen- und Spinnkopstransportsystems (6) auslaufenden, mit frischen Spinnkopsen (13) bestückten Peg Trays (14) erfasst und die, wenn sie aufgrund einer nicht fortlaufenden Kennzeichnung der Peg Trays (14) das Fehlen wenigstens eines Peg Trays (14) feststellt, sofort eine Korrektur einer aktuellen dem Peg Tray (14) zugeordneten Spinnstellennummer der Ringspinnmaschine (1) initiiert. - Verfahren zum Betreiben eines Maschinenverbundes Ringspinnmaschine/Kreuzspulautomat, der einen ersten Teil (3) eines Hülsen- und Spinnkopstransportsystems (6) im Bereich der Ringspinnmaschine (1) und einen zweiten Teil (7) des Hülsen- und Spinnkopstransportsystems (6) im Bereich des Kreuzspulautomaten (2) umfasst und eine Einrichtung aufweist, die die Vollständigkeit von im Hülsen- und Spinnkopstransportsystem (6) umlaufenden, frischen Spinnkopse (13) oder Leerhülsen (5) tragenden Peg Trays (14) überwacht, dadurch gekennzeichnet, dass die Lese- und Schreibstation (25) eine Lücke in der fortlaufenden Kennzeichnung der Peg Trays (14) als Verlust wenigstens eines Peg Trays (14) deutet und dafür sorgt, dass eine aktuelle dem Peg Tray (14) zugeordnete Spinnstellennummer der Ringspinnmaschine (1) korrigiert wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass die Lese- und Schreibstation (25) das Fehlen einer Nummer der fortlaufenden Kennzeichnung der aus dem Teil (3) des Hülsen- und Spinnkopstransportsystems (6) auslaufenden, mit Spinnkopsen (13) bestückten Peg Trays (14) als Verlust eines Peg Trays (14) wertet und die aktuelle Spinnstellennummer um 1 erhöht.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102021124703.9A DE102021124703A1 (de) | 2021-09-23 | 2021-09-23 | Maschinenverbund Ringspinnmaschine/Kreuzspulautomat |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4155442A1 EP4155442A1 (de) | 2023-03-29 |
| EP4155442B1 true EP4155442B1 (de) | 2025-06-25 |
Family
ID=83355562
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22195764.0A Active EP4155442B1 (de) | 2021-09-23 | 2022-09-15 | Maschinenverbund ringspinnmaschine/kreuzspulautomat |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4155442B1 (de) |
| CN (1) | CN115849101A (de) |
| DE (1) | DE102021124703A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119306065A (zh) * | 2024-11-20 | 2025-01-14 | 盐城中大三协汽车装备有限公司 | 一种全自动自洁式卷管器 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61178375A (ja) | 1985-01-31 | 1986-08-11 | Murata Mach Ltd | 精紡機の管理システム |
| DE3712654A1 (de) | 1987-04-14 | 1988-10-27 | Schlafhorst & Co W | Verfahren zum ueberwachen der qualitaet von produktionsstellen, garnen und spulen an einem maschinenverbund aus wenigstens einer ringspinnmaschine und wenigstens einem spulautomaten |
| IT1229538B (it) * | 1988-01-25 | 1991-09-04 | Murata Machinery Ltd | Metodo di conduzione di un filatoio e di rivelazione di bobine difettose |
| CH678720A5 (de) * | 1988-09-24 | 1991-10-31 | Rieter Ag Maschf | |
| DE4002500A1 (de) | 1990-01-29 | 1991-08-01 | Schlafhorst & Co W | Spulautomat zum herstellen von kreuzspulen |
| IT1244556B (it) * | 1990-04-12 | 1994-07-15 | Murata Machinery Ltd | Sistema di controllo di produzione in uno stabilimento di filatura. |
| DE4209203B4 (de) | 1992-03-21 | 2005-11-03 | Saurer Gmbh & Co. Kg | Spinn-/Spulmaschinenkombination mit einer Vorrichtung zum Überwachen des ordnungsgemäßen Arbeitens der einzelnen Spinnstellen |
| JPH0624653A (ja) * | 1992-04-07 | 1994-02-01 | Murata Mach Ltd | 精紡ワインダーのボビン移送装置 |
| CH710527A1 (de) * | 2014-12-16 | 2016-06-30 | Rieter Ag Maschf | Spinnmaschine. |
| JP2017001780A (ja) * | 2015-06-05 | 2017-01-05 | 村田機械株式会社 | 糸巻取システム、自動ワインダ、精紡機及び糸巻取方法 |
| CH714412A1 (de) * | 2017-12-08 | 2019-06-14 | Rieter Ag Maschf | Verfahren zum Betreiben einer Spulmaschine zum Umspulen von Kopsen einer vorangehenden Ringspinnmaschine. |
-
2021
- 2021-09-23 DE DE102021124703.9A patent/DE102021124703A1/de active Pending
-
2022
- 2022-09-15 EP EP22195764.0A patent/EP4155442B1/de active Active
- 2022-09-23 CN CN202211164436.5A patent/CN115849101A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP4155442A1 (de) | 2023-03-29 |
| CN115849101A (zh) | 2023-03-28 |
| DE102021124703A1 (de) | 2023-03-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3603002C2 (de) | ||
| DE4023795C2 (de) | Verfahren zum Überwachen der Arbeitsqualität bei der Fadenherstellung sowie Verbundanlage zur Durchführung des Verfahrens | |
| DE102016007779A1 (de) | Verfahren zum Überwachen des ordnungsgemäßen Arbeitens der Spinnstellen einer Ringspinnmaschine | |
| DE102016216847A1 (de) | Garnwickelvorrichtung, automatische Wickler dieselbe verwendend, Textilmaschine dieselbe verwendend, und Verfahren zum Detektieren einer Anomalie in Garnzufuhrspule | |
| DE2454721C2 (de) | Verfahren und Einrichtung zum Betrieb eines Ansetzwagens | |
| EP2388222B1 (de) | Verfahren zum Herstellen von Spinnkopsen | |
| DE3918788A1 (de) | Fadenendesuchvorrichtung | |
| DE3635576C2 (de) | Verfahren und Anlage zum Vorgarnspulenwechsel | |
| DE102015004261A1 (de) | Verfahren zum Betreiben eines Verbundsystems aus mindestens einer Ringspinnmaschine und mindestens einer Spulmaschine sowie Verbundsystem | |
| EP3581687B1 (de) | Verfahren bzw. vorrichtung zur beeinflussung des bewicklungszustandes von ringspinnkopsen | |
| DE102018120457A1 (de) | Fadenspleißvorrichtung für eine Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| CH714064B1 (de) | Vorrichtung zur Ausreinigung von Garnfehlern aus einem Garn. | |
| DE102015004305A1 (de) | Verfahren zum Betreiben eines Verbundsystems aus mindestens einer Ringspinnmaschine und mindestens einer Spulmaschine sowie Verbundsystem | |
| EP4155442A1 (de) | Maschinenverbund ringspinnmaschine/kreuzspulautomat | |
| DE4229234C2 (de) | Verfahren und Anlage zum Steuern und Planen von Betriebsabläufen in einem Textilwerk | |
| EP0360287B1 (de) | Kopsvorbereitungsstation | |
| DE102018132459A1 (de) | Kreuzspulen herstellende Textilmaschine mit einer Kreuzspulentransporteinrichtung | |
| EP4001193B1 (de) | Verfahren zur ermittlung des gewichts einer kreuzspule | |
| DE102020130887A1 (de) | Verfahren zur Ermittlung des Gewichts einer Kreuzspule | |
| DE4333809C2 (de) | Verfahren und Vorrichtung zum Überwachen der Qualität von Fadenspulen | |
| CH675596A5 (de) | ||
| EP4245707B1 (de) | Verfahren und vorrichtung zum betreiben einer spulmaschine | |
| DE19913736A1 (de) | Verfahren zum Verarbeiten von Spinnspulen in einem Spulautomaten | |
| EP3957783B1 (de) | Textilmaschine mit einer vielzahl gleichartiger arbeitsstellen | |
| EP0501913A1 (de) | Verfahren zum Betrieb einer aus einer Kopsvorbereitungsstation, einem Umlaufpuffer und mehreren Spulstellen bestehenden Spulmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230921 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: RIETER AUTOMATIC WINDER GMBH |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20230930 |
|
| 18RA | Request filed for re-establishment of rights before grant |
Effective date: 20240412 |
|
| 18RR | Decision to grant the request for re-establishment of rights before grant |
Free format text: ANGENOMMEN Effective date: 20240503 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| D18D | Application deemed to be withdrawn (deleted) | ||
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: D01H 13/32 20060101ALI20241114BHEP Ipc: B65H 63/00 20060101ALI20241114BHEP Ipc: B65H 67/06 20060101ALI20241114BHEP Ipc: D01H 9/18 20060101AFI20241114BHEP |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| INTG | Intention to grant announced |
Effective date: 20241205 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20250117 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022004389 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250919 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250926 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250912 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20251020 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260507 |