EP4107771B1 - Röntgendrehanode mit integrierter flüssigmetalllager-aussenschale - Google Patents
Röntgendrehanode mit integrierter flüssigmetalllager-aussenschale Download PDFInfo
- Publication number
- EP4107771B1 EP4107771B1 EP21706474.0A EP21706474A EP4107771B1 EP 4107771 B1 EP4107771 B1 EP 4107771B1 EP 21706474 A EP21706474 A EP 21706474A EP 4107771 B1 EP4107771 B1 EP 4107771B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- liquid metal
- metal bearing
- anode
- anode disk
- rotary
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J35/00—X-ray tubes
- H01J35/02—Details
- H01J35/04—Electrodes ; Mutual position thereof; Constructional adaptations therefor
- H01J35/08—Anodes; Anti cathodes
- H01J35/10—Rotary anodes; Arrangements for rotating anodes; Cooling rotary anodes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J35/00—X-ray tubes
- H01J35/02—Details
- H01J35/04—Electrodes ; Mutual position thereof; Constructional adaptations therefor
- H01J35/08—Anodes; Anti cathodes
- H01J35/10—Rotary anodes; Arrangements for rotating anodes; Cooling rotary anodes
- H01J35/101—Arrangements for rotating anodes, e.g. supporting means, means for greasing, means for sealing the axle or means for shielding or protecting the driving
- H01J35/1017—Bearings for rotating anodes
- H01J35/104—Fluid bearings
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J2235/00—X-ray tubes
- H01J2235/08—Targets (anodes) and X-ray converters
- H01J2235/081—Target material
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J2235/00—X-ray tubes
- H01J2235/08—Targets (anodes) and X-ray converters
- H01J2235/086—Target geometry
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J2235/00—X-ray tubes
- H01J2235/10—Drive means for anode (target) substrate
- H01J2235/1006—Supports or shafts for target or substrate
- H01J2235/1013—Fixing to the target or substrate
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J2235/00—X-ray tubes
- H01J2235/10—Drive means for anode (target) substrate
- H01J2235/1046—Bearings and bearing contact surfaces
- H01J2235/106—Dynamic pressure bearings, e.g. helical groove type
Definitions
- the present invention relates to an X-ray rotating anode with an integrated liquid metal bearing outer shell according to the preamble of claim 1, an X-ray rotating anode system comprising an X-ray rotating anode with an integrated liquid metal bearing outer shell and a liquid metal bearing inner shell inserted therein, and furthermore to a manufacturing method of such an X-ray rotating anode.
- Rotating X-ray anodes are used in X-ray tubes to generate X-rays.
- electrons are emitted from a cathode of the X-ray tube and accelerated in the form of a focused electron beam onto the rotating X-ray anode. Due to the rotation of the rotating X-ray anode, the electron beam scans a ring-shaped path - the focal path. A large part of the energy of the electron beam is converted into heat in the rotating X-ray anode, while a small part is emitted as X-rays. The locally released heat leads to a strong heating of the rotating X-ray anode. The rotation of the rotating X-ray anode counteracts overheating of the anode material.
- a high radiation output (or dose rate) is required, which can be generated by using a correspondingly high-energy and highly focused electron beam.
- rotating X-ray anodes In order to avoid material fatigue due to high temperatures and temperature gradients, rotating X-ray anodes must be designed for high rotation frequencies and for effective and uniform heat dissipation. In view of these requirements, the use of a liquid metal bearing for storing the rotating X-ray anode is advantageous.
- the publication US 2011/058654 A1 discloses a rotary anode X-ray tube apparatus which includes a stationary shaft, a cooling bath provided in the stationary shaft, a rotary cylinder rotatably supported on the stationary shaft, a target provided in the rotary cylinder, a cathode arranged to face the target, and a vacuum housing in which these components are supported.
- a liquid metal is filled into a gap of the stationary shaft and the rotary cylinder. The liquid metal acts as a lubricant of the hydrodynamic bearing when the rotary anode rotates.
- the publication US 2017/0084420 A1 discloses a rotary anode X-ray tube in which an annular groove is annularly formed on a first surface of a rotary anode.
- the annular groove is elongated to be surrounded by an anode target and is arranged around a rotary axis of the rotary anode in rotational symmetry with respect to a rotary axis.
- Slits are formed in the rotary anode to be arranged around the rotary axis in rotational symmetry with respect to the rotary axis, each of the slits is cut in the rotary anode and elongated in communication with the annular groove, and through holes communicate with the respective slits, and each of the through holes opens in the annular groove and extends from the annular groove to the opposite surface.
- the object of the present invention is to improve X-ray rotating anodes with regard to good bearing at high rotation frequencies and uniform and effective heat dissipation. Furthermore, a cost-effective and process-stable production of the X-ray rotating anode should be made possible.
- a rotating X-ray anode with an integrated liquid metal bearing outer shell has an anode disk made of Mo (Mo: molybdenum) or a Mo-based alloy with a hole formed centrally in the region of the axis of rotation and extending in the axial direction through at least part of the anode disk, and a bearing bush made of Mo or a Mo-based alloy.
- the inner wall of the bearing bush is designed as a liquid metal bearing running surface at least over an axial section thereof (i.e. in the circumferential direction relative to the axis of rotation) and forms a first partial section of the liquid metal bearing outer shell.
- the entire (typically cylindrical) inner wall of the bearing bush can be designed as a liquid metal bearing running surface.
- only one axial section of the inner wall of the bearing bush, which is then also typically cylindrical, can be designed as a liquid metal bearing running surface, while another axial section can also have, for example, mechanical limiting elements and/or a coating by which liquid metal is retained in the liquid metal bearing during use.
- the liquid metal bearing outer shell is formed by the first and an adjacent second section and has a continuous liquid metal bearing running surface.
- the bearing bush is connected to a connecting piece of the anode disk via a material connection in such a way that the inner wall of the bearing bush continues the hole in the anode disk.
- At least one axial section of an inner wall of the hole in the anode disk is designed all around (i.e. in the circumferential direction relative to the axis of rotation) as a liquid metal bearing running surface and forms at least part of the second section of the liquid metal bearing outer shell.
- the entire (typically cylindrical) inner wall of the hole can be designed all around as a liquid metal bearing running surface.
- the bottom of the hole can also form a liquid metal bearing running surface.
- only an axial section of the inner wall of the hole, which is then also typically cylindrical, can be designed as a liquid metal bearing running surface all the way around.
- liquid metal bearings In liquid metal bearings, a liquid metal bearing outer shell and a liquid metal bearing inner shell, which are coordinated with one another and of which one is formed on a stationary component and one on a rotating component, a defined bearing gap is formed.
- the liquid metal bearing outer shell is integral with the X-ray rotating anode and is therefore formed as a rotating component.
- the liquid metal bearing inner shell can, for example, be formed integrally on a pin (stationary component) inserted into the liquid metal bearing outer shell.
- the bearing gap is filled with liquid metal (e.g. gallium, a gallium alloy such as a eutectic gallium-indium-tin alloy, etc.) during use.
- the gap width is typically from a few micrometers up to 500 ⁇ m (at least ⁇ 1 mm); in particular from 5-500 ⁇ m, preferably from 7-40 ⁇ m, whereby the gap width can also vary over the length of the bearing gap.
- at least one circumferential recess and/or step or rib can be provided in the liquid metal bearing outer shell and/or inner shell, in the area of which the gap width can also be designed differently from the rest of the bearing gap (see e.g. DE 10 2015 215 306 A1 ).
- at least one circumferential rib can be provided on one component with (at least) one correspondingly designed groove on the other component for fixing the two components relative to one another in the axial direction.
- the liquid metal bearing running surfaces are the sections of the liquid metal bearing outer shell and the liquid metal bearing inner shell which, during use, are wetted with liquid metal on both the liquid metal bearing outer shell and the liquid metal bearing inner shell and thus enable low-friction rotation.
- the liquid metal prevents direct contact between the liquid metal bearing outer shell and the liquid metal bearing inner shell and at the same time acts as a lubricant, thereby achieving excellent running properties.
- the liquid metal bearing outer shell is provided with a rotor or is (mechanically) coupled to it, which is set in rotation in a known manner in conjunction with a stator.
- liquid metal bearing for the storage of the X-ray rotating anode is advantageous because liquid metal bearings are designed for high loads and high rotation frequencies while at the same time ensuring high operational reliability and have a long service life.
- One advantage e.g. compared to a ball bearing
- liquid metal bearings can accommodate rotational frequencies of up to 300 Hz (Hertz), while ball bearings, for example, are generally designed for rotational frequencies of well under 200 Hz (e.g. 140 Hz).
- liquid metal bearings are quieter than ball bearings and, due to the larger contact surface (via the bearing gap filled with liquid metal), enable effective and large-scale heat dissipation.
- the heat can be effectively dissipated to the stationary component (e.g. to a pin inserted into the inside of the liquid metal bearing outer shell).
- the heat can then be effectively dissipated from the stationary component via internal cooling (by means of a coolant guided in at least one cooling channel), so that thermal management is very effective and therefore suitable for the high-performance sector.
- Ball bearings are not designed for effective heat dissipation via the bearing due to the heat-sensitive coatings used, as this would damage the respective coating.
- Mo or Mo-based alloys are particularly advantageous as a material for the anode disk and the bearing bush, as they have high strength (even at high operating temperatures) and enable good heat dissipation. Mo or Mo-based alloys also have good wettability for the liquid metals typically used. Accordingly, it is also advantageous that the inner wall of the bearing bush and the inner wall of the hole in the anode disk are designed as a liquid metal bearing running surface, as the base material already provides good wettability.
- a coating typically less than 10 ⁇ m thick
- a Mo-based alloy is understood to mean an alloy that contains > 50 wt.% Mo. In particular, it contains ⁇ 80 wt.%, even more preferably ⁇ 98 wt.% Mo, which is particularly advantageous in view of the properties of Mo mentioned above.
- the anode disk and the bearing bush do not have to be made entirely of Mo or a Mo-based alloy, but reference is made here in particular to the base material. In particular, they can include a coating (e.g. a blackening layer to increase the radiated heat output), add-on parts such as a C-based body attached to the anode disk as a heat storage device (e.g.
- the "focal path” refers to the section of the anode disk that runs in a ring around the axis of rotation and is scanned by the electron beam during use.
- a focal path coating is applied to the anode disk in the area of the focal path (with a certain radial extension).
- the focal path coating is formed in particular by W or a W-Re alloy with a Re content of 1-15 wt.%, in particular 5-10 wt.% (W: tungsten; Re: rhenium).
- the anode disk typically has an angled focal path surface in the area of the focal path, which preferably forms a circumferential truncated cone surface.
- the focal path surface is angled relative to a reference plane extending perpendicular to the axis of rotation, which enables the generated X-ray radiation to exit through a side exit window of the respective X-ray device.
- it forms a focal path angle in the range of 2°-16.25°, in particular 7°-13°relative to this reference plane.
- the "rotational axis" referred to is determined by the rotationally symmetrical basic shape of the rotating X-ray anode and the liquid metal bearing outer shell.
- the rotational axis simultaneously determines the "axial direction” (running parallel to this) and the “radial direction” (running perpendicular to this).
- a “reference plane” of the rotating X-ray anode (which typically also forms its main extension plane) extends in particular perpendicular to the rotational axis. It should be noted that the rotating X-ray anode does not have to be rotationally symmetrical in every detail, so that, for example, slots formed in the direction of rotation, periodically arranged projections, depressions, attachments, etc., can break an exact rotational symmetry.
- a bearing bush is a component with a (through) hole, the inner wall of which is in this case at least partially designed as a liquid metal bearing running surface, whereby the bearing bush can have different (in particular external) contours and attachments.
- the bearing bush (and correspondingly the mechanical holder of the rotating X-ray anode) is arranged on the side of the anode disk opposite the focal path.
- the bearing bush (and correspondingly the mechanical holder of the rotating X-ray anode) can also be arranged on the side of the anode disk on which the focal path is provided.
- the first section of the liquid metal bearing outer shell is monolithic with the bearing bush and at least a part of the second section of the liquid metal bearing outer shell is monolithic with the anode disk.
- “Monolithic” means that the component in question is manufactured as a single piece during metallurgical production (preferably powder metallurgical or alternatively melt metallurgical), whereby subsequent mechanical processing, for example to create the hole and/or surface structuring, and/or subsequent application of at least one layer is possible.
- a monolithic design is clear to the expert on the basis of a uniform and continuous Microstructure (of the base material made of Mo or a Mo-based alloy) is recognizable.
- Powder metallurgical production of the anode disk and/or the bearing bush is preferred, this comprising the steps of pressing and sintering corresponding starting powders and preferably subsequent forming (e.g. rolling, forging, extruding, etc.) of the resulting molded body.
- Powder metallurgical production leads to a typical microstructure that is recognizable to the person skilled in the art and which is clearly distinguishable, for example, from a melt structure (obtained as part of melt metallurgical production).
- the inner wall of the bearing bush is therefore formed from the base material (Mo or Mo-based alloy) of the bearing bush at least in the area of the liquid metal bearing running surface and the inner wall of the hole in the anode disk is formed from the base material (Mo or Mo-based alloy) of the anode disk at least in the area of the liquid metal bearing running surface.
- a coating typically less than 10 ⁇ m thick
- a surface structuring may be provided on the inner wall of the bearing bush and/or on the inner wall of the hole of the anode disk.
- a material bond is understood to mean that a continuous material bond is created, but not that there is only a mechanical fastening (e.g. via a screw or clamp connection, via mechanical fastening elements, etc.).
- the material bond between the bearing bush and the connecting piece of the anode disk is created by welding or soldering. If the connection zone is examined microscopically in cross-section, a welded connection can be recognized by the expert through a corresponding welding zone (melted or at least plasticized base material), and a soldered connection can be recognized through a corresponding soldering zone (melting structure of the solder).
- the design as a liquid metal bearing outer shell is recognizable to the expert on the basis of the shape, in particular on the basis of the liquid metal bearing running surface which is rotationally symmetrical to the axis of rotation on the inside and the inner contour which enables the introduction of a pin (or other component) with a corresponding liquid metal bearing inner shell.
- liquid metal bearing running surface can basically be stepped and/or provided with a rib or a recess.
- a surface structuring, a coating and/or mechanical limiting elements to retain the liquid metal in the area of the liquid metal bearing are provided in the area of the end sections of the liquid metal bearing outer shell and/or a liquid metal bearing inner shell.
- the material-bonded connection is a friction welded connection or a beam welded connection (with a laser or electron beam).
- connection techniques mentioned are that a material-bonded connection with high strength can be achieved, even at high operating temperatures.
- an additional material such as a solder, a welding filler material, etc.
- a disruptive contamination e.g. of the liquid metal
- This is particularly advantageous compared to a soldered connection, in which the solder typically has a lower melting point and - at least at high temperatures - a lower strength than the base material (of the connected components).
- diffusion bonding In the case of diffusion bonding, which is not the subject of the invention, the (typically appropriately prepared) surfaces of the components to be connected are joined together and the application of pressure and temperature causes the atoms to diffuse in the area of the connection zone, resulting in a material bond (diffusion bond).
- a material bond (diffusion bond).
- no melting of the base material of the components to be connected takes place in the area of the connection zone.
- a diffusion bond can be recognized by a person skilled in the art by microscopic examination of the connection zone in the micrograph using a corresponding diffusion zone (diffusion area of the base materials connected to one another) in which no melt structure occurs.
- the diffusion bond may not be visible in the microscopic micrograph, since a uniform structure that is continuous with the respective base material can be achieved in the area of the connection zone. In these cases, the presence of a diffusion bond can only be deduced from the external geometry of the connected components (e.g. anode disk and bearing bush), for example because they could not be manufactured in their respective overall shape in one piece (e.g. powder metallurgically).
- the connected components e.g. anode disk and bearing bush
- a beam welded connection can be recognized by a specialist by microscopic examination of the connection zone in the micrograph, based on the weld zone in which a corresponding melt structure (of the base materials and possibly also of an additional welding filler material) occurs, as well as at the root and the position of the melt zone.
- a beam welded connection (particularly by means of electron beam welding) is advantageous due to the small heat-affected zone. Furthermore, the beam welding process is better suited for Mo-based alloys than for pure molybdenum.
- a component In friction welding, a component is moved relative to and in contact with the other component to be joined (e.g. rotated) in order to generate heat at the abutting surfaces.
- the weld is completed by applying a force during or after the relative movement has been canceled (e.g. rotational movement), whereby there are several forms of energy supply and relative movement.
- one component e.g. the bearing bush or a stump
- the other component e.g. the anode disk with connecting piece
- Friction welding which also enables the joining of components with thicker walls (in particular 20-130 mm), only requires a comparatively low joining temperature in the joining cross-section and is therefore suitable in many cases for materials and material combinations that are otherwise difficult to weld (see also DIN EN ISO 15620). This applies in particular to pure Mo, but also to Mo-based alloys.
- a friction welded joint is suitable for A specialist can identify this by microscopically examining the connection zone in the micrograph based on a typical microstructure. In particular, no melt structure is visible because the base material is only put into a plasticized state during friction welding. Typically, the welding zone is comparatively narrow and has a fine-grained structure.
- Zones of different grain stretching occur in particular when the bearing bush has a high grain stretching and the anode disk with connecting piece has a lower grain stretching, which is imposed on these components by their respective manufacturing processes.
- a friction welded connection is also indicated when the protruding connecting piece is used on the anode disk to enable the formation of a weld bead during friction welding (due to the material flow during the compression phase). This is particularly evident in a weld zone between the connecting piece and the bearing bush that is spaced apart from the anode disk.
- the Mo-based alloy(s) (of the anode disk with connecting piece and/or the bearing bush) is/are MHC and/or TZM.
- the base material of the bearing bush i.e. apart from coatings, attachments, etc.
- the base material of the anode disk with connecting piece i.e. apart from coatings, attachments, etc.
- the base material of the anode disk with connecting piece is made of MHC and/or TZM (preferably only MHC or only TZM). Both alloys (MHC, TZM) have a high strength and Hardness.
- MHC mechanical properties are largely retained at high temperatures, which means that higher process temperatures during production and higher operating temperatures for the rotating X-ray anode are possible. This is particularly true for MHC for temperatures up to 1250°C and for TZM up to 1100°C. MHC is therefore particularly well suited for high-performance applications and high operating temperatures.
- any impurities present is typically not specified for all elements, but in particular for those that are typically present and/or for which too high a content would be critical for the advantageous properties of the alloy.
- the following permissible ranges of impurities are particularly advantageous:
- the content of Al (aluminium) and Ni (nickel) is ⁇ 10 ⁇ g/g
- the content of Cr (chromium), Cu (copper), Fe (iron), K (potassium), and Si (silicon) is ⁇ 20 ⁇ g/g
- the content of Cd (cadmium) and Pb (lead) is ⁇ 5 ⁇ g/g
- the content of Hg (mercury) is ⁇ 1 ⁇ g/g.
- the total content of any impurities caused by H (hydrogen), N (nitrogen) and O (oxygen) in MHC is ⁇ 1000 ⁇ g/g.
- the H and N content in MHC is ⁇ 10 ⁇ g/g and the O content is ⁇ 600 ⁇ g/g.
- the total content of any impurities caused by H, N, O and C (carbon) in TZM is ⁇ 1500 ⁇ g/g.
- the H and N content in TZM is ⁇ 10 ⁇ g/g and the O content is ⁇ 500 ⁇ g/g.
- the sum S of all impurities for MHC and TZM is advantageously in the range of 0 ⁇ S ⁇ 6000 ⁇ g/g, with W (tungsten) as a typical impurity preferably having a proportion of ⁇ 300 ⁇ g/g.
- the anode disk with connecting piece and the bearing bush can be made of different materials.
- the anode disk with connecting piece and the bearing bush are both made of molybdenum or both of the same molybdenum-based alloy. This is particularly advantageous for the material-locking connection (in the case of a friction weld connection or a beam weld connection) due to the same material properties of both components (e.g. both made of MHC or both made of TZM).
- the "same" molybdenum-based alloys are still referred to even if there are minor differences in the composition.
- the material-locking connection is a friction-welded connection.
- Friction welding preferably does not require additional material (such as a welding filler material, an insert inserted between the components to be connected, etc.), i.e. in particular, no foreign material or composition that differs from the base material of the connected components can be detected in the area of the material-locking connection.
- Mo-based alloys are preferred over pure Mo in friction welding. Even more preferably, the two components (anode disk with connecting piece, bearing bush) are made of the same Mo-based alloy (e.g.
- a particular advantage of friction welding (compared to, for example, a beam welding process) is that no melt is formed in the connection zone, but rather the base material of the components to be connected is only plasticized. This creates an advantageous structure in the connection zone and a homogeneous distribution of the elements/compounds contained (e.g. a Mo-based alloy) is maintained.
- the anode disk has a connecting piece on the side of the bearing bush, which extends the hole in the anode disk with its inner wall and which protrudes from the outer surface of the anode disk.
- At least one axial section of the inner wall of the connecting piece is designed as a liquid metal bearing running surface and forms (in addition to the inner wall of the hole in the anode disk and possibly further sections) a part of the second subsection of the liquid metal bearing outer shell.
- the material-fit connection is formed between the protruding connecting piece of the anode disk and the bearing bush.
- the material-fit connection between the anode disk and the bearing bush is easier to produce thanks to the protruding connecting piece, which can in particular have a tubular or hollow-cylindrical basic shape.
- the protruding connecting piece which can in particular have a tubular or hollow-cylindrical basic shape.
- the material-fit connection is thus spaced from the surrounding surface of the anode disk on the outside, e.g. by 2-50 mm, preferably by 5-30 mm (ranges apply to the completed material-fit connection).
- the connecting piece is preferably formed monolithically with the anode disk, which is advantageous in terms of stability and running properties.
- the connecting piece is preferably formed monolithically from the material of the anode disk as part of a forging process. Alternatively, it can also be materially connected to the anode disk.
- the hole in the anode disk is designed as a through hole and the anode disk has an extension piece opposite the side of the bearing bush, which extends the through hole of the anode disk with its inner wall and which protrudes from the surrounding surface of the anode disk.
- At least one axial section of the inner wall of the extension piece is circumferentially designed as a liquid metal bearing running surface and forms (alongside the inner wall of the hole in the anode disk, the connecting piece and possibly other sections) a part of the second section of the liquid metal bearing outer shell.
- the extension piece can also preferably be designed monolithically with the anode disk (e.g. formed by forging) or alternatively be integrally connected to the anode disk.
- the extension piece and any other components present then form the end of the liquid metal bearing outer shell.
- a bearing bush can be integrally connected to the extension piece, thus extending the liquid metal bearing outer shell even further, whereby the variants described for connecting the connecting piece to the bearing bush are also possible here.
- the thickness (measured in the axial direction) of the anode disk increases in the radial direction towards the axis of rotation.
- This increase in thickness can occur continuously (with a constant gradient or with a varying thickness profile) or in one or more stages. This allows the heat generated in the area of the focal path to be divided into an increasingly larger material cross-section towards the axis of rotation and then effectively dissipated over the large area of the liquid metal bearing outer shell (via the liquid metal arranged in the bearing gap and then via the liquid metal bearing inner shell and the components adjacent to it, such as via a pin with coolant cooling).
- the increase in thickness is based on a reference thickness measured radially in the middle in the area of a beveled focal path surface up to the thickness in the area of the hole 30 -300%, in particular 50-260%, even more preferably 70-230% (an increase in thickness of 100% corresponds to a doubling of the thickness). This is particularly advantageous with regard to heat dissipation as well as with regard to the stability and running properties of the liquid metal bearing outer shell.
- the "thickness in the area of the hole” refers to the thickness of the anode disk directly in the area of the inner wall of the hole, whereby this thickness measurement also includes sections that are monolithically formed with the anode disk, such as a monolithically formed connecting piece and/or a monolithically formed extension piece, but not only components that are integrally connected to the anode disk (e.g. the bearing bush).
- the anode disk also increases in thickness radially inwards without including the possibly monolithically formed connecting pieces and/or extension pieces.
- the latter increase in thickness is 20-150%, preferably 30-100%, whereby, if a monolithic connecting and/or extension piece is provided, a reference area located immediately (radially) outside this connecting and/or extension piece is used instead of the "area of the hole".
- the anode disk has a plurality of slots that are evenly arranged all around and extend through the thickness of the anode disk, each of which extends over a radial section in the area between an outer circumference of the anode disk and the hole in the anode disk.
- Such slots allow the material of the anode disk to expand during use at the elevated temperatures that occur without it undergoing plastic deformation, thereby avoiding stresses within the material and thus material fatigue or failure.
- Such slots can extend exactly radially. Alternatively, they can also run slightly obliquely to the radial direction (e.g. at an angle of >0° up to 5°).
- at least one end of the slots (preferably at the radially inner end) can also have end holes, which preferably extend through the thickness of the anode disk and each have a larger diameter than the width of the opening slots, and/or a circumferential groove.
- the slots extend all the way to the outer circumference, ie open into the outer circumference, while ending radially outside the hole in the anode disk.
- all slots are formed symmetrically to one another with respect to the axis of rotation. The provision of such slots is particularly advantageous when the thickness of the anode disk increases towards the axis of rotation.
- the present invention further relates to an X-ray rotating anode system comprising an X-ray rotating anode according to the invention with an integrated liquid metal bearing outer shell, which can optionally also be designed according to one or more of the developments explained above, as well as a liquid metal bearing inner shell inserted into the liquid metal bearing outer shell, which has a liquid metal bearing running surface, wherein the liquid metal bearing outer shell and the liquid metal bearing inner shell are coordinated with one another in such a way that a defined bearing gap is formed between them (gap width in particular as stated above).
- a circumferential coating is provided in the area of at least one axial end section of the liquid metal bearing running surface on the liquid metal bearing outer shell and/or the liquid metal bearing running surface on the liquid metal bearing inner shell, which suppresses wetting by the liquid metal present in the bearing gap during use. This retains the liquid metal in the (axial) inner area of the liquid metal bearing, where it is required to achieve the sliding effect.
- Suitable coatings include titanium oxides, aluminum oxides, titanium nitrides and mixtures thereof, in particular CrN (chromium nitride), Cr 2 N (dichromium nitride), Cr 2 O 3 (chromium (III) oxide), TiAIN (titanium aluminum nitride) (cf. e.g.
- the coating can be provided on both the liquid metal bearing inner shell and the liquid metal bearing outer shell. If necessary, it can also be provided on just one (e.g. only on the liquid metal bearing inner shell). Furthermore, it can also be provided in the area of at least one mechanical limiting element.
- the liquid metal bearing inner shell is formed on a pin which is guided through the bearing bush at least into the hole in the anode disk.
- the pin preferably has at least one coolant channel for guiding coolant. If the hole is designed as a through hole, the pin preferably also extends completely through this through hole.
- the pin can preferably be formed from one component (in one piece), since this is advantageous with regard to its stability and the tightness of the coolant channel is advantageous. Alternatively, it can also be made of several components that are connected to one another in a form-fitting and/or material-fitting manner, which can be particularly advantageous in the case of a complex liquid metal bearing structure.
- the at least one coolant channel which preferably extends over at least 80% of the length of the pin, allows the heat to be effectively dissipated during use.
- the liquid metal bearing running surface on the liquid metal bearing outer shell and/or the liquid metal bearing running surface on the liquid metal bearing inner shell has at least two circumferential, surface-structured running sections that are spaced apart from one another in the axial direction.
- at least one section without surface structuring is provided between the at least two surface-structured running sections.
- liquid metal collects during use when the rotating component rotates and forms an increased pressure. This achieves a particularly good sliding effect.
- the rotating and static components are fixed in the radial direction relative to one another.
- a surface-structured running section is formed in an area arranged completely within the anode disk or at least overlaps this area.
- the surface structuring can be designed as a groove pattern (e.g. having one or more partial areas with grooves running parallel to each other).
- the surface-structured running sections can in principle be provided on both the liquid metal bearing inner shell and the outer shell. In principle, surface-structured running sections can also be designed opposite one another (in relation to the bearing gap). However, it is preferred that in the area of a surface-structured running section of a component (e.g. on the liquid metal bearing inner shell), the other component in the opposite area does not have a surface-structured running section. has.
- the method provides a cost-effective and reliable production route for producing X-ray rotating anodes according to the invention. Furthermore, the developments and variants explained above are also possible in the method according to the invention by providing corresponding process steps, whereby the advantages explained above are achieved.
- the anode disk with connecting piece and/or the stump is provided as part of a powder metallurgical production.
- This includes in particular the pressing and sintering of corresponding starting powders, preferably also a forming (e.g. rolling, forging, round rolling, round forging, etc.).
- a hole in the anode disk and/or a through hole in the bearing bush can already be preformed before the material connection, which makes the mechanical post-processing less complex.
- they can also be machined as part of the mechanical processing (ie the anode disk and/or the stump does not have a hole or through hole before the material bonding).
- the material bonding is preferably carried out by friction welding.
- a focal track coating can be applied to the anode disk before the material bonding (e.g. as part of a powder metallurgical production in the composite), but it can also be applied subsequently, e.g. by thermal spraying (e.g. vacuum plasma spraying), by chemical vapor deposition (CVD: chemical vapor deposition) or by physical vapor deposition (PVD: physical vapor deposition).
- thermal spraying e.g. vacuum plasma spraying
- CVD chemical vapor deposition
- PVD physical vapor deposition
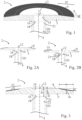
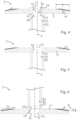
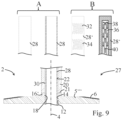
- the Fig. 1-4 , 6 and 9 are schematic representations in which the size ratios are not exactly reproduced and the details of the axial end closures of the liquid metal bearing outer shell or the liquid metal bearing are not shown.
- different designs are possible for the axial end closures of the liquid metal bearing, with examples of this being given in the DE 10 2015 204 488 A1 , US 2016/0086760 A1 , US 5,204,890 A , JP 2012/084400 A and US 2017/0169984 A1 are shown. That is, in the representations of the Fig. 1-4 , 6 and 9
- the bearing bush, the anode disk and the pin can also continue further in the axial direction - with a possibly different course or different design - and/or can also be connected to other components.
- an X-ray rotating anode 2 according to the invention is explained.
- This has an anode disk 5 made of MHC, which in its basic form is rotationally symmetrical to a rotation axis 4 (axial direction).
- On one side of the anode disk 5 there is a circumferential focal path 6 with a focal path coating made of a W-Re alloy (W: 95 wt.%; Re: 5 wt.%).
- W-Re alloy W: 95 wt.%
- Re 5 wt.%
- the anode disk 5 has a circumferential beveled focal path surface 10 which is angled relative to a reference plane 8 extending perpendicular to the rotation axis 4 (at an angle ⁇ ).
- a hole 12 extends through the anode disk 5, the inner wall 14 of which is designed as a liquid metal bearing running surface.
- the anode disk has a monolithically formed tubular connecting piece 16 forged from the material of the anode disk 5, which protrudes from the outside surrounding surface of the anode disk 5.
- Its inner wall 18 extends the hole 12 of the Anode disk 5 and is also designed as a liquid metal bearing running surface.
- a tubular bearing bush 20, which is also made of MHC, is connected with its axial (annular) end face via a material connection 21 to the correspondingly designed axial (annular) end face of the connecting piece 16.
- the inner wall 22 of the bearing bush 20 is designed all around as a liquid metal bearing running surface.
- the liquid metal bearing running surfaces of the anode disk 5, the connecting piece 16 and the bearing bush 20 together form a continuous liquid metal bearing running surface, which extends linearly in the form of a cylinder shell surface and forms part of a liquid metal bearing outer shell.
- Fig. 2A The bearing bush 20 and the anode disk 5 are still available as separate components and in Fig. 2B finally shown after the material-locking connection 21 has been produced by friction welding (and mechanical post-processing). As explained, the friction welding leads to a shortening of the connecting piece 16 and the bearing bush 20 in the area of the connection zone in the axial direction.
- the thickness (measured in the axial direction) of the anode disk 5' increases continuously radially inwards.
- the thickness increases by 30-300% starting from a reference thickness d R (measured radially centrally in the area of the beveled focal path surface 10) up to the maximum thickness d II in the area of the hole 12 (including all components monolithically connected to the anode disk 5', i.e. in this case the connecting piece 16).
- the thickness increases radially inwards by 20-150% starting from the reference thickness d R even without including the monolithically formed connecting piece 16, the relevant thickness d I in the inner area then being measured directly (radially) outside the connecting piece 16.
- the anode disk 5 - in comparison to the first embodiment - has an extension piece 24 on the side opposite the bearing bush 20, which extends the (through) hole 12 of the anode disk 5 with its inner wall 26 and which protrudes from the outer surface of the anode disk 5.
- the inner wall 26 of the extension piece 24 is also designed all the way around as a liquid metal bearing running surface and thus forms part of the liquid metal bearing outer shell.
- the increase in thickness starting from the reference thickness d R up to the maximum thickness d II is shown.
- the maximum thickness d II including all components monolithically connected to the anode disk 5, ie in this case the connecting piece 16 and the extension piece 24
- the anode disk 5" - in comparison to the first embodiment according to the invention - has no connecting piece. Rather, the bearing bush 20 is connected directly to the planar surface of the anode disk 5" via a diffusion connection.
- the bearing bush 20 is arranged on the same side as the focal path 6.
- the connecting piece 16' on the anode disk 5′′′ is also arranged on the side of the focal path 6.
- the anode disk 5" similar to the non-inventive embodiment (see Fig. 5 ) - does not have a connecting piece. Rather, the bearing bush 20 is connected directly to the planar surface of the anode disk 5" via a diffusion connection.
- the Fig. 8 Non-inventive embodiment shown differs from the embodiment in Fig. 7 by the fact that the thickness of the anode disk 5 ⁇ increases continuously radially inwards.
- FIG. 9 an X-ray rotating anode system 27 is shown, in which the X-ray rotating anode 2 with anode disk 5′′′, connecting piece 16' and bearing bush 20 is constructed in the same way as in the fourth embodiment (cf. Fig. 6 ) is formed. Also shown is a pin 28 inserted on the inside, on which the liquid metal bearing inner shell is formed. A bearing gap 30 is formed between the liquid metal bearing inner shell of the pin 28 and the liquid metal bearing outer shell, which is filled with liquid metal (not shown) when in use. Two exemplary variants for the formation of the pin 28 are shown above the X-ray rotating anode. According to the first variant A (above in Fig.
- the pin 28 On the left, once in plan view and on the right of it and inside the rotating X-ray anode 2 once in cross section), the pin 28 has a tubular basic shape and a smooth surface on the outside.
- the pin 28' has two superficially structured running sections 32, 34 spaced apart from one another in the axial direction.
- the pin 28' also has an internally running coolant channel 36 which has a coolant tube 40 inserted into a blind hole 38, the diameter of the coolant tube 40 being selected to be correspondingly smaller than that of the blind hole 38, so that coolant can flow in, for example, via the coolant tube 40 and flow back out via the annular channel formed between the coolant tube 40 and the blind hole 38.
- the liquid metal bearing running surface of the liquid metal bearing outer shell does not necessarily have to have a straight line in the form of a cylindrical surface, but rather it can also, as explained at the beginning, have a stepped line, a circumferential rib, etc., in which case the liquid metal bearing inner shell typically has a correspondingly adapted line.
Landscapes
- Sliding-Contact Bearings (AREA)
Description
- Die vorliegende Erfindung betrifft eine Röntgendrehanode mit einer integrierten Flüssigmetalllager-Außenschale gemäß dem Oberbegriff des Anspruchs 1, ein Röntgendrehanodensystem aufweisend eine Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale und eine darin eingesetzte Flüssigmetalllager-Innenschale sowie ferner ein Herstellverfahren solch einer Röntgendrehanode.
- Röntgendrehanoden werden in Röntgenröhren zur Erzeugung von Röntgenstrahlen eingesetzt. Im Einsatz werden Elektronen aus einer Kathode der Röntgenröhre emittiert und in Form eines fokussierten Elektronenstrahls auf die in Rotation versetzte Röntgendrehanode beschleunigt. Aufgrund der Drehbewegung der Röntgendrehanode wird durch den Elektronenstrahl eine ringförmige Bahn - die Brennbahn - abgetastet. Ein Großteil der Energie des Elektronenstrahls wird in der Röntgendrehanode in Wärme umgewandelt, während ein kleiner Anteil als Röntgenstrahlung abgestrahlt wird. Die lokal freigesetzten Wärmemengen führen zu einer starken Aufheizung der Röntgendrehanode. Durch die Rotation der Röntgendrehanode wird einer Überhitzung des Anodenmaterials entgegengewirkt.
- Insbesondere im Hochleistungsbereich wird eine hohe Strahlungsleistung (bzw. Dosisleistung) gefordert, die durch Einsatz eines entsprechend hochenergetischen und stark fokussierten Elektronenstrahls erzeugbar ist. Um eine Materialermüdung aufgrund von hohen Temperaturen und Temperaturgradienten zu vermeiden, müssen Röntgendrehanoden für hohe Drehfrequenzen sowie für eine effektive und gleichmäßige Wärmeableitung ausgelegt sein. Im Hinblick auf diese Anforderungen ist der Einsatz eines Flüssigmetalllagers zur Lagerung der Röntgendrehanode vorteilhaft.
- Aus der
US 2016/0086760 A1 und derUS 2017/0125199 A1 ist jeweils ein Röntgendrehanodensystem bekannt, bei dem eine Flüssigmetalllager-Außenschale als Einsatz in ein zentrales Durchgangsloch der Röntgendrehanode eingesetzt ist. Ferner ist in derUS 2016/0086760 A1 ein Reibschweißverfahren unter Einsatz eines Zwischenbauteils, das in die Schweißzone eingebracht wird, beschrieben. Weitere Röntgendrehanodensysteme sind aus den DruckschriftenUS 5,204,890 A undUS 6 198 805 B1 bekannt. - Die Druckschrift
US 2011/058654 A1 offenbart eine Drehanoden-Röntgenröhrenvorrichtung welche eine stationäre Welle, ein Kühlbad, das in der stationären Welle vorgesehen ist, einen Rotationszylinder, der drehbar an der stationären Welle gelagert ist, ein Target, das in dem Rotationszylinder vorgesehen ist, eine Kathode, die angeordnet ist, um dem Target zugewandt zu sein, und ein Vakuumgehäuse, in dem diese Komponenten gelagert sind, umfasst. Ein flüssiges Metall wird in einen Spalt der stationären Welle und des Rotationszylinders eingefüllt. Das flüssige Metall wirkt als Schmiermittel des hydrodynamischen Lagers, wenn sich die Drehanode dreht. - Die Druckschrift
US 2017/0084420 A1 offenbart eine Drehanoden-Röntgenröhre, bei der eine ringförmige Nut ringförmig auf einer ersten Oberfläche einer Drehanode ausgebildet ist. Die Ringnut ist so verlängert, dass sie von einem Anodentarget umgeben ist, und um eine Drehachse der Drehanode herum rotationssymmetrisch zu einer Drehachse angeordnet ist. Schlitze sind so in der Drehanode ausgebildet, dass sie um die Drehachse in Rotationssymmetrie in Bezug auf die Drehachse angeordnet sind, jeder der Schlitze in die Rotationsanode geschnitten und in Verbindung mit der ringförmigen Nut verlängert ist, und Durchganglöcher stehen mit den jeweiligen Schlitzen in Verbindung, und jedes der Durchganglöcher öffnet sich in der ringförmigen Nut und erstreckt sich von der ringförmigen Nut zu der gegenüberliegenden Oberfläche. - Die Aufgabe der vorliegenden Erfindung besteht darin, Röntgendrehanoden bzgl. einer guten Lagerung bei hohen Drehfrequenzen und einer gleichmäßigen und effektiven Wärmeableitung zu verbessern. Ferner soll eine kostengünstige und prozessstabile Herstellung der Röntgendrehanode ermöglicht werden.
- Die Aufgabe wird gelöst durch eine Röntgendrehanode gemäß Anspruch 1, ein Röntgendrehanodensystem gemäß Anspruch 8 sowie durch ein Verfahren zum Herstellen einer Röntgendrehanode gemäß Anspruch 13. Vorteilhafte Weiterbildungen der Erfindung sind in den abhängigen Ansprüchen angegeben.
- Gemäß der vorliegenden Erfindung wird eine Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale bereitgestellt. Die Röntgendrehanode weist eine Anodenscheibe aus Mo (Mo: Molybdän) oder einer Mo-basierten Legierung mit einem im Bereich der Drehachse zentral ausgebildeten und sich in axialer Richtung zumindest durch einen Teil der Anodenscheibe hindurch erstreckenden Loch und eine Lagerbuchse aus Mo oder einer Mo-basierten Legierung auf. Die Innenwand der Lagerbuchse ist zumindest über einen axialen Abschnitt derselben umlaufend (d.h. in Umfangsrichtung bezogen auf die Drehachse) als Flüssigmetalllager-Lauffläche ausgebildet und bildet einen ersten Teilabschnitt der Flüssigmetalllager-Außenschale. Insbesondere kann die gesamte (typischerweise zylindrisch ausgebildete) Innenwand der Lagerbuchse als Flüssigmetalllager-Lauffläche ausgebildet sein. Alternativ kann aber auch nur ein axialer Abschnitt der Innenwand der Lagerbuchse, der dann ebenfalls typischerweise zylindrisch ausgebildet ist, als Flüssigmetalllager-Lauffläche ausgebildet sein, während ein weiterer axialer Abschnitt z.B. auch mechanische Begrenzungselemente und/oder eine Beschichtung, durch die im Einsatz Flüssigmetall im Flüssigmetalllager zurückgehalten wird, aufweisen kann. Die Flüssigmetalllager-Außenschale wird durch den ersten und einen daran angrenzenden zweiten Teilabschnitt gebildet und weist eine durchgehende Flüssigmetalllager-Lauffläche auf. Die Lagerbuchse ist dabei derart über eine stoffschlüssige Verbindung mit einem Verbindungsstutzen der Anodenscheibe verbunden, dass die Innenwand der Lagerbuchse das Loch der Anodenscheibe fortsetzt. Ferner ist zumindest ein axialer Abschnitt einer Innenwand des Lochs der Anodenscheibe umlaufend (d.h. in Umfangsrichtung bezogen auf die Drehachse) als Flüssigmetalllager-Lauffläche ausgebildet und bildet zumindest einen Teil des zweiten Teilabschnittes der Flüssigmetalllager-Außenschale. Auch hier kann wiederum die gesamte (typischerweise zylindrisch ausgebildete) Innenwand des Lochs umlaufend als Flüssigmetalllager-Lauffläche ausgebildet sein. Im Falle eines Sacklochs kann ggf. auch der Boden des Lochs eine Flüssigmetalllager-Lauffläche bilden. Alternativ kann aber auch nur ein axialer Abschnitt der Innenwand des Lochs, der dann ebenfalls typischerweise zylindrisch ausgebildet ist, umlaufend als Flüssigmetalllager-Lauffläche ausgebildet sein.
- Bei Flüssigmetalllagern wird zwischen einer Flüssigmetalllager-Außenschale und einer Flüssigmetalllager-Innenschale, die aufeinander abgestimmt sind und von denen eine an einer stationären Komponente und eine an einer rotierenden Komponente ausgebildet ist, ein definierter Lagerspalt gebildet. Vorliegend ist die Flüssigmetalllager-Außenschale integral mit der Röntgendrehanode und damit als rotierende Komponente ausgebildet. Die Flüssigmetalllager-Innenschale kann z.B. integral an einem in die Flüssigmetalllager-Außenschale eingeführten Zapfen (stationäre Komponente) ausgebildet sein. Der Lagerspalt ist im Einsatz mit Flüssigmetall (z.B. Gallium, eine Galliumlegierung wie z.B. eine eutektische Gallium-Indium-Zinn-Legierung, etc.) gefüllt. Die Spaltbreite beträgt typischerweise von wenigen Mikrometern bis zu 500 µm (zumindest ≤ 1 mm); insbesondere von 5-500 µm, bevorzugt von 7-40 µm, wobei die Spaltbreite auch über die Länge des Lagerspaltes variieren kann. Insbesondere kann/können auch mindestens eine umlaufende Aussparung und/oder Stufe bzw. Rippe in der Flüssigmetalllager-Außenschale und/oder -Innenschale vorgesehen sein, im Bereich derer die Spaltbreite auch abweichend zu dem Rest des Lagerspaltes ausgebildet sein kann (vgl. z.B.
DE 10 2015 215 306 A1 ). Insbesondere kann mindestens eine umlaufende Rippe an der einen Komponente mit (mindestens) einer entsprechend ausgebildeten Rinne an der anderen Komponente zur Fixierung der beiden Komponenten relativ zueinander in axialer Richtung vorgesehen sein. Als Flüssigmetalllager-Laufflächen werden die Abschnitte der Flüssigmetalllager-Außenschale und der Flüssigmetalllager-Innenschale bezeichnet, die im Einsatz sowohl an der Flüssigmetalllager-Außenschale als auch an der Flüssigmetalllager-Innenschale mit Flüssigmetall benetzt sind und damit eine reibungsarme Rotation ermöglichen. Das Flüssigmetall verhindert einen direkten Kontakt zwischen der Flüssigmetalllager-Außenschale und der Flüssigmetalllager-Innenschale und wirkt gleichzeitig als Schmiermittel, wodurch ausgezeichnete Laufeigenschaften erzielt werden. Zum Antrieb der Röntgendrehanode ist die Flüssigmetalllager-Außenschale mit einem Rotor versehen bzw. an diesen (mechanisch) gekoppelt, der in Zusammenwirken mit einem Stator in bekannter Weise in Rotation versetzt wird. - Der Einsatz eines Flüssigmetalllagers zur Lagerung der Röntgendrehanode ist vorteilhaft, da Flüssigmetalllager für eine hohe Last sowie für hohe Drehfrequenzen ausgelegt sind und dabei gleichzeitig eine hohe Betriebssicherheit und eine lange Lebensdauer aufweisen. Ein Vorteil (z.B. gegenüber einem Kugellager) ist, dass der erhöhte Druck des in dem Lagerspalt befindlichen Flüssigmetalls über einen größeren Flächenabschnitt (insb. in axialer Erstreckung) ausgebildet wird und damit die mechanische Stabilität erhöht ist. Insbesondere sind bei Flüssigmetalllagern Drehfrequenzen von bis zu 300 Hz (Hertz) möglich, während z.B. Kugellager in der Regel für Drehfrequenzen von deutlich unter 200 Hz (z.B. 140 Hz) ausgelegt sind. Weiterhin sind Flüssigmetalllager im Vergleich zu Kugellagern geräuscharm und ermöglichen aufgrund der vergrößerten Kontaktfläche (über den mit Flüssigmetall gefüllten Lagerspalt) eine effektive und großflächige Wärmeableitung. Damit kann die Wärme effektiv auf die stationäre Komponente (z.B. auf einen innenseitig in die Flüssigmetalllager-Außenschale eingesetzten Zapfen) abgeleitet werden. Von der stationären Komponente wiederum kann dann die Wärme effektiv über eine innenseitige Kühlung (mittels eines in mindestens einem Kühlkanal geführten Kühlmittels) abgeführt werden, so dass das Wärmemanagement (Thermal Management) sehr effektiv und damit für den Hochleistungsbereich geeignet ist. Kugellager hingegen sind aufgrund der eingesetzten wärmeempfindlichen Beschichtungen nicht für eine effektive Wärmeableitung über das Lager ausgelegt, da dies zur Schädigung der jeweiligen Beschichtung führen würde.
- Mo bzw. Mo-basierte Legierungen sind besonders vorteilhaft als Material für die Anodenscheibe sowie für die Lagerbuchse, da sie eine hohe Festigkeit (auch bei den hohen Einsatztemperaturen) aufweisen und eine gute Wärmeableitung ermöglichen. Ferner weisen Mo bzw. Mo-basierte Legierungen eine gute Benetzbarkeit für die typischerweise eingesetzten Flüssigmetalle auf. Dementsprechend ist weiterhin vorteilhaft, dass die Innenwand der Lagerbuchse wie auch die Innenwand des Lochs der Anodenscheibe als Flüssigmetalllager-Lauffläche ausgebildet sind, da damit bereits durch das Grundmaterial eine gute Benetzbarkeit gegeben ist. Optional kann an der Innenwand der Lagerbuchse und/oder an der Innenwand des Lochs - jeweils vollständig oder auch nur abschnittsweise -eine Beschichtung (von typischerweise weniger als 10 µm Dicke) vorgesehen sein. Es ist aber kein separater Einsatz mit einer innenseitigen Flüssigmetalllager-Außenschale, der in das Loch der Anodenscheibe eingebracht und mit dieser verbunden werden müsste, vorgesehen, was herstellungsseitig aufwändiger wäre und eine Barriere für die Wärmeableitung darstellen könnte. Weiterhin wird eine hohe mechanische Stabilität zwischen der Anodenscheibe und der Flüssigmetalllager-Außenschale erzielt, was für die Laufeigenschaften vorteilhaft ist. Indem die Innenwand der Lagerbuchse die Innenwand des Lochs der Anodenscheibe fortsetzt und damit eine Flüssigmetalllager-Lauffläche mit entsprechend langer axialer Erstreckungslänge bereitgestellt wird, sorgt dies für eine mechanisch stabile und präzise Führung bei Rotation der Anodenscheibe.
- Als Mo-basierte Legierung wird vorliegend eine Legierung verstanden, die > 50 Gew.% Mo enthält. Insbesondere enthält sie zu ≥ 80 Gew.%, noch bevorzugter zu ≥ 98 Gew.% Mo, was angesichts der oberhalb genannten Eigenschaften von Mo besonders vorteilhaft ist. Dabei müssen die Anodenscheibe und die Lagerbuchse nicht vollständig aus Mo oder einer Mo-basierten Legierung ausgebildet sein, sondern es wird hier insbesondere auf das Grundmaterial Bezug genommen. Insbesondere können sie eine Beschichtung (z.B. eine Schwärzungsschicht zur Erhöhung der abgestrahlten Wärmeleistung), Anbauteile, wie z.B. ein an der Anodenscheibe befestigter C-basierter Körper als Wärmespeicher (z.B. Graphitkörper), ein an der Lagerbuchse angebrachter Flansch, etc., oder auch einen Belag, wie z.B. ein im Bereich der Brennbahn aufgebrachter, umlaufender Brennbahnbelag, vorgesehen sein. Wie eingangs erläutert, wird dabei als "Brennbahn" der ringförmig um die Drehachse umlaufende Abschnitt der Anodenscheibe bezeichnet, der im Einsatz durch den Elektronenstrahl abgetastet wird. Typischerweise ist im Bereich der Brennbahn (mit einer gewissen radialen Erstreckung) ein Brennbahnbelag auf die Anodenscheibe aufgebracht. Der Brennbahnbelag wird insbesondere durch W oder eine W-Re-Legierung mit einem Re-Anteil von 1-15 Gew.%, insbesondere von 5-10 Gew.%, gebildet (W: Wolfram; Re: Rhenium). Ferner weist die Anodenscheibe in dem Bereich der Brennbahn typischerweise eine abgewinkelte Brennbahnfläche auf, die vorzugsweise eine umlaufende Kegelstumpf-Mantelfläche bildet. Insbesondere ist die Brennbahnfläche abgewinkelt relativ zu einer sich senkrecht zu der Drehachse erstreckenden Referenzebene, wodurch der Austritt der erzeugten Röntgenstrahlung durch ein seitlich gelegenes Austrittsfenster des jeweiligen Röntgengeräts ermöglicht wird. Beispielsweise bildet sie einen Brennbahnwinkel im Bereich von 2°-16,25°, insbesondere von 7°-13°relativ zu dieser Referenzebene aus.
- Die in Bezug genommene "Drehachse" ist durch die rotationssymmetrische Grundform der Röntgendrehanode sowie der Flüssigmetalllager-Außenschale vorgegeben. Die Drehachse gibt gleichzeitig die (parallel hierzu verlaufende) "axiale Richtung" sowie die (senkrecht hierzu verlaufende) "radiale Richtung" vor. Eine "Referenzebene" der Röntgendrehanode (die typischerweise gleichzeitig deren Haupterstreckungsebene bildet), erstreckt sich insbesondere senkrecht zu der Drehachse. Anzumerken ist, dass die Röntgendrehanode nicht exakt bis in jedes Detail rotationssymmetrisch ausgebildet sein muss, so dass z.B. in Umlaufrichtung ausgebildete Schlitze, periodisch angeordnete Vorsprünge, Vertiefungen, Anbauteile, etc., eine exakte Rotationssymmetrie durchbrechen können. Als Lagerbuchse wird ein Bauteil mit einem (Durchgangs-)Loch, dessen Innenwand vorliegend zumindest abschnittsweise als Flüssigmetalllager-Lauffläche ausgebildet ist, bezeichnet, wobei die Lagerbuchse unterschiedliche (insbesondere außenseitige) Konturen und Anbauteile aufweisen kann. Die Lagerbuchse (und entsprechend die mechanische Halterung der Röntgendrehanode) ist in einer bevorzugten Variante auf der von der Brennbahn gegenüberliegenden Seite der Anodenscheibe angeordnet. Alternativ kann die Lagerbuchse (und entsprechend die mechanische Halterung der Röntgendrehanode) auch auf der Seite der Anodenscheibe, auf der die Brennbahn vorgesehen ist, angeordnet sein.
- Gemäß der vorliegenden Erfindung ist der erste Teilabschnitt der Flüssigmetalllager-Außenschale monolithisch mit der Lagerbuchse und zumindest ein Teil des zweiten Teilabschnitts der Flüssigmetalllager-Außenschale monolithisch mit der Anodenscheibe ausgebildet. "Monolithisch" bedeutet dabei, dass das betreffende Bauteil im Rahmen der metallurgischen Herstellung (vorzugsweise pulvermetallurgisch oder alternativ schmelzmetallurgisch) einteilig hergestellt wird, wobei eine nachträgliche mechanische Bearbeitung, bspw. zur Einbringung des Loches und/oder einer oberflächliche Strukturierung, und/oder eine nachträgliche Aufbringung mindestens einer Schicht möglich sind. Eine monolithische Ausbildung ist für den Fachmann anhand einer einheitlichen und durchgehenden Mikrostruktur (des Grundmaterials aus Mo oder einer Mo-basierten Legierung) erkennbar. Bevorzugt ist eine pulvermetallurgische Herstellung der Anodenscheibe und/oder der Lagerbuchse, wobei diese die Schritte des Pressens und Sinterns von entsprechenden Ausgangspulvern sowie vorzugsweise eine anschließende Umformung (z.B. Walzen, Schmieden, Extrudieren, etc.) des erhaltenen Formkörpers aufweist. Die pulvermetallurgische Herstellung führt zu einer typischen und für den Fachmann erkennbaren Mikrostruktur, die z.B. klar von einem (im Rahmen einer schmelzmetallurgischen Herstellung erhaltenen) Schmelzgefüge unterscheidbar ist. Die Innenwand der Lagerbuchse ist also zumindest in dem Bereich der Flüssigmetalllager-Lauffläche aus dem Grundmaterial (Mo bzw. Mo-basierte Legierung) der Lagerbuchse gebildet und die Innenwand des Lochs der Anodenscheibe ist zumindest in dem Bereich der Flüssigmetalllager-Lauffläche aus dem Grundmaterial (Mo bzw. Mo-basierte Legierung) der Anodenscheibe gebildet. An der Innenwand der Lagerbuchse und/oder an der Innenwand des Lochs der Anodenscheibe kann ferner eine Beschichtung (von typischerweise weniger als 10 µm Dicke) und/oder eine oberflächliche Strukturierung vorgesehen sein.
- Unter einer stoffschlüssigen Verbindung wird verstanden, dass ein durchgehender Materialverbund geschaffen ist, nicht aber, dass nur eine mechanische Befestigung (z.B. über eine Schraub- oder Klemmverbindung, über mechanische Befestigungselemente, etc.) besteht. Insbesondere wird die stoffschlüssige Verbindung der Lagerbuchse und des Verbindungsstutzens der Anodenscheibe durch Schweißen oder durch Löten hergestellt. Wird die Verbindungszone mikroskopisch im Schliff untersucht, so ist eine Schweißverbindung durch den Fachmann durch eine entsprechende Schweißzone (aufgeschmolzenes oder zumindest plastifiziertes Grundmaterial), sowie eine Lötverbindung durch eine entsprechende Lötzone (Schmelzstruktur des Lotes) erkennbar.
- Die Ausbildung als Flüssigmetalllager-Außenschale ist für den Fachmann anhand der Formgebung erkennbar, insbesondere anhand der innenseitig rotationssymmetrisch zur Drehachse ausgebildeten Flüssigmetalllager-Lauffläche sowie der Innenkontur, die die Einführung eines Zapfens (oder anderweitigen Bauteils) mit einer entsprechenden Flüssigmetalllager-Innenschale ermöglicht.
- Ferner ist an der Innenkontur keine Laufrinne für ein Kugellager vorgesehen (auch wenn die Flüssigmetalllager-Lauffläche grundsätzlich abgestuft und/oder mit einer Rippe bzw. einer Aussparung versehen sein kann). Optional sind im Bereich der Endabschnitte der Flüssigmetalllager-Außenschale und/oder einer Flüssigmetalllager-Innenschale eine oberflächliche Strukturierung, eine Beschichtung und/oder mechanische Begrenzungselemente zur Rückhaltung des Flüssigmetalls im Bereich des Flüssigmetalllagers vorgesehen.
- Gemäß der Erfindung ist die stoffschlüssige Verbindung, eine Reibschweißverbindung oder eine Strahlschweißverbindung (mit Laser- oder Elektronenstrahl). Der Vorteil der genannten Verbindungstechniken ist, dass damit eine stoffschlüssige Verbindung mit hoher Festigkeit, auch bei den hohen Einsatztemperaturen, erzielbar ist. Insbesondere kann im Bereich der Verbindungszone auf ein Zusatzmaterial (wie ein Lot, ein Schweißzusatzmaterial, etc.), das im Bereich des Flüssigmetalllagers eine störende Verunreinigung (z.B. des Flüssigmetalls) bilden kann, kritisch für die Vakuumstabilität (Einsatz erfolgt im Hochvakuum) sein kann und/oder einen niedrigeren Schmelzpunkt (verglichen mit dem Grundmaterial der verbundenen Bauteile) aufweisen kann, verzichtet werden. Dies ist insbesondere vorteilhaft gegenüber einer Lötverbindung, bei welcher das Lot typischerweise einen niedrigeren Schmelzpunkt und - zumindest bei hohen Temperaturen - eine niedrigere Festigkeit als das Grundmaterial (der verbundenen Bauteile) aufweist.
- Beim nicht erfindungsgemäßen Diffusionsbonden werden die (typischerweise entsprechend präparierten) Oberflächen der zu verbindenden Bauteile aneinandergefügt und durch Anwendung von Druck und Temperatur wird eine Diffusion der Atome im Bereich der Verbindungszone bewirkt, so dass eine stoffschlüssige Verbindung (Diffusionsverbindung) resultiert. Nach dem hier zugrunde gelegten (engeren) Verständnis von Diffusionsbonden findet im Bereich der Verbindungszone kein Aufschmelzen des Grundmaterials der zu verbindenden Bauteile statt. Eine Diffusionsverbindung ist für den Fachmann durch eine mikroskopische Untersuchung der Verbindungszone im Schliffbild anhand einer entsprechenden Diffusionszone (Diffusionsbereich der miteinander verbundenen Grundmaterialien), in der kein Schmelzgefüge auftritt, erkennbar. Werden materialgleiche Bauteile durch Diffusionsbonden miteinander verbunden, so ist die Diffusionsverbindung ggf. im mikroskopischen Schliffbild nicht erkennbar, da im Bereich der Verbindungszone ein einheitliches und zu dem jeweiligen Grundmaterial durchgehendes Gefüge erzielt werden kann. In diesen Fällen kann das Vorhandensein einer Diffusionsverbindung dann nur anhand der äu-βeren Geometrie der verbundenen Bauteile (beispielsweise: Anodenscheibe und Lagerbuchse) abgeleitet werden, beispielsweise weil sie in der jeweiligen Gesamtform nicht in einem Stück (z.B. pulvermetallurgisch) herstellbar wären. Eine Strahlschweißverbindung ist durch den Fachmann anhand einer mikroskopischen Untersuchung der Verbindungszone im Schliffbild anhand der Schweißzone, in der ein entsprechendes Schmelzgefüge (der Grundmaterialien und ggf. auch eines zusätzlich eingesetzten Schweißzusatzwerkstoffes) auftritt, sowie an der Wurzel und der Lage der Schmelzzone erkennbar. Eine Strahlschweißverbindung (insbesondere mittels Elektronenstrahlschweißen) ist aufgrund der kleinen Wärmeeinflusszone vorteilhaft. Weiterhin ist das Strahlschweißverfahren besser für Mo-basierte Legierungen als für reines Molybdän geeignet.
- Beim Reibschweißen wird ein Bauteil relativ zu und in Kontakt mit dem anderen zu fügenden Bauteil bewegt (z.B. rotiert), um Wärme an den Stoßflächen zu erzeugen. Die Schweißung wird durch Aufbringen einer Kraft während oder nach dem Aufheben der Relativbewegung (z.B. Rotationsbewegung) fertiggestellt, wobei es mehrere Formen der Energiezufuhr und der Relativbewegung gibt. Vorliegend handelt es sich um die Verbindung weitgehend rotationssymmetrischer Bauteile, weshalb vorzugsweise das eine Bauteil (z.B. die Lagerbuchse bzw. ein Stumpf) in Rotation versetzt und dann in Kontakt mit dem anderen Bauteil (z.B. der Anodenscheibe mit Verbindungsstutzen) gebracht wird, um die Reibungswärme zu erzeugen. Das Reibschweißen, das auch die Verbindung von Bauteilen dickerer Wandstärken (insbesondere 20-130 mm) ermöglicht, bedingt nur eine vergleichsweise niedrige Fügetemperatur im Fügequerschnitt und ist damit in vielen Fällen für Werkstoffe und Werkstoffkombinationen geeignet, die anderweitig schwierig zu schweißen sind (vgl. hierzu auch DIN EN ISO 15620). Dies gilt insbesondere für reines Mo, im Weiteren aber auch für Mo-basierte Legierungen. Eine Reibschweißverbindung ist für den Fachmann an einer mikroskopischen Untersuchung der Verbindungszone im Schliffbild anhand einer typischen Mikrostruktur erkennbar. Insbesondere ist kein Schmelzgefüge erkennbar, da das Grundmaterial während des Reibschweißens nur in einen plastifizierten Zustand versetzt wird. Typischerweise ist die Schweißzone vergleichsweise schmal und hat ein feinkörniges Gefüge. Konkret bei einer Reibschweißverbindung der Lagerbuchse und der Anodenscheibe mit Verbindungsstutzen, die jeweils aus Mo und/oder (einer) Mo-basierten Legierung gebildet sind, sind im Bereich der Schweißzone mehrere Teilzonen (zwischen dem Grundmaterial der Lagerbuchse und dem Verbindungstutzen der Anodenscheibe) mit leicht unterschiedlichem Gefüge erkennbar. Dies betrifft insbesondere die Korngrößenverteilung und die Kornausrichtung. Typischerweise sind die Körner in die Richtung des Materialflusses, der insbesondere bei Ausbildung der Schweißwulst erfolgt, gestreckt. Zonen unterschiedlicher Kornstreckung (mit hoher Kornstreckung nahe an der Lagerbuchse und niedrigerer Kornstreckung nahe an der Anodenscheibe mit Verbindungsstutzen) treten insbesondere dann auf, wenn die Lagerbuchse eine hohe Kornstreckung und die Anodenscheibe mit Verbindungsstutzen eine niedrigere Kornstreckung aufweist, was diesen Bauteilen durch deren jeweiligen Herstellungsprozess aufgeprägt wird. Makroskopisch deutet ferner auf eine Reibschweißverbindung hin, wenn auf der Anodenscheibe der vorstehende Verbindungsstutzen eingesetzt wird, um während des Reibschweißens die Ausbildung einer Schweißwulst (aufgrund des Materialflusses während der Stauchphase) zu ermöglichen. Dies ist insbesondere an einer von der Anodenscheibe beabstandeten Schweißzone zwischen dem Verbindungsstutzen und der Lagerbuchse erkennbar.
- Gemäß einer Weiterbildung ist/sind die Mo-basierte(n) Legierung(en) (der Anodenscheibe mit Verbindungsstutzen und/oder der Lagerbuchse) MHC und/oder TZM. Insbesondere ist das Grundmaterial der Lagerbuchse (d.h. abgesehen von Beschichtungen, Anbauteilen, etc.) aus MHC und/oder TZM (vorzugsweise nur aus MHC oder nur aus TZM). Insbesondere ist das Grundmaterial der Anodenscheibe mit Verbindungsstutzen (d.h. abgesehen von Beschichtungen, Anbauteilen, etc.) aus MHC und/oder TZM (vorzugsweise nur aus MHC oder nur aus TZM). Beide Legierungen (MHC, TZM) weisen eine hohe Festigkeit und Härte auf. Ihre mechanischen Eigenschaften bleiben bei hohen Temperaturen weitestgehend erhalten, wodurch höhere Prozesstemperaturen bei der Herstellung wie auch höhere Einsatztemperaturen der Röntgendrehanode möglich sind. Dies gilt insbesondere bei MHC für Temperaturen bis 1250°C und für TZM bis 1100°C. MHC ist damit für den Hochleistungsbereich und für hohe Einsatztemperaturen besonders gut geeignet.
- MHC ist eine von der Anmelderin Plansee SE angebotene Mo-basierte Legierung, die nachfolgende Zusammensetzung aufweist:
- einen Hf-Gehalt von 1,00 - 1,30 Gew.% (Gew.%: Gewichtsprozent),
- einen C-Gehalt von 500-1.200 µg/g (µg: Mikrogramm),
- Rest Mo (typischerweise ≥ 97,0 Gew.%, vorzugsweise ≥ 98,0 Gew.%, wobei der Mo-Gehalt bei entsprechend niedrigem Anteil von Verunreinigungen sogar ≥ 98,5 Gew.% sein kann).
- TZM ist eine in dem Standard ASTM B387 (364) spezifizierte und von der Anmelderin Plansee SE angebotene Mo-basierte Legierung, die für die vorliegende Anwendung nachfolgende Zusammensetzung aufweist:
- einen Ti-Gehalt von 0,40-0,55 Gew.%,
- einen Zr-Gehalt von 0,06-0,12 Gew.%,
- einen C-Gehalt von 50-500 µg/g, wobei dieser speziell für den Anwendungsbereich von Röntgendrehanoden sehr gut geeignete Bereich etwas breiter als der im Standard ASTM B387 (364) spezifizierte Bereich von 100-400 µg/g ist,
- Rest Mo (typischerweise ≥ 98,0 Gew.%, vorzugsweise ≥ 99,0 Gew.%, wobei der Mo-Gehalt bei entsprechend niedrigem Anteil von Verunreinigungen sogar ≥ 99,3 Gew.% sein kann).
- Der mögliche bzw. zulässige Gehalt an gegebenenfalls vorhandenen Verunreinigungen wird typischerweise nicht für alle Elemente spezifiziert, sondern insbesondere für diejenigen, die typischerweise enthalten sind und/oder bei denen ein zu hoher Gehalt für die vorteilhaften Eigenschaften der Legierung kritisch wäre. Vor diesem Hintergrund sind die nachfolgenden zulässigen Bereiche an Verunreinigungen besonders vorteilhaft: Insbesondere ist der Gehalt an metallischen Verunreinigungen bei MHC und bei TZM in Summe ≤ 5000 µg/g. Insbesondere ist bei MHC und TZM gemäß der besonders vorteilhaften Spezifikation der Plansee SE der Gehalt an Al (Aluminium) und Ni (Nickel) jeweils ≤ 10 µg/g, der Gehalt an Cr (Chrom), Cu (Kupfer), Fe (Eisen), K (Kalium), und Si (Silicium) jeweils ≤ 20 µg/g, der Gehalt an W (Wolfram) ≤ 300 µg/g, der Gehalt an Cd (Cadmium) und Pb (Blei) jeweils ≤ 5 µg/g und der Gehalt an Hg (Quecksilber) ≤ 1 µg/g. Der Gehalt an gegebenenfalls vorhandenen Verunreinigungen durch H (Wasserstoff), N (Stickstoff) und O (Sauerstoff) ist bei MHC in Summe ≤ 1000 µg/g. Insbesondere ist bei MHC gemäß der Spezifikation der Plansee SE der Gehalt an H und N jeweils ≤ 10 µg/g und der Gehalt an O ≤ 600 µg/g. Der Gehalt an gegebenenfalls vorhandenen Verunreinigungen durch durch H, N, O und C (Kohlenstoff) ist bei TZM in Summe ≤ 1500 µg/g. Insbesondere ist bei TZM gemäß der Spezifikation der Plansee SE der Gehalt an H und N jeweils ≤ 10 µg/g und der Gehalt an O ≤ 500 µg/g. Je nach Herstellprozess sind Verunreinigungen durch Cr (VI) und organische Verunreinigungen möglich und akzeptabel bis zu einem Maximalwert von jeweils ≤ 1000 µg/g, bei den von Plansee SE angebotenen Legierungen sind sie typischerweise nicht nachweisbar. Die Summe S an allen Verunreinigungen ist für MHC als auch für TZM vorteilhafterweise möglichst im Bereich von 0 ≤ S ≤ 6000 µg/g, wobei W (Wolfram) als typische Verunreinigung vorzugsweise einen Anteil von ≤ 300 µg/g aufweist.
- Grundsätzlich können die Anodenscheibe mit Verbindungsstutzen und die Lagerbuchse aus unterschiedlichen Materialien sein. Gemäß einer Weiterbildung sind die Anodenscheibe mit Verbindungsstutzen und die Lagerbuchse beide aus Molybdän oder beide aus derselben Molybdän-basierten Legierung gebildet. Dies ist insbesondere für die stoffschlüssige Verbindung (bei einer Reibschweißverbindung oder einer Strahlschweißverbindung) aufgrund der gleichen Materialeigenschaften beider Bauteile vorteilhaft (z.B. beide aus MHC oder auch beide aus TZM). Wie für den Fachmann klar ist, wird auch dann noch von "derselben" Molybdän-basierten Legierungen gesprochen, wenn geringfügige Unterschiede in der Zusammensetzung vorliegen. Nur "geringfügige Unterschiede" sind insbesondere gegeben, wenn beide Zusammensetzungen innerhalb der Spezifikation der betreffenden Mo-basierten Legierung (z.B. für TZM oder MHC wie oberhalb angegeben) liegen. Falls es keine Spezifikation der betreffenden Legierung gibt, liegen in der Regel auch dann nur "geringfügige Unterschiede" vor, wenn der Unterschied im Mo-Gehalt ≤ 2 Gew.%, von nichtmetallischen Legierungsbestandteilen (z.B. C, N) in Summe ≤ 0,2 Gew.% sowie von ggf. vorhandenen metallischen Legierungsbestandteilen in Summe ≤ 1 Gew.% sowie von W ≤ 0,05 Gew.% beträgt (bzgl. Verunreinigungen gelten insbesondere die oberhalb für TZM und MHC angegebenen Bereiche).
- Gemäß einer Weiterbildung ist die stoffschlüssige Verbindung eine Reibschweißverbindung. Dies ist vorteilhaft im Hinblick auf die Erzielung einer hohen Festigkeit und Temperaturbeständigkeit der Verbindung. Ferner besteht bei der Reibschweiß-Technologie eine hohe Reproduzierbarkeit und ein hoher Automatisierungsgrad. Vorzugsweise wird beim Reibschweißen auf ein Zusatzmaterial (wie z.B. ein Schweißzusatzmaterial, ein zwischen die zu verbindenden Bauteile eingefügter Einsatz, etc.) verzichtet, d.h. insbesondere ist in dem Bereich der stoffschlüssigen Verbindung kein von dem Grundmaterial der verbundenen Bauteile abweichendes Fremdmaterial bzw. keine abweichende Zusammensetzung nachweisbar. Mo-basierte Legierungen sind beim Reibschweißen gegenüber reinem Mo bevorzugt. Noch bevorzugter sind die beiden Bauteile (Anodenscheibe mit Verbindungsstutzen, Lagerbuchse) aus derselben Mo-basierten Legierung gebildet (z.B. beide aus MHC, beide aus TZM, etc.), da hierdurch eine besonders hohe Stabilität und Qualität der Reibschweißverbindung erzielbar ist. Besonders vorteilhaft beim Reibschweißen (im Vergleich zu z.B. einem Strahlschweißverfahren) ist, dass in der Verbindungszone keine Schmelze ausgebildet, sondern das Grundmaterial der zu verbindenden Bauteile nur plastifiziert wird. Dadurch wird im Bereich der Verbindungszone ein vorteilhaftes Gefüge eingestellt und eine homogene Verteilung der enthaltenen Elemente/Verbindungen (z.B. einer Mo-basierten Legierung) bleibt erhalten.
- Gemäß der Erfindung weist die Anodenscheibe zu der Seite der Lagerbuchse hin einen Verbindungsstutzen auf, der mit seiner Innenwand das Loch der Anodenscheibe verlängert und der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe vorsteht. Dabei ist zumindest ein axialer Abschnitt der Innenwand des Verbindungsstutzens umlaufend als Flüssigmetalllager-Lauffläche ausgebildet und bildet (neben der Innenwand des Lochs der Anodenscheibe und ggf. weiteren Abschnitten) einen Teil des zweiten Teilabschnittes der Flüssigmetalllager-Außenschale. Weiterhin ist die stoffschlüssige Verbindung zwischen dem vorstehenden Verbindungsstutzen der Anodenscheibe und der Lagerbuchse ausgebildet. Durch den vorstehenden Verbindungsstutzen, der insbesondere eine rohrförmige oder hohlzylindrische Grundform aufweisen kann, ist die stoffschlüssige Verbindung zwischen der Anodenscheibe und der Lagerbuchse leichter herstellbar. Dies gilt insbesondere im Falle einer Reibschweißverbindung (aber auch bei einer Strahlschweißverbindung), da damit im Wesentlichen zwei gleich ausgebildete, miteinander zu verbindende Abschnitte (insbesondere mit umlaufender Wand und ringförmigen Stirnflächen) bereitgestellt werden. Ferner ist damit die stoffschlüssige Verbindung von der außenseitig umliegenden Fläche der Anodenscheibe beabstandet, z.B. um 2-50 mm, vorzugsweise um 5-30 mm (Bereiche gelten für die fertiggestellte stoffschlüssige Verbindung). Dadurch wird ausreichend Platz für die Ausbildung der Schweißwulst, die sich insbesondere bei einer Reibschweißverbindung durch den Materialfluss während der Stauchphase ausbildet, geschaffen (die Schweißwulst wird anschließend durch Nachbearbeiten entfernt). Die ursprüngliche axiale Länge des Verbindungsstutzens (vor Herstellung der stoffschlüssigen Verbindung) ist insbesondere bei Anwendung eines Reibschweißprozesses länger als die später gewünschte Position der stoffschlüssigen Verbindung zu wählen, z.B. um 3-8 mm länger, da während des Reibschweißens eine Stauchung erfolgt. Der Verbindungsstutzen ist vorzugsweise monolithisch mit der Anodenscheibe ausgebildet, was hinsichtlich der Stabilität und der Laufeigenschaften vorteilhaft ist. Vorzugsweise wird der Verbindungsstutzen im Rahmen eines Schmiedeprozesses monolithisch aus dem Material der Anodenscheibe geformt. Alternativ kann er auch stoffschlüssig mit der Anodenscheibe verbunden sein.
- Gemäß einer Weiterbildung ist das Loch der Anodenscheibe als Durchgangs-Loch ausgebildet und die Anodenscheibe weist gegenüberliegend von der Seite der Lagerbuchse einen Verlängerungsstutzen auf, der mit seiner Innenwand das Durchgangs-Loch der Anodenscheibe verlängert und der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe vorsteht. Dabei ist zumindest ein axialer Abschnitt der Innenwand des Verlängerungsstutzens umlaufend als Flüssigmetalllager-Lauffläche ausgebildet und bildet (neben der Innenwand des Lochs der Anodenscheibe, des Verbindungsstutzens und ggf. weiteren Abschnitten) einen Teil des zweiten Teilabschnittes der Flüssigmetalllager-Außenschale. Die Vorsehung eines solchen Verlängerungsstutzens ist hinsichtlich der Stabilität und der Laufeigenschaften der Flüssigmetalllager-Außenschale vorteilhaft (insbesondere da dann zu beiden Seiten der Anodenscheibe eine Verlängerung der Flüssigmetalllager-Lauffläche bereitgestellt wird). Entsprechend wie bei dem Verbindungsstutzen kann auch der Verlängerungsstutzen vorzugweise monolithisch mit der Anodenscheibe ausgebildet sein (z.B. durch Schmieden ausgeformt) oder alternativ mit der Anodenscheibe stoffschlüssig verbunden sein. Vorzugsweise bildet der Verlängerungsstutzen und ggf. vorhandene, weitere Bauteile dann den Abschluss der Flüssigmetalllager-Außenschale. Alternativ kann aber auch - je nach Aufbau des Flüssigmetalllagers - mit dem Verlängerungsstutzen nochmals eine Lagerbuchse stoffschlüssig verbunden sein und damit die Flüssigmetalllager-Außenschale noch weiter verlängern, wobei hier die Varianten, die für die Verbindung des Verbindungsstutzens mit der Lagerbuchse beschrieben sind, ebenfalls möglich sind.
- Gemäß einer Weiterbildung nimmt die Dicke (gemessen in axialer Richtung) der Anodenscheibe in radialer Richtung zu der Drehachse hin zu. Diese Dickenzunahme kann kontinuierlich (mit konstanter Steigung oder auch mit einem variierenden Dickenprofil) oder auch in einer oder mehreren Stufen erfolgen. Damit kann die im Bereich der Brennbahn erzeugte Wärme zu der Drehachse hin auf einen zunehmend größeren Materialquerschnitt aufgeteilt und dann über die große Fläche der Flüssigmetalllager-Außenschale effektiv (über das in dem Lagerspalt angeordnete Flüssigmetall und dann über die Flüssigmetalllager-Innenschale und die daran angrenzenden Bauteile, wie z.B. über einen Zapfen mit Kühlmittel-Kühlung) abgeführt werden. Durch diesen radial nach Innen zunehmenden Materialquerschnitt werden lokal auftretende Temperaturspitzen sowie eine zu hohe Temperatur im Bereich des Flüssigmetalllagers, die zu einer Schädigung des Flüssigmetalllagers sowie zu Spannungen in der Anodenscheibe führen könnten, vermieden. Gemäß einer Weiterbildung beträgt die Dickenzunahme ausgehend von einer Referenzdicke radial mittig gemessen im Bereich einer abgeschrägten Brennbahnfläche bis hin zu der Dicke im Bereich des Loches 30 -300%, insbesondere 50-260%, noch bevorzugter 70-230% (eine Dickenzunahme um 100% entspricht einer Verdoppelung der Dicke). Dies ist besonders vorteilhaft im Hinblick auf die Wärmeabführung wie auch hinsichtlich der Stabilität und der Laufeigenschaften der Flüssigmetalllager-Außenschale. Als "Dicke im Bereich des Loches" wird die Dicke der Anodenscheibe direkt im Bereich der Innenwand des Loches bezeichnet, wobei bei dieser Dickenmessung auch ggf. monolithisch mit der Anodenscheibe ausgebildete Abschnitte, wie z.B. ein monolithisch ausgebildeter Verbindungsstutzen und/oder ein monolithisch ausgebildeter Verlängerungsstutzen, einbezogen werden, nicht aber nur stoffschlüssig mit der Anodenscheibe verbundene Bauteile (z.B. die Lagerbuchse). Vorzugsweise nimmt aber auch die Anodenscheibe ohne Einbeziehung der ggf. monolithisch ausgebildeten Verbindungsstutzen und/oder Verlängerungsstutzen in der Dicke radial nach innen zu. Insbesondere beträgt letztere Dickenzunahme 20-150%, bevorzugt 30-100%, wobei bei Vorsehung eines monolithischen Verbindungs- und/oder Verlängerungsstutzens an Stelle des "Bereiches des Loches" ein unmittelbar (radial) außerhalb von diesem Verbindungs- und/oder Verlängerungsstutzen gelegener Referenzbereich herangezogen wird.
- Gemäß einer Weiterbildung weist die Anodenscheibe mehrere, umlaufend gleichmäßig angeordnete und durch die Dicke der Anodenscheibe hindurchgehende Schlitze auf, die sich jeweils über einen radialen Abschnitt im Bereich zwischen einem Außenumfang der Anodenscheibe und dem Loch der Anodenscheibe erstrecken. Derartige Schlitze ermöglichen im Einsatz bei den auftretenden erhöhten Temperaturen eine Dehnung des Materials der Anodenscheibe, ohne dass es sich dabei plastisch verformt, wodurch Spannungen innerhalb des Materials und damit eine Materialermüdung bzw. ein Materialversagen vermieden werden. Derartige Schlitze können sich dabei exakt radial erstrecken. Alternativ können sie aber auch leicht schräg zur radialen Richtung verlaufen (z.B. mit einem Winkel von >0° bis zu 5°). Der Verlauf in Bezug auf die radiale Richtung, der Verlauf in Bezug auf die axiale Richtung (auch hier können sie leicht geneigt zur axialen Richtung verlaufen, z.B. geneigt um einen Winkel im Bereich von 1°-10°), und/oder die Breite der Schlitze kann/können gemäß einer vorgegebenen Kontur variieren. Ferner können an mindestens einem Ende der Schlitze (vorzugsweise am radial inneren Ende) auch Abschlussbohrungen, die sich vorzugsweise durch die Dicke der Anodenscheibe hindurch erstrecken und jeweils einen größeren Durchmesser als die Breite der einmündenden Schlitze aufweisen, und/oder eine umlaufende Rinne vorgesehen sein. Vorzugsweise erstrecken sich die Schlitze bis ganz zum Außenumfang, d.h. öffnen sich in den Außenumfang, während sie radial außerhalb von dem Loch der Anodenscheibe enden. Vorzugsweise sind alle Schlitze symmetrisch zueinander in Bezug auf die Drehachse ausgebildet. Die Vorsehung solcher Schlitze ist insbesondere dann vorteilhaft, wenn die Dicke der Anodenscheibe zu der Drehachse hin zunimmt.
- Die vorliegende Erfindung betrifft ferner ein Röntgendrehanodensystem aufweisend eine erfindungsgemäße Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale, die ggf. auch gemäß einer oder mehrerer der oberhalb erläuterten Weiterbildungen ausgebildet sein kann, sowie eine in die Flüssigmetalllager-Außenschale eingesetzte Flüssigmetalllager-Innenschale, die eine Flüssigmetlalllager-Lauffläche aufweist, wobei die Flüssigmetalllager-Außenschale und die Flüssigmetalllager-Innenschale derart aufeinander abgestimmt sind, dass zwischen Ihnen ein definierter Lagerspalt ausgebildet ist (Spaltbreite insbesondere wie oberhalb angegeben).
- Gemäß einer Weiterbildung ist im Bereich von zumindest einem axialen Endabschnitt (axial: bezogen auf die Drehachse) der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale mindestens ein umlaufendes mechanisches Begrenzungselement vorgesehen, welches im Einsatz ein Fließen von in dem Lagerspalt befindlichen Flüssigmetall in axialer Richtung begrenzt. Das mechanische Begrenzungselement dient folglich der Rückhaltung des Flüssigmetalls in dem (axial) inneren Bereich des Flüssigmetalllagers, wo es zur Erzielung der Gleitwirkung benötigt wird. Das mechanische Begrenzungselement kann insbesondere durch eines oder mehrere der folgenden Varianten gebildet sein:
- eine durch mehrere Stufen ausgebildete Fortsetzung des Lagerspalts, zur Bildung einer Labyrinth-Dichtung (vgl. z.B.
JP 2012/084400 A - eine oder mehrere umlaufende (durchgehende oder auch in Umfangsrichtung über kurze Abschnitte unterbrochene) Rippe(n) an der einen (z.B. stationären, inneren) Komponente und entsprechende Rinne(n) an der anderen (z.B. rotierenden, äußeren) Komponente des Flüssigmetalllagers, wodurch gleichzeitig auch eine axiale Fixierung des Flüssigmetalllagers bereitgestellt wird; im Falle mehrerer Rippen können diese auch wechselseitig an der einen und an der anderen Komponente vorgesehen sein;
- einem Dichtungsring aus einem Material (z.B. eine Eisen, Nickel und Kobalt enthaltende Legierung), das mit dem in dem Lagerspalt befindlichen Flüssigmetall in Wechselwirkung tritt (vgl. z.B.
DE 10 2015 204 488 A1 ). - Gemäß einer Weiterbildung ist im Bereich von zumindest einem axialen Endabschnitt der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale eine umlaufende Beschichtung vorgesehen, welche eine Benetzung durch das im Einsatz in dem Lagerspalt befindliche Flüssigmetall unterdrückt. Hierdurch wird das Flüssigmetall im (axial) inneren Bereich des Flüssigmetalllagers, wo es zur Erzielung der Gleitwirkung benötigt wird, zurückgehalten. Geeignete Beschichtungen sind u.a. Titanoxide, Aluminiumoxide, Titannitride sowie Mischungen daraus, insbesondere CrN (Chromnitrid), Cr2N (Dichromnitrid), Cr2O3 (Chrom (III)-Oxid), TiAIN (Titanaluminiumnitrid) (vgl. z.B. US 2017/0169984 A1). Die Beschichtung kann sowohl an der Flüssigmetalllager-Innenschale als auch an der Flüssigmetalllager-Außenschale vorgesehen sein. Ggf. kann sie aber auch nur an einer (z.B. nur an der Flüssigmetalllager-Innenschale) vorgesehen sein. Ferner kann sie auch im Bereich von mindestens einem mechanischen Begrenzungselement vorgesehen sein.
- Gemäß einer Weiterbildung ist die Flüssigmetalllager-Innenschale auf einem Zapfen, der durch die Lagerbuchse hindurch bis zumindest in das Loch der Anodenscheibe geführt ist, ausgebildet. Vorzugsweise weist der Zapfen mindestens einen Kühlmittelkanal zur Führung von Kühlmittel auf. Falls das Loch als Durchgangsloch ausgebildet ist, erstreckt sich der Zapfen vorzugsweise ebenfalls vollständig durch dieses Durchgangsloch. Der Zapfen kann dabei vorzugsweise aus einem Bauteil (einteilig) ausgebildet sein, da dies im Hinblick auf dessen Stabilität und die Dichtheit des Kühlmittelkanals von Vorteil ist. Alternativ kann er auch aus mehreren Bauteilen, die form- und/oder stoffschlüssig miteinander verbunden sind, ausgebildet sein, was insbesondere bei einem komplexen Aufbau des Flüssigmetalllagers vorteilhaft sein kann. Durch den mindestens einen Kühlmittelkanal, der sich vorzugsweise über mindestens 80% der Länge des Zapfens erstreckt, kann im Einsatz die Wärme effektiv abgeführt werden.
- Gemäß einer Weiterbildung weist die Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder die Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale mindestens zwei umlaufende, oberflächlich strukturierte Laufabschnitte auf, die in axialer Richtung voneinander beabstandet sind. Vorzugsweise ist zwischen den mindestens zwei oberflächlich strukturierten Laufabschnitten mindestens ein Abschnitt ohne oberflächlicher Strukturierung vorgesehen. In dem Bereich der oberflächlich strukturierten Laufabschnitte sammelt sich im Einsatz bei Rotation der rotierenden Komponente Flüssigmetall an und bildet einen erhöhten Druck aus. Hierdurch wird eine besonders gute Gleitwirkung erzielt. Gleichzeitig wird eine Fixierung der rotierenden und der statischen Komponenten in radialer Richtung relativ zueinander erzielt. Durch die Vorsehung von mindestens zwei solcher Laufabschnitte wird auch eine Verkippung sowie eine Vibration der Röntgendrehanode im Einsatz vermieden. Besonders vorteilhaft ist dabei, wenn ein oberflächlich strukturierter Laufabschnitt in einem vollständig innerhalb der Anodenscheibe angeordneten Bereich ausgebildet ist oder zumindest mit diesem Bereich überlappend ausgebildet ist. Die oberflächliche Strukturierung kann dabei z.B. als Rillenmuster (aufweisend z.B. einen oder mehrere Teilbereiche mit jeweils parallel zueinander verlaufenden Rillen) ausgebildet sein. Die oberflächlich strukturierten Laufabschnitte können grundsätzlich sowohl an der Flüssigmetalllager-Innenschale wie auch an der -Außenschale vorgesehen sein. Grundsätzlich können oberflächlich strukturierte Laufabschnitte auch gegenüberliegend voneinander (bezogen auf den Lagerspalt) ausgebildet sein. Bevorzugt ist jedoch, dass im Bereich eines oberflächlich strukturierten Laufabschnittes einer Komponente (z.B. an der Flüssigmetalllager-Innenschale) die andere Komponente in dem gegenüberliegenden Bereich keinen oberflächlich strukturierten Laufabschnitt aufweist.
- Die vorliegende Erfindung betrifft ferner ein Verfahren zum Herstellen einer erfindungsgemäßen Röntgendrehanode, die ggf. auch gemäß einer oder mehrerer der oberhalb erläuterten Weiterbildungen und Varianten ausgebildet sein kann, wobei das Verfahren nachfolgende Schritte aufweist:
- Bereitstellen einer Anodenscheibe mit Verbindungsstutzen aus Mo oder einer Mo-basierten Legierung,
- Bereitstellen eines Stumpfes aus Mo oder einer Mo-basierten Legierung,
- Stoffschlüssiges Verbinden des Stumpfes mit dem Verbindungsstutzen der Anodenscheibe derart, dass der Stumpf bezogen auf eine Drehachse der Anodenscheibe zentral angeordnet ist, und
- Mechanisches Bearbeiten der Anodenscheibe und des Stumpfes zur Ausbildung der Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale, wobei der Stumpf die Lagerbuchse mit der Flüssigmetalllager-Lauffläche bildet und die Anodenscheibe mit Verbindungsstutzen das Loch aufweist, bei dem zumindest ein axialer Abschnitt der Innenwand umlaufend als Flüssigmetalllager-Lauffläche ausgebildet ist.
- Das Verfahren stellt eine kostengünstige und prozesssichere Herstellungsroute zur Herstellung erfindungsgemäßer Röntgendrehanoden her. Weiterhin sind die oberhalb erläuterten Weiterbildungen und Varianten auch bei dem erfindungsgemäßen Verfahren durch Vorsehen entsprechender Verfahrensschritte möglich, wobei die oberhalb erläuterten Vorteile erzielt werden.
- Vorzugsweise erfolgt das Bereitstellen der Anodenscheibe mit Verbindungsstutzen und/oder des Stumpfes im Rahmen einer pulvermetallurgischen Herstellung. Diese umfasst insbesondere das Pressen und Sintern entsprechender Ausgangspulver, vorzugsweise auch ein Umformen (z.B. Walzen, Schmieden, Rundwalzen, Rundschmieden, etc.). Ein Loch in der Anodenscheibe und/oder ein Durchgangsloch in der Lagerbuchse können bereits vor dem stoffschlüssigen Verbinden vorgeformt sein, wodurch das mechanische Nachbearbeiten weniger aufwändig ist. Alternativ können sie auch im Rahmen des mechanischen Bearbeitens herausgearbeitet werden (d.h. die Anodenscheibe und/oder der Stumpf weisen vor dem stoffschlüssigen Verbinden noch kein Loch bzw. Durchgangsloch auf). Vorzugsweise erfolgt das stoffschlüssige Verbinden durch Reibschweißen. Ein Brennbahnbelag kann bereits vor dem stoffschlüssigen Verbinden auf der Anodenscheibe aufgebracht sein (z.B. im Rahmen einer pulvermetallurgischen Herstellung im Verbund), er kann aber auch nachträglich aufgebracht sein, z.B. durch thermisches Spritzen (z.B. Vakuum-Plasma-Spritzen), durch chemische Gasphasenabscheidung (CVD: chemical vapour deposition) oder durch physikalische Gasphasenabscheidung (PVD: physical vapour deposition). Weitere Anbauteile, Beschichtungen, Beläge, etc., die eingangs erläutert wurden, können im Rahmen der Herstellung ebenfalls noch ergänzt werden.
- Weitere Vorteile und Zweckmäßigkeiten der Erfindung ergeben sich anhand der nachfolgenden Beschreibung von erfindungsgemäßen Ausführungsbeispielen unter Bezugnahme auf die beigefügten Figuren.
- Von den Figuren zeigen:
- Fig. 1:
- Eine perspektivische Ansicht einer erfindungsgemäßen Röntgendrehanode im Querschnitt gemäß einer ersten Ausführungsform;
- Fig. 2A, 2B:
- zwei Querschnittsansichten der Röntgendrehanode aus
Fig. 1 zur Veranschaulichung der Herstellung; - Fig. 3:
- eine Querschnittsansicht einer erfindungsgemäßen Röntgendrehanode gemäß einer zweiten Ausführungsform;
- Fig. 4:
- eine Querschnittsansicht einer erfindungsgemäßen Röntgendrehanode gemäß einer dritten Ausführungsform;
- Fig. 5:
- eine Querschnittsansicht einer nicht erfindungsgemäßen Röntgendrehanode;
- Fig. 6:
- eine Querschnittsansicht einer erfindungsgemäßen Röntgendrehanode gemäß einer vierten Ausführungsform;
- Fig. 7:
- eine Querschnittsansicht einer nicht erfindungsgemäßen Röntgendrehanode;
- Fig. 8:
- eine Querschnittsansicht einer nicht erfindungsgemäßen Röntgendrehanode; und
- Fig. 9:
- eine Querschnittsansicht eines erfindungsgemäßen Röntgendrehanodensystems mit eingesetztem Zapfen, wobei oberhalb der Querschnittsansicht zwei Varianten A und B des Zapfens, jeweils einmal in Draufsicht und einmal in Querschnittsansicht, dargestellt sind.
- Die
Fig. 1-4 ,6 und9 stellen schematische Darstellungen dar, in denen die Grö-βenverhältnisse nicht exakt wiedergegeben sowie die Details der axial endseitigen Abschlüsse der Flüssigmetalllager-Außenschale bzw. des Flüssigmetalllagers nicht dargestellt sind. Für die axial endseitigen Abschlüsse des Flüssigmetalllagers sind - wie in dem Fachgebiet bekannt ist - unterschiedliche Ausgestaltungen möglich, wobei Beispiele hierfür unter anderem in denDE 10 2015 204 488 A1 ,US 2016/0086760 A1 ,US 5,204,890 A ,JP 2012/084400 A US 2017/0169984 A1 gezeigt sind. D.h. in den Darstellungen derFig. 1-4 ,6 und9 können sich die Lagerbuchse, die Anodenscheibe und der Zapfen in axialer Richtung auch noch weiter - mit einem ggf. abweichenden Verlauf bzw. abweichender Ausgestaltung - fortsetzen und/oder auch noch mit weiteren Bauteilen verbunden sein. - Nachfolgend wird anhand der
Figuren 1 und 2A, 2B eine erste Ausführungsform einer erfindungsgemäßen Röntgendrehanode 2 erläutert. Diese weist eine in ihrer Grundform rotationssymmetrisch zu einer Drehachse 4 (axiale Richtung) ausgebildete Anodenscheibe 5 aus MHC auf. Auf einer Seite der Anodenscheibe 5 befindet sich eine umlaufende Brennbahn 6 mit einem Brennbahnbelag aus einer W-Re-Legierung (W: 95 Gew.%; Re: 5 Gew.%). In dem Bereich der Brennbahn 6 weist die Anodenscheibe 5 eine umlaufende abgeschrägte Brennbahnfläche 10 auf, die relativ zu einer sich senkrecht zu der Drehachse 4 erstreckenden Referenzebene 8 (mit einem Winkel α) abgewinkelt ist. Durch die Anodenscheibe 5 erstreckt sich ein Loch 12 dessen Innenwand 14 als Flüssigmetalllager-Lauffläche ausgebildet ist. Gegenüberliegend von der Seite der Brennbahn 6 weist die Anodenscheibe einen monolithisch ausgebildeten, aus dem Material der Anodenscheibe 5 angeschmiedeten, rohrförmigen Verbindungsstutzen 16 auf, der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe 5 vorsteht. Seine Innenwand 18 verlängert das Loch 12 der Anodenscheibe 5 und ist ebenfalls als Flüssigmetalllager-Lauffläche ausgebildet. Eine rohrförmige Lagerbuchse 20, die ebenfalls aus MHC ausgebildet ist, ist mit ihrer axialen (ringförmigen) Stirnfläche über eine stoffschlüssige Verbindung 21 mit der entsprechend ausgebildeten, axialen (ringförmigen) Stirnfläche des Verbindungsstutzens 16 verbunden. Die Innenwand 22 der Lagerbuchse 20 ist umlaufend als Flüssigmetalllager-Lauffläche ausgebildet. Die Flüssigmetalllager-Laufflächen der Anodenscheibe 5, des Verbindungsstutzens 16 und der Lagerbuchse 20 bilden gemeinsam eine durchgehende, sich vorliegend linear in Form einer Zylinder-Mantelfläche erstreckende Flüssigmetalllager-Lauffläche, die Teil einer Flüssigmetalllager-Außenschale bildet. InFig. 2A sind die Lagerbuchse 20 und die Anodenscheibe 5 noch als separate Bauteile und inFig. 2B schließlich nach Herstellung der stoffschlüssigen Verbindung 21 über Reibschweißen (und einer mechanischen Nachbearbeitung) gezeigt. Wie erläutert, führt das Reibschweißen in axialer Richtung zu einer Verkürzung des Verbindungsstutzens 16 und der Lagerbuchse 20 im Bereich der Verbindungszone. - Bei der nachfolgenden Beschreibung weiterer Ausführungsformen werden - soweit gleiche oder weitgehend gleiche Bauteile betroffen sind - gleiche Bezugszeichen verwendet und es wird vorwiegend auf die Unterschiede gegenüber der ersten Ausführungsform eingegangen.
- Bei der in
Fig. 3 gezeigten zweiten Ausführungsform nimmt die (in axialer Richtung gemessene) Dicke der Anodenscheibe 5' radial nach innen kontinuierlich zu. Insbesondere nimmt die Dicke ausgehend von einer Referenzdicke dR (radial mittig gemessen im Bereich der abgeschrägten Brennbahnfläche 10) bis hin zu der maximalen Dicke dII im Bereich des Loches 12 (unter Einbeziehung aller monolithisch mit der Anodenscheibe 5' verbundenen Bauteile, d.h. vorliegend des Verbindungsstutzens 16) um 30 -300% zu. Ferner nimmt die Dicke ausgehend von der Referenzdicke dR auch ohne Einbeziehung des monolithisch ausgebildeten Verbindungsstutzens 16 radial nach innen um 20-150% zu, wobei die hierfür maßgebliche Dicke dI im inneren Bereich dann unmittelbar (radial) außerhalb von dem Verbindungsstutzen 16 gemessen wird. - Bei der in
Fig. 4 gezeigten dritten Ausführungsform weist die Anodenscheibe 5 - im Vergleich zu der ersten Ausführungsform - auf der Seite gegenüberliegend von der Lagerbuchse 20 einen Verlängerungsstutzen 24 auf, der mit seiner Innenwand 26 das (Durchgangs-)Loch 12 der Anodenscheibe 5 verlängert und der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe 5 vorsteht. Die Innenwand 26 des Verlängerungsstutzens 24 ist ebenfalls umlaufend als Flüssigmetalllager-Lauffläche ausgebildet und bildet damit Teil der Flüssigmetalllager-Außenschale. Ferner ist inFig. 4 die Dickenzunahme ausgehend von der Referenzdicke dR bis hin zu der maximalen Dicke dII (unter Einbeziehung aller monolithisch mit der Anodenscheibe 5 verbundenen Bauteile, d.h. vorliegend des Verbindungsstutzens 16 und des Verlängerungsstutzens 24) eingezeichnet. Bei der inFig. 5 gezeigten nicht erfindungsgemäßen Ausführungsform weist die Anodenscheibe 5" - im Vergleich zu der ersten erfindungsgemäßen Ausführungsform - keinen Verbindungsstutzen auf. Vielmehr ist die Lagerbuchse 20 über eine Diffusionsverbindung direkt mit der planaren Fläche der Anodenscheibe 5" verbunden. - Bei den in
Fig. 6 und9 gezeigten Ausführungsformen gemäß der Erfindung undFig. 7 und 8 (beide nicht erfindungsgemäß) ist die Lagerbuchse 20 auf der gleichen Seite wie die Brennbahn 6 angeordnet. Im Vergleich zu der ersten erfindungsgemäßen Ausführungsform ist bei der vierten, inFig. 6 gezeigten Ausführungsform der Verbindungsstutzen 16' an der Anodenscheibe 5‴ ebenfalls auf der Seite der Brennbahn 6 angeordnet. Bei der nicht erfindungsgemäßen inFig. 7 gezeigten Ausführungsform weist die Anodenscheibe 5" - ähnlich wie bei der nicht erfindungsgemäßen Ausführungsform (s.Fig. 5 ) - keinen Verbindungsstutzen auf. Vielmehr ist die Lagerbuchse 20 über eine Diffusionsverbindung direkt mit der planaren Fläche der Anodenscheibe 5" verbunden. Die inFig. 8 gezeigte nicht erfindungsgemäße Ausführungsform unterscheidet sich von der Ausführungsform inFig. 7 dadurch, dass die Dicke der Anodenscheibe 5ʺʺradial nach innen kontinuierlich zunimmt. - In
Fig. 9 ist ein Röntgendrehanodensystem 27 dargestellt, bei welchem die Röntgendrehanode 2 mit Anodenscheibe 5‴, Verbindungsstutzen 16' und Lagerbuchse 20 entsprechend wie bei der vierten Ausführungsform (vgl.Fig. 6 ) ausgebildet ist. Ferner dargestellt ist ein innenseitig eingesetzter Zapfen 28, auf dem die Flüssigmetalllager-Innenschale ausgebildet ist. Zwischen der Flüssigmetalllager-Innenschale des Zapfens 28 und der Flüssigmetalllager-Außenschale ist ein Lagerspalt 30 ausgebildet, der im Einsatz mit (nicht dargestelltem) Flüssigmetall gefüllt ist. Oberhalb der Röntgendrehanode sind zwei beispielhafte Varianten für die Ausbildung des Zapfens 28 dargestellt. Gemäß der ersten Variante A (oben inFig. 9 links einmal in Draufsicht und rechts davon sowie innerhalb der Röntgendrehanode 2 einmal im Querschnitt dargestellt), weist der Zapfen 28 eine rohrförmige Grundform und außenseitig eine glatte Oberfläche auf. Gemäß der zweiten Variante B (oben inFig. 9 als dritte Figur von links einmal in Draufsicht und rechts davon einmal im Querschnitt dargestellt), weist der Zapfen 28' zwei oberflächlich strukturierte und in axialer Richtung voneinander beabstandete Laufabschnitte 32, 34 auf. Der Zapfen 28' weist ferner einen innenseitig verlaufenden Kühlmittelkanal 36 auf, der ein in ein Sackloch 38 eingesetztes Kühlmittelrohr 40 aufweist, wobei der Durchmesser des Kühlmittelrohrs 40 entsprechend kleiner als derjenige des Sacklochs 38 gewählt ist, so dass Kühlmittel z.B. über das Kühlmittelrohr 40 einströmen und außenseitig über den zwischen dem Kühlmittelrohr 40 und dem Sackloch 38 gebildeten, ringförmigen Kanal zurückströmen kann. -
- 1. Beispiel: Nachfolgend wird ein Herstellungsverfahren einer erfindungsgemä-βen Röntgendrehanode, bei welcher die Anodenscheibe und die Lagerbuchse aus MHC ausgebildet sind und über Reibschweißen miteinander verbunden werden, beschrieben. Zunächst werden die Anodenscheibe und ein Stumpf mit zylindrischer Grundform pulvermetallurgisch hergestellt, was die Schritte des Bereitstellens entsprechender Ausgangspulver (für MHC), des Pressens und des Sinterns, sowie vorliegend noch ein nachfolgendes Umformen (Schmieden der Anodenscheibe; Radialschmieden des Stumpfes), umfasst. Der Stumpf wird mechanisch bearbeitet, so dass er eine rohrförmige Grundform aufweist, um die spätere Lagerbuchse zu bilden. Ferner wird im Rahmen des Umformens (Schmieden) an die Anodenscheibe zentral an einer Seite ein vorstehender rohrförmiger Verbindungsstutzen (mit einer axialen Länge von 40 mm) angeschmiedet, d.h. der Verbindungsstutzen wird monolithisch aus dem Material der Anodenscheibe ausgeformt. Sowohl die Stirnfläche des rohrförmigen Stumpfes als auch die Stirnfläche des Verbindungsstutzens weisen eine zu verschweißende Fläche von 2.000 mm2 und einen Innen-Durchmesser von 44 mm auf (der Außen-Durchmesser ist hierdurch bestimmt). Vorliegend wird eine Reibschweißmaschine mit direktem Antrieb der Spindel eingesetzt. Der rohrförmige Stumpf wird in die (nicht rotierende) Halterung der Reibschweißmaschine und die Anodenscheibe wird in die (rotierende) Spindelhalterung eingespannt. Anschließend wir die Anodenscheibe in Rotation versetzt (2.000 Umdrehungen pro Minute) und mit einem Reibdruck von 30 bar gegen den Stumpf gedrückt. Anschließend wird der Antrieb der Anodenscheibe gestoppt und der Stauchdruck auf 65 bar erhöht. Die Gesamtreibzeit, d.h. innerhalb der eine Relativ-Rotationsbewegung zwischen Anodenscheibe und Stumpf stattfindet, beträgt 3 Sekunden. Es folgt dann noch eine mechanische Bearbeitung zur Herstellung der Endgeometrie, wobei der rohrförmige Stumpf dann die Lagerbuchse bildet. Weitere Anbauteile, Beschichtungen, Beläge, etc. können - wie eingangs erläutert - noch ergänzt werden. In Abhängigkeit von der Geometrie der Bauteile und der Bearbeitungsschritte kann ein Spannungsarmglühen (z.B. bei Temperaturen im Bereich von 1.100°C - 1.300°C) einmalig oder mehrmalig während des Herstellungsverfahrens eingeschoben werden,
- 2. Beispiel: Nachfolgend wird ein Herstellungsverfahren einer erfindungsgemä-βen Röntgendrehanode, bei welcher die Anodenscheibe und die Lagerbuchse aus TZM ausgebildet sind und über Reibschweißen miteinander verbunden werden, beschrieben. Es werden die gleichen Schritte und Parameter wie bei dem 1. Beispiel mit Ausnahme der nachfolgenden Abweichungen angewendet: Es werden Ausgangspulver zur Herstellung der Anodenscheibe und des Stumpfes aus TZM (und nicht aus MHC) bereitgestellt. Der eingesetzte Reibdruck beträgt nur 25 bar und der Stauchdruck wird nach Beendigung des Antriebs der Anodenscheibe auf nur 60 bar erhöht.
- 3. Beispiel (Vergleichsbeispiel): Nachfolgend wird ein Herstellungsverfahren einer nicht erfindungsgemäßen Röntgendrehanode, bei welcher die Anodenscheibe und die Lagerbuchse aus TZM ausgebildet sind und über Diffusionsbonden miteinander verbunden werden, beschrieben. Zunächst wird in gleicher Weise wie bei dem zweiten Ausführungsbeispiel die Anodenscheibe und ein rohrförmiger Stumpf aus TZM hergestellt. Sowohl die (zu verbindende) Stirnfläche des rohrförmigen Stumpfes als auch die (zu verbindende) Stirnfläche des Verbindungsstutzens werden mechanisch bearbeitet und anschließend geschliffen und/oder poliert, um eine glatte planare Oberfläche bereitzustellen. Anschließend wird das Diffusionsbonden der beiden Bauteile mit aneinander anliegenden Stirnflächen bei einer Temperatur von 1.700°C, einem Druck von 10 MPa und einer Dauer von mindestens 5 Minuten (vorzugsweise im Bereich von 6-15 Minuten) durchgeführt.
- Die vorliegende Erfindung ist nicht auf die in den Figuren gezeigten erfindungsgemäßen Ausführungsbeispiele beschränkt. Insbesondere muss die Flüssigmetalllager-Lauffläche der Flüssigmetalllager-Außenschale nicht zwingend einen geradlinigen Verlauf in Form einer Zylinder-Mantelfläche aufweisen, sondern sie kann auch, wie eingangs erläutert, einen stufenförmigen Verlauf, eine umlaufende Rippe, etc., aufweisen, wobei dann typischerweise die Flüssigmetalllager-Innenschale einen entsprechend angepassten Verlauf aufweist.
Claims (13)
- Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale, aufweisendeine Anodenscheibe (5; 5'; 5‴) aus Mo oder einer Mo-basierten Legierung mit einem im Bereich der Drehachse (4) zentral ausgebildeten und sich in axialer Richtung zumindest durch einen Teil der Anodenscheibe (5; 5'; 5‴) hindurch erstreckenden Loch (12) undeine Lagerbuchse (20) aus Mo oder einer Mo-basierten Legierung,wobei die Innenwand (22) der Lagerbuchse (20) zumindest über einen axialen Abschnitt derselben umlaufend als Flüssigmetalllager-Lauffläche ausgebildet ist und einen ersten Teilabschnitt der Flüssigmetalllager-Außenschale bildet,und wobei die Flüssigmetalllager-Außenschale durch den ersten und einen daran angrenzenden zweiten Teilabschnitt gebildet wird und eine durchgehende Flüssigmetalllager-Lauffläche aufweist,dadurch gekennzeichnet,dass die Anodenscheibe (5; 5'; 5‴) zu der Seite der Lagerbuchse (20) hin einen Verbindungsstutzen (16; 16') aufweist, der mit seiner Innenwand (18) das Loch (12) der Anodenscheibe (5; 5'; 5‴) verlängert und der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe (5; 5'; 5‴) vorsteht, dass zumindest ein axialer Abschnitt der Innenwand (18) des Verbindungsstutzens (16; 16') sowie zumindest ein axialer Abschnitt einer Innenwand (14) des Lochs (12) der Anodenscheibe (5; 5'; 5‴) umlaufend als Flüssigmetalllager-Lauffläche ausgebildet sind und einen Teil des zweiten Teilabschnittes der Flüssigmetalllager-Außenschale bilden und dass eine stoffschlüssige Verbindung (21) zwischen dem vorstehenden Verbindungsstutzen (16; 16') der Anodenscheibe (5; 5'; 5‴) und der Lagerbuchse (20) ausgebildet ist, wobei die stoffschlüssige Verbindung (21) eine Reibschweißverbindung oder eine Strahlschweißverbindung ist.
- Röntgendrehanode gemäß Anspruch 1, dadurch gekennzeichnet, dass die Mo-basierte(n) Legierung(en) MHC und/oder TZM ist/sind,wobei MHC die nachfolgende Zusammensetzung aufweist:- einen Hf-Gehalt von 1,00 - 1,30 Gew.%,- einen C-Gehalt von 500-1.200 µg/g,- Rest Mo,wobei der Gehalt an gegebenenfalls vorhandenen metallischen Verunreinigungen ≤ 5000 µg/g ist und der Gehalt an gegebenenfalls vorhandenen Verunreinigungen durch H, N und O in Summe ≤ 1000 µg/g ist;und wobei TZM die nachfolgende Zusammensetzung aufweist:- einen Ti-Gehalt von 0,40-0,55 Gew.%,- einen Zr-Gehalt von 0,06-0,12 Gew.%,- einen C-Gehalt von 50-500 µg/g,- Rest Mo,wobei der Gehalt an gegebenenfalls vorhandenen metallischen Verunreinigungen ≤ 5000 µg/g ist und der Gehalt an gegebenenfalls vorhandenen Verunreinigungen durch H, C, N und O in Summe ≤ 1500 µg/g ist.
- Röntgendrehanode gemäß einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass die Anodenscheibe (5; 5'; 5‴) und die Lagerbuchse (20) beide aus Molybdän oder beide aus derselben Molybdän-basierten Legierung gebildet sind. - Röntgendrehanode gemäß einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass die stoffschlüssige Verbindung (21) eine Reibschweißverbindung ist. - Röntgendrehanode gemäß einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass das Loch (12) der Anodenscheibe (5) als Durchgangs-Loch ausgebildet ist, dass die Anodenscheibe (5) gegenüberliegend von der Seite der Lagerbuchse (20) einen Verlängerungsstutzen (24) aufweist, der mit seiner Innenwand (26) das Durchgangs-Loch (12) der Anodenscheibe (5) verlängert und der gegenüber der außenseitig umliegenden Fläche der Anodenscheibe (5) vorsteht, dass zumindest ein axialer Abschnitt der Innenwand (26) des Verlängerungsstutzens (24) umlaufend als Flüssigmetalllager-Lauffläche ausgebildet ist und einen Teil des zweiten Teilabschnittes der Flüssigmetalllager-Außenschale bildet. - Röntgendrehanode gemäß einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass die Dicke der Anodenscheibe (5') in radialer Richtung zu der Drehachse (4) hin zunimmt, wobei die Dickenzunahme ausgehend von einer Referenzdicke (dR) radial mittig gemessen im Bereich einer abgeschrägten Brennbahnfläche (10) bis hin zu der Dicke (dII) im Bereich des Loches (12) 30 -300% beträgt. - Röntgendrehanode gemäß einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass die Anodenscheibe (5; 5'; 5‴) mehrere, umlaufend gleichmäßig angeordnete und durch die Dicke der Anodenscheibe (5; 5'; 5‴) hindurchgehende Schlitze aufweist, die sich jeweils über einen radialen Abschnitt im Bereich zwischen einem Außenumfang der Anodenscheibe (5; 5'; 5‴) und dem Loch (12) der Anodenscheibe (5; 5'; 5‴) erstrecken. - Röntgendrehanodensystem aufweisend eine Röntgendrehanode mit integrierter Flüssigmetalllager-Außenschale gemäß einem der vorangehenden Ansprüche sowie eine in die Flüssigmetalllager-Außenschale eingesetzte Flüssigmetalllager-Innenschale, die eine Flüssigmetlalllager-Lauffläche aufweist, wobei die Flüssigmetalllager-Außenschale und die Flüssigmetalllager-Innenschale derart aufeinander abgestimmt sind, dass zwischen Ihnen ein definierter Lagerspalt (30) ausgebildet ist.
- Röntgendrehanodensystem gemäß Anspruch 8, dadurch gekennzeichnet, dass im Bereich von zumindest einem axialen Endabschnitt der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale mindestens ein umlaufendes mechanisches Begrenzungselement vorgesehen ist, welches im Einsatz ein Fließen von in dem Lagerspalt (30) befindlichen Flüssigmetall in axialer Richtung begrenzt.
- Röntgendrehanodensystem gemäß Anspruch 8 oder 9, dadurch gekennzeichnet, dass im Bereich von zumindest einem axialen Endabschnitt der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder der Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale eine umlaufende Beschichtung vorgesehen ist, welche eine Benetzung durch das im Einsatz in dem Lagerspalt (30) befindliche Flüssigmetall unterdrückt.
- Röntgendrehanodensystem gemäß einem der Ansprüche 8 bis 10,
dadurch gekennzeichnet, dass die Flüssigmetalllager-Innenschale auf einem Zapfen (28`), der durch die Lagerbuchse (20) hindurch bis zumindest in das Loch (12) der Anodenscheibe (5‴) geführt ist, ausgebildet ist. - Röntgendrehanodensystem gemäß einem der Ansprüche 8 bis 11,
dadurch gekennzeichnet, dass die Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Außenschale und/oder die Flüssigmetalllager-Lauffläche an der Flüssigmetalllager-Innenschale mindestens zwei umlaufende, oberflächlich strukturierte Laufabschnitte (32, 34) aufweist, die in axialer Richtung voneinander beabstandet sind. - Verfahren zum Herstellen einer Röntgendrehanode gemäß einem der Ansprüche 1 bis 7, gekennzeichnet durch nachfolgende Schritte:• Bereitstellen einer Anodenscheibe (5; 5'; 5‴) mit einem Verbindungsstutzen (16; 16') aus Mo oder einer Mo-basierten Legierung,• Bereitstellen eines Stumpfes aus Mo oder einer Mo-basierten Legierung,• Stoffschlüssiges Verbinden des Stumpfes mit dem Verbindungsstutzen (16; 16') der Anodenscheibe (5; 5'; 5‴) derart, dass der Stumpf bezogen auf eine Drehachse (4) der Anodenscheibe (5; 5'; 5‴) zentral angeordnet ist, und• Mechanisches Bearbeiten der Anodenscheibe (5; 5'; 5‴) mit Verbindungstutzen (16; 16') und des Stumpfes zur Ausbildung der Röntgendrehanode (2) mit integrierter Flüssigmetalllager-Außenschale, wobei der Stumpf die Lagerbuchse (20) mit der Flüssigmetalllager-Lauffläche bildet und die Anodenscheibe (5; 5'; 5‴) das Loch (12) aufweist, bei dem zumindest ein axialer Abschnitt der Innenwand (14) umlaufend als Flüssigmetalllager-Lauffläche ausgebildet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ATGM50033/2020U AT17209U1 (de) | 2020-02-20 | 2020-02-20 | RÖNTGENDREHANODE MIT INTEGRIERTER FLÜSSIGMETALLLAGER-AUßENSCHALE |
| PCT/AT2021/060029 WO2021163741A1 (de) | 2020-02-20 | 2021-01-28 | RÖNTGENDREHANODE MIT INTEGRIERTER FLÜSSIGMETALLLAGER-AUßENSCHALE |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4107771A1 EP4107771A1 (de) | 2022-12-28 |
| EP4107771C0 EP4107771C0 (de) | 2025-01-08 |
| EP4107771B1 true EP4107771B1 (de) | 2025-01-08 |
Family
ID=75438347
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21706474.0A Active EP4107771B1 (de) | 2020-02-20 | 2021-01-28 | Röntgendrehanode mit integrierter flüssigmetalllager-aussenschale |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US12100572B2 (de) |
| EP (1) | EP4107771B1 (de) |
| JP (1) | JP7579870B2 (de) |
| KR (1) | KR102918122B1 (de) |
| CN (1) | CN115136275B (de) |
| AT (1) | AT17209U1 (de) |
| WO (1) | WO2021163741A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116155137B (zh) * | 2023-02-17 | 2025-09-12 | 中国科学技术大学 | 一种基于液态金属驱动的电机及其驱动方法 |
| CN119153294B (zh) * | 2024-09-18 | 2025-08-12 | 宇寿影像科技(无锡)有限公司 | 一种带有液态金属轴承的x射线管 |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2052473C (en) | 1990-10-01 | 1997-01-14 | Hidero Anno | Rotary-anode type x-ray tube having a ceramic bearing surface |
| DE19510068A1 (de) * | 1995-03-20 | 1996-10-02 | Siemens Ag | Flüssigmetall-Gleitlager |
| DE19614841C2 (de) * | 1996-04-15 | 1998-11-05 | Siemens Ag | Flüssigmetall-Gleitlager mit Kühllanze |
| DE19906854A1 (de) * | 1999-02-18 | 2000-08-31 | Siemens Ag | Drehanode für eine Röntgenröhre und Verfahren zur Herstellung einer solchen Drehanode |
| US6198805B1 (en) * | 1999-08-19 | 2001-03-06 | General Electric Company | X-ray-tube target assembly and method for making |
| EP1432005A4 (de) * | 2001-08-29 | 2006-06-21 | Toshiba Kk | Röntgenröhre des dreh-positivpoltyps |
| AT6994U1 (de) | 2003-10-03 | 2004-07-26 | Plansee Ag | Verfahren zur herstellung eines verbundkörpers |
| DE10353964B4 (de) * | 2003-11-19 | 2013-10-10 | Siemens Aktiengesellschaft | Röntgenröhre mit Drehanode |
| US7522707B2 (en) * | 2006-11-02 | 2009-04-21 | General Electric Company | X-ray system, X-ray apparatus, X-ray target, and methods for manufacturing same |
| WO2009022292A2 (en) * | 2007-08-16 | 2009-02-19 | Philips Intellectual Property & Standards Gmbh | Hybrid design of an anode disk structure for high power x-ray tube configurations of the rotary-anode type |
| JP5205139B2 (ja) * | 2008-06-20 | 2013-06-05 | 株式会社日立メディコ | 回転陽極型x線管装置 |
| US8363787B2 (en) * | 2009-03-25 | 2013-01-29 | General Electric Company | Interface for liquid metal bearing and method of making same |
| JP5422311B2 (ja) * | 2009-09-08 | 2014-02-19 | 株式会社東芝 | 回転陽極型x線管および回転陽極型x線管装置 |
| JP5531293B2 (ja) | 2010-10-12 | 2014-06-25 | 株式会社東芝 | 回転陽極型x線管及びx線管装置 |
| US20120106711A1 (en) * | 2010-10-29 | 2012-05-03 | General Electric Company | X-ray tube with bonded target and bearing sleeve |
| JP2014235968A (ja) | 2013-06-05 | 2014-12-15 | 株式会社東芝 | 回転陽極型x線管 |
| DE102014207467A1 (de) * | 2014-04-17 | 2015-10-22 | Siemens Aktiengesellschaft | Drehanodenanordnung |
| JP2015230844A (ja) | 2014-06-05 | 2015-12-21 | 株式会社東芝 | 回転陽極型x線管 |
| CN108039311B (zh) | 2014-07-29 | 2019-07-05 | 株式会社东芝 | X射线管用旋转阳极靶、x射线管以及x射线检查装置 |
| US9607801B2 (en) | 2014-09-19 | 2017-03-28 | General Electric Company | Friction welding of X-ray tube components using intermediate filler materials |
| EP3204959B1 (de) | 2014-10-06 | 2018-11-21 | Koninklijke Philips N.V. | Modifikationsanordnung für eine röntgenstrahlerzeugungsvorrichtung |
| DE102015204488B4 (de) | 2015-03-12 | 2018-01-04 | Siemens Healthcare Gmbh | Flüssigmetall-Gleitlager |
| AT14991U1 (de) * | 2015-05-08 | 2016-10-15 | Plansee Se | Röntgenanode |
| DE102015215306B4 (de) | 2015-08-11 | 2018-08-02 | Siemens Healthcare Gmbh | Flüssigmetall-Gleitlager |
| US9911570B2 (en) | 2015-12-14 | 2018-03-06 | Varex Imaging Corporation | Antiwetting coating for liquid metal |
| CN110556278A (zh) | 2019-08-14 | 2019-12-10 | 安泰天龙钨钼科技有限公司 | X射线管用旋转阳极靶、制备方法及靶组件 |
-
2020
- 2020-02-20 AT ATGM50033/2020U patent/AT17209U1/de unknown
-
2021
- 2021-01-28 EP EP21706474.0A patent/EP4107771B1/de active Active
- 2021-01-28 CN CN202180015187.0A patent/CN115136275B/zh active Active
- 2021-01-28 JP JP2022549883A patent/JP7579870B2/ja active Active
- 2021-01-28 WO PCT/AT2021/060029 patent/WO2021163741A1/de not_active Ceased
- 2021-01-28 KR KR1020227031950A patent/KR102918122B1/ko active Active
- 2021-01-28 US US17/801,334 patent/US12100572B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| KR20220143886A (ko) | 2022-10-25 |
| US12100572B2 (en) | 2024-09-24 |
| EP4107771A1 (de) | 2022-12-28 |
| JP2023515493A (ja) | 2023-04-13 |
| KR102918122B1 (ko) | 2026-01-26 |
| JP7579870B2 (ja) | 2024-11-08 |
| US20230079317A1 (en) | 2023-03-16 |
| AT17209U1 (de) | 2021-09-15 |
| WO2021163741A1 (de) | 2021-08-26 |
| CN115136275B (zh) | 2025-09-16 |
| EP4107771C0 (de) | 2025-01-08 |
| CN115136275A (zh) | 2022-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60037491T2 (de) | Drehanoden-Röntgenröhre | |
| DE69121504T2 (de) | Drehanoden-Röntgenröhre | |
| DE69123554T2 (de) | Drehanoden-Röntgenröhre | |
| DE19781069C2 (de) | Führungsbuchse und Verfahren zum Ausbilden einer harten Kohlenstoffschicht über einer Führungsbuchse | |
| EP2782698B1 (de) | Verfahren zur herstellung eines hochtemperaturfesten verbundkörpers | |
| EP3295468B1 (de) | Röntgenanode | |
| EP0399621B1 (de) | Verbundkörper aus Graphit und hochschmelzendem Metall | |
| DE69501449T2 (de) | Drehanoden-Röntgenröhre und Verfahren zur Herstellung | |
| DE69120651T2 (de) | Drehanoden-Röntgenröhre | |
| EP3170609A1 (de) | Verfahren zum herstellen eines beschaufelten rotors für eine strömungsmaschine ; entsprechender beschaufelter rotor | |
| DE2935222A1 (de) | Drehanodenroentgenroehre | |
| DE60201040T2 (de) | Drehanoden-Röntgenröhre | |
| EP4107771A1 (de) | RÖNTGENDREHANODE MIT INTEGRIERTER FLÜSSIGMETALLLAGER-AUßENSCHALE | |
| AT408626B (de) | Verfahren zum herstellen einer verbindung zwischen einer legierungsstruktur auf molybdänbasis und einer struktur aus einer besser verformbaren legierung | |
| EP4106942B1 (de) | Rührreibschweisswerkzeug, verfahren zur herstellung eines solchen werkzeuges, und verfahren zum verbinden von bauteilen mit einem solchen werkzeug | |
| AT412041B (de) | Targetanordnung für eine röntgenröhre und verfahren zur herstellung derselben | |
| DE102014203430A1 (de) | Flüssigmetall-Gleitlager | |
| DE3926752A1 (de) | Rotoranordnung fuer eine roentgenroehre | |
| EP0685871B1 (de) | Drehanoden-Röntgenröhre | |
| AT403630B (de) | Drehanode für eine röntgenröhre | |
| DE2400717C3 (de) | Röntgenröhrendrehanode und Verfahren zu deren Herstellung | |
| AT412689B (de) | Verfahren zum herstellen einer rotierenden röntgenröhre | |
| EP3434409A1 (de) | Herstellungsverfahren eines ventils | |
| DE4434686A1 (de) | Röntgenröhre | |
| DE2415578A1 (de) | Verwerfungsbestaendiges roentgenstrahltarget und verfahren zu dessen herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220803 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241011 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021006361 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250122 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250128 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20250325 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250408 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250108 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20251009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250128 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20260129 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260123 Year of fee payment: 6 |