EP3738673B1 - Schleifvorrichtung zum verrunden von partikeln - Google Patents
Schleifvorrichtung zum verrunden von partikeln Download PDFInfo
- Publication number
- EP3738673B1 EP3738673B1 EP20167872.9A EP20167872A EP3738673B1 EP 3738673 B1 EP3738673 B1 EP 3738673B1 EP 20167872 A EP20167872 A EP 20167872A EP 3738673 B1 EP3738673 B1 EP 3738673B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- blowing
- swirl chamber
- particles
- fluid stream
- main flow
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/006—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods using material without particles or pellets for deburring, removal of extended surface areas or jet milling of local recessions, e.g. grooves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C19/00—Other disintegrating devices or methods
- B02C19/06—Jet mills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C19/00—Other disintegrating devices or methods
- B02C19/06—Jet mills
- B02C19/061—Jet mills of the cylindrical type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C19/00—Other disintegrating devices or methods
- B02C19/06—Jet mills
- B02C19/068—Jet mills of the fluidised-bed type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/32—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C9/00—Appurtenances of abrasive blasting machines or devices, e.g. working chambers, arrangements for handling used abrasive material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/06—Metallic powder characterised by the shape of the particles
- B22F1/065—Spherical particles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F9/00—Making metallic powder or suspensions thereof
- B22F9/02—Making metallic powder or suspensions thereof using physical processes
- B22F9/04—Making metallic powder or suspensions thereof using physical processes starting from solid material, e.g. by crushing, grinding or milling
- B22F2009/044—Making metallic powder or suspensions thereof using physical processes starting from solid material, e.g. by crushing, grinding or milling by jet milling
Definitions
- the invention relates to a grinding device for rounding particles.
- the grinding device comprises a vortex chamber for treating the particles suspended in a fluid stream and is furthermore designed in accordance with claim 1.
- the invention also relates to a corresponding method and the associated use.
- a permanent magnet consists of a magnetizable material, for example iron, cobalt or nickel.
- rare earth metals are added, in particular neodymium, samarium, praseodymium, dysprosium, terbium or gadolinium.
- Rare earth magnets are characterized by the fact that they have a high magnetic remanence flux density and thus a high magnetic energy density.
- Such permanent magnets are made from crystalline powder.
- the magnetic powder is pressed into a mold in the presence of a strong magnetic field. Under the influence of the magnetic field, the crystals align with their preferred magnetization axis in the direction along the magnetic field.
- the pressed parts are then sintered. During sintering, the pulverized components of the powder are bonded or compacted by heating, but none or at least not all of the starting materials are melted. The pressed parts are heated - often under increased pressure - to such an extent that the temperatures remain below the melting temperature of the main components, so that the shape of the workpiece is retained.
- alloys containing rare earth metals can be ground into an intermediate product to produce a starting material such as that required for the manufacture of permanent magnets and in particular for the manufacture of Nd-Fe-B (neodymium-iron-boron) magnets.
- the ground material can be entirely or partially a recycled material from old magnets.
- EP0082816A2 discloses a method for rounding granular solid particles.
- WO 2018/121803 A1 discloses a jet mill designed to generate two fluid flows circulating in opposite directions.
- the invention is based on the object of providing a device for producing smoothed particles of a certain size, ie for producing particles with at least a reduced number of corners and edges.
- the solution according to the invention is achieved by a grinding device for rounding particles according to claim 1.
- the grinding device according to the invention has at least one vortex chamber for treating particles that are suspended in a fluid flow.
- Being suspended means that the particles are at least predominantly carried by the fluid flow for the duration of their processing.
- the fluid flow that moves in the vortex chamber is generated by fluid jets that are blown into the vortex chamber at different points using a blowing device.
- a fluid jet is a locally inflowing, concentrated fluid.
- a fluid jet is concentrated in this sense not only if it has an absolute or average diameter of less than or equal to 10 mm directly at its outlet. The diameter of the fluid jet depends on the nozzle diameter and the nozzle shape (cylindrical or conical), but can also be significantly larger in individual cases.
- the blowing device has a number of first blowing openings for blowing fluid jets into the vortex chamber from the outside. These blowing openings drive a fluid flow that tends to circulate in a first main flow direction around the central axis of the vortex chamber.
- the blowing device also comprises a number of second blowing openings. These are also used to blow fluid jets into the vortex chamber from the outside. These second blowing openings drive a fluid flow that tends to circulate around the center axis of the vortex chamber in a second main flow direction that is opposite to the first main flow direction.
- a turbulent, circular flow is preferably created in the vortex chamber by the aforementioned injection of the fluid jets, not only, but especially when a rapidly rotating separator wheel is also involved in the creation of the flow in the vortex chamber.
- the term "main flow direction” therefore refers (roughly) to the resulting direction in which the local fluid flow or the vertically oriented layer that makes up it, usually of finite thickness, moves overall, regardless of any superimposed local turbulence.
- the solution according to the invention is achieved with the features of claim 9 or 10.
- the blowing device is preferably designed as a guide ring with built-in blowing openings, which can preferably be replaced separately.
- This guide ring then forms a guide wall of the vortex chamber, i.e. a flow guide device. This influences the movement of the fluid flow in the circumferential direction. This is usually done by the guide ring forcing the fluid flow to move in a circular motion in the vortex chamber.
- any wear on the guide ring which is usually abrasive, can easily be compensated for by installing a new guide ring.
- the separate replaceability can be particularly interesting where a multifunctional device is to be implemented: As long as a guide ring with one of the unidirectional blow opening arrangements known from the state of the art is installed, the device can be operated as a jet mill with aggressive blowing.
- the device can be operated as a grinding device with blowing at a lower speed.
- the particles are then - at least essentially - not further broken up. Instead, only their edges are broken or abraded.
- the central longitudinal axes of the first blow openings running in the inflow direction lie in a first common plane that is arranged perpendicular to the imaginary axis around which the fluid flow circles.
- the central longitudinal axes of the second blow openings running in the inflow direction lie in a second common plane that is offset from said first common plane and is arranged perpendicular to the imaginary axis around which the fluid flow circles.
- the offset is preferably 3 mm to 40 mm, better 5 mm to 25 mm.
- the fluid jets from two directly adjacent blowing openings blowing in opposite directions brush against each other essentially tangentially.
- the blowing openings are positioned accordingly and/or equipped with jet-forming nozzles.
- blowing openings it is not mandatory, but ideally, for the blowing openings to be formed by jet-forming nozzles. This allows the injected fluid jets to be shaped in such a way that they fan out later than without nozzle formation. As a result, they retain the ability to drive the desired circular flow in the vortex chamber for longer, at least within the layer they are responsible for influencing.
- the jet-forming nozzles can have a nozzle body that is raised above the inner surface of the guide ring. In this way, the nozzle body protrudes into the circular flow of the suspension - usually more than just insignificantly, namely usually by at least 5 mm in a radially inward direction.
- the nozzles preferably have a nozzle body that is cylindrical or preferably conical in the outlet area. As just described, appropriately designed nozzles release a conically expanding fluid jet into the interior of the vortex chamber and thus produce a particularly effective grinding effect.
- the nozzle bodies are installed in holes in the guide ring.
- the grinding device 1 comprises a housing part or a housing 2.
- the housing 2 forms a cavity in its interior.
- the cavity accommodates a guide ring 3, which is also called a "nozzle ring" on occasion, at least when it is optionally equipped with nozzles 12.
- the cavity is shown in the Fig.2 preferably closed by a front cover 2a.
- This front cover 2a is ideally designed in such a way that it allows easy and quick access to the cavity when required.
- the guide ring 3 divides the cavity into a vortex chamber 4 and an annular channel 5 surrounding the vortex chamber 4.
- the ring channel 5 is fed with fluid externally via the fluid inlet 5a from a pump or pressure source (not shown here).
- the ring channel 5 serves to continuously supply fluid during the grinding process.
- the vortex chamber 4 is provided with a particle inlet 6.
- the latter is preferably designed as a vertical drop shaft.
- Such an optional design allows the vortex chamber 4 to be loaded with the particles to be ground using gravity during batch operation.
- the loading is then preferably carried out in such a way that at the start of a new grinding cycle, approximately 25% to 50%, or better approximately 30% to 40%, of the volume of the vortex chamber 4 is filled with the particles to be ground.
- the fully rounded particles can optionally be discharged via the classifier wheel, preferably by lowering the classifier wheel speed, which is accompanied by a reduction or elimination of the blocking effect of the classifier wheel.
- the grinding device 1 has a speed control or speed controller for the classifier wheel, which is designed in such a way that it reduces the speed during the discharge process or unloading process.
- the grinding device can have one or more additional product outlets 5b, through which the finished rounded particles can be removed, usually independently of or without reducing the classifier speed.
- Fig. 4c shows schematically how such an additional product outlet is designed and arranged.
- the additional product outlet 5b is expediently closed with a flap or a valve 5c.
- the product can then be sucked out.
- the ring channel 5 is passed through a pipe coming from the vortex chamber, penetrating it and leading all the way to the outside, so that the vortex chamber 4 and the ring channel 5 do not come into direct connection with one another due to the additional product outlet.
- the grinding device 1 according to the invention is equipped for continuous operation.
- the product leaves the machine continuously through the sifter wheel, which operates at a suitable speed.
- Satellites are small particles or abrasion that adhere to the actual useful particles and that need to be separated.
- a short stress usually abrasive in the sense of the invention.
- the product made up of the useful particles can then pass through the classifier at a constant classifier speed.
- the example shown here shows the secondary outlet via the classifier wheel 7.
- the classifier wheel is designed in a known manner. It consists of a rotating drum. This in turn typically consists of two flank-forming tires that are connected to one another via spaced-apart bars or blades that are usually parallel to the axis of rotation.
- This separator wheel 7 separates and removes the very fine abrasion which inevitably occurs during grinding and which is usually disruptive to the final product to be ground.
- a fluid flow that corresponds - at least essentially - to the fluid flow that is currently being blown in is drawn off as a classifying fluid flow through the interior of the classifying wheel 7 and from there over its front side facing away from the vortex chamber.
- the classifying fluid flow that flows off in this way entrains the abrasion that is too small and has too little mass to be kept away from the classifying wheel in the center by the centrifugal forces.
- the actual particles which are to be ground for a predetermined period of time, are too large. They circle so strongly in the vortex chamber that the centrifugal forces acting on them keep them away from the classifying wheel in the center. They are also rejected by the classifying wheel - back into the vortex chamber. The actual particles cannot therefore be discharged from the vortex chamber via the classifying wheel.
- the operating speed of the classifying wheel is set accordingly, depending on the size of the particles to be processed or the desired classification quality.
- the processing, ie grinding, of the particles for the purpose of rounding their outer contour or outer surface is carried out by blowing fluid jets into the vortex chamber 4 via the blowing openings 9 and 10. These entrain the particles located in the vortex chamber 4 and drive them in the Vortex chamber 4 creates a fluid flow that mainly circulates around the longitudinal axis L.
- the grinding device typically includes a control system that limits the jet speed of the fluid jets blown in through the blow openings.
- the limitation is such that the particles are not caused to collide with one another and/or impact the housing 2 so violently that they break into comparably large pieces and are thus shattered, i.e. ground, again and again.
- the jet speed is preferably limited to values in the range between 150 m/sec and 300 m/sec, depending on the material currently being ground.
- An essential component of the grinding device according to the invention is its specially designed blowing device.
- the blowing device comprises a number of first blowing openings 9.
- the fluid flow emerging from each first blowing opening 9 into the vortex chamber 4 and its jet expansion are schematically represented by a Fluid flow cone 8 is illustrated. These fluid flows drive a fluid flow circulating in a first main flow direction around the central axis of the vortex chamber.
- the blowing device has a number of second blowing openings 10.
- blowing opening 10 is illustrated by the breakout 11, which is only in the Fig.4
- the cutout shows a section of the plane actually behind the plane of the drawing, in which the center lines of the oppositely aligned blow openings 10 are located, or the oppositely acting nozzles 12 that form them.
- the fluid flow exiting from every second blow opening 10 into the vortex chamber 4 and its jet expansion are also illustrated by a fluid flow cone 8 - which, however, is clearly exiting in the opposite direction.
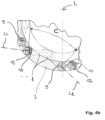
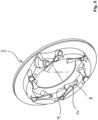
- These fluid flows drive a fluid flow circling around the center axis of the vortex chamber in a second main flow direction, which is opposite to the first main flow direction. This can also be understood quite clearly using the Fig. 4a and 4b .
- the grinding machine according to the invention operates with a kinetic energy that is significantly lower than the kinetic energy used in a jet mill, an unexpectedly strong grinding effect is created when the particles rub against each other in the manner mentioned.
- breakage occurs, it is mainly only fragments whose average diameter is, in many cases, at least one order of magnitude smaller than the average diameter of the remaining particle. As soon as a particle no longer has sharp edges, essentially no further breakage occurs.
- first blowing openings 9 all blow in the same direction and the second blowing openings 10 all blow in the same-opposite direction.
- the respective first blow openings 9 are arranged at an angle A of approximately 15° to 45° and ideally of 25° to 35° relative to the tangent which is applied to the inner circumferential surface of the guide ring in the region of the mouth of the respective blow opening 9 in the guide ring 3, cf. Fig.4 .
- the second blow openings 10 are arranged at an opposite angle B of approximately 15° to 45° and ideally of 25° to 35° relative to the tangent that is applied to the inner surface of the guide ring 3 in the area of the outlet of the respective blow opening 10 in the guide ring 3, see also Fig.4 .
- FIG. 4a Another preferred dimensioning rule is derived from Fig. 4a , which essentially Fig.4 Blow openings 9, 10 which are immediately adjacent to one another along the shortest path form a blow opening pair angle C of between 45° and 90°, preferably between 45° and 60°, with the perpendiculars to their central longitudinal axes LL.
- the number of pairs of counter-rotating blow openings 9 and 10 should ideally be 4 to 12 and better only 4 to 8.
- the blowing openings 9 and 10 are preferably formed by nozzles 12, the nozzle body of which is a separate component which is fixed, preferably screwed, in the guide ring 3.
- the guide ring 3 has a number of holes which penetrate it obliquely in a radially inward direction. A nozzle body is fixed or screwed into each of these holes.
- the grinding device according to the invention does not have to be a stand-alone device. Rather, it is possible to equip one of the known jet mills, such as the Conjet type from the applicant, in such a way that it can be used for a different purpose as a grinding machine according to the invention.
- a guide ring 3 equipped with the appropriate jet is inserted into the existing machine and then it is ensured that the existing machine only operates with a significantly reduced jet speed, as is absolutely necessary for the invention.
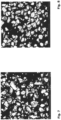
- the Figure 7 shows particles made of a permanent magnetic material (rare earths) ground using a conventional jet mill at 5,000x SEM magnification. The inadequate rounding of the particles, which extends to the point of sharp edges, is clearly visible.
- the Figure 8 the same material after grinding, preferably for several minutes, in a grinding device according to the invention.
- the rounding quality is significantly better.
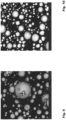
- FIG 9 shows particles that were ground round using a different method that is not in accordance with the invention. It is particularly noticeable in the large particle in the center of the picture how heavily it is contaminated with fine, dust-like abrasion particles, which are disruptive in many applications.
- Figure 10 shows particles that are The grinding device according to the invention has been used to grind them round. Their contamination with satellite-like abrasion particles is practically zero.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Food Science & Technology (AREA)
- Disintegrating Or Milling (AREA)
Description
- Die Erfindung betrifft eine Schleifvorrichtung zum Verrunden von Partikeln. Die Schleifvorrichtung umfasst eine Wirbelkammer zur Behandlung der in einem Fluidstrom suspendierten Partikel und ist darüber hinaus nach Maßgabe des Anspruchs 1 beschaffen. Die Erfindung betrifft darüber hinaus auch ein entsprechendes Verfahren und die zugehörige Verwendung.
- Partikel, deren mittlere Korngröße sich in einem bestimmten Bereich bewegt und die dabei möglichst keine scharfen Kanten aufweisen, werden für unterschiedlichste technische Anwendungen benötigt.
- Ein prominenter Anwendungsfall ist die Herstellung von sogenannten Dauer- oder Permanentmagneten.
- Ein Dauermagnet bzw. Permanentmagnet besteht aus einem magnetisierbaren Material, zum Beispiel Eisen, Kobalt oder Nickel. In vielen Fällen werden Seltenerdmetalle zulegiert, insbesondere Neodym, Samarium, Praseodym, Dysprosium, Terbium oder Gadolinium. Seltenerd-Magnete zeichnen sich dadurch aus, dass sie eine hohe magnetische Remanenzflussdichte und damit eine hohe magnetische Energiedichte aufweisen.
- Solche Permanentmagnete werden aus kristallinem Pulver hergestellt. Das Magnetpulver wird dabei in Gegenwart eines starken Magnetfelds in eine Form gepresst. Unter dem Einfluss des Magnetfelds richten sich die Kristalle mit ihrer bevorzugten Magnetisierungsachse in Richtung entlang des Magnetfelds aus.
- Die Presslinge werden anschließend gesintert. Beim Sintern werden die pulverisierten Bestandteile des Pulvers durch Erwärmung miteinander verbunden oder verdichtet, wobei jedoch keine oder zumindest nicht alle Ausgangsstoffe aufgeschmolzen werden. Dabei werden die Presslinge - oft unter erhöhtem Druck - derart erhitzt, dass die Temperaturen unterhalb der Schmelztemperatur der Hauptkomponenten bleiben, so dass die Gestalt (Form) des Werkstückes erhalten bleibt.
- Es ist bekannt zur Herstellung eines Ausgangsmaterials, wie es zur Fertigung von Permanentmagneten und insbesondere zur Fertigung von Nd-Fe-B (Neodym-Eisen-Bor) Magneten benötigt wird, Seltenerdmetall umfassende Legierungen zu einem Zwischenprodukt zu vermahlen. Bei dem Mahlgut kann es sich ganz oder teilweise auch um ein Rezyklat aus Altmagneten handeln.
- Zur Herstellung von pulverförmigen Zwischenprodukten eignen sich in der Regel die herkömmlichen Zerkleinerungstechniken.
- Problematisch ist jedoch, dass bei der Feinmahlung von solchen SeltenerdMagnetpulvern mit herkömmlichen Verfahren, beispielsweise in Fließbettstrahlmühlen oder ähnlichen Mahlanlagen, Pulverteilchen entstehen, die scharfe Ecken und Kanten aufweisen. Diese scharfen Ecken und Kanten sind aus verschiedensten Gründen in höchstem Maße unerwünscht.
- So zeigen Magnete, die unter Verwendung eines solchen scharfkantigen Pulvers hergestellt wurden, schlechtere Magnetwerte bzw. geringere magnetische Energiedichten, als das Berechnungen erwarten lassen, bei denen man weitgehend rund geschliffene Pulverpartikel voraussetzt, also Partikel, die im Wesentlichen keine scharfen Ecken und Kanten aufweisen.
EP 0082816 A2 offenbart ein Verfahren zum Abrunden_von körnigen Feststoffpartikeln.WO 2018/121803 A1 offenbart eine Strahlmühle, die dafür ausgelegt ist, zwei in entgegengesetzte Richtungen kreisenden Fluidströmungen zu erzeugen. - Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zur Herstellung von geglätteten Partikeln einer bestimmten Größe zur Verfügung zu stellen, d. h. zur Herstellung von Partikeln mit einer zumindest verringerten Anzahl von Ecken und Kanten.
- Vorrichtungsmäßig wird die erfindungsgemäße Lösung durch eine Schleifvorrichtung zum Verrunden von Partikeln nach Maßgabe des Anspruchs 1 erreicht.
- Die erfindungsgemäße Schleifvorrichtung besitzt mindestens eine Wirbelkammer zur Behandlung von Partikeln, die in einem Fluidstrom suspendiert sind. Unter einem "Suspendiert-Sein" versteht man, dass die Partikel für den Zeitraum ihrer Bearbeitung zumindest überwiegend von dem Fluidstrom getragen werden.
- Der besagte Fluidstrom, der sich in der Wirbelkammer bewegt, wird durch Fluidstrahlen erzeugt, die an unterschiedlichen Stellen mittels einer Blasvorrichtung in die Wirbelkammer eingeblasen werden. Unter einem Fluidstrahl versteht man ein lokal einströmendes, gebündeltes Fluid. Gebündelt in diesem Sinne ist ein Fluidstrahl nicht nur, aber jedenfalls dann, wenn er direkt an seiner Austrittsmündung einen absoluten oder mittleren Durchmesser von kleiner oder gleich 10 mm aufweist. Der Durchmesser des Fluidstrahles ist abhängig von dem Düsendurchmesser und der Düsenform (zylindrisch oder konisch), kann im Einzelfall aber auch deutlich größer sein.
- Dabei besitzt die Blasvorrichtung eine Anzahl erster Blasöffnungen zum Einblasen von Fluidstrahlen in die Wirbelkammer hinein, von außen her kommend. Diese Blasöffnungen treiben eine tendenziell in eine erste Hauptströmungsrichtung um die Mittelachse der Wirbelkammer kreisende Fluidströmung.
- Die Blasvorrichtung umfasst zusätzlich eine Anzahl zweiter Blasöffnungen. Auch diese dienen zum Einblasen von Fluidstrahlen in die Wirbelkammer hinein, von außen her kommend. Diese zweiten Blasöffnungen treiben eine tendenziell in eine zweite Hauptströmungsrichtung um die Mittelachse der Wirbelkammer kreisende Fluidströmung, die der ersten Hauptströmungsrichtung entgegengesetzt ist.
- Klarstellend sei gesagt, dass in der Wirbelkammer durch das besagte Einblasen der Fluidstrahlen bevorzugt eine turbulente, kreisende Strömung entsteht, nicht nur, aber insbesondere dann, wenn auch noch ein schnell rotierendes Sichterrad an der Entstehung der Strömung in der Wirbelkammer beteiligt ist. Der Begriff "Hauptströmungsrichtung" bezeichnet daher (grob) die resultierende Richtung, in die sich der örtliche Fluidstrom bzw. die ihn ausmachende, vertikal orientierte Schicht mit im Regelfall endlicher Dicke insgesamt gesehen bewegt, unbeschadet eventuell überlagerter örtlicher Turbulenzen. Verfahrensmäßig wird die erfindungsgemäße Lösung mit den Merkmalen des Anspruchs 9, bzw. 10 erreicht.
- Bevorzugt wird die Blasvorrichtung als - vorzugsweise gesondert austauschbaren - Leitring mit eingebauten Blasöffnungen ausgebildet. Dieser Leitring bildet dann eine Leitwand der Wirbelkammer aus, d. h. eine Strömungsleitvorrichtung. Diese beeinflusst die Bewegung des Fluidstroms in Umfangsrichtung. Das erfolgt im Regelfall dadurch, dass der Leitring dem Fluidstrom seine kreisende Bewegung in der Wirbelkammer aufzwingt.
- Wenn der Leitring gesondert austauschbar ist, lässt sich eventueller, meist abrasiver Verschleiß an dem Leitring leicht durch den Einbau eines neuen Leitrings kompensieren. Besonders interessant kann die gesonderte Austauschbarkeit indes dort sein, wo eine multifunktionale Vorrichtung realisiert werden soll: Solange ein Leitring mit einer der aus dem Stand der Technik bekannten, unidirektionalen Blasöffnungsanordnungen eingebaut ist, kann die Vorrichtung unter aggressiver Einblasung als Strahlmühle betrieben werden.
- Sobald ein erfindungsgemäßer Leitring mit gegenläufig orientierten Gruppen von Blasöffnungen eingebaut ist, kann die Vorrichtung unter Einblasung mit geringerer Geschwindigkeit als Schleifvorrichtung betrieben werden. Die Partikel werden dann - jedenfalls im Wesentlichen - nicht weiter zertrümmert. Stattdessen werden nur ihre Kanten gebrochen bzw. abgerieben.
- Idealerweise liegen die in Einströmrichtung verlaufenden Mittellängsachsen der ersten Blasöffnungen in einer ersten gemeinsamen Ebene, die normal zu der gedachten Achse angeordnet ist, um die die Fluidströmung kreist. Sodann liegen die in Einströmrichtung verlaufenden Mittellängsachsen der zweiten Blasöffnungen in einer gegenüber der besagten ersten gemeinsamen Ebene mit Versatz angeordneten zweiten gemeinsamen Ebene, die normal zu der gedachten Achse angeordnet ist, um die die Fluidströmung kreist. Der Versatz beträgt vorzugsweise 3 mm bis 40 mm, besser 5 mm bis 25 mm.
- Idealerweise streifen sich die Fluidstrahlen aus zwei unmittelbar benachbarten, gegensinnig einblasenden Blasöffnungen im Wesentlichen tangential. Dementsprechend sind die Blasöffnungen positioniert und/oder mit strahlformenden Düsen bestückt.
- Auf diese Art und Weise entsteht zwischen zwei benachbarten Fluidstrahlen eine Zone starker Scherung, die den betreffenden Partikeln tendenziell eine Eigenrotation aufzwingt. Eine solche Eigenrotation ist für das sich aneinander Abschleifen von miteinander in Kontakt kommenden Partikeln besonders vorteilhaft.
- Nicht zwingend aber idealerweise werden die Blasöffnungen jeweils durch strahlformende Düsen gebildet. Dadurch können die eingeblasenen Fluidstrahlen jeweils so geformt werden, dass sie erst später auffächern, als ohne Düsenformung. Infolgedessen behalten sie länger die Fähigkeit, in der Wirbelkammer die gewünschte Kreisströmung zu treiben, jedenfalls innerhalb der Schicht, für deren Beeinflussung sie zuständig sind.
- In manchen Sonderfällen können die strahlformenden Düsen einen Düsenkörper aufweisen, der gegenüber der Innenmantelfläche des Leitrings erhaben ist. Auf diese Art und Weise ragt der Düsenkörper in die Kreisströmung der Suspension hinein - meist mehr als nur unerheblich, nämlich im Regelfall um mindestens 5 mm in radial einwärtiger Richtung.
- Hierdurch wird eine besonders charakteristische Verwirbelung geschaffen. Die so geschaffene, zusätzliche Verwirbelung ist zu mild, um eine nochmalige Zertrümmerung der Partikel zu bewirken. Sie ist aber energiereich genug, um die Bewegung der Partikel, die zu dem gewünschten aneinander Abschleifen führt, nochmals signifikant zu intensivieren.
- Bevorzugt besitzen die Düsen einen Düsenkörper, der im Auslaufbereich zylindrisch oder bevorzugt konisch ausgeführt ist. Wie eben beschrieben, entlassen entsprechend gestaltete Düsen einen sich konisch aufweitenden Fluidstrahl in das Innere der Wirbelkammer und rufen so eine besonders effektive Schleifwirkung hervor.
- Idealerweise sind die Düsenkörper in Bohrungen des Leitrings eingebaut.
- Schutz wird auch für die an die Erfindung angepasste Verwendung (besondere Betriebsart und Ausrüstung) einer an sich bekannten Strahlmühle als Schleifvorrichtung für Partikel beansprucht.
- Schließlich ist auch die im Wege einer Teilanmeldung angedachte Beanspruchung von Schutz für einen mit einer erfindungsgemäßen Anordnung von Blasöffnungen bzw. Düsen ausgerüsteten Leitring bzw. "Düsenring" als Ersatzteil oder Umrüstteil vorbehalten.
- Weitere Funktionen, Vorteile und Weiterentwicklungsmöglichkeiten ergeben sich aus der nachfolgenden Beschreibung eines Ausführungsbeispiels anhand der Figuren.
-
- Die
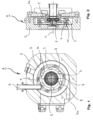
Figur 1 zeigt die gesamte Schleifvorrichtung in einem Schnitt senkrecht zur Mittellängsachse L. - Die
Figur 2 zeigt die Schleifvorrichtung gemäßFigur 1 in einem zur Mittellängsachse L parallelen Schnitt. - Die
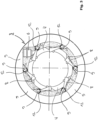
Figur 3 zeigt einen Ausschnitt aus derFigur 1 , aber von hinten her gesehen. - Die
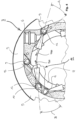
Figur 4 zeigt einen vergrößerten Ausschnitt ausFigur 3 . - Die
Figur 4a zeigt einen anderen Ausschnitt aus dem vonFigur 3 dargestellten Bereich, allerdings unter Auswahl einer etwas abweichenden Schnittebene. - Die
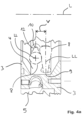
Figur 4b zeigt einen Detail-Ausschnitt, der darstellt, wie unmittelbar benachbarte Düsen, wie sie vonFigur 4 dargestellt werden, relativ zueinander liegen. - Die
Figur 4c zeigt schematisch die Wirbelkammer der Schleifvorrichtung und ihren zusätzlichen Auslass. - Die
Figur 5 zeigt das Gleiche wie dieFigur 4 , perspektivisch schräg von hinten, geschnitten. - Die
Figur 6 zeigt das Gleiche wie dieFigur 4 , perspektivisch gesehen von hinten, ungeschnitten. - Die
Figur 7 zeigt eine R E M-Aufnahme von Partikeln vor dem Schleifen. - Die
Figur 8 zeigt eine R E M-Aufnahme von Partikeln nach dem erfindungsgemäßen Schleifen. - Sinngemäß Gleiches zeigen die
Figuren 9 und 10 in Bezug auf die satellitenartige Befrachtung von Abriebpartikeln. - Den besten Gesamtüberblick über das erfindungsgemäße Ausführungsbeispiel geben die
Figuren 1 und 2 . - Diese beiden Figuren zeigen jeweils einen aussagekräftigen Achsschnitt bzw. Längsschnitt durch eine erfindungsgemäße Schleifvorrichtung 1.
- Die Schleifvorrichtung 1 umfasst ein Gehäuseteil bzw. ein Gehäuse 2. Das Gehäuse 2 bildet in seinem Inneren eine Kavität aus. Die Kavität nimmt einen Leitring 3 auf, der bei Gelegenheit auch "Düsenring" genannt wird, jedenfalls dann, wenn er optional mit Düsen 12 bestückt ist. Die Kavität wird ausweislich der
Fig. 2 bevorzugt durch einen Stirndeckel 2a verschlossen. Dieser Stirndeckel 2a ist idealerweise so ausgeführt, dass er bei Bedarf einfachen und schnellen Zugang zu der Kavität gewährt. - Der Leitring 3 unterteilt die Kavität in eine Wirbelkammer 4 und einen die Wirbelkammer 4 umgebenden Ringkanal 5.
- Der Ringkanal 5 wird über den Fluideinlass 5a von einer hier nicht dargestellten Pumpe oder Druckquelle extern mit Fluid gespeist. Der Ringkanal 5 dient dazu, um während des Schleifprozesses kontinuierlich Fluid heranzuführen.
- Dieses Fluid wird der Wirbelkammer 4 an unterschiedlichen Stellen in Form von Fluidstrahlen zugeführt. Der besseren Erkennbarkeit halber ist die Schnittfläche an dem Leitring 3 in
Figur 1 und den anderen Figuren nicht schraffiert dargestellt, sondern ausnahmsweise fein punktiert gezeichnet. BeiFigur 4 ist die Schnittfläche im Bereich des örtlichen Ausbruchs, der den eigentlich hinter der Zeichenebene liegenden Bereich sichtbar macht, statt mit einer Schraffur mit einer gröberen Punktierung gezeichnet. - Die Wirbelkammer 4 ist mit einem Partikeleinlass 6 versehen. Letzterer ist hier bevorzugt als vertikaler Fallschacht ausgebildet. Eine derartige optionale Ausbildung erlaubt es, die Wirbelkammer 4 bei Chargenbetrieb schwerkraftunterstützt mit den zu schleifenden Partikeln zu beladen. Die Beladung erfolgt dann vorzugsweise so, dass zu Beginn eines neuen Schleifzyklus etwa 25 % bis 50 %, besser etwa 30 % bis 40 % des Volumens der Wirbelkammer 4 mit den zu schleifenden Partikeln aufgefüllt ist.
- Im Falle eines Chargenbetriebs, wie er von diesem Ausführungsbeispiel optional praktiziert wird, können die fertig gerundeten Partikel optional über das Sichterrad ausgetragen werden, vorzugsweise durch Absenken der Sichterraddrehzahl, womit eine Verringerung oder Aufhebung der Sperrwirkung des Sichterrads einhergeht. In diesem Fall besitzt die Schleifvorrichtung 1 eine Drehzahlregelung oder Drehzahlsteuerung für das Sichterrad, die so gestaltet ist, dass sie eine Drehzahlverringerung beim Austragsvorgang bzw. Entladevorgang vornimmt.
- Alternativ kann die Schleifvorrichtung einen oder mehrere zusätzliche Produktaustritte 5b aufweisen, über den oder die die fertig gerundeten Partikel abgezogen werden können, im Regelfall unabhängig von bzw. ohne Reduktion der Sichterdrehzahl. Die
Fig. 4c verdeutlicht schematisch, wie ein solcher zusätzlicher Produktauslass gestaltet und angeordnet ist. - Zweckmäßigerweise ist der zusätzliche Produktaustritt 5b mit einer Klappe oder bzw. einem Ventil 5c verschlossen. Das Produkt kann dann abgesaugt werden. Der Ringkanal 5 wird über ein von der Wirbelkammer her kommendes, ihn durchdringendes Rohr passiert, das ganz nach außen führt, so dass die Wirbelkammer 4 und der Ringkanal 5 durch den zusätzlichen Produktaustritt nicht in unmittelbare Verbindung miteinander gelangen.
- Verfahrenstechnisch besteht auch die Möglichkeit, mit einem zumindest zeitweiligen Überdruck in der Schleifvorrichtung 1 zu arbeiten.
- Dadurch wird dann das Produkt aus den fertig verrundeten Partikeln nach Öffnen der Klappe oder des Ventils aus der Wirbelkammer herausgedrückt.
- Die erfindungsgemäße Schleifvorrichtung 1 ist für einen Durchlaufbetrieb gerüstet. Dabei verlässt das Produkt die Maschine kontinuierlich durch das Sichterrad, das mit geeigneter Drehzahl betrieben wird.
- Dieser Ansatz kann beispielsweise beim sogenannten "Abtrennen von Satelliten", etwa im Zusammenhang der Additiven Fertigung, zum Einsatz kommen. Unter Satelliten versteht man den eigentlichen Nutzpartikeln anhaftende kleine Partikel oder Abrieb, die bzw. der abzutrennen ist. Hier reicht es aus, das Produkt beispielsweise nur kurz (meist schleifend im Sinne der Erfindung) zu beanspruchen. Sobald die Satelliten abgetrennt sind, verändert sich die Partikelgröße des jeweiligen Nutzpartikels. Dann kann das Produkt aus den Nutzpartikeln den Sichter bei konstanter Sichterdrehzahl passieren.
- Zu erkennen am hier dargestellten Ausführungsbeispiel ist der Nebenauslass über das Sichterrad 7.
- Das Sichterrad ist in bekannter Art und Weise gestaltet. Es besteht aus einer rotierenden Trommel. Typischerweise besteht diese ihrerseits aus zwei flankenbildenden Reifen, die über voneinander beabstandete, im Regelfall zur Rotationsachse parallele Stäbe bzw. Schaufeln miteinander verbunden sind.
- Über dieses Sichterrad 7 wird der beim Schleifen unvermeidlich anfallende, sehr feine und im zu erschleifenden Endprodukt im Regelfall störende Abrieb abgesondert und abgeführt.
- Gleichzeitig wird ein dem momentan neu eingeblasenen Fluidstrom - zumindest im Wesentlichen - entsprechender Fluidstrom als Sichterfluidstrom über das Innere des Sichterrades 7 und von dort aus über dessen der Wirbelkammer abgewandte Stirnseite abgezogen. Der so abfließende Sichterfluidstrom reißt den Abrieb mit, der zu klein und massearm ist, um durch die Zentrifugalkräfte von dem im Zentrum befindlichen Sichterrad ferngehalten zu werden. Die eigentlichen Partikel, die ja eine vorbestimmte Dauer geschliffen werden sollen, sind zu groß. Sie kreisen so stark in der Wirbelkammer, dass sie durch die an ihnen angreifenden Zentrifugalkräfte vom im Zentrum befindlichen Sichterrad ferngehalten werden. Im Übrigen werden sie vom Sichterrad abgewiesen - zurück in die Wirbelkammer. Somit können die eigentlichen Partikel nicht über das Sichterrad aus der Wirbelkammer ausgetragen werden. Die Betriebsdrehzahl des Sichterrades ist entsprechend eingestellt, in Abhängigkeit von der Größe der zu bearbeitenden Partikel bzw. der gewünschten Klassierungsgüte.
- Die Bearbeitung, d. h. das Schleifen, der Partikel zum Zwecke der Verrundung ihrer Außenkontur bzw. Außenoberfläche erfolgt dadurch, dass über die Blasöffnungen 9 und 10 Fluidstrahlen in die Wirbelkammer 4 eingeblasen werden. Diese reißen die in der Wirbelkammer 4 befindlichen Partikel mit und treiben in der Wirbelkammer 4 eine in der Hauptsache um die Längsachse L kreisende Fluidströmung an.
- Dabei umfasst die Schleifvorrichtung typischerweise eine Steuerung. Diese begrenzt die Strahlgeschwindigkeit der über die Blasöffnungen eingeblasenen Fluidstrahlen.
- Die Begrenzung ist derart, dass die Partikel nicht so heftig zum Aneinanderprallen und/oder zum Anprall an das Gehäuse 2 gebracht werden, dass sie in vergleichbar große Stücke auseinanderbrechen und somit wieder und wieder zertrümmert, also gemahlen, werden. Bevorzugt wird die Strahlgeschwindigkeit auf Werte im Bereich zwischen 150 m/sec und 300 m/sec begrenzt, je nach aktuell zu schleifendem Material.
- Ein wesentlicher Bestandteil der erfindungsgemäßen Schleifvorrichtung ist ihre speziell gestaltete Blasvorrichtung.
- Wie man am genausten an Hand der
Figuren 3 sowie 4 und 4a bis c sieht (aber teilweise auch an Hand der anderen Figuren nachvollziehen kann) umfasst die Blasvorrichtung eine Anzahl erster Blasöffnungen 9. Der aus jeder ersten Blasöffnung 9 in die Wirbelkammer 4 austretende Fluidstrom und seine Strahlaufweitung werden schematisch durch einen Fluidstromkegel 8 veranschaulicht. Diese Fluidströme treiben eine in eine erste Hauptströmungsrichtung um die Mittelachse der Wirbelkammer kreisende Fluidströmung. Darüber hinaus besitzt die Blasvorrichtung eine Anzahl zweiter Blasöffnungen 10. Eine solche Blasöffnung 10 veranschaulicht der Ausbruch 11, der nur in derFig. 4 dargestellt ist. Der Ausbruch zeigt einen Ausschnitt derjenigen, eigentlich hinter der Zeichenebene liegenden Ebene, in der die Mittellinien der gegenläufig ausgerichteten Blasöffnungen 10 liegen bzw. die sie bildenden, gegenläufig wirkenden Düsen 12. Der aus jeder zweiten Blasöffnung 10 in die Wirbelkammer 4 austretende Fluidstrom und seine Strahlaufweitung werden ebenfalls durch einen - allerdings erkennbar in entgegengesetzter Richtung austretenden - Fluidstromkegel 8 veranschaulicht. Diese Fluidströme treiben eine in eine zweite Hauptströmungsrichtung um die Mittelachse der Wirbelkammer kreisende Fluidströmung, die der ersten Hauptströmungsrichtung entgegengesetzt ist. Recht anschlaulich nachvollziehen lässt sich das auch an Hand derFig. 4a und4b . - Auf diese Art und Weise werden zwei tendenziell in entgegengesetzte Hauptströmungsrichtungen kreisende Fluidströmungen erzeugt. Zwischen diesen beiden Fluidströmungen stellt sich ein Strömungsbereich mit einer ausgeprägten Scherung ein, vgl. auch nochmals
Fig. 4b . Den in diesem Bereich mitgerissenen Partikeln wird durch die Scherung dem Anschein nach ein ausgeprägtes Rollen aufgezwungen, das ihre turbulent-translatorische Bewegung überlagert. Zugleich führt dieses tangentiale aneinander vorbei Strömen zu Mikrowirbeln und entsprechenden Turbulenzen, was die Kontaktintensität und Durchmischung erhöht. - Obwohl im vorliegenden Fall von der erfindungsgemäßen Schleifmaschine mit einer kinetischen Energie gearbeitet wird, die signifikant unter der kinetischen Energie liegt, wie sie bei einer Strahlmühle zum Einsatz kommt, entsteht eine unerwartet starke Schleifwirkung, wenn sich die Partikel in der besagten Art und Weise aneinander reiben.
- Dennoch findet ein Zertrümmern der Partikel nicht statt.
- Soweit es zum Bruch kommt, werden überwiegend nur Fragmente abgebrochen, deren mittlerer Durchmesser in vielen Fällen mindestens eine Zehnerpotenz kleiner ist als der mittlere Durchmesser des verbleibenden Partikels. Sobald ein Partikel keine scharfen Kanten mehr aufweist, findet im Wesentlichen kein weiteres Abbrechen mehr statt.
- Günstig sind die Verhältnisse dann, wenn die ersten Blasöffnungen 9 alle gleichsinnig einblasen und die zweiten Blasöffnungen 10 alle gleichsinnig-gegensinnig einblasen. Idealerweise sind die betreffenden ersten Blasöffnungen 9 in einem Winkel A von ca. 15° bis 45° und idealerweise von 25° bis 35° relativ zu der Tangente angeordnet, die an die Innenmantelfläche des Leitrings im Bereich der Ausmündung der betreffenden Blasöffnung 9 im Leitring 3 angelegt ist, vgl.
Fig. 4 . - Sinngemäß Gleiches gilt für die zweiten Blasöffnungen 10. Diese sind in einem gegensinnigen Winkel B von ca. 15° bis 45° und idealerweise von 25° bis 35° relativ zu der Tangente angeordnet, die an die Innenmantelfläche des Leitrings 3 im Bereich der Ausmündung der betreffenden Blasöffnung 10 im Leitring 3 angelegt ist, vgl. ebenfalls
Fig. 4 . - Eine weitere bevorzugt anzuwendende Dimensionierungsregel ergibt sich aus
Fig. 4a , die im Wesentlichen derFig. 4 entspricht. Unmittelbar auf kürzestem Weg benachbarte Blasöffnungen 9, 10 bilden mit den Senkrechten auf ihre Mittellängsachsen LL einen Blasöffnungspaarwinkel C zwischen 45° und 90°, besser zwischen 45° und 60° aus. - Bei ersten Arbeiten mit der erfindungsgemäßen Lösung hat sich herausgestellt, dass die Anzahl der Paare aus gegenläufigen Blasöffnungen 9 und 10 idealerweise bei 4 bis 12 und besser nur 4 bis 8 liegen sollte.
- Besonders wirksam ist das Ganze, wenn die gleichsinnigen Blasöffnungen 9 und die gegensinnigen Blasöffnungen 10 mit ihren Mittellinien LL (letztere gesehen in der jeweiligen Durchströmungsrichtung) nicht in der gleichen Ebene liegen, sondern in unterschiedlichen Ebenen, die um einen Versatz V genannten Betrag gegeneinander versetzt sind - gesehen in Richtung entlang der gedachten Achse L, um die die Fluidströmung in der Wirbelkammer 4 kreist. Entsprechendes ist beispielsweise in
Figur 4b sehr deutlich dargestellt. - Gut zu erkennen anhand der Figuren und insbesondere der
Fig. 4 ist, dass die Blasöffnungen 9 und 10 bevorzugt durch Düsen 12 gebildet werden, deren Düsenkörper jeweils ein gesondertes Bauteil ist, das in dem Leitring 3 festgesetzt, bevorzugt eingeschraubt, ist. Zu diesem Zweck trägt der Leitring 3 eine Anzahl von ihn schräg in radial einwärtiger Richtung durchdringenden Bohrungen. In jeder dieser Bohrungen ist ein Düsenkörper festgesetzt bzw. eingeschraubt. - Erwähnenswert ist noch, dass die erfindungsgemäße Schleifvorrichtung kein Stand-Alone-Gerät sein muss. Vielmehr besteht die Möglichkeit, eine der bekannten Strahlmühlen, etwa des Typs Conjet aus dem Hause der Anmelderin, so zuzurüsten, dass sie zweckentfremdet als erfindungsgemäße Schleifmaschine eingesetzt werden kann.
- Zu diesem Zweck wird ein mit der entsprechenden Bedüsung ausgerüsteter Leitring 3 in die bestehende Maschine eingesetzt und dann dafür Sorge getragen, dass die bestehende Maschine nur mit einer signifikant verringerten Strahlgeschwindigkeit arbeitet, wie sie für die Erfindung zwingend benötigt wird.
- Die hohe Wirksamkeit der erfindungsgemäßen Schleifvorrichtung zeigen die
Figuren 7 und 8 . - Die
Figur 7 zeigt mittels einer herkömmlichen Strahlmühle ermahlene Partikel aus einem permanentmagnetischen Material (seltene Erden) in 5.000-facher REM-Vergrößerung. Die bis hin zur Scharfkantigkeit reichende, unzulängliche Verrundung der Partikel ist gut zu erkennen. - Demgegenüber zeigt die
Figur 8 das gleiche Material nach dem bevorzugt mehrminütigen Schleifen in einer erfindungsgemäßen Schleifvorrichtung. Die Verrundungsgüte ist signifikant besser. - Die
Figur 9 zeigt Partikel, die mithilfe eines anderen, nicht erfindungsgemäßen Verfahrens rund geschliffen wurden. Gerade an dem zentral im Bild befindlichen großen Partikel fällt auf, wie stark dieser satellitenartig mit feinen, staubartigen Abrieb-Partikeln kontaminiert ist, die in vielen Anwendungsfällen stören. DieFigur 10 zeigt Partikel, die auf der erfindungsgemäßen Schleifvorrichtung rund geschliffen wurden. Ihre Kontamination mit satellitenartigen Abriebpartikeln geht praktisch gegen Null. -
- 1
- Schleifvorrichtung
- 2
- Gehäuse
- 2a
- Deckel
- 3
- Leitring bzw. Düsenring, sofern mit Düsen ausgestattet
- 4
- Wirbelkammer
- 5
- Ringkanal
- 5a
- Fluideinlass
- 5b
- Fluidauslass oder zusätzlicher Fluidauslass
- 5c
- Ventil
- 6
- Partikeleinlass
- 7
- Sichterrad
- 8
- schematisch angedeuteter Fluidstromkegel des eingeblasenen Fluids mit "Strahlaufweitung"
- 9
- erste Blasöffnung
- 10
- zweite Blasöffnung
- 11
- Ausbruch zur näheren Veranschaulichung einer gegenläufig orientierten Düse 12 mit einer zweiten Blasöffnung 10
- 12
- Düse
- L
- Mittellängsachse bzw. Längsachse oder Achse
- A
- Winkel
- B
- Winkel
- C
- Blasöffungspaarwinkel
- V
- Versatz
- LL
- Mittellinie einer Blasöffnung
Claims (11)
- Schleifvorrichtung (1) zum Verrunden von Partikeln, mit einer Wirbelkammer (4) zur Behandlung von Partikeln unter ihrer Suspension in einem Fluidstrom, der durch Fluidstrahlen erzeugt wird, die an unterschiedlichen Stellen mittels einer Blasvorrichtung in die Wirbelkammer (4) eingeblasen werden,wobei im Zentrum der Wirbelkammer (4) ein rotierbares Sichterrad (7) angeordnet ist, über das der im Zuge des Beschleifens der Partikel in der Wirbelkammer (4) anfallende Abrieb abgezogen werden kann oder das gerundete Material über Absenkung der Drehzahl ausgeschleust werden kann,wobei die Blasvorrichtung eine Anzahl erster Blasöffnungen (9) umfasst, die eine in eine erste Hauptströmungsrichtung um die Mittelachse (L) der Wirbelkammer (4) kreisende Fluidströmung treiben,wobei die Blasvorrichtung eine Anzahl zweiter Blasöffnungen (10) umfasst, die eine in eine zweite Hauptströmungsrichtung um die Mittelachse (L) der Wirbelkammer (4) kreisende Fluidströmung treiben, die der ersten Hauptströmungsrichtung entgegengesetzt ist.
- Schleifvorrichtung (1) nach Anspruch 1, wobei die Blasvorrichtung als, vorzugsweise gesondert austauschbarer, Leitring (3) mit eingebauten Blasöffnungen (9, 10) ausgebildet ist, der eine Leitwand der Wirbelkammer (4) ausbildet, die die Bewegung des Fluidstroms in Umfangsrichtung beeinflusst.
- Schleifvorrichtung (1) nach einem der vorhergehenden Ansprüche, wobei die ersten Blasöffnungen (9) in einer ersten gemeinsamen Ebene liegen, die normal zu der gedachten Achse (L) angeordnet ist, um die die Fluidströmung kreist, und die zweiten Blasöffnungen (10) in einer gegenüber der ersten gemeinsamen Ebene mit Versatz (V) angeordneten zweiten gemeinsamen Ebene liegen, die normal zu der gedachten Achse (L) angeordnet ist, um die die Fluidströmung kreist.
- Schleifvorrichtung (1) nach Anspruch 3, wobei sich die Fluidstrahlen zweier unmittelbar benachbarter, gegensinnig einblasender Blasöffnungen (9, 10) im Wesentlichen tangential streifen.
- Schleifvorrichtung (1) nach einem der vorhergehenden Ansprüche, wobei die Blasöffnungen (9, 10) jeweils durch strahlformende Düsen (12) gebildet werden.
- Schleifvorrichtung (1) nach Anspruch 5, wobei die strahlformenden Düsen (12) einen Düsenkörper aufweisen, der erhaben ist und in die Kreisströmung der Suspension hineinragt.
- Schleifvorrichtung (1) nach Anspruch 6, wobei die Düsen (12) einen Düsenkörper aufweisen, der im Auslaufbereich zylindrisch oder bevorzugt konisch ausgeführt ist.
- Schleifvorrichtung (1) nach einem der vorhergehenden Ansprüche in Verbindung mit Anspruch 2, wobei die Düsen bzw. Düsenkörper in Bohrungen des Leitrings (3) eingebaut sind.
- Verfahren zum Schleifen von in einem Fluidstrom suspendierten Partikeln in einer Wirbelkammer (4), wobei an unterschiedlichen Stellen mittels einer Blasvorrichtung Fluidstrahlen in die Wirbelkammer (4) eingeblasen werden, dadurch gekennzeichnet, dass die Fluidstrahlen gruppenweise so gerichtet eingeblasen werden, dass sie eine in eine erste Hauptströmungsrichtung um die Mittelachse (L) der Wirbelkammer (4) kreisende Fluidströmung treiben und dass sie eine in eine zweite Hauptströmungsrichtung um die Mittelachse (L) der Wirbelkammer (4) kreisende Fluidströmung treiben, die der ersten Hauptströmungsrichtung entgegengesetzt ist.
- Verwendung einer Strahlmühle zum Schleifen von Partikeln, ohne diese weiter zu zertrümmern, unter Einsatz einer gegenüber dem Mahlbetrieb verringerten Strahlgeschwindigkeit und einer Blasvorrichtung,
wobei die Blasvorrichtung eine Anzahl erster Blasöffnungen (9) umfasst, die eine in eine erste Hauptströmungsrichtung um die Mittelachse (L) einer Wirbelkammer (4) kreisende Fluidströmung treiben, und wobei die Blasvorrichtung eine Anzahl zweiter Blasöffnungen (10) umfasst, die eine in eine zweite Hauptströmungsrichtung um die Mittelachse (L) der Wirbelkammer (4) kreisende Fluidströmung treiben, die der ersten Hauptströmungsrichtung entgegengesetzt ist. - Verwendung nach Anspruch 10, dadurch gekennzeichnet, dass die Blasvorrichtung insoweit die von einem der Ansprüche 2 bis 8 vorgegebenen Merkmale umfasst.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019112791.2A DE102019112791B3 (de) | 2019-05-15 | 2019-05-15 | Schleifvorrichtung zum verrunden von partikeln |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3738673A1 EP3738673A1 (de) | 2020-11-18 |
| EP3738673C0 EP3738673C0 (de) | 2024-07-31 |
| EP3738673B1 true EP3738673B1 (de) | 2024-07-31 |
Family
ID=70289250
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20167872.9A Active EP3738673B1 (de) | 2019-05-15 | 2020-04-03 | Schleifvorrichtung zum verrunden von partikeln |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP3738673B1 (de) |
| CN (1) | CN111941287B (de) |
| DE (1) | DE102019112791B3 (de) |
| PL (1) | PL3738673T3 (de) |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2191095A (en) * | 1937-09-01 | 1940-02-20 | Internat Pulverizing Corp | Centrifugal fluid jet pulverizer |
| US3436868A (en) * | 1965-03-19 | 1969-04-08 | Christensen Diamond Prod Co | Rounding and polishing apparatus for crystalline carbon bodies |
| CH667223A5 (de) * | 1981-12-23 | 1988-09-30 | Alusuisse | Verfahren und vorrichtung zum abrunden koerniger feststoffpartikel. |
| JPH0657310B2 (ja) * | 1987-03-24 | 1994-08-03 | ホソカワミクロン株式会社 | 無機質結晶体粒子の整粒方法 |
| CN2239294Y (zh) * | 1995-07-28 | 1996-11-06 | 薛彬 | 双圆盘对撞式气流粉碎机 |
| MY128139A (en) | 2000-03-31 | 2007-01-31 | Neomax Co Ltd | Blasting apparatus |
| JP3562643B2 (ja) * | 2001-09-03 | 2004-09-08 | 株式会社セイシン企業 | ジェットミルの砕料供給装置 |
| JP3786190B2 (ja) * | 2001-10-31 | 2006-06-14 | 信越化学工業株式会社 | 希土類焼結磁石の製造方法 |
| EP1539424B1 (de) * | 2002-07-23 | 2007-05-23 | Oleg Ivanovich Grechishkin | Schleuderstrahlvorrichtung |
| JP5149568B2 (ja) * | 2007-09-04 | 2013-02-20 | 株式会社不二製作所 | 研削加工方法及び研削加工装置 |
| TWI513547B (zh) * | 2009-09-11 | 2015-12-21 | Sintokogio Ltd | Spraying material recovery apparatus and jetting processing apparatus and jetting processing method including jetting material recovery apparatus |
| CN101698923B (zh) * | 2009-09-29 | 2012-08-29 | 昆山新浦瑞金属材料有限公司 | 一种钢丸及其制备方法 |
| CN102407493A (zh) * | 2010-09-24 | 2012-04-11 | 鸿富锦精密工业(深圳)有限公司 | 磨圆装置及磨圆方法 |
| DE102010048777B4 (de) | 2010-10-18 | 2013-10-31 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren und Vorrichtung zur Oberflächenbehandlung eines Objektes |
| TW201446329A (zh) * | 2013-03-11 | 2014-12-16 | 道達爾研究及技術弗呂公司 | 用噴射磨製造形態優化的細顆粒的方法、用於該方法的噴射磨和所製造的顆粒 |
| CN103991037B (zh) * | 2014-05-28 | 2016-08-24 | 山东开泰抛丸机械股份有限公司 | 不锈钢丝切丸磨圆机及磨圆方法 |
| WO2018121803A1 (en) * | 2016-12-28 | 2018-07-05 | Houdek Jan | Device and method for micronization of solid materials |
| CN109453908B (zh) * | 2019-01-09 | 2020-09-04 | 山东中鹏特种陶瓷有限公司 | 螺旋喷嘴制造工艺 |
-
2019
- 2019-05-15 DE DE102019112791.2A patent/DE102019112791B3/de active Active
-
2020
- 2020-04-03 PL PL20167872.9T patent/PL3738673T3/pl unknown
- 2020-04-03 EP EP20167872.9A patent/EP3738673B1/de active Active
- 2020-05-08 CN CN202010383693.2A patent/CN111941287B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102019112791B3 (de) | 2020-06-18 |
| CN111941287A (zh) | 2020-11-17 |
| CN111941287B (zh) | 2022-10-25 |
| PL3738673T3 (pl) | 2024-11-04 |
| EP3738673C0 (de) | 2024-07-31 |
| EP3738673A1 (de) | 2020-11-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69813201T2 (de) | Kontrollierte zerkleinerung von stoffen in einer wirbelkammer | |
| DE69618431T2 (de) | Mechanischer Zerkleinerungsapparat | |
| EP2637790B1 (de) | Verfahren zur zerkleinerung von mahlgut und wälzmühle | |
| EP2527040B1 (de) | Verfahren zum betrieb einer strahlmühle sowie strahlmühle | |
| DE19635500B4 (de) | Vorrichtung zur Hochenergie- und/oder Feinstmahlung von Feststoffen und Verfahren zu dessen Betrieb | |
| EP0603481B1 (de) | Verfahren und Anlage zur Zerkleinerung von Mahlgut | |
| DE102013110352A1 (de) | Zerkleinerungsvorrichtung | |
| DE102011050789A1 (de) | Vorrichtung zum mechanischen Trennen von Materialkonglomeraten aus Materialen unterschiedlicher Dichte und/oder Konsistenz | |
| DE3140294C2 (de) | Verfahren und Vorrichtung zum Trennen eines Gutgemisches in Komponenten unterschiedlicher Mahlbarkeit | |
| WO2013167398A1 (de) | Zerkleinerungsvorrichtung | |
| DE2202311C2 (de) | Anlage zur Wiedergewinnung von Sand aus dem beim Abstrahlen von kunstharzgebundenen Formen anfallenden Gemisch | |
| EP2482987B1 (de) | Verfahren und vorrichtung zur zerkleinerung von erzmaterial | |
| EP4512771A1 (de) | Verfahren zur erhöhung der ausbeute an verrundeten graphitartikeln | |
| DE69103637T2 (de) | Zweifach-separator zur sichtung von aus partikeln bestehendem material. | |
| EP3849714B1 (de) | Sichtrad mit segelflächenelementen und verfahren zum sichten mit einem solchen sichtrad | |
| DE3730597C2 (de) | Strahlmühle | |
| DE102019112791B3 (de) | Schleifvorrichtung zum verrunden von partikeln | |
| EP3603811B1 (de) | Zerkleinerungsverfahren und -anlage | |
| EP3895806A1 (de) | Vorrichtung und verfahren zum zerkleinern von festen materialien | |
| DE19718668C2 (de) | Verfahren zum Trennen und kontinuierlichen Austragen von schwer dispergierbaren Bestandteilen | |
| DE69212362T2 (de) | Verfahren und Vorrichtung zum Pulverisieren von schwer zu zerbrechenden Kunststoffen | |
| EP1043073B1 (de) | Nassklassiereinrichtung mit integriertem Mahlwerk | |
| DE400307C (de) | Verfahren und Vorrichtung zur Herstellung feiner Pulver bis herab zur kolloidalen Feinheit, vornehmlich aus Metallen | |
| DE4431534B4 (de) | Maschine zur Einwirkung auf zerkleinerbares und klassierbares Rohgut, sowie Verfahren zum Betrieb der Maschine | |
| DE10018005A1 (de) | Verfahren und Vorrichtung zum Pulverisieren von spanartigem Material |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210305 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| INTG | Intention to grant announced |
Effective date: 20240603 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020008708 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20240802 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20240822 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20240401990 Country of ref document: GR Effective date: 20241007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20250424 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250501 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260330 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260316 Year of fee payment: 7 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20260422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260427 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20260424 Year of fee payment: 7 |