EP3566790B1 - Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern - Google Patents
Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern Download PDFInfo
- Publication number
- EP3566790B1 EP3566790B1 EP18171365.2A EP18171365A EP3566790B1 EP 3566790 B1 EP3566790 B1 EP 3566790B1 EP 18171365 A EP18171365 A EP 18171365A EP 3566790 B1 EP3566790 B1 EP 3566790B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- nominal
- thickness
- points
- profile
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/24—Automatic variation of thickness according to a predetermined program
- B21B37/26—Automatic variation of thickness according to a predetermined program for obtaining one strip having successive lengths of different constant thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/04—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring thickness, width, diameter or other transverse dimensions of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2205/00—Particular shaped rolled products
- B21B2205/02—Tailored blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2261/00—Product parameters
- B21B2261/02—Transverse dimensions
- B21B2261/04—Thickness, gauge
- B21B2261/043—Blanks with variable thickness in the rolling direction
Definitions
- the invention relates to a method for dynamic roll gap control of a rolling device for the flexible rolling of metal strips.
- a rolling device for the flexible rolling of metal strips.
- one or more sections with variable profile thickness profiles are rolled into a strip material in succession and, if necessary, repeatedly.
- the actual rolled using the first roll adjustment data The thickness profile of a section of a strip material to be optimized is measured behind the roll gap and this is also assigned characteristic actual corner points by automated profile recognition. Corrected roll adjustment data are determined from the deviations between the target corner points and the actual corner points ittelt and fed to the rolling process of a further strip section.
- profile thickness gradients for strip material that is used as a raw material for various structural components in automotive applications are known.
- the profile thickness gradients have different areas with constant thickness, those over areas with variable thickness and constant gradient are connected.
- the requirements of the customers of flexibly rolled strip material, for example in terms of dimensional accuracy and costs, are increasing continuously.
- the invention is therefore based on the object of providing a method for dynamic roll gap control that achieves high dimensional accuracy of the rolled strip material at high rolling speeds and is cost-efficient.
- a method for dynamic roll gap control during the flexible rolling of metallic strip material is proposed, with the following steps: Establishing a target thickness profile with defined target corner points and profile sections lying between the target corner points, with two adjoining a target corner point Profile sections have different mean slopes; Flexible rolling of the strip material according to the target thickness profile; Measuring an actual thickness profile of the flexibly rolled strip material and determining actual corner points corresponding to the desired corner points; Comparing the nominal corner points with the corresponding actual corner points and determining corner point comparison values from the nominal corner points and the corresponding actual corner points; Regulating a roll gap as a function of the corner point comparison values; characterized in that target intermediate points are defined on at least a partial number of the profile sections lying between target corner points, and that actual intermediate points corresponding to the target intermediate points are determined from the measured actual thickness profile; and that the setpoint intermediate points are compared with the corresponding actual intermediate points and that intermediate point comparison values are determined therefrom, and that the regulation of the roll gap also takes place as a function of the
- the method according to the invention has the advantage that deviations of the actual thickness profile from the target thickness profile can also be detected and corrected more precisely between the corner points, whereby a stable control loop with good control behavior can be achieved.
- By defining the intermediate points local deviations between the corner points can only be determined.
- the process can continue to operate stably while on the other hand, an evaluation of all measuring points of the actual profile would lead to a disproportionate increase in the demand for computing power and the process can become unstable.
- a nominal thickness profile of strip material is derived on the basis of the requirements of the component to be produced from the strip material and is usually rolled repeatedly in the strip material.
- a target thickness profile can be rolled into the strip material one after the other or a sequence of different target thickness profiles can be rolled.
- the strip material is subsequently separated into blanks with the length of the nominal thickness profile, from which the desired components can be manufactured by means of forming processes.
- the target thickness profile is defined in such a way that further digital processing is possible. This can be done continuously using equations, for example, or using quasi-continuous, discrete value pairs of thickness value and longitudinal position value.
- the nominal thickness profile comprises at least a first profile section and an adjoining second profile section, which have different mean slopes.
- a first profile section can be defined as a plateau, with at least a largely constant thickness, and a second profile section as a ramp.
- Ramps have a variable thickness profile and a gradient profile on at least one of the upper side and the lower side of the belt.
- the second profile section can have a constant slope. This embodiment can also be referred to as a linear nominal thickness profile.
- the second profile section can have a variable gradient and / or merge continuously into the first profile section. This embodiment can also be referred to as a non-linear nominal thickness profile.
- the target thickness profile of the strip material is characterized by the target corner points, while the target intermediate points serve as additional support points for optimizing the roll gap control.
- the target corner points describe the transition points from a first section to a second section, in particular the transition from a plateau to a ramp or the transition from a ramp with a first gradient to a ramp with a second gradient.
- the nominal intermediate points are arranged on a profile section of the nominal thickness profile between two nominal corner points.
- the distance between a desired corner point and a desired intermediate point and between two desired intermediate points can be at least 5 mm in a longitudinal direction of the strip material. It has been shown that at high rolling speeds the distance between the characteristic points can be at least 5 mm in the longitudinal direction of the strip so that a stable control loop can be mapped.
- Rolling speeds which enable cost-efficient series production of flexibly rolled strip material are generally above 20 m / min, the rolling speeds depending on the complexity of the nominal thickness profile to be rolled. At distances smaller than 5 mm, the smallest measurement and profile deviations are fed back to the control circuit.
- intermediate points can therefore only be provided in sections with an extension in the longitudinal direction of at least 10 mm.
- the maximum number of intermediate points on a section of the nominal thickness profile is similarly limited by the extent of the section in the longitudinal direction and the minimum distance between two points.
- the number of target intermediate points between two target corner points can in a further embodiment be less than 20, in particular less than 6, in particular less than 3, in order to ensure efficient use of the computing power of the control system. This should also include the fact that individual profile sections of the nominal thickness profile have no intermediate points.
- the nominal intermediate points can be evenly distributed over at least a partial number of the profile sections lying between the nominal corner points, ie the distance between the corner points of the profile section and the adjacent intermediate points and between the intermediate points is the same. This has the advantage that the position of the intermediate points is through sole specification of the number of intermediate points per section can be determined automatically.
- the desired intermediate points can be distributed unevenly on at least a partial number of the profile sections lying between the desired corner points. This has the advantage that profile areas with high process dynamics can experience a higher resolution than profile areas with lower process dynamics and the computing power of the control is used efficiently.
- the distance between the target corner points and the adjacent target intermediate points can correspond to the minimum distance in order to describe the transition area between two sections and the distance between the following target intermediate points each increase up to the middle of the section. In this way, an optimized dimensional accuracy of the rolled strip material can be achieved in the high-resolution areas, while computing power can be saved or higher rolling speeds can be achieved by reducing the total number of characteristic points.
- the determination of the first roll adjustment data to achieve the target thickness profile can be done, for example, by rolling a calibration profile on an initial section or on separate strip material, by process simulation and based on empirical values.
- the actual thickness profile of the strip material after flexible rolling can be recorded by means of a contactless thickness measuring system, on at least one measuring track in a longitudinal direction of the strip material, and by means of at least one strip length measuring unit.
- the measured values are recorded at discrete measuring points.
- the measuring points can be a few micrometers apart in the longitudinal direction, so that the thickness profile is mapped quasi-continuously.
- the thickness measuring system and the strip length measuring unit can be integrated in a common system.
- the measuring track in which the measurement of the thickness is made can be in the middle of the strip material, depending on the application be arranged or offset from this. It is also conceivable that the thickness measuring system measures the actual thickness profile in several measuring tracks.
- the strip thickness can be determined on up to 20 measuring tracks.
- the measurement tracks can be evenly spaced from one another. It is also conceivable that the distance between the measurement track is non-uniform and increases, for example, from the center in the direction of the edge of the strip material.
- the at least one strip length measuring unit can generate trigger signals at equidistant intervals, by means of which a measurement of at least one thickness value is triggered by the thickness measuring system.
- a filter for moving averaging can then be applied to the thickness values determined in this way in order to eliminate measurement outliers.
- Non-contact thickness measuring systems can measure the thickness of the strip material quasi-continuously, i.e. at discrete points that are separated by a few micrometers, with a measuring spot being scanned around the respective measuring point.
- the measuring spot of a measuring method is the area on the surface of the object to be examined that is taken into account for the determination of the measured value at a measuring point.
- the measuring spot of the non-contact thickness measuring system can be smaller than 10.0 mm, in particular smaller than 1.0 mm, in particular smaller than 0.1 mm, in particular smaller than 0.06 mm.
- laser-based thickness measurement systems meet this requirement for the measurement spot size and can therefore be used in one embodiment of the method.
- Laser-based thickness measuring systems have a measuring spot size that is around a factor of 10 smaller than, for example, radiometric measuring methods. Due to the smaller measurement errors achieved in this way, in combination with the intermediate points, higher rolling speeds can be achieved with high dimensional accuracy.
- the at least one strip length measuring unit can have an accuracy of at least 0.1% of the measured value, in particular at least 0.05%. This has the advantage that the measured thickness values can be assigned more precisely to the real longitudinal position and thus the actual corner points and the actual intermediate points in the longitudinal direction can be determined with greater accuracy.
- the determination of actual corner points and actual intermediate points on the basis of the measured Actual thickness profile can be done with methods of pattern recognition, in particular profile recognition. There are a large number of mathematical procedures for this, which will not be discussed further at this point. Instead, reference should be made at this point to Chapter 7 of the aforementioned Hauger thesis.
- the actual corner points determined in this way are compared with the corresponding desired corner points and the actual intermediate points are compared with the corresponding desired intermediate points and corner point comparison values or intermediate point comparison values are determined.
- the roll gap is regulated as a function of the first roll adjustment data and the corner point comparison values or intermediate point comparison values.
- the roll adjustment data can be recalculated as a function of the first roll adjustment data and the corner point comparison values or intermediate point comparison values either by means of formulaic relationships or on the basis of empirical values from a database.
- an incoming strip thickness can be measured in front of the roll gap and the roll gap can also be regulated as a function of the incoming strip thickness in front of the roll gap.
- the roll gap can be regulated in an area between a desired corner point and an adjacent desired intermediate point via an interpolation of the respectively associated corner point comparison values and intermediate point comparison values, or in an area between two adjacent desired corner points via a Interpolation of the respectively associated corner point comparison values take place, or take place in an area between two adjacent desired intermediate points via an interpolation of the respectively associated intermediate point comparison values.
- Recalculated roller pitch data can either be completely determined for one section and only used at the beginning of the next recurring section. Or the recalculated roll adjustment data can be continuously determined and used directly in the process. Depending on whether a target thickness profile is rolled into the strip material one after the other or a sequence of different target thickness profiles is rolled, the dead time due to the distances between the thickness measuring system and the roll gap must be taken into account.
- the comparison and correction values determined for the method described can also be used to control further process parameters of the flexible rolling, for example the regulation of the strip tension.
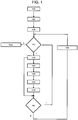
- FIG 1 a process according to the invention for roll gap control during flexible rolling of strip material 11 is shown schematically with the aid of a flow chart.
- Figure 6 an apparatus for performing the method is shown schematically. The Figures 1 to 6 are described together below.
- a target thickness profile 1 is defined.
- the requirements of the product for which the flexibly rolled strip material 11 'is to serve as the starting material serve as the basis for this.
- the nominal thickness profile 1 can be formed either in sections using formulas or by a matrix with discrete value pairs from the parameters thickness value D and longitudinal position value L.
- the target thickness profile 1 is defined in such a way that it can be further processed digitally. This can take place either in a separate computer unit 8, for example a CAD workstation, or directly in a process control unit 9.
- a nominal thickness profile 1 comprises at least a first profile section 2 ', 2 "and an adjoining second profile section 3', 3", which have different mean slopes.
- the mean slope is defined by the connecting line between the corner points of a profile section.
- the first profile section 2 ', 2 " is designed in the present case in the form of a ramp with a variable thickness value D and the second profile section in the form of a plateau with a constant thickness value D.
- the ramps 2', 2" can be linear and have a constant gradient or be non-linear and have a variable slope.
- a setpoint corner point E The transition from a plateau section 3 ', 3 "to a ramp section 2', 2" and vice versa is described by a setpoint corner point E.
- the nominal corner points E characterize the nominal thickness profile 1.
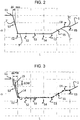
- Figure 2 a section of a nominal thickness profile 1 with the associated corner points E1 to E5 (squares) for strip material 11 'to be flexibly rolled is shown as an example.
- the first ramp 2 'between the corner points E1 and E2 has a negative slope, so that a reduction in the thickness of the strip material 11' can be found in this area.
- a second ramp 2 ′′ with a positive gradient and an associated increase in thickness is formed by the section between the corner points E3 and E4.
- the section of the nominal thickness profile 1 ends with a second plateau 3 ′′ between the corner points E4 and E5.
- the target intermediate points S1 to S5 (diamonds) were also assigned to the target thickness profile 1.
- Target intermediate points S serve as support points for optimizing the roll gap control according to the target thickness profile 1.
- An intermediate point S1 or S5 is assigned to the first and second ramp 2 ', 2 "in the middle.
- the target intermediate point S1 is exactly with one Minimum distance .DELTA.L_min from its associated target corner points E1 and E2.
- the minimum distance ⁇ L_min between a desired corner point E and a desired intermediate point S or two desired intermediate points S means that the regulation of the roll gap can be carried out in a stable manner.
- the minimum distance ⁇ L_min can be at least 5 mm.
- the minimum distance ⁇ L_min becomes a target thickness profile 1 with a given length an upper limit for the number of Assigned target intermediate points S.
- the three intermediate points S2 to S4 are assigned to the first plateau 3 'in a uniformly distributed manner. Depending on the length of the section, it would also be conceivable that the intermediate points are distributed unevenly.
- the target intermediate points S2 and S4 could each be positioned closer to the nearest target corner point E2 or E3, taking into account the minimum distance ⁇ L_min, and the target intermediate point S3 could remain in the middle of the section.
- the transition area between the first ramp 2 'and the first plateau 3' or the first plateau 3 'and the second ramp 2 "could be resolved more precisely.
- the target thickness profile 1 is defined in a separate computer unit 8
- the target thickness profile 1 is transmitted to the process control unit 9 in a further process step V11.
- a first set of roll adjustment data is then determined from the target thickness profile 1. This can be done either on the basis of empirical values from databases or through simulation. It is also conceivable that the determination of the first Roll adjustment data takes place in a separate computer unit 8 and the first roll adjustment data are transmitted together with the target thickness profile 1 to the process control unit 9.
- the process control unit 9 checks in a step VE1 whether the end of the incoming strip material 11 has been reached. When the end of the incoming strip material 11 is reached, the process is interrupted. If the end of the incoming strip material 11 has not yet been reached, the thickness profile of the incoming strip material 11 can be measured in an optional process step V30.
- the optional process step V30 forms a matrix with the value pairs from the parameters thickness value D of the incoming strip material 11 and a longitudinal position value L, taking into account the distance Lv30 from the roll gap 12. As a rule, the incoming strip material 11 has a constant nominal thickness value DN and the measured thickness value shows only slight deviations from the nominal thickness value DN.
- strip material 11 can run in with a variable thickness profile, for example if large jumps in thickness are to be achieved with several rolling strokes.
- the thickness of the incoming strip material 11 can be measured by a combination of a thickness measuring system 6 and a length measuring device 17. These can be implemented analogously to the measuring systems 7, 18 of the process step V50, so that reference is made at this point to the statements relating to the process step V50.
- the incoming strip material 11 is rolled in a process step V40 in accordance with the first roll adjustment data.
- the incoming strip material 11 is passed through a roll gap 12 which is formed between a first work roll 4 'and a second work roll 4 ".
- a four-high roll stand can be provided in order to realize small diameters of the work rolls 4', 4", wherein the work rolls 4 ', 4 "are each supported by a support roll 5', 5".
- the roll gap 12 between the two work rolls 4 ', 4 " is set by an adjusting device 13, which is shown in FIG Figure 6 is only shown schematically.
- the adjusting device 13 moves at least one of the two work rolls 4 ', 4 "vertically into a desired adjusting position.
- the adjusting device 13 can in particular be controlled hydraulically and the desired adjusting position can be regulated via valves. Alternatively, however, it is also an electro-mechanical one Embodiment of the adjusting device 13 conceivable.
- the process control unit 9 feeds the roller adjustment data to a regulator, which the regulator converts into a manipulated variable for the valves and in turn feeds them to the valves.
- the controller can be hard-wired or simulated by the process control unit 9, the manipulated variable being fed to the valves via power electronics.
- the actual thickness profile 14 of the outgoing strip material 11 ′ generated in this way is measured in a process step V50 behind the roll gap.
- a matrix is formed with the pairs of values from the parameters strip thickness value D of the rolled strip material 11 ′ and the associated longitudinal position value L, taking into account the distance Lv50 from the roll gap 12.
- an actual thickness profile 14 is shown.
- the measurement can be carried out by a combination of a thickness measuring system 7 and a length measuring device 18.
- a non-tactile, for example laser-based, thickness measuring system can be used as the thickness measuring system 7.
- tactile thickness measuring systems to detect the thickness of the strip material 11 '.
- the rolled strip material 11 ' is measured by the thickness measuring system 7 at measuring points that are only a few micrometers apart, so that the actual thickness profile 14 is mapped quasi-continuously.
- a non-tactile, in particular laser-based, measuring device can also be used as the length measuring device 18.
- tactile measuring devices As in Figure 3 For a discrete measuring point 15, the measuring inaccuracy for the position of a measuring point 15 is described by an area which is determined by the measuring accuracy of the thickness measuring system ⁇ DW and the measuring accuracy of the length measuring device ⁇ LPW.
- the length measuring device 18 can therefore have an accuracy ⁇ LPW of at least 0.1% of the measured value, in particular at least 0.05%.
- the measuring spot of the thickness measuring system 7 can also be smaller than 10.0 mm, in particular smaller than 1.0 mm, in particular smaller than 0.1 mm, in particular smaller than 0.06 mm.
- a first thickness measuring system 6 is shown with a measuring spot extent DM that scans a target thickness profile 1 with a plateau section and a ramp at two different measuring positions P1 and P2.
- the measurement spot 16 is located exclusively on the plateau section of the nominal thickness profile 1 and only detects thickness values Do that also correspond to the nominal thickness values of the plateau.
- the measurement spot 16 is located exactly at a desired corner point. Due to the extent of the measuring spot 16, one half of the measuring spot 16 scans the plateau section with thickness values Do and the other half scans the ramp with thickness values between Do and Du. With linear averaging of the thickness values recorded by the measurement spot, a measured thickness value between the values Do and Du results. Since the thickness value of the target corner point is exactly Do, a first measurement deviation results due to the extent of the measurement spot 16.
- a second thickness measuring system 6 'with a measuring spot extent DM' is shown that scans the target thickness profile 1 as before at the same measuring positions P1 and P2.
- the measuring spot 16 ' is located exclusively on the plateau section of the nominal thickness profile 1 and only detects thickness values Do that also correspond to the nominal thickness values of the plateau.
- the measurement spot 16 ' is located precisely at a desired corner point. Due to the extension of the measuring spot 16 ', one half of the measuring spot 16' scans the plateau section with thickness values Do and the other half scans the ramp with thickness values between Do and Du '.
- the actual thickness profile 14 recorded by the process step V50 is subjected to a further process step V60 in which the actual corner points E 'and actual intermediate points S' are derived from the actual thickness profile 14 and the respective associated actual corner points E and Actual intermediate points S are assigned.
- the actual corner points E ′ and actual intermediate points S ′ for the actual thickness profile 14 resulting from process step V60 Figure 3 shown as circles.
- Pattern recognition methods can be based, for example, on linear regression, fuzzy logic and deviation optimization. Depending on the pattern recognition method used, it may be necessary to introduce boundary conditions, for example the definition of a minimum and a maximum slope.
- the value pairs of the thickness value D and the longitudinal position value L of the target corner points E and target intermediate points S are compared with those of the associated actual corner points E 'and actual intermediate points S' and, if necessary, the comparison values or deviations of respective value pairs in the direction of the length position ⁇ L and in the thickness direction ⁇ D determined.
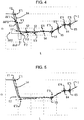
- this is shown by way of example using the target corner point E2 or the actual corner point E'2.
- the desired corner point E2 and the actual corner point E'2 have the distance ⁇ L2 in the direction of the length position and the distance ⁇ D2 in the thickness direction.
- the procedure is analogous to that sketched for the deviations ⁇ L'1 and ⁇ D'1.
- the Figure 5 shows the nominal thickness profile 1 Figure 1 and the actual thickness profile 14 Figure 3 , whereby the intermediate points S, S 'were not taken into account.
- the advantage of the method according to the invention clearly shows.
- the deviations of the actual thickness profile 14 from the target thickness profile 1 could be determined much more precisely with the method according to the invention, with simultaneous efficient use of the process computer power.
- a second process decision VE2 can subsequently be provided, in which, on the basis of the comparison values determined, it is checked whether the roll adjustment data should be corrected.
- the deviations of the incoming strip material 11 from the nominal thickness value DN determined in method step V30 can also be taken into account.
- a threshold value can be defined for the comparison values of the thickness value ⁇ D, ⁇ D 'and the length position value ⁇ L, ⁇ L'. If the comparison values ⁇ D, ⁇ D 'or the comparison values ⁇ L, ⁇ L' are below the threshold value, the roll adjustment data for the respective point are not changed. If the threshold value is exceeded, the roll adjustment data is recalculated based on the deviations determined from process steps V70.
- the deviations of the incoming strip material 11 determined in process step V30 can also be taken into account for the recalculation of the roll adjustment data.
- the recalculation of the roll adjustment data can take place via experience-based correction factors or can be simulated in the process control unit 9.
- the rolling pitch data can be recalculated for a profile section after the complete determination of the comparison values ⁇ D, ⁇ D ', ⁇ L, ⁇ L' and, after the recalculation has been completed, can be used to regulate the roll gap at the beginning of the next identically configured profile section.
- the comparison values ⁇ D, ⁇ D ', ⁇ L, ⁇ L' are determined point by point and the roll adjustment data are recalculated point by point.
- the recalculated roll adjustment data can then be used immediately for the ongoing rolling process of the profile section currently to be rolled. The process is carried out iteratively until the process decision VE1 leads to a stop of the rolling process due to the reaching of the end of the incoming strip material 11.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur dynamischen Walzspaltregelung einer Walzvorrichtung zum Flexiblen Walzen von Metallbändern. Beim Flexiblen Walzen werden ein oder mehrere Abschnitte mit variablen Profildickenverläufen aufeinanderfolgend und ggfs. wiederkehrend in ein Bandmaterial gewalzt.
- Aus der Dissertationsschrift "Hauger, Andreas. Flexibles Walzen als kontinuierlicher Fertigungsprozess für Tailor Rolled Blanks. Shaker, 1999" ist ein Verfahren zur dynamischen Walzspaltregelung bekannt, das eine iterative Optimierung der Walzenstelldaten vorsieht. Dabei wird ein wiederkehrendes Soll-Dickenprofil für ein Bandmaterial durch charakteristische Soll-Eckpunkte beschrieben. Bei linearen Profilen, die sich aus Plateaus und Rampen mit jeweils konstanter Steigung zusammensetzen, werden diese Soll-Eckpunkte durch die Schnittpunkte von Plateaus und Rampen definiert. Im Falle eines nicht-linearen Profils, werden die Soll-Eckpunkte durch die lokalen Minima und Maxima des Profils definiert und das Profil einer fiktiven Linearisierung unterzogen. Das mittels erster Walzenanstelldaten gewalzte Ist-Dickenprofil eines zu optimierenden Abschnitts eines Bandmaterials wird hinter dem Walzspalt vermessen und diesem werden durch eine automatisierte Profilerkennung ebenfalls charakteristische Ist-Eckpunkte zugeordnet. Aus den Abweichungen zwischen den Soll-Eckpunkten und den Ist-Eckpunkten werden korrigierte Walzenanstelldaten ermittelt und dem Walzprozess eines weiteren Bandabschnitts zugeführt.
- Aus der
US2006/0033347 A1 sind Profildickenverläufe für Bandmaterial, das als Rohmaterial für verschiedene Strukturbauteile in automobilen Anwendungen Verwendung findet, bekannt. Die Profildickenverläufe weisen dabei verschiedene Bereiche mit konstanter Dicke auf, die über Bereiche mit veränderlicher Dicke und konstanter Steigung verbunden sind. - Die Anforderungen der Abnehmer von flexibel gewalztem Bandmaterial, beispielsweise an die Maßhaltigkeit und Kosten, steigen kontinuierlich an. Der Erfindung liegt daher die Aufgabe zu Grunde, ein Verfahren zur dynamischen Walzspaltregelung bereitzustellen, dass eine hohe Maßhaltigkeit des gewalzten Bandmaterials bei hohen Walzgeschwindigkeiten erzielt und kosteneffizient ist.
- Zur Lösung der Aufgabe wird ein Verfahren zur dynamischen Walzspaltregelung beim Flexiblen Walzen von metallischem Bandmaterial vorgeschlagen, mit den Schritten: Festlegen eines Soll-Dickenprofils mit definierten Soll-Eckpunkten und zwischen den Soll-Eckpunkten liegenden Profilabschnitten, wobei jeweils zwei an einem Soll-Eckpunkt anschließende Profilabschnitte unterschiedliche mittlere Steigungen aufweisen; Flexibles Walzen des Bandmaterials gemäß dem Soll-Dickenprofil; Messen eines Ist-Dickenprofils des flexibel gewalzten Bandmaterials und Ermitteln von zu den Soll-Eckpunkten korrespondierenden Ist-Eckpunkten; Vergleichen der Soll-Eckpunkte mit den korrespondierenden Ist-Eckpunkten und Ermitteln von Eckpunkt-Vergleichswerten aus den Soll-Eckpunkten und den korrespondierenden Ist-Eckpunkten; Regeln eines Walzspalts in Abhängigkeit der Eckpunkt-Vergleichswerte; dadurch gekennzeichnet, dass auf zumindest einer Teilzahl der zwischen Soll-Eckpunkten liegenden Profilabschnitten Soll-Zwischenpunkte definiert werden, und dass aus dem gemessenen Ist-Dickenprofil zu den Soll-Zwischenpunkten korrespondierende Ist-Zwischenpunkte ermittelt werden; und dass die Soll-Zwischenpunkte mit den korrespondierenden Ist-Zwischenpunkten verglichen werden und hieraus jeweils Zwischenpunkt-Vergleichswerte ermittelt werden, und dass das Regeln des Walzspalts zusätzlich in Abhängigkeit der Zwischenpunkt-Vergleichswerte erfolgt.
- Das erfindungsgemäße Verfahren hat den Vorteil, dass Abweichungen des Ist-Dickenprofils von dem Soll-Dickenprofil auch zwischen den Eckpunkten genauer erkannt und ausgeregelt werden können, wobei ein stabiler Regelkreis mit gutem Führungsverhalten erzielt werden kann. Durch die Definition der Zwischenpunkte werden lokale Abweichungen zwischen den Eckpunkten erst feststellbar. Zudem kann der Prozess durch die Einführung von Zwischenpunkten weiterhin stabil betrieben werden, während hingegen eine Auswertung aller Messpunkte des Ist-Profils zu einem überproportionalen Zuwachs des Bedarfs an Rechenleistung führen würde und der Prozess instabil werden kann.
- Die Definition eines Soll-Dickenprofils von Bandmaterial wird anhand der Anforderungen des aus dem Bandmaterial herzustellenden Bauteils abgeleitet und wird in der Regel mehrfach wiederkehrend in Bandmaterial gewalzt. In das Bandmaterial kann ein Soll-Dickenprofil hintereinander widerkehrend oder eine Sequenz verschiedener Soll-Dickenprofile gewalzt werden. Das Bandmaterial wird in der Regel nachfolgend in Platinen mit der Länge der Soll-Dickenprofile getrennt, aus denen durch Umformverfahren die angestrebten Bauteile gefertigt werden können. Das Soll-Dickenprofil wird dabei so definiert, dass eine digitale Weiterverarbeitung ermöglicht wird. Dies kann beispielsweise kontinuierlich an Hand von Gleichungen erfolgen oder durch quasi-kontinuierliche, diskrete Wertepaare von Dickenwert und Längspositionswert.
- Das Soll-Dickenprofil umfasst zumindest einen ersten Profilabschnitt und einen angrenzenden zweiten Profilabschnitt, die unterschiedliche mittlere Steigungen aufweisen. In einer möglichen Ausführungsform kann ein erster Profilabschnitt als Plateau, mit zumindest weitgehend konstanter Dicke, und ein zweiter Profilabschnitt als Rampe definiert sein. Rampen weisen einen variablen Dickenverlauf und einen Steigungsverlauf auf zumindest einer der Oberseite und der Unterseite des Bandes auf. In einer weiteren möglichen Ausführungsform kann der zweite Profilabschnitt eine konstante Steigung aufweisen. Diese Ausführungsform kann auch als lineares Soll-Dickenprofil bezeichnet werden. In einer weiteren möglichen Ausführungsform kann der zweite Profilabschnitt eine veränderliche Steigung aufweisen und/oder in den ersten Profilabschnitt stetig übergehen. Diese Ausführungsform kann auch als nicht-lineares Soll-Dickenprofil bezeichnet werden.
- Das Soll-Dickenprofil des Bandmaterials wird durch die Soll-Eckpunkte charakterisiert, während die Soll-Zwischenpunkte als zusätzliche Stützstellen zur Optimierung der Walzspaltregelung dienen. Die Soll-Eckpunkte beschreiben dabei die Übergangspunkte von einem ersten Abschnitt in einen zweiten Abschnitt, insbesondere den Übergang von einem Plateau in eine Rampe oder den Übergang einer Rampe mit einem ersten Steigungsverlauf in eine Rampe mit einem zweiten Steigungsverlauf.
- Die Soll-Zwischenpunkte sind auf einem Profilabschnitt des Soll-Dickenprofils jeweils zwischen zwei Soll-Eckpunkten angeordnet. In einer möglichen Ausführungsform kann der Abstand zwischen einem Soll-Eckpunkt und einem Soll-Zwischenpunkt sowie zwischen zwei Soll-Zwischenpunkten mindestens 5 mm in einer Längsrichtung des Bandmaterials betragen. Es hat sich gezeigt, dass bei hohen Walzgeschwindigkeiten der Abstand zwischen den charakteristischen Punkten zumindest 5 mm in Bandlängsrichtung betragen kann, damit ein stabiler Regelkreis abgebildet werden kann. Walzgeschwindigkeiten, die eine kosteneffiziente Serienproduktion von flexibel gewalztem Bandmaterial ermöglichen, liegen im Allgemeinen oberhalb von 20 m/min, wobei die Walzgeschwindigkeiten von der Komplexität des zu walzenden Soll-Dickenprofils abhängen. Bei Abständen kleiner als 5 mm werden kleinste Mess- und Profilabweichungen dem Regelungskreis zurückgeführt. Auf Grund sehr großer zu bewegender Massen von mehreren Tonnen in kürzesten Zeiten kleiner 200 ms kann dies ein Aufschwingen des Gesamtsystems zur Folge haben, was zu erhöhten Abweichungen zwischen dem Soll-Dickenprofil und dem mit den neu ermittelten Walzenanstelldaten hergestellten Ist-Dickenprofil führen würde. In der zuvor genannten Ausführungsform mit einem Mindestabstand von 5 mm können daher Zwischenpunkte nur in Abschnitten mit einer Erstreckung in Längsrichtung von mindestens 10 mm vorgesehen werden. Die maximale Anzahl der Zwischenpunkte auf einem Abschnitt des Soll-Dickenprofils wird analog durch die Erstreckung des Abschnitts in Längsrichtung und den Mindestabstand zweier Punkte begrenzt.
- Die Anzahl der Soll-Zwischenpunkte zwischen zwei Soll-Eckpunkten kann in einer weiteren Ausführungsform kleiner als 20, insbesondere kleiner als 6, insbesondere kleiner als 3, sein, um eine effiziente Ausnutzung der Rechenleistung des Regelungssystems zu gewährleisten. Hierbei soll auch mit umfasst sein, dass einzelne Profilabschnitte des Soll-Dickenprofils keine Zwischenpunkte aufweisen.
- In einer möglichen Ausführungsform können die Soll-Zwischenpunkte auf zumindest einer Teilzahl der zwischen den Soll-Eckpunkten liegenden Profilabschnitte gleichmäßig verteilt sein, d.h. der Abstand zwischen den Eckpunkten des Profilabschnitts und den benachbarten Zwischenpunkten sowie zwischen den Zwischenpunkten untereinander ist gleich. Dies hat den Vorteil, dass die Position der Zwischenpunkte durch alleinige Vorgabe der Anzahl der Zwischenpunkte pro Abschnitt automatisiert bestimmt werden kann.
- In einer möglichen Ausführungsform können die Soll-Zwischenpunkte auf zumindest einer Teilzahl der zwischen den Soll-Eckpunkten liegenden Profilabschnitte ungleichmäßig verteilt sein. Dies hat den Vorteil, dass Profilbereiche mit einer hohen Prozessdynamik eine höhere Auflösung erfahren können als Profilbereiche mit einer niedrigeren Prozessdynamik und die Rechenleistung der Regelung effizient genutzt wird. So kann beispielsweise bei längeren Plateauabschnitten der Abstand zwischen den Soll-Eckpunkten und den benachbarten Soll-Zwischenpunkten dem minimalen Abstand entsprechen, um den Übergangsbereich zweier Abschnitte zu beschreiben und der Abstand zwischen den folgenden Soll-Zwischenpunkten jeweils bis zu der Mitte des Abschnitts zunehmen. Hierdurch kann in den hochaufgelösten Bereichen eine optimierte Maßhaltigkeit des gewalzten Bandmaterials erreicht werden, während hingegen durch die Reduktion der Gesamtzahl der charakteristischen Punkte Rechenleistung eingespart bzw. höhere Walzgeschwindigkeiten erreicht werden können.
- Die Bestimmung der ersten Walzenanstellungsdaten zur Erzielung des Soll-Dickenprofils kann beispielsweise durch das Walzen eines Kalibrierprofils auf einem Anfangsabschnitt oder auf separatem Bandmaterial, durch Prozesssimulation sowie basierend auf Erfahrungswerten erfolgen.
- Nach dem Walzen des Bandmaterials mit den ersten Walzenanstellungsdaten werden Vergleichswerte zwischen den Soll-Eckpunkten bzw. den Soll-Zwischenpunkten und den Ist-Eckpunkten bzw. den Ist-Zwischenpunkten ermittelt. In einer möglichen Ausführungsform kann das Ist-Dickenprofil des Bandmaterials nach dem Flexiblen Walzen mittels eines berührungslosen Dickenmesssystems, auf zumindest einer Messspur in einer Längsrichtung des Bandmaterials, und mittels zumindest einer Bandlängenmesseinheit erfasst werden. Dabei werden die Messwerte an diskreten Messpunkten erfasst. Die Messpunkte können dabei wenige Mikrometer in Längsrichtung voneinander beabstandet sein, sodass der Dickenverlauf quasi-kontinuierlich abgebildet wird. Insbesondere können das Dickenmesssystem und die Bandlängenmesseinheit in einem gemeinsamen System integriert sein. Die Messspur in der die Messung der Dicke vorgenommen wird, kann dabei je nach Anwendungsfall in der Mitte des Bandmaterials angeordnet sein oder von dieser versetzt sein. Es ist auch denkbar, dass das Dickenmesssystem in mehreren Messspuren das Ist-Dickenprofil misst. Dabei kann die Banddicke auf bis zu 20 Messpuren ermittelt werden. Die Messspuren können gleichmäßig voneinander beabstandet sein. Es ist auch denkbar, dass der Abstand der Messspur ungleichmäßig ist und beispielsweise von der Mitte in Richtung des Randes des Bandmaterials zunimmt. In einer weiteren Ausführungsform kann die zumindest eine Bandlängenmesseinheit in äquidistanten Abständen Triggersignale generieren, durch die jeweils eine Messung zumindest eines Dickenwertes durch das Dickenmesssystem ausgelöst wird. Auf die so ermittelten Dickenwerte kann nachfolgend ein Filter zur gleitenden Mittwertbildung angewendet werden, um Messausreißer zu eliminieren.
- Berührungslose Dickenmesssysteme können die Dicke des Bandmaterials quasi-kontinuierlich messen, d.h. an diskreten Punkten, die mit wenigen Mikrometern beabstandet sind, wobei um den jeweiligen Messpunkt ein Messfleck abgetastet wird. Der Messfleck einer Messmethode ist der Bereich auf der Oberfläche des zu untersuchenden Objekts, der für die Ermittlung des Messwertes an einem Messpunkt berücksichtigt wird. Je kleiner der Messfleck, desto hochauflösender ist die Messmethode. In einer möglichen Ausführungsform kann der Messfleck des berührungslosen Dickenmesssystems kleiner als 10,0 mm, insbesondere kleiner als 1,0 mm, insbesondere kleiner als 0,1 mm, insbesondere kleiner als 0,06 mm, sein. Insbesondere erfüllen laserbasierte Dickenmesssysteme diese Anforderung an die Messfleckgröße und können daher in einer Ausgestaltung des Verfahrens verwendet werden. Laserbasierte Dickenmesssysteme weisen eine um circa den Faktor 10 kleinere Messfleckausdehnung auf als beispielsweise radiometrische Messverfahren. Durch die so erzielten kleineren Messfehler können in Kombination mit den Zwischenpunkten höhere Walzgeschwindigkeiten bei hoher Maßhaltigkeit realisiert werden.
- In einer möglichen Ausführungsform kann die zumindest eine Bandlängenmesseinheit eine Genauigkeit von zumindest 0,1 % vom Messwert, insbesondere zumindest 0,05%, aufweisen. Dies hat den Vorteil, dass die Dickenmesswerte exakter der realen Längsposition zugeordnet werden können und damit die Ermittlung der Ist-Eckpunkte und der Ist-Zwischenpunkte in Längsrichtung mit höherer Genauigkeit erfolgen kann.
- Die Ermittlung von Ist-Eckpunkten und Ist-Zwischenpunkten an Hand des gemessenen Ist-Dickenprofils kann mit Methoden der Mustererkennung, insbesondere der Profilerkennung, erfolgen. Hierzu gibt es eine Vielzahl an mathematischen Verfahren, auf die an dieser Stelle nicht weiter eingegangen werden soll. Stattdessen soll beispielhaft an dieser Stelle auf das Kapitel 7 der zuvor genannten Dissertationsschrift Hauger verwiesen werden. Die so ermittelten Ist-Eckpunkte werden mit den korrespondierenden Soll-Eckpunkten und die Ist-Zwischenpunkte werden mit den korrespondierenden Soll-Zwischenpunkten verglichen und Eckpunkt-Vergleichswerte bzw. Zwischenpunkt-Vergleichswerte ermittelt.
- Das Regeln des Walzspalts erfolgt in Abhängigkeit der ersten Walzenanstellungsdaten und den Eckpunkt-Vergleichswerte bzw. Zwischenpunkt-Vergleichswerten. Hierzu kann eine Neuberechnung der Walzenanstellungsdaten in Abhängigkeit der ersten Walzenanstellungsdaten und den Eckpunkt-Vergleichswerte bzw. Zwischenpunkt-Vergleichswerten entweder durch formelmäßige Zusammenhänge oder an Hand von Erfahrungswerten aus einer Datenbank erfolgen. In einer möglichen Ausführungsform kann eine einlaufende Banddicke vor dem Walzspalt gemessen werden und die Regelung des Walzspalts zusätzlich in Abhängigkeit der einlaufenden Banddicke vor dem Walzspalt erfolgen. In einer weiteren Ausführungsform kann die Regelung des Walzspalts in einem Bereich zwischen einem Soll-Eckpunkt und einem benachbarten Soll-Zwischenpunkt über eine Interpolation der jeweils zugehörigen Eckpunkt-Vergleichswerte und Zwischenpunkt-Vergleichswerte erfolgen, oder in einem Bereich zwischen zwei benachbarten Soll-Eckpunkten über eine Interpolation der jeweils zugehörigen Eckpunkt-Vergleichswerte erfolgen, oder in einem Bereich zwischen zwei benachbarten Soll-Zwischenpunkten über eine Interpolation der jeweils zugehörigen Zwischenpunkt-Vergleichswerte erfolgen.
- Es können neuberechnete Walzenanstellungsdaten entweder für einen Abschnitt vollständig ermittelt und erst zu Beginn des nächsten wiederkehrenden Abschnitts angewendet werden. Oder die neuberechneten Walzenanstellungsdaten können durchlaufend ermittelt und in dem Prozess direkt angewendet werden. Je nachdem ob in das Bandmaterial ein Soll-Dickenprofil hintereinander widerkehrend oder eine Sequenz verschiedener Soll-Dickenprofile gewalzt wird, muss hierzu die Totzeit auf Grund der Abstände zwischen dem Dickenmesssystem und dem Walzspalt berücksichtigt werden. Die ermittelten Vergleichs- und Korrekturwerte des beschriebenen Verfahrens können darüber hinaus der Steuerung weiterer Prozessparameter des Flexiblen Walzen, beispielsweise der Regelung der Bandzüge, zugeführt werden.
- Im den nachfolgenden Figurendarstellungen werden bevorzugte Ausführungsformen erläutert. Dabei zeigt
- Figur 1
- ein erfindungsgemäßes Verfahren in der Darstellung eines Flussdiagramms;
- Figur 2
- einen Ausschnitt eines Soll-Dickenprofil für flexibel gewalztes Bandmaterial mit Soll-Eckpunkten und Soll-Zwischenpunkten;
- Figur 3
- ein gemessenes Ist-Dickenprofil in Relation zu dem Soll-Dickenprofil aus
Figur 2 ; - Figur 4
- das Ist-Dickenprofil aus
Figur 3 nach der Ermittlung von Ist-Eckpunkten und Ist-Zwischenpunkten und die resultierenden Abweichungen vom Soll-Dickenprofil; - Figur 5
- das Ist-Dickenprofil aus
Figur 3 nach der Ermittlung von Ist-Eckpunkten und die resultierenden Abweichungen vom Soll-Dickenprofil ohne Zwischenpunktbetrachtung; - Figur 6
- schematisch eine Vorrichtung zur Durchführung des Verfahrens aus Figur 1; und
- Figur 7
- schematisch die Messeinrichtung des Prozessschritts V50 des Verfahrens aus
Figur 1 . - In
Figur 1 wird ein erfindungsgemäßer Prozess zur Walzspaltregelung beim Flexiblen Walzen von Bandmaterial 11 schematisch an Hand eines Flussdiagramms dargestellt. InFigur 6 ist schematisch eine Vorrichtung zur Durchführung des Verfahrens dargestellt. DieFiguren 1 bis 6 werden im Folgenden gemeinsam beschrieben. - In einem ersten Prozessschritt V10 wird ein Soll-Dickenprofil 1 definiert. Als Grundlage hierzu dienen die Anforderungen des Produkts, für das das flexibel gewalzte Bandmaterial 11' als Vormaterial dienen soll. Das Soll-Dickenprofil 1 kann entweder abschnittsweise an Hand von Formeln oder durch eine Matrix mit diskreten Wertepaaren aus den Parametern Dickenwert D und Längspositionswert L gebildet werden. Insbesondere wird das Soll-Dickenprofil 1 so definiert, dass es digital weiterverarbeitet werden kann. Dies kann entweder in einer separaten Rechnereinheit 8, beispielsweise einer CAD- Workstation oder direkt in einer Prozesssteuereinheit 9 erfolgen.
- Ein Soll-Dickenprofil 1 umfasst zumindest einen ersten Profilabschnitt 2', 2" und einen angrenzenden zweiten Profilabschnitt 3', 3", die unterschiedliche mittlere Steigungen haben. Die mittlere Steigung wird durch die Verbindungslinie zwischen den Eckpunkten eines Profilabschnitts definiert. Der erste Profilabschnitt 2', 2" ist vorliegend in Form einer Rampe mit einem variablen Dickenwert D und der zweite Profilabschnitt in Form eines Plateaus mit konstantem Dickenwert D gestaltet. Die Rampen 2', 2" können linear ausgeführt sein und eine konstante Steigung aufweisen oder nicht-linear ausgeführt sein und eine variable Steigung aufweisen.
- Der Übergang von einem Plateauabschnitt 3', 3" in einen Rampenabschnitt 2', 2" und umgekehrt wird durch einen Soll-Eckpunkt E beschrieben. Die Soll-Eckpunkte E charakterisieren das Soll-Dickenprofil 1. In
Figur 2 ist beispielhaft ein Ausschnitt eines Soll-Dickenprofils 1 mit den zugehörigen Eckpunkten E1 bis E5 (Quadrate) für flexibel zu walzendes Bandmaterial 11' dargestellt. Die erste Rampe 2' zwischen den Eckpunkten E1 und E2 weist eine negative Steigung auf, sodass in diesem Bereich eine Dickenverringerung des Bandmaterials 11' vorzufinden ist. Anschließend folgt ein erstes Plateau 3' zwischen den Eckpunkten E2 und E3. Eine zweite Rampe 2" mit positiver Steigung und einhergehender Dickenvergrößerung wird durch den Abschnitt zwischen den Eckpunkten E3 und E4 gebildet. Der Ausschnitt des Soll-Dickenprofils 1 schließt mit einem zweiten Plateau 3" zwischen den Eckpunkten E4 und E5 ab. Dem Soll-Dickenprofil 1 wurden zudem die Soll-Zwischenpunkte S1 bis S5 (Rauten) zugewiesen. Soll-Zwischenpunkte S dienen als Stützpunkte zur Optimierung der Walzspaltregelung gemäß dem Soll-Dickenprofil 1. Der ersten und zweiten Rampe 2', 2" ist jeweils mittig ein Zwischenpunkt S1 bzw. S5 zugeordnet. Der Soll-Zwischenpunkt S1 ist genau mit einem Mindestabstand ΔL_min von seinen zugehörigen Soll-Eckpunkten E1 und E2 beabstandet. Der Mindestabstand ΔL_min zwischen einem Soll-Eckpunkt E und einem Soll-Zwischenpunkt S oder zwei Soll-Zwischenpunkten S führt dazu, dass die Regelung des Walzspalts stabil ausgeführt werden kann. Abstände unterhalb des Mindestabstandes ΔL_min können zum Aufschwingen der Regelung und zu signifikante Abweichungen in dem zu fertigenden Bandmaterial 11' führen. Für eine Walzstraße gemäß der vorliegenden Offenbarung kann der Mindestabstandes ΔL_min zumindest 5 mm betragen. Auf Profilabschnitten die kleiner als der zweifache Mindestabstandes ΔL_min sind, wie beispielsweise das zweite Plateau 3", können somit keine Soll-Zwischenpunkte S definiert werden. Durch den Mindestabstand ΔL_min wird einem Soll-Dickenprofil 1 mit einer gegebenen Länge eine obere Schranke für die Anzahl der Soll-Zwischenpunkte S zugewiesen. Dadurch kann die für den weiteren Prozess notwendige Rechenleistung der Prozesssteuereinheit 9 effizient begrenzt werden. Um die zur Verfügung stehende Rechenleistungen einer Prozesssteuereinheit 9 einer vorhandenen Walzspalteinstellung effizient auszunutzen, ist es auch denkbar, dass die Anzahl der Soll-Zwischenpunkte S auf den Plateaus 3', 3" und Rampen 2', 2" jeweils auf eine maximale Anzahl begrenzt wird und insbesondere kleiner 20 ist. - Dem ersten Plateau 3' sind die drei Zwischenpunkte S2 bis S4 gleichmäßig verteilt zugeordnet. Je nach Länge des Abschnittes wäre es auch denkbar, dass die Zwischenpunkte ungleichmäßig verteilt sind. Beispielsweise könnten die Soll-Zwischenpunkte S2 und S4 unter Berücksichtigung des Mindestabstandes ΔL_min jeweils näher an den nächstgelegenen Soll-Eckpunkt E2 bzw. E3 positioniert werden und der Soll-Zwischenpunkt S3 in der Mitte des Abschnitts verbleiben. Dadurch könnte, bei gleichbleibender Anzahl von Soll-Eckpunkten E und Soll-Zwischenpunkten S, der Übergangsbereich zwischen der ersten Rampe 2' und dem ersten Plateau 3' bzw. dem ersten Plateau 3' und der zweiten Rampe 2" genauer aufgelöst werden.
- Erfolgt die Definition des Soll-Dickenprofils 1 in einer separaten Rechnereinheit 8, so wird das Soll-Dickenprofil 1 in einem weiteren Prozessschritt V11 an die Prozesssteuereinheit 9 übertragen. In der Prozesssteuereinheit 9 wird darauffolgend in einem Prozessschritt V20 aus dem Soll-Dickenprofil 1 ein erster Satz Walzenanstellungsdaten ermittelt. Dies kann entweder auf Basis von Erfahrungswerten aus Datenbanken oder durch Simulation erfolgen. Es ist auch denkbar, dass die Bestimmung der ersten Walzenanstellungsdaten in einer separaten Rechnereinheit 8 erfolgt und die ersten Walzenanstellungsdaten zusammen mit dem Soll-Dickenprofil 1 an die Prozesssteuereinheit 9 übertragen werden.
- Die Prozesssteuereinheit 9 prüft in einem Schritt VE1, ob das Ende des einlaufenden Bandmaterials 11 erreicht ist. Bei Erreichen des Endes des einlaufenden Bandmaterials 11 wird der Prozess unterbrochen. Ist das Ende des einlaufenden Bandmaterials 11 noch nicht erreicht, kann in einem optionalen Prozessschritt V30 das Dickenprofil des einlaufenden Bandmaterials 11 gemessen werden. Durch den optionalen Prozessschritt V30 wird eine Matrix mit den Wertepaaren aus den Parametern Dickenwert D des einlaufenden Bandmaterials 11 und einem Längspositionswert L, unter Berücksichtigung des Abstandes Lv30 zum Walzspalt 12, gebildet. Das einlaufende Bandmaterial 11 weist im Regelfall einen konstanten Nenn-Dickendickenwert DN auf und der gemessene Dickenwert weist nur geringe Abweichungen von dem Nenn-Dickendickenwert DN auf. Es ist aber auch denkbar, dass Bandmaterial 11 mit einem variablen Dickenprofil einläuft, beispielsweise, wenn große Dickensprünge mit mehreren Walzhüben erreicht werden sollen. Das Vermessen der Dicke des einlaufenden Bandmaterials 11 kann durch eine Kombination aus einem Dickenmesssystem 6 und einer Längenmesseinrichtung 17 erfolgen. Diese können analog zu den Messsystemen 7, 18 des Prozessschritts V50 ausgeführt sein, sodass an dieser Stelle auf die Ausführungen zu dem Prozessschritt V50 verwiesen wird.
- Das einlaufende Bandmaterial 11 wir in einem Prozessschritt V40 entsprechend der ersten Walzenanstellungsdaten gewalzt. Dazu wird das einlaufende Bandmaterial 11 durch einen Walzspalt 12 geführt, der zwischen einer ersten Arbeitswalze 4' und einer zweiten Arbeitswalze 4" gebildet wird. Insbesondere kann ein Quarto-Walzgerüst vorgesehen sein, um kleine Durchmesser der Arbeitswalzen 4', 4" zu realisieren, wobei die Arbeitswalzen 4', 4" jeweils durch eine Stützwalze 5', 5" abgestützt werden. Der Walzspalt 12 zwischen den beiden Arbeitswalzen 4', 4" wird durch eine Anstellvorrichtung 13 eingestellt, die in
Figur 6 nur schematisch dargestellt ist. Die Anstellvorrichtung 13 bewegt zumindest eine der beiden Arbeitswalzen 4', 4" dabei vertikal in eine Soll-Anstellposition. Die Ansteuerung der Anstellvorrichtung 13 kann insbesondere hydraulisch erfolgen und die Soll-Anstellposition über Ventile geregelt werden. Es ist aber alternativ auch eine elektro-mechanische Ausführungsform der Anstellvorrichtung 13 denkbar. Die Prozesssteuereinheit 9 führt dabei einem Regler die Walzenanstellungsdaten zu, die der Regler zu einer Stellgröße für die Ventile wandelt und den Ventilen wiederum zuführt. Der Regler kann dabei fest verdrahtet sein oder durch die Prozesssteuereinheit 9 simuliert werden, wobei die Stellgröße über Leistungselektronik den Ventilen zugeführt wird. - Nach dem das einlaufende Bandmaterial 11 gewalzt wurde, wird das so erzeugte Ist-Dickenprofil 14 des auslaufenden Bandmaterials 11' in einem Prozessschritt V50 hinter dem Walzspalt vermessen. Analog zu dem Prozessschritt V30 wird eine Matrix mit den Wertepaaren aus den Parametern Banddickenwert D des gewalzten Bandmaterials 11' und dem zugehörigen Längspositionswert L, unter Berücksichtigung des Abstandes Lv50 zum Walzspalt 12, gebildet. In
Figur 3 ist ein Ist-Dickenprofil 14 dargestellt. Das Vermessen kann durch eine Kombination aus einem Dickenmesssystem 7 und einer Längenmesseinrichtung 18 erfolgen. Als Dickenmesssystem 7 kann insbesondere ein nicht-taktiles, beispielsweise laserbasiertes, Dickenmesssystem verwendet werden. Es ist aber auch denkbar über taktile Dickenmesssysteme die Dicke des Bandmaterials 11' zu erfassen. Das gewalzte Bandmaterial 11' wird von dem Dickenmesssystem 7 an Messstellen, die nur wenige Mikrometer voneinander beabstandet sind, vermessen, sodass das Ist-Dickenprofil 14 quasi-kontinuierlich abgebildet wird. Als Längenmesseinrichtungen 18 kann ebenfalls eine nicht-taktile, insbesondere laserbasierte, Messeinrichtung verwendet werden. Auch hier ist es allerdings denkbar, taktile Messeinrichtungen zu verwenden. Wie inFigur 3 für einen diskreten Messpunkt 15 dargestellt, wird die Messungenauigkeit für die Position eines Messpunktes 15 durch eine Fläche beschrieben, die durch die Messgenauigkeit des Dickenmesssystems ΔDW und der Messgenauigkeit der Längenmesseinrichtung ΔLPW determiniert ist. Um eine exakte Erfassung der Position des Messpunktes 15 zu gewährleisten, ist daher eine Optimierung einer der beiden Genauigkeiten nicht ausreichend und es müssen beide Genauigkeiten ΔDW, ΔLPW optimiert werden. Die Längenmesseinrichtung 18 kann daher eine Genauigkeit ΔLPW von zumindest 0,1% vom Messwert, insbesondere zumindest 0,05%, aufweisen. Der Messfleck des Dickenmesssystems 7 kann zudem kleiner als 10,0 mm, insbesondere kleiner als 1,0 mm, insbesondere kleiner als 0,1 mm, insbesondere kleiner als 0,06 mm, sein. - In
Figur 7 sind die resultierenden Vorteile eines möglichst kleinen Messflecks 16, 16' schematisch dargestellt. Auf der linken Seite der Abbildung ist ein erstes Dickenmesssystem 6 mit einer Messfleckausdehnung DM gezeigt, dass an zwei verschiedenen Messpositionen P1 und P2 ein Soll-Dickenprofil 1 mit einem Plateauabschnitt und einer Rampe abtastet. An der Messposition P1 befindet sich der Messfleck 16 ausschließlich auf dem Plateauabschnitt des Soll-Dickenprofils 1 und erfasst ausschließlich Dickenwerte Do, die auch den Soll-Dickenwerten des Plateaus entsprechen. An der Messposition P2 befindet sich der Messfleck 16 genau an einem Soll-Eckpunkt. Auf Grund der Ausdehnung des Messflecks 16 tastet eine Hälfte des Messflecks 16 den Plateauabschnitt mit Dickenwerten Do und die andere Hälfte die Rampe mit Dickenwerte zwischen Do und Du ab. Bei linearer Mittelung der durch den Messfleck erfassten Dickenwerte ergibt sich somit ein gemessener Dickenwert zwischen den Werten Do und Du. Da der Dickenwert des Soll-Eckpunktes exakt Do ist, ergibt sich auf Grund der Ausdehnung des Messflecks 16 eine erste Messabweichung. - Auf der rechten Seite der Abbildung ist ein zweites Dickenmesssystem 6' mit einer Messfleckausdehnung DM' gezeigt, dass das Soll-Dickenprofil 1 wie zuvor an den gleichen Messpositionen P1 und P2 abtastet. An der Messposition P1 befindet sich der Messfleck 16' ausschließlich auf dem Plateauabschnitt des Soll-Dickenprofils 1 und erfasst ausschließlich Dickenwerte Do, die auch den Soll-Dickenwerten des Plateaus entsprechen. An der Messposition P2 befindet sich der Messfleck 16' genau an einem Soll-Eckpunkt. Auf Grund der Ausdehnung des Messflecks 16' tastet eine Hälfte des Messflecks 16' den Plateauabschnitt mit Dickenwerten Do und die andere Hälfte die Rampe mit Dickenwerte zwischen Do und Du'ab. Bei linearer Mittelung der durch den Messfleck erfassten Dickenwerte ergibt sich somit ein gemessener Dickenwert zwischen den Werten Do und Du'. Da der Dickenwert des Soll-Eckpunktes exakt Do ist, ergibt sich auf Grund der Ausdehnung des Messflecks 16' eine zweite Messabweichung, wobei die zweite Messabweichung des zweiten Dickenmesssystem 6' kleiner ist als die erste Messabweichung des ersten Dickenmesssystems 6. In der Gegenüberstellung wird deutlich, dass der Vorteil von Dickenmesssystemen mit kleiner Messfleckausdehnung DM in der Erfassung von Messpunkten liegt, deren angrenzende Bereiche eine unterschiedliche Steigung aufweisen. Dies sind insbesondere Eckpunkte und Zwischenpunkte auf nicht linearen Rampen. Es bieten sich daher laserbasierte Dickenmesssysteme an, da deren Messfleck 16', 16" einen Ausdehnung DM aufweist, der um circa den Faktor 10 kleiner ist als beispielsweise radiometrische Messverfahren.
- Das durch den Prozessschritt V50 aufgenommenen Ist-Dickenprofil 14 wird einem weiteren Prozessschritt V60 unterzogen, bei dem über Verfahren der Mustererkennung Ist-Eckpunkte E' und Ist-Zwischenpunkte S' aus dem Ist-Dickenprofil 14 abgeleitet und den jeweiligen zugehörigen Ist-Eckpunkten E und Ist-Zwischenpunkten S zugeordnet werden. In
Figur 4 werden die aus dem Prozessschritt V60 resultierenden Ist-Eckpunkte E' und Ist-Zwischenpunkte S' für das Ist-Dickenprofil 14 ausFigur 3 als Kreise dargestellt. Verfahren zur Mustererkennung können beispielsweise auf Linearer Regression, Fuzzy-Logik und Abweichungsoptimierung basieren. Je nach verwendetem Mustererkennungsverfahren kann die Einführung von Randbedingungen notwendig werden, beispielsweise die Definition einer minimalen und einer maximalen Steigung. - In einem weiteren Prozessschritt V70 werden jeweils die Wertepaare aus Dickenwert D und Längspositionswert L der Soll-Eckpunkte E und Soll-Zwischenpunkte S mit denen der zugehörigen Ist-Eckpunkte E' und Ist-Zwischenpunkte S' verglichen und ggfs. die Vergleichswerte bzw. Abweichungen der jeweiligen Wertepaare in Richtung der Längenposition ΔL und in Dickenrichtung ΔD bestimmt. In
Figur 4 wird dies beispielhaft an Hand des Soll-Eckpunktes E2 bzw. Ist-Eckpunktes E'2 dargestellt. Der Soll-Eckpunkt E2 und der Ist-Eckpunktes E'2 weisen den Abstand ΔL2 in Richtung der Längenposition und den Abstand ΔD2 in Dickenrichtung auf. Für alle anderen charakteristischen Punkte wird analog verfahren, wie für die Abweichungen ΔL'1 und ΔD'1 skizziert. - Die
Figur 5 zeigt das Soll-Dickenprofil 1 ausFigur 1 und das Ist-Dickenprofil 14 ausFigur 3 , wobei die Zwischenpunkte S, S' nicht berücksichtigt wurden. Im Vergleich mitFigur 4 zeigt sich der Vorteil des erfindungsgemäßen Verfahrens deutlich. In den Bereichen S1/S'1, S2/S'2 und S3/S3' konnten die Abweichungen des Ist-Dickenprofils 14 vom Soll-Dickenprofil 1 mit dem erfindungsgemäßen Verfahren erheblich genauer bestimmt werden, bei gleichzeitiger effizienter Nutzung der Prozessrechnerleistung. - In dem Verfahren kann nachfolgend eine zweite Prozessentscheidung VE2 vorgesehen werden, bei der an Hand der ermittelten Vergleichswerte geprüft wird, ob eine Korrektur der Walzenanstellungsdaten erfolgen soll. Bei dieser Überprüfung können zudem die im Verfahrensschritt V30 ermittelten Abweichungen des einlaufenden Bandmaterials 11 von dem Nenn-Dickenwert DN berücksichtigt werden. Dazu kann ein Schwellwert jeweils für die Vergleichswerte des Dickenwertes ΔD, ΔD' und des Längenpositionswertes ΔL, ΔL' definiert werden. Liegen die Vergleichswerte ΔD, ΔD' bzw. die Vergleichswerte ΔL, ΔL' unterhalb des Schwellwertes, werden die Walzenanstellungsdaten für den jeweiligen Punkt nicht geändert. Wir der Schwellwert überschritten, erfolgt eine Neuberechnung der Walzenanstellungsdaten auf Basis der ermittelten Abweichungen aus dem Prozessschritten V70. Auch für die Neuberechnung der Walzenanstellungsdaten können die in Prozessschritt V30 ermittelten Abweichungen des einlaufenden Bandmaterials 11 berücksichtigt werden. Die Neuberechnung der Walzenanstellungsdaten kann über erfahrungsbasierte Korrekturfaktoren erfolgen oder in der Prozesssteuereinheit 9 simuliert werden.
- Die Walzanstellungsdaten können in einer ersten Verfahrensausgestaltung nach der vollständigen Ermittlung der Vergleichswerte ΔD, ΔD', ΔL, ΔL' für einen Profilabschnitt neuberechnet werden und nach dem Abschluss der Neuberechnung zu Beginn des nächsten gleichgestalteten Profilabschnitts für die Regelung des Walzspalts Verwendung finden. Alternativ ist auch denkbar, dass die Ermittlung der Vergleichswerte ΔD, ΔD', ΔL, ΔL' punktweise erfolgt und die Walzenanstellungsdaten punktweise neu berechnet werden. Die neuberechneten Walzenanstellungsdaten können dann umgehend für den laufenden Walzprozess des aktuell zu walzenden Profilabschnitts verwendet werden. Der Prozess wird solange iterativ durchgeführt bis die Verfahrensentscheidung VE1 zu einem Stopp des Walzprozess auf Grund des Erreichens des Endes des einlaufenden Bandmaterials 11 führt.
-
- 1
- Soll-Dickenprofil
- 2', 2"
- Rampe
- 3', 3"
- Plateau
- 4', 4"
- Arbeitswalze
- 5', 5"
- Stützwalze
- 6
- Dicken-Messsystem
- 7
- Dicken-Messsystem
- 8
- Rechnereinheit
- 9
- Prozesssteuereinheit
- 11; 11'
- Bandmaterial
- 12
- Walzspalt
- 13
- Anstellvorrichtung
- 14
- Ist-Dickenprofil
- 15
- Messpunkt
- 16', 16"
- Messfleck
- 17
- Bandlängenmesseinheit
- 18
- Bandlängenmesseinheit
- D
- Dickenwert
- DM
- Messfleckausdehnung
- DN
- Nenn-Dickenwert
- Do
- Oberer Nenn-Dickenwert
- Du', Du'"
- Unterer Nenn-Dickenwert
- E
- Soll-Eckpunkt
- E'
- Ist-Eckpunkt
- L
- Längspositionswert
- Lv30
- Abstand Messsystem 6 zu Walzspalt
- P
- Messposition
- Lv50
- Abstand Messsystem 7 zu Walzspalt
- S
- Soll-Zwischenpunkt
- S'
- Ist-Zwischenpunkt
- ΔL_min
- Mindestabstand
- ΔLPW
- Messgenauigkeit Längenpositionswert
- ΔDW
- Messgenauigkeit Dickenwert
- ΔD, ΔD'
- Abweichung in Dickenrichtung
- ΔL, ΔL'
- Abweichung in Längspositionsrichtung
Claims (14)
- Verfahren zur dynamischen Walzspaltregelung beim Flexiblen Walzen von metallischem Bandmaterial mit den Schritten:Festlegen (V10) eines Soll-Dickenprofils (1) mit definierten Soll-Eckpunkten (E) und zwischen den Soll-Eckpunkten (E) liegenden Profilabschnitten (2', 2", 3', 3"), wobei jeweils zwei an einem Soll-Eckpunkt (E) anschließende Profilabschnitte (2', 2", 3', 3") unterschiedliche mittlere Steigungen aufweisen;Flexibles Walzen (V40) des Bandmaterials (11) gemäß dem Soll-Dickenprofil (1);Messen (V50) eines Ist-Dickenprofils (14) des flexibel gewalzten Bandmaterials (11') und Ermitteln (V60) von zu den Soll-Eckpunkten (E) korrespondierenden Ist-Eckpunkten (E');Vergleichen der Soll-Eckpunkte (E) mit den korrespondierenden Ist-Eckpunkten (E') und Ermitteln (V70) von Eckpunkt-Vergleichswerten (ΔD, ΔL) aus den Soll-Eckpunkten (E) und den korrespondierenden Ist-Eckpunkten (E');Regeln (V80) eines Walzspalts (12) in Abhängigkeit der Eckpunkt-Vergleichswerte (ΔD, ΔL);dadurch gekennzeichnet,dass auf zumindest einer Teilzahl der zwischen den Soll-Eckpunkten (E) liegenden Profilabschnitte (2', 2", 3', 3") Soll-Zwischenpunkte (S) definiert werden, unddass aus dem gemessenen Ist-Dickenprofil (14) zu den Soll-Zwischenpunkten (S) korrespondierende Ist-Zwischenpunkte (S') ermittelt (V60) werden; unddass die Soll-Zwischenpunkte (S) mit den korrespondierenden Ist-Zwischenpunkten (S') verglichen werden und hieraus jeweils Zwischenpunkt-Vergleichswerte (ΔD', ΔL') ermittelt (V70) werden, unddass das Regeln des Walzspalts (V80) zusätzlich in Abhängigkeit der Zwischenpunkt-Vergleichswerte (ΔD', ΔL') erfolgt.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass das Ist-Dickenprofil (14) des Bandmaterials (11') nach dem Flexiblen Walzen (V40) mittels eines berührungslosen Dickenmesssystems (7), auf zumindest einer Messspur in einer Längsrichtung des Bandmaterials (11'), und mittels zumindest einer Bandlängenmesseinheit (18) erfasst wird. - Verfahren nach Anspruch 2,
dadurch gekennzeichnet,
dass die zumindest eine Bandlängenmesseinheit (18) in äquidistanten Abständen Triggersignale generiert, durch die jeweils eine Messung zumindest eines Dickenwertes (D) durch das Dickenmesssystem (7) ausgelöst wird. - Verfahren nach Anspruch 2 oder 3,
dadurch gekennzeichnet,
dass ein Messfleck (16, 16') des berührungslosen Dickenmesssystems (7) kleiner als 10,0 mm, insbesondere kleiner als 1,0 mm, insbesondere kleiner als 0,1 mm, insbesondere kleiner als 0,06 mm, ist. - Verfahren nach einem der Ansprüche 2 bis 4,
dadurch gekennzeichnet,
dass die zumindest eine Bandlängenmesseinheit (18) eine Genauigkeit von zumindest 0,1% vom Messwert, insbesondere zumindest 0,05% vom Messwert, aufweist. - Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet,
dass ein Abstand (ΔL_min) zwischen einem Soll-Eckpunkt (E) und einem Soll-Zwischenpunkt (S) sowie zwischen zwei Soll-Zwischenpunkten (S) mindestens 5 mm in Längsrichtung des Bandmaterials (11, 11') beträgt. - Verfahren nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,
dass eine einlaufende Banddicke vor dem Walzspalt (12) gemessen wird, und dass die Regelung des Walzspalts (V80) zusätzlich in Abhängigkeit der einlaufenden Banddicke vor dem Walzspalt (12) erfolgt. - Verfahren nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet,
dass die Regelung des Walzspalts (V80) in einem Bereich zwischen einem Soll-Eckpunkt (E) und einem benachbarten Soll-Zwischenpunkt (S) über eine Interpolation der jeweils zugehörigen Eckpunkt-Vergleichswerte (ΔD, ΔL) und Zwischenpunkt-Vergleichswerte (ΔD', ΔL') erfolgt, oder in einem Bereich zwischen zwei benachbarten Soll-Eckpunkten (E) über eine Interpolation der jeweils zugehörigen Eckpunkt-Vergleichswerte (ΔD, ΔL) erfolgt, oder in einem Bereich zwischen zwei benachbarten Soll-Zwischenpunkten (S) über eine Interpolation der jeweils zugehörigen Zwischenpunkt-Vergleichswerte (ΔD', ΔL') erfolgt. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet,
dass die Anzahl der Soll-Zwischenpunkte (S) zwischen zwei Soll-Eckpunkten (E) kleiner als 20, insbesondere kleiner als 6, insbesondere kleiner als 3, ist. - Verfahren nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet,
dass ein erster Profilabschnitt als Plateau (3', 3"), mit zumindest weitgehend konstanter Dicke, und ein zweiter Profilabschnitt (2', 2") als Rampe, mit einer variablen Dicke, definiert ist. - Verfahren nach Anspruch 10,
dadurch gekennzeichnet,
dass der zweite Profilabschnitt (2', 2") eine konstante Steigung aufweist. - Verfahren nach einem der Ansprüche 10 oder 11,
dadurch gekennzeichnet,
dass der zweite Profilabschnitt (2', 2") eine veränderliche Steigung aufweist und/oder in den ersten Profilabschnitt (3', 3") stetig übergeht. - Verfahren nach einem der Ansprüche 1 bis 12,
dadurch gekennzeichnet,
dass die Soll-Zwischenpunkte (S) auf zumindest einer Teilzahl der zwischen den Soll-Eckpunkten (E) liegenden Profilabschnitte (2', 2", 3', 3") gleichmäßig verteilt sind. - Verfahren einem der Ansprüche 1 bis 12,
dadurch gekennzeichnet,
dass die Soll-Zwischenpunkte (S) auf zumindest einer Teilzahl der zwischen den Soll-Eckpunkten (E) liegenden Profilabschnitte (2', 2", 3', 3") ungleichmäßig verteilt sind.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18171365.2A EP3566790B1 (de) | 2018-05-08 | 2018-05-08 | Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern |
| US17/052,568 US11511328B2 (en) | 2018-05-08 | 2019-05-03 | Dynamic roll gap control during flexible rolling of metal strips |
| CN201980030962.2A CN112105466B (zh) | 2018-05-08 | 2019-05-03 | 用于在柔性轧制金属带时动态轧辊间隙调节的方法 |
| PCT/EP2019/061410 WO2019215045A1 (de) | 2018-05-08 | 2019-05-03 | Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18171365.2A EP3566790B1 (de) | 2018-05-08 | 2018-05-08 | Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3566790A1 EP3566790A1 (de) | 2019-11-13 |
| EP3566790B1 true EP3566790B1 (de) | 2021-01-06 |
Family
ID=62143055
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18171365.2A Active EP3566790B1 (de) | 2018-05-08 | 2018-05-08 | Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US11511328B2 (de) |
| EP (1) | EP3566790B1 (de) |
| CN (1) | CN112105466B (de) |
| WO (1) | WO2019215045A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113953333B (zh) * | 2021-10-20 | 2023-11-21 | 攀钢集团攀枝花钢钒有限公司 | 型材万能法轧制规程中辊缝值的确定方法 |
| CN120470483B (zh) * | 2025-04-29 | 2025-11-28 | 青岛豪迈电缆集团有限公司 | 一种矿物绝缘电缆铜护套的智能轧制装置及方法 |
Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT294255B (de) | 1968-11-12 | 1971-11-10 | Westinghouse Electric Corp | Digitale Regelanordnung zur Konstanthaltung der Dicke des aus einer Walzenstraße auslaufenden Walzgutes |
| JPS56114511A (en) | 1980-02-15 | 1981-09-09 | Mitsubishi Electric Corp | Controlling method for rolling work changeable thickness of traveling strip to be hot-rolled |
| DE3637043A1 (de) | 1986-10-30 | 1988-05-05 | Licentia Gmbh | Verfahren zum vorausbestimmten einhalten enger dickentoleranzen beim walzen von walzgut in warmbandstrassen |
| JPH0413409A (ja) | 1990-05-02 | 1992-01-17 | Nkk Corp | 圧延機における板厚制御装置 |
| DE3807399C3 (de) | 1988-03-07 | 1995-05-04 | Cse Claus Seekamp Elektroausru | Verfahren zur Regelung der Spaltweite zwischen den Arbeitswalzen eines Kaltwalz-Gerüstes zur Herstellung von Bändern aus Metall |
| US5586221A (en) | 1994-07-01 | 1996-12-17 | Syracuse University | Predictive control of rolling mills using neural network gauge estimation |
| JP2000061518A (ja) | 1998-08-17 | 2000-02-29 | Kawasaki Steel Corp | 圧延機の板厚制御方法及びその板厚制御装置 |
| JP2001150011A (ja) | 1999-11-30 | 2001-06-05 | Sumitomo Metal Ind Ltd | 金属帯の圧延制御方法 |
| RU2177847C1 (ru) | 2000-12-19 | 2002-01-10 | Муриков Сергей Анатольевич | Способ регулирования процесса прокатки |
| EP1074317B1 (de) | 1999-08-06 | 2005-02-16 | Muhr und Bender KG | Verfahren zum flexiblen Walzen eines Metallbandes |
| US20060033347A1 (en) | 2004-07-30 | 2006-02-16 | Andreas Hauger | Motor vehicle body |
| WO2007104616A1 (de) | 2006-03-15 | 2007-09-20 | Siemens Aktiengesellschaft | Walzverfahren für ein walzgut zum einbringen einer stufe in das walzgut |
| US7354492B2 (en) | 2002-06-06 | 2008-04-08 | Otkrytoe Aktsionernoe Obschestvo “Magnitogorsky Metallurgichesky Kombinat” | Method for optimising the production technology of rolled products |
| DE102012200936A1 (de) | 2012-01-23 | 2013-07-25 | Converteam Gmbh | Verfahren zum Betreiben einer Walzstraße |
| RU2494826C1 (ru) | 2012-05-22 | 2013-10-10 | Открытое акционерное общество "Магнитогорский металлургический комбинат" | Способ оптимизации технологии производства проката |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3635059A (en) * | 1969-09-18 | 1972-01-18 | Westinghouse Electric Corp | Calibration of rolling mill screwdown position regulator |
| DE10233118B3 (de) * | 2002-07-20 | 2004-04-29 | Aluminium Norf Gmbh | Dynamische Dickenkorrektur |
| US9387527B2 (en) * | 2007-02-28 | 2016-07-12 | Jfe Steel Corporation | Method and apparatus for hot-rolling metal strip using near-infrared camera |
| CN101602065B (zh) * | 2009-07-07 | 2011-04-27 | 东北大学 | 周期变厚度带材轧制过程中轧件的微跟踪方法及系统 |
| DE102009043400A1 (de) * | 2009-09-29 | 2011-04-07 | Siemens Aktiengesellschaft | Verfahren zur modellbasierten Ermittlung von Stellglied-Sollwerten für die asymmetrischen Stellglieder der Walzgerüste einer Warmbreitbandstraße |
| JP5660972B2 (ja) * | 2011-05-18 | 2015-01-28 | 株式会社神戸製鋼所 | 差厚板の製造方法及び圧延装置 |
| GB2504269B (en) * | 2012-07-23 | 2014-09-03 | Siemens Plc | Method of rolling metal plate |
| DE102012110972B3 (de) * | 2012-11-14 | 2014-03-06 | Muhr Und Bender Kg | Verfahren zum Herstellen eines Erzeugnisses aus flexibel gewalztem Bandmaterial und Erzeugnis aus flexibel gewalztem Bandmaterial |
| CN103822081B (zh) * | 2014-03-05 | 2016-04-06 | 东北大学 | 横向变厚度板带材及其制备方法 |
| EP3479916A1 (de) * | 2017-11-06 | 2019-05-08 | Primetals Technologies Germany GmbH | Gezielte einstellung der kontur durch entsprechende vorgaben |
-
2018
- 2018-05-08 EP EP18171365.2A patent/EP3566790B1/de active Active
-
2019
- 2019-05-03 CN CN201980030962.2A patent/CN112105466B/zh active Active
- 2019-05-03 WO PCT/EP2019/061410 patent/WO2019215045A1/de not_active Ceased
- 2019-05-03 US US17/052,568 patent/US11511328B2/en active Active
Patent Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT294255B (de) | 1968-11-12 | 1971-11-10 | Westinghouse Electric Corp | Digitale Regelanordnung zur Konstanthaltung der Dicke des aus einer Walzenstraße auslaufenden Walzgutes |
| JPS56114511A (en) | 1980-02-15 | 1981-09-09 | Mitsubishi Electric Corp | Controlling method for rolling work changeable thickness of traveling strip to be hot-rolled |
| DE3637043A1 (de) | 1986-10-30 | 1988-05-05 | Licentia Gmbh | Verfahren zum vorausbestimmten einhalten enger dickentoleranzen beim walzen von walzgut in warmbandstrassen |
| DE3807399C3 (de) | 1988-03-07 | 1995-05-04 | Cse Claus Seekamp Elektroausru | Verfahren zur Regelung der Spaltweite zwischen den Arbeitswalzen eines Kaltwalz-Gerüstes zur Herstellung von Bändern aus Metall |
| JPH0413409A (ja) | 1990-05-02 | 1992-01-17 | Nkk Corp | 圧延機における板厚制御装置 |
| US5586221A (en) | 1994-07-01 | 1996-12-17 | Syracuse University | Predictive control of rolling mills using neural network gauge estimation |
| JP2000061518A (ja) | 1998-08-17 | 2000-02-29 | Kawasaki Steel Corp | 圧延機の板厚制御方法及びその板厚制御装置 |
| EP1074317B1 (de) | 1999-08-06 | 2005-02-16 | Muhr und Bender KG | Verfahren zum flexiblen Walzen eines Metallbandes |
| JP2001150011A (ja) | 1999-11-30 | 2001-06-05 | Sumitomo Metal Ind Ltd | 金属帯の圧延制御方法 |
| RU2177847C1 (ru) | 2000-12-19 | 2002-01-10 | Муриков Сергей Анатольевич | Способ регулирования процесса прокатки |
| US7354492B2 (en) | 2002-06-06 | 2008-04-08 | Otkrytoe Aktsionernoe Obschestvo “Magnitogorsky Metallurgichesky Kombinat” | Method for optimising the production technology of rolled products |
| US20060033347A1 (en) | 2004-07-30 | 2006-02-16 | Andreas Hauger | Motor vehicle body |
| WO2007104616A1 (de) | 2006-03-15 | 2007-09-20 | Siemens Aktiengesellschaft | Walzverfahren für ein walzgut zum einbringen einer stufe in das walzgut |
| DE102012200936A1 (de) | 2012-01-23 | 2013-07-25 | Converteam Gmbh | Verfahren zum Betreiben einer Walzstraße |
| RU2494826C1 (ru) | 2012-05-22 | 2013-10-10 | Открытое акционерное общество "Магнитогорский металлургический комбинат" | Способ оптимизации технологии производства проката |
Non-Patent Citations (2)
| Title |
|---|
| HASENJÄGER, REGELUNGSTECHNIK FÜR DUMMIES, 2015, pages 282, XP055865647 |
| JAN LUNZE, REGELUNGSTECHNIK 2 - MEHRGRÖSSENSYSTEME, DIGITALE REGELUNG, 2016, pages 1 - 705 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112105466A (zh) | 2020-12-18 |
| US20210229150A1 (en) | 2021-07-29 |
| US11511328B2 (en) | 2022-11-29 |
| WO2019215045A1 (de) | 2019-11-14 |
| EP3566790A1 (de) | 2019-11-13 |
| CN112105466B (zh) | 2023-03-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69731008T2 (de) | Walzverfahren für Bänder zur Reduzierung der Kantenschärfe | |
| EP3706929B1 (de) | Gezielte einstellung der kontur durch entsprechende vorgaben | |
| DE102013109346A1 (de) | Verfahren zur Herstellung von Vormaterial für Fahrzeugreifen | |
| DE102016116076A1 (de) | Anlagensteuerungsvorrichtung, Walzsteuerungsvorrichtung, Anlagensteuerungsverfahren und Anlagensteuerungsprogramm | |
| EP2588257A1 (de) | Betriebsverfahren für ein walzwerk zum walzen von flachem walzgut mit walzenverschleissprognose | |
| EP3985459B1 (de) | Teigverarbeitungsmaschine zum bearbeiten von produkten | |
| WO1998017411A1 (de) | Verfahren zum optimieren der bandbreitenverteilung an den enden eines eine walzstrasse durchlaufenden bandes | |
| EP3566790A1 (de) | Verfahren zur dynamischen walzspaltregelung beim flexiblen walzen von metallbändern | |
| DE10324679A1 (de) | Steuerrechner und rechnergestützes Ermittlungsverfahren für eine Profil- und Planheitssteuerung für eine Walzstraße | |
| DE102004005011B4 (de) | Regelverfahren und Regler für ein Walzgerüst | |
| EP3877140B1 (de) | Verfahren und vorrichtung für die kontrolle eines dickenprofils einer folienbahn | |
| DE69811615T2 (de) | Verfahren zur Steuerung des Ziehens von Walzgut | |
| EP4103339B1 (de) | Ermittlung einer sensitivität einer zielgrösse eines walzguts von einer betriebsgrösse einer warmwalzstrasse | |
| DE1527610A1 (de) | Walzverfahren und Vorrichtung zur Durchfuehrung desselben | |
| DE3401894A1 (de) | Verfahren zum herstellen von walzband mit hoher bandprofil- und bandplanheitsguete | |
| EP3643418B1 (de) | Biegemaschine und verfahren zur steuerung der biegemaschine | |
| DE60113132T2 (de) | Blechbreitenregelung beim warmbandwalzen | |
| EP1481742A2 (de) | Steuerrechner und rechnergestütztes Ermittlungsverfahren für eine Profil- und Planheitssteuerung für eine Walzstrasse | |
| DE19644131C2 (de) | Verfahren zum Optimieren der Bandbreitenverteilung an den Enden eines eine Walzstraße in einem oder mehreren Stichen durchlaufenden Bandes | |
| EP1893366A1 (de) | VERFAHREN ZUR REGELUNG UND/ODER STEUERUNG EINES VERSTELLBAREN ROLLENSEGMENTES IN EINER STRANGGIEßANLAGE | |
| EP4474765B1 (de) | Auswertung von ortsaufgelösten messdaten eines flachen walzguts | |
| EP1230992A2 (de) | Verfahren zum Betreiben einer Walzstrasse sowie Steuerungssystem für eine Walzstrasse | |
| DE102022211278B3 (de) | Verfahren und Computerprogramm zum Anpassen des Soll-Dickenwertes für eine Regelung der Dicke eines neu zu walzenden Bandes für mindestens ein Walzgerüst | |
| EP4355507B1 (de) | Verfahren zum herstellen eines walzguts mit kastenprofil | |
| DE102023211928A1 (de) | Verfahren zum Betreiben eines Walzwerks |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200327 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200806 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1351807 Country of ref document: AT Kind code of ref document: T Effective date: 20210115 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018003523 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210106 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210406 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210506 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210406 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210506 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502018003523 Country of ref document: DE |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| 26 | Opposition filed |
Opponent name: VON WESTERNHAGEN, TILO Effective date: 20211006 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210508 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210531 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210506 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220508 |
|
| PLCK | Communication despatched that opposition was rejected |
Free format text: ORIGINAL CODE: EPIDOSNREJ1 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R100 Ref document number: 502018003523 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210206 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180508 |
|
| 27O | Opposition rejected |
Effective date: 20230403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1351807 Country of ref document: AT Kind code of ref document: T Effective date: 20230508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250509 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210106 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |