EP3445549B1 - Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture - Google Patents
Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture Download PDFInfo
- Publication number
- EP3445549B1 EP3445549B1 EP17716795.4A EP17716795A EP3445549B1 EP 3445549 B1 EP3445549 B1 EP 3445549B1 EP 17716795 A EP17716795 A EP 17716795A EP 3445549 B1 EP3445549 B1 EP 3445549B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- transport
- pressing member
- breaking device
- along
- stack
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/002—Prebreaking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/01—Means for holding or positioning work
- B26D7/015—Means for holding or positioning work for sheet material or piles of sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D5/00—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D5/20—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting with interrelated action between the cutting member and work feed
- B26D5/26—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting with interrelated action between the cutting member and work feed wherein control means on the work feed means renders the cutting member operative
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/06—Arrangements for feeding or delivering work of other than sheet, web, or filamentary form
- B26D7/0625—Arrangements for feeding or delivering work of other than sheet, web, or filamentary form by endless conveyors, e.g. belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/18—Means for removing cut-out material or waste
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F3/00—Severing by means other than cutting; Apparatus therefor
- B26F3/02—Tearing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/006—Controlling; Regulating; Measuring; Improving safety
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/02—Feeding or positioning sheets, blanks or webs
- B31B50/04—Feeding sheets or blanks
- B31B50/042—Feeding sheets or blanks using rolls, belts or chains
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/02—Feeding or positioning sheets, blanks or webs
- B31B50/04—Feeding sheets or blanks
- B31B50/06—Feeding sheets or blanks from stacks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2110/00—Shape of rigid or semi-rigid containers
- B31B2110/30—Shape of rigid or semi-rigid containers having a polygonal cross section
- B31B2110/35—Shape of rigid or semi-rigid containers having a polygonal cross section rectangular, e.g. square
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2120/00—Construction of rigid or semi-rigid containers
- B31B2120/30—Construction of rigid or semi-rigid containers collapsible; temporarily collapsed during manufacturing
- B31B2120/302—Construction of rigid or semi-rigid containers collapsible; temporarily collapsed during manufacturing collapsible into a flat condition
Definitions
- the present invention relates to a breaking device for breaking fastening zones defining breakable lines on stacked cardboard sheets.
- a foldable box can for example be a carton.
- sheets of cardboard are pre-cut when stacked. The precut produces on each sheet of cardboard a breakable line defined by attachment zones.
- the bottom includes a conveyor including a multitude of rollers configured to move the stack in the direction of transport.
- each roller since each roller must be relatively narrow, the pressure of the stack on the rollers may cause indentations at least on the underside of the stack. Because of these marks, at least the bottom sheet of each stack has a quality defect necessitating its disposal, which increases the rate of waste and the cost of production.
- the object of the present invention is in particular to solve, in whole or in part, the problems mentioned above.
- such a breaking device makes it possible to break breakable lines at different positions in the transverse direction without marking the bottom sheet of the stack.
- the belts of the transport members are relatively wide, which distributes the pressure of the lower pressing member over a relatively large area, and therefore minimizes the risk of marking the bottom sheet of the stack.
- transport members each have an elongated shape having a ratio of width to length of less than 10%, or even 5%.
- This elongated shape is for example rectilinear and rectangular.
- the transverse direction is orthogonal to the direction of transport.
- the direction of transport can be horizontal when the rupture device is in service configuration.
- the lower translational actuator includes a rack mechanism and rack rails.
- the lower cylinder is a linear actuator, for example a cylinder.
- the linear actuator can be driven by electrical, pneumatic or hydraulic energy.
- the conveyor belts are used to efficiently transport batteries in the rupture device and to break the attachment zones along the breakable lines.
- each transport member includes such a belt and at least one such rotary pinion.
- transport members each comprise two rotary pinions situated respectively at the two ends of the transport member according to the direction of transport.
- transport members may comprise, instead of belts, series of rollers or series of rollers configured to drive the stack according to the direction of transport.
- the number of transport members is greater than eight, preferably greater than sixteen.
- each transport member is movable in the transverse direction relative to a juxtaposed transport member.
- such a breaking device makes it possible to break a large number of breakable lines at different positions in the transverse direction, which simplifies the transport of the stack upstream of the breaking device and which avoids having to replace at the level d 'a single rupture zone a pile having several breakable lines.
- transport members each have a width of between 50 mm and 500 mm, preferably between 50 mm and 200 mm, measured in the transverse direction.
- widths make it possible to juxtapose numerous transport members, so as to define numerous rupture zones, and therefore to be able to break numerous ruptible lines.
- each of these transport members is narrow compared to the transport members of the state of the art.
- the upper pressing member is movable between its immobilization position and its release position, in a substantially vertical direction when the rupture device is in service configuration, and the transport members are movable, between the immobilization positions and the release positions, in a substantially vertical direction when the rupture device is in service configuration.
- the release position is located above the immobilization position, while for the lower pressing member, the release position is located below the immobilization position.
- the upper pressing member comprises a pivoting part
- the rupture device further comprising a pivoting actuator configured to drive the pivoting part around a pivoting direction parallel to the transverse direction, so as to break attachment zones defining breakable columns on the cardboard sheets of the stack, the breakable columns extending transversely to the breakable lines.
- Such a breaking device makes it possible to break attachment zones in two perpendicular directions, along the breakable lines and the breakable columns.
- the upper pressing member comprises at least two adjacent upper plates which can be spaced apart from one another in the transverse direction so as to define a rupture slot
- the rupture device further comprising an upper translation actuator arranged to move in translation the upper pressing member in the transverse direction, so as to make the rupture slot coincide with a ruptible line.
- the upper pressing member comprises an upper jack configured to separate and bring the two upper plates closer to one another in the transverse direction
- the lower pressing member comprises a lower jack configured to separate and bring the two lower plates together from one another in the transverse direction
- several transport members each further include: coupling elements which are arranged on each of the transverse faces of the rotary pinion and which are configured to cooperate with coupling elements of the juxtaposed transport member , the rupture device further comprising a rotary actuator configured to drive the rotary pinions in rotation.
- the coupling elements comprise dogs or friction discs.
- the rupture device further comprises a clutch system configured to bring the transport members in translation in the transverse direction.
- the at least one electromechanical clutch comprises a pivoting bar arranged to pivot so as to induce a horizontal movement of the transport member in the transverse direction.
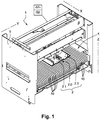
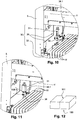
- FIGS 1 to 11 illustrate a breaking device 1, for breaking attachment zones defining breakable lines 101 on stacked sheets of cardboard forming a stack 100, visible on the figure 12 .
- a sheet of cardboard generally has the shape of a rectangle and a stack 100 of stacked sheets of cardboard has generally the shape of a rectangular parallelepiped, as shown in the figure 12 .
- the breaking device 1 comprises an upper pressing member 2, a lower pressing member 6 and a support part 4.
- the breaking device 1 further comprises a frame 5 configured to support the upper pressing member 2, the lower pressing member 6 and the support part 4 and other components of the rupture device 1.
- the upper pressing member 2 When the rupture device 1 is in service configuration, the upper pressing member 2 is higher than the lower pressing member 6 and the support part 4 is located between the upper pressing member 2 and the lower pressing member 6 When the rupture device 1 is in the configuration of service ( figure 1 ), the upper pressing member 2 is higher in the immobilized position than in the disengaged position.
- the upper pressing member 2 is movable, between its immobilization position and its release position, in a substantially vertical direction Z when the rupture device 1 is in service configuration ( figures 1 and 2 ).
- the support part 4 is configured to support the stack when the upper pressing member 2 is in the immobilized position.
- the support part 4 comprises a plurality of transport members 10. In the example of the figures, the number of transport members 10 is equal to 36.
- the transport members 10 are juxtaposed in a transverse direction Y which extends transversely to the transport direction X.
- the transverse direction Y is here orthogonal to the transport direction X.
- the transport direction X is horizontal when the rupture device 1 is in service configuration ( figures 1 and 2 ).
- the transport direction X is usually called "thrust direction”
- the transverse direction Y is usually called "width direction”.
- the transport members 10 are configured so that two juxtaposed transport members 10 are movable relative to each other in the transverse direction Y.
- each member transport is movable in the transverse direction Y relative to a transport member 10 juxtaposed.
- Each transport member 10 here has a width W10 approximately equal to 50 mm, measured in the transverse direction Y.
- each transport member 10 here has an elongated shape having a ratio of the width W10 to the length L10 approximately equal to 3.5%.
- the length L10 is approximately equal to 1450 mm.
- the elongated shape of each transport member 10 is here rectilinear and rectangular.
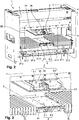
- the upper pressing member 2 comprises two upper plates 2.1, 2.2 adjacent and separable from each other in the transverse direction Y so as to define a rupture slot 2.0.
- the upper pressing member 2 comprises an upper cylinder 26 configured to selectively move apart and bring the two upper plates 2.1 and 2.2 together in the transverse direction Y.
- the figure 1 symbolically illustrates a manufacturing installation 51 for manufacturing foldable boxes.
- the manufacturing installation 51 comprises: i) the rupture device 1 and ii) a control unit 52 configured to control several components of the rupture device 1.
- the breaking device 1 When the breaking device 1 must break breakable lines 101, the upper jack 26 moves the upper plate 2.1 apart from the upper plate 2.2. Then, the upper cylinder 26 brings the upper plate 2.1 closer to the upper plate 2.2, to return to the adjacent position. The movements of the upper cylinder 26 are controlled by the control unit 52.
- the rupture device 1 further comprises an upper translation actuator 24 which is arranged to move the upper pressing member 2, that is to say the upper plates 2.1 and 2.2, in translation in the transverse direction Y.
- the upper translation actuator 24 moves the upper pressure member 2 so as to make the rupture slot 2.0 coincide with a breakable line 101.
- the movements of the upper translation actuator 24 are controlled by the control unit 52.
- the transport members 10 are movable, between the immobilization positions and the release positions, in the substantially vertical direction Z when the rupture device 1 is in the service configuration ( figures 1 and 2 ).
- the belts 12 of the transport members 10 can rotate, therefore moving the batteries 100 in the transport direction X.
- the belts 12 In the immobilized position, the belts 12 cannot rotate, because they are in contact with the lower pressing member 6.
- the breaking device comprises a vertical drive system 27 which is configured to raise and lower the transport members 10 in the vertical direction Z.
- the vertical drive system 27 comprises: i) vertical connecting rods 27.1, ii) discs 27.2 and iii) synchronization rods 27.3.
- the vertical connecting rods 27.1 are integral with a frame 27.4 which supports the transport members 10.
- the vertical connecting rods 27.1 are here four in number, two of which are visible on the figure 3 .
- Each disc 27.2 fulfills the function of a cam, because it transforms a rotational movement into a translational movement.
- Each vertical link 27.1 is connected to a respective disc 27.2 eccentrically.
- Each synchronization rod 27.3 is connected to a respective disc 27.2 eccentrically.
- the vertical drive system 27 further comprises transverse actuators not shown, which are configured to move the synchronizing rods 27.3 in translation parallel to the transverse direction Y.
- the transverse actuators move the synchronizing rods 27.3; the synchronization rods 27.3 drive the discs 27.2 in rotation; the discs 27.2 drive the vertical connecting rods 27.1, either upwards or downwards.
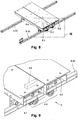
- the lower pressing member 6 has two lower plates 6.1 and 6.2.
- the lower plates 6.1 and 6.2 are adjacent and separable from each other in the transverse direction Y so as to define a rupture slot 2.0.
- the lower pressing member 6 further comprises a lower translation actuator 6.3 which is arranged to move the lower plates 6.1 and 6.2 in translation in the transverse direction Y.
- the lower translation actuator 6.3 is composed of a rack mechanism comprising rack rails 6.30.
- the lower translation actuator 6.3 moves the lower pressing member 6 so as to make the rupture slot 2.0 coincide with a breakable line 101.
- the movements of the lower translation actuator 6.3 are controlled by the control unit 52.
- the lower pressing member 6 comprises a lower cylinder 6.6, symbolized Figures 8 and 9 , configured to selectively move apart and bring the two lower plates 6.1 and 6.2 one apart in the transverse direction Y.
- the breaking device 1 When the breaking device 1 must break breakable lines 101, the lower jack 6.6 separates the lower plate 6.1 from the lower plate 6.2. Then, the lower jack 6.6 brings the lower plate 6.1 closer to the lower plate 6.2, to return to the adjacent position.
- the movements of the lower cylinder 6.6 are controlled by the control unit 52.
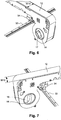
- each transport member 10 further includes coupling elements 16 and 17.
- the coupling elements 16 and 17 are arranged on each of the transverse faces of the rotary gears 14 and 15.
- the coupling elements 16 and 17 are configured to cooperate with coupling elements of the transport member 10 juxtaposed.
- the rupture device 1 also comprises a rotary actuator, not shown, configured to drive the rotary pinions 14 and 15 in rotation.
- the rupture device 1 also comprises a clutch system 30 which is configured to bring the transport members 10 juxtaposed in translation in the transverse direction Y.
- the clutch system 30 "re-engages” or re-engages the respective rotary pinions 14 and 15 with the respective coupling elements 16 and 17.
- the clutch system 30 thus makes it possible to return the transport members 10 to the initial position, after the lower plates 6.1 and 6.2 have separated the transport members 10 to break a breakable line in the stack 100 of stacked sheets of cardboard.
- all of their rotary pinions 14 and 15 are engaged with coupling elements 16 and 17, which makes it possible to drive all the belts 12 in rotation simultaneously.
- each electromechanical clutch 38 comprises a pivoting bar 38.1, the ends of which are fitted with rollers.
- the clutch system 30 further comprises a vertical linear actuator 31 which is arranged to move, in translation parallel to the vertical direction Z, one end of the swivel bar 38.1.
- a first end of the swivel bar 38.1 is in contact with the vertical linear actuator 31.
- the other end of the swivel bar 38.1 is in contact with the first transport member 10 (on the left on the figures 10 and 11 ).
- the pivoting bar 38.1 is here arranged to pivot at an angle A38.1 approximately equal to 30 degrees, which induces a horizontal displacement of approximately 15 mm from the first transport member 10 to the right in the transverse direction Y.
- control unit 52 operates in particular the following step: controlling the vertical linear actuators 31, so as to move the transport members 10 in translation in the transverse direction Y.
- the rotary pinions 14 and 15 return respectively to the coupling elements 16 and 17.
- the breaking device 1 is again ready to break a breakable line 101.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
- Cartons (AREA)
Description
- La présente invention concerne un dispositif de rupture pour rompre des zones d'attache définissant des lignes ruptibles sur des feuilles de carton empilées.
- La présente invention s'applique au domaine de la fabrication de boîtes pliables à partir de feuilles de carton. Une boîte pliable peut par exemple être un carton d'emballage. En général, de telles feuilles de carton sont prédécoupées lorsqu'elles sont empilées. Le prédécoupage produit sur chaque feuille de carton une ligne ruptible définie par des zones d'attache.
-
FR2527189A1 FR2527189A1 - un organe presseur supérieur mobile entre une position d'immobilisation, où il immobilise la pile, et une position de dégagement, où il est distant de la pile ; et
- une partie inférieure configurée pour supporter et transporter la pile lorsque l'organe presseur supérieur est en position d'immobilisation.
- La partie inférieure comprend un transporteur incluant une multitude de rouleaux configurés pour déplacer la pile selon la direction de transport.
- Cependant, comme chaque rouleau doit être relativement étroit, la pression de la pile sur les rouleaux risque de causer des marques enfoncées au moins sur la face inférieure de la pile. En raison de ces marques, au moins la feuille inférieure de chaque pile présente un défaut de qualité nécessitant sa mise au rebut, ce qui augmente le taux de déchet et le coût de production.
- La présente invention a notamment pour but de résoudre, en tout ou partie, les problèmes mentionnés ci-avant.
- Dans ce but, la présente invention a pour objet un dispositif de rupture, pour rompre des zones d'attache définissant des lignes ruptibles sur des feuilles de carton empilées formant une pile, le dispositif de rupture comprenant au moins :
- un organe presseur supérieur qui est mobile au moins entre :
- une position d'immobilisation, dans laquelle l'organe presseur supérieur exerce une pression contre la feuille supérieure de la pile, de façon à immobiliser la pile, et
- une position de dégagement, dans laquelle l'organe presseur supérieur est agencé de façon à être distant de la feuille supérieure de la pile ; et
- en ce que les organes de transport sont juxtaposés selon une direction transversale qui s'étend transversalement à la direction de transport, les organes de transport étant configurés de sorte que deux organes de transport juxtaposés sont déplaçables l'un par rapport à l'autre selon la direction transversale, plusieurs organes de transport incluant chacun : i) une courroie allongée parallèlement à la direction de transport et configurée pour entraîner la pile selon la direction de transport, ii) au moins un pignon rotatif configuré pour entraîner la courroie sur un circuit de courroie, et
- en ce qu'il comprend en outre un organe presseur inférieur agencé sous les organes de transport, les organes de transport étant mobiles au moins entre :
- une position d'immobilisation, dans laquelle l'organe presseur inférieur exerce une pression contre des faces inférieures des organes de transport, de sorte que les organes de transport immobilisent la pile, et
- une position de dégagement, dans laquelle l'organe presseur inférieur est agencé de façon à être distant des faces inférieures des organes de transport ;
l'organe presseur inférieur comportant :- i) deux plateaux inférieurs adjacents et écartables l'un de l'autre selon la direction transversale de façon à définir une fente de rupture, et
- ii) un actionneur inférieur de translation agencé pour déplacer les plateaux inférieurs en translation selon la direction transversale, de façon à faire coïncider la fente de rupture avec une ligne ruptible.
- Ainsi, un tel dispositif de rupture permet de rompre des lignes ruptibles à différentes positions selon la direction transversale sans marquer la feuille inférieure de la pile. En effet, les courroies des organes de transport sont relativement larges, ce qui répartit la pression de l'organe presseur inférieur sur une surface relativement grande, et donc minimise le risque de marquer la feuille inférieure de la pile.
- Selon une variante, plusieurs organes de transport ont chacun une forme allongée ayant un rapport de la largeur sur la longueur inférieur à 10%, voire à 5%. Cette forme allongée est par exemple rectiligne et rectangulaire.
- Selon une variante, la direction transversale est orthogonale à la direction de transport. Ainsi, de tels organes presseurs inférieurs permettent de rompre des zones d'attache formant des lignes ruptibles rectilignes. La direction de transport peut être horizontale lorsque le dispositif de rupture est en configuration de service.
- Selon une variante, l'actionneur inférieur de translation comprend un mécanisme à crémaillère et des rails à crémaillère.
- Selon une variante, le vérin inférieur est un actionneur linéaire, par exemple un vérin. L'actionneur linéaire peut être mû par une énergie électrique, pneumatique ou hydraulique.
- Les organes de transport à courroies permettent de transporter efficacement des piles dans le dispositif de rupture et de rompre les zones d'attache selon les lignes ruptibles.
- Selon une variante, chaque organe de transport inclut une telle courroie et au moins un tel pignon rotatif.
- Selon une variante, des organes de transport comprennent chacun deux pignons rotatifs situés respectivement aux deux extrémités de l'organe de transport selon la direction de transport.
- Alternativement à ce mode de réalisation, plusieurs organes de transport peuvent comprendre, au lieu de courroies, des séries de galets ou des séries de rouleaux configurés pour entraîner la pile selon la direction de transport.
- Selon un mode de réalisation, le nombre d'organes de transport est supérieur à huit, de préférence supérieur à seize.
- Selon un mode de réalisation, chaque organe de transport est déplaçable selon la direction transversale par rapport à un organe de transport juxtaposé.
- Ainsi, un tel dispositif de rupture permet de rompre un grand nombre de lignes ruptibles à différentes positions selon la direction transversale, ce qui simplifie le transport de la pile en amont du dispositif de rupture et ce qui évite d'avoir à replacer au niveau d'une unique zone de rupture une pile ayant plusieurs lignes ruptibles.
- Selon un mode de réalisation, plusieurs organes de transport ont chacun une largeur comprise entre 50 mm et 500 mm, de préférence entre 50 mm et 200 mm, mesurée selon la direction transversale.
- Ainsi, de telles largeurs permettent de juxtaposer de nombreux organes de transport, de façon à définir de nombreuses zones de rupture, donc à pouvoir rompre de nombreuses lignes ruptibles.
- En d'autres termes, chacun de ces organes de transport est étroit par rapport aux organes de transport de l'état de la technique.
- Selon un mode de réalisation, l'organe presseur supérieur est mobile, entre sa position d'immobilisation et sa position de dégagement, selon une direction sensiblement verticale lorsque le dispositif de rupture est en configuration de service,
et les organes de transport sont mobiles, entre les positions d'immobilisation et les positions de dégagement, selon une direction sensiblement verticale lorsque le dispositif de rupture est en configuration de service. - Pour l'organe presseur supérieur, la position de dégagement est située au-dessus de la position d'immobilisation, tandis que, pour l'organe presseur inférieur, la position de dégagement est située au-dessous de la position d'immobilisation.
- Selon un mode de réalisation, l'organe presseur supérieur comprend une partie pivotante, le dispositif de rupture comprenant en outre un actionneur de pivotement configuré pour entraîner la partie pivotante autour d'une direction de pivotement parallèle à la direction transversale, de façon à rompre des zones d'attache définissant des colonnes ruptibles sur les feuilles de carton de la pile, les colonnes ruptibles s'étendant transversalement aux lignes ruptibles.
- Ainsi, un tel dispositif de rupture permet de rompre des zones d'attache selon deux directions perpendiculaires, suivant les lignes ruptibles et les colonnes ruptibles.
- Selon un mode de réalisation, l'organe presseur supérieur comprend au moins deux plateaux supérieurs adjacents et écartables l'un de l'autre selon la direction transversale de façon à définir une fente de rupture,
le dispositif de rupture comprenant en outre un actionneur supérieur de translation agencé pour déplacer en translation l'organe presseur supérieur selon la direction transversale, de façon à faire coïncider la fente de rupture avec une ligne ruptible. - Ainsi, de tels plateaux adjacents peuvent exercer efficacement une pression contre la feuille supérieure de la pile.
- Selon un mode de réalisation, l'organe presseur supérieur comprend un vérin supérieur configuré pour écarter et rapprocher les deux plateaux supérieurs l'un de l'autre selon la direction transversale,
et dans lequel l'organe presseur inférieur comprend un vérin inférieur configuré pour écarter et rapprocher les deux plateaux inférieurs l'un de l'autre selon la direction transversale. - Selon un mode de réalisation, plusieurs organes de transport incluent en outre chacun : des éléments d'accouplement qui sont agencés sur chacune des faces transversales du pignon rotatif et qui sont configurés pour coopérer avec des éléments d'accouplement de l'organe de transport juxtaposé, le dispositif de rupture comprenant en outre un actionneur rotatif configuré pour entraîner en rotation les pignons rotatifs.
- Selon une variante, les éléments d'accouplements comprennent des crabots ou des disques de friction.
- Selon un mode de réalisation, le dispositif de rupture comprend en outre un système d'embrayage configuré pour rapprocher les organes de transport en translation selon la direction transversale.
- Selon un mode de réalisation, le système d'embrayage comprend en outre au moins :
- i) un rail de guidage s'étendant selon la direction transversale,
- ii) des chariots agencés pour se déplacer sur l'au moins un rail de guidage, chaque chariot étant configuré pour supporter un organe de transport respectif, et
- iii) au moins un embrayage électromécanique configuré pour mouvoir un organe de transport de façon à déplacer les chariots sur l'au moins un rail.
- Selon un mode de réalisation, l'au moins un embrayage électromécanique comprend une barre pivotante agencée pour pivoter de façon à induire un déplacement horizontal de l'organe de transport selon la direction transversale.
- Par ailleurs, la présente invention a pour objet une Installation de fabrication, pour fabriquer des boîtes pliables, l'installation de fabrication étant caractérisée en ce qu'elle comprend : i) un dispositif de rupture selon l'invention, et ii) une unité de commande configurée pour :
- recevoir un signal indiquant la position d'au moins une ligne ruptible entrante selon la direction transversale, et
- commander le déplacement de l'organe presseur supérieur de la position de dégagement à la position d'immobilisation, de façon à immobiliser la pile,
- commander le déplacement des organes de transport des positions de dégagement aux positions d'immobilisation, de façon à immobiliser la pile, et
- écarter les plateaux supérieurs et les plateaux inférieurs selon la direction transversale, de façon à rompre les zones d'attache définissant ladite au moins une ligne ruptible.
- Les modes de réalisation et les variantes mentionnés ci-avant peuvent être pris isolément ou selon toute combinaison techniquement possible.
- La présente invention sera bien comprise et ses avantages ressortiront aussi à la lumière de la description qui va suivre, donnée uniquement à titre d'exemple non limitatif et faite en référence aux figures annexées, dans lesquelles des signes de références identiques correspondent à des éléments structurellement et/ou fonctionnellement identiques ou similaires. Dans les figures annexées :
- la
figure 1 est une vue schématique en perspective assemblée d'un dispositif de rupture conforme à l'invention ; - la
figure 2 est une vue schématique en perspective, selon un angle différent de lafigure 1 , et avec transparence partielle du dispositif de rupture de lafigure 1 ; - la
figure 3 est une vue à plus grande échelle du détail III à lafigure 2 ; - la
figure 4 est une vue en perspective d'un organe de transport appartenant au dispositif de rupture de lafigure 1 ; - la
figure 5 est une vue en perspective, sous un angle différent de lafigure 4 , de l'organe de transport de lafigure 4 ; - la
figure 6 est une vue à plus grande échelle du détail VI à lafigure 5 ; - la
figure 7 est une vue du détail VII à lafigure 5 , à plus grande échelle et selon un autre angle de perspective ; - la
figure 8 est une vue d'un organe presseur inférieur appartenant au dispositif de rupture de lafigure 1 ; - la
figure 9 est une vue à plus grande échelle du détail IX à lafigure 8 ; - la
figure 10 est une vue d'une partie du dispositif de rupture de lafigure 1 dans une première configuration ; - la
figure 11 est une vue similaire à lafigure 9 du dispositif de rupture de lafigure 9 dans une deuxième configuration ; et - la
figure 12 est une vue schématique en perspective d'une pile de feuilles de carton empilées. - Les
figures 1 à 11 illustrent un dispositif de rupture 1, pour rompre des zones d'attache définissant des lignes ruptibles 101 sur des feuilles de carton empilées formant une pile 100, visible à lafigure 12 . En général une feuille de carton a globalement la forme d'un rectangle et une pile 100 de feuilles de carton empilées a globalement la forme d'un parallélépipède rectangle, comme le montre lafigure 12 . - Le dispositif de rupture 1 comprend un organe presseur supérieur 2, un organe presseur inférieur 6 et une partie de support 4. Le dispositif de rupture 1 comprend en outre un châssis 5 configuré pour supporter l'organe presseur supérieur 2, l'organe presseur inférieur 6 et la partie de support 4 et d'autres composants du dispositif de rupture 1.
- Lorsque le dispositif de rupture 1 est en configuration de service, l'organe presseur supérieur 2 est plus haut que l'organe presseur inférieur 6 et la partie de support 4 est située entre l'organe presseur supérieur 2 et l'organe presseur inférieur 6. Lorsque le dispositif de rupture 1 est en configuration de service (
figure 1 ), l'organe presseur supérieur 2 est plus haut en position d'immobilisation qu'en position de dégagement. - L'organe presseur supérieur 2 est mobile entre :
- une position d'immobilisation, dans laquelle l'organe presseur supérieur 2 exerce une pression contre la feuille supérieure de la pile, de façon à immobiliser la pile, et
- une position de dégagement, dans laquelle l'organe presseur supérieur 2 est agencé de façon à être distant de la feuille supérieure de la pile.
- Dans l'exemple des figures, l'organe presseur supérieur 2 est mobile, entre sa position d'immobilisation et sa position de dégagement, selon une direction sensiblement verticale Z lorsque le dispositif de rupture 1 est en configuration de service (
figures 1 et2 ). - La partie de support 4 est configurée pour supporter la pile lorsque l'organe presseur supérieur 2 est en position d'immobilisation. La partie de support 4 comprend une pluralité d'organes de transport 10. Dans l'exemple des figures, le nombre d'organes de transport 10 est égal à 36.
- Les organes de transport 10 sont configurés pour transporter et déplacer la pile 100 selon une direction de transport X. À cet effet, chaque organe de transport 10 inclut :
- i) une courroie 12 qui est allongée parallèlement à la direction de transport X et qui est configurée pour entraîner la pile selon la direction de transport X, et
- ii) des pignons rotatifs 14 et 15 configurés pour entraîner la courroie 12 sur un circuit de courroie ; les pignons rotatifs sont situés respectivement aux deux extrémités de l'organe de transport 10 selon la direction de transport X.
- Les organes de transport 10 sont juxtaposés selon une direction transversale Y qui s'étend transversalement à la direction de transport X. La direction transversale Y est ici orthogonale à la direction de transport X. La direction de transport X est horizontale lorsque le dispositif de rupture 1 est en configuration de service (
figures 1 et2 ). La direction de transport X est usuellement dénommée « direction de poussée », et la direction transversale Y est usuellement dénommée « direction de laize ». - Les organes de transport 10 sont configurés de sorte que deux organes de transport 10 juxtaposés sont déplaçables l'un par rapport à l'autre selon la direction transversale Y. Dans l'exemple des figures, chaque organe de transport est déplaçable selon la direction transversale Y par rapport à un organe de transport 10 juxtaposé.
- Chaque organe de transport 10 a ici une largeur W10 environ égale à 50 mm, mesurée selon la direction transversale Y. De plus, chaque organe de transport 10 a ici une forme allongée ayant un rapport de la largeur W10 sur la longueur L10 environ égal à 3,5%. La longueur L10 est environ égale à 1450 mm. La forme allongée de chaque organe de transport 10 est ici rectiligne et rectangulaire.
- Comme le montre la
figure 3 , l'organe presseur supérieur 2 comprend deux plateaux supérieurs 2.1, 2.2 adjacents et écartables l'un de l'autre selon la direction transversale Y de façon à définir une fente de rupture 2.0. L'organe presseur supérieur 2 comprend un vérin supérieur 26 configuré pour écarter et rapprocher, sélectivement, les deux plateaux supérieurs 2.1 et 2.2 l'un de l'autre selon la direction transversale Y. - La
figure 1 illustre symboliquement une installation de fabrication 51 pour fabriquer des boîtes pliables. L'installation de fabrication 51 comprend : i) le dispositif de rupture 1 et ii) une unité de commande 52 configurée pour commander plusieurs composants du dispositif de rupture 1. - Lorsque le dispositif de rupture 1 doit rompre des lignes ruptibles 101, le vérin supérieur 26 écarte le plateau supérieur 2.1 du plateau supérieur 2.2. Puis, le vérin supérieur 26 rapproche le plateau supérieur 2.1 du plateau supérieur 2.2, pour revenir dans la position adjacente. Les mouvements du vérin supérieur 26 sont commandés par l'unité de commande 52.
- Le dispositif de rupture 1 comprend en outre un actionneur supérieur de translation 24 qui est agencé pour déplacer l'organe presseur supérieur 2, c'est-à-dire les plateaux supérieurs 2.1 et 2.2, en translation selon la direction transversale Y. Lorsque le dispositif de rupture 1 est en service, l'actionneur supérieur de translation 24 déplace l'organe presseur supérieur 2 de façon à faire coïncider la fente de rupture 2.0 avec une ligne ruptible 101. Les mouvements de l'actionneur supérieur de translation 24 sont commandés par l'unité de commande 52.
- L'organe presseur inférieur 6 est agencé sous les organes de transport 10. Les organes de transport 10 sont mobiles entre :
- une position d'immobilisation, dans laquelle l'organe presseur inférieur 6 exerce une pression contre des faces inférieures des organes de transport 10, de sorte que les organes de transport 10 immobilisent la pile 100, et
- une position de dégagement, dans laquelle l'organe presseur inférieur 6 est agencé de façon à être distant des faces inférieures des organes de transport 10.
- Les organes de transport 10 sont mobiles, entre les positions d'immobilisation et les positions de dégagement, selon la direction sensiblement verticale Z lorsque le dispositif de rupture 1 est en configuration de service (
figures 1 et2 ). - En position de dégagement, les courroies 12 des organes de transport 10 peuvent tourner, donc déplacer les piles 100 selon la direction de transport X. En position d'immobilisation, les courroies 12 ne peuvent pas tourner, car elles sont en contact avec l'organe presseur inférieur 6.
- Le dispositif de rupture comprend un système d'entraînement vertical 27 qui est configuré pour lever et abaisser les organes de transport 10 selon la direction verticale Z. Le système d'entraînement vertical 27 comprend : i) des bielles verticales 27.1, ii) des disques 27.2 et iii) des bielles de synchronisation 27.3.
- Les bielles verticales 27.1 sont solidaires d'un cadre 27.4 qui supporte les organes de transport 10. Les bielles verticales 27.1 sont ici au nombre de quatre, dont deux sont visibles à la
figure 3 . - Chaque disque 27.2 remplit la fonction d'une came, car il transforme un mouvement de rotation en un mouvement de translation. Chaque bielle verticale 27.1 est reliée à un disque respectif 27.2 de manière excentrée. Chaque bielle de synchronisation 27.3 est reliée à un disque respectif 27.2 de manière excentrée.
- Le système d'entraînement vertical 27 comprend en outre des actionneurs transversaux non représentés, qui sont configurés pour déplacer les bielles de synchronisation 27.3 en translation parallèlement à la direction transversale Y.
- En service, les actionneurs transversaux déplacent les bielles de synchronisation 27.3 ; les bielles de synchronisation 27.3 entraînent en rotation les disques 27.2 ; les disques 27.2 entraînent les bielles verticales 27.1, soit vers le haut, soit vers le bas.
- Lorsque les bielles verticales 27.1 sont en position de dégagement (en haut), les organes de transport 10 sont dégagés de l'organe presseur inférieur 6, si bien que les courroies 12 peuvent transporter les piles 10 selon la direction de transport X.
- L'organe presseur inférieur 6 comporte deux plateaux inférieurs 6.1 et 6.2. Les plateaux inférieurs 6.1 et 6.2 sont adjacents et écartables l'un de l'autre selon la direction transversale Y de façon à définir une fente de rupture 2.0.
- L'organe presseur inférieur 6 comporte en outre un actionneur inférieur de translation 6.3 qui est agencé pour déplacer les plateaux inférieurs 6.1 et 6.2 en translation selon la direction transversale Y. Dans l'exemple des
figures 8 et 9 , l'actionneur inférieur de translation 6.3 est composé d'un mécanisme à crémaillère comprenant des rails à crémaillère 6.30. - Lorsque le dispositif de rupture 1 est en service, l'actionneur inférieur de translation 6.3 déplace l'organe presseur inférieur 6 de façon à faire coïncider la fente de rupture 2.0 avec une ligne ruptible 101. Les mouvements de l'actionneur inférieur de translation 6.3 sont commandés par l'unité de commande 52.
- De plus, l'organe presseur inférieur 6 comprend un vérin inférieur 6.6, symbolisé aux
figures 8 et 9 , configuré pour écarter et rapprocher, sélectivement, les deux plateaux inférieurs 6.1 et 6.2 l'un de l'autre selon la direction transversale Y. - Lorsque le dispositif de rupture 1 doit rompre des lignes ruptibles 101, le vérin inférieur 6.6 écarte le plateau inférieur 6.1 du plateau inférieur 6.2. Puis, le vérin inférieur 6.6 rapproche le plateau inférieur 6.1 du plateau inférieur 6.2, pour revenir dans la position adjacente. Les mouvements du vérin inférieur 6.6 sont commandés par l'unité de commande 52.
- Par ailleurs, chaque organe de transport 10 inclut en outre des éléments d'accouplement 16 et 17. Les éléments d'accouplement 16 et 17 sont agencés sur chacune des faces transversales des pignons rotatifs 14 et 15. Les éléments d'accouplement 16 et 17 sont configurés pour coopérer avec des éléments d'accouplement de l'organe de transport 10 juxtaposé. Le dispositif de rupture 1 comprend en outre un actionneur rotatif non représenté configuré pour entraîner en rotation les pignons rotatifs 14 et 15.
- Le dispositif de rupture 1 comprend en outre un système d'embrayage 30 qui est configuré pour rapprocher, en translation selon la direction transversale Y, les organes de transport 10 juxtaposés. Le système d'embrayage 30 « réembraie » ou remet en prise les pignons rotatifs respectifs 14 et 15 avec les éléments d'accouplement respectifs 16 et 17.
- Le système d'embrayage 30 permet ainsi de ramener en position initiale les organes de transport 10, après que les plateaux inférieurs 6.1 et 6.2 ont écarté les organes de transport 10 pour rompre une ligne ruptible dans la pile 100 de feuilles de carton empilées. Lorsque les organes de transport 10 sont en position initiale, tous leurs pignons rotatifs 14 et 15 sont en prise avec des éléments d'accouplement 16 et 17, ce qui permet d'entraîner en rotation toutes les courroies 12 simultanément.
- Le système d'embrayage 30 comprend :
- i) deux rails de guidage 32 s'étendant parallèlement à la direction transversale Y,
- ii) des chariots 34 agencés pour coulisser respectivement sur les rails de guidage 32, chaque chariot 34 étant configuré pour supporter un organe de transport respectif 10
- iii) deux embrayages électromécaniques 38 configurés pour déplacer les chariots 34 sur les rails 32.
- Dans l'exemple des
figures 10 et 11 , chaque embrayage électromécanique 38 comprend une barre pivotante 38.1 dont les extrémités sont équipées de galets. Le système d'embrayage 30 comprend en outre un actionneur linéaire vertical 31 qui est agencé pour déplacer, en translation parallèlement à la direction verticale Z, une extrémité de la barre pivotante 38.1. - Une première extrémité de la barre pivotante 38.1 est en contact avec l'actionneur linéaire vertical 31. L'autre extrémité de la barre pivotante 38.1 est en contact avec le premier organe de transport 10 (à gauche sur les
figures 10 et 11 ). - La barre pivotante 38.1 est ici agencée pour pivoter suivant un angle A38.1 environ égal à 30 degrés, ce qui induit un déplacement horizontal d'environ 15 mm du premier organe de transport 10 vers la droite selon la direction transversale Y.
- Lorsque le dispositif de rupture 1 et l'installation de fabrication 51 sont en service, l'unité de commande 52 opère notamment les étapes suivantes :
- recevoir un signal indiquant la position d'au moins une ligne ruptible entrante selon la direction transversale Y,
- commander le déplacement de l'organe presseur supérieur 2 de la position de dégagement à la position d'immobilisation, de façon à immobiliser la pile,
- commander le déplacement des organes de transport 10 des positions de dégagement aux positions d'immobilisation, de façon à immobiliser la pile, et
- écarter les plateaux supérieurs 2.1, 2.2 et les plateaux inférieurs 6.1 et 6.2 selon la direction transversale Y, de façon à rompre les zones d'attache définissant ladite au moins une ligne ruptible 101.
- Ensuite, l'unité de commande 52 opère notamment l'étape suivante: commander les actionneur linéaires verticaux 31, de façon à déplacer les organes de transport 10 en translation selon la direction transversale Y. Pour les deux organes de transport 10 préalablement écartés, les pignons rotatifs 14 et 15 reviennent en prise respectivement avec les éléments d'accouplements 16 et 17. Ainsi, le dispositif de rupture 1 est de nouveau prêt à rompre une ligne ruptible 101.
le dispositif de rupture étant caractérisé :
Claims (13)
- Dispositif de rupture (1), pour rompre des zones d'attache définissant des lignes ruptibles sur des feuilles de carton empilées formant une pile, le dispositif de rupture (1) comprenant au moins :- un organe presseur supérieur (2) qui est mobile au moins entre :• une position d'immobilisation, dans laquelle l'organe presseur supérieur (2) exerce une pression contre la feuille supérieure de la pile, de façon à immobiliser la pile, et• une position de dégagement, dans laquelle l'organe presseur supérieur (2) est agencé de façon à être distant de la feuille supérieure de la pile ; et- une partie de support (4) configurée pour supporter la pile lorsque l'organe presseur supérieur (2) est en position d'immobilisation, la partie de support (4) comprenant une pluralité d'organes de transport (10) configurés pour transporter et déplacer la pile selon une direction de transport (X), les organes de transport (10) étant juxtaposés selon une direction transversale (Y) qui s'étend transversalement à la direction de transport (X), plusieurs organes de transport (10) incluant chacun : i) une courroie (12) allongée parallèlement à la direction de transport (X) et configurée pour entraîner la pile selon la direction de transport (X), ii) au moins un pignon rotatif (14) configuré pour entraîner la courroie (12) sur un circuit de courroie,caractérisé :- en ce que, les organes de transport (10) sont configurés de sorte que deux organes de transport (10) juxtaposés sont déplaçables l'un par rapport à l'autre selon la direction transversale (Y), et- en ce qu'il comprend en outre un organe presseur inférieur (6) agencé sous les organes de transport (10), les organes de transport (10) étant mobiles au moins entre :• une position d'immobilisation, dans laquelle l'organe presseur inférieur (6) exerce une pression contre des faces inférieures des organes de transport (10), de sorte que les organes de transport (10) immobilisent la pile, et• une position de dégagement, dans laquelle l'organe presseur inférieur (6) est agencé de façon à être distant des faces inférieures des organes de transport (10) ;
l'organe presseur inférieur (6) comportant :i) deux plateaux inférieurs (6.1, 6.2) adjacents et écartables l'un de l'autre selon la direction transversale (Y) de façon à définir une fente de rupture (2.0), etii) un actionneur inférieur de translation (6.3) agencé pour déplacer les plateaux inférieurs (6.1, 6.2) en translation selon la direction transversale (Y), de façon à faire coïncider la fente de rupture (2.0) avec une ligne ruptible. - Dispositif de rupture (1) selon la revendication précédente, dans lequel le nombre d'organes de transport (10) est supérieur à huit, de préférence supérieur à seize.
- Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, dans lequel dans lequel chaque organe de transport est déplaçable selon la direction transversale (Y) par rapport à un organe de transport juxtaposé.
- Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, dans lequel plusieurs organes de transport (10) ont chacun une largeur (W10) comprise entre 50 mm et 500 mm, de préférence entre 50 mm et 200 mm, mesurée selon la direction transversale (Y).
- Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, dans lequel l'organe presseur supérieur (2) est mobile, entre sa position d'immobilisation et sa position de dégagement, selon une direction sensiblement verticale (Z) lorsque le dispositif de rupture (1) est en configuration de service,
et dans lequel les organes de transport (10) sont mobiles, entre les positions d'immobilisation et les positions de dégagement, selon une direction sensiblement verticale (Z) lorsque le dispositif de rupture (1) est en configuration de service. - Dispositif de rupture selon l'une quelconque des revendications précédentes, dans lequel l'organe presseur supérieur comprend une partie pivotante, le dispositif de rupture comprenant en outre un actionneur de pivotement configuré pour entraîner la partie pivotante autour d'une direction de pivotement parallèle à la direction transversale, de façon à rompre des zones d'attache définissant des colonnes ruptibles sur les feuilles de carton de la pile, les colonnes ruptibles s'étendant transversalement aux lignes ruptibles.
- Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, dans lequel l'organe presseur supérieur (2) comprend au moins deux plateaux supérieurs (2.1, 2.2) adjacents et écartables l'un de l'autre selon la direction transversale (Y) de façon à définir une fente de rupture (2.0),
le dispositif de rupture (1) comprenant en outre un actionneur supérieur de translation (24) agencé pour déplacer en translation l'organe presseur supérieur (2) selon la direction transversale (Y), de façon à faire coïncider la fente de rupture (2.0) avec une ligne ruptible (101). - Dispositif de rupture (1) selon la revendication précédente, dans lequel l'organe presseur supérieur (2) comprend un vérin supérieur (26) configuré pour écarter et rapprocher les deux plateaux supérieurs (2.1, 2.2) l'un de l'autre selon la direction transversale (Y),
et dans lequel l'organe presseur inférieur (6) comprend un vérin inférieur (6.6) configuré pour écarter et rapprocher les deux plateaux inférieurs (6.1, 6.2) l'un de l'autre selon la direction transversale (Y). - Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, dans lequel plusieurs organes de transport (10) incluent en outre chacun : des éléments d'accouplement (16, 17) qui sont agencés sur chacune des faces transversales du pignon rotatif (14) et qui sont configurés pour coopérer avec des éléments d'accouplement de l'organe de transport juxtaposé, le dispositif de rupture (1) comprenant en outre un actionneur rotatif configuré pour entraîner en rotation les pignons rotatifs (14).
- Dispositif de rupture (1) selon l'une quelconque des revendications précédentes, comprenant en outre un système d'embrayage (30) configuré pour rapprocher les organes de transport (10) en translation selon la direction transversale (Y).
- Dispositif de rupture (1) selon la revendication précédente, dans lequel le système d'embrayage (30) comprend en outre :i) au moins un rail de guidage (32) s'étendant parallèlement à la direction transversale (Y),ii) des chariots (34) agencés pour coulisser sur l'au moins un rail de guidage (32), chaque chariot (34) étant configuré pour supporter un organe de transport respectif (10), etiii) au moins un embrayage électromécanique (38) configuré pour mouvoir un organe de transport (10) de façon à déplacer les chariots (34) sur l'au moins un rail (32).
- Dispositif de rupture (1) selon la revendication 11, dans lequel l'au moins un embrayage électromécanique (18) comprend une barre pivotante (38.1) agencée pour pivoter de façon à induire un déplacement horizontal de l'organe de transport (10) selon la direction transversale (Y).
- Installation de fabrication (51), pour fabriquer des boîtes pliables, l'installation de fabrication (51) étant caractérisée en ce qu'elle comprend: i) un dispositif de rupture (1) selon l'une quelconque des revendications précédentes, et ii) une unité de commande (52) configurée pour :- recevoir un signal indiquant la position d'au moins une ligne ruptible entrante selon la direction transversale (Y),- commander le déplacement de l'organe presseur supérieur (2) de la position de dégagement à la position d'immobilisation, de façon à immobiliser la pile,- commander le déplacement des organes de transport (10) des positions de dégagement aux positions d'immobilisation, de façon à immobiliser la pile, et- écarter les plateaux supérieurs (2.1, 2.2) et les plateaux inférieurs (6.1, 6.2) selon la direction transversale (Y), de façon à rompre les zones d'attache définissant ladite au moins une ligne ruptible (101).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1653390A FR3050134B1 (fr) | 2016-04-18 | 2016-04-18 | Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture |
| PCT/EP2017/025078 WO2017182137A1 (fr) | 2016-04-18 | 2017-04-05 | Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3445549A1 EP3445549A1 (fr) | 2019-02-27 |
| EP3445549B1 true EP3445549B1 (fr) | 2020-06-03 |
Family
ID=56101714
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17716795.4A Active EP3445549B1 (fr) | 2016-04-18 | 2017-04-05 | Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US11426964B2 (fr) |
| EP (1) | EP3445549B1 (fr) |
| JP (1) | JP6683837B2 (fr) |
| KR (1) | KR102173850B1 (fr) |
| CN (1) | CN109070378B (fr) |
| ES (1) | ES2805075T3 (fr) |
| FR (1) | FR3050134B1 (fr) |
| TW (1) | TWI647079B (fr) |
| WO (1) | WO2017182137A1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024141297A1 (fr) * | 2022-12-28 | 2024-07-04 | Bobst Lyon | Module de rupture pour machine de transformation |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20190106170A1 (en) * | 2017-10-11 | 2019-04-11 | Wyatt Sven HAGEN | Bike lock |
| US11524474B2 (en) | 2018-11-30 | 2022-12-13 | Packsize Llc | Adjustable cutting and creasing heads for creating angled cuts and creases |
| CN111319100B (zh) * | 2020-03-17 | 2021-08-13 | 江苏极盛信息技术有限公司 | 一种用于制证机的撕证机构 |
| EP4392246A1 (fr) | 2021-08-23 | 2024-07-03 | Bobst Lyon | Machine de transformation et système correspondant |
| KR20250120420A (ko) | 2022-12-28 | 2025-08-08 | 봅스트 리옹 | 전환 기계용 플랩-절단 디바이스 |
| WO2025140880A1 (fr) | 2023-12-26 | 2025-07-03 | Bobst Lyon | Procédé de configuration de paramètres de processus dans une machine de conversion et machine de conversion associée |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2063972A1 (de) * | 1970-12-28 | 1972-07-20 | Moeller & Neumann Gmbh | Kühlbett |
| DE2639212C3 (de) * | 1976-08-31 | 1979-08-23 | Feldmuehle Ag, 4000 Duesseldorf | Verfahren und Vorrichtung zum Trennen einzelner Nutzen |
| CH646665A5 (fr) * | 1982-05-19 | 1984-12-14 | Bobst Sa | Dispositif pour separer l'une de l'autre les differentes poses d'un paquet de feuilles decoupees. |
| US4511028A (en) * | 1983-04-04 | 1985-04-16 | Bunting Magnetics Company | Gang conveyor drive mount and method for transporting |
| US4998399A (en) * | 1989-02-06 | 1991-03-12 | Nigrelli Systems, Inc. | PET bottle packer |
| NL9100658A (nl) * | 1991-04-15 | 1992-11-02 | Europ Patentverwertung | Opstelling van scheidingsinrichtingen. |
| JPH0767971B2 (ja) * | 1992-06-23 | 1995-07-26 | 忠男 宇野 | 立体形シートブロック集積装置 |
| US5201823A (en) * | 1992-06-25 | 1993-04-13 | Apv Douglas Machine Corporation | Container metering device having mechanically forced separation |
| JPH07187497A (ja) * | 1993-12-27 | 1995-07-25 | Dainippon Printing Co Ltd | 折製品自動突揃装置 |
| US5791539A (en) * | 1996-07-01 | 1998-08-11 | Thermoguard Equipment, Inc. | Bundle breaker |
| US5927582A (en) * | 1997-08-05 | 1999-07-27 | Duecker; Peter | Separator for stacked corrugated board |
| EP1369213B1 (fr) * | 2002-06-04 | 2009-10-21 | Bobst S.A. | Dispositif pour rompre des points d'attache reliant des feuilles de carton empilées |
| DE10227950A1 (de) * | 2002-06-22 | 2004-01-08 | Kolbus Gmbh & Co. Kg | Umschlaganlege- und -anpresseinrichtung |
| CN2925790Y (zh) * | 2006-05-25 | 2007-07-25 | 浙江新昌皮尔轴承有限公司 | 薄片材料切割机 |
| ITFI20070099A1 (it) * | 2007-04-20 | 2008-10-21 | Tenace S R L | Miglioramnenti ad un separatore di pose e relativo metodo di funzionamento |
| JP5793952B2 (ja) * | 2011-05-16 | 2015-10-14 | 株式会社リコー | シート処理装置及び画像形成システム |
| US9315339B2 (en) * | 2011-12-01 | 2016-04-19 | Bobst Mex Sa | Batch conveying unit for a unit for converting plate-like elements in a packaging production line |
| JP5871711B2 (ja) * | 2012-05-21 | 2016-03-01 | ユニ・チャーム株式会社 | トウを含む複数の繊維を有するウエブ部材の切断装置、及び切断方法 |
| CN204263264U (zh) * | 2014-12-10 | 2015-04-15 | 李华伟 | 一种新型邮票裁整机 |
-
2016
- 2016-04-18 FR FR1653390A patent/FR3050134B1/fr not_active Expired - Fee Related
-
2017
- 2017-03-27 TW TW106110128A patent/TWI647079B/zh active
- 2017-04-05 ES ES17716795T patent/ES2805075T3/es active Active
- 2017-04-05 WO PCT/EP2017/025078 patent/WO2017182137A1/fr not_active Ceased
- 2017-04-05 JP JP2018554668A patent/JP6683837B2/ja active Active
- 2017-04-05 KR KR1020187032740A patent/KR102173850B1/ko active Active
- 2017-04-05 CN CN201780024384.2A patent/CN109070378B/zh active Active
- 2017-04-05 EP EP17716795.4A patent/EP3445549B1/fr active Active
- 2017-04-05 US US16/094,009 patent/US11426964B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024141297A1 (fr) * | 2022-12-28 | 2024-07-04 | Bobst Lyon | Module de rupture pour machine de transformation |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6683837B2 (ja) | 2020-04-22 |
| FR3050134B1 (fr) | 2018-04-20 |
| CN109070378B (zh) | 2021-04-06 |
| TW201803710A (zh) | 2018-02-01 |
| CN109070378A (zh) | 2018-12-21 |
| TWI647079B (zh) | 2019-01-11 |
| EP3445549A1 (fr) | 2019-02-27 |
| FR3050134A1 (fr) | 2017-10-20 |
| WO2017182137A1 (fr) | 2017-10-26 |
| JP2019517925A (ja) | 2019-06-27 |
| KR20180132867A (ko) | 2018-12-12 |
| KR102173850B1 (ko) | 2020-11-06 |
| ES2805075T3 (es) | 2021-02-10 |
| US11426964B2 (en) | 2022-08-30 |
| US20190111648A1 (en) | 2019-04-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2017182137A1 (fr) | Dispositif de rupture de zones d'attache sur des boites pliables et installation de fabrication comprenant un tel dispositif de rupture | |
| EP2616243B1 (fr) | Dispositif d'impression par estampage | |
| EP2429781B1 (fr) | Unité d'éjection des déchets à réglage d'outil facilité dans une machine de production d'emballages | |
| EP1369213B1 (fr) | Dispositif pour rompre des points d'attache reliant des feuilles de carton empilées | |
| EP3363553A1 (fr) | Machine de roulage de tôles, ainsi que procédé de roulage d'une tôle utilisant une telle machine de roulage | |
| EP3227068B1 (fr) | Groupe de transformation d'un support plan, et procédés de démontage et montage d'un outil rotatif dans un groupe de transformation | |
| JP2019503949A (ja) | ペーパー加工プラント | |
| EP1851160A1 (fr) | Banc élévateur pour l'entretien et la réparation de véhicules légers | |
| FR2894955A1 (fr) | Dispositif de bombage de verre par gravite sur plusieurs formes de support a transition de forme controlee | |
| EP2408576B1 (fr) | Dispositif de retournement d'un equipage de planage, et equipage de planage adapte a cooperer avec ledit dispositif | |
| EP2847001B1 (fr) | Module d'alimentation en bande a estamper | |
| EP3931138B1 (fr) | Séparateur pour réception transitoire d'élements en plaque entre une table élévatrice et un transporteur de sortie de paquets d'éléments en plaque, et station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque correspondante | |
| JP2008536775A5 (fr) | ||
| EP1156000B1 (fr) | Station de réception de presse de faconnage | |
| FR2860220A1 (fr) | Methode et dispositif pour le prelevement de piles d'ebauches | |
| EP3227102B1 (fr) | Extracteur de manchons, groupe de transformation d'un support plan, et procédé d'extraction de manchons | |
| EP1524221B1 (fr) | Station de séparation des poses d'une presse à découper | |
| EP2666605B1 (fr) | Installation pour la production d'éléments de construction | |
| FR2792167A1 (fr) | Procede de retournement avec repositionnement et maintien des produits | |
| BE493764A (fr) | ||
| WO2016001556A1 (fr) | Module de pose de manchons | |
| EP2468667A1 (fr) | Dispositif d'empilement et de prélèvement de feuilles en sortie d'une presse et presse correspondante | |
| FR2774976A1 (fr) | Procede et dispositif pour redresser et/ou orienter une pile de materiau en feuilles deformee sur un transporteur a rouleaux | |
| BE564933A (fr) | ||
| BE521458A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20181003 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200103 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1276553 Country of ref document: AT Kind code of ref document: T Effective date: 20200615 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602017017647 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200903 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200904 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200903 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1276553 Country of ref document: AT Kind code of ref document: T Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201006 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2805075 Country of ref document: ES Kind code of ref document: T3 Effective date: 20210210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201003 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602017017647 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| 26N | No opposition filed |
Effective date: 20210304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210405 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210405 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170405 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250320 Year of fee payment: 9 Ref country code: GB Payment date: 20250306 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250305 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250509 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250408 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250501 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200603 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260501 |