EP2962946B1 - Verfahren zum herstellen einer mit einem füllgut gefüllten verpackung - Google Patents
Verfahren zum herstellen einer mit einem füllgut gefüllten verpackung Download PDFInfo
- Publication number
- EP2962946B1 EP2962946B1 EP15173762.4A EP15173762A EP2962946B1 EP 2962946 B1 EP2962946 B1 EP 2962946B1 EP 15173762 A EP15173762 A EP 15173762A EP 2962946 B1 EP2962946 B1 EP 2962946B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- holes
- packaging
- sealing
- film
- film web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000004806 packaging method and process Methods 0.000 title claims description 33
- 238000004519 manufacturing process Methods 0.000 title claims description 17
- 238000000034 method Methods 0.000 title claims description 14
- 238000007789 sealing Methods 0.000 claims description 35
- 238000003698 laser cutting Methods 0.000 claims description 6
- 239000000463 material Substances 0.000 claims description 6
- 239000000725 suspension Substances 0.000 claims description 3
- 238000012858 packaging process Methods 0.000 description 6
- 238000004080 punching Methods 0.000 description 5
- 239000004033 plastic Substances 0.000 description 4
- 229920003023 plastic Polymers 0.000 description 4
- 239000002985 plastic film Substances 0.000 description 4
- 229920006255 plastic film Polymers 0.000 description 4
- 239000002131 composite material Substances 0.000 description 3
- 239000005022 packaging material Substances 0.000 description 3
- 239000004698 Polyethylene Substances 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- 235000013305 food Nutrition 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- -1 polyethylene Polymers 0.000 description 2
- 229920000573 polyethylene Polymers 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000011111 cardboard Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000006735 deficit Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000012785 packaging film Substances 0.000 description 1
- 229920006280 packaging film Polymers 0.000 description 1
- 239000011087 paperboard Substances 0.000 description 1
- 235000011837 pasties Nutrition 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
- B65B9/20—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the webs being formed into tubes in situ around the filling nozzles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/14—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for incorporating, or forming and incorporating, handles or suspension means in packages
- B65B61/16—Forming suspension apertures in packages
Definitions
- a suitable sealing layer is provided on the plastic film, for example a polyethylene (PE) or polypropylene (PP) layer, which are positioned adjacent one another during the molding of the film tube 6.
- PE polyethylene
- PP polypropylene
- a cross-seam sealing unit 11 is arranged, with which a first transverse seam 12 is produced by sealing.
- a hopper 9 is introduced, is metered from the top into the film tube 6 is poured over the contents 10 after the first transverse seam 12 has been prepared.
- the second transverse seam 13 is produced by means of the transverse seam sealing unit 11, with which the finished packaging 14, for example a bag, is closed.
- the sealing of the first and second Cross seam 12,13 can also be done simultaneously, preferably simultaneously with the separation of the finished package 14 during sealing.
- the advance of the film by the packaging machine 1 can be effected by means of film feed units 15.
- Such machines are known in many configurations, with the principle of operation remaining essentially unchanged.
- Also can be realized with it a variety of packaging forms, such as in Fig.2 shown.
- a hanging hole 16 for example a so-called standardized euro hole, can be introduced in the region of a transverse seam in order to be able to present the finished packaging in a suspended display.
- Such a hanging hole is usually introduced during the sealing process of the transverse seam, usually by burning out the Euro hole during sealing.
- you-gelbacken profiled accordingly such as in the EP 2 505 340 A1 shown or holes are punched after sealing with hot knives, such as in the GB 1 589 569 A described.
- the industry standard is therefore the "burning out” of the hanging hole during or after the sealing of a seam. See also US-A-4 566 252 ,
- the holes can preferably be made to coincide in the region of a longitudinal seam or in the region of a transverse seam.
- the resulting hanging hole can also be arranged in the sealing area or in the seal-free area.
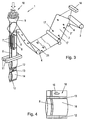
- Figure 3 is an advantageous embodiment of the invention in a manufacturing process for a package 14 by means of a packaging machine 1, here a vertical tubular bag machine, shown.
- a packaging machine 1 here a vertical tubular bag machine
- Figure 3 For the same parts, the same reference numerals as in Fig.1 used and the manufacturing process is essentially the same as above based on the Fig.1 described. In the following, therefore, only the differences according to the invention will be discussed.
- holes 17 are already introduced in the film web 2 and will form the hanging hole 16 in the finished package 14.
- the holes 17 can be introduced into the packaging film, a plastic or plastic composite film, already during production, for example after printing the film become. This is advantageously done by laser cutting the holes 17 or by punching the holes 17.
- the wound on the roll 3 film web 2 is already supplied with the finished holes 16 to the packer, who can then use the film in a packaging process.
- a laser cutting device 18 could be arranged in the unwinding region of the film web, with which the holes 17 are introduced into the film web 2.
- punching rollers ie rollers with a cutting unit on the outer circumference, for punching out the holes 17 are conceivable. How and at which point of the manufacturing process the holes 17 are finally introduced into the film web 2 but is secondary to the invention. It is only important that the film web 2 is already provided with the holes 17 before the package 14 is made by sealing.
- the film web 2 is then shaped as described in a forming shoulder 5 into a film tube 6 and sealed with a longitudinal seam sealing unit 7 along a longitudinal seam 8 at the edges of the film web 2.
- the transverse seal unit 11 is now slightly twisted so that the longitudinal seam 8 does not come to lie centrally on the package 14, but laterally from an imaginary axis of symmetry of the package 14 (as in FIG Figure 4 shown). This makes it possible to bring two holes 17 introduced side by side into the film web 2 during the molding of the film tube 6 and during cross-sealing, so that in the finished package 14 a continuous hanging hole 16, formed from the two holes 17 overlapping one another, is formed.
- the prepared holes 17 come to the cross-sealing of the second transverse seam 13 to be congruent to form a suspension hole 16.
- the hanging hole 16 can be arranged in a seal-free area 18 of the packaging 14, but can also be arranged in the sealing area. Characterized in that the hanging hole 16 according to the invention does not have to be burned out, the package 14 can be opened by simply pulling apart the two adjacent films on the second transverse seam 13 and, if provided, the package 14 along the second sealed seam 13 are also closed again the packaging is not damaged when tearing in the region of the hanging hole 16.
- the hanging hole 16 does not have to be produced by sealing a seam, for example the second transverse seam 13, by a separate step or by means of suitable shaped sealing tools, but arises automatically during the packaging process through the prefabricated holes 17.
- the correct positioning of the holes 17 both in the longitudinal direction and in the transverse direction of the film web 2 can be easily ensured and controlled.
- the holes 16 could be made after printing the film web 2 and the printing marks 21 present anyway could also be used for controlling a laser cutting process for introducing the holes 17, in particular for positioning the holes 17 on the film web 2.
- more than two holes 17 in the film web 2 can be made to coincide with the forming and sealing to form the hanging hole 16.
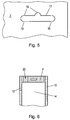
- the holes 17 are not cut out entirely, but there remain connecting webs 19 in the film web 2, in order to prevent the cutout of the film web 2 uncontrolled enters the packaging process. Since the webs 19 can be kept very small, the hanging hole 16 can be easily pierced after the preparation of the package 14.
- the package 14 could be manufactured by means of a known horizontal tubular bag machine.
- the suspension hole 16 in the region of the longitudinal seam 8.
- the longitudinal seam 8 would then form the top in the finished package 14 and the two transverse seams 12,13 the side edges of the package 14, such as in Figure 6 shown.
- the finished hanging hole 16 is also provided in the sealing area 20. After the sealing area 20 is not damaged by the production of the hanging hole 16, as hitherto by the burning out of the hanging hole, the opening behavior is not affected by the hanging hole 16.
- the holes 17 would then of course also have to be arranged in the film web 2 accordingly.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
- Making Paper Articles (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
Description
- Verfahren zum Herstellen einer mit einem Füllgut gefüllten Verpackung, bei dem eine Folienbahn zur Verpackung geformt, mit Füllgut gefüllt und durch Siegeln verschlossen wird.
- Es gibt verschiedene Verfahren zur Herstellung von Beuteln, Säcken oder Taschen als Verpackungen für ein Füllgut, beispielsweise in Form von einstückigen Teilen, aber auch für flüssige, pastöse oder granulare Teile bzw. Einheiten. Solche Verpackungen kommen in praktisch allen Bereichen vor, insbesondere auch in der Lebensmittelindustrie.
- Aus der
DE 20 2005 011 774 U1 geht z.B. ein Verfahren zum Herstellen einer Stecktasche für scheibenförmige Datenträger hervor. Hier wird ein fertiger Schnittbogen des Verpackungsmaterials, der z.B. aus einem großen Bogen ausgestanzt wurde, gefaltet und an den vorgesehenen Stellen verklebt. Im Schnittbogen ist auch schon ein sogenanntes Euro-Loch ausgestanzt, mit dem die Verpackung im Handel zur Präsentation an entsprechenden Hängevorrichtungen aufgehängt werden kann. Solche Taschen werden hauptsächlich aus Papier oder Karton gefertigt. Die Eurolöcher können hier einfach und sauber ausgestanzt werden, da die Position beim Falten genau festgelegt ist. Außerdem kann durch das Stanzen sicher-gestellt werden, dass kein Stanzmaterial der Eurolöcher verbleibt und mit verpackt wird. - Verpackungen aus Kunststofffolien oder Kunststoffverbundfolien werden in der Regel auf speziellen Verpackungsmaschinen, sogenannten hinlänglich bekannten vertikalen oder horizontalen Schlauchbeutelmaschinen hergestellt, wie z.B. in
Fig.1 anhand einer Verpackungsmaschine 1 in Form einer vertikalen Schlauchbeutelmaschine in typischer Ausgestaltung dargestellt. Verpackungsmaterial in Form einer Kunststofffolie oder einer Kunststoffverbundfolie wird von einer Rolle 3 als Folienbahn 2 abgewickelt und wird über eine Reihe von Umlenk- und Spannrollen 3 einer Formschulter 5 zugeführt, in der die flächige Folie zu einem Folienschlauch 6 geformt wird. Der noch offene Folienschlauch 6 wird anschließend mittels einer Längsnahtsiegeleinheit 7 entlang einer Längsnaht 8 versiegelt. Unter Versiegeln versteht man allgemein das Verbinden der Kunststofffolien durch Druck und Temperatur, z.B. zwischen zwei aneinandergepresste, temperierte Siegelbacken. An der Kunststofffolie ist dazu eine geeignete Siegelschicht vorgesehen, z.B. eine Polyethylen (PE) oder Polypropylen (PP) Schicht, die beim Formen des Folienschlauchs 6 aneinander liegend positioniert werden. Nach der Längsnahtsiegeleinheit 7 ist eine Quernahtsiegeleinheit 11 angeordnet, mit der durch Siegeln eine erste Quernaht 12 hergestellt wird. In die Formschulter 5 ist ein Fülltrichter 9 eingeführt, über den Füllgut 10 dosiert von oben in den Folienschlauch 6 eingefüllt wird, nachdem die erste Quernaht 12 hergestellt wurde. Nach dem Füllen des Füllgutes 10 wird mittels der Quernahtsiegeleinheit 11 die zweite Quernaht 13 hergestellt, mit der die fertige Verpackung 14, z.B. ein Beutel, verschlossen wird. Das Siegeln der ersten und zweiten Quernaht 12,13 kann auch gleichzeitig erfolgen, vorzugsweise gleichzeitig mit dem Abtrennen der fertigen Verpackung 14 beim Siegeln. Der Vorschub der Folie durch die Verpackungsmaschine 1 kann mittels Folienvorschubeinheiten 15 bewirkt werden. Solche Maschinen sind in vielen Ausgestaltungen bekannt, wobei das Arbeitsprinzip im Wesentlichen unverändert bleibt. Auch können damit verschiedenste Verpackungsformen realisiert werden, wie z.B. inFig.2 gezeigt. Bei der Fertigung des Beutels kann im Bereich einer Quernaht auch ein Hängeloch 16, z.B. ein sogenanntes standardisiertes Euroloch, eingebracht werden, um die fertige Verpackung in einem Hängedisplay präsentieren zu können. - Ein solches Hängeloch wird in der Regel während des Siegelprozesses der Quernaht eingebracht, üblicherweise durch Ausbrennen des Eurolochs beim Siegeln. Hierzu sind die Sie-gelbacken entsprechend profiliert, wie z.B. in der
EP 2 505 340 A1 gezeigt, oder es werden nach dem Siegeln mit heißen Messern Löcher eingestanzt, wie z.B. in derGB 1 589 569 A US-A-4 566 252 . - Insbesondere bei Verpackungen für Lebensmittel ist ein einfaches und sauberes Öffnen der Verpackung erwünscht. Durch das Ausbrennen des Hängelochs kann das Verpackungsmaterial aber um das Hängeloch herum verschweißen, was es erfahrungsgemäß oftmals erschwert, die Verpackung zu öffnen oder zum unerwünschten, unkontrollierten Einreißen der Verpackung beim Öffnen führt. Vor allem ist ein Aufreißen der Verpackung an der Siegelschicht durch einfaches Auseinanderziehen der Folien, was in vielen Fällen erwünscht wäre, damit nicht sicher möglich. Daher werden in der Verpackung oftmals spezielle Öffnungseinrichtungen, wie beispielsweise Schwächungslinien, Aufreißstreifen, etc., vorgesehen, die das Öffnen erleichtern sollen. Solche Öffnungseinrichtungen machen die Herstellung solcher Verpackungen aber aufwendiger und teurer. Oftmals ist es auch erwünscht, die Verpackung an der Siegelnaht nicht nur einfach öffnen zu können, sondern auch wiederverschließbar zu machen. Auch das wird durch die herkömmliche Herstellung eines Eurolochs erschwert oder unmöglich gemacht.
- Es ist daher eine Aufgabe der gegenständlichen Erfindung eine Verpackung durch Siegeln einer von einer Folienbahn abgewickelten Folie mit einem Hängeloch zum Hängen der Verpackung herzustellen, die einfach und sicher geöffnet werden kann.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, dass in die Folienbahn eingebrachte Löcher beim Siegeln der Folienbahn deckungsgleich angeordnet werden, um in der fertigen Verpackung ein durchgehendes Hängeloch auszubilden. Das ermöglicht es, die für die Ausbildung des Hängelochs benötigten Löcher schon vor dem Verpackungsprozess einzubringen. Damit muss das Hängeloch nicht mehr beim späteren Siegeln eingebrannt werden und eine Beschädigung oder Beeinträchtigung des Siegelbereichs wird vermieden. Damit wird das Öffnungsverhalten durch die Herstellung des Hängelochs nicht gestört, was ein einfaches und sicheres Öffnen, und gegebenenfalls auch Wiederverschließen, der fertigen Verpackung ermöglicht.
- Die Löcher können vorzugsweise im Bereich einer Längsnaht oder im Bereich einer Quernaht in Deckung gebracht werden. Hierzu kann das entstehende Hängeloch auch im Siegelbereich oder im siegelfreien Bereich angeordnet werden.
- Ganz besonders vorteilhaft, werden die Löcher mittels eines Laserschneidprozesses in die Folienbahn eingebracht, was einen besonders effektiven und flexiblen Herstellungsprozess ermöglicht. Wenn die Folie bedruckt wird, lassen sich die Löcher vorteilhafterweise nach einem Bedrucken der Folienbahn einbringen, wobei die Druckmarken zur Ausrichtung der Löcher auf der Folienbahn genutzt werden können. Mit den vorhandenen Druckmarken kann somit der Laserschneidprozess, also insbesondere die Position der Löcher, sehr einfach gesteuert werden.
- Die gegenständliche Erfindung wird nachfolgend unter Bezugnahme auf die
Figuren 1 bis 6 näher erläutert, die beispielhaft, schematisch und nicht einschränkend vorteilhafte Ausgestaltungen der Erfindung zeigen. Dabei zeigt -
Fig.1 eine vertikale Schlauchbeutelmaschine nach dem Stand der Technik, -
Fig.2 mögliche damit hergestellte Verpackungen, -
Fig.3 eine vertikale Schlauchbeutelmaschine zur Herstellung einer Verpackung nach dem erfindungsgemäßen Verfahren, -
Fig.4 eine mit dem erfindungsgemäßen Verfahren hergestellte Verpackung, -
Fig.5 ein Detail eines vorgefertigten Lochs in der Folienbahn und -
Fig.6 eine weiter mit dem erfindungsgemäßen Verfahren hergestellte Verpackung. - In
Fig.3 ist eine vorteilhafte Ausgestaltung der Erfindung in einem Fertigungsprozess für eine Verpackung 14 mittels einer Verpackungsmaschine 1, hier eine vertikale Schlauchbeutelmaschine, gezeigt. InFig.3 werden für gleiche Teile dieselben Bezugszeichen wie inFig.1 verwendet und der Fertigungsprozess ist im Wesentlichen gleich wie oben anhand derFig.1 beschrieben. Im Folgenden wird daher nur mehr auf die erfindungsgemäßen Unterschiede eingegangen. - Der wesentliche Unterschied ist darin zu sehen, dass in der Folienbahn 2 bereits Löcher 17 eingebracht sind, die in der fertigen Verpackung 14 das Hängeloch 16 ausbilden werden. Hierzu können in die Verpackungsfolie, eine Kunststoff- oder Kunststoffverbundfolie, bereits während der Herstellung, beispielsweise nach dem Drucken der Folie, die Löcher 17 eingebracht werden. Das erfolgt vorteilhafter Weise durch Laserschneiden der Löcher 17 oder durch Stanzen der Löcher 17. Die auf der Rolle 3 aufgewickelte Folienbahn 2 wird dabei bereits mit den fertig hergestellten Löchern 16 zum Verpacker geliefert, der die Folie dann in einem Verpackungsprozess verwenden kann. Ebenso ist es aber denkbar, die Löcher 17 nach dem Abwickeln der Folienbahn 2 von der Rolle 3 im Fertigungsprozess der Verpackungsmaschine 1 einzubringen. Hierzu könnte im Abwicklungsbereich der Folienbahn eine Laserschneideinrichtung 18 angeordnet sein, mit der die Löcher 17 in die Folienbahn 2 eingebracht werden. Auch Stanzrollen, also Rollen mit einer Schneideinheit am äußeren Umfang, zum Ausstanzen der Löcher 17 sind denkbar. Wie und an welcher Stelle des Fertigungsprozesses die Löcher 17 letztendlich in die Folienbahn 2 eingebracht werden ist aber für die Erfindung sekundär. Wesentlich ist nur, dass die Folienbahn 2 bereits mit den Löchern 17 versehen ist, bevor die Verpackung 14 durch Siegeln hergestellt wird.
- Die Folienbahn 2 wird dann wie bereits beschrieben in einer Formschulter 5 zu einem Folienschlauch 6 geformt und mit einer Längsnahtsiegeleinheit 7 entlang einer Längsnaht 8 an den Kanten der Folienbahn 2 versiegelt. Die Quernahtsiegeleinheit 11 ist nun aber etwas verdreht, sodass die Längsnaht 8 nicht zentral an der Verpackung 14 zu liegen kommt, sondern seitlich von einer gedachten Symmetrieachse der Verpackung 14 (wie in
Fig.4 dargestellt). Das ermöglicht es, zwei nebeneinander in der Folienbahn 2 eingebrachte Löcher 17 beim Formen des Folienschlauchs 6 und beim Quersiegeln deckungsgleich zu bringen, sodass sich in der fertigen Verpackung 14 ein durchgehendes Hängeloch 16, gebildet aus den beiden deckend übereinander liegenden Löchern 17, ausbildet. Durch das winkelmäßige Versetzen der Quernahtsiegeleinheit 11 gegenüber der Längsnahtsiegeleinheit 7 wird die Längsnaht 8 an der Verpackung 14 dezentral versetzt, wie inFig.4 besser ersichtlich ist. Die vorbereiteten Löcher 17 kommen beim Quersiegeln der zweiten Quernaht 13 deckungsgleich zu liegen, um ein Hängeloch 16 auszubilden. Das Hängeloch 16 kann dabei in einem siegelfreien Bereich 18 der Verpackung 14 angeordnet werden, kann aber auch im Siegelbereich angeordnet werden. Dadurch, dass das Hängeloch 16 erfindungsgemäß nicht ausgebrannt werden muss, kann die Verpackung 14 durch einfaches Auseinanderziehen der beiden aneinander liegenden Folien an der zweiten Quernaht 13 geöffnet werden und, falls vorgesehen, die Verpackung 14 entlang der zweiten Siegelnaht 13 auch wieder verschlossen werden, da die Verpackung beim Aufreißen im Bereich des Hängelochs 16 nicht beschädigt wird. - Das Hängeloch 16 muss damit wie bisher nicht erst beim Siegeln einer Naht, beispielsweise der zweiten Quernaht 13, durch einen separaten Schritt bzw. mittels geeignete geformter Siegelwerkzeugen hergestellt werden, sondern entsteht beim Verpackungsprozess durch die vorgefertigten Löcher 17 automatisch.
- Das korrekte Anordnen der Löcher 17 sowohl in Längsrichtung als auch in Querrichtung der Folienbahn 2 kann einfach sichergestellt und kontrolliert werden. Beispielsweise könnten die Löcher 16 nach dem Bedrucken der Folienbahn 2 hergestellt werden und die dabei ohnehin vorhandenen Druckmarken 21 könnten auch für die Steuerung eines Laserschneidprozesses zum Einbringen der Löcher 17, insbesondere zum Positionieren der Löcher 17 auf der Folienbahn 2, verwendet werden.
- Deckungsgleich Anordnen der Löcher 17 bedeutet nicht, dass sich die Löcher vollkommen exakt überdecken müssen. Entsprechende Toleranzen im Verpackungsprozess im Bereich von einigen Millimetern sind durchaus üblich und akzeptabel, solange zumindest das entstehende Hängeloch 16 durchgehend ist, sodass die Verpackung 14 darauf aufgehängt werden kann.
- Bei komplizierteren Verpackungsformen können auch mehr als zwei Löcher 17 in der Folienbahn 2 beim Formen und Siegeln zur Deckung gebracht werden, um das Hängeloch 16 auszubilden. Grundsätzlich ist es auch denkbar, nur ein einziges Loch 17 in der Folienbahn 2 zur Ausbildung des Hängelochs 16 zu nutzen, wenn die Folienbahn 2 entsprechend geformt ist oder das beim Formen des Folienschlauchs 6 berücksichtigt wird.
- Um zu verhindern, dass Folienmaterial unbeabsichtigt in den Verpackungsprozess oder in die Verpackung 14 selbst gelangt, kann es vorteilhaft sein, die Löcher 17 nicht vollständig auszuschneiden, sondern nur vorzuschneiden, wie anhand von
Fig.5 erläutert wird. Hierbei werden die Löcher 17 nicht zur Gänze ausgeschnitten, sondern es verbleiben Verbindungsstege 19 in der Folienbahn 2, um zu verhindern, dass der Ausschnitt der Folienbahn 2 unkontrolliert in den Verpackungsprozess gelangt. Da die Stege 19 sehr klein gehalten werden können, kann das Hängeloch 16 nach der Herstellung der Verpackung 14 einfach durchstoßen werden. - Es sind natürlich ein Reihe von Varianten in der Herstellung einer Verpackung durch Siegeln einer Folienbahn 2 denkbar. Beispielsweise könnte die Verpackung 14 mittels einer bekannten horizontalen Schlauchbeutelmaschine hergestellt werden. Ebenso ist es denkbar, das Hängeloch 16 im Bereich der Längsnaht 8 vorzusehen. Die Längsnaht 8 würde dann in der fertigen Verpackung 14 die Oberseite bilden und die beiden Quernähte 12,13 die Seitenkanten der Verpackung 14, wie z.B. in
Fig.6 dargestellt. Hier ist das fertige Hängeloch 16 auch im Siegelbereich 20 vorgesehen. Nachdem der Siegelbereich 20 durch die Herstellung des Hängelochs 16 nicht beschädigt wird, wie bisher durch das Ausbrennen des Hängelochs, wird das Öffnungsverhalten durch das Hängeloch 16 nicht beeinträchtigt. Die Löcher 17 müssten dann natürlich auch in der Folienbahn 2 entsprechend angeordnet werden.
Claims (5)
- Verfahren zum Herstellen einer mit einem Füllgut (10) gefüllten Verpackung (14), bei dem eine Folienbahn (2) zur Verpackung (14) geformt, mit Füllgut (10) gefüllt und durch Siegeln verschlossen wird, dadurch gekennzeichnet, dass in die Folienbahn (2) eingebrachte Löcher (17) beim Siegeln der Folienbahn (2) deckungsgleich angeordnet werden, um in der fertigen Verpackung (14) ein durchgehendes Hängeloch (16) auszubilden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Löcher (17) im Bereich einer Längsnaht (8) in Deckung gebracht werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Löcher (17) im Bereich einer Quernaht (11, 13) in Deckung gebracht werden.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Löcher (17) mittels eines Laserschneidprozesses in die Folienbahn (2) eingebracht werden.
- Verfahren nach Anspruch 4 , dadurch gekennzeichnet, dass die Löcher (17) nach einem Bedrucken der Folienbahn (2) eingebracht werden und vorhandene Druckmarken (21) zur Ausrichtung der Löcher (17) auf der Folienbahn (2) genutzt werden.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ATA50454/2014A AT515776B1 (de) | 2014-07-01 | 2014-07-01 | Verfahren zum Herstellen einer mit einem Füllgut gefüllten Verpackung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2962946A1 EP2962946A1 (de) | 2016-01-06 |
| EP2962946B1 true EP2962946B1 (de) | 2016-06-08 |
Family
ID=54035090
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15173762.4A Not-in-force EP2962946B1 (de) | 2014-07-01 | 2015-06-25 | Verfahren zum herstellen einer mit einem füllgut gefüllten verpackung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2962946B1 (de) |
| AT (1) | AT515776B1 (de) |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2208986A1 (de) * | 1972-02-25 | 1973-08-30 | Hans Beck | Verpackungsbeutel fuer waren |
| GB1589569A (en) | 1977-07-29 | 1981-05-13 | Lonsdale Universal Ltd | Header bags |
| JPS6058307A (ja) * | 1983-03-18 | 1985-04-04 | 株式会社太洋商会 | 吊り下げ部成形自動包装方法及びその装置 |
| GB9222107D0 (en) * | 1992-10-21 | 1992-12-02 | Harrison Simpkin Eng Limited | Form,fill and seal packaging |
| IT1280255B1 (it) * | 1995-10-26 | 1998-01-05 | Ica Spa Soc | Macchina confezionatrice a tubo formatore verticale. |
| DE102004038006A1 (de) * | 2004-08-04 | 2006-03-02 | Windmöller & Hölscher Kg | Vorrichtung und Verfahren zur Herstellung und Befüllung von Säcken |
| DE202005011774U1 (de) | 2005-07-22 | 2005-10-13 | Topac Multimediaprint Gmbh | Stecktasche zur Aufbewahrung von scheibenförmigen Datenspeichern |
| GB0818312D0 (en) * | 2008-10-07 | 2008-11-12 | Cadbury Holdings Ltd | Packaging method and apparatus |
| EP2505340A1 (de) | 2011-04-01 | 2012-10-03 | ROPEX Industrie-Elektronik GmbH | Folienfügeeinrichtung, Folienbeutel und Verfahren zum Fügen von Folienbahnen |
-
2014
- 2014-07-01 AT ATA50454/2014A patent/AT515776B1/de not_active IP Right Cessation
-
2015
- 2015-06-25 EP EP15173762.4A patent/EP2962946B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| AT515776A4 (de) | 2015-12-15 |
| EP2962946A1 (de) | 2016-01-06 |
| AT515776B1 (de) | 2015-12-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0718096B1 (de) | Verfahren und Vorrichtung zum Herstellen eines Getränkebehälters | |
| EP2363286B1 (de) | Verpackungsfolie, Verpackung und Herstellungsverfahren für diese Verpackung | |
| EP3954535A1 (de) | Verfahren zum herstellen eines verpackungssacks, verpackungssack sowie verwendung eines verpackungssacks | |
| DE2751351C2 (de) | Öffnungsanordnung an einem Verpackungsbehälter | |
| DE102011080462A1 (de) | Verfahren und Vorrichtung zum Herstellen, Befüllen und Verschließen von Säcken sowie ein Sack | |
| DE2939093A1 (de) | Fluessigkeitspackung mit ausgiess- und lufteintrittsoeffnung | |
| DE3446403A1 (de) | Kaffee- oder tee-filterbeutel und verfahren zu dessen herstellung | |
| DE3809125C2 (de) | ||
| DE102016102691A1 (de) | Folienverpackung sowie Verfahren zum Verpacken eines Produktes in einer Folienverpackung | |
| EP4622878A1 (de) | Verfahren und vorrichtung zur handhabung von verpackungsmaterial sowie packung für produkte der zigarettenindustrie | |
| EP3024625B1 (de) | Verfahren und vorrichtung zur herstellung von säcken aus einem gewebe | |
| DE2345151A1 (de) | Verfahren und vorrichtung zum verpacken von gestapelten beuteln | |
| EP1722965B1 (de) | Verfahren und maschine zur herstellung wiederverschliessbarer beutel | |
| AT515776B1 (de) | Verfahren zum Herstellen einer mit einem Füllgut gefüllten Verpackung | |
| EP1881929B1 (de) | Folienbeutel und verfahren zu seiner herstellung | |
| EP2186742A1 (de) | Folienverpackungsbeutel, insbesondere für pulverförmiges, staubendes Füllgut | |
| DE19827987A1 (de) | Trichterbeutel, insbesondere Topfpflanzentrichter aus thermoplastischer Kunststoffolie sowie Verfahren und Vorrichtung zum Herstellen eines solchen Trichterbeutels | |
| EP0637549B1 (de) | Verfahren zum Herstellen von zerlegbaren Behältern | |
| EP4091963A1 (de) | Kordelzugbeutel aus einem thermoplastischen kunststofffolienmaterial | |
| EP4069497B1 (de) | Verfahren zur herstellung einer mehrlagigen naht | |
| DE1586428A1 (de) | Mehrlagensack | |
| WO2021043908A1 (de) | Kreuzbodensack aus beschichtetem papier sowie verfahren zur herstellung eines kreuzbodensacks | |
| DE4244024A1 (de) | Kordelzugbeutel und Verfahren und Vorrichtung zu dessen Herstellung | |
| DE2161512A1 (de) | Beuteiförmige Packung aus schweißbarem Material und Verfahren zu ihrer Herstellung | |
| DE212009000003U1 (de) | Leicht zu öffnende Verpackung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20151110 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65B 61/16 20060101AFI20160203BHEP Ipc: B65B 9/20 20120101ALI20160203BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20160219 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 2 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 805035 Country of ref document: AT Kind code of ref document: T Effective date: 20160715 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015000050 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160908 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160909 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161008 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161010 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015000050 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20170309 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170625 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170625 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20150625 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170630 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20180626 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20180627 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160608 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502015000050 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20190625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190625 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190630 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 805035 Country of ref document: AT Kind code of ref document: T Effective date: 20200625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200625 |