EP2957506B1 - Verschlussvorrichtung für insbesondere kunststoff-umreifungsbänder - Google Patents
Verschlussvorrichtung für insbesondere kunststoff-umreifungsbänder Download PDFInfo
- Publication number
- EP2957506B1 EP2957506B1 EP15172575.1A EP15172575A EP2957506B1 EP 2957506 B1 EP2957506 B1 EP 2957506B1 EP 15172575 A EP15172575 A EP 15172575A EP 2957506 B1 EP2957506 B1 EP 2957506B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strapping
- connection zone
- plastic strapping
- plastic
- activation means
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000004033 plastic Substances 0.000 title claims description 42
- 239000000853 adhesive Substances 0.000 claims description 14
- 239000000945 filler Substances 0.000 claims description 13
- 230000001070 adhesive effect Effects 0.000 claims description 11
- 230000004913 activation Effects 0.000 claims description 8
- 230000008878 coupling Effects 0.000 claims description 4
- 238000010168 coupling process Methods 0.000 claims description 4
- 238000005859 coupling reaction Methods 0.000 claims description 4
- 239000004848 polyfunctional curative Substances 0.000 claims description 4
- 230000003213 activating effect Effects 0.000 description 32
- 239000003795 chemical substances by application Substances 0.000 description 32
- 239000002346 layers by function Substances 0.000 description 9
- 238000003466 welding Methods 0.000 description 7
- 238000006243 chemical reaction Methods 0.000 description 6
- 238000010438 heat treatment Methods 0.000 description 6
- 239000012792 core layer Substances 0.000 description 5
- IHQKEDIOMGYHEB-UHFFFAOYSA-M sodium dimethylarsinate Chemical class [Na+].C[As](C)([O-])=O IHQKEDIOMGYHEB-UHFFFAOYSA-M 0.000 description 5
- 239000010410 layer Substances 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 238000005265 energy consumption Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000012190 activator Substances 0.000 description 1
- 238000006068 polycondensation reaction Methods 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B13/00—Bundling articles
- B65B13/18—Details of, or auxiliary devices used in, bundling machines or bundling tools
- B65B13/24—Securing ends of binding material
- B65B13/32—Securing ends of binding material by welding, soldering, or heat-sealing; by applying adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B13/00—Bundling articles
- B65B13/18—Details of, or auxiliary devices used in, bundling machines or bundling tools
- B65B13/24—Securing ends of binding material
- B65B13/32—Securing ends of binding material by welding, soldering, or heat-sealing; by applying adhesive
- B65B13/327—Hand tools
Definitions
- the invention relates to a closure device for plastic strapping, with at least one band ends to be connected in the region of a connection zone fixing locking device, wherein additionally a supply device for the supply of an external activating agent is provided in the connection zone.
- the supply means for the activating means are connected to the closing device or are part of the same.
- the supply device is designed as a cartridge receptacle.
- the activator is stored in cartridges.
- the cartridge with the respective activating agent is inserted into the cartridge receptacle and the activating agent is discharged from there to the connection zone in a controlled manner.
- the closure device according to the invention is a hand strapping device, it is typically equipped with a handle for manual application. To make the overall structure compact, it has proven useful when the handle also acts as a feeder.
- the handle is at least partially hollow and receives the cartridge with the activating agent in its interior.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
Description
- Die Erfindung betrifft eine Verschlussvorrichtung für Kunststoff-Umreifungsbänder, mit wenigstens einer zu verbindende Bandenden im Bereich einer Verbindungszone fixierenden Schließeinrichtung, wobei zusätzlich eine Zufuhreinrichtung für die Zufuhr eines externen Aktivierungsmittels in die Verbindungszone vorgesehen ist.
- Verschlussvorrichtungen für Umreifungsbänder sind grundsätzlich in manuell betätigter Ausführungsform oder auch als Bestandteile von Umreifungsmaschinen bekannt. Zur erstgenannten Kategorie gehören beispielsweise pneumatische Handumreifungsgeräte, wie sie in der
DE 10 2008 018 894 B3 beschrieben werden. An dieser Stelle wird mit pneumatischer Luftunterstützung gearbeitet, um eine über die Enden der zu verbindenden Bänder geschobene Verschlusshülse zu verpressen. Derartiges kommt insbesondere bei der Verbindung von Stahlbändern zum Einsatz. - Darüber hinaus ist durch die
EP 1 095 858 B1 bzw. dieDE 600 01 435 T2 ein Handumreifungsgerät bekannt geworden, welches im Hinblick auf eine Transportrolle für die Führung und den Transport der jeweils zu verbindenden Bandenden verbessert werden soll. - Neben solchen Handumreifungsgeräten kennt der Stand der Technik Umreifungsmaschinen, wie sie beispielsweise in der
DE 10 2009 001 544 A1 oder auch derDE 10 2008 022 396 B3 beschrieben werden. Bei solchen Umreifungsmaschinen bzw. Umreifungsvorrichtungen ist regelmäßig ein Verschlusskopf vorgesehen, welcher u.a. dazu dient, das um die einen oder mehreren Packstücke herumzuführende Umreifungsband auszugeben. Außerdem sorgt der Verschlusskopf dafür, dass jeweils der Bandanfang und das Bandende miteinander verbunden werden. Das Verbinden der Bandenden mit Hilfe der Schließeinrichtung im Bereich der Verbindungszone erfolgt beispielsweise durch Reibschweißen. Grundsätzlich kann hier auch auf ein sogenanntes Heizkeilschweißen, Laserschweißen, Hochfrequenzschweißen oder Ultraschall-schweißen zurückgegriffen werden. - Bei der
DE 103 21 687 A1 geht es um ein Verfahren und eine Vorrichtung zur Sicherung von Gegenständen durch Umreifung. In diesem Fall wird wenigstens ein elektronisch detektierbares Sicherungselement dem Umreifungsmittel derart zugeführt, dass das Sicherungselement zwischen den sich überlappenden Bereichen bzw. Enden eingeschlossen wird. Auf diese Weise soll eine effektive Sicherung der zu sichernden Gegenstände auf ökonomische Weise ermöglicht werden. - Im Rahmen des gattungsbildenden Standes der Technik nach der
DE 39 37 970 A1 geht es um ein Verfahren zum Banderolieren von Waren. Dazu wird ein entsprechender Banderolierstreifen von einer Bobine abgezogen, an seinem freien Ende festgehalten und durch von der Bobine nachgefördertes Streifenmaterial zu einer Schlaufe aufgeschoben. Die Schlaufe wird um die betreffende Ware zur Banderole strammgezogen, an den Enden übereinandergelegt, gepresst und verbunden. Bevor die Enden der strammgezogenen Schlaufe aufeinander gepresst werden, wird auf mindestens eines dieser Enden aus einem gesonderten Vorrat stammendes Klebmaterial aufgetragen. Dabei kann auch mit einem aktivierbaren Klebstoff gearbeitet werden, der durch Erhitzung aktiviert wird. - Der Stand der Technik kann nicht in allen Aspekten zufriedenstellen. So benötigen die bekannten Handumreifungsgeräte relativ viel Energie, wenn es darum geht, die zu verbindenden Bandenden im Bereich der Verbindungszone mit Hilfe der Schließeinrichtung zu fixieren. Aus diesem Grund wird hier bisher und oftmals mit pneumatischer Luftunterstützung gearbeitet (vgl.
DE 10 2008 018 894 B3 ) oder es sind die Handumreifungsgeräte von vorneherein an eine elektrische Stromversorgung angeschlossen. Daneben ist ein Betrieb mit Hilfe von Batterien möglich. Das alles gilt auch vor dem Hintergrund, als beispielsweise die für das Verbinden von Kunststoff-Umreifungsbändern vorteilhaft eingesetzten Reibschweißvorrichtungen mechanisch aufwendig gestaltet sind und viel (elektrische) Energie benötigen. - Zwar gibt es im Stand der Technik bereits Bestrebungen dahingehend, Handumreifungsgeräte bzw. Greifereinheiten autark mit einem oder mehreren Akkumulatoren auszurüsten (vgl.
WO 2013/052446 A1 ). Als Folge hiervon sind solche Handumreifungsgeräte aufgrund der verbauten mechanischen Einrichtungen oftmals so schwer, dass sie von einem Montagewerker kaum oder nur unter Zuhilfenahme von Trag- oder Hebeeinrichtungen bewältigt werden können. Hier will die Erfindung insgesamt Abhilfe schaffen. - Der Erfindung liegt das technische Problem zugrunde, eine derartige Verschlussvorrichtung für insbesondere Kunststoff-Umreifungsbänder so weiter zu entwickeln, dass ein effektiver und dauerhaft fester Verschluss der Enden des Umreifungsbandes gelingt, und zwar bei zugleich mechanisch einfachem Aufbau und unter Berücksichtigung eines gegenüber dem Stand der Technik reduzierten Energiebedarfs.
- Zur Lösung dieser technischen Problemstellung ist eine gattungsgemäße Verschlussvorrichtung für Kunststoff-Umreifungsbänder im Rahmen der Erfindung dadurch gekennzeichnet, dass die Zufuhreinrichtung als Kartuschenaufnahme für das in Kartuschen bevorratete Aktivierungsmittel ausgebildet und mit einem Stellelement ausgerüstet ist, mit dessen Hilfe das Aktivierungsmittel aus der Kartusche gesteuert herausgepresst wird, um es in die Verbindungszone zu fördern, wobei die Zufuhreinrichtung an die Schließeinrichtung angeschlossen oder Bestandteil derselben ist, und wobei das Stellelement nur jeweils dann aktiviert wird, wenn in der Schließeinrichtung die zu verbindenden Bandenden des Kunststoff-Umreifungsbandes platziert sind und gegeneinander für die gemeinsame Kopplung fixiert werden.
- Im Rahmen der Erfindung erfolgt der Schließvorgang der zu verbindenden Bandenden in der Verbindungszone folglich nicht nur mit Hilfe der die Bandenden fixierenden Schließeinrichtung, sondern kommt zusätzlich ein externes Aktivierungsmittel zum Einsatz. Bei diesem Aktivierungsmittel handelt es sich im einfachsten Fall um ein aushärtendes Adhäsivmittel, welches die Bandenden miteinander verbindet. Das kann bereits bei Raumtemperatur geschehen, so dass aufwendige Heizeinrichtungen für die Schließeinrichtung entbehrlich sind, was grundsätzlich den Energieverbrauch reduziert.
- Nach vorteilhafter Ausgestaltung reagiert das Aktivierungsmittel zur Verbindung der Bandenden jedoch meistens nicht allein bei Kontakt mit der Umgebung, sondern ist zusätzlich eine chemische Reaktion mit dem Material der Kunststoff-Umreifungsbänder als solcher vorgesehen. D.h., das Aktivierungsmittel kann einerseits als temperaturhärtendes Adhäsivmittel ausgebildet sein, wobei in diesem Zusammenhang bereits die Umgebungstemperatur ausreichen mag. Im Regelfall wird hier jedoch mit einer zusätzlichen Heizeinrichtung in der Schließeinrichtung gearbeitet, so dass das Aktivierungsmittel bei erhöhten Temperaturen, beispielsweise solchen von 100 °C und mehr aushärtet.
- Als weitere Möglichkeit ist es aber auch denkbar, dass das Aktivierungsmittel als eine Komponente eines Zweikomponentenklebstoffes ausgebildet ist. In diesem Zusammenhang wird die andere zweite Komponente von dem Kunststoff-Umreifungsband als solchen zur Verfügung gestellt. Tatsächlich wird dann meistens so vorgegangen, dass zusätzlich zu dem Aktivierungsmittel als Härter ein Füller der Verbindungszone zugeführt wird. Der Füller mag dabei als Bestandteil des Kunststoff-Umreifungsbandes vorliegen.
- An dieser Stelle hat es sich grundsätzlich bewährt, wenn der mit dem Aktivierungsmittel reagierende Füller eine Schicht des Kunststoff-Umreifungsbandes darstellt. D.h., das Kunststoff-Umreifungsband ist vorteilhaft wenigstens mit zwei Schichten ausgebildet. Dabei hat es sich bewährt, wenn sich das Kunststoff-Umreifungsband aus einer Kernschicht und einer die Kernschicht an wenigstens ihren Breitseiten einhüllenden Funktionssicht zusammensetzt.
- Im Rahmen der Erfindung übernimmt die Funktionsschicht die Aufgabe des Füllers, welcher bei Kontakt mit dem Härter in der Verbindungszone chemisch ähnlich einem Zweikomponentenklebstoff reagiert. Auf diese Weise kommt es automatisch zu einer adhäsiven Kupplung der zu verbindenden Bandenden, die jedoch auf die Verbindungszone reduziert ist. Tatsächlich werden hierbei die jeweiligen Breitseiten der Enden des zu verbindenden Kunststoffbandes unter Berücksichtigung einer vorgegebenen Bandlänge in der Verbindungszone aufeinandergelegt. Indem nun zusätzlich in die Verbindungszone das Aktivierungsmittel zugeführt wird, kommt es zwischen den beiden zu verbindenden Breitseiten der Enden des Kunststoff-Umreifungsbandes und der dort vorgesehenen Funktionsschicht einerseits und dem Aktivierungsmittel andererseits zu einer chemischen Reaktion. Diese kann bereits bei Raumtemperatur in Gang gesetzt werden.
- Im Regelfall erfolgt die Reaktion zwischen dem Aktivierungsmittel und der Funktionsschicht bzw. dem Füller jedoch bei erhöhten Temperaturen von allgemein 100 °C und noch mehr. Diese wird von einer Heizung bzw. Heizeinrichtung zur Verfügung gestellt, welche in die Schließeinrichtung integriert sein mag. Da eine zusätzliche mechanische Bewegung wie beim Reibschweißen entbehrlich ist, können der mechanische Aufwand verringert und der Energieverbrauch deutlich reduziert werden. Das führt insgesamt zu einem kompakten und einfach zu handhabenden Aufbau eines solchermaßen ausgelegten Handumreifungsgerätes.
- Erfindungsgemäß ist die Zufuhreinrichtung für das Aktivierungsmittel an die Schließeinrichtung angeschlossen oder Bestandteil derselben. Außerdem ist die Zufuhreinrichtung als Kartuschenaufnahme ausgebildet. Das Aktivierungsmittel wird in Kartuschen bevorratet. Die Kartusche mit dem jeweiligen Aktivierungsmittel wird in die Kartuschenaufnahme eingesetzt und das Aktivierungsmittel wird von dort aus gesteuert an die Verbindungszone abgegeben.
- Zu diesem Zweck ist die Zufuhreinrichtung mit dem Stellelement ausgerüstet, welches das Aktivierungsmittel aus der Kartusche gesteuert in die Verbindungszone drückt, damit dort das Aktivierungsmittel mit der Funktionssicht bzw. dem Füller reagieren kann. Dabei versteht es sich, dass das Stellelement nur jeweils dann aktiviert wird, wenn in der Schließeinrichtung zu verbindende Enden des Kunststoff-Umreifungsbandes platziert sind und gegeneinander für die gemeinsame Kopplung fixiert werden. Zu diesem Zweck mag die Schließeinrichtung mit gegenüberliegenden Schließstempeln ausgerüstet sein, die zwischen sich die übereinanderliegenden Bandenden fixieren. Dabei ist wenigstens ein Schließstempel gegenüber dem anderen beweglich gestaltet.
- Sofern es sich bei der Verschlussvorrichtung nach der Erfindung um ein Handumreifungsgerät handelt, ist dieses typischerweise mit einem Handgriff zur manuellen Beaufschlagung ausgerüstet. Um den Aufbau insgesamt kompakt zu gestalten, hat es sich bewährt, wenn der Handgriff zugleich als Zufuhreinrichtung fungiert. In diesem Fall ist der Handgriff zumindest teilweise hohl ausgeführt und nimmt die Kartusche mit dem Aktivierungsmittel in seinem Innern auf.
- Grundsätzlich kann die Verschlussvorrichtung aber auch Bestandteil einer stationären Umreifungsvorrichtung sein. Daneben kann die Verschlussvorrichtung auch zu einer mobilen Umreifungsvorrichtung gehören. Bei dem Handumreifungsgerät handelt es sich um eine solche mobile Umreifungsvorrichtung. Ganz besonders bevorzugt lässt sich das Handumreifungsgerät bzw. die mobile Umreifungsvorrichtung autark und insbesondere energieautark auslegen. In diesem Fall wird die für den Betrieb der Umreifungsvorrichtung notwendige elektrische Energie von wenigstens einem Akkumulator zur Verfügung gestellt.
- Da der Energiebedarf gegenüber bisher gebräuchlichen Handumreifungsgeräten erfindungsgemäß deutlich verringert werden konnte, und zwar durch den Einsatz des Aktivierungsmittels, lässt sich in Verbindung mit dem vereinfachten mechanischen Aufbau das Gewicht einer solchen Umreifungsvorrichtung deutlich reduzieren. Das gilt insbesondere für mobile Umreifungsvorrichtungen und vorzugsweise energieautarke mobile Umreifungsvorrichtungen wie mit Akku betriebene Handumreifungsgeräte.
- Die betreffende Umreifungsvorrichtung zum Umreifen von Packstücken mit Hilfe eines Kunststoff-Umreifungsbandes ist zunächst einmal mit einer Verschlussvorrichtung ausgerüstet, wie sie zuvor beschrieben worden ist.
- Außerdem ist regelmäßig noch eine Führungs- bzw. Transporteinheit vorgesehen. Diese Führungs- bzw. Transporteinheit dient dazu, die zu verbindenden Enden des Kunststoff-Umreifungsbandes in der Verbindungszone und im Innern der Schließeinrichtung zu positionieren und das Kunststoff-Umreifungsband zu spannen. Gegebenenfalls mag auch eine zusätzliche Schneideinrichtung vorgesehen sein.
- Im Ergebnis werden eine Verschlussvorrichtung und eine damit ausgerüstete Umreifungsvorrichtung zur Verfügung gestellt, welche einen festen und dauerhaften Verschluss bzw. eine entsprechende Verbindung der Bandenden nach dem Umreifen von zu fixierenden Gegenständen oder Packstücken zur Verfügung stellen. Das gelingt insgesamt bei mechanisch und konstruktiv einfachem Aufbau sowie unter Berücksichtigung eines reduzierten Energieverbrauchs. Dadurch lässt sich besonders vorteilhaft ein akkubetriebenes Handumreifungsgerät mit der erfindungsgemäßen Verschlussvorrichtung ausrüsten. Diese kann selbstverständlich auch bei stationären Umreifungsvorrichtungen zum Einsatz kommen. Hierin sind die wesentlichen Vorteile zu sehen.
- Im Folgenden wird die Erfindung anhand einer lediglich ein Ausführungsbeispiel darstellenden Zeichnung näher erläutert; es zeigen:
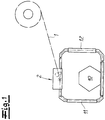
- Fig. 1
- eine stationäre Umreifungsvorrichtung schematisch, welche zur Einfachumreifung geeignet ist,
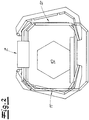
- Fig. 2
- eine Umreifungsvorrichtung zur Mehrfachumreifung schematisch und
- Fig. 3
- die Verschlussvorrichtung in ihrem grundsätzlichen Aufbau.
- In den Figuren ist eine Verschlussvorrichtung für insbesondere Kunststoff-Umreifungsbänder 1 dargestellt. Das jeweilige Umreifungsband mag entsprechend der
Fig. 1 über eine dort zu erkennende Vorratstrommel zugeführt werden. Die Verschlussvorrichtung ist jeweils als Verschlusskopf 2 ausgelegt. Der Verschlusskopf 2 ist im Ausführungsbeispiel nach denFig. 1 und2 Bestandteil einer stationären Umreifungsvorrichtung, kann selbstverständlich aber auch in einer mobilen Umreifungsvorrichtung verbaut sein. Zu den letztgenannten mobilen Umreifungsvorrichtungen gehören auch energieautarke, beispielsweise akkubetriebene Handumreifungsgeräte, die mit dem betreffenden Verschlusskopf 2 ausgerüstet werden können. - Etwaige in diesem Zusammenhang zusätzliche Aggregate wie eine Führungs- bzw. Transporteinheit 11, 12 für das Kunststoff-Umreifungsband 1, eine Spanneinheit und gegebenenfalls ein Trenn- oder Schneidelement für das Kunststoff-Umreifungsband 1 sind für die Erfindung nicht wesentlich und aus Gründen der Deutlichkeit lediglich angedeutet und größtenteils nicht dargestellt. Weitere Details zum Aufbau stationärer Umreifungsvorrichtungen können dem Stand der Technik nach der
DE 30 24 626 oder auch derDE 10 2008 018 894 B3 entnommen werden. Der grundsätzliche Aufbau von Handumreifungsgeräten wird in derDE 600 01 435 T2 beschrieben. - Anhand der
Fig. 3 erkennt man, dass das Kunststoff-Umreifungsband 1 nach der Erfindung über einen zweischichtigen Aufbau verfügt, was jedoch nicht zwingend ist. Tatsächlich setzt sich das Kunststoff-Umreifungsband 1 im Ausführungsbeispiel aus einer Kernschicht 1a und einer Funktionsschicht 1b zusammen. Die Funktionssicht 1b ist an wenigstens den Breitseiten der Kernschicht 1a vorgesehen. - Da die Enden des Kunststoff-Umreifungsbandes 1 jeweils mit den Breitseiten miteinander verbunden werden, liegen in der die zu verbindenden Bandenden verarbeitenden und in der
Fig. 3 dargestellten Verbindungszone 3 die jeweiligen Funktionsschichten 1b aneinander und aufeinander. Die Verbindungszone 3 wird dabei mit Hilfe einer Schließeinrichtung 4 definiert, die sich aus zwei gegenüberliegenden und relativ zueinander beweglichen Stempeln bzw. Schließstempeln 4 aufgebaut sein mag. Zusätzliche und in die Schließstempel 4 integrierte Heizeinrichtungen 5 sorgen dafür, dass der jeweilige Schließstempel 4 auf eine gewünschte Temperatur gebracht werden kann. - Die Kernschicht 1a des Kunststoff-Umreifungsbandes 1 setzt sich überwiegend, d.h. zu mehr als 50 Gew.-%, aus Polyester zusammen. Demgegenüber handelt es sich bei der Funktionssicht 1b vorliegend um einen Kunststoff, welcher als gleichsam Füller mit einem Aktivierungsmittel 6 als Härter reagiert, sobald der Härter bzw. das Aktivierungsmittel 6 zugeführt wird. Die beschriebene Reaktion ähnelt derjenigen beim Aushärten eines Zweikomponentenklebstoffes und mag bereits bei Raumtemperaturen vonstattengehen. Im Allgemeinen erfolgt die chemische Reaktion jedoch bei erhöhten Temperaturen von typischerweise mehr als 100 °C. Hierfür sorgen die jeweiligen Heizeinrichtungen 5 in den Schließstempeln 4.
- Bei der chemischen Reaktion zwischen dem Aktivierungsmittel 6 als Härter und der Funktionssicht 1 b des Kunststoff-Umreifungsbandes 1 als Füller handelt es sich um eine Polyaddition, eine Polykondensation und/oder eine Polymerisation. Jedenfalls härten das Aktivierungsmittel 6 und der Füller bzw. die Funktionssicht 1b im Bereich der Verbindungszone 3 der zu verbindenden Enden des Kunststoff-Umreifungsbandes 1 aus und bilden dort einen Verschluss, welcher vergleichbare Festigkeiten erreicht, wie das Kunststoff-Umreifungsand 1 als solches bei einer Belastung in Längsrichtung.
- Grundsätzlich kann das Aktivierungsmittel 6 aber auch selbst als temperaturhärtendes Adhäsivmittel ausgebildet sein. In diesem Fall ist die Funktionsschicht 1 b entbehrlich und sorgt das aushärtende Aktivierungsmittel 6 alleine dafür, dass die zu verbindenden Enden des Kunststoff-Umreifungsbandes 1 den gewünschten Verschluss in der Verbindungszone 3 erfahren. Daneben ist es auch denkbar, dass das Aktivierungsmittel 6 einerseits und ein zusätzlicher Füller andererseits gemeinsam der Verbindungszone 3 zugeführt werden, um dort die beiden Enden des Kunststoff-Umreifungsbandes 1 miteinander zu koppeln. Die Funktionsweise entspricht dabei dem Aushärten eines Zweikomponentenklebstoffes. Das ist jedoch nicht dargestellt.
- Erfindungsgemäß verfügt die Verschlussvorrichtung bzw. der in den
Fig. 1 und2 schematisch dargestellte Verschlusskopf 2 für die Kunststoff-Umreifungsbänder 1 neben der die zu verbindenden Bandenden im Bereich der Verbindungszone 3 fixierenden Schließeinrichtung 4 zusätzlich noch über eine Zufuhreinrichtung 7, 8. Die Zufuhreinrichtung 7, 8 sorgt für die Zufuhr des externen und bereits besprochenen Aktivierungsmittels 6 in die Verbindungszone 3. Zu diesem Zweck kann die Zufuhreinrichtung 7, 8 an die Schließeinrichtung 4 angeschlossen werden oder auch einen Bestandteil der Schließeinrichtung 4 darstellen. - Im Ausführungsbeispiel ist die Zufuhreinrichtung 7, 8 als Kartuschenaufnahme 7 für das in Kartuschen 9 bevorratete Aktivierungsmittel 6 ausgebildet. Neben der Kartuschenaufnahme 7 verfügt die Zufuhreinrichtung 7, 8 noch über einen steuerbaren Stempel bzw. ein Stellelement 8, mit dessen Hilfe das Aktivierungsmittel 6 aus der Kartusche 9 herausgepresst wird, um es in die Verbindungszone 3 bzw. zwischen die beiden aneinander liegenden Funktionsschichten 1 b der zu verbindenden Enden des Kunststoff-Umreifungsbandes 1 zu fördern.
- Die Zufuhreinrichtung 7, 8 kann in einem nicht dargestellten Handgriff eines realisierten Handumreifungsgerätes Platz finden. D.h., der betreffende Handgriff fungiert zugleich als Zufuhreinrichtung 7, 8. Wie bereits erläutert, kann es sich bei dem Aktivierungsmittel 6 um ein temperaturhärtendes Adhäsivmittel handeln. Dann ist ein zusätzlicher Füller nicht erforderlich. Im dargestellten Ausführungsbeispiel ist das Aktivierungsmittel 6 jedoch als eine Komponente eines Zweikomponentenklebstoffes ausgelegt. In diesem Fall wird das Aktivierungsmittel 6 als Härter der als Füller fungierenden Funktionsschicht 1 b des Kunststoff-Umreifungsbandes 1 als weiterer Komponente in der Verbindungszone 3 zugeführt.
- Bei der Umreifungsvorrichtung nach den
Fig. 1 und2 handelt es sich um eine stationäre Umreifungsvorrichtung, die mit dem zuvor beschriebenen Verschlusskopf 2 bzw. der entsprechenden Verschlussvorrichtung 2 ausgerüstet ist. Zusätzlich erkennt man bei der stationären Umreifungsvorrichtung nach denFig. 1 und2 noch einen Bandführungskanal, welcher um ein Packstück 10 herumgeführt ist. Der Bandführungskanal setzt sich aus zwei Teilabschnitten 11, 12 zusammen, welche die Führungseinheit 11, 12 für das Kunststoff-Umreifungsband 1 definieren. - Tatsächlich kann auf diese Weise das Kunststoff-Umreifungsband 1 unter Berücksichtigung eines Bandführungskanales entsprechend der Darstellung nach der
Fig. 1 einfach um das betreffende Packstück 10 herumgeführt werden, wie dies prinzipiell in derDE 30 24 626 beschrieben wird. Alternativ hierzu lassen sich auch zwei Bandführungskanäle realisieren, wie dies dieFig. 2 darstellt und in der die grundsätzliche Konstruktion beschreibendenDE 10 2008 022 396 B3 im Detail erläutert ist. In beiden Fällen mag zusätzlich noch eine Greifeinrichtung vorgesehen sein, mit deren Hilfe das Kunststoff-Umreifungsband 1 um das betreffende Packstück 10 entlang des Bandführungskanals herumgeführt wird.
Claims (8)
- Verschlussvorrichtung für Kunststoff-Umreifungsbänder (1), mit wenigstens einer zu verbindende Bandenden im Bereich einer Verbindungszone (3) fixierenden Schließeinrichtung (4), wobei zusätzlich eine Zufuhreinrichtung (7, 8) für die Zufuhr eines externen Aktivierungsmittels (6) in die Verbindungszone (3) vorgesehen ist,
dadurch gekennzeichnet, dass- die Zufuhreinrichtung (7, 8) als Kartuschenaufnahme (7) für das in Kartuschen (9) bevorratete Aktivierungsmittel (6) ausgebildet und mit einem Stellelement (8) ausgerüstet ist, mit dessen Hilfe das Aktivierungsmittel (6) aus der Kartusche (9) gesteuert herausgepresst wird, um es in die Verbindungszone (3) zu fördern, wobei- die Zufuhreinrichtung (7, 8) an die Schließeinrichtung (4) angeschlossen oder Bestandteil derselben ist, und wobei- das Stellelement (8) nur jeweils dann aktiviert wird, wenn in der Schließeinrichtung (4) die zu verbindenden Bandenden des Kunststoff-Umreifungsbandes (1) platziert sind und gegeneinander für die gemeinsame Kopplung fixiert werden. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass ein Handgriff zur manuellen Beaufschlagung vorgesehen ist.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass der Handgriff zugleich als Zufuhreinrichtung (7, 8) fungiert.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Aktivierungsmittel (6) als temperaturhärtendes Adhäsivmittel ausgebildet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass das Aktivierungsmittel (6) als eine Komponente eines Zweikomponentenklebstoffes ausgebildet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass zusätzlich zu dem Aktivierungsmittel (6) als Härter ein Füller der Verbindungszone (3) zugeführt wird.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass der Füller als Bestandteil des Kunststoff-Umreifungsbandes vorliegt.
- Umreifungsvorrichtung zum Umreifen von Packstücken (10) mit Hilfe eines Kunststoff-Umreifungsbandes (1), mit einer Verschlussvorrichtung nach einem der Ansprüche 1 bis 7, und mit einer Führungseinheit (11,12) für die Führung des Kunststoff-Umreifungsbandes (1) um die Packstücke (10) herum.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014108692.9A DE102014108692A1 (de) | 2014-06-20 | 2014-06-20 | Verschlussvorrichtung für insbesondere Kunststoff-Umreifungsbänder |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2957506A1 EP2957506A1 (de) | 2015-12-23 |
| EP2957506B1 true EP2957506B1 (de) | 2017-08-09 |
Family
ID=53524560
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15172575.1A Not-in-force EP2957506B1 (de) | 2014-06-20 | 2015-06-17 | Verschlussvorrichtung für insbesondere kunststoff-umreifungsbänder |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2957506B1 (de) |
| DE (1) | DE102014108692A1 (de) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3877610A (en) * | 1974-02-01 | 1975-04-15 | Ornsteen Chemicals & Textiles | Hot melt cartridge adhesive gun |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1561989A1 (de) * | 1967-10-20 | 1970-04-23 | Egen Bellmann Gmbh Maschinenfa | Verfahren und Vorrichtung zur Herstellung maschineller Bandverschnuerungen fuer Halbfabrikate |
| DE3024626C2 (de) | 1980-06-30 | 1983-08-04 | Hoesch Werke Ag, 4600 Dortmund | Umreifungsvorrichtung |
| DE3937970A1 (de) * | 1989-11-15 | 1991-05-16 | Herbert Ferklass | Verfahren und vorrichtung zum banderolieren von waren |
| US6260337B1 (en) | 1999-10-27 | 2001-07-17 | Illinois Tool Works Inc. | Hand strapping tool |
| DE10321687A1 (de) * | 2003-05-14 | 2004-12-02 | Checkpoint Systems International Gmbh | Verfahren und Vorrichtung zur Sicherung von Gegenständen durch Umreifung |
| DE102008018894B3 (de) | 2008-04-14 | 2010-02-11 | Titan Umreifungstechnik Gmbh & Co. Kg | Pneumatisches Handumreifungsgerät |
| DE102008022396B3 (de) | 2008-05-06 | 2009-07-23 | Titan Umreifungstechnik Gmbh & Co. Kg | Verfahren zum Anlegen von flachen Umreifungsbändern um Packstücke sowie Umreifungsvorrichtungen zur Durchführung des Verfahrens |
| DE102009001544A1 (de) | 2009-02-14 | 2010-10-14 | Maschinenfabrik Gerd Mosca Ag | Umreifungsmaschine mit Bandendschalter |
| WO2010112794A1 (en) * | 2009-04-02 | 2010-10-07 | De La Rue International Limited | Apparatus and method for forming and strapping stacks of sheet documents |
| US9272799B2 (en) | 2011-10-04 | 2016-03-01 | Signode Industrial Group Llc | Sealing tool for strap |
-
2014
- 2014-06-20 DE DE102014108692.9A patent/DE102014108692A1/de not_active Withdrawn
-
2015
- 2015-06-17 EP EP15172575.1A patent/EP2957506B1/de not_active Not-in-force
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3877610A (en) * | 1974-02-01 | 1975-04-15 | Ornsteen Chemicals & Textiles | Hot melt cartridge adhesive gun |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102014108692A1 (de) | 2015-12-24 |
| EP2957506A1 (de) | 2015-12-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3781695T2 (de) | Palette. | |
| EP2116470B1 (de) | Verfahren zum Anlegen von flachen Umreifungsbändern um Packstücke sowie Umreifungsvorrichtungen zur Durchführung des Verfahrens | |
| EP1867434A2 (de) | Spann- und/oder Spreizwerkzeug mit Schrittgetriebe und einem Federantrieb zum kontinuierlichen Verlagern der beiden Spannbacken relativ zueinander | |
| DE102008022337A1 (de) | Vorrichtung und Verfahren zum automatisierten umfänglichen Umwickeln eines Kabelbaums mit einem Befestigungssystem bestehend aus einem Befestigungselement und einem Wickelband | |
| EP3649365B1 (de) | Elektromagnetisch betätigbare federkraftbremse und antriebssystem | |
| EP3217024B1 (de) | Vorrichtung und verfahren zur anbringung von funktionselementen an einem insbesondere an einem aus faserverstärkten kunststoff bestehenden bauteil | |
| EP3774270A1 (de) | Verfahren und vorrichtung zum abschneiden eines extrudates | |
| WO2019025578A2 (de) | Verfahren zum verkleben von gummi und klebstoff zum verkleben von gummi | |
| EP2423116B1 (de) | Flügelfixierverpackung | |
| EP2428452B1 (de) | Verfahren und Umreifungsvorrichtung zum Anlegen von Umreifungsbändern um Packstücke | |
| DE2527690A1 (de) | Bandhaspel zum auf- und abwickeln von metallbaendern | |
| DE102021121101A1 (de) | Vakuumhebevorrichtung, Verfahren zum Sichern eines mittels einer solchen transportierten Transportguts und Anwendung | |
| DE1536210B1 (de) | Werkzeug zum Verschnueren von Kisten,Ballen od.dgl. mit einem Band | |
| EP1943083B1 (de) | Verfahren zum bündeln von stahlbunden sowie bindeband hierfür | |
| EP2957506A1 (de) | Verschlussvorrichtung für insbesondere kunststoff-umreifungsbänder | |
| EP3290370B1 (de) | Drahtlaufvorrichtung | |
| EP0371044B1 (de) | Werkzeug für das abbinden von kabelbündeln oder dergleichen mit einem endlosen band | |
| DE102008022336A1 (de) | Wickelband zum automatisierten Umwickeln von Kabelsträngen | |
| EP2216555A1 (de) | Befestigungsanordnung sowie Spanneinrichtung und Adapter hierfür | |
| EP2868585B1 (de) | Verfahren und Vorrichtung zur Verschweißung von Umreifungsbändern aus Kunststoff | |
| DE2459770C2 (de) | Verfahren zum Verbinden von einander überlappenden Bandenden aus thermoplastischem Werkstoff | |
| DE102018205621A1 (de) | Stanznietvorrichtung mit Zuführeinheit für Niete | |
| EP3338906A1 (de) | Biegewerkzeug für eine biegepresse | |
| EP1169152A1 (de) | Vorrichtung zur verarbeitung von schliessringbolzen | |
| DE102014107356B4 (de) | Energieabsorptionsvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20160530 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| 17Q | First examination report despatched |
Effective date: 20160915 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20170406 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 916514 Country of ref document: AT Kind code of ref document: T Effective date: 20170815 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015001611 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171109 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171109 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171209 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015001611 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20180511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20180701 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180630 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180701 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180617 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20190621 Year of fee payment: 5 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20190617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170809 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20150617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170809 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502015001611 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210101 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 916514 Country of ref document: AT Kind code of ref document: T Effective date: 20200617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200617 |