EP2776686B1 - Mehrteilige, gefügte rotoren in hydraulischen nockenwellenverstellern mit fügedichtprofilen und verfahren zur herstellung der rotoren - Google Patents
Mehrteilige, gefügte rotoren in hydraulischen nockenwellenverstellern mit fügedichtprofilen und verfahren zur herstellung der rotoren Download PDFInfo
- Publication number
- EP2776686B1 EP2776686B1 EP12813263.6A EP12813263A EP2776686B1 EP 2776686 B1 EP2776686 B1 EP 2776686B1 EP 12813263 A EP12813263 A EP 12813263A EP 2776686 B1 EP2776686 B1 EP 2776686B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- elevations
- adjusting device
- fluid
- wheel
- joining
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L1/00—Valve-gear or valve arrangements, e.g. lift-valve gear
- F01L1/34—Valve-gear or valve arrangements, e.g. lift-valve gear characterised by the provision of means for changing the timing of the valves without changing the duration of opening and without affecting the magnitude of the valve lift
- F01L1/344—Valve-gear or valve arrangements, e.g. lift-valve gear characterised by the provision of means for changing the timing of the valves without changing the duration of opening and without affecting the magnitude of the valve lift changing the angular relationship between crankshaft and camshaft, e.g. using helicoidal gear
- F01L1/3442—Valve-gear or valve arrangements, e.g. lift-valve gear characterised by the provision of means for changing the timing of the valves without changing the duration of opening and without affecting the magnitude of the valve lift changing the angular relationship between crankshaft and camshaft, e.g. using helicoidal gear using hydraulic chambers with variable volume to transmit the rotating force
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L2820/00—Details on specific features characterising valve gear arrangements
- F01L2820/01—Absolute values
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49293—Camshaft making
Definitions
- the present invention relates to a camshaft adjusting device for an internal combustion engine having a stator and a cooperating with the stator rotor wheel, wherein the stator is driven to rotate about an axis of rotation and wherein the rotor is connectable to a camshaft of the internal combustion engine, wherein the stator has radially inwardly facing stator vanes between which arranged on the rotor wheel radially outwardly facing rotor blades, so that between the stator and the rotor blades fluid chambers are formed, which are acted upon by fluid passages with a pressurized fluid, and wherein the rotor wheel has a first part body and a second part body which with respective joined joint surfaces are joined together and wherein recesses are introduced in at least one of the joining surfaces in order to form the fluid channels at least in sections. Furthermore, the invention relates to a method for producing a camshaft adjusting device for an internal combustion engine.
- the camshaft adjusting device has a stator wheel designated as a drive wheel and in which a rotor wheel is accommodated, which is designated as a wheel hub. Disposed on the wheel hub are a plurality of radially outwardly extending vanes extending into fluid chambers formed between boundary walls of the stator vanes extending radially inwardly from the drive wheel.
- the wings are thereby bounded on a first side by a first fluid chamber and on an opposite, second side by a second fluid chamber.
- a fluid chamber at a first side of the rotor blades is subjected to a higher fluid pressure than the opposing fluid chamber on the second side, an angular rotation of the rotor wheel against the stator wheel takes place about the axis of rotation of the camshaft adjusting device.
- the stator is driven for example via a traction means, such as a chain, or by means of a toothing.
- the drive wheel is limited in the embodiment shown by side walls, and a side wall has a sprocket around which a chain can be performed to drive the camshaft adjusting device about the axis of rotation.
- fluid channels are shown, which are referred to as pressure medium channels.
- the pressure medium channels are introduced into the wheel hub by drilling operations, resulting in disadvantages for the production of the camshaft adjusting device.
- the wheel hub and drive wheel are often fabricated by sinter metallurgical processes, thereby complicating subsequent drilling operations.
- the DE 10 2010 013 928 A1 describes a camshaft adjusting device having a rotor wheel through which fluid passages extend radially to connect a hub-side fluid distribution chamber with the fluid chambers between the vanes of the rotor wheel. It is indicated that the illustrated long axial channels and the first and second radial channels are formed as bores in the material of the green body [0042]. Consequently, there are also disadvantages in the processing of the green body, since the machining of the green body also causes disadvantages.
- the DE102009053600 A1 describes a camshaft adjusting device, in which the joining surfaces of two rotor parts have fluid channels, and wherein these joining surfaces are glued together, which produces a seal.
- the rotor wheel is formed by two partial bodies with respective joining surfaces, in which depressions are introduced, so that the fluid channels are formed by a mutual joining of the partial bodies by means of the depressions.
- a disadvantage however, an undefined contact behavior of the joining surfaces when the body parts are brought to one another, since these often do not rest sufficiently flat against each other due to shape tolerances of the usually powder metallurgically produced part body.
- camshaft adjusting device for an internal combustion engine, with which the disadvantages of the prior art described above are overcome, in particular the object, a To provide camshaft adjusting with an improved rotor wheel, which is formed of two part bodies and the improved are joined together.
- the invention includes the technical teaching that in or on at least one joining surface at least one sealing means is provided, which is designed such that the fluid channels are sealed and whereby a defined contact of the brought together joining surfaces is created.
- the invention is based on the idea of providing at least one sealing means in or on at least one joining surface in order to create a defined contact of the joining surfaces against one another and to seal the fluid channels against each other.
- a pressure medium in particular a pressure oil
- sealing the fluid channels sealing means are therefore provided according to the invention, since an effective sealing of the fluid channels formed by the wells due to the undefined contact behavior of the joining surfaces is not achieved by the mere bringing together of the part body.
- a deviation in shape of the joining surfaces can prevent a seal, if, for example, several micrometers of air remain between limited areas of the joining surfaces.
- the sealing means may have elevations which are arranged on at least one of the joining surfaces.
- the elevations can be plastically deformed during the joining of the part bodies, for example during a pressing together be to provide a sealing contact with the mating joining surface even with dimensional and position tolerances of the joining surfaces and the elevations themselves.
- the elevations may in particular be sufficient that the elevations have a height of only a few tenths of a millimeter.
- the sealing means may have the elevations in a first part body opposite notches in the second part body, which are arranged on at least one of the joining surfaces and with which the elevations cooperate sealingly after joining the part body.
- the sealing operative connection between the elevations and the indentations arises, in particular, in that after the joining of the part bodies, the elevations can at least partially engage in the indentations, for example even without a plastic deformation of the elevations associated with the joining.
- a spring-groove connection can be formed, whereby finally a sealing effect of the recesses in a first joining surface is achieved against an opposite second joining surface.
- the elevations may be embodied in their geometric configuration corresponding to the notches, and the elevations may, for example, have a cross-sectional shape that also corresponds to the cross-sectional shape of the notches.
- the elevations and the notches may immediately overlie the depressions in the joining surfaces in their contours.
- the elevations and the notches have a course which corresponds to the contour of the depressions in the joining surfaces through which the fluid channels are formed.
- the elevations and / or the notches may also be spaced from the depressions, and it may be sufficient to provide the elevations and / or notches only between at least two depressions in the joining surface of the part bodies.
- the elevations and / or the notches may have a height or a depth of 0.5 mm to 2 mm and preferably of 1 mm, wherein the elevations and / or the notches in particular by a pressing operation can be introduced into the sintered component.
- the elevations and / or the indentations can be introduced by a pressing process in the green compact of the sintered component.
- the elevations can cooperate with the indentations such that a positioning of the part bodies relative to one another is made possible by engagement of the elevations in the indentations, wherein a preferably mechanically loadable connection between the part bodies is formed, in particular by the engagement of the elevations in the indentations , Due to the presence of the elevations and the corresponding notches formed on the opposing part body, a positioning aid of the part bodies can be formed relative to each other.
- the partial bodies can be "stretched" onto one another, and the arrangement of the elevations and, corresponding to these, the arrangement of the notches on the opposite partial body can be provided such that the partial bodies can only be brought together in their required rotational position.
- the joining surfaces can be completely brought together, since only then the elevations are brought in opposite position to the notches, and to intervene in these. Only when the elevations intervene in the indentations, a plane contact of the two joining surfaces to each other can be achieved.
- the elevations and / or the indentations can be introduced in the green compact of a part body produced from a sintered component, in particular the elevations can be formed integrally with the part body and of the same material.
- the elevations and the notches are formed in each case or together as deformable, in particular plastically deformable joining profiles.
- the elevations relative to the indentations may have a lateral oversize, so that the elevations must be pressed into the indentations when the sub-bodies are brought together until the joining surfaces lie flush against each other.
- the sealing effect of the notches engaging in the notches is improved if the elevations experience at least slight plastic deformation when they are pressed into the notches.
- the axis of rotation of the rotor wheel can form a surface normal on the joining plane of the part bodies.
- the joining plane corresponds to the plane of extension of the joined surfaces of the partial bodies.
- the rotor wheel can also be designed in several parts, and the respective division planes of the partial bodies can, for example, each extend radially between the rotor blades.
- the rotor wheel can be formed by a component produced by powder metallurgy; in particular, at least one, preferably both partial body can be a component produced by powder metallurgy, in particular a sintered component.
- a powder metallurgical method is preferably suitable for achieving required strength properties of the component and for avoiding machining of the component, which is expensive. If the rotor wheel is made of a sintered component, the advantages of the production of the fluid channels according to the invention by depressions in the wing surfaces can be used particularly advantageously since they do not have to be produced by cutting.
- a green compact is first pressed, which already has the geometric shape of the component to be produced. Subsequently, the green compact is sintered. Therefore, it is particularly advantageous if the depressions in the joining surfaces of the sintered components are already introduced into the green bodies for producing the partial bodies.
- the introduction of the depressions can preferably be effected by a pressing operation.
- the rotor wheel may include fluid distribution spaces, wherein the fluid channels between fluid distribution spaces and associated fluid chambers extend at least partially radially through the rotor wheel.
- the fluid distribution spaces may be formed on the inside of the hub of the rotor wheel, so that the fluid channels extend radially between the hub inner side and the fluid chambers.
- a further fluid distribution chamber can be provided on the plan side on the hub of the rotor wheel, and the fluid channels can have a radial extension over a first gate and an axial extension through the main body of the rotor wheel via a second section.
- the depressions can be introduced into the joining surfaces such that the radially extending fluid channels formed by the depressions merge into the axial section.
- the object of the present invention is furthermore achieved by a method for producing a camshaft adjusting device for an internal combustion engine having a stator wheel and a rotor wheel cooperating with the stator wheel, wherein the stator wheel is driven to rotate about an axis of rotation and wherein the rotor wheel is connectable to a camshaft of the internal combustion engine, wherein the stator has radially inwardly facing stator vanes, between which arranged on the rotor radially extending rotor blades extend, so that between the stator and the rotor blades fluid chambers are formed.
- the rotor wheel is formed from a first and a second part body, wherein the part bodies are joined together with respective joining surfaces brought together and wherein depressions are introduced in at least one of the joining surfaces in order to form the fluid channels at least in sections.
- the fluid chambers can be acted upon by fluid channels with a pressurized fluid.
- the method comprises the steps of providing at least one sealant in or on at least one joining surface, such that the fluid channels are sealed, a defined abutment of the brought together joining surfaces is provided and the joining of the part bodies is ensured by bringing the joining surfaces together. Finally, the joining of the part body, the fluid channels are formed by the wells.
- the depressions which are open on one side and which, for example, are U-shaped, are closed by the opposing counter surface. It is also possible to introduce recesses in both joining surfaces, which form the fluid channels when the joining surfaces are assembled in an opposing arrangement in order, for example, to increase the flow cross section of the fluid channels.
- the method comprises in particular the introduction of sealing means in the form of elevations and on an opposite joining surface of indentations.
- the elevations and / or the notches are introduced into the part body already during production, and the part bodies can be produced by a powder metallurgical sintering method.
- green bodies of the partial bodies are first produced, wherein the elevations and / or the depressions are introduced, for example by a pressing process in the green compacts or they are introduced directly during the pressing of the green compact.
- camshaft adjusting device described above can also be taken into account for the method according to the invention for producing the camshaft adjusting device.
- FIG. 1 shows by way of example in a perspective view of a camshaft adjusting device 1, as this can find application for an internal combustion engine.
- the camshaft adjusting device 1 is substantially rotationally symmetrical around a rotation axis 12 and has a stator wheel 10 and a rotor wheel 11 cooperating with the stator wheel 10.
- the stator 10 has five radially inwardly facing stator blades 13, and on the rotor wheel 11 five radially outwardly facing rotor blades 14 are arranged. Between the stator vanes 13, gaps are formed into which the rotor vanes 14 extend.
- 14 fluid chambers 15 and 16 are formed between the stator vanes 13 and the rotor blades, and with a relative rotation of the rotor wheel 11 relative to the stator 10 about the rotation axis 12, the volume of a first fluid chamber 15 can be reduced while the volume of the opposing fluid chamber 16 increases , It is particularly advantageous if the stator wheel and / or the rotor wheel are produced by powder metallurgy.
- the fluid chambers 15 and 16 are acted upon by fluid passages 17 and 18 with a pressurized fluid, and when, for example, a fluid chamber 15 is acted upon by a fluid pressure, thereby the volume of the fluid chamber 15 while reducing the volume of the fluid chamber 16 can be increased.
- a fluid chamber 15 is acted upon by a fluid pressure
- the volume of the fluid chamber 15 while reducing the volume of the fluid chamber 16 can be increased.
- the stator wheel 10 is driven by the crankshaft of the internal combustion engine via a traction means, then a camshaft which is brought into contact with the rotor wheel 11 can lead or lag in its angular position relative to the rotation of the crankshaft, thereby changing the valve timing of the internal combustion engine ,
- the pressurization takes place for the illustrated camshaft adjusting device 1 for all five fluid chambers 15 or all five fluid chambers 16 alike, and the fluid channels 17 and 18 are fed to the respective fluid chambers 15 and 16 through common fluid distribution spaces.
- FIG. 2 shows a perspective view of a rotor wheel 11 of a camshaft adjusting device 1, wherein the rotor wheel 11 is formed from a first part body 19 and a second part body 20 and the part body 19 and 20 are arranged plane-superimposed on respective joining surfaces.
- the joining surfaces of the partial body 19 and 20 depressions are introduced, through which the fluid channels 17 and 18 are formed, as shown in more detail in the other figures.
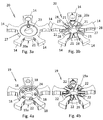
- FIGS. 3a and 3b show a partial body 20 for forming a rotor wheel 11 according to FIG. 2
- FIG. 3a is the partial body 20 from a first side and in FIG. 3b shown from an opposite second side.
- the partial body 20 has a hub part 27, and from the hub part 27, five rotor blades 14 extend radially outward.
- the recesses 21 extend radially between a fluid distribution chamber 23 in the middle of the hub portion 27 outwardly into a region between the rotor blades 14, through which the later fluid chambers 15 and 16 are formed.
- Adjacent to the depressions 21, counter-surfaces 28 are shown which cover the depressions 22 in the partial body 19 when the partial bodies 19 and 20 with their joining surfaces 19a and 20a are placed flat on one another.
- the partial body 19 is shown in a front view and in a rear view.
- a recesses 22 are introduced, which extend radially beyond the joining surface 19 a of the hub member 29 to the outside.
- the part body 19 has on an outer side a fluid distribution chamber 24, and from the fluid distribution chamber 24 extend a plurality of fluid channels 18, which open into the recesses 22 on the joining surface 19 a of the body part 19.
- the fluid chamber 15 is fed via the fluid channel 17, which is formed by the recesses 21.
- the fluid distribution chamber 24 serves to feed the fluid chambers 16, which are connected to the fluid distribution chamber 24 via the fluid channels 18, and the fluid channels 18 are formed by the recesses 22.
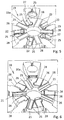
- FIG. 5 shows a detailed view of the body part 19, and on the joining surface 19a of the body part 19 a plurality of recesses 22 are introduced.
- the recesses 22 are bounded with ridges 25 to form a sealant 25.
- the elevations 25 protrude beyond the joining surface 19a, and can be introduced from a green compact into the joining surface 19a by a pressing process during the production of the part body 19.
- FIG. 6 shows the partial body 20, which can be joined via a joining surface 20a with the joining surface 19a of the partial body 19.
- Notches 26 are made in the joining surface 20a, and when joining the part bodies 19 and 20, the elevations 25 in the part body 19 can engage in the notches 26 in the part body 20.
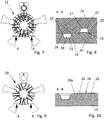
- FIG. 8 shows a cross section through the rotor wheel 11 according to the section line AA, as in FIG. 7 shown.
- the cross section along the section line AA shows a first fluid channel 18, which is formed by a recess 21 in the partial body 20, and the fluid channel 17 is formed by a recess 22 in the partial body 19.
- the partial body 19 has elevations 25, which engage in the notches 26, which are introduced in the partial body 20. It is shown that the elevations 25 have the same cross-sectional shape as the notches 26 to form a corresponding sealing effect, alternatively, the cross-sectional shapes may also be different.
- FIG. 10 shows a cross section through the part body 20 along the section line BB, as in FIG. 9 is shown.
- the sectional view shows the counter surface 28, which is bounded by the notches 26. It is further shown that the mating surface 28 is formed increased relative to the joining surface 20a of the partial body 20. As a result, a better sealing effect for sealing the opposite fluid channel 17 is achieved, see FIG. 8 ,
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Valve Device For Special Equipments (AREA)
Description
- Die vorliegende Erfindung betrifft eine Nockenwellenverstelleinrichtung für eine Brennkraftmaschine mit einem Statorrad und einem mit dem Statorrad zusammenwirkenden Rotorrad, wobei das Statorrad um eine Rotationsachse rotierend angetrieben ist und wobei das Rotorrad mit einer Nockenwelle der Brennkraftmaschine verbindbar ist, wobei das Statorrad radial nach innen weisende Statorflügel aufweist, zwischen denen sich am Rotorrad angeordnete radial nach außen weisende Rotorflügel erstrecken, sodass zwischen den Statorflügeln und den Rotorflügeln Fluidkammern gebildet sind, die durch Fluidkanäle mit einem Druckfluid beaufschlagbar sind, und wobei das Rotorrad einen ersten Teilkörper und einen zweiten Teilkörper aufweist, die mit jeweiligen aneinander gebrachten Fügeflächen miteinander gefügt sind und wobei in wenigstens einer der Fügeflächen Vertiefungen eingebracht sind, um die Fluidkanäle zumindest abschnittsweise zu bilden. Weiterhin betrifft die Erfindung ein Verfahren zur Herstellung einer Nockenwellenverstelleinrichtung für eine Brennkraftmaschine.
- Aus der
DE 199 62 981 A1 ist eine Nockenwellenverstelleinrichtung für eine Brennkraftmaschine bekannt. Die Nockenwellenverstelleinrichtung weist ein als Antriebsrad bezeichnetes Statorrad auf und in welchem ein Rotorrad aufgenommen ist, das als Radnabe bezeichnet ist. An der Radnabe sind mehrere sich radial nach außen erstreckende Flügel angeordnet, die sich in Fluidkammern hinein erstrecken, die zwischen Begrenzungswänden der Statorflügel gebildet sind, die sich vom Antriebsrad radial nach innen erstrecken. Die Flügel sind dadurch auf einer ersten Seite durch eine erste Fluidkammer und auf einer gegenüberliegenden, zweiten Seite durch eine zweite Fluidkammer begrenzt. Wird eine Fluidkammer an einer ersten Seite der Rotorflügel mit einem höheren Fluiddruck beaufschlagt als die gegenüberliegende Fluidkammer auf der zweiten Seite, so erfolgt eine Winkelverdrehung des Rotorrades gegen das Statorrad um die Rotationsachse der Nockenwellenverstelleinrichtung. Das Statorrad wird beispielsweise über ein Zugmittel, beispielsweise eine Kette, oder mittels einer Verzahnung angetrieben. Das Antriebsrad ist im gezeigten Ausführungsbeispiel durch Seitenwände begrenzt, und eine Seitenwand weist einen Zahnkranz auf, um den eine Kette geführt werden kann, um die Nockenwellenverstelleinrichtung um die Rotationsachse rotierend anzutreiben. - Um die gezeigten Fluidkammern mit einem Fluiddruck zu beaufschlagen, beispielsweise durch ein Drucköl, sind Fluidkanäle gezeigt, die als Druckmittelkanäle bezeichnet sind. Die Druckmittelkanäle sind in die Radnabe durch Bohrbearbeitungen eingebracht, wodurch sich Nachteile zur Herstellung der Nockenwellenverstelleinrichtung ergeben. Insbesondere sind die Radnabe und das Antriebsrad häufig durch sintermetallurgische Verfahren hergestellt, wodurch anschließende Bohrvorgänge erschwert werden.
- Die
DE 10 2010 013 928 A1 beschreibt eine Nockenwellenverstelleinrichtung mit einem Rotorrad, durch die sich Fluidkanäle radial erstrecken, um einen nabenseitigen Fluidverteilerraum mit den Fluidkammern zwischen den Flügeln des Rotorrades zu verbinden. Dabei ist angegeben, dass die dargestellten langen Axialkanäle sowie die ersten und zweiten Radialkanäle als Bohrungen im Material des Grünkörpers ausgebildet sind [0042]. Folglich entstehen auch bei der Bearbeitung des Grünkörpers Nachteile, da auch die spanende Bohrbearbeitung des Grünkörpers Nachteile hervorruft. - Die
DE102009053600 A1 beschreibt eine Nockenwellenverstelleinrichtung, bei der die Fügeflächen zweier Rotorteile Fluidkanäle aufweisen, und wobei diese Fügeflächen miteinander verklebt werden, was eine Abdichtung erzeugt. - Schließlich beschreibt die
DE 10 2008 028 640 A1 eine Nockenwellenverstelleinrichtung für eine Brennkraftmaschine mit einem Statorrad und einem Rotorrad, wobei das Statorrad um eine Rotationsachse rotierend angetrieben ist und wobei das Rotorrad mit einer Nockenwelle der Brennkraftmaschine verbunden werden kann. Das Statorrad besitzt radial nach innen weisende Körperabschnitte, zwischen denen sich am Rotorrad angeordnete radial nach außen gerichtete Schwenkflügel erstrecken, sodass zwischen den Körperabschnitten und den Schwenkflügeln Arbeitskammern gebildet sind, die durch Fluidkanäle mit einem Druckfluid beaufschlagbar sind. Das Rotorrad ist durch zwei Teilkörper mit jeweiligen Fügeflächen gebildet, in denen Vertiefungen eingebracht sind, sodass durch ein gegenseitiges Fügen der Teilkörper mittels der Vertiefungen die Fluidkanäle gebildet werden. Nachteilhaft ist jedoch ein undefiniertes Kontaktverhalten der Fügeflächen, wenn die Teilkörper aufeinander gebracht werden, da diese aufgrund von Formtoleranzen der meist pulvermetallurgisch hergestellten Teilkörper häufig nicht hinreichend plan aneinander anliegen. - Es ist die Aufgabe der vorliegenden Erfindung, eine Nockenwellenverstelleinrichtung für eine Brennkraftmaschine zu schaffen, mit der die Nachteile des vorstehend beschriebenen Standes der Technik überwunden werden, insbesondere ergibt sich die Aufgabe, eine Nockenwellenverstelleinrichtung mit einem verbesserten Rotorrad zu schaffen, das aus zwei Teilkörpern gebildet ist und die verbessert miteinander fügbar sind.
- Diese Aufgabe wird ausgehend von einer Nockenwellenverstelleinrichtung gemäß dem Oberbegriff des Anspruches 1 und ausgehend von einem Verfahren gemäß dem Oberbegriff des Anspruches 14 mit den jeweils kennzeichnenden Merkmalen gelöst. Vorteilhafte Weiterbildungen der Erfindungen sind in den jeweils abhängigen Ansprüchen angegeben.
- Die Erfindung schließt die technische Lehre ein, dass in oder auf zumindest einer Fügefläche wenigstens ein Dichtmittel vorgesehen ist, das derart ausgebildet ist, dass die Fluidkanäle abgedichtet sind und wodurch eine definierte Anlage der aufeinander gebrachten Fügeflächen geschaffen ist.
- Die Erfindung geht dabei von dem Gedanken aus, in oder auf zumindest einer Fügefläche wenigstens ein Dichtmittel vorzusehen, um eine definierte Anlage der Fügeflächen gegeneinander zu schaffen und um die Fluidkanäle gegeneinander abzudichten. Zur Aktivierung der Nockenwellenverstelleinrichtung wird ein Druckmittel, insbesondere ein Drucköl, mit einem Überdruck durch die Fluidkanäle geleitet. Insbesondere zur Abdichtung der Fluidkanäle sind daher erfindungsgemäß Dichtmittel vorgesehen, da durch das bloße Aufeinanderbringen der Teilkörper über die Fügeflächen eine wirkungsvolle Abdichtung der durch die Vertiefungen gebildeten Fluidkanäle aufgrund des undefinierten Kontaktverhaltens der Fügeflächen nicht erreicht wird.
- Insbesondere kann eine Formabweichung der Fügeflächen eine Abdichtung verhindern, wenn beispielsweise mehrere Mikrometer Luft zwischen begrenzten Bereichen der Fügeflächen verbleibt. Erst durch die erfindungsgemäßen Dichtmittel in oder auf zumindest einer, jedoch vorzugsweise auf beiden Fügeflächen, wird dieser Nachteil überwunden, und durch die Dichtmittel entsteht eine definierte Anlage einer den Dichtmitteln gegenüberliegenden Fügefläche mit den Dichtmitteln selbst.
- Gemäß einer möglichen Ausführungsform können die Dichtmittel Erhöhungen aufweisen, die auf zumindest einer der Fügeflächen angeordnet sind. Die Erhöhungen können beim Fügen der Teilkörper, beispielsweise bei einem Aufeinanderpressen, plastisch verformt werden, um einen dichtenden Kontakt zur Gegen- Fügefläche auch bei Maß- und Lagetoleranzen der Fügeflächen und der Erhöhungen selbst zu schaffen. Hierzu kann es insbesondere hinreichend sein, dass die Erhöhungen eine Höhe von nur wenigen Zehntel Millimetern aufweisen.
- Weiterhin können die Dichtmittel den Erhöhungen in einem ersten Teilkörper gegenüberliegende Einkerbungen im zweiten Teilkörper aufweisen, die auf zumindest einer der Fügeflächen angeordnet sind und mit denen die Erhöhungen nach dem Fügen der Teilkörper dichtend zusammenwirken. Die dichtende Wirkverbindung zwischen den Erhöhungen und den Einkerbungen entsteht insbesondere dadurch, dass nach dem Fügen der Teilkörper die Erhöhungen wenigstens teilweise in die Einkerbungen eingreifen können, beispielsweise auch ohne dass eine plastische Verformung der Erhöhungen mit dem Fügen einhergeht. Durch das Fügen kann vielmehr eine Feder-Nut-Verbindung gebildet werden, wodurch schließlich eine Dichtwirkung der Vertiefungen in einer ersten Fügefläche gegen eine gegenüberliegende zweite Fügefläche erreicht wird. Die Erhöhungen können dabei in ihrer geometrischen Ausgestaltung korrespondierend zu den Einkerbungen ausgeführt sein, und die Erhöhungen können beispielsweise eine Querschnittsform aufweisen, die auch der Querschnittsform der Einkerbungen entspricht.
- Nach einem bevorzugten möglichen Ausführungsbeispiel können die Erhöhungen und die Einkerbungen die Vertiefungen in den Fügeflächen in ihrer Kontur unmittelbar beranden. Dabei weisen die Erhöhungen und die Einkerbungen einen Verlauf auf, der der Kontur der Vertiefungen in den Fügeflächen entspricht, durch die die Fluidkanäle gebildet werden. Nach einem weiteren Ausführungsbeispiel können die Erhöhungen und/oder die Einkerbungen jedoch auch einen Abstand zu den Vertiefungen aufweisen, und es kann hinreichend sein, die Erhöhungen und/oder Einkerbungen lediglich zwischen wenigstens zwei Vertiefungen in der Fügefläche der Teilkörper vorzusehen. Bereits durch das Vorhandensein der Dichtmittel, unabhängig vom geometrischen Verlauf der Vertiefungen in den Fügeflächen, können mehrere Fluidkanäle im Rotorrad fluidisch voneinander getrennt und abgedichtet werden.
- Beispielsweise können die Erhöhungen und/oder die Einkerbungen eine Höhe beziehungsweise eine Tiefe von 0,5 mm bis 2 mm und vorzugsweise von 1 mm aufweisen, wobei die Erhöhungen und/oder die Einkerbungen insbesondere durch einen Pressvorgang in das Sinterbauteil eingebracht sein können. Insbesondere können die Erhöhungen und/oder die Einkerbungen durch einen Pressvorgang in den Grünling des Sinterbauteils eingebracht werden.
- Mit noch weiterem Vorteil können die Erhöhungen mit den Einkerbungen derart zusammenwirken, dass durch ein Eingreifen der Erhöhungen in die Einkerbungen eine Positionierung der Teilkörper zueinander ermöglicht wird, wobei insbesondere durch das Eingreifen der Erhöhungen in die Einkerbungen eine vorzugsweise mechanisch belastbare Verbindung zwischen den Teilkörpern gebildet wird. Durch das Vorhandensein der Erhöhungen und der korrespondierend zu diesen ausgebildeten Einkerbungen am gegenüberliegenden Teilkörper kann eine Positionierhilfe der Teilkörper zueinander gebildet werden. Insbesondere können die Teilkörper aufeinander "gestreckt" werden, und die Anordnung der Erhöhungen und korrespondierend zu diesen die Anordnung der Einkerbungen am gegenüberliegenden Teilkörper können so vorgesehen sein, dass die Teilkörper nur in ihrer geforderten rotatorischen Position aufeinander gebracht werden können. Erst wenn die Teilkörper in eine zueinander korrekte Position gebracht sind, können die Fügeflächen vollständig aneinander gebracht werden, da nur dann die Erhöhungen in gegenüberliegender Position zu den Einkerbungen gebracht sind, und um in diese einzugreifen. Erst wenn die Erhöhungen in die Einkerbungen eingreifen, kann eine Plananlage der beiden Fügeflächen zueinander erzielt werden.
- Die Erhöhungen und/oder die Einkerbungen können im Grünling eines aus einem Sinterbauteil hergestellten Teilkörpers eingebracht werden, insbesondere können die Erhöhungen einteilig und materialeinheitlich mit dem Teilkörper ausgebildet sein.
- Weiterhin ist es vorteilhaft, wenn die Erhöhungen und die Einkerbungen jeweils oder gemeinsam als verformbare, insbesondere plastisch verformbare Fügeprofile ausgebildet werden. Beispielsweise können die Erhöhungen gegenüber den Einkerbungen ein laterales Übermaß aufweisen, sodass die Erhöhungen in die Einkerbungen eingepresst werden müssen, wenn die Teilkörper aufeinander gebracht werden, bis die Fügeflächen plan aufeinander anliegen. Insbesondere die Dichtwirkung der in die Einkerbungen eingreifenden Erhöhungen wird verbessert, wenn die Erhöhungen eine zumindest leichte plastische Verformung erfahren, wenn diese in die Einkerbungen eingepresst werden.
- Mit besonderem Vorteil kann die Rotationsachse des Rotorrades auf der Fügeebene der Teilkörper eine Flächennormale bilden. Die Fügeebene entspricht dabei der Erstreckungsebene der aufeinander gebrachten Fügeflächen der Teilkörper. Alternativ kann das Rotorrad auch mehrteilig ausgebildet sein, und die jeweiligen Teilungsebenen der Teilkörper können sich beispielsweise jeweils radial zwischen den Rotorflügeln erstrecken.
- Mit weiterem Vorteil kann das Rotorrad durch ein pulvermetallurgisch hergestelltes Bauteil gebildet werden, insbesondere können wenigstens ein, vorzugsweise beide Teilkörper ein pulvermetallurgisch hergestelltes Bauteil, insbesondere ein Sinterbauteil sein. Zur Herstellung eines Rotorrades für eine Nockenwellenverstelleinrichtung eignet sich bevorzugt ein pulvermetallurgisches Verfahren, um geforderte Festigkeitseigenschaften des Bauteils zu erzielen und eine spanende Bearbeitung des Bauteils, welche aufwendig ist, zu vermeiden. Wird das Rotorrad aus einem Sinterbauteil bereitgestellt, so können die Vorteile der erfindungsgemäßen Herstellung der Fluidkanäle durch Vertiefungen in den Flügelflächen besonders vorteilhaft genutzt werden da diese nicht spanend erzeugt werden müssen.
- Zur pulvermetallurgischen Herstellung von Sinterbauteilen wird zunächst ein Grünling gepresst, der bereits die geometrische Form des zu erzeugenden Bauteils aufweist. Anschließend wird der Grünling gesintert. Daher ist es von besonderem Vorteil, wenn die Vertiefungen in den Fügeflächen der Sinterbauteile bereits in den Grünlingen zur Herstellung der Teilkörper eingebracht werden. Das Einbringen der Vertiefungen kann dabei bevorzugt durch einen Pressvorgang erfolgen.
- Das Rotorrad kann Fluidverteilerräume aufweisen, wobei sich die Fluidkanäle zwischen Fluidverteilerräumen und zugeordneten Fluidkammern wenigstens teilweise radial durch das Rotorrad hindurch erstrecken. Die Fluidverteilerräume können innenseitig der Nabe des Rotorrades gebildet sein, sodass sich die Fluidkanäle radial zwischen der Nabeninnenseite und den Fluidkammern erstrecken. Ein weiterer Fluidverteilerraum kann planseitig an der Nabe des Rotorrades vorgesehen sein, und die Fluidkanäle können über einen ersten Anschnitt eine radiale Erstreckung und über einen zweiten Abschnitt eine axiale Erstreckung durch den Grundkörper des Rotorrades aufweisen. Dabei können die Vertiefungen so in die Fügeflächen eingebracht werden, dass die durch die Vertiefungen gebildeten radial verlaufenden Fluidkanäle in den axialen Abschnitt übergehen.
- Die Aufgabe der vorliegenden Erfindung wird weiterhin gelöst durch ein Verfahren zur Herstellung einer Nockenwellenverstelleinrichtung für eine Brennkraftmaschine mit einem Statorrad und einem mit dem Statorrad zusammenwirkenden Rotorrad, wobei das Statorrad um eine Rotationsachse rotierend angetrieben ist und wobei das Rotorrad mit einer Nockenwelle der Brennkraftmaschine verbindbar ist, wobei das Statorrad radial nach innen weisende Statorflügel aufweist, zwischen denen sich am Rotorrad angeordnete radial nach außen weisende Rotorflügel erstrecken, sodass zwischen den Statorflügeln und den Rotorflügeln Fluidkammern gebildet sind. Das Rotorrad ist aus einem ersten und einem zweiten Teilkörper gebildet, wobei die Teilkörper mit jeweiligen aneinander gebrachten Fügeflächen miteinander gefügt werden und wobei in wenigstens einer der Fügeflächen Vertiefungen eingebracht sind, um die Fluidkanäle zumindest abschnittsweise zu bilden. Die Fluidkammern sind durch Fluidkanäle mit einem Druckfluid beaufschlagbar. Erfindungsgemäß umfasst das Verfahren die Schritte des Vorsehens wenigstens eines Dichtmittels in oder auf zumindest einer Fügefläche, derart, dass die Fluidkanäle abgedichtet sind, dass eine definierte Anlage der aufeinander gebrachten Fügeflächen geschaffen ist und das Fügen der Teilkörper durch ein Aufeinanderbringen der Fügeflächen gewährleistet ist. Schließlich werden durch das Fügen der Teilkörper die Fluidkanäle durch die Vertiefungen gebildet. Beim Fügen der Teilkörper durch ein Aufeinanderbringen der Fügeflächen werden die einseitig offenen Vertiefungen, die beispielsweise U-förmig ausgebildet sind, durch die gegenüberliegende Gegenfläche verschlossen. Auch ist es möglich, in beide Fügeflächen Vertiefungen einzubringen, die bei einem Aufeinanderfügen der Fügeflächen in einer sich gegenüberliegenden Anordnung die Fluidkanäle bilden, um beispielsweise den Strömungsquerschnitt der Fluidkanäle zu vergrößern.
- Das Verfahren umfasst insbesondere das Einbringen von Dichtmitteln in Form von Erhöhungen und auf einer gegenüberliegenden Fügefläche von Einkerbungen. Die Erhöhungen und/oder die Einkerbungen werden bereits bei Herstellung der Teilkörper in diese eingebracht, und die Teilkörper können durch ein pulvermetallurgisches Sinterverfahren hergestellt werden. Dabei werden zunächst Grünlinge der Teilkörper hergestellt, wobei die Erhöhungen und/oder die Vertiefungen beispielsweise durch ein Pressverfahren in die Grünlinge eingebracht werden bzw. diese direkt beim Pressen des Grünlings eingebracht werden.
- Die vorstehend beschriebenen Merkmale und Vorteile der Nockenwellenverstelleinrichtung können für das erfindungsgemäße Verfahren zur Herstellung der Nockenwellenverstelleinrichtung ebenfalls Berücksichtigung finden.
- Weitere, die Erfindung verbessernde Maßnahmen werden nachstehend gemeinsam mit der Beschreibung eines bevorzugten Ausführungsbeispiels der Erfindung anhand der Figuren näher dargestellt. Es zeigt:
- Figur 1
- eine perspektivische Ansicht einer Nockenwellenverstelleinrichtung,
- Figur 2
- eine perspektivische Ansicht eines Rotorrades der Nockenwellenverstelleinrichtung gemäß
Figur 1 , - Figur 3a
- einen ersten Teilkörper eines Rotorrades in einer ersten Ansicht,
- Figur 3b
- den ersten Teilkörper des Rotorrades gemäß
Figur 3a in einer weiteren Ansicht, - Figur 4a
- einen zweiten Teilkörper des Rotorrades in einer ersten Ansicht,
- Figur 4b
- den zweiten Teilkörper des Rotorrades gemäß
Figur 4a , - Figur 5
- eine perspektivische Teilansicht eines Teilkörpers des Rotorrades mit Vertiefungen zur Bildung von Fluidkanälen,
- Figur 6
- eine Teilansicht eines weiteren Teilkörpers mit Fluidkanälen,
- Figur 7
- die Draufsicht auf die Nockenwellenverstelleinrichtung mit einem gezeigten Schnittverlauf,
- Figur 8
- die Schnittansicht durch die Nockenwellenverstelleinrichtung gemäß dem Schnittverlauf in
Figur 7 , - Figur 9
- die Draufsicht auf einen Teilkörper mit einem gezeigten Schnittverlauf und
- Figur 10
- die Schnittansicht durch den Teilkörper gemäß dem Schnittverlauf in
Figur 9 . -
Figur 1 zeigt beispielhaft in einer perspektivischen Ansicht eine Nockenwellenverstelleinrichtung 1, wie diese für eine Brennkraftmaschine Anwendung finden kann. Die Nockenwellenverstelleinrichtung 1 ist um eine Rotationsachse 12 im Wesentlichen rotationssymmetrisch ausgebildet und weist ein Statorrad 10 und ein mit dem Statorrad 10 zusammenwirkendes Rotorrad 11 auf. Das Statorrad 10 weist fünf radial nach innen weisende Statorflügel 13 auf, und am Rotorrad 11 sind fünf radial nach außen weisende Rotorflügel 14 angeordnet. Zwischen den Statorflügeln 13 sind Zwischenräume gebildet, in die sich die Rotorflügel 14 hinein erstrecken. Damit werden zwischen den Statorflügeln 13 und den Rotorflügeln 14 Fluidkammern 15 und 16 gebildet, und bei einer Relativdrehung des Rotorrades 11 gegenüber dem Statorrad 10 um die Rotationsachse 12 kann das Volumen einer ersten Fluidkammer 15 verkleinert werden, während sich das Volumen der gegenüberliegenden Fluidkammer 16 vergrößert. Besonders vorteilhaft ist es, wenn das Statorrad und/oder das Rotorrad pulvermetallurgisch hergestellt sind. - Die Fluidkammern 15 und 16 sind durch Fluidkanäle 17 und 18 mit einem Druckfluid beaufschlagbar, und wenn beispielsweise eine Fluidkammer 15 mit einem Fluiddruck beaufschlagt wird, so kann dadurch das Volumen der Fluidkammer 15 bei gleichzeitiger Verkleinerung des Volumens der Fluidkammer 16 vergrößert werden. Im Ergebnis kann durch die fluidische Beaufschlagung der Fluidkammern 15 und 16 durch die Fluidkanäle 17 und 18 die Relativdrehung zwischen dem Rotorrad 11 und dem Statorrad 10 erzeugt werden. Wir das Statorrad 10 beispielsweise über ein Zugmittel durch die Kurbelwelle der Brennkraftmaschine angetrieben, so kann eine Nockenwelle, die mit dem Rotorrad 11 in Verbindung gebracht ist, in ihrer Winkellage relativ zur Rotation der Kurbelwelle voreilen oder nacheilen, um dadurch die Ventilsteuerzeiten der Brennkraftmaschine zu verändern. Die Druckbeaufschlagung erfolgt für die dargestellte Nockenwellenverstelleinrichtung 1 für alle fünf Fluidkammern 15 beziehungsweise alle fünf Fluidkammern 16 gleichermaßen, und die Fluidkanäle 17 und 18 sind für die jeweiligen Fluidkammern 15 und 16 durch gemeinsame Fluidverteilerräume gespeist.
-
Figur 2 zeigt eine perspektivische Ansicht eines Rotorrades 11 einer Nockenwellenverstelleinrichtung 1, wobei das Rotorrad 11 aus einem ersten Teilkörper 19 und einem zweiten Teilkörper 20 ausgebildet ist und die Teilkörper 19 und 20 über jeweilige Fügeflächen plan aufeinanderliegend angeordnet sind. In den Fügeflächen der Teilkörper 19 und 20 sind Vertiefungen eingebracht, durch die die Fluidkanäle 17 und 18 gebildet werden, wie in den weiteren Figuren näher dargestellt. - Die
Figuren 3a und 3b zeigen einen Teilkörper 20 zur Bildung eines Rotorrades 11 gemäßFigur 2 . InFigur 3a ist der Teilkörper 20 von einer ersten Seite und inFigur 3b von einer gegenüberliegenden zweiten Seite dargestellt. Der Teilkörper 20 weist einen Nabenteil 27 auf, und vom Nabenteil 27 erstrecken sich fünf Rotorflügel 14 radial nach außen. Auf der Fügefläche 20a des Teilkörpers 20, die mit der Fügefläche 19a des Teilkörpers 19 (sieheFiguren 4a und 4b ) in Überdeckung gebracht wird, sind Vertiefungen 21 eingebracht. Die Vertiefungen 21 erstrecken sich radial zwischen einem Fluidverteilerraum 23 in der Mitte des Nabenteils 27 nach außen in einen Bereich zwischen den Rotorflügeln 14, durch den die späteren Fluidkammern 15 und 16 gebildet werden. Benachbart zu den Vertiefungen 21 sind Gegenflächen 28 gezeigt, die die Vertiefungen 22 im Teilkörper 19 abdecken, wenn die Teilkörper 19 und 20 mit ihren Fügeflächen 19a und 20a plan aufeinander gebracht sind. - In den
Figuren 4a und 4b ist der Teilkörper 19 in einer Vorderansicht und in einer Rückansicht gezeigt. In der Fügefläche 19a sind Vertiefungen 22 eingebracht, die sich radial über der Fügefläche 19a des Nabenteils 29 nach außen erstrecken. Der Teilkörper 19 weist auf einer Außenseite einen Fluidverteilerraum 24 auf, und vom Fluidverteilerraum 24 erstrecken sich mehrere Fluidkanäle 18, die in die Vertiefungen 22 auf der Fügefläche 19a des Teilkörpers 19 münden. - Mit den Fluidverteilerräumen 23 (siehe
Figur 3b ) und 24 (sieheFigur 4a ) wird erreicht, dass über den Fluidverteilerraum 23 die Fluidkammer 15 über den Fluidkanal 17 gespeist wird, der durch die Vertiefungen 21 gebildet ist. Der Fluidverteilerraum 24 dient zur Speisung der Fluidkammern 16, die über die Fluidkanäle 18 mit dem Fluidverteilerraum 24 verbunden sind, und die Fluidkanäle 18 sind durch die Vertiefungen 22 gebildet. -
Figur 5 zeigt eine detaillierte Ansicht des Teilkörpers 19, und auf der Fügefläche 19a des Teilkörpers 19 sind mehrere Vertiefungen 22 eingebracht. Die Vertiefungen 22 sind mit Erhöhungen 25 berandet, um ein Dichtmittel 25 zu bilden. Die Erhöhungen 25 ragen über die Fügefläche 19a hinaus, und können durch einen Pressvorgang beim Herstellen des Teilkörpers 19 aus einem Grünling in die Fügefläche 19a eingebracht werden. Weiterhin gezeigt sind Gegenflächen 28, die ebenfalls durch Erhöhungen 25 berandet sind. -
Figur 6 zeigt den Teilkörper 20, der über eine Fügefläche 20a mit der Fügefläche 19a der Teilkörpers 19 gefügt werden kann. In der Fügefläche 20a sind Einkerbungen 26 eingebracht, und beim Fügen der Teilkörper 19 und 20 können die Erhöhungen 25 im Teilkörper 19 in die Einkerbungen 26 im Teilkörper 20 eingreifen. Dadurch entsteht eine Dichtwirkung der Vertiefungen 21 und 22, und die gezeigten Gegenflächen 28 bilden mit den gegenüberliegenden Vertiefungen 21 und 22 geschlossene und durch die Dichtmittel 25 und 26 abgedichtete Fluidkanäle 17 und 18, siehe hierzuFigur 2 . -
Figur 8 zeigt einen Querschnitt durch das Rotorrad 11 gemäß der Schnittlinie A-A, wie inFigur 7 gezeigt. Der Querschnitt entlang der Schnittlinie A-A zeigt einen ersten Fluidkanal 18, der durch eine Vertiefung 21 im Teilkörper 20 gebildet ist, und der Fluidkanal 17 ist durch eine Vertiefung 22 im Teilkörper 19 gebildet. Zur Abdichtung der Fluidkanäle 17 und 18 weist der Teilkörper 19 Erhöhungen 25 auf, die in die Einkerbungen 26 eingreifen, die im Teilkörper 20 eingebracht sind. Dabei ist gezeigt, dass die Erhöhungen 25 die gleiche Querschnittsform aufweisen wie die Einkerbungen 26, um eine entsprechende Dichtwirkung zu bilden, alternativ können die Querschnittsformen auch unterschiedlich sein. -
Figur 10 zeigt einen Querschnitt durch den Teilkörper 20 entlang der Schnittlinie B-B, wie diese inFigur 9 dargestellt ist. Die Schnittansicht zeigt die Gegenfläche 28, die durch die Einkerbungen 26 berandet ist. Dabei ist weiterhin gezeigt, dass die Gegenfläche 28 gegenüber der Fügefläche 20a des Teilkörpers 20 erhöht ausgebildet ist. Dadurch wird eine bessere Dichtwirkung zur Abdichtung des gegenüberliegenden Fluidkanals 17 erreicht, siehe hierzuFigur 8 . - Die Erfindung beschränkt sich in ihrer Ausführung nicht auf das vorstehend angegebene bevorzugte Ausführungsbeispiel. Vielmehr ist eine Anzahl von Varianten denkbar, welche von der dargestellten Lösung auch bei grundsätzlich andersgearteten Ausführungen Gebrauch macht. Sämtliche aus den Ansprüchen, der Beschreibung oder den Zeichnungen hervorgehenden Merkmale und/oder Vorteile, einschließlich konstruktiven Einzelheiten, räumliche Anordnungen und Verfahrensschritte, können sowohl für sich als auch in den verschiedensten Kombinationen erfindungswesentlich sein.
-
- 1
- Nockenwellenverstelleinrichtung
- 10
- Statorrad
- 11
- Rotorrad
- 12
- Rotationsachse
- 13
- Statorflügel
- 14
- Rotorflügel
- 15
- Fluidkammer
- 16
- Fluidkammer
- 17
- Fluidkanal
- 18
- Fluidkanal
- 19
- Teilkörper
- 19a
- Fügefläche
- 20
- Teilkörper
- 20a
- Fügefläche
- 21
- Vertiefung
- 22
- Vertiefung
- 23
- Fluidverteilerraum
- 24
- Fluidverteilerraum
- 25
- Dichtmittel, Erhöhung
- 26
- Dichtmittel, Einkerbung
- 27
- Nabenteil
- 28
- Gegenfläche
- 29
- Nabenteil
Claims (13)
- Nockenwellenverstelleinrichtung (1) für eine Brennkraftmaschine mit einem Statorrad (10) und einem mit dem Statorrad (10) zusammenwirkenden Rotorrad (11), wobei das Statorrad (10) um eine Rotationsachse (12) rotierend angetrieben ist und wobei das Rotorrad (11) mit einer Nockenwelle der Brennkraftmaschine verbindbar ist, wobei das Statorrad (10) radial nach innen weisende Statorflügel (13) aufweist, zwischen denen sich am Rotorrad (11) angeordnete radial nach außen weisende Rotorflügel (14) erstrecken, sodass zwischen den Statorflügeln (13) und den Rotorflügeln (14) Fluidkammern (15, 16) gebildet sind, die durch Fluidkanäle (17, 18) mit einem Druckfluid beaufschlagbar sind, und wobei das Rotorrad (11) einen ersten Teilkörper (19) und einen zweiten Teilkörper (20) aufweist, die mit jeweiligen aneinander gebrachten Fügeflächen (19a, 20a) miteinander gefügt sind und wobei in wenigstens einer der Fügeflächen (19a, 20a) Vertiefungen (21, 22) eingebracht sind, um die Fluidkanäle (17, 18) zumindest abschnittsweise zu bilden, wobei in oder auf zumindest einer Fügefläche (19a, 20a) wenigstens ein Dichtmittel (25, 26) vorgesehen ist und das derart ausgebildet ist, dass die Fluidkanäle (17, 18) abgedichtet sind und dass eine definierte Anlage der aufeinander gebrachten Fügeflächen (19a, 20a) geschaffen ist, dadurch gekennzeichnet, dass die Dichtmittel (25) Erhöhungen (25) aufweisen, die auf zumindest einer der Fügeflächen (19a, 20a) angeordnet sind.
- Nockenwellenverstelleinrichtung (1) nach Anspruch 1, dadurch gekennzeichnet, dass die Dichtmittel (26) den Erhöhungen (25) in einem ersten Teilkörper (19, 20) gegenüberliegende Einkerbungen (26) in einem gegenüberliegenden zweiten Teilkörper (19, 20) aufweisen, die auf zumindest einer der Fügeflächen (19a, 20a) angeordnet sind und mit denen die Erhöhungen (25) nach dem Fügen der Teilkörper (19, 20) dichtend zusammenwirken.
- Nockenwellenverstelleinrichtung (1) nach Anspruch 2, dadurch gekennzeichnet, dass die Erhöhungen (25) und die Einkerbungen (26) die Vertiefungen (21, 22) in ihrer Kontur unmittelbar berandend oder in einem Abstand zu der Kontur der Vertiefungen (21, 22) in der zumindest einen Fügefläche (19a, 20a) angeordnet sind.
- Nockenwellenverstelleinrichtung (1) nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass die Erhöhungen (25) und/oder Einkerbungen (26) eine Höhe bzw. eine Tiefe von 0,5mm bis 2mm und vorzugsweise von 1 mm aufweisen und dass die Erhöhungen (25) und/oder Einkerbungen (26) insbesondere durch einen Pressvorgang in ein Sinterbauteil eingebracht sind.
- Nockenwellenverstelleinrichtung (1) nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, dass die Erhöhungen (25) mit den Einkerbungen (26) derart zusammenwirken, dass durch ein Eingreifen der Erhöhungen (25) in die Einkerbungen (26) eine Positionierung der Teilkörper (19, 20) zueinander gebildet ist, insbesondere dass durch das Eingreifen der Erhöhungen (25) in die Einkerbungen (26) eine vorzugsweise mechanisch belastbare Verbindung zwischen den Teilkörpern (19, 20) gebildet ist.
- Nockenwellenverstelleinrichtung (1) nach einem der Ansprüche 2 bis 5, dadurch gekennzeichnet, dass die Erhöhungen (25) und/oder die Einkerbungen (26) im Grünling eines aus einem Sinterbauteil hergestellten Teilkörpers (19, 20) eingebracht sind, insbesondere dass die Erhöhungen (25) einteilig und materialeinheitlich mit dem Teilkörper (19) ausgebildet sind.
- Nockenwellenverstelleinrichtung (1) nach einem der Ansprüche 2 bis 6, dadurch gekennzeichnet, dass die Erhöhungen (25) und/oder die Einkerbungen (26) als verformbare, insbesondere plastische verformbare Fügeprofile ausgebildet sind.
- Nockenwellenverstelleinrichtung (1) nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Rotationsachse (12) auf der Fügeebene der Teilkörper (19, 20) eine Flächennormale bildet.
- Nockenwellenverstelleinrichtung (1) nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass wenigstens das Rotorrad (11) durch ein pulvermetallurgisch hergestelltes Bauteil gebildet ist, insbesondere dass wenigstens ein Teilkörper (19, 20) ein pulvermetallurgisch hergestelltes Bauteil, insbesondere ein Sinterbauteil, ist.
- Nockenwellenverstelleinrichtung (1) nach Anspruch 9, dadurch gekennzeichnet, dass das Sinterbauteil eine Fügefläche (19a, 20a) aufweist, in die Vertiefungen (21, 22) durch einen Pressvorgang eingebracht sind.
- Nockenwellenverstelleinrichtung (1) nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass das Rotorrad (11) Fluidverteilerräume (23, 24) aufweist, wobei sich die Fluidkanäle (17, 18) zwischen den Fluidverteilerräumen (23, 24) und zugeordneten Fluidkammern (15, 16) wenigstens teilweise vorzugsweise radial durch das Rotorrad (11) hindurch erstrecken.
- Verfahren zur Herstellung einer Nockenwellenverstelleinrichtung (1) für eine Brennkraftmaschine mit einem Statorrad (10) und einem mit dem Statorrad (10) zusammenwirkenden Rotorrad (11), wobei das Statorrad (10) um eine Rotationsachse (12) rotierend angetrieben ist und wobei das Rotorrad (11) mit einer Nockenwelle der Brennkraftmaschine verbindbar ist, wobei das Statorrad (10) radial nach innen weisende Statorflügel (13) aufweist, zwischen denen sich am Rotorrad (11) angeordnete radial nach außen weisende Rotorflügel (14) erstrecken, sodass zwischen den Statorflügeln (13) und den Rotorflügeln (14) Fluidkammern (15, 16) gebildet sind, die durch Fluidkanäle (17, 18) mit einem Druckfluid beaufschlagbar sind, wobei das Rotorrad (11) aus einen ersten Teilkörper (19) mit einer ersten Fügefläche (19a) und einen zweiten Teilkörper (20) mit einer zweiten Fügefläche (20a) bereitgestellt wird, wobei in wenigstens einer der Fügeflächen (19a, 20a) Vertiefungen (21, 22) eingebracht sind, um die Fluidkanäle (17, 18) zumindest abschnittsweise zu bilden, wobei das Verfahren wenigstens die folgenden Schritte umfasst:- Vorsehen wenigstens eines Dichtmittels (25, 26) in oder auf zumindest einer Fügefläche (19a, 20a), derart, dass die Fluidkanäle (17, 18) nach einem Fügen der Teilkörper (19, 20) abgedichtet sind und dass eine definierte Anlage der aufeinander gebrachten Fügeflächen (19a, 20a) geschaffen ist und- Fügen der Teilkörper (19, 20) durch ein Aufeinanderbringen der Fügeflächen (19a, 20a), dadurch gekennzeichnet, dass die Dichtmittel (25) Erhöhungen (25) aufweisen, die auf zumindest einer der Fügeflächen (19a, 20a) angeordnet sind.
- Verfahren nach Anspruch 12 zur Herstellung einer Nockenwellenverstelleinrichtung (1) gemäß einem der Ansprüche 2 bis 11.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011117856A DE102011117856A1 (de) | 2011-11-08 | 2011-11-08 | Mehrteilige, gefügte Rotoren in hydraulischen Nockenwellenverstellern mit Fügedichtprofilen und Verfahren zur Herstellung der Rotoren |
| PCT/EP2012/004598 WO2013068091A1 (de) | 2011-11-08 | 2012-11-05 | Mehrteilige, gefügte rotoren in hydraulischen nockenwellenverstellern mit fügedichtprofilen und verfahren zur herstellung der rotoren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2776686A1 EP2776686A1 (de) | 2014-09-17 |
| EP2776686B1 true EP2776686B1 (de) | 2016-02-03 |
Family
ID=47552930
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12813263.6A Active EP2776686B1 (de) | 2011-11-08 | 2012-11-05 | Mehrteilige, gefügte rotoren in hydraulischen nockenwellenverstellern mit fügedichtprofilen und verfahren zur herstellung der rotoren |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US9284862B2 (de) |
| EP (1) | EP2776686B1 (de) |
| JP (1) | JP5917706B2 (de) |
| CN (1) | CN104081010B (de) |
| DE (1) | DE102011117856A1 (de) |
| ES (1) | ES2570387T3 (de) |
| IN (1) | IN2014DN03427A (de) |
| WO (1) | WO2013068091A1 (de) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013217017A1 (de) * | 2013-08-27 | 2015-03-05 | Schaeffler Technologies Gmbh & Co. Kg | Mehrteiliger Rotor für einen hydraulischen Nockenwellenversteller mit Ölversorgung der Druckkammern durch die Flügel |
| DE102013015675A1 (de) * | 2013-09-23 | 2015-03-26 | Gkn Sinter Metals Holding Gmbh | Rotor für einen Nockenwellenversteller, Teileset zur Herstellung eines Rotors für einen Nockenwellenversteller sowie Verfahren zur Herstellung eines gefügten Bauteils, bevorzugt eines Rotors für einen Nockenwellenversteller |
| DE102013015677A1 (de) | 2013-09-23 | 2015-03-26 | Gkn Sinter Metals Holding Gmbh | Verfahren zur Herstellung eines Sinterteils mit hochgenauer radialer Präzision sowie Teilesatz mit Sinterfügeteilen |
| DE102013015676A1 (de) * | 2013-09-23 | 2015-03-26 | Gkn Sinter Metals Holding Gmbh | Verfahren zur Herstellung eines Sinterteils mit höhenpräziser Formteilhöhe sowie Teilesatz aus Sinterfügeteilen |
| DE102013219139B4 (de) * | 2013-09-24 | 2020-09-24 | Schaeffler Technologies AG & Co. KG | Nockenwellenversteller |
| DE102013226460B4 (de) | 2013-12-18 | 2020-11-26 | Schaeffler Technologies AG & Co. KG | Verdrehsicherung des Innenteils eines geteilten Rotors für einen hydraulischen Nockenwellenversteller |
| DE102013226449B4 (de) | 2013-12-18 | 2020-11-26 | Schaeffler Technologies AG & Co. KG | Spanlos gefertigte Ölkanäle in einem geteilten Rotor für einen hydraulischen Nockenwellenversteller |
| DE102013226466A1 (de) | 2013-12-18 | 2015-06-18 | Schaeffler Technologies AG & Co. KG | Aufbauprinzip eines geteilten Rotors für einen hydraulischen Nockenwellenversteller |
| DE102013226445B4 (de) | 2013-12-18 | 2020-11-26 | Schaeffler Technologies AG & Co. KG | Nockenwellenzentrierung im geteilten Rotor eines hydraulischen Nockenwellenverstellers und zugehöriges Herstellungsverfahren |
| DE102013226454B4 (de) | 2013-12-18 | 2020-11-26 | Schaeffler Technologies AG & Co. KG | Verbindungsprinzip eines mehrteiligen Rotors für einen hydraulischen Nockenwellenversteller |
| DE102014209179A1 (de) | 2014-03-20 | 2015-09-24 | Schaeffler Technologies AG & Co. KG | Hydraulischer Nockenwellenversteller, Verwendung sowie Verfahren zur Montage eines zumindest zweiteiligen Rotors eines hydraulischen Nockenwellenverstellers |
| DE102014209181A1 (de) | 2014-05-15 | 2015-11-19 | Schaeffler Technologies AG & Co. KG | Hydraulischer Nockenwellenversteller, Verwendung eines zumindest zweiteiligen Rotors sowie Verfahren zum Betrieb eines hydraulischen Nockenwellenverstellers |
| DE102014215286B4 (de) | 2014-08-04 | 2017-10-26 | Schaeffler Technologies AG & Co. KG | Zweiteiliger Rotor eines hydraulischen Nockenwellenverstellers |
| DE102014216848B4 (de) | 2014-08-25 | 2017-09-14 | Schaeffler Technologies AG & Co. KG | Rotor für einen hydraulischen Nockenwellenversteller sowie Herstellungsverfahren eines Rotors für einen Nockenwellenversteller |
| DE102014216850A1 (de) | 2014-08-25 | 2015-06-25 | Schaeffler Technologies AG & Co. KG | Hydraulischer Nockenwellenversteller sowie Herstellungsverfahren eines hydraulischen Nockenwellenverstellers |
| DE102014112377A1 (de) * | 2014-08-28 | 2016-03-03 | Robert Bosch Automotive Steering Gmbh | Herstellverfahren für komponenten eines schwenkmotors für ein lenksystem |
| DE102016211324A1 (de) | 2016-06-24 | 2017-12-28 | Schaeffler Technologies AG & Co. KG | Nockenwellenversteller |
| DE102016212861A1 (de) | 2016-07-14 | 2018-01-18 | Schaeffler Technologies AG & Co. KG | Mehrteiliger Rotor eines Nockenwellenverstellers, wobei der Rotor zumindest eine sich durch alle Rotorteile erstreckende zylindrische Aufnahmebohrung hat |
| DE102016220830A1 (de) | 2016-10-24 | 2018-04-26 | Schaeffler Technologies AG & Co. KG | Rotor mit durch je zwei Platten ausgeformten Fluidleitkanal für einen Nockenwellenversteller und Nockenwellenversteller |
| DE102016123580B4 (de) * | 2016-12-06 | 2021-09-09 | Gkn Sinter Metals Engineering Gmbh | Rotorteil eines Rotors für einen Nockenwellenversteller und Presswerkzeug zu dessen pulvermetallurgischer Herstellung |
| CN109281724B (zh) * | 2017-07-21 | 2022-07-26 | 舍弗勒技术股份两合公司 | 凸轮轴调节器和内燃机 |
| JP2022034087A (ja) * | 2018-12-11 | 2022-03-03 | 日立Astemo株式会社 | 内燃機関のバルブタイミング制御装置 |
| CN111318711B (zh) * | 2018-12-17 | 2022-04-22 | 米巴精密零部件(中国)有限公司 | 用于在烧结构件中制造至少一个孔的方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000240414A (ja) * | 1999-02-16 | 2000-09-05 | Mitsubishi Electric Corp | ベーン式油圧アクチュエータ |
| DE19962981A1 (de) | 1999-12-24 | 2001-07-05 | Schaeffler Waelzlager Ohg | Vorrichtung zum Verändern der Steuerzeiten von Gaswechselventilen einer Brennkraftmaschine insbesondere hydraulische Nockenwellen-Verstelleinrichtung in Rotationskolbenbauart |
| JP4279729B2 (ja) * | 2004-06-10 | 2009-06-17 | 豊生ブレーキ工業株式会社 | バルブタイミング可変装置 |
| DE102005026553B3 (de) * | 2005-06-08 | 2006-09-07 | Hydraulik-Ring Gmbh | Schwenkmotor mit verringerter Leckage |
| US7878164B2 (en) * | 2006-12-13 | 2011-02-01 | Delphi Technologies, Inc. | Apparatus for preventing leakage across rotor vanes in a vane-type camshaft phaser |
| US20080254900A1 (en) * | 2006-12-13 | 2008-10-16 | Urckfitz Jason M | Axial lash control for a vane-type cam phaser |
| DE102008028640A1 (de) | 2008-06-18 | 2009-12-24 | Gkn Sinter Metals Holding Gmbh | Hydraulischer Nockenwellenversteller |
| DE102009053600B4 (de) * | 2009-11-17 | 2021-07-22 | Schaeffler Technologies AG & Co. KG | Rotor eines Nockenwellenverstellers, Verfahren zum Herstellen eines Rotors sowie Vorrichtung zur Drehwinkelverstellung einer Nockenwelle gegenüber einer Kurbelwelle eines Motors |
| DE102010008006A1 (de) * | 2010-02-15 | 2011-08-18 | Schaeffler Technologies GmbH & Co. KG, 91074 | Flügelrad einer Vorrichtung zur variablen Einstellung der Steuerzeiten von Gaswechselventilen einer Brennkraftmaschine |
| DE102010013928A1 (de) | 2010-04-06 | 2011-10-06 | Schaeffler Technologies Gmbh & Co. Kg | Rotoreinheit für einen Nockenwellenversteller sowie Nockenwellenverstellsystem |
-
2011
- 2011-11-08 DE DE102011117856A patent/DE102011117856A1/de not_active Ceased
-
2012
- 2012-11-05 WO PCT/EP2012/004598 patent/WO2013068091A1/de not_active Ceased
- 2012-11-05 JP JP2014540348A patent/JP5917706B2/ja active Active
- 2012-11-05 ES ES12813263T patent/ES2570387T3/es active Active
- 2012-11-05 EP EP12813263.6A patent/EP2776686B1/de active Active
- 2012-11-05 CN CN201280054624.0A patent/CN104081010B/zh active Active
- 2012-11-05 IN IN3427DEN2014 patent/IN2014DN03427A/en unknown
-
2014
- 2014-05-01 US US14/267,499 patent/US9284862B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2014532834A (ja) | 2014-12-08 |
| IN2014DN03427A (de) | 2015-06-05 |
| US20140238325A1 (en) | 2014-08-28 |
| CN104081010A (zh) | 2014-10-01 |
| DE102011117856A1 (de) | 2013-05-08 |
| EP2776686A1 (de) | 2014-09-17 |
| WO2013068091A1 (de) | 2013-05-16 |
| ES2570387T3 (es) | 2016-05-18 |
| JP5917706B2 (ja) | 2016-05-18 |
| CN104081010B (zh) | 2017-05-31 |
| US9284862B2 (en) | 2016-03-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2013068091A1 (de) | Mehrteilige, gefügte rotoren in hydraulischen nockenwellenverstellern mit fügedichtprofilen und verfahren zur herstellung der rotoren | |
| EP2300693B1 (de) | Hydraulischer nockenwellenversteller | |
| DE102009053600B4 (de) | Rotor eines Nockenwellenverstellers, Verfahren zum Herstellen eines Rotors sowie Vorrichtung zur Drehwinkelverstellung einer Nockenwelle gegenüber einer Kurbelwelle eines Motors | |
| EP1752691B1 (de) | Steuerventil und Verfahren zur Herstellung desselben | |
| EP2220373A1 (de) | Pumpenbaugruppe zur synchronen druckbeaufschlagung von zwei fluidkreisen | |
| DE102010050606A1 (de) | Rotor für einen Nockenwellenversteller sowie Nockenwellenversteller | |
| DE102012222339A1 (de) | Fluiddrehdurchführung | |
| DE102012202446A1 (de) | Getrieberad, insbesondere Sonnenrad für ein Differenzialgetriebe | |
| DE102015200538A1 (de) | Nockenwellenversteller | |
| WO2015090295A1 (de) | Verbindungsprinzip eines mehrteiligen rotors für einen hydraulischen nockenwellenversteller | |
| EP3250796B1 (de) | Verfahren zur montage einer nockenwelle in einem modulkörper | |
| DE102014200818A1 (de) | Zweigeteilter Stator mit kaltverschweißtem Deckel | |
| DE102013226449B4 (de) | Spanlos gefertigte Ölkanäle in einem geteilten Rotor für einen hydraulischen Nockenwellenversteller | |
| DE102016123580B4 (de) | Rotorteil eines Rotors für einen Nockenwellenversteller und Presswerkzeug zu dessen pulvermetallurgischer Herstellung | |
| EP1934479A1 (de) | Flügelzellenpumpe | |
| DE102007000950A1 (de) | Zahnstange und Verfahren zur Herstellung | |
| WO2018114223A1 (de) | Verfahren zum herstellen eines einteiligen kolbens für einen verbrennungsmotor durch schmieden und derart hergestellter kolben | |
| DE102005047641A1 (de) | Steuerventil für einen Nockenwellenversteller | |
| DE102012206698A1 (de) | Hydrostatische Verdrängermaschine mit einer Gehäusetrennfläche, welche die Drehachsen der Zahnräder enthält | |
| WO2018177453A1 (de) | Hydraulischer nockenwellenversteller | |
| EP3452711A1 (de) | Kolben | |
| DE102010034017A1 (de) | Kolben für eine Kreiskolbenbrennkraftmaschine | |
| DE102014205962A1 (de) | Nockenwellenversteller umfassend mehrteiligen Rotor | |
| DE102018124992A1 (de) | Hydraulischer Nockenwellenversteller mit bauraum- und fertigungsoptimiertem Aufbau | |
| DE102020122668A1 (de) | Getriebekomponente |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140311 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150429 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAR | Information related to intention to grant a patent recorded |
Free format text: ORIGINAL CODE: EPIDOSNIGR71 |
|
| INTG | Intention to grant announced |
Effective date: 20151002 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 773818 Country of ref document: AT Kind code of ref document: T Effective date: 20160215 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012005940 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2570387 Country of ref document: ES Kind code of ref document: T3 Effective date: 20160518 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Ref country code: NL Ref legal event code: MP Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160504 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160603 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160603 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012005940 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20161104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160503 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161105 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20171124 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502012005940 Country of ref document: DE Representative=s name: KARO IP PATENTANWAELTE KAHLHOEFER ROESSLER KRE, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502012005940 Country of ref document: DE Representative=s name: KAHLHOEFER ROESSLER KREUELS PATENTANWAELTE PAR, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20171124 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20121105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160203 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 773818 Country of ref document: AT Kind code of ref document: T Effective date: 20171105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171105 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20181105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181105 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230527 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251118 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251128 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251216 Year of fee payment: 14 |