EP2758567B1 - Pillarme polyesterfaser - Google Patents
Pillarme polyesterfaser Download PDFInfo
- Publication number
- EP2758567B1 EP2758567B1 EP12766278.1A EP12766278A EP2758567B1 EP 2758567 B1 EP2758567 B1 EP 2758567B1 EP 12766278 A EP12766278 A EP 12766278A EP 2758567 B1 EP2758567 B1 EP 2758567B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fibre
- salts
- fibre according
- inorganic particles
- polyester
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F1/00—General methods for the manufacture of artificial filaments or the like
- D01F1/02—Addition of substances to the spinning solution or to the melt
- D01F1/10—Other agents for modifying properties
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F6/00—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof
- D01F6/58—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolycondensation products
- D01F6/62—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolycondensation products from polyesters
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F6/00—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof
- D01F6/88—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from mixtures of polycondensation products as major constituent with other polymers or low-molecular-weight compounds
- D01F6/92—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from mixtures of polycondensation products as major constituent with other polymers or low-molecular-weight compounds of polyesters
Definitions
- the invention relates to a pillar-poor polyester fiber, fabric produced therefrom and their use in particular in the field of dyed textiles.
- Pilling refers to unwanted, spherical fiber deposits on the surface of textiles, which affect the appearance of the textiles.
- individual fibers are worked out of the yarn structure, which deform on the surface by friction to a pill. This occurs especially in synthetic fibers but also in natural fibers, regardless of the method of surface preparation.
- polyester fibers Due to the high strength of the polyester fibers, these nodules can not fall off, but remain on the surface and offer the viewer an unattractive picture. Physically, this phenomenon is indicated by the fact that polyester fibers have a high strength compared to natural fibers, in particular also a high transverse strength.
- Modifications can reduce pilling. These have the goal of preventing the emergence of the pills, or to favor a cancel and remove resulting Pills. Fibers with such a modification are called low-pill fibers. The aim of this invention is to provide such a low-pill fiber.
- Examples include multifunctional alcohols (pentaerythritol), polybasic acids and silicon or phosphorus compounds.
- Another route taken is the subsequent hydrolysis of the polyester.
- hydrolytically active compounds ascids, bases and organic derivatives are added to the polyester.
- the principle of temporary bridging or branching is that one equips the polyester chain with a thermally or hydrolytically labile bond in the polymer chain, which after spinning, z. B. hydrolytically breaks up when dyeing the textile surface product or the flake.
- Examples of such temporarily bridged polyesters are found, for. In FR-A-2,290,511 where, prior to transesterification, from 0.01 to 2% by weight of the diphenylsilanediol, based on dimethyl terephthalate (DMT), is introduced.
- DMT dimethyl terephthalate
- Processes which work with permanent branching include production methods using, for example, a compound such as pentaerythritol.
- a compound such as pentaerythritol.
- the object of the invention is therefore to provide a novel pillar-poor polyester fibers, which have the required pillar-poor properties, especially after the dyeing of the fiber, and beyond can be prepared and processed by known equipment.
- the subject of the present invention is a pillar-poor fiber according to claim 1.
- polyester fibers The addition of inorganic or mineral particles in polyester fibers is a common method to modify the fibers to be obtained. Desirable properties such as matting, opacity, color, radiation absorption, flame retardancy and antimicrobial activity can be achieved in this way. Surprisingly, by adding the particles, the Improve the pilling behavior of polyester fibers.
- the additives are included in the polyester matrix, so that no unforeseeable events can occur during further processing.
- a targeted subsequent hydrolysis to improve the pilling behavior may have the disadvantage that the desired property profiles are difficult to adjust and reproduce. This is not the case with the present invention.
- Suitable polyester materials are in principle all known types suitable for fiber production.
- Melt-spinnable polyesters consist predominantly of building blocks derived from aromatic dicarboxylic acids and from aliphatic diols.
- Common aromatic dicarboxylic acid building blocks are the divalent radicals of benzenedicarboxylic acids, in particular terephthalic acid and isophthalic acid;
- Common diols have 2 to 4 carbon atoms, with ethylene glycol and / or propane-1,3-diol being particularly suitable.
- PET polyethylene terephthalate
- PTT polytrimethylene terephthalate
- the remaining 15 mol% then build up from dicarboxylic acid units and glycol units, which act as so-called modifying agents and which allow the person skilled in the art to influence the physical and chemical properties of the filaments produced in a targeted manner.
- dicarboxylic acid units are residues of isophthalic acid or of aliphatic dicarboxylic acid such as glutaric acid, adipic acid, sebacic acid;
- modifying diol radicals are those of longer-chain diols, eg. Example of propanediol or butanediol, di- or triethylene glycol or, if present in small quantities, of polyglycol having a molecular weight of about 500 to 2000.
- polyesters which have been flame-retardant modified. Such polyesters are also already well known.
- the flame-retardant modified polyesters used are those in which phosphorus compounds are condensed in the polyester chain, i. these are covalently bound.
- These condensed phosphorus-containing chain links are chain links which are arranged in the linear chain of the polymer molecule (longest chain), but also in any side chains and branches that may be present.
- flame-retardant modified polyesters which contain condensed components of the formula (I) and / or (II) in the chain wherein R is alkylene or polymethylene having 2 to 6 carbon atoms or phenyl and R 1 is alkyl having 1 to 6 carbon atoms, aryl, arylalkyl or alkylaryl.
- R is ethylene and R 1 is methyl, ethyl, phenyl, or o-, m- or p-methylphenyl, in particular methyl or phenyl.
- Such polyesters are, for example, in the DE-A-39 40 713 described.
- polyesters in which the polyester has fused-in phosphorus-containing chain links are, for example, from DE-A-2236 037 .
- PET polyethylene terephthalate
- Such polyesters usually have a molecular weight corresponding to a specific viscosity ( ⁇ spec ) of 0.6 to 0.9 measured on solutions of 1 g / l polymer in dichloroacetic acid at 25 ° C.
- polyesters used to prepare the fiber according to the invention are sufficiently dried and usually have a residual moisture content of less than 500 ppm of water.
- the inorganic particles used are, in particular, mineral materials.
- the salts of the first and second main groups of the Periodic Table of the Elements are preferred. Particular preference is given to the salts of lithium, sodium, potassium, rubidium, beryllium, magnesium, calcium, strontium, barium and mixed salts thereof, in particular naturally occurring salts or mixed salts.
- the chlorides, fluorides, bromides, iodides, carbonates, sulfates, phosphates, nitrates, bicarbonates, sulfites, nitrates and their mixed salts, in particular naturally occurring salts or mixed salts are preferred.
- the mineral materials used but especially the carbonate salts and / or bicarbonate salts of calcium and / or magnesium, have a particle surface which has a surface treatment with a higher fatty acid, preferably a higher fatty acid with 10 to 28 Carbon atoms, was subjected.
- the mineral materials used but especially the carbonate salts and / or bicarbonate salts of calcium and / or magnesium, have an average particle diameter of 0.5 to 5 .mu.m, preferably 1.0 to 4 .mu.m, in particular from 1.0 to 3.0 ⁇ m, on.
- the proportion contained therein with a particle size of more than 5 microns may not exceed 1 wt .-%, so that it is not disturbed by the spinning process
- Particularly preferred is when the mineral materials used, but especially the carbonate salts and / or bicarbonate salts of calcium and / or magnesium, an average particle diameter of 0.5 to 5 .mu.m, preferably 1.0 to 4 .mu.m, in particular of 1 , 0 to 3.0 microns, and in amounts of 0.5 to 10 wt .-%, preferably 0.5 to 5%, in particular 0.5 to 2.5%, are present.
- a suitable particle size analyzer for example, is a Microtrac S 3500.
- the mineral materials used are predominantly particles obtained by comminution, for example grinding, and / or by precipitation or crystallization of the underlying salts getting produced.
- the above-described surface treatment with the higher fatty acid prevents aggregation of the mineral materials and ensures the most homogeneous possible distribution in the polyester material of the fiber.
- saturated fatty acids especially stearic acid, are preferred.
- the fiber has 0.5 to 10 wt .-% carbonate salts and / or bicarbonate salts of calcium and / or magnesium having a particle size in the range 0.5 .mu.m to 5 .mu.m.
- those which have about 1% by weight of the abovementioned salts are particularly preferred.
- those which are max. 2.5 wt .-% of the aforementioned salts since otherwise deposits may occur in the production of the fibers.
- the fibers are low in pill. This property is determined by measuring the so-called kink chafing and is a measure of the transverse strength of the fiber. Here, a single fiber is loaded with a constant force in the transverse direction. This is repeated until the fiber breaks. In these experiments, the average of 50 measurements is given. The arithmetic number of turns required to break is thus a proportional measure of the transverse strength of the fiber.
- the measurement of the so-called Knickscheuertouren takes place according to Grünewald, CHEMIEFASERN, 1963, p. 853 (testing on Drahtknickscheuer réelle with 20 ⁇ m wire and a load of 1100mg).
- the fibers according to the invention (crude white, no dyeing) only require a maximum of 800 kinkscrew tours, preferably a maximum of 700 kinkscrew tours, in particular a maximum of 600 kinkscrew tours, whereas a polyester without the additive (crude white, undyed) min. 1500 kinks to the breakage of the fiber needed.
- the minimum number of kink chisels, ie until the fiber is broken, is 200 kink scouring tours, preferably 250 kink scouring tours.
- the fibers usually require between 200 and 700 crease scouring tours, preferably 200 to 600 crease scouring tours, in particular 250 to 600 crease scouring tours.
- the fibers exhibit an excellent combination of low pills and good strength at the same time.
- the fibers (crude white, undyed) preferably have a strength of min. 25cN / tex in combination with the above-mentioned transverse strengths (kinks)
- Fiber production may be by conventional methods and apparatus, i. be operated essentially without additional investment costs.
- the mineral material added according to the invention is compounded into the polyester, for example via a mixing extruder. Depending on the degree of filling, this compound can serve both as masterbatch and as sole raw material.
- the polyester and the mineral material or the compound described above are provided and spun by melt spinning polyester filaments.
- conventional devices are used with appropriate nozzles.
- the exit velocity at the die exit surface is tuned to the spinning speed to produce a fiber having the desired denier.
- Spin speed is the speed with which the solidified threads are pulled off.
- the threads removed in this way can either be fed directly to the drawing or even wound up or stored and drawn at a later time.
- the conventionally stretched fibers and filaments can then be crimped, fixed and / or cut to the desired length into staple fibers by generally conventional methods.
- the spinning speed or the withdrawal speed is, in order to produce staple fibers, usually min. 500 meters per minute and max. Spun 2200 meters per minute. In order to produce filaments, they can be removed much higher, at up to 8000 meters per minute.
- the spinning temperature is typically 255 ° C or more and 305 ° C or less. More preferably, spinning is carried out at about 275-295 ° C.
- the spinneret is a conventional spinneret of the type used in conventional polyesters, with hole size, arrangement and Depend on the number of fiber and spinning unit you want.
- the single denier of the fiber in its final form is between 0.6 and 30 dtex, preferably 0.9 to 13 dtex, in particular 0.9 to 8 dtex, the titer increasing with increasing dosage due to the higher density of the inorganic particles present.
- the determination of the titers was carried out in accordance with DIN EN ISO1973.
- the quenching of the melt-spun fibers in this manner can be carried out in a conventional manner using air or other fluids as described in the art (e.g., nitrogen). Cross-flow, radial, asymmetric or other cooling methods can be used. It is preferred to blow with air for quenching.
- air or other fluids e.g., nitrogen.
- Cross-flow, radial, asymmetric or other cooling methods can be used. It is preferred to blow with air for quenching.
- the fibers formed may have round, oval and other suitable cross-sections or other shapes, such as dumbbell, kidney-shaped, triangular or tri- or multilobal cross-sections. Also hollow fibers are possible. Likewise, fibers of two or more polymers can be used.
- the geometry of the bicomponent fibers can be "core-shell” (centered and eccentric), “side by side”, or “island in the sea”.
- the fiber filaments produced in this way are combined into yarns and these in turn become spun cables.
- the tow cables are initially stored in cans for further processing.
- the intermediate stored in the cans spin cords are recorded and produced a large spider cable.
- the large spun fiber cables usually these 10-600 ktex, can be drawn on a strip line using conventional methods, preferably at a feed rate of 10 to 110 m / min.
- preparations can be applied, which favor the stretching, but not adversely affect the following properties.
- the draw ratios preferably range from 1.25 to 4, more preferably from 2.5 to 3.5.
- the temperature during the drawing is in the range of the glass transition temperature of the tow to be drawn and in the case of polyester is preferably 40 ° C. to 80 ° C., more preferably 50-70 ° C.
- the stretching can be carried out in one stage or optionally using a two-stage stretching process (see, for example, US Pat US 3,816,486 ). Before and during drawing, one or more finishes may be applied using conventional techniques.
- the cable is first heated to a temperature in the range of 50 ° to 100 ° C., preferably 70 ° to 85 ° C., more preferably about 78 ° C., and with a pressure of the cable entry rollers of 1.0 to 6, 0 bar, more preferably at about 2.0 bar, a pressure in the crimping chamber of 0.5 to 6.0 bar, more preferably 1.5-3.0 bar, with steam at between 1.0 and 2.0 kg / min., more preferably 1.5 kg / min. Treated.
- the smooth, or optionally crimped, fibers are relaxed and / or fixed at 120 ° to 170 ° C in the oven or hot air stream.
- the smooth, or optionally crimped, fibers are taken up, followed by cutting and possibly hardening and depositing in pressed bales as a flake.
- the staple fibers are preferably cut on a relaxation downstream mechanical cutting device.
- For the production of cable types can be dispensed with the cutting. These cable types are placed in uncut form in the bale and pressed.
- the fibers also show a very good crimping (crimping) K1, a measure of the filling of the fiber imparted to it by a mechanical crimping process.
- Crimp picking is an important feature that is important for both the processing of fibers and the characteristics of textile and fiber fill products, particularly staple fibers.
- the springback property is measured on the fiber as transmitted through the mechanical crimping process. This has an effect on their handling characteristics as well as on the processing in the subsequent process steps.
- the stretching is carried out using the so-called Entk Hurselungskraft. This is determined in preliminary tests by means of a tangent applied to the force-strain diagram of the respective fiber.
- the fibers produced preferably have a degree of crimping of at least 3 crimps (crimps) per cm, preferably 3 sheets per cm to 9.8 sheets per cm, and more preferably 3.9 sheets per cm to 8.9 sheets per cm.
- crimp values of about 5 to 5.5 sheets per cm are particularly preferred.
- the crimp K1 is preferably 15% or more, preferably 17% or more.
- the fiber loses strength and elongation.
- the transverse strength also decreases as desired.
- the polyester fibers are dried under usual conditions, i. dispersed at 130 ° C for 60 minutes in acetic acid medium, dyed.
- the polyester fibers according to the invention show, after the above coloring, a further reduction of the transverse strength, namely the kinkscrews, up to 400 kinkscrews whereas an identically colored polyester without the addition according to the invention min. 700 kinks to the breakage of the fiber needed.
- the fibers according to the invention require only a maximum of 400 kinkscrew tours, preferably a maximum of 300 kinkscrew tours, whereas a polyester without the additive according to the invention (coloring as described above) min. 700 kinks to the breakage of the fiber needed.
- the minimum number of crease scrapers, i. until breakage of the fiber amounts to 150 kinkscrew tours, preferably 190 kinkscrew tours.
- the fibers according to the invention (after dyeing) usually require between 150 and 400 kinkscrew tours, preferably 190 to 400 kinkscrew tours, in particular 190 to 300 kinkscrew tours.
- the fibers according to the invention require only a maximum of 400 kinkscrews, preferably a maximum of 300 kinkscrews, whereas a polyester without the additive according to the invention (colorant as described above) min. 700 kinks to the breakage of the fiber needed.
- the minimum number of crease scrapers, i. until breakage of the fiber amounts to 150 kinkscrew tours, preferably 190 kinkscrew tours.
- the fibers according to the invention (after dyeing) usually require between 150 and 400 kinkscrew tours, preferably 190 to 400 kinkscrew tours, in particular 190 to 300 kinkscrew tours.
- the colored fibers of the present invention exhibit an excellent combination of low pills and good strength at the same time.
- the fibers according to the invention (dyed as described above) preferably have a strength of min. 23cN / tex in combination with the above-mentioned transverse strengths (kinks)
- textile fabric is to be understood in this description in its broadest meaning. These may be all structures containing the fibers according to the invention, which have been produced by a surface-forming technique. Examples of such textile fabrics are woven, scrim, knitted and knitted fabrics, and nonwovens.
- the nonwoven fabric according to the invention can be constructed from continuous synthetic fibers (filaments) or from staple fibers.
- staple fibers according to the invention are preferably used, the length of which is generally 1 to 200 mm, preferably 3 to 120 mm, particularly preferably 3 to 60 mm.
- a low-molecular cross-linked PET raw material is modified with alkaline earth carbonates.
- the raw material was, as is customary for PET, dried to a residual moisture content of at least 500 ppm.
- the alkaline earth carbonate was added in the form of a masterbatch.
- the obtained titre of the spun goods increased with increasing dosage due to the high density of the additive.
- the resulting spun goods were merged by fraen to a 59x cable.
- the material could be stretched, curled and fixed on the strip line in the same way as an unmodified fiber.
- the workability was inconspicuous.
- the following table contains the obtained textile data as well as the two unmodified, comparable PET types: unit 0% addition 1.25% additive 2.5% additive 3.75% additive 5.0% additive titres dtex 2.40 2.67 2.55 2.60 2.48 strength CN / tex 29.6 25.52 25.24 25.15 27.32 elongation at break % 42.1 31,07 38.16 28.04 30.74 crimp % 17.4 15.0 15.6 12.5 14.6 Sheets cm -1 5.6 5.4 5.0 4.7 5.0 preparation height % 0.24 0.24 0.27 0.20 0.22 Knick Rubs 1540 406 568 346 267
- Titre was determined according to DIN EN ISO1973; Fiber strength and elongation according to DIN EN ISO 5079.
- the fiber samples were dyed under acid conditions customary for PET at 130 ° C. for 60 minutes.
- the following table shows the obtained textile data of the colored samples: unit 0% addition 1.25% additive 2.5% additive 3.75% additive 5.0% additive titres dtex 2.63 2.68 2.70 2.72 2.82 strength CN / tex 28.6 24.7 25.0 24.4 23.5 elongation at break % 31.1 24.7 28.1 23.9 26.4 pH of the liquor after staining 4.77 - 4.9 5.2 Knick Rubs 745 233 281 228 198
- the PET matrix of the fiber sufficiently integrates the carbonate particles to protect them from decomposition by the dyeing liquor.
- the following table shows the textile data at different dyeing temperatures after 60 minutes: dyeing unit 100 ° C 115 ° C 130 ° C 135 ° C titres dtex 2.66 2.65 2.70 2.67 strength CN / tex 24.8 24.4 25.0 25.3 elongation at break % 34.2 32.1 28.1 25.5 Knick Rubs 462 391 281 304
- the kink chisels are reduced with increasing temperature. However, the dyeing conditions of 130 ° C. and 60 minutes usual for PET are sufficient. A further increase of these two parameters does not lead to an additional reduction of the transverse strength. In addition, it can be stated that the fiber strength is not affected by the dyeing. The fiber strength remains independent of dyeing time, dyeing temperature and pH.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Textile Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Artificial Filaments (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Description
- Die Erfindung betrifft eine pillarme Polyesterfaser, daraus hergestellte textile Flächengebilde und deren Verwendung insbesondere im Bereich der gefärbten Textilien.
- Zahlreiche Textilien zeigen nach längerem Gebrauch das sogenannte Pilling. Als Pilling werden unerwünschte, kugelförmige Faseransammlungen an der Oberfläche von Textilien bezeichnet, welche das Erscheinungsbild der Textilien beeinträchtigen. Hierbei werden einzelne Fasern aus dem Garnverband herausgearbeitet, die sich an der Oberfläche durch Reibung zu einem Pill verformen. Dies tritt vor allem bei Synthesefasern aber auch bei Naturfasern auf, unabhängig von der Art und Weise der Flächenherstellung.
- Aufgrund der großen Festigkeit der Polyesterfasern können diese Knötchen nicht abfallen, sondern verbleiben an der Oberfläche und bieten dem Betrachter ein unschönes Bild. Physikalisch deutet man dieses Phänomen damit, dass Polyesterfasern eine im Vergleich zu Naturfasern große Festigkeit, insbesondere auch eine große Querfestigkeit, besitzen.
- Es ist zwar grundsätzlich möglich, die Knötchen mechanisch zu beseitigen z. B. durch Bürsten oder Abschaben. Dies ist sehr mühsam und aufwendig und kann nicht verhindern, dass sich stets wieder neue Pills bilden.
- Durch Modifikationen kann das Pilling vermindert werden. Diese haben zum Ziel die Entstehung der Pills zu verhindern, oder ein Abbrechen und Entfernen entstandener Pills zu begünstigen. Fasern mit einer solchen Modifikation werden als Lowpill-Fasern bezeichnet. Ziel dieser Erfindung ist die Bereitstellung einer solchen Lowpill-Faser.
- Es wurden bereits zahlreiche Versuche unternommen die vorstehend genannten Nachteile zu beheben. Dabei stand vor allem im Mittelpunkt, die Querfestigkeit von Polyesterfasern zu reduzieren, wobei jedoch darauf zu achten ist, dass dabei die Reißfestigkeit der Fasern nicht zu stark zurückgenommen wird, um den Weiterverarbeitungsprozess ohne wesentliche Schädigung der Fasern in gleicher Weise wie z. B. bei den normalen Baumwolltypen durchführen zu können Wie bereits Eingangs erwähnt besteht ein gängiger Weg zur Reduktion der Querfestigkeit darin, das Molekulargewicht des Polymeren zu vermindern. Um trotz einer niedrigeren Molmasse eine gute Verarbeitbarkeit des Polymers zu erhalten, wird mittels Vernetzern die Viskosität der Polymerschmelze erhöht. Als Vernetzer dienen multifunktionelle Moleküle, welche sich bei einer Polykondensation in die Molekülkette integrieren lassen. Beispiele hierfür sind multifunktionelle Alkohole (Pentaerythrit), mehrwertige Säuren und Silizium- oder Phosphorverbindungen. Ein anderer begangener Weg ist die nachträgliche Hydrolyse des Polyesters. Hierzu werden dem Polyester hydrolytisch aktive Verbindungen (Säuren, Basen und organische Derivate) zugesetzt.
- Das Prinzip der temporären Überbrückung oder Verzweigung besteht darin, dass man die Polyesterkette mit einer thermisch oder hydrolytisch-labilen Bindung in der Polymerkette ausrüstet, welche nach dem Verspinnen, z. B. beim Färben des textilen Flächenprodukts oder auch der Flocke hydrolytisch aufbricht. Beispiele von derartigen temporär überbrückten Polyestern finden sich z. B. in
FR-A-2,290,511 - Ein ähnliche Lehre mit temporären Verzweigungen findet sich in der
FR-A-1,589,057 - Weitere Ansätze zur Herstellung von pillarmen Polyesterfasern finden sich in
EP-A-1,425,444 . Dort werden Silizium-organische Verbindungen des Tetrahydrofurfurylalkohols bei der Herstellung des Polyesters zugesetzt. - Im Markt sind bereits kommerzielle pillarme Polyester, die als temporäre Vernetzer Kieselsäureester nutzten, bekannt. Durch die richtige Modifikationshöhe können ein hervorragendes Pillverhalten (niedrige Querfestigkeiten) bei ausreichender Festigkeit nach einer Färbung erhalten werden. Jedoch bei mehrfachem Färben, oder bei veränderten bzw. nicht konstanten Färbebedingungen, reagieren diese Fasern abermals, so dass solche Produkte eine hohe Prozess-Stabilität erfordern. Bereits kleinere Schwankungen oder Abweichungen führen hierbei zu Problemen.
- Zu den Verfahren, welche mit Permanentverzweigern arbeiten, gehören Herstellungsmethoden, bei denen beispielsweise eine Verbindung wie Pentaerythrit eingesetzt wird. Man nutzt hier den Effekt aus, dass Fasern aus niedermolekularen, verzweigten, steifen Materialien im fertigen Produkt früher abbrechen als solche aus entsprechenden linearen, höhermolekularen, flexiblen Polymeren.
- Dieses Verfahren ist in seiner Wirkungsweise jedoch limitiert. Durch die Vernetzung lässt sich die Schmelzviskosität erhöhen und somit sind auch Polymere mit niedrigerem Molekulargewicht verspinnbar. Trotz Modifikation wird eine natürliche Grenze erreicht, bei welcher die Schmelze nicht mehr spinnbar ist, und der erzielte Lowpill-Effekt kann auf diese Weise nicht weiter gesteigert werden.
- Obwohl bereits eine ganze Reihe von Verfahren bekannt sind, mittels derer pillarme Polyesterfasern hergestellt werden können, besteht noch ein Bedürfnis nach verbesserten Verfahren sowie Fasern mit verbesserten Pilleigenschaften und sonstigen guten Eigenschaften, insbesondere solchen, die in den nachfolgenden Verarbeitungsschritten, wie beispielsweise Färben der Fasern, erhalten bleiben.
- Aufgabe der Erfindung ist es deshalb, ein neuartige pillarme Polyesterfasern bereitzustellen, die die geforderte pillarme Eigenschaften aufweisen, insbesondere auch nach der Färbung der Faser, und darüber hinaus mittels bekannter Anlagen hergestellt und verarbeitet werden können.
- Gegenstand der vorliegenden Erfindung ist eine pillarme Faser nach Anspruch 1.
- Der Zusatz von anorganischen bzw. mineralischen Partikeln in Polyesterfasern ist eine gängige Methode um die zu erhaltenden Fasern zu modifizieren. Erwünschte Eigenschaften wie Mattierung, Opazität, Farbe, Strahlungsabsorbtion, Flammschutz und antimikrobielle Aktivität kann auf diese Weise erzielt werden. Überraschenderweise gelingt durch Zusatz der Partikel das Verbessern des Pill-Verhaltens von Polyester-Fasern.
- Durch den Zusatz während des Schmelzspinnprozesses können auf diese Art und Weise auch niedermolekulare Rohstoffe modifiziert werden. Somit ist eine zusätzlich Verbesserung des Pill-Verhaltens auch bei Rohstoffen möglich, die auf Grund ihres bereits niedrigen Molekulargewichtes nicht weiter verbessert werden können, da ansonsten ihre Verarbeitbarkeit nicht mehr gegeben wäre.
- Die Zusätze liegen in der Polyestermatrix eingeschlossen vor, so dass keine unvorhersehbaren Ereignisse während der Weiterverarbeitung vorkommen können. Eine gezielte nachträgliche Hydrolyse zur Verbesserung des Pill-Verhaltens hat unter Umständen den Nachteil, dass die erwünschten Eigenschaftsprofile schwer einzustellen und zu reproduzieren sind. Dies ist bei der vorliegenden Erfindung nicht der Fall.
- Als Polyestermaterial kommen im Prinzip alle zur Faserherstellung geeigneten bekannten Typen in Betracht. Schmelzspinnbare Polyester bestehen überwiegend aus Bausteinen, die sich von aromatischen Dicarbonsäuren und von aliphatischen Diolen ableiten. Gängige aromatische Dicarbonsäurebausteine sind die zweiwertigen Reste von Benzoldicarbonsäuren, insbesondere der Terephthalsäure und der Isophthalsäure; gängige Diole haben 2 bis 4 C-Atome, wobei Ethylenglycol und/oder Propan-1,3-diol besonders geeignet sind.
- Besonders vorteilhaft sind Polyester die zu mindestens 85 mol % aus Polyethylenterephthalat (PET) und/oder Polytrimethylenterephthalat (PTT). Die restlichen 15 mol % bauen sich dann aus Dicarbonsäureeinheiten und Glycoleinheiten auf, die als sogenannte Modifizierungsmittel wirken und die es dem Fachmann gestatten, die physikalischen und chemischen Eigenschaften der hergestellten Filamente gezielt zu beeinflussen. Beispiele für solche Dicarbonsäureeinheiten sind Reste der Isophthalsäure oder von aliphatischen Dicarbonsäure wie z.B. Glutarsäure, Adipinsäure, Sebazinsäure; Beispiele für modifizierend wirkende Diolreste sind solche von längerkettigen Diolen, z. B. von Propandiol oder Butandiol, von Di- oder Triethylenglycol oder, sofern in geringer Menge vorhanden, von Polyglycol mit einem Molgewicht von ca. 500 bis 2000.
- Als besonders vorteilhaft sind auch Polyester zu nennen, die flammhemmend modifiziert sind. Derartige Polyester sind ebenfalls bereits hinreichend bekannt.
- Bei den eingesetzten flammhemmend modifizierten Polyestern handelt es sich um solche, bei denen Phosphorverbindungen in der Polyesterkette einkondensiert sind, d.h. diese liegen kovalent gebunden vor.
- Unter diesen einkondensierten phosphorhaltigen Kettengliedern sind Kettenglieder zu verstehen, die in der linearen Kette des Polymermoleküls (längste Kette), aber auch in ggf. vorhandenen Seitenketten und Verzweigungen angeordnet sind.
- Bevorzugt sind flammhemmend modifizierte Polyester, die in der Kette Baugruppen der Formel (I) und/oder (II) einkondensiert enthalten

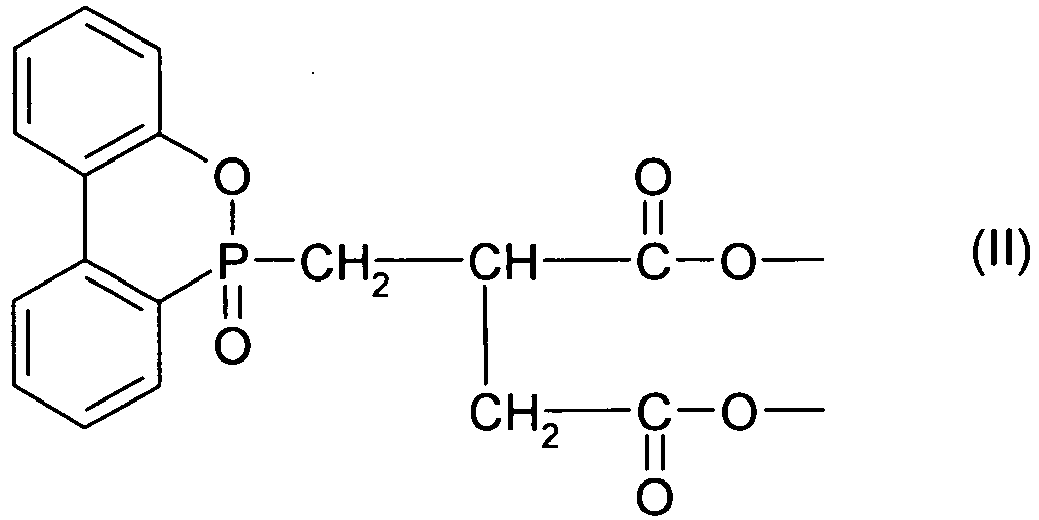
- Vorzugsweise bedeuten in der Formel (I) R Ethylen und R1 Methyl, Ethyl, Phenyl, oder o-, m- oder p-Methylphenyl, insbesondere Methyl oder Phenyl. Derartige Polyester werden z.B. in der
DE-A-39 40 713 beschrieben. - Weitere geeignete flammhemmend modifizierte Polyester, bei denen der Polyester mitkondensierte phosphorhaltige Kettenglieder aufweist, sind beispielsweise aus
DE-A-2236 037 ,DE-A-2242002 ,DE-A-232800343 ,DE-A-2346787 undDE-A-2454189 bekannt. - Besonders bevorzugt sind Polyester, die mindestens 95 mol % Polyethylenterephthalat (PET) enthalten, insbesondere Polyester, welche mit einem Vernetzer modifiziert sind.
- Derartige Polyester haben üblicherweise ein Molekulargewicht entsprechend einer spezifischen Viskosität (ηspez) von 0,6 bis 0,9 gemessen an Lösungen mit 1 g/l Polymer in Dichloressigsäure bei 25°C.
- Die zur Herstellung der erfindungsgemäßen Faser eingesetzten Polyester werden hinreichend getrocknet und weisen üblicherweise einen Restfeuchtegehalt von weniger als 500 ppm Wasser auf.
- Bei eingesetzten anorganischen Partikeln handelt es sich insbesondere um mineralische Materialien.
- Innerhalb der mineralischen Materialien sind die Salze der ersten und zweiten Hauptgruppe des Periodensystems der Elemente bevorzugt. Besonders bevorzugt sind die Salze des Lithiums, Natriums, Kaliums, Rubidiums, Berylliums, Magnesiums, Calciums, Strontiums, Bariums sowie deren Mischsalze, insbesondere natürlich vorkommende Salze bzw. Mischsalze.
- Innerhalb der Salze sind die Chloride, Fluoride, Bromide, Iodide, Carbonate, Sulfate, Phosphate, Nitrate, Hydrogencarbonate, Sulfite, Nitrate sowie deren Mischsalze, insbesondere natürlich vorkommende Salze bzw. Mischsalze bevorzugt.
- Besonders bevorzugt sind Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums.
- Die verwendeten mineralischen Materialien, insbesondere jedoch die Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums, weisen eine Partikeloberfläche auf, die einer Oberflächenbehandlung bzw. Oberflächenbeschichtung mit einer höheren Fettsäure, vorzugsweise einer höheren Fettsäure mit 10 bis 28 Kohlenstoffatomen, unterzogen wurde.
- Die verwendeten mineralischen Materialien, insbesondere jedoch die Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums, weisen einen durchschnittlichen Partikeldurchmesser von 0,5 bis 5 µm, vorzugsweise 1,0 bis 4 µm, insbesondere von 1,0 bis 3,0 µm, auf. Der durchschnittliche Partikeldurchmesser wird auch als mittlere Korngröße (= d50) von bevorzugt 0,5 µm bis 5 µm, vorzugsweise 1,0 bis 4 µm, insbesondere von 1,0 bis 3,0µm, bezeichnet.
- Der darin enthaltene Anteil mit einer Korngröße von mehr als 5 µm darf 1 Gew.-% nicht übersteigen, damit durch diese der Spinnprozess nicht gestört wird
Besonders bevorzugt ist wenn die verwendeten mineralischen Materialien, insbesondere jedoch die Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums, einen durchschnittlichen Partikeldurchmesser von 0,5 bis 5 µm, vorzugsweise 1,0 bis 4 µm, insbesondere von 1,0 bis 3,0µm, aufweisen und in Mengen von 0,5 bis 10 Gew.-%, bevorzugt 0,5 bis 5%, insbesondere 0,5 bis 2,5%, vorliegen. Auch hier ist der durchschnittliche Partikeldurchmesser ausgedrückt als mittlere Korngröße (= d50) bevorzugt zwischen 0,5 µm und 5 µm, vorzugsweise 1,0 und 4 µm, insbesondere 1,0 und 3,0µm. - Die Bestimmung der durchschnittlichen Partikeldurchmesser bzw. der mittleren Korngröße (= d50) erfolgt durch ein Laserlichtstreuungsverfahren nach ISO 13320-1. Ein geeignetes Messgerät zur Partikelgrößenanalyse ist beispielsweise ein Microtrac S 3500.
- Bei den verwendeten mineralischen Materialien, insbesondere jedoch die Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums, handelt es sich überwiegend um Partikel, die durch Zerkleinerung, beispielsweise Mahlen, und/oder durch Fällung bzw. Kristallisation der zugrundeliegenden Salze hergestellt werden.
- Die vorstehend beschriebene Oberflächenbehandlung mit der höheren Fettsäure verhindert eine Aggregation der mineralischen Materialien und sorgt für eine möglichst homogene Verteilung im Polyestermaterial der Faser.
- Beispiele für die höhere Fettsäure können gesättigte höhere Fettsäuren [CH3(CH2),COOH, n = 8 bis 26], wie Decansäure, Undecansäure, Laurinsäure, Tridecylsäure, Myristinsäure, Pentadecylsäure, Palmitinsäure, Heptadecylsäure, Stearinsäure, Nonadecansäure, Arachinsäure, Behensäure, Lignocerinsäure, Cerotinsäure, Heptacosansäure, und ungesättigte höhere Fettsäuren, wie Ölsäure (cis), Elaidinsäure (trans), Cetoleinsäure, Erucasäure (cis), Brassidinsäure (trans), Linolsäure, Linolensäure und Arachidonsäure, ein. Unter diesen werden gesättigte Fettsäuren, insbesondere Stearinsäure, bevorzugt.
- Bevorzugt weist die Faser 0,5 bis 10 Gew.-% Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums mit einer Partikelgröße im Bereich 0,5µm bis 5µm. Innerhalb der vorstehend genannten Fasern sind solche besonders bevorzugt, die ca. 1 Gew.-% der vorstehend genannten Salze aufweisen. Innerhalb der vorstehend genannten Fasern sind solche besonders bevorzugt, die max. 2,5 Gew.-% der vorstehend genannten Salze aufweisen, da ansonsten bei der Herstellung der Fasern Ablagerungen auftreten können.
- Die Fasern sind pillarm. Diese Eigenschaft wird durch Messung der sogenannten Knickscheuertouren ermittelt und ist ein Maß für die Querfestigkeit der Faser. Hierbei wird eine einzelne Faser mit einer konstanten Kraft in Querrichtung belastet. Dies wird sooft wiederholt bis die Faser bricht. In diesen Versuchen wird der Mittelwert aus 50 Messungen angegeben. Die arithmetische Anzahl der benötigten Touren bis zum Bruch ist somit ein proportionales Maß für die Querfestigkeit der Faser. Die Messung der sogenannten Knickscheuertouren erfolgt gemäß Grünewald, CHEMIEFASERN, 1963, S. 853 (Prüfung am Drahtknickscheuergerät mit 20µm Draht und einer Belastung von 1100mg). Die erfindungsgemäßen Fasern (Rohweiß, keine Färbung) benötigen lediglich maximal 800 Knickscheuertouren, vorzugsweise maximal 700 Knickscheuertouren, insbesondere maximal 600 Knickscheuertouren, wohingegen ein Polyester ohne den Zusatz (Rohweiß, ungefärbt) min. 1500 Knickscheuertouren bis zum Bruch der Faser benötigt. Die Mindestzahl der Knickscheuertouren, d.h. bis zum Bruch der Faser, beträgt 200 Knickscheuertouren, vorzugsweise 250 Knickscheuertouren. Somit benötigen die Fasern üblicherweise zwischen 200 und 700 Knickscheuertouren, vorzugsweise 200 bis 600 Knickscheuertouren, insbesondere 250 bis 600 Knickscheuertouren.
- Die Fasern zeigen insbesondere eine ausgezeichnete Kombination von Pillarmut und gleichzeitig guter Festigkeit. Die Fasern (Rohweiß, ungefärbt) haben vorzugsweise eine Festigkeit von min. 25cN/tex in Kombination mit den vorstehend genannten Querfestigkeiten (Knickscheuertouren)
- Die Herstellung der Faser kann mittels üblicher Verfahren und Vorrichtungen erfolgen, d.h. im Wesentlichen ohne zusätzliche Investitionskosten betrieben werden. Das erfindungsgemäß zugesetzte mineralische Material wird beispielsweise über einen Mischextruder in den Polyester eincompoundiert. Dieser Compound kann je nach Füllgrad sowohl als Masterbatch als auch als alleiniger Rohstoff dienen.
- Zunächst werden der Polyester und das mineralischen Materialien bzw. der zuvor beschriebene Compound bereitgestellt und durch Schmelzspinnen Polyesterfilamente gesponnen. Dabei werden übliche Vorrichtungen mit entsprechenden Düsen verwendet. Die Austrittsgeschwindigkeit an der Düsenaustrittsfläche wird auf die Spinngeschwindigkeit so abgestimmt, dass eine Faser mit dem gewünschten Titer entsteht.
- Unter Spinngeschwindigkeit ist die Geschwindigkeit zu verstehen, mit welcher die erstarrten Fäden abgezogen werden. Die derart abgezogenen Fäden können entweder direkt der Verstreckung zugeführt oder auch nur aufgewickelt bzw. abgelegt und zu einem späteren Zeitpunkt verstreckt werden. Die in üblicher Weise verstreckten Fasern und Filamente können sodann nach allgemein üblichen Verfahren gekräuselt, fixiert und/oder auf die gewünschte Länge zu Stapelfasern geschnitten werden. Die Spinngeschwindigkeit bzw. die Abzugsgeschwindigkeit beträgt, um Stapelfasern zu erzeugen, üblicherweise min. 500 Meter pro Minute und max. 2200 Meter pro Minute gesponnen. Um Filamente herzustellen können diese deutlich höher, mit bis zu 8000 Meter pro Minute, abgezogen werden. Die Spinntemperatur beträgt im typischen Fall 255°C oder mehr und 305°C oder weniger. Besonders bevorzugt wird das Spinnen bei etwa 275 -295°C ausgeführt.
- Die Spinndüse ist eine konventionelle Spinndüse vom Typ, wie sie bei konventionellen Polyestern verwendet wird, wobei Lochgröße, Anordnung und Zahl von der gewünschten Faser und der Spinnanlage abhängen.
- Der Einzeltiter der Faser beträgt in seiner endgültigen Form zwischen 0,6 und 30 dtex, vorzugsweise 0,9 bis 13 dtex, insbesondere 0,9 bis 8 dtex, wobei der Titer aufgrund der höheren Dichte der anwesenden anorganischen Partikel mit zunehmender Dosage ansteigt. Die Bestimmung der Titer wurde gemäß DIN EN ISO1973 durchgeführt.
- In diesem Zusammenhang hat sich gezeigt, dass bei einem Gehalt von mehr als 5 Gew.-% an anorganischen Partikeln das Material zu Filamentbrüchen neigt und zur Wickelbildung. Auch das Entstehen von Ablagerungen an feststehenden Anlagenteilen ist zu beobachten, so dass die Standzeiten der verwendeten Apparaturen beeinträchtigt werden.
- Das Abschrecken der auf diese Art und Weise aus der Schmelze gesponnenen Fasern, insbesondere handelt es sich um Polyesterfilamente, kann in konventioneller Weise ausgeführt werden, indem Luft oder andere Fluide verwendet werden, wie sie im Fachgebiet beschrieben werden (z.B. Stickstoff). Es können Querstrom-, Radial-, asymmetrische oder andere Kühlmethoden angewendet werden. Bevorzugt wird zum Abschrecken mit Luft angeblasen.
- Nach dem Kühlen können konventionelle Hilfsmittel bzw. Avivagen mit Hilfe von Standardmethoden aufgetragen werden.
- Die gebildeten Fasern können runde, ovale und weitere geeignete Querschnitte oder auch andere Formen aufweisen, wie zum Beispiel hantel-, nierenförmige, dreieckige bzw. tri- oder multilobale Querschnitte. Auch Hohlfasern sind möglich. Ebenso können Fasern aus zwei oder mehreren Polymeren zum Einsatz kommen. Die Geometrie der Bikomponentenfasern kann "Kern-Mantel" (zentriert und exzentrisch), "side by side", oder "island in the sea" sein.
- Die so hergestellten Faserfilamente werden zu Garnen zusammengefasst und diese wiederum zu Spinnkabeln. Die Spinnkabel werden zur weiteren Verarbeitung zunächst in Kannen abgelegt. Die in den Kannen zwischengelagerten Spinnkabel werden aufgenommen und ein großes Spinnkabel erzeugt.
- Anschließend können die großen Spinnfaserkabel, üblicherweise weisen diese 10-600 ktex auf, unter Anwendung konventioneller Methoden auf einer Bandstrasse verstreckt werden, vorzugsweise bei 10 bis 110 m/min Einlaufgeschwindigkeit. Hierbei können noch Präparationen aufgebracht werden, welche die Verstreckung begünstigen, aber die nachfolgenden Eigenschaften nicht nachteilig beeinflussen.
- Die Streckverhältnisse reichen bevorzugt von 1,25 bis 4, besonders bevorzugt von 2,5 bis 3,5. Die Temperatur bei der Verstreckung liegt im Bereich der Glasumwandlungstemperatur des zu verstreckenden Spinnkabels und beträgt bei Polyester bevorzugt 40°C bis 80°C, besonders bevorzugt 50-70°C.
- Das Verstrecken kann einstufig oder wahlweise unter Anwendung eines zweistufigen Streckprozesses ausgeführt werden (siehe hierzu beispielsweise die
US 3 816 486 ). Vor und während des Verstreckens kann unter Anwendung konventioneller Methoden eine oder mehrere Appreturen aufgebracht werden. - Zur gegebenenfalls durchzuführenden Kräuselung/Texturierung der so verstreckten Fasern können konventionelle Methoden der mechanischen Kräuselung mit an sich bekannten Kräuselmaschinen angewendet werden. Bevorzugt ist eine mechanische Vorrichtung zur Faserkräuselung mit Dampfunterstützung, wie beispielsweise eine Stauchkammer. Es können aber auch nach anderen Verfahren gekräuselte Fasern eingesetzt werden, so z.B. auch dreidimensional-gekräuselte Fasern. Zur Durchführung der Kräuselung wird das Kabel zunächst auf eine Temperatur im Bereich von 50° bis 100°C, bevorzugt 70° bis 85°C, besonders bevorzugt auf etwa 78°C temperiert und mit einem Druck der Kabeleinlaufwalzen von 1,0 bis 6,0 bar, besonders bevorzugt bei etwa 2,0 bar, einem Druck in der Kräuselkammer von 0,5 bis 6,0 bar, besonders bevorzugt 1,5-3,0 bar, mit Dampf bei zwischen 1,0 und 2,0 kg/min., besonders bevorzugt 1,5 kg/min., behandelt.
- Anschließend werden die glatten, oder gegebenenfalls gekräuselten, Fasern bei 120° bis 170°C im Ofen oder Heißluftstrom relaxiert und/oder fixiert.
- Zur Herstellung von Stapelfasern werden die glatten, oder gegebenenfalls gekräuselten Fasern aufgenommen, gefolgt von Schneiden und gegebenenfalls Härten und Ablage in gepressten Ballen als Flocke. Die Stapelfasern werden bevorzugt auf einer der Relaxation nachgeschalteten mechanischen Schneidvorrichtung geschnitten. Zur Herstellung von Kabeltypen kann auf das Schneiden verzichtet werden. Diese Kabeltypen werden in ungeschnittener Form im Ballen abgelegt und verpresst.
- Die Fasern zeigen weiterhin eine sehr gute Kräuselungsaufnahme (Einkräuselung) K1, ein Maß für die Füllung der Faser, die ihr durch einen mechanischen Kräuselungsprozess vermittelt wird. Die Kräuselungsaufnahme ist eine wichtige Eigenschaft, die sowohl für die Verarbeitung von Fasern als auch für die Merkmale von Textil- und Faserfüllprodukten, insbesondere aus Stapelfasern, von Bedeutung ist. Bei der Kräuselungsaufnahme wird an der Faser die Rückfederungseigenschaft gemessen, wie sie durch den mechanischen Prozess des Kräuselns übertragen wird. Dies wirkt sich dadurch auf deren Handhabungsmerkmale wie auf das Verarbeiten bei den nachfolgenden Prozessschritten aus.
- Unter Einkräuselung im Rahmen der Erfindung versteht man folgendes Verhältnis:

- Die hergestellten Fasern besitzen bevorzugt einen Kräuselungsgrad von mindestens 3 Kräuselungen (Kräuselbögen) pro cm, bevorzugt 3 Bögen pro cm bis 9,8 Bögen pro cm und besonders bevorzugt 3,9 Bögen pro cm bis 8,9 Bögen pro cm. Bei Anwendungen zur Herstellung textiler Flächen werden Werte für den Kräuselungsgrad von etwa 5 bis 5,5 Bögen pro cm besonders bevorzugt.
- Die Einkräuselung K1 beträgt vorzugsweise 15% oder mehr, bevorzugt 17% oder mehr.
- Wie bereits erwähnt, büßt die Faser mit zunehmendem Gehalt an anorganischen Partikeln an Festigkeit und an Dehnung ein. Jedoch reduziert sich mit zunehmender Modifikation ebenfalls - wie erwünscht - die Querfestigkeit.
- Von besonderem Interesse sind allerdings die textilen Daten nach einer Hochtemperaturfärbung. Da diese Fasereigenschaften im Endprodukt zur Geltung kommen. Hierzu werden die Polyesterfasern unter üblichen Bedingungen, d.h. dispers bei 130°C für 60 Minuten im essigsauren Medium, gefärbt. Hierbei zeigen die erfindungsgemäßen Polyesterfasern nach vorstehender Färbung eine weitere Reduktion der Querfestigkeit, namentlich die Knickscheuertouren, auf bis zu 400 Knickscheuertouren wohingegen ein identisch gefärbter Polyester ohne den erfindungsgemäßen Zusatz min. 700 Knickscheuertouren bis zum Bruch der Faser benötigt.
- Die erfindungsgemäßen Fasern, wie vorstehend beschrieben gefärbt, benötigen lediglich maximal 400 Knickscheuertouren, vorzugsweise maximal 300 Knickscheuertouren, wohingegen ein Polyester ohne den erfindungsgemäßen Zusatz (Färbung wie vorstehend beschrieben) min. 700 Knickscheuertouren bis zum Bruch der Faser benötigt. Die Mindestzahl der Knickscheuertouren, d.h. bis zum Bruch der Faser, beträgt 150 Knickscheuertouren, vorzugsweise 190 Knickscheuertouren. Somit benötigen die erfindungsgemäßen Fasern (nach Färbung) üblicherweise zwischen 150 und 400 Knickscheuertouren, vorzugsweise 190 bis 400 Knickscheuertouren, insbesondere 190 bis 300 Knickscheuertouren.
- Bei Verwendung von wasserlöslichen, alkalischen, anorganischen Partikeln ist während des Färbeprozesses ein Anstieg des pH-Wert erkennbar. Dies zeigt, dass die in der Faser vorliegenden wasserlöslichen, alkalischen, anorganischen Partikel sich mit der Färbeflotte umsetzen. Ein Einfluss des pH-Wertes auf die textilen Daten der gefärbten Faser ist nicht feststellbar obwohl ein Anstieg des pH-Wertes bei saurer Färbung stattfindet.
- Mikroskopische Untersuchungen (Rasterelektronenmikroskop) der erfindungsgemäßen Faser, nach Färbung, zeigen dass in geringem Maße eine Schädigung der Oberfläche stattfindet, dies ist jedoch unabhängig vom pH-Wert der Flotte. Dies spricht dafür, dass vereinzelte Partikel an der Oberfläche durch mechanische Beanspruchung des Materials aus der Faser herausgebrochen werden. Die Polyester-Matrix der Faser integriert die Partikel in ausreichender Weise, um diese vor einer Zersetzung durch die Färbeflotte zu schützen.
- Wie bereits dargelegt benötigen die erfindungsgemäßen Fasern, wie vorstehend beschrieben gefärbt, lediglich maximal 400 Knickscheuertouren, vorzugsweise maximal 300 Knickscheuertouren, wohingegen ein Polyester ohne den erfindungsgemäßen Zusatz (Färbung wie vorstehend beschrieben) min. 700 Knickscheuertouren bis zum Bruch der Faser benötigt. Die Mindestzahl der Knickscheuertouren, d.h. bis zum Bruch der Faser, beträgt 150 Knickscheuertouren, vorzugsweise 190 Knickscheuertouren. Somit benötigen die erfindungsgemäßen Fasern (nach Färbung) üblicherweise zwischen 150 und 400 Knickscheuertouren, vorzugsweise 190 bis 400 Knickscheuertouren, insbesondere 190 bis 300 Knickscheuertouren.
- Die erfindungsgemäßen, gefärbten Fasern zeigen insbesondere eine ausgezeichnete Kombination von Pillarmut und gleichzeitig guter Festigkeit. Die erfindungsgemäßen Fasern (wie vorstehend beschrieben gefärbt) haben vorzugsweise eine Festigkeit von min. 23cN/tex in Kombination mit den vorstehend genannten Querfestigkeiten (Knickscheuertouren)
- Aus den erfindungsgemäßen Fasern lassen sich entsprechende textile Flächengebilde herstellen, die ebenfalls Gegenstand der Erfindung sind.
- Der Begriff "textiles Flächengebilde" ist im Rahmen dieser Beschreibung in seiner breitesten Bedeutung zu verstehen. Dabei kann es sich um alle Gebilde, enthaltend die erfindungsgemäßen Fasern handeln, die nach einer flächenbildenden Technik hergestellt worden sind. Beispiele für solche textilen Flächengebilde sind Gewebe, Gelege, Gestricke und Gewirke, sowie Vliese.
- Der erfindungsgemäße Vliesstoff kann aus Endlos-Synthesefasern (Filamente) oder aus Stapelfasern aufgebaut sein. Für den Vliesstoff werden bevorzugt Stapelfasern gemäß der Erfindung eingesetzt, deren Länge im allgemeinen 1 bis 200 mm, vorzugsweise 3 bis 120 mm, besonders bevorzugt 3 bis 60 mm, beträgt.
- Die Erfindung wird durch das nachstehende Beispiel verdeutlicht ohne diese in ihrem Umfang darauf zu beschränken.
- Ein niedermolekularer, vernetzter PET-Rohstoff wird mit Erdalkalikarbonaten modifiziert. Der Rohstoff wurde, wie für PET üblich ist, getrocknet bis zu einem Restfeuchtegehalt von mindestens kleiner 500 ppm.
- Anschließend werden aus diesem Rohstoff Fasern gesponnen, wobei die nachfolgende Tabelle die bedeutendsten Parameter des Schmelzspinnprozesses wiedergibt:
Förderung g/min 556 Massetemperatur °C 264 Spinntemperatur °C 268 Lochzahl 702 Abzug m/min 1200 Spinneinzeltiter dtex 6,69 bzw. 6,77 Dosage Modifikation % 2,5 bzw. 5 - Die Zugabe des Erdalkalikarbonates erfolgte in Form eines Masterbatches. Der erhaltene Titer der Spinnware stieg mit zunehmender Dosage aufgrund der hohen Dichte des Additives.
- Bei einer Modifikationshöhe von 2,5 % war die Prozessfähigkeit des Materials vergleichbar bzw. nur geringfügig beeinträchtigt im Vergleich zu unmodifiziertem Material. Bei einer Modifikationshöhe von 5 % neigt das Material allerdings zu Filamentbrüchen und zur Wickelbildung. Vor allem die Entstehung von Ablagerungen an feststehenden Anlagenteilen führte zu einer Beeinträchtigung der Prozessfähigkeit.
- Die erhaltene Spinnware wurde durch Fachen zu einem 59ktex Kabel zusammen geführt. Das Material ließ sich auf der Bandstrasse analog einer unmodifizierten Faser verstrecken, kräuseln und fixieren. Die Verarbeitbarkeit war unauffällig.
- Folgende Tabelle gibt die wichtigsten Bandstrassenparameter wieder:
Kabeltiter ktex 59,3 Einlaufgeschwindigkeit m/min 30 Verstreckung 3,0 Kabeltemperatur vor Kräuselung °C 55 Fixiertemperatur °C 135 - Folgende Tabelle beinhaltet die erzielten textilen Daten sowie die zweier unmodifizierten, vergleichbaren PET Typen:
Einheit 0% Zusatz 1,25 % Zusatz 2,5 % Zusatz 3,75 % Zusatz 5,0% Zusatz Titer dtex 2,40 2,67 2,55 2,60 2,48 Festigkeit cN/tex 29,6 25,52 25,24 25,15 27,32 Reißdehnung % 42,1 31,07 38,16 28,04 30,74 Kräuseldehnung % 17,4 15,0 15,6 12,5 14,6 Bögen cm-1 5,6 5,4 5,0 4,7 5,0 Präparationshöhe % 0,24 0,24 0,27 0,20 0,22 Knickscheuertouren 1540 406 568 346 267 - Titer wurde gemäß DIN EN ISO1973 bestimmt; Faser Festigkeit und Dehnung gemäß DIN EN ISO 5079.
- Die Bestimmung der Knickscheuertouren erfolgte wie durch Grünewald beschrieben, (CHEMIEFASERN, 1963, S. 853) durch Prüfung am Drahtknickscheuergerät mit 20µm Draht und einer Belastung von 1100mg.
- Die Fasermuster wurden unter für PET üblichen Bedingungen dispers bei 130°C für 60 Minuten im essigsauren gefärbt. Folgende Tabelle gibt die erhaltenen textilen Daten der gefärbten Muster wieder:
Einheit 0% Zusatz 1,25 % Zusatz 2,5 % Zusatz 3,75 % Zusatz 5,0 % Zusatz Titer dtex 2,63 2,68 2,70 2,72 2,82 Festigkeit cN/tex 28,6 24,7 25,0 24,4 23,5 Reißdehnung % 31,1 24,7 28,1 23,9 26,4 pH-Wert der Flotte nach Färbung 4,77 - 4,9 5,2 Knickscheuertouren 745 233 281 228 198 - Gut zu erkennen ist, dass sich die Querfestigkeit, namentlich die Knickscheuertouren, durch die Färbung bei allen Mustern etwa um die Hälfte reduziert hat. Eine Verminderung in Festigkeit und Dehnung ist weiterhin vorhanden und steigt mit zunehmender Modifikation. Jedoch sind die Unterschiede zur unmodifizierten Type nach dem Färben weniger ausgeprägt, als in der Rohweißware.
- Auffällig ist, dass während des Färbeprozesses der pH-Wert nachweislich ansteigt. Dies zeigt, dass das in der Faser vorliegende Erdalkalikarbonat sich mit der Färbeflotte umsetzt. Hieraus entsteht die Annahme, dass der pH-Wert der Färbeflotte einen Einfluss auf die textilen Daten und die Faserbeschaffenheit haben könnte. Somit wurden Färbungen mit unterschiedlichen pH-Werten durchgeführt. Folgende Tabelle gibt die erhaltenen textilen Daten dieser Färbungen wieder:
Einheit Alkalische Färbung Essigsaure Färbung Doppelte Essigsäure menge pH-Wert der Flotte vor Färbung 9,3 4,56 4,37 Titer dtex 2,63 2,70 2,73 Festigkeit cN/tex 25,0 25,0 24,1 Reißdehnung % 26,5 28,1 28,0 pH-Wert der Flotte nach Färbung 8,1 4,9 4,64 Knickscheuertouren 282 281 300 - Anhand der erhaltenen Messwerte ist kein Einfluss des pH-Wertes auf die textilen Daten feststellbar, und dies, obwohl eine Anhebung des pH-Wertes bei saurer Färbung stattfindet. Somit ist der pH-Wert kein geeigneter Parameter, um Einfluss auf die textilen Daten zu nehmen. Untersuchungen am Rasterelektronenmikroskop zeigen, dass in geringem Maße eine Schädigung der Oberfläche stattfindet, dies ist jedoch unabhängig vom pH-Wert der Flotte.
- Die PET-Matrix der Faser integriert die Karbonat-Partikel in ausreichender Weise, um diese vor einer Zersetzung durch die Färbeflotte zu schützen.
- Als weitere Einflussparameter sind die Färbetemperatur und die Färbedauer untersucht worden.
- Folgende Tabelle gibt die textilen Daten bei unterschiedlicher Färbedauer bei 130°C wieder:
Färbedauer Einheit 30 min 45 min 60 min 90 min Titer dtex 2,67 2,66 2,70 2,61 Festigkeit cN/tex 25,1 25,1 25,0 24,9 Reißdehnung % 31,9 30,1 28,1 27,0 Knickscheuertouren 340 326 281 338 - Folgende Tabelle gibt die textilen Daten bei unterschiedlichen Färbetemperaturen nach 60 min wieder:
Färbetemperatur Einheit 100°C 115°C 130°C 135°C Titer dtex 2,66 2,65 2,70 2,67 Festigkeit cN/tex 24,8 24,4 25,0 25,3 Reißdehnung % 34,2 32,1 28,1 25,5 Knickscheuertouren 462 391 281 304 - Die Knickscheuertouren werden mit zunehmender Temperatur reduziert. Die für PET üblichen Färbebedingungen von 130°C und 60 min sind jedoch ausreichend. Eine weitere Erhöhung dieser beiden Parameter führt nicht zu einer zusätzlichen Reduktion der Querfestigkeit. Zusätzlich kann festgestellt werden, dass die Faserfestigkeit durch die Färbung nicht beeinträchtigt wird. Die Faserfestigkeit bleibt unabhängig von Färbedauer, Färbetemperatur und pH-Wert erhalten.
- Die erzielten Faserwerte der hergestellten Fasern sind mit anderen kommerziellen Lowpill Polyesterfasern vergleichbar. Folgende Tabelle zeigt vergleichend einige wichtige Faserwerte.
Einheit 2,5 % Zusatz Vergleich 1 Vergleich 2 Vernetzer permanent temporär permanent Dosage Karbonat % 2,5 ohne ohne Knickscheuertouren rohweiß 568 978 1540 Festigkeit rohweiß cN/tex 25,2 27,1 29,6 Dehnung rohweiß % 38,1 44,7 42,1 Knickscheuertouren gefärbt 281 149 745 Festigkeit gefärbt cN/tex 25,0 23,7 28,6 Dehnung gefärbt % 28,1 22,1 31,1
Claims (18)
- Pillarme Faser auf Basis von Polyester, wobei der Polyester aus aromatischen Dicarbonsäuren und von aliphatischen Diolen besteht, die Faser 0,5 bis 10 Gew.-% anorganische Partikel mit einer Partikelgröße im Bereich 0,5µm bis 5µm enthält, die anorganischen Partikel mineralische Materialien umfassen und Salze der ersten und zweiten Hauptgruppe des Periodensystems der Elemente sind, die Salze Chloride, Fluoride, Bromide, Iodide, Carbonate, Phosphate, Nitrate, Hydrogencarbonate, Sulfite, sowie deren Mischsalze umfassen und die Faser durch Hochtemperaturfärbung in saurem Medium gefärbt ist und maximal 400 Knickscheuertouren (bestimmt mittels Drahtknickscheuergerät mit 20µm Draht und einer Belastung von 1100mg gemäß Grünewald, Chemiefasern 1963, Seite 853) bis zum Bruch der Faser benötigt.
- Faser gemäß Anspruch 1, dadurch gekennzeichnet, dass der Polyester zu mindestens 85 mol % Polyethylenterephthalat (PET) und/oder Polytrimethylenterephthalat (PTT) aufweist.
- Faser gemäß Anspruch 1, dadurch gekennzeichnet, dass der Polyester ein Molekulargewicht entsprechend einer spezifischen Viskosität (ηspez) von 0,6 bis 0,9, gemessen an Lösungen mit 1 g/l in Dichloressigsäure bei 25°C, aufweist.
- Faser gemäß Anspruch 1, dadurch gekennzeichnet, dass die mineralischen Materialien Salze der ersten und zweiten Hauptgruppe des Periodensystems der Elemente Salze des Lithiums, Natriums, Kaliums, Rubidiums, Berylliums, Magnesiums, Calciums, Strontiums, Bariums sowie deren Mischsalze, umfassen.
- Faser gemäß Anspruch 4, dadurch gekennzeichnet, dass die Salze natürlich vorkommende Salze bzw. Mischsalze umfassen.
- Faser gemäß Anspruch 1, dadurch gekennzeichnet, dass die anorganischen Partikel Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums.
- Faser gemäß Anspruch 1 oder 6, dadurch gekennzeichnet, dass die anorganischen Partikel Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums, sind, die eine Partikeloberfläche aufweisen, die einer Oberflächenbehandlung mit einer höheren Fettsäure, vorzugsweise einer höheren Fettsäure mit 10 bis 28 Kohlenstoffatomen, unterzogen wurden.
- Faser gemäß Anspruch 1 oder 7, dadurch gekennzeichnet, dass die anorganischen Partikel Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums sind, die einen durchschnittlichen Partikeldurchmesser von 0,5 bis 5 µm, vorzugsweise 1,0 bis 4 µm, insbesondere von 1,0 bis 3,0µm, aufweisen.
- Faser gemäß Anspruch 1 oder 7, dadurch gekennzeichnet, dass die anorganischen Partikel Carbonat-Salze und/oder Hydrogencarbonat-Salze des Calciums und/oder Magnesiums sind, die einen durchschnittlichen Partikeldurchmesser von 0,5 bis 5 µm, vorzugsweise 1,0 bis 4 µm, insbesondere von 1,0 bis 3,0µm, aufweisen und in Mengen von 0,1 bis 10 Gew.-%, bevorzugt 1,0 bis 5%, insbesondere 1,0 bis 2,5%, vorliegen.
- Faser gemäß Anspruch 1 bis 9, dadurch gekennzeichnet, dass die Faser einen Einzeltiter zwischen 0,6 und 30 dtex, vorzugsweise 0,9 bis 13 dtex, insbesondere 0,9 bis 8 dtex, aufweist.
- Faser gemäß Anspruch 1 bis 10, dadurch gekennzeichnet, dass der Gehalt an anorganische Partikel mit einer Partikelgröße im Bereich 0,5µm bis 5µm zwischen 0,5 und 5 Gew.-%, bevorzugt zwischen 1,0 und 2,5 Gew.-%, beträgt.
- Faser gemäß Anspruch 1 bis 11, dadurch gekennzeichnet, dass die Faser verstreckt und gekräuselt ist.
- Faser gemäß Anspruch 1 bis 12, dadurch gekennzeichnet, dass die Faser maximal 300 Knickscheuertouren bis zum Bruch der Faser benötigt.
- Faser gemäß Anspruch 1 bis 13, dadurch gekennzeichnet, dass die Faser mindestens 150 Knickscheuertouren, vorzugsweise mindestens 190 Knickscheuertouren bis zum Bruch der Faser benötigt.
- Faser gemäß Anspruch 1 bis 12, dadurch gekennzeichnet, dass die Faser zwischen 150 und 400 Knickscheuertouren, vorzugsweise 190 bis 400 Knickscheuertouren, insbesondere 190 bis 300 Knickscheuertouren, bis zum Bruch der Faser benötigt.
- Faser gemäß Anspruch 1 bis 15, dadurch gekennzeichnet, dass die Faser durch Hochtemperaturfärbung in saurem Medium gefärbt ist und zwischen 150 und 400 Knickscheuertouren, vorzugsweise 190 bis 400 Knickscheuertouren, insbesondere 190 bis 300 Knickscheuertouren, bis zum Bruch der Faser benötigt und die Festigkeit von min. 23cN/tex beträgt.
- Verfahren zur Herstellung der pillarmen Faser gemäß Anspruch 1 bis 16, dadurch gekennzeichnet, dass ein Polyester der aus aromatischen Dicarbonsäuren und von aliphatischen Diolen besteht und 0,5 bis 10 Gew.-% anorganische Partikel mit einer Partikelgröße im Bereich 0.5µm bis 5µm, enthält, die anorganischen Partikel mineralische Materialien umfassen und Salze der ersten und zweiten Hauptgruppe des Periodensystems der Elemente sind, die Salze Chloride, Fluoride, Bromide, Iodide, Carbonate, Phosphate, Nitrate, Hydrogencarbonate, Sulfite, sowie deren Mischsalze umfassen, extrudiert und zu Filamenten versponnen, verstreckt, gekräuselt, fixiert sowie ggf. auf die gewünschte Länge geschnitten wird und die Faser durch Hochtemperaturfärbung in saurem Medium gefärbt ist.
- Textiles Flächengebilde enthaltend die pillarme Faser gemäß einem oder mehreren der Ansprüche 1 bis 16.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL12766278T PL2758567T3 (pl) | 2011-09-23 | 2012-09-05 | Włókna poliestrowe o małej skłonności do pillingu |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011114237A DE102011114237A1 (de) | 2011-09-23 | 2011-09-23 | Pillarme Polyesterfaser |
| PCT/EP2012/003727 WO2013041183A1 (de) | 2011-09-23 | 2012-09-05 | Pillarme polyesterfaser |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2758567A1 EP2758567A1 (de) | 2014-07-30 |
| EP2758567B1 true EP2758567B1 (de) | 2017-03-01 |
Family
ID=46939679
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12766278.1A Active EP2758567B1 (de) | 2011-09-23 | 2012-09-05 | Pillarme polyesterfaser |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP2758567B1 (de) |
| CN (1) | CN103958750B (de) |
| DE (1) | DE102011114237A1 (de) |
| IN (1) | IN2014CN02184A (de) |
| PL (1) | PL2758567T3 (de) |
| RU (1) | RU2602883C2 (de) |
| WO (1) | WO2013041183A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12096844B2 (en) | 2020-12-21 | 2024-09-24 | Church & Dwight Co., Inc. | Bristles having oral care additives contained therein and associated methods of manufacture |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104651972A (zh) * | 2015-03-17 | 2015-05-27 | 江苏江南高纤股份有限公司 | 直接纺丝低起球聚酯毛型纤维长丝束的制造方法 |
| CN116082614A (zh) * | 2022-10-25 | 2023-05-09 | 宜昌中盈科技发展有限公司 | 一种循环再生抗起球阳离子可染聚酯切片的制备方法 |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU55826A1 (de) | 1967-04-19 | 1969-11-13 | ||
| US3816486A (en) | 1969-11-26 | 1974-06-11 | Du Pont | Two stage drawn and relaxed staple fiber |
| DE2236037C3 (de) | 1972-07-22 | 1975-04-17 | Farbwerke Hoechst Ag Vormals Meister Lucius & Bruening, 6000 Frankfurt | Schwer entflammbare Fäden und Fasern aus Polyester |
| DE2242002C3 (de) | 1972-08-26 | 1978-08-24 | Hoechst Ag, 6000 Frankfurt | Flammwidrige synthetische lineare Polyester sowie deren Verwendung |
| DE2328343C3 (de) | 1973-06-04 | 1981-10-15 | Hoechst Ag, 6000 Frankfurt | Schwer entflammbare Fäden und Fasern aus Polyester |
| DE2346787C3 (de) | 1973-09-17 | 1980-05-08 | Hoechst Ag, 6000 Frankfurt | Schwer entflammbare lineare Polyester, Verfahren zu deren Herstellung und deren Verwendung |
| DE2453231A1 (de) | 1974-11-09 | 1976-05-13 | Bayer Ag | Pillingarme polyesterfasern |
| DE2454189C3 (de) | 1974-11-15 | 1980-08-14 | Hoechst Ag, 6000 Frankfurt | Verfahren zur Herstellung von schwer entflammbaren linearen Polyestern |
| JPS5725410A (en) * | 1980-07-22 | 1982-02-10 | Asahi Chem Ind Co Ltd | Pilling-resistant acrylic synthetic fiber |
| DE3940713A1 (de) | 1989-12-09 | 1991-06-13 | Hoechst Ag | Flammhemmendes vlies mit bindefilamenten |
| JP2888504B2 (ja) * | 1990-11-05 | 1999-05-10 | 株式会社クラレ | 紫外線遮蔽性を有する繊維構造体および該構造体を用いた繊維製品 |
| JPH04194026A (ja) * | 1990-11-21 | 1992-07-14 | Nippon Ester Co Ltd | ポリエステル系複合バインダー繊維 |
| JPH1077524A (ja) * | 1996-09-04 | 1998-03-24 | Toyobo Co Ltd | シートベルト用ポリエステル系糸および該糸を用いたシートベルト |
| JPH10140420A (ja) * | 1996-11-07 | 1998-05-26 | Japan Exlan Co Ltd | 無機微粒子含有繊維とその製造方法 |
| US5817740A (en) * | 1997-02-12 | 1998-10-06 | E. I. Du Pont De Nemours And Company | Low pill polyester |
| US6037057A (en) * | 1998-02-13 | 2000-03-14 | E. I. Du Pont De Nemours And Company | Sheath-core polyester fiber including an antimicrobial agent |
| DE19951067B4 (de) * | 1999-10-22 | 2004-04-08 | Inventa-Fischer Ag | Polyesterfasern mit verminderter Pillingneigung sowie Verfahren zu ihrer Herstellung |
| DE10115941B4 (de) * | 2000-04-04 | 2006-07-27 | Mi Soo Seok | Verfahren zur Herstellung von Fasern mit funktionellem Mineralpulver und damit hergestellte Fasern |
| TW550313B (en) * | 2000-05-22 | 2003-09-01 | Toray Industries | Process for producing polyester fiber and polyester composition |
| DE10129688C1 (de) | 2001-06-22 | 2003-01-30 | Trevira Gmbh & Co Kg | Pillarme Polyesterfaser |
| RU2303090C2 (ru) * | 2003-01-14 | 2007-07-20 | Тейдзин Файберз Лимитед | Волокна из сложного полиэфира с модифицированным поперечным сечением |
| KR100615781B1 (ko) * | 2004-12-31 | 2006-08-25 | 주식회사 효성 | 차광성 및 난연성이 우수한 폴리에스터 섬유 및 이를이용한 섬유 제품 |
| KR20080112597A (ko) * | 2007-06-21 | 2008-12-26 | 주식회사 코오롱 | 폴리에스터 섬유 |
| US9394630B2 (en) * | 2009-09-03 | 2016-07-19 | Toray Industries, Inc. | Pilling-resistant artificial leather |
-
2011
- 2011-09-23 DE DE102011114237A patent/DE102011114237A1/de not_active Withdrawn
-
2012
- 2012-09-05 CN CN201280046556.3A patent/CN103958750B/zh active Active
- 2012-09-05 RU RU2014116244/05A patent/RU2602883C2/ru active
- 2012-09-05 WO PCT/EP2012/003727 patent/WO2013041183A1/de not_active Ceased
- 2012-09-05 IN IN2184CHN2014 patent/IN2014CN02184A/en unknown
- 2012-09-05 PL PL12766278T patent/PL2758567T3/pl unknown
- 2012-09-05 EP EP12766278.1A patent/EP2758567B1/de active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12096844B2 (en) | 2020-12-21 | 2024-09-24 | Church & Dwight Co., Inc. | Bristles having oral care additives contained therein and associated methods of manufacture |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2758567A1 (de) | 2014-07-30 |
| WO2013041183A1 (de) | 2013-03-28 |
| CN103958750B (zh) | 2015-12-23 |
| CN103958750A (zh) | 2014-07-30 |
| DE102011114237A8 (de) | 2013-07-25 |
| PL2758567T3 (pl) | 2017-08-31 |
| RU2602883C2 (ru) | 2016-11-20 |
| RU2014116244A (ru) | 2015-10-27 |
| DE102011114237A1 (de) | 2013-03-28 |
| IN2014CN02184A (de) | 2015-05-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60031691T2 (de) | Polytrimethylenterephthalatfaser und verfahren zu deren herstellung | |
| DE60108603T3 (de) | Verfahren zur herstellung von polytrimethylenterephthalat-stapelfasern und polytrimethylenterephthalat-stapelfasern, -garne und -flächengebilde | |
| DE69932090T3 (de) | Polyesterharz-zusammensetzung und fasern | |
| DE69819362T2 (de) | Polyesterfaser mit ausgezeichneter verarbeitbarkeit und verfahren zur herstellung derselben | |
| DE4111066B4 (de) | Verfahren zur Herstellung von modifiziertem Polyethylenterephthalat sowie von einem Pillingeffekt freie Stapelfasern aus dem derart modifizierten Polymeren | |
| DE69932231T2 (de) | Glatte polyesterfaser | |
| EP2169110B1 (de) | Flammhemmende Hohlfaser mit silikonfreier Weichgriffausrüstung umfassend einen Polyether und ein Fettsäurecondensationsprodukt | |
| EP0530860A2 (de) | Zweikomponenten-Schlingennähgarn und Verfahren zu seiner Herstellung | |
| DE60121694T2 (de) | Polytrimethylenterephthalatfasern mit feinem denier | |
| EP0631638A1 (de) | Polyesterfaser und verfahren zu deren herstellung. | |
| AT399350B (de) | Verfahren zur herstellung von pet-fäden mit verbesserter produktivität | |
| DE69602259T2 (de) | Zellulose garn und kord zur technischen anwendung | |
| EP0591827B1 (de) | Coregarne enthaltend eine Seele aus hochfestem Polyestermaterial sowie Verfahren zu deren Herstellung | |
| DE102011114237A1 (de) | Pillarme Polyesterfaser | |
| EP0935018A1 (de) | Biologisch abbaubare Beschichtungsmittel | |
| EP1392897B1 (de) | Verfahren zur herstellung von feinen monofilamenten aus polypropylen, feine monofilamente aus polypropylen sowie deren verwendung | |
| DE2057572A1 (de) | Fadenbuendel und Verfahren zu deren Herstellung | |
| EP2707526B2 (de) | Verfahren zur herstellung von celluloseregeneratfasern | |
| EP0173200A2 (de) | Hochfeste Zulieferfäden für Nähgarne und Verfahren zu ihrer Herstellung | |
| DE69127573T2 (de) | Wasserlösliche Faser und Verfahren zu ihrer Herstellung | |
| WO1999057348A1 (de) | Polyesterfasern und -filamente und verfahren zu deren herstellung | |
| EP2177651B1 (de) | Verfahren zur Herstellung von PTT-Fasern mit verbesserter Einkräuselung | |
| EP2664697B2 (de) | Flammhemmende Celluloseregeneratfasern und Verfahren zu deren Herstellung | |
| DD299383A7 (de) | Flammenhemmender zelluloseverbundfaserstoff | |
| DE102007011566A1 (de) | Haftungsaktivierte Polyestermonofilamente, Elastomerverbunde und deren Verwendung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140326 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20150601 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20160906 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 871454 Country of ref document: AT Kind code of ref document: T Effective date: 20170315 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012009678 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20170301 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170601 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170602 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170601 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170701 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170703 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012009678 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| 26N | No opposition filed |
Effective date: 20171204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170905 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170905 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171002 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 871454 Country of ref document: AT Kind code of ref document: T Effective date: 20170905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502012009678 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170301 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20230920 Year of fee payment: 12 Ref country code: CZ Payment date: 20230824 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20230823 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240905 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240905 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250918 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250902 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250930 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240905 |