EP2742174B1 - Verfahren zur herstellung von oberflächenmodifizierten polyolefinfilamentgarnen, die danach erhältlichen polyolefinfilamentgarne sowie deren verwendung - Google Patents
Verfahren zur herstellung von oberflächenmodifizierten polyolefinfilamentgarnen, die danach erhältlichen polyolefinfilamentgarne sowie deren verwendung Download PDFInfo
- Publication number
- EP2742174B1 EP2742174B1 EP12750569.1A EP12750569A EP2742174B1 EP 2742174 B1 EP2742174 B1 EP 2742174B1 EP 12750569 A EP12750569 A EP 12750569A EP 2742174 B1 EP2742174 B1 EP 2742174B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- filament
- hydrogen peroxide
- filament yarns
- polyolefin
- yarns
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims description 70
- 229920000098 polyolefin Polymers 0.000 title claims description 27
- 230000008569 process Effects 0.000 title description 33
- MHAJPDPJQMAIIY-UHFFFAOYSA-N Hydrogen peroxide Chemical compound OO MHAJPDPJQMAIIY-UHFFFAOYSA-N 0.000 claims description 87
- 239000004743 Polypropylene Substances 0.000 claims description 43
- 229920001155 polypropylene Polymers 0.000 claims description 43
- 229920000642 polymer Polymers 0.000 claims description 28
- 238000011282 treatment Methods 0.000 claims description 21
- 238000004519 manufacturing process Methods 0.000 claims description 20
- 239000004753 textile Substances 0.000 claims description 20
- -1 polypropylene Polymers 0.000 claims description 17
- 239000004744 fabric Substances 0.000 claims description 16
- 239000000975 dye Substances 0.000 claims description 14
- 238000006243 chemical reaction Methods 0.000 claims description 13
- 230000015572 biosynthetic process Effects 0.000 claims description 10
- 238000002074 melt spinning Methods 0.000 claims description 10
- 238000002360 preparation method Methods 0.000 claims description 10
- 238000009987 spinning Methods 0.000 claims description 8
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 claims description 7
- 239000005977 Ethylene Substances 0.000 claims description 7
- 239000000463 material Substances 0.000 claims description 6
- 239000000155 melt Substances 0.000 claims description 6
- QQONPFPTGQHPMA-UHFFFAOYSA-N propylene Natural products CC=C QQONPFPTGQHPMA-UHFFFAOYSA-N 0.000 claims description 5
- 125000004805 propylene group Chemical group [H]C([H])([H])C([H])([*:1])C([H])([H])[*:2] 0.000 claims description 5
- 238000002844 melting Methods 0.000 claims description 4
- 230000008018 melting Effects 0.000 claims description 4
- 238000004381 surface treatment Methods 0.000 claims description 4
- 239000000984 vat dye Substances 0.000 claims description 4
- 229920001410 Microfiber Polymers 0.000 claims description 2
- 239000003658 microfiber Substances 0.000 claims description 2
- 239000004745 nonwoven fabric Substances 0.000 claims description 2
- 239000002759 woven fabric Substances 0.000 claims 1
- 239000000835 fiber Substances 0.000 description 26
- 238000004043 dyeing Methods 0.000 description 15
- 230000004048 modification Effects 0.000 description 13
- 238000012986 modification Methods 0.000 description 13
- UHOKSCJSTAHBSO-UHFFFAOYSA-N indanthrone blue Chemical compound C1=CC=C2C(=O)C3=CC=C4NC5=C6C(=O)C7=CC=CC=C7C(=O)C6=CC=C5NC4=C3C(=O)C2=C1 UHOKSCJSTAHBSO-UHFFFAOYSA-N 0.000 description 11
- 238000007254 oxidation reaction Methods 0.000 description 11
- 230000003647 oxidation Effects 0.000 description 10
- 238000004804 winding Methods 0.000 description 10
- 210000002381 plasma Anatomy 0.000 description 9
- 241000196324 Embryophyta Species 0.000 description 8
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 8
- 229920001577 copolymer Polymers 0.000 description 8
- 230000000694 effects Effects 0.000 description 8
- 239000007789 gas Substances 0.000 description 8
- 239000001301 oxygen Substances 0.000 description 8
- 229910052760 oxygen Inorganic materials 0.000 description 8
- 239000008187 granular material Substances 0.000 description 7
- 238000009832 plasma treatment Methods 0.000 description 7
- 239000000758 substrate Substances 0.000 description 7
- 230000015556 catabolic process Effects 0.000 description 6
- 230000008859 change Effects 0.000 description 6
- 150000001875 compounds Chemical class 0.000 description 6
- 238000006731 degradation reaction Methods 0.000 description 6
- 238000001125 extrusion Methods 0.000 description 6
- 238000010035 extrusion spinning Methods 0.000 description 6
- 125000000524 functional group Chemical group 0.000 description 6
- 150000002978 peroxides Chemical class 0.000 description 6
- 238000012545 processing Methods 0.000 description 6
- 230000005855 radiation Effects 0.000 description 6
- CBENFWSGALASAD-UHFFFAOYSA-N Ozone Chemical compound [O-][O+]=O CBENFWSGALASAD-UHFFFAOYSA-N 0.000 description 5
- 238000007306 functionalization reaction Methods 0.000 description 5
- 239000000203 mixture Substances 0.000 description 5
- 239000000126 substance Substances 0.000 description 5
- 238000010521 absorption reaction Methods 0.000 description 4
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 4
- 239000007788 liquid Substances 0.000 description 4
- 150000003254 radicals Chemical class 0.000 description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 4
- 238000013459 approach Methods 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 229920001519 homopolymer Polymers 0.000 description 3
- 239000007800 oxidant agent Substances 0.000 description 3
- 239000012071 phase Substances 0.000 description 3
- 239000002994 raw material Substances 0.000 description 3
- 239000007858 starting material Substances 0.000 description 3
- 239000004094 surface-active agent Substances 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 2
- MYMOFIZGZYHOMD-UHFFFAOYSA-N Dioxygen Chemical compound O=O MYMOFIZGZYHOMD-UHFFFAOYSA-N 0.000 description 2
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 230000009471 action Effects 0.000 description 2
- 238000004458 analytical method Methods 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000007664 blowing Methods 0.000 description 2
- 125000002915 carbonyl group Chemical group [*:2]C([*:1])=O 0.000 description 2
- 238000007385 chemical modification Methods 0.000 description 2
- 239000003795 chemical substances by application Substances 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000005530 etching Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 230000000977 initiatory effect Effects 0.000 description 2
- 230000003993 interaction Effects 0.000 description 2
- 238000011835 investigation Methods 0.000 description 2
- 239000007791 liquid phase Substances 0.000 description 2
- 238000002156 mixing Methods 0.000 description 2
- 150000001451 organic peroxides Chemical class 0.000 description 2
- 230000001590 oxidative effect Effects 0.000 description 2
- 229920005606 polypropylene copolymer Polymers 0.000 description 2
- 230000009257 reactivity Effects 0.000 description 2
- 150000003384 small molecules Chemical class 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- YSQTVHQHQMTBHP-UHFFFAOYSA-N 6424-76-6 Chemical compound O=C1C(=C2C3=C4C=5[C]6C7=8)C=CC3=C6C=CC=8C(=O)C3=CC=CC=C3C7=CC=5OCCOC4=CC2=C2[C]1C=CC=C2 YSQTVHQHQMTBHP-UHFFFAOYSA-N 0.000 description 1
- MPVDXIMFBOLMNW-ISLYRVAYSA-N 7-hydroxy-8-[(E)-phenyldiazenyl]naphthalene-1,3-disulfonic acid Chemical compound OC1=CC=C2C=C(S(O)(=O)=O)C=C(S(O)(=O)=O)C2=C1\N=N\C1=CC=CC=C1 MPVDXIMFBOLMNW-ISLYRVAYSA-N 0.000 description 1
- 238000004483 ATR-FTIR spectroscopy Methods 0.000 description 1
- KXDHJXZQYSOELW-UHFFFAOYSA-N Carbamic acid Chemical class NC(O)=O KXDHJXZQYSOELW-UHFFFAOYSA-N 0.000 description 1
- 238000005033 Fourier transform infrared spectroscopy Methods 0.000 description 1
- 241001074085 Scophthalmus aquosus Species 0.000 description 1
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 1
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 230000003679 aging effect Effects 0.000 description 1
- 150000001299 aldehydes Chemical class 0.000 description 1
- 125000000129 anionic group Chemical group 0.000 description 1
- 229910052786 argon Inorganic materials 0.000 description 1
- 239000006227 byproduct Substances 0.000 description 1
- 150000001244 carboxylic acid anhydrides Chemical group 0.000 description 1
- 150000001732 carboxylic acid derivatives Chemical class 0.000 description 1
- 125000002091 cationic group Chemical group 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000001311 chemical methods and process Methods 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000001609 comparable effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000000593 degrading effect Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 150000004985 diamines Chemical class 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 239000000986 disperse dye Substances 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000010894 electron beam technology Methods 0.000 description 1
- 238000000635 electron micrograph Methods 0.000 description 1
- 239000000839 emulsion Substances 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 229940003953 helium / oxygen Drugs 0.000 description 1
- MHAJPDPJQMAIIY-UHFFFAOYSA-M hydroperoxide group Chemical group [O-]O MHAJPDPJQMAIIY-UHFFFAOYSA-M 0.000 description 1
- 230000005660 hydrophilic surface Effects 0.000 description 1
- 235000019239 indanthrene blue RS Nutrition 0.000 description 1
- 239000003999 initiator Substances 0.000 description 1
- 230000005865 ionizing radiation Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 150000002576 ketones Chemical class 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 150000002976 peresters Chemical class 0.000 description 1
- 238000007539 photo-oxidation reaction Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920002959 polymer blend Polymers 0.000 description 1
- 238000012667 polymer degradation Methods 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- LLBIOIRWAYBCKK-UHFFFAOYSA-N pyranthrene-8,16-dione Chemical compound C12=CC=CC=C2C(=O)C2=CC=C3C=C4C5=CC=CC=C5C(=O)C5=C4C4=C3C2=C1C=C4C=C5 LLBIOIRWAYBCKK-UHFFFAOYSA-N 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000005871 repellent Substances 0.000 description 1
- 238000000518 rheometry Methods 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 238000004611 spectroscopical analysis Methods 0.000 description 1
- 238000010186 staining Methods 0.000 description 1
- 238000010561 standard procedure Methods 0.000 description 1
- 238000010301 surface-oxidation reaction Methods 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 239000004758 synthetic textile Substances 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000009988 textile finishing Methods 0.000 description 1
- 238000001931 thermography Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000004048 vat dyeing Methods 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F6/00—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof
- D01F6/02—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolymers obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D01F6/04—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolymers obtained by reactions only involving carbon-to-carbon unsaturated bonds from polyolefins
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F11/00—Chemical after-treatment of artificial filaments or the like during manufacture
- D01F11/04—Chemical after-treatment of artificial filaments or the like during manufacture of synthetic polymers
- D01F11/06—Chemical after-treatment of artificial filaments or the like during manufacture of synthetic polymers of macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06P—DYEING OR PRINTING TEXTILES; DYEING LEATHER, FURS OR SOLID MACROMOLECULAR SUBSTANCES IN ANY FORM
- D06P1/00—General processes of dyeing or printing textiles, or general processes of dyeing leather, furs, or solid macromolecular substances in any form, classified according to the dyes, pigments, or auxiliary substances employed
- D06P1/44—General processes of dyeing or printing textiles, or general processes of dyeing leather, furs, or solid macromolecular substances in any form, classified according to the dyes, pigments, or auxiliary substances employed using insoluble pigments or auxiliary substances, e.g. binders
- D06P1/445—Use of auxiliary substances before, during or after dyeing or printing
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06P—DYEING OR PRINTING TEXTILES; DYEING LEATHER, FURS OR SOLID MACROMOLECULAR SUBSTANCES IN ANY FORM
- D06P1/00—General processes of dyeing or printing textiles, or general processes of dyeing leather, furs, or solid macromolecular substances in any form, classified according to the dyes, pigments, or auxiliary substances employed
- D06P1/44—General processes of dyeing or printing textiles, or general processes of dyeing leather, furs, or solid macromolecular substances in any form, classified according to the dyes, pigments, or auxiliary substances employed using insoluble pigments or auxiliary substances, e.g. binders
- D06P1/673—Inorganic compounds
- D06P1/67391—Salts or oxidising-compounds mixtures
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06P—DYEING OR PRINTING TEXTILES; DYEING LEATHER, FURS OR SOLID MACROMOLECULAR SUBSTANCES IN ANY FORM
- D06P3/00—Special processes of dyeing or printing textiles, or dyeing leather, furs, or solid macromolecular substances in any form, classified according to the material treated
- D06P3/79—Polyolefins
- D06P3/793—Polyolefins using vat or sulfur dyes
Definitions
- the invention relates to a process for the preparation of surface-modified polyolefin filament yarns dyeable from aqueous dyeing liquors, to the polyolefin filament yarns obtainable by this process and to their use for the production of textile fabrics.
- This additional process step is achieved in the current state of the art, inter alia, by the fact that reactive radicals are generated by the action of high-energy radiation essentially on the polymer surface. These can, for example, react with oxygen or oxygen-containing compounds, in the simplest case water, and thus lead to the formation of hydroxyl groups on the PP surface.
- reactive radicals are generated by the action of high-energy radiation essentially on the polymer surface.
- These can, for example, react with oxygen or oxygen-containing compounds, in the simplest case water, and thus lead to the formation of hydroxyl groups on the PP surface.
- UV, X-ray or ⁇ -rays as well as electron beams ( ⁇ -radiation) are often used as sources for recording the necessary radiant energy into the textile.
- treatments are frequently carried out with different gas plasmas which, depending on the gas used, can produce not only hydroxy groups but also other reactive functional groups. Common to all methods is that they are generally used on the finished textile and that a special system for radiation or plasma treatment is required for this.
- PP fiber is exposed to UV or also short-wave radiation, radicals being produced along the polymer chain, which then react in different subsequent reactions to form polar, functional groups or even volatile, low molecular weight compounds ( S. Aslanzadeh, M.Haghighat Kish "Photo-oxidation of polypropylene fibers exposed to short wavelength UV radiations", Fibers and Polymers (2010), 11 (5), 710-718 ).
- the UV treatment of an unoriented or poorly oriented PP filament yarn in air leads to a significant reduction in the elongation at break, while a drawn PP yarn shows no change ( YJ Hwang, JS An, MG McCord, SW Park, BC Kang, "Fibers and Polymers (2003), 4 (4),""The effect of etching on low-pressure mechanical properties of polypropylene fabrics under helium / oxygen atmospheric pressure plasma” 145-150 ).
- Another frequently observed phenomenon of radiation- and oxygen-treated PP materials is an aging effect. That is, the produced filament yarn loses strength after completion of the treatment when stored. The reason for this lies in the different degradation kinetics of the different peroxide structures generated in the treatment.
- the plasma discharge is a physically initiated method for the treatment of PP, it can also be regarded as a chemical process, since the actual modification of the polymer surface is carried out by the gas of the plasma and thereby already modified before possibly a reaction with further reactive compounds takes place.
- the investigations are so numerous that only one example should be mentioned to make it clear that the planned in this project innovative process for the oxidation of the PP surface in terms of the result, of course, in competition with the established plasma processes.
- a surface modification is again to be achieved especially in the case of PP as a textile substrate, which brings about a better wettability, moisture absorption and dyeability (P. Cocolios, F. Coeuret, F. Forster, J.-L. Gelot, B.
- a first description of the treatment of staple fibers with ozone or an ozone-air mixture can be found in patent applications in the 60s and 70s.
- a ten-minute exposure to a 100 ° C filament is described herein (M. Lazar, J. Pavlinec, D. Berek, Z. Manasek, M. Micko, "Oxidation of polypropylene to accumulate peroxide and hydroperoxide functional groups", ( 1963), CS 106425 , Application: CS 19610313 ) and / or an effect during the stretching process (F. Geleji, G. Odor, "Modified polypropylene fiber", (1964), HU 151336 ).
- the mechanical strength of the fibers should drop only slightly in the first method.
- the invention is based on the complex object to further develop the method described above so that the known aftertreatment of textiles by plasma treatment, which currently represents the state of the art, is no longer necessary. Rather, the invention is intended to be "inline", i. in the melt-spinning process, propose a suitable treatment with the result that the filament yarns or the textiles produced therefrom can advantageously be dyed with vat colors, in particular according to a standard dyeing process, and that high use fastnesses, in particular high light fastnesses, are obtained.
- the above-described object is achieved by a process for producing surface-modified polyolefin filament yarns dyeable from aqueous dyeing liquors, which is characterized in that polyolefin filament yarns based on homo- and / or copolymers of propylene and / or ethylene, optionally with one or more comonomers while the strand formation in the melt spinning process for hydrophilization of the surface below the melting point of the polyolefin materials is treated with a hydrogen peroxide solution, in particular with an aqueous hydrogen peroxide solution.
- the surface treatment with hydrogen peroxide takes place below the respective melting point of the filament yarn material. If these were carried out above the melting point, consequently in the liquid state of the material, the filament yarns or threads would be destroyed. Also, the thread must not be largely cooled. Subsequent heating and treatment with hydrogen peroxide would not lead to the desired result.
- an aqueous hydrogen peroxide solution is used whose concentration of hydrogen peroxide is less than about 35% by weight, especially about 0.5 to 35% by weight. It is particularly preferred if the concentration of aqueous hydrogen peroxide solution of hydrogen peroxide at about 1 to 30 wt .-%, in particular 1.5 to 10 wt .-%, is located.
- the treatment of the surface of the polyolefin filament yarns takes place with a hydrogen peroxide solution. It is particularly preferred if this treatment is carried out in the blowing shaft of the spinning device below the spinneret by means of a preparation pen with forced dosing. It is expedient here to a preparation device or a preparation pin, which is usually used for spin finishing. The aforementioned forced dosing is therefore expedient in order to achieve a uniform surface application of the hydrogen peroxide solution, with the result that the later intended coloration appears uniform.
- the application device with which hydrogen peroxide is introduced according to the invention in particular with the preparation pin, is too close to the spinneret, then this leads, if the thread is still liquid, to sticking in the application device or the preparation pin. This leaves the frame according to the invention.
- the further parameter on how far one should distance from the nozzle could, for example, also be determined by determining the dyeability in a later test. If the dyeability is poor, then the order of the hydrogen peroxide solution on the threads or the filament yarn must be made at a closer distance to the spinneret. A temperature indication is not possible or reproducible here.
- the application distance (between the spinneret and the application site) of the hydrogen peroxide solution in the blower shaft is less than about 4 m, in particular less than about 2 m. It is particularly preferred if the application distance is up to about 1.5 m.
- the amount of applied (pure) hydrogen peroxide attention it is appropriate to pay attention to the amount of applied (pure) hydrogen peroxide attention. It is advantageous if the amount of (pure) hydrogen peroxide applied, based on the filament yarn weight, is adjusted to up to about 10% by weight, in particular to more than about 0.1% by weight. It is particularly preferred if the amount of (pure) hydrogen peroxide applied, based on the filament yarn weight, is adjusted to about 0.2 to 2% by weight.
- the temperature of the hydrogen peroxide solution used is not critical.
- it may be at room temperature. Heating does not make sense, since ultimately the temperature on the surface of the filaments is decisive for the action of the hydrogen peroxide in the sense of the invention.
- the filament yarns under the spinneret at a speed of between about 300 and 3000 m / min, in particular between about 750 and 2700 m / min, and then to draw it.
- the process according to the invention in particular via the polymer throughput in the upstream extruder, is controlled such that the filament titer of the filament yarns produced is adjusted to 0.1 dtex to 20 dtex.
- the adjustment of the filament titer is preferably such that during later use of the filament yarns in carpets the filament titer is between about 10 and 20 dtex, in clothing between about 1 and 5 dtex and in textiles based on microfibers less than about 1 dtex, especially about 0.1 to 0.8 dtex.
- the process according to the invention is particularly preferably to be applied to polyolefin filament yarns which are homopolymers of propylene (PP).
- PP propylene
- those homopolymers of polypropylene are of importance whose melt flow rate MFR [g / 10 min], measured according to ISO1133, at 230 ° C and 2.16 kg load, between about 1 and 600, in particular between about 10 and 45, is.
- MFR melt flow rate
- MFR melt flow rate
- PP polymer melt suitable for processing
- PP can here a range of about 230 to 270 ° C, in particular from 235 to 265 ° C, defined.
- MFR values [g / 10 min], measured at 190 ° C and 2.16 kg load, about 0.5 to 150, especially about 5 to 20.
- Copolymers of propylene and ethylene with at least one other comonomer are also important for the purposes of the invention.
- at least one further comonomer with an olefinic double bond is expediently used in addition to propylene or ethylene.
- These may be, for example, vinyl acetate, butadiene, cyclic olefins and the like.
- the polymers or copolymers used according to the invention may contain one or more further polymers or copolymers.
- These may be, for example, chemically identical polymers of propylene or ethylene or copolymers thereof but with different molecular weights or chemically different polymers or copolymers.
- the proportion of these other components is expediently subject to the following conditions in these polymer mixtures: their mixing proportions are always lower than that of the starting polymer or copolymer for each individual component.
- the present invention also provides polyolefin filament yarns obtainable by the process of the invention described above. It has been found that the polyolefin filament yarns according to the invention are in good agreement with the object of the invention. Thus, they show a color depth, expressed as K / S value, which is at least twice as large as the corresponding value which is achieved with a non-hydrogen peroxide-treated sample. Thus, a color depth is achieved, which is comparable or higher with the commercial products, as shown below. This is associated with the particular advantage of the invention that no disadvantageous after-treatment of the polyolefin filament yarns according to the prior art is associated with a complex plasma treatment.
- the invention thus also relates to the use of the polyolefin filament yarns according to the invention for the production of textile fabrics, in particular of wovens, fabrics, nonwovens and knitted fabrics, the advantageous properties of which in particular being that advantageous subsequent dyeing with vat dyes can take place. It is particularly preferred if the dyeing of the textile fabrics obtained according to the invention with conventional vat dyestuffs, in particular by the thermosol process, is carried out from an aqueous dyeing liquor.
- two aspects play an equal role: the chemistry of the modification and the position in the process flow at which the modification must take place. Both are necessarily linked together in the melt spinning process because the position determines the reaction, ie the filament temperature, which is exploited at the point of application for the chemical modification of the filament surface, and thus the reactivity and the conversion.
- the chemical modification of the filament surface in particular the PP filament surface, takes place via an oxidation of the filament / polymer surface.
- This oxidation reaction in the present process is carried out solely with dilute hydrogen peroxide solution (H 2 O 2 ).
- this boundary condition alone is sufficient for oxidation of the textile surface, in particular the PP textile surface, in practice, which is why usually the use of an initiator in the form of radiation or thermal energy or in the form of a radical generator is necessary. Only then is it so far in the position of a radical site, for example in the PP chain, which can then react to the desired functionality (hydroxy group, carbonyl group, etc.).
- initiation can already be achieved by advancing the treatment step from the stage of textile finishing to the stage of thread formation in the melt spinning process.
- the desired functionalization of the filament surface is achieved, which then makes it possible to realize the properties and effects of the filament yarns which are important for further processing and application.
- the implementation of the method according to the invention opens up a novel possibility of integrating the modification of polyolefin filament yarns, in particular PP filament yarns, into the existing production technology during the production process, without requiring a fundamental change in the construction of the production plant or in the settings of the production parameters.
- the still hot surface of the filaments at this point is directly oxidized by the attacking oxygen of the hydrogen peroxide without further initiation and the attacked site in the polymer chain reacts to the hydroxy group on.
- the Spinfinish application device is an indispensable part of the extrusion line as used in any production line and consists of a ceramic nozzle supplied by a precision gear pump with the liquid to be applied from a storage tank.
- These liquids are solutions, emulsions or pure spin fining oils; in the present invention, these are hydrogen peroxide solutions.
- the extrusion and winding conditions in filament yarn production are within the usual values for the production of LOY, POY or FDY materials from polypropylene.
- the following have proven to be particularly favorable: Melt temperatures in the extrusion spinning plant in the range of about 220 ° C. to 290 ° C. and / or nozzle hole numbers of about 10 to 100 holes and / or takeoff speeds of about 300 m / min to 3000 m / min.
- filament titers of about 0.1 dtex to 20 dtex are spun with these, with the resulting tear strengths being in the range of up to about 60 cN / tex.
- the filament yarns according to the invention can be further processed under conventional conditions into textile fabrics, preferably knitted fabrics.
- a further subject of the present invention is the use of the resulting polyolefin filament yarns, in particular polypropylene filament yarns, and the sheets obtainable therefrom for advantageous dyeing.
- the polyolefin filament yarns according to the invention or the fabrics obtained therefrom can now be dyed in a simple manner from an aqueous dyeing liquor by a standard method. This is based on vat dyeing achieved, which are carried out by a thermosol and which have high use fastness, in particular light fastness in erfindungsmä health process.
- the knits are washed according to manufacturer's instructions at 60 ° C in the dyeing machine for 30 min, including 0.5 g / l Kieralon OLB (surfactant compound) (manufacturer: BASF SE) and 0.5 g / l of soda are used in the wash liquor. It is then rinsed three times, spun and dried in air.
- the actual dyeing is carried out as a thermosol dyeing, a dyeing liquor consisting of 20 g / l of dyestuff strain with 10 g / l Avolan IS (surfactant compound) (manufacturer: Bayer AG ) and 10 g / l Primasol AMK (surfactant compound) (manufacturer: BASF SE) is used.
- the dispersion dyes Dianix Yellow CC, Dianix Red CC and Dianix Blue CC and Indanthren dyes: Indanthren Yellow 5GF, Indanthrene Red FGL, Indanthren Navy Blue G, Indanthren Gold Orange G, Indanthren Red LGG and Indanthren Blue RS used.
- the assessment of dyeability is based on the K / S values, which are determined with the aid of a commercial colorimeter from the colorimetric values measured there.
- the K / S value is given by the formula (100- R ) 2 / 200R. Where R is the percentage of light reflected from the colored sample which is measured at the maximum absorption wavelength. In the following table these values are compared with the corresponding values of a non-hydrogen peroxide treated sample.
- granule container (2) extruder, (3) spinner head with pump and nozzle, (4) filament formation, (5) forced hydrogen peroxide metering, (6) hydrogen peroxide application, (7) chute, (8) godet 2, ( 9) godet 1, (10) winding head, (11) spool.
- the plant described can be described as follows with regard to the processes taking place therein:
- the spinning plant for the production of filament yarns consists of two parts, which are located on different structural levels.
- the extrusion part extruder with periphery and the application device
- the winding device is above the chute with the winding device connected.
- the different processes are realized: at winding speeds of up to about 1000 m / min of the LOY, up to about 4000 m / min of the POY and with overlying winding speeds the FOY process.
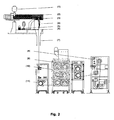
- granule container (2) extruder, (3) spinner head with pump and nozzle, (4) filament formation, (5) forced hydrogen peroxide metering, (6) hydrogen peroxide application, (7) chute, (8) winder (winding head with Godets 1 + 2), (9) delivery godet duo, (10) draw unit with three heatable godet duos, (11) take-off godet with publisher roll.
- the spinning plant for the production of fully drawn filament yarns like the spinning plant, consists of Fig. 1 from two parts.
- the extrusion part and the connection to the winding plane are identical.
- the yarn coming from the extruder is withdrawn from the godet at low speed (less than 1000 m / min) and then stretched on the following godets at increasing speeds under heating.
- the delivery duo delivers the finished drawn yarn to the winder at a constant speed, as used in the above POY / FOY process.
- the winding speed is in the range of 2000 to 5000 m / min.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Inorganic Chemistry (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
- Artificial Filaments (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung von aus wässrigen Färbeflotten färbbaren, oberflächenmodifizierten Polyolefinfilamentgarnen, die nach diesem Verfahren erhältlichen Polyolefinfilamentgarne sowie deren Verwendung zur Herstellung von textilen Flächengebilden.
- Es ist bekannt, dass unmodifiziertes Polypropylen schwer zu färben ist, da es aufgrund seiner unpolaren Struktur nur schlecht von einer wässrigen Färbeflotte benetzt wird, wodurch der Übergang des Farbstoffs aus der flüssigen Phase in den polymeren Feststoff behindert ist. Hinzu kommt, dass der eindiffundierte Farbstoff nur schwache van-der-Waalssche Wechselwirkungen zum Polymer aufbauen kann.
- Der jährlich weltweit noch immer steigende Bedarf an Textilien aus Polypropylen (PP) wäre in dieser Form sicherlich nicht festzustellen, wäre es nicht gelungen, das ursprünglich nicht funktionalisierte, wasserabweisende Faserpolymer zumindest an der Filament- bzw. Faseroberfläche so zu modifizieren, dass als Folge davon Veredlungs- und Gebrauchseigenschaften resultieren, die mit Fasern bzw. Filamenten aus anderen polymeren Rohstoffen vergleichbar sind. Verbesserte Wechselwirkungsmöglichkeiten der PP-Filamentgarne mit ihrer unmittelbaren - meist wässrigen - Umgebung an deren Oberfläche erlangen aber nicht erst für den Verbraucher eine kaufentscheidende Bedeutung, sondern sind bereits bei der Herstellung, Weiterverarbeitung und Veredlung von PP-Filamentgarnen bzw. Textilien von unschätzbarem Vorteil.
- Aus diesem Grund lag und liegt der Fokus bei der Weiterentwicklung von PP-Filamentgarnen noch immer auf der Funktionalisierung. Diese erfolgt entweder am polymeren Rohstoff d.h. am chemischen Grundgerüst und ist damit in der Faser über deren gesamtes Volumen verteilt. Oder sie wird nur an der Faseroberfläche durchgeführt, was auf die Strukturbildung in der Faser und die dadurch bedingten mechanisch-physikalischen Eigenschaften im Gegensatz zur ersteren Variante keinen entscheidenden Einfluss hat. Bezahlt man mit einer Modifizierung des gesamten Rohstoffs für einen lediglich an der Faseroberfläche benötigten Effekt im Verhältnis zu viel, so benötigt dem gegenüber eine Modifizierung, die ausschließlich an der Faseroberfläche durchgeführt wird, in der Regel einen zusätzlichem Prozessschritt, der natürlich mit entsprechenden Energie- und Anlagekosten verbunden ist.
- Dieser zusätzliche Prozessschritt wird nach dem heutigen Stand der Technik u.a. dadurch erreicht, dass durch Einwirkung energiereicher Strahlung im Wesentlichen an der Polymeroberfläche reaktionsfähige Radikale erzeugt werden. Diese können z.B. mit Sauerstoff oder mit Sauerstoff enthaltenden Verbindungen, im einfachsten Falle Wasser, reagieren und führen so zur Bildung von Hydroxygruppen an der PP-Oberfläche. Als Quellen zur Eintragung der nötigen Strahlungsenergie in das Textil werden dazu heute vielfach UV-, Röntgen- oder γ-Strahlen sowie Elektronenstrahlen (ß-Strahlung) eingesetzt. Daneben werden aber auch häufig Behandlungen mit verschiedenen Gas-Plasmen durchgeführt, die je nach eingesetztem Gas neben Hydroxygruppen auch andere reaktionsfähige funktionelle Gruppen erzeugen können. Allen Verfahren gemeinsam ist, dass sie in der Regel am fertigen Textil angewendet werden und dass dafür eine spezielle Anlage zur Strahlen- bzw. Plasmabehandlung benötigt wird. Dies stellt heute ein zunehmendes Wirtschaftlichkeitsproblem dar, dem begegnet werden muss, auch wenn unabhängig davon diese Technik in der Lage ist, ein breites Spektrum interessanter Oberflächeneigenschaften zu erzeugen. Hierzu zählen beispielsweise die Verbesserung der Benetzbarkeit, der Hydrophilie, der Antistatik, der Färbbarkeit oder der Haftung an der Polymergrenzfläche. Diese Eigenschaftsverbesserungen sind daher auch stets Inhalt und Zielrichtung aller Ansätze, die unabhängig von der angewandten Methode zunächst funktionelle (reaktive) Gruppen auf der PP-Oberfläche generieren, die dann häufig dazu genutzt werden niedermolekulare Verbindungen oder Oligomere/Polymere chemisch zu binden bzw. zu pfropfen.
- Die erwähnten unterschiedlichen Ansätze lassen sich nach ihrer verwendeten Methodik in physikalisch bzw. chemisch initiierte Verfahren einteilen. So werden nach ersterem z.B. PP-Faser einer UV- oder auch kurzwelligerer Strahlung ausgesetzt, wobei entlang der Polymerkette Radikale erzeugt werden, die dann in unterschiedlichen Folgereaktionen unter Bildung polarer, funktioneller Gruppen oder auch leicht flüchtiger, niedermolekularer Verbindungen abreagieren (S. Aslanzadeh, M. Haghighat Kish "Photo-oxidation of polypropylene fibers exposed to short wavelength UV radiations", Fibers and Polymers (2010), 11(5), 710-718). In vielen praktischen Anwendungen wird die Strahlungsbehandlung des Polymers in Gegenwart von Luft, Singlett-Sauerstoff oder Ozon (R.L. Clough, K.T. Gillen, "Polymer degradation under ionizing radiation: The role of ozone", Journal of Polymer Science: Part A-1 27(1989), 2313-2324). durchgeführt, was die Ausbeute an funktionellen Gruppen erhöht, auf der anderen Seite eine Reaktionskontrolle aber schwieriger macht. Dies kann gerade die kontrollierte Veränderung der Oberflächeneigenschaften schwierig gestalten. Die spektroskopischen Methoden (FTIR, NMR, MS), die zur Identifizierung der erzeugten Gruppen eingesetzt wurden, ergaben, dass Alkohol-, Peroxid-, Keton-, Aldehyd-, Ester-, Perester-, Carbonsäure- und Anhydridgruppen gebildet werden. Zu den auch mengenmäßig bedeutendsten zählen die Alkohol-, Peroxid- und Carbonyl-Funktionen, die nicht nur zur Reaktion mit entsprechenden Veredlungschemikalien genutzt werden können, sondern die sich auch mittels nass-chemischer Analyse nachweisen lassen (D. Knittel, E. Schollmeyer, "Functional group analysis on oxidized surfaces of synthetic textile polymers", Talanta (2008), 76(5), 1136-1140).
- Naturgemäß führt jeder Polymerabbau, auch wenn er nur an der Oberfläche einer Faser stattfindet, zu strukturellen Veränderungen und zu einem Verlust an mechanischen Eigenschaften (
EP 1825052 , "Gefärbte Polyolefinfasern, deren Verwendung sowie Verfahren zu deren Herstellung"). Das Ausmaß dieser Veränderungen hängt dabei auch von der im Polymer vorhandenen Struktur ab. So führt die UV-Behandlung eines unorientierten oder wenig orientierten PP-Filamentgarns in Luft zu einer deutlichen Erniedrigung der Bruchdehnung während ein verstreckter PP-Faden keine Veränderung zeigt (Y.J. Hwang, J.S. An, M.G. McCord, S.W. Park, B.C. Kang, "The effect of etching on low-stress mechanical properties of polypropylene fabrics under helium/oxygen atmospheric pressure plasma", Fibers and Polymers (2003), 4(4), 145-150). Ein weiteres häufig beobachtetes Phänomen strahlen- und sauerstoffbehandelter PP-Materialien ist ein Alterungseffekt. D.h. das hergestellte Filamentgarn verliert nach beendeter Behandlung bei Lagerung zunehmend an Festigkeit. Die Ursache dafür liegt in der unterschiedlichen Abbaukinetik der verschiedenen in der Behandlung erzeugten Peroxidstrukturen. So wird das tertiäre Hydroperoxid im Gegensatz zum schnell abbauenden Säureperoxid für den beobachteten Effekt bei der Lagerung verantwortlich gemacht (P. Gijsman M. Kroon, M. van Oorschot, "The role of peroxides in the thermooxidative degradation of polypropylene", Polymer Degradation and Stability (1996), 51(1), 3-13). - Obwohl die Plasmaentladung eine physikalisch initiierte Methode zur Behandlung von PP darstellt, kann sie auch als chemisches Verfahren angesehen werden, da die eigentliche Modifizierung der Polymeroberfläche durch das Gas des Plasmas erfolgt und dadurch bereits modifiziert wird bevor evtl. anschließend noch eine Umsetzung mit weiteren reaktiven Verbindungen stattfindet. Die Untersuchungen hierzu sind so zahlreich, dass nur eine beispielhaft genannt werden soll, um zu verdeutlichen, dass das in diesem Vorhaben geplante innovative Verfahren zur Oxidation der PP-Oberfläche im Hinblick auf das Ergebnis natürlich in Konkurrenz zu den etablierten Plasmaverfahren steht. Auch mit dem Einsatz der Plasmatechnologie soll speziell bei PP als textilem Substrat wiederum eine Oberflächenmodifizierung erreicht werden, welche eine bessere Benetzbarkeit, Feuchteaufnahme sowie Färbbarkeit herbeiführt (P. Cocolios, F. Coeuret, F. Forster, J.-L. Gelot, B. Martens, E. Prinz, G. Rames-Langlade, A. Villermet, "Method for surface treatment of polymeric substrates",
PCT Int. Appl. (2001), WO 2001058992 ). Wie erwähnt, wird auch die Plasmabehandlung meist in Kombination mit einer anschließenden chemischen Reaktion an den erzeugten funktionellen Gruppen genutzt, was aber nicht zwingend notwendig ist. So ist es beispielsweise möglich, ein PP-Gewebe nach einer Behandlung mit einem Argon-Plasma und einer anschließenden Umsetzung mit Acrylverbindungen, Diaminen oder Aminocarbonsäuren mit anionischen oder kationischen Farbstoffen zu färben. Dies gelingt aber auch schon ohne die beschriebene Umsetzung mit den genannten Verbindungen. Hier reicht offenbar die aufgrund der hydrophileren Oberfläche verbesserte Benetzbarkeit bereits aus, die Adsorption des Farbstoffs an der Faseroberfläche und damit die Diffusion in die Faser zu erleichtern. - Um gute Hydrophilie zu erreichen, ist eine intensive Plasmabehandlung erforderlich oder es kommen neue Techniken zur Anwendung, wie die Unterwasser-Plasma-Technik. Dies ist aber mit einer z.T. deutlichen Veränderung der Fasermorphologie verbunden (Ätzen), was in Richtung Absorptionsvermögen durchaus gewünscht sein kann, aber auch einen unerwünscht hohen Effekt auf die mechanischen Eigenschaften haben kann. Um die richtige Balance zu erreichen, kann man bereits bei der Zusammensetzung der Gasmischung, die im Plasma zur Anwendung kommt, diesem Effekt Rechnung tragen, indem man ein Gasgemisch aus einem oxidierenden und einem reduzierenden Gas einsetzt, deren Mischungsverhältnis wird jeweils auf die Oberflächenspannung des polymeren Substrats abgestimmt.
- Neben den beiden oben beschrieben Möglichkeiten eine Oberflächenmodifizierung der PP-Faser zu erreichen, ist dies prinzipiell auch durch eine direkte Behandlung mit geeigneten Chemikalien, in der Regel meist Peroxiden oder Sauerstoff, möglich (V.E. Caudill, G.W. Halek, "Polypropylene surface characteristics after exposure to hydrogen peroxide and heat processing" Journal of Plastic Film & Sheeting (1992), 8(2), 140-54). Untersuchungen dazu werden schon recht lange angestellt und betreffen sowohl Reaktionen in der Gasphase als auch in Lösung, Allen Arbeiten gemeinsam ist das Ergebnis, dass eine Oxidation des PP nur unter erhöhter Temperatur stattfindet. Die Reaktionen in der Gasphase verwenden Sauerstoff oder Ozon als Oxidationsmittel, wobei als Substrate sowohl Fasern als auch Gewebe zum Einsatz kommen (S. Honda, H. Shimizu, "Surface oxidation of polyolefin fibers with ozone during melt spinning" Jpn. Kokai Tokyo Koho (1973),
JP 48018519 - Eine erste Beschreibung der Behandlung von Spinnfasern mit Ozon bzw. einer Ozon-Luft-Mischung findet sich in den 60er und 70er Jahren in Patentanmeldungen. Hierin wird eine zehnminütige Einwirkung auf einen 100°C heißen Faden beschrieben (M. Lazar, J. Pavlinec, D. Berek, Z. Manasek, M. Micko, "Oxidation of polypropylene to accumulate peroxide and hydro-peroxide functional groups", (1963),
CS 106425 CS 19610313 HU 151336 - In den bekannt gewordenen Versuchen die Oxidation einer PP-Oberfläche über die flüssige Phase zu erreichen, werden meist Wasserstoffperoxid oder organische Peroxide eingesetzt (C. Marco, C. Blancas, "Degradation of isotactic polypropylene in solution with organic peroxide" Revista de Plasticos Modernos (2002), 84(554), 176-184; CAN 138:288070). Auch dabei wird die Reaktion durch erhöhte Temperatur unterstützt, aufgrund der wässrigen Systeme liegen diese aber unter 100°C. Obwohl sich dabei u.U. ATR-FTIR-spektroskopisch kein Sauerstoff auf der PP-Oberfläche nachweisen lässt, zeigen Kontaktwinkelmessungen und elektronenmikroskopische Aufnahmen eine Veränderung an. Wird die Oxidation mit Wasserstoffperoxid in einem organischen Lösungsmittel durchgeführt und gleichzeitig das entstehende Wasser entfernt, so kann der Prozess verbessert und auf eine Vielzahl von organischen Substraten angewendet werden (M. Emsenhuber, G. Kwant, K. Van Straaten, M. Janssen, P. Alsters, H. Hoving, "Process for singlet oxygen oxidation of organic substrates", Eur. Pat. Appl. (2004),
EP 1403234 A2 ). - Ausgehend von dem vorstehend geschilderten Stand der Technik liegt der Erfindung die komplexe Aufgabe zugrunde, das eingangs beschriebene Verfahren so weiterzubilden, dass die bekannte Nachbehandlung von Textilien mittels Plasmabehandlung, welche momentan den Stand der Technik ausmacht, nicht mehr notwendig ist. Vielmehr soll die Erfindung "inline", d.h. im Schmelzspinnprozess, eine geeignete Behandlung mit dem Ergebnis vorschlagen, dass die Filamentgarne bzw. die daraus hergestellten Textilien vorteilhaft mit Küpenfarben, insbesondere nach einem Standardfärbeverfahren, gefärbt werden können und dass hohe Gebrauchsechtheiten, insbesondere hohe Lichtechtheiten, erhalten werden.
- Erfindungsgemäß wird die oben beschriebene Aufgabe durch ein Verfahren zur Herstellung von aus wässrigen Färbeflotten färbbaren, oberflächenmodifizierten Polyolefinfilamentgarnen gelöst, das dadurch gekennzeichnet ist, dass Polyolefinfilamentgarne auf Basis von Homo- und/oder Copolymerisaten von Propylen und/oder Ethylen, gegebenenfalls mit einem oder mehreren Comonomeren, während der Fadenbildung im Schmelzspinnprozess zur Hydrophilisierung der Oberfläche unterhalb des Schmelzpunktes der Polyolefinmaterialien mit einer Wasserstoffperoxidlösung, insbesondere mit einer wässrigen Wasserstoffperoxidlösung, behandelt werden. Die Oberflächenbehandlung mit Wasserstoffperoxid erfolgt unterhalb des jeweiligen Schmelzpunktes des Filamentgarnmaterials. Würde diese oberhalb des Schmelzpunktes, demzufolge bei flüssigem Zustand des Materials, erfolgen, würden die Filamentgarne bzw. Fäden zerstört werden. Auch darf der Faden nicht weitgehend abgekühlt werden. Ein nachträgliches Erwärmen und Behandeln mit Wasserstoffperoxid würde nicht zu dem gewünschten Erfolg führen.
- Es ist bevorzugt, dass eine wässrige Wasserstoffperoxidlösung eingesetzt wird, deren Konzentration an Wasserstoffperoxid weniger als etwa 35 Gew.-%, insbesondere etwa 0,5 bis 35 Gew.-%, beträgt. Besonders bevorzugt ist es, wenn die Konzentration der wässrigen Wasserstoffperoxidlösung an Wasserstoffperoxid bei etwa 1 bis 30 Gew.-%, insbesondere 1,5 bis 10 Gew.-%, liegt.
- Für das erfindungsgemäße Verfahren ist es wesentlich, dass die Behandlung der Oberfläche der Polyolefinfilamentgarne mit einer Wasserstoffperoxidlösung erfolgt. Dabei gilt es als besonders bevorzugt, wenn diese Behandlung im Blasschacht der Spinneinrichtung unterhalb der Spinndüse mittels eines Präparationsstiftes mit Zwangsdosierung durchgeführt wird. Es handelt sich hier zweckmäßigerweise um eine Präparationseinrichtung bzw. einen Präparationsstift, der üblicherweise zum Spin finishing herangezogen wird. Die angesprochene Zwangsdosierung ist deswegen zweckmäßig, um einen gleichmäßigen Oberflächenauftrag der Wasserstoffperoxidlösung mit der Folge zu erzielen, dass die spätere angestrebte Färbung gleichmäßig erscheint. Wenn im Übrigen die Auftragseinrichtung, mit der Wasserstoffperoxid erfindungsgemäß eingebracht wird, insbesondere mit dem Präparationsstift, zu nahe an der Spinndüse liegt, dann führt dies, wenn der Faden noch flüssig ist, zu einem Verkleben in der Auftragseinrichtung bzw. dem Präparationsstift. Damit wird der erfindungsgemäße Rahmen verlassen. Somit lässt sich nun fachmännisch und einfach ermitteln, wann frühestens mit der Behandlung mit Wasserstoffperoxidlösung im erfindungsgemäßen Verfahren begonnen werden kann. Der weitere Parameter, wie weit man von der Düse Abstand nehmen sollte, könnte beispielsweise auch dadurch ermittelt werden, indem bei einem späteren Test der Färbbarkeit ermittelt wird. Ist die Färbbarkeit schlecht, dann muss der Auftrag der Wasserstoffperoxidlösung auf die Fäden bzw. das Filamentgarn in einem geringeren Abstand zur Spinndüse vorgenommen werden. Eine Temperaturangabe ist hier nicht möglich bzw. reproduzierbar. Der Faden reißt aufgrund seiner hohen Geschwindigkeit noch Luft mit sich, so dass letztlich mit beispielsweise einer Wärmebildkamera der Faden nicht als solcher vermessen wird, sondern die Luftumhüllung des Fadens.
- Es hat sich dabei als besonders zweckmäßig erwiesen, dass der Applikationsabstand (zwischen Spinndüse und Applikationsstelle) der Wasserstoffperoxidlösung im Blasschacht weniger als etwa 4 m, insbesondere weniger als etwa 2 m beträgt. Ganz besonders wird es bevorzugt, wenn der Applikationsabstand bis zu etwa 1,5 m beträgt. Um die gestellte Aufgabe in wünschenswertem Umfang zu lösen, ist es zweckmäßig, der Menge an aufgebrachtem (reinem) Wasserstoffperoxid Aufmerksamkeit zuzuwenden. Dabei gilt es als vorteilhaft, wenn die Menge an aufgebrachtem (reinem) Wasserstoffperoxid, bezogen auf das Filamentgarngewicht, auf bis zu etwa 10 Gew.-%, insbesondere auf mehr als etwa 0,1 Gew.-%, eingestellt wird. Besonders bevorzugt ist es, wenn die Menge an aufgebrachtem (reinem) Wasserstoffperoxid, bezogen auf das Filamentgarngewicht, auf etwa 0,2 bis 2 Gew.-% eingestellt wird. Im Übrigen ist die Temperatur der eingesetzten Wasserstoffperoxidlösung nicht kritisch. So kann sie beispielsweise Raumtemperatur aufweisen. Ein Erwärmen gibt keinen Sinn, da letztlich für die Wirkung des Wasserstoffperoxids im Sinne der Erfindung die Temperatur auf der Oberfläche der Filamente bestimmend ist.
- Zur Optimierung des erfindungsgemäßen Verfahrens ist es sinnvoll, die Filamentgarne unter der Spinndüse mit einer Geschwindigkeit zwischen etwa 300 und 3000 m/min, insbesondere zwischen etwa 750 und 2700 m/min, abzuziehen und danach zu verstrecken.
- Im Rahmen der Erfindung und bei sämtlichen vorstehend bezeichneten Ausgestaltungen ist es darüber hinaus vorteilhaft, wenn das erfindungsgemäße Verfahren, insbesondere über den Polymerdurchsatz im vorgeschalteten Extruder, so gesteuert wird, dass der Filamenttiter der hergestellten Filamentgarne auf 0,1 dtex bis 20 dtex eingestellt wird. Dabei erfolgt die Einstellung des Filamenttiters vorzugsweise derartig, dass bei der späteren Anwendung der Filamentgarne in Teppichen der Filamenttiter zwischen etwa 10 und 20 dtex, in Kleidung zwischen etwa 1 und 5 dtex und in Textilien auf Basis von Mikrofasern weniger als etwa 1 dtex, insbesondere etwa 0,1 bis 0,8 dtex, beträgt.
- Zu den Ausgangsmaterialien ist noch Folgendes auszuführen: Besonders bevorzugt ist das erfindungsgemäße Verfahren auf Polyolefinfilamentgarne anzuwenden, bei denen es sich um Homopolymerisate des Propylens (PP) handelt. Hierbei sind insbesondere solche Homopolymerisate des Polypropylens von Bedeutung, deren Schmelzflussrate MFR [g/10 min], gemessen nach ISO1133, bei 230°C und 2,16 kg Belastung, zwischen etwa 1 und 600, insbesondere zwischen etwa 10 und 45, liegt. Als ein für die Verarbeitung geeigneter vorteilhafter Rahmen für die Temperatur der Polymerschmelze (PP) kann hier ein Bereich von etwa 230 bis 270°C, insbesondere von 235 bis 265°C, definiert werden.
- Von Vorteil sind im Rahmen der Erfindung als Ausgangsmaterial auch Homopolymerisate des Ethylens. Für dieses gelten als bevorzugte MFR-Werte [g/10 min], gemessen bei 190°C und 2,16 kg Belastung, etwa 0,5 bis 150, insbesondere etwa 5 bis 20.
- Auch Copolymerisate von Propylen sowie Ethylen mit mindestens einem weiteren Comonomer sind für die Zwecke der Erfindung bedeutsam. Bei der Herstellung des Copolymerisats wird hier zweckmäßigerweise neben Propylen bzw. Ethylen mindestens ein weiteres Comonomer mit einer olefinischen Doppelbindung eingesetzt. Hierbei kann es sich beispielsweise um: Vinylacetat, Butadien, cyclische Olefine und dergleichen handeln.
- Gegebenenfalls können die erfindungsgemäß eingesetzten Polymere oder Copolymere, die auf Propylen und/oder Ethylen zurückgehen, ein oder mehrere weitere Polymere oder Copolymere enthalten. Hierbei kann es sich beispielsweise handeln um: chemisch gleiche Polymere des Propylens oder Ethylens oder Copolymere hiervon aber mit unterschiedlichem Molekulargewicht oder um chemisch verschiedene Polymere oder Copolymere. Der Anteil an diesen weiteren Komponenten unterliegt in diesen Polymermischungen zweckmäßigerweise folgenden Rahmenbedingungen: ihre Mischungsanteile sind für jede einzelne Komponente stets geringer als der des Ausgangspolymers oder -copolymers.
- Gegenstand der vorliegenden Erfindung sind auch nach dem oben beschriebenen erfindungsgemäßen Verfahren erhältliche Polyolefinfilamentgarne. Es hat sich gezeigt, dass die erfindungsgemäßen Polyolefinfilamentgarne in guter Übereinstimmung mit der Aufgabe, von der die Erfindung ausgeht, stehen. So zeigen sie eine Farbtiefe, angegeben als K/S-Wert, die mindestens doppelt so groß wie der entsprechende Wert ist, der mit einer nicht mit Wasserstoffperoxid behandelten Probe erreicht wird. Damit wird eine Farbtiefe erzielt, die mit den Handelsprodukten, wie nachfolgend gezeigt, vergleichbar ist bzw. höher liegt. Dies ist mit dem besonderen Vorteil der Erfindung verbunden, dass keine nachteilige Nachbehandlung der Polyolefinfilamentgarne entsprechend dem Stand der Technik mit einer aufwändigen Plasmabehandlung verbunden ist.
- Durch diese besondere Färbbarkeit der erfindungsgemäß erhältlichen Polyolefine werden diese vorteilhaften Verwendungsmöglichkeiten zugänglich. So ist Gegenstand der Erfindung auch die Verwendung der erfindungsgemäßen Polyolefinfilamentgarne zur Herstellung von textilen Flächengebilden, insbesondere von Gestricken, Geweben, Vliesen und Gewirken, wobei sich deren vorteilhafte Eigenschaften insbesondere darin erweisen, dass ein vorteilhaftes anschließendes Färben mit Küpenfarbstoffen erfolgen kann. Es ist besonders bevorzugt, wenn die Färbung der erfindungsgemäß erhaltenen textilen Flächengebilde mit üblichen Küpenfarbstoffen, insbesondere nach dem Thermosolverfahren, aus einer wässrigen Färbeflotte vorgenommen wird.
- Die Erfindung soll nachfolgend noch näher erläutert werden, dies insbesondere im Hinblick auf technologische Gesichtspunkte: Für die Erfindung reicht es demzufolge, ohne eine Veränderung am gesamten polymeren Ausgangsmaterial vorzunehmen zu müssen, ausschließlich die bei der Fadenbildung im Schmelzspinnprozess erzeugte Faseroberfläche nass-chemisch in der beschriebenen Weise zu modifizieren und damit die Bulkphase, sprich das Faserinnere, unverändert zu lassen. Die hierfür vorgesehene Behandlung erfolgt demzufolge erfindungsgemäß "inline", d.h. im Schmelzspinnprozess kurz unterhalb der Spinndüse, dies mit einer Wasserstoffperoxidlösung, wobei eine partielle Oxidation an der Faseroberfläche und die Erzeugung funktioneller Gruppen mit u.a. hydrophilen Eigenschaften erreicht wird. Dadurch kann auf einen separaten Prozessschritt verzichtet werden, wie er üblicherweise im späteren Verlauf der Verarbeitungskette nach dem Stand der Technik benötigt wird (z.B. Plasmabehandlung), um einen vergleichbaren Effekt zu erzielen.
- Der oben beschriebene erfindungsgemäße Ansatz ist bisher nicht beschrieben und unterscheidet sich damit prinzipiell von einem Nachbehandlungsverfahren mittels Plasmabehandlung von Textilien, welches momentan den Stand der Technik ausmacht. Demgegenüber führt der erfindungsgemäße peroxidische Abbau der Homo- und Copolymeren der vorstehend beschriebenen Art durch Reaktivextrusion, der in der industriellen Praxis primär auch dazu genutzt wird, um ein besser verarbeitbares Polymer mit kontrollierter Rheologie zu erzeugen, zwar auch dazu, dass sich die gebildeten funktionellen, sauerstoffhaltigen Gruppen nach der Fadenbildung nicht nur im Filament-Inneren, sondern, eine homogene Verteilung vorausgesetzt, auch an der Filamentoberfläche wiederfinden. Die resultierende Oberflächenkonzentration ist jedoch vergleichsweise minimal, so dass keine merklichen Veränderungen der Grenzflächeneigenschaften zu verzeichnen sind. Wollte man mittels peroxidischem Abbau eine wirksame Funktionalisierung der Filamentoberfläche erreichen, so müsste das Ausgangshomo- oder -copolymer so stark abgebaut werden, dass die nötigen mechanischen Eigenschaften und die Spinnbarkeit nicht mehr gegeben wären. Aus diesem Grund kann der peroxidische Abbau und jede andere Art der Bulkmodifizierung nicht als echte Alternative zu einer Oberflächenbehandlung der beschriebenen Filamentgarne angesehen werden.
- Unter diesem Gesichtspunkt ist die Anwendung der zu Beginn genannten und vom Verfahren her völlig neuen Art der Modifizierung der Filamentoberfläche - wie sie in dieser Erfindung beschrieben wird - besonders vorteilhaft, da die immanente Reaktionsfähigkeit des noch heißen sich bildenden Fadens unter der Spinndüse dazu genutzt wird, durch Reaktion mit dem kostengünstigen Oxidationsmittel die Funktionalisierung herbeizuführen. Als Nebenprodukt wird dabei lediglich Wasser gebildet, was dieses Verfahren auch aus ökologischen Gründen reizvoll macht.
- Erfindungsgemäß spielen bei der Realisierung des hier beschriebenen Verfahrens zwei Teilaspekte eine gleichrangige Rolle: die Chemie der Modifizierung und die Position im Prozessablauf, an der die Modifizierung stattfinden muss. Beide sind im Schmelzspinnprozess notwendigerweise miteinander verbunden, denn die Position bestimmt die Reaktions- d.h. die Fadentemperatur, die an der Applikationsstelle zur chemischen Modifizierung der Filamentoberfläche ausgenutzt wird, und damit die Reaktivität und den Umsatz. Im Hinblick auf den ersten Aspekt erfolgt wie bei vielen der heute angewandten Verfahren die chemische Modifizierung der Filamentoberfläche, insbesondere der PP-Filamentoberfläche, über eine Oxidation der Filament-/Polymeroberfläche. Entscheidend dafür und damit grundsätzlich verschieden von den angewandten Verfahren ist dabei aber, dass diese Oxidationsreaktion im vorliegenden Verfahren einzig und allein mit verdünnter Wasserstoffperoxid-Lösung (H2O2) erfolgt. Normalerweise reicht diese Randbedingung allein für eine Oxidation der Textiloberfläche, insbesondere der PP-Textiloberfläche, in der Praxis nicht aus, weshalb üblicherweise der Einsatz eines Initiators in Form von Strahlungs- oder thermischer Energie oder in Form eines Radikalbildners notwendig wird. Erst so ist man bislang in der Lage eine Radikalstelle beispielsweise in der PP-Kette zu erzeugen, welche dann zur gewünschten Funktionalität (Hydroxygruppe, Carbonylgruppe etc.) abreagieren kann.
- Bei der Durchführung des erfindungsgemäßen Verfahrens hat sich nun überraschenderweise gezeigt, dass eine Initiierung bereits dadurch erreicht werden kann, dass man den Behandlungsschritt vom Stadium der Textilveredlung in das Stadium der Fadenbildung beim Schmelzspinnprozess vorverlegt. Unter den dort vorherrschenden Bedingungen und den sich im und am Faden bildenden Strukturen, die von den Prozessvariablen geprägt sind, wird dabei die angestrebte Funktionalisierung der Filamentoberfläche erreicht, welche dann die Realisierung der für die Weiterverarbeitung und Anwendung wichtigen Eigenschaften und Effekte der Filamentgarne ermöglicht.
- Als wichtige physikalisch-chemische Eigenschaften treten dabei an den Filamentgarnen u.a. Veränderungen des Feuchteaufnahmevermögens, der Fadenreibungskoeffizienten sowie der fadenmechanischen Daten auf, während am textilen Flächengebilde außerdem Veränderungen des Oberflächenwiderstands und des Färbeverhaltens zu verzeichnen sind. Gerade beim Färbeverhalten mit Küpenfarbstoffen werden erfindungsgemäß sehr gute Effekte hinsichtlich der Farbstoffaufnahme beobachtet.
- Die Durchführung des erfindungsgemäßen Verfahrens eröffnet eine neuartige Möglichkeit, die Modifizierung von Polyolefinfilamentgarnen, insbesondere PP-Filamentgarnen, während des Herstellungsprozesses in die existierende Produktionstechnik zu integrieren, ohne dass dazu eine grundsätzliche Änderung am Aufbau der Produktionsanlage oder an den Einstellungen der Produktionsparameter notwendig ist. Dies stellt eine bisher nicht bekannte Neuerung dar, bei der gegenüber der bisherigen Praxis lediglich im bzw. nach dem Blasschacht bis etwa vier Meter unterhalb der Spinndüse, d.h. dort wo üblicherweise die Spinnpräparation aufgetragen wird, eine verdünnte H2O2-Lösung auf das Filamentbündel appliziert wird. Die an dieser Stelle noch heiße Oberfläche der Filamente wird durch den angreifenden Sauerstoff des Wasserstoffperoxids ohne weitere Initiierung direkt oxidiert und die angegriffene Stelle in der Polymerkette reagiert zur Hydroxygruppe weiter. Dadurch steigen die Hydrophilie und die Benetzbarkeit der Polyolefinfilamentgarne, insbesondere der PP-Filamentgarne, außerdem werden alle damit zusammenhängenden Eigenschaften verbessert. In welchem Ausmaß dies geschieht ist neben der H2O2-Konzentration von den verschiedenen Variablen im Extrusionsprozess abhängig. Die wichtigsten Variablen sind dabei die Verarbeitungs-/Schmelzetemperatur, der Filamenttiter, die Applikationshöhe (Abstand zur Schmelzspinndüse) und die Anblasung sowie die Abzugsgeschwindigkeit unter der Düse. Die Applikation des Wasserstoffperoxids erfolgt über einen Präparationsstift (auch als Präparationsdüse bezeichnet) mit Zwangsdosierung wie sie üblicherweise zur Auftragung von Spinfinishes in Schmelzspinnprozessen verwendet wird. Die Vorrichtung zum Auftrag des Spinfinish ist ein unverzichtbarer Bestandteil der Extrusionsanlage, so wie er in jeder produktionsüblichen Anlage zum Einsatz kommt, und besteht aus einer Keramikdüse, die von einer Präzisionszahnradpumpe mit der zu applizierenden Flüssigkeit aus einem Vorratstank heraus versorgt wird. Diese Flüssigkeiten sind Lösungen, Emulsionen oder reine Spinfinishöle; in der vorliegenden Erfindung sind dies Wasserstoffperoxidlösungen.
- Die Extrusions- und Wickelbedingungen bei der Filamentgarnherstellung liegen im Rahmen der üblichen Werte für die Produktion von LOY, POY- bzw. FDY-Materialien aus Polypropylen. Als besonders günstig haben sich dabei erwiesen: Massetemperaturen in der Extrusionsspinnanlage im Bereich von etwa 220°C bis 290°C und/oder Düsenlochzahlen von etwa 10 bis 100 Loch und/oder Abzugsgeschwindigkeiten von etwa 300 m/min bis 3000 m/min. Mit diesen werden vorzugsweise Filamenttiter von etwa 0,1 dtex bis 20 dtex ersponnen, wobei die erzielten Reißfestigkeiten im Bereich von bis zu etwa 60 cN/tex liegen. Die erfindungsgemäßen Filamentgarne können unter üblichen Bedingungen zu textilen Flächengebilden, vorzugsweise Gestricken, weiterverarbeitet werden.
- Wie vorstehend bereits dargestellt, ist ein weiterer Gegenstand der vorliegenden Erfindung die Verwendung der erhaltenen Polyolefinfilamentgarne, insbesondere Polypropylenfilamentgarne, und der daraus erhältlichen Flächengebilde zu einem vorteilhaften Färben. Dabei können die erfindungsgemäßen Polyolefinfilamentgarne bzw. die daraus erhaltenen Flächengebilde nun in einfacher Weise nach einem Standardverfahren aus wässriger Färbeflotte gefärbt werden. Dies wird anhand von Küpenfärbungen erreicht, die nach einem Thermosolverfahren durchgeführt werden und die im erfindungsmäßen Verfahren hohe Gebrauchsechtheiten, insbesondere Lichtechtheiten aufweisen.
- Nachfolgend wird die Erfindung anhand von Beispielen noch näher erläutert.
- Kommerzielles Polypropylengranulat von Lyondell/Basell mit der Bezeichnung Moplen HP561R (MFR[230°C/2,16kg] 25 g/10min nach ISO 1133) wird der Extrusionsspinnanlage zugeführt und bei einer Massetemperatur von 260°C zu einem LOY-Filamentgarn mit 24 Filamenten und einem Filamentgarntiter von 90 dtex versponnen. Die Konzentration der verwendeten Wasserstoffperoxidlösung betrug 3,5%. Die auf den Filamentgarntiter bezogene, aufgetragene Wasserstoffperoxidmenge betrug 0,77%, wobei in einem Abstand von 1,2m unter der Spinndüse appliziert und das Filamentgarn mit einer Abzugsgeschwindigkeit von 1000 m/min produziert wurde.
- Kommerzielles Polypropylengranulat von Lyondell/Basell mit der Bezeichnung Moplen HP561R (MFR[230°C/2,16kg] 25 g/10min nach ISO 1133) wird der Extrusionsspinnanlage zugeführt und bei einer Massetemperatur von 260°C zu einem LOY-Filamentgarn mit 24 Filamenten und einem Filamentgarntiter von 90 dtex versponnen. Die Konzentration der verwendeten Wasserstoffperoxidlösung betrug 35%. Die auf den Filamentgarntiter bezogene, aufgetragene Wasserstoffperoxidmenge betrug 7,7%, wobei in einem Abstand von 1,2m unter der Spinndüse appliziert und das Filamentgarn mit einer Abzugsgeschwindigkeit von 1000 m/min produziert wurde.
- Kommerzielles Polypropylengranulat von Lyondell/Basell mit der Bezeichnung Moplen HP561R (MFR[230°C/2,16kg] 25 g/10min nach ISO 1133) wird der Extrusionsspinnanlage zugeführt und bei einer Massetemperatur von 260°C zu einem POY-Filamentgarn mit 24 Filamenten und einem Filamentgarntiter von 120 dtex versponnen. Die Konzentration der verwendeten Wasserstoffperoxidlösung betrug 3,5%. Die auf den Filamentgarntiter bezogene, aufgetragene Wasserstoffperoxidmenge betrug 0,35%, wobei in einem Abstand von 1,2m unter der Spinndüse appliziert und das Filamentgarn mit einer Abzugsgeschwindigkeit von 2500 m/min produziert wurde.
- Kommerzielles Polypropylengranulat von Lyondell/Basell mit der Bezeichnung Moplen HP561S (MFR[230°C/2,16kg] 33 g/10min nach ISO 1133) wird der Extrusionsspinnanlage zugeführt und bei einer Massetemperatur von 240°C zu einem FDY-Filamentgarn mit 24 Filamenten und einem Filamentgarntiter von 100 dtex versponnen. Die Konzentration der verwendeten Wasserstoffperoxidlösung betrug 3,5%. Die auf den Filamentgarntiter bezogene, aufgetragene Wasserstoffperoxidmenge betrug 1,45%, wobei in einem Abstand von 1,2m unter der Spinndüse appliziert und das Filamentgarn mit einer Abliefergeschwindigkeit von 2800 m/min produziert wurde.
- Kommerzielles Polypropylengranulat von Lyondell/Basell mit der Bezeichnung Moplen HP561S (MFR[230°C/2,16kg] 33 g/10min nach ISO 1133) wird der Extrusionsspinnanlage zugeführt und bei einer Massetemperatur von 260°C zu einem POY-Filamentgarn mit 32 Filamenten und einem Filamentgarntiter von 120 dtex versponnen. Die Konzentration der verwendeten Wasserstoffperoxidlösung betrug 3,5%. Die auf den Filamentgarntiter bezogene, aufgetragene Wasserstoffperoxidmenge betrug 0,35%, wobei in einem Abstand von 1,1m, 1,2m, 1,35m und 1,45m unter der Spinndüse appliziert und das Filamentgarn mit einer Abzugsgeschwindigkeit von 2500 m/min produziert wurde.
- Die wichtigsten Herstellungsparameter sowie die zugehörigen mechanischen Daten der unverstreckten und verstreckten Filamentgarne sind in Tabelle 1 zusammengefasst. Darin sind den Daten für die mechanischen Eigenschaften, der nach den verschiedenen Verfahren hergestellten Filamentgarne, die Ergebnisse für ein nach dem gleichen Verfahren hergestelltes Referenzfilamentgarn ohne Wasserstoffperoxidapplikation vorangestellt. Im Falle des LOY- und des POY-Prozesses sind neben den Werten der Spinnspulen auch die Werte der nachverstreckten Filamentgarne angegeben, so wie sie durch einen separaten Verstreckprozess auf einer Streck-Spul-Anlage unter Einstellung einer Restdehnung von 20-30% erreicht werden. Im Falle des FDY-Prozesses steht das voll verstreckte Filamentgarn am Ende des Prozesses bereits zur Verfügung, d.h. die Zwischenstufe des unverstreckten Filamentgarns kann nicht isoliert bzw. charakterisiert werden.
- Im Vergleich zu den Filamentgarneigenschaften der entsprechenden Referenzfilamentgarne zeigt sich - insbesondere für die voll versteckten Filamentgarne - , dass es durch die Wasserstoffperoxidapplikation zu keiner Verschlechterung der garnmechanischen Eigenschaften kommt. D.h., die stattfindende Modifizierung der Filamentoberfläche führt nur dazu, dass eine Funktionalisierung erreicht, die dazu ausreicht deren Hydrophilie zu verbessern und die Anfärbbarkeit der Filamentgarne wünschenswert zu verbessern. Die verbesserte Anfärbbarkeit ist nachgerade das entscheidende Indiz für die Lehre aus der Erfindung und ein Maß für die erreichte Modifizierung.


- Zur praktischen Durchführung der Färbungen werden daher handelsübliche Küpensowie Dispersionsfarbstoffe nach den Rezepturen der Hersteller eingesetzt. Im Einzelnen werden dabei die folgenden Bedingungen angewendet, um die aus den verstreckten Filamentgarnen hergestellten Strickstrümpfe zu färben.
- Zunächst werden die Gestricke nach Herstellerangabe bei 60 °C in der Färbeapparatur 30 min gewaschen, wozu 0,5 g/l Kieralon OLB (tensidische Verbindung) (Hersteller: BASF SE) und 0,5 g/l Soda in der Waschflotte eingesetzt werden. Danach wird dreimal gespült, geschleudert und an der Luft getrocknet. Anschließend wird bei 120°C 30 Sekunden in einem Dämpfer thermofixiert: die eigentliche Färbung wird als Thermosol-Färbung ausgeführt, wobei ein Färbeflotte aus 20 g/l Farbstoff-Stamm mit 10 g/l Avolan IS (tensidische Verbindung) (Hersteller. Bayer AG) und 10 g/l Primasol AMK (tensidische Verbindung) (Hersteller: BASF SE) zum Einsatz kommt. Diese wird in zwei Passagen im Foulard (Anpressdruck: 1,6 bar, Durchlaufgeschwindigkeit: 1,5 m/min) auf das Textil aufgebracht und dieses dann 90 Sekunden bei 120°C getrocknet. Fixiert wird fünf Minuten bei 145°C und 50% relativer Feuchte, bevor das Textil viermal bei 80°C mit Wasser ausgewaschen und anschließend an der Luft getrocknet wird.
- Für die Herstellung der jeweiligen Farbstoff-Stammflotten wurden die DispersionsFarbstoffe: Dianix Yellow CC, Dianix Red CC und Dianix Blue CC sowie die Indanthren-Farbstoffe: Indanthren Yellow 5GF, Indanthren Red FGL, Indanthren Navy Blue G, Indanthren Goldorange G, Indanthren Red LGG sowie Indanthren Blue RS verwendet.
- Die Beurteilung der Färbbarkeit erfolgt anhand der K/S-Werte, die mit einem handelsüblichen Farbmessgerät aus den dort gemessenen farbmetrischen Werten ermittelt werden. Der K/S-Wert ergibt sich aus der Formel (100-R)2/200R. Dabei ist R der Prozentsatz des von der gefärbten Probe reflektierten Lichts, der bei der Wellenlänge mit maximaler Absorption gemessen wird. In der folgenden Tabelle sind diese Werte den entsprechenden Werten einer nicht mit Wasserstoffperoxid behandelten Probe gegenübergestellt.
Tabelle 2: K/S-Werte Dianix Yellow CC Dianix Red CC Dianix Blue CC Indanthren Yellow 5GF Indanthren Red FG L Indanthren Blue G Indanthren Orange G Indanthren Brill. Red LGG Indanthren Blue RS ohne H2O2 1,62 2,41 2,39 0,81 1,02 0,43 0,66 0,85 0,85 mit H2O2 3,54 6,2 3,14 4,44 3,26 1,51 2,56 4,85 4,55 - Erläuterung zu den Ergebnissen: Alle mit Wasserstoffperoxid behandelten Proben zeigen eine tiefere Anfärbung (höhere Farbstoffaufnahme). Diese hängt vom Farbstofftyp und der Farbe ab und erreicht gegenüber der Vergleichsprobe ca. 1,5 bis 5 Mal höhere Werte.
- Der weitergehenden Erläuterung der Erfindung dienen die nachfolgenden Ausführungen zu den sich anschließenden
Fig. 1 und2 . Es wird dargestellt in -
Fig. 1 eine Anlage zur Herstellung von LOY-, POY bzw. FOY-Filamentgarnen; -
Fig. 2 eine Anlage zur Herstellung von FDY-Filamentgarnen. - In der
Fig. 1 bedeuten: (1) Granulatbehälter, (2) Extruder, (3) Spinnkopf mit Pumpe und Düse, (4) Fadenbildung, (5) Wasserstoffperoxid-Zwangsdosierung, (6) Wasserstoffperoxidapplikation, (7) Fallschacht, (8) Galette 2, (9) Galette 1, (10) Spulkopf, (11) Spule. - Die in
Fig. 1 beschriebene Anlage lässt sich bezüglich der darin stattfindenden Verfahrensabläufe wie folgt beschreiben: Die Spinnanlage zur Herstellung von Filamentgarnen besteht aus zwei Teilen, die sich auf unterschiedlichen baulichen Ebenen befinden. Der Extrusionsteil (Extruder mit Peripherie und die Applikationseinrichtung) ist über den Fallschacht mit der Wickeleinrichtung verbunden. Je nach eingestellter Spulgeschwindigkeit werden die unterschiedlichen Prozesse realisiert: bei Spulgeschwindigkeiten bis etwa 1000 m/min der LOY-, bis etwa 4000 m/min der POY- und bei darüber liegenden Spulgeschwindigkeiten der FOY-Prozess. - In der
Fig. 2 bedeuten: (1) Granulatbehälter, (2) Extruder, (3) Spinnkopf mit Pumpe und Düse, (4) Fadenbildung, (5) Wasserstoffperoxid-Zwangsdosierung, (6) Wasserstoffperoxidapplikation, (7) Fallschacht, (8) Wickler (Spulkopf mit Galetten 1 +2 ), (9) Abliefergalettenduo, (10) Verstreckeinheit mit drei heizbaren Galettenduos, (11) Abzugsgalette mit Verlegerrolle. - Die in der
Fig. 2 beschriebene Anlage lässt sich bezüglich der darin stattfindenden Verfahrensabläufe wie folgt beschreiben: Die Spinnanlage zur Herstellung von voll verstreckten Filamentgarnen besteht wie die Spinnanlage derFig. 1 aus zwei Teilen. Der Extrusionsteil und die Verbindung zur Aufwickelebene sind identisch. Der vom Extruder kommende Faden wird von der Abzugsgalette mit niedriger Geschwindigkeit (kleiner 1000 m/min) abgezogen und dann auf den folgenden Galettenduos bei aufsteigenden Geschwindigkeiten unter Erwärmung verstreckt. Das Ablieferduo liefert den fertig verstreckten Faden mit konstanter Geschwindigkeit an den Wickler, wie er im obigen POY/FOY-Prozess eingesetzt wird. Die Spulgeschwindigkeit liegt im Bereich von 2000 bis 5000 m/min.
Claims (16)
- Verfahren zur Herstellung von aus wässrigen Färbeflotten färbbaren, oberflächenmodifizierten Polyolefingarnen, dadurch gekennzeichnet, dass Polyolefinfilamentgarne auf Basis von Homo- und/oder Copolymerisaten von Propylen und/oder Ethylen, gegebenenfalls mit einem oder mehreren Comonomeren, während der Filamentgarnbildung im Schmelzspinnprozess zur Hydrophilisierung der Oberfläche unterhalb des Schmelzpunktes der Polyolefinmaterialien mit einer Wasserstoffperoxidlösung behandelt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Oberflächenbehandlung der Filamentgarne durch die chemische Reaktion einer wässrigen Wasserstoffperoxidlösung mit den Polymermolekülen an der Filamentoberfläche erreicht wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass eine wässrige Wasserstoffperoxidlösung eingesetzt wird, deren Konzentration weniger als 35 Gew.-%, insbesondere 0,5 bis weniger als 35 Gew.-%, beträgt.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Konzentration der wässrigen Wasserstoffperoxidlösung 1 bis 30 Gew.-%, insbesondere 1,5 bis 10 Gew.-%, beträgt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Behandlung der Oberfläche der Polyolefinfilamentgarne mit der Wasserstoffperoxidlösung im Blasschacht der Spinneinrichtung unterhalb der Spinndüse mittels eines Präparationsstiftes mit Zwangsdosierung durchgeführt wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass der Applikationsabstand (zwischen Spinndüse und Applikationsstelle) der Wasserstoffperoxidlösung im Blasschacht weniger als 4 m, insbesondere weniger als 2 m, beträgt.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass der Applikationsabstand bis zu 1,5 m beträgt.
- Verfahren nach mindestens einem der Ansprüche 2 bis 7, dadurch gekennzeichnet, dass die Menge an aufgebrachtem (reinem) Wasserstoffperoxid, bezogen auf das Filamentgarngewicht, auf bis zu etwa 10 Gew.-%, insbesondere auf mehr als 0,1 Gew.-%, eingestellt wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die Menge an aufgebrachtem (reinem) Wasserstoffperoxid, bezogen auf das Filamentgarngewicht, auf 0,2 bis 2 Gew.-% eingestellt wird.
- Verfahren nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Filamentgarne unter der Spinndüse mit einer Geschwindigkeit zwischen 300 und 3000 m/min, insbesondere zwischen 750 und 2700 m/min, abgezogen und danach verstreckt und auf Spulen aufgewickelt werden.
- Verfahren nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Verfahren, insbesondere über dem Polymerdurchlass im vorgeschalteten Extruder, so gesteuert wird, dass der Filamenttiter der hergestellten Filamentgarne auf 0,1 dtex bis 20 dtex eingestellt wird.
- Verfahren nach Anspruch 11, dadurch gekennzeichnet, dass die Einstellung des Filamenttiters derartig erfolgt, dass bei der späteren Anwendung der Filamentgarne in Teppichen der Filamenttiter zwischen 10 und 20 dtex, in Kleidungen zwischen 1 und 5 dtex und in Textilien auf Basis von Mikrofasern weniger als etwa 1 dtex beträgt.
- Verfahren nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das zur Filamentgarnherstellung herangezogene Homo- und/oder Copolymerisat bezüglich einer Schmelzflussrate so eingestellt ist, dass die Fadenbildung sich wie üblich einstellt, insbesondere im Falle von Polypropylen (PP) die Schmelzflussrate MFR [g/10 min], gemessen nach ISO1133, bei 230°C und 2,16 kg Belastung, zwischen 1 und 600, insbesondere zwischen 10 und 45, liegt.
- Polyolefinfilamentgarne, erhältlich gemäß einem Verfahren nach mindestens einem der vorangegangenen Ansprüche und im Anschluss an deren Herstellung mit Küpenfarbstoffen gefärbt, wobei die Polyolefinfilamentgarne eine Farbtiefe aufweisen, angegeben als K/S-Wert, die mindestens doppelt so groß ist, wie der Wert, der mit einer nicht mit Wasserstoffperoxid behandelten und gefärbten Probe erreicht wird.
- Verwendung der Polyolefinfilamentgarne, hergestellt nach mindestens einem der Ansprüche 1 bis 13, zur Herstellung von textilen Flächengebilden, insbesondere von Gestricken, Geweben, Vliesen und Gewirken.
- Verwendung der textilen Flächengebilde nach Anspruch 15 zum anschließenden Färben mit Küpenfarbstoffen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011110154A DE102011110154A1 (de) | 2011-08-12 | 2011-08-12 | Verfahren zur herstellung von oberflächenmodifizierten polyolefin-garnen, die danach erhältlichen polyolefingarne sowie deren verwendung |
| PCT/EP2012/065583 WO2013023985A2 (de) | 2011-08-12 | 2012-08-09 | Verfahren zur herstellung von oberflächenmodifizierten polyolefinfilamentgarnen, die danach erhältlichen polyolefinfilamentgarne sowie deren verwendung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2742174A2 EP2742174A2 (de) | 2014-06-18 |
| EP2742174B1 true EP2742174B1 (de) | 2015-10-07 |
Family
ID=46724381
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12750569.1A Not-in-force EP2742174B1 (de) | 2011-08-12 | 2012-08-09 | Verfahren zur herstellung von oberflächenmodifizierten polyolefinfilamentgarnen, die danach erhältlichen polyolefinfilamentgarne sowie deren verwendung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2742174B1 (de) |
| DE (1) | DE102011110154A1 (de) |
| WO (1) | WO2013023985A2 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114960011B (zh) * | 2022-05-31 | 2023-03-17 | 广东锦隆面料科技有限公司 | 一种超细旦薄透无感内衣面料及其制备方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1181727A (en) * | 1967-07-05 | 1970-02-18 | Ici Ltd | Dyeable Polyolefine Filaments |
| FR2434219A1 (fr) * | 1978-08-21 | 1980-03-21 | Solvay | Procede de production de fibrilles a base de polyolefines |
| ATE11581T1 (de) * | 1980-04-25 | 1985-02-15 | Sumitomo Chemical Company, Limited | Verfahren zum faerben von aus polyolefinen hergestellten fasermaterialien. |
| CA1210176A (en) * | 1981-06-15 | 1986-08-19 | Michael T. Morman | Degradation of polypropylene for future improved processability |
| FI106046B (fi) * | 1997-11-07 | 2000-11-15 | Suominen Oy J W | Polymeerien sulatilaista kehruuhapetusta soveltaen tuotettavien skin-core-tyyppisten, termosidottavien polyolefiinikuitujen valmistus- ja säätömenetelmä sekä tähän liittyvä nonwoven-kankaiden lujuusominaisuuksien säätömenetelmä |
| EP1125972A1 (de) | 2000-02-11 | 2001-08-22 | L'air Liquide Société Anonyme pour l'étude et l'exploitation des procédés Georges Claude | Verfahren zur Oberflächenbehandlung polymerer Substrate |
| AT413098B (de) | 2002-09-26 | 2005-11-15 | Dsm Fine Chem Austria Gmbh | Verbessertes verfahren zur singlet sauerstoff oxidation von organischen substraten |
| US20050130544A1 (en) * | 2003-11-18 | 2005-06-16 | Cheng Chia Y. | Elastic nonwoven fabrics made from blends of polyolefins and processes for making the same |
| DE102004060143A1 (de) | 2004-12-14 | 2006-07-06 | Deutsche Institute für Textil- und Faserforschung Stuttgart | Gefärbte Polyolefin-Fasern, deren Verwendung sowie Verfahren zu deren Herstellung |
-
2011
- 2011-08-12 DE DE102011110154A patent/DE102011110154A1/de not_active Withdrawn
-
2012
- 2012-08-09 WO PCT/EP2012/065583 patent/WO2013023985A2/de not_active Ceased
- 2012-08-09 EP EP12750569.1A patent/EP2742174B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| EP2742174A2 (de) | 2014-06-18 |
| WO2013023985A2 (de) | 2013-02-21 |
| DE102011110154A1 (de) | 2013-02-14 |
| WO2013023985A3 (de) | 2013-06-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69718697T2 (de) | Fasern aus Ethylen-Vinylalkohol-Copolymeren und Herstellung derselben | |
| DE2403947C2 (de) | Verfahren zur Herstellung von Fasern aus einem Acrylnitrilpolymerisat unter Verwendung von Wasser als Schmelzhilfsmittel | |
| DE1010697B (de) | Verfahren zur Herstellung von Fasern und Flaechengebilden aus waessrigen Loesungen von Polyvinylalkohol | |
| DE1112806B (de) | Durch Woll-, Kuepen- oder Azofarbstoffe anfaerbbare Faeden oder Fasern | |
| EP0492649A2 (de) | Verfahren zur Veränderung der Eigenschaften eines textilen Substrates | |
| DE1469044A1 (de) | Verfahren zur Herstellung geformter Gegenstaende aus Acrylnitrilpolymerisaten | |
| DE69509982T2 (de) | Mit dispergierfarbstoff faerbbare regenierte zellulosefaser und diese enthaltendes textilprodukt | |
| DE69423265T2 (de) | Färbeverfahren für synthetische Fasern | |
| DE69300989T2 (de) | Vinylalkoholeinheiten enthaltende Polymerfaser mit Widerstandsfähigkeit gegenüber heissem Wasser und heisser Feuchtigkeit sowie Verfahren zu ihrer Herstellung | |
| EP2742174A2 (de) | Verfahren zur herstellung von oberflächenmodifizierten polyolefinfilamentgarnen, die danach erhältlichen polyolefinfilamentgarne sowie deren verwendung | |
| DE2922809A1 (de) | Acrylfasern mit grosser schrumpfung und verfahren zu ihrer herstellung | |
| DE1469087A1 (de) | Faerbeverfahren | |
| DE2642195C2 (de) | Verfahren zur Herstellung von hydrophoben porösen thermoplastischen Kunststoffen und deren Verwendung | |
| DE1236125B (de) | Verfahren zur Nachbehandlung von Faeden, Fadenbuendeln, Fasern, Filmen oder Baendern aus Acrylnitrilpolymerisaten bzw. -mischpoly-merisaten | |
| EP0089593B1 (de) | Verfahren zur Herstellung von Fäden und Fasern aus Acrylnitrilpolymerisaten | |
| DE1286684B (de) | Verfahren zur Herstellung von Faeden, Fasern oder Folien durch Nass- oder Trockenverspinnen einer Acrylnitrilpolymerisatmischung | |
| DE69310291T2 (de) | Verfahren zum Färben von synthetischen Fasermaterialien und gefärbte synthetische Fasermaterialien | |
| DE1520985A1 (de) | Verfahren zur Herstellung von Polyolefinen mit guter Anfaerbbarkeit | |
| DE2009708C3 (de) | Naßspinnverfahren zur Herstellung von Fäden aus einer Spinnlösung von Acrylnitrilmischpolyrnerisaten | |
| DE10213921A1 (de) | Verfahren zum Spinnen und Aufspulen von Polyester-Multifilament-Garnen unter Verwendung von Spinnadditiven sowie durch das Spinn-Verfahren erhältliche Polyester-Multifilament-Garne | |
| EP1025293B1 (de) | Verfahren zur herstellung von aus wässriger färbeflotte färbbaren modifizierten polypropylengarnen sowie deren verwendung | |
| DE2251320B2 (de) | Verfahren zur Herstellung schwer entflammbarer Fasermaterialien | |
| DE1278066B (de) | Verfahren zur Herstellung von Faeden, die ueberwiegend aus Polyvinylchlorid hochsyndiotaktischen Grades bestehen | |
| DE3209795C2 (de) | ||
| WO2004067815A2 (de) | Verfahren zur herstellung von synthetischen fäden mit verbessertem anfärbevermögen, synthetische fäden mit verbessertem anfärbevermögen sowie deren verwendung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140310 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: D01F 11/06 20060101AFI20150312BHEP Ipc: D01F 6/04 20060101ALI20150312BHEP Ipc: D06P 1/673 20060101ALI20150312BHEP Ipc: D06P 3/79 20060101ALI20150312BHEP Ipc: D06P 1/44 20060101ALI20150312BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20150409 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 753823 Country of ref document: AT Kind code of ref document: T Effective date: 20151015 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012004852 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: ISLER AND PEDRAZZINI AG, CH |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160207 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160107 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160208 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160108 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012004852 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| 26N | No opposition filed |
Effective date: 20160708 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20160824 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20160824 Year of fee payment: 5 Ref country code: GB Payment date: 20160831 Year of fee payment: 5 Ref country code: IT Payment date: 20160822 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20160829 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20160822 Year of fee payment: 5 Ref country code: TR Payment date: 20160803 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160809 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20170901 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170831 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120809 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170901 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170809 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170831 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170809 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170831 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 753823 Country of ref document: AT Kind code of ref document: T Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170809 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200828 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012004852 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220301 |