EP2397339B2 - Verfahren und Vorrichtung zur Herstellung von Buchdecken - Google Patents
Verfahren und Vorrichtung zur Herstellung von Buchdecken Download PDFInfo
- Publication number
- EP2397339B2 EP2397339B2 EP11004860.0A EP11004860A EP2397339B2 EP 2397339 B2 EP2397339 B2 EP 2397339B2 EP 11004860 A EP11004860 A EP 11004860A EP 2397339 B2 EP2397339 B2 EP 2397339B2
- Authority
- EP
- European Patent Office
- Prior art keywords
- blanks
- covered
- spine
- feed
- cover boards
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C7/00—Manufacturing bookbinding cases or covers of books or loose-leaf binders
- B42C7/008—Conveying means between operation stations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C7/00—Manufacturing bookbinding cases or covers of books or loose-leaf binders
Definitions
- the present invention relates to a method and a device for producing book covers according to the preamble of claims 1 and 6, respectively.
- cover boards and a back insert made of cardboard or cardboard are combined with the adhesive cover panels in a rolling device.
- a generic book cover machine is also available DE 100 57 599 A1 shown and described.
- the cardboard covers are pushed out of a cardboard magazine and, together with the back insert, are fed to the rolling device in a laterally aligned manner on guide rails. Synchronously with the cardboard feed, the reference panel is brought into the rolling plane via a panel cylinder.
- the protruding edges of the book cover are then folded in in successive work stations either in a continuous flow or at a standstill, usually first the edges protruding at the head and foot, and after the corners have been pulled in on the sides. Finally, the book covers are guided between press rollers of a pressing device in order to rub the cardboard parts onto the reference panel. In a display, the finished book covers are transported as a stack on a roller table for manual removal.
- Such book cover machines are used for the mass production of identical book covers with high production output.
- the uninterrupted production of different book covers is possible if they have the same format, i.e. the same dimensions in terms of open width, height, cover width and spine insert width and the reference grooves supplied are of the same format but only have different print content.
- the well-known book cover machines are always set up for a specific book cover format.
- the invention is based on the object of creating a generic method and a generic device for the production of book covers, which enables the economical production of book covers in small editions up to one edition.
- the cycle gap available within a work cycle can be used as the difference between the cycle time and the actual processing time in order to move the processing devices to the new positions using motorized adjustment systems.
- the available adjustment time can be increased by running the book cover machine more slowly. Larger changes in the working positions can occur during the passage of one or more empty cycles.
- the invention overrides the previous approach that a book cover machine cannot be started until all automatic adjustments have been completed and reported to the higher-level machine control as finished. Because the respective adjustment times required for a specific changeover are stored or determined in the control, the production of a next book cover can be continued at a time interval from the previous book cover after the longest changeover time by the processing devices involved in the changeover during ongoing production if some adjustments have not yet been completed or not even started yet.
- the back inserts are separated in different back widths from a material web or sheet fed transversely to the cardboard feed direction. Because the spine insert material is no longer fed lengthwise to the spine of the book cover, as was previously the case, but transversely, a different spine width can be created simply by changing the feed. The previously required width cutting of the material web and the associated changeover effort and waste are no longer necessary.
- the corners of the supplied reference panels are separated with a variable push-off width.
- the corner section is adjusted to the opened width and/or height of the book cover. This means that different book cover formats can be produced from a single cover format.
- reference panels of different sizes are cut from supplied standard sizes.
- a wide range of different book cover formats can therefore be produced from a single cover format.
- different sized cardboard lids are removed from a supply of lid cardboard held in at least one magazine.
- the different sized lid boards can be placed in a single magazine in the order in which they are processed. Or there are at least two cardboard magazines assigned to the cardboard feed and holding cardboard magazines of different dimensions, from which the cardboard magazines can optionally be removed.
- the supplied reference panels are identified, whereby the dimensions and assigned working positions for processing the cover boards, spine inserts and cover panels as well as the book covers to be produced from them can be determined, for automatic changeover of the book cover machine with the passage of the respective book covers (parts). ).
- the data required for the changeover can be retrieved from a data memory connected to the control device, which is preferably integrated into the operational production planning system.
- the book cover machine is preferably integrated into a digital workflow, which can range from printing and, if necessary, trimming the cover panels and from cutting the cover boards to joining the book cover parts to the book cover to further processing in book hanging machines and the production of digitally printed books in small editions automated by evaluating messages issued by the book cover machine about the production results and triggering the reprinting of a reference panel in the event of incorrect production.
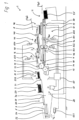
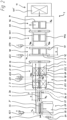
- FIGS. 1 to 3 show a book cover machine 1, in which book covers 8 are produced by assembling cover boards 2 and spine inserts 3 onto reference panels 4.
- a respective reference panel 4 is separated from a panel magazine 11 and fed by a clamping belt conveyor 17 to a panel feeder 10 to a panel cylinder 12, which takes over the reference panel 4 with grippers, passes an applicator roller 14 of a gluing unit 13 and at the joining point to the two synchronously fed cover boards 2 and which rolls up a back insert 3.
- Pressure rollers 15 press the cardboard 2, 3 onto the reference panel 4 at the joining point, while a reciprocating suction bar 16 takes over the assembled book cover 7 from the rolling device formed from the panel cylinder 12 and pressure rollers 15 in order to feed it to a wrapping and pressing station, consisting of a head/foot wrapping station 40 and a side wrapping station 43 for folding in the protruding reference panel edges and a pair of press rollers 45 for firmly rubbing the cardboard parts 2, 3 onto the reference panel 4.
- the finished book covers 8 are stacked in a display 46 and issued for manual removal.
- the cover cardboards 2 are located in a cardboard magazine 23.1.
- the lowest cardboard covers are pushed out by a cardboard pusher 21 of a cardboard feeder 20 and guided to an intermediate position 31, from which they are fed to the joining point by a further cardboard pusher 21, aligned with outer cardboard guides 29.
- the cardboard pushers 21 are coupled to one another at a fixed distance and are moved back and forth in a clocked manner with a constant conveying stroke 22 equal to this distance.
- the back inserts 3 are advanced by the cardboard pushers 21 in a guide channel 30 that can be adjusted to the back insert width B S , the back inserts 3 being inserted behind the cardboard magazine 23.1 into the guide channel 30 which is extended through the cardboard magazine 23.1.
- a back insert web 6 made of flexible roller slats is inserted into the guide channel 30 transversely to the cardboard feed direction by a pair of take-off rollers 25 of a slat feeder 24 and separated from the back insert web 6 by means of a cutting device 26 in the back insert width B S and thereby completely transferred into the guide channel 30.
- the separated back insert 3 is transported via an intermediate position 28 into a position within the cardboard magazine 23.1, from where it is then transported together with the Lid cardboard 2 is transported further with the third and fourth conveying stroke 22 of the cardboard pusher 21 to the rolling device.
- the back insert 3 'separated from the back insert strip 6 can be slightly longer than the required back insert length.
- the spine insert length determined according to the book cover height H is created by unilaterally cutting off a piece of waste 3 a by means of a cutting device 27 arranged in the intermediate position 28 on the guide channel 30.
- book covers 8 can be produced in different dimensions during continuous production by aligning at least the cover boards 2 and spine inserts 3 with guides 29, 30 of the cardboard feeder 20 and the page wrapping devices 44.1, 44.2 of the page wrapping station 43 in synchronization with the passage of the respective book covers 7, 8 and their associated cover boards 2, spine inserts 3 and reference panels 4 can be adjusted to the working positions specific to the book cover 8 to be produced subsequently.
- the changeover of the book cover machine 1 takes place while the machine is running with the book covers 8 still being processed.
- a respective adjustment is carried out as soon as the respective processing of the previous book cover 7, 8 or parts 2, 3, 4 is completed, i.e. the necessary adjustments are not carried out simultaneously but successively as the book covers (parts) pass through.
- the cycle gap available within a work cycle is used as the adjustment time as the difference between the cycle time and the actual processing time.
- the available adjustment time can be increased by running the book cover machine 1 more slowly. Larger changes in the working positions occur during the passage of one or more empty cycles.
- Adjustments V BA with regard to the opened width B A of the book cover 8 are provided by positioning the outer cardboard guides 29 and the page folding devices 44.1, 44.2 using adjustment motors 63.2 and 63.4.
- the adjustment V BS takes into account the back insert width B S , the width of the guide channel 30 being changed by an adjustment motor 63.1, while a change in the feed rate with the Pair of take-off rollers 25 connected stepper motor 64, a required back insert width B S is supplied to the back insert 3.
- book covers 8 of different opened width B A with the same height H without interruption.
- the book covers 8 have the same covers but spines of different widths. Only the width of the back insert 3, as described above, is changed, while the formats of the cover boards 3 and reference panels 4 processed therein remain the same.
- the changing opened width B A of the book cover 8 is compensated for by a changed folding width in the page wrapping station 43 with respect to the fixed panel width B N of the reference panels 4.
- book covers 8 of the same height can be produced in a range of the spine width B S or the opened width B A of approximately +/- 15 mm.
- cover boards 2, 2' of different sizes are kept in two cardboard magazines 23.1, 23.2 arranged along the cardboard feed 20, with the cover boards 2, 2' corresponding to each to be finished book cover size can be removed either from the first or the second cardboard magazine 23.1, 23.2 by the cardboard pushers 21.
- the flexibility and variance of producing book covers 8 of different sizes during ongoing production can be further increased.
- uninterrupted processing of cardboard lids 2, 2' of different sizes is also possible by placing the different cardboard lids 2, 2' in just one cardboard magazine, for example in the cardboard magazine 23.1, in the order in which they are processed.
- the leading edge of the cover boards 2, 2 'and spine inserts 3 is defined as a fixed reference edge, as can be seen from the front edge stops of the board magazines 23.1, 23.2, which are arranged fixed to the frame.
- the processing of cover boards 2, 2' and back inserts 3 of different heights therefore requires a format adjustment V H of the stroke position of the constant conveying stroke 22, which is realized by electronic adjustment of a servomotor 62.1 provided as a drive for the cardboard pusher 21.
- the book cover height H is also set in the head/foot folding station 40, with a foot folding device 42 being displaced relative to a head folding device 41 arranged fixed to the frame by means of an adjusting motor 63.3.
- Left and right corner push-off devices 52.1, 52.2 are arranged along the panel feeder 10, with which corner sections 4 b are separated at a push-off width B E on the leading and trailing edges as the reference panels 4 pass through.
- the rotary tools of the corner push-off devices 52.1, 52.2 are driven by a servo motor 62.2, which enables electronic adjustment of the push-off width B E according to the respective height H and opened width B A of the book covers 8.
- Left and right side trimming devices 51.1, 51.2 with driven circular knives are also arranged along the panel feed 10, with which lateral edge sections 4a are separated from wider reference panels 4 'as the reference panels 4 pass through.
- an adjustment V BN is provided, which positions the round knife pairs of the side trimming devices 51.1, 51.2 relative to one another to the relevant panel width B N by means of an adjusting motor 63.5.
- Different sized reference panels 4 can thereby be cut from supplied standard sizes of reference panels 4'.
- a cross-cutting device (not shown in the exemplary embodiment) for trimming the reference panels to a required panel height can be arranged along the panel feeder 10.
- the control 60 is connected to sensors which are known per se and are arranged at various points in the material flow to detect the book cover parts to be processed and their characteristics, which means, among other things, that it can be checked whether the Lid boards 2 and back inserts 3 and reference panels 4 supplied to the joining point fit together and have the correct dimensions.
- Book cover parts that do not belong together, such as an incorrectly fed cover plate 4, are removed via ejection devices 18 before assembly.
- a sensor 50 is arranged at the entrance of the panel feeder 10 for detecting a barcode 5 printed on the reference panel 4, 4'.
- the supplied reference panels 4, 4' can be identified here. From the identification, the dimensions and assigned working positions for processing the cover boards 2, spine inserts 3 and reference panels 4 or for producing the book covers 8 can be determined, whereupon the control 60 successively activates the processing devices described above as the respective book covers (parts) pass through. 2, 3, 4, 7, 8 can be adjusted.
- the data required for the adjustment can be stored in the barcode 5 itself or it can be retrieved from a data memory 61 connected to the controller 60 and integrated into an operational production planning system.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren und eine Vorrichtung zur Herstellung von Buchdecken nach dem Oberbegriff des Anspruchs 1 bzw. 6.
- In einer Buchdeckenmaschine mit horizontalem Verarbeitungsprinzip [ Liebau, Heinze; Industrielle Buchbinderei; Verlag Beruf und Schule, 1997; S.: 399ff ] werden Deckelpappen und eine Rückeneinlage aus Karton oder Pappe passgerecht mit den mit Klebstoff versehenen Bezugsnutzen in einer Anrolleinrichtung vereinigt. Eine gattungsgemäße Buchdeckenmaschine ist außerdem in der
DE 100 57 599 A1 dargestellt und beschrieben. Die Deckelpappen werden aus einem Pappenmagazin ausgeschoben und gemeinsam mit der Rückeneinlage an Führungsschienen seitlich ausgerichtet der Anrolleinrichtung zugeführt. Synchron zur Pappenzuführung wird der Bezugsnutzen über einen Nutzenzylinder in die Anrollebene gebracht. Die überstehenden Kanten der Buchdecke werden anschließend in hintereinander liegenden Arbeitsstationen entweder im fließenden Durchlauf oder jeweils im Stillstand eingeschlagen, i.d.R. erst die an Kopf und Fuß überstehenden Kanten, und nach dem Eckeneinziehen an den Seiten. Abschließend werden die Buchdecken zwischen Presswalzen einer Andrückvorrichtung geführt zum Anreiben der Pappenteile auf den Bezugsnutzen. In einer Auslage gelangen die fertigen Buchdecken als Stapel über einen Rollentisch zur manuellen Abnahme. - Derartige Buchdeckenmaschinen dienen der Massenproduktion von identischen Buchdecken in hoher Produktionsleistung. Die ununterbrochene Herstellung von verschiedenen Buchdecken ist möglich, wenn diese das gleiche Format, d.h. die gleichen Abmessungen hinsichtlich aufgeschlagene Breite, Höhe, Deckelbreite und Rückeneinlagenbreite aufweisen und die zugeführten Bezugsnuten von gleichem Format aber lediglich unterschiedlichem Druckinhalt sind. Die bekannten Buchdeckenmaschinen werden also stets für ein bestimmtes Buchdeckenformat fest eingerichtet.
- Bei einem Formatwechsel wird im Stillstand der Buchdeckenmaschine auf die neuen Abmessungen umgestellt. Obwohl mittlerweile in den gattungsgemäßen Buchdeckenmaschinen die wesentlichen Umstellvorgänge durch motorische Verstellachssysteme über eine zentrale Steuerungseinrichtung automatisiert sind und im Wesentlichen parallel erfolgen, ist dennoch mit jedem Formatwechsel ein zeitaufwendiger Rüstvorgang verbunden, der insbesondere bei kleinen Auflagen von nur wenigen gleichformatigen Buchdecken im wirtschaftlichen Missverhältnis zur eigentlichen Produktionszeit steht.
- Der Erfindung liegt die Aufgabe zugrunde, ein gattungsgemäßes Verfahren und eine gattungsgemäße Vorrichtung zur Herstellung von Buchdecken zu schaffen, dass bzw. die die wirtschaftliche Herstellung von Buchdecken in kleinen Auflagen bis hin zur Auflage eins ermöglicht.
- Diese Aufgabe wird für das gattungsgemäße Verfahren und die gattungsgemäße Vorrichtung durch die kennzeichnenden Merkmale des Anspruchs 1 bzw. 6 gelöst. Bevorzugte Weiterausgestaltungen ergeben sich aus den Unteransprüchen.
- Durch die Umstellung der Buchdeckenmaschine bei fortdauernder Produktion, d.h. bei laufender Maschine mit noch in der Bearbeitung befindlichen Buchdecken, entfallen die zeitaufwendigen Rüstvorgänge im Stillstand der Maschine, sodass Buchdecken in kleinen Auflagen, insbesondere der Auflage eins, wirtschaftlich hergestellt werden können. Die jeweiligen Bearbeitungseinrichtungen und -stationen werden in zeitlicher Abstimmung mit dem Durchlauf der jeweiligen Buchdecken bzw. Buchdeckenteile, wie Deckelpappen, Rückeneinlagen und Bezugsnutzen, verstellt, wobei eine jeweilige Verstellung durchgeführt wird, sobald die jeweilige Bearbeitung der vorangegangenen Buchdecke bzw. -teile abgeschlossen ist.
- Für kleine Änderungen in den Arbeitstellungen kann die innerhalb eines Arbeitstaktes zur Verfügung stehende Taktlücke als Differenz aus Taktzeit und eigentlicher Bearbeitungszeit genutzt werden, um die Bearbeitungseinrichtungen über motorische Verstellsysteme auf die neuen Positionen zu verfahren. Die zur Verfügung stehende Verstellzeit kann durch einen langsameren Lauf der Buchdeckenmaschine vergrößert werden. Größere Änderungen in den Arbeitsstellungen können während des Durchlaufs eines oder mehrerer Leertakte erfolgen.
- Durch die Umstellung zumindest der die Deckelpappen und Rückeneinlagen ausrichtenden Führungen der Pappenzuführung sowie der Einschlageinrichtungen der Seiteneinschlagstation wird zumindest die Herstellung von Buchdecken gleicher Höhe aber unterschiedlicher aufgeschlagener Breite ohne Unterbrechung ermöglicht. Insbesondere können damit Buchdecken mit gleichen Deckeln aber unterschiedlich breiten Rücken hergestellt werden. Dabei kann aufgrund der verhältnismäßig engen Bandbreite der Rückenbreite bzw. der aufgeschlagenen Breite von ca. +/- 15 mm mit einem einzigen Bezugsnutzenformat gearbeitet werden, da die Änderung der Breite durch die Einschlagbreite kompensierbar ist. Durch die Hinzunahme weiterer Formatverstellachsen können aber auch die übrigen Dimensionen der Buchdecke verändert werden.
- Die Erfindung setzt die bisherige Vorgehensweise außer Kraft, dass eine Buchdeckenmaschine nicht eher gestartet werden kann, bis alle automatischen Verstellungen abgeschlossen und der übergeordneten Maschinensteuerung als fertig gemeldet worden sind. Dadurch dass in der Steuerung die jeweiligen, für eine bestimmte Umstellung anfallenden Verstellzeiten hinterlegt bzw. ermittelbar sind, kann die Herstellung einer nächsten Buchdecke im zeitlichen Abstand zur vorherigen Buchdecke nach der längsten Umstellzeit von den an der Umstellung beteiligten Bearbeitungseinrichtungen bei laufender Produktion fortgesetzt werden, auch wenn einige Verstellungen noch nicht abgeschlossen oder noch gar nicht gestartet sind.
- Es ist vorgesehen, dass die Rückeneinlagen von einer quer zur Pappenzuführungsrichtung zugeführten Materialbahn oder -bogen in unterschiedlichen Rückenbreiten abgetrennt wird. Dadurch dass das Rückeneinlagematerial nicht mehr wie bisher längs zum Rücken der Buchdecke sondern quer zugeführt wird, kann allein durch eine Änderung des Vorschubs eine andere Rückenbreite geschaffen werden. Der bislang erforderliche Breitenzuschnitt an der Materialbahn und der damit verbundene Umrüstaufwand und Abfall entfällt.
- In bevorzugter Weiterausgestaltung ist vorgesehen, dass die Ecken der zugeführten Bezugsnutzen mit veränderbarer Abstoßbreite abgetrennt werden. Der Eckenabschnitt wird an die aufgeschlagene Breite und/oder Höhe der Buchdecke angepasst. Unterschiedliche Buchdeckenformate können dadurch aus einem einzigen Bezugsnutzenformat gefahren werden.
- In bevorzugter Weiterausgestaltung ist vorgesehen, dass unterschiedlich große Bezugsnutzen aus zugeführten Standardgrößen zugeschnitten werden. Aus einem einzigen Bezugsnutzenformat kann somit eine große Bandbreite an unterschiedlichen Buchdeckenformaten gefertigt werden. Beim Bedrucken und in der Logistik und Bereitstellung der Bezugsnutzen ergeben sich erhebliche Einsparungen. Außerdem entfällt das Umrüsten des Nutzenmagazins, bei dem sonst ein aus Sicherheitsgründen verbleibender Reststapel entnommen werden müsste.
- In bevorzugter Weiterausgestaltung ist vorgesehen, dass unterschiedliche große Deckelpappen aus einem in zumindest einem Magazin vorgehaltenen Vorrat an Deckelpappen entnommen werden. Die unterschiedlich großen Deckelpappen können in einem einzigen Magazin in der Reihenfolge angelegt werden, wie sie verarbeitet werden. Oder es sind wenigstens zwei der Pappenzuführung zugeordnete, Deckelpappen in verschiedenen Abmessungen vorhaltende Pappenmagazine vorgesehen, aus denen die Deckelpappen wahlweise entnehmbar sind.
- In bevorzugter Weiterausgestaltung ist vorgesehen, dass die zugeführten Bezugsnutzen identifiziert werden, wodurch sich die Abmessungen und zugeordnete Arbeitsstellungen zur Verarbeitung der Deckelpappen, Rückeneinlagen und Bezugsnutzen sowie der daraus herzustellenden Buchdecken ermitteln lassen, zur automatischen Umstellung der Buchdeckenmaschine mit dem Durchlauf der jeweiligen Buchdecken (-teile).
- Die für die Umstellung benötigten Daten können aus einem mit der Steuereinrichtung verbundenen Datenspeicher abgerufen werden, welcher vorzugsweise in dem betrieblichen Produktionsplanungssystem eingebunden ist. Die Buchdeckenmaschine ist vorzugsweise in einem digitalen Workflow integriert, der von dem Bedrucken und ggf. Beschneiden der Bezugsnutzen und von dem Zuschneiden der Deckelpappen über das Fügen der Buchdeckenteile zur Buchdecke bis zur Weiterverarbeitung in Bucheinhängemaschinen reichen kann und die Herstellung von digital gedruckten Büchern in kleiner Auflage automatisiert, indem von der Buchdeckenmaschine ausgegebene Meldungen über das Herstellungsergebnis ausgewertet werden und bei fehlerhafter Produktion der erneute Druck eines Bezugsnutzen angestoßen wird.
- Fehlproduktionen und Stopper im Fertigungsablauf können vermieden werden, wenn nicht zusammengehörende Deckelpappen, Rückeneinlagen und/oder Bezugsnutzen durch an der Pappenzuführung und/oder Nutzenzuführung angeordnete Ausschleuseinrichtungen vor dem Zusammenfügen ausgeschleust werden. Manuelle Eingriffe werden erheblich reduziert.
- Die Merkmale der vorliegenden Erfindung werden in der folgenden Beschreibung einer erfindungsgemäß ausgebildeten Buchdeckenmaschine anhand der beigefügten Zeichnung erläutert. Es zeigen
- Fig. 1
- eine schematische Seitenansicht einer Buchdeckenmaschine;
- Fig. 2
- eine Draufsicht auf die Buchdeckenmaschine;
- Fig. 3
- eine Schnittansicht gemäß Ansichtsdefinition in
Figur 1 . - Die
Figuren 1 bis 3 zeigen eine Buchdeckenmaschine 1, in der Buchdecken 8 durch Zusammenfügen von Deckelpappen 2 und Rückeneinlagen 3 auf Bezugsnutzen 4 hergestellt werden. Ein jeweiliger Bezugsnutzen 4 wird aus einem Nutzenmagazin 11 vereinzelt und von einem Klemmriemenförderer 17 einer Nutzenzuführung 10 einem Nutzenzylinder 12 zugeführt, der den Bezugsnutzen 4 mit Greifern übernimmt, an einer Auftragswalze 14 eines Leimwerks 13 vorbeiführt und im Fügepunkt an die beiden synchron zugeführten Deckelpappen 2 und der einen Rückeneinlage 3 anrollt. - Andrückrollen 15 drücken im Fügepunkt die Pappen 2, 3 auf den Bezugsnutzen 4, während ein hin- und herbewegter Saugbalken 16 die montierte Buchdecke 7 von der aus Nutzenzylinder 12 und Andrückrollen 15 gebildeten Anrolleinrichtung übernimmt, um sie einer Einschlag- und Andrückstation zuzuführen, bestehend aus einer Kopf-/Fußein-schlagstation 40 und einer Seiteneinschlagstation 43 zum Einschlagen der überstehenden Bezugsnutzenkanten sowie einem Presswalzenpaar 45 zum festen Anreiben der Pappenteile 2, 3 auf den Bezugsnutzen 4. In einer Auslage 46 werden die fertigen Buchdecken 8 gestapelt und zur manuellen Abnahme ausgegeben.
- Die Deckelpappen 2 befinden sich in einem Pappenmagazin 23.1. Die jeweils untersten Deckelpappen werden von einem Pappenschieber 21 einer Pappenzuführung 20 ausgeschoben und zu einer Zwischenposition 31 geführt, aus der sie von einem weiteren Pappenschieber 21 unter Ausrichtung an äußeren Pappenführungen 29 dem Fügepunkt zugeführt werden. Die Pappenschieber 21 sind in einem festen Abstand miteinander gekoppelt und werden mit einem konstanten Förderhub 22 gleich diesem Abstand taktgemäß vor und zurück bewegt.
- Die Rückeneinlagen 3 werden in einem auf Rückeneinlagebreite BS einstellbaren Führungskanal 30 von den Pappenschiebern 21 vorgeschoben, wobei die Rückeneinlagen 3 hinter dem Pappenmagazin 23.1 in den durch das Pappenmagazin 23.1 hindurch verlängerten Führungskanal 30 eingebracht werden. Eine Rückeneinlagebahn 6 aus flexiblen Rollenschrenz wird von einem Abzugswalzenpaar 25 einer Schrenzzuführung 24 quer zur Pappenzuführungsrichtung in den Führungskanal 30 eingeschoben und mittels einer Schneideinrichtung 26 in Rückeneinlagebreite BS von der Rückeneinlagebahn 6 abgetrennt und dabei gänzlich in den Führungskanal 30 überführt. Mit den gekoppelten Pappenschiebern 21 wird die abgetrennte Rückeneinlage 3 über eine Zwischenposition 28 in eine Position innerhalb des Pappenmagazins 23.1 transportiert, von wo aus sie dann gemeinsam mit den Deckelpappen 2 mit dem dritten und vierten Förderhub 22 der Pappenschieber 21 bis zur Anrolleinrichtung weiter transportiert wird.
- Die von der Rückeneinlagebahn 6 abgetrennte Rückeneinlage 3' kann etwas länger als die benötigte Rückeneinlagelänge sein. Die nach der Buchdeckenhöhe H bestimmte Rückeneinlagenlänge wird durch einseitiges Abtrennen eines Abfallstücks 3 a mittels einer in der Zwischenposition 28 am Führungskanal 30 angeordneten Schneideinrichtung 27 geschaffen.
- Mit der erfindungsgemäß ausgebildeten Buchdeckenmaschine 1 können bei fortdauernder Produktion Buchdecken 8 in unterschiedlichen Abmessungen hergestellt werden, indem zumindest die Deckelpappen 2 und Rückeneinlagen 3 ausrichtenden Führungen 29, 30 der Pappenzuführung 20 sowie die Seiteneinschlageinrichtungen 44.1, 44.2 der Seiteneinschlagstation 43 in zeitlicher Abstimmung mit dem Durchlauf der jeweiligen Buchdecken 7, 8 und ihrer zugeordneten Deckelpappen 2, Rückeneinlagen 3 und Bezugsnutzen 4 auf die für die jeweils nachfolgend herzustellende Buchdecke 8 bestimmte Arbeitsstellungen verstellt werden.
- Die Umstellung der Buchdeckenmaschine 1 erfolgt bei laufender Maschine mit noch in der Bearbeitung befindlichen Buchdecken 8. Eine jeweilige Verstellung wird durchgeführt, sobald die jeweilige Bearbeitung der vorangegangenen Buchdecke 7, 8 bzw. -teile 2, 3, 4 abgeschlossen ist, d.h. die notwendigen Verstellungen werden nicht gleichzeitig sondern sukzessiv mit dem Durchlauf der Buchdecken (-teile) durchgeführt. Für kleine Änderungen in den Arbeitstellungen wird als Verstellzeit die innerhalb eines Arbeitstaktes zur Verfügung stehende Taktlücke als Differenz aus Taktzeit und eigentlicher Bearbeitungszeit genutzt. Die zur Verfügung stehende Verstellzeit kann durch einen langsameren Lauf der Buchdeckenmaschine 1 vergrößert werden. Größere Änderungen in den Arbeitsstellungen erfolgen während des Durchlaufs eines oder mehrerer Leertakte.
- Die Verstellungen erfolgen motorisch und werden von einer zentralen Steuerung 60 koordiniert. Es sind Verstellungen VBA hinsichtlich der aufgeschlagenen Breite BA der Buchdecke 8 vorgesehen, indem mittels Verstellmotore 63.2 und 63.4 die äußeren Pappenführungen 29 bzw. die Seiteneinschlageinrichtungen 44.1, 44.2 positioniert werden. Die Verstellung VBS berücksichtigt die Rückeneinlagebreite BS, wobei die Weite des Führungskanals 30 durch einen Verstellmotor 63.1 verändert wird, während durch einen geänderten Vorschub eines mit dem Abzugswalzenpaar 25 verbundenen Schrittmotors 64 eine jeweils erforderliche Rückeneinlagebreite BS der Rückeneinlage 3 zugeführt wird.
- Bereits mit den vorgenannten Verstellungen VBA und VBS ist es möglich Buchdecken 8 von unterschiedlicher aufgeschlagener Breite BA bei gleicher Höhe H ohne Unterbrechung herzustellen. Die Buchdecken 8 weisen dabei gleiche Deckel aber unterschiedlich breite Rücken auf. Es wird nur die Breite der Rückeneinlage 3, wie oben beschrieben, verändert, während die darin verarbeiteten Formate der Deckelpappen 3 und Bezugsnutzen 4 gleich bleiben. Die sich ändernde aufgeschlagene Breite BA der Buchdecke 8 wird bezüglich der festen Nutzenbreite BN der Bezugsnutzen 4 durch eine geänderte Einschlagbreite in der Seiteneinschlagstation 43 kompensiert. Nach diesem Verfahren können gleichhohe Buchdecken 8 in einer Bandbreite der Rückenbreite BS bzw. der aufgeschlagenen Breite BA von ca. +/- 15 mm hergestellt werden.
- Zur Herstellung von Buchdecken 8 in unterschiedlicher Höhe H und/oder aufgeschlagener Breite BA werden in dem Ausführungsbeispiel unterschiedlich große Deckelpappen 2, 2' in zwei entlang der Pappenzuführung 20 angeordneten Pappenmagazinen 23.1, 23.2 vorgehalten, wobei die Deckelpappen 2, 2' entsprechend der jeweils zu fertigen Buchdeckengröße wahlweise aus dem ersten oder dem zweiten Pappenmagazin 23.1, 23.2 von den Pappenschiebern 21 entnehmbar sind. Durch die Anordnung weiterer Pappenmagazine kann die Flexibilität und Varianz unterschiedlich große Buchdecken 8 bei laufender Produktion herzustellen, weiter erhöht werden. Eine unterbrechungsfreie Verarbeitung von unterschiedlich großen Deckelpappen 2, 2' ist aber auch möglich, indem die verschiedenen Deckelpappen 2, 2' in nur einem Pappenmagazin, bspw. in dem Pappenmagazin 23.1, in der Reihenfolge angelegt sind, wie sie verarbeitet werden.
- In der dargestellten Buchdeckenmaschine 1 ist die vorlaufende Kante der Deckelpappen 2, 2' und Rückeneinlagen 3 als feste Bezugskante definiert, wie das aus den gestellfest angeordneten Vorderkantenanschlägen der Pappenmagazine 23.1, 23.2 ersichtlich ist. Die Verarbeitung von unterschiedlich hohen Deckelpappen 2, 2' und Rückeneinlagen 3 erfordert daher eine Formatverstellung VH der Hublage des konstanten Förderhubes 22, welche durch elektronische Verstellung eines als Antrieb der Pappenschieber 21 vorgesehenen Servomotors 62.1 realisiert ist. Die Buchdeckenhöhe H wird außerdem noch in der Kopf-/Fußeinschlagstation 40 eingestellt, wobei mittels eines Verstellmotors 63.3 eine Fußeinschlageinrichtung 42 relativ zu einer gestellfest angeordneten Kopfeinschlageinrichtung 41 verschoben wird.
- Entlang der Nutzenzuführung 10 sind linke und rechte Eckenabstoßvorrichtungen 52.1, 52.2 angeordnet, mit denen beim Durchlauf der Bezugsnutzen 4 Eckenabschnitte 4 b in einer Abstoßbreite BE an der vor- und nachlaufende Kante abgetrennt werden. Die rotativen Werkzeuge der Eckenabstoßvorrichtungen 52.1, 52.2 sind von einem Servomotor 62.2 angetrieben, der eine elektronische Verstellung der Abstoßbreite BE entsprechend der jeweiligen Höhe H und aufgeschlagenen Breite BA der Buchdecken 8 ermöglicht.
- Entlang der Nutzenzuführung 10 sind außerdem linke und rechte Seitenbeschnittvorrichtungen 51.1, 51.2 mit angetriebenen Rundmessern angeordnet, mit denen beim Durchlauf der Bezugsnutzen 4 seitliche Randabschnitte 4 a von breiteren Bezugsnutzen 4' abgetrennt werden. Zur Schaffung einer jeweils benötigten Nutzenbreite BN ist eine Verstellung VBN vorgesehen, die mittels eines Verstellmotors 63.5 die Rundmesserpaare der Seitenbeschnittvorrichtungen 51.1, 51.2 auf die betreffende Nutzenbreite BN zueinander positioniert. Unterschiedliche große Bezugsnutzen 4 können dadurch aus zugeführten Standardgrößen von Bezugsnutzen 4' zugeschnitten werden. Zusätzlich kann entlang der Nutzenzuführung 10 eine im Ausführungsbeispiel nicht dargestellte Querbeschnitteinrichtung zum Beschneiden der Bezugsnutzen auf eine jeweils benötigte Nutzenhöhe angeordnet sein.
- Für eine einwandfreie und vor allem automatisierte Herstellung von Buchdecken 8 in unterschiedlichen Abmessungen ist die Steuerung 60 mit an sich bekannten und an verschiedenen Stellen des Materialflusses angeordneten Sensoren verbunden zur Erfassung der zu verarbeitenden Buchdeckenteile und ihrer Ausprägungen, wodurch u.a. überprüft werden kann, ob die dem Fügepunkt zugeführten Deckelpappen 2 und Rückeneinlagen 3 sowie Bezugsnutzen 4 zueinander passen und die korrekten Abmessungen aufweisen. Nicht zusammengehörende Buchdeckenteile, wie z.B. ein falsch zugeführter Bezugsnutzen 4 werden über Ausschleusungen 18 vor dem Zusammenfügen ausgeschleust.
- Beispielhaft ist im Ausführungsbeispiel am Eingang des Nutzenzuführung 10 ein Sensor 50 zur Erfassung eines auf den Bezugsnutzen 4, 4' aufgedruckten Barcodes 5 angeordnet. Die zugeführten Bezugsnutzen 4, 4' können hierüber identifiziert werden. Aus der Identifikation lassen sich die Abmessungen und zugeordnete Arbeitsstellungen zur Verarbeitung der Deckelpappen 2, Rückeneinlagen 3 und Bezugsnutzen 4 bzw. zur Herstellung der Buchdecken 8 ermitteln, worauf durch die Steuerung 60 die oben beschriebenen Bearbeitungseinrichtungen sukzessiv mit dem Durchlauf der jeweiligen Buchdecken (-teile) 2, 3, 4, 7, 8 verstellt werden.
- Die für die Verstellung benötigten Daten können dabei im Barcode 5 selbst gespeichert sein oder sie werden aus einem mit der Steuerung 60 verbundenen, in ein betriebliches Produktionsplanungssystem eingebundenen Datenspeicher 61 abgerufen.
Claims (12)
- Verfahren zum Herstellen von Buchdecken (8), bei dem taktweise über einen Nutzenzylinder (12) zugeführte und an einer Auftragswalze (14) beleimte Bezugsnutzen (4) mit von einer Pappenzuführung (20) linear zugeführten Deckelpappen (2) und einer Rückeneinlage (3) im kontinuierlichen Durchlauf durch Anrollen zusammengefügt werden, die überstehenden Bezugsnutzenkanten von Einschlageinrichtungen (41, 42, 44.1, 44.2), in nachfolgenden Kopf/Fuß- und Seiteneinschlagstationen (40, 43) um die Pappenkanten herum auf die Innenseiten der Pappen (2, 3) gelegt und angedrückt werden, und die Buchdecken (8) abschließend von Presswalzen (45) einer Andrückvorrichtung angepresst werden, dadurch gekennzeichnet, dass Buchdecken (8) in unterschiedlichen Abmessungen hergestellt werden, indem bei fortdauernder Produktion zumindest die Deckelpappen (2) und Rückeneinlagen (3) ausrichtenden Führungen (29, 30) der Pappenzuführung (20) sowie die Einschlageinrichtungen (44.1, 44.2) der Seiteneinschlagstation (43) in zeitlicher Abstimmung mit dem Durchlauf der jeweiligen Buchdecken (7, 8) und ihrer zugeordneten Deckelpappen (2), Rückeneinlagen (3) und Bezugsnutzen (4) auf die für die jeweils nachfolgend herzustellende Buchdecke (8) bestimmte Arbeitsstellungen verstellt werden, und
die Rückeneinlagen (3, 3') von einer quer zur Pappenzuführungsrichtung zugeführten Materialbahn (6) oder -bogen in unterschiedlichen Rückenbreiten (Bs) abgetrennt werden. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Ecken der zugeführten Bezugsnutzen (4) mit veränderbarer Abstoßbreite (BE) abgetrennt werden.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass unterschiedlich große Bezugsnutzen (4) aus zugeführten Standardgrößen (4') zugeschnitten werden.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass unterchiedlich große Deckelpappen (2, 2') aus einem in zumindest einem Magazin (23.1, 23.2) vorgehaltenen Vorrat an Deckelpappen (2, 2') entnommen werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die zugeführten Bezugsnutzen (4, 4') identifiziert werden, zur Ermittlung der Abmessungen und zugeordneter Arbeitsstellungen.
- Vorrichtung zum Herstellen von Buchdecken (8), mit einer Pappenzuführung (20) zum taktweisen Zuführen von Deckelpappen (2) und einer Rückeneinlage (3),mit einer Nutzenzuführung (10) zum Zuführen von Bezugsnutzen (4) mit einem die zugeführten Bezugsnutzen (4) mit Greifern übernehmenden, an einer Leimauftragswalze (13) vorbeiführenden und mit den zugeführten Deckelpappen (2) und der Rückeneinlage (3) zusammenfügenden Nutzenzylinder (12), mit die überstehenden Bezugsnutzenkanten um die Pappenkanten legenden Einschlageinrichtungen (41, 42, 44.1, 44.2) in Kopf/Fuß- und Seiteneinschlagstationen (40, 43), und mit einer die Buchdecken (8) anpressenden Andrückvorrichtung (45), gekennzeichnet durch eine Steuereinrichtung (60) für die motorische Verstellung zumindest der die Deckelpappen (2, 2') und Rückeneinlagen (3) ausrichtenden Führungen (29, 30) der Pappenzuführung (20) sowie der Einschlageinrichtungen (44.1, 44.2) der Seiteneinschlagstation (43) in zeitlicher Abstimmung mit dem Durchlauf der jeweiligen Buchdecken (7, 8) und ihrer zugeordneten Deckelpappen (2, 2'), Rückeneinlagen (3) und Bezugsnutzen (4) auf die für die jeweils nachfolgend herzustellende Buchdecke (8) bestimmte Arbeitsstellungen bei fortdauernder Produktion, unddurch eine Rückeneinlagen (3) in unterschiedlichen Rückenbreiten (Bs) von einer quer zur Pappenzuführungsrichtung zugeführten Materialbahn (6) oder -bogen abtrennende und in einem Führungskanal (30) der Papenzuführung (20) einschiebende Schrenzzuführung (24).
- Vorrichtung nach Anspruch 6, gekennzeichnet durch eine an der Nutzenzuführung (10) angeordnete, die Ecken der Bezugsnutzen (4, 4') mit veränderbarer Abstoßbreite (BE) abtrennende Eckenabstoßeinrichtung (52.1, 52.2).
- Vorrichtung nach einem der Ansprüche 6 oder 7, gekennzeichnet durch eine an der Nutzenzuführung (10) angeordnete, unterschiedliche große Bezugsnutzen (4) aus Standardgrößen (4') zuschneidende Schneideinrichtung (51.1, 51.2).
- Vorrichtung nach einem der Ansprüche 6 bis 8, gekennzeichnet durch wenigstens zwei der Pappenzuführung (20) zugeordnete, Deckelpappen (2, 2') in verschiedenen Abmessungen vorhaltende Pappenmagazine (23.1, 23.2), aus denen die Deckelpappen (2, 2') wahlweise entnehmbar sind.
- Vorrichtung nach einem der Ansprüche 6 bis 9, gekennzeichnet durch eine der Steuereinrichtung (60) zugeordnete und an der Nutzenzuführung (10) angeordnete Identifizierungseinrichtung (60) für aus einem Nutzenmagazin (11) vereinzelte oder aus einer angekoppelten Druckmaschine zugeführte Bezugsnutzen (4, 4').
- Vorrichtung nach einem der Ansprüche 6 bis 10, dadurch gekennzeichnet, dass die Steuereinrichtung (60) einen Datenspeicher (61) von verschiedenen, zumindest die aufgeschlagene Breite (BA) kennzeichnenden Merkmalen der herzustellenden Buchdecken (8) aufweist.
- Vorrichtung nach einem der Ansprüche 6 bis 11, dadurch gekennzeichnet, dass nicht zusammengehörende Deckelpappen (2, 2'), Rückeneinlagen (3) und/oder Bezugnutzen (4) durch an der Pappenzuführung (20) und/oder Nutzenzuführung (10) angeordnete Ausschleuseinrichtungen (18) vor dem Zusammenfügen ausschleusbar sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102010024232.2A DE102010024232B4 (de) | 2010-06-18 | 2010-06-18 | Verfahren und Vorrichtung zur Herstellung von Buchdecken |
Publications (4)
| Publication Number | Publication Date |
|---|---|
| EP2397339A2 EP2397339A2 (de) | 2011-12-21 |
| EP2397339A3 EP2397339A3 (de) | 2013-01-23 |
| EP2397339B1 EP2397339B1 (de) | 2013-11-27 |
| EP2397339B2 true EP2397339B2 (de) | 2024-01-24 |
Family
ID=44276304
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11004860.0A Active EP2397339B2 (de) | 2010-06-18 | 2011-06-15 | Verfahren und Vorrichtung zur Herstellung von Buchdecken |
Country Status (4)
| Country | Link |
|---|---|
| US (2) | US20110311336A1 (de) |
| EP (1) | EP2397339B2 (de) |
| JP (1) | JP5740217B2 (de) |
| DE (1) | DE102010024232B4 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025202200A1 (de) * | 2024-03-27 | 2025-10-02 | Kolbus Group Gmbh | Vorrichtung und verfahren zum auftragen von klebstoff auf einen biegeschlaffen materialbogen |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104340711B (zh) * | 2014-09-30 | 2017-03-29 | 温州科强机械有限公司 | 一种封面机衬板输送定位机构 |
| JP6660178B2 (ja) * | 2015-12-25 | 2020-03-11 | 株式会社ウイル・コーポレーション | 印刷物加工装置 |
| EP3486079B1 (de) | 2017-11-16 | 2021-02-24 | EMMECI S.p.A. | Linie zur herstellung von abgedeckten kartons |
| DE102018005986A1 (de) * | 2018-07-28 | 2020-01-30 | Kolbus Gmbh & Co. Kg | Verfahren und Vorrichtung zum Beziehen biegesteifer Teile mit biegeschlaffen Nutzen |
| DE102019122509A1 (de) * | 2019-08-21 | 2021-02-25 | Kolbus Gmbh & Co. Kg | Vorrichtung zur Herstellung von Buchdecken, Schachteldecken oder Spielebrettern |
| DE102019126034A1 (de) * | 2019-09-26 | 2021-04-01 | Kolbus Gmbh & Co. Kg | Vorrichtung und Verfahren zur automatisierten Herstellung von Bucheinbanddecken und/oder Schachteldecken |
| DE202020104847U1 (de) * | 2020-08-21 | 2020-11-04 | Michael Hörauf Maschinenfabrik Gmbh Und Co. Kg | Kreismesservorrichtung |
| WO2024243130A1 (en) * | 2023-05-19 | 2024-11-28 | Lightning Source LLC | Case cover binding apparatus |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3817463A1 (de) † | 1988-05-21 | 1989-11-30 | Peter Schmidkonz | Verfahren und selbsttaetig arbeitende buchbindeanlage fuer unikate und kleinserien |
| EP2090441A1 (de) † | 2008-02-18 | 2009-08-19 | Müller Martini Holding AG | Verfahren und Vorrichtung zum Herstellen von Druckprodukten |
| DE102008034065A1 (de) † | 2008-07-22 | 2010-02-04 | Dgr-Graphic Gmbh | Verfahren für die Fertigung von einzelnen Hardcoverbüchern oder Hardcover-Kleinstauflagen |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0603501B1 (de) * | 1992-12-09 | 1997-03-19 | Kolbus GmbH & Co. KG | Buchdeckenmaschine |
| DE10057599C5 (de) | 2000-11-21 | 2015-02-19 | Kolbus Gmbh & Co. Kg | Vorrichtung zum Herstellen von Bucheinbanddecken |
| US20030175067A1 (en) * | 2002-03-15 | 2003-09-18 | Pearce Jerry W. | Web process for making a binder case |
| AU2003272395A1 (en) * | 2002-09-13 | 2004-04-30 | Gp2 Technologies, Inc. | Apparatus and method for manufacturing hard book cover assemblies |
| DE102007018023A1 (de) * | 2007-04-17 | 2008-10-23 | Peter Schmidkonz | Verfahren und Einrichtung zum maschinellen Herstellen von Buchdecken für Einzelbücher und Kleinstauflagen unterschiedlicher Formatgrößen |
| DE102007057228A1 (de) * | 2007-11-28 | 2009-06-04 | Kolbus Gmbh & Co. Kg | Vorrichtung zum Überführen einer Buchdecke von einer Anrolleinrichtung zu einer Übergabestelle |
-
2010
- 2010-06-18 DE DE102010024232.2A patent/DE102010024232B4/de active Active
-
2011
- 2011-05-18 US US13/068,714 patent/US20110311336A1/en not_active Abandoned
- 2011-06-14 JP JP2011131895A patent/JP5740217B2/ja not_active Expired - Fee Related
- 2011-06-15 EP EP11004860.0A patent/EP2397339B2/de active Active
-
2013
- 2013-12-16 US US14/107,683 patent/US20140105708A1/en not_active Abandoned
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3817463A1 (de) † | 1988-05-21 | 1989-11-30 | Peter Schmidkonz | Verfahren und selbsttaetig arbeitende buchbindeanlage fuer unikate und kleinserien |
| EP2090441A1 (de) † | 2008-02-18 | 2009-08-19 | Müller Martini Holding AG | Verfahren und Vorrichtung zum Herstellen von Druckprodukten |
| DE102008034065A1 (de) † | 2008-07-22 | 2010-02-04 | Dgr-Graphic Gmbh | Verfahren für die Fertigung von einzelnen Hardcoverbüchern oder Hardcover-Kleinstauflagen |
Non-Patent Citations (3)
| Title |
|---|
| MEK-A-CASE instruction Manual, Version 1.5 29.12.1999 † |
| MEK-A-CASE 'The Second Wave of Technological Change' † |
| MEK-A-CASE, 'The ideal, versatile Casemaking machine for: Library Binding, Demand Binding, Short-run Edition Binding' † |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025202200A1 (de) * | 2024-03-27 | 2025-10-02 | Kolbus Group Gmbh | Vorrichtung und verfahren zum auftragen von klebstoff auf einen biegeschlaffen materialbogen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102010024232B4 (de) | 2024-11-07 |
| EP2397339B1 (de) | 2013-11-27 |
| JP2012000985A (ja) | 2012-01-05 |
| US20140105708A1 (en) | 2014-04-17 |
| JP5740217B2 (ja) | 2015-06-24 |
| US20110311336A1 (en) | 2011-12-22 |
| DE102010024232A1 (de) | 2011-12-22 |
| EP2397339A3 (de) | 2013-01-23 |
| EP2397339A2 (de) | 2011-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2397339B1 (de) | Verfahren und Vorrichtung zur Herstellung von Buchdecken | |
| EP2457738B1 (de) | Verfahren zum Klebebinden von Buchblocks mit Vorsatzbogen | |
| EP1690696B1 (de) | Verfahren sowie Vorrichtung zum Abpressen von Druckerzeugnissen | |
| EP2508353A2 (de) | Maschine zum Herstellen von Büchern, insbesondere Fotobüchern und/oder Bildbänden | |
| EP3285978B1 (de) | Einrichtung für die durchführung von schneidoperationen offener formatkanten eines druckproduktes | |
| DE102008033184B4 (de) | Verfahren zur Herstellung von klebegebundenen Druckerzeugnissen und Klebebinder | |
| EP2484617B1 (de) | Falzmaschine mit einer Einrichtung zum Falzkantenbeschnitt und Verfahren zum Falzen von Bogen | |
| EP2049344A2 (de) | Klebebinder | |
| EP3482892A2 (de) | Einrichtung für die durchführung von schneidoperationen offener formatkanten eines druckproduktes | |
| DE10057599A1 (de) | Vorrichtung zum Herstellen von Bucheinbanddecken | |
| DE102007018023A1 (de) | Verfahren und Einrichtung zum maschinellen Herstellen von Buchdecken für Einzelbücher und Kleinstauflagen unterschiedlicher Formatgrößen | |
| EP1491303B1 (de) | Verfahren und Vorrichtung zum Beschneiden von Druckprodukten | |
| EP4034390B1 (de) | Vorrichtung und verfahren zur automatisierten herstellung von bucheinbanddecken und/oder schachteldecken | |
| EP2653420A2 (de) | Verfahren zur Bogenübergabe und Stanzmaschine mit Greifer-Transportsystem | |
| EP1834804B1 (de) | Verfahren und Vorrichtung zum Anlegen eines Umschlags | |
| EP2202055A2 (de) | Verfahren zur Herstellung von kaschierten Nutzen aus ein- oder mehrlagiger Wellpappe und Vorrichtung zur Durchführung des Verfahrens | |
| EP2412538A2 (de) | Verfahren und Vorrichtung zum Einführen zumindest einer Beilage in mehrblättrige Druckprodukte | |
| DE102014010572A1 (de) | Faltschachtelklebemaschine mit Schneidestation | |
| EP1182052B1 (de) | Verfahren und Vorrichtung zum Bearbeiten eines blattförmigen Druckerzeugnisses | |
| DE102011107582A1 (de) | Vorrichtung zur Herstellung von aus vorzugsweise einteiligen Pappen bestehenden Buchdecken, Ordnerdecken, Schachtelteilen oder dgl. | |
| EP2388149B1 (de) | Vorrichtung zum Ablängen und Zuführen von Rückeneinlagen für eine Buchdeckenmaschine | |
| EP4349610A2 (de) | Dynamischer nutzenwechsel | |
| EP2508351A2 (de) | Vorrichtung zur Herstellung eines Buchblockes | |
| EP2390215A1 (de) | Verfahren zur Herstellung eines Druckerzeugnisses | |
| CH695100A5 (de) | Verfahren zum Herstellen von Druckprodukten und Vorrichtung zur Durchführung des Verfahrens. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE IT LI |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE IT LI |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B42C 7/00 20060101AFI20121219BHEP Ipc: B42C 5/00 20060101ALI20121219BHEP |
|
| 17P | Request for examination filed |
Effective date: 20130524 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): CH DE IT LI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B42C 7/00 20060101AFI20130729BHEP Ipc: B42C 5/00 20060101ALI20130729BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130919 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BOHEST AG, CH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502011001694 Country of ref document: DE Effective date: 20140130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: HOLBEINSTRASSE 36-38, 4051 BASEL (CH) |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502011001694 Country of ref document: DE |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: MICHAEL HOERAUF MASCHINENFABRIK GMBH U. CO. KG Effective date: 20140818 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502011001694 Country of ref document: DE Effective date: 20140818 |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PLCK | Communication despatched that opposition was rejected |
Free format text: ORIGINAL CODE: EPIDOSNREJ1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| APBM | Appeal reference recorded |
Free format text: ORIGINAL CODE: EPIDOSNREFNO |
|
| APBP | Date of receipt of notice of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA2O |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |
|
| APBQ | Date of receipt of statement of grounds of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA3O |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20200630 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 |
|
| APBU | Appeal procedure closed |
Free format text: ORIGINAL CODE: EPIDOSNNOA9O |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PUAH | Patent maintained in amended form |
Free format text: ORIGINAL CODE: 0009272 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT MAINTAINED AS AMENDED |
|
| 27A | Patent maintained in amended form |
Effective date: 20240124 |
|
| AK | Designated contracting states |
Kind code of ref document: B2 Designated state(s): CH DE IT LI |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R102 Ref document number: 502011001694 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502011001694 Country of ref document: DE Owner name: KOLBUS GROUP GMBH, DE Free format text: FORMER OWNER: KOLBUS GMBH & CO. KG, 32369 RAHDEN, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250630 Year of fee payment: 15 |