EP1554203B1 - Verfahren und vorrichtung zum durchdringen von folienartigen substraten - Google Patents
Verfahren und vorrichtung zum durchdringen von folienartigen substraten Download PDFInfo
- Publication number
- EP1554203B1 EP1554203B1 EP03757517A EP03757517A EP1554203B1 EP 1554203 B1 EP1554203 B1 EP 1554203B1 EP 03757517 A EP03757517 A EP 03757517A EP 03757517 A EP03757517 A EP 03757517A EP 1554203 B1 EP1554203 B1 EP 1554203B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hollow body
- cylindrical hollow
- helically
- film
- foil layers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H3/00—Separating articles from piles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H3/00—Separating articles from piles
- B65H3/28—Separating articles from piles by screw or like separators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/26—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks
- B65B43/30—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by grippers engaging opposed walls, e.g. suction-operated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/26—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks
- B65B43/34—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by internal pressure
- B65B43/36—Opening or distending bags; Opening, erecting, or setting-up boxes, cartons, or carton blanks by internal pressure applied pneumatically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/191—Bags, sachets and pouches or the like
Definitions
- the invention relates to a method for inflating, separating or filling closely spaced film layers, without causing additional aids, such as valves, devices, funnels or the like. to be used (see, for example, US 2002/0112452 A1).
- the invention relates in particular to a method and a device for penetrating film-like substrates or materials which lie airtight or directly on one another.
- devices are used for filling closely spaced foils or bags, which mechanically separate (pull apart) the individual layers, and only then in the separate layers more cannulas o.ä. are introduced for filling, or by consuming and sensitive, manual handling is attempted to push or pierce needles, nozzles or the like. Between the film layers.
- Another practiced method would be to introduce in previous manufacturing steps at a suitable location valves, filling openings or spacers in the film to be processed, and then to be able to connect in the course of filling at prepared location corresponding cannulas or nozzles.
- corresponding material, time or financial expenses have to be taken into account and automation processes become correspondingly more complex and complex.
- the films finished by additional functions are usually the result of composite materials and thus require complicated working techniques if properly disposed of.
- the invention has for its object to provide an easy-to-use and undemanding to the film process and a device for filling plastic bags or separating closely spaced film layers available.
- the films to be separated or the bag to be filled are brought to the at least one cutting surface having end of the unilaterally helically formed, cylindrical hollow body. Contrary to the conventional method with special openings for filling, an exact positioning on the workpiece foil is not required here. Either by suction through the cylindrical hollow body enclosing the hopper or by pressing with a padded surface, the films are pressed against the cutting surfaces of the helical, cylindrical hollow body and fixed in position, as this corresponds to preferred embodiments of the invention.
- the cylindrical hollow body is brought into a controlled and defined rotational movement, whereby the end forming cutting surface of the helically formed, cylindrical hollow body initially roughened the film by friction punctually, and then taken by the obtained roughness on the film surface with the tip of the cutting surface, the film and penetrate in a further rotational movement in the film.
- the film perpendicular to the first, arranged cutting surface, the film is opened in a circle and due to the thread structure of the cylindrical hollow body, the tip further rotated between the film layers or due to the thread structure while the opened film layer is raised along the slope of the thread structure.
- a gaseous or liquid medium can be introduced between the film layers by the defined introduced cylindrical hollow body.
- an apparatus for penetrating film-like substrates which are airtight, comprising a unilaterally helical cylindrical hollow body, wherein at least one cut surface of the helically-terminating part of the cylindrical hollow body is formed, by turning on a film to pierce them gradually, so that when defined stopping the rotation prevents penetration into the next film layer is prevented.
- a rotatably mounted and correspondingly driven, tubular hollow cylinder is used, which is formed on one side, helical.
- the expiring end of this helical hollow cylinder is provided with, for example, two mutually perpendicular cutting surfaces, which merge with each other and extending in the circumference of the hollow cylinder to form a tip.
- the functions of these cutting surfaces are structured in such a way that the cutting surface defining the beginning of the process, which is arranged largely perpendicular to the drilling axis of the hollow cylinder, is responsible for the roughening and cutting of the material to be penetrated.
- the cutting edge of this cut surface is therefore also tapered on one side to the end expiring.
- the perpendicular thereto (thus parallel to the drilling axis of the hollow cylinder) second cutting surface is responsible in the course for a, the circumference of the hollow cylinder circular cut.
- the convergent tip of both cutting surfaces is designed so that the roughened by the running perpendicular to the drilling axis cutting surface film surface can be taken, whereby the tip can penetrate at a very shallow angle in the film material.
- An angular deviation of the first cutting surface with respect to the perpendicular to the drilling axis of the hollow cylinder is decisive for the roughening and penetration behavior.
- a simple adaptation to different materials and material thicknesses can be achieved by the angle of inclination of the cutting surface according to a preferred embodiment of the device according to the invention.
- the degree of adhesion of a single film layer must be considered.
- the degree of adhesion of the individual film layers on the cylindrical hollow body can be determined by determining the extent of the thread forming the helical form.
- the device when at least one film layer is penetrated, it is further preferred that it is surrounded by a funnel-shaped part fixed by which the surrounding atmosphere can be sucked so that the applied to the helical cylindrical hollow body Foil layers are sucked by vacuum and thus in a defined and immovable position to the end of the helical cylindrical hollow body forming cut surfaces can be brought.
- the device according to the invention with a the end of the helical cylindrical hollow body forming cut surfaces opposite cushioning part is brought into connection so that this cushioning part of the film layers in a defined and immovable position to the End of the helical cylindrical hollow body forming cut surfaces brings.
- the opening created by the filling can or must be closed again. This can happen independently by gluing, welding or sealing with a closure in another operation. Likewise, these processes can also be integrated into the device and included in the control engineering process.
- the nature and design of the device according to the invention as well as the inventive process are in any case suitable to be integrated into a simple manual control device, so that a user-friendly and mobile apparatus for flexible filling of foil bags or for separating film layers is available.
- the helical hollow cylinder can be formed such that several openings are available within the threads.
- at least one opening opens near the cutting surface or along the thread, which communicates with the interior of the cylindrical hollow body. This makes it possible to separate several foil layers from each other in one operation and to simultaneously fill a medium between the layers. If these holes are still freely released or closed by a tube running inside the hollow cylinder, different fill levels or filling media can also be introduced in the individual layers. A simple filling of two-ply film bags is thus possible as well as rinsing, separating and venting of multi-layer, connected by adhesion or material adhesion flat films for the purpose of optimized further processing of such film blanks.
- the device according to the invention comprises an inner, second, closed on one side hollow cylinder, wherein the second hollow cylinder determined by changing the position of the outlet opening for the gaseous or liquid medium between the separate film layers.
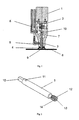
- Fig. 1 it is shown how a helically shaped, cylindrical hollow body 3 of a device for piercing or penetrating film-like substrates or materials is rotatably mounted in a housing 7 and driven by a flexible coupling 2 with a motor 1 becomes.
- Vacuum can be generated by means of the line, so that film layers 8 are positioned and fixed to the cutting surfaces 9 of the helical, cylindrical hollow body 3.
- a medium can then be introduced through the conduit 6 and via the bore 10 between the film layers 8.
- helically shaped, cylindrical hollow body 3 which can be coupled by means of the shaft end 15 to a drive and on the other hand has the helically shaped end 12, which terminates in the cutting surfaces 14.
- gaseous or liquid media can be performed.
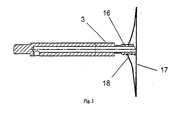
- Fig. 3 it is shown how the helically shaped, cylindrical hollow body 3 is screwed into a bag with two film layers 17 and 18, so that the upper film layer 18 was lifted by the helical thread 16 and separated from the second film layer 17.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
- Laminated Bodies (AREA)
- Making Paper Articles (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Basic Packing Technique (AREA)
- Bipolar Transistors (AREA)
- Metal Rolling (AREA)
- Production Of Multi-Layered Print Wiring Board (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Aufblasen, Trennen bzw. Auffüllen von eng aneinander liegenden Folienlagen, ohne daß dabei zusätzliche Hilfsmittel, wie Ventile, Vorrichtungen, Trichter o.ä. zu verwenden wären (siehe z.B. US 2002/0112452 A1).
- Die Erfindung bezieht sich insbesondere auf ein Verfahren und eine Vorrichtung zum Durchdringen von folienartigen Substraten bzw. Materialien, welche luftdicht bzw. unmittelbar aufeinander liegen.
- Üblicherweise werden zum Befüllen von eng an einander liegenden Folien oder Beuteln, Vorrichtungen verwendet, die entweder die einzelnen Lagen mechanisch trennen (auseinander ziehen), wobei erst danach in die getrennten Lagen weitere Kanülen o.ä. zum Befüllen eingeführt werden, oder durch aufwendiges und sensibles, manuelles Hantieren versucht wird, Kanülen, Düsen oder dgl. zwischen die Folienlagen zu schieben oder stechen.
- Eine weitere praktizierte Methode wäre, in vorhergehenden Fertigungsschritten an geeigneter Stelle Ventile, Einfüllöffnungen oder Distanzstücke in die zu bearbeitende Folie einzubringen, um dann im Zuge eines Befüllens an dadurch vorbereiteter Stelle entsprechende Kanülen oder Düsen anschließen zu können. In allen Prozessen sind aber entsprechende materielle, zeitliche bzw. finanzielle Aufwendungen zu berücksichtigen und es werden Automatisierungsprozesse entsprechend aufwendiger und komplexer. Ebenso sind die durch Zusatzfunktionen (z.B. Ventile oder Einfüllöffnungen) veredelten Folien meist dadurch entstandene Verbundstoffe und erfordern damit bei fachgerechter Entsorgung aufwendige Arbeitstechniken.
- Der Erfindung liegt die Aufgabe zugrunde, ein einfach zu bedienendes und an die Folie anspruchsloses Verfahren sowie eine Vorrichtung zum Befüllen von Folienbeuteln bzw. Trennen von eng aneinander liegenden Folienlagen zur Verfügung zu stellen.
- Zur Lösung dieser Aufgabe wird ein Verfahren zum Durchdringen von folienähnlichen Substraten bzw. Materialien, welche luftdicht bzw. unmittelbar aufeinander liegen, zur Verfügung gestellt, wobei durch definiertes Eindrehen mittels Regelung der Anzahl der Umdrehungen und Höhe des Momentes wenigstens einer Schnittfläche des schraubenförmig abschließenden Teils eines zylindrischen Hohlkörpers nur eine gewünschte Anzahl von Folienlagen durchstochen wird.
- Gemäß der Erfindung werden die zu trennenden Folien bzw. der zu befüllende Beutel an das die wenigstens eine Schneidfläche aufweisende Ende des einseitig schraubenförmig ausgebildeten, zylindrischen Hohlkörpers herangeführt. Entgegen den herkömmlichen Verfahren mit speziellen Öffnungen zum Befüllen, ist hier eine exakte Positionierung am Werkstück Folie nicht erforderlich. Entweder durch Ansaugen durch den den zylindrischen Hohlkörper umschließenden Trichter oder durch Anpressen mit einer gepolsterten Fläche, werden die Folien an die Schneidflächen des schraubenförmig ausgebildeten, zylindrischen Hohlkörpers gedrückt und in der Lage fixiert, wie dies bevorzugten Ausführungsformen der Erfindung entspricht. Sodann wird der zylindrische Hohlkörper in eine geregelte und definierte Drehbewegung gebracht, wodurch die das Ende bildende Schneidfläche des schraubenförmig ausgebildeten, zylindrischen Hohlkörpers vorerst die Folie durch Reibung punktuell aufrauht, um sodann durch die erlangte Rauheit an der Folienoberfläche mit der Spitze der Schneidfläche die Folie zu fassen und in einer weiteren Drehbewegung in die Folie einzudringen. Dabei wird senkrecht zur erstgenannten, angeordneten Schneidfläche die Folie kreisförmig geöffnet und bedingt durch die Gewindestruktur des zylindrischen Hohlkörpers, die Spitze weiter zwischen die Folienlagen gedreht bzw. bedingt durch die Gewindestruktur wird dabei die eröffnete Folienlage gemäß der Steigung der Gewindestruktur entlang angehoben. Durch Parametrisierung (Anzahl der Drehungen, Geschwindigkeit und Drehmoment) des Antriebes des zylindrischen Hohlkörpers können sowohl Materialstärken, Materialeigenschaften wie auch die Anzahl der zu trennenden Folienlagen berücksichtigt werden.
- Um ein leichtes Füllen zu ermöglichen, wird gemäß einer bevorzugten Ausführungsform vorgeschlagen, daß durch den definiert eingeführten zylindrischen Hohlkörper ein gasförmiges oder flüssiges Medium zwischen die Folienlagen eingeführt werden kann.
- Zur Lösung des obengenannten Ziels wird weiters eine Vorrichtung zum Durchdringen von folienähnlichen Substraten, welche luftdicht bzw. unmittelbar aufeinander liegen, zur Verfügung gestellt, umfassend einen einseitig schraubenförmig ausgebildeten, zylindrischen Hohlkörper, worin wenigstens eine Schnittfläche des schraubenförmig abschließenden Teiles des zylindrischen Hohlkörpers ausgebildet ist, durch Drehen auf einer Folie diese schrittweise zu durchstechen, so daß bei definiertem Anhalten der Drehbewegung ein Eindringen in die nächstfolgende Folienlage verhindert wird.
- Gemäß der Erfindung wird ein drehbar gelagerter und entsprechend angetriebener, röhrenförmiger Hohlzylinder eingesetzt, der einseitig, schraubenförmig ausgebildet ist. Das auslaufende Ende dieses schraubenförmigen Hohlzylinders ist mit beispielsweise zwei aufeinander senkrecht angeordneten Schneidflächen versehen, die zueinander und im Umfang des Hohlzylinders verlaufend zu einer Spitze zusammenführen. Die Funktionen dieser Schneidflächen sind derart gegliedert, daß die für den Prozeßanfang bestimmende Schneidfläche, welche weitgehend senkrecht zur Bohrachse des Hohlzylinders angeordnet ist, für das Aufrauhen und Anschneiden des zu durchdringenden Materials verantwortlich ist. Die Schneide dieser Schnittfläche ist somit auch nur einseitig zum Ende hin auslaufend angeschliffen. Die senkrecht dazu stehende (somit parallel zur Bohrachse des Hohlzylinders) zweite Schneidfläche ist im weiteren Verlauf für einen, dem Umfang des Hohlzylinder kreisförmig verlaufenden Schnitt verantwortlich. Der zusammenlaufende Spitz beider Schneidflächen, ist wiederum derart gestaltet, daß die durch die senkrecht zur Bohrachse verlaufende Schneidfläche aufgerauhte Folienoberfläche gefaßt werden kann, wobei damit die Spitze in einem sehr flachen Winkel in das Folienmaterial eindringen kann. Eine Winkelabweichung der ersten Schneidfläche bezogen auf die Senkrechte zur Bohrachse des Hohlzylinders ist bestimmend für das Aufrauh- und Eindringverhalten. Je stumpfer der Winkel, bezogen auf die Senkrechte zur Bohrachse, wird, desto aggressiver durchdringt der schraubenförmig ausgebildete Hohlzylinder die Folien und läuft damit Gefahr, auch gleich die darunter anliegende, zweite Folienlage zu durchdringen bzw. zu verletzen. Derartige Konstellationen werden daher nur für widerstandsfähige und dickere Folienmaterialien zur Anwendung kommen.
- Eine einfache Anpassung an unterschiedliche Materialien und Materialdicken ist durch den Neigungswinkel der Schneidoberfläche gemäß einer bevorzugten Ausführungsform der erfindungsgemäßen Vorrichtung erzielbar.
- Für eine einfache Bestimmung des Abstands von einzelnen Folienlagen relativ zueinander wird vorzugsweise vorgeschlagen, daß ein derartiger Abstand während einer Trennung durch die Steigung des die schraubenförmige Ausprägung bildenden Gewindes bestimmbar ist.
- In vielen Fällen muß das Ausmaß einer Anhaftung einer einzelnen Folienlage berücksichtigt werden. In diesem Zusammenhang wird bevorzugt weiters vorgeschlagen, daß durch die Bestimmung des Maßes des die schraubenförmige Ausprägung bildenden Gewindes das Maß der Haftung der einzelnen Folienlagen am zylindrischen Hohlkörper bestimmbar ist.
- Um ein sicheres Positionieren der erfindungsgemäßen Vorrichtung zu erlauben, wenn wenigstens eine Folienlage durchdrungen wird, wird weiters bevorzugt vorgeschlagen, daß sie von einem trichterförmigen Teil feststehend umgeben ist, durch welches die umliegende Atmosphäre derart gesaugt werden kann, daß die an den schraubenförmigen zylindrischen Hohlkörper angelegten Folienlagen mittels Vakuum angesaugt werden und damit in eine definierte und unverrückbare Lage zu den das Ende des schraubenförmigen zylindrischen Hohlkörpers bildenden Schnittflächen bringbar sind.
- Zur Verbesserung der exakten Positionierung sowie zur Vermeidung der Tatsache, daß eine übermäßige Belastung insbesondere auf eine Folie ausgeübt wird, welche der zu durchstechenden bzw. zu durchdringenden Folie gegenüberliegt, wird weiters bevorzugt vorgeschlagen, daß die erfindungsgemäße Vorrichtung mit einem dem Ende des schraubenförmigen zylindrischen Hohlkörper bildenden Schnittflächen gegenüberliegenden polsternden Teil derart in Verbindung bringbar ist, daß dieser polsternde Teil die Folienlagen in eine definierte und unverrückbare Lage zu den das Ende des schraubenförmigen zylindrischen Hohlkörper bildenden Schnittflächen bringt.
- Je nach Anwendungsfall unterschiedlich kann oder muß die durch das Befüllen entstandene Öffnung wieder verschlossen werden. Das kann durch Kleben, Verschweißen oder Verschließen mit einem Verschluß in einem weiteren Arbeitsgang unabhängig passieren. Ebenso können diese Prozesse aber auch in die Vorrichtung integriert werden und im steuerungstechnischen Ablauf einbezogen werden.
- Die Art und Gestaltung der erfindungsgemäßen Vorrichtung sowie der erfindungsgemäße Ablauf sind jedenfalls geeignet, in ein einfaches Handbedienungsgerät integriert zu werden, so daß eine benutzerfreundliche und mobile Apparatur zum flexiblen Befüllen von Folienbeuteln oder zum Trennen von Folienlagen zur Verfügung steht.
- Darüber hinaus kann der schraubenförmige Hohlzylinder derart ausgebildet werden, daß innerhalb der Gewindegänge mehrere Öffnungen zur Verfügung stehen. In diesem Zusammenhang wird bevorzugt vorgeschlagen, daß wenigstens eine Öffnung nahe der Schneidoberfläche oder entlang des Gewindes mündet, welche mit dem Inneren des zylindrischen Hohlkörpers in Verbindung steht. Damit ist es möglich, in einem Arbeitsgang mehrere Folienlagen voneinander zu trennen und gleichzeitig zwischen den Lagen ein Medium einzufüllen. Werden diese Bohrungen noch durch ein im Inneren des Hohlzylinder laufenden Rohres unterschiedlich frei bzw. verschlossen, so können auch unterschiedliche Füllgrade bzw. Füllmedien in den einzelnen Lagen eingebracht werden. Ein einfaches Befüllen von zweilagigen Folienbeuteln ist somit ebenso möglich wie ein Spülen, Trennen und Belüften von mehrlagigen, durch Adhäsion oder Materialhaftung verbundenen Flachfolien zum Zweck der optimierten Weiterverarbeitung derartiger Folienrohlingen. In diesem Zusammenhang wird bevorzugt vorgeschlagen, daß die erfindungsgemäße Vorrichtung einen innenliegenden, zweiten, einseitig geschlossenen Hohlzylinder umfaßt, worin der zweite Hohlzylinder durch Veränderung der Lage die Austrittsöffnung für das gasförmige oder flüssige Medium zwischen den getrennten Folienlagen bestimmt.
- Im Folgenden wird die Erfindung anhand von Ausführungsbeispielen unter Bezugnahme auf die Zeichnungen näher erläutert. Es zeigt:
- Fig. 1 eine zusammengesetzte, erfindungsgemäße Vorrichtung zum Trennen zweilagiger Folien zur Durchführung des erfindungsgemäßen Verfahrens,
- Fig. 2 den schraubenförmig ausgebildeten, zylindrischen Hohlkörper der erfindungsgemäßen Vorrichtung, und
- Fig. 3 den in zwei Folienlagen eingedrehten, schraubenförmig ausgebildeten, zylindrischen Hohlkörper.
- In Fig. 1 ist gezeigt, wie ein schraubenförmig ausgebildeter, zylindrischer Hohlkörper 3 einer Vorrichtung zum Durchstechen bzw. Durchdringen von folienartigen Substraten bzw. Materialien in einem Gehäuse 7 drehend gelagert ist und über eine flexible Kupplung 2 mit einem Motor 1 angetrieben wird. Über den Trichter 4 kann mittels der Leitung 5 Vakuum erzeugt werden, so daß Folienlagen 8 an die Schneidflächen 9 des schraubenförmig ausgebildeten, zylindrischen Hohlkörper 3 positioniert und fixiert werden. Nach erfolgter Folienlagentrennung durch den drehenden schraubenförmig ausgebildeten, zylindrischen Hohlkörper 3 kann dann durch die Leitung 6 und über die Bohrung 10 ein Medium zwischen die Folienlagen 8 eingeführt werden.
- In Fig. 2 ist der schraubenförmig ausgebildete, zylindrische Hohlkörper 3 gezeigt, der mittels dem Schaftende 15 an einen Antrieb gekoppelt werden kann und über das schraubenförmig ausgebildete Ende 12 anderseits verfügt, welches in die Schneidflächen 14 ausläuft. Durch die Bohrung 13 mit der Einlaßöffnung 11 können gasförmige oder flüssige Medien geführt werden.
- In Fig. 3 ist dargestellt, wie der schraubenförmig ausgebildete, zylindrische Hohlkörper 3 in einen Beutel mit zwei Folienlagen 17 und 18 eingedreht ist, so daß die obere Folienlage 18 durch den schraubenförmig ausgebildeten Gewindegang 16 angehoben und von der zweiten Folienlage 17 getrennt wurde.
Claims (10)
- Verfahren zum Durchdringen von folienähnlichen Substraten bzw. Materialien (8), welche luftdicht bzw. unmittelbar aufeinander liegen, wobei durch definiertes Eindrehen mittels Regelung der Anzahl der Umdrehungen und Höhe des Momentes wenigstens einer Schnittfläche (14) des schraubenförmig abschließenden Teils (12) eines zylindrischen Hohlkörpers (3) nur eine gewünschte Anzahl von Folienlagen durchstochen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß durch den definiert eingeführten zylindrischen Hohlkörper (3) ein gasförmiges oder flüssiges Medium zwischen die Folienlagen (17) und (18) eingeführt werden kann.
- Vorrichtung zum Durchdringen von folienähnlichen Substraten (8), welche luftdicht bzw. unmittelbar aufeinander liegen, umfassend einen einseitig schraubenförmig ausgebildeten, zylindrischen Hohlkörper (3), worin wenigstens eine Schnittfläche (14) des schraubenförmig abschließenden Teiles (12) des zylindrischen Hohlkörpers ausgebildet ist, durch Drehen auf einer Folie (8) bzw. (18) diese schrittweise zu durchstechen, so daß bei definiertem Anhalten der Drehbewegung ein Eindringen in die nächstfolgende Folienlage (17) verhindert wird.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, daß durch den Neigungswinkel der Schnittfläche (14) eine Anpassung des Eindringverhaltens in unterschiedliche Materialien und Materialstärken vorgenommen werden kann.
- Vorrichtung nach Anspruch 3 oder 4, dadurch gekennzeichnet, daß durch die Steigung des die schraubenförmige Ausprägung bildenden Gewindes (12) der Abstand der einzelnen Folienlagen (17) und (18) zueinander während der Trennung bestimmbar ist.
- Vorrichtung nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, daß durch die Bestimmung des Maßes des die schraubenförmige Ausprägung bildenden Gewindes (12) das Maß der Haftung der einzelnen Folienlagen (18) am zylindrischen Hohlkörper bestimmbar ist.
- Vorrichtung nach einem der Ansprüche 3 bis 6, dadurch gekennzeichnet, daß sie von einem trichterförmigen Teil (4) feststehend umgeben ist, durch welches die umliegende Atmosphäre derart gesaugt (5) werden kann, daß die an den schraubenförmigen zylindrischen Hohlkörper angelegten Folienlagen (8) mittels Vakuum angesaugt werden und damit in eine definierte und unverrückbare Lage zu den das Ende des schraubenförmigen zylindrischen Hohlkörpers (3) bildenden Schnittflächen (14) bringbar sind.
- Vorrichtung nach einem der Ansprüche 3 bis 7, dadurch gekennzeichnet, daß sie mit einem dem Ende des schraubenförmigen zylindrischen Hohlkörper bildenden Schnittflächen (14) gegenüberliegenden polsternden Teil derart in Verbindung bringbar ist, daß dieser polsternde Teil die Folienlagen in eine definierte und unverrückbare Lage zu den das Ende des schraubenförmigen zylindrischen Hohlkörper (3) bildenden Schnittflächen (14) bringt.
- Vorrichtung nach einem der Ansprüche 3 bis 8, dadurch gekennzeichnet, daß sie einen innenliegenden, zweiten, einseitig geschlossenen Hohlzylinder umfaßt, worin der zweite Hohlzylinder durch Veränderung der Lage die Austrittsöffnung für das gasförmige oder flüssige Medium zwischen den getrennten Folienlagen bestimmt.
- Vorrichtung nach einem der Ansprüche 3 bis 9, dadurch gekennzeichnet, daß wenigstens eine Öffnung (13) nahe der Schneidoberfläche (14) oder entlang des Gewindes (12) mündet, welche mit dem Inneren des zylindrischen Hohlkörpers (3) in Verbindung steht.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT03757517T ATE341509T1 (de) | 2002-10-23 | 2003-10-23 | Verfahren und vorrichtung zum durchdringen von folienartigen substraten |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT16092002 | 2002-10-23 | ||
| AT0160902A AT500595A1 (de) | 2002-10-23 | 2002-10-23 | Vorrichtung und verfahren zum einblasen von gasförmigen und flüssigen stoffen in flach aufeinanderliegende, folienähnliche materialien |
| PCT/AT2003/000319 WO2004037692A1 (de) | 2002-10-23 | 2003-10-23 | Verfahren und vorrichtung zum durchdringen von folienartigen substraten |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1554203A1 EP1554203A1 (de) | 2005-07-20 |
| EP1554203B1 true EP1554203B1 (de) | 2006-10-04 |
Family
ID=32111251
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03757517A Expired - Lifetime EP1554203B1 (de) | 2002-10-23 | 2003-10-23 | Verfahren und vorrichtung zum durchdringen von folienartigen substraten |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US20060042189A1 (de) |
| EP (1) | EP1554203B1 (de) |
| JP (1) | JP2006503761A (de) |
| KR (1) | KR20050059295A (de) |
| CN (1) | CN1705601A (de) |
| AT (2) | AT500595A1 (de) |
| AU (1) | AU2003273600A1 (de) |
| CA (1) | CA2502812A1 (de) |
| DE (1) | DE50305293D1 (de) |
| PL (1) | PL374765A1 (de) |
| TW (1) | TW200418707A (de) |
| WO (1) | WO2004037692A1 (de) |
| ZA (1) | ZA200503099B (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH703963A2 (fr) * | 2010-10-25 | 2012-04-30 | Guy Borgeat | Machine de gonflage remplissage automatique de coussin de gaz, notamment d'air, pour emballage, et son utilisation pour gonfler et remplir des coussins. |
| CN104139889A (zh) * | 2014-07-25 | 2014-11-12 | 合肥三冠包装科技有限公司 | 一种开袋机构用转臂轴组件 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2787875A (en) * | 1954-04-16 | 1957-04-09 | Aseptic Food Fillers Inc | Filling head |
| US3325962A (en) * | 1964-06-24 | 1967-06-20 | Stanley C Baron | Method and apparatus for opening bags |
| US3750365A (en) * | 1970-09-10 | 1973-08-07 | Darby Manuf Corp | Method and apparatus for opening and sealing bags |
| SU322039A1 (ru) * | 1971-01-04 | 1973-10-19 | Северодонецкий филиал Всесоюзного научно исследовательского | УСТРОЙСТВО дл ИЗГОТОВЛЕНИЯ, НАПОЛНЕНИЯ И |
| IT1106665B (it) * | 1978-05-18 | 1985-11-18 | Anidriti Dreste | Metodo ed apparecchiatura per formare e riempire involucri derivando questi da materiale tubolare in bobina |
| DE2903128A1 (de) * | 1979-01-27 | 1980-07-31 | Rahdener Maschf August | Bogenanleger |
| NL8006686A (nl) * | 1980-12-09 | 1982-07-01 | Colpitt Bv | Werkwijze en inrichting voor het van elkaar scheiden van twee dunne, slappe vellen materiaal. |
| NL8902710A (nl) * | 1989-11-02 | 1991-06-03 | Audion Elektro Bv | Inrichting voor het openen van de ene laag van een buisvormige materiaalbaan. |
| US6601707B2 (en) * | 2001-02-16 | 2003-08-05 | Hudson-Sharp Machine Co. | Wicketed and wicket-less bags and method of filling the bags |
-
2002
- 2002-10-23 AT AT0160902A patent/AT500595A1/de not_active Application Discontinuation
-
2003
- 2003-10-23 WO PCT/AT2003/000319 patent/WO2004037692A1/de not_active Ceased
- 2003-10-23 AU AU2003273600A patent/AU2003273600A1/en not_active Abandoned
- 2003-10-23 CN CNA200380101933XA patent/CN1705601A/zh active Pending
- 2003-10-23 AT AT03757517T patent/ATE341509T1/de not_active IP Right Cessation
- 2003-10-23 JP JP2004545590A patent/JP2006503761A/ja not_active Withdrawn
- 2003-10-23 KR KR1020057007055A patent/KR20050059295A/ko not_active Withdrawn
- 2003-10-23 TW TW092129403A patent/TW200418707A/zh unknown
- 2003-10-23 CA CA002502812A patent/CA2502812A1/en not_active Abandoned
- 2003-10-23 DE DE50305293T patent/DE50305293D1/de not_active Expired - Fee Related
- 2003-10-23 EP EP03757517A patent/EP1554203B1/de not_active Expired - Lifetime
- 2003-10-23 PL PL03374765A patent/PL374765A1/xx unknown
- 2003-10-23 US US10/532,349 patent/US20060042189A1/en not_active Abandoned
-
2005
- 2005-04-18 ZA ZA200503099A patent/ZA200503099B/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| WO2004037692A1 (de) | 2004-05-06 |
| US20060042189A1 (en) | 2006-03-02 |
| EP1554203A1 (de) | 2005-07-20 |
| JP2006503761A (ja) | 2006-02-02 |
| TW200418707A (en) | 2004-10-01 |
| CA2502812A1 (en) | 2004-05-06 |
| AT500595A1 (de) | 2006-02-15 |
| CN1705601A (zh) | 2005-12-07 |
| ZA200503099B (en) | 2005-10-25 |
| DE50305293D1 (de) | 2006-11-16 |
| AU2003273600A1 (en) | 2004-05-13 |
| KR20050059295A (ko) | 2005-06-17 |
| ATE341509T1 (de) | 2006-10-15 |
| PL374765A1 (en) | 2005-10-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69104367T2 (de) | Ausgabeverfahren und -vorrichtung, insbesondere für dichtungs-/klebemittel. | |
| DE2704529C2 (de) | Verfahren und Vorrichtung zum Herstellen von Laminaten mit gasundurchlässiger Deckschicht | |
| CH698661B1 (de) | Verschliessvorrichtung mit partiell kreisrundem Schneidering. | |
| DE4029127A1 (de) | Verfahren und einrichtung zur bereitstellung vorgegebener fluidmengen | |
| EP2374604B1 (de) | Foliendeckel zum Verschließen eines Behälters und Verfahren zu seiner Herstellung | |
| DE4139695C2 (de) | Vakuum-Extraktor und Einrichtung | |
| EP1658871B1 (de) | Vorrichtung zum Einleiten von Luft in bei der künstlichen Ernährung verwendete Behälter | |
| DE69008106T2 (de) | Abgabeflasche mit innerer Vorrichtung zur Beschränkung des Durchflusses. | |
| EP0663344A1 (de) | Vorrichtung zum Öffnen einer Fliessmittelpackung | |
| DE19516100A1 (de) | Verfahren zum Herstellen und/oder Befüllen einer Zweikammer-Druckpackung | |
| WO2013007235A2 (de) | Wabenkernstabilisierung für sandwich-bauteile | |
| EP1554203A1 (de) | Verfahren und vorrichtung zum durchdringen von folienartigen substraten | |
| EP3943260A1 (de) | Vorrichtung und verfahren zum herstellen einer verschlusskappe | |
| CH696200A5 (de) | Vorrichtung zum Vereinzeln scheibenförmiger, biegsamer Materialzuschitte. | |
| EP0546483B1 (de) | Vorrichtung zum Beschichten eines Substrates mit einer Substanz | |
| EP1008541A1 (de) | Drehschieberventil | |
| DE19629148C2 (de) | Verfahren zur Herstellung eines befüllten Behälters | |
| DE102016122342A1 (de) | Filterzentrifuge | |
| EP4019416B1 (de) | Siegelstation mit fliehkraftabscheider | |
| DE19539874A1 (de) | Schlauchbeutelmaschine | |
| EP2741970A1 (de) | Kunststoffverschlussvorrichtung für schlauchbeutel | |
| EP3549633B1 (de) | Medizinische applikationsanordnung zum applizieren einer flüssigkeit auf eine hautfläche | |
| DE102021105372A1 (de) | Verpackungsmaschine mit einer verschaltbaren pumpenanordnung sowie evakuierungsvorgang | |
| EP3766680A1 (de) | Arbeitsstation für eine verpackungsmaschine | |
| DE1256053B (de) | Verfahren und Vorrichtung zum Herstellen einlagiger Hohlkoerper aus Papier- oder Folienmaterial |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20050413 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RAX | Requested extension states of the european patent have changed |
Extension state: LV Payment date: 20050413 Extension state: LT Payment date: 20050413 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: LT LV |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20061004 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061031 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50305293 Country of ref document: DE Date of ref document: 20061116 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070104 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070104 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070316 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20061004 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070501 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20061004 |
|
| EN | Fr: translation not filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070705 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| BERE | Be: lapsed |
Owner name: MONDI INFLATABLE PACKAGING GMBH Effective date: 20061031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070105 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070525 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061023 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071031 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070405 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061031 |