EP1526351B1 - Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme sowie danach hergestellte Vorrichtung - Google Patents
Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme sowie danach hergestellte Vorrichtung Download PDFInfo
- Publication number
- EP1526351B1 EP1526351B1 EP04021691.3A EP04021691A EP1526351B1 EP 1526351 B1 EP1526351 B1 EP 1526351B1 EP 04021691 A EP04021691 A EP 04021691A EP 1526351 B1 EP1526351 B1 EP 1526351B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fluid
- fluid distribution
- outflow
- collecting means
- fluid inflow
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 17
- 238000004519 manufacturing process Methods 0.000 title claims description 7
- 239000012530 fluid Substances 0.000 claims description 208
- 238000009826 distribution Methods 0.000 claims description 105
- 238000004378 air conditioning Methods 0.000 claims description 6
- 238000005304 joining Methods 0.000 claims description 6
- 239000000853 adhesive Substances 0.000 claims description 2
- 230000001070 adhesive effect Effects 0.000 claims description 2
- 238000003780 insertion Methods 0.000 claims 2
- 230000037431 insertion Effects 0.000 claims 2
- 230000006835 compression Effects 0.000 claims 1
- 238000007906 compression Methods 0.000 claims 1
- 229910000679 solder Inorganic materials 0.000 claims 1
- 238000011161 development Methods 0.000 description 5
- 230000018109 developmental process Effects 0.000 description 5
- 238000005476 soldering Methods 0.000 description 5
- 239000011324 bead Substances 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000003466 welding Methods 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 238000007792 addition Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/02—Header boxes; End plates
- F28F9/04—Arrangements for sealing elements into header boxes or end plates
- F28F9/16—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling
- F28F9/18—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling by welding
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28D—HEAT-EXCHANGE APPARATUS, NOT PROVIDED FOR IN ANOTHER SUBCLASS, IN WHICH THE HEAT-EXCHANGE MEDIA DO NOT COME INTO DIRECT CONTACT
- F28D1/00—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators
- F28D1/02—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators with heat-exchange conduits immersed in the body of fluid
- F28D1/04—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators with heat-exchange conduits immersed in the body of fluid with tubular conduits
- F28D1/053—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators with heat-exchange conduits immersed in the body of fluid with tubular conduits the conduits being straight
- F28D1/0535—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators with heat-exchange conduits immersed in the body of fluid with tubular conduits the conduits being straight the conduits having a non-circular cross-section
- F28D1/05366—Assemblies of conduits connected to common headers, e.g. core type radiators
- F28D1/05383—Assemblies of conduits connected to common headers, e.g. core type radiators with multiple rows of conduits or with multi-channel conduits
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/02—Header boxes; End plates
- F28F9/0202—Header boxes having their inner space divided by partitions
- F28F9/0204—Header boxes having their inner space divided by partitions for elongated header box, e.g. with transversal and longitudinal partitions
- F28F9/0214—Header boxes having their inner space divided by partitions for elongated header box, e.g. with transversal and longitudinal partitions having only longitudinal partitions
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/02—Header boxes; End plates
- F28F9/0246—Arrangements for connecting header boxes with flow lines
- F28F9/0248—Arrangements for sealing connectors to header boxes
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F2275/00—Fastening; Joining
- F28F2275/14—Fastening; Joining by using form fitting connection, e.g. with tongue and groove
Definitions
- the present invention relates to a method for the simplified production of a device for exchanging heat, in particular for motor vehicles, as well as to a device and an air conditioning system produced accordingly.
- heat exchangers for motor vehicles are generally manufactured by preassembling their main components to form a block and soldering them in this form in a furnace.
- the closing pipes or connecting pieces required for operation are only soldered or welded in a subsequent work step.
- connection pipes on the heat exchanger block In order to rationalize production and reduce production costs, it is desirable to save this additional operation of subsequent soldering or welding of the connecting pipes. For this purpose, sufficient pre-fixing of the connection pipes on the heat exchanger block must be ensured before soldering.
- the U.S. 6,129,146 A discloses a heat exchanger with a collecting device and with a connecting pipe which has beads for holding the connecting pipe in an opening of the collecting device.
- the invention is therefore based on the object of creating a method for the simplified production of a device for exchanging heat, which allows connection pipes to be pre-fixed on the heat exchanger, so that the heat exchanger can be manufactured already fully assembled by means of material connections, such as in particular soldered connections, without the need for subsequent additional work steps such as soldering or welding the connection pipes. It is also the task to create a corresponding device and an air conditioning system with such a device.
- the object is achieved according to the invention by a method according to claim 1.
- the device produced according to the invention is the subject matter of claim 6.
- the air conditioning system is the subject matter of claim 14.
- Preferred process additions, embodiments, further developments and uses are the subject matter of the subclaims.
- the method according to the invention for producing a device for exchanging heat, in particular for motor vehicles comprises at least the following steps: In one step, at least one fluid flow device is joined together in a force and / or form-fluid manner with at least two fluid distribution and / or collection devices.
- At least one fluid inflow or outflow device with at least one fluid distribution and / or collection device in the region of at least one opening provided in the fluid distribution and / or collection device which has at least one having limiting shaped element, wherein the shape of the shaped element is geometrically matched or adapted to the shape of the fluid inflow or outflow device that by the relative movement of at least one end portion of at least one fluid inflow or outflow device relative to the shaped element, at least one connecting surface between the Molded element and at least part of the end section of the fluid inflow or outflow device is created, with the fluid inflow or outflow device being self-locking pre-fixed to the fluid distribution and / or collecting device by the size and / or shape of this connecting surface.
- self-locking is understood to mean that the devices which are prefixed with respect to one another are substantially prefixed in a form-fitting and / or force-fitting manner solely through their mutual contact.
- An example of this is the nesting of a cone in a hollow cone with essentially the same cone angle.
- a delimiting shaped element in the area of the opening in the fluid distribution and / or collecting device is understood within the scope of the invention to be an element which, on the one hand, geometrically delimits the opening and, on the other hand, protrudes out of the opening or into the opening with respect to a plane spanned by the opening cross-section , such as an edge, a bead, a passage or the like.
- geometrical coordination or adaptation is understood to mean that at least two geometrical surfaces are adapted to one another in such a way that when these surfaces are joined, contact takes place not only at individual points but at least in an area of at least one surface segment.
- the essentially gas-tight and liquid-tight fastening of the pre-fixed device for exchanging heat with respect to the environment takes place via material connections.
- this material connection takes place, in particular, but not exclusively, via soldered connections, welded connections and / or adhesive connections.
- At least one fluid inflow or outflow connection with at least one shaped element in the area of a longitudinal and / or end-side opening is at least a fluid distribution and / or collection device positively and / or non-positively joined together.
- the self-locking pre-fixation of at least one fluid inflow or outflow device on at least one shaped element of a fluid distribution and / or collecting device in the form of a positive and / or non-positive connection takes place in that at least one fluid inflow or outflow device has a Has an end section with an outer cross section that tapers substantially towards the end, which is inserted into at least one shaped element of the fluid distribution and / or collection device with an inner cross section that widens substantially outward.
- the self-locking pre-fixation of at least one fluid inflow or outflow device on at least one shaped element of a fluid distribution and / or collecting device in the form of a positive and / or non-positive connection takes place in that at least one fluid inflow or outflow device has a Has an end section with an inner cross section that essentially widens towards the end, which is plugged onto at least one shaped element of the fluid distribution and / or collection device with an outer cross section that essentially tapers outwards.
- the self-locking pre-fixing of at least one fluid inflow or outflow device on at least one shaped element of a fluid distribution and / or collecting device in the form of a form-fitting and / or non-positive connection is achieved in that at least one fluid inflow or outflow device
- the drainage device has an end section which is essentially conical towards the end and which is inserted into at least one essentially internally conical shaped element of the fluid distribution and / or collection devices.
- the self-locking pre-fixing of at least one fluid inflow or outflow device on at least one shaped element of a fluid distribution and / or collecting device takes place in the form of a positive and / or non-positive connection in that at least one fluid inflow or outflow device
- the drainage device has an end section which is essentially internally conical toward the end and which is pushed onto at least one essentially conical shaped element of the fluid distribution and / or collection device.
- the self-locking pre-fixation of at least one fluid inflow or outflow device to at least one shaped element of a fluid distribution and / or collection device is preferably carried out at least partially by at least one form-locking element, such as in particular, but not exclusively, hooks, eyes, threads, recesses and / or projections . It is possible for such hooks, eyes, threads or the like to be arranged either on the fluid distribution and / or collecting device or on the fluid inflow and / or outflow device. However, it is also possible to arrange such form-locking elements on both elements, for example two intermeshing threads. Bayonet-like closures or the like are also present for the purposes of the present invention.
- the fluid distribution and / or collection devices and the end sections of the fluid inflow and outflow devices can preferably be twisted into one another, hooked or the like.
- At least one molded element of at least one fluid distribution and / or collection device and / or at least one end section of the fluid inflow or outflow device is preferably manufactured with suitable sizes and shape tolerances.
- the length or diameter tolerances of the shaped elements of the fluid distribution and / or collection devices and of the end sections of the fluid supply or drainage devices are ⁇ 0.8 mm, preferably ⁇ 0.1 mm and particularly preferably ⁇ 0.05 mm.
- the angular tolerances of the preferably conical end sections of the fluid inflow and outflow devices, as well as the preferably inner conical shaped elements of the fluid distribution and / or collecting devices are ⁇ 4 degrees, preferably ⁇ 1 degrees and particularly preferably ⁇ 0.5 degrees.
- a predetermined end position of the fluid inflow or outflow device with respect to the shaped element of the fluid distributing and / or collecting device results, so that the The outer end of the fluid inflow or outflow device is preferably essentially flush with the inner end of the molded element of at least one fluid distribution and / or collection device.
- the joining together of at least one fluid inflow and outflow device with at least one fluid distribution and / or collection device takes place via a press connection, preferably a cone press connection.
- the fluid throughflow devices, the fluid distribution and / or collecting devices and the fluid inflow and outflow device are preferably produced by punching out and bending parts of a one-piece flat metal sheet.
- the invention is further directed to a device for exchanging heat, in particular for motor vehicles, which is produced according to one of the methods described above and has at least one first inflow device and at least two fluid distribution and / or collecting devices, at least one fluid flow device and at least one Fluid drainage device, wherein at least one opening is provided in at least one fluid distribution and / or collection device, which opening has at least one delimiting shaped element.
- the shape of the feature geometrically matched or adapted to the shape of the fluid inflow or outflow device in such a way that the fluid inflow or outflow device, which is joined to the opening of the fluid distribution and / or collecting device, has at least one connecting surface to at least one Has shaped element of the fluid distribution and / or collecting device, the size and / or shape of this connecting surface pre-fixing the fluid inflow or outflow device in a self-locking manner via a form-fitting and / or non-positive connection to the fluid distribution and / or collecting device.
- prefixing is understood to mean that the final strength of the finished device has not yet been achieved, but rather a mutual hold is achieved which enables final fastening or fixing, for example by soldering and the like.
- At least one fluid inflow or outflow device has an end section with an outer cross section that tapers substantially towards the end, the end section being in at least one shaped element of at least one fluid distribution and / or collecting device, the one on the end section geometrically coordinated or adapted, substantially expanding outward, inner cross-section is inserted.
- an end section is to be understood as such a section which is at least partially connected to the fluid distribution and / or collection device.
- At least one fluid inflow or outflow device has an end section with an inner cross section that essentially widens towards the end, which is plugged onto at least one shaped element of at least one fluid distribution and / or collection device.
- the shaped element of the fluid distribution and / or collection device has a shape that is geometrically matched to the end section or adapted, essentially outwardly tapering outer cross-section.
- the tapering or the widening can run continuously, but it can also take place in steps or in the form of individual beads.
- At least one fluid inflow or outflow device has an end section which is essentially conical towards the end and which, in at least one shaped element, has at least one fluid distribution and / or collection device that has an inner cone that is geometrically matched or adapted to the end section is inserted.
- At least one fluid inflow or outflow device has an end section which is essentially internally conical towards the end and which is attached to at least one shaped element of at least one fluid distribution and / or collection device that has a cone that is geometrically matched or adapted to the end section is.
- the cone angle of at least one end section of the fluid inflow or outflow device and / or at least one shaped element of the fluid distribution and / or collection devices is less than 10 degrees, preferably less than 5 degrees and particularly preferably between 2 and 3 degrees.
- the compressed length of the connecting surface of at least one end section of a fluid inflow or outflow device with at least one shaped element of a fluid distribution and / or collecting device is between 0.5 mm and 10 mm, preferably between 1 mm and 5 mm and particularly preferably 2.5 mm and 3.5 mm.
- At least one fluid inflow or outflow device and / or at least one shaped element of a fluid distribution and / or collecting device has at least one form-locking element on.
- the form-fit element is selected from a group of form-fit elements which in particular, but not exclusively, has hooks, eyes, threads, recesses and / or projections.
- the form-fit elements preferably engage in at least one shaped element of a fluid distribution and / or collection device or a region of a fluid inflow or outflow device.
- the cross section of at least one opening in at least one fluid distribution and / or collection device has a geometric shape that is taken from a group that has essentially circular, elliptical, rectangular shapes and mixed shapes of these shapes.
- the opening is preferably designed in the form of an elongated hole.
- Another characteristic size of the opening in at least one fluid distribution and / or collecting device is the hydraulic diameter D, which is defined by four times the freely flowable cross-sectional area divided by the circumference of the opening.
- the hydraulic diameter D is between 5 and 20 mm, preferably between 10 and 16 mm and particularly preferably between 13 and 14 mm.
- At least one shaped element in the area of an opening of the fluid distribution and / or collection devices is preferably designed as an outwardly or inwardly directed passage.
- At least one opening of a fluid distribution and / or collection device is arranged on the longitudinal side.
- At least one front opening is provided in at least one fluid distribution and / or collection device.
- the shape of the end section of the fluid inflow or outflow device is based on the shaped element of the end opening in the Fluid distribution and / or collecting device geometrically coordinated or adapted so that the end section joined to the shaped element of the front opening of the fluid distributing and / or collecting device has a connecting surface to the shaped element, whereby the size and / or shape of this connecting surface allows the fluid supply or .
- -Discharge device or a form-fitting and / or non-positive connection on the fluid distribution and / or collection device is pre-fixed in a self-locking manner.
- At least one front opening is provided in at least one fluid distribution and / or collection device and at least one end section of a fluid inflow or outflow device is also designed as a cover.
- this cover plate when assembling this cover plate, it is preferably placed or applied to the fluid distribution and / or collection device in such a way that, in the assembled state, a tight seal against the environment is created.
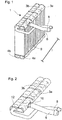
- two longitudinally adjacent tubes 3a and 3b can be seen, which have an essentially semicircular cross-section with an essentially flat bottom plate, which is not visible, the flat bottom plate being the heat exchanger body, which is arranged under tubes 3a and 3b and formed from a large number of essentially rectangular flat tubes 9 is facing.
- the long sides of the flat tubes 9 are arranged essentially perpendicular to the base plate and their longer transverse sides lie in planes parallel to the end face of the tubes 3a and 3b. The latter form the upper fluid distribution and / or collection devices.
- tubes 4a and 4b with essentially the same shape with respect to tubes 3a and 3b can be seen, which also face the heat exchanger body with their base plate and form the lower fluid distribution and / or collection devices.
- a substantially tubular fluid inflow or outflow device 6 is inserted with a substantially rectangular end section with rounded corners into a substantially rectangular elongated hole in the fluid distribution and / or collecting device 3a with correspondingly rounded corners near the pipe end face.
- the fluid inflow or outflow device 6 is bent in the vicinity of its end section pushed into the fluid distribution and / or collecting device 3a at an obtuse angle in the direction of the bottom plates of the tubes 3a and 3b and after about two thirds of its length with respect to the pushed in End bent back at essentially the same obtuse angle.
- Another essentially tubular fluid outflow or inflow device 8 is inserted into the fluid distribution and / or collecting device 3b on the lower end face with a cover formed at one end and angled three times essentially by 90 degrees. First in the vicinity of the end cover in the direction of the fluid inflow or outflow device 6 parallel to the base plate of the fluid distribution and / or collecting devices 3a and 3b, further at some distance from the longitudinal side of the pipe 3a towards this, whereby this is in the exemplary embodiment with respect to the tube 6 thinner tube 8 extends below the former.
- the open ends of the fluid inflow and outflow devices 6 and 8 are thus level with the underside of the manifold 3a approximately in the first third of its longitudinal side, each have a circumferential bead at a certain distance from the end and are essentially the same distance from the longitudinal side of the tube 3a spaced. Furthermore, the free ends of the tubes 3a, 3b, 4a, 4b are closed with semicircular covers that are matched to their cross-section.
- partition walls are provided which essentially prevent the fluid or refrigerant from flowing through in the longitudinal direction I of the device.
- the plurality of essentially rectangular flat tubes 9 are in non-visible passages in the flat sides of the fluid distribution. and / or collecting devices 3a and 3b or 4a and 4b, which form the throughflow devices of the heat exchanger device.
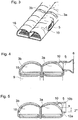
- Fig. 2 shows a perspective partial representation of the in Fig. 1 shown device with the upper fluid distribution and / or collecting devices 3a and 3b and the essentially tubular fluid inflow and outflow devices 6 and 8 inserted therein as described above.
- a cover formed at one end of the fluid outflow and inflow device 8 12 or closure with a semicircular shape matched to the cross section of the tube 3b is plugged into the fluid distribution and / or collection devices 3b on the front side.
- the shaped element that delimits the opening and is formed around the longitudinal opening in the form of a substantially rectangular elongated hole in the fluid distribution and / or collecting devices 3a with rounded corners is designed as an outwardly directed passage 10 with an inner cross section tapering into the pipe interior, in which the Fluid inflow or outflow device 6 can be inserted with its end section correspondingly matched in shape, which has an outer cross section tapering towards the end.
- Fig. 3 shows a further perspective detailed representation of the fluid distribution and / or collecting devices 3a and 3b, the fluid outflow and / or inflow device 8 with the semicircular cover 12 and the fluid inflow and outflow device 6 with the end section matched to the elongated hole 5 being removed are, whereby a view into the interior of the fluid distribution and / or collection devices 3a and 3b is possible.
- the flat-tube-shaped throughflow devices 9 can be pushed through the passages 16 arranged in the essentially flat undersides of the fluid distribution and / or collection devices 3a and 3b.
- the end section of the fluid inflow or outflow device 6 with a correspondingly matched shape and essentially tapering towards the end can be pushed into the essentially elongated lateral opening 5 with rounded corners.
- the inside of the passage is through the removed fluid inflow and outflow device 6 10 can be seen with the inwardly tapering inner cross-section, which is the connecting surface between the fluid inflow and or outflow device 6 and the fluid distribution device that is necessary for pre-fixing the fluid inflow and outflow device 6 and the fluid distribution and / or collecting device 3a. and / or collecting device 3a forms.
- Fig. 4 shows a cross-sectional view of the fluid collection and / or distribution devices 3a and 3b.
- the longitudinal opening 5 delimited by the passage 10 tapering into the pipe interior can be seen, into which the outwardly tapering end section of the fluid inflow or outflow device 6 is inserted becomes.
- the flow devices 9 partially shown in the rectangular longitudinal section show individual flat tubes which are inserted through the passages 16 essentially perpendicular to the direction in which the fluid outflow or inflow device 6 is inserted into the fluid collection and distribution device 3a.
- the fluid inflow or outflow device 6 preferably only protrudes into the interior of the fluid collecting and / or distributing device 3a to such an extent that a collision with the throughflow devices 9 is prevented.
- FIG. 8 shows a further view of the cross-sectional representation from FIG Fig. 4 .
- the edge of the passage 10a is inclined by 2 degrees in relation to the center perpendicular S of the opening cross-sectional plane towards S, in which the outer edge of the end section of the fluid inflow or outflow device 6, the has a substantially equal inclination outwardly of the tube, is pressed in for pre-fixing.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Air-Conditioning For Vehicles (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, sowie danach eine hergestellte Vorrichtung und eine Klimaanlage.
- Im Stand der Technik erfolgt die Herstellung von Wärmetauschern für Kraftfahrzeuge in der Regel dadurch, dass deren Hauptkomponenten zu einem Block fügetechnisch vormontiert und in dieser Form in einem Ofen verlötet werden. Typischerweise werden die zum Betrieb nötigen Abschlussrohre oder -stutzen erst in einem nachfolgenden Arbeitsgang angelötet bzw. - geschweißt.
- Zur Rationalisierung der Fertigung und Reduktion der Produktionskosten ist es wünschenswert, diesen zusätzlichen Arbeitsgang des nachträglichen Anlötens bzw. -schweißens der Anschlussrohre einzusparen. Dazu muss eine ausreichende Vorfixierung der Anschlussrohre am Wärmetauscherblock vor dem Verlöten gewährleistet werden.
- Nachteil beim Stand der Technik ist, dass oftmals die Anschlüsse am Wärmetauscher in einer ungünstigen Art und Weise im Hinblick auf den Bauraumbedarf im Kraftfahrzeug angebracht sind. Nicht selten handelt es sich auch um mehrteilige Konstruktionen, was die Anzahl der nötigen Bauteile sowie die erforderlichen Arbeitsschritte und damit die Kasten erhöht.
- Die
US 6 129 146 A offenbart einen Wärmeübertrager mit einer Sammeleinrichtung und mit einem Anschlussrohr, das Sicken aufweist zum Halten des Anschlussrohrs in einer Öffnung der Sammeleinrichtung. - Der Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme zu schaffen, welches ein Vorfixieren von Anschlussrohren am Wärmetauscher erlaubt, so dass der Wärmetauscher bereits fertig montiert durch stoffschlüssige Verbindungen, wie insbesondere Lötverbindungen, gefertigt werden kann, ohne dass nachträgliche zusätzliche Arbeitsschritte, wie Anlöten oder Anschweißen der Anschlussrohre nötig wären. Auch ist es die Aufgabe, eine entsprechende Vorrichtung zu schaffen und eine Klimaanlage mit einer solchen Vorrichtung.
- Die Aufgabe wird erfindungsgemäß durch ein Verfahren gemäß Anspruch 1 gelöst. Die erfindungsgemäß hergestellte Vorrichtung ist Gegenstand des Anspruchs 6. Die Klimaanlage ist Gegenstand von Anspruch 14. Bevorzugte Verfahrensergänzungen, Ausführungsformen, Weiterbildungen und Verwendungen sind Gegenstand der Unteransprüche.
- Das erfindungsgemäße Verfahren zur Herstellung einer Vorrichtung zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, umfasst wenigstens die folgenden Schritte:
In einem Schritt wird wenigstens eine Fluiddurchflusseinrichtung kraft- und/oder formflüssig mit wenigstens zwei Fluidverteil- und/oder -sammeleinrichtungen zusammengefügt. In einem weiteren Schritt erfolgt das kraft-und/oder formflüssige Zusammenfügen wenigstens einer Fluidzu- bzw. - abflusseinrichtung mit wenigstens einer Fluidverteil- und/oder -sammeleinrichtung im Bereich wenigstens einer in der Fluidverteil- und/oder -sammeleinrichtung vorgesehenen Öffnung, welche wenigstens ein begrenzendes Formelement aufweist, wobei die Form des Formelements derart auf die Form der Fluidzu- bzw. -abflusseinrichtung geometrisch abgestimmt bzw. angepasst ist, dass durch die Relativbewegung wenigstens eines Endabschnitts wenigstens einer Fluidzu- bzw. -abflusseinrichtung gegenüber dem Formelement wenigstens eine Verbindungsfläche zwischen dem Formelement und wenigstens einem Teil des Endabschnitts der Fluidzu- bzw. -abflusseinrichtung entsteht, wobei durch Größe und/oder Form dieser Verbindungsfläche die Fluidzu- bzw. -abflusseinrichtung an der Fluidverteil- und/oder -sammeleinrichtung selbsthemmend vorfixiert wird. - Als selbsthemmend wird im Rahmen der Erfindung verstanden, dass die gegeneinander vorfixierten Einrichtungen im Wesentlichen allein durch ihren gegenseitigen Kontakt form- und/oder kraftschlüssig vorfixiert werden. Als Beispiel hierfür kann das Ineinanderstecken eines Kegels in einen Hohlkegel mit im Wesentlichen gleichen Kegelwinkel genannt werden.
- Als begrenzendes Formelement im Bereich der Öffnung in der Fiuidverteil- und/oder -sammeleinrichtung wird im Rahmen der Erfindung ein Element verstanden, welches die Öffnung einerseits geometrisch begrenzt und andererseits gegenüber einer vom Öffnungsquerschnitt aufgespannten Ebene aus der Öffnung heraus- bzw. in die Öffnung hineinragt, wie beispielsweise eine Kante, ein Wulst, ein Durchzug oder dergleichen.
- Als geometrische Abstimmung bzw. Anpassung wird im Rahmen der Erfindung verstanden, dass wenigstens zwei geometrische Flächen derart aneinander angepasst werden, dass bei einem Zusammenfügen dieser Flächen eine Berührung nicht nur an einzelnen Punkten, sondern zumindest in einem Bereich wenigstens eines Flächensegments stattfindet.
- In einem weiteren Schritt des erfindungsgemäßen Verfahrens erfolgt die im Wesentlichen gas- und flüssigkeitsdichte Befestigung der vorfixierten Vorrichtung zum Austausch von Wärme gegenüber der Umgebung über Stoffschlüssige Verbindungen.
- In einer bevorzugten Weiterbildung des erfindungsgemäßen Verfahrens erfolgt diese stoffschlüssige Verbindung, insbesondere, aber nicht ausschließlich, über Lötverbindungen, Schweißverbindungen und/oder Klebeverbindungen.
- In einer bevorzugten Weiterbildung des erfindungsgemäßen Verfahrens wird wenigstens eine Fluidzu- bzw. -abflussverbindung mit wenigstens einem Formelement im Bereich einer längs- und/oder stirnseitigen Öffnung wenigstens einer Fluidverteil- und/oder -sammeleinrichtung form- und/oder kraftschlüssig zusammengefügt.
- In einem weiteren Schritt erfolgt die selbsthemmende Vorfixierung wenigstens einer Fluidzu- bzw. -abflusseinrichtung an wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung in Form einer form- und/oder kraftschlüssigen Verbindung dadurch, dass wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen Endabschnitt mit einem sich zum Ende hin im Wesentlichen verjüngenden Außenquerschnitt aufweist, welcher in wenigstens ein Formelement der Fluidverteil- und/oder -sammeleinrichtung mit einem sich im Wesentlichen nach außen aufweitenden Innenquerschnitt eingefügt wird.
- In einem weiteren Schritt erfolgt die selbsthemmende Vorfixierung wenigstens einer Fluidzu- bzw. -abflusseinrichtung an wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung in Form einer form- und/oder kraftschlüssigen Verbindung dadurch, dass wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen Endabschnitt mit einem sich zum Ende hin im Wesentlichen aufweitenden Innenquerschnitt aufweist, welcher auf wenigstens ein Formelement der Fluidverteil- und/oder -sammeleinrichtung mit einem sich im Wesentlichen nach außen verjüngenden Außenquerschnitt aufgesteckt wird.
- In einer weiteren bevorzugten Weiterbildung des erfindungsgemäßen Verfahrens erfolgt die selbsthemmende Vorfixierung wenigstens einer Fluidzu- bzw.- abflusseinrichtung an wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung in Form einer form- und/oder kraftschlüssigen Verbindung dadurch, dass wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen zum Ende hin im Wesentlichen konusförmigen Endabschnitt aufweist, welcher in wenigstens ein im Wesentlichen innenkonusförmiges Formelement der Fluidverteil- und/oder -sammeleinrichtungen eingefügt wird.
- In einer weiteren bevorzugten Weiterbildung des erfindungsgemäßen Verfahrens erfolgt die selbsthemmende Vorfixierung wenigstens einer Fluidzu- bzw. -abflusseinrichtung an wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung in Form einer form- und/oder kraftschlüssigen Verbindung dadurch, dass wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen zum Ende hin im Wesentlichen innenkonusförmigen Endabschnitt aufweist, welcher auf wenigstens ein im Wesentlichen konusförmiges Formelement der Fluidverteil- und/oder -sammeleinrichtung aufgesteckt wird.
- Bevorzugt erfolgt die selbsthemmende Vorfixierung wenigstens einer Fluidzu- bzw. -abflusseinrichtung an wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung wenigstens teilweise durch wenigstens ein Formschlusselement, wie insbesondere, aber nicht ausschließlich, Haken, Ösen, Gewindegänge, Ausnehmungen und/oder Vorsprünge. Es ist möglich, dass derartige Haken, Ösen, Gewindegänge oder dergleichen entweder an der Fluidverteil- und/oder -sammeleinrichtung oder an der Fluidzu- und/oder -abflusseinrichtung angeordnet sind. Es ist jedoch auch möglich, an beiden Elementen derartige Formschlusselemente anzuordnen, wie zum Beispiel zwei ineinandergreifende Gewindegänge. Auch liegen bajonettartige Verschlüsse oder dergleichen im Sinne der vorliegenden Erfindung vor.
- Bevorzugt können die Fluidverteil- und/oder -sammeleinrichtungen und die Endabschnitte der Fluidzu- bzw. -abflusseinrichtungen ineinander verdreht, verhakt oder dergleichen werden.
- Bevorzugt erfolgt die Fertigung wenigstens eines Formelements wenigstens einer Fluidverteil- und/oder -sammeleinrichtung und/oder wenigstens eines Endabschnitts der Fluidzu- bzw. -abflusseinrichtung mit geeigneten Größen und Formtoleranzen.
- Die Längen- bzw. Durchmessertoleranzen der Formelemente der Fluidverteil- und/oder -sammeleinrichtungen sowie der Endabschnitte der Fluidzu- bzw. -abflusseinrichtungen betragen ±0,8 mm, bevorzugt ±0,1 mm und besonders bevorzugt ±0,05 mm. Die Winkeltoleranzen der bevorzugt konusförmigen Endabschnitte der Fluidzu- bzw. -abflusseinrichtungen, sowie der bevorzugt innenkonusförmigen Formelemente der Fluidverteil- und/oder - sammeleinrichtungen betragen ±4 Grad, bevorzugt ±1 Grad und besonders bevorzugt ±0,5 Grad.
- Damit ergibt sich beim Zusammenfügen des Endabschnitts einer Fluidzu- bzw. -abflusseinrichtung mit dem Formelement einer Fluidverteil- und/oder -sammeteinrichtung eine vorgegebene Endposition der Fluidzu- bzw. -abflusseinrichtung bezüglich des Formelements der Fluidverteil- und/oder -sammeleinrichtung, so dass das äußere Ende der Fluidzu- bzw. -abflusseinrichtung bevorzugt im Wesentlichen bündig mit dem inneren Ende des Formelements wenigstens einer Fluidverteil- und/oder- sammeleinrichtung abschließt.
- Bevorzugt erfolgt ferner das Zusammenfügen wenigstens einer Fluidzu- bzw, -abflusseinrichtung mit wenigstens einer Fluidverteil- und/oder -samrneleinrichtung über eine Pressverbindung, bevorzugt eine Kegel-Pressverbindung.
- Bevorzugt werden die Fluiddurchflusseinrichtungen, die Fluidverteil- und/oder -sammeleinrichtungen sowie die Fluidzufluss- bzw. -abflusseinrichtung durch Ausstanzen und Biegen von Teilen eines einteiligen ebenen Metallblechs erzeugt.
- Die Erfindung ist ferner auf eine Vorrichtung zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, gerichtet, die nach einem der oben beschriebenen Verfahren hergestellt wird und wenigstens eine erste Zuflusseinrichtung aufweist sowie wenigstens zwei Fluidverteil- und/oder -sammeleinrichtungen, wenigstens eine Fluiddurchflusseinrichtung und wenigstens eine Fluidabflusseinrichtung, wobei in wenigstens einer Fluidverteil-und/oder -sammeleinrichtung wenigstens eine Öffnung vorgesehen ist, welche wenigstens ein begrenzendes Formelement aufweist. Dabei ist die Form des Formelements derart auf die Form der Fluidzu- bzw. -abflusseinrichtung geometrisch abgestimmt bzw. angepasst, dass die Fluidzufluss- bzw.-abflusseinrichtung, welche im Bereich der Öffnung der Fluidverteil- und/oder - sammeleinrichtung mit dieser zusammengefügt ist, wenigstens eine Verbindungsfläche zu wenigstens einem Formelement der Fluidverteil- und/oder -sammeleinrichtung aufweist, wobei durch Größe und/oder Form dieser Verbindungsflache die Fluidzu- bzw. -abflusseinrichtung über eine form-und/oder kraftschlüssige Verbindung an der Fluidverteil- und/oder der -sammeleinrichtung selbsthemmend vorfixiert wird.
- Als Vorfixierung wird im Rahmen der Erfindung verstanden, dass noch nicht die endgültige Festigkeit der fertigen Vorrichtung erreicht ist, sondern ein gegenseitiger Halt bewerkstelligt wird, der ein endgültiges Befestigen bzw. Fixieren beispielsweise durch Löten und dergleichen ermöglicht.
- In einer erfindungsgemäßen Gestaltung weist wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen Endabschnitt auf mit einem sich zum Ende hin im Wesentlichen verjüngenden Außenquerschnitt, wobei der Endabschnitt in wenigstens ein Formelement wenigstens einer Fluidverteil-und/oder - sammeleinrichtung, das einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten, sich im Wesentlichen nach außen aufweitenden, Innenquerschnitt aufweist, eingefügt ist.
- Als Endabschnitt ist im Rahmen der Erfindung ein solcher Abschnitt zu verstehen, der zumindest teilweise mit der Fluidverteil- und/oder -sammeleinrichtung in Verbindung steht.
- In einer erfindungsgemäßen Ausführungsform weist wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen Endabschnitt mit einem sich zum Ende hin im Wesentlichen aufweitenden Innenquerschnitt auf, welcher auf wenigstens ein Formelement wenigstens einer Fluidverteil- und/oder -sammeleinrichtung aufgesteckt ist. Dabei weist das Formelement der Fluidverteil- und/oder -sammeleinrichtung einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten, sich im Wesentlichen nach außen verjüngenden Außenquerschnitt auf.
- Dabei kann die Verjüngung bzw. die Aufweitung stetig verlaufen, sie kann jedoch auch stufenartig bzw. in Form einzelner Wulste erfolgen.
- In einer erfindungsgemäßen Ausführungsform weist wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen zum Ende hin im Wesentlichen konusförmigen Endabschnitt auf, welcher in wenigstens ein Formelement wenigstens einer Fluidverteil- und/oder -sammeleinrichtung, das einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten Innenkonus aufweist, eingefügt ist.
- Bevorzugt weist ferner wenigstens eine Fluidzu- bzw. -abflusseinrichtung einen zum Ende hin im Wesentlichen innenkonusförmigen Endabschnitt auf, welcher wenigstens auf ein Formelemente wenigstens einer Fluidverteil- und/oder -sammeleinrichtung, das einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten Konus aufweist, aufgesteckt ist.
- Dabei beträgt der Konuswinkel wenigstens eines Endabschnitts der Fluidzu- bzw. -abflusseinrichtung und/oder wenigstens eines Formelements der Fluidverteil- und/oder -sammeleinrichtungen weniger als 10 Grad, bevorzugt weniger als 5 Grad und besonders bevorzugt zwischen 2 und 3 Grad.
- Die verpresste Länge der Verbindungsfläche wenigstens eines Endabschnitts einer Fluidzu- bzw. -abflusseinrichtung mit wenigstens einem Formelement einer Fluidverteil- und/oder -sammeleinrichtung liegt zwischen 0,5 mm und 10 mm, bevorzugt zwischen 1 mm und 5 mm und besonders bevorzugt 2,5 mm und 3,5 mm.
- In einer weiteren bevorzugten Ausführungsform weist wenigstens eine Fluidzu- bzw. -abflusseinrichtung und/oder wenigstens ein Formelement einer Fluidverteil- und/oder -sammeleinrichtung wenigstens ein Formschlusselement auf. Dabei ist das Formschlusselement aus einer Gruppe von Formschlusselementen ausgewählt, die insbesondere, aber nicht ausschließlich, Haken, Ösen, Gewindegänge, Ausnehmungen und/oder Vorsprünge aufweist. Bevorzugt greifen die Formschlusselemente in wenigstens ein Formelement einer Fluidverteil- und/oder -sammeleinrichtung bzw. einen Bereich einer Fluidzu- bzw. -abflusseinrichtung ein.
- In einer weiteren bevorzugten Ausführungsform weist der Querschnitt wenigstens einer Öffnung in wenigstens einer Fluidverteil- und/oder - sammeleinrichtung eine geometrische Form auf, die einer Gruppe entnommen ist, die im Wesentlichen kreisförmige, ellipsenförmige, rechteckige Formen sowie Mischformen aus diesen Formen aufweist. Bevorzugt ist die Öffnung in Form eines Langlochs ausgebildet.
- Eine weitere charakteristische Größe der Öffnung in wenigstens einer Fluidverteil- und/oder -sammeleinrichtung ist der hydraulische Durchmesser D, welcher definiert ist durch das Vierfache der frei durchströmbaren Querschnittsfläche dividiert durch den Umfang der Öffnung. Der hydraulische Durchmesser D liegt zwischen 5 und 20 mm, bevorzugt zwischen 10 und 16 mm und besonders bevorzugt zwischen 13 und 14 mm.
- In einer weiteren bevorzugten Ausführungsform ist wenigstens ein Formelement im Bereich einer Öffnung der Fluidverteil- und/oder -sammeleinrichtungen vorzugsweise als nach außen oder innen gerichteter Durchzug ausgestaltet.
- In einer weiteren bevorzugten Ausführungsform ist wenigstens eine Öffnung einer Fluidverteil- und/oder -sammeleinrichtung längsseitig angeordnet.
- In einer weiteren bevorzugten Ausführungsform ist wenigstens eine stirnseitige Öffnung in wenigstens einer Fluidverteil- und/oder -sammeleinrichtung vorgesehen. Dabei ist die Form des Endabschnitts der Fluidzu- bzw. -abflusseinrichtung derart auf das Formelement der stirnseitigen Öffnung in der Fluidverteil- und/oder -sammeleinrichtung geometrisch abgestimmt bzw. angepasst, dass der mit dem Formelement der stirnseitigen Öffnung der Fluidverteil- und/oder -sammeleinrichtung zusammengefügte Endabschnitt eine Verbindungsfläche zum Formelement aufweist, wobei durch Größe und/oder Form dieser Verbindungsfläche die Fluidzu- bzw. -abflusseinrichtung oder eine form- und/oder kraftschlüssige Verbindung an der Fluidverteil- und/oder -sammeleinrichtung selbsthemmend vorfixiert wird.
- In einer weiteren bevorzugten Ausführungsform ist wenigstens eine stirnseitige Öffnung in wenigstens einer Fluidverteil- und/oder -sammeleinrichtung vorgesehen und ferner wenigstens ein Endabschnitt einer Fluidzu- bzw. -abflusseinrichtung als Abschlussdeckel ausgebildet. Dabei wird bevorzugt beim Zusammenbau dieser Abschlussdeckel derart auf die Fluidverteil- und/oder -sammeleinrichtung aufgesetzt bzw. aufgebracht, dass in zusammengebautem Zustand ein dichter Abschluss gegenüber der Umgebung entsteht. Erfindungsgemäß wird wenigstens eine gemäß wenigstens einem der Ansprüche 1 bis 5 hergestellte Vorrichtung zum Austausch von Wärme gemäß wenigstens einem der Ansprüche 6 bis 13 in einer Klimaanlage für ein Kraftfahrzeug mit wenigstens einer Einrichtung zur Komprimierung von Luft, wenigstens einer ersten Einrichtung zum Austausch von Wärme, wenigstens einer zweiten Einrichtung zum Austausch von Wärme, wenigstens einer Einrichtung, welche die Klimaanlage steuert und/oder regelt gerichtet, verwendet.
- Weitere Vorteile und Ausführungsformen der vorliegenden Erfindung ergeben sich aus den beiliegenden Zeichnungen.
- Darin zeigen:
- Fig. 1
- eine perspektivische Ansicht einer erfindungsgemäßen Vorrichtung zum Austausch von Wärme;
- Fig. 2
- eine perspektivische Ansicht einer Fiuidverteil- und einer Fluidsammeleinrichtung mit einer Fluidzu- und einer Fluidabflusseinrichtung;
- Fig. 3
- eine perspektivische Querschnittsdarstellung der Fluidverteil und/oder -sammeleinrichtung für eine erfindungsgemäße Vorrichtung zum Austausch von Wärme;
- Fig. 4
- eine Querschnittsdarstellung einer erfindungsgemäßen Fluidverteil- und/oder -sammeleinrichtung;
- Fig. 5
- eine weitere Querschnittsdarstellung einer erfindungsgemäßen Fluidverteil- und/oder -sammeleinrichtung.
- In
Fig. 1 ist eine erfindungsgemäße Vorrichtung 1 zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, perspektivisch dargestellt. Im oberen Bereich vonFig. 1 sind zwei längsseitig benachbarte Rohre 3a und 3b erkennbar, die einen im Wesentlichen halbrunden Querschnitt aufweisen mit einer nicht sichtbaren, im Wesentlichen ebenen Bodenplatte, wobei die ebene Bodenplatte dem unter den Rohren 3a und 3b angeordneten, aus einer Vielzahl im Wesentlichen rechteckiger Flachrohre 9 gebildeten Wärmetauscherkörper zugewandt ist. Dabei sind die Längsseiten der Flachrohre 9 im Wesentlichen senkrecht zur Bodenplatte angeordnet und deren längere Querseiten liegen in parallelen Ebenen zur Stirnseite der Rohre 3a und 3b. Letztere bilden die oberen Fluidverteil- und/oder -sammeleinrichtungen. - An der Unterseite der Vorrichtung sind zwei weitere Rohre 4a und 4b mit bezüglich der Rohre 3a und 3b im Wesentlichen gleicher Form erkennbar, die ebenfalls mit ihrer Bodenplatte dem Wärmetauscherkörper zugewandt sind und die unteren Fluidverteil- und/oder -sammeleinrichtungen bilden.
- Eine im Wesentlichen rohrförmige Fluidzu- bzw. -abflusseinrichtung 6 ist mit einem im Wesentlichen rechteckigem Endabschnitt mit abgerundeten Ecken in ein im Wesentlichen rechteckiges Langloch in der Fluidverteil- und/oder - sammeleinrichtung 3a mit entsprechend abgerundeten Ecken in der Nähe der Rohrstirnseite längsseitig eingeschoben. Die Fluidzu- bzw. -abflusseinrichtung 6 ist in der Nähe ihres in die Fluidverteil- und/oder - sammeleinrichtung 3a eingeschobenen Endabschnitts in einem stumpfen Winkel in Richtung der Bodenplatten der Rohre 3a und 3b gebogen und nach etwa zwei Dritteln ihrer Länge bzgl. des eingeschobenen Endes um den im Wesentlichen gleichen stumpfen Winkel zurück gebogen.
- Eine weitere im Wesentlichen rohrförmige Fiuidab- bzw. -zuflusseinrichtung 8 ist an der unteren Stirnseite mit einem an einem Ende ausgebildeten Abschlussdeckel in die Fluidverteil- und/oder -sammeleinrichtung 3b eingesteckt und dreimal im Wesentlichen um 90 Grad abgewinkelt. Zunächst in der Nähe des Abschlussdeckels in Richtung der Fluidzu- bzw. -abflusseinrichtung 6 parallel zur Bodenplatte der Fluidverteil- und/oder -sammeleinrichtungen 3a und 3b, weiterhin in einigem Abstand von der Längsseite des Rohrs 3a auf diese zu, wobei sich das im Ausführungsbeispiel bezüglich des Rohrs 6 dünnere Rohr 8 unter ersterem erstreckt. Schließlich in etwa der Mitte der Längsseite des Rohrs 3a wiederum in der Bodenplattenebene von der Längsseite des Rohrs 3a weg, so dass das offene Ende der Fluidab- bzw. - zuflusseinrichtung 8 in der im Wesentlichen gleichen Ebene und Richtung liegt, wie das offene Ende der Fluidzu- bzw. - abflusseinrichtung 6, d.h. mit im Wesentlichen bzgl. der Längsseite des Rohrs 3a senkrechter Längsachse der Anschlussrohre 6 und 8, wobei die Längsachse in einer bezüglich der Bodenplatte der Fluidverteil- und/oder - sammeleinrichtungen 3a und 3b in Richtung der unteren Fluidverteil- und/oder -sammeieinrichtungen beabstandeten Ebene liegen. Die offenen Enden der Fluidzu- bzw. -abflusseinrichtungen 6 und 8 liegen damit auf der Höhe der Unterseite des Sammelrohrs 3a in etwa im ersten Drittel dessen Längsseite, weisen jeweils in gewissem Abstand vom Ende einen Umfangswulst auf und sind im Wesentlichen gleich weit von der Längsseite des Rohrs 3a beabstandet. Ferner sind die freien Enden der Rohre 3a, 3b, 4a, 4b mit auf deren Querschnitt abgestimmten halbrunden Deckeln verschlossen.
- Im Inneren der einzelnen Fluidverteil- und/oder -sammeleinrichtungen 3a bzw. 3b sind gemäß eines bevorzugten Ausführungsbeispiels (nicht sichtbare) Trennwände vorgesehen, welche ein Durchfließen des Fluids bzw. Kältemittels in Längsrichtung I der Vorrichtung im Wesentlichen verhindern. Zwischen den oberen und unteren Fluidverteil- und/oder -sammel-einrichtungen 3a und 3b bzw. 4a und 4b ist die Vielzahl im Wesentlichen rechteckiger Flachrohre 9 in nicht sichtbare Durchzüge in die flachen Seiten Fluidverteil- und/oder -sammeleinrichtungen 3a und 3b bzw. 4a und 4b eingeschoben, welche die Durchflusseinrichtungen der Wärmetauschervorrichtung bilden.
-
Fig. 2 zeigt eine perspektivische Teildarstellung der inFig. 1 gezeigten Vorrichtung mit den oberen Fluidverteil- und/oder -sammeleinrichtungen 3a und 3b sowie den darin wie oben beschrieben eingesteckten im Wesentlichen rohrförmigen Fluidzu- bzw. -abflusseinrichtungen 6 und 8. Ein an einem Ende der Fluidab- und bzw. -zuflusseinrichtung 8 ausgebildeter Deckel 12 bzw. Verschluss mit einer auf den Querschnitt des Rohrs 3b abgestimmten halbrunden Form ist stirnseitig in die Fluidverteil- und/oder -sammeleinrichtungen 3b eingesteckt. Das um die längsseitige Öffnung in Form eines im Wesentlichen rechteckigen Langlochs in der Fluidverteil- und/oder -sammeleinrichtungen 3a mit abgerundeten Ecken ausgebildete, die Öffnung begrenzende Formelement ist als nach außen gerichteter Durchzug 10 mit einem sich ins Rohrinnere verjüngendem Innenquerschnitt ausgestaltet, in den die Fluidzu- bzw. -abflusseinrichtung 6 mit ihrem entsprechend in der Form abgestimmten Endabschnitt, der einen sich zum Ende hin verjüngenden Außenquerschnitt aufweist, eingeschoben werden kann. -
Fig. 3 zeigt eine weitere perspektivische Detaildarstellung der Fluidverteil und/oder -sammeleinrichtungen 3a und 3b, wobei die Fluidab- und bzw.- zuflusseinrichtung 8 mit dem halbrunden Deckel 12 sowie die Fluidzu- und bzw. -abflusseinrichtung 6 mit dem auf das Langloch 5 abgestimmten Endabschnitt abgenommen sind, wodurch ein Blick ins Innere der Fluidverteil- und/oder -sammeleinrichtungen 3a und 3b möglich ist. Durch die in den im Wesentlichen ebenen Unterseiten der Fluidverteil- und/oder -sammeleinrichtungen 3a und 3b angeordneten Durchzüge 16 können die flachrohrförmigen Durchflusseinrichtungen 9 geschoben werden. In die im Wesentlichen langlochförmige seitliche Öffnung 5 mit abgerundeten Ecken kann der Endabschnitt der Fluidzu- bzw. -abflusseinrichtung 6 mit einem entsprechend in der Form abgestimmten und sich zum Ende hin im Wesentlichen verjüngenden Außenquerschnitt eingeschoben werden. Durch die herausgenommene Fluidzu- und bzw. -abflusseinrichtung 6, ist die Innenseite des Durchzugs 10 mit dem sich nach innen verjüngenden Innenquerschnitt zu erkennen, welche die zur Vorfixierung der Fluidzu- und bzw. -abflusseinrichtung 6 und der Fluidverteil- und/oder -sammeleinrichtung 3a nötige Verbindungsfläche zwischen der Fluidzu- und bzw. -abflusseinrichtung 6 und der Fluidverteil- und/oder -sammeleinrichtung 3a bildet. -
Fig. 4 zeigt eine Querschnittsdarstellung der Fluidsammel- und/oder -verteileinrichtungen 3a und 3b. Auf der rechten Seite der Fluidsammel- und/oder -verteileinrichtung 3a ist die längsseitige, vom sich ins Rohrinnere verjüngenden Durchzug 10 begrenzte Öffnung 5 zu erkennen, in welche der sich nach außen hin verjüngende Endabschnitt der Fluidzu- bzw. -abfluss-einrichtung 6 eingeschoben wird. Die im rechteckigen Längsschnitt teilweise dargestellten Durchflusseinrichtungen 9 zeigen einzelne Flachrohre, die im Wesentlichen senkrecht zu der Richtung, in der die Fluidab- bzw. - zuflusseinrichtung 6 in die Fluidsammel- und -verteileinrichtung 3a eingeschoben wird, durch die Durchzüge 16 eingesteckt werden. Bevorzugt ragt die Fluidzu- bzw. - abflusseinrichtung 6 nur soweit in das Innere der Fluidsammel- und/oder - Verteileinrichtung 3a hinein, dass eine Kollision mit den Durchflusseinrichtungen 9 verhindert wird. -
Fig. 5 zeigt eine weitere Ansicht der Querschnittsdarstellung ausFig. 4 . Wie sich aus den im rechten Rand der Figur eingezeichneten Geometrien ergibt, ist der Rand des Durchzugs 10a um 2 Grad gegenüber der Mittelsenkrechten S der Öffnungsquerschnittsebene rohreinwärts auf S zugeneigt, in der der äußere Rand des Endabschnitts der Fluidzu- bzw. -abflusseinrichtung 6, die eine im Wesentlichen gleiche Neigung rohrauswärts aufweist, zur Vorfixierung eingepresst wird.
Claims (14)
- Verfahren zur Herstellung einer Vorrichtung (1) zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, mit folgenden Schritten:- Kraft- und formschlüssiges Zusammenfügen wenigstens einer Fluiddurchflusseinrichtung (9) mit wenigstens zwei Fluidverteil- und/odersammeleinrichtungen (3a, 3b),- Kraft- und formschlüssiges Zusammenfügen wenigstens einer Fluidzu- bzw. -abflusseinrichtung (6) mit wenigstens einer der wenigstens zwei Fluidverteil- und/oder -sammeleinrichtungen (3a, 3b) im Bereich wenigstens einer in der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) vorgesehenen Öffnung (5), welche wenigstens ein begrenzendes Formelement aufweist, wobei die Form des Formelements derart auf die Form der Fluidzu- bzw. -abflusseinrichtung (6) geometrisch abgestimmt bzw. angepasst ist, dass durch die Relativbewegung eines Endabschnitts der Fluidzu- bzw. -abflusseinrichtung (6) gegenüber dem Formelement wenigstens eine Verbindungsfläche zwischen dem Formelement und wenigstens einem Teil des Endabschnitts der Fluidzu- bzw. - abflusseinrichtung (6) entsteht, wobei durch Größe und/oder Form dieser Verbindungsfläche die Fluidzu- bzw. -abflusseinrichtung (6) an der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) selbsthemmend vorfixiert wird, wobei die Relativbewegung durch Einschieben der Fluidzu- bzw. -abflusseinrichtung (6) in die Öffnung (5) erfolgt,- im Wesentlichen gas- und/oder flüssigkeitsdichte Befestigung der vorfixierten Vorrichtung (1) zum Austausch von Wärme gegenüber der Umgebung mittels wenigstens einer stoffschlüssigen Verbindung, wobei- die selbsthemmende Vorfixierung der Fluidzu- bzw. -abflusseinrichtung (6) an dem Formelement der Öffnung (5) der Fluidverteil- und/oder - sammeleinrichtung (3a, 3b) in Form einer kraftschlüssigen Verbindung dadurch erfolgt, dass der Endabschnitt der Fluidzu- bzw. - abflusseinrichtung (6) einen sich zum Ende hin im Wesentlichen verjüngenden Außenquerschnitt aufweist, und in dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) mit einem im Wesentlichen nach außen aufweitendem Innenquerschnitt eingefügt wird und wobei- die selbsthemmende Vorfixierung der Fluidzu- bzw. -abflusseinrichtung (6) an dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) in Form einer kraftschlüssigen und einer formschlüssigen Verbindung dadurch erfolgt, dass der Endabschnitt der Fluidzu- bzw. - abflusseinrichtung (6) eine zum Ende hin im Wesentlichen konusförmige Form aufweist und in dem innenkonusförmigen Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) eingefügt wird.
- Verfahren, gemäß Anspruch 1, dadurch gekennzeichnet, dass die stoffschlüssige Verbindung über Lötverbindungen, Schweißverbindungen und/oder Klebeverbindungen erfolgt.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Öffnung (5) längs- und/oder stirnseitig an der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) vorgesehen ist, wobei die Fluidzu- bzw. -abflusseinrichtung (6) mit dem Formelement im Bereich der längs- und/oder stirnseitigen Öffnung (5) der Fluidverteil- und/oder - sammeleinrichtung (3a, 3b) form- und kraftschlüssig zusammengefügt wird.
- Verfahren nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Fertigung des Formelements der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b), sowie des Endabschnitts der Fluidzu- bzw. -abflusseinrichtung (6) mit geeigneten Größen- und Formtoleranzen erfolgt, wodurch sich beim Zusammenfügen des Endabschnitts der Fluidzu- bzw. -abflusseinrichtung (6) mit dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) eine vorgegebene Endposition der Fluidzu- bzw. -abflusseinrichtung (6) bezüglich des Formelements der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) ergibt, vorzugsweise, aber nicht ausschließlich derart, dass das äußere Ende der Fluidzu- bzw. -abflusseinrichtung (6) bündig mit dem inneren Ende des Formelements der Fluidverteil- und/oder - sammeleinrichtung (3a, 3b) abschließt.
- Verfahren nach wenigstens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass das Zusammenfügen der Fluidzu- bzw. - abflusseinrichtung (6) mit der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) über eine Pressverbindung, bevorzugt einer Kegel-Pressverbindung erfolgt.
- Vorrichtung (1) zum Austausch von Wärme, insbesondere für Kraftfahrzeuge, hergestellt gemäß wenigstens einem der vorangegangenen Ansprüche mit:- wenigstens einer Fluidzuflusseinrichtung (6),- wenigstens zwei Fluidverteil- und/oder -sammeleinrichtungen (3a, 3b),- wenigstens einer Fluiddurchflusseinrichtung (9) und- wenigstens einer Fluidabflusseinrichtung (6), wobei in wenigstens einer der wenigstens zwei Fluidverteil- und/oder -sammeleinrichtungen (3a, 3b) wenigstens eine Öffnung (5) vorgesehen ist, welche wenigstens ein begrenzendes Formelement aufweist,dadurch gekennzeichnet, dass
die Form des Formelements derart auf die Form der Fluidzu- bzw. -abflusseinrichtung (6) geometrisch abgestimmt bzw. angepasst ist, dass die Fluidzu- bzw. -abflusseinrichtung (6), welche im Bereich der Öffnung (5) der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) mit dieser zusammengefügt ist, wenigstens eine Verbindungsfläche zu dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) aufweist, wobei durch Größe und/oder Form dieser Verbindungsfläche die Fluidzu- bzw. -abflusseinrichtung (6) über eine kraftschlüssige und eine formschlüssige Verbindung an der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) durch eine Relativbewegung durch Einschieben der Fluidzu- bzw. -abflusseinrichtung (6) in die Öffnung (5) selbsthemmend vorfixiert wird, wobei die Fluidzu- bzw. -abflusseinrichtung (6) einen Endabschnitt mit sich zum Ende hin im Wesentlichen verjüngenden Außenquerschnitt aufweist, welcher in dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b), das einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten, sich im Wesentlichen nach außen aufweitenden Innenquerschnitt aufweist, eingefügt ist, und wobei der Endabschnitt der Fluidzu- bzw. -abflusseinrichtung (6) eine zum Ende hin im Wesentlichen konusförmige Form aufweist, und in dem Formelement der Fluidverteil- und/oder -sammeleinrichtungen (3a, 3b), das einen auf den Endabschnitt geometrisch abgestimmten bzw. angepassten Innenkonus autweist, eingefügt ist. - Vorrichtung (1) nach Anspruch 6, dadurch gekennzeichnet, dass die Fluidzu- bzw. -abflusseinrichtung (6) und/oder das Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) wenigstens eines der Formschlusselemente, wie insbesondere, aber nicht ausschließlich, Haken, Ösen, Gewindegänge, Ausnehmungen und/oder Vorsprünge aufweist, die in dem Formelement der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) bzw. in wenigstens einen Bereich der Fluidzu- bzw. -abflusseinrichtung (6) eingreifen.
- Vorrichtung (1) nach einem der vorangegangenen Ansprüche 6 oder 7, dadurch gekennzeichnet, dass die Öffnung (5) in der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) in Form eines Langlochs (5) ausgestaltet ist.
- Vorrichtung (1) nach einem der vorangegangenen Ansprüche 6 oder 7, dadurch gekennzeichnet, dass die Form des Querschnitts der Öffnung (5) in der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) einer Gruppe entnommen ist, die im Wesentlichen kreisförmige, im Wesentlichen ellipsenförmige, im Wesentlichen rechteckige Formen sowie Mischformen daraus aufweist.
- Vorrichtung (1) nach einem der vorangegangenen Ansprüche 6 bis 9, dadurch gekennzeichnet, dass das Formelement im Bereich der Öffnung (5) der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) als nach innen oder außen gerichteter Durchzug (16) ausgestaltet ist.
- Vorrichtung (1) nach einem der vorangegangenen Ansprüche 6 bis 10, dadurch gekennzeichnet, dass die wenigstens eine Öffnung (5) wenigstens einer der Fluidverteil- und/oder -sammeleinrichtungen (3a, 3b) längsseitig angeordnet ist.
- Vorrichtung (1) nach einem der vorangegangenen Ansprüche 6 bis 11, dadurch gekennzeichnet, dass die Öffnung (5) in Form einer stirnseitigen Öffnung (5) in der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) vorgesehen ist, wobei die Form des Endabschnitts der Fluidzu- bzw. - abflusseinrichtung (6) derart auf das Formelement der stirnseitigen Öffnung (5) in der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) geometrisch abgestimmt bzw. angepasst ist, dass der mit dem Formelement der stirnseitigen Öffnung (5) der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) zusammengefügte Endabschnitt die Verbindungsfläche zum Formelement aufweist, wobei durch Größe und/oder Form dieser Verbindungsfläche die Fluidzu- bzw. -abflusseinrichtung (6) über die kraftschlüssige und formschlüssige Verbindung an der Fluidverteil- und/oder -sammeleinrichtung (3a, 3b) selbsthemmend vorfixiert wird.
- Vorrichtung (1) nach Anspruch 12, dadurch gekennzeichnet, dass der Endabschnitt der Fluidzu- bzw. -abflusseinrichtung (6) als Abschlussdeckel ausgebildet ist.
- Klimaanlage für ein Kraftfahrzeug mit wenigstens einer Einrichtung zur Komprimierung von Luft, wenigstens einer ersten Einrichtung zum Austausch von Wärme, wenigstens einer zweiten Einrichtung zum Austausch von Wärme, wenigstens einer Einrichtung, welche die Klimaanlage steuert und/oder regelt, dadurch gekennzeichnet, dass wenigstens eine nach wenigstens einem der Ansprüche 1 bis 5 hergestellte Einrichtung zum Austausch von Wärme, welche die Merkmale wenigstens eines der Ansprüche 6 bis 13 aufweist, verwendet wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10349976A DE10349976A1 (de) | 2003-10-24 | 2003-10-24 | Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme sowie danach hergestellte Vorrichtung |
| DE10349976 | 2003-10-24 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1526351A2 EP1526351A2 (de) | 2005-04-27 |
| EP1526351A3 EP1526351A3 (de) | 2013-04-10 |
| EP1526351B1 true EP1526351B1 (de) | 2020-08-12 |
Family
ID=34384487
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04021691.3A Expired - Lifetime EP1526351B1 (de) | 2003-10-24 | 2004-09-13 | Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme sowie danach hergestellte Vorrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1526351B1 (de) |
| DE (1) | DE10349976A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102004048767A1 (de) * | 2004-10-05 | 2006-04-06 | Behr Gmbh & Co. Kg | Verfahren zur Herstellung eines Wärmeübertragers |
| DE102006040847A1 (de) * | 2006-08-31 | 2008-03-06 | Behr Gmbh & Co. Kg | Sammelkasten eines Wärmeübertragers |
| EP2098313A1 (de) * | 2008-03-06 | 2009-09-09 | Delphi Technologies, Inc. | Wärmetauscherverteiler und Verfahren zur Herstellung eines Wärmeaustauscherverteilers |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10281687A (ja) * | 1997-04-04 | 1998-10-23 | Calsonic Corp | 熱交換器用ヘッダと流体移送用パイプとの接続部 |
| JP2000220990A (ja) * | 1999-01-28 | 2000-08-08 | Sanden Corp | 熱交換器 |
| US6129146A (en) * | 1999-05-17 | 2000-10-10 | Krueger; David L. | Manifold for a brazed radiator |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2238545B1 (de) * | 1973-07-25 | 1978-10-27 | Chausson Usines Sa | |
| DE3917173C2 (de) * | 1989-05-30 | 1994-08-25 | Showa Aluminium Co Ltd | Verfahren zur Herstellung eines Wärmetauscher-Sammlers |
| JPH0818124B2 (ja) * | 1992-05-22 | 1996-02-28 | 昭和アルミニウム株式会社 | 熱交換器 |
| DE4303219A1 (de) * | 1992-08-06 | 1994-02-10 | Abb Patent Gmbh | Kaltluft-Kältemaschinen-Anlage |
| CH688356A5 (it) * | 1993-07-02 | 1997-08-15 | Abdul Amir Mahdi | Radiatore composto da elementi radianti e membri di supporto collegati per mezzo di accoppiamento forzato. |
| JPH07318289A (ja) * | 1994-05-23 | 1995-12-08 | Nippondenso Co Ltd | 熱交換器 |
| EP1054227A3 (de) * | 1999-05-19 | 2001-02-28 | Modine Manufacturing Company | Schlauchkupplung- und Tankanordnung und Verfahren zu dessen Anordnung |
| JP2001012892A (ja) * | 1999-06-30 | 2001-01-19 | Bosch Automotive Systems Corp | 熱交換器 |
| JP2001248995A (ja) * | 2000-03-03 | 2001-09-14 | Zexel Valeo Climate Control Corp | 熱交換器 |
-
2003
- 2003-10-24 DE DE10349976A patent/DE10349976A1/de not_active Withdrawn
-
2004
- 2004-09-13 EP EP04021691.3A patent/EP1526351B1/de not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10281687A (ja) * | 1997-04-04 | 1998-10-23 | Calsonic Corp | 熱交換器用ヘッダと流体移送用パイプとの接続部 |
| JP2000220990A (ja) * | 1999-01-28 | 2000-08-08 | Sanden Corp | 熱交換器 |
| US6129146A (en) * | 1999-05-17 | 2000-10-10 | Krueger; David L. | Manifold for a brazed radiator |
Also Published As
| Publication number | Publication date |
|---|---|
| DE10349976A1 (de) | 2005-05-25 |
| EP1526351A3 (de) | 2013-04-10 |
| EP1526351A2 (de) | 2005-04-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69600516T2 (de) | Wärmetauscher und Verfahren zu dessen Herstellung | |
| DE69202964T2 (de) | Wärmetauscher. | |
| DE19603016A1 (de) | Wärmetauscher | |
| EP1703243A1 (de) | Wärmetauscher mit Rohren und Rippen sowie Herstellungsverfahren | |
| DE19543986A1 (de) | Wärmetauscher und ein Verfahren zur Herstellung eines Wärmetauschers | |
| EP1333219A1 (de) | Schnellverschlusskupplung | |
| DE4442040A1 (de) | Wärmetauscher mit einem Sammelrohr | |
| DE3203356A1 (de) | Waermeaustauscher | |
| EP1537369A1 (de) | Kältemittelkondensator, insbesondere für kratfahrzeug-klimaanlagen | |
| EP1376043B1 (de) | Wärmetauscher mit einem Diffusor | |
| EP1500892A2 (de) | Wärmeaustauscher für Kraftfahrzeuge | |
| DE10033070A1 (de) | Kühler für Kraftfahrzeuge sowie Herstellungsverfahren | |
| WO2005085738A1 (de) | Vorrichtung zum austausch von wärme und verfahren zu deren herstellung | |
| DE19750067B4 (de) | Verfahren zum Fügen eines Bauteils an einen Hohlkörper und dadurch herstellbarer Halter-Rohrelement-Komplex | |
| DE19680345C5 (de) | Filteranordnung | |
| DE19609722B4 (de) | Verfahren zum Verbinden zweier metallischer Profile, insbesondere zweier stranggepreßter Aluminiumprofilteile | |
| DE69903241T2 (de) | Wärmetauscher, insbesondere verflüssiger für kraftfahrzeug und verfahren zu dessen herstellung | |
| DE29704913U1 (de) | Wärmetauscher | |
| DE102006002932A1 (de) | Wärmetauscher und Herstellungsverfahren für Wärmetauscher | |
| EP1668304B1 (de) | Wärmetauschereinheit für kraftfahrzeuge | |
| EP1526351A2 (de) | Verfahren zur vereinfachten Herstellung einer Vorrichtung zum Austausch von Wärme sowie danach hergestellte Vorrichtung | |
| DE102006040848A1 (de) | Wärmeübertrager, insbesondere Gaskühler | |
| EP1479996B1 (de) | Rohranschlussverbindung für Wärmeübertrager, insbesondere Heinzkörper für Kraftfahrzeuge | |
| EP1926961B1 (de) | Wärmeübertrager, insbesondere gaskühler | |
| DE10132485A1 (de) | Sammelkasten für einen Wärmetauscher und Verfahren zu dessen Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: F28D 1/053 20060101ALI20130307BHEP Ipc: F28F 9/04 20060101AFI20130307BHEP Ipc: F28F 9/02 20060101ALI20130307BHEP |
|
| 17P | Request for examination filed |
Effective date: 20131010 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AKX | Designation fees paid |
Designated state(s): DE FR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MAHLE BEHR GMBH & CO. KG |
|
| 17Q | First examination report despatched |
Effective date: 20150601 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: F28D 1/053 20060101ALI20200115BHEP Ipc: F28F 9/02 20060101ALI20200115BHEP Ipc: F28F 9/18 20060101ALI20200115BHEP Ipc: F28F 9/04 20060101AFI20200115BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200228 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: SEEWALD, WOLFGANG Inventor name: STORZ, WERNER Inventor name: JUNG, MATTHIAS Inventor name: FISCHER, EWALD |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| GRAL | Information related to payment of fee for publishing/printing deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR3 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: JUNG, MATTHIAS Inventor name: STORZ, WERNER Inventor name: FISCHER, EWALD Inventor name: SEEWALD, WOLFGANG |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| INTG | Intention to grant announced |
Effective date: 20200619 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: SEEWALD, WOLFGANG Inventor name: FISCHER, EWALD Inventor name: STORZ, WERNER Inventor name: JUNG, MATTHIAS |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502004015872 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20201118 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502004015872 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210514 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201012 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004015872 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220401 |